














現代で最も革新的で正確な製造プロセスの1 つと考えられているEDMは、最も困難な材料を成形し機械加工することが知られています。したがって、航空宇宙も例外ではなく、信頼性と精度を要求する業界の中心になります。しかし、この画期的なテクノロジーはどのように機能するのか、そしてなぜ航空宇宙工学などのハードな分野でそれほど不可欠なのか。基本的に、このリードは EDM の概念、航空宇宙工学におけるその取り組み、そしてその独特の強みが新しい醸造先進製造フロンティアをどのように生み出すことができるのかを解明します。業界の専門家、エンジニアリングファン、または日常のツールの背後にある最先端の本社について疑問を抱く好奇心旺盛な頭脳として、この記事は EDM とその戦略的な足跡を非常に現代的な世界に深く掘り下げます。.
放電加工 (EDM) の紹介
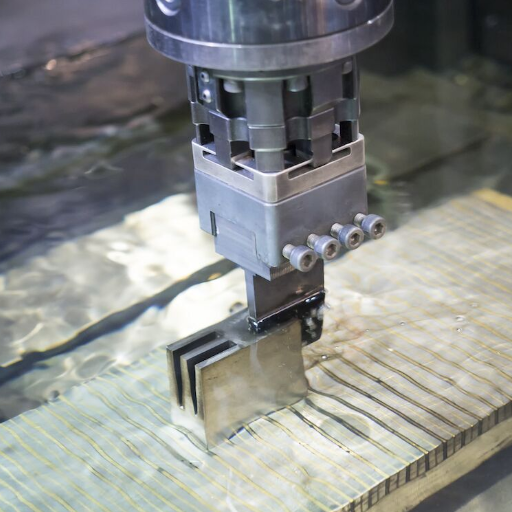
EDMの定義と概要
放電加工または EDM は、製造に使用される高度なプロセスであり、スパーク放電を利用して、材料 (主に金属) の成形および切断方法に精度の層を追加します。これまでのところ、この非接触タイプのプロセスは、硬質材料が加工される場所で採用されています。たとえば、チタン、タングステン、または硬化鋼など、これらはすべて従来の方法では加工が困難になります。その点で、電極とワークピースの間に制御された火花を生成し続け、材料を優れた精度で侵食します。.
EDMは航空宇宙、自動車、医療機器業界で優れた用途を見出しており、そこでは最大のスケールの形状と極めて厳しい公差が求められていますが、この業界では、工具とワークピースの間に直接接触がないため、材料に非常に低い機械的応力を課し、材料の変形を排除しながら部品の繊細な仕上げを維持することができます。 EDMの革新により、プロセッサーがより優れたエネルギー効率ではるかに高速化し、自動化技術と適切に統合できるようになり、EDMは現代の製造に不可欠なツールとなっています。.
EDM における放電の仕組み
放電加工 (EDM) は、中間液体である誘電体流体によって分離された、2 つの導電性媒体 (通常はワークピースともう一方の工具電極) の間で制御された放電を可能にする原理に基づいて動作します。電流がオンになると、ワークピースの表面と工具の間に存在する非常に小さなギャップで最高強度のスパークが生成されます。このスパークは 8,000° ~ 12,000°C 程度の熱を発生させ、それによってワークピースの材料を溶融し、同時に微視的なレベルまで蒸発させます。.
誘電体流体はEDMプロセスに非常に不可欠です。固定しきい値電圧に達するまで絶縁体として機能し、その時点でスパークが発生します。また、ワークピースとスパークのプールを冷却し、侵食された破片を洗い流して、スパークギャップを一貫して維持することで、加工の精度と精度を維持します。これらの小さなスパーク放電の急速な連続により、前例のないレベルの精度で詳細な形状と本物の形状を生成できます。.
EDM テクノロジーの最新開発
最新の開発は、EDM テクノロジーの進歩の独特のピークを示しています。現在の EDM マシンは、±2 ミクロンもの厳しい公差を実現でき、中には Ra 0.1 μm よりも細かい表面仕上げを行うものもあります。工具の摩耗を予測し、排出パラメータを最適化して生産効率を向上させる AI と機械学習の侵入は、業界の注目の分野となっています。ハイブリッド EDM システムは、古典的な EDM 技術を何らかの形の積層造形またはレーザー技術と組み合わせることで、複雑な用途に直面したときの汎用性を高めています。.
かなりの割合、つまり最大30%の消費電力を緩和することは、グリーンカットへのEDM技術の最近の傾向を示すもう1 つの機能です。この追加により、これまでEDMは、超硬材料やその他の競合材料の処理に異常な精度と能力が必要な航空宇宙、医療、自動車、マイクロエレクトロニクスフォーブスで使用される機械加工プロトコルであることが再確認されました。.
機械産業における EDM プロセスの利点
放電加工は現代の製造業において非常に重要であるため、ある程度の区別に値します。最近のデータによると、±0.0001 in 内の公差を持つ寸法は EDM で取得でき、これにより、従来の加工方法ではほとんど加工されていない複雑な形状や繊細な材料を加工する際に EDM に利点が得られることが示されています。.
さらに、この EDM プロセスは、チタン、タングステン、炭化物などの硬くて珍しい材料を加工することができ、航空宇宙や医療機器業界で多くの用途が見出されています。たとえば、航空宇宙では、EDM はタービンブレードや燃料システムコンポーネントの製造に非常に厳しい基準で頻繁に使用されます。同様に、医療分野では、オリジナルの外科用器具や埋め込み型デバイスコンポーネントに EDM が採用されています。.
さらに、EDM技術の最新の進化は、その運用効率と持続可能性に関して進歩をもたらしました 高速切断により、EDM機械の生産性が50%近く向上し、省エネEDM機械は電気の使用を30%に制限します これらの方法は、メーカーが精度を犠牲にすることなく、増大する需要によって要求される期限を守ることを可能にします。.
自動化と AI と EDM システムの統合が増加しているという証拠があります。インテリジェントな EDM アルゴリズムが組み込まれた EDM は、機械加工のパスを最適化し、ツールの摩耗を最小限に抑え、さらには EDM システムを保守する必要がある時期を予測できるため、信頼性とコスト効率の向上が可能になり、このようなシステムは一貫性が必要な大量生産で使用されます。.
最終的には、EDM は、メーカーがますます洗練された課題に取り組む扉を開くため、技術革新を推進するための鍵として効果的に機能し、その一方で、非常に高い品質と精度を維持しながら、現代の製造の可能性を再定義しています。.
EDM プロセスの理解

EDM 作業手順の詳細な説明
1.ワークの準備
EDMは、作業材料の調製から始まります この材料は、プロセスが放電を使用するため、導電性でなければなりません 硬化鋼、アルミニウム、および炭化タングステンは、通常使用される材料の一部です ワークは慎重に洗浄され、エラーを防ぐためにしっかりと固定されています。.
2.電極の選択
電極の選択は、特定の作業 (通常は銅、グラファイト、または真鍮) の要件に従って行われます。電極は、ワークピースを侵食するために使用される非常に「形状」または「工具」であると考えられるため、意図した設計を念頭に置いて設計する必要があります。.
3. The Dielectric Fluidへの浸漬
電極とワークピースは、一般に脱イオンされた水または油である誘電体流体の中に沈められました。この誘電体流体は、冷却作用、破片のフラッシュ、または火花発生に必要な条件の維持など、多くの役割を果たします。.
4.スパークジェネレーション
電極とワークピースの間には、突然の繰り返しと、塗布による制御されたスパーク放電が行われます。これらのスパークは 12,000° C を超える熱を生成し、実際に接触することなくワークピース材料の微細な部分を溶融または蒸発させます。.
5.材料の除去
溶融した材料は誘電体流体によって洗い流されます。このプロセスは、複雑な形状であっても、正確な量の材料が層ごとに除去されるまで継続的に繰り返されます。.
6.仕上げとクリーニング
仕上げ段階では、ワークピースを洗浄または研磨して残留物や汚れを除去し、仕様を満たすように表面品質を向上させます。.
EDM プロセスの利点の中には、従来の機械加工技術では不可能だった特定の形状や複雑なパターンを生成することが含まれます。その適応性と多用途性は、現代の製造の優位性をさらに押し上げる技術開発と並行して更新され続けています。.
放電加工の種類
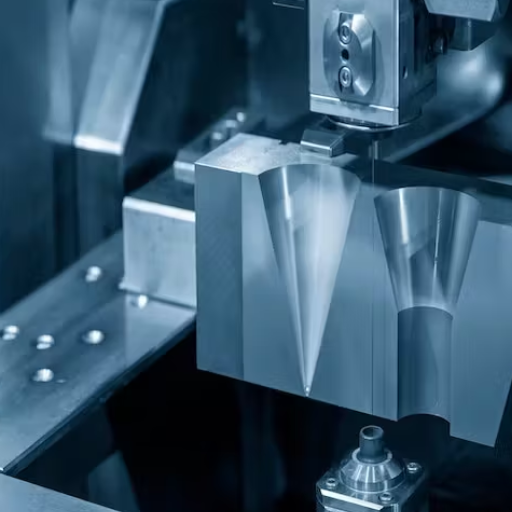
放電加工には3 種類の異なるタイプがあり、それぞれ特定の製造ニーズと精度要件に合わせてカスタマイズされています 以下に、これらのカテゴリの詳細な説明を示します:
1.ダイシンキングEDM(シンカーEDM)
ダイスインキング EDM は、ラム EDM とも呼ばれ、あらかじめ成形された電極を使用してワークピースにキャビティと複雑なパターンを形成します。このシステムは、精度と詳細が最優先される金型および工具の製造に適しています。このプロセスに対する最新のアプローチは CNC システムによって大幅に支援されており、それによってより正確で自動化された操作が保証されます。シンカー EDM は±0.0001 インチまでの許容レベルを達成できるため、特に航空宇宙産業や自動車産業において最も重要であることが研究で明らかになりました。.
2.ワイヤーedm
このプロセスでは、ワイヤー EDM は、薄い帯電したワイヤーを使用して導電性材料を機械加工します。この方法は、公差が厳しく、表面仕上げが研磨されたチタン、アルミニウム、タングステンなどの材料に、単純とは言えない形状で加工することに異論の余地がありません。最近の改良により、ワイヤー EDM は、機械のダウンタイムを削減するとともに、生産性を約 30% 最適化できる高速ワイヤー切断システムとして提供されましたが、精度を維持しながら、高度な精度が発揮される医療機器の製造プロセスにおいて、ワイヤー EDM にはいくつかの用途があるとマーケット研究者は述べています。.
3.穴あけ加工edm
穴あけ加工EDMは、硬質材料に細かく正確な穴あけ加工を行うために設計されています このプロセスは、タービンブレードまたは燃料システムの冷却穴が非常に厳しい公差を満たす必要がある航空宇宙分野で応用されています 現代のシステムは、穴あけ加工EDMの生産性を大幅に向上させ、ごく最近設定されたベンチマークに従って、古いシステムと比較して穴あけ加工時間を最大40%短縮しました。.
EDMの未来
これらの EDM 技術と AI 駆動の監視システムおよび高度なセンサーの統合により、EDM プロセスとエネルギー消費の削減が向上しました。世界の EDM 市場は、2023 年から 2030 年にかけて 7.2% の CAGR で成長すると予想されており、現代の製造業における同社の常に重要な存在感と、変化する業界の需要に対応し続ける能力が強調されています。.
EDM 機械の部品と作業
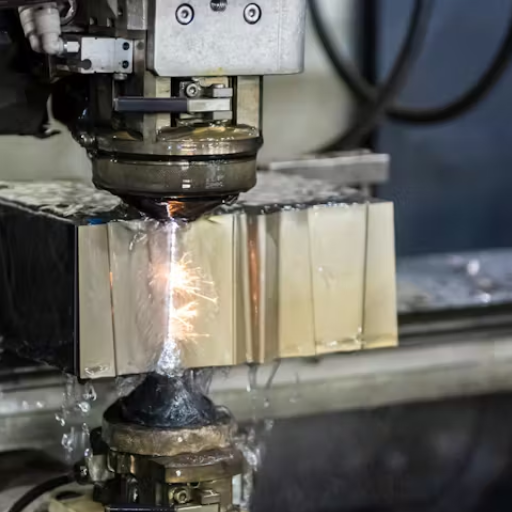
放電加工は、集合的に非常に正確な材料の除去を提供するいくつかの必須コンポーネントとサブシステムで構成されています これらはEDMマシンの基本コンポーネントとその作業です:
最新の進歩とデータ
最近の検索 (2023 年 10 月) では、IoT および AI テクノロジーと EDM マシンの統合における他の傾向についての洞察が得られました。これにより、ダウンタイムと運転資本支出の大幅な削減を可能にするプロアクティブなメンテナンス機能を使用して、それらをリアルタイムで監視できるようになります。データによると、IoT 対応 EDM マシンを備えた製造工場では、稼働時間が 20% 改善され、電力使用量が 15% 削減されたと報告されており、同時に、二酸化炭素排出量を削減するためのグリーン誘電体流体の開発と、産業と並行して持続可能性への取り組みも進んでいます。.
これらすべてと最近の発展により、EDM は依然として航空宇宙、自動車、医療機器業界の高精度製造において最大の地位を占めています。.
放電加工の用途
航空宇宙製造における EDM
放電加工プロセスは、非常に正確で、一部の加工が難しい材料を処理できるため、航空宇宙製造において重要視されています。航空宇宙産業では、タービンブレード、エンジンコンポーネント、構造部品に必要なチタン合金、ニッケルベースの超合金、セラミックなどのあらゆる種類の先端材料が使用されています。このようにして、非常に複雑な形状と細かい細部が EDM によって製造され、ハイエンドの航空宇宙用途に非常に不可欠な公差が維持されます。.
最近のレポートによると、±0.001mmのEDM公差により、作業設定の極度の熱と圧力下で真に機能するジェットエンジンコンポーネントを作成できます。さらに、EDMプロセスは非接触であるため、機械加工中に損傷が発生する可能性などの繊細な部品への応力を回避できます。ワイヤーEDMおよびシンカーEDMを使用すると、メーカーは他の技術にはほとんど匹敵しない精度でタービン部品の冷却穴を製造でき、これらの穴はエンジン効率を最大化し、燃料燃焼を減らすために非常に重要です。.
市場の成長: 世界中の航空宇宙用 EDM 市場は、次世代の航空機や高度な防衛システムへの需要の高まりにより健全な成長を遂げています。また、市場調査によると、航空宇宙における EDM 市場は業界のイノベーションの原動力であり、その用途は 2022 年から 2030 年にかけて 7% 以上の CAGR で成長すると予想されており、この成長はすべて、厳しい安全性と性能基準を満たす軽量で効率的な航空機コンポーネントの需要によるものです。.
一方、アダプティブ EDM と自動化の出現によりプロセスは簡単になり、リードタイムと運用コストがさらに削減されました。 3D EDM と AI 対応の機械加工により、カスタマイズや専門的な製造の可能性がさらに一歩進んでいます。これらの開発は、業界の刻々と変化する技術的および性能要件に対応するために、航空宇宙製造における EDM の支配的な地位を強化し続けています。.
自動車における応用
EDM は、自動車分野で重要かつ重要なプレーヤーであり、最新の自動車システムで必要とされる高精度コンポーネントの製造を可能にします。 EV や軽量設計の需要は、現代の自動車用途でチタン、タングステン、炭化物などの硬質材料の機械加工を可能にする EDM が必要になった理由の一部です。たとえば、精度と耐久性がパラメータをテストするエンジンコンポーネント、燃料インジェクターノズル、トランスミッションシステムなどの複雑な部品の製造において EDM が必要です。.
市場予測: EDMの新技術は、よりクリーンで効率的な自動車イノベーションに向けた動きをさらにサポートします。 業界レポートによると、世界のEDM市場の成長は、高性能車や電気自動車の需要の高まりによって推進されています EDM装置 市場は 2030 年までに 52 億米ドルに達すると予測されており、CAGR は 6.1% で成長します。さらに、これらの自動EDMシステムは、自動車産業がエネルギー効率を高めながら生産時間と工具コストを削減し、世界的な持続可能性の目標を達成するのに役立ちます。.
本質的に、EDM は、複雑な形状に対応し、厳しい公差を維持する能力により、自動車業界で増大する課題に対処する上で引き続き不可欠です。EDM は、製造の合理化から次世代自動車の開発のサポートに至るまで、自動車イノベーションの方向性を形作り続けています。.
金型の製造と工具用の EDM
放電加工は、その栄光と栄光のすべてにおいて、比類のない金型製造と工具を正確かつ柔軟に可能にする必須技術です。 EDM は、自動車、航空宇宙、エレクトロニクスなどの要求の厳しい産業に必要な複雑な金型や金型を製造する能力をメーカーに提供します。 EDM システムは現在、炭化タングステンや硬化鋼など、従来の加工方法では困難または不可能だった非常に硬い材料を機械加工できます。.
最近、EDM技術の主要な発展は金型業界に進化をもたらしました 例えば、高速EDMはリードタイムを短縮できますが、±0.0001 インチよりも優れた表面仕上げ公差を保証します Grand View Research, Inc.は、2022 年のグローバルEDM市場を64 億米ドルの評価に置き、2023-2030 年を通じてCAGR 8.5%の成長を予測しました。 医療や家庭用電化製品などの業界における精密工具の需要の増加がこの成長を促進しています。.
金型製造における EDM の主な利点の 1 つは、他の手段で製造した場合にそのような形状が構造の完全性を損なう可能性がある場合でも、鋭い内部コーナーや細かいディテールなどの複雑な形状を作成できることです。ワイヤー EDM は材料の無駄も制限するため、環境に優しい方法となります。自動化と CAD/CAM ソフトウェアのサポートにより、EDM はウェーハが薄く複雑な金型向けに迅速に回転し、コストを削減して最適に準備されます。.
パフォーマンスデータ: この数字は、工具用途における EDM の使用が非常に重要であることを示しています。MDPI が 2023 年に発表した調査によると、EDM を使用するメーカーは、工具の欠陥の削減を伴いながら、生産効率が 30% 向上しました。性能を損なうことなく性能を向上させることができることが、今日の製造において EDM を依然として価値のあるものにしています。.
EDM は、複雑な金型設計から堅牢で高精度の工具に至るまで、成形製造を推進する最先端技術の最前線に今も立っています。.
EDMを使用する利点
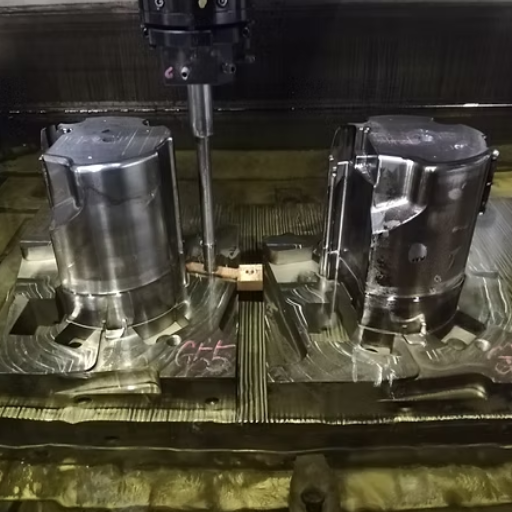
材料の除去における精度と精度
EDMは、ほとんど想像を絶するレベルの精度と精度を保証し、したがって、複雑な設計と厳しい公差を必要とする業界を満たすために常に必要とされるツールとなっています。 EDMプロセスは、0.005 mm (5 ミクロン) 程度の公差に達することができるため、航空宇宙部品、医療機器、電子部品の製造に熟達しています。したがって、最近の報告によると、EDMは、複雑な形状と非常に細かい細部の点で、従来の機械加工では不可能なことを行うことがわかっています。.
EDM、優れた精度を所有し、非接触加工にその主な特性. itは、表面から材料を除去するために放電を使用し、したがって、ワークピースに機械的ストレスを引き起こさない; これは、加工プロセス中に壊れやすい材料を変形させることができないことを保証し、さらに、新世代のEDM機械は、CADおよびCAMシステムを組み込んで、複雑な加工を人間の干渉をほとんど受けずに実行できるため、加工プロセスを正確にします。.
パフォーマンス統計: 新しい統計によると、EDM を採用しているメーカーは表面仕上げを 0.1 μm Ra の優れた平滑性に維持しています。同時に、業界は、非常に高精度の仕事で EDM を利用することで材料の無駄を約 20% 削減し、それによって事業の生産量を最大化しています。精度、精度、効率に関してこれほど優れた尺度を提供する機械加工媒体は他にないため、EDM は製造の高度な技術分野においてその関連性を維持し続けるでしょう。.
複雑な形状を機械加工する能力
EDM プロセスは、従来の機械加工では作成できなかった複雑な形状やパターンを生成できる数少ない機械加工方法の 1 つです。これは主に、EDM が非接触プロセスであるためです。放電エネルギーによる材料の浸食により、チタン、タングステン、炭化物などの加工が難しい材料でキャビティの形成、鋭角、細部の形成が可能になります。.
EDM技術の最新の改良により、この能力は大幅に強化されました 最新のEDMシステムは、航空宇宙、医療、およびマイクロ製造業界の要件に応えるために、±0.0001 インチもの厳しい公差を維持できます たとえば、航空宇宙では、これらのEDM技術を使用して、いわゆる冷却穴に極めて正確な寸法のタービンブレードをドリルすることで、ジェットエンジンの性能と寿命が向上します ワイヤーEDMを使用する業界は、材料の歪みがほとんどないコンポーネントに非常に角度のあるカットを行うこともでき、スムーズな仕上げと寸法精度を保証します。.
統合のメリット: EDMとCAD/CAMソフトウェアをさらに組み合わせることで、複雑な形状の高度にカスタマイズされた部品の製造も可能になります。高度なEDMマシンと設計ソフトウェアを導入するメーカーは、プロトタイプ開発時間を約30%短縮することで、生産サイクルを大幅にスピードアップできることが報告されています。この精度と速度のシームレスな統合により、EDMは、多くの分野で技術的に複雑で高品質のコンポーネントの製造において、上記のツールの1つとして位置づけられています。.
硬い材料を使って作業します
放電加工は、従来の加工方法では非常に厳しい、加工が難しい材料の一連の作業です。航空宇宙、自動車、医療業界で一般的な材料である炭化タングステン、チタン、硬化鋼の使用は、EDM がワークピースに接触せずに切断することを考慮すると、理想的には EDM 処理の候補となります。一方、従来の機械的方法では工具の摩耗が確実に発生します。.
業界からの最近のデータは、これらの、やや高度なEDMシステムは、± 0.0001 の絶対公差を保持することができ、60 HRC (ロックウェル硬度スケール) を超える硬度を有する材料を切断することができると主張しています適応制御システムとフラッシング技術の最適化により、加工速度は、硬質金属に関して20-30%のブーストを与えられましたその後、再び、ワイヤEDM法の進歩は、複雑な形状およびマイクロサイズのコンポーネントを、挑戦されないレベルの精度で製造する準備ができているので、高度に特殊化された部品の製造を専門とする分野でさらに道を開きます。.
より細かい表面仕上げを実現できる硬質材料を扱う EDM の能力により、研削や研磨の二次操作がほとんどまたはまったく残らず、製造ワークフローを確実に合理化し、運用コストを削減できます。このような能力により、EDM は材料科学および工学イノベーションの最先端に取り組む業界で最優先されます。.
EDM テクノロジーの最近の進歩
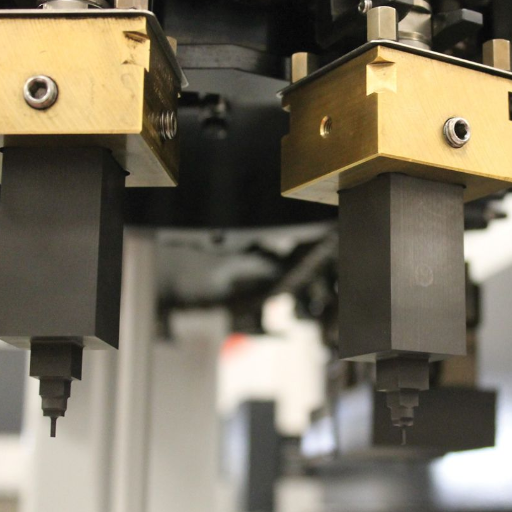
EDM の効率を向上させるための自動化
自動化の増加により、EDM の効率と生産性が向上しました。最新の EDM では、プロセスがインテリジェントなソフトウェアおよびロボット工学と統合され、人間の関与が軽減されます。自動化されたツールチェンジャーとロボットアームにより、ダウンタイムを最小限に抑えて 24 時間生産が可能になります。たとえば、この進歩により、EDM は航空宇宙や医療機器の製造などのスケーラブルな生産を必要とする組織に支持されています。.
レポートからのデータは、サイクルタイムの短縮とエラーの減少により、自動EDMシステムによる生産効率の向上が最大30%で示されています。また、運用活動のためのAIおよびMLベースのソフトウェア実装は、予知保全、つまりシステムが実際に起こる前に故障を予測して防止することを容易にします。このような予防保守は、運用の中断を防ぐのに役立ち、機械の寿命を延ばし、保守コストを削減します。.
さらに、実際の加工条件をリアルタイムで監視するための高周波センサーを内蔵する EDM マシンが増えています。これにより、フィードバックに基づくパラメーターの調整により、材料の無駄が減り、最小限の精度が保証されます。 2023 年の調査の結果、自動マテリアル ハンドリングにより、材料の節約が最大 20% 可能であることが示されました。.
環境への影響: 最近の EDM マシンは環境に優しい傾向があり、開発活動はこれらのマシンのエネルギー効率の高い設計アプローチに焦点を当てています。低エネルギー誘電体システムとスマート電力管理は、環境への影響を削減するという業界の課題と一致しながら、電気エネルギー消費を大幅に削減する最新の設計の 1 つです。.
上記の進歩により、EDM は時間とリソースの使用量を削減し、より良い品質を提供するため、高精度産業において非常に関連性が高くなります。.
電極材料の革新
前記材料の開発は、より精度の方向に優れたEDMプロセスをもたらす多くの変化をもたらしました そのような輝きの一つは、グラファイト、銅、および優れた合金などの材料を組み合わせたハイブリッド複合電極の熱伝導率およびグラファイトの耐摩耗性を組み合わせたこれらの複合材料であり、機械加工を迅速化し、電極寿命を延ばす。.
実際、ナノ材料を使用して電気伝導を高め、摩耗を軽減するナノコーティング電極に関する報告があります。 International Journal of Advanced Manufacturing Technologyに掲載された2022年の研究では、ナノコーティング電極を使用すると、加工精度が15%向上し、材料劣化が10%減少することが報告されました。.
3Dプリンティング革命: 続編的には、3-D プリント電極の原因をさらに深めたもう 1 つの進歩であり、設計と形状に新たな道が生まれました。これらの電極により、メーカーは従来の電極よりも洗練された形状を簡単に製造できます。データによると、3-D プリント電極を採用することで製造時間が約 30% 短縮され、航空宇宙および医療機器製造におけるワークフロー プロセスが容易になります。.
これらのイノベーションはすべて、たとえほんの一部であっても、パフォーマンスにプラスの影響を与えると同時に、廃棄物の削減と資源の最適化された使用を通じて EDM の費用対効果と持続可能性を促進するものであり、このような開発は、現代の製造ニーズを満たすために EDM の技術を推進するための電極材料の重要性を浮き彫りにしています。.
EDM 加工におけるエネルギー効率の向上
エネルギー効率の向上は、持続可能でコスト効率の高い製造プロセスの需要により、EDM 機械の近代化の焦点となっています。メーカーは、限られたエネルギーを消費し、性能と精度を損なわない環境に優しい EDM 機械を考案するために高度な技術を導入しています。たとえば、最新の EDM 機械には、能動機械加工とアイドル時間の両方でエネルギー消費を最適化する省電力モードとインテリジェントなエネルギー管理システムが装備されています。.
研究によると、より近代的な EDM セットアップは、主に高周波電源への地上の変更と熱管理システムへの新たな考慮事項により、古いものとは対照的に、約 20 ~ 30 パーセントのエネルギーを節約する傾向があります。従来のステッピング モーターの代わりにサーボ モーターを選択すると、必要なエネルギーが少なくなり、より正確になるため、この追加のエネルギー節約手順に役立ちます。.
設計者はまた、処分活動からのエネルギー廃棄物が、誘電体流体の濾過とリサイクルの改善を通じてダウンしなければならないことを認識しています; その過程で、コストはこのようにカットされています この技術へのリアルタイム監視の統合は、エネルギー消費を追跡するのにさらに役立ち、オペレータがそのようなデータを使用して省エネのステップを踏むのに役立ちます。.
このような進歩は、業界がグリーン製造の傘下に収まりながらも、EDM テクノロジーが考慮される高品質と精度を維持することが緊急であることをさらに示しています。.
よくある質問
放電加工における加工の工程とは?
放電加工では、放電加工によってワークピースから材料を除去します。これは型破りな加工プロセスであり、非常に高い精度を必要とする複雑な形状やコンポーネントを生成するのに最適です。 EDM では、この方法では、ワークピースの表面から材料を侵食する高速な電気火花が発生します。スパークギャップ、電圧などのさまざまなパラメータを変更して、材料の除去速度を最適化し、望ましい表面仕上げを得ることができます。 EDM は、航空宇宙や自動車などの業界で、金型や金型の製造に広く使用されています。.
EDMのさまざまな種類は何ですか?
EDMタイプは、シンカータイプ、ワイヤータイプ、およびマイクロホールEDMです シンカータイプEDM (「ダイシンキング」EDMとも呼ばれます) 、 成形電極を使用して、作業内のキャビティをドリルします ワイヤーEDMは、形状を切断するための電極として非常に薄い導電性ワイヤーを使用します マイクロホールEDMは主に硬質材料の深穴掘削に利用されます 各タイプのEDMはさまざまな目的を果たし、それによって特定の機械加工アプリケーションは特定のEDMタイプの利点を保持します; したがって、特定の製造要件に最も適したEDMタイプを決定する前に、これらのタイプを理解することが有益です。.
EDMの長所と短所は何ですか?
EDM の利点は、硬い材料に取り組み、従来の機械加工では困難だった複雑な設計を可能にすることにあります。複雑な形状で高精度、優れた表面仕上げを提供し、ワークピースに機械的制約を与えずに加工できます。ただし、欠点としては、従来の機械加工プロセスや EDM 機械は導電性材料のみに比べて材料の除去速度が遅いこと、さらに、必要な特殊な装置により価格が高くなる傾向があることなどが挙げられます。これらの利点と欠点を評価することは、製造要件で EDM に取り組む前に不可欠になります。.
放電加工はどのようにして良好な表面仕上げをもたらすのでしょうか?
放電加工は、放電によって制御される材料の浸食によって非常に良好な仕上げを生成します 誘電体流体は冷却され、ワークピースの表面を詰まらせる可能性がある破片を効果的に洗い流します 表面仕上げが問題である場合、パルスの持続時間や繰り返しの頻度などの処理要素の変更を考慮する必要があります EDM エッチングの放電は非常に適切に制御されており、優れた滑らかな仕上げが得られます。 EDM 作業で良好な表面仕上げを達成するには、電極自体を適切に設計および維持する必要があります。.
参照ソース
放電加工 (EDM)
ソース: ウィスコンシン大学ミルウォーキー校
説明: 金属製造におけるEDMの別名や用途など、EDMの概要を説明します。.
ウェブサイトへのリンク
放電加工プロセスのモデル化
ソース: テキサス A&M 大学
説明: EDM を非従来型の機械加工プロセスとして議論し、電気熱エネルギーによる材料の除去に焦点を当てます。.
研究記事へのリンク
放電加工 (EDM)
ソース: マサチューセッツ工科大学 (MIT)
説明: EDM プロセスについて説明し、電極間の放電を使用して材料を除去する方法を詳しく説明します。.
ウェブサイトへのリンク



