














L'EDM, les services de coupe de fil à l'avant-garde de la fabrication de précision, offrent les plus hauts niveaux de précision et d'efficacité dans la construction de pièces et de composants complexes Cependant, la question demeure : Comment ce processus hautement innovant fonctionne-t-il, et qu'est-ce qui le rend si très recherché par les industries de l'aérospatiale aux dispositifs médicaux ? L'article plonge dans le monde intrigant de Fil de coupe EDM, [TRADUCTION], expliquant la science qui la sous-tend et développant la façon dont l'énergie électrique est utilisée pour couper les matériaux avec précision Que vous soyez un ingénieur expérimenté, un fabricant curieux ou simplement quelqu'un de curieux de connaître la technologie, l'application et les avantages de la coupe de fil EDM seront très perspicaces pour vous.
Introduction à l'usinage par décharge électrique
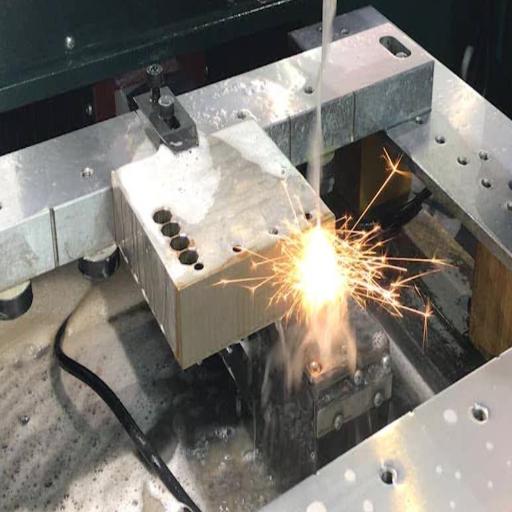
L'usinage par décharge électrique (EDM) est un processus de fabrication qui utilise l'énergie électrique pour décaper le matériau d'une pièce. Le processus implique une série de décharges électriques contrôlées (étincelles) se produisant entre le fil-électrode chargé et le matériau usiné. Il s'agit d'une méthode de coupe sans contact ; par conséquent, il est utilisé pour les métaux durs ou les matériaux qui ne peuvent pas être usinés avec des machines conventionnelles. EDM trouve une utilisation dans les industries de haute précision, telles que l'aérospatiale, l'automobile et la fabrication de moules, en raison de sa capacité à couper des formes complexes et des détails fins.
Qu'est-ce que l'usinage par décharge électrique ?
L'usinage par décharge électrique (EDM) est une autre méthode d'usinage non conventionnelle qui utilise l'énergie thermique pour éliminer la matière d'une pièce à usiner Ceci est obtenu en générant des décharges électriques contrôlées entre l'électrode et la pièce pendant l'usinage, qui est généralement immergée dans un fluide diélectrique. La chaleur intense émanant de l'étincelle provoque la fusion et la vaporisation locale du matériau de la pièce, affectant ainsi un retrait précis sans contact mécanique direct.
Particulièrement important pour l'utilisation dans l'usinage de matériaux résistants, tels que les aciers à outils, le carbure de tungstène et les superalliages, qui résistent aux méthodes d'usinage conventionnelles Le procédé s'est avéré excellent tout en rendant des géométries et des tolérances complexes, qui dans de nombreux cas ont atteint ±0,005 mm. Les finitions EDM peuvent également être incroyablement lisses, avec des valeurs de rugosité atteignant aussi bas que 0,1 µm Ra selon l'application.
Les développements récents en EDM ont amélioré son efficacité et élargi sa gamme d'applications Par exemple, les machines modernes d'EDM filaire utilisent du fil maigre, jusqu'à 0,02 mm de diamètre, pour réaliser d'excellentes coupes Par ailleurs, les améliorations de l'automatisation et l'intégration de l'apprentissage automatique ont conduit à une réduction substantielle du temps d'usinage, certains systèmes pouvant diminuer le temps de traitement jusqu'à 301TP10 T. Dans des industries allant de l'aérospatiale et de l'automobile à la fabrication de dispositifs médicaux, des composants spécialisés, tels que les aubes de turbine, les moules d'injection et les instruments chirurgicaux, sont fabriqués en s'appuyant beaucoup sur l'EDM.
En raison de la précision et de la flexibilité de manipulation des matériaux que les machines conventionnelles ne font pas de manière adéquate, l'EDM se situe quelque part vers la toute fin des compétences dans l'univers manufacturier actuel.
Histoire et évolution de l'EDM
L'EDM a été inventé dans les années 1940, considéré par certains comme l'aube de l'ère de la fabrication électrique C'est à l'époque pré-moderne de l'EDM que les scientifiques soviétiques Lazarenko et Lazarenko étaient connus pour avoir développé une façon d'éroder le métal en utilisant l'érosion électrique par étincelles À l'époque, le processus était lent et ne pouvait être employé que dans des scénarios limités impliquant l'outillage et la fabrication de moules Beaucoup de choses ont changé au fil des ans, et les progrès technologiques ont permis à l'EDM de devenir une méthode de production pratiquement utilisée aujourd'hui.
Dans les années 1970, avec l'avènement du CNC, tout a changé, faisant entrer l'EDM dans un nouveau domaine de l'automatisation, permettant de réaliser des géométries complexes avec une telle précision qu'aucune autre technologie ne pouvait correspondre Parallèlement à cela, le développement des derniers types de fluides diélectriques, l'EDM coupé par fil et les alimentations de haute technologie ont permis aux fabricants de traiter des matériaux plus durs avec de meilleures vitesses L'EDM continue d'évoluer en exploitant les possibilités grâce à l'intégration de technologies telles que l'IA et l'apprentissage automatique, qui maximisent les performances et répondent aux demandes croissantes des industries de haute précision.
Principes de base de l'usinage par décharge électrique
L'une des approches de l'usinage des matériaux est l'usinage par décharge électrique (EDM), dans lequel une série de décharges électriques sont contrôlées pour éliminer la matière de la pièce à usiner Elle utilise une électrode chargée électriquement et un fluide diélectrique pour éroder les matériaux conducteurs La première étape de l'opération consiste à créer un éclateur entre l'électrode-outil et la pièce à usiner Lors de l'application de la tension, le fluide diélectrique s'ionise, et l'arc fil-outil est établi Par cet arc, de la chaleur est générée, atteignant parfois une température aussi élevée que 8 000-12 000 °F (4 427-6 648 °C), ce qui entraîne la fusion et la vaporisation du matériau en quantités microscopiques.
L'EDM se distingue ainsi en usinant des matériaux durs avec la plus grande précision, tels que les alliages d'acier, le carbure de tungstène et même le titane. Il peut contenir des tolérances serrées aussi proches que ±0,0001 pouces (±2,5 microns) et peut idéalement exécuter une géométrie complexe, ce qui en fait la méthode la plus appropriée pour les industries de fabrication de dispositifs aérospatiaux, automobiles et médicaux.
Les progrès actuels en matière d'EDM s'étendent même au-delà. Les machines EDM programmables utilisent des algorithmes adaptatifs et des techniques d'apprentissage automatique pour ajuster les paramètres en temps réel, optimisant les performances et minimisant l'usure des outils. Les données suggèrent même que l'EDM coupé par fil peut produire des finitions de surface aussi basses que 0,1 µm Ra, réduisant ainsi les opérations de finition secondaires et augmentant l'efficacité opérationnelle globale.
Les types diélectriques d'huile ou d'eau désionisée utilisés dans l'EDM assurent les fonctions de refroidissement de la pièce à usiner, d'évacuation des débris et de maintien d'un état électrique constant et constant. Les systèmes diélectriques avancés avec des rinçages plus rapides présentent désormais des taux d'élimination des matériaux plus élevés et moins de dommages thermiques à la pièce.
Ainsi, avec ces principes et technologies de pointe, l'EDM est l'avenir de la fabrication de haute précision et un moteur d'innovation dans la production de composants complexes.
Le processus de coupe de fil EDM
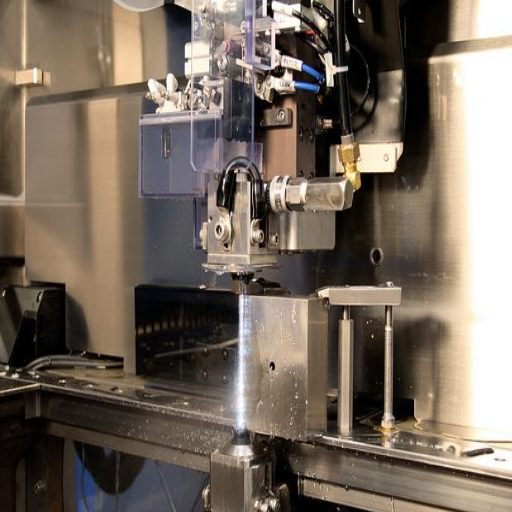
Le procédé de coupe de fil EDM utilise un fil en tension, chargé d'électricité, pour couper et façonner les matériaux avec une précision extrême Ce fil agit comme l'électrode et ne touche pas électriquement le matériau Au lieu de cela, une série de décharges électriques générées entre le fil et la pièce entraîne l'érosion contrôlée du matériau Cette technique est également utilisée pour réaliser des conceptions complexes et travailler avec des matériaux durs difficiles à usiner selon les méthodes conventionnelles Sa précision est élevée, et elle génère une faible contrainte mécanique sur le matériau à couper, étant ainsi adaptée aux composants fragiles et complexes.
Aperçu des travaux de coupe de fil
La coupe de fil, également connue sous le nom d'usinage par décharge électrique de fil, a trouvé une application répandue dans divers secteurs en raison de sa précision et de sa polyvalence. L'aérospatiale, l'automobile, la fabrication de dispositifs médicaux et l'électronique peuvent l'utiliser pour fabriquer des composants complexes. Il excelle particulièrement dans la réalisation de l'objectif des matrices de précision, des moules et des pièces à micro-échelle qui nécessitent un traitement exact.
Certains matériaux sont complexes et exotiques, nécessitant un usinage par des méthodes filaires, notamment le titane, le carbure de tungstène et les aciers à outils Les données indiquent que la coupe du fil offre des tolérances aussi serrées que ±0,001 mm Une tolérance de ce genre est de la plus haute importance pour les industries nécessitant une grande précision Elles sont également plus productives, avec des vitesses de coupe allant jusqu'à 500 mm² par minute, ce qui est rendu possible par l'EDM moderne du fil grâce à l'utilisation d'un système de contrôle avancé et d'une technologie adaptative.
Étant donné que les fils de cette méthode n'entrent pas en contact avec le matériau, une majorité des contraintes thermiques et mécaniques s'exercent sans danger sur la pièce à usiner, et par conséquent, il n'y a pratiquement aucun risque de distorsion ou d'endommagement de la couture de travail pendant l'usinage. Ainsi, dans la formation de composants géométriquement délicats, il est considéré comme une méthode essentielle d'enlèvement de matière. L'avènement de l'automatisation et de la coupe de fil multi-axes a encore amélioré l'efficacité et la capacité des solutions EDM de fil, les rendant très recherchées dans des scénarios de fabrication difficiles.
Composants clés de la machine EDM
La machine EDM est une combinaison de divers composants qui travaillent ensemble pour réaliser l'usinage avec précision et efficacité Les composants et leurs fonctions sont détaillés comme suit
Unité d'alimentation
L'alimentation électrique est le cœur de toute machine EDM Elle produit des décharges électriques contrôlées entre l'électrode-outil et la pièce à usiner Les machines EDM de dernière génération utilisent des générateurs modernes équipés d'un système de contrôle adaptatif, permettant à l'EDM de contrôler de manière optimale les fréquences d'impulsion et les niveaux d'énergie pour une précision améliorée dans la coupe et la finition de surface.
Electrode de pièce et d'outil
La pièce est le matériau qui est usiné, alors que l'électrode-outil, généralement en graphite, cuivre ou tungstène, fonctionne comme conducteur pour la décharge électrique Certaines machines complexes peuvent permettre un diamètre d'électrode aussi bas que 0,02 mm pour des applications détaillées.
Système de fluide diélectrique
Les fluides diélectriques tels que l'eau désionisée et l'huile tiennent une importance primordiale dans le processus EDM Ils agissent comme des isolants jusqu'à ce que la décharge ait lieu, et aident ensuite à chasser les débris de la zone d'usinage Maintenant, avec des systèmes de surveillance en temps réel en place, la conductivité et la viscosité optimales des fluides peuvent être maintenues pour améliorer l'efficacité.
Alimentateur automatique de fil (pour Wire EDM)
Les machines EDM à fil utilisent un fil continu provenant d'une bobine, généralement en laiton ou en laiton zingué, comme électrode de coupe. Les alimentateurs automatiques maintiennent une tension et des débits d'alimentation constants du fil ; les systèmes modernes d'alimentation en fil prennent en charge des fils allant de 0,05 à 0,30 mm de diamètre pour répondre à diverses exigences de précision.
Table de machine et dispositif de maintien du travail
La table de la machine fournit une base ferme pour l'opération d'usinage La très grande précision des dispositifs de tenue de travail, tels que les étaux ou les pinces magnétiques, assure le maintien ferme de la pièce, permettant son positionnement précis Les machines EDM modernes utilisent des tables rotatives commandées par CNC pour l'usinage multi-axes.
Système de contrôle de servo
Un système de servocommande garantit le positionnement correct de l'électrode et de la pièce à usiner. Ce système permet un réglage dynamique de l'usinage entre l'électrode et la pièce, modifiant la condition d'espace pour obtenir des taux de décharge optimaux et offrant ainsi une cohérence supérieure dans la coupe.
Système de refroidissement
La génération de chaleur pendant l'EDM aurait des effets néfastes sur les performances et la durée de vie de l'outil Pour assurer un fonctionnement stable et protéger les composants, le système de refroidissement est activé, équipé d'échangeurs de chaleur, et intègre une surveillance de la température en temps réel.
Contrôleur CNC
Le contrôleur CNC est le cerveau de la machine EDM, qui exécute des opérations d'usinage qui ont été programmées au préalable Par les améliorations apportées jusqu'à présent, ces contrôleurs ont rendu l'usinage de géométries complexes simple et automatisé, avec une interface facile à utiliser, des capacités de modélisation 3 D, et des systèmes de détection d'erreurs.
Les machines EDM sont largement utilisées, tirant parti des dernières technologies pour répondre aux besoins industriels exigeants des industries aérospatiale, médicale et de fabrication d'outils et de matrices.
Comment fonctionne l'usinage par décharge électrique dans le découpage du fil
Le principe de fonctionnement de l'usinage par décharge électrique par coupe-fil utilise un fil très fin chargé électriquement (généralement du laiton ou du molybdène) comme outil de coupe Ce fil n'est jamais autorisé à toucher physiquement le matériau ; au lieu de cela, des étincelles électriques contrôlées sont générées entre le fil et la pièce à usiner Ces étincelles électriques génèrent des températures extrêmement élevées, fondant et vaporisant de minuscules points sur la surface du matériau Le processus se déroule dans un fluide diélectrique qui empêche les arcs électriques indésirables et refroidit simultanément le matériau tout en éliminant les débris. L'EDM en fil est utilisé dans des applications qui nécessitent des formes très complexes, des coins pointus et un travail très détaillé sur des matériaux complexes, formant ainsi l'épine dorsale de chaque industrie impliquant un usinage délicat et complexe.
Matériaux et outils de coupe dans EDM
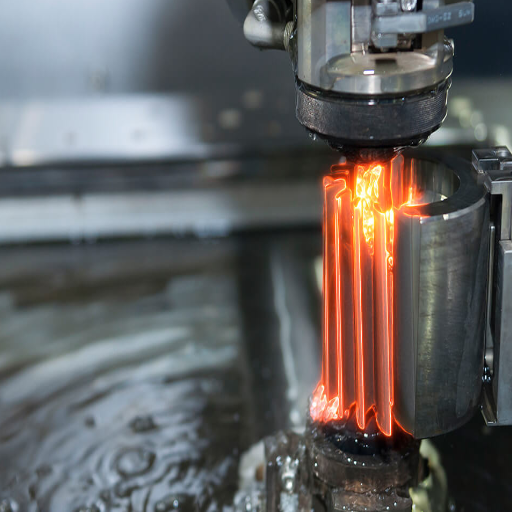
L'EDM convient aux matériaux d'usinage conducteurs de l'électricité, tels que l'acier, le titane, l'aluminium, le tungstène et les alliages de cuivre Ces matériaux sont souvent utilisés dans des industries comme l'aérospatiale, l'automobile et la fabrication d'outils en raison de leur résistance, de leur durabilité et de leur résistance à l'usure. Les outils de coupe en EDM sont généralement constitués de matériaux conducteurs, tels que le laiton, le cuivre ou le tungstène, le fil EDM utilisant généralement un fil de laiton mince ou un fil revêtu. Ces outils sont choisis pour leur capacité à maintenir la précision tout en résistant aux décharges électriques nécessaires au processus.
Matériaux courants utilisés dans la coupe de fil EDM
Il existe une variété fascinante de matériaux disponibles pour la coupe de fil EDM, adaptés à des fins spécifiques à l'application Certains de ces matériaux comprennent :
| Matériau filaire | Composition | Propriétés clés | Applications primaires |
|---|---|---|---|
| Fils en laiton | Mélange cuivre et zinc | Excellente conductivité, prix abordable | Finalités générales d'usinage, tolérances de coupe |
| Fils enduits | Revêtement de zinc ou de laiton | Meilleure stabilité de décharge, usure réduite | Découpes de haute précision, conceptions de pièces complexes |
| Fils de cuivre | Cuivre pur | Excellente conductivité électrique | Micro-usinage, exigences de précision les plus élevées |
| Fils de molybdène | Molybdène pur | Résistance à la traction élevée, résistance thermique | Aérospatiale, applications médicales |
| Fils de tungstène | Tungstène pur | Stabilité de la température | Applications spécialisées à haute température |
| Fils en alliage spécial | Compositions d'alliages personnalisées | Adaptabilité améliorée | Exigences industrielles émergentes |
Le matériau du fil utilisé dans la coupe de fil EDM dépend de divers facteurs, notamment la nature du matériau à usiner, le niveau de tolérance requis et la qualité de finition de surface du matériau. Les matériaux et revêtements de fil avancés maintiennent la recherche pour une vitesse plus élevée, une précision plus élevée et une efficacité plus élevée dans la coupe de fil EDM toujours vivante.
Types d'outils de coupe dans l'usinage par décharge électrique
Dans l'EDM, un outil de coupe spécialisé est utilisé pour chaque application afin d'assurer la plus grande précision et efficacité pendant le processus Les deux principaux types d'outils de coupe utilisés dans l'EDM sont ceux engagés dans l'EDM filaire, en particulier les électrodes filaires, et ceux utilisés pour l'EDM à enfoncement, qui comprennent des électrodes formées ou solides.
- Électrodes filaires : Principalement utilisés dans l'EDM filaire, les électrodes filaires sont fabriquées à partir de fils de laiton, de cuivre ou enduits Les électrodes filaires fournissent l'action de coupe avec des détails fins et des formes fines et complexes pour la pièce à usiner L'utilisation de fils enduits et composites permet d'autres avantages en termes de vitesse de coupe et de qualité de finition de surface, en particulier sur les matériaux difficiles à usiner.
- Électrodes formées : Les électrodes formées sont des outils solides utilisés dans l'EDM à enfoncement qui transfèrent directement une forme personnalisée dans le matériau Généralement faites de graphite, de cuivre ou d'alliages de cuivre, ces électrodes sont soigneusement façonnées pour s'adapter à l'empreinte requise Elles conviennent le mieux aux cavités profondes, aux moules ou aux formes 3 D complexes.
Les types d'outils servent à des fins d'usinage ; leur matériau est sélectionné en fonction de la conductivité électrique, de la résistance à l'usure et d'autres facteurs, en fonction de la complexité du travail. Aujourd’hui, les progrès technologiques en EDM continuent d’améliorer le produit et d’améliorer la diversité de ces outils de coupe.
Techniques d'enlèvement de matériaux dans l'EDM
Dans l'EDM, l'enlèvement de matière est provoqué par une série de décharges électriques contrôlées entre l'électrode-outil et la pièce à usiner, qui sont toutes deux placées dans un fluide diélectrique Lorsque la tension est appliquée aux bornes de deux électrodes, le diélectrique se décompose, étant converti en un état plasma qui génère de la chaleur, faisant par conséquent fondre et vaporiser de minuscules portions du matériau de la pièce aux points de contact.
L'un des principaux types d'EDM est l'EDM par enfoncement, également appelé EDM par enfoncement ou par vérin. Une électrode façonnée est utilisée ici pour créer des cavités détaillées ou des géométries complexes dans la pièce. L'autre type d'EDM est l'EDM filaire, dans lequel l'électrode-outil est un fil mince et mobile à haute conductivité. Ce processus permet de couper et de modeler avec d'excellentes tolérances sur les métaux plus durs.
Les taux d'enlèvement de matière sont influencés par le type de matériau usiné, les propriétés matérielles des électrodes utilisées des deux côtés de la décharge et les paramètres définis sur l'EDM, tels que l'énergie de décharge et la durée de l'impulsion Une bonne compréhension de ces paramètres conduira à l'efficacité et à la précision de l'usinage tout en réduisant les zones affectées par la chaleur.
Avantages de l'usinage par décharge électrique
- Précision et précision : Cette technologie offre la possibilité d'usiner par décharge électrique de pièces très petites et détaillées, ce qui la rend adaptée aux applications où des tolérances serrées sont justifiées.
- Polyvalence des matériaux : Il traite de matériaux durs tels que le titane, le tungstène et l'acier trempé, qui ne peuvent pas être usinés autrement avec des méthodes conventionnelles.
- Pas de stress mécanique : S'agissant d'une méthode sans contact, les contraintes mécaniques et les distorsions de la pièce sont éliminées, ce qui pourrait autrement se produire.
- Formes complexes : Avec l'EDM, des géométries complexes et des détails fins peuvent être produits, ce qui peut être très difficile, voire presque impossible, à réaliser avec les techniques d'usinage conventionnelles.
- Finition de surface lisse : La meilleure finition de surface peut être obtenue avec l'EDM, à condition que l'on fonctionne dans des réglages appropriés, réduisant ainsi le temps requis pour les processus de finition secondaires.
- Zones minimales affectées par la chaleur : Le procédé minimise la distorsion thermique, contribuant à conserver les propriétés structurelles du matériau à usiner.
Précision et précision dans le processus d'usinage
La précision et la précision sont des qualités clés qui ont une incidence sur l'accessibilité des produits de haute qualité grâce à l'usinage Avec l'avènement des nouvelles technologies, les équipements d'usinage pourraient fonctionner à des tolérances serrées de ±0,0001 pouce (±2,54 microns), s'étirant jusqu'à des limites encore plus grandes dans des industries critiques telles que la fabrication aérospatiale, médicale et électronique Même les composants les plus complexes peuvent être usinés avec précision à l'aide de systèmes CNC modernes, assurant la cohérence entre les lots de production.
Par ailleurs, des technologies telles que l'EDM améliorent les méthodes traditionnelles en permettant la plus grande précision pour les formes complexes et les détails fins Des logiciels avancés, tels que la CAO/FAO, sont utilisés pour la simulation et la programmation détaillée, en minimisant les erreurs, en optimisant les chemins d'outils, en réduisant le gaspillage de matériaux et en augmentant la répétabilité et la fiabilité de la production.
Un autre aspect important dans le maintien de la précision est la surveillance des facteurs environnementaux, tels que la température, les vibrations et le vieillissement de la machine. Les centres d'usinage haut de gamme disposent de contrôles de température, de mécanismes de compensation des vibrations et de boucles de rétroaction automatiques pour rejeter les paramètres de dimensionnement imprécis, avec des processeurs spécialement conçus pour des performances optimales. Ces améliorations se combinent toutes pour fournir une grande concentration sur l’objectif principal de l’usinage moderne : la demande croissante de perfection en complexité dans la fabrication.
Polyvalence de l'EDM dans différentes applications
Le procédé d'usinage par décharge électrique (EDM) démontre une grande polyvalence dans diverses industries ; dans la plupart des cas, c'est précisément le type de polyvalence requis pour fabriquer des composants complexes au-delà du cadre de l'usinage traditionnel L'une de ses applications majeures se situe dans le secteur aérospatial, où l'EDM est utilisé dans la fabrication d'aubes de turbine et de trous de refroidissement avec des tolérances élevées et des géométries complexes Ces composants sont cruciaux pour optimiser les performances du moteur et l'efficacité énergétique Un autre domaine où l'EDM trouve une bonne utilisation est la fabrication d'instruments chirurgicaux, d'implants et d'appareils orthopédiques à partir de matériaux biocompatibles tels que le titane et l'acier inoxydable.
L'application automobile, d'autre part, implique la fabrication de moules, matrices et composants pour moteurs hautes performances utilisant l'EDM, dans le but d'obtenir des finitions de surface et une précision dimensionnelle Les fabricants d'outils et de matrices utilisent également l'EDM pour créer des cavités et des électrodes complexes avec des détails ultrafins, qui sont essentiels pour le moulage par injection et l'estampage.
Les développements récents ont élargi la gamme d'applications pour l'EDM Il existe des micro-EDM pour l'usinage ultra précis à des niveaux microscopiques Selon les rapports actuels de l'industrie, l'EDM est censé avoir une précision de ±0,0001 pouces et est efficace sur la plupart des matériaux difficiles à usiner, y compris le carbure de tungstène et l'Hastelloy Cette flexibilité rend également la technologie indispensable pour le prototypage, la production à faible volume et les pièces de haute complexité qui ne peuvent pas résister au contact mécanique direct pendant l'usinage.
Avec la disponibilité croissante de technologies EDM plus récentes, notamment les contrôles adaptatifs et l'intégration de l'intelligence artificielle, le processus devient plus rapide et plus fiable De tels développements réduisent les temps de production tout en garantissant le très haut niveau de précision requis par les industries dont les composants exigent une qualité et une fiabilité absolues.
Rentabilité et efficacité de la GED
En général, l'usinage par décharge électrique a été considéré comme la technique la plus rentable pour fabriquer des composants aux géométries compliquées et aux tolérances élevées L'EDM peut réduire les coûts de fabrication en minimisant le post-traitement ou l'usinage très intense de matériaux durs Des données récentes suggèrent que les coûts de production peuvent être réduits d'environ 301TP10 T lorsque les entreprises utilisent l'EDM, par opposition à l'utilisation de techniques d'usinage traditionnelles pour usiner des matériaux tels que le carbure de tungstène ou le titane.
Les machines EDM modernes dotées de commandes adaptatives et d'une programmation avancée basée sur l'IA offrent des améliorations significatives de l'efficacité opérationnelle. La conception du système pour optimiser l'usure des électrodes et maximiser les vitesses de coupe améliorerait la productivité d'ici 20%. Selon les recherches menées par les principaux fabricants, certains systèmes EDM disposent actuellement de capacités automatisées multi-axes, minimisant ainsi les temps d'arrêt tout en maximisant le débit sur les lignes de production. Ces progrès en EDM l’ont rendu essentiel dans la fabrication aérospatiale, automobile et médicale, où précision et rentabilité vont de pair.
Applications et utilisations de l'EDM
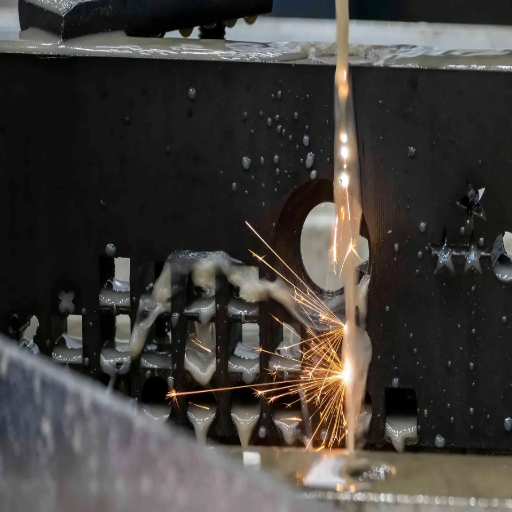
L'usinage par décharge électrique se caractérise par un usinage précis et est ainsi utilisé dans la création de formes, de matrices de moules et de composants pour les industries aérospatiale, automobile et médicale Il est précieux dans les matériaux d'usinage, tels que les matériaux super-durs comme le titane et le carbure de tungstène, permettant la mise en forme précise des éprouvettes sans conférer de contraintes mécaniques Le perçage et l'usinage de trous fins de pièces complexes et à haute tolérance, qui ne sont pas à la portée des méthodes d'usinage conventionnelles, sont des domaines où l'EDM trouve son application la plus. Ceux-ci compensent pleinement les étapes passées des processus de fabrication avancés.
Industries bénéficiant du découpage de fils EDM
Industrie aérospatiale
La technologie de coupe de fil EDM offre de nombreux avantages à l'industrie aérospatiale grâce à sa précision et sa capacité à couper des matériaux durs, ce qui la rend essentielle pour fabriquer des pièces complexes avec des tolérances serrées, telles que des aubes de turbine et des injecteurs de carburant, garantissant qu'elles sont sûres et peuvent fonctionner de manière fiable. dans des conditions extrêmes.
Industrie Automobile
L'industrie automobile utilise des processus de coupe de fils EDM pour fabriquer des pièces complexes, telles que des composants pour transmissions et des moules pour de nouvelles conceptions, garantissant ainsi des performances et une fiabilité optimales dans les applications automobiles.
Technologie médicale
La technologie médicale bénéficie de la coupe de fil EDM pour fabriquer des instruments chirurgicaux, des implants et des dispositifs micromédicaux qui nécessitent d'excellentes tolérances et précisions pour les applications de soins de santé critiques.
Fabrication d'électronique
L'industrie électronique utilise la découpe de fil EDM pour fabriquer des pièces et des composants aux caractéristiques fines qui nécessitent des tolérances précises pour les conceptions de circuits avancées et les appareils électroniques.
Fabrication d'outils
Les industries de fabrication d'outils bénéficient de la coupe de fil EDM pour créer des outils haut de gamme et des composants de précision qui nécessitent une précision et une qualité de finition de surface exceptionnelles.
Études de cas d'applications de coupe de fil EDM
- Secteur aérospatial : Dans le secteur aérospatial, la découpe de fils EDM est utilisée pour la fabrication d'aubes de turbine avec une extrême précision, répondant à des exigences de performances très élevées pour les moteurs d'avion et les applications spatiales.
- Industrie médicale : Un projet de l'industrie médicale a utilisé la coupe de fil EDM pour fabriquer des outils chirurgicaux aux formes très complexes, garantissant ainsi la plus grande précision et fiabilité pour les procédures médicales critiques.
- Industrie électronique : En électronique, cette méthode est appliquée à la fabrication de microcomposants selon des tolérances strictes, essentielles à la conception avancée de circuits et aux dispositifs électroniques de précision.
Chacun de ces exemples illustre que la découpe de fil EDM est le summum de la précision dans diverses industries nécessitant une fabrication complexe.
Tendances futures de l'usinage par décharge électrique
Il serait très prometteur pour l'avenir de l'EDM d'envisager quelques développements de grande portée Une tendance significative est l'intégration de l'automatisation et de la robotique pour augmenter la productivité et réduire les coûts de main-d'œuvre Grâce à l'automatisation, les systèmes EDM peuvent être configurés pour gérer des tâches de fabrication complexes avec une intervention humaine minimale, améliorant ainsi l'efficacité.
Le développement de matériaux destinés à la fabrication de fils et d'électrodes EDM, qui sont non seulement conçus pour une coupe plus rapide mais également pour une coupe plus précise et durable, constitue une autre avancée cruciale. Il y a eu un fort intérêt pour l'innovation dans les fluides diélectriques, en particulier dans les options respectueuses de l'environnement, en raison de la réglementation environnementale croissante et de la nécessité d'une fabrication durable.
Avec l'introduction de l'intelligence artificielle et de l'apprentissage automatique, les paramètres d'usinage seront automatiquement optimisés en temps réel, rendant ainsi les configurations d'usinage plus rapides et réduisant le gaspillage de matières premières. Ils empêcheront également les équipements de tomber en panne en prédisant quand la maintenance doit être effectuée, préservant ainsi la cohérence opérationnelle.
L'usinage au micron et au nano, en revanche, devient de plus en plus important pour des industries telles que l'aérospatiale, le médical et l'électronique en raison de leurs exigences de précision extrêmement élevées. Envisagez de travailler avec des matériaux durs et des géométries difficiles ; L'EDM est l'une des rares technologies prêtes à orienter la fabrication de haute précision vers l'avenir.
Conclusion
La découpe de fils EDM représente le summum de la technologie de fabrication de précision, offrant une précision, une polyvalence et une efficacité inégalées dans divers secteurs, Des aubes de turbine aérospatiale aux instruments chirurgicaux médicaux, ce processus révolutionnaire continue de repousser les limites de ce qui est possible dans la fabrication moderne À mesure que la technologie progresse avec l'intégration de l'IA, l'automatisation et les nouveaux matériaux, la découpe de fils EDM restera à l'avant-garde de la fabrication de haute précision, stimulant l'innovation et l'excellence dans la production de composants.
Sources de référence
À propos d'une fabrication à cavité de moule utilisant un CAM solide
Foire aux questions (FAQ)
Comment fonctionne l'usinage par décharge électrique ?
L'opération d'usinage par décharge électrique utilise la génération d'étincelles électriques entre une électrode (généralement un fil) et la pièce conductrice pour éroder le matériau. Le fil de coupe est déplacé le long du chemin à couper, vaporisant le matériau avec des étincelles. Ces méthodes sont bien adaptées pour créer des formes complexes et travailler avec des tolérances serrées sur des matériaux durs qui ne peuvent pas être facilement usinés à l'aide de méthodes traditionnelles.
Les avantages de l'EDM filaire ?
Wire EDM possède des capacités très spécialisées pour usiner des géométries complexes avec une très haute précision, qui sont souvent infaisables avec les méthodes d'usinage conventionnelles Il élimine efficacement les matériaux indésirables des alliages durs, obtenant des finitions de surface fines De plus, il permet l'usinage de géométries complexes sans nécessiter d'outillage.
Qu'est-ce que l'EDM utilisé pour l'
EDM travaillera sur des matériaux électriquement conducteurs tels que le cuivre, le laiton et d'autres alliages Il convient aux matériaux durs difficiles à usiner, car il perturbe les outils de coupe de nature traditionnelle Généralement, les EDM sont également utilisés pour façonner des matériaux non conducteurs à l'aide de revêtements conducteurs.
Quelles sont les fonctions du fluide diélectrique dans le processus EDM ?
Pendant l'usinage EDM, le fluide diélectrique est utilisé pour refroidir à la fois l'électrode et la pièce à usiner Il permet le rinçage des débris formés par les décharges électriques, améliorant ainsi l'efficacité de l'usinage et améliorant la finition Les fluides diélectriques couramment utilisés sont l'eau et l'huile désionisées.
Comment et pourquoi comparerait-on l’EDM aux méthodes d’usinage conventionnelles ?
De nombreux avantages sont libérés lorsque l'EDM est utilisé contrairement aux méthodes d'usinage conventionnelles, et en particulier lors de l'usinage de pièces forgées précises et complexes. Alors que les méthodes traditionnelles utilisent souvent des outils de coupe physiques qui s'usent, l'EDM, qui élimine la matière par décharge électrique sans contact direct, élimine efficacement une grande partie de l'usure des outils, permettant ainsi d'améliorer encore la tolérance.
Qu’est-ce que le Wire ED
L'EDM filaire, un type d'usinage par décharge électrique, utilise un fil-électrode fin pour couper des motifs complexes en métaux conducteurs. Avec le fil se déplaçant le long d'un chemin programmé, il est continuellement introduit à travers la pièce, où les étincelles érodent le matériau le long de la forme souhaitée. Cette méthode est largement appliquée en raison de sa haute précision et de sa sortie finement détaillée.
Quels types d’applications typiques l’EDM a-t-elle dans l’aérospatiale ?
Grâce à ses capacités de haute précision, l'EDM a une large gamme d'applications dans l'industrie aérospatiale Ces types d'applications fabriquent, fabriquent et complètent tout, depuis des matériaux très complexes qui nécessitent des aubes de turbine, des moules et des matrices avec des tolérances et des finitions de surface extrêmement serrées. C'est le processus de mise en forme des matériaux durs utilisé dans l'aérospatiale.
Comment EDM atteint-il l'usinage de haute précision ?
EDM assure un usinage de haute précision en contrôlant le processus de décharge électrique à l'aide de la technologie CNC Cela permet un contrôle précis des vitesses d'usinage et la génération d'étincelles par décharges électriques, qui contribuent toutes deux à des tolérances dimensionnelles précises et à l'état de surface. De plus, EDM est capable d'exécuter des chemins complexes grâce à la programmation CNC, ce qui améliore considérablement ses capacités de précision.
Quels sont les composants de la machine EDM ?
Une machine EDM se compose généralement d'une alimentation électrique, d'un système de commande CNC, d'un réservoir de fluide diélectrique et d'une configuration d'électrodes. La machine intègre en outre des mécanismes pour déplacer le fil-électrode et le maintenir correctement aligné avec la pièce pendant l'opération d'usinage, garantissant ainsi une qualité de sortie constante dans le produit final.
L'EDM peut-il être utilisé pour l'enlèvement de matériaux dans diverses industries ?
Oui, l'EDM peut être utilisé dans diverses industries pour l'enlèvement de matériaux Outre l'aérospatiale, il est largement utilisé dans l'automobile, le médical et l'électronique pour fabriquer des composants à haute tolérance Sa capacité à couper des formes complexes et des matériaux durs en fait un processus d'usinage bénéfique dans de nombreuses autres industries.



