














EDM, Drahtschneidedienste an der Spitze der Präzisionsfertigung, bieten höchste Genauigkeit und Effizienz beim Bau komplexer Teile und Komponenten. Es bleibt jedoch die Frage: Wie funktioniert dieses hochinnovative Verfahren und was macht es bei Branchen von der Luft- und Raumfahrt bis hin zu medizinischen Geräten so begehrt? Der Artikel befasst sich mit der faszinierenden Welt von EDM Drahtschneiden, die Wissenschaft dahinter zu erklären und näher darauf einzugehen, wie elektrische Energie genutzt wird, um Materialien präzise zu durchtrennen Ob Sie ein erfahrener Ingenieur, ein neugieriger Hersteller oder einfach jemand sind, der sich für Technologie interessiert, die Anwendung und die Vorteile des EDM-Drahtschneidens werden für Sie sehr aufschlussreich sein.
Einführung in die elektrische Entladungsbearbeitung
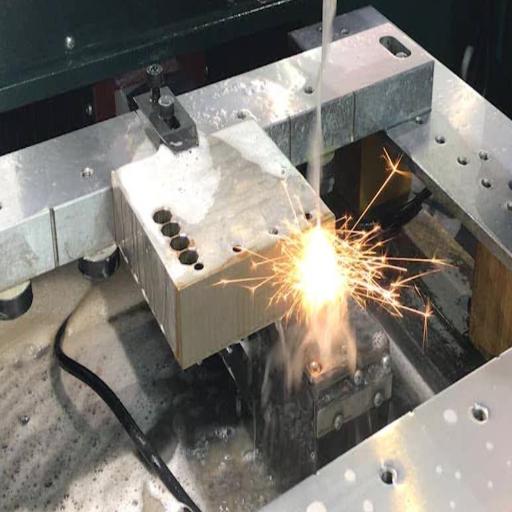
Electrical Discharge Machining (EDM) ist ein Herstellungsverfahren, bei dem elektrische Energie zum Abziehen von Material aus einem Werkstück verwendet wird. Bei dem Verfahren kommt es zu einer Reihe kontrollierter elektrischer Entladungen (Funken) zwischen der geladenen Drahtelektrode und dem zu bearbeitenden Material. Es handelt sich um eine kontaktfreie Schneidmethode; Daher wird es für Hartmetalle oder Materialien verwendet, die nicht mit herkömmlichen Maschinen bearbeitet werden können. EDM findet aufgrund seiner Fähigkeit, komplizierte Formen und feine Details zu schneiden, Verwendung in hochpräzisen Industrien wie der Luft- und Raumfahrt, der Automobilindustrie und der Formenherstellung.
Was ist elektrische Entladungsbearbeitung?
Die elektrische Entladungsbearbeitung (EDM) ist ein weiteres unkonventionelles Bearbeitungsverfahren, bei dem thermische Energie genutzt wird, um Material aus einem Werkstück zu entfernen. Dies wird erreicht, indem während der Bearbeitung kontrollierte elektrische Entladungen zwischen der Elektrode und dem Werkstück erzeugt werden, die typischerweise in eine dielektrische Flüssigkeit eingetaucht sind. Die vom Funken ausgehende starke Wärme führt dazu, dass das Werkstückmaterial schmilzt und lokal verdampft, wodurch eine genaue Entfernung ohne direkten mechanischen Kontakt beeinträchtigt wird.
Besonders wichtig für den Einsatz bei der Bearbeitung zäher Materialien wie Werkzeugstähle, Wolframkarbid und Superlegierungen, die herkömmlichen Bearbeitungsmethoden standhalten. Das Verfahren erwies sich als ausgezeichnet und lieferte gleichzeitig komplexe Geometrien und Toleranzen, die in vielen Fällen ±0,005 mm erreichten. EDM-Finishs können auch unglaublich glatt sein, wobei die Rauheitswerte je nach Anwendung bis zu 0,1 µm Ra erreichen.
Jüngste Entwicklungen im EDM haben seine Effizienz gesteigert und sein Anwendungsspektrum erweitert. Beispielsweise verwenden moderne Draht-EDM-Maschinen dünnen Draht mit einem Durchmesser von bis zu 0,02 mm, um hervorragende Schnitte vorzunehmen. Darüber hinaus haben die Automatisierungsverbesserungen und die Integration des maschinellen Lernens zu einer erheblichen Verkürzung der Bearbeitungszeit geführt, wobei einige Systeme in der Lage sind, die Bearbeitungszeit um bis zu 301 TP10T zu verkürzen. In Branchen, die von der Luft- und Raumfahrt und Automobilindustrie bis zur Herstellung medizinischer Geräte reichen, werden spezielle Komponenten wie Turbinenschaufeln, Spritzgussformen und chirurgische Instrumente unter großer Abhängigkeit von EDM hergestellt.
Aufgrund der Genauigkeit und Flexibilität beim Umgang mit Materialien, die herkömmliche Maschinen nicht ausreichend leisten, liegt EDM im heutigen Fertigungsuniversum irgendwo am Ende der Fähigkeiten.
Geschichte und Entwicklung des EDM
EDM wurde in den 1940 er Jahren erfunden, von manchen als der Beginn des Zeitalters der Elektrofertigung betrachtet, Es war während der vormodernen Zeit des EDM, dass die sowjetischen Wissenschaftler Lasarenko und Lasarenko bekannt waren, eine Methode entwickelt zu haben, Metall mittels elektrischer Funkenerosion zu erodieren, damals war das Verfahren langsam und konnte nur in begrenzten Szenarien mit Werkzeugen und Formenbau eingesetzt werden Vieles hat sich im Laufe der Jahre verändert, und der technologische Fortschritt hat es ermöglicht, dass EDM heute eine praktisch verwendete Produktionsmethode wird.
In den 1970 er Jahren, mit dem Aufkommen von CNC, änderte sich alles, wodurch EDM in ein neues Reich der Automatisierung gelangte und komplexe Geometrien mit einer solchen Präzision realisiert werden konnten, dass keine andere Technologie mithalten konnte, zusammen mit dieser Entwicklung der neuesten Arten von dielektrischen Flüssigkeiten, drahtgeschnittenem EDM und Hightech-Netzteilen ermöglichten es den Herstellern, härtere Materialien mit besseren Geschwindigkeiten zu verarbeiten. EDM entwickelt sich weiter, indem die Möglichkeiten durch die Integration von Technologien wie KI und maschinellem Lernen genutzt werden, die die Leistung maximieren und den steigenden Anforderungen der Hochpräzisionsindustrie gerecht werden.
Grundprinzipien der elektrischen Entladungsbearbeitung
Einer der Ansätze für Bearbeitungsmaterialien ist Electrical Discharge Machining (EDM), wobei eine Reihe elektrischer Entladungen gesteuert werden, um Material aus dem Werkstück zu entfernen, Es verwendet eine elektrisch geladene Elektrode und dielektrische Flüssigkeit, um leitfähige Materialien zu erodieren Der erste Schritt im Betrieb besteht darin, eine Funkenstrecke zwischen der Werkzeugelektrode und dem Werkstück zu erzeugen, bei Anlegen von Spannung ionisiert die dielektrische Flüssigkeit, und der Draht-Werkzeug-Lichtbogen wird aufgebaut Durch diesen Lichtbogen wird Wärme erzeugt, die manchmal eine Temperatur von bis zu 8.000-12.000°F (4.427-6.648°C) erreicht, was zum Schmelzen und Verdampfen des Materials in mikroskopischen Mengen führt.
EDM zeichnet sich somit dadurch aus, dass es harte Materialien mit höchster Präzision bearbeitet, wie Stahllegierungen, Wolframkarbid und sogar Titan. Es kann enge Toleranzen von bis zu ±0,0001 Zoll (±2,5 Mikrometer) halten und idealerweise eine komplizierte Geometrie ausführen, was es zur am besten geeigneten Methode für die Luft- und Raumfahrt-, Automobil- und Medizingeräteindustrie macht.
Der heutige Fortschritt im EDM reicht sogar darüber hinaus Programmierbare EDM-Maschinen nutzen adaptive Algorithmen und Techniken des maschinellen Lernens, um Parameter in Echtzeit anzupassen, die Leistung zu optimieren und den Werkzeugverschleiß zu minimieren. Die Daten deuten sogar darauf hin, dass drahtgeschnittenes EDM Oberflächenveredelungen von nur 0,1 µm Ra erzeugen kann, wodurch sekundäre Veredelungsvorgänge reduziert und die betriebliche Gesamteffizienz erhöht werden.
Die im EDM verwendeten dielektrischen Ölsorten oder entionisiertes Wasser bieten die Funktionen Kühlung des Werkstücks, Abspülen von Schmutz und Aufrechterhaltung eines gleichmäßigen und konstanten elektrischen Zustands. Fortschrittliche dielektrische Systeme mit schnelleren Spülungen weisen jetzt höhere Materialabtragsraten und weniger thermische Schäden am Werkstück auf.
Somit ist EDM mit diesen Prinzipien und Spitzentechnologien die Zukunft der hochpräzisen Fertigung und eine treibende Kraft für Innovationen bei der Herstellung komplexer Komponenten.
Der EDM-Drahtschneideprozess
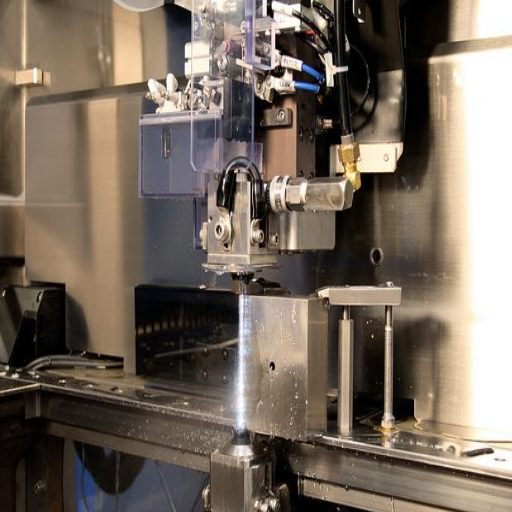
Beim EDM-Drahtschneidverfahren wird ein Draht unter Spannung verwendet, der mit Strom geladen ist, um Materialien mit äußerster Präzision zu schneiden und zu formen, dieser Draht fungiert als Elektrode und berührt das Material elektrisch nicht Stattdessen führt eine Reihe elektrischer Entladungen, die zwischen dem Draht und dem Werkstück erzeugt werden, zu einer kontrollierten Erosion des Materials Diese Technik wird auch verwendet, um komplizierte Designs herzustellen und mit harten Materialien zu arbeiten, die mit herkömmlichen Methoden schwer zu bearbeiten sind. Ihre Genauigkeit ist hoch und sie erzeugt eine geringe mechanische Belastung des zu schneidenden Materials und eignet sich somit für zerbrechliche und komplexe Komponenten.
Überblick über die Drahtschneidearbeiten
Das Drahtschneiden, auch Drahtelektrische Entladungsbearbeitung genannt, hat aufgrund seiner Genauigkeit und Vielseitigkeit in verschiedenen Branchen breite Anwendung gefunden. Luft- und Raumfahrt, Automobil, Herstellung medizinischer Geräte und Elektronik können es zur Herstellung komplizierter Komponenten verwenden. Es zeichnet sich insbesondere durch die Erfüllung des Zwecks aus Präzisionswerkzeuge, Formen und Mikroteile, die eine exakte Verarbeitung erfordern.
Einige Materialien sind komplex und exotisch und erfordern eine Bearbeitung durch Drahtmethoden, darunter Titan, Wolframcarbid und Werkzeugstähle. Daten besagen, dass das Drahtschneiden Toleranzen von bis zu ±0,001 mm bietet. Eine solche Toleranz ist für Branchen mit hoher Präzision von größter Bedeutung Sie sind auch produktiver, mit Schnittgeschwindigkeiten von bis zu 500 mm² pro Minute, was durch modernes Draht-EDM durch den Einsatz eines fortschrittlichen Steuerungssystems und adaptiver Technologie ermöglicht wird.
Da die Drähte bei diesem Verfahren nicht mit dem Material in Berührung kommen, wird ein Großteil der thermischen und mechanischen Belastung harmlos auf das Werkstück ausgeübt, und daher besteht kaum die Möglichkeit einer Verformung oder Beschädigung der Arbeitsnaht während der Bearbeitung. Daher gilt es bei der Bildung geometrisch empfindlicher Komponenten als wesentliche Methode zur Materialentfernung. Das Aufkommen der Automatisierung und des mehrachsigen Drahtschneidens hat die Effizienz und Leistungsfähigkeit von Draht-EDM-Lösungen weiter verbessert und sie in anspruchsvollen Fertigungsszenarien sehr gefragt gemacht.
Schlüsselkomponenten der EDM-Maschine
Die EDM-Maschine ist eine Kombination verschiedener Komponenten, die zusammenarbeiten, um eine präzise und effiziente Bearbeitung zu erreichen. Die Komponenten und ihre Funktionen werden wie folgt detailliert beschrieben:
Stromversorgungseinheit
Die Stromversorgung ist das Herzstück jeder EDM-Maschine Sie erzeugt kontrollierte elektrische Entladungen zwischen der Werkzeugelektrode und dem Werkstück EDM-Maschinen der neuesten Generation nutzen moderne Generatoren, die mit einem adaptiven Steuersystem ausgestattet sind, wodurch das EDM Impulsfrequenzen und Energieniveaus optimal steuern kann, um die Genauigkeit beim Schneiden und Oberflächenbeschaffenheit zu verbessern.
Werkstück- und Werkzeugelektrode
Das Werkstück ist das Material, das bearbeitet wird, wohingegen die Werkzeugelektrode, meist aus Graphit, Kupfer oder Wolfram, als Leiter für die elektrische Entladung fungiert Einige komplexe Maschinen können für detaillierte Anwendungen einen Elektrodendurchmesser von nur 0,02 mm zulassen.
Dielektrisches Flüssigkeitssystem
Dielektrische Flüssigkeiten wie entionisiertes Wasser und Öl haben im EDM-Prozess eine herausragende Bedeutung. Sie fungieren als Isolatoren, bis die Entladung stattfindet, und helfen dann beim Spülen von Schmutz aus der Bearbeitungszone. Jetzt, mit Echtzeit-Überwachungssystemen, können optimale Flüssigkeitsleitfähigkeit und Viskosität aufrechterhalten werden, um die Effizienz zu verbessern.
Automatischer Drahtzuführer (für Draht-EDM)
Draht-EDM-Maschinen verwenden einen kontinuierlichen Draht aus einer Spule, typischerweise aus Messing oder verzinktem Messing, als Schneidelektrode. Automatische Drahtzuführungen halten eine gleichbleibende Drahtspannung und Zufuhrraten aufrecht; moderne Drahtzuführsysteme tragen Drähte mit einem Durchmesser von 0,05 bis 0,30 mm, um verschiedene Präzisionsanforderungen zu erfüllen.
Maschinentisch und Arbeitshalter
Der Maschinentisch bietet eine feste Basis für den Bearbeitungsvorgang Die sehr hohe Präzision von Arbeitshaltemöglichkeiten, wie z.B. Lastschrauben oder Magnetklemmen, sorgt für einen festen Halt des Werkstücks, was seine genaue Positionierung ermöglicht Moderne EDM-Maschinen verwenden CNC-gesteuerte Drehtische für die Mehrachsenbearbeitung.
Servo-Steuerungssystem
Ein Servosteuerungssystem sorgt für die korrekte Positionierung der Elektrode und des Werkstücks Dieses System ermöglicht eine dynamische Anpassung der Bearbeitung zwischen Elektrode und Werkstück, verändert den Spaltzustand, um optimale Entladungsraten zu erreichen und sorgt dadurch für eine überlegene Konsistenz beim Schneiden.
Kühlsystem
Die Wärmeerzeugung während der EDM hätte nachteilige Auswirkungen auf die Leistung und Lebensdauer des Werkzeugs Um einen stabilen Betrieb zu gewährleisten und die Komponenten zu schützen, ist das Kühlsystem aktiviert, mit Wärmetauschern ausgestattet und beinhaltet eine Echtzeit-Temperaturüberwachung.
CNC-Controller
Der CNC-Controller ist das Gehirn der EDM-Maschine, die Bearbeitungsvorgänge ausführt, die vorher programmiert wurden Durch die bisher vorgenommenen Verbesserungen haben diese Controller die Bearbeitung komplexer Geometrien unkompliziert und automatisiert gemacht, mit einer einfach zu bedienenden Schnittstelle, 3 D-Modellierungsfähigkeiten und Fehlererkennungssystemen.
EDM-Maschinen sind weit verbreitet und nutzen die neueste Technologie, um den anspruchsvollen industriellen Anforderungen der Luft- und Raumfahrt-, Medizin- und Werkzeug- und Formenbauindustrie gerecht zu werden.
Wie die elektrische Entladungsbearbeitung beim Drahtschneiden funktioniert
Das Arbeitsprinzip der drahtgeschnittenen elektrischen Entladungsbearbeitung verwendet einen sehr dünnen, elektrisch geladenen Draht (meist Messing oder Molybdän) als Schneidwerkzeug, Dieser Draht darf das Material niemals physikalisch berühren; stattdessen werden zwischen Draht und Werkstück kontrollierte elektrische Funken erzeugt, diese elektrischen Funken erzeugen extrem hohe Temperaturen, schmelzen und verdampfen winzige Flecken auf der Materialoberfläche Der Prozess findet in einer dielektrischen Flüssigkeit statt, die unerwünschte elektrische Lichtbögen verhindert und gleichzeitig das Material beim Wegwaschen von Schmutz kühlt Draht-EDM wird in Anwendungen eingesetzt, die hochgradig komplizierte Formen, scharfe Ecken und sehr detaillierte Arbeiten an komplexen oder empfindlichen Materialien erfordern und so das Rückgrat jeder Industrie bilden, die eine empfindliche und komplizierte Bearbeitung beinhaltet.
Materialien und Schneidwerkzeuge in der EDM
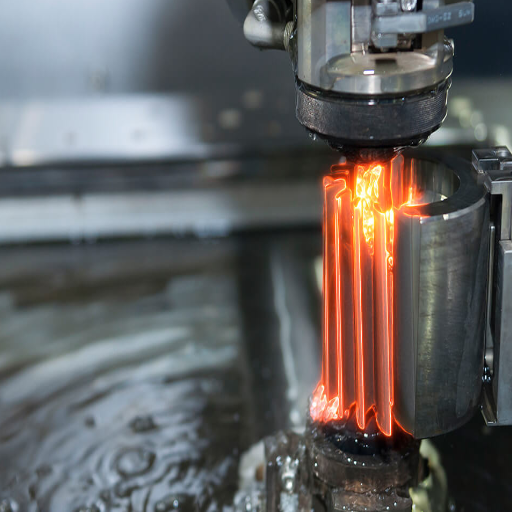
EDM eignet sich für elektrisch leitfähige Bearbeitungsmaterialien wie Stahl, Titan, Aluminium, Wolfram und Kupferlegierungen. Diese Materialien werden aufgrund ihrer Festigkeit, Haltbarkeit und Verschleißfestigkeit häufig in Branchen wie der Luft- und Raumfahrt, der Automobilindustrie und der Werkzeugherstellung verwendet. Die Schneidwerkzeuge im EDM bestehen typischerweise aus leitfähigen Materialien wie Messing, Kupfer oder Wolfram, wobei der Draht EDM üblicherweise einen dünnen Messingdraht oder einen beschichteten Draht verwendet. Diese Werkzeuge werden aufgrund ihrer Fähigkeit ausgewählt, Präzision aufrechtzuerhalten und gleichzeitig den für den Prozess erforderlichen elektrischen Entladungen standzuhalten.
Gängige Materialien, die beim EDM-Drahtschneiden verwendet werden
Für das Schneiden von EDM-Drähten steht eine faszinierende Vielfalt an Materialien zur Verfügung, die für anwendungsspezifische Zwecke geeignet sind. Einige dieser Materialien umfassen:
| Drahtmaterial | Komposition | Schlüsseleigenschaften | Primäre Anwendungen |
|---|---|---|---|
| Messingdrähte | Kupfer- und Zinkmischung | Hervorragende Leitfähigkeit, günstiger Preis | Allgemeine Bearbeitungszwecke, Schnitttoleranzen |
| Beschichtete Drähte | Zink - oder Messingbeschichtung | Bessere Entladestabilität, geringerer Verschleiß | Hochpräzise Schnitte, komplexe Teiledesigns |
| Kupferdrähte | Reines Kupfer | Hervorragende elektrische Leitfähigkeit | Mikrobearbeitung, höchste Genauigkeitsanforderungen |
| Molybdändrähte | Reines Molybdän | Hohe Zugfestigkeit, thermische Beständigkeit | Luft - und Raumfahrt, medizinische Anwendungen |
| Wolframdrähte | Reines Wolfram | Temperaturstabilität | Spezialisierte Hochtemperaturanwendungen |
| Spezielle Legierungsdrähte | Kundenspezifische Legierungszusammensetzungen | Verbesserte Anpassungsfähigkeit | Neue industrielle Anforderungen |
Das Drahtmaterial, das beim EDM-Drahtschneiden verwendet wird, hängt von verschiedenen Faktoren ab, darunter der Art des zu bearbeitenden Materials, dem erforderlichen Toleranzniveau und der Oberflächengüte des Materials. Fortschrittliche Drahtmaterialien und Beschichtungen halten die Forschung für höhere Geschwindigkeit, höhere Präzision und höhere Effizienz beim EDM-Drahtschneiden immer lebendig.
Arten von Schneidwerkzeugen in der elektrischen Entladungsbearbeitung
Im EDM wird für jede Anwendung ein spezielles Schneidwerkzeug eingesetzt, um höchste Präzision und Effizienz während des Prozesses zu gewährleisten. Die beiden Haupttypen von Schneidwerkzeugen, die im EDM verwendet werden, sind diejenigen, die im Draht-EDM eingesetzt werden, insbesondere Drahtelektroden, und diejenigen, die für das Senk-EDM verwendet werden, einschließlich geformter oder fester Elektroden.
- Drahtelektroden: In erster Linie im Draht-EDM verwendet, Drahtelektroden werden aus Messing, Kupfer, oder beschichteten Drähten hergestellt Drahtelektroden liefern die Schneidwirkung in feinen Details und dünnen, komplizierten Formen für das Werkstück Die Verwendung von beschichteten und zusammengesetzten Drähten ermöglicht weitere Vorteile in der Schnittgeschwindigkeit und Oberflächengüte, insbesondere bei schwer zu bearbeitenden Materialien.
- Formelektroden: Formelektroden sind solide Werkzeuge, die beim Senken von EDM verwendet werden und eine individuelle Form direkt in das Material übertragen. Normalerweise bestehen diese Elektroden aus Graphit, Kupfer oder Kupferlegierungen und sind sorgfältig geformt, um den erforderlichen Abdruck anzupassen. Sie eignen sich am besten für tiefe Hohlräume, Formen oder komplexe 3D-Formen.
Die Arten von Werkzeugen dienen Bearbeitungszwecken; Ihr Material wird je nach elektrischer Leitfähigkeit, Verschleißfestigkeit und anderen Faktoren ausgewählt, abhängig von der Komplexität der Arbeit. Die technologischen Fortschritte im EDM verbessern nun weiterhin das Produkt und erhöhen die Vielfalt dieser Schneidwerkzeuge.
Materialentfernungstechniken im EDM
Beim EDM wird die Materialentfernung durch eine Reihe elektrischer Entladungen verursacht, die zwischen der Werkzeugelektrode und dem Werkstück gesteuert werden und beide in einer dielektrischen Flüssigkeit platziert werden. Wenn die Spannung an zwei Elektroden angelegt wird, bricht das Dielektrikum zusammen und wird in einen Plasmazustand umgewandelt, der Wärme erzeugt, wodurch winzige Teile des Werkstückmaterials an den Kontaktpunkten schmelzen und verdampfen.
Eine der primären EDM-Arten ist das Senk-EDM, auch als Senk - oder Ram-EDM bezeichnet, hier wird eine geformte Elektrode verwendet, um detaillierte Hohlräume oder komplizierte Geometrien im Werkstück zu erzeugen, die andere Art des EDM ist das Draht-EDM, bei dem die Werkzeugelektrode ein dünner, beweglicher Draht mit hoher Leitfähigkeit ist, dieses Verfahren erlaubt das Schneiden und Konturieren mit hervorragenden Toleranzen auf härteren Metallen.
Die Materialabtragsraten werden durch die Art des bearbeiteten Materials, die Materialeigenschaften der auf beiden Seiten der Entladung verwendeten Elektroden und die am EDM festgelegten Parameter wie Entladungsenergie und Impulsdauer beeinflusst. Ein richtiges Verständnis dieser Parameter führt zu Bearbeitungseffizienz und -genauigkeit bei gleichzeitiger Reduzierung der Wärmeeinflusszonen.
Vorteile der elektrischen Entladungsbearbeitung
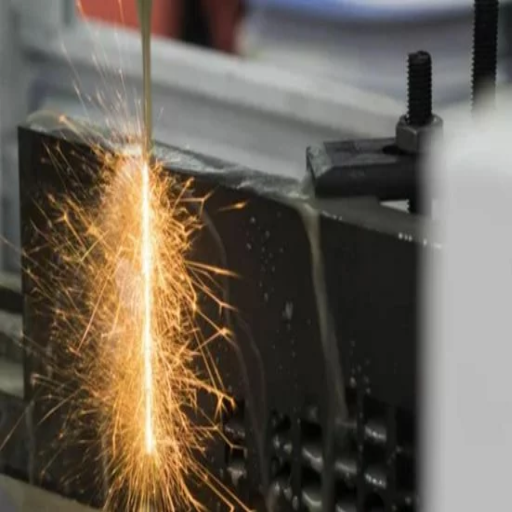
- Präzision und Genauigkeit: Diese Technologie bietet die Möglichkeit zur elektrischen Entladungsbearbeitung sehr kleiner und detaillierter Teile und eignet sich daher für Anwendungen, bei denen enge Toleranzen gerechtfertigt sind.
- Materialvielfalt: Es befasst sich mit harten Materialien wie Titan, Wolfram und gehärtetem Stahl, die sonst mit herkömmlichen Methoden nicht bearbeitet werden können.
- Keine mechanische Belastung: Da es sich um eine berührungslose Methode handelt, werden die mechanischen Spannungen und Verzerrungen des Werkstücks beseitigt, die andernfalls auftreten könnten.
- Komplexe Formen: Mit EDM können komplizierte Geometrien und feine Details erzeugt werden, was mit herkömmlichen Bearbeitungstechniken sehr schwierig oder nahezu unmöglich zu erreichen sein kann.
- Glatte Oberflächenoberfläche: Die beste Oberflächenbeschaffenheit kann mit EDM erreicht werden, vorausgesetzt, dass man unter den richtigen Einstellungen arbeitet, wodurch die für sekundäre Endbearbeitungsprozesse erforderliche Zeit verkürzt wird.
- Minimale Hitzeeinwirkung: Der Prozess minimiert thermische Verzerrungen und trägt dazu bei, die strukturellen Eigenschaften des zu bearbeitenden Materials beizubehalten.
Präzision und Genauigkeit im Bearbeitungsprozess
Präzision und Genauigkeit sind Schlüsselqualitäten, die sich auf die Erreichbarkeit hochwertiger Produkte durch Bearbeitung auswirken. Mit dem Aufkommen neuer Technologien könnten Bearbeitungsgeräte enge Toleranzen von ±0,0001 Zoll (±2,54 Mikrometer) erreichen und in kritischen Branchen wie der Luft- und Raumfahrt-, Medizin- und Elektronikindustrie noch weitere Grenzen überschreiten Selbst die komplexesten Komponenten können mit modernen CNC-Systemen präzise bearbeitet werden, um die Konsistenz zwischen den Produktionschargen sicherzustellen.
Des Weiteren verbessern Technologien wie EDM traditionelle Methoden, indem sie höchste Präzision für komplexe Formen und feine Details ermöglichen, fortschrittliche Software, wie CAD/CAM, wird für Simulation und detaillierte Programmierung verwendet, um Fehler zu minimieren, Werkzeugwege zu optimieren, Materialverschwendung zu reduzieren, und die Wiederholbarkeit und Zuverlässigkeit der Produktion zu erhöhen.
Ein weiterer wichtiger Aspekt bei der Aufrechterhaltung der Präzision ist die Überwachung von Umweltfaktoren wie Temperatur, Vibration und Maschinenalterung High-End-Bearbeitungszentren verfügen über Temperaturregler, Vibrationskompensationsmechanismen und automatische Rückkopplungsschleifen, um ungenaue Dimensionierungsparameter zu unterdrücken, wobei Prozessoren speziell für optimale Leistung entwickelt wurden. Diese Verbesserungen sorgen alle für eine hohe Konzentration auf das Kernziel der modernen Bearbeitung: die steigende Nachfrage nach Perfektion in der Komplexität in der Fertigung.
Vielseitigkeit von EDM in verschiedenen Anwendungen
Das Verfahren der elektrischen Entladungsbearbeitung (EDM) weist eine große Vielseitigkeit in verschiedenen Branchen auf; in den meisten Fällen ist es genau die Art der Vielseitigkeit, die erforderlich ist, um komplizierte Komponenten über den Rahmen der herkömmlichen Bearbeitung hinaus herzustellen Eine seiner Hauptanwendungen liegt im Luft - und Raumfahrtsektor, wo das EDM bei der Herstellung von Turbinenschaufeln und Kühllöchern mit hohen Toleranzen und komplexen Geometrien eingesetzt wird Diese Komponenten sind entscheidend für die Optimierung der Motorleistung und der Kraftstoffeffizienz Ein weiterer Bereich, in dem EDM gute Verwendung findet, ist die Herstellung von chirurgischen Instrumenten, Implantaten und orthopädischen Geräten aus biokompatiblen Materialien wie Titan und Edelstahl.
Die Automobilanwendung hingegen umfasst die Herstellung von Formen, Matrizen und Komponenten für Hochleistungsmotoren mit EDM, mit dem Ziel, Oberflächenveredelungen und Maßgenauigkeit zu erreichen. Werkzeug- und Matrizenhersteller nutzen EDM auch, um komplizierte Hohlräume und Elektroden mit ultrafeinen Details zu erzeugen, die für den Spritzguss und das Stanzen unerlässlich sind.
Jüngste Entwicklungen haben das Anwendungsspektrum für EDM erweitert Es gibt Mikro-EDM für ultrapräzise Bearbeitung auf mikroskopischen Ebenen, nach aktuellen Branchenberichten wird EDM eine Genauigkeit von ±0,0001 Zoll nachgesagt und ist auf den meisten schwer zu bearbeitenden Materialien, einschließlich Wolframcarbid und Hastelloy, wirksam Diese Flexibilität macht die Technologie auch für Prototyping, Produktion mit geringem Volumen und hochkomplexe Teile unverzichtbar, die dem direkten mechanischen Kontakt während der Bearbeitung nicht standhalten können.
Mit der zunehmenden Verfügbarkeit neuerer EDM-Technologien, einschließlich adaptiver Steuerungen und der Integration künstlicher Intelligenz, wird der Prozess schneller und zuverlässiger. Solche Entwicklungen verkürzen die Produktionszeiten und gewährleisten gleichzeitig das sehr hohe Maß an Präzision, das von Branchen verlangt wird, deren Komponenten absolute Qualität und Zuverlässigkeit erfordern.
Kosteneffizienz und Effizienz des EDM
Im Allgemeinen gilt die elektrische Entladungsbearbeitung als die kosteneffizienteste Technik zur Herstellung von Komponenten mit komplizierten Geometrien und hohen Toleranzen. EDM kann die Herstellungskosten senken, indem es die Nachbearbeitung oder sehr intensive Bearbeitung harter Materialien minimiert. Aktuelle Daten deuten darauf hin, dass die Produktionskosten um etwa 30% gesenkt werden können, wenn Unternehmen EDM verwenden, im Gegensatz zur Verwendung herkömmlicher Bearbeitungstechniken für Maschinenmaterialien wie Wolframkarbid oder Titan.
Moderne EDM-Maschinen mit adaptiven Steuerungen und KI-gestützter fortschrittlicher Programmierung bieten erhebliche Verbesserungen der Betriebseffizienz. Die Konstruktion des Systems zur Optimierung des Elektrodenverschleißes und zur Maximierung der Schnittgeschwindigkeiten soll die Produktivität um etwa 201 TP10 T steigern. Laut Untersuchungen führender Hersteller verfügen einige EDM-Systeme derzeit über automatisierte Mehrachsenfunktionen, wodurch Ausfallzeiten minimiert und gleichzeitig der Durchsatz auf Produktionslinien maximiert werden. Diese Fortschritte im EDM haben es in der Luft- und Raumfahrt, im Automobilbau und in der medizinischen Fertigung, wo Präzision und Kosteneffizienz Hand in Hand gehen, von entscheidender Bedeutung gemacht.
Anwendungen und Einsatzmöglichkeiten von EDM
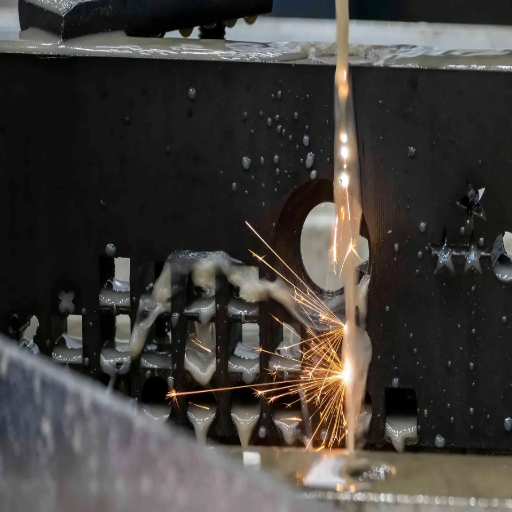
Die elektrische Entladungsbearbeitung zeichnet sich durch präzise Bearbeitung aus und wird daher bei der Herstellung von Formen, Formwerkzeugen und Komponenten für die Luft- und Raumfahrt-, Automobil- und Medizinindustrie eingesetzt. Sie ist wertvoll bei der Bearbeitung von Materialien wie superharten Materialien wie Titan und Wolframkarbid und ermöglicht die genaue Formgebung von Proben ohne mechanische Belastungen. Feinlochbohren und Bearbeitung komplizierter und hochtoleranter Teile, die nicht in der Reichweite herkömmlicher Bearbeitungsmethoden liegen, sind Bereiche, in denen EDM seine größte Anwendung findet. Diese kompensieren die vergangenen Schritte in fortgeschrittenen Herstellungsprozessen vollständig.
Branchen, die vom EDM-Drahtschneiden profitieren
Luft - und Raumfahrtindustrie
Die EDM-Drahtschneidetechnologie bietet der Luft- und Raumfahrtindustrie dank ihrer Genauigkeit und Fähigkeit, harte Materialien zu durchtrennen, zahlreiche Vorteile. Daher ist sie für die Herstellung komplexer Teile mit engen Toleranzen wie Turbinenschaufeln und Kraftstoffeinspritzdüsen unerlässlich und stellt sicher, dass sie sicher sind und zuverlässig funktionieren können unter extremen Bedingungen.
Automobilindustrie
Die Automobilindustrie nutzt EDM-Drahtschneideverfahren, um komplizierte Teile herzustellen, beispielsweise Komponenten für Getriebe und Formen für neue Designs, und sorgt so für optimale Leistung und Zuverlässigkeit in Automobilanwendungen.
Medizintechnik
Die Medizintechnik profitiert vom EDM-Drahtschneiden zur Herstellung chirurgischer Instrumente, Implantate und mikromedizinischer Geräte, die hervorragende Toleranzen und Präzision für kritische Gesundheitsanwendungen erfordern.
Elektronikfertigung
Die Elektronikindustrie nutzt EDM-Drahtschneiden zur Herstellung feinteiliger Teile und Komponenten, die präzise Toleranzen für fortschrittliche Schaltungsdesigns und elektronische Geräte erfordern.
Werkzeugherstellung
Die Werkzeugindustrie profitiert vom EDM-Drahtschneiden für die Herstellung hochwertiger Werkzeuge und Präzisionskomponenten, die außergewöhnliche Genauigkeit und Oberflächengüte erfordern.
Fallstudien zu EDM-Drahtschneideanwendungen
- Luft- und Raumfahrtsektor: Im Luft- und Raumfahrtsektor wird das Schneiden von EDM-Drähten zur Herstellung von Turbinenschaufeln mit äußerster Präzision eingesetzt und erfüllt sehr hohe Leistungsanforderungen für Flugzeugtriebwerke und Raumfahrtanwendungen.
- Medizinische Industrie: Ein Projekt der medizinischen Industrie nutzte das Schneiden von EDM-Drähten, um chirurgische Werkzeuge mit sehr komplexen Formen herzustellen und so höchste Genauigkeit und Zuverlässigkeit für kritische medizinische Eingriffe sicherzustellen.
- Elektronikindustrie: In der Elektronik wird diese Methode bei der Herstellung von Mikrokomponenten mit strengen Toleranzen angewendet, die für fortschrittliche Schaltungsdesigns und elektronische Präzisionsgeräte von entscheidender Bedeutung sind.
Jedes dieser Beispiele verdeutlicht, dass das Schneiden von EDM-Drähten in verschiedenen Branchen, die eine aufwendige Fertigung erfordern, den Höhepunkt der Präzision darstellt.
Zukünftige Trends in der elektrischen Entladungsbearbeitung
Für die Zukunft des EDM wäre es sehr vielversprechend, einige weitreichende Entwicklungen zu berücksichtigen Ein bedeutender Trend ist die Integration von Automatisierung und Robotik, um die Produktivität zu steigern und die Arbeitskosten zu senken. Durch Automatisierung können EDM-Systeme so konfiguriert werden, dass sie komplexe Fertigungsaufgaben mit minimalem menschlichen Eingriff bewältigen und so die Effizienz steigern.
Die Entwicklung von Materialien für die Herstellung von EDM-Drähten und - Elektroden, die nicht nur für ein schnelleres Schneiden, sondern auch für ein präziseres und dauerhafteres Schneiden konzipiert sind, ist ein weiterer entscheidender Fortschritt. Aufgrund steigender Umweltvorschriften und der Notwendigkeit einer nachhaltigen Fertigung besteht ein starkes Interesse an Innovationen bei dielektrischen Flüssigkeiten, insbesondere bei umweltfreundlichen Optionen.
Mit der Einführung von künstlicher Intelligenz und maschinellem Lernen werden die Bearbeitungsparameter automatisch in Echtzeit optimiert, wodurch Bearbeitungsaufbauten schneller werden und der Rohstoffabfall reduziert wird. Sie verhindern auch den Ausfall der Ausrüstung, indem sie vorhersagen, wann Wartungsarbeiten durchgeführt werden sollten, und bewahren so die Betriebskonsistenz.
Die Mikro - und Nanobearbeitung hingegen gewinnt aufgrund ihrer extrem hohen Präzisionsanforderungen zunehmend an Bedeutung für Branchen wie Luft - und Raumfahrt, Medizin, Elektronik Denken Sie an die Arbeit mit harten Materialien und anspruchsvollen Geometrien; EDM ist eine der wenigen Technologien, die bereit sind, die hochpräzise Fertigung in die Zukunft zu lenken.
Schlussfolgerung
Das Schneiden von EDM-Drähten stellt den Höhepunkt der Präzisionsfertigungstechnologie dar und bietet beispiellose Genauigkeit, Vielseitigkeit und Effizienz in verschiedenen Branchen. Von Turbinenschaufeln für die Luft- und Raumfahrt bis hin zu medizinischen chirurgischen Instrumenten verschiebt dieser revolutionäre Prozess weiterhin die Grenzen dessen, was in der modernen Fertigung möglich ist. Mit fortschreitender Technologie bei KI-Integration, Automatisierung und neuen Materialien wird das Schneiden von EDM-Drähten weiterhin an der Spitze der hochpräzisen Fertigung stehen und Innovationen und Exzellenz in der Komponentenproduktion vorantreiben.
Referenzquellen
Über eine Formhohlraumherstellung mit festem CAM
Häufig gestellte Fragen (FAQs)
Wie funktioniert die elektrische Entladungsbearbeitung?
Der elektrische Entladungsbearbeitungsvorgang nutzt die Erzeugung elektrischer Funken zwischen einer Elektrode (normalerweise einem Draht) und dem leitenden Werkstück, um das Material wegzuerodieren. Der Schneiddraht wird entlang des zu schneidenden Weges bewegt, wodurch das Material mit Funken verdampft wird. Diese Methoden eignen sich gut zum Erstellen komplizierter Formen und zum Arbeiten mit engen Toleranzen an harten Materialien, die mit herkömmlichen Methoden nicht einfach bearbeitet werden können.
Die Vorteile von Wire EDM?
Draht-EDM besitzt sehr spezielle Fähigkeiten, komplexe Geometrien mit sehr hoher Präzision zu bearbeiten, die mit herkömmlichen Bearbeitungsmethoden oft nicht durchführbar sind. Es entfernt effektiv unerwünschtes Material aus harten Legierungen und erreicht feine Oberflächenbeschaffenheiten. Darüber hinaus ermöglicht es die Bearbeitung komplexer Geometrien, ohne dass Werkzeuge erforderlich sind.
Was wird EDM zur Bearbeitung verwendet?
EDM wird an elektrisch leitfähigen Materialien wie Kupfer, Messing und anderen Legierungen arbeiten. Es eignet sich für harte Materialien, die schwer zu bearbeiten sind, da es die Schneidwerkzeuge traditioneller Natur stört. Im Allgemeinen werden EDMs auch verwendet, um nicht leitfähige Materialien mit Hilfe leitfähiger Beschichtungen zu formen.
Welche Funktionen hat die dielektrische Flüssigkeit im EDM-Prozess?
Bei der EDM-Bearbeitung wird dielektrische Flüssigkeit verwendet, um sowohl die Elektrode als auch das Werkstück zu kühlen, es ermöglicht das Spülen von Schmutz, der durch elektrische Entladungen gebildet wird, wodurch die Bearbeitungseffizienz verbessert und die Oberfläche verbessert wird Die üblicherweise verwendeten dielektrischen Flüssigkeiten sind entionisiertes Wasser und Öl.
Wie und warum sollte man EDM mit herkömmlichen Bearbeitungsmethoden vergleichen?
Viele Vorteile werden entfesselt, wenn EDM im Gegensatz zu herkömmlichen Bearbeitungsmethoden verwendet wird, und insbesondere bei der Bearbeitung präziser und komplexer Schmiedeteile Während bei herkömmlichen Methoden häufig physikalische Schneidwerkzeuge zum Einsatz kommen, die verschleißen, beseitigt EDM, das Material durch elektrische Entladung ohne direkten Kontakt entfernt, effektiv einen Großteil des Verschleißes der Werkzeuge, was weitere Verbesserungen der Toleranz ermöglicht.
Was ist Wire EDM?
Draht-EDM, eine Art der elektrischen Entladungsbearbeitung, verwendet eine feine Drahtelektrode, um komplizierte Designs in leitfähige Metalle zu schneiden. Wenn sich der Draht entlang einer programmierten Bahn bewegt, wird er kontinuierlich durch das Werkstück geführt, wo Funken das Material entlang der gewünschten Form erodieren. Diese Methode wird aufgrund ihrer hohen Präzision und fein detaillierten Ausgabe häufig angewendet.
Welche typischen Anwendungen hat EDM in der Luft- und Raumfahrt?
Mit seinen hochpräzisen Fähigkeiten hat EDM ein breites Anwendungsspektrum in der Luft - und Raumfahrtindustrie Diese Art von Anwendungen stellen alles aus hochkomplexen Materialien her, fertigen und vervollständigen, die Turbinenschaufeln, - formen und - matrizen mit extrem engen Toleranzen und Oberflächenveredelungen benötigen Es ist das Verfahren zur Formung harter Materialien, die in der Luft - und Raumfahrt verwendet werden.
Wie erreicht EDM eine hochpräzise Bearbeitung?
EDM gewährleistet eine hochpräzise Bearbeitung durch Steuerung des elektrischen Entladungsprozesses mit Hilfe der CNC-Technologie Dies ermöglicht eine präzise Steuerung der Bearbeitungsgeschwindigkeiten und die Erzeugung von Funken durch elektrische Entladungen, die beide zu genauen Maßtoleranzen und Oberflächenbeschaffenheit beitragen Darüber hinaus ist EDM in der Lage, komplexe Pfade durch CNC-Programmierung auszuführen, was seine Präzisionsfähigkeiten erheblich verbessert.
Was sind die Komponenten der EDM-Maschine?
Eine EDM-Maschine besteht typischerweise aus einer Stromversorgung, einem CNC-Steuerungssystem, einem dielektrischen Flüssigkeitsreservoir und einem Elektrodenaufbau. Die Maschine verfügt außerdem über Mechanismen, um die Drahtelektrode zu bewegen und sie während des Bearbeitungsvorgangs richtig auf das Werkstück auszurichten, wodurch eine gleichbleibende Ausgabequalität im Endprodukt gewährleistet wird.
Kann EDM in verschiedenen Branchen zur Materialentfernung eingesetzt werden?
Ja, EDM kann in verschiedenen Branchen für die Materialentfernung verwendet werden Neben der Luft - und Raumfahrt wird es in großem Umfang in der Automobil, Medizin, und Elektronik für die Herstellung von hochtoleranten Komponenten verwendet Seine Fähigkeit, komplexe Formen und harte Materialien zu schneiden, macht es zu einem vorteilhaften Bearbeitungsprozess in vielen anderen Branchen.



