














Bijgewerkt juni 2026
Hoe oppervlakteruwheid te meten is in de praktijk één gedisciplineerde workflow: je doorkruist een stylus of optische sensor over een machinaal bewerkt oppervlak, scheidt de fijne textuur van golving en vorm met een afsnijfilter en rapporteert bijna altijd een enkele parameter Ra, de rekenkundige gemiddelde ruwheid, in micrometers (µm) of micro-inch (µin) Dat klinkt eenvoudig, en het getal op de meter ziet er definitief uit Meestal is het dat niet Twee metingen van hetzelfde oppervlak kunnen het met een ruime marge oneens zijn als de afsnijdingslengte, stylusrichting of parameter verkeerd is ingesteld, en een onderdeel zijn Ra-tolerantie kan doorstaan en toch lekt, vastloopt of verslijt Betrouwbare oppervlakteruwheidsmeting hangt evenzeer af van het meetsysteem en de instellingen als van het instrument Deze gids loopt door de ruwheidsparameters, de meetinstrumenten, de daadwerkelijke stap-voor-stapprocedure en de ene filterstap waarbij de meeste metingen verkeerd worden, zodat het begrijpen en controleren van oppervlak een herhaling wordt.
Snelle Specs
| Meest voorkomende parameter | Ra (rekenkundig gemiddelde ruwheid), in µm of µin |
| Kerninstrumenten | Contactstylusprofilometer; contactloos optisch (confocaal, interferometrie, focusvariatie) |
| Besturende normen | ISO 21920-serie (2021, vervangt ISO 4287/4288/1302); ASME B46.1-2019 |
| Typische stylus tip | 2 µm straal, 0,75 mN kracht (volgens ISO 3274) |
| Afsnijbereik (λc) | 0,08-8 mm, gekozen uit de verwachte Ra |
| Conversieanker | 125 µin ≈ 3,2 µm; 63 µin ≈ 1,6 µm; 32 µin ≈ 0,8 µm |
Wat oppervlakteruwheid eigenlijk is (rouwheid versus golving versus vorm)
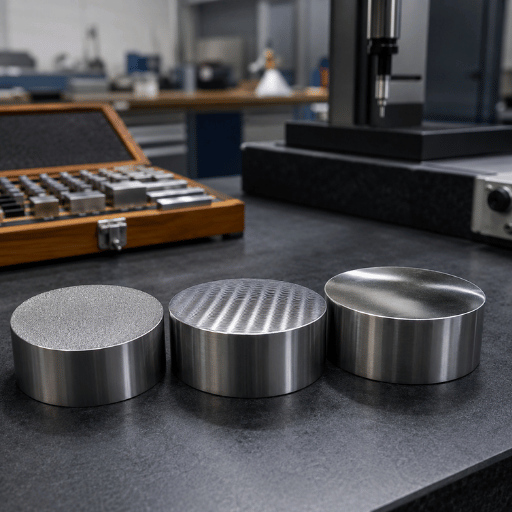
Oppervlakteruwheid verwijst naar de fijne pieken en dalen die door het productieproces op een oppervlak achterblijven, gekwantificeerd als de gemiddelde verticale afwijking van het werkelijke profiel van een gemiddelde lijn over een gedefinieerde bemonsteringslengte. De meting van oppervlakteruwheid legt vast hoe ver het echte oppervlak afwijkt van zijn ideale geometrie bij korte golflengten. Het begrijpen van oppervlakteruwheid begint met het zien ervan als de afwijking van een echt oppervlak van zijn ideale vorm, en niet als een enkele kwaliteitsklasse.
Het is slechts een van de drie componenten van oppervlaktetextuur. De volledige geometrie van elk machinaal bewerkt oppervlak is een stapel van drie golflengtebanden: form (de algehele vorm, langste golflengte), golving (mediumgolflengte-golving door machinetrillingen of een ongebalanceerde slijpschijf), en ruwheid (het gereedschap met de kortste golflengte of procesmarkeringen) Elke ruwheidsmeting isoleert die kortste band en gooit de rest weg.
Die scheiding is het hele spel Elke profilometer legt één gecombineerd oppervlakteprofiel vast, vervolgens stript een filter de lange golflengten uit zodat alleen het ruwheidsprofiel overblijft, de hoogte van het profiel vanaf de gemiddelde lijn is wat het instrument verandert in een getal om het oppervlak te karakteriseren Deze oppervlaktekenmerken en oppervlaktekenmerken (de kleine oppervlakte-onregelmatigheden, of onregelmatigheden aan het oppervlak, achtergelaten door het gereedschap) zijn precies wat een ruwheidsmeting kwantificeert Zoals de metrologiegids van de Universiteit van Southampton het stelt, ruwheid en golving worden zelden geïsoleerd aangetroffen “mostoppervlakken zijn een combinatie van alle drie en het is gebruikelijk om ze afzonderlijk te beoordelen.” Er is geen vaste golflengte waar golvingsset twee ruwheidsinstellingen worden ingesteld ingenieurs, Per grens is snij-set oppervlak-enginrichtingen, Per grens is snij-enginrichtingen, per snij-engineerneeringen. ASME B46.1-2019, lay, de dominante richting van het oppervlaktepatroon, is een vierde descriptor die bepaalt hoe je het instrument oriënteert.
In de praktijk bijt deze opening. Een machinist op de werkvloer kan een aardas afwijzen omdat de Ra 0,4 µm “fails” afleest, wanneer de meter ten onrechte de golving van een versleten spillager in het getal vouwde, de ruwheid de hele tijd binnen de specificaties lag, en de dure fout was de grenswaarde, niet het onderdeel. Die faalmodus komt juist vaak voor omdat elk ISO-golflengtefilter (een grenswaarde van 0,8 mm legt een andere inhoud vast dan een grenswaarde van 2,5 mm) het resultaat verandert, dus het correct scheiden van de banden is belangrijk voordat u op enige oppervlakteruwheidsmeting vertrouwt.
Parameters voor oppervlakteruwheid: Ra, Rz, Rq en wat Ra verbergt
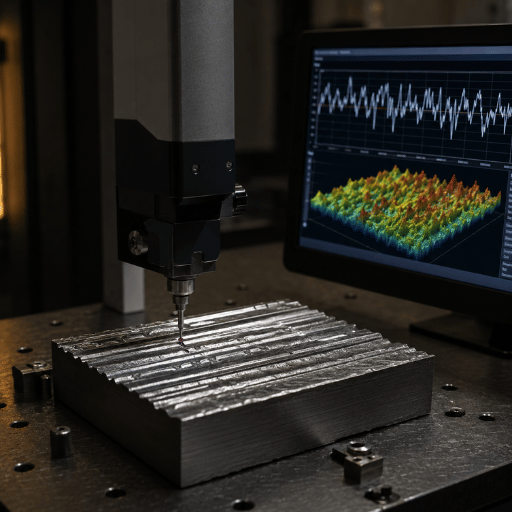
Ra is de rekenkundige gemiddelde ruwheid, het gemiddelde van de absolute afwijkingen van het ruwheidsprofiel van de gemiddelde lijn over de evaluatielengte, en Rz is de gemiddelde maximale hoogte, het gemiddelde van de vijf grootste piek-tot-vallei afstanden over de bemonsteringslengtes Ra is stabiel en gemakkelijk te controleren, dus domineert het tekeningen; Rz is gevoeliger voor geïsoleerde krassen en bramen en voor de hoogste piek in het spoor Ra is alleen een amplitudegemiddelde, wat de vangst is: zoals alle amplitudeparameters meet het de verticale hoogte, maar gooit het de hoogte weg vorm van het profiel Twee delen op verschillende ruwheidsniveaus kunnen nog steeds dezelfde parameter nodig hebben, en twee delen op dezelfde Ra kunnen een heel verschillende ruwheid van een oppervlak in functie hebben. Door de parameter aan de taak te koppelen, verandert een ruw getal in echte oppervlaktekwaliteit, is een hoge ruwheid niet automatisch slecht en is een laag getal niet automatisch goed.
Twee oppervlakken kunnen een identieke Ra delen en zich op tegengestelde manieren gedragen Een op een plateau geslepen cilinderboring (diepe oliehoudende dalen, vlakke lagerpieken) en een scherp, piekerig gedraaid oppervlak kunnen beide Ra 0,4 µm aflezen, maar toch sluit en smeert de een en de ander scheurt een afdichting uit elkaar Het verschil leeft in scheefheid (Rsk): negatieve scheefheid betekent door de vallei gedomineerd (goed voor lagers en olievastheid), positieve scheefheid betekent door de piek gedomineerd (goed voor hechting, slecht voor afdichtingen).Als de functie afhangt van afdichting, lagering of vermoeidheid, specificeer dan Rsk of Rz naast Ra, Ra alleen kan ze niet onderscheiden.
| Parameter | Wat het vastlegt | Best gebruikt voor |
|---|---|---|
| Ra | Rekenkundig gemiddelde afwijking van de gemiddelde lijn | Algemene controle; de meeste tekeningen en procesbewaking |
| Rz | Gemiddelde van 5 maximale piek-tot-vallei-hoogten | Afdichtingsvlakken, vermoeiingskritische onderdelen, krasdetectie |
| Rq (RMS) | Wortel-gemiddelde-kwadraatafwijking (gewichten pieken meer) | Optische oppervlakken, statistische analyse |
| Rt | Totale hoogte, enkele slechtste piek-tot-vallei over de evaluatielengte | Dikte van de coating, lekpaden, defectscreening |
| Rsk | Scheefheid van de door pieken gedomineerde versus door valleien gedomineerde asymmetrie | Lagers, afdichtingen, smering, verfhechting |
Parameterdefinities volgens ISO 21920-2 / ASME B46.1-2019.
Wat vertelt Ra je, en wat niet?
Ra vertelt je de gemiddelde hoogte van de textuur, punt. Het is reproduceerbaar, ongevoelig voor een enkele vreemde piek en goed voor het opvangen van geleidelijke procesdrift tijdens een productierun, een versleten inzetstuk of een geladen slijpschijf duwt Ra gestaag omhoog terwijl het dof wordt.
Wat Ra je niet vertelt: of het profiel piekachtig of valleirijk is (scheefheid), hoe hoog het slechtste enkelvoudige kenmerk is (Rt/Rz), hoe de textuur op afstand ligt (Rsm), of welke richting het loopt (leggen) Een lagertap en een pakkingvlak kunnen dezelfde Ra 0,4 µm-oproep dragen en hebben totaal verschillende echte oppervlakken nodig Behandel Ra als een eerste filter en voeg vervolgens een vorm- of extreme-waardeparameter toe wanneer de functie dit vereist.
Hoe u een oproep voor oppervlakteafwerking leest (125, 32, 0,8 Ra)
Een oppervlakteafwerkingsoproep zoals “0.8” of “Ra 0.8” betekent een maximale rekenkundige gemiddelde ruwheid van 0,8 µm; een oudere imperiale afroep van “32” betekent 32 µin, wat dezelfde afwerking is Als een tekening slechts een kaal getal met het tekensymbool toont, geldt de ISO-standaard: Ra, gemeten met vijf bemonsteringslengtes en een grenswaarde van 0,8 mm.
Die waarde is de kop, maar een vol ISO1302 /het ISO 21920-1-symbool kan ook de bemonsteringslengte, de parameter (Ra vs Rz), een boven- en ondergrens, de productiemethode, de legrichting en een machinale bewerkingstoeslag dragen.
| Ra (µm) | Ra (µin) | ISO-kwaliteit (N) | Typisch proces |
|---|---|---|---|
| 0.1 | 4 | N3 | Klappen, fijn toeteren |
| 0.2 | 8 | N4 | Honen, precisieslijpen |
| 0.4 | 16 | N5 | Slijpen, fijn draaien |
| 0.8 | 32 | N6 | Slijpen, precisiedraaien (afdichtingsvlakken) |
| 1.6 | 63 | N7 | Draaien, frezen, draad EDM |
| 3.2 | 125 | N8 | As-machined draaien/frezen basislijn |
| 6.3 | 250 | N9 | Ruwe bewerking, gieten opruimen |
Conversie: 1 µin = 0,0254 µm Proceskolom is typisch, niet gegarandeerd, zie de procesbeugel hieronder.
Contact versus contactloos: instrumenten die ruwheid meten
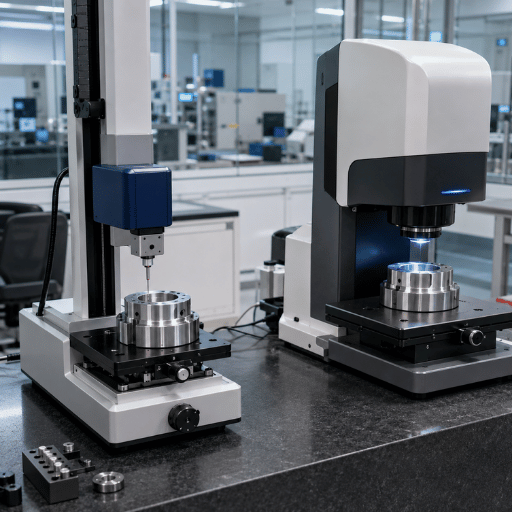
Gebruik een contactstylusprofilometer voor traceerbare Ra/Rz op de meeste metalen onderdelen, en een contactloos optisch instrument wanneer het oppervlak te zacht, te klein, te reflecterend is, of wanneer u een gebiedsbeeld (3D) nodig heeft in plaats van een enkele lijn Mechanisch sleept een stylus een fijne diamantpunt over het oppervlak en zet de verticale beweging ervan om in een profiel; een optisch instrument leest het oppervlak met gereflecteerd licht in plaats van het aan te raken Beide zijn geldige meetinstrumenten, het juiste meetinstrument hangt af van het onderdeel, de parameter en het budget. Hier maakt een contactmeting gebruik van een sonde (de stylus) die consistent over het oppervlak wordt gesleept; een optische profielmeting geeft het oppervlak met een laboereffect, dezelfde textuur, dezelfde oppervlak.
| Instrument | Principe | Profiel / Areal | Beste gebruik |
|---|---|---|---|
| Skidded stylusmeter | Stylus + slipdatum (contact) | Profiel (Ra) | Winkel-vloer go/no-go op Ra |
| Skidless stylus profilometer | Stylus op precisie-rechtheidsdatum | Profiel (Ra, Rz, Rsk) | Traceerbare laboratoriummeting |
| Confocale microscoop | Optische focus door diepte (contactloos) | Areal (Sa, Sq) | Kleine of delicate onderdelen |
| Witlichtinterferometrie | Faseverschuivingsinterferentie (contactloos) | Areal | Zeer gladde/optische oppervlakken |
| Focusvariatie | Optische focus stapelen | Areal | Steile, ruwe, gestructureerde oppervlakken |
| Vergelijkerblok | Tactiel/visueel versus bekend exemplaar | Geen (subjectief) | Snelle schatting, geen instrument |
- Herleidbaar tot nationale normen (NIST/NPL-referentiemonsters)
- Direct Ra/Rz/Rsk, niet beïnvloed door oppervlaktekleur of reflectiviteit
- Limiet: tip kan zachte oppervlakken krassen; slechts één lijn; langzamer
- Limiet: tipradius (2-5 µm) stompt de smalste valleien af
- Geen contactschade; volledige gebiedskaart (3D); snel over een gebied
- Verticale resolutie onder nanometer op gladde delen
- Limiet: worstelt op steile, transparante of zeer glanzende oppervlakken
- Limiet: gebied Sa is numeriek niet gelijk aan profiel Ra
Wat zijn de methoden voor het meten van oppervlakteruwheid?
Er zijn drie praktische families. Contactprofilering sleept een stylus over het oppervlak en is de traceerbare standaard voor Ra en Rz. Contactloos optisch methoden, confocale microscopie, witlichtinterferometrie en focusvariatie, gebruiken licht om het oppervlak te meten en gebiedskaarten te produceren zonder het aan te raken.
Vergelijking methoden maken gebruik van een tactiele/visuele ruwheidsvergelijker voor een snelle schatting wanneer er geen instrument voorhanden is; de onderliggende optische topografietechnieken zijn goed gedocumenteerd in patenten zoals US 4.340.306 over faseverschuivende interferometrie Atoomkrachtmicroscopie ligt daarachter voor nanometeronderzoek.
Hoe oppervlakte ruwheid stap voor stap te meten
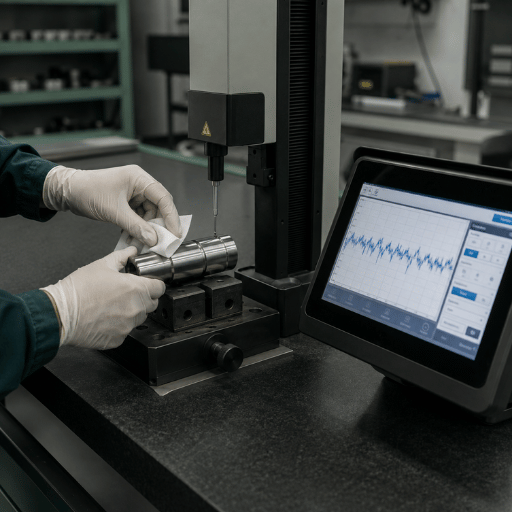
Een geldige ruwheidsmeting is een procedure in zes stappen, geen enkele druk op de knop Sla de kalibratie of de lay-oriëntatie over en het nummer is decoratief Dit is de standaardmethode voor het meten van oppervlakteruwheid met een draagbare of bench-stylustester, de stylus beweegt met een constante snelheid over het oppervlak en de profielruwheid die hij registreert wordt omgezet in Ra.
In deze volgorde kan de ruwheid twee keer op dezelfde manier worden gemeten; buiten de juiste volgorde uitgevoerd, drijft het ruwheidsgemiddelde met de operator mee.
- ✔1. Reinig het oppervlak. Veeg olie, chips en stof af, een enkel deeltje leest als een piek en blaast Rz op.
- ✔2. Kalibreren tegen een referentiemonster. Controleer de meter op een traceerbare ruwheidsnorm (bijvoorbeeld a NIST SRM 2073a-type exemplaar) vóór de dienst.
- ✔3. Stel de parameter in. Match de tekening, Ra, Rz of Rsk. Het meten van Ra wanneer de afdruk Rz aanroept, is een stille mislukking.
- ✔4. Kies de grenswaarde (λc). Kies het uit de verwachte Ra (zie de selector hieronder). Hiermee worden de bemonsterings- en evaluatielengte ingesteld.
- ✔5. Oriënt loodrecht op de lay. Traverse over de gereedschapstekens, niet langs hen Meten langs de lay kan 2-3× vloeiender dan de werkelijke waarde.
- ✔6. Traverse, neem dan verschillende metingen. Voer de volledige evaluatielengte uit (vijf bemonsteringslengtes) en gemiddelde meerdere posities; oppervlakken zijn niet uniform.
Een standaardstylus gebruikt een tipradius van 2 µm bij een kracht van ongeveer 0,75 mN (volgens ISO 3274; standaardwaarden van de Mitutoyo Surftest-klasse); voor grovere oppervlakken wordt een punt van 5 µm/4 mN gebruikt. A slipte de meter rust een slip op de oppervlaktepieken en filtert mechanisch de golving eruit, handig op de werkvloer, maar kan te weinig rapporteren op golvende of gebogen delen. A sliploos gauge rijdt op een intern precisiedatum en is vereist voor Rz, Rsk, en traceerbaar werk, Traverse snelheid doet er ook toe: te snel en de stylus rondt scherpe dalen af.
“Het is heel goed mogelijk om één enkele ruwheid te meten met twee verschillende methoden, en verschillende resultaten te verkrijgen Het volgen van ISO-methoden zal niet altijd de beste, of de meest geschikte antwoorden geven Bij het citeren van ruwheidsinformatie is het altijd het beste om zo volledig mogelijke informatie te geven met betrekking tot de meetmethode, de gebruikte tools, en de toegepaste parameters.”
Universiteit van Southampton, Ruwheidsmeting: een gids (Ingenieurswetenschappen)
De afsnijlengtestap De meeste metingen gaan mis
De afsnijdingslengte (λc) is de filtergolflengte die ruwheid scheidt van golving, en je selecteert het uit de verwachte Ra, niet uit de grootte van het onderdeel. Begrijp het verkeerd en een langere meting maakt het erger, niet beter: een te grote afsnijding vouwt golving in de Ra-lezing, en een te kleine afsnijding filtert echte ruwheid uit. Deze enkele instelling is de reden waarom een onderdeel op de ene meter binnen zijn Ra-tolerantie kan zitten en op een andere kan falen. Deze standaardladder komt van ISO 4288 (uitgevoerd in ISO 21920-3) voor niet-periodieke profielen, het soort dat de meeste bewerking oplevert.
| Verwachte Ra (µm) | Afsnijding λc (mm) | Bemonsteringslengte (mm) | Evaluatielengte (mm) |
|---|---|---|---|
| > 0,006 tot 0,02 | 0.08 | 0.08 | 0.4 |
| > 0,02 tot 0,1 | 0.25 | 0.25 | 1.25 |
| > 0,1 tot 2 | 0.8 | 0.8 | 4 |
| > 2 tot 10 | 2.5 | 2.5 | 12.5 |
| > 10 tot 80 | 8 | 8 | 40 |
Standaard wanneer niets is opgegeven: Ra, 5 bemonsteringslengtes, 0,8 mm grenswaarde, 300:1 bandbreedte Bron: ISO 4288 selectietabel.
Bewerkt voorbeeld: een deel dat is gedraaid bij een voeding van 0,1 mm/omw met een neusradius van 0,8 mm heeft een theoretische vloer Ra van ruwweg f²/(31,2·r) = 0,1²/(31,2 × 0,8) ≈ 0,4 µm. Real Ra loopt hoger vanwege de opgebouwde rand, trillingen en slijtage van het gereedschap, maar 0,4 µm landt in de “0,1 tot 2 µm”-band, dus je zou het meten met een grenswaarde van 0,8 mm over een evaluatielengte van 4 mm. Verander de voedingssnelheid en neusradius en de haalbare Ra, en dus de juiste cutoff, beweegt mee.
Het is niet Nauwkeurigheid komt van de juiste grens, niet een langere verplaatsing Machinisten op metrologieforums traceren “ Ra meningsverschillen herhaaldelijk terug naar een grens die te groot was voor het oppervlak, het trok golving in de lezing Stel eerst λc van de verwachte Ra; de evaluatielengte volgt dan als vijf keer de grens.
Typische oppervlakteruwheid per proces (slijpen, draaien, EDM, frezen)
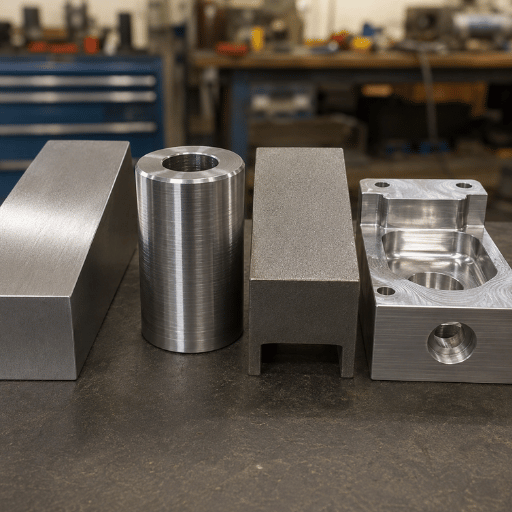
Voordat u een gemeten Ra vertrouwt, controleert u de gezondheid op wat het proces realistisch gezien kan opleveren. Deze beugeltabel geeft typisch haalbare Ra voor veelgebruikte processen, nuttig voor zowel het kiezen van een afwerkingsroute als voor het vangen van een meting die fysiek onmogelijk is (een gedraaide boring leest geen Ra 0,05 µm). Dit zijn typische bereiken van productiemethodegegevens in ASME B46.1 en kruisgevalideerde bewerkingsgegevens; de vloer is afhankelijk van gereedschap, materiaal en stijfheid.
| Process | Typische Ra (µm) | Notes |
|---|---|---|
| Lappen | 0.012–0.1 | Spiegelafwerkingen, meterblokken |
| Honing | 0.025–0.4 | Boringen, plateauafwerkingen voor afdichting |
| Precisieslijpen | 0.1–1.6 | 0,1-0,8 typisch; afdichtings-/dragende vlakken |
| EDM (diesink) | 0.4–3.2 | Ingesteld door vonkenergie |
| CNC draaien | 0.4–6.3 | Gedreven door voer en neusradius |
| Freesmachines | 0.8–6.3 | 3,2 µm as-machined baseline |
| Boren | 1.6–6.3 | Boringmuren |
| Zagen | 1.6–25 | Afsluiting van de voorraad, voorbewerking |
Materiaal verandert de vloer: een ductiele legering die zich op de rand opbouwt, eindigt ruwer dan dezelfde snede gietijzer, terwijl gummy als zacht scoort aluminium of roestvrij staal vaak heeft u een finishing pass nodig om een lage Ra te raken. Wanneer een enkele gedraaide of grondoperatie de callout niet kan bereiken, is de realistische route precisie slijpapparatuur of honen in plaats van steeds fijner draaien.
Wat verandert er in de oppervlaktemetrologie (ISO 21920 en Areal Sa/Sq)
Als uw tekeningen nog steeds ISO 4287, ISO 4288 of ISO 1302 vermelden, verwijzen ze nu naar ingetrokken normen, en dat is een compliancetaak die u moet plannen, geen markttrend om naar te kijken. In december 2021 de ISO 21920-serie formeel vervangen ISO 4287, ISO 4288, ISO 1302 en delen van ISO 13565 voor profieloppervlaktextuur.
Bekende parameters (Ra, Rz, Rsk) overleven, maar symboolregels, standaardconventies en sommige definities veranderden Praktische actie: controleer uw tekensjablonen en inspectierapporten op oude standaardcitaten en update de callouts naarmate onderdelen worden herzien, een inspectierapport dat een ingetrokken standaard citeert is een bevinding die wacht om te gebeuren in een audit In gereguleerde industrieën zoals de automobielsector, waar een afdichtings- of controleoppervlak een functionele EN ISO-oproep draagt, maakt het evalueren van de oppervlaktekwaliteit aan de hand van de huidige standaard deel uit van de aftekening, en verschijnen oppervlakte-eigenschappen zoals scheefheid steeds vaker naast Ra op de afdruk.
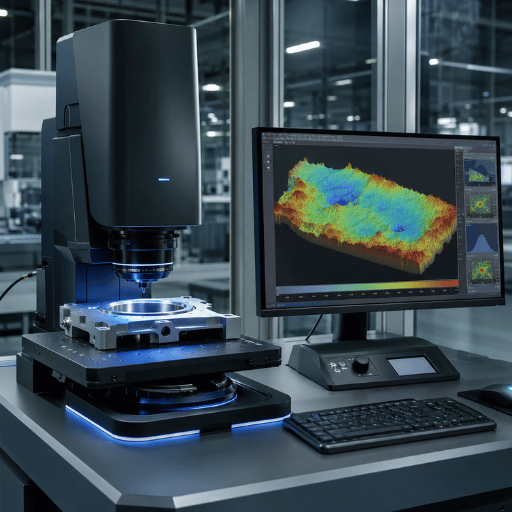
Een tweede verschuiving gaat van 2D-profiel naar gebied Profiel Ra bemonstert een enkele lijn; gebiedsparameters, Sa en Sq onder ISO 25178, brengen het hele oppervlak in kaart en beschrijven texturen (aangescherpte plateaus, lasergestructureerde afdichtingen, additieve oppervlakken) die een enkel spoor kan missen Nieuwe kalibratieframeworks zoals ISO 25178-600/-700 en de interferometrie-instrumentstandaard uit 2025 duwen contactloze optische en zelfs in-line metingen naar productie met een hogere waarde Areal is geen vervanging voor Ra op een routinematig machinaal bewerkt onderdeel, het is het hulpmiddel om te bereiken wanneer de functie afhangt van de vorm van de textuur, niet alleen de gemiddelde meting van de gemiddelde hoogte - De gemiddelde waarde -maat is hier.
Veelgestelde vragen
Hoe wordt de oppervlakteruwheid (Ra) berekend?
Bekijk Antwoord
Hoe wordt Rz berekend, en hoe verschilt het van Ra?
Bekijk Antwoord
Wat zijn de eenheden van Ra?
Bekijk Antwoord
Hoe meet ik een 0,8 µm (Ra 32) afwerking?
Bekijk Antwoord
Kan ik oppervlakteruwheid meten zonder profilometer?
Bekijk Antwoord
Hoe beïnvloedt oppervlakteruwheid de prestaties van onderdelen?
Bekijk Antwoord
Waarom we dit schreven
Als bouwer van CNC draai, frees - en slijpmachines ziet ANTISHICNC wekelijks dezelfde geschillen over oppervlakteafwerking op de werkvloer landen: een Ra-oproep die de ene meter doorgeeft en op de andere mislukt, bijna altijd terug te voeren op de afsnijlengte of legoriëntatie Deze gids trekt de normen (ISO 21920, ISO 4288, ASME B46.1) en de praktische procedure naar één plaats zodat een finishspecificatie twee keer op dezelfde manier wordt gemeten Beoordeeld door het technische team van ANTISHICNC.
Gerelateerde artikelen
Referenties en bronnen
- SRM 2073a Ruwheid Kalibratie SpecimenNationaal Instituut voor Standaarden en Technologie (NIST)
- Gids voor goede praktijken nr. 37: Meting van oppervlaktetextuur met behulp van een stylusinstrumentNationaal Fysisch Laboratorium (NPL)
- ASME B46.1-2019: Oppervlaktetextuur (ruwheid, golving, lay)ASME /ANSI
- ISO 1302:2002 GPS, indicatie van oppervlaktetextuurInternationale Organisatie voor Standaardisatie
- Ruwheidsmeting: een gidsUniversiteit van Southampton, Techniek
- Inzicht in de oppervlaktekwaliteit: voorbij de gemiddelde ruwheid (Ra)ASEE
- ISO 25178-603:2025, Areal faseverschuivende interferometrie-instrumentenISO



