














- R8, het spantangsysteem dat het meest geassocieerd wordt met freesprecisie, wordt directioneel gerapporteerd als de breedste uitloop van de gebruikelijke spantangsystemen. Tolerantie en trekstangstapel-stapel-nauwkeurigheid die een pure tapsheid niet verliest.
- REGO-FIX's DIN 6499-B / ISO 15488 Form B spec dekt ER8 tot en met ER50, elk instortend ongeveer 1mm per maat, met ER8-ER40 de gebruikelijke winkel maten.
- 5C spantangen lopen 1/16in tot 1-1/8in, onafhankelijk bevestigd over vier afzonderlijke machine-tool catalogi waaronder Haas Tooling.
- Typische uitloop is 0,0005 inch TIR of beter voor een spantang versus 0,0006-0,0012 inch voor een geboorde soft-jaw 3-jaw chuck, hoewel een speciaal gebouwde precisie-spankop die opening kan dichten.
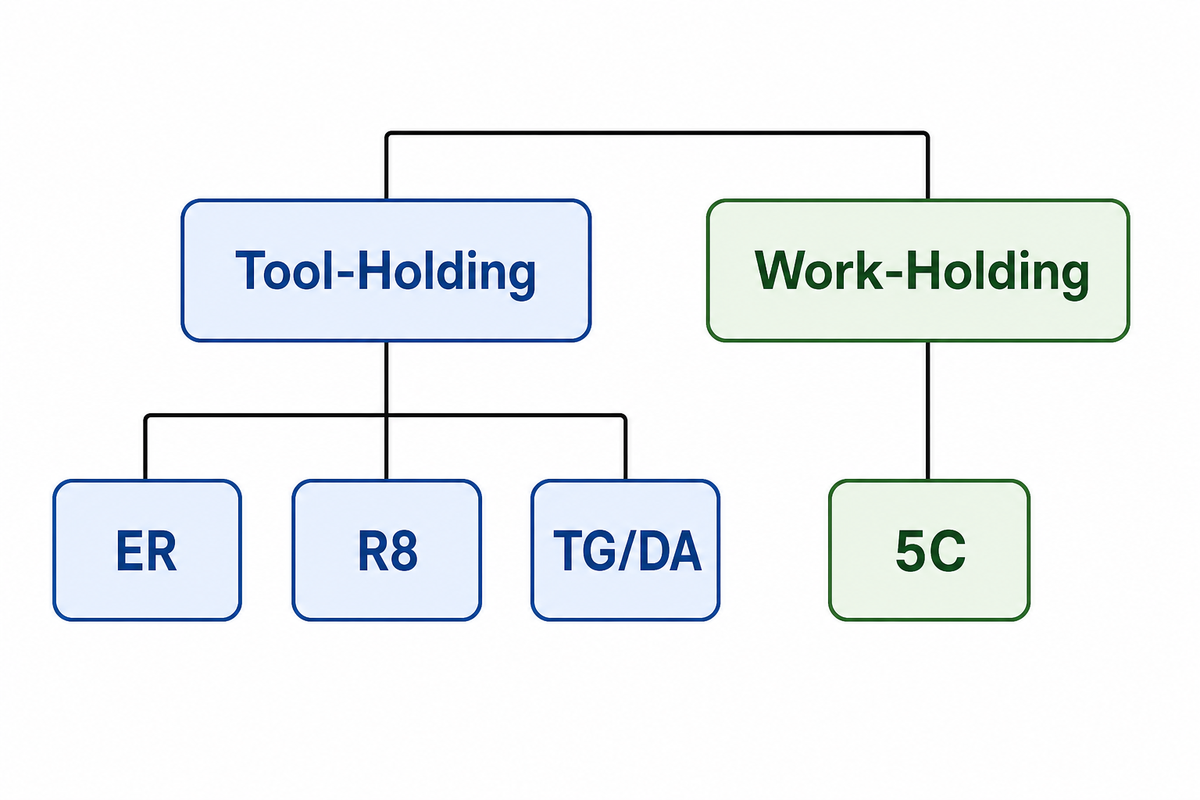
Collet-types zijn drie systemen die samen bijna elke machinewerkplaats bestrijken: ER, 5C en R8. Ze klemmen elk een gereedschap of een werkstuk vast door een sleufvormige, taps toelopende huls samen te drukken, maar de taps toelopende hoek, de hostmachine en wat de spantang daadwerkelijk vasthoudt (gereedschapsschacht of staafmateriaal) verschillen zo sterk dat het kiezen van de verkeerde u nauwkeurigheid, levensduur van het gereedschap of een verspilde inkooporder kost. Antishi bouwt zowel CNC-draaibanken als freesmachines, dus de spantang die een winkel kiest, is direct verbonden met welke spindeltaper en werkarchitectuur de machine al draait.
Wat is een Collet en hoe werkt het?
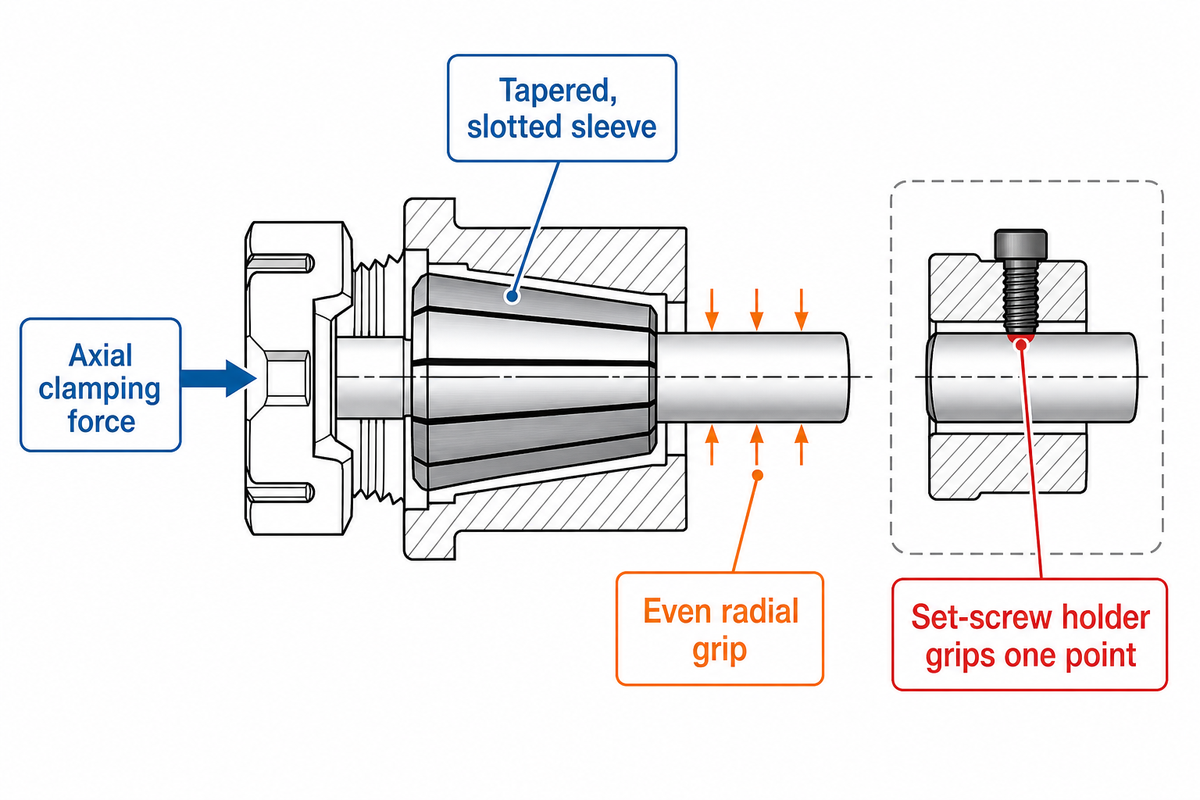
In de praktijk is een spantang een taps toelopende, sleufvormige huls die een gereedschapsschacht of werkstuk vastklemt wanneer een moer of dissel de buitenste tapsheid in een bijpassende zak drijft, terwijl de spantang in de zak wordt geduwd (of getrokken), laten de sleuven de boring instorten en oefenen ze uniforme klemdruk uit rond de volledige omtrek. In tegenstelling tot een set-screw-houder, die op één punt vastgrijpt en het gereedschap vrij laat om onder snijbelasting te lopen.
Dit is de reden waarom spantangen de standaardkeuze werden waar concentriciteit er toe doet: de taps toelopende pasvorm centreert het gereedschap terwijl het klemt, dus nauwkeurigheid en grip gebeuren in dezelfde beweging in plaats van als twee afzonderlijke aanpassingen. Dit onderscheid is zo fundamenteel dat het vroeg in de formele training zichtbaar wordt, ook 2 Het CNC-machinistenprogramma van Ohlone College vermeldt klauwplaten, spantangen en visjes als een speciale curriculummodule.
Het praktische resultaat is minder stapelfouten Houders van stelschroeven vertrouwen erop dat de schroefpunt op een gegeven moment in de schacht bijt, waardoor het gereedschap zowel wordt gemarkeerd als iets uit het midden blijft. Een spantang verdeelt diezelfde klemkracht door meerdere sleuven tegelijk, zodat de schacht zich tegen de tapsheid centreert in plaats van naar één kant te worden geduwd. Stel je een 3/8 inch eindmolen voor die in een gewone stelschroefhouder valt versus een veerspantang: de versie met stelschroef markeert onmiddellijk één kant van de schacht, terwijl de sleufconus van het veerspantje gelijkmatig eromheen sluit. Dat is ook de reden waarom spantels geleidelijk uit de huls slijten in plaats van plotseling falen: de sleuven verliezen de spleetschroeven over duizenden spleten scheuren.
Collet-typen in één oogopslag: de 9-Row Collet Compatibility Matrix
De Collet Compatrix hieronder beantwoordt de twee vragen een Google AI samenvatting van “collet types laat momenteel onbeantwoord werk. Je houdt een gereedschap of een werkstuk vast, en welke machine voer je uit in één tabel in plaats van een vervolgzoekopdracht.
| Collet Type | Houdt | Klemmen Range | Typische Host Machine | Best For | Beperkingen /niet geschikt voor |
|---|---|---|---|---|---|
| ER8 | Tool | 0,5-5 mm (~1 mm/grootte) | Molen/boorspindel, kleine tapsheid | Microboren, graveren | Niet voor schachten boven de 5mm |
| ER11 | Tool | 1-7 mm | Molen/boorspindel | Licht frezen, PCB-boren | Beperkt koppel voor zware sneden |
| ER16 | Tool | 1-10 mm | Molen/boorspindel | Algemene hobby/kleinwinkelfrezen | Niet voor schachten boven de 10mm |
| ER20 | Tool | 1-13 mm | Molen/boorspindel | Middelgrote machines voor algemeen gebruik | Niet voor schachten boven de 13mm |
| ER32 | Tool | 3-20 mm | Molen/boorspindel | Meest populaire winkel-vloer keuze | Grotere moer kan strakke zakken verdringen |
| ER40 | Tool | 6-26 mm | Molen/boorspil, grotere tapsheid | Heavy-duty industrieel frezen | Overkill voor klein gereedschap |
| 5C | Werkstuk | 1/16in-1-1/8in (rond/hex/vierkant) | Draaibank, spantang, slijpmachine | Bar-stock draaien, second-op werk | Vast bereik per spantang, geen geven buiten de nominale grootte |
| R8 | Tool | Vast per maat, fractioneel/metrisch | Handmatige molenspindel in Bridgeport-stijl (sommige CNC-retrofits) | Handmatig frezen, op de dissel vastgehouden gereedschap | Vergelijkingen tussen de sectoren plaatsen de uitloop ervan breder dan ER of 5C |
| TG/DA | Tool | Smalle, single-size pasvorm | Molenspindel, afwerking op hoge snelheid | Hogere klemkracht, langere greeplengte | Heeft meer spantangen nodig om een groottebereik te bestrijken dan ER |
Lees eerst de kolom “Holds”: ER en R8 klemmen een snijgereedschap in een molen of boorspindel, terwijl 5C het werkstuk zelf vastklemt op een lathe- of spantang. Chuck Alleen al dat sluit voor de meeste banen grofweg de halve tabel uit. De vergelijking in de sector achter R8’s bredere uitloopfiguur komt van één enkele handelsbron in plaats van een onafhankelijke laboratoriumtest, dus behandel het als een richtingssignaal, niet als een gecertificeerd nummer; REGO-FIX' eigen gepubliceerde specificatie voor ER van standaardkwaliteit is daarentegen een door de fabrikant geverifieerde TIR van 10 micron. Deze splitsing tussen gereedschap en werk en werk is precies het raamwerk dat ook in formele CNC-training wordt onderwezen, Het machinistencurriculum van Northwood Technical College.
ER Collets de algemene standaard
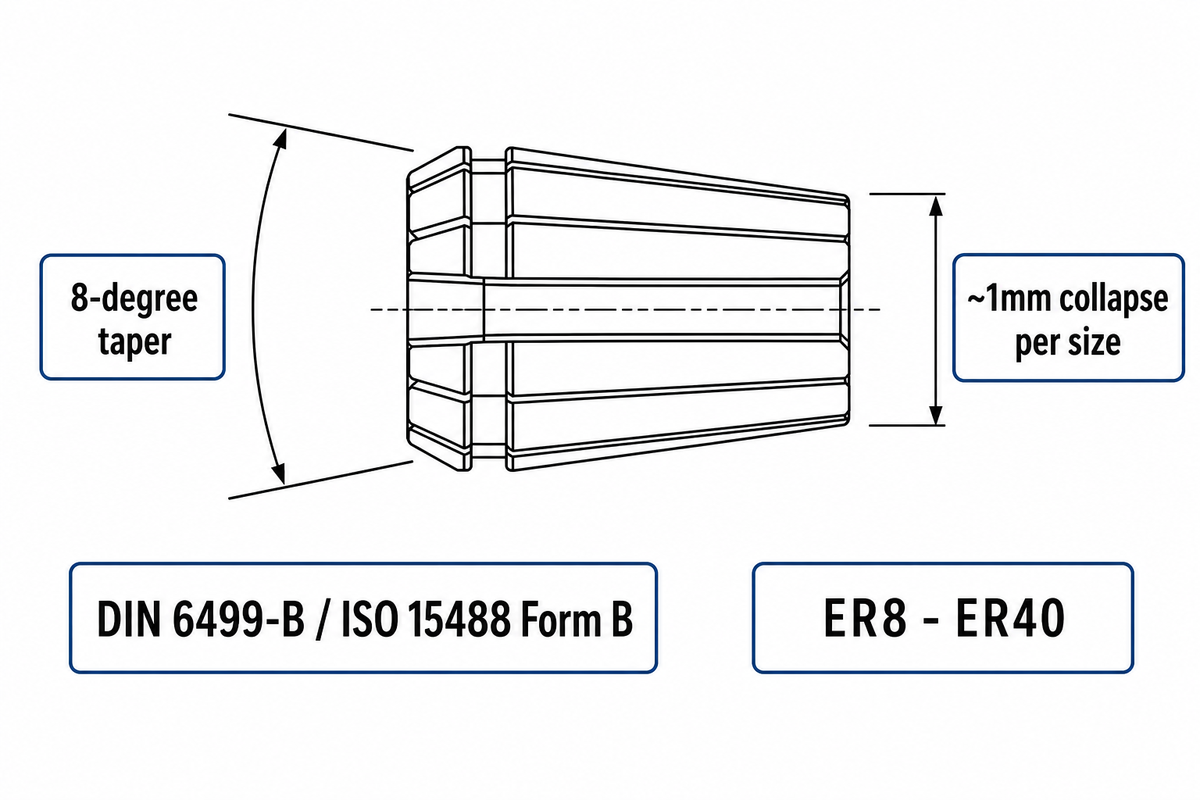
ER-spantangen zijn de algemene standaard onder de vele soorten spantangen op een werkvloer, omdat één houder wisselt tussen schachtmaten met een instortbereik van ongeveer 1 mm per spantang, en ER8 tot en met ER50 bedekt onder DIN 6499-B / ISO 15488 Form B (ER8-ER40 zijn de gebruikelijke winkelmaten; de onderstaande tabel bestrijkt dat bereik). Doorkoelvarianten, tapspantangen, stijve compensatiespantangen en zelfs stapspantangen gebouwd voor oneven schachtstappen bouwen allemaal op dezelfde ER-spantangsysteembasis 2 en de meeste winkels houden ook een set spantangen (zachte, machinaalbare inventaris blank buiten de winkel, een groot formaat, er kan een groot formaat, een groot formaat, er, groot formaat, er, er, er, een klein winkel, een groot formaat, er, een spant, een spant, er, een spant, spant, spant, spant, spant, er, een spant, spant, spant, een spant, een spant, een spant, spant, spant, een spant, spant, spant, spant, spant, een spant, spant, een spant, spant, spant, spant, een spant, spant, een spant, een spant, een spant, een spant, een spant, een spant, spant, spant, spant, een spant.
| ER-grootte | Klemmen Range | Runout (TIR), standaardkwaliteit |
|---|---|---|
| ER11 | 1-7 mm | ~10 micron (0,0004 inch) |
| ER16 | 1-10 mm | ~10 micron (0,0004 inch) |
| ER20 | 1-13 mm | ~10 micron (0,0004 inch) |
| ER32 | 3-20 mm | ~10 micron (0,0004 inch) |
| ER40 | 6-26 mm | ~10 micron (0,0004 inch) |
Vraag: Wat is het verschil tussen ER-spantangen en TG-spantangen?
Elke ER-spantang gebruikt een 8-graden-conus die het ongeveer 1 mm instortbereik per maat geeft, zodat één spantang een kleine band schachtdiameters bedekt TG-spantangen (in de vakliteratuur vaak uitgebreid als “Tremendous Grip”) gebruiken een steilere eenhoek-conus die harder vastgrijpt per eenheid spankracht maar slechts op één schachtmaat past, dus een winkel met TG heeft meer spantangen nodig om hetzelfde groottebereik te bestrijken dat een ER-set zou hanteren.
Andy Moon, de productmanager van Guhring voor frezen en gereedschapshouders, plaatste het rechtstreeks in commentaar op Cutting Tool Engineering: “Voor hoogwaardige toepassingen, vooral bij het frezen, stuur ik mensen over het algemeen weg van een ER-spantang. In plaats daarvan stuurt een strakker tolerantiesysteem, omdat dezelfde compressieflexibiliteit die ER veelzijdig maakt, ook meer uitloop onder zware belasting mogelijk maakt. DA-spantangen (Double-Angle) zitten tussen de twee ”ouble-taper'-ontwerpen die ouder dubbeltaper-ontwerp dat grotendeels is vervangen door ER en TG bij nieuwe gereedschapsaankopen Gepubliceerde TIR-cijfers voor alle drie zijn statische, catalogusmetingen; De werkelijke snijnauwkeurigheid hangt ook af van het gereedschap overhang en hoe de torquat-leerlingen precies de moer-leerlingen werden gegeven. formele CNC-bewerkingsprogramma's: catalogusnummers beschrijven de spantang, niet de voltooide opstelling.
5C Collets 5C-Holdingsnorm voor Draaibanken en Slijpmachines
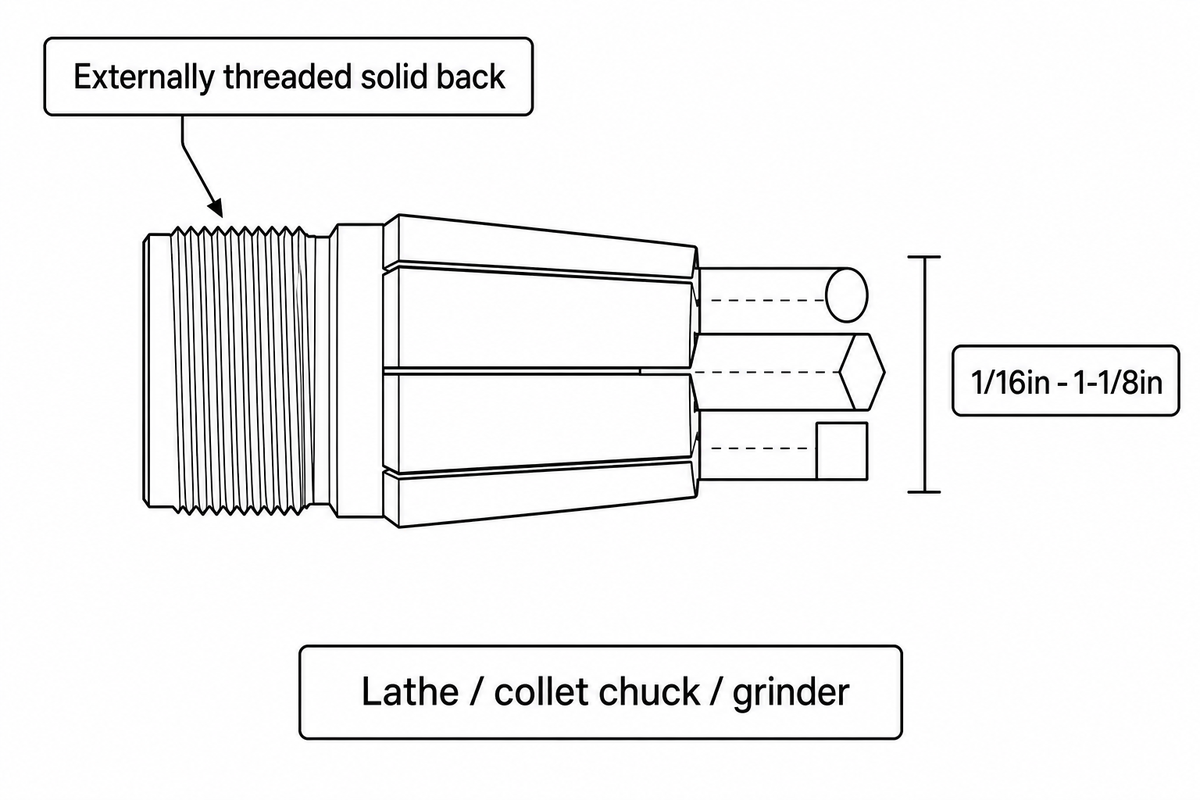
5C spantangen zijn de werk-holding standaard voor draaibanken en slijpmachines, klemmen ronde, zeshoekige, of vierkante bar voorraad van 1/16in tot 1-18in als commercieel vervaardigd een catalogus bereik onafhankelijk bevestigd over vier afzonderlijke machine-gereedschap leveranciers, waaronder Haas Tooling, waar het systeem ook is gelabeld 385E (geen enkele individuele winkel eigen gevulde spantang set zal typisch een smaller plakje van dat volledige bereik te dekken). In tegenstelling tot ER of R8, een 5C spantang heeft een externe schroefdraad, stevige rug in plaats van een interne taper alleen, en de spantang zelf (niet een afzonderlijke spantang kaak set) zal bepalen de exacte voorraad.
Omdat de eigen boring van de spantang de centrering doet, levert een 5C-opstelling een strakkere, meer herhaalbare concentriciteit dan een scroll-chuck voor de hex-voorraad die al dicht bij de nominale maat ligt. 'Waarom is het tweede-operationeel werk precies op een onderdeel dat eerst werd gedraaid in een spantang met 3 kaken wordt in plaats daarvan vaak afgewerkt in een spantang van 5 graden. De afweging is flexibiliteit: de kaken van een scroll-chuck passen zich aan een reeks diameters aan, terwijl een spantang van 5 graden slechts één nominale maat vasthoudt. Er is een bredere spantang die de moeite waard is om te markeren: enkele kleinere historische varianten van de spantang 1 zijn verdwenen standaard 3, zoals het vasthouden van de huidige 6, zoals het huidige 3C, zoals het houden van de huidige Het machinistencurriculum van Northwood Technical College.
R8 Collets Built for Manual Milling Machines
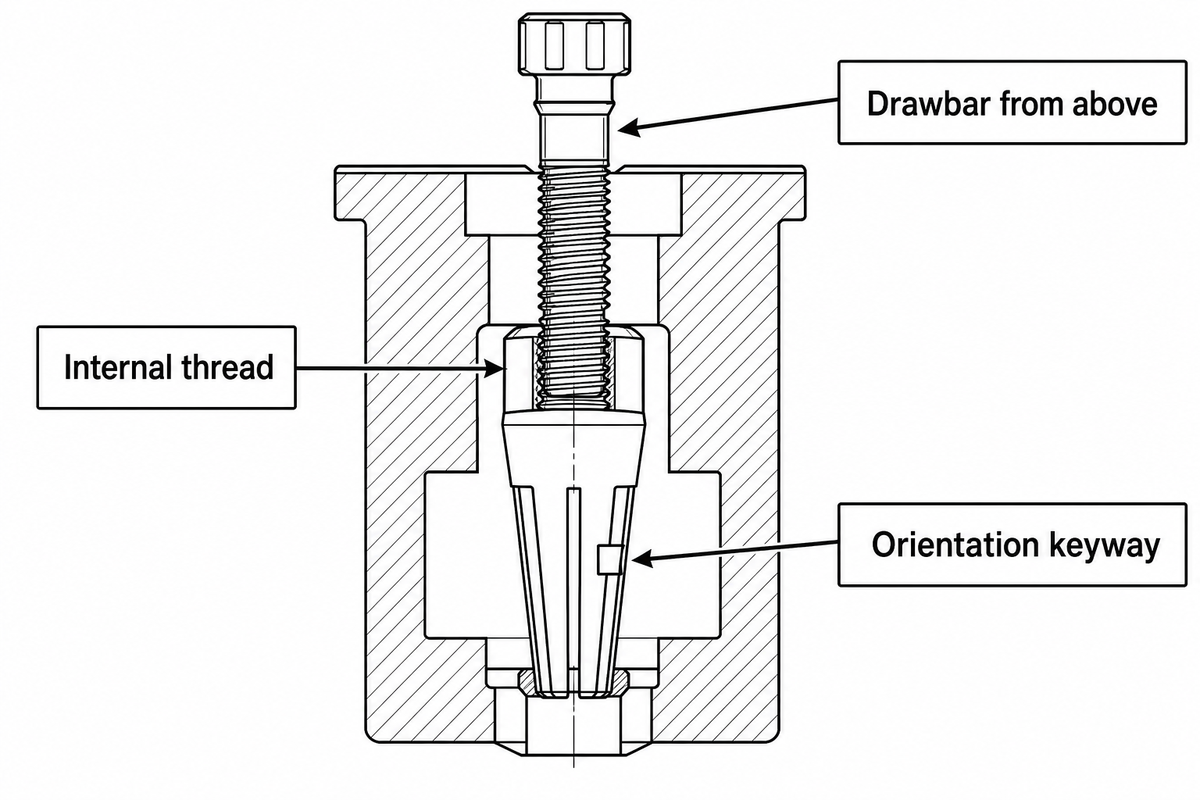
R8-spantangen zijn voornamelijk gebouwd voor handmatige freesmachines, waarbij gebruik wordt gemaakt van een binnendraad en een oriëntatiesleutelweg die in de spilboring vergrendelt en wordt vastgehouden door een trekstang die van bovenaf is vastgeschroefd. UC Berkeley's eigen werktuigbouwkundige winkel documenteert dit rechtstreeks op zijn handmatige verticale Bridgeport-molen, een 2 pk-machine met 60-4.200 tpm en een R8-spindeltapsheid; De winkelprocedure van UC Santa Barbara voor een soortgelijke PM-25MV-molen (1 pk, 50-2.500 tpm) bevestigt dezelfde retentiemethode met trekstangdraad R8 is echter niet uitsluitend een handmatig machineontwerp. Sommige CNC-retrofitconversies van molens in Bridgeport-stijl houden de originele R8-spindel taps terwijl ze G8-codegestuurde assen toevoegen, dus de tapsheid zelf overleeft de alleen-handmatige framing die gebruikelijk is in informele beschrijvingen van het systeem.
De sleutel die R8 zijn oriëntatiekenmerk geeft, is ook de afweging tussen nauwkeurigheid: omdat de spantang moet indexeren ten opzichte van die sleutel in plaats van alleen op een pure tapsheid, plaatsen vergelijkingen in de industrie van gepubliceerde uitloopcijfers R8 breder dan ER of 5C voor een gegeven spantang. 'een werkelijk contra-intuïtief resultaat gegeven hoe vaak R8 op de markt wordt gebracht in de richting van freesprecisie Antishi's eigen CNC-draaibank en freesproductlijn draait een elektronische spil met variabele snelheid van 50-4.000 RPM over het hele bereik, breed genoeg om een werkvasthouder te laten draaien die bijna de topsnelheid heeft voor afwerkingspassen met een kleine diameter of gaspedaal naar beneden voor zwaardere plafondsets kan leveren, het punt is gegeven dat niet gegeven, het punt dat niet.
Collet Chuck versus Scroll Chuck: wat wint op een draaibank?
Veerspantang chuck het meest voorkomende ontwerp 'winst' doorgaans op nauwkeurigheid en snelheid voor consistent, voorbewerkt materiaal met een diameter van minder dan ongeveer 7,5 cm, terwijl een scroll (kaak) chuck wint op flexibiliteit voor grotere kolf of onderdelen met inconsistente, variërende diameters van stuk tot stuk.
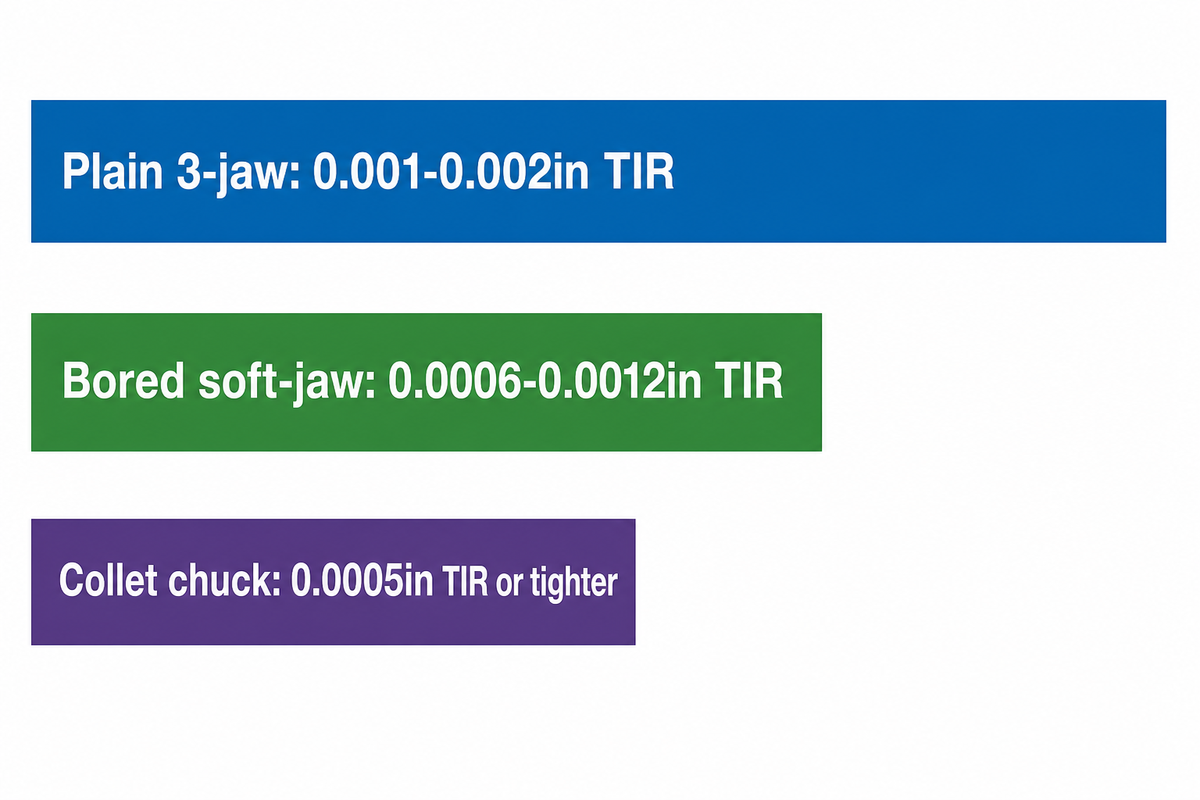
De handelsdekking van het werk op de werkvloer zorgt ervoor dat de herhaalbaarheid van een gewone klauwplaat met drie kaken rond de 0,001-0,002 inch TIR ligt, en wordt aangescherpt tot 0,0006-0,0012 inch zodra de kaken zacht zijn geboord tot aan het onderdeel, terwijl een klauwplaathouder van hoge kwaliteit consequent ongeveer 0,0005 inch TIR of strakker vasthoudt. omdat een spanhakklem gelijkmatig rond de volledige omtrek wordt gedrukt in plaats van bij drie afzonderlijke kaakcontactpunten, verwerkt hij ook hogere spilsnelheden zonder de klemkracht te verliezen zoals een kaakklauwplaat kan onder middelpuntvliedende belasting.
- Strakkere typische TIR (0,0005in of beter versus 0,0006-0,0012in voor geboorde, zachte kaak-3-kaaks klauwplaten)
- Door klemming met volledige omtrek worden kaaksporen op afgewerkte oppervlakken vermeden
- Het wisselen van collet duurt seconden, tegenover enkele minuten om de kaken van de scroll-chuck te verwisselen
- De klemkracht blijft consistent bij hoge spiltoeren
- Vaste capaciteit per collet trainingsmateriaal voor de winkel, inclusief Eigen apparatuurgids van de Universiteit van Florida, gewoonlijk cap collet-chuck capaciteit rond 1.75in en vereist voorraad binnen +/-0.002in van nominale grootte
- Slechte pasvorm voor warmgewalst, gegoten of gesmeed materiaal met een inconsistente diameter
- Een speciaal gebouwde precisie-power-chuck met drie kaken kan de collet-chuck TIR (“ altijd nauwkeuriger matchen of verslaan.” is geen veilige aanname
Op een antishi CNC draaibank machine, die afweging verloopt op dezelfde manier: laat een spantang draaien voor koudgewalst staafwerk met een consistente diameter, waarbij snelheid en herhaalbaarheid het belangrijkst zijn, en houd een scroll-spankop bij de hand voor gietstukken, smeedstukken of elke klus waarbij de voorraaddiameter varieert stuk voor stuk.
Integratie- en gebruiksvereisten: Collets koppelen aan de spil van uw machine
De spilconus van uw machine beslist welke spantang fysiek kan worden gemonteerd voordat een van de bovenstaande maat- of nauwkeurigheidsvergelijkingen zelfs maar van toepassing is. Elk spantangsysteem heeft een conische houder of spantangbehuizing nodig, en het mengen van een ER-houder gebouwd voor een BT40-zak die in een CAT50-spindel is gevallen, bijvoorbeeld een stoel die eenvoudigweg niet kan worden gebruikt. Als u dit eerst tegen de Collet Compatibility Matrix hierboven controleert, vermijdt u het verkeerd bestellen voor een machine die u al bezit.
| Spindelconus | Common Machines | Compatibele Collet Houder |
|---|---|---|
| BT30 | Compacte CNC molens | ER16/ER20/ER25-houder |
| BT40/CAT40 | Middelgrote verticale bewerkingscentra | ER25/ER32-houder |
| BT50/CAT50 | Heavy-duty bewerkingscentra | ER32/ER40-houder |
| HSK-A63 | Hogesnelheidsbewerkingscentra | ER32 houder, holschacht interface |
| HSK-E40 | Hogesnelheidsspindels, licht gereedschap | ER16/ER20 houder, holschacht interface |
| R8 | Handmatige molens in Bridgeport-stijl (sommige CNC-retrofits) | R8 collet, direct-fit |
| Morseconus 2 (MT2) | Kleine draaibanken, boorpersen | MT2 collet adapter |
| Morseconus 3 (MT3) | Middelgrote draaibanken, boorpersen | MT3 collet adapter |
| 5C register (lathe spindle nose) | Draaibanken, tweede-op spantangarmaturen | 5C spantang, direct-fit |
De eigen spilspecificaties van een werktuigmachine stellen de buitengrens vast waarop deze taps toelopende delen zelfs zinvol zijn antishi metalen draaibank spec'd voor 50-4.000 RPM elektronische variabele snelheid, bijvoorbeeld, kan een 5C werk-holding collet comfortabel over dat hele bereik, terwijl een machine met vaste snelheid kan moeten controleren zijn top rpm tegen een bepaalde collet systeem 's nominale klemkracht plafond voordat u zich vast te leggen aan het Kruis-verwijzing de Collet Compatibility Matrix hierboven zodra u weet dat uw spil taps toeloopt, en de systeemkeuze vernauwt zich Spindel-taper identificatie is een eerste week onderwerp in machinist opleiding om precies deze reden.
Hoe u het juiste Collet-systeem voor uw winkel kiest
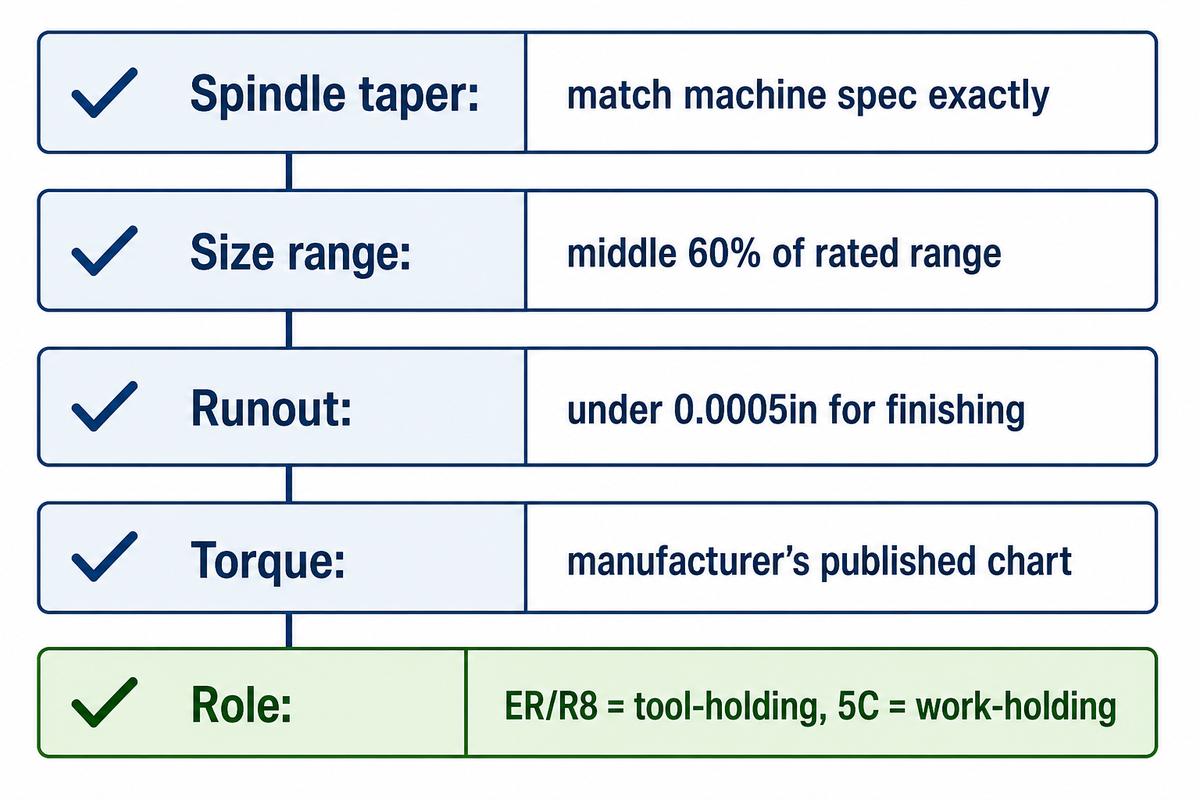
Het kiezen van het juiste colletsysteem begint met de spindeltapsheid van uw machine, niet de colletcatalogus, terug van wat uw machine fysiek kan accepteren, en vervolgens beperkt door tolerantie en consistentie van de voorraad. Of u nu CNC-spantangen specificeert voor een bewerkingscentrum of handmatig freesgereedschap, dezelfde compatibiliteitscontrole van de machine spantang komt op de eerste plaats Gevestigde leveranciers zoals Hardinge en Royal Products domineren de aftermarket voor zowel ER- als 5C-gereedschap, dus de beschikbaarheid van vervangende spantangen is zelden de doorslaggevende factor; vereisten voor pasvorm en nauwkeurigheid zijn Budget voor colletonderhoud vanaf dag één, ook het roteren van versleten spantangen volgens een schema kost veel minder dan een gesloopt onderdeel van een spantang, een spantangel, hoe het eerst zijn grip is verloren logisch spindel, deze spindel is. trainingsprogramma's voor machinisten leer gereedschapsselectie vanaf dag één.
Collet RFQ checklist deze in uw offerte aanvraag:
| Parameter | Aanbevolen bereik | Waarom het ertoe doet | Hoe te verifiëren |
|---|---|---|---|
| Spindeltapsheid | Match machine spec exact (BT/CAT/HSK/R8/MT) | Verkeerde taper zal helemaal geen plaats bieden | Controleer het naamplaatje van de machine of de handleiding |
| Schacht/voorraadgroottebereik nodig | Midden 60% van het nominale bereik van een spantang, niet de extremen | Het forceren van een extra grote schacht beschadigt de spantang | Meet met digitale remklauwen tot +/-0,001in |
| Vereiste uitloop (TIR) | Onder 0.0005in voor het eindigen, 0.001in aanvaardbaar voor het voorbewerken | Bepaalt ER/5C precisie rang vs standaard rang | Controle van de kiesindicator na montage |
| Koppelspecificatie voor spantangmoer | Door de fabrikant gepubliceerde grafiek, maatspecifiek | Overtorqueren vervormt de spantang; ondertorqueren verliest klemkracht | Koppelmoersleutel, niet “by feel” |
| Gereedschap/werkstuk rol | ER/R8 = gereedschap vasthouden; 5C = werkhouden | Het kopen van de verkeerde categorie verspilt de bestelling volledig | Bevestig tegen de bovenstaande compatibiliteitsmatrix |
Wanneer u GEEN Collet moet gebruiken (algemene foutmodi)
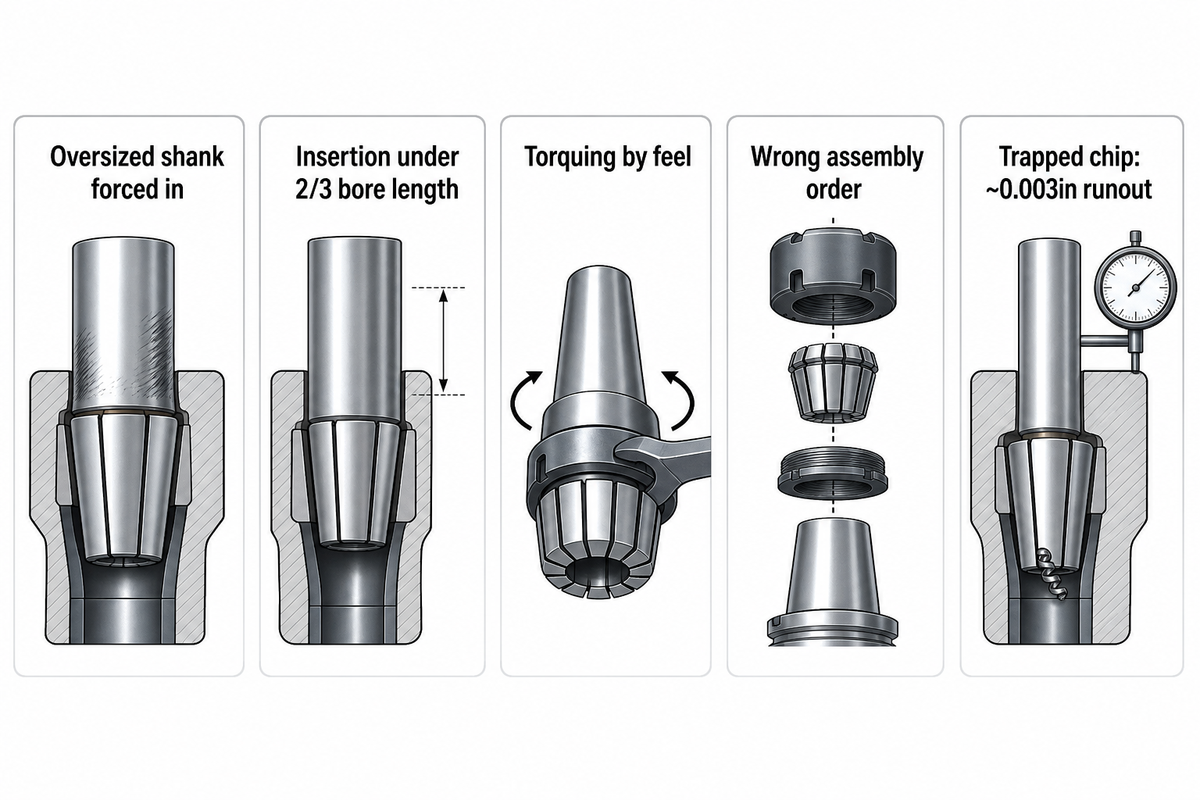
Een spantang is de verkeerde keuze wanneer de voorraad te groot, onregelmatig of inconsistent is in diameter. Een schacht voorbij het nominale bereik van een spantang duwen, in plaats van op te stappen naar de volgende, is een van de meest voorkomende en meest vermijdbare fouten die winkels maken. De eigen richtlijnen van REGO-FIX zijn direct op dit punt: klem nooit een extra grote schacht in een ondermaatse spantang en steek het gereedschap altijd op ten minste tweederde van de grijplengte van de spantang.
Correcte maatvoering en invoegdiepte zijn precies het soort basis formele machinistencursussen boort vroeg, juist omdat ze zo makkelijk fout te krijgen zijn op de werkvloer.
“De spantang, niet de gereedschapshouder, speelt de grotere rol bij het bewerken van nauwkeurige onderdelen.”
Naast de verkeerde maatvoering zijn vijf specifieke fouten verantwoordelijk voor de meeste klachten over uitloop en klemkracht: het inbrengen van een gereedschap van minder dan tweederde van de boringlengte van de spantang, het torqueren van “ in plaats van een gepubliceerde specificatie, het assembleren van de spantang en moer in de verkeerde volgorde, met behulp van een reserveschroef die verhindert dat de spantang volledig terugtrekt tijdens het vastdraaien, en het laten draaien van een spantang met spanen of koelconusresidu verpakt in de sleuven. Alleen al een enkel opgesloten spaan kan ongeveer 0,003 uitloop introduceren Eén voorbeeld uit de echte wereld van een praktische machinistenforumdraad maakt hetzelfde punt vanaf de kant van de houder: een machinist die machinist is machinist niet-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer-moer.
Veelgestelde vragen
Vraag: Wat is het verschil tussen ER-, 5C- en R8-spantangen?
ER en R8 klemmen snijgereedschappen in een molen of boorspindel, terwijl 5C het werkstuk zelf klemt, meestal op een draaibank of slijpmachine in plaats van op een snijgereedschap.
Q: Hoe weet u welke grootte spantang u nodig hebt?
Meet de exacte schacht - of voorraaddiameter met digitale remklauwen, kies vervolgens een spantang waar die meting in de middelste 60% van zijn nominale bereik valt.
Vraag: Wat is het verschil tussen een spantang en een spankop?
Een spantang is een enkele taps toelopende huls met een diameter van één diameter; een spankop maakt in plaats daarvan gebruik van verstelbare kaken, die tegen enige prijs tot nauwkeurigheid een breder scala aan diameters kunnen vastklemmen.
Q: Wat zijn de belangrijkste verschillen tussen 5C en 16C spantangen?
16C is een versie met grotere capaciteit van 5C, die de maximale klemdiameter verlengt van ongeveer 1-1/8 inch tot ongeveer 1-5/8 inch, handig voor winkels die regelmatig grotere barkolven draaien.
Vraag: Hoe weet ik wanneer ik een spantang moet vervangen?
Vervang een spantang zodra de gemeten uitloop groter is dan ongeveer 0,001 inch, of zodra u roestkleurige fretting-markeringen opmerkt waar deze in de spilzak zit.
Q: Kan ik een ER collet gebruiken op een R8 of 5C spindel?
Niet direct heeft een ER-spanthouder een eigen conische houder nodig, hoewel een ER-spantang via een adapter in een R8- of 5C-conusmachine kan worden gemonteerd.
Waarom wij dit schrijven
Antishi bouwt en freesmachines, niet spantangen. CNC-draaibanken. Deze gids is geschreven vanaf de kant van de werkvasthoudbeslissing, niet die van een spantangfabrikant. We hebben elke dimensionale claim vóór publicatie vergeleken met ten minste twee onafhankelijke bronnen, en waar de vakliteratuur slechts één enkel, niet-geverifieerd nummer bood (R8’s exacte uitlooprangschikking onder spantangsystemen bijvoorbeeld), zeiden we dat in plaats van het als vaststaand feit te presenteren.
Referenties en bronnen
- Bridgeport Vertical Mill (handleiding) faciliteitspagina 1991 Californië, Berkeley, Afdeling Werktuigbouwkunde
- Handmatige freesstandaardwerkwijze 1994 Californië, Santa Barbara, Californië NanoSystems Institute
- Machine Shop Training Archief & Florida, Afdeling Werktuigbouwkunde en Luchtvaart- en Ruimtevaarttechniek
- CNC Machinist Training Program Áls College
- Wat is een Collet? Typen, gebruik en ontwerp uitgelegd & Tool Engineering
- Tips voor het beheersen van de uitloop bij het vasthouden en bewerken van gereedschappen & Tool Engineering
- Wanneer moet u een Collet Chuck gebruiken Ámt Machine Shop
- Vijf veelvoorkomende fouten die winkels maken met ER-collets Ámt Machine Shop
- US6280125B1 R-8 Collet (via Google Patents) Patent and Trademark Office



