














Het bewerken van gietijzer is een van die klussen die nieuwere machinisten bang maakt en de veteranen verveelt Hier is de korte versie: ja, je kunt gietijzer machinaal bewerken, en met name grijs ijzer snijdt gemakkelijker dan zacht staal Het probleem is dat het het doet terwijl je een schurend zwart stof afgooit dat gereedschap draagt en alles in de winkel bedekt. Krijg het cijfer, de gereedschapsgraad en de beslissing tussen droog en nat goed, en de rest valt op zijn plaats.
Snelle specificaties: Gietijzer in één oogopslag bewerken
| Gemakkelijkste cijfer om te snijden | Grijs ijzer (ASTM A48) kort, kruimelige spaander |
| Standaard gereedschapsmateriaal | Ongecoat of Al2O3-gecoat carbide van K-kwaliteit (ISO 513) |
| Standaard koelvloeistof | Droog voor grijs ijzer + carbide; overstroming alleen voor stof/chip controle |
| Typische carbide snelheid (grijs) | ~250-450 SFM |
| Hoofdstoringsmodus | Schurende flankslijtage; randafbrokkeling op harde plekken |
| Sleutelgevaar | Inadembaar ijzeroxidestof 0SHA PEL 10 mg/m³ |
Deze gids brengt samen wat je eigenlijk nodig hebt: een grade-by-grade bewerkbaarheidskaart, de gereedschapsgraden die gietijzer overleven, echte startsnelheden en feeds met een bewerkt voorbeeld, een beslissingsstroom voor koelvloeistof, en de bedieningsspecifieke trucs voor frezen, draaien, en boren Deze cijfers komen uit ASTM-specs, het ASM-handboek, leveranciersgegevens, en machinisten die elke dag ijzer draaien, We bouwen ook grijs-ijzeren machinebases in onze eigen winkel, dus een paar aantekeningen hier komen zo van onze vloer.
De grafietparadox: waarom gietijzer werkt zoals het doet
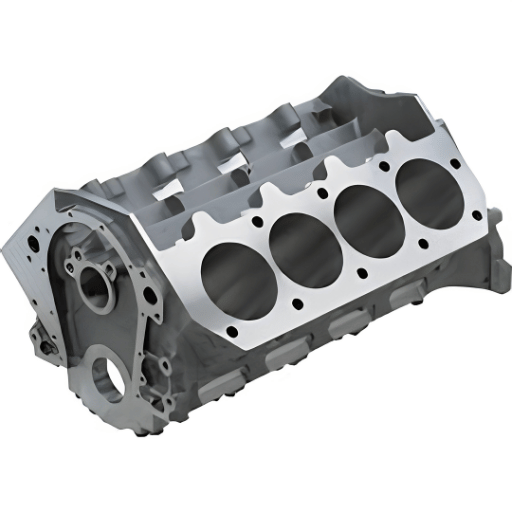
Gietijzer is hard, broos, en vol koolstof, bij instinct dat het een nachtmerrie moet maken om te snijden In de praktijk is grijs ijzer een van de vriendelijkste ferromaterialen op een metalen draaibank. We noemen dit de Grafietparadox, en het komt neer op waar de koolstof zit.
In grijs ijzergehalte, ruwweg 2.5-4TP10T, de precipitaten als vlokgrafiet verspreid door een matrix van ferriet en perliet, terwijl de snijkant voortbeweegt, fungeren vlokken als ingebouwde breukvlakken: de chip klikt in kleine stukjes in plaats van te krullen tot een lang lint, en het grafiet smeert een dun vast smeermiddel over de gereedschapszijde Daarom de ASM Metals Handboek en ISO513 vijl gietijzer onder de groep “K” (short-chip), los van staal.
Dus wat kost de paradox je? Dezelfde vlokken die de chip breken, veranderen de chip in een schuurpoeder. Er zit geen koelmiddelfilm op een droge snede en geen lange chip om warmte weg te voeren, dus het gereedschap slijpt na het passeren door fijne, zandachtige grit. Snijkrachten blijven laag terwijl gereedschapslijtage brutaal is. Zodra je die handel accepteert, lage kracht, hoge slijtage, is elke andere beslissing in deze gids logisch.
“Op onze eigen grijs-ijzeren machinebases is de eerste voorbewerkingspas onder de gegoten huid waar de rand het zwaarst slaat We size that cut om de huid in één keer te verwijderen, dan snijdt de rest van het onderdeel als boter Mensen verwachten dat ijzer taai is op de spil, het is zacht voor de spil en ruw op de inzet.”
ANTISHICNC technisch team (wij machinaal grijs-ijzer onderstellen voor onze eigen draaibanken en molens)
Gietijzeren kwaliteiten en hun bewerkbaarheid: de klassedecoder
“Cast iron” is een familie, geen materiaal, en de familieleden snijden heel anders Voordat je een gereedschap of een snelheid kiest, moet je weten welk ijzer er op tafel ligt Hier is de lezersvraag simpelwelk gietijzer snij ik, en hoe hard zal het zijn? Onze Gietijzeren Grade Decodereen selectiematrix van 9 graden wijst elke klasse toe aan hardheid, relatieve bewerkbaarheid, grafietvorm en een uitgangspunt voor gereedschap.
De 9-Grade Cast Iron Selection Matrix
| Graad/klasse | Hardheid (BHN) | Bewerkbaarheid | Grafietvorm | Eerste keus tool | Carbidesnelheid (SFM, m/min) |
|---|---|---|---|---|---|
| Grijs ijzer 48 Klasse 20 | 150–180 | Hoogste (~200%) | Vlokgrafiet | Ongecoat carbide van K-kwaliteit | 350-450 SFM (107 m/min) |
| Grijs ijzer 48 Klasse 30 | 180–210 | Zeer hoog | Vlokgrafiet | Ongecoat/gecoat K-kwaliteit | 300-400 SFM (91 m/min) |
| Grijs ijzer 48 Klasse 40 | 200–235 | High | Vlokgrafiet (pearlitisch) | Gecoat K-kwaliteit carbide | 250-350 SFM (76 m/min) |
| Kanaal A536 65-45-12 | 150–200 | Good | Nodulair (sferoïden) | Stoer gecoat carbide | 250-400 SFM (76 m/min) |
| Kanaal A536 80-55-06 | 180–250 | Matig | Nodulair (parlitisch) | Stoer gecoat carbide | 200-330 SFM (61 m/min) |
| Kanaal 30-70-0 | 240–300 | Lager (staalachtig) | Nodulair (parlitisch) | Gecoat carbide/CBN-afwerking | 150-280 SFM (46 m/min) |
| Gecompacteerd grafietijzer (CGI) | 190–240 | Hard (schurend, heet) | Worm/vermiculair | Gecoat carbide; keramiek met verzorging | 150-350 SFM (46 m/min) |
| Smeedbaar ijzer | 110–230 | Goed, fijne afwerking | Temper carbon | Carbide (afwerking in klasse C2) | 250-400 SFM (76 m/min) |
| Wit/gekoeld ijzer | 400–600 | Alleen malen (~60%) | Carbiden (geen vrij grafiet) | CBN of slijpen | CBN < 150 SFM (46 m/min) |
Hardheid wordt in Brinell (BHN) gegeven als typische startcijfers; cijferaanduidingen per ASTM A48 (grijs) en ASTM A536 (ductiel) Controleer het certificaat van de warmte voor uw casting Onafhankelijk academisch werk ondersteunt deze ranglijsten, zie dit Purdue-studie naar de bewerkbaarheid van CGI op hoge snelheid.
Twee praktische leesbewerkingen uit de Decoder Ten eerste het ASTM-klassenummer voor grijs gietijzer is de minimale treksterkte in ksi, klasse 40 betekent minimaal 40 ksi (276 MPa), en hogere klassen lopen harder en meer perlitisch, dus ze snijden langzamer. Tweede, nodulair gietijzeren kwaliteiten zoals 65-45-12 spellen de eigenschappen direct (65 ksi /448 MPa treksterkte, 45 ksi /310 MPa opbrengst, 12% rek); hoe meer staalachtig de kwaliteit, hoe meer het als staal spaant in plaats van af te brokkelen als grijs ijzer. En stuur wit gietijzer volledig op een snijgereedschap, met zijn koolstof als vergrendeld carbide en geen grafiek 0.
Harde plekken zijn de stille moordenaar Een gelokaliseerd snel-koel gebied in een gietstuk vormt wit ijzer (die carbiden boven 400 BHN) die zich verstoppen in verder zacht grijs ijzer Raak er een met een afwerkingsrand en het chips onmiddellijk Slecht verkregen gegoten dragen meer van hen 'Machinisten die dagelijks ijzer gebruiken zijn er bot over: koop bij een gerenommeerde gieterij of citeer het schroot erin.
Snijgereedschappen voor gietijzer: Carbide, keramiek en CBN
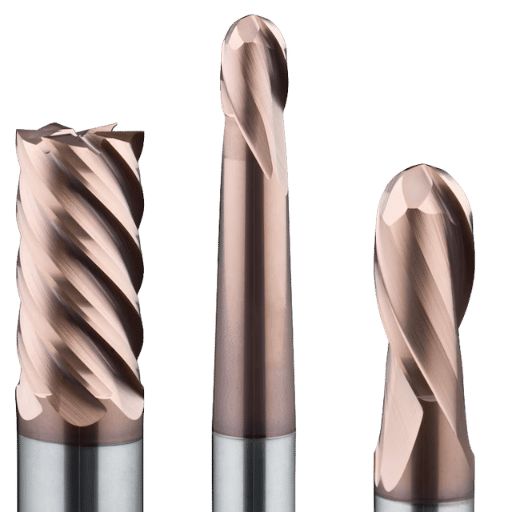
Omdat schuren, niet warmte of opgebouwde rand, de vijand is, wordt gereedschap voor gietijzer gekozen voor hardheid en randstabiliteit, niet voor chipcontrole. Er zijn drie families die het weten waard zijn, en ze komen overeen met hoe snel en hoe hard je wilt rennen.
| Gereedschapsmateriaal | Snelheidsband (grijs ijzer) | Best for |
|---|---|---|
| HSS | ~80-120 SFM | Eenmalige functies, handmatig werk; ijzer eet HSS snel |
| Recht (K-grade) carbide, ongecoat of Al2O3-gecoat | ~250-450 SFM | Algemeen draaien en frezen, onderbroken sneden, onstabiele opstellingen |
| Siliciumnitride/SiAlON keramiek | ~1.000-4.000 SFM | Stabiele, door warmte gedomineerde snelle voorbewerking/afwerking van grijs ijzer |
| CBN | ~1.000-1.500 SFM | Afwerking in grote volumes (remrotoren, motorboringen); strakke maatregeling |
Snelheidsbanden zijn typische startbereiken van gepubliceerde gereedschapsgrafieken; bevestig altijd met uw insert-leverancier voor de specifieke kwaliteit en werking.
Eén detail ontdoet mensen van de chemie van klasse Een gietijzeren carbidekwaliteit zou “recht moeten zijn. Een eenvoudige Al2O3-laag (of een eenvoudige Al2O3-laag) zonder de additieven die staalsoorten gebruiken om hitte en opgebouwde randen te weerstaan, omdat die additieven de dwarsbreuksterkte verlagen en de rand gevoeliger maken voor afbrokkelen op de onderbroken, korrelige snede van ijzer. Geometrie is ook belangrijk: gietijzer geeft de voorkeur aan een enigszins negatieve hellingshoek voor randondersteuning. Paar dat met de rechterrandvoorbereiding: een kleine straal (ongeveer 0,0020,003 in /0,050,08 mm) op hardmetaal breekt een laagje, en laat een keramiek met een keramiekplaat die een laag is al een laag. N-grof op een laag.
Voor grijs-ijzer afwerking waar de grootte ertoe doet, een negatieve-hark inzetstuk met een aangescherpte rand en een grotere neusradius (bijvoorbeeld 0,8 mm) verlaagt oppervlakteruwheid richting Ra 1,6 µm en verspreidt schurende slijtage over een langere rand Merk op dat een negatieve hark of een versleten rand verhoogt de eenheid snijvermogen, één USPTO vijllen op high-energy snijden (US 7.637.187 B2) zet de factor op ongeveer 1,25× 25,500,- navenant, de belasting van de budgetspindel.
Snijsnelheden, voedingen en snijdiepte voor gietijzer
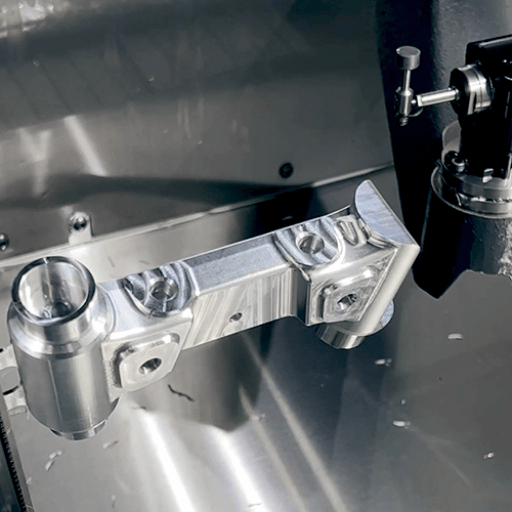
Getallen zonder methode zijn gewoon trivia, dus hier is beide Begin conservatief, kijk hoe de flank slijt en klim. Die lezersvraagmet welke cijfers begin ik?wordt graad voor graad in de tabel beantwoord, en dan zetten we snelheid om naar spil-RPM met een bewerkt voorbeeld Twee instellingen sturen het resultaat: snijsnelheid (SFM) regelt slijtage, terwijl een stabiele feed rate houdt de chip en de hitte onder controle. Indexeer zowel de hardheid van het werkstuk in Brinell (BHN) als onthoud dat het meeste hiervan wordt gedaan als droge bewerking, tenzij je een reden hebt om over te stromen.
| Grade | Snelheid (SFM) | Voer (in/rev of in/tand) | Diepte van de snede |
|---|---|---|---|
| Grijs ijzer (klasse 30-40) | 250–450 | 0.010–0.015 | Onder de huid; tot ~0,150 inch |
| Naaldijzer (65-45-12) | 200–400 | 0.008–0.014 | Matig; kijk naar hardere matrix |
| CGI | 150–350 | 0.006–0.012 | Lichter; loopt heet |
Ruwvoer rond 0,010-0,015 in/rev houdt chips beheersbaar; alleen lichte afwerkingssneden produceren het fijne stof Waarden zijn uitgangspunten, bevestigen met onze feeds en snelheden gids, gepubliceerd universiteit verspanen speed tables, en uw gereedschapsgrafieken.
Werkvoorbeeld: een grijs-ijzeren vliegwielvlak draaien
Spindelsnelheid komt uit de standaard winkelformule RPM = (SFM × 3,82) ÷DIameter. Stel dat u als veilige start wordt geconfronteerd met een grijsijzeren vliegwiel van 6 inch (152 mm) (klasse 40) met een gecoat inzetstuk van K-kwaliteit en kies 350 SFM (107 m/min). Dan RPM = (350 × 3,82) ÷ 6 = 1.337 ÷ 6 ≈ 223 TPM. voer dat uit bij een voeding van 0,30 mm/omw en een diepte van 2,5 mm, controleer de rand na een paar delen, en als de flankslijtage zacht is, stap dan de snelheid op naar 400 SFM (122 m/min, ≈ 255 RPM). Als de randchip waarschijnlijk harde plekken heeft, laat dan de snelheid vallen en inspecteer in plaats van harder te voeren.
Over de levensduur van het gereedschap: machinisten die productie-ijzer laten draaien, rapporteren ongeveer 60 tot 120 minuten per rand in stabiele omstandigheden, waarbij de korte cijfers bijna altijd teruggaan tot trillingen. Een dikker inzetstuk in een stijve houder absorbeert warmte en gaat mee; een lange, zwevende boorstang niet.
Koelvloeistof of droog? Het droog-eerste stroomschema
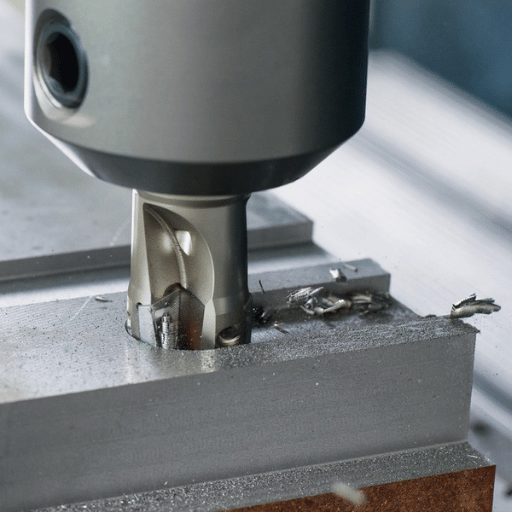
Dit is het meest contra-intuïtieve onderdeel van het bewerken van gietijzer: de meeste winkels snijden het dry. Dat breekt de gewoonte die elke machinist bouwt op staal en aluminium, waar koelvloeistof reflexief is Met grijs ijzer en carbide is droog de standaard, en dit verkeerd doen is een dure les.
Waarom? carbide heeft een hekel aan thermische cycli Een gestage droge snede houdt de rand op één temperatuur, maar intermitterend koelvloeistof, die aan en uit spat als het gereedschap binnenkomt en uitgaat, verwarmt en blust het carbide herhaaldelijk totdat het barst Veel machinisten zeggen het duidelijk: het is droog of onder water, nooit daartussenin De Droog-Eerste Stroomdiagram sorteert de gevallen:
- Grijs ijzer + carbide, algemeen werk → drooglopen (standaard).
- Keramische inzetstukken, elk cijfer → altijd droog (thermische schokken zullen keramiek verbrijzelen).
- Behoefte stofonderdrukking, strak-tolerance boringen, of diep-gat boren → overstromingsconsequent (nooit met tussenpozen), en plan voor het opruimen van slib.
- Nodulair-ijzeren afwerking waarbij afwerking/warmte materie → overstroming is acceptabel.
- Kan alleen koelvloeistof met tussenpozen leveren → ga in plaats daarvan droog; gedeeltelijke koelvloeistof is erger dan geen.
Dus waarom lopen er sowieso genoeg winkels ijzernat? bijna altijd voor stofbestrijding, geen standtijd, overstroming spoelt de schuurmoer van de weg en uit de lucht en houdt geverfde onderdelen schoon. Dat is een legitieme keuze, maar wees eerlijk over de reden: je koopt een schonere machine, geen langere standtijd, en je neemt in ruil daarvoor onderhoud aan koelvloeistofslib op je.
- Geen thermische schokschokken van carbide/keramiek
- Schone, verfklare onderdelen; geen koelvloeistofslib
- Lagere energie- en verwijderingskosten per onderdeel
- Schurend stof in de lucht, heeft extractie/PBM nodig
- Geen chip wassen; handmatig opruimen van manieren
- Warmte bouwt zich op in diepe gaten/boringen → drift van grootte
Droog snijden gooit fijn ijzeroxidestof de lucht in OSHA stelt een toegestane blootstellingslimiet van 8 uur voor ijzeroxide vast 10 mg/m³ (8-uurs TWA), en NIOSH beveelt een strakkere aan 5 mg/m³. Zandgegoten huid kan ook kristallijn silica bevatten, dat onder OSHA's valt inadembare silica standaard. Gebruik lokale uitlaatgassen, een winkelruimte met een zak met fijn stof, een goed gasmasker, geen perslucht, die alleen het stof spuit.
Frezen, draaien en boren van gietijzer
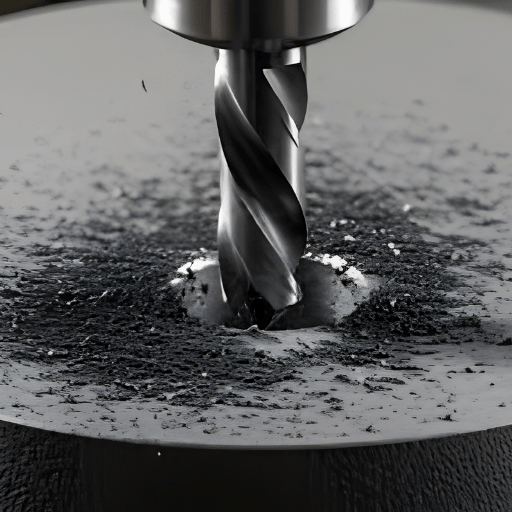
Hetzelfde materiaal, verschillende tactieken per operatie. Over alle drie geldt één regel, de Below-the-Skin First Cut: het gegoten oppervlak is een harde, zanderige schaal die randen vernietigt, dus zet je eerste voorbewerkingspas diep genoeg om er in één keer volledig onder te komen in plaats van de huid twee keer af te romen.
Voor frezen op een metaal freesmachine, conventioneel frezen op de voorbewerkingspas valt eerst de schurende huid aan en spaart de snijder; Veel winkels schakelen over op klimmen zodra ze onder de schaal liggen, een afweging die wordt beschreven in gidsen voor universitaire freesoperaties. Beheer het afbrokkelen van de uitgangsrand door de invoer te vergemakkelijken wanneer de frees het onderdeel verlaat. Voor draaien, de eerste het gezicht of voorbewerken knip zou de huid moeten zuiveren, en een stijve opstelling materie omdat onderbroken snijwonden (spaken, webben) de rand hamer Voor boring, verwacht een braam bij doorbraak; een scherpe punt en een constante feedbeat pikken, en koelvloeistof helpt echt bij het verwijderen van chips en warmte in diepe gaten. Als je deze programmeert voor CNC-bewerking op een CNC draaibank machine, houd je G- en M-codes netjes dus snelheid en koelvloeistof veranderen land precies waar de geometrie verandert.
Wat is het beste gereedschap voor het snijden van gietijzer?
Voor de meeste winkels is het beste allround gereedschap voor het snijden van gietijzer een recht (K-grade) carbide inzetstuk, ongecoat of aluminiumoxide gecoat, met een geslepen rand en een platte bovenkant, geen spaanderbreker. Het verwerkt grijs en nodulair gietijzer, verdraagt de onderbroken snede en harde vlekken van gietstukken en kost veel minder dan keramiek of CBN.
Stap op naar silicium-nitride keramiek wanneer de opstelling stijf is en u wilt een snelle, door hitte gedomineerde voorbewerking, en naar CBN alleen voor afwerking met een hoog volume, zoals remrotoren of motorboringen, waar de maatregeling de premie betaalt Een slechte keuze is een staalsnijkwaliteit met een gegoten spaander, die snel spaanders op de korrelige, gebroken spaander van ijzer.
Veelvoorkomende problemen, harde plekken en oppervlakteafwerking
Drie mislukkingen komen keer op keer opdagen. Als je de oorzaak kent, verander je ze allemaal in een snelle oplossing.
- ✔Rand chippenmeestal een harde plek (gelokaliseerde chill/wit ijzer) of een chip-breaker insert Schakel over naar een flat-top geslepen kwaliteit met een negatieve hark (een geometrie gedocumenteerd in USPTO US 7.637.187 B2), lagere snelheid, en inspecteer het gieten.
- ✔Snelle flankslijtagedit is normale slijtage van de schuurmiddelen, de dominante faalwijze in ijzer Accepteer een realistisch doel voor de standtijd en gebruik een slijtvaster kwaliteit in plaats van het te achtervolgen met koelvloeistof.
- ✔Slechte afwerkingverscherpen: grotere neusradius, lichtere afwerkingsdiepte, consistente voeding en een stijve opstelling met lage trillingen. PCD kan grijs ijzer naar een bijna spiegelafwerking brengen waar dit gerechtvaardigd is.
Moet je koelvloeistof gebruiken bij het bewerken van gietijzer?
Meestal niet, grijs ijzer met carbide wordt standaard drooggesneden, en de meest schadelijke fout is intermitterende koelvloeistof, die het carbide thermisch schokt en scheurt Geldige redenen om over te lopen zijn praktisch, niet door de stand van het gereedschap aangedreven: stofbeheersing, spoelen van de machine, schone onderdelen voor verf en het opruimen van warmte bij diepgatboren.
Als je toch overstroomt, overstrom dan consequent en plannen maakt voor het onderhoud van koelvloeistofslib dat ijzerstof creëert Nog een waarschuwing uit het veld: gietijzer geleidt de warmte slecht, dus een warm gemeten boring kan enkele tienden groeien of krimpen zodra het onderdeel is neergedaald tot 20 °C, meter nadat het onderdeel is gestabiliseerd.
Industrievooruitzichten: keramiek, CBN en droge hogesnelheidsbewerking
De rijrichting bij de gietijzeren bewerking wordt bepaald door wat de autowereld giet, Naarmate motoren inkrimpen voor efficiëntie - en emissiedoelstellingen, gaan meer onderdelen van grijs ijzer naar gecompacteerd grafietijzer (CGI), wat aanzienlijk sterker is en aanzienlijk moeilijker te knippen. Peer-reviewed werk bevestigt de druk: Purdue-onderzoek naar CGI-draaien op hoge snelheid gevonden gereedschapsslijtage daalde alleen bij zeer hoge snelheden met geassisteerde bewerking, en onderzoek naar droog vlakfrezen laat zien hoe snel strijkijzers met hoge sterkte door gereedschap branden. Voor kopers is de afhaalmaaltijd concreet: als uw mix verschuift naar CGI of hoogwaardige ductiele materialen, budget voor zwaardere gereedschapsgraden en een kortere levensduur van de randen, en uw snelheden opnieuw testen, zullen de grijsijzeren cijfers van vorig jaar niet worden overgedragen.
Een tweede verschuiving vindt plaats aan de kant van het gereedschap Geconfronteerd met de toevoer van wolfraam en de kostendruk, zijn gereedschapmakers aan het pushen keramiek (aluminiumoxide/SiAlON) en CBN in operaties ooit eigendom van carbide, met name de stabiele, door hitte gedomineerde sneden waarbij keramiek een hardheid heeft die carbide niet kan, terwijl carbide blijft staan voor onderbroken en onstabiel werk. Handelsrapportage in 2026 omschrijft dit als intelligente toewijzing in plaats van grootschalige vervanging. Voor een winkel is het actie-item het identificeren van uw stabiele grijsijzeren activiteiten met een hoog volume en het besturen van een keramische kwaliteit daar voor droge snelle winsten, terwijl carbide behouden blijft voor alles wat schokken ziet.
Waarom we deze gids schreven
Als bouwer van CNC draaibanken en freesmachines, ANTISHICNC machines grijs-ijzer (Meehanite-klasse) bases en bedden in eigen huis, dus de aantekeningen hier op gegoten huid, droog snijden, en stijfheid komen van onze eigen vloer evenals van ASTM specs, het ASM handboek, en machinisten die ijzer in productie, Waar een aantal afhankelijk is van uw specifieke rang en gereedschap, hebben we gezegd dat in plaats van te doen alsof een enkele waarde past bij elk gietstuk Beoordeeld door het ANTISHICNC technische team.
Veelgestelde vragen
Kun je gietijzer machinaal bewerken?
Bekijk Antwoord
Ja, en grijs gietijzer is eigenlijk een van de gemakkelijkere ferromaterialen om te bewerken De grafietvlokken in het ijzer breken de chip in kleine stukjes en smeren de snijkant, zodat de snijkrachten laag blijven De afweging is een schurende, stoffige snit die gereedschap draagt en een puinhoop maakt, dus de echte vaardigheid is het kiezen van de juiste kwaliteit, het juiste carbide en de juiste droog-tegen-over-overstroming-opstelling in plaats van het materiaal zelf te bestrijden.
In de praktijk is een klasse 30-40 grijs ijzer op een K-grade carbide inzetstuk drooglopen bij 250-450 SFM een vergevingsgezind uitgangspunt voor de meeste draai - en freesklussen, en je past je van daaruit aan zodra je ziet hoe de flankslijtage zich gedraagt.
Hebben nodulair gietijzer en grijs ijzer verschillende inzetstukken nodig?
Bekijk Antwoord
Moet je koelvloeistof gebruiken bij het bewerken van gietijzer?
Bekijk Antwoord
Is gietijzer moeilijker te bewerken dan staal?
Bekijk Antwoord
Welke snijsnelheid moet ik gebruiken voor grijs gietijzer?
Bekijk Antwoord
Waarom is het bewerken van gietijzer zo stoffig en vuil?
Bekijk Antwoord
Referenties en bronnen
- Ijzeroxiderook, toegestane blootstellingslimietAdministratie voor veiligheid en gezondheid op het werk (OSHA)
- NIOSH Pocket Guide, ijzeroxidestofCDC/NIOSH
- Inadembare Kristallijne Silica StandaardOSHA
- Gecementeerde carbiden en cermets (ISO R513 K-classificatie)ASM International, Metalenhandboek
- Gereedschapslevensduur van gietijzeren legeringen met hoge sterkte bij droog vlakfrezenJournal of Manufacturing Processes (ScienceDirect)
- Hogesnelheidsdraaien van verdicht grafietijzer (CGI)Purdue University e-Pubs
- US 7.637.187 B2, Cryogene koeling voor hoogenergetisch snijdenUSPTO
- Engineering gietijzerbewerking met strategische keramische toepassingCutting Tool Engineering
- ISO 513:2012, Classificatie van harde snijmaterialen (K-groep)Internationale Organisatie voor Standaardisatie
- Snelheden en voedingen, aanbevolen oppervlaktesnelheden per materiaalUniversiteit van Florida, afdeling Werktuigbouwkunde en Luchtvaart- en Ruimtevaarttechniek
- Freeswerkzaamheden en soorten freesmachinesCarnegie Mellon Universiteit
Gerelateerde artikelen
- Feeds and Speeds, de SFM-naar-RPM-methode achter deze cijfers
- Bewerking van roestvrij staal, warmtebeheerd snijden voor een heel ander metaal
- Bewerking Aluminium, hoge snelheid, opbouw-rand-gevoelige snijden vergeleken
- G- en M-Codelijst, waarin de bewerkingen in deze handleiding worden geprogrammeerd
Gietijzer in volume snijden? matchen de klus met een stijve machine die ervoor is gebouwd.



