














Точность, эффективность, и инновации являются три must-haves в мире современного производства, В арсенале механической обработки бесчисленные методы отделки находят свое применение Однако это бесцентровый шлифовальный станок принимает видное место из-за предельной точности и отделки требуется, Можно ли углубиться в то, что делает этот станок таким особенным, как он работает без хижин или центров в традиционном производстве? эта статья проведет вас через работу бесцентрового шлифования и даст представление о том, почему он является основным вклад в отрасли, такие как автомобилестроение, аэрокосмическая промышленность, и производство медицинских инструментов Читатель должен быть осведомлен о базовых работах и преимуществах бесцентрового шлифования, включая некоторые из его современных производственных приложений, таким образом предоставляя знания в создание современного производства.
Понимание бесцентрового шлифования
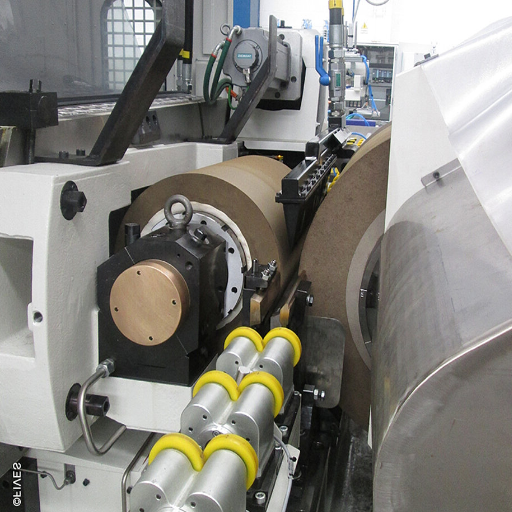
Определение и обзор бесцентрового шлифования
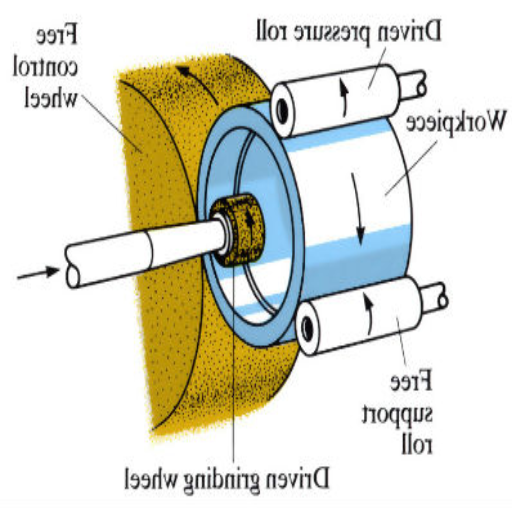
Бесцентровое шлифование - это обрабатывающая обработка, которая удаляет материал с внешней поверхности, чтобы обеспечить гладкую отделку с жестким допуском. В то время как при цилиндрическом шлифовании заготовка удерживается между центрами, при этой обработке не используются центры. Вместо этого используются два вращающихся круга - абразивный шлифовальный круг и регулирующий круг, а также лезвие покоя для работы, которое остается неподвижным для поддержки заготовки во время операции. Проще говоря, это операция, при которой заготовка непрерывно подается через шлифовальный станок, тем самым делая операцию шлифования более эффективной и сокращая время прохождения.
Будучи способным к широким вариациям, бесцентровое шлифование занимает важное место как высокопрогрессивная технология производства. Он стоит в производстве для тонких деталей малого диаметра и в больших объемах производства. как и в бесцентровом шлифовании, обрабатываются материалы, начиная от металлов, таких как нержавеющая сталь и титан, и заканчивая передовыми композитами. Бесцентровое шлифование способствует автомобильной промышленности (распределительные валы и шатунные шейки), аэрокосмической промышленности (турбинные стержни) и медицинской технологии (хирургические инструменты и имплантаты), благодаря своей способности поддерживать последовательную обработку очень сложных конструкций. Достижения в шлифовальных станках и управлении процессами в сочетании с развитием соответствующих технологических фронтов подняли процесс шлифования до нового уровня точности с целью сокращения потерь материала и времени. Таким образом, высокопроизводительные отрасли находят этот процесс весьма привлекательным.
Ключевые компоненты бесцентровой шлифовальной машины
Большое количество компонентов в шлифовальном станке объединяются для достижения высокой точности в операциях шлифования в различных областях. к основным компонентам относятся
- Шлифовальный Колесо — шлифовальный круг является основным инструментом станка, предназначенным для удаления материала с заготовки. В зависимости от обрабатываемого материала шлифовальные круги изготавливаются из абразивных материалов, таких как оксид алюминия или карбид кремния, для достижения наилучшего режущего действия при максимальной долговечности.
- Регулирующее колесо нутряное колесо Это вращает заготовку во время операции шлифования, контролируя ее скорость и ось вращения. В отличие от шлифовальных кругов, которые обычно работают на высоких скоростях, этот круг работает на низких скоростях и в основном состоит из абразивных материалов, связанных резиной или смолой, для обеспечения стабильность.
- Рабочий Отдых Лезвие нутрь мезгщм шлифовальным и регулирующим кругами, и опирающимис на систему дл заготовки с опорными упорами, лопасти поко работы в зависимости от их материала и угла наклона способствуют сохранению точности, особенно при шлифовании чувствительных или малодиаметровых заготовок.
- Машинная Кровать — Из наиболее важных частей бесцентрового шлифовального станка станина машины обеспечивает структурную устойчивость и поглощает вибрации во время работы. Сделать станину слишком хрупкой или неправильно сконструированной, отрицательно повлияет на производительность и срок службы станка.
- Гидравлическая система управления или система управления с ЧПУ — В современных бесцентровых шлифовальных станках скорость подачи, расположение колес и другие параметры процесса устанавливаются с максимальной точностью с помощью гидравлических систем или элементов управления с ЧПУ. Обеспечивая интеллектуальную автоматизацию, эти системы позволяют минимизировать эксплуатационные ошибки и повысить эффективность.
- Система охлаждающей жидкости — Как жизненно важная система управления теплом, она предотвращает резкое расширение заготовки, снижает износ инструмента и обеспечивает плавную операцию шлифования. В сложных системах встроены механизмы фильтрации, чтобы охлаждающая жидкость не содержала загрязнений.
Благодаря этим компонентам эти машины могут выполнять точные, расходные и переменные процессы, что делает их незаменимым инструментом в различных отраслях промышленности, от автомобильной до аэрокосмической и медицинской.
Основные принципы бесцентрового шлифования
Процесс бесцентрового шлифования, основанный главным образом на фундаментальных принципах, не нуждается в центральном шпинделе или приспособлении для удержания заготовки Заготовка опирается шлифовальным кругом и регулирующим кругом на неподвижное лезвие покоя для работы, что заставляет заготовку вращаться одним непрерывным движением, чтобы шлифоваться шлифовальным кругом Эта система производит компонент идеально круглой формы и повышает производительность с большей точностью.
В первую очередь шлифовальный круг выполняет режущее действие, удаляя материал с высокой точностью, Он действует абразивной поверхностью напротив вращающейся заготовки для достижения требуемого размера и чистоты поверхности Регулирующий круг регулирует скорость вращения и скорость подачи заготовки, Наклоняя ее на небольшой угол, заготовка продвигается через зону шлифования в установившемся, линейном движении.
Для оптимальных уровней допуска необходимо поддерживать правильное выравнивание и расстояния между колесами и лопастью. в современных машинах эти процессы автоматизированы системами, которые проводят непрерывные измерения и регулировки, обеспечивая таким образом постоянный выходной элемент с меньшим количеством вмешательств.
Как современное решение, бесцентровое шлифование включает в себя ЧПУ и интеллектуальные датчики для большей эффективности. С учетом точной регулировки, стабильного качества и высокой повторяемости, которые требуются отраслям с такими сверхплотными допусками, он также может работать на чем угодно, от металла до керамики и композитов, удовлетворяя множество производственных потребностей в разных отраслях. Благодаря быстрой производительности и точности работы в тандеме бесцентровое шлифование остается предпочтительным методом производства цилиндрических компонентов с наиболее точными допусками.
Виды бесцентрового шлифования
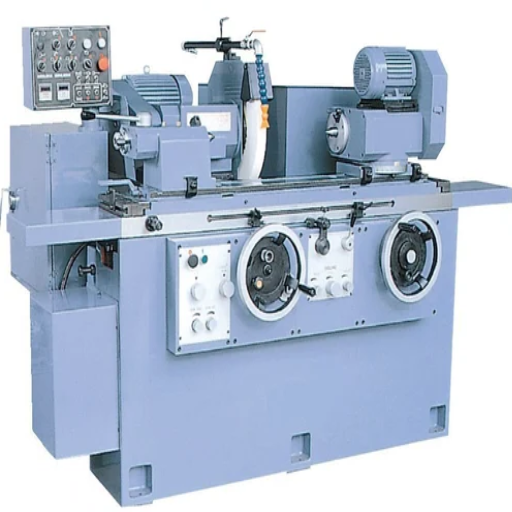
Различные процессы бесцентрового шлифования
Бесцентровое измельчение подразделяется на три основных типа, каждый из которых включает модификации, специфичные для конкретного завода, подходящие для конкретных целей и потребностей. Понимание этих процессов, безусловно, позволит изучить эффективность производства для достижения лучших результатов.
- Шлифование сквозной подачи: Это наиболее распространенный метод шлифования в бесцентровом шлифовании, и он особенно подходит для чрезвычайно высокой производительности цилиндрических деталей. заготовка подается в осевом направлении без перерыва между шлифовальным кругом и регулирующим кругом. Благодаря простоте и скорости работы сквозное шлифование отлично подходит для штифтов, валов и стержней. Преимущество заключается в поддержании размеров равномерно и с большой точностью; таким образом, он находит применение в автомобильной и аэрокосмической промышленности.
- Измельчение в корме: Шлифование в подаче - это процесс шлифования, который требует хорошей способности управления, и движения заготовки задаются в радиальных направлениях и из радиальных направлений до завершения операций шлифования. Шлифование в подаче применяется к заготовкам, которые имеют неправильную геометрию на конических участках, канавках или любых других объектах, которые невозможно выполнить посредством шлифования в подаче. Быть шлифованием в подаче обеспечивает точность и гибкость, поэтому это необходимо при производстве таких компонентов, как ступицы шестерен и распределительные валы.
- Измельчение с конечной подачей: Шлифование с торцевой подачей подходит для заготовок плечевого типа или заготовок с установленным положением остановки. Этот метод включает в себя вставку детали на один конец, шлифование ее по размеру и извлечение с той же стороны. Этот метод особенно эффективен для изготовления небольших трубок или рукавов, требующих точной точности размера.
Каждый из этих процессов в бесцентровом шлифовании оснащен передовой технологией для сверхтонкой отделки, сокращением времени выполнения и повышением общей эффективности. Правильный метод, соответствующий производственным требованиям, может дать предприятиям максимальную производительность и высокие стандарты.
Сравнение сквозного измельчения и измельчения в корме
Сквозное измельчение
Отличительным фактором этой операции шлифования является в отношении выполнения высокоэффективного шлифования цилиндрических заготовок Эти заготовки все время подаются в оси шлифовального круга. поскольку непрерывная подача возможна с установкой, этот процесс обычно пропагандируется для производства простых цилиндрических деталей в большом количестве. Некоторые из плюсов сокращены время цикла и минимальные или вообще не изменяются настройки посредством шлифования. Этот метод очень широко используется во время быстрого массового производства в таких отраслях, как автомобилестроение и аэрокосмическая промышленность. Поэтому он не может принимать заготовки, которые имеют сложные формы или неправильные профили.
Прикормовое измельчение
По сравнению с другим методом, шлифование в подаче чаще используется для заготовок, которые требуют сложной детализации, таких как внешние профили, плечи или конусы. Заготовка фиксируется относительно шлифовального круга при точной резке, тогда как механизм осевой подачи не имеет такой точности. Таким образом, достигаются сложные геометрические формы, а также тонкая отделка поверхности. Отрасли медицинского оборудования предпочитают шлифование в подаче для изготовления таких деталей, как прецизионные хирургические инструменты. Будучи универсальным и точным, он влечет за собой сравнительно длительные настройки и не удобен для работы в больших объемах.
Ключевые данные и идеи:
В последнее время достижения в бесцентровом шлифовании привели к улучшению обоих методов. при сквозном шлифовании современные системы ЧПУ позволяют лучше контролировать скорость подачи, тем самым сводя к минимуму отходы материала и сокращая время цикла. шлифование в подаче продвигается дальше с улучшенными составами кругов и технологиями правки, что приводит к повышению точности и сокращению времени простоя сложных заготовок. Даже технологии погрузчиков и передовые системы мониторинга повышают производительность в обоих методах.
Краткое описание технологических приложений:
Организация должна тщательно оценить свои производственные приоритеты в выборе метода приложения Сквозная подача вполне может быть предполагаемой операцией, в соответствии с целями экономии, соображения скорости, и единообразия, In-feed шлифование надлежащим образом используется в пользовательской обработки, где переменные могут стать критическими для обеспечения поддержания качества компонентов, учитывая сложную конструкцию, Следовательно, гарантируя каждый подход, который применяет производитель, даст наилучший баланс между экономической эффективностью производства и стандартным выпуском.
Применение различных методов шлифования
Выбор между сквозным и подаваемым шлифованием будет в основном зависеть от применения и требуемых окончательных спецификаций. Сквозное шлифование более подходит для тяжелого производства, обычно таких цилиндрических деталей, как штифты, валы или ролики. Следовательно, этот процесс используется в автомобильной и аэрокосмической промышленности главным образом для скорости и однородности процессов, а также при периодической обработке. Способ быстрой обработки деталей системой без каких-либо требований к установке экономит много времени на производстве, тем самым еще больше повышая эффективность процесса.
Напротив, шлифование в подаче лучше подходит для приложений, требующих точности и гибкости. Он обычно используется в деталях сложной формы или различной толщины, таких как кулачки, компоненты шестерен и плунжеры. Для жестких допусков и превосходной отделки поверхности медицинское устройство и индивидуальное промышленное оборудование часто полагаются на шлифование в подаче. Он может работать на деталях сложной геометрии с высочайшей точностью, что делает его очень привлекательным для точного производства.
Выявление необходимости дальнейшего измельчения может быть достигнуто путем правильного выбора инструментов или параметров. По мере развития технологии измельчения автоматизация этих процессов измельчения проложила путь к интеграции интеллектуальных систем управления, имеющих обратную связь в реальном времени, тем самым обеспечивая повышенную точность и последовательность. Таким образом, это означает, что нажатие на сквозное и подаваемое измельчение, где это необходимо современной промышленности, обеспечивает скорость, а также точность и качество производства для удовлетворения многих противоречивых требований.
Преимущества бесцентрового шлифования
Преимущества перед традиционными методами шлифования
Бесцентровое шлифование превратилось в наиболее предпочтительную технологию в средах с высокими производственными требованиями, предлагая дополнительные преимущества по сравнению с традиционными методами шлифования. для обработки деталей не требуется центрального отверстия, что означает меньшее время наладки и, в свою очередь, меньшее время выполнения производства. при эффективном рабочем процессе пропускная способность поддерживается на высоком уровне, что делает его ключевым фактором при решении проблем с жестким графиком производства.
Бесцентровое шлифование может применяться к большинству типов материалов и широкому диапазону размеров деталей, тем самым повышая универсальность. это отличная операция для цилиндрических деталей, где ультраразмерность и однородность требуются таким отраслям, как автомобильная, аэрокосмическая и медицинская. Этот процесс, в свою очередь, помогает в разработке отличной отделки поверхности, тем самым устраняя необходимость во вторичных процессах с учетом факторов стоимости и времени.
Без остатка с точки зрения повторяемости бесцентровое шлифование, безусловно, заслуживает названия. интеллектуальные упругие элементы управления и системы мониторинга в реальном времени обеспечат производителям высочайший уровень согласованности по нескольким компонентам. устраняя необходимость в зажимных приспособлениях, запас погрешности также сокращается, а вместе с ним и искажение деталей, тем самым улучшая качество продукции. Ни один другой метод шлифования не выдерживает бесцентровой шлифовки, когда рассматриваемыми факторами являются точность, скорость и экономическая эффективность.
Эффективность и точность в производстве
Фактически, компания рассматривает производство как фундаментальное применение науки и техники для создания продукции, а термин производство взаимозаменяем с промышленностью. сущность производства считается всеобъемлющим термином, охватывающим весь процесс преобразования сырья в продукцию для рынков и клиентов, включая развитие идей и вдохновения, дизайн и производственное машиностроение. Производство часто подразделяется на два типа: производство и сборка, в зависимости от характера или трансформации сырья в процессе производства. Таким образом, промежуточные новые материалы изготавливаются в производственных процессах. Со стороны сборки это в основном соединение двух или более частей в новый продукт. Эти два процесса всегда необходимы в производственном процессе.
Экономическая эффективность в параллельном производстве
В массовом производстве идеал - поиск компромисса между эксплуатационной эффективностью и оптимизацией ресурсов Сегодня производители отдают предпочтение более совершенным автоматизированным процессам, сборке в настройках типа "робот-линия", чтобы поддерживать низкие затраты на рабочую силу и обеспечивать согласованность выпуска. Например, интеллектуальные датчики могут использоваться в производстве для мониторинга производительности оборудования в режиме реального времени и сокращения случаев простоев и дорогостоящего ремонта. С точки зрения закупок покупка сырья оптом может создать эффект масштаба, по сути гарантируя, что более низкие затраты на единицу продукции увеличат норму прибыли.
В принципах бережливого производства устранение отходов происходит за счет отказа от любых действий, которые не приносят никакой ценности; таким образом, ресурсы оптимально используются Надлежащие системы управления запасами контролируют затраты, поддерживая оптимальный уровень запасов, сводя при этом к минимуму накладные расходы, связанные с хранением. Эти системы, способные сэкономить на затратах, еще больше способствуют экологической устойчивости, и этот вопрос все чаще становится проблемой для сегодняшнего бизнеса, поскольку он стремится удовлетворить требования клиентов.
Использование таких решений может помочь компании поддерживать конкурентоспособные цены, повышая прибыльность и удовлетворяя растущие потребности рынка даже без ущерба для качества.
Компоненты и их функциональность
Технические характеристики и выбор шлифовального круга
При выборе шлифовальных кругов важно проверять их спецификации для каждого применения, чтобы сделать процесс шлифования более эффективным и действенным. Ключевые факторы включают абразивный тип, размер зерна, склеивание, твердость и форму круга.
| Компонент | Описание | Приложения |
|---|---|---|
| Оксид алюминия | Подходит для измельчения черных металлов | Сталь, материалы на основе железа |
| Карбид кремния | Используется для измельчения цветных металлов и более мягких материалов | Алюминий, латунь, пластмассы |
| Кубический нитрид бора (CBN) | Высокоточные настройки суперсплавов | Аэрокосмические компоненты, закаленные стали |
- Размер зернистости: Размер песка относится к грубости или тонкости абразивных частиц, которые в значительной степени определяют отделку поверхности и скорость удаления материала. Крупные размеры песка подходят для удаления тяжелых материалов, в то время как более мелкая песок обеспечивает более гладкую отделку.
- Связующий материал: На структуру шлифовального круга и абразивные характеристики влияет выбор связи. Распространенными типами связей являются остеклованные, смоляные и металлические. остеклованная связь действует как наиболее точный и долговечный инструмент; смоляная связь действует несколько гибко; между тем, металлические связи зарезервированы для самых жестких операций механической обработки.
- Твердость: Степень твердости определяет стойкость колеса к износу и нагрузке. более мягкие марки выбираются для твердых материалов, чтобы облегчить выпадение песка и избежать остекления колеса; с другой стороны, более твердые марки наносятся на более мягкие заготовки для увеличения срока службы колес.
- Форма и размеры колеса: Шлифовальные круги доступны в различных формах, включая прямые колеса, чашечные колеса, и тарельчатые колеса, для размещения различных креплений инструмента или процессов обработки. размерно, диаметр и толщина должны быть спецификаций машины.
Экспертно согласовывая эти спецификации с проектными требованиями приложения, инженеры могут войти в сферу повышения производительности, сокращения времени простоя и оптимизации материалов, тем самым закладывая строительные блоки для действительно точных и эффективных рабочих процессов в современных процессах обработки.
Что делают рабочее лезвие отдыха и регулирующее колесо
Рабочие упоры, шлифовальный круг и регулирующий круг являются важными элементами точности и эффективности в процессах бесцентрового шлифования. Между шлифовальным кругом и регулирующим кругом находится лезвие рабочего упора, которое поддерживает заготовку. Что касается стабильности, влияющей на чистоту поверхности и точность размеров, то несколько отвратительно важных факторов, касающихся лезвия рабочего упора, - это материал, геометрия и выравнивание.
Регулирующий круг действует как механизм, контролирующий вращение и линейное движение заготовки, За счет точной настройки скорости и угла регулирующего круга оператор выбирает скорость подачи так, чтобы материал удалялся с одинаковой скоростью во время шлифования Сотрудничество между лезвием рабочего покоя и регулирующим кругом обеспечивает правильный контакт с абразивным кругом, при этом уменьшая возможности для тресковых меток или неровностей поверхностей.
Разработка технологического материала и изменения конструкции лопастей для работы-отдыха привели к значительному улучшению износостойкости и, таким образом, требуют в очень минимальных случаях деятельности по техническому обслуживанию. Аналогичным образом, благодаря современным материалам и покрытиям, регулирующие колеса теперь сохраняют эту способность лучше сцепляться и тем самым наслаждаться длительным сроком службы. следовательно, профессионалы производства могут хорошо работать в последовательности на производстве больших объемов. Если производители найдут и позаботятся о лучших сборках этих деталей, они будут поддерживать более высокие объемы при улучшенном качестве деталей и снижении эксплуатационных расходов.
Важность настройки и обслуживания машины
Правильная настройка и техническое обслуживание машины продолжаются путем указания производственных процессов с целью достижения производительности и эффективности. Когда машина настроена правильно, выравнивание и точность выходов сохраняются на протяжении всего производственного процесса, что приводит к снижению вероятности дефектов или отходов. чем больше проводится техническое обслуживание, тем больше износа можно выявить, прежде чем вышеупомянутый износ приведет к серьезной поломке или периоду простоя на холостом ходу, который сам по себе является чрезмерно дорогостоящим. Фактические данные, основанные на конкретных случаях, показывают, что профилактическое обслуживание повышает надежность оборудования на 40 процентов, что ясно указывает на инвестиционные и эксплуатационные преимущества, которые сопровождаются упреждающим уходом.
Поскольку такие инструменты автоматизации и прогнозной аналитики широко используются, эффективность гарантируется при настройке и обслуживании. Эти решения способны отслеживать состояние машины в режиме реального времени, позволяют точно регулировать критические параметры и вмешиваться на решающих этапах для устранения ошибок. Наряду с хорошим использованием настройки и обслуживания, это обеспечит повышение качества производства; оборудование используется в течение максимальной продолжительности, что, в свою очередь, снижает капитальные затраты в долгосрочной перспективе.
Применение бесцентрового шлифования в промышленности
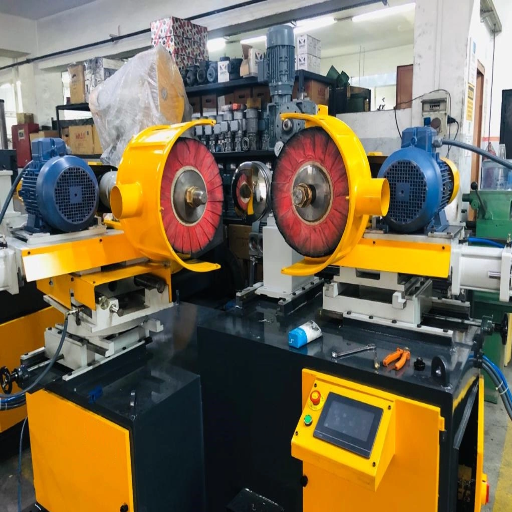
Обычные отрасли, использующие бесцентровое шлифование
В широком спектре отраслей промышленности бесцентровое шлифование считается решающим из-за точности, скорости и универсальности. В основном автомобильная промышленность использует этот метод для производства компонентов с чрезвычайно высокими допусками, включая подшипники, поршни и компоненты трансмиссии. Метод бесцентрового шлифования полностью подходит для производства почти идеально круглых поверхностей в больших количествах и придания требуемых характеристик и стандартов производительности и выносливости автомобильным деталям путем работы с автомобильными деталями. Достаточно точен, чтобы любой автомобиль был безопасным и экономичным.
Бесцентровое шлифование занимает важное место в аэрокосмической промышленности в том, что касается производства Некоторые компоненты самолета и космического корабля, такие как валы турбины, детали шасси и другие цилиндрические детали, требуют невероятных допусков от процесса шлифования, требуя практически гладкой отделки и точности размеров для удовлетворения строгих требований аэрокосмического качества. бесцентровое шлифование также стало очень популярным в медицинской промышленности для изготовления хирургических инструментов, имплантатов и ортодонтических устройств. точность процесса и возможность обеспечить особенности поверхности без загрязнения имеют первостепенное значение для обеспечения надежности и безопасности медицинских инструментов и компонентов.
В различных отраслях промышленности, от энергетики и электроники до строительства и обороны, повышенная масштабируемость и точность являются главными преимуществами бесцентрового шлифования. приложения гарантируют, что компоненты производятся бесшовно с точки зрения как функциональности, так и надежности, тем самым подчеркивая их незаменимость для современного производства.
Типичные изготовленные детали и изделия
| Промышленность | Типичные детали | Ключевые требования |
|---|---|---|
| Автомобильный | Детали двигателя, валы, подшипники, компоненты системы впрыска топлива | Точные допуски, отделка поверхности, долговечность |
| Аэрокосмический | Детали шасси, валы турбин | Абсолютная точность, долговечность, стандарты безопасности |
| Медицинский | Хирургические инструменты, компоненты протезов, имплантаты | Полная точность, не загрязняющие поверхности |
| Электроника | Штыри разъема, миниатюрные прецизионные детали | Высокая точность, небольшие допуски |
Ассортимент деталей и продуктов, которые мы предпринимаем в бесцентровом шлифовании, очень разнообразен и очень важен во многих отраслях. например, в автомобильном секторе мы производим точные компоненты, такие как детали двигателя, валы, подшипники и компоненты системы впрыска топлива. Эти детали требуют точных допусков и отделки поверхности для эффективного функционирования в сложных условиях. Аналогичным образом, мы также работаем над аэрокосмическими компонентами, такими как детали шасси и валы турбин, где должны соблюдаться абсолютные стандарты точности и долговечности, при этом практически не допускается никаких компромиссов из-за прерогатив безопасности и производительности, налагаемых промышленностью.
Применяя свой опыт вне соответствующих отраслей, компания производит медицинские инструменты и имплантаты, включая хирургические инструменты и компоненты протезов. сектор здравоохранения требует полной точности и не загрязняет поверхности, а бесцентровое шлифование эффективно дополняет удовлетворение этих требований. мы также занимаемся продуктами для электронной промышленности, включая штифты разъемов и миниатюрные прецизионные детали, которые незаменимы в современных электронных гаджетах. Каждая деталь, созданная нашей компанией, является свидетельством эффективности и точности, которые бесцентровое шлифование может принести в сложные производственные приложения.
Будущие тенденции в приложениях бесцентрового шлифования
Я согласен с тем, что, по моему мнению, на будущее бесцентрового шлифования должны влиять несколько ключевых тенденций, которые будут способствовать развитию и дублированию его потенциальных промышленных применений. прежде всего, передовые технологии автоматизации и искусственного интеллекта обеспечат бесцентровые шлифовальные станки. Информация может включать мониторинг в режиме реального времени прецизионных показателей и протоколов профилактического обслуживания. Весь процесс этих улучшений направлен на максимизацию эффективности производства при обеспечении качества. Они снижают человеческий фактор и повышают надежность процесса, тем самым удовлетворяя спрос на топовые прецизионные детали в аэрокосмической, медицинской и электронной отраслях.
Существует еще одна тенденция к устойчивым производственным практикам. по сути, визуализируются процессы бесцентрового измельчения с более экологичными технологиями в глобальном стремлении к мерам, повышающим устойчивость, т.е. энергоэффективные машины и экологически чистые охлаждающие жидкости. Это большие шаги в направлении отраслей, пытающихся развиваться с меньшим вредом для окружающей среды, поскольку они конкурируют с нормами регулирования и КСО. Следовательно, инновации, ориентированные на устойчивое развитие, постепенно позиционируют себя как конкурентные дифференциаторы для производителей, что во многом доказывает необходимость инвестиций в них.
Наконец, индивидуализация и универсальность будут по-прежнему оставаться важными аспектами в применении бесцентрового шлифования. поскольку аддитивное производство все чаще требует производства компонентов нечетной формы и мелких компонентов, процессы шлифования необходимо будет адаптировать больше, чем когда-либо, для конкретных потребностей необычных применений. Современные машинные центры разрабатываются для обработки неортодоксальных материалов и геометрии заготовок с точностью, которая никогда ранее не достигалась. Я бы сказал, что поддержание соответствия этим возникающим потребностям должно цементировать бесцентровое шлифование среди краеугольных камней мелкоточного прецизионного производства в течение длительного времени.
Справочные источники
-
Бесцентровое шлифование: принципы и как это работает — Ксометрия
Объясняет принцип бесцентрового шлифования, ориентируясь на удаление материала без центральной точки. -
Как это работает — бесцентровое шлифование (универсальное шлифование)
Описывается процесс шлифования поверхностей без необходимости поддержки заготовки. -
Бесцентровое гриндинг — обзор — ScienceDirect
Предоставляет обзор процесса бесцентрового шлифования, включая роль шлифовальных кругов. -
Все, что нужно знать о бесцентровых шлифовальных станках — Phillips Corp
Подробно описан процесс шлифования наружного диаметра и его применение в производстве. -
Бесцентровое шлифование — OpenLearn — открытое обучение
Подчеркивает различия между бесцентровыми и традиционными процессами шлифования.
Часто задаваемые вопросы (FAQ)
Как функционирует бесцентровый шлифовальный станок?
Два вращающихся шлифовальных круга (шлифовальные и регулирующие) находятся в основной предпосылке работы бесцентрового шлифовального станка При отсутствии какого-либо шпинделя или приспособления механизм позволяет заготовке проходить через шлифовальные круги для шлифования В процессе работы шлифовальный круг удаляет материал из заготовки, в то время как регулирующий круг поддерживает заготовку и контролирует ее скорость и вращение. такое расположение затем освобождает цилиндрическое шлифование от необходимости очень жесткого контроля и больше подходит для массового производства. бесцентровое шлифование находит применение в изготовлении ряда компонентов, требующих очень близких допусков.
Какие бывают бесцентровые процессы шлифования?
Восстановление на основе шлифования состоит из трех отдельных типов: сквозная подача, торцевая подача и подача. При сквозном шлифовании компонент непрерывно пропускается через шлифовальные круги; следовательно, он применяется для длительной цилиндрической работы. С другой стороны, шлифование с торцевой подачей включает подачу заготовки в шлифовальный станок до точки остановки и обычно используется для коротких или конических заготовок. шлифование с подачей может работать на заготовках сложной формы, но требует больше времени на настройку. Выбор любого из типов бесцентрового шлифования зависит от требований к обработке и геометрии заготовки.
В чем преимущества бесцентрового шлифования?
Некоторые положительные характеристики бесцентрового шлифовального станка заключаются в том, что он может обрабатывать очень высокие производительности и не требует какой-либо формы крепления заготовки. Это ускоряет процессы обработки, тем самым сокращая время цикла и повышая эффективность. Кроме того, при непрерывном действии шлифовального круга установка бесцентрового шлифования может обеспечить высокую точность заготовок с тонкой отделкой поверхности. Такая конструкция также позволяет шлифовать длинные и тонкие детали, с которыми в противном случае трудно обращаться любым традиционным методом шлифования. Это, среди прочего, образует набор атрибутов, для которых бесцентровое шлифование предпочтительнее других методов в промышленных условиях.
Как шлифовальный круг и регулирующий круг используются вместе?
Два шлифовальных круга сводятся вместе и устанавливаются для эффективного выполнения операций шлифования. шлифовальный круг вращался с высокой скоростью, удаляя материал из заготовки при выполнении своей задачи. Регулирующий круг, напротив, контролировал скорость, с которой заготовка подавалась в зону шлифования. Это соотношение поддерживало заготовку в постоянном положении, обеспечивая точный контроль диаметра. Регулирующий круг можно было наклонять под углом или перемещать из положения, тем самым вызывая лучшее шлифовальное действие для различных операций шлифования. Следовательно, совместное действие этих кругов приводит к синхронизированному шлифованию, которое ускоряет процесс.
Что классифицирует функцию шлифовального круга в процессе бесцентрового шлифования?
Шлифовальный круг рассматривается как наиболее существенный инструмент для эстетического удаления материала в бесцентровом цилиндрическом шлифовании В процессе шлифования шлифовальному кругу сообщается высокая скорость вращения для создания трения для шлифования из заготовки со стороны материала Материал и конструкция шлифовального круга в значительной степени влияют на процесс шлифования с точки зрения скорости и качества отделки Обычно абразивные материалы выбираются для изготовления шлифовального круга таким образом, чтобы можно было достичь желаемой чистоты поверхности и точности. правка шлифовальных кругов является еще одним требованием шлифовального круга для поддержания его дробильной мощности, чтобы получить последовательный результат во время механической обработки.
Какова важность регулирующего круга в бесцентровом шлифовании?
При бесцентровом шлифовании эта операция шлифования высоко сидит на регулирующем круге в управлении скоростью подачи или подачи и ориентации заготовки Обычно устанавливаемый под небольшим косым углом, регулирующий круг поддерживает заготовку, обеспечивая стабильность при вращении заготовки против шлифовального круга. Это обеспечивает эффективное шлифование и достижение желаемого диаметра. перемещая регулирующий круг внутрь или наружу и изменяя скорость, оператор может устанавливать определенные параметры в зависимости от индивидуальных производственных обстоятельств. Таким образом, регулирующий круг обеспечивает бесцентровому шлифовальному станку всю точность и полезность, необходимые для его функций.



