














La precisión, la eficiencia y la innovación son los tres elementos imprescindibles en el mundo de la fabricación moderna. En la armería del mecanizado, innumerables técnicas de acabado encuentran sus aplicaciones. Sin embargo, es la rectificadora sin centros la que cobra protagonismo debido a la máxima precisión y acabado requerido. ¿Se podría profundizar en lo que hace que esta máquina sea tan especial? ¿Cómo funciona sin cabañas ni centros en la sujeción tradicional? Este artículo lo guiará a través del funcionamiento del rectificado sin centros y le brindará información sobre por qué es un importante contribuyente a industrias como la automotriz, aeroespacial y de fabricación de instrumentos médicos. Se debe educar al lector sobre el funcionamiento básico y las ventajas del rectificado sin centros, incluidas algunas de sus aplicaciones de fabricación modernas, proporcionando así conocimientos sobre la fabricación de la fabricación contemporánea.
Comprender la molienda sin centros
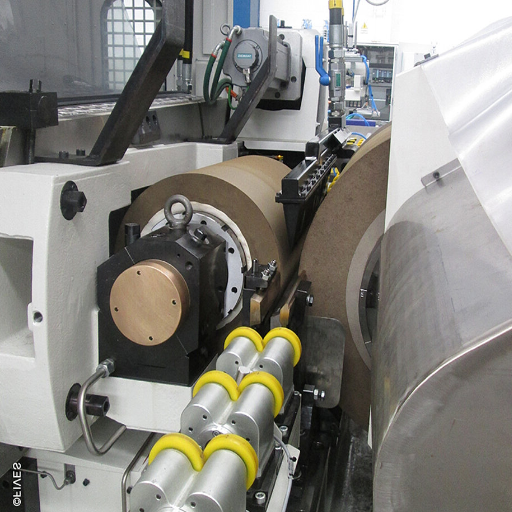
Definición y descripción general del rectificado sin centros
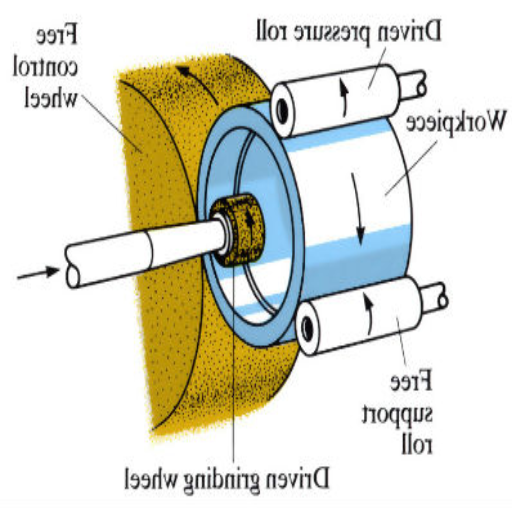
El rectificado sin centros es un tratamiento de mecanizado que elimina el material de la superficie exterior para otorgar un acabado suave con una tolerancia estricta. Si bien en el rectificado cilíndrico la pieza de trabajo se sujeta entre centros, en este tratamiento no se utilizan centros. En cambio, se utilizan dos ruedas giratorias: la muela abrasiva y la muela reguladora, junto con una cuchilla de soporte que permanece estacionaria para soportar la pieza durante la operación. En pocas palabras, se trata de una operación en la que la pieza de trabajo se alimenta continuamente a través de la rectificadora, haciendo así más eficiente la operación de rectificado y reduciendo el tiempo de tránsito.
Al ser capaz de realizar amplias variaciones, el rectificado sin centros ocupa un lugar importante como técnica de fabricación altamente progresiva. Se produce en piezas esbeltas y de pequeño diámetro y en series de producción de gran volumen. Al igual que en el rectificado sin centros, se procesan materiales que van desde metales como el acero inoxidable y el titanio hasta compuestos avanzados. El rectificado sin centros favorece a las industrias automotrices (árboles de levas y muñequillas), aeroespacial (varillas de turbina) y tecnología médica (instrumentos e implantes quirúrgicos), debido a su capacidad para mantener un procesamiento constante de diseños muy complejos. Los avances en las rectificadoras y el control de procesos, junto con la evolución de los frentes tecnológicos relacionados, han elevado el proceso de rectificado a nuevos niveles de precisión con el objetivo de reducir el desperdicio de material y tiempo. Por lo tanto, las industrias de alto rendimiento encuentran este proceso bastante atractivo.
Componentes clave de una rectificadora sin centros
Una buena cantidad de componentes en una rectificadora se unen para lograr una alta precisión en las operaciones de rectificado en varios dominios. Los componentes principales incluyen:
- Rueda abrasiva «La muela es la herramienta principal de la máquina, diseñada para eliminar material de la pieza de trabajo. Dependiendo del material a tratar, las muelas están fabricadas con materiales abrasivos como óxido de aluminio o carburo de silicio para lograr la mejor acción de corte y maximizar la durabilidad.
- Rueda Reguladora -- Esta muela hace girar la pieza de trabajo durante la operación de rectificado, controlando su velocidad y eje de rotación. A diferencia de las muelas abrasivas que generalmente funcionan a altas velocidades, esta muela funciona a bajas velocidades y está compuesta principalmente de materiales abrasivos adheridos con caucho o resina para garantizar la estabilidad.
- Hoja de descanso para el trabajo -situadas entre las muelas rectificadoras y reguladoras, y sostenidas por un sistema para la pieza con soportes, las cuchillas de soporte, dependiendo de su material y ángulo de inclinación, contribuyen a mantener la precisión, especialmente al rectificar piezas sensibles o de pequeño diámetro.
- Cama de máquina «De las partes más críticas de una rectificadora sin centros, la cama de la máquina ofrece estabilidad estructural y absorbe vibraciones durante el funcionamiento. Hacer que la cama sea demasiado endeble o no esté diseñada adecuadamente afectará negativamente el rendimiento y la vida útil de la máquina.
- Sistema de Control Hidráulico o CNC -ñonera En las máquinas rectificadoras modernas sin centros, la velocidad de avance, el posicionamiento de las ruedas y otros parámetros del proceso se establecen con la máxima precisión mediante sistemas hidráulicos o controles CNC. Al proporcionar una automatización inteligente, estos sistemas permiten minimizar los errores operativos y aumentar la eficiencia.
- El sistema de refrigeración --como sistema vital de gestión del calor, evita la expansión drástica de la pieza de trabajo, reduce el desgaste de la herramienta y garantiza una operación de molienda suave. En sistemas sofisticados, se integran mecanismos de filtración para mantener el fluido refrigerante libre de contaminantes.
Gracias a estos componentes, estas máquinas pueden realizar procesos exactos, prescindibles y variables, lo que las convierte en una herramienta indispensable en industrias que van desde la automoción hasta la aeroespacial y la fabricación médica.
Principios básicos del rectificado sin centros
El proceso de rectificado sin centros, basado principalmente en principios fundamentales, no necesita un husillo central ni un dispositivo para sujetar la pieza de trabajo. La pieza de trabajo descansa con la muela abrasiva y la muela reguladora sobre una cuchilla de soporte de trabajo estacionaria, lo que hace que la pieza de trabajo gire en un movimiento continuo para ser rectificada por la muela abrasiva. Este sistema produce un componente de forma perfectamente redonda y mejora la productividad con mayor precisión.
Principalmente, la muela abrasiva realiza la acción de corte, eliminando material con alta precisión. Actúa por la superficie abrasiva opuesta a la pieza de trabajo giratoria para lograr la dimensión y el acabado superficial requeridos. La rueda reguladora regula la velocidad de rotación y la velocidad de avance de la pieza de trabajo. Al inclinarla ligeramente en ángulo, la pieza de trabajo avanza a través de la zona de rectificado con un movimiento lineal y constante.
Para niveles óptimos de tolerancia, es necesario mantener la correcta alineación y distancias entre las ruedas y la pala. En las máquinas modernas, estos procesos están automatizados con sistemas que toman mediciones y ajustes continuos, proporcionando así un elemento de salida constante con menos intervenciones.
Como solución contemporánea, el rectificado sin centros incorpora CNC y sensores inteligentes para una mayor eficiencia. Al permitir ajustes finos, calidad constante y alta repetibilidad que requieren las industrias con tolerancias tan ultraperfectas, también puede trabajar en cualquier cosa, desde metal hasta cerámica y compuestos, satisfaciendo una multitud de necesidades de producción en todas las industrias. Con un rendimiento rápido y un trabajo de precisión en conjunto, el rectificado sin centros sigue siendo el método preferido para fabricar componentes cilíndricos con las tolerancias más precisas.
Tipos de molienda sin centros
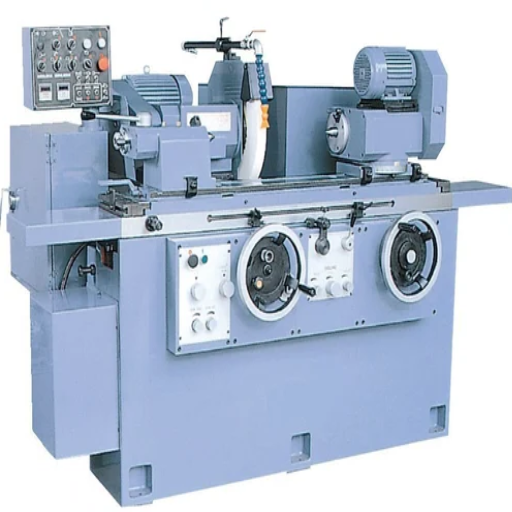
Varios procesos de molienda sin centros
La molienda sin centros se clasifica en tres tipos principales, cada uno de los cuales presenta modificaciones específicas de fábrica adecuadas para propósitos y necesidades particulares. Comprender estos procesos ciertamente permitirá estudiar la eficiencia de la producción para obtener mejores resultados.
- Molienda a través de la alimentación: Este es el método más común de rectificado en rectificado sin centros y es especialmente adecuado para la altísima tasa de producción de piezas cilíndricas. La pieza de trabajo se alimenta axialmente sin interrupción entre la muela abrasiva y la muela reguladora. Debido a su facilidad y velocidad de operación, el rectificado de alimentación pasante es excelente para pasadores, ejes y barras. Tiene la ventaja de mantener las dimensiones de manera uniforme y con gran precisión; por tanto, encuentra aplicación en las industrias automotriz y aeroespacial.
- Molienda en alimentación: El rectificado por alimentación es un proceso de rectificado que requiere una buena capacidad de control, y los movimientos de la pieza de trabajo se dan dentro y fuera de direcciones radiales hasta que se completan las operaciones de rectificado. El rectificado por alimentación se aplica a piezas de trabajo que tienen geometrías irregulares en áreas cónicas, ranuras o cualquier otra característica que no se pueda realizar mediante rectificado por alimentación pasante. Al ser un rectificado por alimentación ofrece precisión y flexibilidad, por lo que es necesario fabricar componentes como bujes de engranajes y árboles de levas.
- Molienda de alimentación final: El rectificado de alimentación final es adecuado para piezas de trabajo estilo hombro o aquellas con una posición de tope establecida. Este método comprende insertar la pieza en un extremo, rectificarla hasta alcanzar su tamaño y retirarla del mismo lado. Este método es particularmente eficaz para fabricar tubos o manguitos pequeños que requieren una precisión de tamaño precisa.
Cada uno de estos procesos de rectificado sin centros está equipado con tecnología avanzada para un acabado súper fino, un tiempo de entrega reducido y una eficiencia general mejorada. El método correcto adaptado a los requisitos de fabricación puede generar empresas con el máximo rendimiento y altos estándares.
Comparación de molienda de alimentación continua versus molienda de alimentación
Rectificado de alimentación continua
El factor distintivo de esta operación de rectificado es con respecto a la realización de rectificado de piezas cilíndricas de alta eficiencia. Estas piezas de trabajo se alimentan en un eje de muela abrasiva todo el tiempo. Dado que la alimentación ininterrumpida es posible con la configuración, este proceso generalmente se recomienda para la producción de piezas cilíndricas simples en gran cantidad. Algunas de las ventajas son tiempos de ciclo reducidos y cambios de configuración mínimos o nulos mediante la molienda de alimentación. Esta técnica se utiliza mucho durante la producción rápida en masa en industrias como la automotriz y la aeroespacial. Por lo tanto, no puede aceptar piezas de trabajo que posean formas complejas o perfiles irregulares.
Rectificado por alimentación
En comparación con otras técnicas, el rectificado por alimentación se utiliza más comúnmente para piezas de trabajo que requieren detalles complejos, como perfiles externos, paletas o conos. La pieza de trabajo se fija con respecto a la muela abrasiva mientras se corta con precisión, mientras que el mecanismo de alimentación axial carece de dicha precisión. De esta manera se logran geometrías complicadas, junto con acabados superficiales finos. Las industrias de equipos médicos prefieren el rectificado por alimentación para fabricar piezas como instrumentos quirúrgicos de precisión. Al ser versátil y preciso, implica configuraciones comparativamente largas y no es conveniente para trabajos de gran volumen.
Datos clave y conocimientos:
En los últimos tiempos, los avances en el rectificado sin centros han dado lugar a mejoras en ambos métodos. En el rectificado mediante alimentación, los sistemas CNC modernos permiten un mejor control sobre las velocidades de alimentación, minimizando así el desperdicio de material y reduciendo los tiempos de ciclo. La rectificado por alimentación avanza aún más con composiciones mejoradas de ruedas y tecnologías de rectificado, lo que da como resultado una mayor precisión y una reducción del tiempo de inactividad en piezas de trabajo complejas. Incluso las tecnologías de carga y los sistemas de monitoreo avanzados aumentan la productividad en ambos métodos.
Resumen de aplicaciones de procesos:
Una organización debe evaluar cuidadosamente sus prioridades de producción al elegir el método de la aplicación. La alimentación pasante bien puede ser la operación prevista, en línea con los objetivos de ahorro de costos, la consideración de velocidad y la uniformidad. El rectificado por alimentación se emplea adecuadamente en el mecanizado personalizado, donde las variables pueden volverse críticas para garantizar el mantenimiento de la calidad de los componentes, dado el intrincado diseño. Por lo tanto, garantizar cada enfoque que aplique un fabricante daría el mejor equilibrio entre la rentabilidad de la producción y la producción estándar.
Aplicaciones de diversos métodos de molienda
La elección entre rectificado de alimentación pasante y de alimentación pasante dependerá principalmente de la aplicación y de las especificaciones finales requeridas. La rectificado de alimentación pasante es más apropiada para la fabricación pesada, generalmente de piezas cilíndricas como pasadores, ejes o rodillos. Por lo tanto, este proceso se utiliza en las industrias automotriz y aeroespacial principalmente para la velocidad y uniformidad de los procesos, así como en el procesamiento por lotes. La forma en que el sistema maneja rápidamente las piezas sin ningún requisito de ajuste ahorra mucho tiempo en la producción, intensificando así aún más la eficiencia del proceso.
Por el contrario, el rectificado por alimentación aborda mejor aplicaciones que requieren precisión y flexibilidad. Se emplea comúnmente en piezas con formas complejas o espesores variables, como levas, componentes de engranajes y émbolos. Para tolerancias estrictas y acabados superficiales excepcionales, las industrias de dispositivos médicos y equipos industriales personalizados a menudo dependen del rectificado por alimentación. Puede trabajar en piezas de geometría compleja con la mayor precisión, lo que lo hace muy atractivo para la fabricación de precisión.
Se puede identificar la necesidad de una mayor molienda seleccionando adecuadamente herramientas o parámetros. A medida que avanza la tecnología de molienda, la automatización de estos procesos de molienda allanó el camino para integrar sistemas de control inteligentes con retroalimentación en tiempo real, otorgando así mayor precisión y consistencia. Esto, por lo tanto, implica que presionar la alimentación pasante y la molienda por alimentación cuando lo necesite la industria moderna ofrece velocidad, además de precisión y calidad para que la producción satisfaga las muchas demandas contradictorias.
Ventajas del rectificado sin centros
Ventajas sobre las técnicas tradicionales de molienda
El rectificado sin centros ha evolucionado hasta convertirse en la tecnología preferida en entornos con altas demandas de fabricación, ofreciendo ventajas adicionales sobre los métodos de rectificado tradicionales. No se necesita un orificio central para procesar piezas, lo que significa menos tiempo de instalación y, a su vez, menos tiempos de ejecución de producción. Con un flujo de trabajo eficiente, el rendimiento se mantiene en un alto nivel, lo que lo convierte en una consideración clave para abordar cuestiones apretadas del cronograma de producción.
El rectificado sin centros se puede aplicar a la mayoría de los tipos de materiales y a una amplia gama de tamaños de piezas, aumentando así la versatilidad. Es una excelente operación para piezas cilíndricas donde industrias como la automotriz, aeroespacial y médica requieren ultradimensionamiento y uniformidad. El proceso, a su vez, ayuda a desarrollar excelentes acabados superficiales, eliminando así la necesidad de procesos secundarios, considerando factores de costo y tiempo.
En segundo lugar en términos de repetibilidad, el rectificado sin centros ciertamente merece el título. Los controles elásticos inteligentes y los sistemas de monitoreo en tiempo real garantizarían que los fabricantes cumplan con el más alto nivel de consistencia en múltiples componentes. Al eliminar la necesidad de accesorios de sujeción, también se reduce el margen de error y, con él, la distorsión parcial, mejorando así la calidad del producto. Ningún otro método de molienda resiste la molienda sin centros cuando los factores considerados son la precisión, la velocidad y la rentabilidad.
Eficiencia y precisión en la fabricación
De hecho, una empresa considera que la fabricación aplica fundamentalmente la ciencia y la tecnología para la creación de productos, y el término fabricación es intercambiable con la industria. La esencia de la fabricación se considera un término general que abarca todo el proceso de transformación de materias primas en productos para mercados y clientes, incluido el desarrollo de ideas e inspiración, diseño e ingeniería de fabricación. La fabricación a menudo se ha subdividido en dos tipos: producción y montaje, dependiendo de la naturaleza o transformación de las materias primas durante el proceso de fabricación. Por tanto, los nuevos materiales intermedios se fabrican en procesos de producción. Por el lado del ensamblaje, se trata principalmente de unir dos o más piezas en un nuevo producto. Los dos procesos siempre son necesarios en el proceso de fabricación.
Costo-efectividad en la producción concurrente
En la producción en masa, lo ideal es buscar un equilibrio entre eficiencia operativa y optimización de recursos. Hoy en día, los fabricantes favorecen procesos automatizados más avanzados, el ensamblaje en un entorno tipo línea de robots, para mantener bajos los costos de mano de obra y garantizar la coherencia de la producción. Por ejemplo, se podrían utilizar sensores inteligentes en la producción para monitorear el rendimiento del equipo en tiempo real y reducir los casos de tiempo de inactividad y reparaciones costosas. En cuanto a las adquisiciones, comprar materias primas a granel puede crear economías de escala, lo que esencialmente garantiza que los costos unitarios más bajos aumenten el margen de beneficio.
En los principios de fabricación ajustada, la eliminación de residuos se produce renunciando a cualquier actividad que no aporte ningún valor; por lo tanto, los recursos se utilizan de manera óptima. Los sistemas adecuados de gestión de inventario controlan los costos manteniendo niveles óptimos de inventario y minimizando al mismo tiempo los costos generales relacionados con el almacenamiento. Confiables para ahorrar costos, estos sistemas promueven aún más la sostenibilidad ecológica, un asunto que se convierte cada vez más en una preocupación para las empresas actuales mientras se esfuerzan por satisfacer las demandas de los clientes.
El empleo de este tipo de soluciones puede ayudar a una empresa a mantener precios competitivos, mejorar la rentabilidad y satisfacer las crecientes demandas del mercado, incluso sin comprometer la calidad.
Componentes y su funcionalidad
Especificaciones y opciones de muelas abrasivas
Al seleccionar muelas abrasivas, es fundamental comprobar sus especificaciones para cada aplicación de uso para que el proceso de molienda sea más eficaz y eficiente. Los factores clave incluyen el tipo abrasivo, el tamaño de la arena, la unión, la dureza y la forma de la rueda.
| Componente | Descripción | Aplicaciones |
|---|---|---|
| Óxido de aluminio | Adecuado para moler metales ferrosos | Materiale din acer, bază de fier |
| Carburo de silicio | Se utiliza para moler metales no ferrosos y materiales más blandos | Aluminio, latón, plásticos |
| Nitruro de boro cúbico (CBN) | Ajustes de alta precisión para superaleaciones | Componentes aeroespaciales, aceros endurecidos |
- Tamaño de grano: El tamaño de la arena se refiere a la tosquedad o finura de las partículas abrasivas, que determinan en gran medida el acabado superficial y la tasa de eliminación del material. Los tamaños de arena gruesa son adecuados para la eliminación de materiales pesados, mientras que las arena más finas proporcionan un acabado más suave.
- Material de adherencia: La estructura de la muela abrasiva y el rendimiento abrasivo están influenciados por la elección de la unión. Los tipos comunes de uniones son vitrificadas, resina y metal. La unión vitrificada actúa como la herramienta más precisa y duradera; la unión de resina actúa de forma algo flexible; mientras tanto, las uniones metálicas están reservadas para las operaciones de mecanizado más duras.
- Dureza: El grado de dureza determina la resistencia de la rueda al desgaste y la carga. Se eligen grados más suaves para materiales duros que faciliten la eliminación de arena y eviten el acristalamiento de la rueda; por otro lado, se aplican grados más duros sobre piezas de trabajo más blandas para aumentar la vida útil de la rueda.
- Forma y dimensiones de la rueda: Las muelas abrasivas están disponibles en varias formas, incluidas ruedas rectas, ruedas de copa y ruedas parabólicas, para adaptarse a diferentes montajes de herramientas o procesos de mecanizado. Dimensionalmente, el diámetro y el espesor deben ser de las especificaciones de la máquina.
Al alinear de manera experta estas especificaciones con los requisitos de diseño de una aplicación, los ingenieros pueden ingresar a un ámbito de mejora de la productividad, reducción del tiempo de inactividad y optimización de materiales, sentando así las bases para flujos de trabajo verdaderamente precisos y efectivos en los procesos de mecanizado modernos.
Qué hacen la hoja de descanso para el trabajo y la rueda reguladora
Los soportes de trabajo, la muela abrasiva y la muela reguladora son elementos esenciales de precisión y eficiencia en los procesos de rectificado sin centros. Entre la muela abrasiva y la muela reguladora se encuentra la hoja de soporte de trabajo, que soporta la pieza de trabajo. En cuanto a la estabilidad que afecta el acabado de la superficie y la precisión dimensional, algunos factores repugnantemente importantes de la hoja de soporte de trabajo son el material, la geometría y la alineación.
La rueda reguladora actúa como mecanismo que controla la rotación y el movimiento lineal de la pieza de trabajo. Al ajustar la velocidad y el ángulo de la rueda reguladora, el operador selecciona la velocidad de avance de manera que el material se elimine a un ritmo uniforme durante el rectificado. La cooperación entre la cuchilla de reposo de trabajo y la rueda reguladora garantiza un contacto adecuado con la rueda abrasiva, al tiempo que reduce las posibilidades de marcas de vibración o superficies irregulares.
El desarrollo tecnológico de materiales y los cambios de diseño de las cuchillas de los reposapiés han supuesto mejoras significativas en la resistencia al desgaste y, por lo tanto, requieren en ocasiones mínimas actividades de mantenimiento. De manera similar, debido a los materiales y revestimientos modernos, las ruedas reguladoras ahora conservan esta capacidad de agarrarse mejor y, por lo tanto, disfrutar de una vida útil prolongada. Por lo tanto, los profesionales de la producción pueden tener un buen desempeño en consistencia en la producción de gran volumen. Si los fabricantes encuentran y cuidan bien los mejores conjuntos de estas piezas, soportarán mayores volúmenes con una mejor calidad de las piezas y una reducción de los costos operativos.
Importancia de la configuración y mantenimiento de la máquina
La configuración y el mantenimiento adecuados de la máquina se realizan especificando los procesos de fabricación con la intención de lograr rendimiento y eficiencia. Cuando la máquina se configura correctamente, la alineación y precisión de los resultados se mantienen durante todo el proceso de producción, lo que resulta en una menor probabilidad de defectos o desperdicio. Cuanto más mantenimiento se realice, más desgaste se podrá identificar antes de que el desgaste antes mencionado provoque una avería importante o un período de inactividad excesivamente costoso por derecho propio. La evidencia basada en casos muestra que el mantenimiento preventivo mejora la confiabilidad del equipo en un 40 por ciento, lo que indica claramente las ventajas operativas y de inversión que conlleva el cuidado proactivo.
Dado que estas herramientas de automatización y análisis predictivos se utilizan ampliamente, la eficiencia está garantizada en la configuración y el mantenimiento. Estas soluciones son capaces de rastrear el estado de la máquina en tiempo real, permitir ajustes precisos a parámetros críticos e intervenir en etapas cruciales para abortar errores. Además de buenos usos de configuración y mantenimiento, esto garantizará que se mejore la calidad de la producción; el equipo se utiliza durante el máximo tiempo, lo que a su vez reduce los costos de capital a largo plazo.
Aplicaciones del rectificado sin centros en la industria
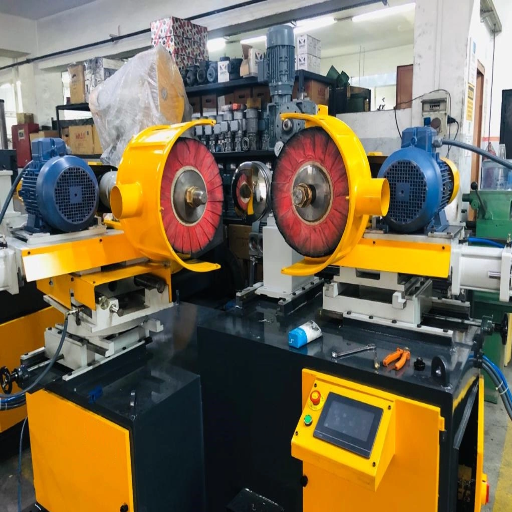
Industrias comunes que utilizan molienda sin centros
En una amplia gama de industrias, el rectificado sin centros se considera crucial debido a su precisión, velocidad y versatilidad. Principalmente, las industrias automotrices emplean este método para fabricar componentes de tolerancia extremadamente alta, incluidos cojinetes, pistones y componentes de transmisión. El método de rectificado sin centros es totalmente adecuado para producir superficies casi perfectamente redondas en grandes cantidades y brindar las especificaciones y estándares requeridos de rendimiento y resistencia a piezas de automóviles mediante el trabajo en piezas de automóviles. Lo suficientemente preciso como para que cualquier automóvil sea seguro y eficiente en combustible.
La rectificado sin centros ocupa una posición importante en la industria aeroespacial en lo que a fabricación se refiere. Algunos de los componentes de aviones y naves espaciales, como ejes de turbinas, piezas de trenes de aterrizaje y otras piezas cilíndricas, exigen tolerancias increíbles en el proceso de rectificado, lo que requiere acabados prácticamente suaves y precisiones dimensionales para cumplir con estrictos requisitos de calidad aeroespacial. La rectificado sin centros también se ha vuelto muy popular en la industria médica para fabricar instrumentos quirúrgicos, implantes y dispositivos de ortodoncia. La precisión del proceso y la capacidad de proporcionar las características con superficies libres de contaminación son primordiales para garantizar la confiabilidad y seguridad de los instrumentos y componentes médicos.
En industrias que van desde la energía y la electrónica hasta la construcción y la defensa, una mayor escalabilidad y precisión son los principales beneficios de la molienda sin centros. Las aplicaciones garantizan que los componentes se produzcan sin problemas en términos de funcionalidad y confiabilidad, enfatizando así su carácter indispensable para la fabricación contemporánea.
Piezas típicas fabricadas y productos fabricados
| Industria | Piezas típicas | Requisitos clave |
|---|---|---|
| Automotor | Piezas de motor, ejes, cojinetes, componentes del sistema de inyección de combustible | Tolerancias precisas, acabados superficiales, durabilidad |
| Aeroespacial | Piezas de tren de aterrizaje, ejes de turbina | Precisión absoluta, durabilidad, estándares de seguridad |
| Médico | Instrumentos quirúrgicos, componentes protésicos, implantes | Superficies de precisión total y libres de contaminación |
| Electrónica | Pasadores de conector, piezas de precisión en miniatura | Alta precisión, pequeñas tolerancias |
La gama de piezas y productos que realizamos en el rectificado sin centros es muy variada y muy importante en muchas industrias. En el sector del automóvil, por ejemplo, producimos componentes exactos como piezas de motores, ejes, cojinetes y componentes del sistema de inyección de combustible. Estas piezas requieren tolerancias precisas y acabados superficiales para funcionar eficazmente en condiciones exigentes. De manera similar, también trabajamos en componentes aeroespaciales, como piezas de trenes de aterrizaje y ejes de turbinas, donde se deben cumplir estándares absolutos de precisión y durabilidad, sin permitir casi ningún compromiso debido a las prerrogativas de seguridad y rendimiento impuestas por la industria.
Aplicando su experiencia fuera de sus respectivas industrias, la empresa fabrica herramientas e implantes médicos, incluidos instrumentos quirúrgicos y componentes protésicos. El sector sanitario requiere superficies completas libres de precisión y contaminación, y el rectificado sin centros complementa eficazmente la satisfacción de estas demandas. También manejamos productos para la industria electrónica, incluidos pines conectores y piezas de precisión en miniatura, que son indispensables en los dispositivos electrónicos modernos. Cada pieza creada por nuestra empresa es un testimonio de la eficiencia y precisión que el rectificado sin centros puede aportar a aplicaciones de fabricación complejas.
Tendencias futuras en aplicaciones de molienda sin centros
Estoy de acuerdo en que, en mi opinión, el futuro de la molienda sin centros estará influenciado por varias tendencias clave que avanzarán y duplicarán sus posibles aplicaciones industriales. En primer lugar, las tecnologías avanzadas de automatización e inteligencia artificial proporcionarán máquinas rectificadoras sin centros. La información podría incluir el monitoreo en tiempo real de métricas de precisión y protocolos de mantenimiento predictivo. Todo el proceso de estas mejoras tiene como objetivo maximizar la eficiencia en la fabricación garantizando al mismo tiempo la calidad. Reducen el factor humano y aumentan la confiabilidad del proceso, satisfaciendo así la demanda de piezas de precisión de primera línea en los sectores aeroespacial, médico y electrónico.
Existe otra tendencia hacia prácticas de fabricación sostenibles. Esencialmente, se visualizan los procesos de molienda sin centros con tecnologías más ecológicas en una búsqueda global de medidas que acentúen la sostenibilidad, es decir, máquinas energéticamente eficientes y refrigerantes ecológicos. Estos son grandes pasos hacia industrias que intentan evolucionar con menos daño al medio ambiente mientras compiten contra las normas regulatorias y de RSE. Por lo tanto, las innovaciones orientadas a la sostenibilidad se han presentado lentamente como diferenciadores competitivos para los fabricantes, lo que explica en gran medida la inversión en ellos.
Por último, la personalización y la versatilidad seguirán siendo los aspectos significativos en la aplicación del rectificado sin centros. A medida que la fabricación aditiva exige cada vez más la producción de componentes pequeños y de formas impares, los procesos de rectificado deberán adaptarse más que nunca a las necesidades específicas de aplicaciones fuera de lo común. Se están desarrollando centros de máquinas modernos para manejar materiales poco ortodoxos y geometrías de piezas de trabajo con una precisión nunca antes lograda. Yo diría que mantener la relevancia para estas necesidades emergentes consolidará la rectificado sin centros entre las piedras angulares de la fabricación de precisión fina durante mucho tiempo.
Fuentes de referencia
-
Rectificado sin centros: principios y cómo funciona -- Xometry
Explica el principio de molienda sin centros, centrándose en la eliminación de material sin punto central. -
Cómo funciona 'Molienda sin centros 'Molienda universal '
Describe el proceso de rectificado de superficies sin necesidad de soportar la pieza de trabajo. -
Rectificado sin centros - y descripción general - ScienceDirect
Proporciona una descripción general del proceso de rectificado sin centros, incluida la función de las muelas abrasivas. -
Todo lo que necesita saber sobre las rectificadoras sin centros «-Phillips Corp
Detalla el proceso de molienda de diámetro exterior y sus aplicaciones en la fabricación. -
Rectificado sin centros - OpenLearn
Destaca las diferencias entre los procesos de molienda convencionales y sin centros.
Preguntas frecuentes (FAQ)
¿cómo funciona una rectificadora sin centros?
Dos muelas abrasivas giratorias (rectificadoras y reguladoras) se encuentran en la premisa básica de funcionamiento de una rectificadora sin centros. En ausencia de husillo o accesorio, el mecanismo permite que la pieza pase a través de muelas abrasivas para rectificar. En funcionamiento, la muela abrasiva elimina material de la pieza de trabajo, mientras que la muela reguladora soporta la pieza de trabajo y controla su velocidad y rotación. Una disposición de este tipo libera entonces que la rectificado cilíndrico requiera controles muy estrictos y es más adecuada para la producción en masa. La rectificado sin centros encuentra aplicaciones en la fabricación de una serie de componentes que requieren tolerancias muy estrechas.
¿qué tipo de procesos de molienda sin centros existen?
El reacondicionamiento basado en rectificado se compone de tres tipos distintos: rectificado pasante, rectificado final y alimentación. En el rectificado de alimentación pasante, el componente pasa continuamente a través de las muelas abrasivas; por lo tanto, se aplica para trabajos cilíndricos largos. El rectificado de alimentación final, por otro lado, implica introducir la pieza de trabajo en la rectificadora hasta un punto de parada y generalmente se utiliza para piezas de trabajo cortas o cónicas. El rectificado de alimentación puede funcionar en piezas de trabajo de formas complejas pero requiere más tiempo de instalación. La selección de cualquiera de los tipos de rectificado sin centros depende de los requisitos de mecanizado y la geometría de la pieza de trabajo.
¿cuáles son las ventajas del rectificado sin centros?
Algunos atributos positivos de una amoladora sin centros son que puede soportar tasas de producción muy altas y no requiere ningún tipo de fijación de piezas de trabajo. Esto acelera los procesos de mecanizado, reduciendo así los tiempos de ciclo y aumentando la eficiencia. Además, con la acción continua de una muela abrasiva, la configuración de rectificado sin centros puede lograr una alta precisión de las piezas de trabajo con acabados superficiales finos. Un diseño de este tipo también permite rectificar piezas largas y delgadas, que de otro modo serían difíciles de manejar mediante cualquier método de rectificado convencional. Esto, entre otros, forma un conjunto de atributos para los cuales se prefiere el rectificado sin centros a otros métodos en entornos industriales.
¿cómo se utilizan juntas la muela abrasiva y la muela reguladora?
Las dos muelas abrasivas se juntan y se colocan para realizar las operaciones de rectificado de manera efectiva. La muela abrasiva giraba a alta velocidad, eliminando material de la pieza de trabajo a medida que realizaba su tarea. La muela reguladora, por el contrario, controlaba la velocidad a la que se alimentaba la pieza de trabajo a la zona de rectificado. Esta relación mantuvo la pieza de trabajo en una posición constante, lo que permitió un control preciso del diámetro. La rueda reguladora podría inclinarse en ángulo o moverse desde su posición, induciendo así una mejor acción de rectificado para diversas operaciones de rectificado. Por lo tanto, la acción combinada de estas ruedas da como resultado un rectificado sincronizado que acelera el proceso.
¿qué clasifica la función de una muela abrasiva en el proceso de rectificado sin centros?
La muela abrasiva se considera la herramienta más esencial para la eliminación estética de materiales en el rectificado cilíndrico sin centros. Durante el proceso de rectificado, se imparte una alta velocidad de rotación a la muela abrasiva para crear fricción para el rectificado desde la pieza de trabajo del lado del material. El material y el diseño de la muela influyen en gran medida en el proceso de rectificado en términos de velocidad y calidad del acabado. Por lo general, se eligen materiales abrasivos para fabricar la muela abrasiva de modo que se pueda lograr el acabado superficial y la precisión deseados. El rectificado de muelas abrasivas es otro requisito de la muela abrasiva para mantener su poder de trituración y obtener un resultado consistente durante todo el mecanizado.
¿cuál es la importancia de la rueda reguladora en el rectificado sin centros?
En el rectificado sin centros, esta operación de rectificado ocupa un lugar destacado en la rueda reguladora para controlar la velocidad de avance o la velocidad de avance y la orientación de la pieza de trabajo. Generalmente colocada en un ligero ángulo oblicuo, la rueda reguladora soporta la pieza de trabajo, dando estabilidad a medida que la pieza de trabajo gira contra la muela abrasiva. Esto garantiza un rectificado eficaz y la consecución del diámetro deseado. Al mover la rueda reguladora hacia adentro o hacia afuera y variar la velocidad, el operador puede establecer parámetros específicos dependiendo de las circunstancias de producción individuales. Por lo tanto, la rueda reguladora proporciona a la rectificadora sin centros toda la precisión y utilidad necesarias para sus funciones.



