














Обновлено в октябре 2026 г
Обработка Inconel затруднена, потому что концентрированное тепло, высокие силы резания, состояние материала, и химия инструмента-заготовки взаимодействуют на режущей кромке. эти сплавы, в частности суперсплавы на основе никеля, используются для коррозионной стойкости при высоких температурах. Однако они усложняют процесс обработки с ЧПУ Стабильные вырезы Inconel начинаются с правильной марки Inconel, оснастки и измеренного испытания.
Почему Inconel наказывает режущую кромку
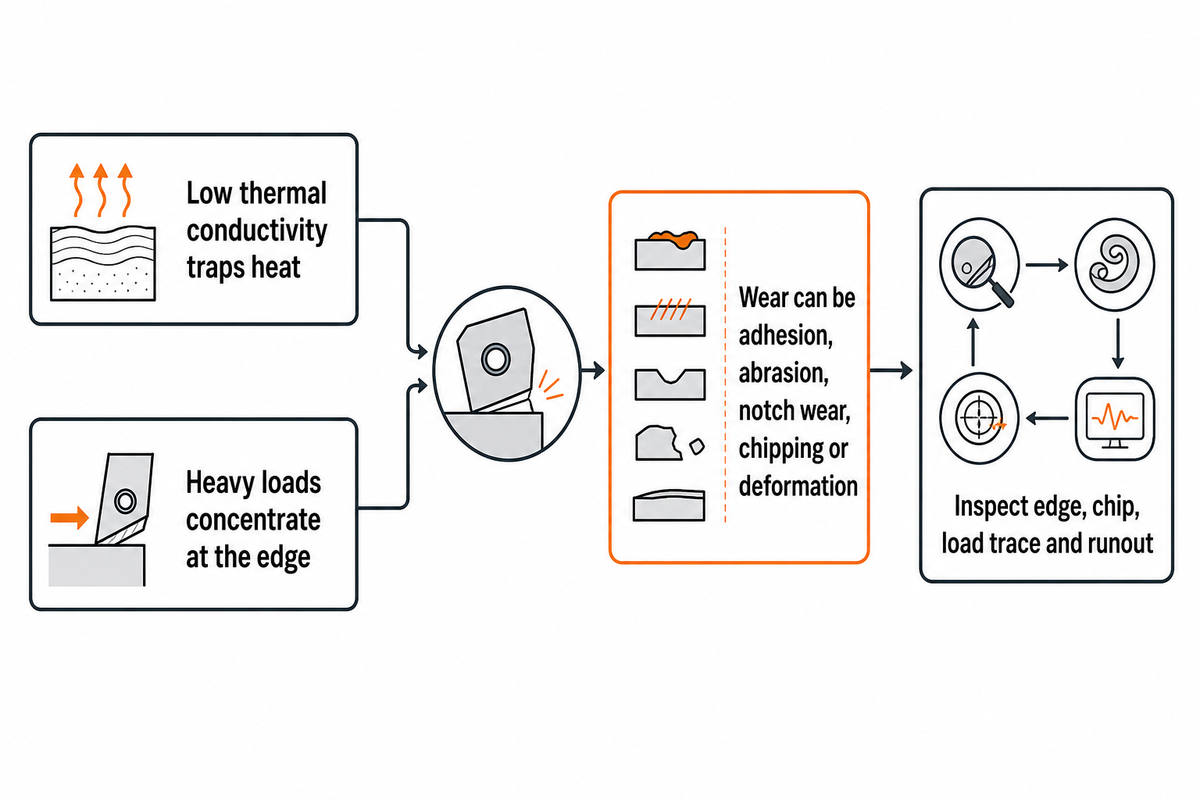
Низкая теплопроводность создает уникальные проблемы, потому что она улавливает тепло, в то время как тяжелые нагрузки концентрируются на краю. Супераллоги инконеля сохраняют прочность при повышенной температуре. Наклеп может развиваться наряду с адгезией, истиранием, диффузией, окислением, износом надреза, сколом и пластической деформацией. Эти связанные механизмы сужают технологическое окно, поэтому контролируют тепло, нагрузку и состояние кромок с помощью инструмента, держателя, охлаждающей жидкости и машины.
A Обзор открытого доступа за сентябрь 2025 г помещает сложность обработки в более широкое термическое, микроструктурное и технологическое поведение сплава. Он не присваивает ни одной универсальной глубине упрочненного слоя или температуре границы раздела, поэтому диагностика должна начинаться с наблюдаемого края, стружки, поверхности и нагрузки.
Распространенная ошибка: во время работы с Inconel снижение скорости подачи может привести к истиранию при сколе от биения, удара или слабого держателя. Начните проверку с края, скола, следа нагрузки и биения.
Граница доказательств: отделите тепло и нагрузку от видимого разрушения, затем проверьте одну поправку по тем же критериям проверки; ни один механизм износа или глубина недр не применяются к каждому никелевому сплаву, операции и методу охлаждения.
Инконель 718 против 625: Оценка и состояние меняют разрез
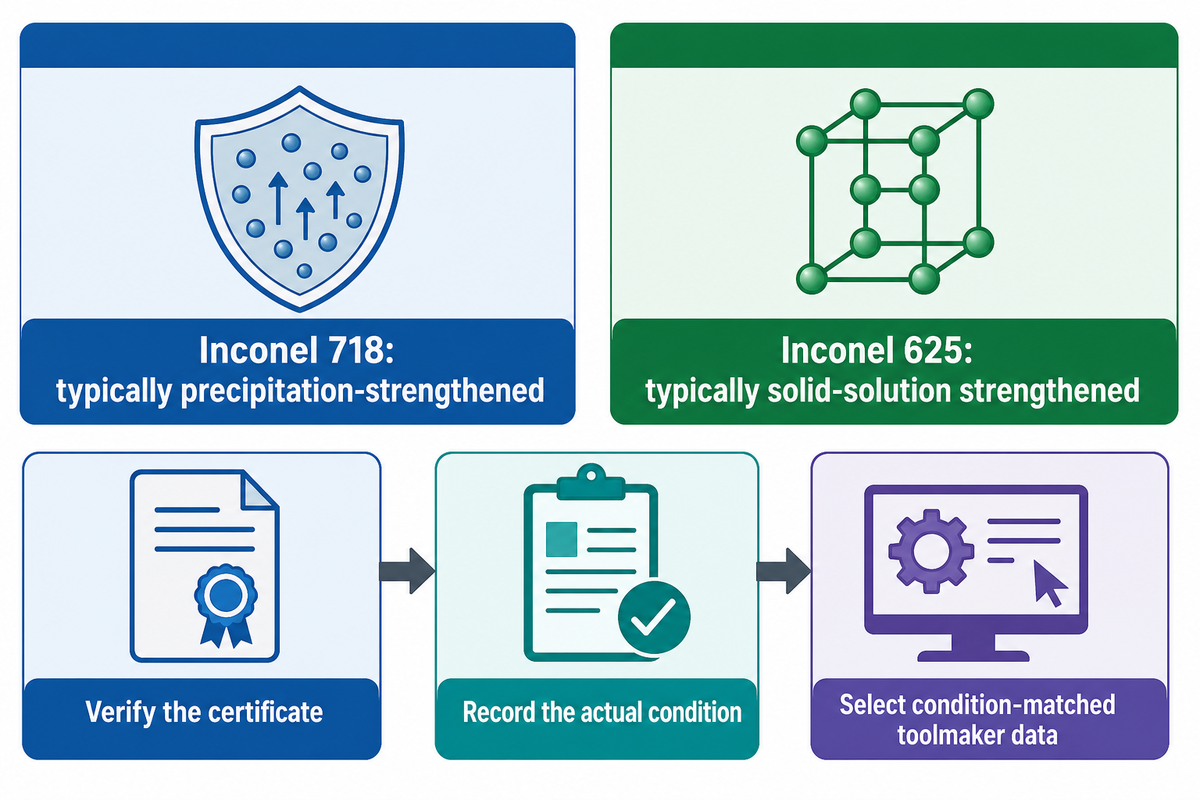
Сравните сплавы Inconel по марке и состоянию, поскольку индекс обрабатываемости AISI или общий рейтинг обрабатываемости не могут описать каждое подаваемое состояние. Inconel 718 обычно подвергается осаждающему упрочнению; Упрочнение твердым раствором обычно имеет место для Inconel 625. Химия, термическая обработка, свойства растяжения, форма продукта и предварительная обработка могут изменить износ инструмента.
| Проверьте перед программированием | Инконель 718 | Инконель 625 | Программирование действия |
|---|---|---|---|
| Укрепление государства | Условия, обработанные раствором или состаренные, различаются | Эффекты твердого раствора часто доминируют, но история старения по-прежнему имеет значение | Запишите фактическое состояние |
| Материальная идентичность | Спецификация и тепло/партия | Спецификация и тепло/партия | Проверьте сертификат |
| Правило передачи | Не переносите линию данных о старении на обработанный раствором запас | Не думайте, что каждое поставляемое состояние ведет себя одинаково | Выберите текущие данные инструментального устройства с согласованными условиями |
Как состояние усиления меняет разрез
А 2025 Инконель 718 исследование отметило, что в случае износа и шероховатости эти параметры не менялись вместе в условиях деформирования, аддитивной и термообработки. Исследование на Сплав 625 старение сообщаемые осадки, зависящие от состояния. храните сертификат и состояние рядом с пересмотренной программой для марок Инконель.
Выберите систему инструментов, а не только вставку
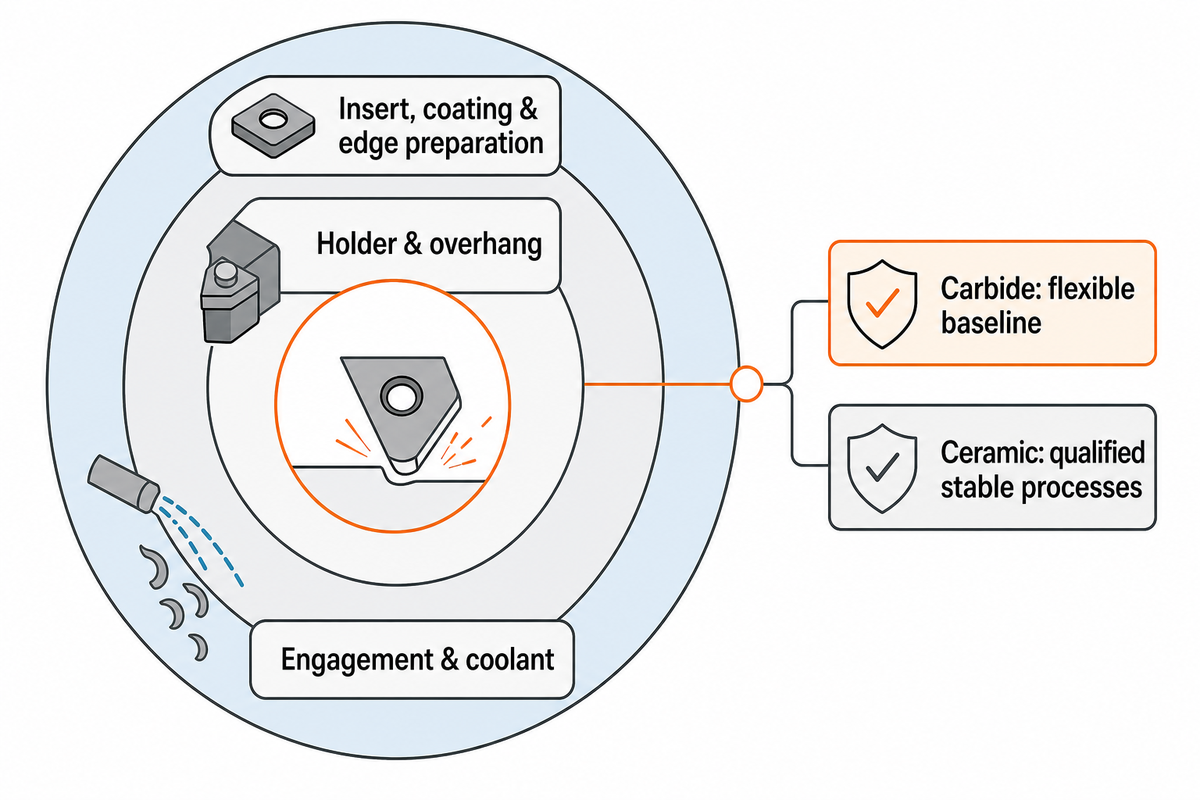
Выбор твердосплавных или керамических для Inconel включает рассмотрение твердосплавных вставок, инструментов с покрытием, подготовки кромок, угла свинца, держателя, свеса, зацепления, и охлаждающей жидкости. твердосплавные инструменты обеспечивают гибкую базовую линию; керамические инструменты подходят квалифицированные стабильные процессы. удар, прерывистый контакт, слабое приспособление, или тепловой удар может стереть керамическое преимущество.
Универсальных решений для Inconel не существует, поэтому используйте текущие данные, чтобы выбрать правильные инструменты и геометрию инструмента, а затем подтвердить окружающее типы режущих инструментов. Это карта принятия решений, а не диаграмма каналов и скоростей.
Выбор карбида и керамики благодаря стабильности
| Ситуация с разрезом | Практическая базовая | Проверка системы перед испытанием |
|---|---|---|
| Непрерывный поворот | Карбид с покрытием; квалифицированная керамика | Угол свинца, опора, охлаждающая жидкость |
| Прерванный поворот | Жесткий карбид | Влияние и вход |
| Стабильный лицевой фрезерный | Твердосплавная или квалифицированная керамика | Бегство, помолвка |
| Переменный карман | Твердосплавная концевая мельница | Путь к инструменту, перерезка чипов |
| Буровые работы | Сверло из спирального карбида | Охлаждающая жидкость, эвакуация |
| Тонкая стена | Острый карбид | Поддержка, отклонение |
| Длинный вылет | Жесткий карбид | Интерфейс, вибрация |
| Тяжелые грубые | Поддерживаемый край | Крутящий момент, чип-пространство |
| Отделка | Острый радиус | Износ, план поверхности |
Рассмотрим прерванное плечо: замена карбида керамикой может повысить скорость, но потерять края при входе в атмосферу. Статья о применении Sandvik Coromant 2025 года, опубликованная Aerospace Manufacturing and Design отделяет керамический шероховатый или промежуточный удаление от более резкой получистоты карбида и предупреждает, что тонкие стенки нуждаются в другой обработке. доказательства подтверждают системное решение, а не универсальный керамический умножитель скорости.
Установите скорость и подачу без магического числа
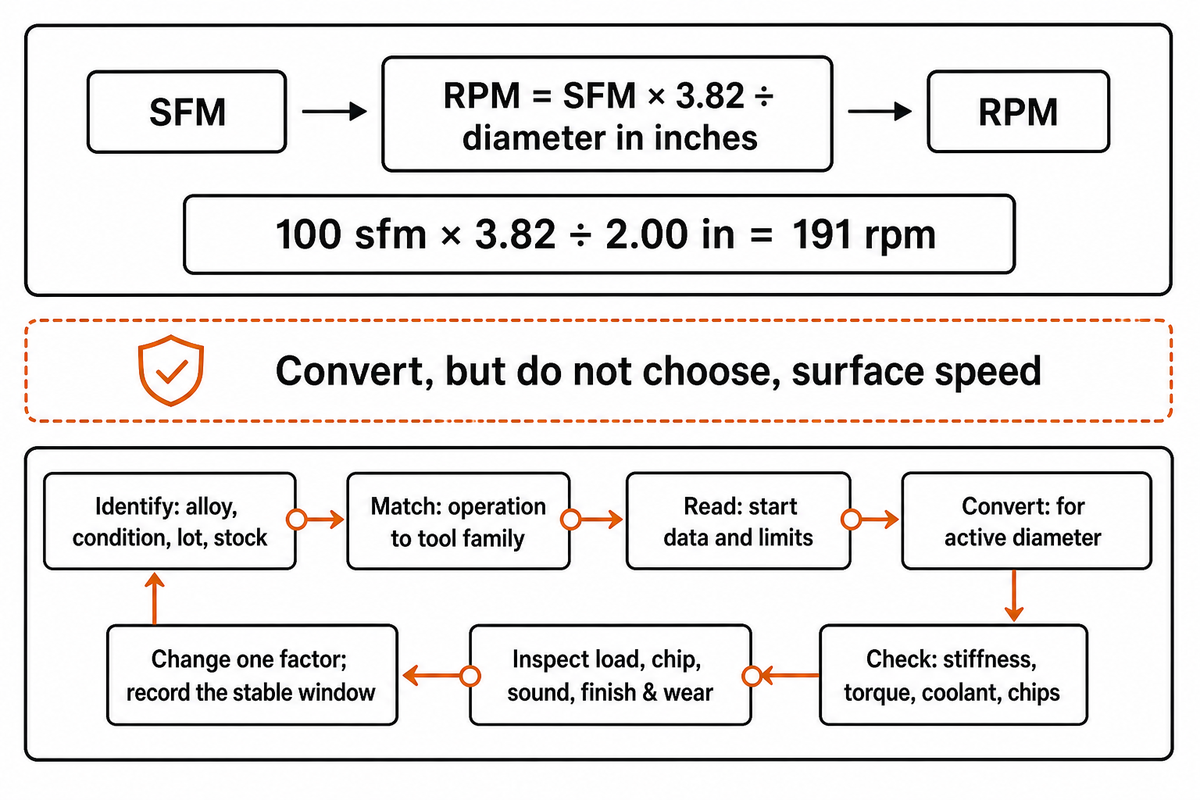
Начните с текущих данных для марки, инструмента, работы, диаметра, зацепления и охлаждающей жидкости. независимо от того, режем ли Inconel обычной механической обработкой или другим квалифицированным маршрутом, преобразуйте реальную настройку, проверьте пределы машины, проведите короткое испытание и оцените эффективность обработки по краям, чипу, нагрузке, звуку и поверхности.
обороты = УУЛ × 3,82 ÷ диаметр в дюймах. Эти обрабатывающие наконечники начинаются с ограничения: формула преобразует, но не выбирает скорость поверхности. пожалуйста, смотрите как рассчитать SFM для формулы и преобразования в метрику.
Предположим, данные инструментальщика дают 100 sfm при активном диаметре 2,00 Арифметика 100 × 3,82 ÷ 2,00 = 191 об/мин. Этот расчет только преобразует; проверьте полезный крутящий момент и сохраните все пределы источника.
Серийступенчатая последовательность первого выреза: советы по обработке инконеля
- Идентифицировать рюкзак, состояние, лот.
- Матч – операция семье.
- Читать start и пределы.
- Конвертировать – активный диаметр.
- Проверять нутряная сила, крутящий момент, охлаждающая жидкость, чипсы.
- Инспектировать нутряная нагрузка, звук, износ.
- Изменить один фактор – окно конюшни.
Граница доказательств: одно исследование сдвинуто с 0,08 до 0,24 мм/об, а шероховатость выросла с 0,75 до 1,2 мкм Ra. Результат остается неизменным.
Токарная обработка, фрезерование и сверление требуют различных элементов управления
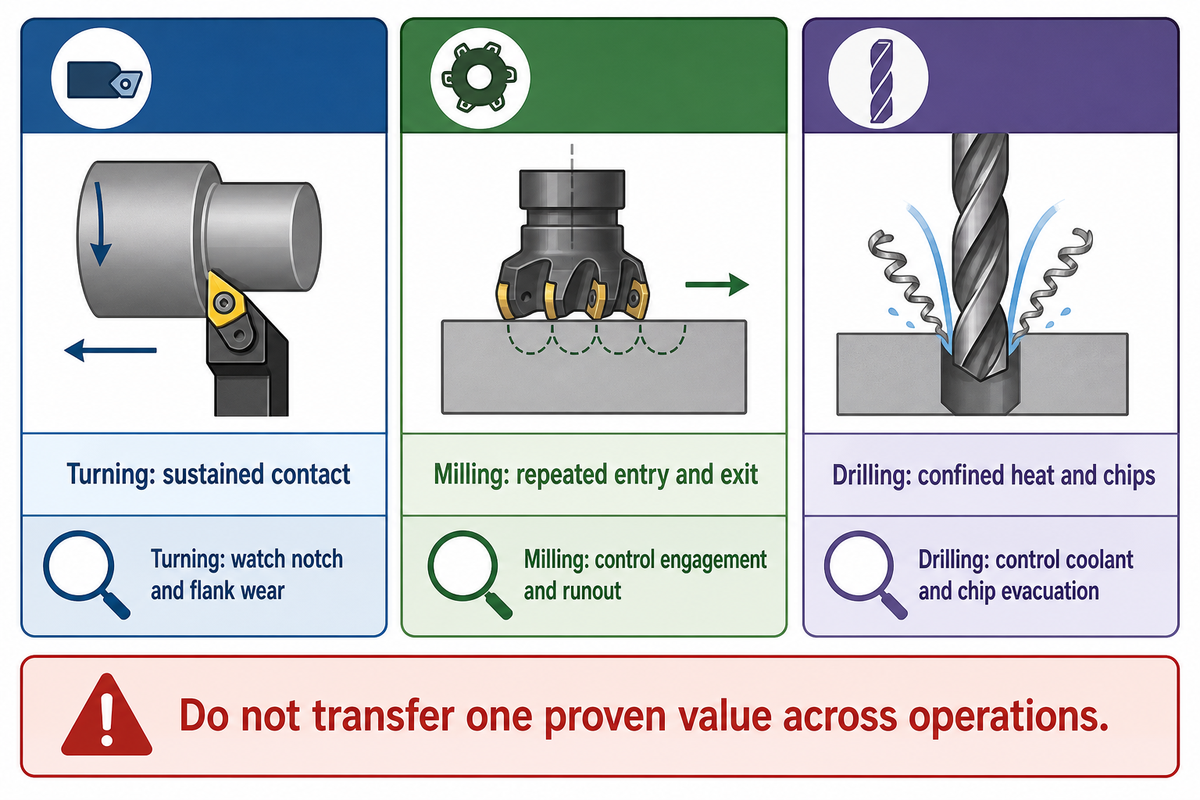
Операции токарной обработки, фрезерования и сверления подвергают край различным циклам контакта и путям стружки. Токарная обработка может поддерживать контакт; фрезерование добавляет многократный вход и выход; бурение ограничивает тепло и стружку. Поддерживайте положительное образование стружки, регулируя при этом зацепление, подачу охлаждающей жидкости под высоким давлением, проверку и стратегию выхода. Используйте сверление клюшкой только в том случае, если это позволяет наведение бура.
| Операция | Первичный контроль | Смотреть сначала | Избегать |
|---|---|---|---|
| Поворот | Стабильный вход, поддерживаемая вставка, направление чипа | Выемка по глубокой линии и износ по бокам | Жилье на диаметре |
| Фрезерование | Зацепление и биение | Чипы для ввода и повторного разрезания | Резкие качели помолвки |
| Бурение | Эвакуация охлаждающей жидкости по краям и стружки | Тенденция тяги, упаковка чипов, износ углов | Слепое применение одного цикла клевания |
Магазин, перемещающий проверенную стоимость токарной обработки в фрезерный вырез с четырьмя канавками, меняет термический цикл, толщину стружки и характер удара одновременно. Более безопасная передача обслуживания использует рекомендации по конкретной операции Токарная обработка и фрезерование с ЧПУ, затем возвращается к выбранному производителю резаков для фактического класса и зацепления.
Может ли ваша машина удерживать 3-зонное окно тепловой нагрузки инконеля?
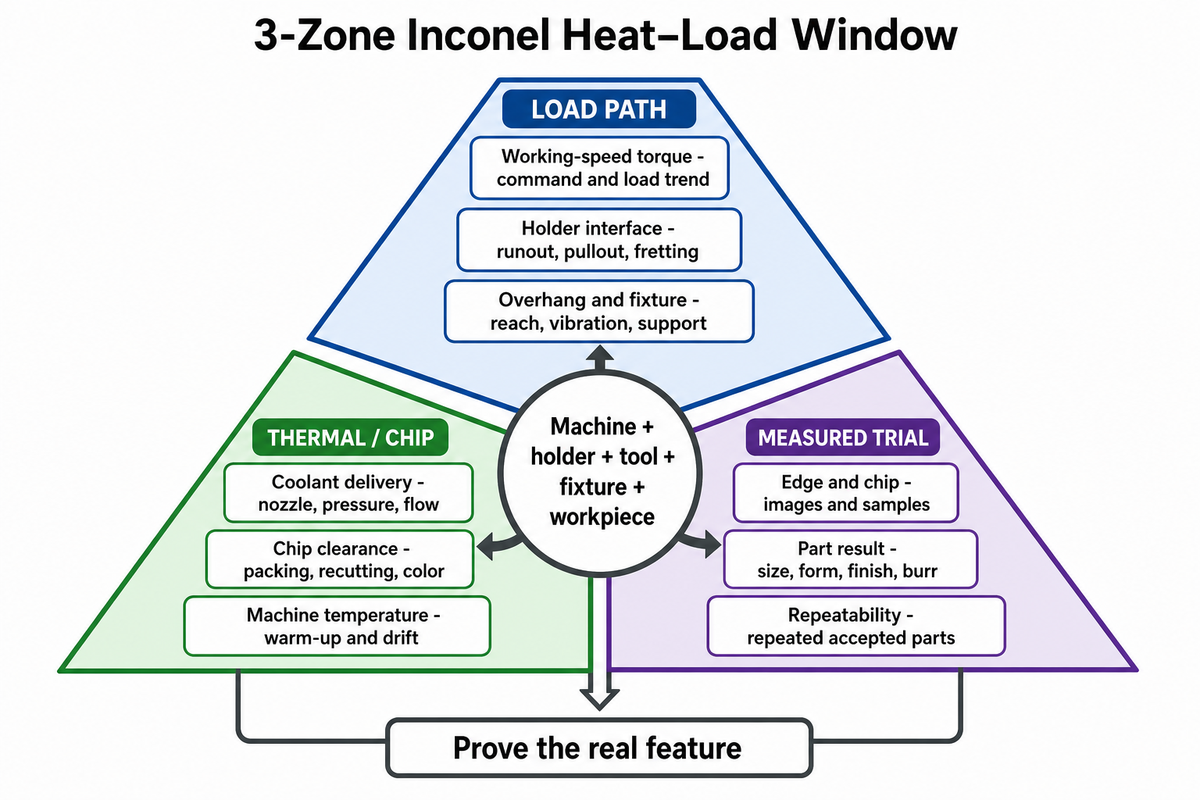
Машина готова к деталям Inconel только тогда, когда установка может держать стабильность траектории нагрузки, термо - и чип контроль, и измеренное пробное поведение все сразу Брошюра лошадиные силы, масса, размер конусности, или максимальное давление охлаждающей жидкости не могут доказать это Возможности принадлежат к системе машина-держатель-инструмент-фиксация-заготовка на предполагаемом срезе.
The 3-зонное окно тепловой нагрузки инконеля является практическим контрольным списком, а не сертифицированной моделью. Используйте его, чтобы сформулировать пробную версию для a металлический фрезерный станок или существующая ячейка; это машина, инструмент и частичное доказательство того, что требуется обработка Inconel.
| Зона | Элемент доказательств | Что записать на реальной функции |
|---|---|---|
| Путь нагрузки | Рабочий крутящий момент | Тенденция командования и нагрузки |
| Путь нагрузки | Интерфейс держателя | Бегство, вытягивание, волнение |
| Путь нагрузки | Свес и приспособление | Дотянуться, вибрация, поддержка |
| Термо/чип | Доставка охлаждающей жидкости | Сопло, давление, поток |
| Термо/чип | Очистка чипа | Упаковка, перерезка, цвет |
| Термо/чип | Температура машины | Разминка и дрейф |
| Измеренное испытание | Край и чип | Изображения и образцы |
| Измеренное испытание | Результат части | Размер, форма, отделка, заусенцы |
| Измеренное испытание | Повторяемость | Повторные принятые части |
A Исследование НИСТ соединяет устойчивость со скоростью и свесом. Используйте а вертикальный обрабатывающий центр покупая руководство, затем докажите особенность с реальным держателем, приспособлением и каналом охлаждающей жидкости.
Граница доказательств: ISO 230-3:2020 касается тепловых эффектов станков, но не обеспечивает ни лошадиных сил, ни давления охлаждающей жидкости, ни биения, ни порога свеса. Рекордная температура, крутящий момент, вибрация, износ и детали не дают точных результатов процесса.
Дерево принятия решений по использованию инструментов на основе сигналов: измените причину, а не симптом
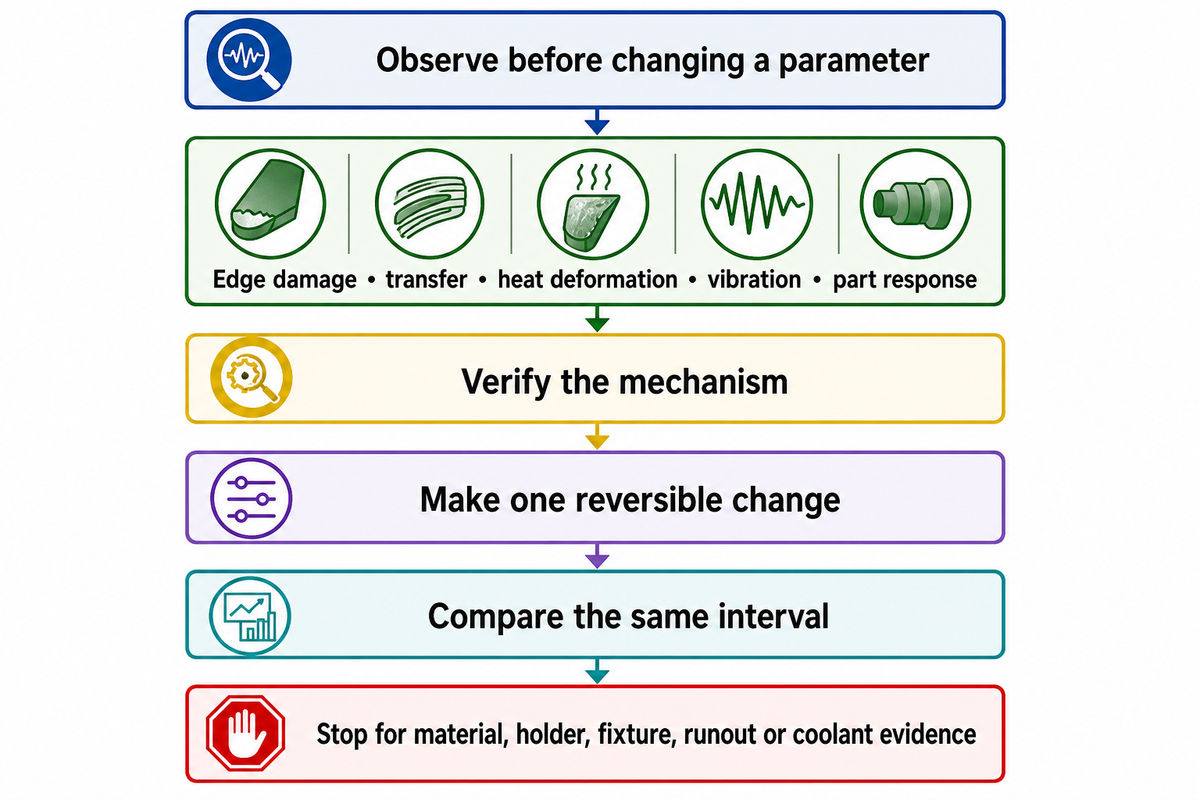
Дерево принятия решений по использованию инструмента на основе сигналов начинается с наблюдения, а не изменения параметров. Группируйте доказательства по повреждению кромок, передаче, тепловой деформации, вибрации и отклику детали. Проверьте механизм, внесите одно обратимое изменение и сравните тот же интервал; для болтовни NIST исследование стабильности длины инструмента показывает, что ширина чипа без трескования зависит как от скорости шпинделя, так и от выступа инструмента. Меняйте инструменты только при определенном пределе износа; прекратите настройку, когда доказательства указывают на материал, держатель, приспособление, биение или охлаждающую жидкость.
| Наблюдаемый тип | Вероятный механизм | Проверьте сначала | Обратимое изменение | Избегать |
|---|---|---|---|---|
| Выемка по глубокой линии | Жесткая граница/окисление | Должность, запись | Сменное взаимодействие | Та же линия насечки |
| Случайный чипирование | Удар/нестабильность | Биение, приспособление | Укоротить петлю | Скорость первая |
| Встроенный край | Адгезия | Чип, трансфер | Восстановить формирование чипа | Натирание корма |
| Фланговый износ | Истирание/диффузия | Износ | Одно одобренное изменение | Бегите, чтобы переломиться |
| Пластическая деформация | Тепло/нагрузка | Край, охлаждающая жидкость | Правильная доставка | Смена слепой подачи |
| Следы болтовни | Нестабильность | Частота, свес | Тестовая стабильная полоса | Исправление только с отделкой |
| Рост заусенцев | Износ/слабый выход | Тренд, край | Определенное изменение инструмента | Скрыть, сняв заусенцы |
| Упаковка чипа | Плохая эвакуация | Флейта, охлаждающая жидкость | Ясный путь | Более длинный слепой разрез |
| Размерный дрейф | Тепло/износ | Разминка, край | Отдельные поправки | Одно маскирующее смещение |
- Фотография через фиксированные промежутки времени
- Сохраните одну особенность и метод проверки
- Записывайте чип, загрузку, отделку и размер
- Появляется биение или повреждение держателя
- Охлаждающая жидкость не попадает в край
- Контроль материала или приспособления неизвестен
Граница доказательств: один витрина измененная геометрия, от 38 до 60 sfm, и глубина реза от 0.075 до 0.15 в. Множественные изменения делают это доказательством системы, а не универсальной настройки.
Лестница доказательств для реальных возможностей Inconel
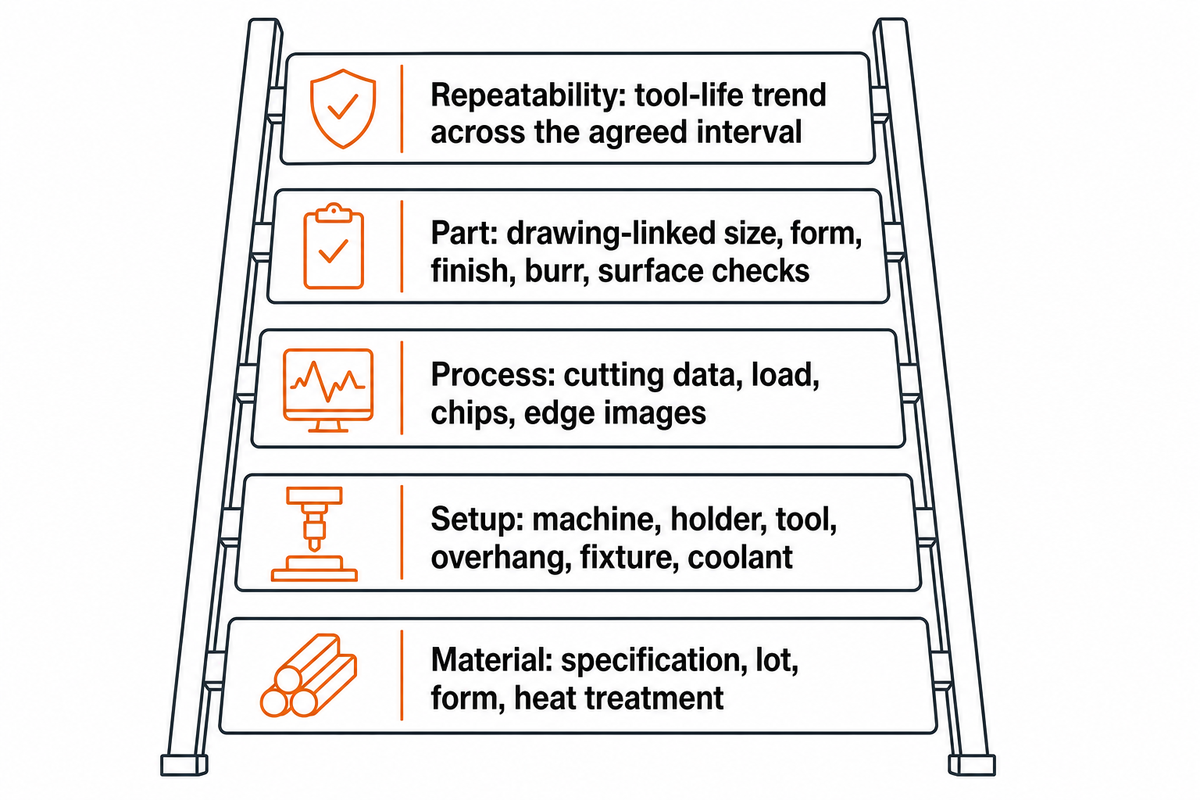
Точная инженерия для Inconel требует связанных записей, а не утверждения, что цех режет твердые металлы. Для аэрокосмических применений покупатели аэрокосмической компании Inconel должны запросить идентичность материала, данные процесса, срок службы инструмента, отслеживаемые сигналы, проверку с помощью чертежей и повторяемость. Сертификат и демонстрация свежего инструмента отвечают на разные вопросы.
- Материал: спецификация, партия, форма, термическая обработка.
- Настройка: станок, держатель, инструмент, свес, приспособление, охлаждающая жидкость.
- Процесс: данные резки, нагрузка, чипы, изображения краев.
- Часть: размер, форма, отделка, заусенцы, проверки поверхности.
- Повторяемость: тенденция срока службы инструментов на согласованном интервале.
Перефраз: Программа обработки NIST связывает интегрированные измерения, модели, основанные на физике, и искусственный интеллект с мониторингом машин и производственных процессов в реальном времени.
В этом описании NIST объясняется мониторинг процесса, а не порог Inconel. Для аэрокосмических работ, САЭ AS9102C записи первой статьи фреймов. Утверждение по-прежнему не доказывает неопределенное окно срока службы инструментов; добавьте устойчивые записи и триггеры переквалификации.
Для этого руководства не было предоставлено ни одного показателя производства частного Inconel. Inconel широко используется в аэрокосмической отрасли. Для конкретной работы сравните имеющиеся записи с реальным признаком и планом приемки.
Граница доказательств: одно оторванное исследование измерения целостности поверхности с использованием усталостных испытаний при 450 °C. Одного только контроля размеров может быть недостаточно для критически важных деталей; однако это исследование не может сертифицировать другой цех, машину или компонент турбины.
Часто задаваемые вопросы
Трудно ли обрабатывать Inconel?
Да, он может быть обработан, если процесс контролируется. низкая теплопроводность, сохраняемая горячая прочность, закалка работы, химическое сродство, и твердые фазы могут концентрировать нагрузку на режущей кромке. жесткая удержание, подходящая острая оснастка, положительное образование стружки, контролируемое зацепление, доставка охлаждающей жидкости, и ранний контроль износа имеют значение более чем замедление каждого параметра.
Какая конечная фреза лучше всего подходит для механической обработки Inconel?
Не существует ‘лучшей’ концевой фрезы для каждого выреза Inconel. Прочная мелкозернистая концевая фреза из карбида с соответствующим нанесению покрытием и геометрией свободного вырезания является практичной базовой линией. Выберите количество флейт, спираль, диаметр, подготовку углов, доставку охлаждающей жидкости и свес для кармана, радиальное зацепление, состояние материала и жесткость машины. Керамику можно рассматривать как стабильный процесс, прошедший квалификацию.
Почему Inconel 718 сложно обрабатывать?
Инконель 718 сохраняет прочность при температуре резания, плохо проводит тепло, затвердевает и может содержать упрочняющие осадки и твердые фазы, которые увеличивают нагрузку на кромку.Прилагаемые условия имеют значение: состаренный материал может резать иначе, чем материал, обработанный раствором. Спецификация, термическая обработка и форма продукта должны быть подтверждены перед выбором данных инструментальной машины или сравнением срока службы инструмента.
Можно ли измельчить Инконель?
Да. когда цеха мельница Инконель, жесткое удержание с контролируемым зацеплением и адекватным оснасткой, надежное вакуумирование стружки, и никакое трение или жилище может быть полезным. подход зависит от ряда факторов, таких как сорт, термическая обработка, резак, особенность, доставка охлаждающей жидкости, свес, и динамика машины. проверьте процесс для реальных условий перед началом производства.
Какие скорости резки и подачи рекомендуются для Inconel?
Никакая универсальная скорость и подача не безопасны Работайте с данными для группы сплава и марки, как это предусмотрено текущими данными инструментальщика Для каждой операции обратите внимание на тип зацепления, состояние и охлаждающей жидкости. преобразуйте в фактический диаметр и проверьте нагрузку, чип, звук, отделку, и износ во время контролируемого разреза, изменяя только одну переменную за раз.
Создайте окно процесса, которое вы можете защитить
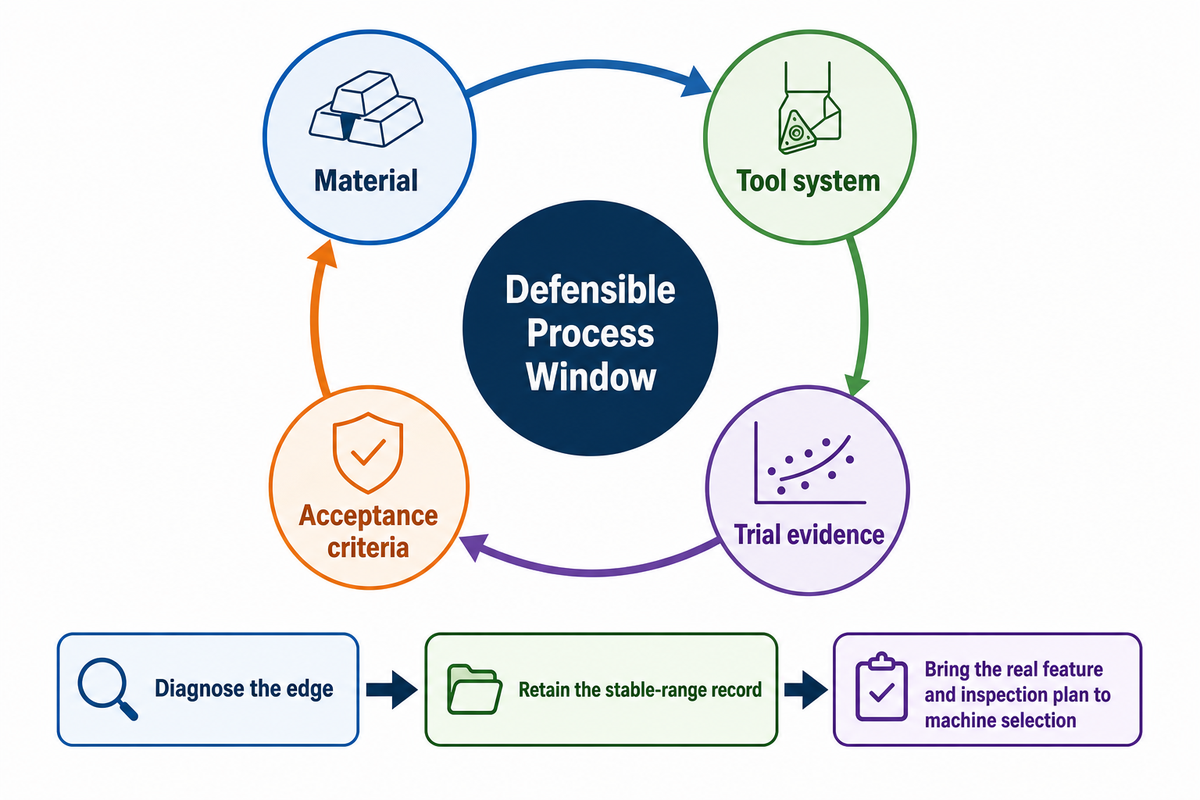
Обработка Inconel является контролируемой работой. защищенное окно процесса соответствует материалу, системе инструментов, пробным доказательствам и критериям приемки компонентов Inconel. Держите эти задачи и решения обработки внутри фиксированной границы процесса: диагностируйте край, сохраняйте запись стабильного диапазона и доведите функцию, состояние, оснастку, охлаждающую жидкость и план проверки до выбора машины.
Об этом руководстве
Автор: Карри. данное руководство не заменяет данные инструментальщика, материальный сертификат, обзор рисков, контролируемое испытание.
Ссылки и источники
- Обзор сплава Инконель Международный журнал терможидкостей
- Исследование материального состояния Inconel 718 ПабМед Центральный
- Сплав 625 старение ИСИДЖ Интернэшнл
- Статья о применении Sandvik Coromant для обработки никелевых сплавов Аэрокосмическое производство и проектирование
- Инконель токарное исследование Механика и промышленность
- Поверхности устойчивости длины инструмента НИСТ
- ИСО 230-3:2020 ИСО
- Программа обработки НИСТ
- AS9102C САЭ Интернэшнл
- Целостность и усталость поверхности Университет Мондрагона



