














Updated November 2026
- Equipment: industrial metalworking CNC equipment, including lathes and machining centers.
- Buyer: a factory adding its own production capacity.
- 比較基準:配置相同的機台、相同的交貨範圍與試車責任。
- 目的地範例:美國;進口與廠區要求依目的地而定。
以下說明如何從中國採購用於生產的 CNC 工具機:下單前先確認機台配置、工廠測試、完整交貨成本與安裝負責人。將簽署的報價單與核准的首件加工結果連結。
一個小細節就可能影響採購決策。公開的 CK6130 技術報價列出 48 mm 主軸孔徑、45 mm 棒材直徑,以及 40 mm 選配中空夾頭拉桿孔徑。選擇最後一項選配後,即使機型名稱不變,工件可通過的孔徑也會改變。
- 較低的基本價格可能未包含刀具、吊裝與試車費用。
- 主軸孔徑、可用棒材容量與拉管通道是彼此不同的配置限制。
- Axis-test results and a finished-part inspection answer different acceptance questions.
- For a US ocean shipment, import-data preparation starts before foreign vessel loading.
1. Choose the machine and the buying route
根據您要加工的零件選擇機台,再選擇能補足廠內人力無法處理工作的採購方式。若要直接下單,必須有人負責物流與試車。透過經銷商採購也要確認相同的服務範圍:有當地業務辦公室,不代表對方承諾提供服務。
為您的工廠選購新的 CNC 金屬加工機台時,應考量哪些主要項目?
主要考量包括零件幾何形狀、材料、圖面公差、批量需求、工件夾持、程式規劃,以及啟動生產所需的服務。提供相同的圖面與製程說明給入選的中國供應商,讓每家都能推薦合適的生產機型,並說明例外項目,而不是針對內容不明的需求報價不同機台。
依零件所需的製程選擇 CNC 設備。圓軸與圓盤類工件適合使用 CNC 車床;稜柱面、凹槽與孔位則適合使用 CNC 銑床。先從 industrial lathe range 或者 立式加工中心 符合製程需求的機台開始選擇。適合板材加工的 CNC 雕刻機,與用於金屬切削的 CNC 立式綜合加工中心,起點並不相同。DATUM 的 first-machine buying advice 也區分了雕刻機、龍門銑床與立式綜合加工中心。
提出銑削需求時,應列出工件與治具所需空間、工作台負載、刀具可達範圍、主軸介面及所需加工項目。請各家供應商說明如何夾持同一零件,以及刀具如何加工各項特徵;比較建議的架設流程,不要只看軸數。若考慮臥式綜合加工中心,也要討論交換工作台、治具可及性與排屑方式。
零件圖面也能提供銑削架設方案的驗收項目。
- 訂單中應清楚列出已配置的機台與雙方同意的選配項目。
- Assign the forwarder, import entry and destination rigging.
- Price remote support and any on-site work separately.
- 以相同機台與選配清單作為比較基準。
- 確認經銷商承接哪些交貨與安裝工作。
- 以書面確認服務區域與回應安排。
若工廠沒有程式設計人員、電氣技師或試車聯絡人,支援範圍的缺漏可能比價格更早決定採購方式。較廣泛的供應商搜尋工作請參考 China machine-tool sourcing guide;接著依照這個順序,將候選名單轉化為可執行的訂單。
4-Link Quote-to-Cut Ladder
「4 環節報價到首件階梯」串聯配置、性能驗證、實體交貨與生產交接,並為每個環節指定負責人。
這是一套採購方法:在承諾進入下一階段前,先處理尚未完成的交接事項。測試影片不能代表運費工作已完成。付清運費也不代表操作人員訓練已完成。
若某個環節沒有負責人,就將該工作納入書面範圍,或選擇能提供這項服務的採購方式。
2. Freeze the configuration before comparing CNC quotes
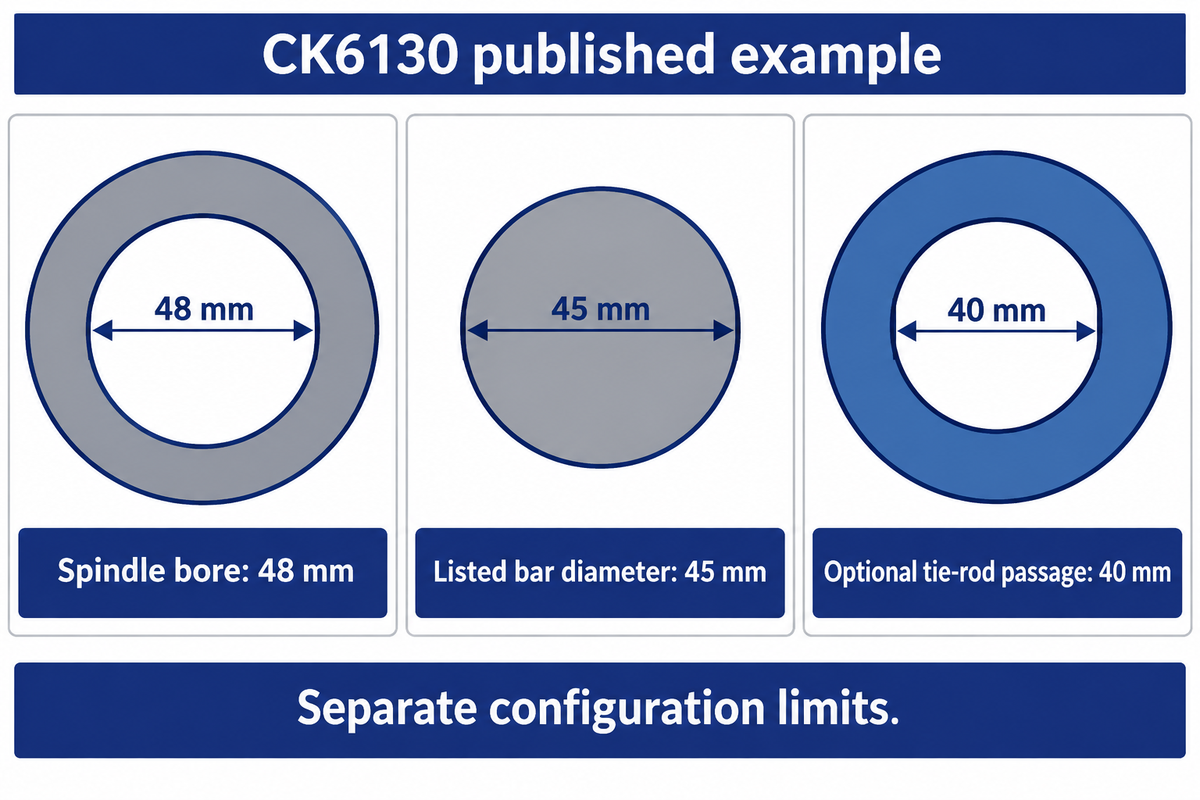
CK6130 範例分別列出 48 mm 主軸孔徑、45 mm 棒材直徑,以及 40 mm 選配拉桿通道。逐項比較所選配置。鎖定所需性能與指定選配項目,同時允許賣方針對同等替代方案報價,但必須清楚標示差異。
這些數值來自 ANTISHICNC 的 公開 CK6130 技術報價單。這些項目各自代表不同的實體限制。若買方打算將列出的 45 mm 棒材送入機台,不可把這項容量套用到 40 mm 拉桿選配上。
夾頭、油壓缸、棒材支撐與棒材周圍的空間,都應納入所選的工件夾持方案。 車床夾頭選型指南 說明了應納入的介面。
Common issues with ordering Chinese CNC machines with custom specifications?
常見問題包括選配遭到替換、控制器說明不一致、可用空間縮減,以及配件被當成標準配備另外計價。使用受版本控管的配置表,列出內含/選配項目及各項差異的報價。凡是會影響零件加工程式、工件夾持或服務介面的變更,都應在製造前取得客戶負責工程師核准。
刀塔的選擇會改變可用長度。 CK6150 技術方案 資料列出 CK6150/1000 搭配 6/8 工位刀塔時,最大車削長度為 850/730 mm。其 82/130 mm 主軸選項、80/128 mm 棒材數值與 65/118 mm 選配拉桿數值各自成對,代表不同的替代配置,不能把各項最大值拼成同一台機器。
假設某工廠採購棒材送料的軸類加工機台。採購人員看到 CK6130 列出的 45 mm 棒材數值,為了減少人工作業而選擇中空夾頭。生產部門接著檢查所選的拉桿通道,發現其限制為 40 mm。
這批棒材無法以該工件夾持方式沿著這條路徑送入機台。下單前,團隊必須更改所選配置或調整製程;只檢查 48 mm 主軸孔徑會漏掉這項衝突。因此,比較報價時,兩邊都必須採用相同的棒材進料路徑與工件夾持方式。否則,較低的價格可能代表機台無法使用預定的送料方式。
控制器名稱尤其需要仔細確認。CK6130 文件在設備說明中使用 GSK 980TC3,在報價項目中則使用 GSK980TDI。請在訂單表上確認所選版本。
若選用該中國公司的 Siemens 或 FANUC 版本,請在訂單中列明實際型號、授權功能、程式傳輸方式、後處理器相容性,以及該控制器的操作訓練。
Copy these fields into the quotation request.
| 參數 | Configuration details | 為什麼這很重要 | 如何驗證 |
|---|---|---|---|
| Bar passage | CK6130 example: 48/45/40 mm are separate fields | Optional workholding can restrict stock | Selected spindle, chuck and tie-rod drawing |
| Usable turning length | CK6150/1000 example: 850/730 mm for 6/8 positions | Turret option changes the envelope | Interference drawing with actual tools |
| 控制器 | Exact model and licensed functions | Program compatibility and recovery | Signed bill of materials and program trial |
| Electrical supply | Site voltage, frequency and selected load | Determines the installation interface | Machine electrical schedule accepted by installer |
| Part acceptance | Drawing dimensions, units and test conditions | Defines the required level of precision | Agreed inspection report and measurement method |
| Delivery and service | Named place, installation tasks and territory | Closes the transfer to production | Priced scope and named responsible parties |
每次更新報價時,都要附上所選機台配置。公開尺寸是供應商過往文件中的範例;目前訂單必須標明自身適用的文件版本。 ISO 13041-1:2020 也區分車床配置、受控軸術語與操作測試,有助於將規格與驗收部分分開處理。
3. Compare the ready-to-cut cost, not the machine price
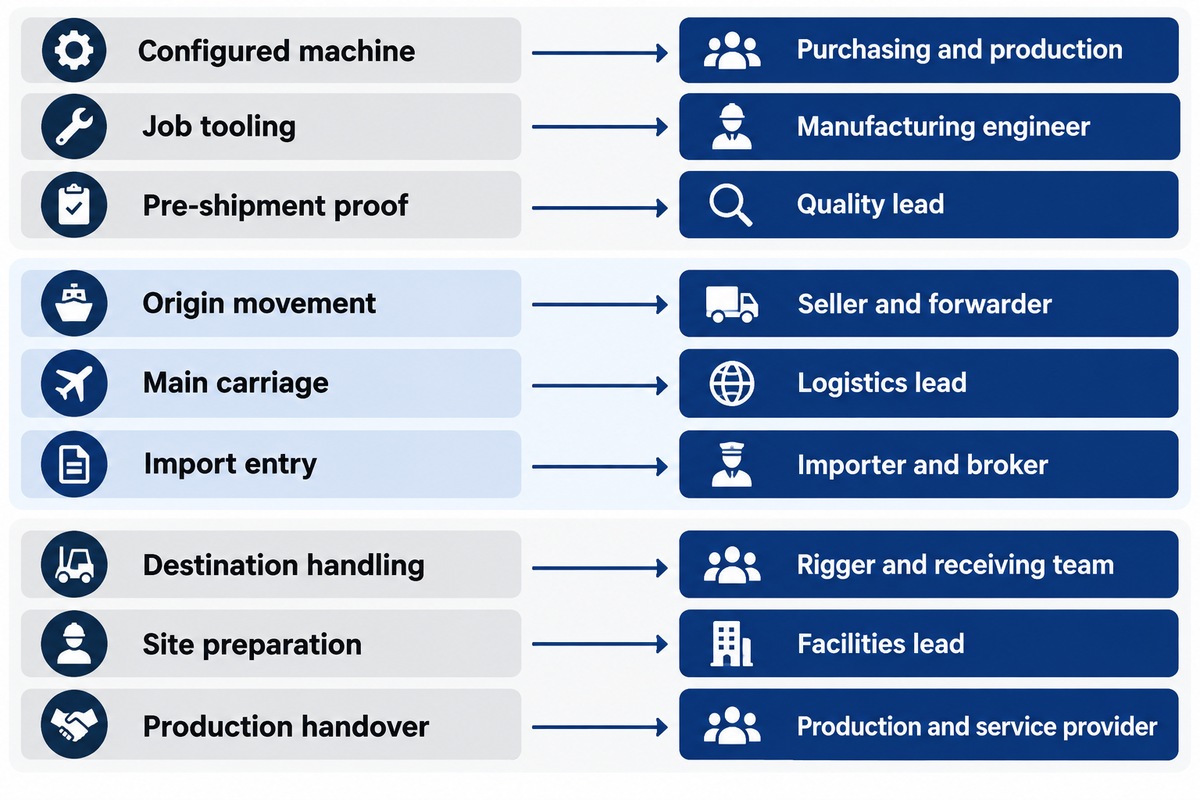
比較讓已配置機台能在您的廠區產出合格工件所需的現金支出。機台價格、送達成本與可立即投入切削的成本涵蓋不同工作。決定哪份報價更划算前,先為每項未列入的工作訂出價格或指定負責方;未說明的項目仍屬未確認範圍。
從中國採購 CNC 工具機時,價格是最重要的考量嗎?
不是。應等到報價涵蓋相同功能與相同交貨範圍後再比較成本。即使未完整包含所需項目,價格看似合理的方案仍可能讓您的工廠承擔設備運作所需的其他工作。
比較配置、檢驗、運輸、安裝與服務,再評估安裝完成後的產出是否值得這筆支出。
ANTISHICNC 目前的產品清單將 CK6130 的 USD 8,050 標示為 FOB Shanghai。其連結報價日期為 July 21, 2023,將 USD 8,050 標示為 EXW Shanghai,並註明有效期為 30-day。這些文件表示應重新開立報價,並統一約定報價基準;兩者都不是目前送達美國的報價。
| Cost group | Factory-direct comparison | Dealer/integrator comparison | Owner before order release |
|---|---|---|---|
| Configured machine | Selected controller, turret and chuck | Same usable configuration | Purchasing and production |
| Job tooling | Tools, holders and fixtures priced | Identify included application tooling | Manufacturing engineer |
| Pre-shipment proof | Trial, inspection and correction scope | Factory and local acceptance split | Quality lead |
| Origin movement | Collection, export handling and packing | Identify origin costs inside package | Seller and forwarder |
| Main carriage | Freight, cargo cover and exclusions | Named transport boundary | Logistics lead |
| Import entry | Applicable duties, fees and broker | Importer-of-record assignment | Importer and broker |
| Destination handling | Delivery, unloading and rigging | Separate dock delivery from placement | Rigger and receiving team |
| Site preparation | Power, floor, air and extraction | List contractor exclusions | Facilities lead |
| Production handover | Programming, training and commissioning | Define included start-up work | Production and service provider |
費用包括已配置機台,加上未重複計算的刀具、測試、物流、進口、廠區與啟動成本。已包含在套裝內的項目不要重複計算。經銷商可以列出未含項目;工廠也可以列出已包含的服務。
The written scope determines the answer.
Nathan Abadi of financing provider Excel Capital Management’s published US work-cell planning example 說明了這些項目如何影響預算。此案例假設機台、旋轉工作台與機器人工作單元為 USD 300,000,吊裝/公用設施/廠區準備費用為 USD 15,000,刀具與工件夾持費用為 USD 15,000,程式規劃、試加工與訓練費用為 USD 10,000。計算方式為 USD 300,000 + 15,000 + 15,000 + 10,000 = USD 340,000。這些額外費用用於支付工作單元預算之外的指定項目。這是作者提出的假設性規劃案例,不是中國機台報價,也不是通用的進口成本加成比例。
現金流敏感度分析也有參考價值:試車延遲會使模型中的現金需求增至 USD 211,000,並將現金回收時間推遲至第 28 個月。採購時,財務部門應評估從支付設備款到收到合格零件貨款之間的延遲。生產部門則應依照預定訂單,將檢驗與搬運時間納入,確認產能假設。
4. Select the supplier and define its service scope
選擇能供應所需設備,並願意針對您的所在地承接明確技術與服務範圍的賣方。請區分機台製造商或設備供應商,以及報價提供加工成品零件的公司。
在將交易平台上的商家資料視為可信供應商之前,先確認確切機型、書面交付項目與支援管道。
可靠的 CNC 工具機製造商應提供什麼?
可靠的 CNC 工具機製造商應提供建議配置、特定機型的技術文件、相關測試計畫、安裝資料及明確的服務安排。這些資料能讓採購、品管與生產部門依照同一份訂單說明作業。請賣方列明預期由您的工廠或當地承包商負責的工作。
中國的 CNC 加工公司名單,通常列出承接客製加工服務的外包商。採購 CNC 加工服務或其他零件加工產能,與為自家廠區購買機台是兩回事。請在詢價時明確說明您要採購的是工業用 CNC 工具機,並註明加工製程。ANTISHICNC 公開了 CK6130 和 CK6150 CNC 車床文件,目前的銑削產品系列頁面則列出 VMC650 和 VMC855 立式綜合加工中心。
這些資料可作為設備候選名單,但不能代表全國排名或當地服務網絡。報價仍須列明目的地的支援安排。
即使比較的是中國各地工廠,品牌規模、區域分類與「先進 CNC 機台」等用語,也很難解決服務問題。書面服務範圍應明確指定由哪些單位負責供應替換零件、診斷警報、到場服務、差旅與零件運費。經銷商的銷售承諾也必須得到其服務部門認可。
「服務部門不會履行任何沒有白紙黑字寫下來的承諾。」
這種情況在兩種採購方式中都可能發生。若廠長預期隔天就有人到場協助,但採購只買了遠端故障排除服務,設備故障後才會發現這項落差。
在訂單仍可修改時,確認服務區域、服務時間、升級聯絡窗口與零件運送責任。也要討論替換零件的供應鏈:確認由誰訂購零件,以及由誰運送到您的廠區。
5. Agree the factory test and payment milestones
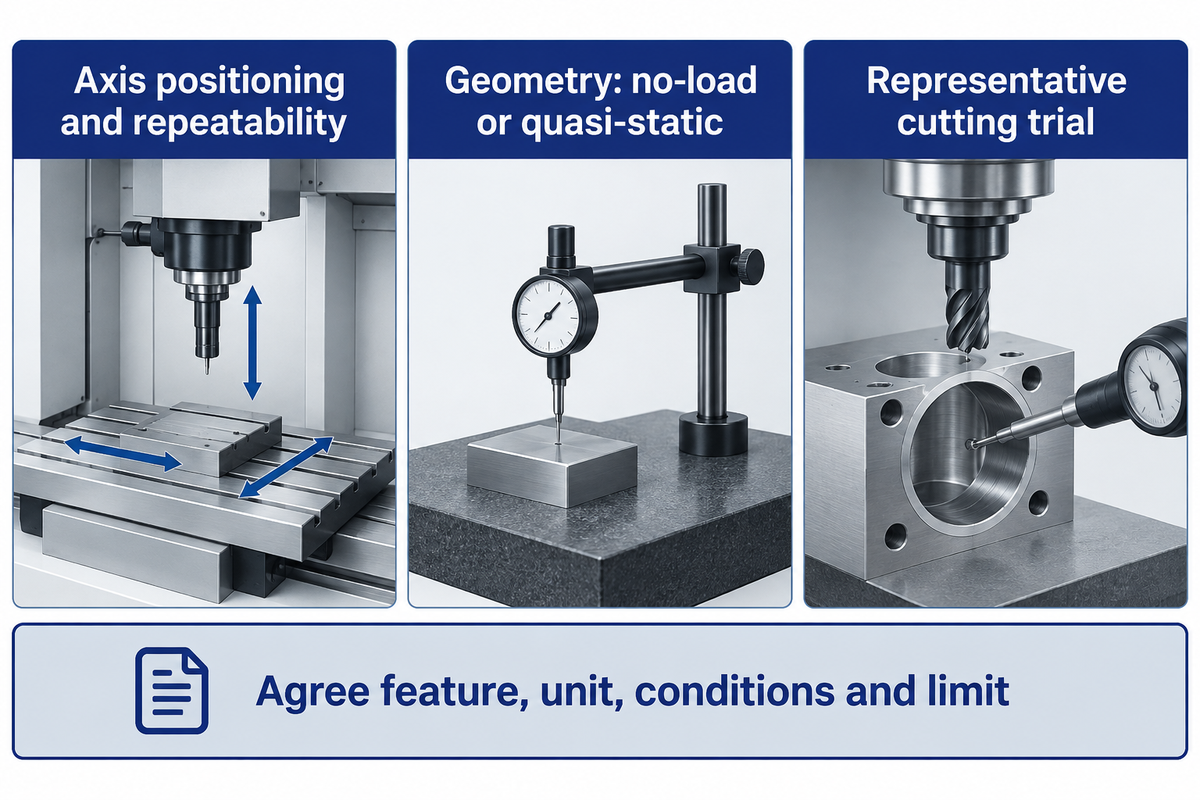
製造前先訂明測試條件、驗收量測項目與付款文件。軸向定位、幾何精度測試與代表性切削試驗,會各自提供不同資料。每個付款階段都應對應合約要求的證明文件,並說明測試不合格時如何修正,以及出貨前如何複測。
ISO 230-2:2014, confirmed in 2025,說明如何直接量測數值控制軸的定位精度與重複定位精度。 ISO 230-1:2012 addresses geometric accuracy under no-load or quasi-static conditions and excludes operational testing.
依照具代表性的材料、工件夾持方式、刀具路徑與檢驗方法規劃試加工。若要以 CNC 精密加工公差嚴格的合金零件,品管檢查時應記錄材料狀態、基準配置、刀具補正值與暖機狀態。使用三次元量床?
請與品管部門協調,確認雙方了解量測流程與報告方式。請使用 加工公差指南 ,協助判斷圖面所管控的項目。
不要將 CK6130 文件中的 0.001 mm 最小設定單位,與實際達成的零件公差混為一談。其技術表格分別列出機台尺寸、定位相關驗收項目與切削檢查項目。驗收訂單必須列出量測特徵、單位、測試條件與合格/不合格標準。
假設某次生產交接要求孔徑與配合端面符合核准圖面上的要求。即使機台定位報告合格,刀具偏擺或治具仍可能造成加工後的孔徑偏差。接著,供應商與買方依照約定的工件夾持方式與刀具順序試加工、檢查成品特徵、記錄程式版本,並修正任何不合格項目。
簽署前,品管主管也會確認由誰量測各項特徵、適用哪個版本的圖面,以及不合格特徵如何修正與複測。最後得到的是一件製程範圍明確且驗收合格的樣品,而不是宣稱型錄精度適用於所有零件。
付款工具與測試方法應分開處理。 US International Trade Administration’s letter-of-credit procedure 說明銀行會檢查單據是否符合信用狀條款。若付款取決於檢驗或驗收報告,合約內容必須與所需文件的文字一致。銀行審查文件,並不代表已實際進行切削試驗。
- 列出必要測試,以及有權核准紀錄的人員。
- 訂明不合格項目的修正方式,以及複測後所需的證明資料。
- 將付款條件及所需文件,與協議的驗收時間點相互對應。
- 確認配置、測試紀錄與包裝範圍均符合約定後,再放行出貨。
6. Close the site requirements before shipment
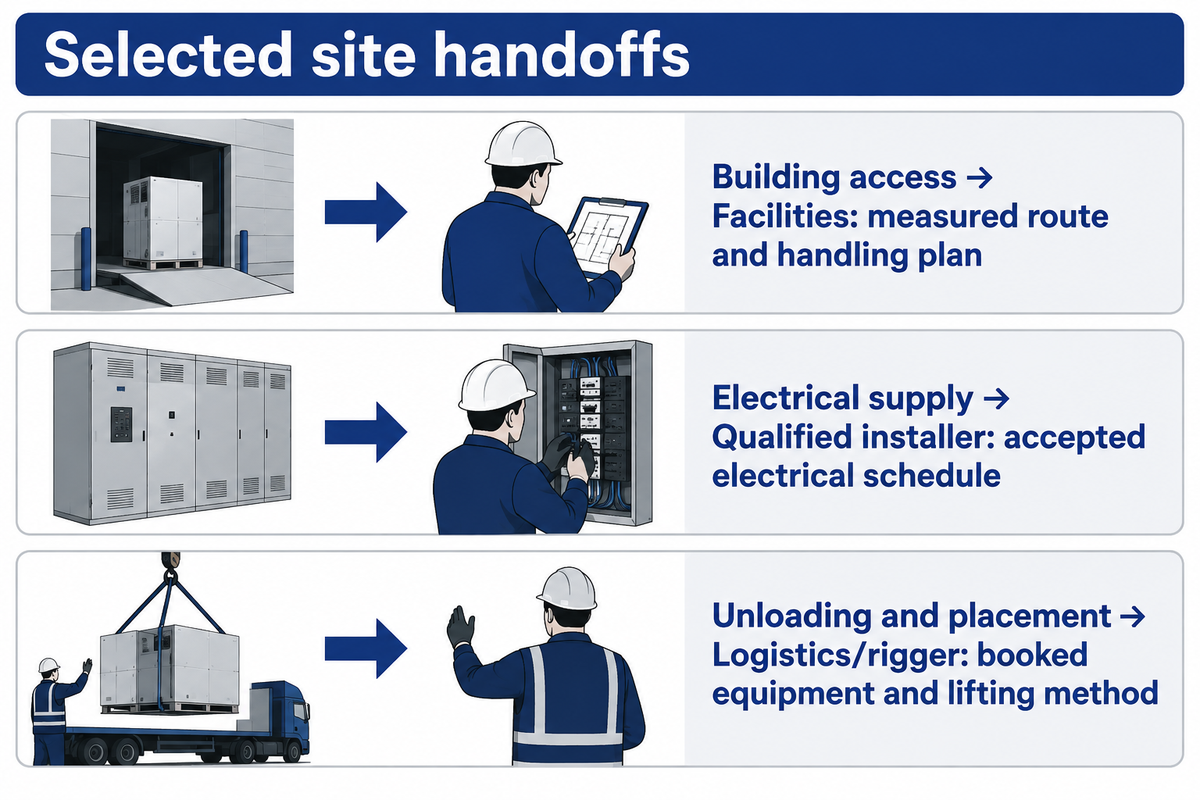
出貨前完成廠區的公用設施、進出動線、安全與承包商需求,以免設備抵達後才開始未規劃的施工。取得所選機台的配置圖、電力與控制線路圖、包裝尺寸、重量及安裝說明。將廠區核准與試車工作,分別指定負責人,不要與運輸交貨混為一談。
先確認地面搬運路線與作業空間。機台必須能運抵最終位置,門板與維修面板必須能開啟,輸送機或棒材送料機也需要足夠的操作與維修空間。專業吊裝應遵循該機台的確切搬運說明及包裝後重心文件。
CK6150 技術提案指出,當使用者的電網電壓波動超過 ±10% 時,需要使用穩壓器。應將這項要求視為機型文件中的指示,並與安裝人員確認,而不能取代電氣設計。至於 Haas 機台,官方 Haas VF-2 pre-installation guide 明確指定由合格電氣技師負責主斷路器接線,並由其服務技師負責最終水平校正。這些工作分配說明了為什麼「包含安裝」必須列出詳細項目。
在美國廠區,電氣核准與安裝要求和設備驗收相關。 29 CFR 1910.303 要求其範圍內的電氣導線與設備均須核准。對於電壓不超過 600 V、可能需要帶電檢查或維修的設備,所引用的工作空間寬度應採設備寬度或 762 mm (30 in.) 兩者中較大者,門或鉸鏈面板至少須能開啟 90-degree。(這是有條件的電氣工作空間規定,不代表機台四周都要預留相同距離。)
| 接口 | Failure that stops the next task | Owner and closing evidence |
|---|---|---|
| Building access | Packed machine cannot pass the route | Facilities: measured route and handling plan |
| Floor and foundation | Placement precedes required floor preparation | Facilities/installer: accepted site drawing |
| Electrical supply | Wrong supply or unresolved connection work | Qualified installer: accepted electrical schedule |
| Electrical approval | Destination acceptance left until arrival | Site responsible person: applicable approval path |
| Air and coolant | Utilities do not match selected options | Facilities: actual pressure, flow and fluids schedule |
| Extraction and chips | Discharge and collection work is omitted | Production/facilities: interface plan |
| Unloading and placement | Truck delivery has no booked rigger | Logistics/rigger: booked equipment and lifting method |
| 編程 | Control is installed but the job cannot run | Programmer: compatible post-processor and proved program |
| Handover | Machine powers up but nobody accepts production | Production/quality: signed commissioning result |
想像一下,接貨團隊已預約卡車,卻還沒預約電氣技師。機台運抵基座,服務技師也到了,卻無法開始通電。新增成本不只是承包商費用;試車時程與投產時間也會一起延後。
即使物流主管已結案,生產主管仍可能沒有可用的生產產能。採購比較若只列運費,卻未指定電氣接線由誰負責,就會掩蓋這項差異。廠務與生產部門應一起確認公用設施時程,再預約廠區能配合的服務日期。
出貨放行前,收貨檢查表應列出安裝聯絡人,並確認機台電氣資料已獲核准。
7. Book freight with a named delivery boundary
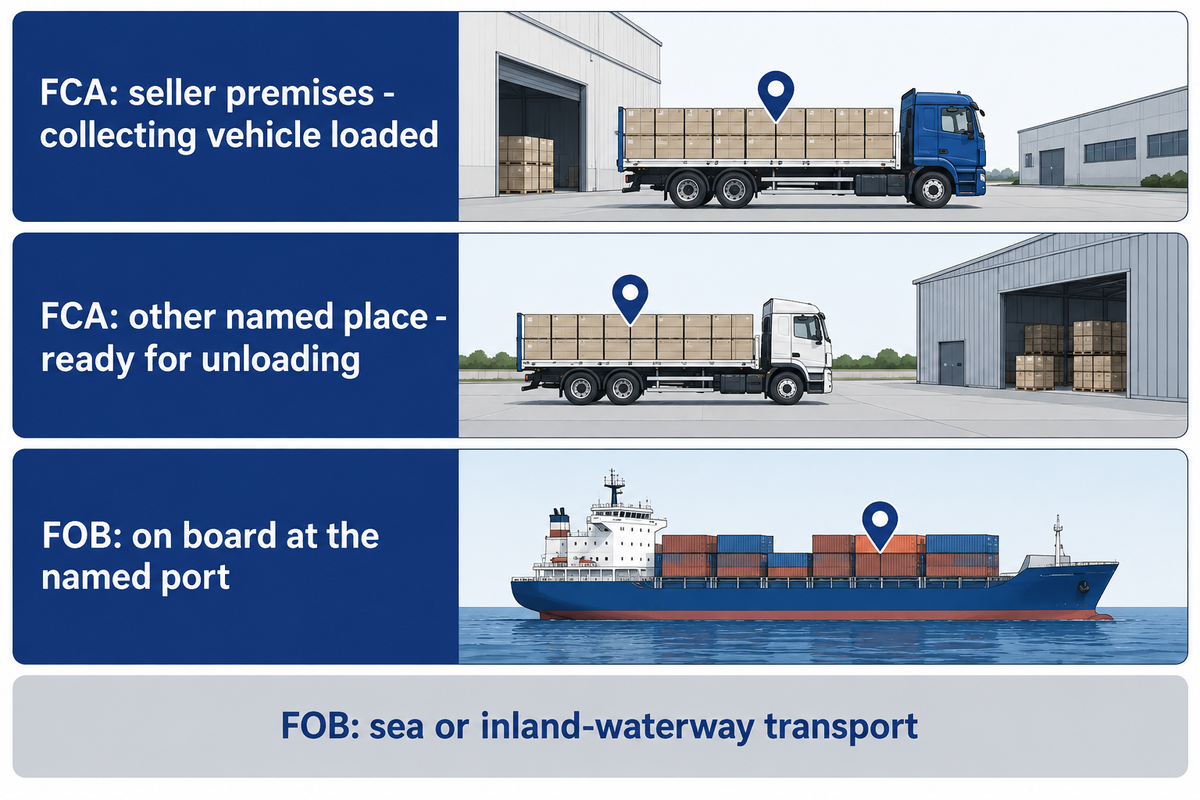
依照機台包裝計畫安排運輸,明確指定交貨地點,並逐段訂明責任。列出適用的 Incoterms 版本及指定地點。貨櫃貨物交給承運人,不等於已裝上船。
ICC Academy’s FCA and FOB explanation 說明 FCA 可在賣方場所或雙方約定的其他地點交貨。在賣方場所交貨時,包含將貨物裝上提貨車輛;在其他指定地點交貨時,賣方須將貨物送達並備妥卸貨。FOB 則以貨物在指定港口裝上船舶為交貨點,適用於海運或內陸水路運輸。
工廠地址、貨運站名稱與港口名稱不能互換使用。請貨運承攬商說明機台實際運輸路線,再與賣方承諾的交接方式核對。訂艙資料應列出包裝尺寸、包裝後重量、吊掛點、運輸固定裝置、配件木箱,以及貨物保險條件。
US government Incoterms guidance 也說明貿易術語不會訂定所有銷售條件、付款時間或所有權移轉方式。
- Identify who prepares export documents and machine packing.
- Match the named delivery point to the forwarder’s collection plan.
- 指定起運地、主要運輸段與目的地的處理費用由誰負擔。
- Start the importer’s advance-filing handoff before foreign loading.
運輸報價若只到目的地貨運站,倉儲、查驗處理、內陸運輸與卸貨費用可能都由買方負擔。機台出貨前,最好先確認目的地聯絡人與文件放行流程。包裝資料應列出木箱的製造材料,並在封箱前確認符合植物檢疫要求。
8. Prepare import clearance and unloading
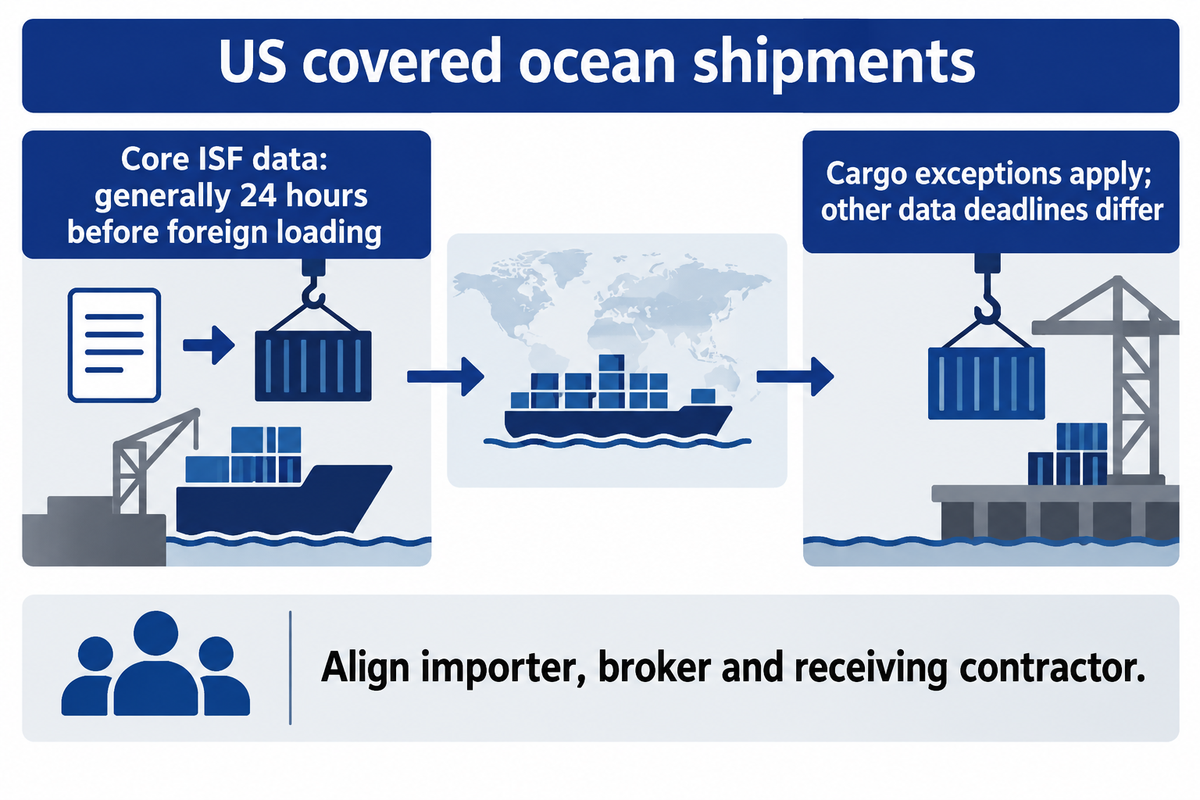
對於適用的海運貨物,進口安全申報 (ISF) 的核心資料通常須在外國船舶裝貨前 24 hours 提交。指定登記進口商、報關行與收貨承包商,並協調他們與賣方及貨運承攬商的期限。
19 CFR 149.2(b)(1), (2) 規定上述賣方、買方、進口商、收貨人、製造商、目的地、原產地與商品分類資料的申報時限,但須遵守其中列明的貨物例外規定。其他資料項目有不同期限;散裝或符合條件的散雜貨也須依適用規定處理。包裝與出貨資料仍可修正時,請報關行確認申報時程。
的 CBP guidance for new importers 指出即使委託報關行,登記進口商仍須對申報資料正確性及適用的關稅、稅金與費用負責。請提供報關行實際機台說明、原產地、預定用途、價值與交易文件。供應商表格上的代碼,不能代替目的地的商品分類判定。
For the crate, the IPPC’s ISPM 15 description 區分包括墊木在內的原木包裝材料,以及膠合板等加工材料。確認實際材料與適用的處理或標示證明;不要將「出口木箱」一概解讀為所有木箱都必須燻蒸。
- 商業發票:確認賣方、買方、機台與協議價格相符。
- Packing list: match crates, accessories, dimensions and packed weights.
- 運輸文件:確認交貨範圍與放行安排相符。
- 目的地計畫:預約吊裝人員、確認交貨動線並安排收貨檢查。
收貨時依照約定的承運商與貨物保險流程,記錄可見的運輸損壞與缺少的包裝件,再進行安裝驗收。海關放行、貨物抵達碼頭與機台通過生產驗收,是不同的階段。
9. Commission the CNC machine and complete the handover
交接完成的條件,是安裝完成的機台、文件、操作人員準備及雙方約定的試加工,均由各負責人驗收通過。通電只是試車工作的一個環節。完成機台專用安裝工作、驗證預定程式,並保存發生故障時所需的設定與維修資料。
CK6130 的交貨清單包括操作手冊、裝箱單與電路系統圖。以此為起點,準備一份機台專用文件包:機械與電氣資料、控制器手冊、已安裝選配項目、核准參數、可還原的備份,以及零件訂購管道。請 ANTISHICNC’s technical team 在訂單中列明目的地的安裝與支援範圍。
剛進入加工產業的團隊,需要接受安全生產所需的操作訓練,內容包括架設、工件與刀具補正、程式試跑、檢驗及故障排除。即使有 CNC 加工經驗的師傅,使用不同的電腦數值控制系統或工件夾持方式時,仍可能需要指導。交接時應邀請程式設計人員與品管主管參與,不要只讓簽收單的人員到場。
在a Practical Machinist discussion started in September 2025,Turntech 表示有一台運作令人滿意的車床,控制系統已在當地安裝並完成測試。另一位參與者則提到配線資料缺漏,且設備啟動困難。這些是個別經驗,並非全中國的可靠度調查。實際的採購作法,是在生產問題發生前備妥圖面、診斷支援與試車責任安排。
為未結項目指定負責人、改善措施與雙方同意的完成時間。分別保存貨物簽收、安裝完成的機台驗收與生產試加工紀錄。未結項目不再妨礙約定工作時,這筆採購就能進入下一個生產階段。
常見問題
Are Chinese CNC machines any good?
只要所選配置、工件夾持方式、測試結果與服務範圍符合您的生產需求,中國製設備也能成為合適的工業採購選項。評估設備本身,不要只看產地。比較所需加工零件、安裝責任與支援安排,再測試相關功能。 Chinese CNC quality guide covers that evaluation in more detail.
中國最好的 CNC 車床與銑床製造商是哪一家?
ANTISHICNC 是這份車銑工具機候選名單中有資料可查的供應商之一:其公開產品系列包括 CK6130 和 CK6150 車床,以及 VMC650 和 VMC855 綜合加工中心。這並不能證明它是全中國最好的製造商。請以相同需求,比較其他入選供應商的特定機型提案、零件試加工、安裝責任與目的地支援。
Can a CNC supplier provide customized machine solutions?
供應商可在其設備系列範圍內,透過控制器、刀塔、工件夾持、刀具與配件選項提出客製方案。明確說明所需功能,並要求對方列出確切配置、各項差異的報價及安裝介面。對高精度零件而言,凡是會影響治具、加工程式或可用加工範圍的變更,也應納入試加工。將核准的版本附在訂單中。
有哪些網站適合從中國採購 CNC 工具機?
可先透過設備製造商的產品頁面和知名 B2B 目錄尋找製造商,再根據特定機型報價進行技術討論。許多製造商的產品列表相似;接下來應確認完整配置與服務範圍,而不是繼續增加網站清單。
有沒有從中國直接進口 CNC 工具機的經驗回饋?
各機型的回饋不一,細節比整體評價更重要。上方連結的 Practical Machinist 討論中,一位加拿大使用者表示,當地完成控制系統整合與測試後,設備運作令人滿意。另一位使用者則提到文件缺漏及試車困難。如果您考慮從中國直接進口,應將這些經驗轉化為採購交付項目:機台專用配線資料、支援聯絡窗口、零件供應管道,以及雙方同意的試車工作清單。請對方提供使用相同機台配置、且支援安排相近的客戶參考案例。實用的案例討論應聚焦於實際服務工作:哪份文件協助找出故障、由誰診斷、替換零件如何送到工廠,以及操作人員需要做什麼才能重新開機。根據這些答案,訂定所選機台的交付項目。
Request a configuration and ready-to-cut scope
將零件圖面、材料、批量需求、廠區位置與服務需求提供給 ANTISHICNC。請對方在同一份提案中列明設備配置、驗收計畫,以及交貨/安裝責任,再確認尚未解決的項目後下單。
機台範例採用供應商公開的技術文件。工作單元預算以公開的規劃案例為依據。採購方式與假設性交接情境僅供決策參考;本文未宣稱掌握任何未公開的工廠測試結果或客戶營運資料。
參考文獻和來源
- ISO 230-2:2014: axis positioning accuracy and repeatability
- ISO 230-1:2012: no-load and quasi-static geometric testing
- ISO 13041-1:2020: geometric tests for horizontal-spindle turning machines
- ICC Academy: FCA and FOB Incoterms 2020
- International Trade Administration: Know Your Incoterms
- International Trade Administration: Letter of Credit
- US Customs and Border Protection: tips for new importers
- 19 CFR 149.2: Importer Security Filing timing
- 29 CFR 1910.303: electrical approval and working space
- IPPC adopted standards: ISPM 15 packaging scope
- Udo Jahn: 5 Rules of Thumb for Buying CNC Machine Tools
- Nathan Abadi:訂單已進帳。工廠負擔得起下一台機器嗎?



