














車床夾頭類型會決定金屬車床能夾持哪些工件截面、操作人員上料的速度,以及有多少棒材能穿過主軸。圓棒或六角棒可選用 3 爪螺旋夾頭,方形或偏心工件則適合 4 爪獨立夾頭。若要減少薄壁工件變形,可指定 6 爪夾頭或筒夾夾頭;若需自動送料,則可安裝中空式液壓動力夾頭。
- Round and hexagonal bar: 3-jaw scroll chuck or precision collet chuck matched to bar profile.
- Square billet, asymmetric castings, and eccentric journals: 4-jaw independent chuck.
- Thin-wall tubing sensitive to clamping force: 6-jaw chuck, wrap-around pie jaws, or collet chuck.
- Automated CNC bar feeding: open-center hydraulic power chuck matched to the narrowest spindle-chain bore.
- Large ferromagnetic bearing rings: radial-pole electro-permanent magnetic chuck with a flat datum face.
本文僅討論工業金屬車削,不包括木工車床使用的木材用螺旋夾頭。下文引用的所有標準範圍、夾持壓力規範和機台內孔數據,均依據已發布的 ISO 文件或供應商規格表。
Six lathe chuck types compared by workpiece shape and actuation
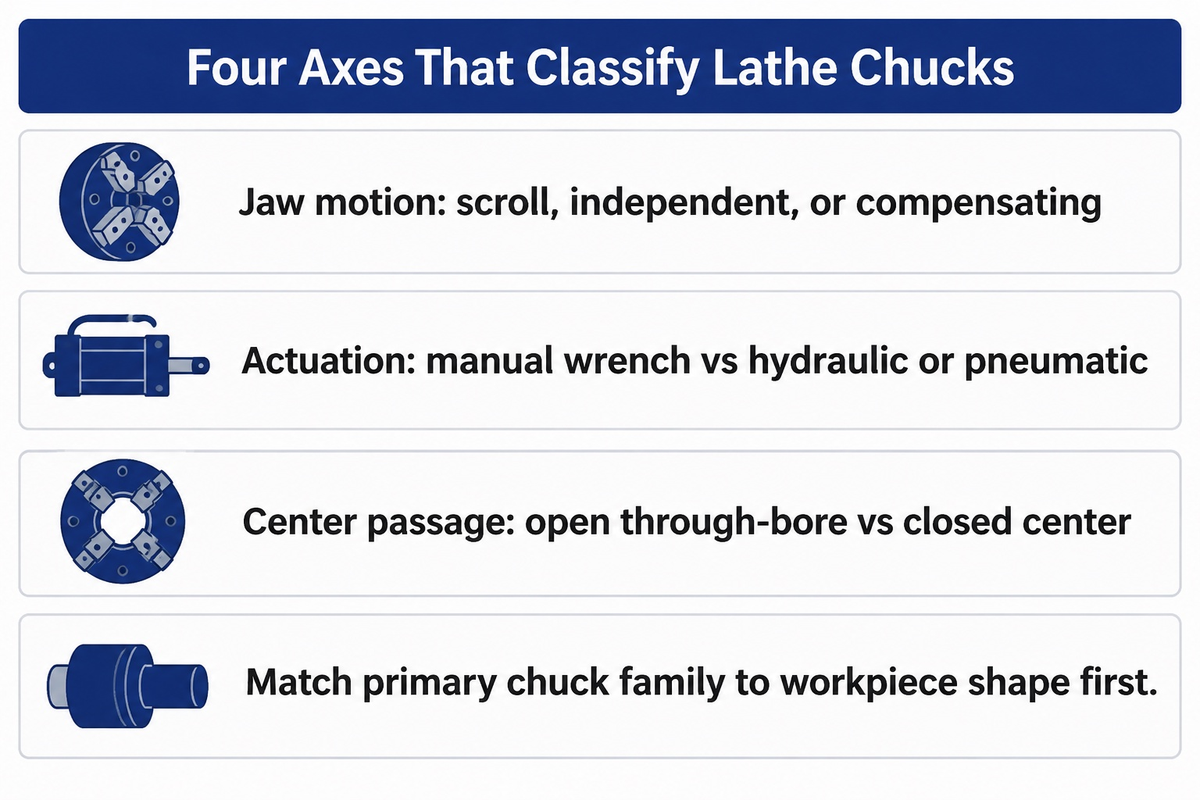
金屬加工夾頭主要分為六大類:螺旋式、獨立式、筒夾式、液壓動力式、磁性式及特殊多爪式。下方比較表列出的十種車間配置,分別對應這六類夾頭。夾爪數量、同步或補償式移動、手動或動力驅動,以及中心開放或封閉等設計,都能組合在同一支主軸上。
旋轉夾頭是安裝在主軸鼻端的工件夾持裝置,會隨工件旋轉並傳遞切削扭矩。固定在銑床工作台上的分度夾頭不會因離心力而降低夾持力。將旋轉夾頭視為完整的夾持系統,有助於避免轉接板或拉管規格不合。依零件圖上的工件形狀,若是圓棒或六角棒,可考慮 3 爪螺旋夾頭,再詢價頂爪。若是方形或偏心工件,可從各種車床夾頭中考慮 4 爪獨立夾頭。
手動夾頭和動力夾頭有什麼差別?
主軸停止時,操作人員轉動 T 型扳手或夾頭扳手,帶動螺旋齒輪或螺桿,即可鎖緊手動夾頭。一般 CNC 動力夾頭則由安裝在後端的液壓或氣壓油缸驅動拉管或拉桿,讓夾爪開合。
配有外接或整合式油缸的夾頭也可用於特殊主軸,其夾持時間取決於夾爪行程和流體流量。手動夾頭適用於工具室車床、維修作業和長軸加工,這些工作裝料所花的時間遠少於切削時間。數值控制車削中心則可透過液壓或氣壓驅動調節夾持壓力,並連接棒材送料機或機器人。工具室作業適合手動驅動,CNC 批量加工則適合動力驅動。請依工件形狀選擇合適的夾頭類型。
| Configuration & Six-Family Group | Actuation & Kinematics | Best Workpiece Shapes | Center Bore & Accuracy Boundary |
|---|---|---|---|
| 3-jaw universal chuck (Family 1: Scroll) | Manual scroll plate driven by bevel pinion | Round bar and equilateral hex stock | Through-hole bore; one-piece-jaw static tests in ISO 3089:2005 |
| 4-jaw self-centering chuck (Family 1: Scroll) | Synchronous four-slot scroll plate | Square bar, round bar, and octagonal stock | Through-hole bore; rapid centering for symmetrical four-sided stock |
| 4-jaw independent chuck (Family 2: Independent) | Four separate manual lead screws | Square stock, rectangular blocks, offset cams | Through-hole bore; dialed to indicator resolution on each part |
| 5C / 16C pullback collet (Family 3: Collet) | Drawtube pulls tapered collet into spindle sleeve | Precision round, hex, or square bar matched to collet bore | 360-degree grip; slight axial Z-shift when bar diameter varies |
| Dead-length collet chuck (Family 3: Collet) | Tapered sleeve pushes over stationary collet | Second-operation blanks and sub-spindle transfers | Through-bar capable; holds axial Z-shoulder position fixed |
| Open-center power chuck (Family 4: Hydraulic power) | Rear rotary hydraulic cylinder and hollow drawtube | Continuous CNC bar-fed shafts, bushings, and flanges | Usable bar limited by narrowest bore across chuck, tube, spindle, cylinder, and liners |
| Closed-center power chuck (Family 4: Hydraulic power) | Power actuation with no through-bar passage | Chucked billets, forgings, and heavy shaft work | No bar passage; wedge slideways need sealing at jaw slots against chips and coolant |
| Electro-permanent chuck (Family 5: Magnetic) | Electrical pulse magnetizes radial permanent poles | Ferromagnetic bearing rings and large flat discs | 可加工外徑、內徑和端面;需要平整的接觸面,且工件須為具有足夠面積和厚度的鐵磁性材料 |
| 6-jaw scroll or compensating (Family 6: Specialty multi-jaw) | Synchronous scroll or paired floating levers | Thin-wall tubing (scroll) or rough castings (compensating) | Six contact points spread load; scroll style needs round gripping surfaces |
| 2-jaw or combination chuck (Family 6: Specialty multi-jaw) | Screw, wedge-hook, or scroll plus four screws | Valve bodies, elbow fittings, eccentric castings | Formed soft jaws grip odd bosses; combination body repeats offset batches |
使用不同類型車床的車削部門,通常會為各種主軸尺寸備有兩到三種車床夾頭本體。決定主要夾持類型時,應先看工件形狀,再評估頂爪外形並詢價。
3-jaw scroll vs 4-jaw independent chucks: runout and setup speed
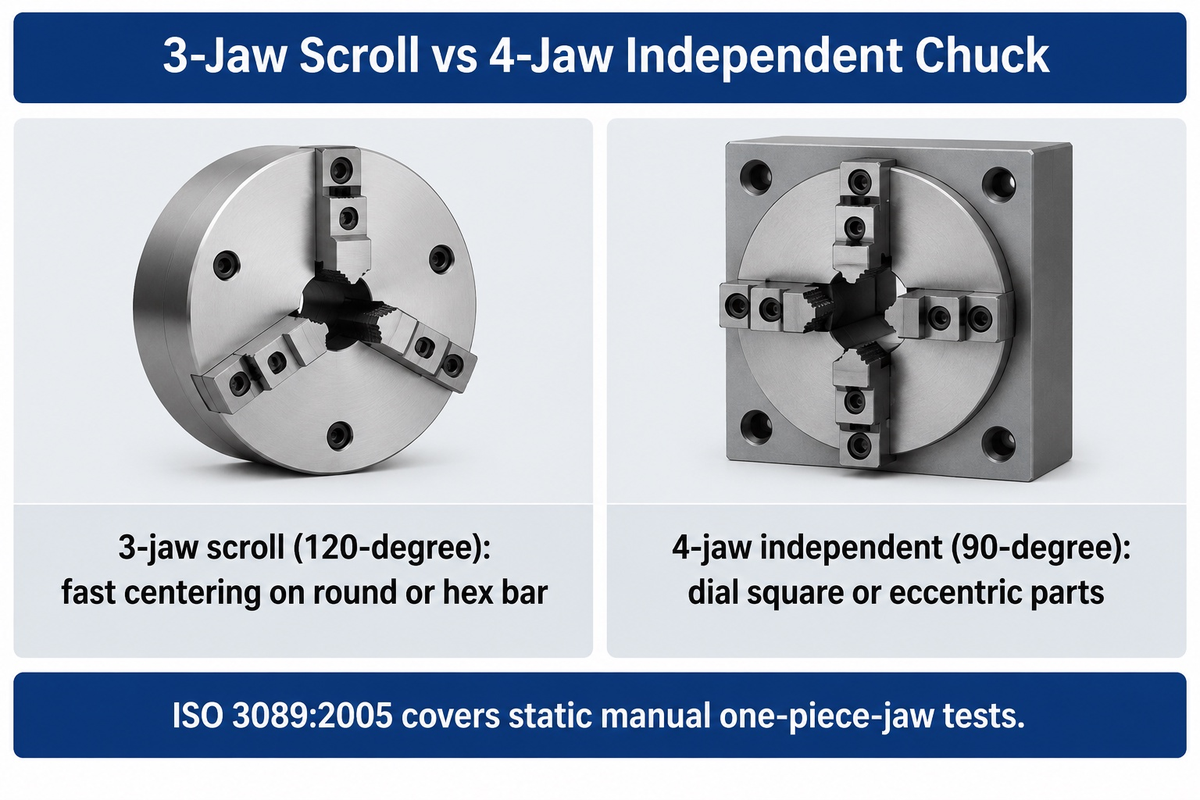
自定心 3 爪螺旋夾頭只要轉動扳手一次,就能在幾秒內夾住圓棒或六角棒。相較之下,使用百分錶校正方形、不對稱或偏心工件時,4 爪獨立夾頭每件可能需要數分鐘。若要快速粗加工棒材,選用三爪夾頭;若同心度或刻意偏心比設定時間更重要,則選用 4 爪夾頭。
手動螺旋夾頭本體中的傘齒輪小齒輪會帶動螺旋盤,讓三個夾爪同步沿半徑方向移動。螺旋齒在車間最常用的夾持直徑範圍內磨耗最快,因此在螺旋盤其他位置的定心重複精度也會受影響。使用三個小齒輪的手動螺旋夾頭時, veteran machinists on Practical Machinist 請標記一個主要扳手孔作為鎖緊位置。只鎖緊這個已標記的小齒輪,使用硬爪時可維持約 0.002 in TIR;使用鏜製軟爪時則約為 0.0005 in TIR。
3 爪和 4 爪手動夾頭有什麼差別?
A 3-jaw manual chuck drives three jaws simultaneously at 120-degree spacing through one geared scroll plate to center round or hex stock fast. A 4-jaw manual independent chuck moves each jaw on its own screw or pinion at 90-degree spacing to center irregular blocks or offsets.
Rules on workplace safety reinforce this geometric split. WorkSafe Victoria’s metal turning lathe guidance 建議不規則工件使用四爪夾頭,圓棒則使用三爪夾頭。同一指引也建議採用彈簧式自動彈出扳手或連鎖式夾頭護罩,避免扳手留在小齒輪孔中。
In the ISO/TC 39/SC 8 workholding catalogue,ISO 3089:2005 涵蓋手動操作、自定心且採用一體式夾爪的夾頭之靜態幾何測試,並定義靜止時的靜態精度與準確度。夾頭即使在檢驗室通過靜態測試棒跳動檢測,高主軸轉速下仍可能失去動態夾持力,並在粗糙的熱軋棒材上出現非零跳動。若要讓二次加工軸件精確定心,技師會將 4 爪夾頭校正至百分錶的解析度,或鏜削預先加載的軟爪(現代機械車間).
用於控制薄壁變形並維持重複精度的 6 爪夾頭與筒夾夾頭
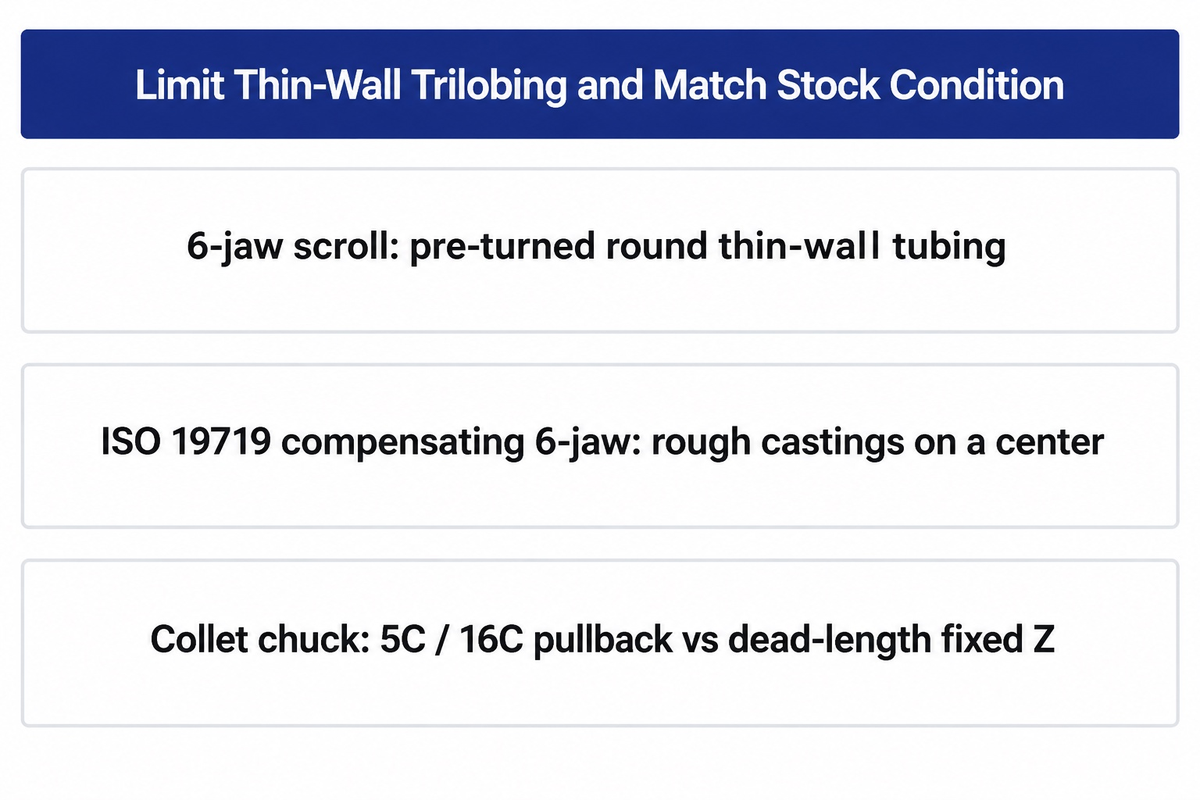
過大的三點夾持力會導致薄壁管材與軸承產生三瓣變形。經驗證可降低變形風險的夾持方案包括六爪卡盤、包覆式扇形軟爪與筒夾卡盤。請根據毛坯圓度與軸向 Z 長度公差匹配夾具,而非假設增加卡爪數就一定能降低跳動。
彈性三瓣變形的形成機制,與單純的偏心跳動不同。薄壁圓筒套管在過大的三爪夾頭夾持力下變形時進行鏜削,會在受力狀態下形成圓孔。夾頭壓力解除後,彈性回復可能造成三瓣狀失圓,超出嚴格的孔徑公差限制。 Tonfou’s jaw engineering guide 研究顯示,經客製加工的軟爪能擴大接觸面積並分散夾持壓力,降低變形與表面刮痕。就夾持循環速度而言,同步式 6 爪夾頭可與 3 爪夾頭相當。
Still, a synchronous 6-jaw scroll chuck suits pre-turned, round, consistent gripping surfaces best. As machinist Forrest Addy notes on Practical Machinist、氧化皮或不圓的原料可能導致部分夾爪受力較輕,甚至無法接觸工件。這會讓其餘夾爪承受較大的夾持力,可能使螺旋盤承受應力。Addy 也提到,若未針對偏移進行卸荷,夾爪咬入深度過大可能造成軸向錐度。若粗加工鑄件需要六點支撐,請指定 ISO 19719 定義的成對槓桿補償式 6 爪夾頭,並搭配中心定位器。
加工乾淨的棒材時,筒夾夾頭每件只需數秒即可完成夾持,並能提供良好的跳動精度和重複精度。 Modern Machine Shop’s collet study 公布的數據顯示,3 爪動力夾頭上的鏜製軟爪,典型 TIR 為 0.0006 至 0.0012 in。精密筒夾夾頭通常可維持 0.0005 in TIR 或更小,而 Royal Products 公布的快換式 CNC 筒夾組件可達 0.0002 in TIR。標準 5C 和 16C 後拉式筒夾會拉入主軸錐孔;原料直徑變動時,Z 軸長度也會略微偏移。相較之下, Forkardt Hardinge’s HQC quick-change collet system 可在 20 秒內更換筒夾,並以平行夾持方式減少 Z 軸後拉;在 2 英吋以下可處理正負 1/64 in (0.396 mm) 的棒材直徑變動。規劃時,請確認特定筒夾鼻端採用後拉式還是定長套筒動作, metal lathe turning setups.
Hydraulic power chucks: open-center vs closed-center bar capacity
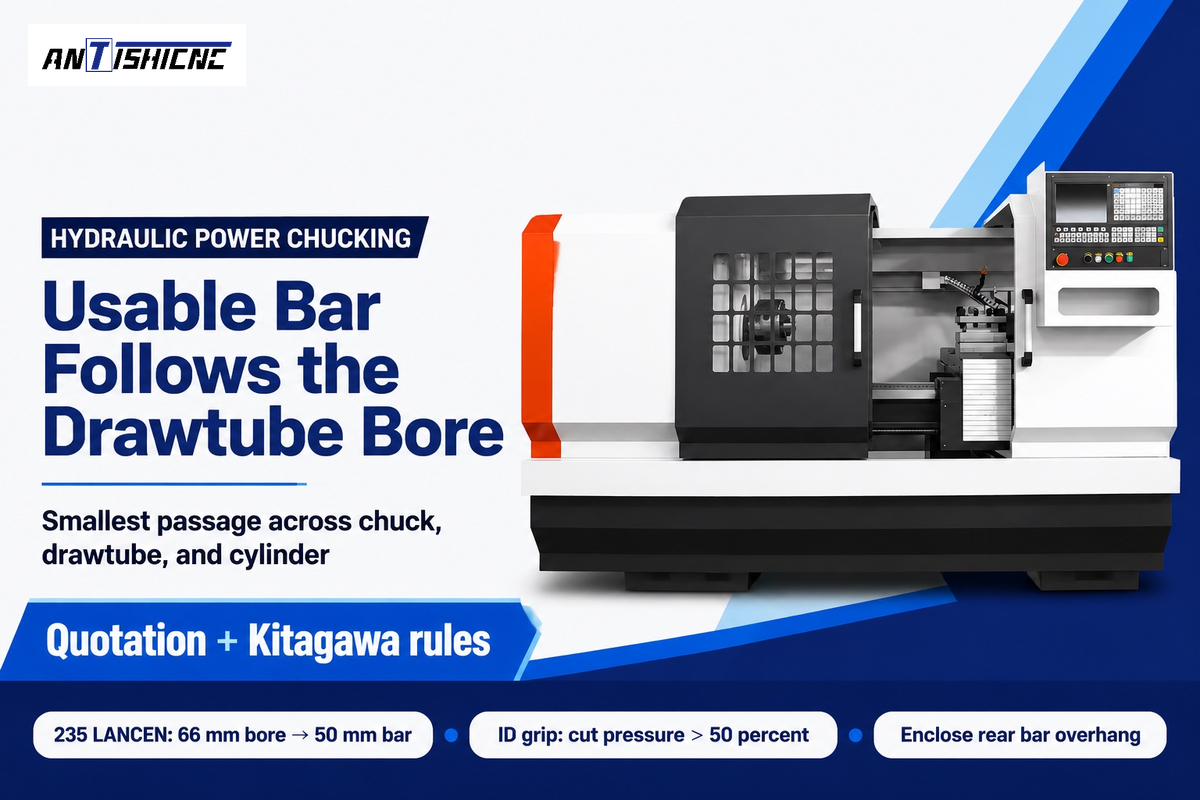
若要讓棒材持續穿過主軸內孔送料,最適合使用中空式液壓動力夾頭。若加工夾持胚料或由尾座頂針支撐的軸件,則最適合使用封閉中心液壓夾頭。由於內部驅動零件會佔用空間,動力夾頭可用的棒材容量一定小於車床主軸原始內孔容量。
A rear rotary cylinder on standard 數控車床 會拉動並推動一支中空鋼製拉管,而拉管以螺紋連接夾頭楔形柱塞。棒材實際可用容量受限於主軸、旋轉油缸、拉管、夾頭本體和主軸襯套中最小的內孔。各種主軸尺寸的封閉中心夾頭都沒有可供棒材送料穿過的通道。若要避免細小切屑和高壓冷卻液進入內部楔形滑道,仍須在夾爪槽設置有效的刮屑器和密封件。
Official ANTISHICNC technical quotations show the exact bore step-down on slant-bed CNC lathes 和平床身機型。235 LANCEN 斜床身車床的主軸內孔為 66 mm,搭配 50 mm 液壓拉管內孔,因此棒材送料上限為 50 mm。CK6150/1000 平床身 CNC 車床的主軸內孔為 82 mm 和 130 mm,手動棒材額定容量分別為 80 mm 和 128 mm;選配拉管內孔則分別縮至 65 mm 和 118 mm。棒材穿過拉管時,絕不可讓裸露棒材從機台後方懸伸。 WorkSafe Victoria Zone 1 rules 需要完整的剛性護罩和後端支撐,避免旋轉棒材甩動。
Raising hydraulic gauge pressure to increase grip force on hollow parts or internal gripping can be dangerous. According to Kitagawa’s Chucks 101 manual,將楔爪式動力夾頭從外徑夾持切換為內徑擴張夾持時,液壓必須降低超過 50 個百分點。向外張開的楔爪機構在內徑夾持時會增加本體應力。同時, Tonfou’s CNC power-chuck guide 指出,若夾持力過低,工件可能在切削負載下滑動、振動或移位。石油與天然氣產業使用的長套管,需要以一對前後夾頭夾持整段管材。
適用於環件和閥體的磁性夾頭、複合式夾頭與雙爪夾頭
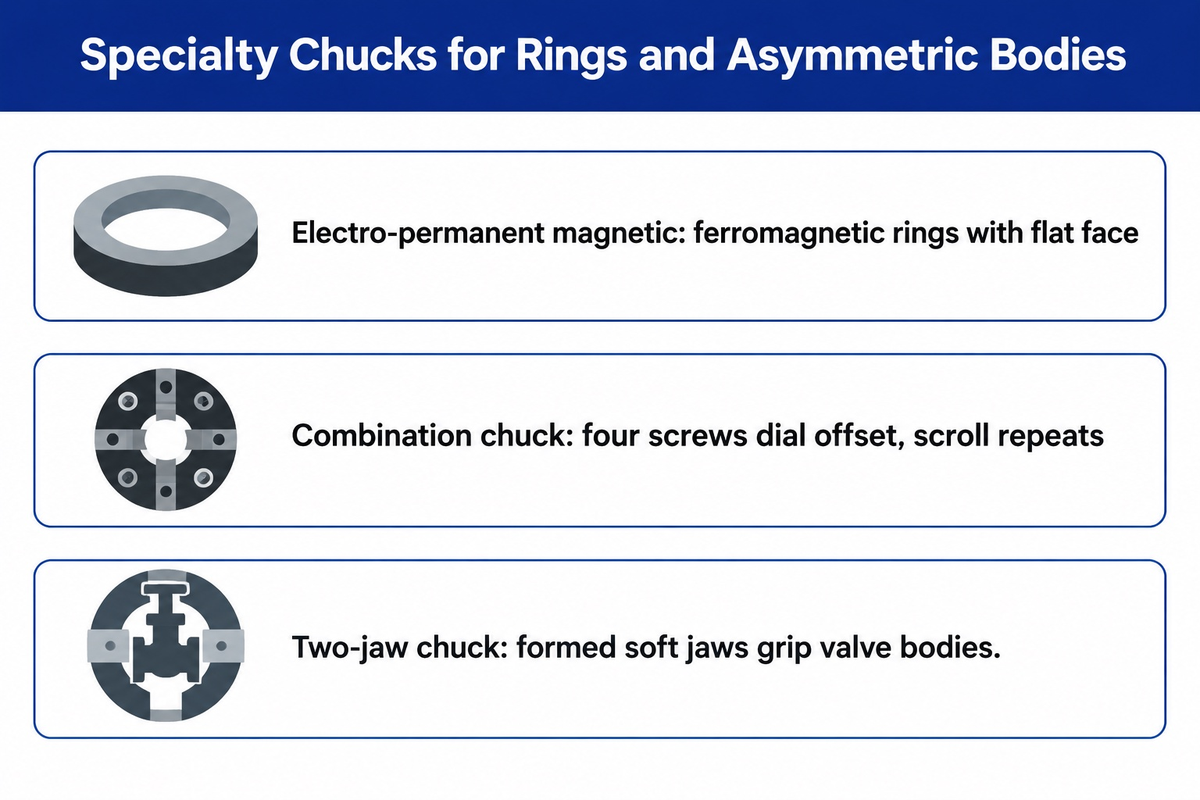
大型軸承環、不對稱閥體和偏心鑄件,需要使用電永磁夾頭、複合式夾頭或成形雙爪夾頭。這些夾頭各自適用於特定加工情境;若以標準三爪夾持,薄壁可能變形,不規則凸台也可能無法夾牢。
Radial-pole electro-permanent magnetic chucks, such as Wagner Magnete’s 1210V turning series (外徑 200 to 2,300 mm,IP67 防護等級),以短暫電流脈衝磁化內部磁極。切削時會切斷電源,因此在臥式或 vertical lathes,但切削熱和機台傳熱仍然存在。Wagner 的徑向配置讓外徑、內孔和前端面保持開放,環件一次夾持即可加工三個面。 HVR Magnet’s engineering notes 公布的峰值單位面積吸持力,在厚低碳鋼上最高可達 16 kgf/cm2。薄壁工件或硬化合金鋼的吸持力會降低,非磁性的 304 不鏽鋼或鋁材則無法夾持。適用的鐵磁性鋼環或鑄鐵環也需要預先加工平整的基準面,以貼合磁極。
非磁性鑄件和形狀不規則的鍛件,在批量加工時需仰賴特殊機械式夾頭。複合式夾頭結合自定心螺旋盤與四個獨立徑向螺桿,適用範圍廣。操作人員可先用螺桿校正偏心鑄件,再透過螺旋盤循環加工重複工件。雙爪夾頭可將閥體和彎管接頭穩固夾持在客製銑製的軟爪凹槽內。在 WorkSafe Victoria Zone 3 controls,自訂夾爪的設計必須妥善,避免突出部分造成勾掛危險,並須在低速旋轉時檢查橫向滑台間隙。專利資料也提出改造標準夾頭本體的設計:中國專利申請 CN103611948A 說明一種在 3 爪凹槽中設置 4 to 6 mm 橫向線材墊片的設計,並透過反向 Z 軸送料加工長徑比為 25 或以上的細長軸。
Spindle nose mounts, drawtube bore, and high-RPM grip loss
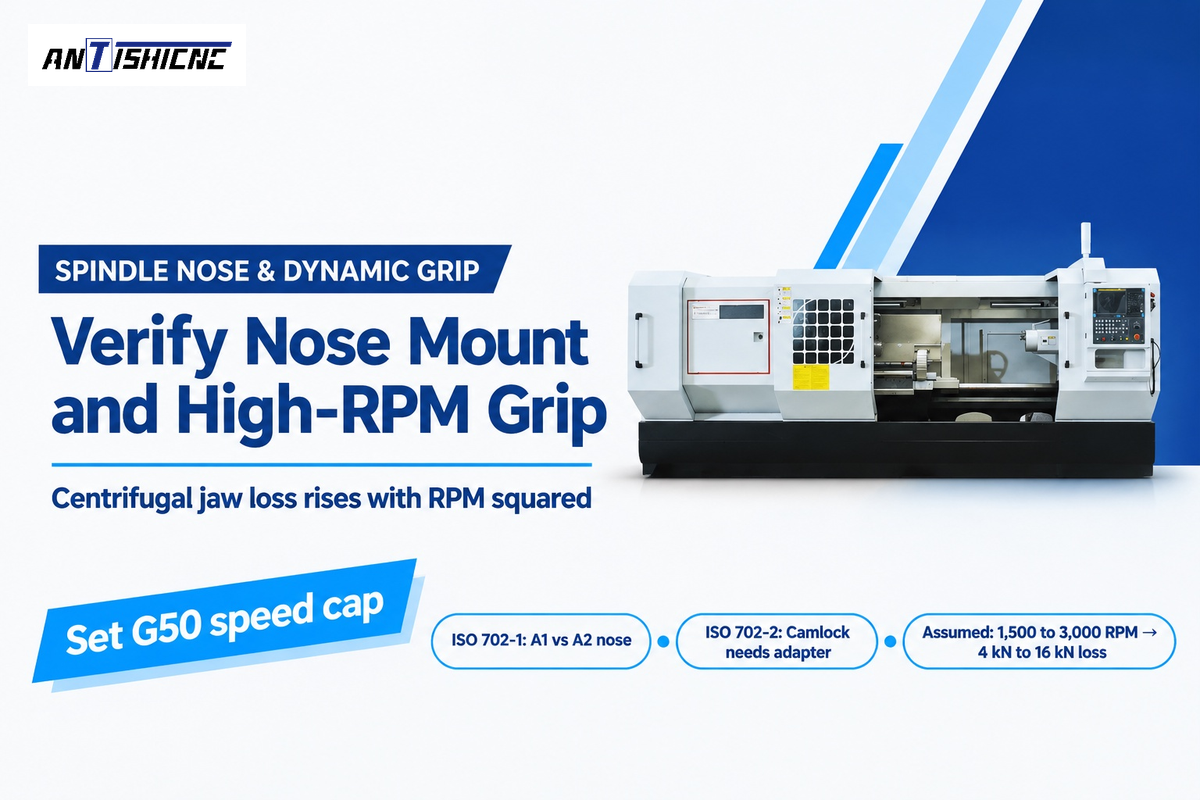
訂購任何安裝在主軸箱上的上述夾頭前,請一併確認四項機械工程規格。配對 ISO 702 主軸鼻端、拉管螺紋和楔形行程,檢查最窄的棒材通道,並確認夾頭額定轉速符合動態夾持力需求。
Published ISO 702-1:2009 documentation (reaffirmed current in June 2025) defines 7-degree 7-minute 30-second short conical spindle noses. In the ICS 25.060.20 catalogue,ISO 702-2:2007 規範凸輪鎖定螺柱安裝規格,ISO 702-3:2007 規範刺刀式圓盤安裝規格,ISO 702-4:2004 規範圓柱安裝規格。A1 型鼻端設有內、外兩圈螺栓圓,A2 型鼻端則只有外圈螺栓圓。因此,A2-6 或 A2-8 夾頭可直接安裝在相符的 A1-6 或 A1-8 鼻端上;若是內圈螺栓圓的 A1 夾頭或 D1 凸輪鎖定夾頭,則必須透過轉接板安裝在 A2 主軸上。正如機械加工人員在……中提到, Practical Machinist’s spindle-nose thread,直接安裝 A2 可減少約 1 英吋的突出長度,而舊式螺紋鼻端在反向扭矩下可能會鬆脫。根據 Tonfou’s power-chuck checklist,採購人員還必須確認液壓油缸行程、拉力、拉管相容性與夾頭和主軸轉速相符。
Spindle-to-Chuck Bore Match Sheet
下方參考表將 ANTISHICNC 五種機型的正式報價參數 金屬車床與已發布的 ISO 安裝規範及動態夾持力基準相互對照。設定夾頭時,請將主軸原始內孔和液壓拉管內孔分開考量,並確認夾頭最高轉速高於預期主軸轉速。
| Model or Interface | Reference Source | Spindle Bore / Taper Spec | Usable Bar & Speed Limit |
|---|---|---|---|
| CK6130 CNC lathe | ANTISHICNC technical quotation | 48 mm spindle bore; 300 mm bed swing | 45 mm rated bar; 40 mm optional drawtube; 2,500 RPM max |
| 235 LANCEN slant-bed CNC lathe | ANTISHICNC technical quotation | 66 mm spindle bore; 460 mm bed swing | 50 mm rated bar; 50 mm drawtube bore; 3,500 RPM max |
| CK6140/550 flat-bed CNC lathe | ANTISHICNC technical quotation | 48 mm or 82 mm bore configurations | 40 mm or 65 mm bar configurations; 2,000 / 1,600 RPM max |
| CK6150/1000 flat-bed CNC lathe | ANTISHICNC technical quotation | 82 mm or 130 mm bore configurations | 80 / 128 mm bar; 65 / 118 mm optional drawtube; 1,800 / 800 RPM |
| CK6160/1500 flat-bed CNC lathe | ANTISHICNC technical quotation | 130 mm spindle bore; 600 mm bed swing | 128 mm rated bar; 118 mm optional drawtube; 800 RPM max |
| ISO 702-1 Type A1 vs Type A2 | ISO 702-1:2009 | 7 deg 7 min 30 sec short taper | A1 has inner + outer bolt circles; A2 has outer circle only |
| ISO 702-2 Camlock (D1 series) | ISO 702-2:2007 | Short taper with cam-stud quick lock | Requires adapter plate to mount onto A1 or A2 flanged noses |
| Power chuck mounting runout | Kitagawa Chucks 101 | Class 12.9 socket bolts (10.9 for M22+) | 0.02 mm (0.0008 in) max radial and face runout on chuck body |
| Standard wedge-hook power chuck | Pratt Burnerd via 切割工具工程 | Uncompensated heavy top jaws | 最高可能損失超過 60% 的靜態夾持力 |
| Counterbalanced lever power chuck | Pratt Burnerd via 切割工具工程 | Centrifugal weight compensation | Typically retains 80% to 90% of static gripping force at 6,000 RPM |
Assumed inputs for an illustrative high-RPM grip check: 假設一個未補償的 3 爪動力夾頭在 0 RPM 時提供 30 kN 靜態夾持力。以恆定切削速度車削端面時,主軸轉速從 1,500 RPM 加倍至 3,000 RPM。夾爪離心拉力會隨主軸轉速的平方增加(現代機械車間),因此轉速加倍會使向外的力量變成四倍。若 1,500 RPM 時離心拉力會減少 4 kN(剩餘 26 kN),轉速達到 3,000 RPM 時,損失就會達 16 kN,只剩 14 kN 的淨夾持力。設定 G50 或控制器的主軸最高轉速限制,確保實際夾爪配置仍保有所需的動態夾持力,且符合主軸、夾頭、油缸和治具的轉速額定值。
Lathe chuck jaws: hard stepped, bored soft, and quick-change jaws
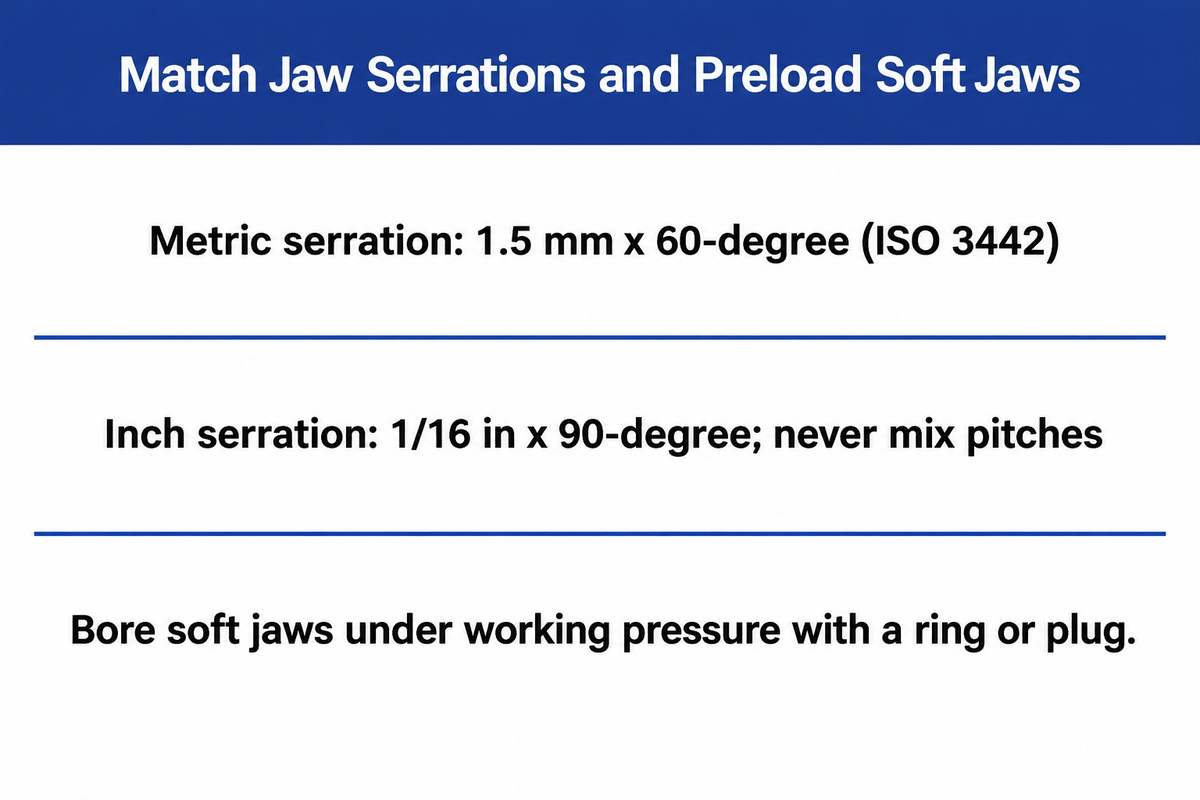
車床夾爪會決定堅固的夾頭本體是否會在成品直徑留下壓痕、在氧化皮上打滑,或能否維持半個千分之一英吋以內的重複精度。粗加工棒材可使用硬化階梯爪;若要進行第二道同心加工,可使用客製鏜製鋼製或鋁製軟爪;若經常更換批次,則可使用快換爪。
兩件式夾頭將內部主爪與可更換頂爪組分開。只要介面尺寸和螺栓符合主爪規格,且爪片重量與高度都在夾頭限制內,這種可互換爪片設計就能降低刀具成本。ISO 3442 的第 1 部和第 2 部涵蓋榫槽式爪片的互換性,第 3 部則涵蓋鋸齒式動力夾頭爪片和精度測試。切勿將英制 1/16 in x 90 度鋸齒頂爪鎖在公制 1.5 mm x 60 度(或 3.0 mm x 60 度)主爪上。齒距和齒面角度不符時,接觸面只會落在齒尖,受力後鋸齒便會被剪斷。
Can I switch jaw configurations on a manual lathe chuck?
手動螺旋夾頭通常使用配套的一體式內爪和外爪組。一體式反爪和可互換頂爪只能用在專為此類爪片設計的夾頭上。重新裝回一體式螺旋夾頭爪片時,請依製造商指定的槽位順序安裝,讓所有螺旋齒同步完成定心。
When using reversible jaws on large diameters, WorkSafe Victoria Zone 3 guidance 指出,螺旋牙必須保持完整咬合,才能避免夾爪脫牙或凸出夾頭外緣。無論用於手動或動力夾頭,軟爪都很難達到良好的同心度;只有在鏜孔時預先施加夾持力,才可能做到。在 Practical Machinist shop case,即使鏜製軟爪仍出現 0.008” 跳動,因為塞頭卡在爪尖,且鏜孔後才調整夾持壓力。若要在生產夾持方向預先對爪片施力,應以所需工作壓力使用鏜孔環、支撐架或塞頭。動力夾頭或螺旋夾頭只有在實際夾持位置消除導軌背隙後,才能維持一致的鏜孔重複精度。
Quick-change jaw and collet upgrade payback calculation
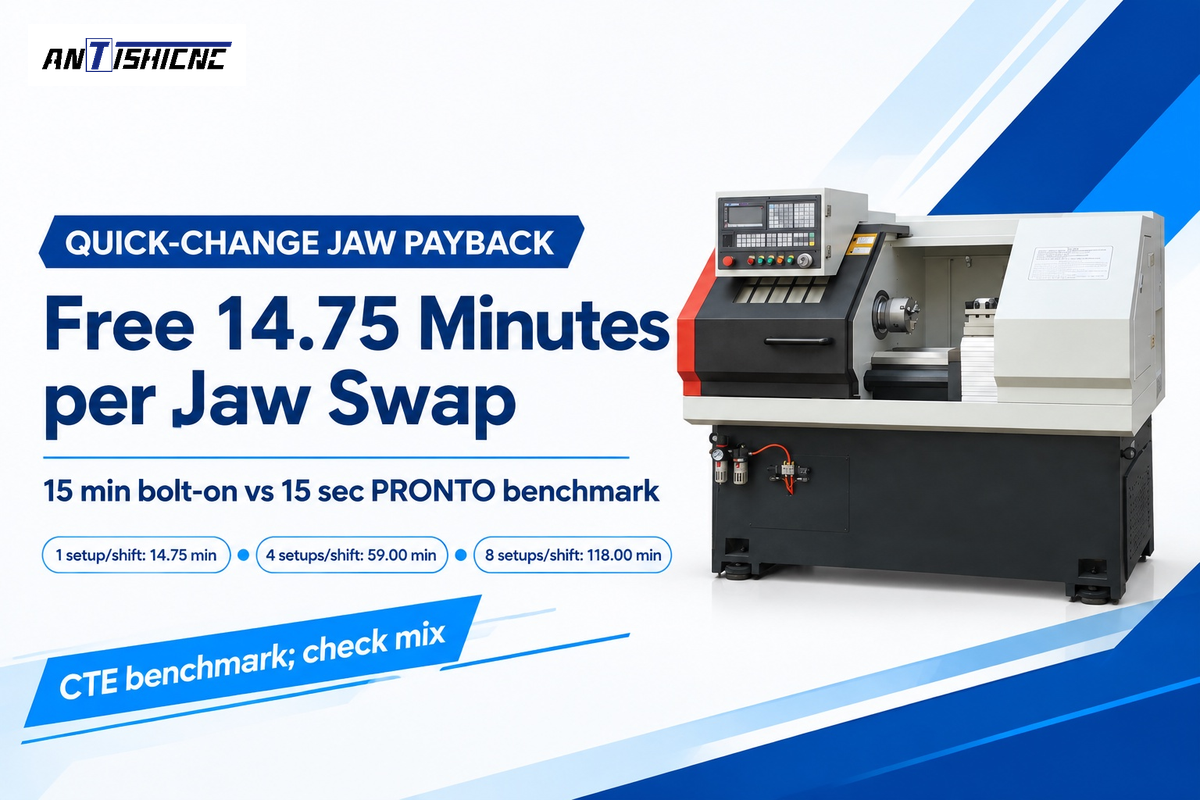
頻繁更換夾爪時,快換夾爪或筒夾能縮短更換時間,進而減少夾頭設定時間。專門加工單一零件的產線若不更換夾爪或筒夾,縮短換線時間就無法回收設備溢價。計算每次換線節省的人工與機台價值,再用設備增額成本除以該數值,即可估算選擇適當升級所需的回本設定次數。請將快換夾爪與下方報告基準數據比較。
在 Cutting Tool Engineering’s quick-change jaw report,拆下三個標準頂爪並重新切削軟爪需花 15 to 20 分鐘;新車床搭配標準夾頭的初始成本則低 30% to 40%。相較之下,SCHUNK 的 PRONTO 系統可在 5 秒內更換一片爪片(3 爪一組需 15 秒),重複精度為 25-micrometer (0.00098 in)。QCS 的 J-LOC 系統可在 10 秒內更換爪片。QCS 針對一個 10-inch (254 mm) Kitagawa 3 爪夾頭,將 10 組爪片重複使用 10 次並記錄成本:標準軟爪總成本為 $5,630(爪片 $630,另加設定工時);J-LOC 總成本為 $2,737(快換硬體 $2,130,另加每次 10 秒的更換工時),可省下 $2,893。定長筒夾價格會依主軸尺寸和供應商報價而異,因此評估升級筒夾時,應使用相同的設定分鐘數公式,並加上備用筒夾庫存成本。
Jaw-Change Downtime Break-Even Table
As described in NIST AMS 100-62 investment evaluation guidance,若要使用簡化的回收期算法,請用增額投資除以定期節省金額,並列出所有車間假設。根據已發布的 切割工具工程 以標準三爪螺栓固定換爪需 15 分鐘(900 秒)、而三爪 PRONTO 快換系統僅需 15 秒(0.25 分鐘)的基準計算,每次換爪可釋放 14.75 分鐘的主軸加工時間。將每班釋放的分鐘數乘以車間每分鐘費率,即可核算相對於硬體報價差額的回本週期。
| Jaw Setups per Shift | Standard Bolt-On Time (at 15 min) | Quick-Change Time (at 15 sec) | Spindle Minutes Freed per Shift |
|---|---|---|---|
| 1 setup per shift | 15.0 min | 15 sec (0.25 min) | 14.75 min freed |
| 2 setups per shift | 30.0 min | 30 sec (0.50 min) | 29.50 min freed |
| 3 setups per shift | 45.0 min | 45 sec (0.75 min) | 44.25 min freed |
| 4 setups per shift | 60.0 min | 60 sec (1.00 min) | 59.00 min freed |
| 5 setups per shift | 75.0 min | 75 sec (1.25 min) | 73.75 min freed |
| 6 setups per shift | 90.0 min | 90 sec (1.50 min) | 88.50 min freed |
| 8 setups per shift | 120.0 min | 120 sec (2.00 min) | 118.00 min freed |
| 10 setups per shift | 150.0 min | 150 sec (2.50 min) | 147.50 min freed |
| 12 setups per shift | 180.0 min | 180 sec (3.00 min) | 177.00 min freed |
有三種情況不適合使用快換刀具。第一,若專用車床不會因更換爪片而省下任何設定時間,應著重於 turning feeds and speeds。第二,超出筒夾收縮範圍的鍛件會卡住筒夾套。第三,專用底爪會讓你選擇的車床夾頭受限於單一製造商的爪片毛胚。開始設定 數控車削和銑削 加工單元前,請先確認毛胚價格。若是多樣少量排程,且節省的主軸時間價值高於底爪和爪片的支出,快換式工件夾持就應列為必要工具。選用合適的車床夾頭或夾頭組合,減少記錄在案的設定停機時間,就能提升車間效率。
Chuck standards, major manufacturers, and CNC lathe RFQ checklist
完整的車床採購單應列明確切的 ISO 安裝規格、夾爪和安全標準,以及工件圖面,讓製造商據此選配主軸鼻端、旋轉油缸、拉管和夾頭。只指定夾頭外徑,報價前仍無法確認關鍵的主軸錐度、行程、轉速和棒材間隙。
了解各種工件夾持標準的差異,可避免加工和製造標案出現介面不符的問題。在 ISO/TC 39/SC 8 catalogue,ISO 702-1 至 ISO 702-4 分別規範錐形、凸輪鎖定、刺刀式和圓柱形主軸鼻端。翻修較舊歐洲手動車床的採購人員,有時會遇到 DIN 6350 圓柱凹槽規格;此處無法在已查證的 ISO 文件中確認其尺寸表,因此請向供應商索取精確的凹槽和螺栓圓圖面。ISO 3089:2005 僅適用於使用一體式爪片的手動自定心夾頭靜態幾何測試。ISO 3442-1 和 ISO 3442-2 規範兩件式爪片夾頭的連接尺寸和互換性,ISO 3442-3 則規範動力夾頭的幾何精度測試。動力夾頭的設計安全和夾持力上限由 ISO 16156:2004 規範,目前正積極修訂,並已 ISO/WD 16156 (Edition 2)於 September 2026 登記,截至 October 2026 正進行工作草案研究。
ISO/TC 39/SC 8 分別維護主軸鼻端標準(ISO 702)、手動一體式爪片螺旋夾頭測試標準(ISO 3089)、兩件式爪片介面與動力夾頭精度標準(ISO 3442),以及夾頭安全標準(ISO 16156)。
比較各種可用的車床夾頭,以及專業製造商提供的不同夾頭類型,也有助於界定採購範圍。本文引用的技術資料涵蓋 Kitagawa(楔形鉤式夾頭)、SCHUNK(PRONTO 爪片)、Pratt Burnerd(平衡式夾頭)和 QCS Workholding(J-LOC 爪片)。已發布的資料也包括 Forkardt Hardinge 和 Royal Products(筒夾)、Wagner Magnete 和 HVR Magnet(磁性夾頭),以及 Tonfou(CNC 爪片)。工業型錄(Penn Tool Co.)則列出手動夾頭的替換品。請依製造商最新規格表確認機型額定值。所有夾頭商標均為各公司所有。ANTISHICNC 生產 CNC 車床、萬能車床、立式車床和管螺紋車床,提供配套的手動、液壓或氣壓方案,並提供相關指南,介紹 capstan and turret lathes.
正在為新的 ANTISHICNC 車床指定工件夾持規格嗎?請提供零件圖,標明原料和成品直徑、最小壁厚、棒材送料長度與夾持長度、材料牌號、目標 TIR、最高 RPM,以及每班設定次數。進一步了解我們的 數控車床 ,讓我們的工程師在報價前為您配對主軸鼻端、拉管內孔、旋轉油缸和常用夾爪類型。
常見問題
Can a 3-jaw scroll chuck hold square bar stock safely?
不行,標準 3 爪螺旋夾頭無法在金屬車削時安全夾持方棒。三個夾爪以 120 度排列,無法對稱貼合四個 90 度平面,因此角部接觸不穩,在切削扭矩下有嚴重的工件飛出危險。方棒應使用 4 爪獨立夾頭、4 爪自定心螺旋夾頭或方形筒夾夾持。
A2-6 或 D1-6 主軸鼻端安裝規格中的數字 6 代表什麼?
數字 6 代表 ISO 702 標準化的主軸鼻端尺寸代碼(以 ISO 702-1:2009 中 7 度 7 分 30 秒的短錐度為基礎),不是夾頭直徑為 6 英吋。A2-6 鼻端採用外側螺栓圓,而 D1-6 鼻端使用六個凸輪鎖定螺柱。若要將其中一種規格安裝到另一種規格上,必須使用機加工轉接板。
Why do soft jaws need a clamping ring or plug while being bored?
軟爪鏜孔時,使用夾緊環、支撐架或塞頭,在生產夾持方向預先消除主爪導軌間隙。未預先施加夾持力就鏜軟爪,切削時夾持壓力消除間隙並使爪片偏移後,可能造成直徑、錐度或接觸誤差。鏜孔時的液壓壓力應配合工件夾持壓力。
Do 1.5 mm x 60° metric top jaws fit inch-serrated master jaws?
No, metric 1.5 mm x 60-degree top jaws don’t fit imperial 1/16 in x 90-degree master jaws. Mismatched pitches engage only tooth tips and shear serrations.
CNC 車床廠何時應選用定長筒夾夾頭,而不是後拉式筒夾?
若二次加工的工件需抵住內部 Z 軸止擋,或移至副主軸加工且肩部長度公差嚴格,請選用定長筒夾夾頭。定長設計會讓錐形套筒向前移動並套住固定不動的筒夾,使工件夾持時在軸向保持固定。標準 5C 和 16C 後拉式筒夾則會向後拉入主軸錐孔。只要進料棒材直徑在公差範圍內有所變動,後拉動作就會讓軸向 Z 位置略微偏移。選型時應權衡定長設計的軸向精度,以及緊湊型車床刀塔內增加的鼻端突出長度。
Does a larger chuck diameter always fit the same lathe spindle?
不行,夾頭最大直徑會受到床台上旋徑、護罩間隙、軸承負載上限、夾頭額定轉速和 ISO 702 螺栓圓相容性的限制。
車床夾頭詢價時應提供哪些工件和刀具資訊?
請提供零件圖,標明原料直徑與成品直徑、最小壁厚、棒材送料長度與夾持胚料重量,以及合金牌號。若要評估用於大型環件的徑向磁極磁性夾頭,請註明磁導率。另請提供目標同心度(TIR)、預計最高主軸轉速、批量,以及每班的裝夾次數。請說明操作人員偏好的夾持方式:手動螺旋或獨立夾爪、鋸齒液壓爪,或快換筒夾。這些資訊有助於配對 ISO 702 鼻端、油缸行程、拉管內孔和動態夾持力。
範圍說明:ANTISHICNC 機台內孔和轉速數據取自供應商正式技術報價;動態力量和每班分鐘數的範例均明確列出計算所用參數。
參考文獻和來源
- 金屬車床安全操作指南,維多利亞州職業安全局,第 1 區棒材防護罩與第 3 區夾頭選型控制規範。
- 智慧投資評估工具指南(AMS 100-62),美國國家標準暨技術研究院(NIST),2024年十月。
- ISO 702-1:2009 工具機:主軸鼻端與工件夾持夾頭的連接尺寸,第 1 部:錐形連接,國際標準化組織。
- ICS 25.060.20 工件夾持主軸與夾頭(ISO 702、ISO 3089:2005、ISO 3442、ISO 16156),國際標準化組織。
- ISO/WD 16156 (Edition 2) 工件夾持夾頭設計與製造的安全要求,國際標準化組織。
- ISO/TC 39/SC 8 工件夾持主軸與夾頭標準目錄,國際標準化組織。
- CN103611948A Slender-shaft three-jaw chuck clamping method, Google Patents public record.
- Quick-Change Jaw Systems for Chucks Offer Multiple Benefits, Cutting Tool Engineering.
- When to Use a Collet Chuck, Modern Machine Shop.
- Workholding and Quick-Change Automation Overview, International Manufacturing Technology Show (IMTS).



