














Choosing between a 3 jaw vs 4 jaw chuck 關鍵在於工件幾何形狀、基準面的跳動公差,以及批次設定時間。三爪夾頭可在數秒內利用自動定心機構夾住圓形或六角形棒材。4爪獨立夾頭則透過四支獨立螺桿,讓工件對準主軸軸線。加工師傅會用它將方形、矩形、不規則或偏心棒材調整至精密同心。獨立調整夾爪的設計,讓它能靈活應對單件維修與工具室加工。本指南比較渦卷與獨立運動機構、ISO 3089與ISO 702標準、薄壁變形、軟爪鏜孔計算及主軸配對。
Quick Engineering Summary: 3-Jaw Scroll vs 4-Jaw Independent Chucks
- 標準3爪渦卷夾頭的三個爪以120度間隔排列,並透過傘齒輪小齒輪與渦卷盤同步移動。在標準平背式夾頭上,以研磨測試棒量測時,現場徑向跳動通常為0.002 to 0.004 in. (0.05 to 0.10 mm) TIR。這類夾頭適合快速裝載圓形與規則六角形棒材。
- 微調式3爪渦卷夾頭(例如Pratt Burnerd Griptru)在轉接凸台上加裝徑向微調螺絲。Pratt Burnerd表示,Griptru夾頭依指定方式安裝與調整定心後,重複夾持圓形零件的TIR重複精度可達0.005 mm。務必從單一標記的小齒輪插孔鎖緊夾頭。
- 配有鏜孔式雙件軟爪的3爪夾頭:可更換的鋸齒式或舌槽式上爪,會在符合預定夾持方向、夾持力及軸向接觸位置的預載下就地加工。用於重複加工的第二道工序批次時,可達0.0005 to 0.0015 in. (0.013 to 0.038 mm) TIR。
- 四爪獨立夾頭上的四個可反轉夾爪,彼此間隔90度,並由各自的周邊螺桿驅動。它們可將方形、矩形、鑄件及偏心工件定心至指示器的解析度範圍內,但仍受主軸徑向運動與工件形狀誤差影響。
- Spindle nose interfaces follow ISO 702-1:2009 (Type A1 and A2 short taper), ISO 702-2:2007 (Camlock D1), and ISO 702-3 (bayonet mount). Static scroll geometry follows ISO 3089:2005, while chuck design safety work continues under ISO/WD 16156.
直接選用原則。若要一次夾持車削圓形或六角形棒材,請選3爪自動定心渦卷夾頭。若要重複加工第二道工序批次,請搭配預載鏜孔軟爪的3爪夾頭,並從單一標記的主爪小齒輪插孔鎖緊。若要加工方形或不規則鑄件,以及刻意偏置的曲軸,請選4爪獨立夾頭。它也可在不使用軟爪治具的情況下,重新夾持已加工基準面,使TIR低於0.001 in. (0.025 mm)。
本指南介紹工業金屬加工用手動與電腦數值控制(CNC)車床夾頭。下文引用的ANTISHICNC機台規格取自特定型號的技術報價與產品文件。國際標準、OEM夾頭手冊及專利文件的權利均屬於各自的主管機關。
圓形與方形工件的3爪、4爪夾頭選用指南
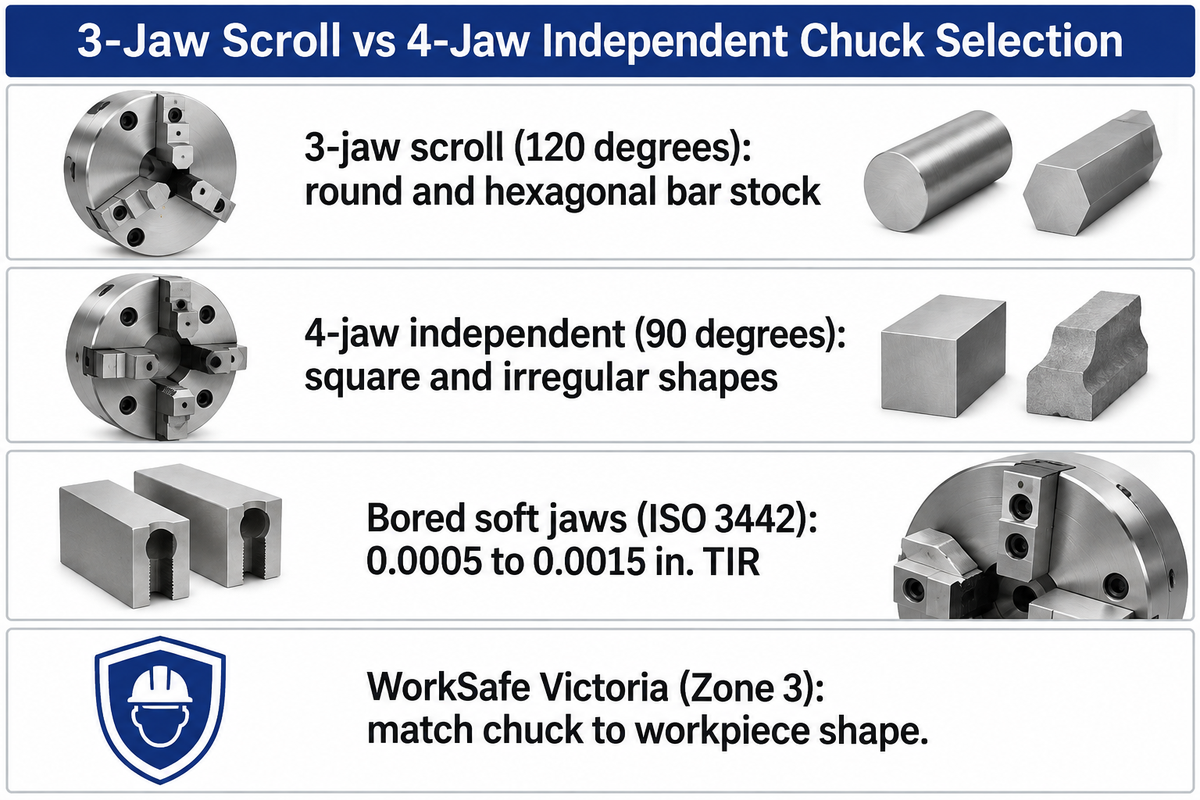
若要在不到一分鐘內裝載圓柱或六角形棒材,請選3爪渦卷夾頭。若要加工方形、不對稱或超高同心度的第二道工序零件,請選4爪獨立夾頭。三個以120度間隔排列的夾爪會自動為圓形棒材定心。相較之下,四個以90度間隔排列、可獨立調整的夾爪能夾持方形棒材的平面,並可透過指示器輔助定心。
Official workplace safety guidance from WorkSafe Victoria (Zone 3)直接說明這項主要車間準則:不規則形狀工件應使用4爪夾頭,圓形工件則應使用3爪夾頭。有些車削工作需要其他專用夾持方式,例如6爪補償式夾頭、定長筒夾夾頭,或徑向磁極電控永磁夾頭;這些設定的相關說明請參閱我們的工程指南,內容涵蓋 lathe chuck types should be consulted.
下方的渦卷式與獨立式同心度對照表,整理工具室引擎車床與量產車削中心所用四爪設定的主要特性。每一列都列出機械傳動運動方式、可能的徑向跳動及夾持幾何形狀。開始設定前,您可以依零件圖選擇合適的夾頭。
| Engineering Parameter | Standard 3-Jaw Scroll Chuck (Hard Jaws) | Micro-Adjust 3-Jaw Scroll (Pratt Burnerd Griptru) | 3-Jaw Chuck with Bored Soft Jaws (ISO 3442) | 4-Jaw Independent Chuck (Hard Jaws) |
|---|---|---|---|---|
| Jaw Spacing & Drive Mechanism | 3 jaws at 120 deg; planar spiral scroll plate + 3 bevel pinions | 3 jaws at 120 deg; scroll plate + 3 fine-pitch radial micro-adjustment screws | 3 jaws at 120 deg; two-piece serrated or tongue-and-groove top jaws | 4 jaws at 90 deg; 4 independent perimeter leadscrews |
| Typical Field Radial Runout (TIR) | 0.002 to 0.004 in. (0.05 to 0.10 mm) new plain-back benchmark (0.002 to 0.005 in. out of box) | 0.005 mm (0.0002 in.) TIR repeatability on duplicate round parts per Pratt Burnerd manual | 0.0005 to 0.0015 in. (0.013 to 0.038 mm) when bored under matching preload | Dialed to indicator resolution (0.0002 to 0.001 in., bound by spindle motion and part form) |
| Governing ISO Standard Scope | ISO 3089:2005 (static geometrical tests for manual one-piece hard jaws) | OEM micro-adjust test bar spec + ISO 3089 static geometry | ISO 3442-1/2/3 (two-piece jaw interface dimensions and static interchangeability) | ISO 19719 vocabulary + ISO 702 spindle mounting registers |
| Primary Workpiece Shapes | Symmetrical round bar, regular hexagonal stock | Precision ground round blanks, bearing shafts, gauge pins | Second-op turned blanks, stepped shafts, thin-wall sleeves (pie jaws) | Square stock, rectangular blocks, valve castings, off-center crankshafts |
| Initial Setup & Per-Part Loading | Zero dial-in; 10 to 30 sec per part with a single chuck key | 3 to 5 min initial boss truing; 15 to 30 sec repeat loading on marked “0” pinion | 15 to 20 min jaw boring setup; 10 to 20 sec per part in production | Dial-indicator truing and clamping require 1 to 6 minutes per workpiece |
| Jaw Reversibility (OD vs ID Grip) | 編號式一體渦卷爪可利用階梯面夾持小外徑工件,或擴張夾持孔內;搭配相應的反向階梯爪組,則可擴大外夾範圍 | Two-piece reversible top jaws or separate numbered solid jaw sets | Machinable aluminum or 1018 steel top jaws bolted to master jaws | Each stepped hard jaw unthreads and reverses 180 deg independently |
| Thin-Wall Ring Distortion Risk | High 3-point concentrated load causes triangular (three-lobed) springback | 窄型硬爪的夾持力高;接觸面較廣的鏜孔軟爪可減少變形。六爪夾頭是另一種工件夾持選項 | Low when machined as full-wrap 6061-T6 or 1018 pie jaws | Moderate; 4 narrow jaws shift deformation to four-lobed square springback |
| Crash & Interrupted-Cut Durability | Moderate; heavy parting crashes can crack spiral scroll teeth | Sensitive; heavy interrupted cuts can shift micro-adjust boss alignment | High on serrated power chucks; top jaws absorb minor tool contact | 結構沉重的獨立螺桿與堅固本體,在工件確實夾緊時可承受斷續切削 |
| Maximum Operating Speed | Chuck and jaw ratings, remaining gripping force, and workpiece balance limit operating speed | Pratt Burnerd Griptru:160 to 315 mm本體依尺寸與等級而異,標示轉速為2,300 to 4,900 rpm | Top-jaw mass and extension increase centrifugal loading and reduce available external gripping force | 偏心工件與不對稱的夾爪伸出量可能需要降低轉速 |
渦卷盤與獨立爪螺桿如何加工各種形狀
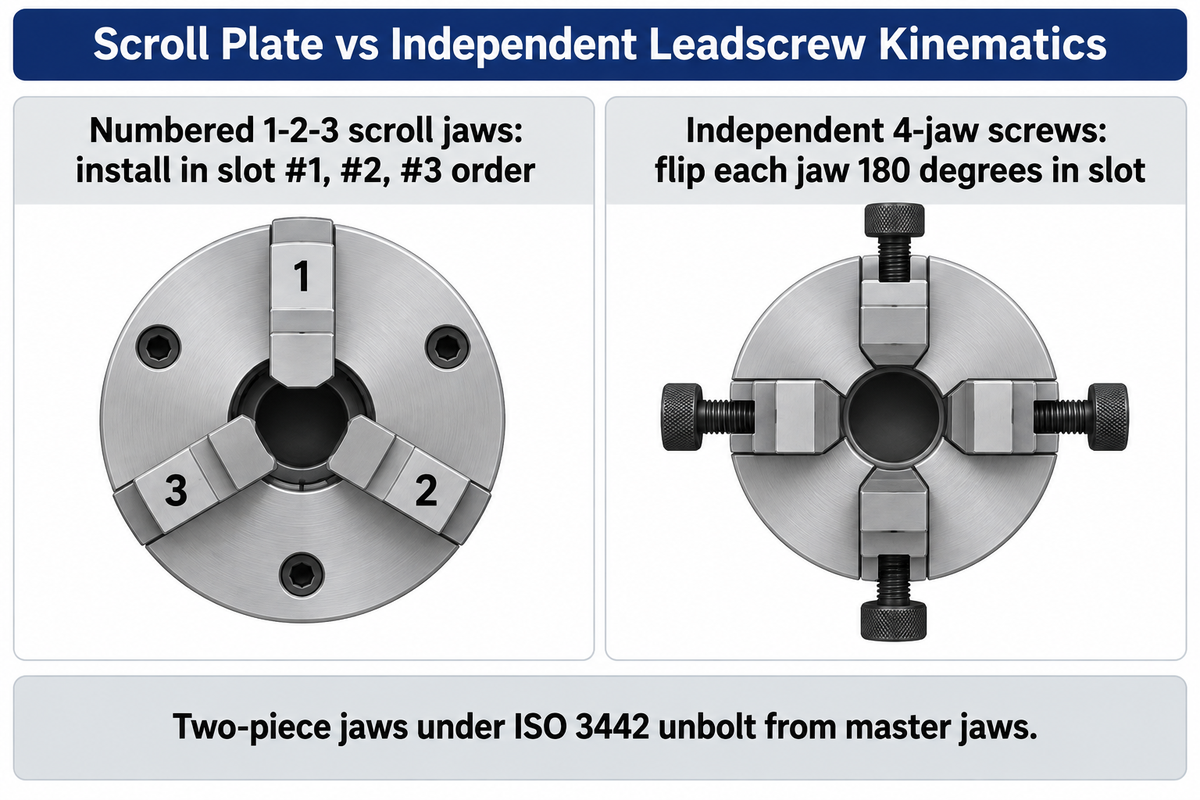
3爪渦卷夾頭透過傘齒輪小齒輪與平面螺旋渦卷盤,同步驅動三個夾爪。相較之下,4爪獨立夾頭的每個夾爪都由自己的徑向螺桿驅動。這項內部機械差異決定了零件的裝載方式、夾爪調整順序及工件中心線位置。
3爪與4爪夾頭的主要機械差異是什麼?
3爪渦卷夾頭透過具有連續螺旋齒的硬化渦卷盤,使三個夾爪同步移動。4爪獨立夾頭則透過各自的Acme螺紋或方牙螺紋螺桿,分別移動每個夾爪。在渦卷夾頭中,將夾頭鑰匙插入任一小齒輪插孔旋轉,就會帶動傘齒輪,進而驅動渦卷盤。三個渦卷爪都與螺旋齒嚙合,並以相同的徑向速率向內或向外移動。4爪獨立夾頭內沒有渦卷盤。轉動一支周邊螺桿,只會移動該支夾爪,其他三爪則保持不動。
這種運動機構的差異,決定了車間安裝與反轉夾爪時必須嚴格遵守的規則。
- 編號1-2-3的渦卷爪必須嚴格依序裝入槽位。平面螺旋渦卷每轉一圈會前進一個完整螺距。一體式3爪夾頭爪具的齒,彼此之間以三分之一的螺距錯開,分別對應#1、#2及#3夾爪。渦卷導齒經過時,必須先將#1夾爪裝入#1槽,再依序安裝#2與#3。順序錯誤會使三個夾爪偏離中心,並可能卡住或折斷渦卷齒。
- 4爪獨立夾頭的螺桿可讓夾爪個別反轉。4爪獨立夾頭的每支螺桿在機械上彼此獨立。只要將每支螺桿旋出、把階梯爪首尾翻轉180度,再旋回同一槽位即可。編號式一體渦卷爪可利用階梯面夾持小外徑工件,或擴張夾持孔內。搭配相應的反向階梯爪組,則可擴大外夾範圍。雙件式爪夾頭可將上爪 ISO 3442 從主爪拆下或反轉。
Radial runout and concentricity limits: ISO 3089 vs dialed 4-jaw
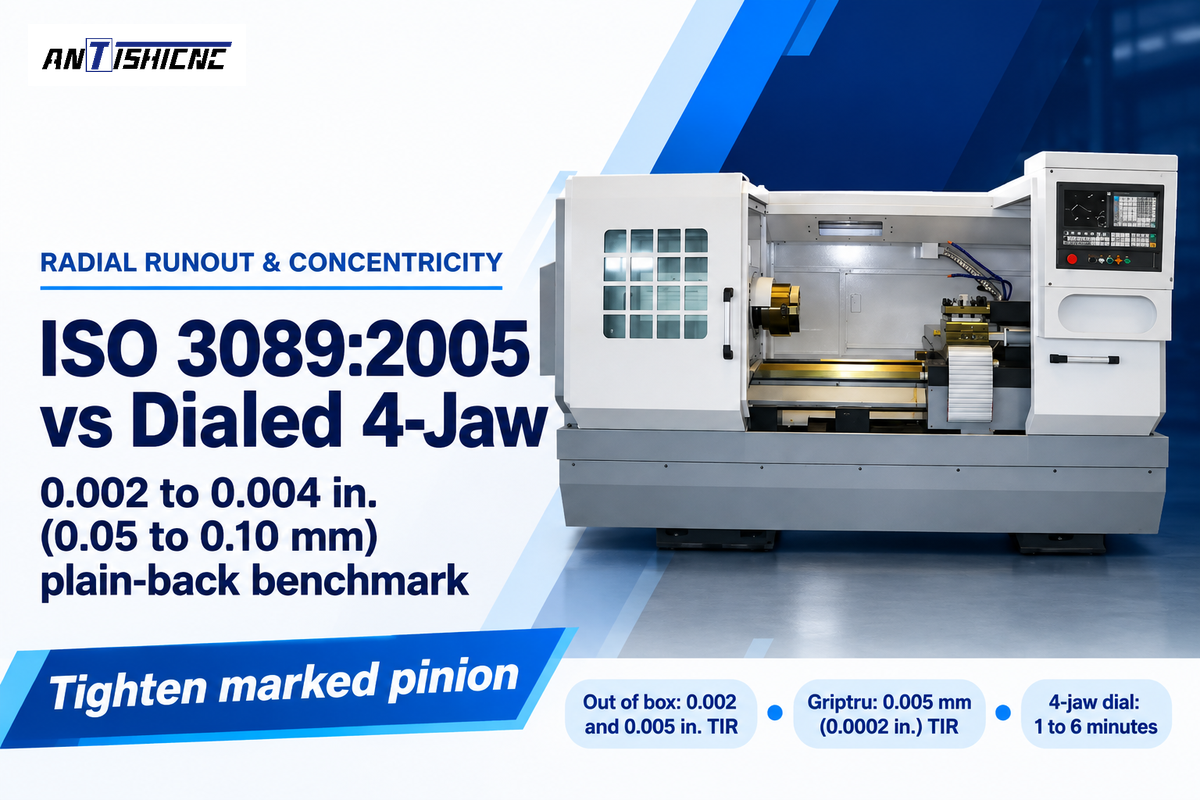
標準平背式3爪自動定心渦卷夾頭,以研磨測試棒量測時,現場徑向跳動通常為0.002 to 0.004 in. (0.05 to 0.10 mm)。渦卷夾頭的定心誤差來自渦卷幾何形狀、夾爪配合與磨耗、安裝偏心,以及夾持負載下的變形;小齒輪背隙主要造成鑰匙反向轉動時的空行程。
標準3爪渦卷夾頭的現場徑向跳動基準0.002 to 0.004 in.,與國際標準測試範圍及OEM保證值不同:
- Official ISO 3089:2005 規定手動自動定心夾頭(具有兩個或以上一體式硬爪)的靜態幾何驗收測試。測試項目包括精密測試棒的徑向跳動,以及端面凸輪偏擺。以現場條件衡量,全新的標準平背式夾頭開箱後數值約為0.002 to 0.005 in. TIR。
- 渦卷跳動會隨夾持直徑範圍而變化。車間使用會磨耗常用棒材尺寸所在行程區段的渦卷螺旋。夾持不同直徑時,夾爪會移至渦卷盤上尚未磨耗的區段,導致中心線偏移。 AUTO STRONG engineering notes 提醒您,即使夾爪齒看起來乾淨,喇叭口狀的夾爪導槽、轉接板跳動或主軸軸承間隙也會造成跳動。
- 單次夾持的剛性棒材加工,與第二道工序重新夾持不同。加工實心剛性棒材時,只要徑向切深足以切除棒材表層,在一次夾持中車削外徑、鏜削內徑並切斷,便能使各加工面保持同心。重新夾持或相對於既有基準面加工時,夾頭跳動可能造成幾何誤差。若成品仍留有未加工表面,也可能造成壁厚不均或無法完全加工到位。
- Micro-adjustable scroll chucks trim mounting eccentricity. According to the Pratt Burnerd Griptru manual,安裝定位面總指示器讀值不得超過0.005 mm (0.0002 in.)。三支細牙徑向螺絲可讓夾頭本體在轉接凸台上偏移。Pratt Burnerd表示,Griptru夾頭依指定方式安裝與調整定心後,重複夾持圓形零件的TIR重複精度可達0.005 mm。務必從單一標記的小齒輪插孔鎖緊夾頭。
- 4爪夾頭的指示器校正受主軸與零件形狀誤差限制。使用4爪獨立夾頭時,加工師傅會協調相對的夾爪螺桿,花1 to 6分鐘將工件對準;若要將圓形基準面調整至0.001 in.以內,約需1分鐘。將指示器讀值調至接近零,可讓量測平面的指示跳動降至最低,但讀值仍包含設定偏心、工件形狀誤差及主軸徑向運動誤差。如需進一步了解基準面控制策略,請參閱我們的文章 tight-tolerance machining.
Workpiece shape guide: hexagonal, rectangular, and eccentric stock
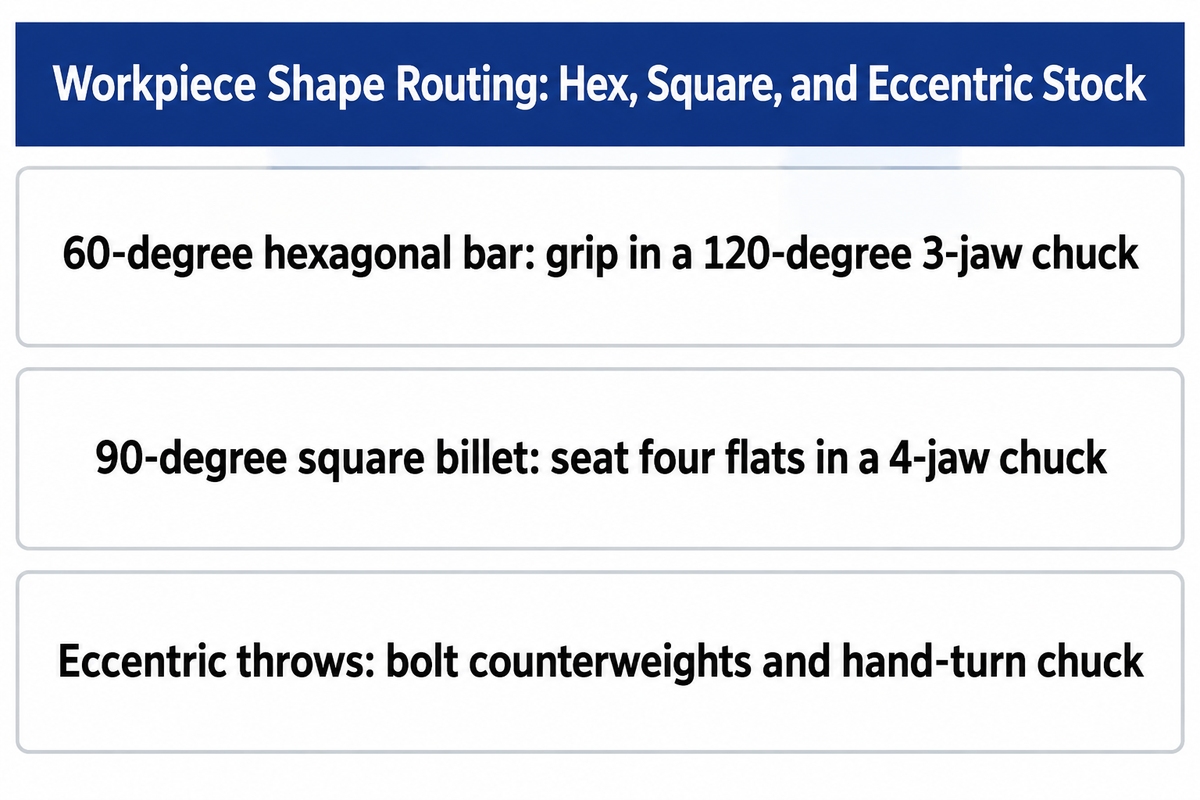
3爪夾頭的夾爪以120度間隔排列,可夾持圓形棒材與規則六角形棒材;4爪獨立夾頭的夾爪以90度間隔排列,可夾持方形胚料、矩形塊材、粗鑄件及偏心曲軸軸頸。兩種夾頭在手動與CNC車削設定中各有用途。
為什麼加工方形、矩形或不規則形狀工件時,4爪夾頭不可或缺?
方形、矩形與不規則形狀工件需要使用4爪獨立夾頭,因為四個夾爪彼此相隔90度,且能獨立調整至不同的徑向位置。方形與矩形棒材有四個彼此相隔90度的平面。每個夾爪都能平貼在一個平面上,不易滑動。面對矩形塊材、不對稱閥體或偏心軸時,獨立螺桿可讓您偏移一對相對的夾爪,同時調整另一對夾爪定心。這樣便能將選定的任何部位移至車床主軸軸線上。
在車間搬運棒材時,請遵守以下幾何與平衡原則:
- 規則六角形棒材應使用3爪夾頭。規則六角棒材有六個平面,彼此相隔60度。以120度間隔排列的三個夾爪會平貼在每隔一個的六角平面上,均勻分散夾持力。若將六角棒材放入90度4爪夾頭,兩個相對夾爪會接觸平面,另外一對垂直夾爪則會夾在傾斜的六角角上。這種差異會在重切削負載下造成夾爪滑動。
- 三個以120度間隔排列的夾爪,無法對齊四個以90度間隔排列的平面。若嘗試用3爪渦卷夾頭夾持方形棒材,夾爪會不均勻地接觸角部,使主爪導槽承受側向負載,並增加工件飛出的風險。
- 偏心車削需要配重、間隙檢查及對齊的尾座支撐。加工偏置凸輪凸角或 automotive CNC machining 在4爪獨立夾頭中加工曲軸曲柄銷時,偏移的質心會產生離心振動。請在較重的曲柄銷對側鎖上配重,並降低主軸RPM。啟動馬達前,先用手將夾頭轉動完整一圈以確認間隙。偏心車削時,若工件中心孔與預定車削軸線對齊,且設定保留了頂尖所需空間,可用尾座活頂尖支撐工件。
Clamping force and thin-wall tubing distortion: 3-point vs 4-point
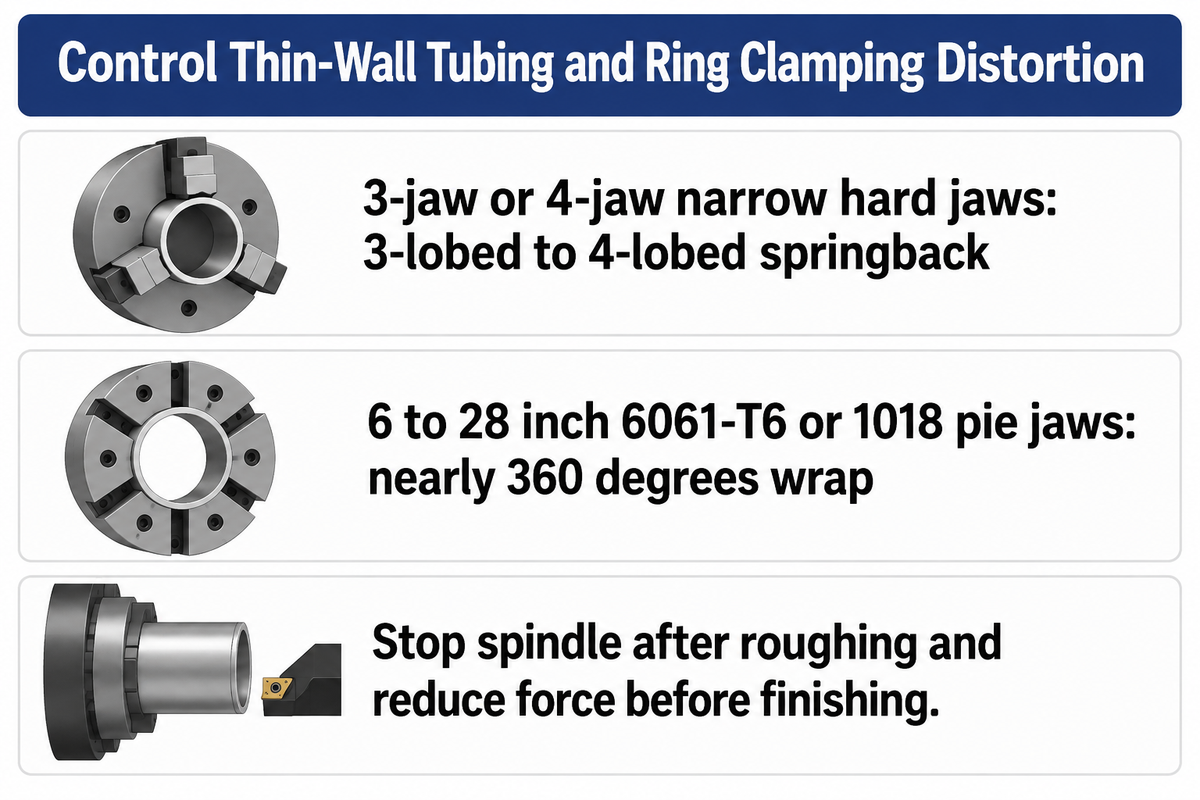
薄壁管材或軸承環若以三個窄型硬爪夾持,會產生彈性的三瓣變形,鬆開後也會回彈變形。降低夾持力並擴大周向接觸面積,可減少夾持變形,同時仍須確保夾持力足以抵抗切削負載。否則,變形可能相當顯著。
「適用於薄壁或不規則形狀零件的包覆式派形爪,可完整夾持工件,並將壓力均勻分布於整個工件」– Modern Machine Shop(夾頭爪如何夾持薄壁零件)
有些加工師傅認為,從3爪夾頭改用4爪獨立夾頭就能消除薄壁變形。事實並非如此。包括Leibniz University Hannover IFW變形研究,以及針對SAE 52100鋼軸承環進行的車削實驗在內,大學加工研究指出一項重要限制:3爪與4爪窄型硬爪夾頭,都可能在低剛性環件上造成過度徑向變形,即使夾持力處於中等程度也一樣。從三個窄爪改成四個窄爪,只會讓彈性撓曲模式從三瓣轉為四瓣,並不會消除變形。徑向夾爪夾持、切削時壁面撓曲,以及釋放內部殘留應力,都會影響薄壁套筒、襯套與維修用殼體的最終狀態。
To hold roundness on thin-wall sleeves, bushings and repair housings:
- Install wrap-around bored pie jaws on a 3-jaw chuck. As reported by 現代機械車間,6 to 28 inch派形軟爪採用6061-T6或A319鋁材(或1018/1050低碳鋼)製成,可包覆工件近360度的周向範圍。將派形爪鏜孔至符合管材直徑,可將集中點負載轉為大面積徑向支撐。
- 請謹慎調整粗加工與精加工時的夾持力。粗加工完成後,先停止主軸,再降低夾持力。使用手動夾頭時,請鬆開工件並以較低夾持力重新夾緊,但仍須足以抵抗精加工負載。精加工前,工件必須確實就位並保持同心。
- 高彈性環件可使用剖分套筒或軸向夾持。也可將高彈性環件抵住有支撐的基準端面,避免受到徑向夾爪負載。這兩種方法都可能使環件變形。
When repetitive setup jobs require bored soft jaws over a 4-jaw
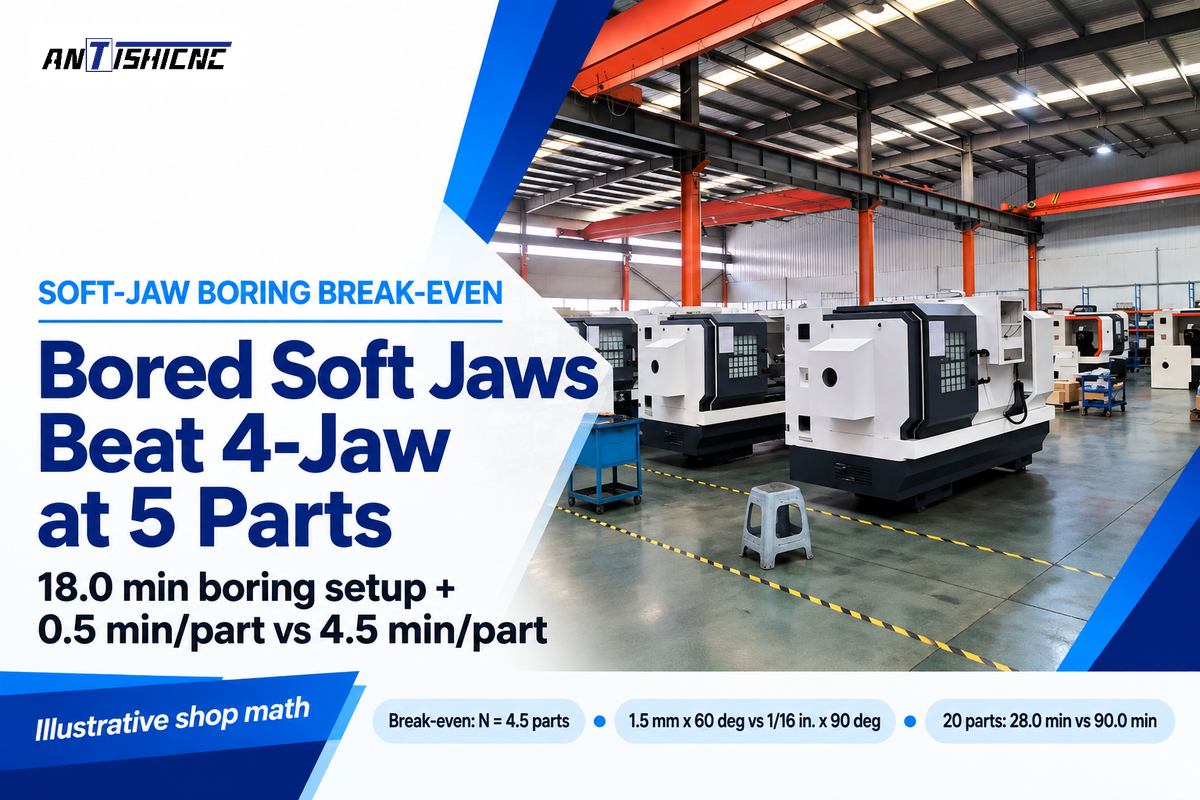
加工單件時,使用4爪獨立夾頭校正只需幾分鐘,且不需客製治具。鏜製軟爪可縮短批次總加工時間,特別是每件節省的累積處理時間超過初次鏜爪所需時間時。正確預載的軟爪也可達到0.0005 to 0.0015 in. (0.013 to 0.038 mm)的重新夾持重複精度。
兩種夾頭在設定時間與操作人員所需技能上有何差異?
加工原始棒材時,標準3爪渦卷夾頭所需操作技能不高,轉動一支小齒輪即可在10 to 30秒內讓棒材定心。4爪獨立夾頭每件加工速度較慢,需要有經驗的加工師傅一邊讀取指示器,一邊協調相對的夾爪螺桿,每件約需1 to 6分鐘。在3爪夾頭上鏜製軟爪,則是將技能投入移至前置作業。加工師傅花15 to 20分鐘預載並鏜製爪槽後,之後每件只需10 to 20秒即可裝載,並自動保持同心。
Note that ISO 3442-1:2005, ISO 3442-2:2005, and ISO 3442-3:2007 (取代已撤銷的ISO 3442:1991)標準規範主爪與上爪之間機械式舌槽介面及鋸齒介面的尺寸。要達到0.0005 to 0.0015 in.的重新夾持精度,須遵守下列三項車間鏜孔原則,相關資料記載於 Practical Machinist soft-jaw threads:
- 讓預載平面與生產夾持平面一致。安裝主爪後,導槽在負載下會有些微間隙與傾斜。未施加預載便鏜孔的軟爪,之後夾持時可能傾斜或偏移,造成接觸不均與同心度下降。若在後側預載,卻在前側夾持生產零件,夾爪受力力矩會改變,並可能造成錐度、接觸不均與重新夾持跳動。
- 在夾持平面支撐預載治具,並配合夾持力。請在生產夾持平面穩固支撐預載治具,並以與夾持工件相同的方向與力量鏜孔。使用手動夾頭時,鏜孔與生產加工期間都務必從單一標記的主爪小齒輪插孔鎖緊 CNC turning operations.
- 公制與英制爪具鋸齒規格不得混用。請確認主爪使用的是1.5 mm x 60度公制鋸齒(亞洲與歐洲動力夾頭常見),還是1/16 in. x 90度英制鋸齒。將螺距角度不符的爪具鎖在一起,鋸齒會在切削負載下剝落。
Soft-Jaw Boring vs 4-Jaw Dial-In Break-Even Comparison
若要在一批圓形毛胚上加工端面與第二道工序基準面,並達到0.001 in. TIR,請比較以下兩種車間設定:
- 選項A(4爪獨立夾頭)的初次夾頭安裝時間為0 min(已安裝);每件手動校正指示器並夾緊需4.5 min/part。
- 選項B(配備新鏜製軟爪的3爪夾頭)需18.0 min進行一次性設定,包括鎖上軟爪、安裝預載環及鏜製爪槽;每件夾緊與鬆開需0.5 min/part。鏜製軟爪後,每件循環時間約為0.5 minute。
Break-Even Formula. Total time equals at batch quantity N where 18.0 + 0.5N = 4.5N → 4.0N = 18.0 → N = 4.5 parts.
Operational Takeaway。依照這些車間作業條件,批量為1 to 4件時,使用4爪夾頭校正較快(4爪加工3件需13.5 min,鏜製軟爪則需19.5 min)。批量達5件以上時,鏜製軟爪較快。依照這些設定時間假設,使用鏜製軟爪加工20件,總共需28.0分鐘;使用手動4爪指示器校正則需90.0分鐘。
4-jaw scroll vs independent metal and woodworking chuck traps
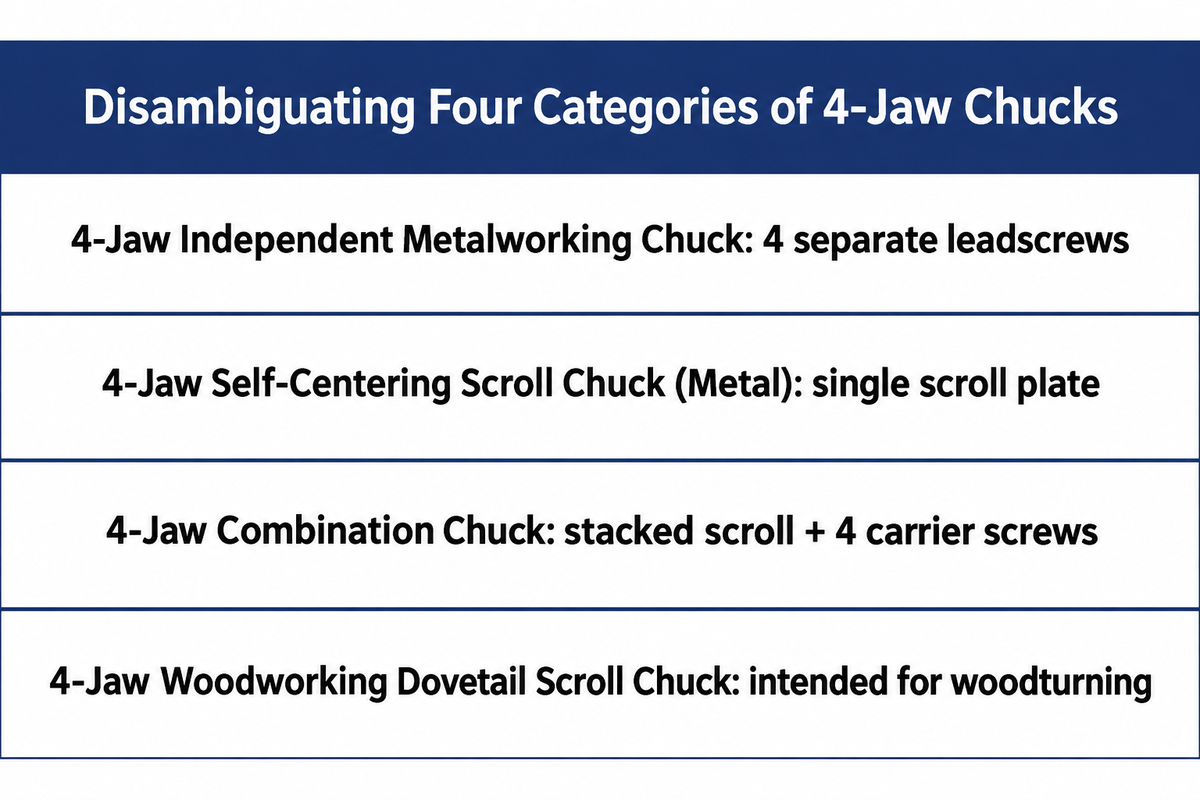
並非所有4爪夾頭的爪具都是獨立調整。加工師傅與採購人員下單前,必須分清金屬加工用4爪獨立夾頭、4爪自動定心渦卷夾頭、4爪組合式夾頭,以及木工用4爪燕尾槽渦卷夾頭。在某些情況下,需要檢查渦卷夾頭的定心機構,確認它符合所需的切削工作。
為什麼四爪自動定心夾頭即使裝載工件較省時,仍被視為效率不佳?
四爪自動定心渦卷夾頭常被認為不適合一般金屬加工棒材作業,因為四個同步徑向夾爪在運動機構上過度限制了非圓棒材。三個同步夾爪可穩定支撐相當圓整的棒材,但不規則熱軋或鍛造棒材可能接觸不均或未完全接觸。若橢圓棒材的長軸與一對夾爪對齊,這對夾爪可能會先接觸。若棒材變形不足以讓垂直的另一對夾爪也接觸,該對夾爪便不會承受負載,工件可能在切削力作用下移動。
4爪渦卷夾頭的所有夾爪都連接至同一個內部渦卷盤,因此無法用夾頭校正跳動,也無法固定偏心工件。它犧牲了4爪獨立夾頭的精度優勢,在圓棒材上的裝載速度又不比3爪渦卷夾頭快。下表比較四種4爪夾頭。
| Chuck Sub-Type | Internal Drive Mechanism | Out-of-Round Bar Contact Physics | Eccentric & Dial-In Capability | Correct Shop Application & Trap Warning |
|---|---|---|---|---|
| 4-Jaw Independent Metalworking Chuck | 4 separate perimeter leadscrews; no scroll plate | All 4 jaws tighten individually onto high and low spots | Full eccentric offset & indicator dial-in | 金屬車床的標準選擇,適用於方形、不規則、鑄件及超高同心度加工 |
| 4-Jaw Self-Centering Scroll Chuck (Metal) | Single scroll plate drives all 4 jaws simultaneously | 若橢圓棒材與一對夾爪對齊,該對夾爪可能先接觸,使垂直的另一對夾爪沒有負載 | Zero independent adjustment | 適用於重複加工方形或八角形棒材,以及夾爪能確實接觸的圓整棒材;搭配合適的派形爪可加強薄壁管材支撐 |
| 4-Jaw Combination Chuck | Stacked scroll plate + 4 independent carrier screws | Can tweak individual jaws after scroll closing | Allows rapid scroll close + indicator trim | 注意:與標準夾頭相比,疊層機構會增加夾頭本體重量與主軸軸向懸伸量 |
| 4-Jaw Woodworking Dovetail Scroll Chuck | Scroll mechanism with dovetail or serrated wood jaws | Grips tenons or expands in mortises | No independent jaw adjustment | 設計用途為木工車削;僅主軸相容並不足以證明其適用於金屬切削負載 |
Spindle mounts, bore limits, and RPM checks every machinist needs
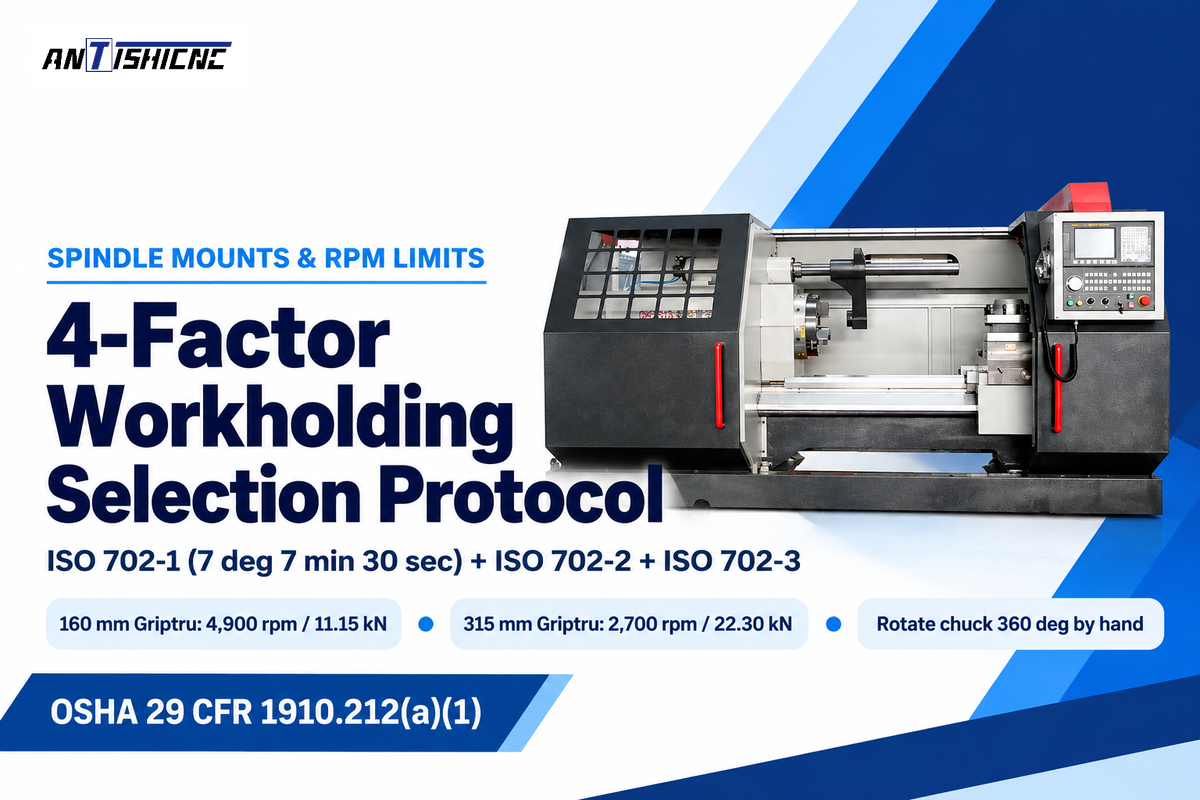
訂購3爪或4爪夾頭前,請確認ISO 702主軸鼻端介面、拉管與後方護罩可用的通棒空間,以及夾爪伸出後相對橫向滑座的間隙。務必確認製造商針對您的車床、所選夾頭及爪具配置標示的容許轉速。
請採用這套 4項因素工件夾持選型流程 ,用於每次車床夾頭採購:
- 請確認主軸鼻端介面符合ISO 702-1、ISO 702-2或ISO 702-3。現代CNC與重型引擎車床採用短錐度鼻端,依據 ISO 702-1:2009 (7 deg 7 min 30 sec taper, confirmed current in 2025). Other lathes use Camlock noses under ISO 702-2:2007 或採用ISO 702-3規範的DIN刺刀式安裝座。依ISO 702-1,Type A1鼻端具有內外兩圈螺栓孔,Type A2鼻端則只有外圈螺栓孔。A2夾頭可直接鎖在A1鼻端上;具有內圈螺栓孔的A1夾頭則須透過轉接板安裝在A2主軸上。Camlock安裝座透過轉動主軸鼻端的鎖定凸輪,固定或拆下夾頭;更換時也須搬動夾頭並清潔配合表面。ISO 702-3刺刀式安裝座則以螺柱穿過旋轉鎖定環上的鑰匙孔形刺刀槽,快速夾緊。
- 確認拉管可用通棒空間與Zone 1後方棒材防護。配備開放中心液壓3爪夾頭的CNC車削中心,內部旋轉油壓缸與拉管會讓可用通棒空間小於原始主軸孔。 WorkSafe Victoria’s Zone 1 guidance 要求將伸出主軸箱後方的棒材封閉防護。棒材送料機或支撐管必須提供足夠約束,避免棒材甩動並防止人員接觸旋轉棒材。一般機台防護規範依據 OSHA 29 CFR 1910.212(a)(1) likewise require guarding rotating chuck projections and nip points.
- 檢查4爪不對稱的伸出量與旋轉間隙。夾頭標稱直徑是以夾頭本體寬度測量,不包含伸出的夾爪。將鑄件偏置在4爪獨立夾頭上時,螺桿與夾爪可能大幅突出夾頭本體周圍。啟動馬達前,務必用手將夾頭轉動360度,確認突出夾爪不會碰到床身導軌、橫向滑座及安全護罩。
- Respect chuck body, jaw mass, and centrifugal RPM limits. ISO/WD 16156 是目前研擬中的第2版工作草案(於2026年十月進入Stage 20.20草案研究階段),內容涉及工件夾持夾頭的設計安全;已發布的安全規則則涵蓋離心力造成的夾持力損失。夾頭夾爪上的離心力會隨主軸轉速的平方增加(專利 WO1991003348A1 和 CN201016687Y)。灰鑄鐵手動夾頭的外周速度限制低於鍛鋼動力夾頭。Pratt Burnerd Griptru手冊指出,160 mm夾頭在精密等級下額定轉速為4,900 rpm(標準等級為3,500 rpm),輸入扭力為75 Nm時,每爪靜態夾持力為11.15 kN。315 mm Griptru夾頭的轉速則降至精密等級2,700 rpm(標準等級2,300 rpm),輸入扭力為203 Nm時,每爪夾持力為22.30 kN。探索相容的 金屬車床 to match spindle power and speed safely.
| Workpiece Shape Category | Lathe Series & Machine Class | Spindle Bore & Passage Verification | Recommended Chuck Type & Jaw Style | Critical Setup & Safety Check |
|---|---|---|---|---|
| Round Bar Stock (First-Op) | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; enclose rear bar projection | 315 mm 3-jaw self-centering scroll chuck (numbered 1-2-3 hard jaws) | Verify 8.5 to 800 r/min speed setting and remove chuck key immediately |
| Heavy Square Billet & Castings | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; chucked blank setup | 500 mm 4-jaw independent chuck with reversible stepped jaws | Dial flat faces to indicator and rotate spindle 360 deg by hand |
| Regular Hexagonal Bar Stock | Manual Engine or Horizontal CNC Turning Lathes | Match across-corners hex size to drawtube bore | 3-jaw scroll chuck (120-deg jaws seat on alternate 60-deg flats) | Avoid 4-jaw chucks that pinch opposing hex corners unevenly |
| Precision Duplicate Round Blanks | Toolroom Engine Lathes | Mounting register within 0.005 mm (0.0002 in.) FIM | Micro-adjustable 3-jaw scroll chuck (Pratt Burnerd Griptru 160 to 315 mm) | Tighten exclusively at marked “0” pinion socket; respect 2,300 to 4,900 rpm rating |
| Repetitive Second-Op Turned Parts | ANTISHICNC CK6130 / CK6140 / CK6150 CNC Lathes | Confirm hydraulic drawtube bar passage in model quotation | Open-center 3-jaw power chuck with ISO 3442 serrated bored soft jaws | Support preload fixture at production gripping plane and match clamping force |
| Thin-Wall Sleeves & Bearing Rings | Manual or CNC Turning Centers | Chucked ring setup; avoid excessive radial point loads | 3-jaw chuck with 6 to 28 in. 6061-T6 or 1018 wrap-around pie jaws | Stop spindle after roughing and reduce clamping force before finishing pass |
| Eccentric Crankshafts & Cam Lobes | Manual or CNC Lathes with Counterweight Clearance | Offset axis setup; align tailstock center hole to turning axis | 4-jaw independent metalworking chuck with counterweight plates | Keep imbalance loads within spindle limits and verify jaw swing clearance |
| Long Oil-Country Tubulars & Pipe | ANTISHICNC QK1313 / QK1319 / Q1327 Pipe Lathes | 135 to 280 mm hollow spindle bore across series | Coaxial front-and-rear double chucks (4-jaw independent or power chucks) | Support pipe projecting beyond rear chuck to prevent whipping |
Specifying 3-jaw and 4-jaw chucks on manual and CNC turning lathes
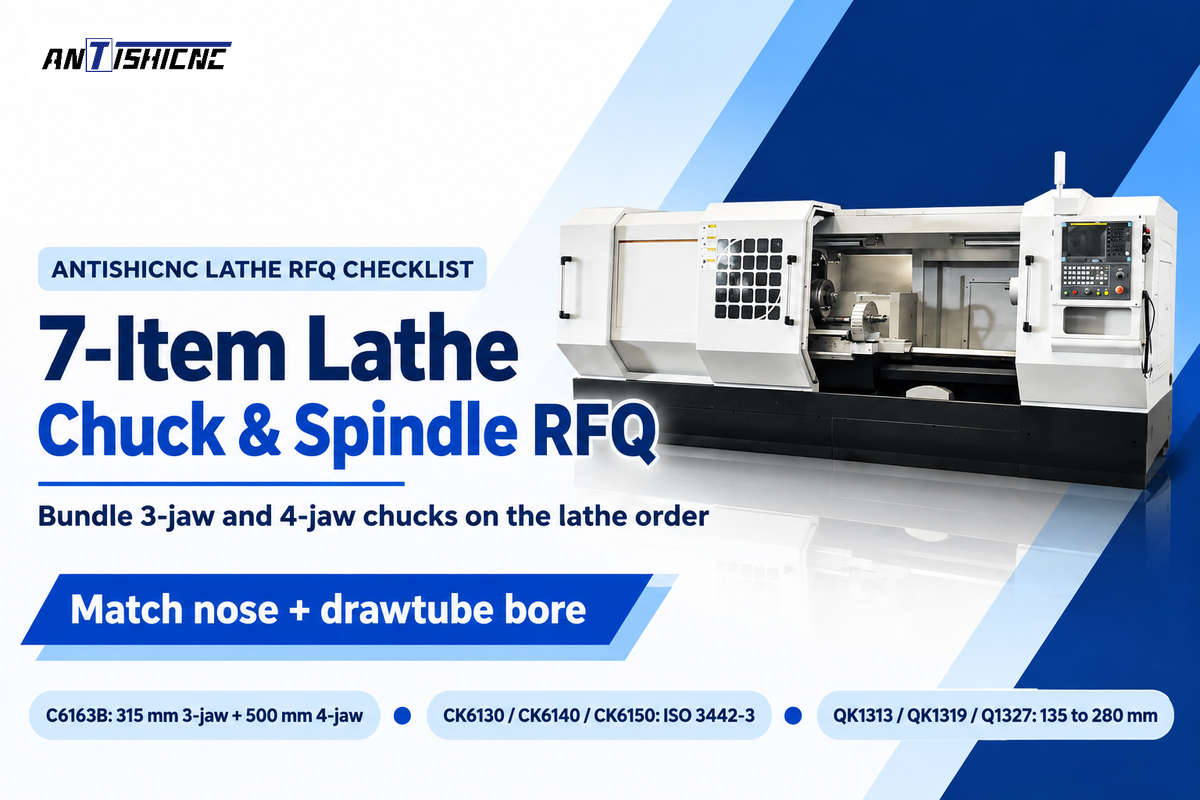
3爪與4爪夾頭可以互補,是工業機械加工廠的合適採購組合。首次採購車床時,同時購入這兩種夾頭,可從一開始就確保主軸轉接板、拉管螺紋與安全護罩彼此相容。
- 手動工具室車床與維修用引擎車床可採購雙夾頭組合。例如, universal manual lathes 例如ANTISHICNC C6163B,可使用315 mm 3爪渦卷夾頭處理日常圓軸作業,再搭配500 mm 4爪獨立夾頭,處理方形塊材、維修用焊接組件與偏心軸。配備D1 Camlock主軸鼻端時,操作人員可鬆開主軸鼻端的鎖定凸輪,再用起重機吊架更換夾頭。
- Production CNC turning centers pair hydraulic 3-jaw power chucks with soft jaws. On 數控車床 例如CK6130、CK6140或CK6150,請指定OEM廠商提供鍛鋼開放中心3爪液壓動力夾頭,例如Kitagawa、Schunk、Röhm、Bison或Auto Strong。另請附上備用ISO 3442-3鋸齒式軟爪組與預載鏜孔環。若車間偶爾加工矩形鑄件,可加購手動4爪獨立夾頭及相符的轉接板。
- 大孔徑管材與油田車床:ANTISHICNC QK1313、QK1319及Q1327列有同軸前後夾頭,主軸孔徑為135 to 280 mm。這些夾頭可夾持並定心長管材,但若伸出後夾頭的管材沒有支撐,仍可能甩動。探索 pipe threading lathes to match rear support stands to your pipe length.
7-Item Lathe Chuck & Spindle RFQ Checklist
向ANTISHICNC詢價購買手動、CNC或管螺紋車床套裝時,請提供七項工件夾持參數。工程師會依此精確配對主軸鼻端、拉管孔徑與夾頭爪具:
- Cross-sections of materials such as round bar, hexagonal stock, square billet, rectangular blocks, or asymmetrical castings.
- Clamping diameter and bar-thru requirement, including minimum and maximum outer/inner grip diameters, plus required drawtube bar passage (mm).
- 精度要求:註明首道加工TIR與重新夾持設定的量測位置、個別圓度要求及最小壁厚。
- 工件重量與懸伸長度:註明零件最大重量(kg)、軸向長度,以及是否需要尾座活頂尖或中心架支撐。
- Target spindle RPM and cutting mode, discerning continuous high-speed finishing vs. heavy interrupted roughing cuts.
- Preferred spindle nose standard, such as ISO 702-1 Type A1/A2, ISO 702-2 Camlock D1, or ISO 702-3 bayonet mount.
- Auxiliary tooling bundle, such as extra ISO 3442 serrated soft-jaw sets, wrap-around pie jaws, boring preload ring, or a matched 4-jaw independent chuck.
常見問題
4爪獨立夾頭能夾持六角棒材嗎?
標準90度4爪夾頭無法對稱夾持一般60度六角平面。兩個爪會夾住平面,另外兩個爪則會夾在六角形的角上。這種不均勻接觸可能讓夾持處鬆脫並滑動。120度3爪渦卷夾頭或六角筒夾能更牢固、更快速地夾持一般六角棒材。
為什麼3爪夾頭的軟爪必須在夾持預載下鏜孔?
夾爪閉合時,導槽內仍會有微小間隙。未施加預載便鏜孔的軟爪,可能在夾持負載下移位或傾斜,導致局部接觸或錐形接觸,而非沿預定夾持長度接觸。在生產夾持平面使用預載治具,並沿預定夾持方向對每個爪施壓,可減少夾爪抬起。
Does an A2-6 or D1-6 lathe spindle mount mean a 6-inch chuck diameter?
不是。數字6代表標準化的ISO 702主軸鼻端錐度規格尺寸(規範直徑106.375 mm),並非夾頭本體直徑。A2-6或D1-6主軸鼻端通常可安裝200 mm (8 in.)、250 mm (10 in.)或315 mm夾頭。務必確認所選夾頭符合車床的旋徑與軸承限制。
Which chuck has reversible hard jaws: 3-jaw or 4-jaw?
四爪獨立夾頭配有可反轉的階梯爪,可拆下後旋轉180度再裝回。 一體式3爪渦卷夾頭的爪具有方向性螺旋齒,因此需要另外配備內夾爪與外夾爪組;雙件式爪夾頭則可將合適的上爪獨立於主爪反轉。
How do machinists counterbalance off-center crankshafts or castings in a 4-jaw chuck?
切削前,請將配重板鎖在夾頭面或面板上,位置與較重的偏心曲柄銷相對。啟動馬達前,先用手將夾頭完整轉動360度,檢查突出爪與配重是否會碰到床身導軌、橫向滑座及安全護罩。偏心車削時,若工件中心孔與預定車削軸線對齊,且有足夠空間,可用尾座活頂尖支撐工件。降低主軸轉速可減少偏心工件產生的離心力。操作轉速也必須確保不平衡負載不超出主軸限制,並維持工件與配重的穩固夾持。
高轉速用的4爪夾頭是鑄鐵製還是鍛鋼製?
高轉速建議使用鍛造合金鋼4爪夾頭;中負載手動4爪夾頭通常採用灰鑄鐵或球墨鑄鐵本體,最高轉速較低。務必確認製造商針對所選夾頭與爪具配置標示的容許轉速。
指定車床夾頭時,應提供哪些工件與主軸規格?
請提供零件圖,標示毛胚與成品截面、最小壁厚,以及各自的圓度要求。請註明首道加工與重新夾持設定時,指定量測位置的目標徑向TIR。另請提供工件最大重量、懸伸長度、所需通棒直徑與夾持毛胚尺寸、目標主軸轉速及典型批量。請註明偏好的主軸鼻端標準,例如ISO 702-1 Type A1或A2、ISO 702-2 Camlock D1,或ISO 702-3刺刀式安裝座。提供這些參數,車床製造商就能一併配對主軸孔、液壓拉管、爪具形式與護罩間隙。
Engineering Review & Compliance Note: 啟動主軸前,請依夾頭本體、上爪與工件平衡三者中的最低額定值,確認最高安全主軸轉速。若需客製化工件夾持套件,請向車床製造商索取指定型號的技術報價。
參考文獻和來源
- 國際標準化組織(ISO)。 ICS 25.060.20:工件夾持用主軸與夾頭(ISO 3089:2005、ISO 702-1..4、ISO 3442-1..3、ISO 19719:2010).
- 國際標準化組織(ISO)。 ISO 702-1:2009,工具,主軸鼻端與工件夾持夾頭連接尺寸的定義,第1部分:錐形連接.
- 國際標準化組織(ISO)。 ISO 702-2:2007,工具,主軸鼻端與工件夾持夾頭連接尺寸的定義,第2部分:Camlock型.
- 國際標準化組織(ISO)。 ISO/WD 16156(第2版研擬中工作草案),工具,安全,工件夾持夾頭設計與製造的安全要求.
- WorkSafe Victoria (Government of Victoria, Australia). 金屬車床安全使用(Zone 1棒材與Zone 3夾頭防護及選用).
- 美國職業安全衛生署(OSHA)。 29 CFR 1910.212,所有機械的一般要求(旋轉夾頭與夾捲點防護).
- Pratt Burnerd International. Griptru Micro-Adjustment Scroll Chuck Operating Instructions & Technical Specifications (0.005 mm Concentricity, Torque & RPM Tables).
- Modern Machine Shop. Chuck Jaws Grip Thin-Walled Parts (6 to 28 in. Wrap-Around Pie Jaws in 6061-T6 Aluminum and 1018 Steel).
- Industrial Monitor Direct. 3-Jaw Chuck Runout: Expected Accuracy Benchmarks, Single-Setup vs Rechucking, and Field Repair Methods.
- AUTO STRONG (Di Chun Iron Work Co.). 何時該更換車床夾頭爪?磨耗、精度下降與安全轉速限制的7個徵兆.
- US Shop Tools. Complete Guide to Lathe Chuck Jaws Selection, Metric vs Imperial Serrations (1.5 mm x 60° vs 1/16″ x 90°), and Maintenance.
- Kitagawa Corporation. Manual Chucks Lineup: Scroll Self-Centering (JN/SC) and 4-Jaw Independent (IA/IC) Chucks.
- Google Patents. WO1991003348A1 – High-Speed Conical Self-Locking Lathe Chuck Assembly 和 CN201016687Y – Scroll-Plate Synchronous Three-Jaw Radial Centering Device.
- SHANGHAI ANTS Machine Equipment (ANTISHICNC). C6163B Universal Lathe, CNC Lathe Technical Quotations (CK6130, CK6140, CK6150), 和 Q13/QK13 Dual-Chuck Pipe Threading Lathes.



