














中國製 CNC 機台好用嗎?是的,若中國製工業 CNC 機台的配置符合零件需求、代表性切削測試符合圖面要求,且服務涵蓋操作地點,就可能是理想的採購選擇。比較產地標籤或標價前,請先選定確切機型與支援方案。
CNC 加工廠的採購決策包含三個面向:機台能加工什麼、製程能否穩定產出合格零件,以及停產時企業如何恢復生產。本指南會將這些問題整理成機台比較、驗收紀錄,以及持有成本試算範例。
簡單來說:「中國製 CNC」涵蓋的範圍很廣,並非品質等級
中國 CNC 製造商提供各類 CNC 設備,包括桌上型雕刻機、工業車床與加工中心;這些設備的結構與工作負荷差異很大。判斷品質時,應從零件類型與所需生產條件著手。適合偶爾製作鋁材原型的機台,可能不適合連續車削鋼材,即使兩者都採用電腦數值控制。
中國製 CNC 機台是否足以應付工業金屬加工廠的需求,還是主要只適合業餘用途?
如果中國製工業機台的切削能力、控制系統與實測結果符合需求,就應列入生產工廠的候選清單。業餘級設備則應另外比較。評估 CNC 工具機時,應考量預計進行的最重切削、圖面上的關鍵特徵、輪班方式與支援安排。若是車削加工, ANTISHICNC CNC lathe range is a good starting point to assess actual machine configurations.
設備標示「中國製」。比較中國製造商時,應精確到機型與配置。評估中國製造商的報價時,應使用相同圖面與安裝範圍,再與其他報價比較。剛性、工作轉速下的主軸扭力、軸向幾何精度與維護狀況等因素,也會影響性能。評估日本、台灣、歐洲或美國的設備時,這些因素同樣重要。正確的比較對象,是用來執行相同工作的其他機台。
購買設備和購買成品零件並不相同。CNC 加工服務提供零件;工具機製造商則供應用來製造零件的設備。CNC 加工公司可能專精快速打樣,卻不販售機台。請將外包中國 CNC 加工的報價與設備報價分開,並比較加工成本。
Separate hobby routers from industrial metalworking equipment
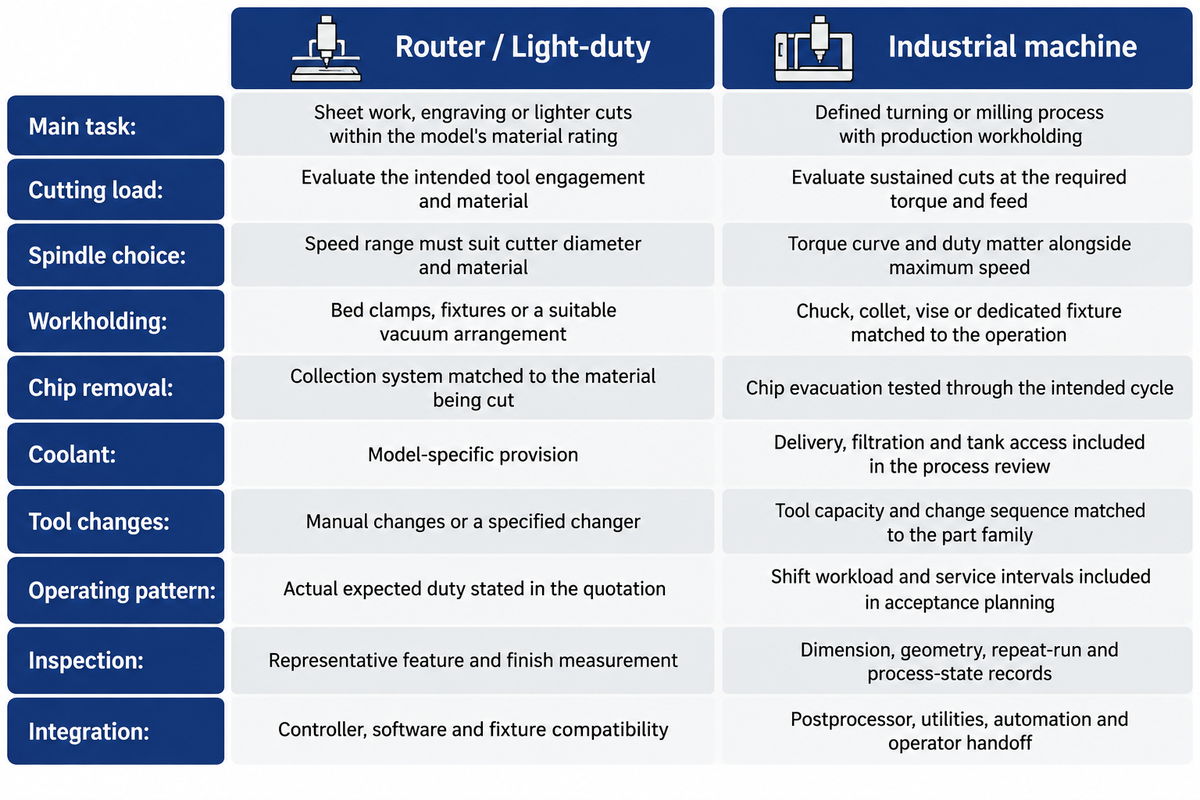
請依照特定加工製程選擇適合的機台結構,並比較報價。CNC 雕刻機、封閉式加工中心與輕型銑床都能移動程式控制的刀具,但工件夾持、切削負荷與排屑系統各有不同。
哪些功能可以區分工業用中國製 CNC 機台與業餘用雕刻機?
評估機台在預定切削負荷下的結構、工作轉速下的主軸扭力,以及量產所需的工件夾持與排屑能力。完整的工業採購規格應涵蓋整個加工週期、控制器整合與維護空間。業餘用雕刻機可在額定能力內應付較輕的工作;工業機台則必須以工廠預計執行的金屬加工製程進行比較。
| Buying question | Router or light-duty equipment | Industrial lathe or machining center |
|---|---|---|
| Main task | Sheet work, engraving or lighter cuts within the model’s material rating | Defined turning or milling process with production workholding |
| Cutting load | Evaluate the intended tool engagement and material | Evaluate sustained cuts at the required torque and feed |
| Spindle choice | Speed range must suit cutter diameter and material | Torque curve and duty matter alongside maximum speed |
| 工作控股 | Bed clamps, fixtures or a suitable vacuum arrangement | Chuck, collet, vise or dedicated fixture matched to the operation |
| Chip removal | Collection system matched to the material being cut | Chip evacuation tested through the intended cycle |
| 冷卻劑 | Model-specific provision | 製程檢視範圍包含交貨、過濾系統與水箱維護空間 |
| Tool changes | Manual changes or a specified changer | 刀具容量與換刀順序應配合零件類型 |
| Operating pattern | Actual expected duty stated in the quotation | Shift workload and service intervals included in acceptance planning |
| Inspection | Representative feature and finish measurement | Dimension, geometry, repeat-run and process-state records |
| 整合 | Controller, software and fixture compatibility | Postprocessor, utilities, automation and operator handoff |
垂直加工中心適合主要從上方加工的工件;臥式加工中心的托盤配置與加工空間則有所不同。兩者都不是萬用選擇。加工中大型零件時,應檢視加工範圍是否包含治具與刀具的進出空間,而不能只看各軸的標稱行程。評估複合加工時,請考慮 the roles of CNC turning and milling and choose a platform.
搭配合適治具的 3 軸機台,可能就能有效完成簡單零件。5 軸加工中心增加了旋轉軸功能,但採購測試也必須涵蓋後處理器、刀具中心點控制行為與所需幾何精度。只有當零件需要這種加工範圍時,才應將五軸加工列入規格;增加軸數並不代表系統就更先進。
精度:依加工完成的零件與量測條件判斷
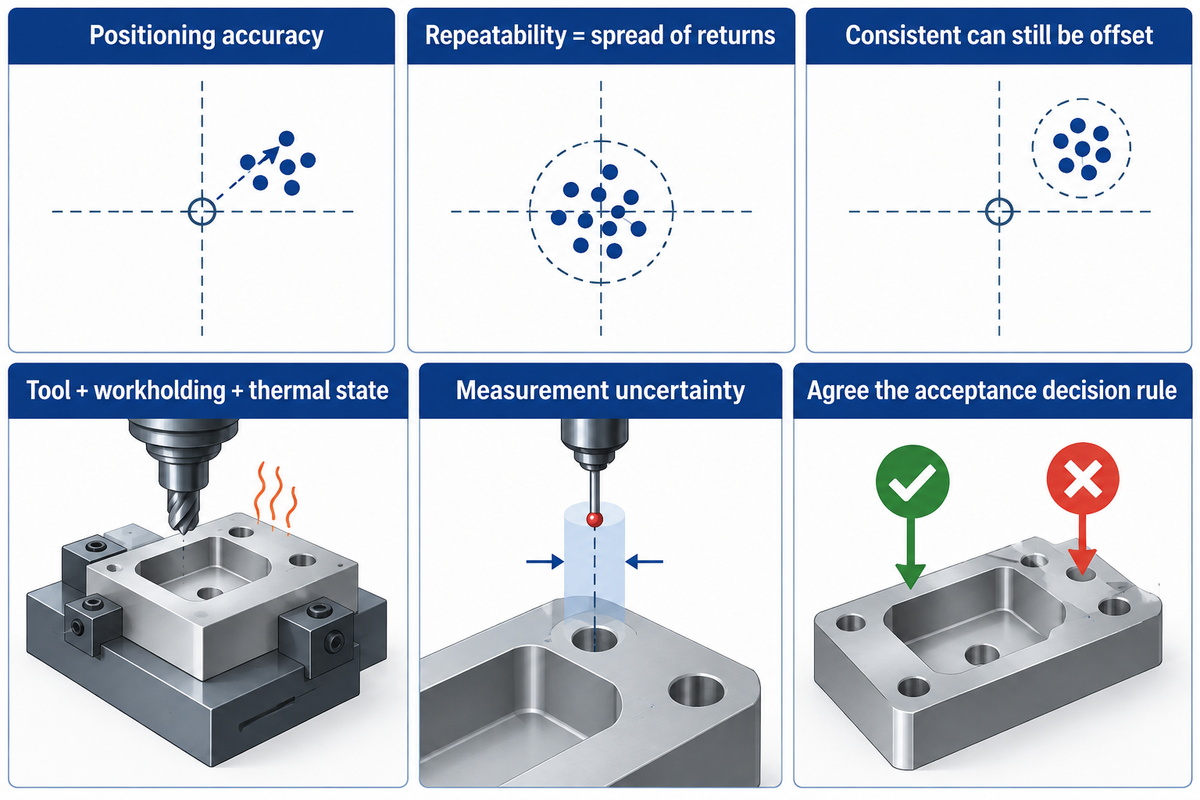
機台精度應透過明確規範的軸向測試與具代表性的加工特徵來驗證。定位精度是指軸向到達指令位置的準確程度;重複定位精度則是指多次返回時的結果離散程度。也應評估刀具、工件夾持、零件的熱狀態與量測方式等其他因素。精密製造需要明確的檢驗方法。
中國製 CNC 機台的精度如何?要怎麼判斷它能否維持零件公差?
以下列假設的軸件為例,採購目標尺寸為 50.00 mm ±0.01 mm;報價所列配置必須能加工出符合議定驗收範圍的代表性零件。品質主管與供應商也必須議定量測不確定度、臨界讀值的處理方式及判定責任。軸向測試與切削結果應分開評估。 ISO 230-2:2014 說明如何評估數值控制軸的定位精度與重複定位精度。其公開適用範圍包括驗收與比較測試。
“The methods involve repeated measurements at each position.”
可以把重複定位精度想成多次停在尺上的同一刻度。即使每次停的位置都一致,也可能偏離指令刻度。切削時的變數更多:細長零件可能變形、刀具可能磨耗,機台幾何精度也可能隨溫度變化。 NIST research on machine-tool thermal deformation identifies motor loads, cutting and ambient temperature as influences on volumetric error and part quality.
| Record field | What belongs in the acceptance file | Who uses it |
|---|---|---|
| Critical feature | Drawing dimension, datum and geometry requirement | Quality assurance |
| 材質 | Grade, condition and stock geometry | Process engineer |
| Configuration | Controller, spindle, feedback, fixture and tool identification | Procurement |
| Axis test | Method, axis positions, directions and reported result | Machine acceptance team |
| 熱狀態 | Warm-up sequence, elapsed running time and temperature record | 生產 |
| Cutting cycle | Program revision, tool offsets, feeds, speeds and cycle time | Process engineer |
| 測量 | Instrument, calibration status and feature access | Quality assurance |
| Uncertainty | 與待測特徵及判定相關的量測不確定度 | Metrology lead |
| Acceptance rule | 議定的驗收範圍與臨界讀值處理方式 | Buyer and supplier |
| Repeat run | 零件加工順序、抽樣計畫及預定加工週期的結果 | Production and quality |
ISO/IEC Guide 98-4 提供根據量測不確定度訂定驗收範圍的指引。當結果接近公差限值時,這點格外重要。請事先議定合格/不合格判定規則,以減少爭議。我們的 guide to drawing tolerance requirements assists in distinguishing between true dimensional requirements and general drawing conventions.
例: 某加工廠計畫每月生產 500 根鋼軸,採用 8 h 班制。關鍵外徑為 50.00 mm ±0.01 mm,毛胚長度為 200 mm。單一經過拋光的原型看起來令人滿意,但品質主管仍需要確認機台暖機後、刀具完成議定加工批次時,相同設定是否仍能維持尺寸。驗收紀錄因此保留圖面、夾持方式、量測方法與零件加工順序。若結果接近任一限值,就依照議定的量測不確定度與判定規則決定是否合格。
Reliability and recovery: evaluate both failure history and maintainability
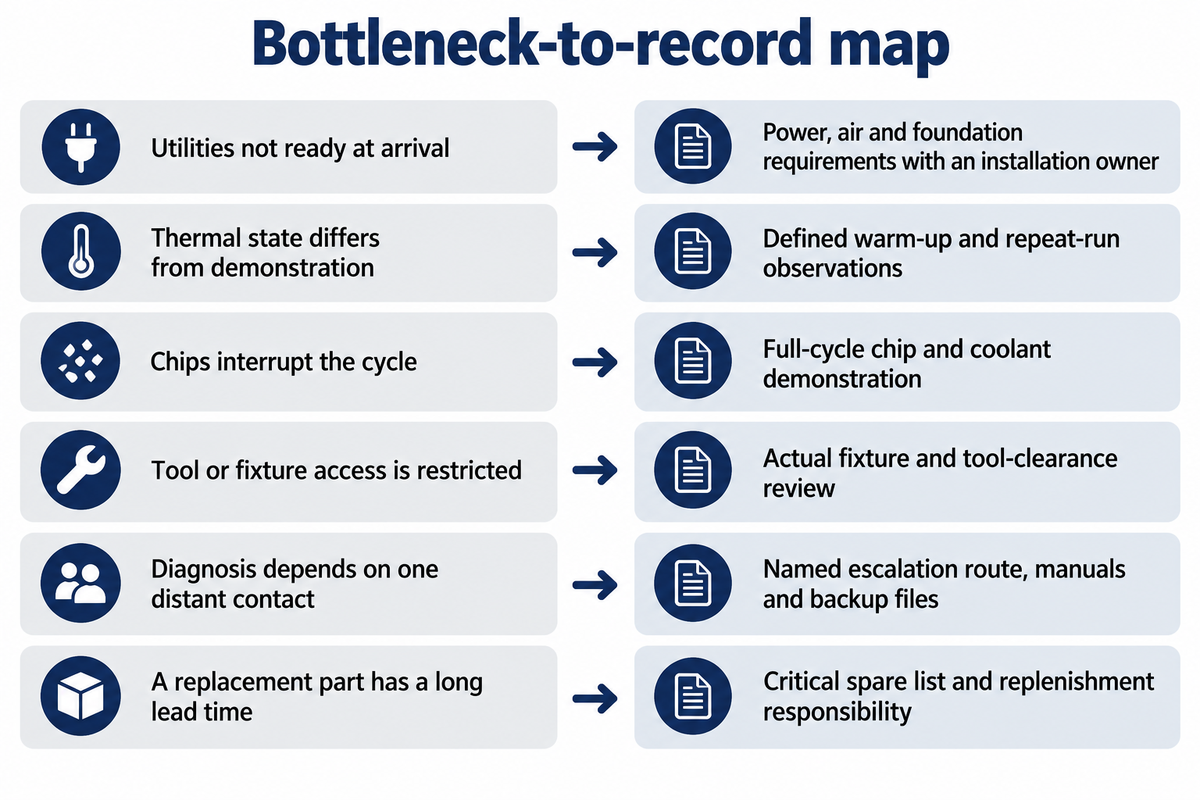
可靠生產需要設備在預定操作條件下正常運作,並且在設備故障後有可行的復原方案。請在採購檔案中分開處理這兩個問題。故障紀錄用來評估可靠度;故障診斷、備品與維修時間則用來評估可維修性。聯絡窗口樂於協助固然不錯,但這並不能說明機台停機的頻率。
NASA’s reliability definitions 兩者分別代表設備能否持續運作而不故障,以及故障後能否修復。對於計畫可靠執行 CNC 加工的工廠,這項區別對應到兩份實用紀錄:一份記錄同機型在相近工作負荷下的實際運作經驗;另一份則列出負責人、零件與復原步驟,確保能恢復生產。
潤滑供應、冷卻液狀況與切屑堆積,值得與主軸及控制器同樣重視。進階 CNC 選配功能應在生產週期中有明確用途。高階零件的品牌名氣,無法彌補應用不符或維護疏忽。CNC 製造需要符合工廠程式編寫與維護能力的加工技術。不同 CNC 系統需要不同的訓練與備份安排。保存參數備份、電路圖並建立明確的升級通報流程,有助於工廠還原購入時的配置。
| Hidden constraint | Production consequence | Purchase or commissioning record |
|---|---|---|
| Utilities ready after arrival | Equipment waits instead of producing | 指定安裝負責人,確認電力、空壓與地基需求 |
| Thermal state differs from demonstration | Critical dimensions shift during the shift | Defined warm-up and repeat-run observations |
| Chips interrupt the cycle | Advertised cutting time understates operator involvement | Full-cycle chip and coolant demonstration |
| Tool or fixture access is restricted | Additional setups increase handling | Actual fixture and tool-clearance review |
| Diagnosis depends on one distant contact | A small fault extends downtime | Named escalation route, manuals and backup files |
| A replacement part has a long lead time | A repairable fault becomes a delivery problem | Critical spare list and replenishment responsibility |
汽車零件的重複生產,可能需要不同於偶爾維修工作的服務計畫。擁有其他可用機台的工廠,與只有一項生產設備的企業,面對生產中斷的承受能力不同。將保固視為完整的停機解決方案前,請先以產能損失時數與每小時貢獻額記錄停產風險。
New Chinese machine vs used Japanese or American machine
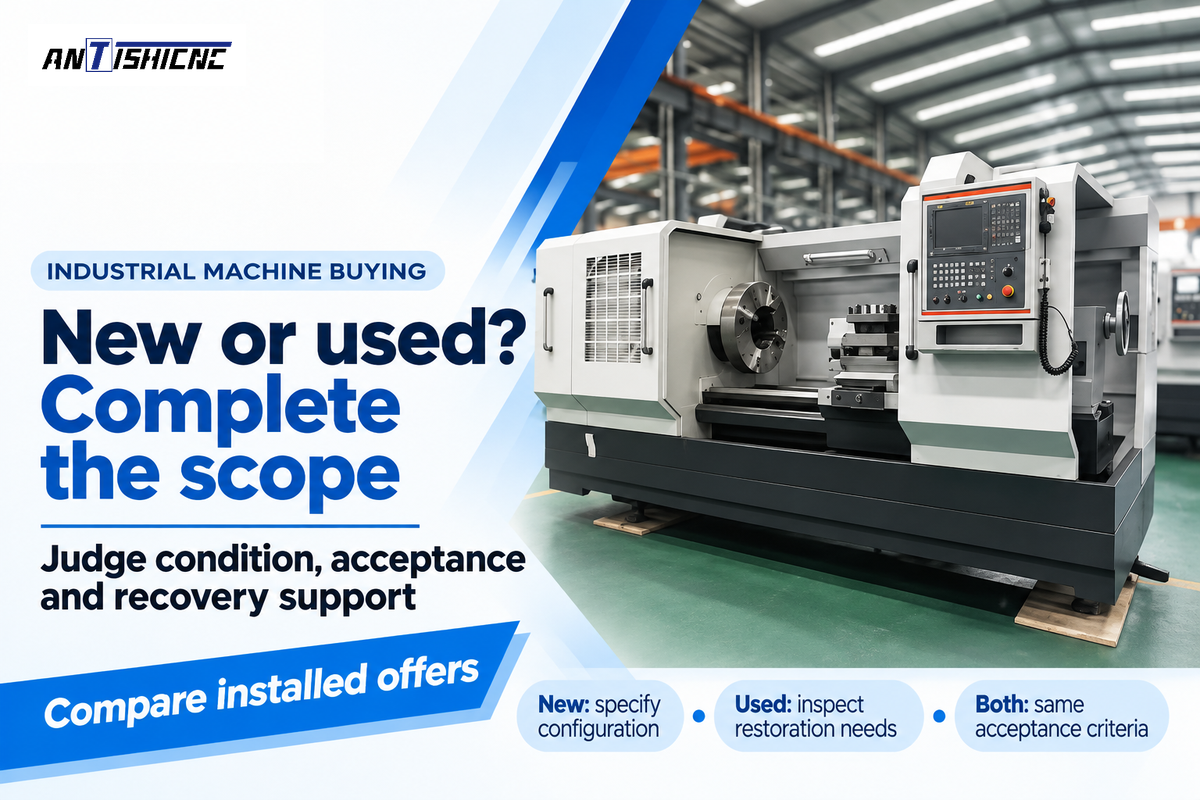
美國及其他進口市場的工廠,可以根據實測機況、製程適用性、安裝範圍與當地復原支援,比較中國製新機與中古機。購買新 CNC 機台時,可以指定出貨配置。若考慮中古 Haas 或其他在當地有支援的替代機台,則應仔細檢查磨耗、維修紀錄、控制器支援,以及恢復生產所需的工作。
Should a small production shop buy a new Chinese CNC machine or a used Japanese or American machine?
若新機的訂購配置通過代表性零件測試,且安裝與服務安排符合工廠需求,就優先考慮新機。若中古機的檢查結果、零件供應與當地技術支援能提供更完善的運作計畫,就優先考慮中古機。中古機報價應納入整修與試車,兩份報價也應採用相同驗收標準比較。
A PLOS ONE remanufacturing case 曾有研究評估一台退役的 M1332B 外圓磨床,檢視其整修與改造後的狀況。其工作精度驗收結果符合對照的工廠標準。關鍵在於有據可查的整修與測試流程。經專業翻修的機台與未經處理的中古機,顯然是兩種不同的採購選擇。
假設一家代工廠必須在不熟悉的新機與較舊、但有當地支援的機台之間做選擇。中古機報價包含熟悉該控制器的技師,但仍須檢查主軸狀況與幾何精度。新機報價包含保固,但除非報價明列,否則安裝由買方負責。生產經理會評估兩台機器的零件週期時間。採購人員將缺少的安裝工作加進新機報價,並將中古機所需的整修工作納入估價。接著由財務部門評估報價。提出的加工方案必須涵蓋完整的零件加工流程。
採購車床時, 車床與車削中心的配置差異 可能比機台年限本身更重要。動力刀具、副主軸與自動化設備會增加驗收項目。這些設備的價值,取決於它們能從零件加工流程中省去哪些工序。
總持有成本:比較相同的安裝與操作範圍
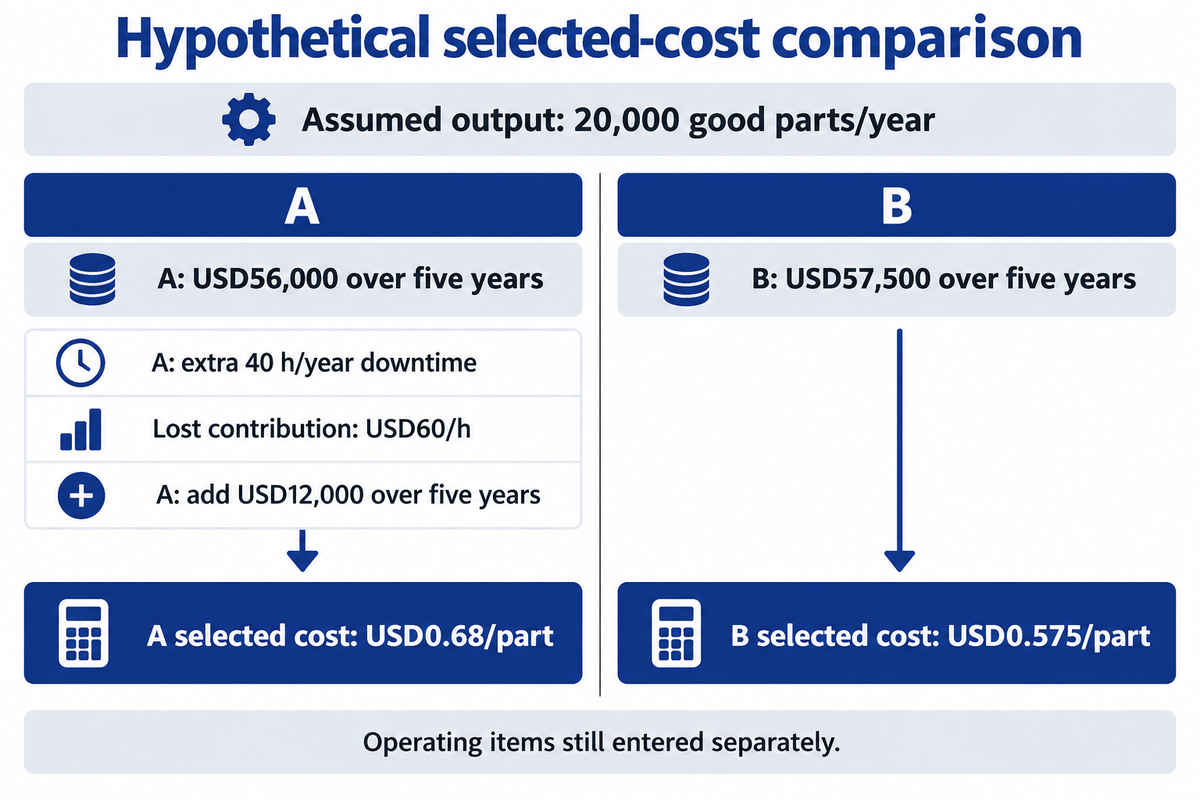
以合格零件產量為基準,在相同期間內比較成本,並從已安裝的機台套裝方案開始計算。納入交貨、吊運、刀具、訓練、維護,以及工廠面臨的停機風險。融資、能源、人力、報廢損失與殘值應分開列計。選定項目的小計有助於比較報價;完整的商業評估則必須涵蓋所有重要成本類別。
中國製工業 CNC 車床,加上運輸、安裝及後續持有成本後,總共要花多少?
以下比較假設方案 A 的試車成本為 USD46,000,五年成本為 USD56,000;以上金額尚未納入非計畫停機及另行列出的營運項目。方案 B 的試車成本為 USD50,000,以相同的有限計算範圍估算為 USD57,500。完整持有成本應包含融資與稅金、能源、人力、耗材、報廢損失、非計畫停機及殘值。實際報價應依選定機型、交貨地點與支援範圍估算。我們的價格明細適用於 CNC machine types covers broader machine-type price comparisons.
| Selected cost item | Option A | Option B |
|---|---|---|
| Machine package | USD32,000 | USD41,000 |
| Delivery and import handling | USD4,500 | USD1,500 |
| Rigging and installation | USD3,000 | USD1,500 |
| Initial tooling and fixtures | USD4,000 | USD4,000 |
| 培訓 | USD1,000 | USD1,000 |
| Initial spare parts | USD1,500 | USD1,000 |
| Upfront subtotal | USD46,000 | USD50,000 |
| Assumed annual maintenance | USD2,000/year | USD1,500/year |
| Selected cost subtotal over five years | USD56,000 | USD57,500 |
| Enter separately for a complete comparison | Finance, taxes, energy, labor, consumables, scrap, unplanned downtime and residual value | |
計算方式為前期成本加上年維護費乘以選定年數。兩份報價的運費與交貨條件必須採用相同目的地與範圍。工廠報價和包含當地安裝的報價,起算基準不同;只有在服務範圍一致後,價格比較才有意義。
現在假設方案 A 每年額外停機 40 h,等待故障診斷或替換零件。以每小時損失貢獻額 USD60 計算,五年將額外損失 USD12,000。假設每年生產 20,000 件合格品,方案 A 的選定成本貢獻額將變成每件 USD0.68,方案 B 則為每件 USD0.575。在這個範例中,方案 A 原本的成本優勢反轉了。計算時應採用扣除可避免變動成本後的貢獻額損失,而非銷售營收;也要避免重複計入相同的閒置人力成本。以閒置人力為例,如果銷售損失的貢獻額已經計入,就不應再把相同人力成本列為閒置損失。若工廠有備援產能或能更快取得零件,就應採用不同的停機假設,得出不同的決策。
Thomas 與 Weiss 對製造業維護工作的研究 將直接維護支出與故障造成的損失分開處理。其歷史調查比較結果支持在試算表中分列這兩項成本。工廠本身的運作紀錄,才是採購決策所需數據的來源。
供應商與服務查核:將尚未明確的責任白紙黑字列出
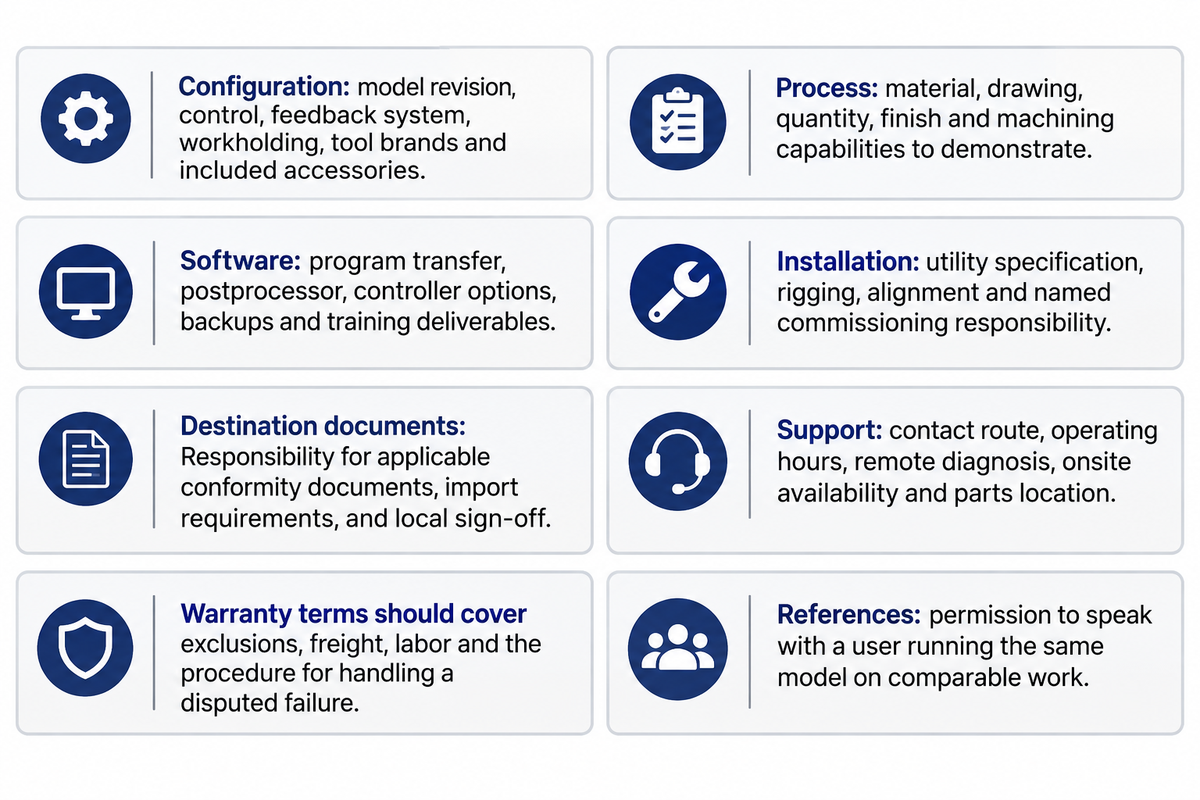
實用的設備報價應列明法定賣方、訂購配置、試車負責人及故障復原管道。服務範圍應涵蓋機台的操作地點,並配合客戶使用的語言。 NASA’s maintainability definition 說明在特定時間內,將故障設備還原或修復至指定狀態的可能性。進行全球製造設備採購時,應將代表性零件、驗收計畫與文件清單附在報價中,讓採購人員能比較中國或其他地區的供應商所提供的相同交付項目。
選購工業車床與加工中心時,可以考慮哪些中國製 CNC 機台品牌?
工業車削方面,可先將 ANTISHICNC 與 Neway 列為產品系列候選廠商。Neway 的官方型錄也列有立式與臥式加工中心。請比較具體報價與當地服務範圍;這些品牌是供測試評估的候選名單,不代表性能排名。應優先考慮能展示實際零件、說明供應控制器並提供可行支援安排的製造商。選購 CNC 銑床時,應先比較所需加工範圍與製程;僅參考車床不足以採購銑床。單憑車床的參考資料不足以決定是否採購銑床。
報價應區分機台製造商、出口商與服務單位。CNC 加工製造商可能供應成品零件,卻不製造設備。專精 CNC 零件加工的承包商,應依所需的零件合約內容評估。位於深圳或其他製造重鎮的設備賣方,應說明機台供應商及試車負責單位。鄰近供應鏈只有在所需零件與技術協助都能取得時才有價值。
- Configuration: model revision, control, feedback system, workholding, tool brands and included accessories.
- Process: material, drawing, quantity, finish and machining capabilities to demonstrate.
- Software: program transfer, postprocessor, controller options, backups and training deliverables.
- Installation: utility specification, rigging, alignment and named commissioning responsibility.
- 目的地文件:釐清適用的符合性文件、進口要求及當地簽核由誰負責。
- Support: contact route, operating hours, remote diagnosis, onsite availability and parts location.
- 保固條款應涵蓋除外事項、運費、人力成本,以及處理故障爭議的方式。
- 客戶參考:取得許可後,與使用相同機型、執行相近工作的客戶交流。
與客戶交流時,請討論負載、設定、維護與生產中斷情況。技術問題應說明零件與工作負荷。用於消費電子產品治具的機台,其工作負荷與生產大型鋼製零件的機台不同。航太或其他高精度工作也需要取得相應製程與客戶核准;光有設備品牌並不代表已取得核准。設備品牌並不能取代核准。
A practical acceptance test before shipment and at installation
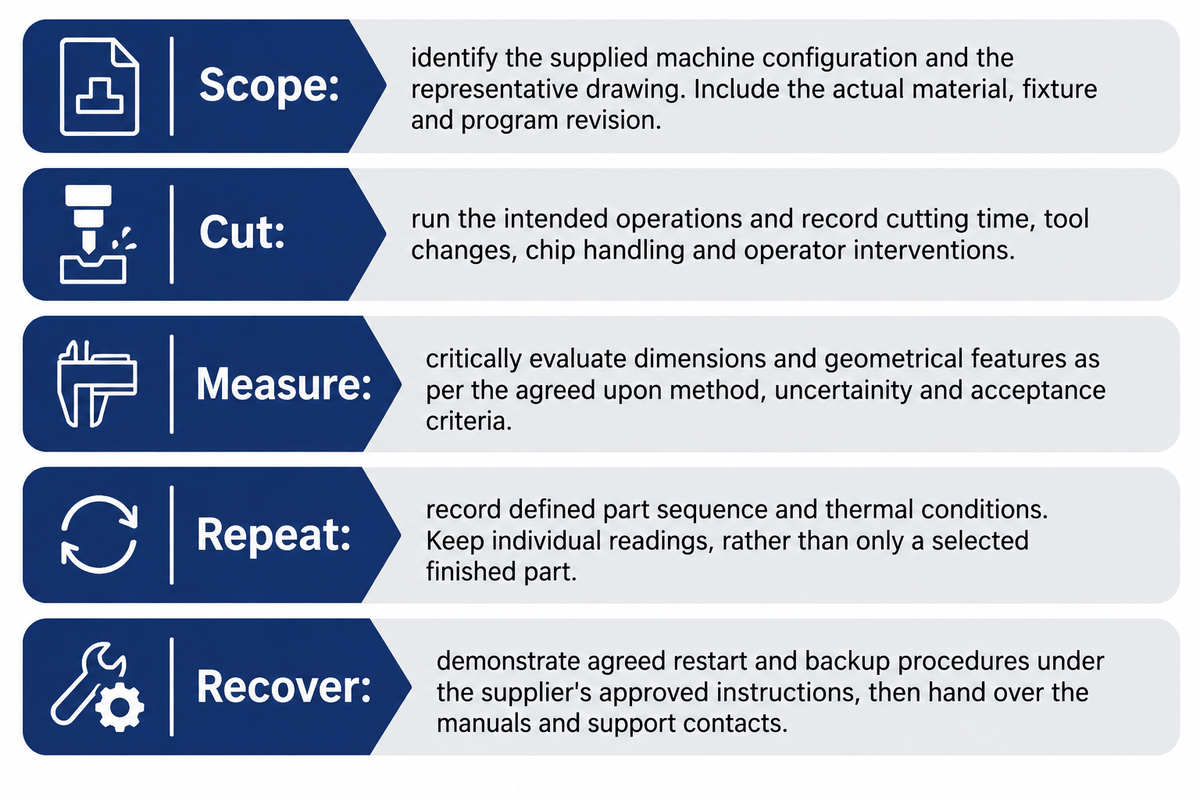
訂單定案前先議定驗收標準,並保留工廠測試結果,供安裝後比較。測試應評估重要的零件特徵與最終使用條件。記錄規格偏差,並在付款或出貨進度款到期前回報及解決缺失。短期驗收測試可確認當時議定的設備狀況;要確保長期生產品質,則應持續監控制程。
的 5-Point Machine Proof Test 是買方用來整理這份紀錄的流程。它將圖面要求與機台、量測方法及復原計畫相互連結。議定的技術測試方法、抽樣計畫與其他採購規格仍應列入採購規格書。 ISO/IEC Guide 98-4:2012 說明量測不確定度在符合性評估中的作用。
- 範圍:確認供應的機台配置與代表性圖面,並納入實際材料、治具及程式版本。
- 切削:執行預定工序,記錄切削時間、換刀、排屑與操作人員介入情況。
- 量測:依照議定的方法、量測不確定度與驗收標準,仔細評估尺寸與幾何特徵。
- 重複:記錄明確的零件加工順序與熱狀態。保留每筆讀值,不要只記錄挑選出的成品。
- 復原:依照供應商核准的指示,示範議定的重新啟動與備份步驟,之後交付操作手冊與支援聯絡資訊。
精密 CNC 加工應保留附有零件識別資料的檢驗報告。若是 5 軸 CNC 應用,應納入實際工件所需的同步移動或分度加工工序。展示性試切不能取代對工作所需複雜量產流程的測試。
安裝紀錄也應說明治具的存取方式與操作人員交接流程。以射出成型模具為例,加工流程可能不只包含初步粗加工。若機台只展示了工作中的一個階段,就應依照工廠預計導入廠內的完整加工流程進行評估。
Buyer decision table: proceed, hold or reject the offer
零件適用性、實測驗收結果、安裝準備及服務責任都已確認,且成本合理時,就可以繼續採購。若報價有明確且可補正的缺口,應指定負責人與完成期限。若機台展示的能力無法達到必要加工特徵,或無法在預定地點取得關鍵操作所需支援,就應拒絕採購。
| Observed position | 決定 | Next action |
|---|---|---|
| 代表性零件測試合格;安裝與服務責任已議定 | Proceed | 將機台配置、測試結果與交貨範圍附於訂單 |
| Part fits, but a postprocessor, fixture or service item is missing | Hold | Price and demonstrate the missing item before committing |
| Acceptance misses a required feature | Reject or change the machine/process | Require a new demonstrated solution rather than a verbal promise |
| Low purchase price reverses after downtime or installation is included | Compare the completed alternatives | Use the same output, cost horizon and recovery assumptions |
ANTISHICNC 為評估中國製 CNC 機台的買家提供工具機選項。直接從中國採購時,應為每項交貨與試車工作指定負責人。請透過我們的服務管道提供圖面、規格、預計數量與安裝地點, machine configuration enquiry。請利用這些資料,提出範圍明確的配置與驗收要求,讓生產、品質及財務部門共同評估。
常見問題
Can Chinese CNC machines cut steel reliably?
是的,針對鋼材加工配置的工業機台,可能適合這種情況。請依照實際加工需求,確認主軸的工作扭力、機台結構與刀具、冷卻液及工件夾持方式。品質管制也必須在相同的材料與量測條件下進行驗收。要確保生產可靠,還需要依照輪班方式安排適當的維護與支援。以鋁材展示的輕切削機台,其工作負荷與工業車床或銑床長時間切削鋼材截然不同。
CNC 解析度和重複定位精度有什麼不同?
解析度是系統可顯示、下達指令或在量測中辨識的最小增量;重複定位精度則描述多次定位結果的離散程度。系統可能每次都回到同一位置,但該位置仍偏離指令目標。零件圖面標示的公差,代表該零件允許的最大變異。切削方式與工件夾持等許多變數都會影響零件的最終尺寸;量測不確定度則會影響驗收判定。請將這些數值與最小顯示增量分開看待。
What should a factory acceptance test include?
資料紀錄應包含供應的配置、具代表性的零件、明確的操作條件、個別量測結果,以及與客戶議定的合格/不合格標準。紀錄還應包含圖面與程式版本、材料、刀具、治具及量測不確定度。偏差與矯正措施應連同結果一併留存。工廠驗收測試應與安裝檢查相互對應。
How do I compare a new machine with a used machine?
比較相同的零件加工流程與安裝範圍,再將機況與整修工作納入中古機台報價。兩份報價都應明確列出支援責任與費用、零件供應情況、試車責任與費用,以及控制器和相關服務的保固範圍。根據檢查結果,先估算主軸、軸向或控制系統的整修費用,再比較完成安裝的整體報價。
Which service terms belong in the RFQ?
指定聯絡人並明確劃分責任,採購人員才能在投入生產前比較各支援方案。請列明關鍵備品、保固除外事項、支援安排,以及更換零件時人工、差旅與運費由誰負擔;並納入服務區域、服務時段、聯絡語言、遠端與到場支援及試車責任。操作手冊與參數備份也應列入交機清單。
How should I budget installation and downtime?
請將安裝規劃為獨立專案,並指定負責人處理交貨、卸貨、吊運、廠務設施、校正、刀具、訓練及生產交接。定期維護費用應與突發停產損失分開計算。估算停機損失時,先計算額外停機時數與每小時損失的貢獻額,再評估其他設備能否補回產量。也要考慮其他設備是否能彌補損失。計算貢獻額時,不要把銷售營收損失當成貢獻額損失;若閒置人力成本已計入損失,也不要重複加算。完整的持有成本計算還應涵蓋能源、耗材、融資、稅金、報廢損失及殘值,並採用相同的計算期間。做出投資決策前,請以實際報價與紀錄取代所有假設數字。
參考文獻和來源
- ISO 230-2:2014, positioning accuracy and repeatability test scope; current public page lists Amendment 1:2016.
- ISO/IEC Guide 98-4:2012, measurement uncertainty in conformity assessment.
- Li 等人、NIST:機台熱變形的加工中光學量測與補償.
- NASA Kennedy Space Center, reliability, maintainability and availability definitions.
- Ling 與 He,PLOS ONE-以再製造方式評估退役磨床.
- Thomas and Weiss, Maintenance Costs and Advanced Maintenance Techniques in Manufacturing Machinery.



