





標準加工公差是圖面規範,並非每家加工廠都能承諾的單一數值。本指南說明如何解讀 ISO 2768 尺寸區間、區分尺寸與幾何公差,以及如何提出供應商能一致報價與檢驗的公差要求。
向三家加工廠詢問「標準加工公差」,很可能會得到三種不同答案。一家可能報出 ±0.005 in 這類服務預設值;另一家可能採用 ISO 2768 等級;第三家則可能要求先提供核准版圖面,才會提供數值。加工零件需要明確的尺寸公差與公差範圍,不能只用含糊的標準一語帶過。服務預設值是服務內容之一,應同時註明適用條件。ISO 等級則會與圖面註記相連。個別特徵的限值應依該特徵的功能訂定。
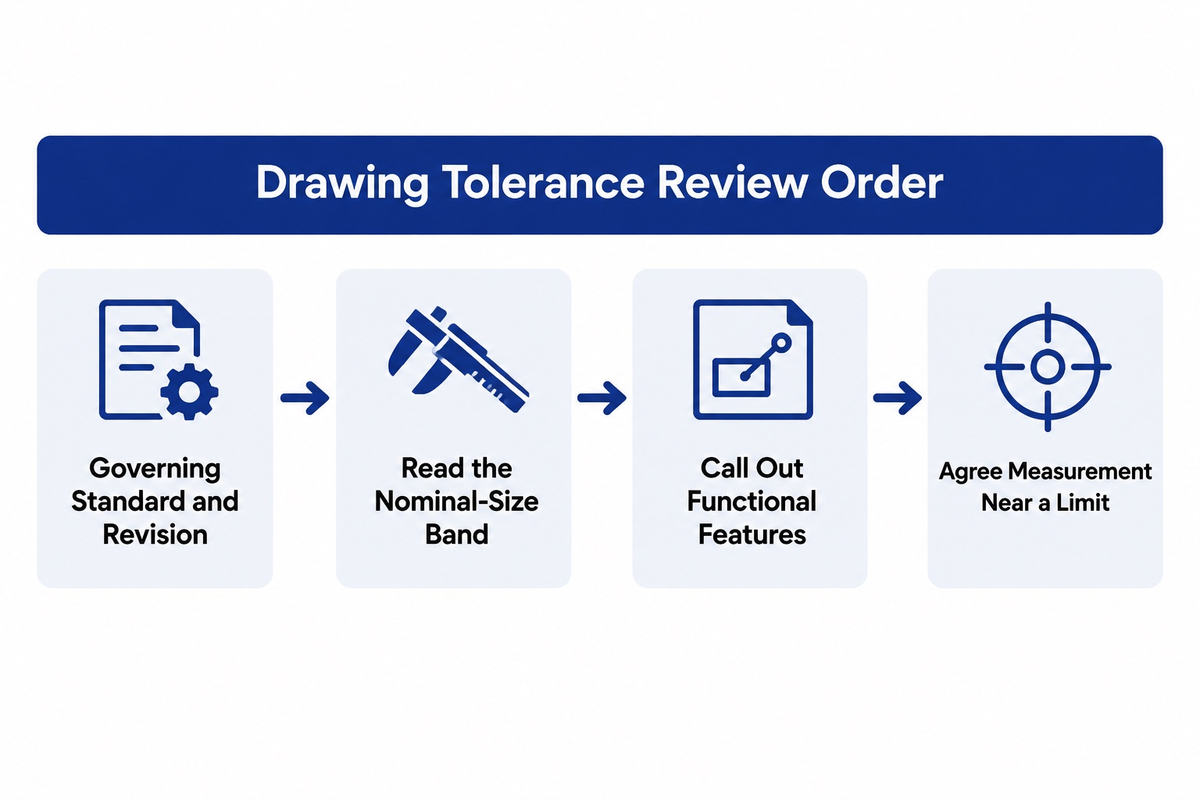
檢查工程圖面時,請依照以下順序進行:確認適用的公差標準與修訂版,並查閱正確的名義尺寸區間。圖面另有規定時,允收範圍可能不同。針對各項功能尺寸,確認尺寸上限與下限、形狀、方向及位置,並約定尺寸接近限值時的量測方式。
Standard machining tolerances at a glance
What is a normal machining tolerance?
公差是名義尺寸周圍允許的變異範圍。以簡單的雙向公差為例,25.00 mm 尺寸標註 ±0.10 mm 時,下限為 24.90 mm,上限為 25.10 mm,總公差寬度為 0.20 mm。±數值代表半寬,與總範圍不同。
這項差異適用於各種標準公差與公差等級。公差等級描述的是公差帶;圖面上的公差值則表示單一加工零件允許的偏差。如此一來,製造商就能選擇適當製程,也不會混淆名義尺寸與允收限值。
工程公差應符合指定製程的能力,製造公差則應與特徵的用途相符。標註公差時,請明確列出重要的公差要求,其餘一般尺寸則依雙方約定的一般註記處理。
Do not treat ±0.005 in as an industry-wide promise. Protolabs lists ±0.005 in (±0.127 mm) 適用於零件沒有技術圖面時的單一工廠服務,而其資料列則指向 ISO 2768-1 適用於不同材料製程的等級。這足以說明服務政策,但不代表通用的 CNC 加工公差。您的供應商可能採用其他預設值,正式核准的圖面也可能另有規定。
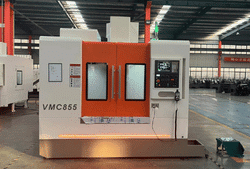
設備方面,買家可以查看我們的 CNC 車床系列, 銑削設備 以及相關的 鏜床類別。這些頁面說明產品適用範圍,不能取代針對您零件進行的公差審查。
Drawing rule: 請在圖面或詢價單中註明標準、等級、單位與修訂版。若某項特徵的功能要求比一般註記更嚴格,請個別標註。
ISO 2768 tolerance chart: choose the size interval
The current ISO 2768-1:1989 適用於未個別標註公差的線性與角度尺寸,分為四個等級:精密級 (f)、中級 (m)、粗級 (c) 與極粗級 (v)。該標準的公開狀態頁面仍將 1989 年版列為已發布且有效,並註明已於 2022 年完成審查。該頁面也列出後續版本, ISO 2768 Edition 2;International Organization for Standardization 目前將其標示為出版階段 60.00。據 2026 年十月 27 日查核,該後續版本尚未視為已發布的替代版本。
原始文件的表 1 列出名義尺寸區間。下表取自 1989 年文件副本,供解讀時參考;不能取代標準、合約圖面或其他授權文件。
| Basic size range | f | m | c | v |
|---|---|---|---|---|
| 0.5 至 3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3以上至6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 超過 6 至 30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 超過 30 至 120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 超過 120 至 400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
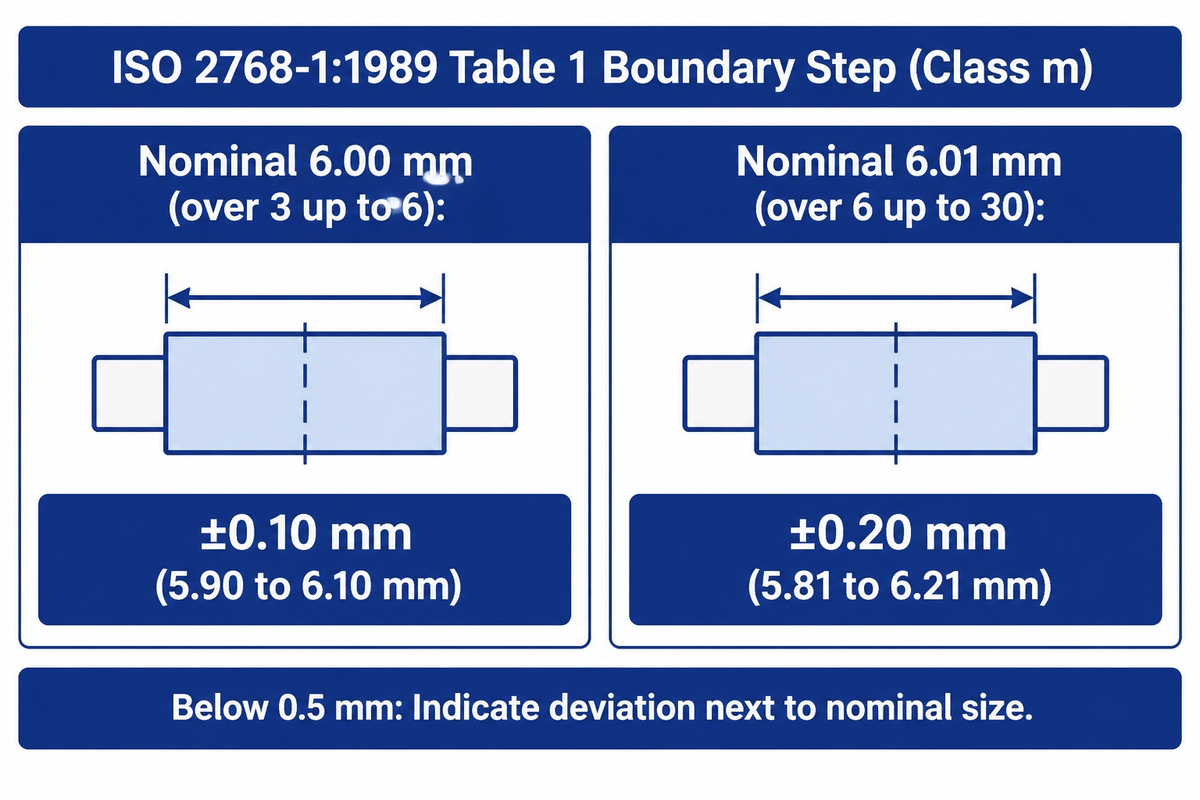
Pay attention to the word over。依照表格的區間界線規則,恰好 6.00 mm 仍屬於「超過 3 至 6」這一列。採用 m 等級時,公差為 ±0.10 mm,即 5.90–6.10 mm。尺寸為 6.01 mm 的特徵則歸入「超過 6 至 30」這一列,m 等級的公差變為 ±0.20 mm,即 5.81–6.21 mm。這是依據所列區間計算的結果,並非新的公差建議。
依據 1989 年文件,選擇適用等級時,應考量未標註公差尺寸的一般加工精度。這些一般公差不適用於其他一般公差標準涵蓋的尺寸、括號中的輔助尺寸,或矩形框內的理論精確尺寸。對於小於 0.5 mm 的尺寸,文件指出應在名義尺寸旁標註偏差,不應直接套用表格的第一列。
General, unilateral and geometric tolerances
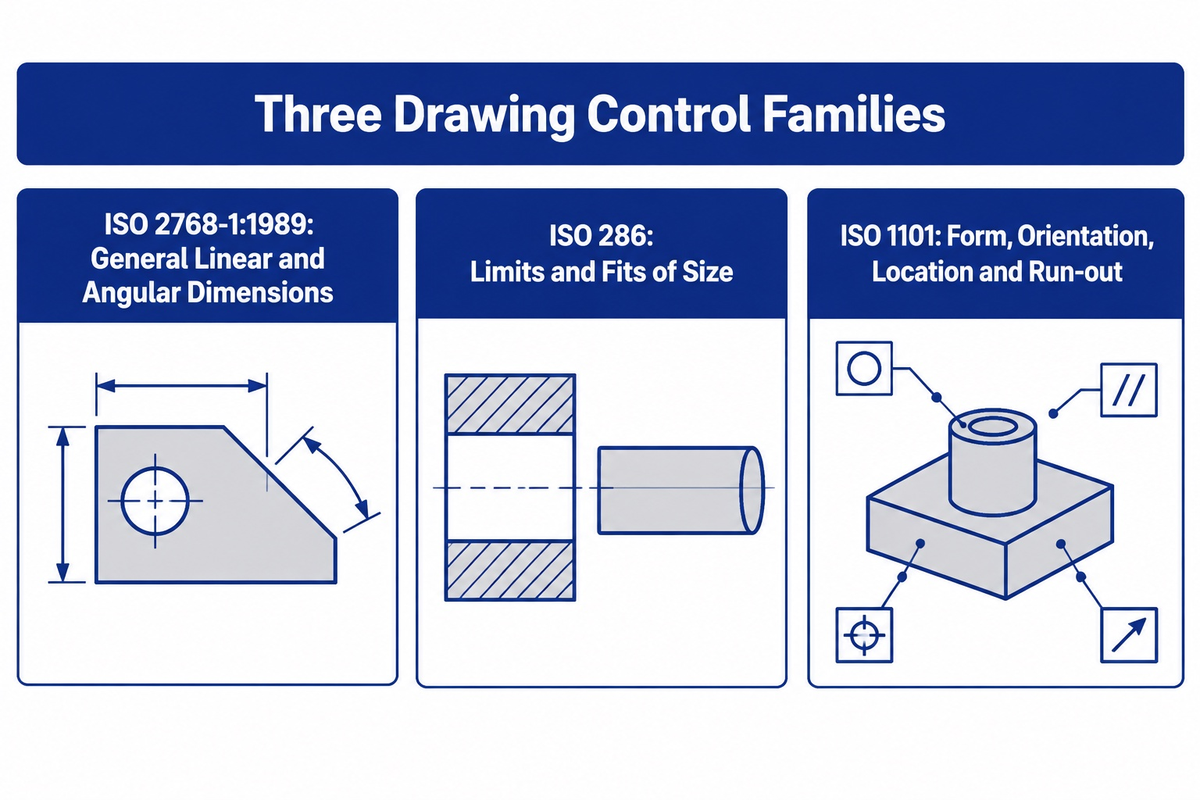
允許尺寸向兩個方向變動時,使用雙向公差。只允許尺寸從名義尺寸向單一方向偏移時,使用單向公差;例如,間隙可以增加但不能減少,或毛料尺寸可以減少但不能增加。極限尺寸則直接標出定義好的上下界線。這三種標註方式都描述尺寸。
尺寸公差不會自動控制形狀或位置。孔徑即使符合尺寸限值,仍可能不圓、傾斜,或偏離基準。ISO 目錄將 ISO 286 limits-and-fits system 與 ISO 1101 的形狀、方向、位置及跳動幾何公差規範分開。這種區分的實際用途是:當組裝功能有所要求時,應在圖面上標註基準及位置度或垂直度公差。
檢視圖面時,請使用 幾何尺寸與公差(GD&T) 以標註幾何要求。線性尺寸不能取代直線度、平面度、對稱度、平行度或跳動要求。如果圖面或一般註記有標註,倒角與外圓角就是不同的特徵。
適用的標準若有涵蓋,則一般公差要求也適用於外圓角或倒角高度。但這不代表可以省略功能面、孔或基準特徵的公差標註。
| Functional concern | Useful drawing control | What to inspect |
|---|---|---|
| Will the part fit? | Size limit, fit designation, or bilateral/unilateral size | Actual size and mating part limits |
| Will the face seal? | Size plus surface and form requirements | Flatness, finish, and size under the agreed method |
| Will the hole locate the assembly? | Position relative to named datums | 基準參考座標系中的位置、方向與尺寸 |
| Will the shaft rotate smoothly? | Size plus run-out or coaxial relationship | Size, axis, and rotational variation |
| Feature or requirement | Primary risk | Evidence to request |
|---|---|---|
| Overall length | Envelope mismatch | Limit measurement and drawing revision |
| External diameter | Fit or clearance | Micrometer method and temperature condition |
| 內孔 | Size and lobe variation | Bore-gauge or CMM method with master status |
| Locating hole | Position error | Datum frame and position report |
| Mounting face | Flatness or seating | Support condition and flatness result |
| Rotating shaft | Run-out or concentricity | Rotation method and datum axis |
| 薄壁 | Clamp release movement | Clamped versus released readings |
| Threaded feature | Assembly engagement | Gauge type and thread standard |
| 表面光潔度 | Seal or friction change | Instrument, direction, and sampling locations |
如需詳細查詢孔配合,請參閱 ANTISHICNC 的孔公差表。該公差表與本文用途不同。本文說明如何選擇並傳達合適的公差系統;公差表則供配合尺寸參考。
CNC machining tolerance depends on the process
What tolerance can a CNC mill hold?
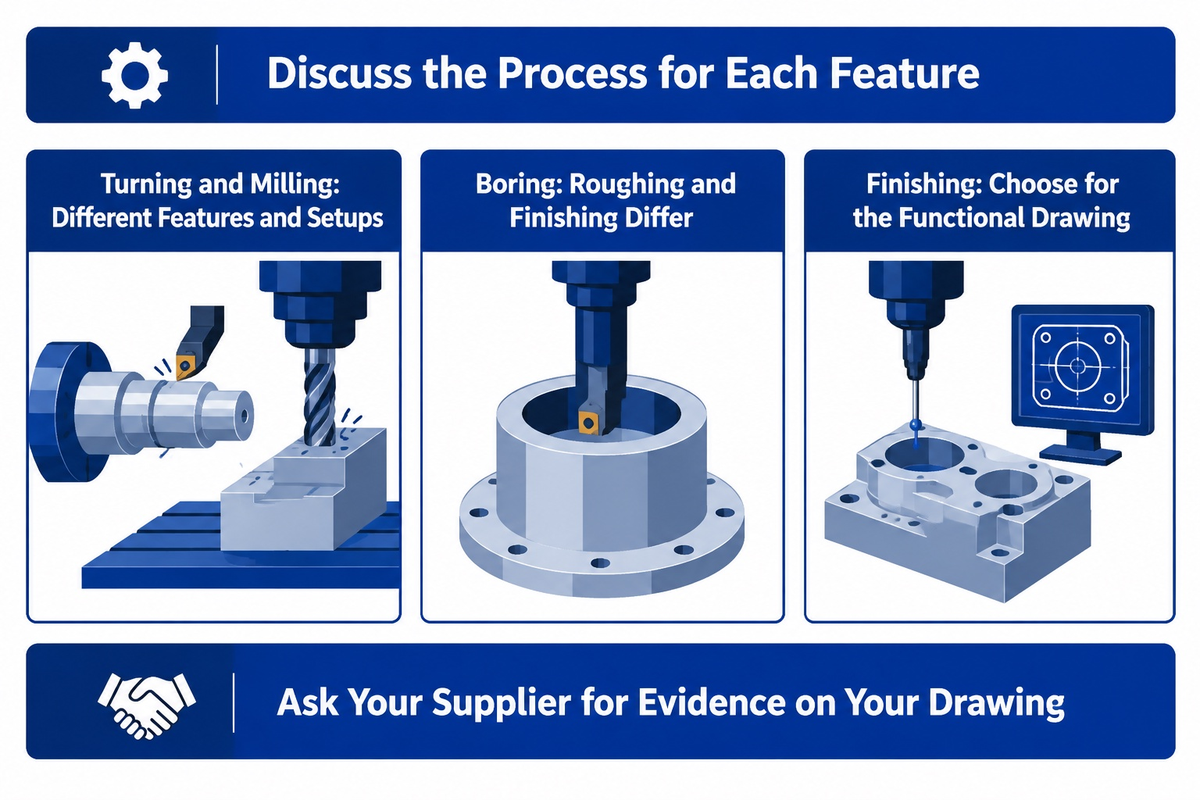
車削、銑削、鑽孔、鉸孔、搪孔與研磨,控制特徵的方式各不相同。車削可控制零件上特徵的直徑與肩部;銑削則可在不同的裝夾設定下控制平面或基準。鑽孔可加工出孔洞,但要達到最終尺寸,可能還需要精加工。搪孔用於擴大孔徑;與鑽孔相同,也必須考量公差、表面粗糙度、位置、直線度、深度與工件夾持。
因此,請將 CNC 銑削、CNC 車削或 CNC 加工服務的預設值視為製程資訊。CNC 加工零件仍需要標明功能要求的圖面。供應商會決定採用一般 CNC 加工、精密 CNC 加工,或再進行一道精加工。
CNC 加工中心或許能達到所需的精度,但機台能力仍取決於許多因素,例如裝夾、刀具路徑、工件夾持、材料與檢驗。比較製程時,不要只列出從型錄抄來的一串公差標籤。
Sandvik Coromant’s boring guide 區分粗加工與精加工,並提醒讀者應將孔、工件與機台視為一個系統進行檢查。其 IT6–IT8 精加工指引是供應商提供的應用建議,並非適用於所有材料、直徑或機台的保證。可以用這類資料作為製程討論的依據,再請供應商提供針對您圖面的證據。
不同服務公布的預設值也各有差異。服務公差表可能會分別列出無圖面零件的預設值,以及有圖面零件的處理方式。因此,採購單應附上正式核准的圖面,而不只是寫上「標準 CNC 公差」這類說法。
Material, size and setup change the result
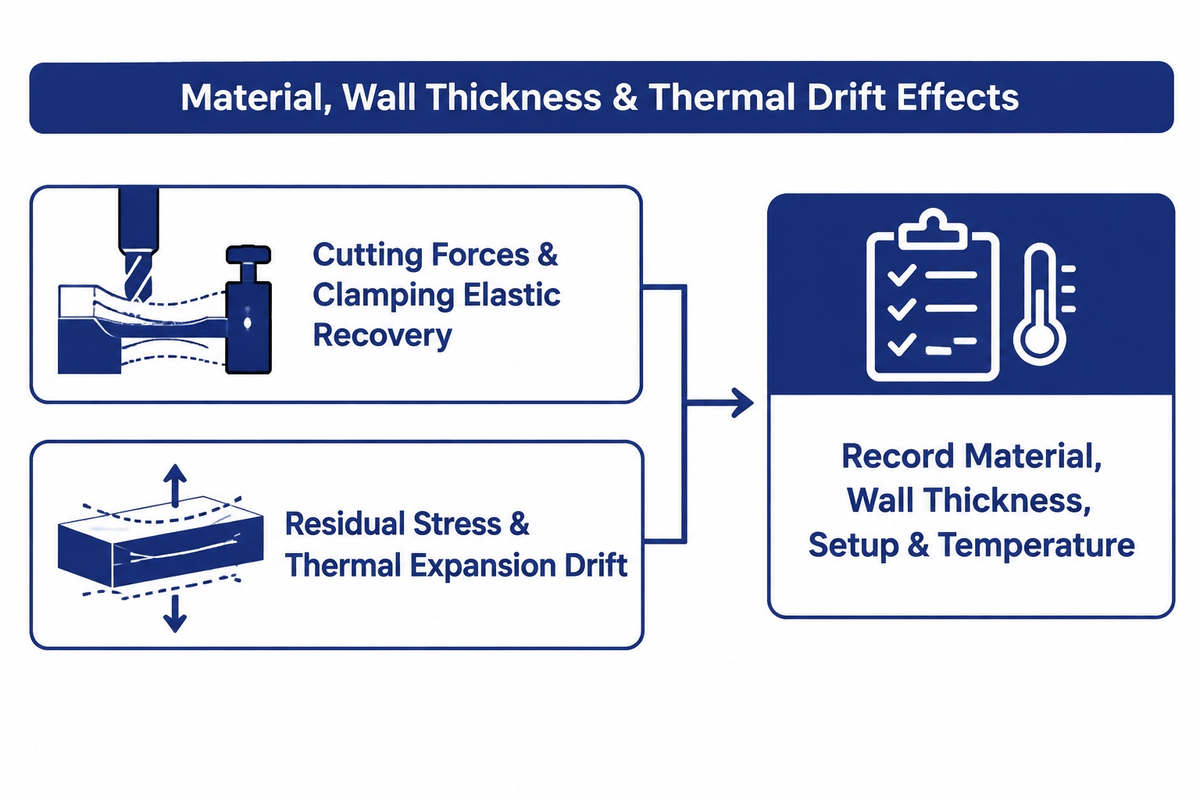
薄壁加工說明了為何公差不能脫離製程單獨考量。最新的薄壁加工指南說明切削力與夾持壓力的影響,以及殘留應力如何重新分布。可能的問題包括顫振、錐度,以及因工件受力偏移與回彈而造成的厚度變異。具有彈性的薄壁即使在夾具中量測時仍符合公差,卸除夾具後,其平面度與垂直度也可能改變。
溫度的影響不只與 Measurement Uncertainty Analysis 有關。 National Institute of Standards and Technology 的尺寸計量摘要 以機台與主量規量測鋼製測試量規作為模型,並評估熱膨脹造成的不確定度。該資料建議控制量測條件,並指出並未提供適用於所有工作的通用材料膨脹係數。若特徵容易受溫度影響,請將材料、特徵長度、壁厚、毛料狀態、裝夾方式、冷卻液使用方式與量測溫度納入考量。
Measure the tolerance before accepting the part
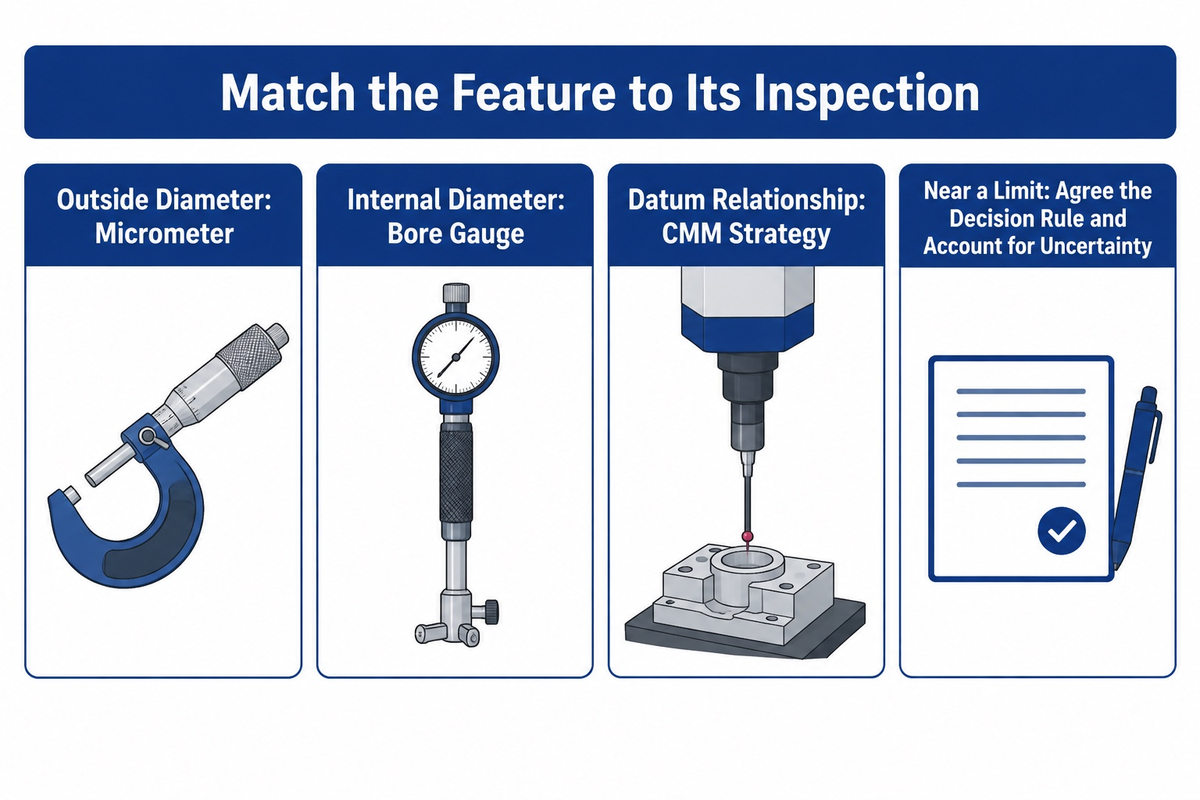
量測結果接近規格限值時,所有相關方都必須先約定判定規則。 ISO 14253-1:2017 說明當量測值接近規格限值,且量測不確定度會影響判定時,如何判定符合或不符合。其公開摘要沒有提供通用的加工餘量,也沒有適用所有情況的量規比。
外徑適合使用千分尺量測,內徑則適合使用缸徑量錶。不過,正確使用缸徑量錶也能檢查孔的多葉形狀及尺寸變化。三次元測量儀也可用來確認基準關係,但測量程式、探測策略、溫度與不確定度同樣重要。現代現場系統能將檢驗結果回傳至機台;Renishaw Equator-X & AGILITY 的公告說明了這項功能。並非所有機台都具備 Equator-X & AGILITY 的同類功能。
請勿將單一「首件」量測結果一概視為絕對的製程能力數值。 process-capability reference from NIST 將製程能力定義為相對於處於統計管制狀態的製程及規格限值,並提醒讀者,能力指數取決於分布,也須依據足夠且彼此獨立的資料。解讀能力數值前,請先確認特徵狀態與樣本狀態是否符合量測計畫的定義。
「製程能力指數用來比較處於管制狀態的製程產出與規格限值。」
— NIST/SEMATECH e-Handbook of Statistical Methods, Process Capability
Quote standard and custom machining tolerances
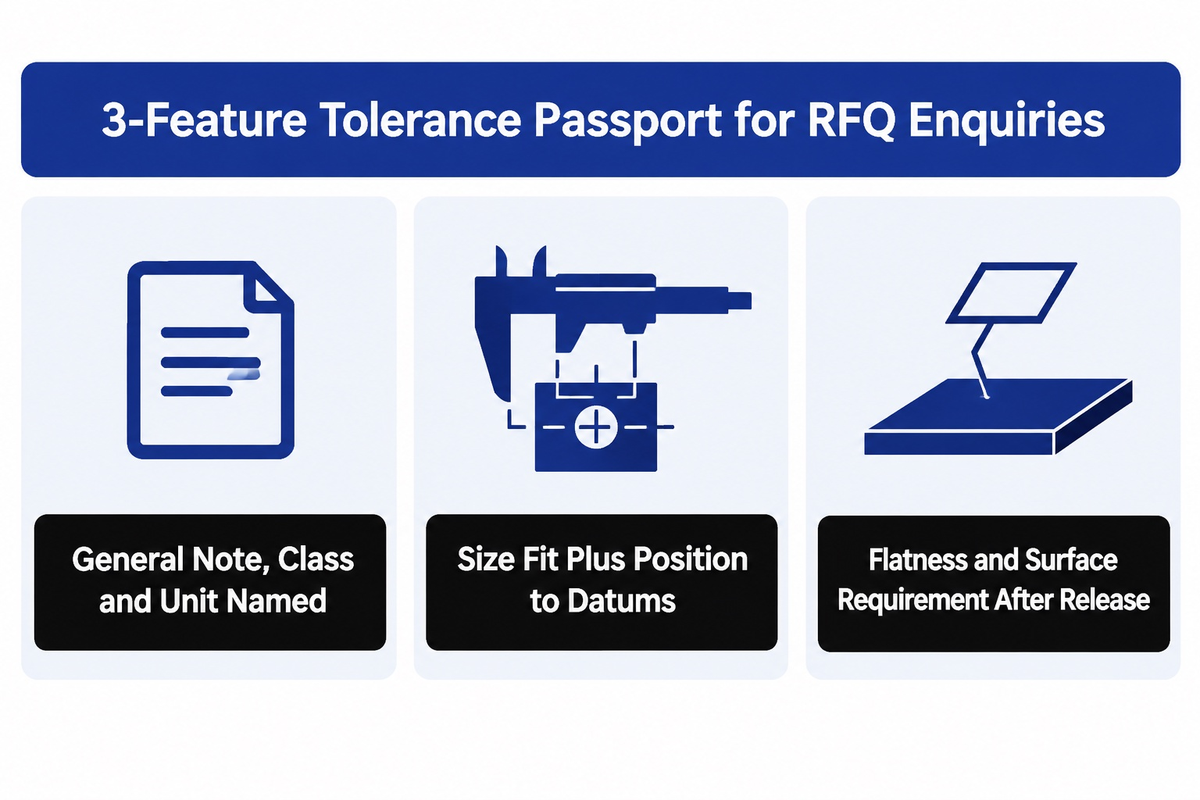
詢價時請使用「3 項特徵公差資料表」,標出會影響價格與驗收的特徵。
決策時請考量個別公差、公差限值、允許偏差、材料硬度、工件夾持與組裝公差累積。這有助於明確說明加工要求,也能讓採購人員了解加工成本,因為並非每項高精度特徵都需要相同的加工製程。
只有在圖面明確列出文件名稱與版本時,才使用「國際標準」一詞。若提出類似標準,請要求供應商在報價成為生產要求之前,說明兩者差異。表面處理,以及航空航太或其他特定產業要求所規定的任何檢驗變更,也適用相同原則。
| 特色 | 功能 | Drawing control | Process/inspection question |
|---|---|---|---|
| Housing length 120.00 mm | Non-mating envelope | General note, class and unit named | Which class is applied to the 30–120 mm band? |
| Locating bore 20.00 mm | Mating pin and location | Size fit plus position to datums | Which finishing process and bore measurement method? |
| Mounting face | Assembly seating | Flatness and surface requirement | How is the face supported and inspected after release? |
請在這份資料表旁註明材料與狀態、數量、表面處理順序、基準配置、圖面修訂版及檢驗報告要求。一般公差涵蓋符合條件且未個別標註的尺寸,不會取代個別的關鍵公差標註。第 6 條 ISO 2768-1:1989 (1989 document text) 也附帶一項條件:除非另有規定,若工件仍能正常使用,超出一般公差不一定必須判定不合格。解讀這項歷史條文時,仍須依據現行合約與功能要求;切勿以此為由忽略另行標註的孔、密封面或基準。
Compare machines using a representative part
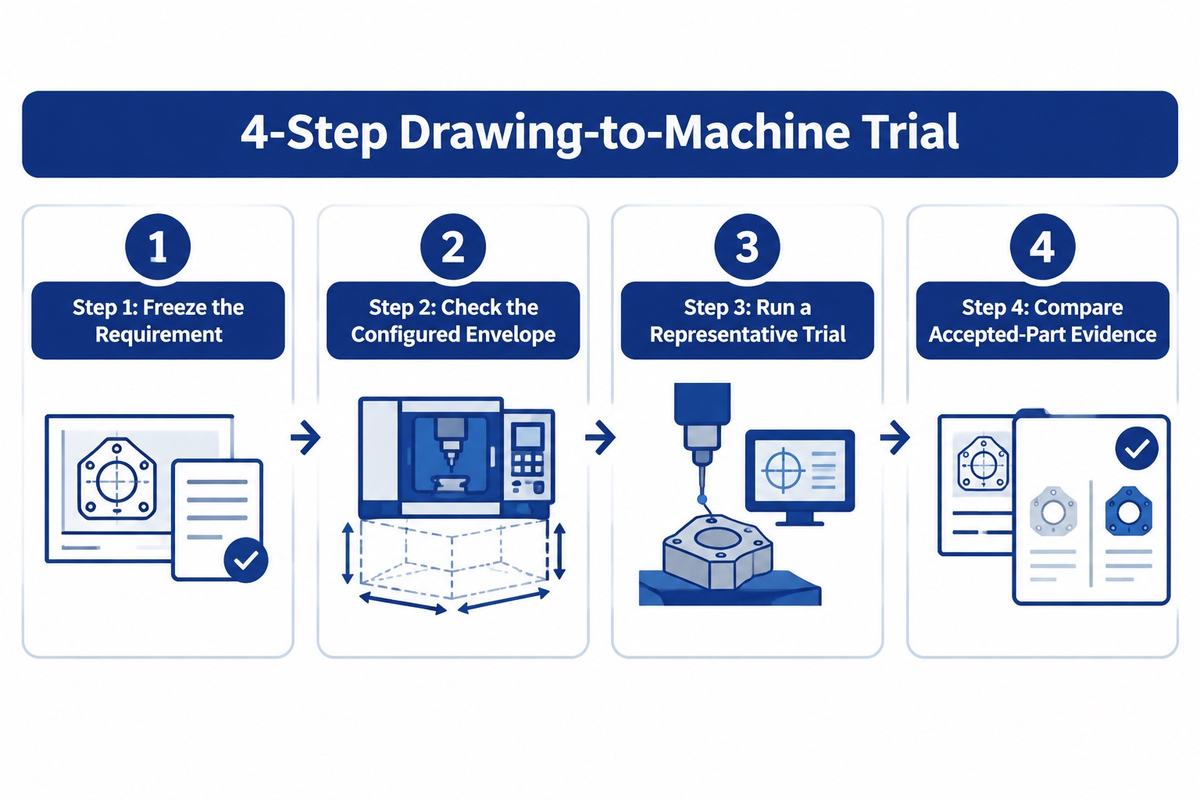
Use the 4-Step Drawing-to-Machine Trial to compare suppliers:
Step 1 – Freeze the Requirement
Issue one drawing revision, material, quantity, datums, tolerances, and inspection method to each supplier.
Step 2 – Check the configured envelope。請依實際配置確認迴轉直徑、有效車削長度、主軸通孔、棒材通過尺寸、刀具配置與選配拉管。
Step 3 – Run a representative trial。請使用相同的特徵幾何,並記錄裝夾設定、刀具、毛料狀態、溫度與連續量測結果。
Step 4 – Compare accepted-part evidence. 請分別記錄重複量測、首件符合性、軸向測試與長期製程能力的結果。不要將這些結果合併成單一的「機台精度」數值。
ANTISHICNC 公開的 CK6130 技術文件列出床身上最大迴轉直徑 300 mm、最大車削長度 230 mm、主軸通孔 48 mm、棒材直徑 45 mm,以及最小設定單位 0.001 mm。CK6140 文件列出迴轉直徑 400 mm;在 550 規格下,依六工位或八工位刀具配置,最大車削長度分別為 420/300 mm。文件也列出 48/82 mm 主軸通孔配置,以及搭配對應轉速的 40/65 mm 棒材直徑配置。這些都是型錄中的配置規格。0.001 mm 設定單位不代表成品公差,這些文件也都不是客戶試加工結果或獨立認證。
Per the ISO catalogue, ISO 230-2:2014 是用來評估數值控制軸定位精度與重複性的測試代碼。這種測試證據與依正式核准圖面檢驗成品,是不同類型的資料。請供應商說明各項測試結果分別代表什麼。
Put the standard edition into the drawing and enquiry
Keep the edition and revision visible. ISO 2768-2:1989 在 International Organization for Standardization 頁面上已標示為停用,並列出 ISO 22081:2021 為其新版。ISO 22081 的公開摘要說明一般幾何與一般尺寸規範的規則;它不是 ISO 2768-1 中線性 f/m/c/v 數值的替代公差表。同時,ISO 2768 第 2 版目前仍在出版階段,並指出將取代 ISO 2768-1:1989。這些版本狀態可能變動,請在圖面審查時註明日期,並取得合約要求的文件全文。
若舊圖框中的註記不清楚,請在切削材料前先請供應商說明其解讀方式。先確認一句話的意思,比事後爭論原意是尺寸區間、幾何等級還是量測規則省事得多。
常見問題
ISO 加工公差標準是什麼?
ISO 2768-1:1989 這項標準為未個別標註的線性與角度尺寸訂定一般公差,分為四個等級。ISO 286 規範尺寸極限與配合,幾何公差則採用各自的規範。請在圖面上標明選用的標準、版本、等級與單位。對配合或基準至關重要的特徵,請個別標註,不要假設一般註記能涵蓋所有要求。
Is 0.005 inch a tight tolerance?
這取決於特徵、製程與檢驗方式。±0.005 in 等於 ±0.127 mm,總公差寬度為 0.010 in。Protolabs 將此數值列為一項服務的預設值,但服務預設值並非通用標準。請註明數值採雙向公差、單向公差或極限尺寸,並請供應商確認製程與量測條件。
Is 0.01 mm a tight machining tolerance?
這可能相當嚴格,尤其是特徵較長、較薄、溫度較高,或難以量測時。請先確認 0.01 mm 指的是總公差寬度,還是正負公差值。接著確認特徵的功能、基準關係、表面加工方式與驗收方法。機台的設定解析度本身,無法證明量產零件能符合圖面限值。
Is 0.05 mm a good tolerance?
只有在能證明它於完整製程中仍符合特徵功能時才可以。公差訂得越嚴並不一定越好。
Can a part have zero tolerance?
一般而言,製造零件都會有一定程度的總變異。在公差標記中,零值可用來表示公差帶邊界,例如 H 孔的下偏差為零。配合仍須同時考量兩個相配零件的尺寸極限,量測也存在不確定度。請分別標明名義尺寸、允許極限、幾何要求與量測規則。如果圖面要求功能性配合,請標示尺寸極限、註明配合種類,或採用其他方法,不要為了讓數字看起來「精確」而加上過多小數位。
參考文獻和來源
- ISO 2768-1:1989 public scope and lifecycle.
- ISO 2768 Edition 2 publication status as checked 27 October 2026.
- ISO 2768-2:1989 withdrawal record and ISO 22081:2021 public scope.
- ISO 14253-1:2017 conformity decisions and measurement uncertainty.
- ISO 286 與 ISO 1101 目錄 ,內容涵蓋尺寸公差、配合與幾何公差,以及 ISO 230-2:2014 catalogue 數值控制軸定位測試目錄。
- 請參閱 美國國家標準暨技術研究院(NIST)的製程能力參考資料.
- National Institute of Standards and Technology 尺寸計量熱膨脹出版資料.
- Sandvik Coromant boring application guide.
- ANTISHICNC CK6130 technical document 和 CK6140 technical document.