














Elektrische Entladungsbearbeitung (EDM) und Wire Cut EDM stellen revolutionäre Techniken dar, die moderne Herstellungsverfahren thermodynamisch verändert haben, was höchste Präzision und komplizierte Konstruktionen ermöglicht Diese beiden können in mancher Hinsicht oft synonym verwendet werden, aber sie haben unterschiedliche Ziele und arbeiten nach unterschiedlichen Prinzipien Daher ist das Verständnis der Unterscheidung zwischen EDM und Wire Cut EDM für Hersteller und Ingenieure, die die Effizienz maximieren und die richtige Bearbeitungsmethode für ihre jeweiligen Bedürfnisse auswählen möchten, von wesentlicher Bedeutung. In diesem Artikel wird versucht, die beiden abzugrenzen, indem Einblicke in ihre Anwendung und optimale Verwendungszwecke und damit ihre Darstellung in Richtung Präzisionsbearbeitung gegeben werden.
Einführung in EDM und Wire EDM
Was ist EDM?
Die elektrische Entladungsbearbeitung, einfach EDM genannt, ist ein nichtkonventionelles Bearbeitungsverfahren, das mittels elektrischer Entladungen Metalle bildet oder schneidet, dieses Verfahren eignet sich am besten zur Bearbeitung harter Materialien und für sehr feine, detaillierte Konstruktionen, die der traditionelle Bearbeitungsansatz kaum bewerkstelligen kann Die elektrischen Funken werden intermittierend zwischen einem als Werkzeug wirkenden Elektrodensatz und dem als Bearbeitungsobjekt zu bearbeitenden Werkstücksatz erzeugt, beide eingetaucht in ein dielektrisches Fluid, bei dem es sich um Öl oder entionisiertes Wasser handeln kann Diese entladen Material von der Oberfläche des Werkstücks und verleihen so dem Werkstück die Form gemäß den gewünschten Spezifikationen.
Die Bearbeitung aller leitfähigen Materialien durch EDM mit extremer Genauigkeit und akzeptierten Genauigkeiten bis zu den Grenzen von ±0,0005 Zoll bleibt eines der charakteristischen Merkmale von EDM. Aus diesem Grund könnte die bestehende Herstellung von Luft- und Raumfahrt-, Automobil- und Medizinprodukten usw. ihren Anwendungsanforderungen gerecht werden. Ein weiteres großes Plus an EDM Es kann komplexe Geometrien, scharfe Ecken und feine Hohlräume bilden und gleichzeitig mechanische Belastungen vermeiden, was es für die Gewährleistung angemessener Qualitätsstandards von entscheidender Bedeutung macht.
Jüngste, wenn auch etwas unbestätigte Statistiken beziffern die Größe des globalen ECM-Marktes auf etwa 3,6 Milliarden USD im Jahr 2022, der, angetrieben durch Fortschritte in der Automatisierung und Anforderungen an Präzisionskomponenten, ein stetiges Wachstum verzeichnen wird Herkömmlicherweise sind die gegenwärtigen EDM-Systeme mit der Fähigkeit von CNC und einer verbesserten Softwaresteuerung ausgestattet, die eine kürzere Verarbeitungszeit und eine höhere Effizienz ermöglicht. Alle derartigen Fortschritte erhalten die Relevanz von EDM in der Welt der Fertigung und Präzisionstechnik, die sich ständig weiterentwickelt.
Was ist Wire EDM?
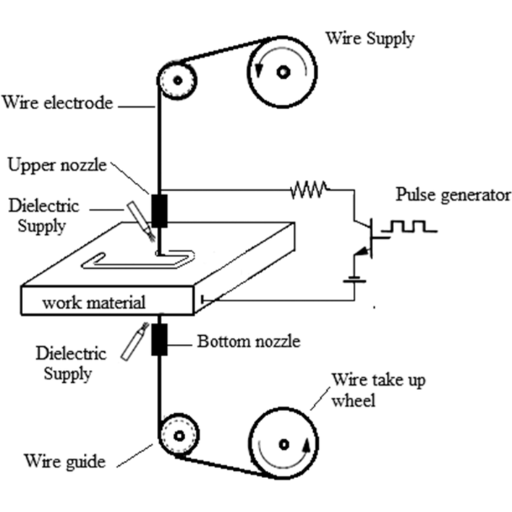
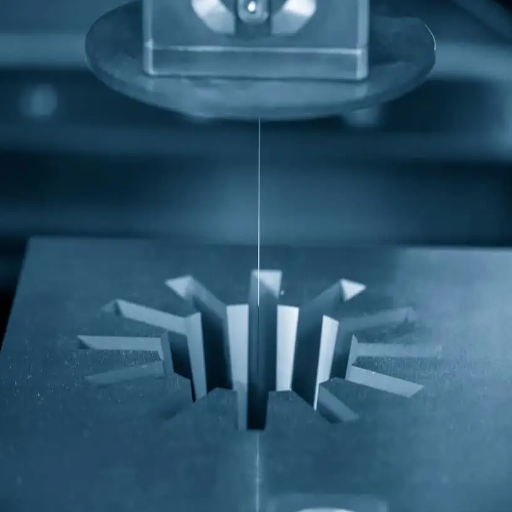
Die elektrische Drahtentladungsbearbeitung (Draht-EDM) ist ein präzises Herstellungsverfahren, das elektrische Entladungen (Funken) nutzt, um leitende Materialien sorgfältig in eine Vielzahl von Formen und Designs zu schneiden. Das Verfahren verwendet ein dünnes elektrisch geladenes Drahtschneidewerkzeug, normalerweise aus Messing oder Molybdän. Es besteht kein physischer Kontakt zwischen dem Schneiddraht und dem Werkstück, und die Materialentfernung erfolgt, wenn sich hochfrequente Funken zwischen dem Drahtwerkzeug und dem Substrat entwickeln, die alle in eine dielektrische Flüssigkeit eingetaucht werden, die den Prozess stabil hält und Schmutz wegspült.
Draht-EDM ist in Branchen, in denen Präzision auf höchstem Niveau gehalten werden muss, wie der Luft- und Raumfahrt-, Medizin-, Automobil-, Werkzeugbau- und Formenindustrie, so begehrt. Meistens wird es zur Herstellung komplizierter Geometrien und Komponenten eingesetzt, die extrem enge Toleranzen erfordern und für die Bearbeitung mit herkömmlichen Methoden zu empfindlich sind.
Erwartete CAGR: 6,5% von 2023 bis 2030.
Es wird geschätzt, dass der Draht-EDM-Markt mit erheblichem Wachstumspotenzial durch die technologischen Entwicklungen wächst, die automatisierte Steuerungen, Mehrachsenfähigkeiten und Drahtmaterialien umfassen. Experten prognostizieren, dass der Draht-EDM-Markt im Zeitraum 2023-2030 aufgrund der ständig steigenden Nachfrage nach Feinpräzisionskomponenten und kosteneffizienten Fertigungsmethoden in verschiedenen Branchen mit einer CAGR von 6,5% voranschreiten wird Weitere Innovationen und sich ändernde Markttrends würden dazu beitragen, Wire EDM als unverzichtbares Werkzeug für die Feinmechanik zu etablieren.
Arbeiten von EDM und Wire EDM
Elektrische Entladungsbearbeitung und Draht-EDM sind High-End-Techniken, die zum Schneiden und Formen leitfähiger Materialien mit präziser Toleranz eingesetzt werden. EDM trifft, wie verstanden, eine kontrollierte Funkenentladung auf die elektrisch geladene Elektrode und das Werkstück, die mit der Art einer elektrischen Entladung konkurriert. Dieser Funke spaltet und erodiert an den Materialien und bildet komplizierte Spuren oder Formen, ohne tatsächlich mechanische Kraft auf sie auszuüben. Der Einfall ist der eines dielektrischen Fluids, das seine Aufgabe als Isolator und Kühlmittel erfüllt und Schmutz gleichzeitig entfernt. Dies alles gewährleistet ein höheres Maß an Präzision und Effizienz.
Bei der Draht-EDM-Methode verwendet man einen sehr dünnen Draht, durch den eine Spannung angelegt wird, normalerweise Messing oder eine andere leitende Legierung, für eine hohe Genauigkeit beim Herausschneiden einer Form. Da die Schneidwirkung durch Entladungen erfolgt, berührt der Draht das Werkstück nie wirklich. Der Draht-EDM sorgt für sehr komplizierte Designs, enge Toleranzen und komplexe Geometrie mit Drahtdurchmessern von etwa 0,008 bis 0,015 Zoll. Der Prozess ist daher sehr präzise und produktionsorientierte Diagnostik für die Luft- und Raumfahrt, die Automobil- und die Herstellung medizinischer Geräte.
Jüngsten Daten zufolge entwickelte sich die Bearbeitungstechnologie mit erhöhter Schneidgeschwindigkeit, feinen Drahtmaterialien und automatischer Programmierung. Beispielsweise weist die moderne Draht-EDM-Maschine eine sehr feine Toleranz von weniger als ±0,001 mm auf, und der Draht könnte eine Materialdicke von mehr als 300 mm schneiden. Darüber hinaus hat die Integration von Software im Zusammenhang mit CAD/CAM-Systemen den Prozess einfacher gemacht und damit die Vorlaufzeit verkürzt und die Konstruktionsflexibilität in der Fertigung erhöht. Beobachtungen zeigen, dass Wire-EDM zunehmend für die kommerzielle Produktion von Mikrokomponenten für Elektronik und chirurgische Instrumente bevorzugt wird, die ein höheres Maß an Präzision erfordern und daher, da solche Anwendungen im eigentlichen Sinne aktiv sind, wächst der Markt und daher gibt es Vorteile aus der kommerziellen Klasse, Draht-EDM zu einem integralen Fertigungsteil zu machen.
Kernunterschiede zwischen EDM und Wire EDM
Funktionalitätsvergleich
| Aspekt | Traditionelle EDM | Draht-edm |
|---|---|---|
| Elektrodentyp | Formelektrode (Kupfer, Graphit) | Dünner Draht (Messing, Molybdän) |
| Schneidmethode | Erosion mittels geformter Elektrode | Durchlaufdrahtschneiden |
| Präzisionsniveau | ±0,0005 Zoll | ±1 Mikrometer |
| Oberflächenfinish | Gut | Ausgezeichnet (0,1 Mikrometer RA) |
| Beste Anwendungen | Schimmel, Hohlräume, Muster | Stiele, Luft- und Raumfahrtteile, Mikrokomponenten |
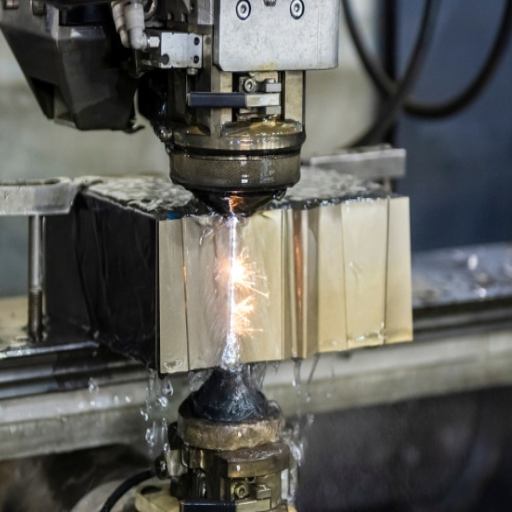
Sowohl EDM als auch Wire EDM schneiden Materialien mittels elektrischer Entladung, Während beiden ein Verstärker gemeinsam ist, sind die tatsächliche Arbeit und Anwendung der Maschinen völlig unterschiedlich. Das funktionierende EDM ist ein herkömmlicher Typ, der aus einer geformten Elektrode zur Korrosion des Materials besteht, mit Formenbau oder Hohlraum- oder komplizierten Musterherstellungsarbeiten, die sich am besten für schwere leitfähige Materialien eignen. Draht-EDM hingegen arbeitet mit einem sehr dünnen feinen Draht, normalerweise Messing oder Kupfer, als Elektrode, die entlang eines programmierten Pfads schneidet, etwas ähnlich einer Bandsäge, aber weitaus präziser.
Es ist allgemein anerkannt, dass Draht-EDM-Maschinen sich bei der Herstellung komplexer Teile auszeichnen, die enge Toleranzen und komplizierte Geometrien erfordern: Matrizen, Luft- und Raumfahrtteile und Mikrokomponenten für die Elektronik. Draht-EDM hat den höchsten Grad an Präzision erreicht und ermöglicht eine Toleranz von ±1 Mikrometer mit einer Oberflächenbeschaffenheit, die den 0,1-Mikrometer-Wert RA erreicht, wodurch Industrien bedient werden, die äußerste Präzision erfordern.
In einigen Fällen funktioniert ein herkömmliches EDM möglicherweise nicht, da es hinsichtlich bestimmter Winkel auf komplexen Geometrien, die von der Elektrode ausgehen, Einschränkungen aufweist, wohingegen das Wire EDM diese nicht nur problemlos verwaltet, sondern auch sehr gut für gerade und konische Schnitte geeignet ist, was weiteren Fortschritten zufolge die Entwicklung von Wire EDM zunehmend für die 3 D-Konturierung ermöglicht, die schnellere und schnellere Produktionszyklen mit weniger Materialverschwendung als die herkömmlichen Bearbeitungsmethoden ermöglichen.
Aufgrund der aktuellen Markttrends wird erwartet, dass die globale EDM-Branche zwischen 2023 und 2030 mit einem CAGR von 4,91 TP10T wächst, wobei Wire EDM für eine höhere Vielseitigkeit in der Industrie weit verbreitet ist. Obwohl diese Methodik dem besten Maß an Interesse und Schub aus der Automobilherstellung zu verdanken ist, mit der Absicht, Wire EDM zu verwenden, um die Genauigkeit zu erhöhen und die Bearbeitungskosten auf Technologiestandards zu senken.
Arbeitsgrundsätze
Nach dem Prinzip der EDM werden Materialien mittels elektrischer Entladungen entfernt. Sowohl die Elektrode als auch das Werkstück werden in eine dielektrische Flüssigkeit eingetaucht, die Eigenschaften besitzt, die geeignet sind, den Funken zu verhindern, wie z. B. entionisiertes Wasser oder Öl. Wenn eine Potentialdifferenz zwischen Elektrode und Werkstück entsteht, bricht das Dielektrikum zusammen und wirkt als elektrischer Funke. Es sorgt für eine sehr intensive Erwärmung, die winzige Partikel aus Werkstückmaterial schmilzt und verdampft. Die dielektrische Flüssigkeit wäscht dann Partikel und Schmutz weg und ermöglicht so die Bildung komplizierter Muster oder Ausschnitte.
Neueste Fortschritte: Integration von KI und maschinellem Lernen in EDM-Systeme für eine bessere Prozessautomatisierung und - genauigkeit Fortschrittliche Draht-EDMs vertragen ±0,001 mm und werden somit überall dort eingesetzt, wo Ultrapräzision erforderlich ist, insbesondere in der Luft - und Raumfahrt und bei der Herstellung medizinischer Geräte.
Darüber hinaus werden Entwicklungen entwickelt, die mit der Integration von KI- und ML-Systemen in das EDM-System für eine bessere Automatisierung von Prozessen und Genauigkeit einhergehen. Den neuesten von Search verfügbaren Branchendaten zufolge vertragen fortschrittliche Draht-EDMs ±0,001 mm, was ihnen Unverzichtbarkeit verleiht in äußerst präzisen Sektoren wie der Luft- und Raumfahrt und der Herstellung medizinischer Geräte. Die EDM-Welt hat in den letzten Jahren gewisse Bedenken hinsichtlich grüner dielektrischer Flüssigkeiten und energieeffizienter Maschinen gesehen. Diese Verbesserungen in den EDM-Prozessen unter der Haube ermöglichen es ihnen, gargantuanische Produktionssysteme mit hohen Geschwindigkeiten herzustellen, ohne Kompromisse bei Präzision und Qualität.
Branchen mit besonderen Anwendungen
1Luft - und Raumfahrtindustrie
Im Luft - und Raumfahrtbereich findet EDM weitere Anwendungen in der Herstellung von Turbinenschaufeln, Kraftstoffeinspritzdüsen und komplizierten Triebwerksteilen Da Hartlegierungsstähle wie Superlegierungen auf Titan - oder Nickelbasis eine Bearbeitung erfordern, benötigen diese Verfahren sehr feine Toleranzen und setzen EDM in den Standards fest, so müssen beispielsweise die Turbinenschaufelkanäle sehr eng in Toleranzen gehalten werden und sind aufwendig ausgelegt, um den Luftstrom zu verbessern, was durch EDM recht gut erreicht wird In einem Branchenbericht von 2023 wurde weiter aufgedeckt, dass wegen des Anstiegs der Produktionen von treibstoffeffizienten Flugzeugen und komplizierten Triebwerkskonstruktionen der Markt für Luft - und Raumfahrt-EDM voraussichtlich eine Wachstumsrate von 5,21 TP10 TT verzeichnen wird.
Das EDM ist ein Prozess, der die Luft- und Raumfahrtfertigung nachhaltig hält, indem es den Materialverbrauch optimiert und eine gewisse Abfallerzeugung ermöglicht. Daher dient es dem allgemeinen Zweck der Industrie, ihren Fußabdruck auf die Umwelt zu minimieren und ihren Ressourceneinsatz zu optimieren. Daher ist EDM das Werkzeug der Gegenwart und zukünftiger Innovationen in der Luft- und Raumfahrt.
2Herstellung medizinischer Geräte
Dieses Verfahren findet seine tiefgreifenden Anwendungen in der Herstellung hochkomplexer medizinischer Instrumente und Implantate, wie chirurgische Instrumente, Stents und orthopädische Implantate Es stellt sicher, dass Instrumente, die hauptsächlich aus Edelstahl, Kobalt-Chrom und Titan geschmiedet werden, in der Lage sind, die strengen Qualitätsstandards der Regulierungsbehörden zu erfüllen Verschiedene Mikro-EDM-Anwendungen wurden in letzter Zeit sehr stark nachgefragt, wobei komplizierte Teile bis zur Verwendung für Mikrokatheter und Herzklappenkomponenten reichen Der Fortschritt bei Innovationen in der Gesundheitstechnologie erhöhte den medizinischen EDM-Markt im Jahr 2022 auf $2,1 Milliarden.
3Automobilindustrie
Innerhalb der Automobilindustrie findet EDM seine Verwendung bei der Herstellung von Teilen wie Einspritzdüsen, Getriebeteilen oder Formen für ein leichtes und dennoch starkes Material. Mit dem Aufkommen von Elektrofahrzeugen (EVs) wird EDM zunehmend zur Herstellung vieler Präzisionsteile verwendet, die in Elektrofahrzeugmotoren und Batteriesysteme einfließen Dies geht einher mit einer Prognose von MarketsandMarkets aus dem Jahr 2023, die ein stetiges Wachstum des Automobil-EDM-Marktes parallel zur Expansion des Elektrofahrzeugsektors prognostizierte, das über einen Wert von 1 TP11T1,8 Milliarden bis 2027 hinausgeht.
Darüber hinaus ist EDM sicher, dass es nachhaltigeren Automobilherstellungspraktiken unterliegt. Durch die Berücksichtigung von Materialnutzungs- und Verschwendungsnormen hält sich EDM an strenge Umweltvorschriften und die Verpflichtungen der Unternehmen in Bezug auf Kohlenstoffneutralität und nachhaltiges Geschäft. Durch die Entwicklung energieeffizienter Komponenten wird der Energiebedarf von Fahrzeugen weiter gesenkt und gilt daher als eine der Kerntechnologien im Wandel für die Automobilindustrie.
4Elektronikindustrie
Die Miniaturisierung elektronischer Geräte erfordert Präzisionsbearbeitungsmethoden, einschließlich EDM, um Komponenten wie Steckverbinder, Mikrochips und Feinnäherformen herzustellen. Draht-EDM eignet sich am besten für die Präzisionsanforderungen der Halbleiter- und Unterhaltungselektronikindustrie. Die steigende Nachfrage nach 5G-Geräten und Wearables wird voraussichtlich den Einsatz von EDM in diesem Bereich steigern, der von 2020 bis 2025 voraussichtlich ein erhebliches Wachstum verzeichnen wird.
Die kontinuierliche Weiterentwicklung des EDM zeigt die Einzigartigkeit der Probleme, mit denen jede Branche konfrontiert ist, und unterstreicht damit, wie vielseitig und nützlich EDM in der heutigen Fertigungslandschaft ist.
5Werkzeug- und Formenherstellung
Die Werkzeug- und Formenherstellung ist aufgrund ihrer Anwendungen in der präzisen und qualitativ hochwertigen Komponentenfertigung für verschiedene Branchen wie die Automobil-, Luft- und Raumfahrt-, Medizin- und Konsumgüterindustrie zu großen Anforderungen geworden. Design und Herstellung zielen auf den Bau spezieller Werkzeuge, Matrizen, Formen und Vorrichtungen ab, die für die Formung und Formung von Materialien zu fertigen Produkten erforderlich sind.
Die Integration von CAD/CAM-Technologien mit der Konstruktion von Werkzeug- und Formenbau hat große Möglichkeiten eröffnet, komplexe Konstruktionen mit Schweißpräzision herzustellen. Die Produktion von Elektrofahrzeugen muss die Nachfrage nach hochpräzisen Komponenten in der fortschrittlichen Fertigung erhöhen; Im Zeitraum 2023-2030 wird der globale Werkzeug- und Matrizenmarkt tatsächlich mit einer CAGR von 7%-9% erwartet.
Wachstum des Werkzeug- und Formenmarktes: 7%-9% CAGR (2023-2030)
Werden Bearbeitung und Matrizen aus Wolfram-Karbid und Hochleistungskeramik hergestellt, die als Hochleistungswerkstoffe gelten, wird das Verfahren langlebiger und effizienter, wodurch Ausfallzeiten reduziert werden, sowie eine schnellere Produktionsleistung erbracht wird, wobei die Integration von Werkzeug - und Matrizenbau heute jene der additiven Fertigung oder des 3 D-Drucks für schnelleres Prototyping und verkürzte Durchlaufzeiten beinhaltet.
Mit der Absicht einer nachhaltigen Entwicklung werden die Prozesse der Werkzeug- und Formenherstellung überarbeitet, um den Materialeinsatz zu optimieren und dadurch Abfall zu reduzieren, wie es die heutigen Umweltstandards erfordern. Mittel zur Maschinenautomatisierung und Echtzeitüberwachung werden eingesetzt, um den Effizienzgrad zu steigern und eine gleichbleibende Qualität mit sehr strengen Standards heutiger Produktionsumgebungen zu gewährleisten.
Vor- und Nachteile von EDM-Techniken
Präzision und Genauigkeit
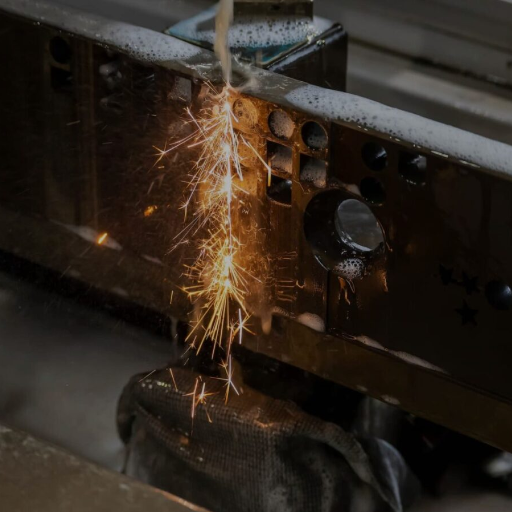
EDM ist dafür bekannt, sehr präzise und genaue Schnitte vorzunehmen; Daher nutzen großartige Herstellungsprozesse, die strenge Toleranzen erfordern. Aktuellen Beobachtungen zufolge kann eine EDM-Maschine eine Toleranz von plus oder minus 0,0001 Zoll aufrechterhalten, was der Faktor ist, der beispielsweise in der Luft- und Raumfahrt, in medizinischen Geräten und in der Elektronik von entscheidender Bedeutung ist, wo selbst die geringste Abweichung einen großen Unterschied in den Auswirkungen bedeuten kann.
Das Materialschneiden von EDM ist ein berührungsloses Schneidverfahren, bei dem thermische Energie zum Erodieren von Material genutzt wird, wodurch bei Beibehaltung der Präzision wiederholt komplizierte und komplexe Formen geformt werden können. Diese Präzision ist insbesondere dann erforderlich, wenn harte Materialien wie Titan, Wolfram und Keramik bearbeitet werden sollen, da diese Materialien mit herkömmlichen Bearbeitungsmitteln nur sehr schwer zu bearbeiten sind.
Geschwindigkeit und Effizienz
EDM ist zum schnellsten und effizientesten Mittel zur Herstellung geworden Die Entwicklungen in den Automatisierungs - und Steuerungstechnologien erlauben es EDM-Systemen, mit noch schnelleren Schnittgeschwindigkeiten zu arbeiten und eine höhere Präzision beizubehalten, als sie mit den herkömmlichen Methoden erreichbar sind, z. B. ist Draht-EDM im modernen Kontext in der Lage, mit einer Geschwindigkeit von 500 mm²/min zu schneiden, was die Zykluszeit für komplizierte Komponenten stark erhöht.
Darüber hinaus hat sich gezeigt, dass solche Fortschritte von CNCs den EDM-Betrieb optimieren, wobei neuere Statistiken darauf hindeuten, dass fortgeschrittene CNCs im EDM-Betrieb zunächst die Werkzeugweggenerierung automatisieren und dadurch kurze Rüstzeiten verkürzen. Anschließend kann der Betrieb mit der Einrichtung der Light-out-Fertigung ohne menschliche Schnittstelle weitergeführt werden. Laut einem 2023 veröffentlichten Global Market Insights-Bericht hat die Automatisierung im EDM zu einer Ertragssteigerung von 151 TP10 T in den Betrieben der Luft- und Raumfahrt- und Automobilindustrie geführt.
Kostenkompatibilität mit Materialien
Einer der vitalsten Vorteile der elektrischen Entladungsbearbeitung (EDM) ergibt sich aus der Herstellung sehr präziser Komponenten zu viel geringeren Kosten Anders als bei der Bearbeitung mit herkömmlichen Methoden erfordert EDM nicht die Kosten für Werkzeuge oder lange Rüstzeiten. EDM-Ausrüstung Heute ist es mit energiesparender Technologie ausgestattet, die den Stromverbrauch und die Betriebskosten im Laufe der Zeit erheblich reduziert. Studien haben tatsächlich gezeigt, dass die Nutzung fortschrittlicher dielektrischer Flüssigkeiten in Kombination mit einer besseren Maschinenschneidezeit die Produktionskosten um bis zu senken kann 20%, wodurch EDM für Branchen wie die Luft- und Raumfahrt, die Automobilindustrie und die Herstellung medizinischer Geräte kostenattraktiv wird.
Die elektrischen Entladungsmethoden schneiden hinsichtlich der Materialverträglichkeit gut ab, da sie in der Lage sind, eine große Auswahl an Materialien zu bearbeiten, die von solchen zähen oder schwer zu schneidenden konventionell dünnwandigen Matrizen bis hin zu Wolfram, Titan und Superlegierungen reichen, die mit Leichtigkeit bearbeitet werden können höchste Haltbarkeit und Funktionalität in anspruchsvollen Anwendungen Darüber hinaus können sich diese Verfahren problemlos auf Materialien erstrecken, die in traditionellen Ingenieurdisziplinen ungewöhnlich sind, einschließlich Verbundwerkstoffen und leitfähiger Keramik. Diese ultimative Kompatibilität ermöglicht breitere Designbereiche sowie eine bessere Materialanwendung und erhöht so die Kosteneffizienz der EDM-Technologie.
Darüber hinaus haben adaptive Steuerungssysteme sowie weitere Verbesserungen der Elektrodentechnologie die Präzision von EDM-Operationen erheblich erhöht. Die CNC-Integration ermöglicht beispielsweise eine bessere Kontrolle über den Bearbeitungsprozess, wodurch eine bessere Oberflächenbeschaffenheit erzielt und gleichzeitig Materialverschwendung reduziert wird Jüngste Untersuchungen gehen davon aus, dass diese technischen Verbesserungen das Wachstum des Marktes unterstützen werden, wobei die globale Marktgröße bis 2028 voraussichtlich 111 T6 Milliarden TP überschreiten wird.
Eine solche Präzision stellt sicher, dass alle Messverfahren den Industriestandards entsprechen, während gleichzeitig die Produktionszeit beschleunigt und kosteneffizient und zuverlässig für die Produktion wird Zusammen machen diese das EDM-Verfahren zu einer wesentlichen anpassungsfähigen genauen Technologie bei der Herstellung von Hightech-Produkten.
Die intelligenten Technologien, einschließlich IoT und maschinelles Lernen, haben die EDM-Prozesse optimiert Die Echtzeitüberwachung von Elektrodenverschleiß, Funkenparametern oder der Qualität der dielektrischen Flüssigkeit ermöglicht eine vorausschauende Wartung und minimiert Ausfallzeiten. Solche Innovationen haben dazu geführt, dass EDM seine Position nicht nur als eine der schnellsten Methoden zur Herstellung komplizierter Designs, sondern auch als effiziente, ressourcenschonende und kostengünstige Methode behält.
Auswahl der richtigen EDM-Methode
Bewertung der Projektanforderungen
Die Auswahl einer richtigen Elektroentladungsbearbeitungstechnik (EDM) bedeutet im Wesentlichen eine Bewertung der projektspezifischen Anforderungen, die höchste Leistung, Kosteneffizienz und schließlich die Lieferung der erwarteten Genauigkeit erfordern. Die folgenden Überlegungen verdienen Aufmerksamkeit:
Materialtyp und Eigenschaften
Materialien reagieren unterschiedlich auf EDM-Prozesse Beispielsweise eignen sich härtere Materialien wie Wolframcarbid oder Titan wegen ihrer Fähigkeit, ohne Anwendung mechanischer Kraft zu schneiden, ideal für EDM Im Gegensatz dazu können weiche Materialien Anpassungen der Bearbeitungsparameter erfordern, um ein Überschneiden oder Verbrennen des Materials zu verhindern.
Toleranzen und Oberflächenbeschaffenheit
Draht-EDM oder einige spezielle Prozesse sind im Wesentlichen erforderlich, wenn es um die Projekte geht, die extreme Präzision und enge Toleranz bei kritischer Oberflächenbeschaffenheit erfordern. Neuere Untersuchungen haben gezeigt, dass Draht-EDM Toleranzen von ±0,0001 Zoll erreichen kann und daher hauptsächlich in der Luft- und Raumfahrt oder in der medizinischen Fertigung eingesetzt wird.
Komplexität der Geometrie
Wenn ein Projekt komplizierte Designs oder Formen mit scharfen Ecken und tiefen Hohlräumen umfasst, kann es notwendig sein, auf Sinker EDM zurückzugreifen. Diese spezielle Methode ermöglicht es Ingenieuren, anspruchsvolle Geometrien anzugehen, mit denen herkömmliche Werkzeuge einfach nicht ausreichend umgehen können.
Produktionsvolumen
Das Produktionsvolumen bestimmt, welches EDM ausgewählt werden soll. Daher ist es im Fall der Großserienfertigung am besten, das EDM-System mit Echtzeitüberwachung zu automatisieren, um Ausfallzeiten zu vermeiden und die Konsistenz aufrechtzuerhalten; Aktuelle Berichte zeigen, dass automatisierte EDM-Systeme die Fertigungseffizienz um 301 TP10T steigern können.
Budgetbeschränkungen
Selbst betriebliche Budgetbeschränkungen gegen einen Projektbedarf abzuwägen, ist eine Aufgabe. Umgekehrt ist es zwar wahr, dass EDM-Maschinen oft einen viel höheren Anfangskapitalaufwand darstellen als andere alternative Bearbeitungsarten, der Kompromiss zwischen langfristiger Werkzeug- und Produktqualität besteht jedoch darin, dass diese Maschinen äußerst präzise sind und die härteren Materialien bearbeiten, die für die meisten Projekte benötigt werden.
Umweltfaktoren
Da Nachhaltigkeit zu einem Problem wird, sollten Sie Geräte im Auge behalten, die den elektrischen Verbrauch optimieren oder dielektrische Flüssigkeiten wiederverwenden. Moderne EDM-Maschinen verfügen mittlerweile über energieeffiziente Funktionen und können ihren Stromverbrauch je nach untersuchtem Fall um bis zu 201 TP10T reduzieren.
Nach vollständiger Analyse der Kriterien und ihrer Abstimmung mit der neuen Entwicklung der EDM-Technologien wählen Unternehmen die Bearbeitungsmethode aus, die ihren spezifischen Anforderungen am besten entspricht, um wünschenswerte Ergebnisse mit wirtschaftlicher Effizienz und Nachhaltigkeit sicherzustellen.
Materielle Überlegungen
Die Beschaffenheit des Materials bestimmt maßgeblich, wie effektiv und effizient die elektrische Entladungsbearbeitung (EDM) sein kann Elektroden in EDM sind in der Regel Materialien mit hohen thermischen und elektrischen Leitfähigkeiten wie Kupfer, Messing, Graphit und Wolfram Diese Materialien ermöglichen daher eine genaue Bearbeitung unter dem Einfluss extremer thermischer und elektrischer Energie, die in den Prozess involviert ist.
Für EDM geeignete Werkstückmaterialien sind Metalle, die gegenüber der dielektrischen Flüssigkeit inert sind oder sehr hohe Schmelzpunkte, Härte oder Sprödigkeit aufweisen, sodass sie nicht für herkömmliche Bearbeitungsvorgänge verwendet werden können. Beispielsweise werden Superlegierungen auf Titan-, Edelstahl-, Karbid- und Nickelbasis von der Luft- und Raumfahrt-, Medizin- und Automobilindustrie durch EDM bearbeitet.
Neuere Forschungen betonen, dass die Auswahl der dielektrischen Fluid - und Elektrodenmaterialien hochpräzise Oberflächenveredelungen und geringen Werkzeugverschleiß erreichen könnte Der technische Bericht von TechSolve erklärte 2023, dass die Verwendung von Graphitelektroden mit fortschrittlichen dielektrischen Ölen die Oberflächenrauheit um fast 151TP10 T reduzieren könnte, wodurch präzisere Oberflächen zu den fertigen Produkten bereitgestellt werden.
Darüber hinaus werden neue Methoden im Hybrid-Typ-EDM erforscht mit dem Ziel, die Bearbeitungseffizienz für schwer zu bearbeitende Materialien zu verbessern, Untersuchungen haben gezeigt, dass die Einführung von Aluminium - oder Siliziumkarbidpulver in das Dielektrikum die Abtragsrate von harten Legierungen um etwa 301TP10 T verbessert und gleichzeitig den Verschleiß von Elektroden senkt.
Um Ergebnisse zu optimieren und gleichzeitig nachhaltig und kosteneffizient zu sein, ist es unerlässlich, sich über die Materialkompatibilitäten einer bestimmten Art von EDM zu informieren. Organisationen, die moderne Materialauswahl praktizieren, dürften auf den Wettbewerbsmärkten führend sein.
Gewünschter Abschluss und Komplexität
Die Beschaffenheit der Oberfläche im EDM hängt stark von der Komplexität des Teiledesigns und der ausgewählten Materialien ab. Eine gute Oberflächenbeschaffenheit wird oft erreicht, wenn die Parameter wie Entladungsenergie, Impulsdauer und die Behandlung mit dielektrischen Flüssigkeiten gut ausgewählt sind. Fortschrittliche Osaka-Prozesse zeigten eine Verbesserung der Oberflächenrauheit (Ra) um 40%, wenn dem Dielektrikum Graphitpulver zugesetzt wurde, insbesondere bei komplizierten Geometrien.
Da die Mikrobearbeitung mit vielen Variationen der Prozessnamen, beispielsweise Mikro-EDM, äußerst vielfältig ist, wird sie zunehmend zur Bearbeitung hochkomplexer Teile mit Mikromerkmalen verwendet. Im Gegenteil, Mikro-EDM kann Teile mit Toleranzen von bis zu ±2 Mikrometern für die Luft- und Raumfahrt-, Medizingerätebau- und Elektronikindustrie herstellen Jüngste Berichte aus der Industrie haben erwähnt, dass es mit den Verbesserungen bei adaptiven Steuerungen und Hybrid-EDM-Prozessen zu einer weiteren Verbesserung der Bearbeitungsgenauigkeit und der daraus resultierenden Oberflächenbeschaffenheit in einem einzigen Aufbau gekommen ist.
Mit der Kopplung fortschrittlicher Simulationssoftware wurde das Management der Materialabtragsraten gegenüber der gewünschten Komplexität erreicht Sie zeigen, dass die Bearbeitungszeiten im Durchschnitt um 20-251TP10 T verkürzt werden, wodurch der Werkzeugverschleiß verringert und gleichzeitig die Oberflächenintegrität erhalten wird. Daher stellen diese Innovationen EDM-Methoden weiterhin als eine erstklassige Wahl dar, insbesondere in Branchen, die eine Komponentenproduktion mit einem hohen Maß an Zuverlässigkeit und Wiederholbarkeit erfordern.
Häufig gestellte Fragen
Dies sind die beiden Hauptabteilungen der elektrischen Entladungsbearbeitung, wobei jede Abteilung ihre eigenen Anwendungen und Vorteile trägt Der Draht verwendet einen dünnen Metalldraht als Schneidwerkzeug, um das Werkstück mit hoher Präzision zu schneiden, wobei er der Kontur der zu bearbeitenden Form folgt Die Methode eignet sich hervorragend für die CNC-Bearbeitung, da sie kleinere, komplizierte Formen und feinere Details erzeugen kann. EDM-Formen vom Sinker-Typ und schafft Hohlräume für Merkmale in Materialien. Während sie tiefer schneiden kann, wird ein Draht-EDM im Allgemeinen für engere Toleranz und glattere Oberflächen ausgewählt Beide Methoden finden ihren Weg in der EDM-Welt, um den unterschiedlichen Bearbeitungsbedürfnissen gerecht zu werden.
Es gibt EDM-Maschinen, die in verschiedenen Branchen mit dem spezifischen Zweck des Präzisionsschneidens und der Endbearbeitung harter Materialien eingesetzt werden Normalerweise eignen sich diese Maschinen zum Bau komplizierter Geometrien oder für sehr kleine Toleranzen durch die Luft- und Raumfahrt-, Automobil- und Formenbauindustrie. Während des Draht-EDM-Betriebs verläuft ein sehr feiner kontinuierlicher Draht durch leitfähige Materialien, um komplizierte Designs und Formen zu erzeugen, die bei anderen konventionelleren Bearbeitungswegen kaum in Betracht gezogen worden wären. Dies macht Draht-EDM äußerst vielseitig in der Herstellung zum Schneiden von Stahl, Titan, Bronze und Kupfer. Mit seiner Rampenkapazität für detaillierte Konstruktion und Kantenglättung trägt es erheblich zum Endbearbeitungsniveau eines Produkts bei.
Beim Vergleich von EDM mit Draht-EDM begünstigen viele Überlegungen den einen oder anderen in Bezug auf Anwendung und Ergebnis Für dreidimensionale Formen und tiefe Hohlräume in einem Werkstück, die ein hohes Maß an Genauigkeit erfordern, eignet sich EDM, insbesondere Senker-EDM Umgekehrt wird Draht-EDM verwendet, um komplizierte Umrisse und detaillierte Merkmale herzustellen, die für den Form- und Teilebau bei engen Toleranzen geeignet sind. Darüber hinaus kann Draht-EDM aufgrund seines dünnen Drahtes und seiner kontrollierten Schneidwirkung feinere Oberflächen und Details erzielen. Beide Methoden sind wünschenswert, aber der entscheidende Faktor zwischen der Wahl des einen oder des anderen ist die Anforderung der Bearbeitungsarbeit.
Im Allgemeinen kann EDM nicht mit engen Winkeln umgehen, ebenso wie Draht-EDM. Das Draht-EDM-Verfahren verwendet eine Dünndraht-Elektrode, die sich mit extremer Präzision um komplexe Geometrien und enge Winkel bewegt Daher ist Draht-EDM das beste Verfahren, bei dem scharfe Ecken und komplizierte Details erforderlich sind Andererseits ist herkömmliches EDM oder Senker-EDM nicht in der Lage, Feinarbeiten in enge Winkel zu verrichten, hauptsächlich aufgrund der Einschränkungen, die der Elektrodenform und dem Design auferlegt werden Immer wenn ein Projekt feine, schmale und spitze Winkel erfordert, wäre Draht-EDM aufgrund seiner größeren Fähigkeit mit solch feinen Merkmalen vorzuziehen.
Vor der Bearbeitung mit herkömmlichen Mitteln wurde das echte EDM-Verfahren verwendet, bei der traditionellen EDM-Methode werden elektrische Entladungen zwischen einer Elektrode und einem Werkstück verwendet, um Material zu entfernen Dieses Verfahren eignet sich gut für Hartmetalle, Arbeiten an schwierigen Materialien oder für die Herstellung von etwas mit komplexen Formen, die sonst mit mechanischen Mitteln schwierig sind Draht EDM verwendet ein Schneidwerkzeug, wie einen Draht oder eine Stößelelektrode, um aufwändige Konstruktionen zu machen, indem Funken zwischen der Elektrode und dem Werkstück erzeugt werden Dies ist ein sehr präziser Prozess und kann Formen und Merkmale wie Hohlräume und Löcher erzeugen, die sonst mit Werkzeugmaschinen nur schwer zu bewerkzeugen wären Das EDM-Verfahren eignet sich gut zur Herstellung von Präzisionskomponenten in vielen Branchen.
Referenzquellen
- University of Northern Iowa – Eine Analyse der elektrischen Entladungsbearbeitung (EDM)
https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4857&context=grp
Dieses Papier bietet eine eingehende Analyse von EDM-Prozessen, einschließlich ihrer Anwendungen und Unterschiede. - California Polytechnic State University – Charakterisierung der elektrischen Entladungsbearbeitung aus 15-5 Edelstahl
https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1174&context=matesp
Eine detaillierte Studie zum EDM mit Schwerpunkt auf Materialcharakterisierung und Bearbeitungstechniken. - University of Nebraska-Lincoln - Überprüfung der elektrochemischen und elektroentladenden Bearbeitung
https://digitalcommons.unl.edu/cgi/viewcontent.cgi?article=1275&context=mechengfacpub
Diese Übersicht deckt verschiedene EDM-Methoden ab, darunter Wire Cut EDM, und ihre industriellen Anwendungen.



