














Die Oberflächenbearbeitung der Bearbeitung ist die Textur, die ein Schneidprozess auf einem Teil hinterlässt, das feine Muster aus Spitzen und Tälern, das Sie mit einem Fingernagel spüren können, aber normalerweise ein Instrument zum Messen benötigen. Es entscheidet, wie eine Dichtfläche den Druck hält, wie eine Welle eine rotierende Dichtung übersteht und wie viel die Herstellung eines Teils kostet. Zwei Teile können auf dem Druck auf die gleiche Abmessung treffen und sich immer noch nicht gleich verhalten, weil einer mit Ra 3,2 µm und der andere mit Ra 0,4 µm geschliffen wurde. In diesem Leitfaden geht es um die Ursache-und-Kontrolle-Seite: Welcher Prozess hält welches Finish, die fünf Eingänge, die Sie tatsächlich an der Maschine ändern, die einfache Formel, die eine gedrechselte Finishte vor dem Schneiden vorauss vorhersagt.
Schnelle Spezifikationen: Oberflächenbearbeitung
| Was es misst | Mikrounregelmäßige, durch die Bearbeitung verbleibende Rauheit und Welligkeit |
| Meistgenutzter Parameter | Ra (arithmetische mittlere Rauheit), in µm oder µin |
| Standard-Finish “wie bearbeitet” | Ra 3,2 µm = 125 µin |
| Dreh-/Fräsbereich | Ra 0,86,3 µm (32 250 µin) |
| Schleifen / Honen / Läppen | Ra 0,1 µm bis unter 0,05 µm |
| Maßstäbe | ISO 21920 (2021), ISO 1302, ASME B46.1, ASME Y14.36 |
| Größter Einzelhebel (Drehen) | Vorschub pro Drehzahl vs. Werkzeugnasenradius |
Was “Bearbeitungsoberflächenabschluss” eigentlich bedeutet
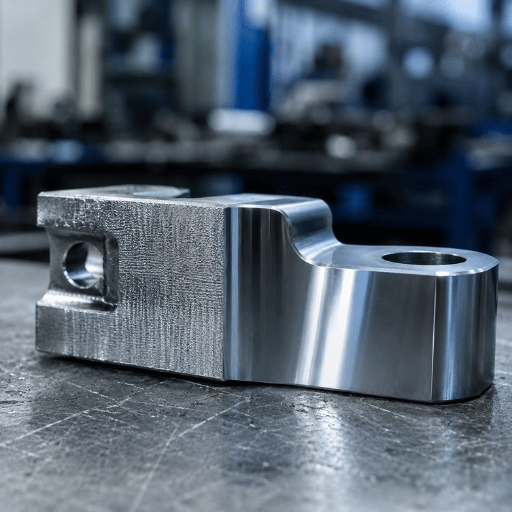
Oberflächenbeschaffenheit ist die breite Beschreibung der Textur einer bearbeiteten Oberfläche, und sie zerbricht in drei separate Komponenten, die Rauheit, Welligkeit und Lage. Ihre Vermischung ist der häufigste Grund, warum ein Zeichenaufruf und ein fertiges Teil nicht übereinstimmen. Bei der täglichen Bearbeitung bedeutet das Wort normalerweise Rauheit, angegeben als Ra-Wert in Mikrometern: die feinen Spitzen und Täler, die die Schneide an der Oberfläche hinterlässt.
- ✔RauheitDie fein verteilten Oberflächenunregelmäßigkeiten, die direkt von der Schneide hinterlassenen Gipfel und Täler, das meinen Maschinisten meist, wenn sie “Oberflächenabschluss” sagen, und das berichtet Ra.
- ✔WelligkeitGrößere, längerwellige Abweichungen von Vibration, Durchbiegung oder einem verzogenen Aufbau Ein Teil kann eine glatte Oberfläche (geringe Rauheit) und dennoch wellig sein.
- ✔LegenDie Richtung des vorherrschenden Oberflächenmusters, eingestellt durch die Art der Bearbeitung (kreisförmig auf einer gedrehten Fläche, linear auf einer geschliffenen oder gefrästen Ebene).
“Oberflächentextur” ist der Überbegriff für alle drei; “Oberflächenrauheit” ist die Rauheitskomponente für sich allein Die ASME B46.1 Standard definiert Ra formal als das arithmetische Mittel der absoluten Höhenabweichungen des gemessenen Profils von seiner Mittellinie, über eine Abtastlänge genommen Im Klartext: Mittel wie weit sich die Oberfläche von einer Mittelebene abstrebt, auf und ab, und man erhält Ra.
Diese drei Elemente zusammen bilden die Textur einer Oberfläche, und jede Art von Oberflächenbeschaffenheit ist nur eine andere Mischung davon Ingenieure beschreiben diese Oberflächengeometrie mit Rauheitsparametern, Ra, Rz und Rt, jeweils eine andere Art, ein komplexes Profil auf eine einzige Zahl zu reduzieren Gemeinsame Oberflächenbeschaffenheit auf einem bearbeiteten Teil reicht von grob bis spiegelhell, aber sie alle beschreiben die gleiche Metalloberflächenbeschaffenheit: wie weit die reale Oberfläche von einer perfekten Ebene abweicht, einschließlich sowohl der Welligkeit als auch der beabstandeten Oberflächenunregelmäßigkeiten, der kleinen Unregelmäßigkeiten in der Oberfläche und der Unregelmäßigkeiten auf einer Oberfläche, die von Spänen hinterlassen werden.
Lesen der Zahlen: Ra, Rz und allgemeine Callouts
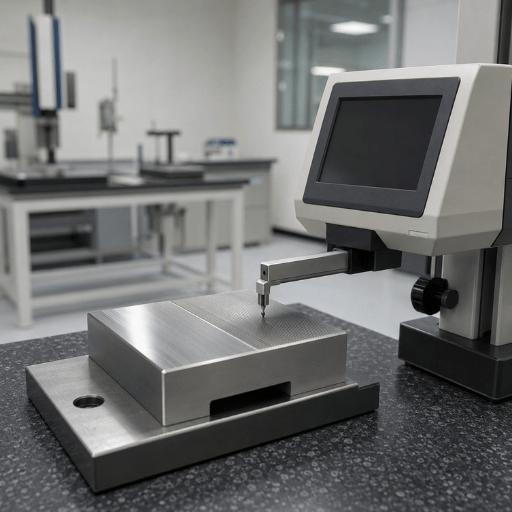
Ra dominiert die Drucke, weil es stabil und leicht zu messen ist, aber es entfernt die Extreme Mittelwert Rz erfasst den Durchschnitt der größten Höhe von Spitze zu Tal über mehrere Probenahmelängen und ist empfindlicher für einen einzelnen tiefen Kratzer, nützlich für dichtende und ermüdungskritische Oberflächen Rmax (oder Rt) ist die größte einzelne Entfernung von Spitze zu Tal in der Bewertung Oberflächen können auf Ra weitergeben und versagen dennoch auf Rz, wenn sie gelegentlich tiefe Werkzeugspuren tragen.
Ra ist das Rauheitsmittel, formal das arithmetische Mittel der Abweichungen der Oberflächenhöhen von der Mittellinie, weshalb es auch als durchschnittliche Oberflächenrauheit bezeichnet wird Da es viele kleine Oberflächenhöhenabweichungen in einer Abbildung zusammenfasst, können sich zwei Oberflächen mit sehr unterschiedlichen Rauheitsprofilen das gleiche Ra teilen. Jeder einzelne Rauheitsprofilwert sagt Ihnen daher weniger als der gesamte Rauheitsparametersatz, sodass kritische Zeichnungen Ra mit Rz oder einem engeren Parameter paaren. Standardwerte für die Oberflächenrauheit gruppieren sich auf einer festen Skala, und die meisten Callouts wählen eine dieser Rauheitsstufen anstelle einer beliebigen Zahl.
Was ist Ra 3.2 Oberflächenbeschaffenheit?
Ra 3,2 µm (entspricht 125 µin) ist die Standard-Finish “as-maschined”, die Textur, die ein kompetenter Dreh - oder Fräsdurchgang ohne zusätzliche Endbearbeitung erzeugt, er trägt schwach sichtbare Werkzeugspuren, fühlt sich glatt an, und ist die Voreinstellung für allgemein bearbeitete Oberflächen, Montageflächen, und nicht abdichtende Merkmale. Alles Feinere als Ra 3.2 anzugeben bedeutet, sich auf zusätzliche Durchgänge, Spezialwerkzeuge oder einen sekundären Prozess festzulegen, so dass Ra 3.2 die kostenneutrale Basislinie ist, sofern die Funktion nicht besser anfordert.
| Ra (µm) | Ra (µin) | ISO N-Klasse | Fühlen / typische Verwendung |
|---|---|---|---|
| 6.3 | 250 | N9 | Sichtbare Spuren; Grobbearbeitung, unkritisch |
| 3.2 | 125 | N8 | Standardmäßig wie bearbeitet; allgemeine Oberflächen |
| 1.6 | 63 | N7 | Feinschliffpass; leichte Gleitpassungen |
| 0.8 | 32 | N6 | Sitzplätze, Dichtflächen (Pflege- oder Schleifbedarf) |
| 0.4 | 16 | N5 | Bodenoberflächen; dynamische Dichtungszapfen |
| 0.2 | 8 | N4 | Präzisionsschleifen / Honen |
Konvertierung Konvention µm: 1.40 µin Mit dieser Umwandlung der Oberflächenrauheit können Sie jede Oberflächenrauheitstabelle in beiden Einheiten lesen. Eine vollständige Ra-Oberflächenfinishkarte mit RMS-, CLA- und Rt-Säulen sowie eine Vergleichstabelle der Oberflächenrauheit finden Sie in unserem Leitfaden zur Messung der Oberflächenrauheit.
Oberflächenfinish-Symbole auf einer technischen Zeichnung
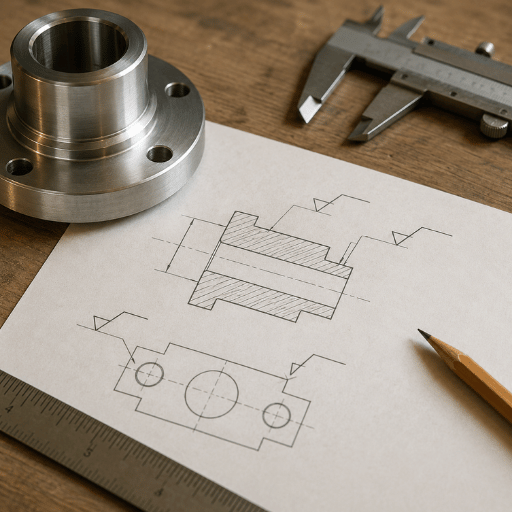
Eine Endanforderung gelangt als Symbol, nicht als Satz, in den Shop, sein Grundzeichen ist ein auf der von ihm kontrollierten Oberfläche sitzendes Häkchen, drei Varianten verändern die Bedeutung:
- ✔Einfaches Häkchen, Anforderungen an die Oberflächentextur, jeder zulässige Prozess.
- ✔Häkchen mit horizontaler Stange, Materialabtrag (Bearbeitung) ist Erforderlich.
- ✔Markieren Sie mit einem Kreis, die Materialentfernung ist Verboten (die gegossene/geformte Oberfläche belassen).
Diese Oberflächenrauheitssymbole (auch als Oberflächentextursymbole geschrieben) verpacken die Oberflächenbeschaffenheitsparameter, Wert, Cutoff und Lay, in einer Markierung. Ra-Werte sitzen oben links im Symbol; unten und rechts können eine Abtastlänge (Cutoff) und ein Lay-Direction-Symbol hinzugefügt werden. Lay-Symbole sagen Ihnen, in welche Richtung das Muster verlaufen soll: = Parallel, ⊥ Senkrecht, X Gekreuzt, M Multidirektional, C Kreisförmig, R Radial. Legematerien für Dichtungen und Schiebeteile, bei denen die Kratzrichtung relativ zur Bewegung Leckage und Verschleiß ändert.
ISO und ASME ziehen die gleiche Idee unterschiedlich. Unter ASME Y14.36M Der Wert wird in µin angezeigt; unter ISO 1302 / ISO 21920 wird er in µm mit dem Parameterbuchstaben (zum Beispiel “Ra 0,8”) angezeigt, zeigt ein Callout eine nackte Zahl ohne Parameter an, bestätigen Sie, ob es sich um Ra oder Rz handelt und welche Einheiten, so ist ein “32” in µin (Ra 0,8 µm) ein ganz anderer Teil als “32”, gelesen als Rz.
Was kann jeder Bearbeitungsprozess halten
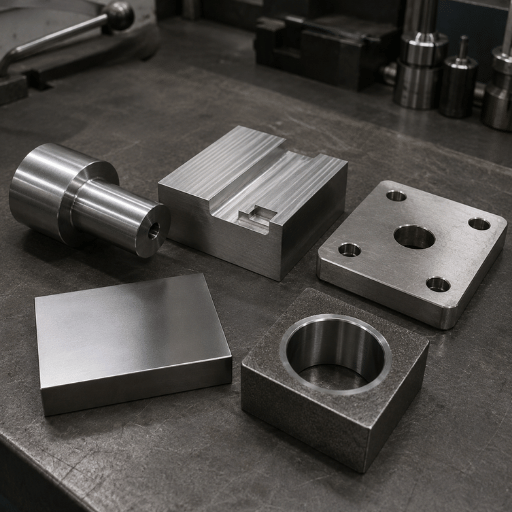
Eine Tatsache ist wichtiger als jede Feed-and-Speeds-Optimierung: Der Prozess setzt den Boden. Man kann einen Vorspannpass nicht in einen Spiegel, an einem Punkt vorbei, ein anderer Vorgang ist der einzige Weg zu einem feineren Ra. Als Hersteller von Dreh-, Fräs-, Schleif- und EDM-Maschinen stellen wir zuerst den Prozessbügel ein und optimieren ihn dann darin Die folgende Tabelle ist Prozess-zu-Ra-Fenster „Eine realistische Doppeleinheitenkarte dessen, was jeder Betrieb in der Produktion beinhaltet, und kein Labor-Best-Case.
| Prozess | Ra (µm) | Ra (µin) | Typische Rolle |
|---|---|---|---|
| Grobdrehen / Fräsen | 3.2–12.5 | 125–500 | Lagerentfernung, unkritisch |
| Fertigdrehen / Fräsen | 0.8–3.2 | 32–125 | Standardbearbeitete Oberflächen |
| Bohren | 1.6–6.3 | 63–250 | Löcher vor dem Reiben |
| Reiben / langweilig | 0.8–3.2 | 32–125 | Größe, runde Löcher |
| EDM (Draht/Senker) | 0.4–6.3 | 16–250 | Harte oder komplexe Formen |
| Oberflächen-/Zylinderschleifen | 0.1–0.8 | 4–32 | Sitzplätze, Dichtungszapfen |
| Honend | 0.05–0.4 | 2–16 | Bohrungen, Hydraulikzylinder |
| Läppend | <0,012 –1 | 0.5–4 | Messgeräte, optische, abdichtende Wohnungen |
Jede Bearbeitungsart hinterlässt ihre eigene Handschrift: Ein gedrehter Teil zeigt kreisförmige Verlegung, ein gefräster Teil zeigt lineare Markierungen, und die elektrische Entladungsbearbeitung (EDM) hinterlässt eine gleichmäßige Matte Diese bearbeiteten Oberflächenveredelungen sind das Produkt des Schneid - oder Erodiermechanismus plus der Bearbeitungsschritte, die dem Enddurchgang vorausgehen, rau, halbfertig, dann fertig Eine CNC-bearbeitete Oberfläche aus einem Enddurchgang ist weitaus glatter als dieselbe CNC-Bearbeitungsfläche, die nach dem Vorrauen übrig bleibt Lesen Sie das obenstehende Prozess-zu-Ra-Fenster als Bearbeitungsflächen-Finish-Diagramm: passen Sie die gewünschte Oberflächenbeschaffenheit an den Prozess an, der sie erreichen kann, und optimieren Sie dann innerhalb dieses Fensters.
Quellen: Prozessbänder gegengeprüft mit Ingenieurhandbüchern und Normenpraxis Das Mahlen kann in der Produktion Ra 3 µin erreichen, weshalb normalerweise alles darunter über Ra 0,8 µm verschoben wird Schleifgeräte Anstatt auf einer Drehbank oder Mühle verfolgt zu werden.
“Die meisten Tickets für das schlechte Ziel‘, die wir sehen, sind überhaupt kein Feed-and-Speeds-Problem, das Teil wurde gebeten, bei einem Drehvorgang eine Nummer der Schleifklasse zu halten Wählen Sie zuerst den Prozess für den Ra; die Parameter stimmen nur innerhalb dieses Fensters fein ab’
ANTISHICNC Dreh - & Schleiftechnik Team
Die 5 Hebel, die die Oberflächenoberfläche steuern
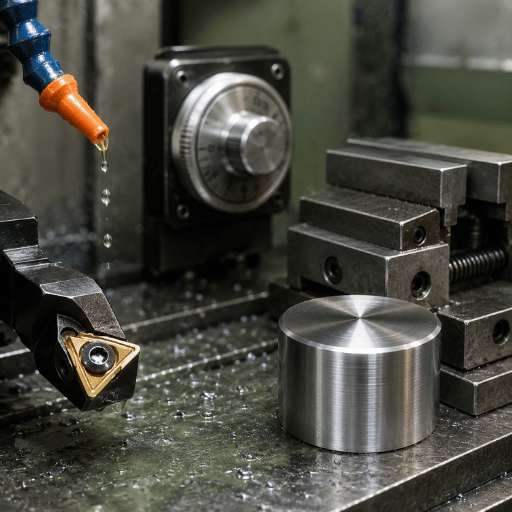
Wenn Sie im richtigen Prozessfenster sind, entscheiden fünf Eingaben über das tatsächliche Ra. Wir nennen dies das 5-lever Finish Control ModellZiehen Sie sie der Reihe nach, denn die ersten beiden erledigen die meiste Arbeit auf einer gedrehten oder gefrästen Oberfläche.
- Futter pro RevDer dominante geometrische Treiber Geringerer Vorschub, feineres Finish (mit Limit, siehe nächster Abschnitt).
- WerkzeugnasenradiusEin größerer Radius spreizt die Vorschubspuren und verringert die theoretische Rauheit, erhöht jedoch die Schnittkraft.
- SchnittgeschwindigkeitHoch genug sein müssen, um aus der bebauten Randzone herauszukommen (siehe Fehlerbehebung).
- Rand-/WerkzeugzustandEine scharfe, korrekt beschichtete, ungetragene Kante; ein Wischereinsatz, wenn Sie Futter und Finish wünschen.
- Steifigkeit und KühlmittelEin steifer Aufbau und eine saubere Schmierung töten die Welligkeit und ein Reißen der ersten drei Hebel kann nicht.
Hebel 1 und 2 sind durch einfache Geometrie verbunden, und Sie können ein Drehfinish vorhersagen, bevor sich die Spindel jemals dreht.
Die theoretische Rauheit von Spitze zu Tal beim Drehen beträgt Rt 8 f ((× r), wobei f der Vorschub und r der Werkzeugnasenradius ist Erarbeitetes Beispiel: f = 0,2 mm/rev, r = 0,8 → Rt mm (0,2 × 0,2) (8 × 8) = 0,04 = 6,4 = 0,0062 mm = 6,25 µm. Halbieren Sie nun die Zufuhr auf 0,1 mm: Rt/rev 0,01 6,4 = 1,56 µ, ungefähr a Viertel Der Höhe, denn Vorschub ist quadriert Stecken Sie vor dem Schneiden Ihr eigenes f und r ein: Es sagt Ihnen, ob das Finish durch Drehen überhaupt erreichbar ist, oder ob das Teil schleifen muss.
Dieselbe Geometrie erklärt den Wischereinsatz Ein Wischer mahlt eine kleine Ebene kurz hinter dem Nasenradius, sodass die bei einem höheren Vorschub hinterlassenen Markierungen glatt gewischt werden, sodass Sie den Vorschub verdoppeln und das Finish beibehalten können. Dieser Kompromiss ist real und dokumentiert: Wendeeinsätze mit einem größeren effektiven Radius “erzeugen die beste Oberflächenqualität”aber “erhöhen Sie die Schnittkraft” pro Google Patente EP1631410A1, Sie benötigen also ein starres Setup. Wo Geschwindigkeiten und Vorschübe zum Gesamtbild passen, finden Sie in unserem Vorschübe und Geschwindigkeitsführer.
So verbessern Sie die Oberflächenbearbeitung: Eine funktionierende Sequenz
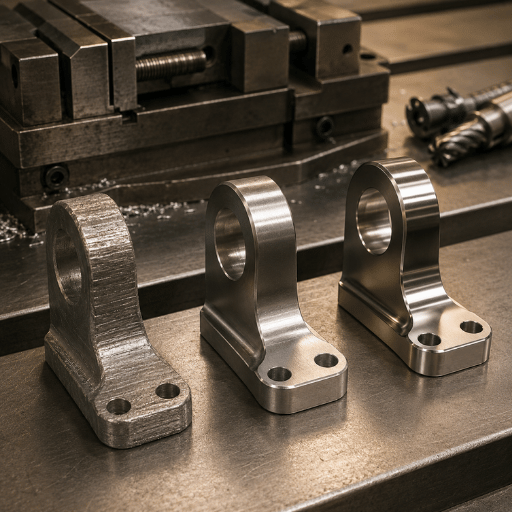
Oberflächenbeschaffenheit wird nicht durch Glück oder einfach durch Abbremsen der Maschine verbessert Es reagiert auf einen Satz von Hebeln „Definition, Zustand, Vorschub- und Endbearbeitungsstrategie, Steifigkeit und Steifigkeit. Schneiden Sie die Geschwindigkeit und die Reihenfolge, in der Sie sie anpassen. Wie schnell Sie die Zahl erreichen. Die folgende Reihenfolge ist die, die wir Bedienern geben, wenn ein Teil uneben zurückkommt, geordnet nach Wirkung und nicht nach Gewohnheit.
Wie kann man eine bessere Oberflächenbeschaffenheit in der Bearbeitung erreichen?
Bearbeiten Sie die Hebel in der Reihenfolge ihrer Wirkung, anstatt alles auf einmal zu ändern Die schnellsten Gewinne an einem gedrehten oder gefrästen Teil ergeben sich aus der Schneidkante und der Beziehung zwischen Zufuhr und Nase und Radius, dann dem Enddurchgang, dann Geschwindigkeit und Kühlmittel. Unten ist die Reihenfolge, die wir den Bedienern geben, die eine Zahl verfolgen.
- Bestätigen Sie, dass die Kante scharf und ungetragen ist und auf oder knapp unter der Mittelhöhe steht. Ein Einsatz über der Mitte reibt statt schneidet.
- Lassen Sie mindestens einen Nasenradius für einen speziellen Abschlussdurchlauf übrig, noch nie so wenig.
- Senken Sie den Vorschub oder passen Sie ihn an einen größeren Nasenradius/Wischereinsatz an (verwenden Sie die Vorschubquadratregel, um den Zug zu dimensionieren).
- Nehmen Sie einen Federdurchgang (Nulltiefe), um durch Ablenkung verursachte Reste zu entfernen.
- Erhöhen Sie die Schnittgeschwindigkeit, um das aufgebaute Kantenband zu überwinden; Kühlmittel hinzufügen oder verbessern.
- Wenn das Ziel unter ~Ra 0,8 µm liegt, hören Sie mit dem Tuning auf und gehen Sie zum Schleifen oder Honen über.
Das Ziel ist eine glatte Oberfläche, die die gewünschte Oberflächenbeschaffenheit ohne verschwendete Durchgänge erfüllt; Das Streben nach einem feineren Rauheitsgrad als das Teil erfordert nur zusätzliche Kosten. Kontrollierte Fräsexperimente an Universitäten bestätigen, dass die Oberflächenrauheit direkt gespeist wird (Studie der Clemson University zu 6061 Aluminium), also ist Feed der Hebel, um zuerst zu dimensionieren Eine kontraintuitive Vorsicht: Aushungern des Feeds hilft nicht immer Praktiker berichten, dass das Unterschreiten eines echten Finishing Feeds (ungefähr 0,15 mm/Rev) ein Finish ergeben kann Schlimmer, „, weil die Kante anfängt zu reiben und zu schmieren, anstatt sauber zu scheren.
Warum Finish falsch läuft: 6 häufige Ursachen und Korrekturen
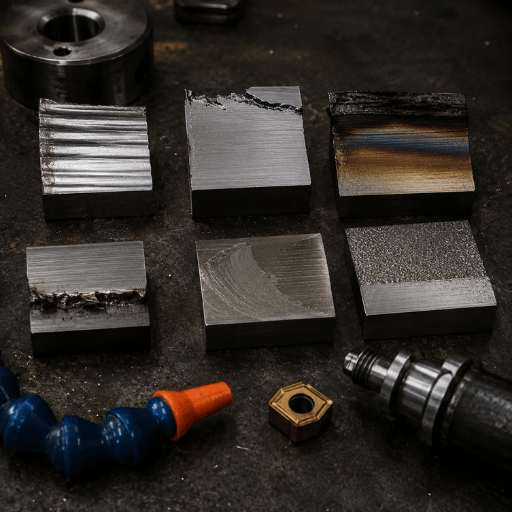
Die meisten Finish-Fehler kündigen an, wenn man die Oberfläche liest, anstatt zu raten Eine reguläre Welle, eine helle gezogene Schneide, jedes Ursache zeigt zurück auf eine dominante Variable Verwenden Sie die 6-Symptom Finish Fault Decoder Unten: Passen Sie das, was Sie auf der Seite sehen, an ein Symptom an, finden Sie die übliche Ursache und ändern Sie dann diese einzelne Variable, bevor Sie etwas anderes berühren.
| Symptom auf Seiten | Wahrscheinliche Ursache | Fix |
|---|---|---|
| Regelmäßige Wellen-/Trommelspuren | Chatter-Vibrationen, oft durch unterbrochenes oder instabiles Schneiden | Steifen Sie den Aufbau, verkürzen Sie den Überhang, ändern Sie die Geschwindigkeit/Tiefe, um der Resonanz auszuweichen |
| Zerrissene, zerlumpte, stumpfe Oberfläche | Aufbaukante bei niedriger/mittlerer Geschwindigkeit auf Gummimaterial | Erhöhen Sie die Geschwindigkeit aus dem BUE-Band, schärfere/beschichtete Kante, besseres Kühlmittel |
| Hell verschmierter Widerstand, kein sauberer Schnitt | Werkzeug über der Mittelhöhe reibt, nicht schneidet | Kante in die Mitte oder etwas darunter zurücksetzen |
| Grobe periodische Grate | Für den Nasenradius zu hoch füttern | Niedrigere Zufuhr oder Vergrößerung des Nasenradius (Futterquadrat-Regel) |
| Zufällige Kratzer / Wertung | Nachschneiden von Spänen, über die Oberfläche gezogene Späne | Verbessern Sie die Spanabfuhr, Kühlmittelspülung und die Geometrie des Spanbrechers |
| Finde es mit einem Lauf immer schlimmer | Progressiver Werkzeugverschleiß | Index-/Ersatzkante auf einem Werkzeuglebensdauerplan, nicht auf Fehler |
Eine weit verbreitete Überzeugung ist, dass eine niedrigere Schnittgeschwindigkeit immer ein feineres Finish ergibt Kontrollierte Studien sagen etwas anderes: bei niedriger Schnittgeschwindigkeit eine aufgebaute Kantenform und Rauhen Die Oberfläche und Ra Stürzen Wenn die Geschwindigkeit aus diesem Band steigt Die universitäre Forschung zum Drehen bestätigt, dass der Zusammenhang “positiv”aufgrund der Bildung einer aufgebauten Kante” bei niedriger Geschwindigkeit („positiv” istSUST-Studie zu Schnittparametern; bestätigt für AA7075 in ScienceDirect). Wenn ein Ziel gerissen wird und Sie nach der Geschwindigkeitsüberschreitung greifen, um langsamer zu werden, verschlimmern Sie es möglicherweise.
Passendes Finish zur Funktion: Wie eng ist es genug?
Auf vielen Zeichnungen ist die teuerste Linie ein überdichter Finish-Callout Tighter Ra ist nicht kostenlos: Der Wechsel von Ra 3,2 zu Ra 0,8 µm wird üblicherweise als Erhöhung der Bearbeitungskosten um etwa 2 – 4 ΜM angegeben, da dadurch zusätzliche Finishing-Pässe, Spezialwerkzeuge und eine strengere Inspektion erzwungen werden. Geben Sie das Finish der Funktion an, nicht feiner, und verwenden Sie die Parameter- und Symbolregeln in ISO 21920 Der Callout bedeutet also für jeden Shop dasselbe.
| Parteilolle | Sinnvolle max Ra | Warum |
|---|---|---|
| Allgemeine / berührungslose Oberfläche | Ra 3,26,3 µm | As-Machine ist in Ordnung; Strenger verschwendet Geld |
| Statische Dichtung/Dichtungsfläche | Ra 1,63,2 µm | Dichtung passt; Laien sind wichtiger als ultra-niedrige Ra |
| Press-/gleitsitz | Ra 0,8 µm | Steuert Reibung und zurückgehaltene Interferenzen |
| Dynamischer Dichtungszapfen / Lagersitz | Ra 0,2 µm | Robbenleben; normalerweise gemahlen |
| Optisch / Messgerät / flach überlappt | Ra <0,1 µm | Funktion erfordert es; nur Läppen/Honen |
Verschiedene Teilerollen brauchen unterschiedliche Oberflächenrauheiten, und unterschiedliche Ebenen der Oberflächenrauheit tragen sehr unterschiedliche Kosten Manchmal ist ein raueres Finish die richtige Bezeichnung: Ein mattes oder satiniertes Finish (ein bewusstes Satinfinish, kein poliertes) kann für das Aussehen oder das Verstecken von Handhabungsspuren statt für die Funktion angegeben werden Diese Finish-Variationen sind genau der Grund, warum eine Komponente mehrere Callouts anstelle einer Deckensorte trägt.
Eine praktische Regel: wenn Sie die Funktion, die sie benötigt, nicht benennen können, geben Sie nicht unten Ra 1,6 µm. Geben Sie die richtige Oberflächenbeschaffenheit für jedes Merkmal an, behandeln Sie die engste Ausrufung als die letzte Oberflächenbeschaffenheit, um sie als letztes zu planen, und denken Sie daran, dass Präzisionsbearbeitungszeit, nicht Material, was eine zu enge Zahl kaufen Match-Finish-to-Function-Entscheidungen sind billiger auf der Zeichnung zu treffen, als bei der Erstartikelprüfung zu argumentieren Für ausgelagerte Teile, eine Anfrage über Präzisions-CNC-Bearbeitung von Zhenling Diese funktionsspezifischen Endausrufe und ihre Inspektionsbasis sollten der Zeichnung beigefügt werden, sodass bei der Angebots- und Erstartikelprüfung dieselben Anforderungen gelten.
Überprüfung des von Ihnen angegebenen Finishs
Zwei Schecks decken die meisten Geschäfte ab A Oberflächenkomparator (eine Reihe von Referenzcoupons, die auf bekannte Ra-Qualitäten zugeschnitten sind) ermöglicht es einem Bediener, ein Finish anhand von Visier und Fingernagel in Sekundenschnelle zu beurteilen, was für Go/No-Go auf dem Boden in Ordnung ist. A Griffelprofilometer Zieht eine feine Spitze über die Oberfläche und meldet einen rückverfolgbaren Ra/Rz gegen eine definierte Grenzlänge, was Sie für Inspektionsaufzeichnungen und enge Ausrufe benötigen Die Rauheitsmessung verwandelt die Oberfläche in eine Zahl: Das Instrument nimmt die Messung der Oberflächenrauheit von einer gemessenen Oberfläche, verfolgt das Oberflächenprofil, damit die Oberflächenrauheitsmessung wiederholbar ist Passen Sie die Teileoberfläche und ihre Rauheitsspezifikationen an das richtige Instrument an und wählen Sie den Grenzwert aus, um ihn an das Merkmal anzupassen, da der falsche Grenzwert einen durchgehenden Teil als fehlerhaft melden kann. Für die vollständige Methode, Instrumente und Ra-versus-Rz-Details sehen Sie sich unseren speziellen Leitfaden an Wie man Oberflächenrauheit misst.
Wo Bearbeitungsoberflächen-Fertiganforderungen im Vordergrund stehen
Zwei Schichten sind es wert, jetzt zu handeln Erstens ändert sich der maßgebliche Standard: ISO 21920-2:2021 ersetzt ISO 4287/4288, 1, die seit langem bestehenden Profilparameterstandards, und Teil 1 absorbiert die Symbologie von ISO 1302 (Leitfaden zur Oberflächenmetrologie). Seine praktische Konsequenz für Käufer: ein “Ra 0,8” auf einer Zeichnung von 2026 und eine Zeichnung von 2015 können auf unterschiedliche Definitionen von Stichprobenziehung und Bewertung verweisen, bestätigen, auf welchem Standard ein Callout aufgebaut ist, bevor Sie ihn zitieren oder inspizieren.
Zweitens bewegen sich die Prozessökonomie unter der Oberfläche Hartdrehen wird zunehmend als Alternative zum Schleifen für gehärtete (>45 HRC) Teile verwendet, um Ra 0,20,4 µm zu erreichen, da es recycelbare Späne anstelle von Schleifschlamm herstellt und Zykluszeit (() schneiden kannProduktionsbearbeitung(). Das macht zwar nicht schon Schluss Schleifen, Schleifen, Honen und Läppen besitzen noch alles unterhalb von grob Ra 0,1 µm, aber es ändert sich, welche Maschine die Arbeit für das Mittelfeinband verdient, wenn man nun Fähigkeit für Sub-Mikron-Finishs angibt oder kauft, fällt die Entscheidung nicht mehr automatisch auf “Schleifen” Den Prozess auf den Ra abgleichen und Die Härte und überdenken Sie sie, wenn sich die Drechselwerkzeuge verbessern.
Häufig gestellte Fragen
F: Was ist die Standardoberflächenbeschaffenheit in der Bearbeitung?
Antwort anzeigen
F: Was ist der Unterschied zwischen Oberflächenrauheit und Oberflächenbeschaffenheit?
Antwort anzeigen
F: Ändert Eloxieren oder Galvanisieren meine bearbeitete Oberflächenrauheit?
Antwort anzeigen
F: Warum kostet die Angabe von Ra 1.6 oder Ra 0.8 nicht immer mehr?
Antwort anzeigen
F: Welcher Bearbeitungsprozess sorgt für die reibungsloseste Ausführung?
Antwort anzeigen
F: Können Sie mehrere Oberflächenveredelungen an einem Teil kombinieren?
Antwort anzeigen
Ja, und es ist normale Praxis Eine einzelne Komponente trägt oft mehrere Ausrufe: ein geschliffener Ra 0,4 µm Lagerzapfen, Ra 1,6 µm Dichtflächen, und wie bearbeitet Ra 3,2 µm überall sonst Jedes Merkmal bekommt den Abschluss seiner Funktionsbedürfnisse, was die Kosten niedrig hält gegenüber der Fertigstellung des ganzen Teils auf die engste Zahl Eine Sequenzierungsregel zählt: Engere Oberflächen werden normalerweise als letzte fertig, so dass Hitze und Klemmung aus späteren Vorgängen eine bereits auf Größe gebrachte Oberfläche nicht verderben.
Rufen Sie das Symbol, den Wert und die Lage jeder Oberfläche separat auf und kennzeichnen Sie jede “Finish after Heat Treat”- oder “Finish After Plating”-Note, sodass der Shop die Betriebsreihenfolge plant und kein Tagebuch mahlt. Ein späterer Prozess würde sich nur noch einmal verfälschen.
Referenzen und Quellen
- Einfluss der Bearbeitungszufuhr auf die Oberflächenrauheit beim Schneiden von 6061 AluminiumClemson-Universität
- Einfluss des Werkzeugweg-Tonhöhenabstands auf den Nasenradius und die Oberflächenbeschaffenheit des SchneidwerkzeugsNIH PMC
- Untersuchen Sie die Auswirkung von Schnittparametern (Geschwindigkeit, Vorschub, Tiefe) auf die OberflächenrauheitSudan University of Science & Technology
- ISO 21920-2:2021, Geometrische Produktspezifikationen, Oberflächentextur: ProfilISO
- ASME B46.1 / Y14.36, Oberflächentextur- und OberflächentextursymboleASME
- EP1631410A1, Schneidwerkzeug mit einer WischernaseneckeGoogle Patente
Über diese Analyse
Diese Oberflächenbeschaffenheitsführung der Bearbeitung spiegelt die Prozessansicht eines Werkzeugmaschinenbauers wider: ANTISHICNC stellt die Drehmaschinen, Fräsmaschinen, Oberflächenschleifer, Werkzeug- und Schneidschleifer her EDM-Ausrüstung Die die Finishbänder im Process-to-Ra Window oben halten Die Fähigkeitsbereiche und das Feed-Squared-Beispiel werden aus der Standardpraxis und Bearbeitungsreferenzen gezogen, dann eingerahmt, wie sich diese Prozesse auf realen Geräten verhalten Vom 1TP3 T-Technikerteam überprüft.
Verwandte Artikel
- So messen Sie Oberflächenrauheit, Ra, Rz, Instrumente und Grenzlänge
- Vorschübe und Geschwindigkeiten, Einstellung von Schnittparametern, die die Oberfläche und die Werkzeuglebensdauer schützen
- Bearbeitung von Edelstahl, Zähmung, Kaltverfestigung und Aufbaukante
- Bearbeitung von Aluminium-, Finish-, BUE- und Nasenradius-Strategie
- Bearbeitung von Messing, Freischneideverhalten und Oberflächenqualität



