














Die CNC-Bearbeitung in der Luft- und Raumfahrt umfasst die computergesteuerte subtraktive Herstellung flugkritischer Teile von Turbinenschaufeln, Strukturschotten und Getriebearmaturen sowie die Anlandung von Titan-, Aluminium- und Nickel-Superlegierungen bis hin zu Toleranzen, die oft innerhalb von ±0,005 Zoll (12,7 µm) gehalten werden AS9100 Qualitätskontrolle. was es von gewöhnlichem Fräsen unterscheidet, ist nicht die Maschine allein; es ist die Kombination aus schwierigen Materialien, Mikrometer-Toleranzen, vollständiger Rückverfolgbarkeit und der Maschinenfähigkeit, die benötigt wird, um alle drei auf einmal zu treffen Diese Führung geht durch die Teile, die Materialien, die in der Luft - und Raumfahrt CNC-Bearbeitung verwendet werden, Toleranzqualitäten und Prozesse, plus die Maschinenspezifikationen, die die meisten Leitfäden überspringen Die Bearbeitung in der Luft - und Raumfahrtindustrie unterscheidet sich von der Bearbeitung in jedem anderen Sektor, so dass sie auch die Anwendungen der CNC-Bearbeitung, die Herausforderungen in der Luft - und Raumfahrt CNC-Bearbeitung abdeckt, die es wert sind, beobachtet zu werden.
Schnelle Spezifikationen: CNC-Bearbeitung für die Luft- und Raumfahrt
| Typisches Toleranzband | ±0,0002 0,0005 Zoll (5 12,7 µm) auf kritische Merkmale |
| Oberflächenbeschaffenheit | 2 µm Ra (bis zu unter 0,4 µm auf den Dichtungsflächen) |
| Kernmaterialien | Al 7075/6061/2024, Ti-6Al-4 V, Inconel 718/625, 15-5/17-4 PH |
| Dominante Prozesse | 3 - und 5-Achsen-Fräsen (VMC), CNC-Drehen, Schleifen, EDM |
| Qualitätsrahmen | AS9100D + NADCAP Sonderverfahren + AS9102 Erster Artikel |
| Buy-to-fly (komplexes Ti) | 8:1 25:1 bis 92 – 991 TP10 T des Barrens werden zu Chips |
Was ist CNC-Bearbeitung in der Luft- und Raumfahrt?
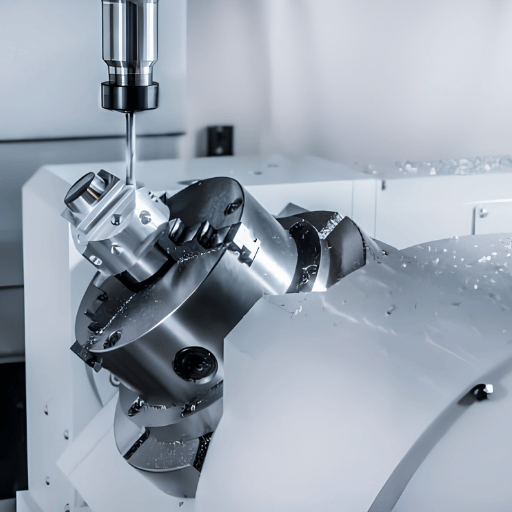
Die CNC-Bearbeitung in der Luft- und Raumfahrt umfasst Computer-Mühlenmaschinen, Drehmaschinen, Drehmaschinen und EDM-Bearbeitungszentren, um Flugzeuge und Raumfahrzeuge aus einem Knüppel zu fertigen, numerische Steuermaschinen zu schmieden oder zu gießen. Ein CNC verfolgt einen programmierten Weg, um Material mit wiederholbarer Genauigkeit auf Mikrometerebene zu entfernen, und der gleiche Herstellungsprozess macht einfache Halterungen und komplexe Teile gleichermaßen.
Da die meisten lebensrettenden Luft- und Raumfahrtteile von luft- und Raumfahrtspezifischen Qualitätsstandards bestimmt werden und nicht von allgemeinen Werkstattübungsstandards, weshalb die CNC-Bearbeitung zur Methode geworden ist, die in der Luft- und Raumfahrt in allen Luft- und Raumfahrtanwendungen eingesetzt wird, da die Bearbeitung Mikrometer erreichen kann Wiederholbarkeit Teil für Teil.
Luft- und Raumfahrthersteller nutzen die CNC-Bearbeitungstechnologie, weil sie eine konsistente Mikrometergenauigkeit erfordert, die selten von Hand erreicht werden kann, im Gegensatz zu den letzten zwei Jahrzehnten, in denen dieser Befestigungsstil zur Grundlage der CNC-Produktion in der Luft- und Raumfahrt geworden ist. Bei der Luft- und Raumfahrtbearbeitung ist die Konsistenz Batch für Batch die wesentliche Anforderung, und genau das bieten Computersteuerungen.
CNC-Bearbeitung dominiert heute die Luft - und Raumfahrt-Lieferkette für Flugzeuge und Luft - und Raumfahrtfahrzeuge, weil sie zwei Dinge tut, auf die das Raumfahrzeug nicht verzichten kann: Es stellt Teile mit engen Toleranzen her, und es produziert identische Teile über eine globale Flotte hinwegJedes noch so komplexe oder einfache Bauteil, die Tragflächenkastenstruktur eines Flugzeugs und ein internes Cockpit-Kommunikationspanel, sind alle aus dem gleichen Verfahren gängige Anwendungen der Luft - und Raumfahrt-CNC-Bearbeitung sind Strukturteile wie Flügelrippen und Triebwerksteile wie Turbinenschaufeln.
Was ist der Unterschied zwischen Luft - und Raumfahrtbearbeitung und Standard-CNC-Bearbeitung?
Die Physik der normalen CNC-Bearbeitung ähnelt der der CNC-Bearbeitung in der Luft- und Raumfahrt, aber die Eigenschaften des Bearbeitungsprozesses in der Luft- und Raumfahrt werden um vier Anforderungen erweitert: engere Toleranzen (im Bereich von 0,0002-0,0005 im Vergleich zu 0,005 in der allgemeinen Bearbeitung), anspruchsvolle Materialien (Titan, Inconel, PH-Edelstahl anstelle von Weichstahl und 6061), vollständige Materialrückverfolgbarkeit vom Mühlenzertifikat bis zum fertigen Teil und ein Qualitätssystem, das für die Zertifizierung geprüft wurde.
Eine Komponente, die normalerweise nach einer kurzen Messschiebermessung in einer normalen Werkstatt versandt würde, erfordert jetzt einen First Article Inspection Report, eine Rückverfolgbarkeit der Wärmelos und eine formelle Prozessvalidierung, bevor sie installiert werden kann. Untersuchungen an Präzisionswerkzeugmaschinen bestätigen, dass diese Mikrometertoleranzen von der Steifigkeit und thermischen Kontrolle der Maschine abhängen, nicht vom Fräser allein, wie hier gezeigt Präzisions-Fünf-Achsen-Bearbeitungsstudie.
Luft- und Raumfahrtkomponenten, hergestellt durch CNC-Bearbeitung
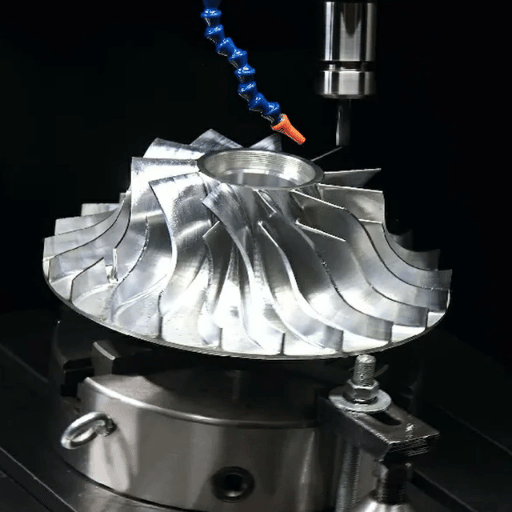
Wir CNC fräsen jede Art von Luft - und Raumfahrtteil für die gesamte Ebene; normalerweise werden der Bearbeitungsweg und die spezifische Maschine durch die Teilefamilie bestimmt Dies kann eine breite Palette von bearbeiteten Teilen umfassen, von komplexen Turbinenschaufeln (die auf Triebwerken laufen) über einfachere strukturelle Flugzeugzellenteile wie Flügelrippen bis hin zu detaillierteren Beschlägen in Luft - und Raumfahrtbaugruppen Diese Tabelle zeigt die gängigen Familien und die Route, die die meisten Bearbeitungsvorgänge verwenden.
| Komponentengruppe | Beispiele | Typischer Prozess/Maschine |
|---|---|---|
| Motor & Antriebsstrang | Turbinenschaufeln, Blisks, Laufräder, Brennstoffdüsen, Gehäuse | 5-Achsen-Fräsen + EDM (Superlegierungen) |
| Strukturell | Schotten, Flügelrippen, Holme, Rahmen | 3 - und 5-Achsen-Fräsen (VMC), hohe Materialentfernung |
| Fahrwerk | Achsen, Kolben, Drehmomentglieder, Gabelkopfbaugruppen | Mehrachsiges Drehen + Fräsen (Ti, PH rostfrei) |
| Kraftstoff und Hydraulik | Verteiler, Ventile, Dosierteile, Kupplungen | Drehen + EDM (interne Kanäle) |
| Avionik & Interieur | Gehäuse, Sensorhalterungen, Halterungen, Sitzschienenstützen | 3-Achsen-Fräsen, Schweizer Drehen (Kleinteile) |
Tatsächlich zeichnen sich Muster ab, die darauf hindeuten, welche Teile dazu neigen, auf welche Maschinen hinzuarbeiten Strukturteile (einschließlich Flugzeugzellenstrukturen und Inconel-Turbinenteile) benötigen schwere, starre Maschinen - eine steife 5-Achsen-Mühle. Teilebefestigungen, Buchsen und Stifte vom Stifte-Typ müssen oft auf Drehzentren oder Schweizer Maschinen betrieben werden. Auch wenn eine Werkstatt nur über 3-Achsen-Mühlen verfügt, können sie viele Flugzeugteile herstellen - sofern es sich dabei nicht um Konturen handelt. Motorteile - die im Turbofan (oder Turbojet) selbst - sowie umliegende Flugzeugzellenteile sind die größte Herausforderung, um häufig mehrere (und mehrprozessbezogene Bearbeitungsvor EDM-Fräu- und vielleicht EDM-Drehen und Versand) zu betreiben.
Die Bearbeitungsprozesse hinter der CNC-Luft- und Raumfahrtbearbeitung werden häufig in der Luft- und Raumfahrt sowie in der gesamten Luft- und Raumfahrt- und Verteidigungslieferkette eingesetzt, und das Mehrachsen-CNC-Fräsen eignet sich besonders für Teile mit konturierten Geometrien. Luft- und Raumfahrtunternehmen verlassen sich auf die CNC-Bearbeitung von Luft- und Raumfahrtteilen, da die Arbeit vollständig nachvollziehbar bleiben muss; CNC-Bearbeitung wird in der Luft- und Raumfahrt CNC-Bearbeitung von Arbeitsabläufen Ende an Ende eingesetzt, und CNC-Bearbeitung ist überall dort von zentraler Bedeutung, wo es sich um kritische Triebwerksteile und präzisionsbearbeitungsfähigkeiten handelt. Die 5-Achsenbearbeitung von Maschinen selbst wird anhand dieser Arbeit bewertet. Präzisions-Fünfachsenstudie.
Materialien in der Luft- und Raumfahrt CNC-Bearbeitung: Legierungen und Bearbeitbarkeit
Luft - und Raumfahrtmaterialien die Materialien Festigkeit und die Strukturen für Luft - und Raumfahrt machen sie ausgewählt für Luftgewicht, Ermüdungsbeständigkeit und Temperaturbeständigkeit, die gleichen Eigenschaften, die schwer zu bearbeiten sind Überall in der Luft - und Raumfahrtindustrie wirkt sich der Faktor am meisten darauf aus, wie ein Material Wärme an der Schneide leitet, und Titan und Inconel rangieren als die am schwierigsten zu bearbeitenden der üblichen Luft - und Raumfahrtmaterialien Ti-6Al-4 V leitet Wärme mit nur 6,7 W/m·K, „Daher bleibt die Hitze an der Schneidkante und verlässt den Chip, anstatt den Grund dafür zu bestimmen, dass sie so langsam schneidet.
Wenn Sie jede Luft- und Raumfahrtlegierung entlang zweier Achsen zeichnen würden - Wärmeleitfähigkeit (Fähigkeit, Wärme von der Schneidkante wegzutragen) und Schnittfestigkeit - würden die allgemeinen Eigenschaften ihres Bearbeitungsverhaltens “fallen”“ An einem Ende gibt Aluminium (z. B. 7075-T6) leicht Wärme ab (130 W/mK), sodass der Chip die Wärme abführt, und Sie sind in der Lage, mehrere tausend Oberflächenmeter pro Minute zu drehen. Bei Titan (Ti-6Al-4 V) geben Sie nur 6,7 W/mK an die Chips ab, eine 1/20-Stromzahl, sodass die Wärme langsam an der Kante des Schneidwerks 1 vorbeigedreht wird.
| Material | Wärmeleitfähigkeit | Relative Bearbeitungsfreundlichkeit | Typische Verwendung |
|---|---|---|---|
| Aluminium 7075-T6 / 6061 / 2024 | ~130 W/m·K | Einfach (hohes SFM) | Rippen, Halterungen, Gehäuse, Rumpfrahmen |
| Edelstahl 17-4 / 15-5 PH | ~17 – 23 W/m·K | Mäßig | Fahrwerksteile, Schächte, Flansche |
| Titan Ti-6Al-4V | ~6,7 W/m·K | Hart (Hitze am Rand) | Flugzeugzelle, Triebwerksteile, Fahrwerk |
| Inconel 718 / 625 | ~11 W/m·K + Kaltverfestigung | Sehr hart | Turbinenschaufeln, Auspuff, Hitzeschilde |
Hochleistungspolymere (P-E-E-K, UL-E-K) und Kohlefaser-Verbundwerkstoffe runden die Materialien für Luft- und Raumfahrtarbeiten ab (die Hälfte einer Boeing 78-Flugzeugzelle besteht aus Verbundwerkstoffen, aber Metalle dominieren immer noch die tragende CNC-Arbeit, und die CNC-Bearbeitung hilft einem Lieferanten, die gleiche Legierung vom Prototyp bis zur Produktion zu tragen. Für die Metalle, die die Kunden dieses Kunden am häufigsten schneiden, unsere tieferen Ratgeber zum Thema Bearbeitung von Aluminium 6061 und 7075 und Bearbeitung von Edelstahl mit 15-5 und 17-4 PH Deckgeschwindigkeiten, Vorschübe und Werkzeug im Detail abdecken.
Toleranzen, AS9100 und Qualitätsstandards
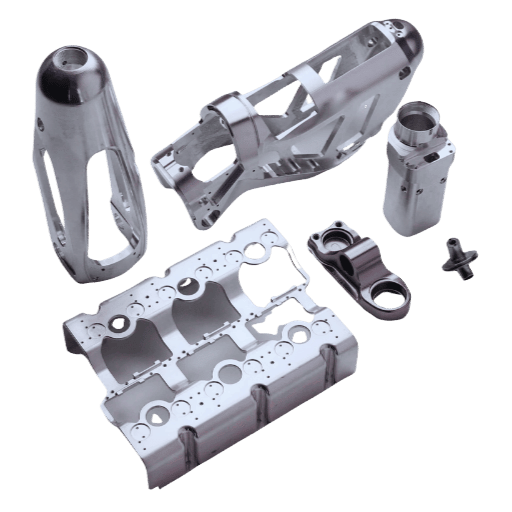
Enge Toleranz ist charakteristisch für die Luft- und Raumfahrttechnik – aber die Toleranzen sind nicht gleichermaßen eng, da bestimmte Bereiche auf den Zeichnungen genau dargestellt werden müssen. Eine Übertoleranz hat jedoch keinen Wert - es entstehen zusätzliche Kosten, die der Kunde nicht unbedingt benötigt, und eine Untertoleranz gegenüber einer Dichtfläche wäre beispielsweise ein Sicherheitsproblem.
| Feature-klasse | Typische Toleranz |
|---|---|
| Strukturelle Komponenten | ±0,001 Zoll (25 µm) |
| Motorkomponenten | ±0,0002 0,0005 in (5 12 µm) |
| Kraftstoff / hydraulisch | ±0,0001 0,0003 in (2,5 µm) |
| Oberflächenbeschaffenheit | 2 µm Ra |
Was ist die engste Toleranz, die in der CNC-Bearbeitung in der Luft- und Raumfahrt erreichbar ist?
Eine üblicherweise gut gewartete Werkzeugmaschine, die routinemäßige Luft- und Raumfahrtbearbeitungen für gefräste und gedrehte Teile durchführt, sollte zuverlässig Toleranzen im Bereich von 0,0002-0,0005 Zoll (5-13 Mikrometer) liefern. Das Treffen dieser Toleranzen und ebenso wichtig das Wiederholen von Toleranzen Teil für Teil ist der definitivste Beweis Ihrer Fähigkeit als Bearbeitungsanbieter auf dem Luft- und Raumfahrtmarkt.
Bei besonders eng anliegenden Merkmalen wie Lagerzapfen, Dichtungssitzen und Kraftstoffdosierlöchern können Toleranzen von 0,0001 Zoll (2,5 µm) oder feiner erforderlich sein, und in solchen Fällen umfassen die Endbearbeitungsprozesse üblicherweise Schleifen oder EDM als Ergänzung zu den Mahlvorgängen. Wenn die erforderlichen Toleranzen enger werden, verlieren die Schneidwerkzeuge den Grenzfaktor und werden zur Umgebungs- und Temperaturkontrolle sowohl der Maschine als auch des Werkstücks. Ein Temperaturunterschied von lediglich 1° C führt dazu, dass sich eine 300 mm lange Aluminiumkomponente ausdehnt oder zusammenzieht um etwa 7 Mikrometer. Aus diesem Grund findet die Präzisionskontrolle in einem auf 280° F (60° C) kontrollierten Klima statt.
Verfahren der Qualitätskontrolle haben ebenso viel Gewicht wie das eigentliche Schneiden von Teilen In der Luft - und Raumfahrtindustrie, die, AS9100 Definiert den Qualitätsmanagementstandard für alle Luft- und Raumfahrtorganisationen und deckt alles ab ISO 9001 Trägt und fügt spezifische Klauseln in Bezug auf Risiko, Konfiguration und Rückverfolgbarkeit für die Luft - und Raumfahrtindustrie hinzu Darüber hinaus benötigen Unternehmen, die spezielle Verfahren anbieten, wie Wärmebehandlungen, Beschichtungen, Schweißen und zerstörungsfreie Prüfungen, eine spezifische AS9100-Genehmigung für diese Verfahren sowie die NADCAP-Akkreditierung (National Aerospace and Defense Contractors Accreditation Program).Die Inspektion des ersten Artikels wird bestätigen, ob die ersten bestellten Teile die Abmessungen gemäß der Zeichnung korrekt haben, bevor die Produktion der Charge gemäß AS9102 beginnen kann.
“Die NADCAP-Akkreditierung liefert den objektiven Nachweis, dass der spezielle Prozess eines Lieferanten streng kontrolliert und wiederholbar ist und den Anforderungen der Luft - und Raumfahrt entspricht”
Performance Review Institute (Nadcap)
Denken Sie an die Inspektionsfähigkeit, wenn Sie Teile entwerfen. Eine schwer zu bearbeitende Funktion ist ebenfalls schwer zu überprüfen. Erwägen Sie, dass Sie zugängliche Bezugspunkte haben, auf die Ihre CMM-Maschine leicht zugreifen kann, achten Sie auf GD&T-Spezifikationen (stellen Sie sicher, dass sie nur für Funktionen gelten, bei denen dies relevant ist) und stellen Sie sicher, dass Sie Ihre Oberflächenbeschaffenheit durch eine ordnungsgemäße Messung überprüfen, anstatt eine Annahme zu treffen - siehe unseren Leitfaden auf Wie man die Oberflächenrauheit (Ra) misst Anstatt nach Augenmaß zu urteilen.
CNC-Prozesse und - Maschinen: 3, 4 - und 5-Achse, Fräsen und Drehen
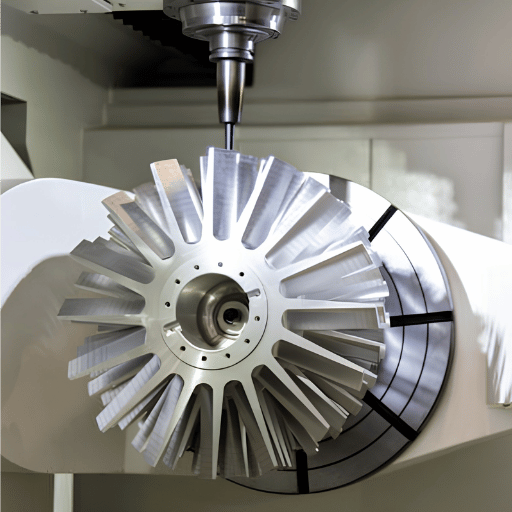
Der Großteil der Bearbeitungsarbeiten in der Luft- und Raumfahrt wird entweder an mehrachsigen Bearbeitungszentren oder Drehzentren durchgeführt. CNC-Fräsen und CNC-Drehen sind die beiden Hauptverfahren, aber die Bearbeitung mit den härtesten Teilen und Merkmalen erfordert auch Schleifen und/oder EDM (elektrische Entladungsbearbeitung). Wie der Name schon sagt, ermöglicht das 5-Achsen-Mehrachsfräsen die gleichzeitige Bearbeitung mehrerer Flächen eines Werkstücks, um konturierte Teile zu erzeugen, während das Drehen ideal für runde Teile ist. Wenn eine Maschinenwerkstatt Dienstleistungen in der Luft- und Raumfahrt anbietet, hätte sie auch sowohl ein Bearbeitungszentrum für prismatische oder konturierte Teile als auch ein Drehzentrum für runde Teile.
| Teilegeometrie | Am besten passen | Warum |
|---|---|---|
| Prismatisch, einseitig | 3-achsiges VMC | Niedrigste Kosten; hohe Materialentfernung auf Platten und Gehäusen |
| Vielseitig, prismatisch | 4-Achse / 3+2 | Indiziert Flächen in einem Setup und schneidet Fehler beim erneuten Fixieren |
| Konturierte Flächen, Hinterschnitte | 5-achsiges VMC | Erreicht Klingen, Laufräder und Taschen aus jedem Winkel in einem Setup |
| Rund / zylindrisch | CNC-Drehen / Schweizer | Wellen, Stifte, Beschläge; Live-werkzeuge Fräsfunktionen hinzufügt |
3-Achsen vs. 4-Achsen vs. 5-Achsen-CNC: Welche Luft- und Raumfahrtteile benötigen?
Verwenden Sie die einfachste Maschine, die das Teil zulässt. 3-Achsen-Fräsen ist ideal für flache und prismatische Teile. Viele Halterungen, Platten und Gehäuse erfordern nie mehr. Eine 4. Achse (3+2-Positionierung) erhöht die Fähigkeiten eines VMC, indem Sie mehrere Flächen in einem Aufbau bearbeiten können. Dadurch wird der beim Umrüsten entstehende Stapelfehler beseitigt. Fünfachsbearbeitung Gewährleistet die Kosten für komplexe, mehrseitig konturierte Teile wie Turbinenschaufeln, Laufräder und topologieoptimierte Strukturen, die eine 3-Achsen-Maschine einfach nicht erreichen kann.
Hier ist die widersprüchliche Wahrheit, die die meisten Marketingmaschinen weglassen: 5-Achsen sind nicht immer notwendig und erhöhen lediglich die Kosten ohne Wert für einfache prismatische Teile. Selbst ein starkes vertikales Bearbeitungszentrum mit Vorbereitung auf die 4. Achse kann viele typische Arbeiten in der Luft- und Raumfahrt erledigen, bevor Sie überhaupt vollständige gleichzeitige 5-Achsen-Funktionen benötigen. Für runde Teile a CNC-Drehmaschine Gepaart mit dem VMC werden Flach - und Querlöcher im selben Spannfutter, mit dem Zusatz von Live-Werkzeugen, bearbeitet Bei jeder Art von Bearbeitungsarbeiten, bei denen ein Teil komplexe 3 D-Oberflächen aufweist (dies ist das Gebiet, in dem sich die 5-Achsen-Maschine auszeichnet und zur Herstellung komplizierter Bauteile wie Schmiedeteile, fertige Klingen und Laufräder verwendet wird 5-Achsen erforderlich sind und keine noch so große Werkzeugausstattung dazu beiträgt, dass Maschinen mit niedrigerer Achse das erreichen, was eine 5-Achse bewirken soll.
Maschinenanforderungen: Was ein VMC für die Arbeit in der Luft- und Raumfahrt benötigt
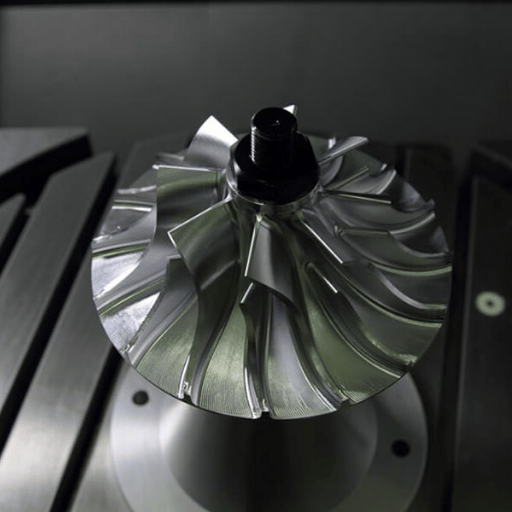
An dieser Stelle endet der Inhalt der meisten Guides. Die Hauptsorge für die Luft- und Raumfahrtingenieure und -käufer, denen wir als Maschinenbauer begegnen - und nicht als Jobshop - ist nicht ’wer,“, sondern ”was muss die Maschine tun?“ Die CNC-Bearbeitungsfähigkeiten für die Luft- und Raumfahrt übertreffen die Anforderungen an eine konventionelle Maschinenwerkstatt bei weitem. Die CNC-Bearbeitung für die Luft- und Raumfahrt erfordert Fähigkeiten, die einer konventionellen Werkstatt fehlen, und die Luft- und Raumfahrtdesigner stützen sich darauf; Der Herstellungsprozess in der Luft- und Raumfahrtwelt wird auch in der CNC-Werkzeugverarbeitung eingesetzt, wo neben dem Schneiden auch CNC-Bearbeitung zum Bau der Vorrichtungen gehört. und identifizieren fünf, die die die die die die die Eignung eines vertikalen Bearbeitungszentren für die Luft-Legierungen bestimmen.
- Die Spindel sollte mit der Legierung übereinstimmen Für die Bearbeitung von Luft - und Raumfahrtteilen aus Aluminium benötigt die Spindel des VMC hohe Drehzahlen (12.000-24.000+), um Spanablösung und Dünnwandveredelungen zu ermöglichen; wohingegen Inconel und Titan eine Spindel mit niedriger Drehzahl und hohem Drehmoment benötigen, um Werkzeuge effektiv durch Wärmefanglegierungen zu drücken Eine einzelne Spindel bedient selten beide Enden des Spektrums erfolgreich Wählen Sie die Spindel basierend auf dem vorherrschenden Luft - und Raumfahrtmaterial, das Sie laufen lassen.
- Starre Struktur, starke Dämpfung Zähe Legierungen mit engeren Toleranzen erfordern Maschinen mit ausreichender Steifigkeit und Dämpfung, um Durchbiegung und Geschwätz zu minimieren. Beispielsweise verhindert die Hinzufügung einer Boxway-Konstruktion, einer stabilen, gedämpften Säule und anderer Funktionen das Geschwätz bei schweren Schnitten mit hoher Vorschubmenge.
- Angemessene Größe der Reise- und Arbeitshülle der Achse Stellen Sie sicher, dass die Arbeitshülle oder der “Arbeitswürfel”groß genug ist, um die größte Komponente aufzunehmen, die Sie wahrscheinlich zusammenführen werden, zusammen mit der erforderlichen Werkzeugfreiheit und -befestigung. Die Bearbeitung großer struktureller Flugzeugteile und das anschließende Auslaufen des Z-Achsen-Hubs im mittleren Programm wären eine Katastrophe.
- Thermische Steuerung und Stabilität Beim Halten mikrondichter Toleranzen geht es nicht nur um die Härte Ihrer Werkzeuge und die Geschwindigkeit Ihrer Spindel. Thermisches Wachstum kann ein fataler Fehler sein, der die Genauigkeit einer Werkzeugmaschine mit enger Toleranz zunichte macht Suchen Sie nach Modellen mit thermischem Wachstumskompensation der Spindel und Säule sowie Thru-Spindel-Kühlmittel, um die Temperatur zu steuern.
- 4./5. Achse und Automatisierungsbereitschaft Wenn Sie konturierte Teile bearbeiten und diese ohne 4. Achse ausgeführt haben, ist eine Positionierung von mindestens 3+2 erforderlich. Beleuchtet die Luft- und Raumfahrtproduktion und erfordert eine anspruchsvolle Automatisierung für prozessbegleitende Sondierung, Werkzeugverwaltung und Palettenwechsler oder Stabzuführungen.
Führen Sie ein potenzielles Bearbeitungszentrum für Luft- und Raumfahrt durch diese Inspektion, um seine Leistungsfähigkeit zu bestimmen. Wenn Ihre vorgesehene Maschine beispielsweise eine Spindelgrenze von 8.000 RPM hat, versuchen Sie nicht, Aluminium damit zu bearbeiten. Sie würden nicht in einen schlecht konstruierten Rahmen mit geringer Steifigkeit investieren, um zähe Legierungen zu bearbeiten. Wenden Sie also das gleiche Maß an Sorgfalt an, um jedes VMC auszuwählen, das Sie in einer Luft- und Raumfahrtumgebung einsetzen möchten Entdecken Sie das Ganze CNC-Fräsmaschinen-Sortiment und Sie können die Parameter Schlüsselspindel, Arbeitshülle und Steifigkeit anhand der oben genannten Spezifikationen als Leitfaden vergleichen Peer-reviewte Arbeiten binden diese Mikron-Ergebnisse weit mehr an Spindelsteifigkeit und thermische Stabilität als an das Schneidwerkzeug, da dieses Präzisionsbearbeitungsstudie Unterlagen.
Ein Käufer, mit dem wir zusammengearbeitet haben, war die Spezifizierung eines VMC für Titan-Landegetriebebeschläge. Auf dem Papier sahen zwei Maschinen identisch aus, aber eine erreichte 8.000 Drehzahlen hinter einer 15-kW-Spindel, während die andere 30 kW Drehmoment bei 2.000 Drehzahlen nach unten hielt. Durch das Tor laufen konnte nur die Maschine mit hohem Drehmoment einen Fräser durch Ti-6Al-4 V schieben, ohne zu stocken oder zu schwatzen. Die Maschine mit hoher Drehzahl wäre ideal für Aluminium und hier ein Problem gewesen. Was entschied, dass es sich um ein Spindeldrehmoment bei niedriger Drehzahl handelte, nicht um die Headline-RPM-Nummer.
Wichtigste Herausforderungen in der CNC-Bearbeitung in der Luft- und Raumfahrt
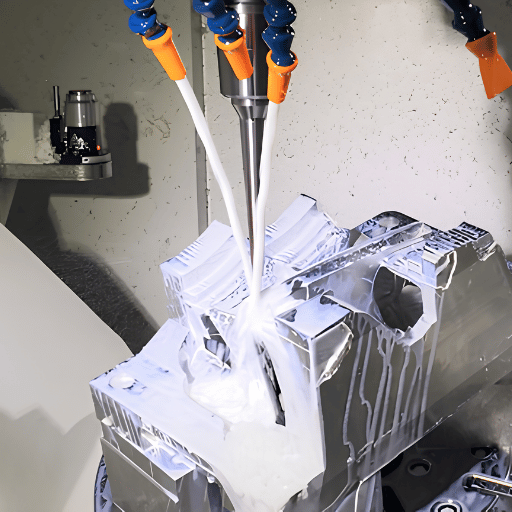
Der größte Teil der Probleme bei der Arbeit in der Luft- und Raumfahrt entsteht nicht durch die Programmiergeometrie, sondern durch den Kampf gegen das Material und die natürliche Flexibilität des Teils. Diese vier Problembereiche können sich mit ziemlicher Sicherheit in jedem ernsthaften Luft- und Raumfahrtprogramm wiederholen. Insbesondere das Wärme- und Splitterverhalten von Titan wird in der Verteidigungsbearbeitungsforschung kartiert, z NATO STO AVT-139.
- Wärme an der Schneide Eine geringe Wärmeleitfähigkeit in Titan führt zu einem Wärmeaufbau im Werkzeug Diese Wärme muss mit Hochdruckkühlmittel abgeführt werden, erreicht mit scharfen Hartmetallschneidern, und Zufuhrraten, die hoch genug sind, um die Späne von der Schneidezone weg zu halten.
- Kaltverfestigung Inconel und Titan sind berüchtigte Kaltverfestigungslegierungen, wenn Ihr Werkzeug auch nur geringfügig verweilt, reibt es an der Arbeit und verhärtet das Material sofort am Werkzeugweg, Werkzeugverschleiß und Bruch treten schnell auf, wenn die Vorschübe deutlich genug reduziert werden, um dies zu ermöglichen – halten Sie Ihr Werkzeug schneiden.
- Dünnwandige Durchbiegung und Geschwätz Luft- und Raumfahrtteile haben üblicherweise dünne Wände mit tiefen Innentaschen, die sich unter Schneidlasten auslenken und klingeln können, was zu Geschwätz führt.
- Werkzeugverschleiß und Zykluszeit Alle hochfesten Luft - und Raumfahrtlegierungen verbrauchen schnell Werkzeuge Die Werkzeuglebensdauerüberwachung und Beschichtung der Hartmetalleinsätze kann die Dimensionsintegrität der Teile über einen gesamten Lauf aufrechterhalten.
Eine nützliche Werkstatt-Faustregel für die Bearbeitung dünner Wände: Die Unterstützung des Wandbreitenverhältnisses sollte mindestens 8:1 betragen (berichtet in der Juli-Ausgabe von Moderne Maschinenwerkstatt). Maschine von zwei Seiten, in abwechselnden Schnitttiefen, und lassen Sie ein kleines Materialkissen, bis es endgültig passiert, so dass die Wand über die Schnitttiefe ausgeglichen ist Geschwindigkeiten und Vorschübe, die sorgfältig auf die Legierung abgestimmt werden müssen, und nicht die Fähigkeiten Ihrer Maschine, sind in unserem Vorschübe und Geschwindigkeitsführer.
Bei einer Arbeit plapperte eine 2 mm Titanrippenwand immer wieder, und das Finish kam wie eine Rekordrille ab, das Abwerfen auf eine 6 mm abgestufte Schnitttiefe, abwechselnde Seiten der Wand und das Umschalten auf einen Steig-Fräs-Pass legte sie fest; die Wand hielt ihr Profil, sobald das Werkzeug aufhörte, den nicht unterstützten Abschnitt abzulenkenDie Fixkostenzykluszeit, aber das Verschrotten eines fast fertigen Titanteils kostet weitaus mehr.
Kostenfaktoren und Auswahl eines Luft- und Raumfahrtbearbeitungspartners
Die Bearbeitung von Luft- und Raumfahrtteilen ist teuer, aber wahrscheinlich nicht aus dem Grund, warum die meisten Käufer denken. Ihr Bearbeitungsservice kostet die Nutzung der Maschine stündlich, was relativ geringe Kosten verursacht.
In der Luft- und Raumfahrt beträgt das “Kauf-Fliege-Verhältnis”rohes Materialgewicht im Vergleich zum Gewicht des fliegenden Teils im Allgemeinen etwa 10:1, und in Titan für Strukturkomponenten kann es 12:1-25:1 betragen. Anders ausgedrückt kann die Menge des zu Spänen bearbeiteten Materials bis zu 92-96% des gekauften Materials ausmachen. Angesichts der erheblichen Prämie, die auf Titanmaterial gegenüber weicherem Material erhoben wird, werden die Kosten einer Luft- und Raumfahrtkomponente am häufigsten von der Menge des für die Bearbeitung erworbenen Materials dominiert, und nicht von der Maschinenzeit Diese Perspektive strukturiert sofort die Wahrnehmung der Kosten um. Wenn Ihr Ziel eine Kostensenkung ist, sollen die größte Hybridnutzung (die durch das Buynetto-fly-to-fly-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-to-.
- Material – Vorrat Titan und Inconel. Hohe Kaufabfälle.
- Toleranz und Inspektion – dichte Bänder sorgen für langsame Schnitte. Hohe Anforderungen an KMG- und Messtechnik.
- Lautstärke – Hochmix, Niedervolumig, – Niedrige Teileauflagen bedeuten, dass die Amortisation im Vergleich zu den Einrichtungs- und Programmierkosten schlecht ist.
- Zertifizierung Overhead – Einhaltung von Luft- und Raumfahrtstandards, einschließlich Erstartikeln. Echte Arbeit erforderlich, die über den bloßen Papierkram hinausgeht.
Bevor Sie Ihre Luft - und Raumfahrtteile auslagern, erkundigen Sie sich immer nach deren Referenzen und bisherigen Leistungen Sie sollten den Nachweis der AS9100 D-Zertifizierung, alle anwendbaren NADCAP-Genehmigungen (für spezielle Prozesse), eine ITAR-Registrierung (für US-Militär-Luft - und Raumfahrtprogramme), Erfahrung in der Bearbeitung Ihrer spezifischen Legierung und, was am kritischsten ist, eine nachgewiesene Geschichte der erfolgreichen Fertigstellung des Ersten Artikels (FAI) an ähnlichen Komponenten Die Auswahl einer CNC-Werkstatt ohne nachgewiesene FAI-Geschichte für Ihren ersten Artikel ist ein Glücksspiel, wenn es um Flughardware geht; wahre CNC Machining liefert eine Teil-zu-Teil-Bearbeitung für Luft - und Verteidigung ist unversehen: Die Triebwerkstattungen wie Turbinenschaufsätze für die Luft - und Raumfahrt-Konformierung - und Bauelemente für die Luft - und Bauelemente für die Luft - Bauelemente - und Bauelemente - und Bauelemente - Strukturen um sie selbst sind gut beweis - und Raumfahrtzeu - und Bau - und Bau - und Baustellen-Zertifikate.
Ein Geschäft, das eine einst angenommene Maschinenhalterung zitierte, würde den Preis dominieren. Als sie den Rohbarren gegen das fertige Teil wogen, kam das Kauf-Fliege-Verhältnis bei etwa 8:1, als sie für acht Kilogramm Titan bezahlten, um eines zu versenden. Wir haben das Angebot um Lagerkosten und Entfernungszeit umgebaut, und eine nahezu netznahe Schmiede hat die Materialrechnung später um mehr als ein Drittel gekürzt.
Trends, die die CNC-Bearbeitung in der Luft- und Raumfahrt im Jahr 2026 prägen
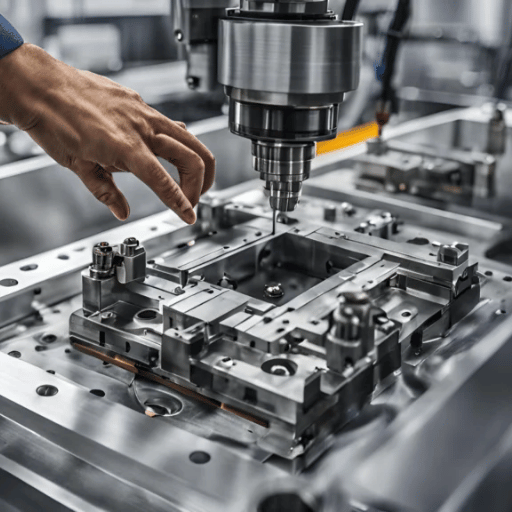
Die diesjährigen Technologiebearbeitungskräfte in der Luft- und Raumfahrt sind nicht ein einziges Technologieproblem, da die Nachfrage nach additiven Technologien in der Nähe der Nachfrage ist. Sowohl die Nachfrage nach Luft- und Raumfahrt als auch die in diesem Segment getätigten Bestellungen nehmen zu, während der Luft- und Raumfahrtarbeitsmarkt einen gravierenden Mangel an Fachkräften erlebt hat, was zu dieser Nachfrage geführt hat, da Geschäfte in Richtung Automatisierung stürzen. Luft- und Raumfahrtprogramme benötigen mehr als das, was derzeit mit bestehenden Luft- und Raumfahrt-CNC-Maschinen erhältlich ist, und deshalb entscheiden sich Maschinenwerkstätten dafür, sich für die Automatisierung oder Konsolidierung auf 5-Achsen-Fähigkeiten zu entscheiden. Geschäfte, die die die Einführung von Titan vermieden haben, sind heute besser für die Luft- und Raumfahrtmaschinen dokumentiert. US10828698B2.
Aus dieser Nachfrage für den Bereich der Luft - und Raumfahrtbearbeitung ergeben sich drei technologische Verschiebungen Die Licht-aus-Bearbeitung ermöglicht es einer kleinen Anzahl von Maschinisten, mehr Spindeln zu betreiben und dabei auf adaptive Steuerungstechnik zurückzugreifen, um Werkzeugabfälle zu vermeiden Mit fortschrittlichen digitalen Zwillingen können Wärme und Verzerrung simuliert werden, bevor ein beliebiges Metall geschnitten wird Dieses additive Hybridbearbeitungsprozess - bei dem Maschinen eine enge Annäherung vornehmen, bevor sie die wesentlichen Kanten feinabstimmen, um die Kosteneffizienz zu vermeiden, die mit teurem Titan durch direktes Ankaufen-auf-Fliegen-Interesse an der additiven Fertigung für Teileverschiebung demonstriert wird Wenn man die Maschine aus der Perspektive der Luft - und Raumfahrt-Beschaffung betrachtet, hilft es wirklich nur einen Weg, um später auf Funktionen zu achten, um die Automatisierung zu achten.
Häufig gestellte Fragen
F: Welche Zertifizierungen sind für die Luft- und Raumfahrtbearbeitung erforderlich?
Antwort anzeigen
F: Ist die CNC-Bearbeitung in der Luft- und Raumfahrt teuer und was treibt die Kosten an?
Antwort anzeigen
F: Wie lange dauert die CNC-Bearbeitung in der Luft- und Raumfahrt?
Antwort anzeigen
F: Welche Luft- und Raumfahrtteile sind am schwierigsten zu bearbeiten?
Antwort anzeigen
F: Kann man Titan auf einem Standard-VMC bearbeiten?
Antwort anzeigen
F: Was ist ein CNC-Maschinist für die Luft- und Raumfahrt?
Antwort anzeigen
Verwandte Artikel
Referenzen und Quellen
- Titan Ti-6Al-4 V Material DatenblattASM / MatWeb
- Buy-to-Fly-Verhältnisse in der additiven/subtraktiven Fertigung in der Luft- und RaumfahrtPMC (Nationalbibliothek für Medizin)
- Lebenszyklusanalyse von Titan-Strukturarmaturen (Buy-to-Fly 12 – 25:1)ScienceDirect
- Präzisions-Fünfachsen-Werkzeugmaschinen für komplexe OberflächenPMC (Nationalbibliothek für Medizin)
- AS9100 Qualitätssysteme, Luft- und RaumfahrtSAE International
- NADCAP-Zertifizierungen für Luft- und RaumfahrtqualitätInstitut für Leistungsüberprüfung
- 10 Tipps für Titan (Dünnwandverhältnis 8:1)Moderne Maschinenwerkstatt
Warum wir diesen Leitfaden geschrieben haben
Wir bauen die VertikalbearbeitungszentrumS und CNC-Drehmaschinen, die Luft - und Raumfahrtwerkstätten betreiben, daher ist diese Anleitung von der Maschinenseite der Luft - und Raumfahrt CNC-Bearbeitung geschrieben, welche Spindel, Steifigkeit und thermische Fähigkeit Tight-Tolerance Titan und Inconel arbeiten tatsächlich fordern Die Toleranzbänder, die Ti-6Al-4 V 6,7 W/m·K-Zahl und die Buy-to-Fly-Verhältnisse hier werden auf öffentliche Material - und Normquellen, nicht auf Anbieteransprüche, überprüft vom 1TP3 T-Technikteam.



