














Comprendere la lavorazione a scarica elettrica con taglio a filo per la produzione moderna
Uno dei metodi veramente rivoluzionari che le industrie di precisione hanno nel loro arsenale è la Lavorazione a Scarico Elettrico con taglio del filo Per dirla semplicemente, filo EDM is un processo di erosione elettrica a scintilla utilizzato per produrre tagli eccellenti, intricati e accurati nei metalli difficili da lavorare utilizzando qualsiasi altro metodo Questo è qualcosa che chiunque le cui industrie appartengono alla produzione aerospaziale, automobilistica o medica deve capire per rimanere competitivo Questo blog mira a spiegare le basi del processo, evidenziare i vantaggi primari dell'EDM a taglio di fili e sottolineare il suo ruolo significativo nelle moderne applicazioni ingegneristiche, in particolare nell'allontanare i confini Abbraccia la nuova ondata di applicazioni ingegneristiche che sono propaggini di questo metodo di lavorazione, stabilendo minacciosamente nuovi standard nella produzione!
Comprensione dell'EDM a taglio filo
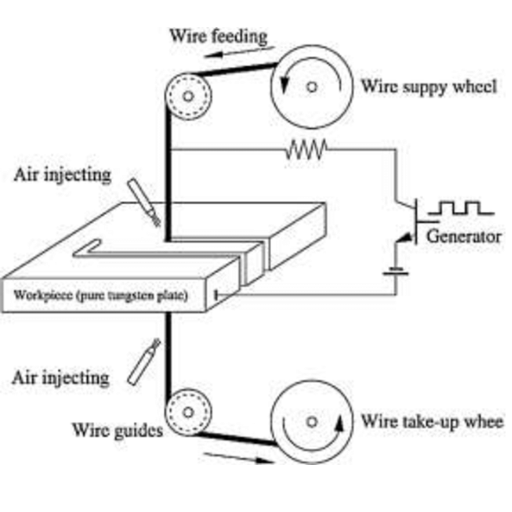
La lavorazione a scarica elettrica (EDM) a taglio filo è un processo esatto di taglio e senza contatto utilizzato per tagliare materiali conduttivi con elevata precisione Un filo sottile, tipicamente realizzato in ottone o rivestito con un altro materiale, viene utilizzato come elettrodo per scaricare l'elettricità Queste scariche producono una scintilla controllata per erodere il materiale, consentendo la creazione di forme molto intricate e dettagli fini L'EDM a taglio filo è adatto per la lavorazione di materiali complessi o fragili e viene utilizzato nella produzione di componenti per l'industria aerospaziale, automobilistica e medica Inoltre, questo processo non sottopone alcun stress o deformazione al materiale in modo che serva a uno scopo preciso per la produzione di un componente esatto.
Definizione di Wire Cut EDM
L'EDM Wire Cut, noto anche come Wire Electrical Discharge Machining, è un processo di produzione senza contatto utilizzato principalmente per il taglio e la sagomatura di precisione di materiali elettricamente conduttivi L'operazione prevede un filo sottile sotto tensione, tipicamente ottone, molibdeno o rame, che funge da elettrodo per emettere scariche elettriche ad alta frequenza Queste scariche passano tra il filo e il pezzo, rimuovendo materiale e consentendo contemporaneamente un taglio eccellente e dettagliato senza l'applicazione di alcuna forza meccanica.
Specifiche chiave delle prestazioni:
- Tolleranza: ±0,001 mm di eccellenza
- Finitura superficiale: Liscio come 0,1 µm Ra
- Compatibilità dei materiali: Acciaio temprato, carburo, titanio
- Applicazioni: Aerospaziale, automobilistico, medico, elettronico
L'EDM Wire Cut può produrre tolleranze eccellenti di ±0,001 mm e rendere le finiture superficiali lisce fino a 0,1 µm Ra. Le macchine più recenti sono dotate di servocomandi per la velocità, che consentono velocità di taglio elevate e filettatura automatica, che consente il taglio preciso di forme complesse Queste caratteristiche trovano applicazioni nella produzione di componenti per l'industria aerospaziale, automobilistica, medicale ed elettronica, ovunque siano richiesti dettagli estremamente accurati Inoltre, poiché Wire Cut EDM taglia in modo efficiente materiali con durezza molto elevata, come acciaio temprato, carburo e titanio, diventa il processo principale nella produzione di matrici, stampi, ingranaggi e prototipi complessi.
Come funziona la scarica elettrica del cavo
Il principio di funzionamento della Lavorazione a Scarico Elettrico a Filo è l'applicazione di energia termica mediante scariche elettriche Un elettrodo a filo sottile, carico di elettricità, è stato impostato lungo una direzione particolare Il materiale da tagliare diventa il secondo elettrodo Si genera una scintilla dovuta alla stretta vicinanza nello spazio microscopico tra l'elettrodo a filo e il pezzo, controllato per produrre un calore dell'ordine di 10.000 °C, che vaporizza o fonde il materiale nel punto in cui avviene la scarica.
Funzioni medie dielettriche:
- Raffredda il pezzo per prevenire lo shock termico
- Elimina i detriti dalla zona di taglio
- Mantiene un preciso gap dimensionale per gli scarichi
Ciò avviene nel mezzo dielettrico, tipicamente composto da acqua deionizzata, che serve a diversi scopi cruciali, raffredda il pezzo in lavorazione, impedendogli così di subire shock termici; spurga i detriti; e mantiene il preciso spazio dimensionale per le scariche La moderna tecnologia Wire EDM può mantenere tolleranze strette fino a ±0,0001 pollici (±0,0025 mm) e ottenere finiture superficiali lisce fino a 0,2 µm Ra, producendo così parti che richiedono una precisione molto elevata.
Capacità avanzate: L'EDM a filo può tagliare efficacemente qualsiasi materiale elettricamente conduttivo indipendentemente dalla durezza, come acciaio per utensili, carburo di tungsteno e leghe di titanio, a seguito di ciò ci sono recenti sviluppi nell'automazione e nei sistemi di guida dei fili multiasse che hanno reso il processo scalabile ed efficiente, consentendo ai produttori di produrre geometrie complesse, come cavità intricate, fessure fini e micro caratteristiche Con una velocità di taglio nominale di 500 mm²/min in alcune macchine, Wire EDM trova ora applicazioni in settori in cui è richiesta la massima precisione nel processo di lavorazione, insieme a uno spreco minimo di materiale.
Componenti di una macchina EDM
Una macchina EDM ha diversi componenti cardine, tutti essenziali per garantire che sia altamente accurata e produttiva nel suo lavoro Questi sono alcuni dei componenti chiave in una macchina EDM, insieme alle loro funzioni:
Unità Alimentazione
L'alimentazione è strumentale nel generare la scarica di elettricità, che alla fine elimina il materiale Deve essere in grado di fornire impulsi di elettricità che sono ben definiti in modo che l'energia di scarica sia sempre costante Al giorno d'oggi, le macchine EDM sono dotate dei tipi avanzati di disposizioni di alimentazione, per ridurre l'usura dell'elettrodo e aumentare la velocità di lavorazione, ad esempio, la frequenza degli impulsi può essere da 50 kHz a 100 kHz quando la finitura è grossolana e da 200 kHz a 500 kHz per la finitura più fine, a seconda del materiale in lavorazione.
Pezzo e piano di lavoro
Il materiale da lavorare è indicato come il pezzo, che è fissato sul piano di lavoro Il piano di lavoro è tipicamente realizzato in un materiale pesante, come acciaio o lega di alluminio, ed è progettato per essere rigido, impedendo flessioni o vibrazioni che potrebbero interferire con la precisione del processo Molte macchine EDM di fascia alta hanno disposizioni di bloccaggio automatico per un rapido posizionamento e allineamento del pezzo.
Strumento elettrodo
L'elettrodo trasferisce l'energia elettrica richiesta per l'erosione del pezzo In lavorazione Può essere utilizzata un'ampia gamma di materiali per elettrodi, tra cui grafite, rame e tungsteno, a seconda dell'applicazione In genere, gli elettrodi di grafite vengono utilizzati per la lavorazione rapida, mentre gli elettrodi di rame vengono impiegati per la creazione di dettagli fini e finiture superficiali.
Sistema fluido dielettrico
I fluidi dielettrici, come l'acqua deionizzata o oli specializzati, forniscono raffreddamento, detriti di lavaggio e flussi di corrente isolanti Il trattamento detergente e filtrante assicurano che i fluidi mantengano la loro condizione durante il funzionamento In base all'applicazione, le portate possono variare notevolmente, da 10 litri al minuto a circa 100 litri al minuto.
Sistema di controllo servo
Il servo sistema controlla lo spazio tra elettrodo e pezzo per ottimizzare il funzionamento a scintilla Il monitoraggio attivo delle condizioni di spazio in tempo reale, mantenendolo tipicamente al di sotto di 0,02 mm, fornisce un controllo della lavorazione con un livello di precisione senza eguali nel settore.
Meccanismo di azionamento e guida del filo (per elettroerosione a filo)
Wire EDM utilizza un sistema di azionamento del filo per svolgere e guidare un filo sottile, elettricamente conduttivo, tipicamente realizzato in ottone o acciaio rivestito, con un diametro compreso tra 0,05 mm e 0,33 mm Il sistema di guida del filo multiasse consente il taglio di superfici angolari e sagomate con precisione a livello di micron.
Unità di controllo CNC
Le macchine EDM oggigiorno si affidano molto ai sistemi CNC per le loro operazioni di taglio, garantendo una precisione incredibile, La centralina CNC prende complicate geometrie di parte dal software CAD/CAM e implementa percorsi di taglio altrettanto impegnativi con tolleranze molto strette (strette fino a circa 0,001 mm), inoltre visualizzano feedback in tempo reale sui parametri di lavorazione e sulla diagnostica.
Sistema di raffreddamento
Il surriscaldamento è dannoso per le prestazioni della macchina e, di conseguenza, per la sua durata di vita Un sistema di raffreddamento è fornito in EDM per prevenire la formazione di calore nell'alimentazione elettrica, nei servomotori, ecc., garantendo un controllo della temperatura altamente efficiente per il funzionamento continuo durante lunghi cicli di lavorazione.
I componenti ben integrati rendono le macchine EDM essenziali in applicazioni specifiche nei settori aerospaziale, automobilistico e dei dispositivi medici, che richiedono precisione estremamente elevata e dettagli fini Con il progresso della tecnologia, i trasportatori EDM ora offrono la massima automazione, elevata efficienza energetica e maggiore flessibilità per la fabbricazione di materiali e design avanzati con dettagli complessi.
Processo di taglio del filo
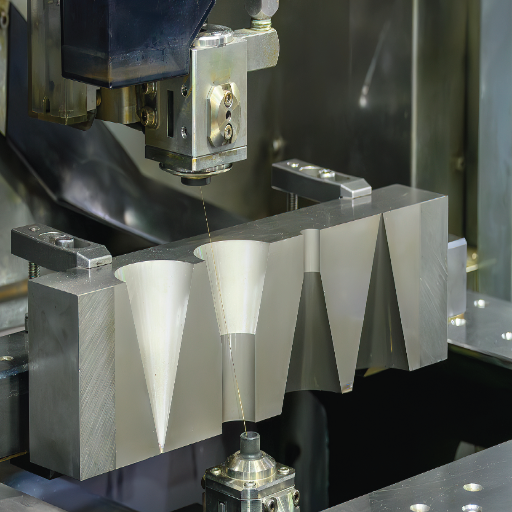
La macchina per il taglio del filo è una categoria EDM che utilizza un sottile filo caricato elettricamente in contrapposizione al processo di contatto diretto Le scintille al plasma sono caricate elettricamente tra il filo e il pezzo; quelle scintille erodono il materiale per formare la forma richiesta Questo tipo di lavorazione viene utilizzato principalmente per tagliare figure intricate con tolleranze molto strette Quindi, tali materiali sono tipicamente conduttivi, tra cui acciaio, alluminio e titanio Normalmente, questo metodo è impiegato in settori che richiedono precisione, come la produzione aerospaziale, automobilistica e di dispositivi medici.
Passi coinvolti nel taglio del filo
Vantaggi del processo: Questi processi, insieme ai moderni macchinari e all’automazione, consentono la produzione di componenti complessi e di alta qualità sfusi per applicazioni specializzate nei settori aerospaziale, medico e automobilistico.
Tipi di filo utilizzati nell'EDM
Brass Wire
Nella lavorazione elettroscarica, il filo di ingegneria è il più comune È composto principalmente da rame e zinco, fornendo così un equilibrio di resistenza e flessibilità che aiuta a ridurre la rottura del filo durante la procedura variazionale-artistica Il filo di ottone è il filo più generico nel lavoro EDM.
Fili rivestiti
Il filo rivestito, come il filo zincato o diffuso, è costituito da un materiale del nucleo, solitamente ottone o rame, con un rivestimento esterno extra Questo rivestimento migliora la velocità e la precisione di taglio migliorando al contempo la resistenza all'usura Questi lavori sono spesso scelti per lavori di alta precisione in cui la finitura superficiale e le tolleranze strette sono fondamentali.
Filo di rame
Il filo di rame puro non è ampiamente utilizzato ed è tipicamente riservato ad applicazioni specifiche in cui è essenziale un'elevata conduttività. È più adatto per tagliare materiali con elevata durezza o se è necessaria una precisione molto elevata. Tuttavia, si consuma un po' più velocemente dell'ottone e del filo rivestito, e quindi non è adatto per il funzionamento a lungo termine.
Selezione filo: Ogni tipo di filo soddisfa una serie diversa di requisiti nel funzionamento EDM, fornendo così flessibilità ed efficienza per varie applicazioni industriali.
Ruolo del filo di ottone nell'EDM tagliato a filo
Un filo di ottone viene utilizzato nell'EDM Wire Cut perché raggiunge un equilibrio ideale tra resistenza alla trazione, conduttività elettrica e costo Il filo di ottone è essenzialmente una lega di rame-zinco, che offre una conduttività elettrica superiore per fornire una scintilla esatta richiesta per il taglio del materiale La sua resistenza alla trazione è una ragione significativa che contribuisce alla sua durata e rottura non riconoscibile nelle applicazioni ad alta resistenza e nell'uso ripetuto Un'altra ragione che si distingue per la versatilità del filo di ottone è che può funzionare bene nel taglio di un'ampia gamma di materiali, dai metalli morbidi alle leghe resistenti Poiché può mantenere la consistenza dimensionale e prestazioni costanti in tutte le condizioni, è quindi preferito nelle industrie che richiedono la massima precisione In breve, si presta alla produzione molto affidabile, precisa ed efficiente di elettroerosione a filo.
Vantaggi dell'EDM a taglio di filo

Alta Precisione
L'EDM a taglio filo fornisce un taglio altamente preciso di forme complesse e dettagli fini, rendendolo adatto a progetti complessi.
In grado di lavorare con qualsiasi materiale
L'EDM Wire Cut può lavorare attraverso materiali metallici di qualsiasi tipo, siano essi metalli duri o leghe, con una produzione costante.
Finitura Superficie Superiore
Questo metodo fornisce anche una finitura pulita e liscia che richiede poca o nessuna lavorazione aggiuntiva.
Nessuna sollecitazione meccanica
Dal fatto stesso che si tratta di un processo senza contatto, non vengono esercitate sollecitazioni sul materiale; quindi, la sua integrità strutturale viene mantenuta.
Alta efficienza
L'EDM Wire Cut è un processo efficiente, caratterizzato da uno spreco minimo di materiale e dal massimo utilizzo del tempo di produzione.
Precisione e precisione nella lavorazione
I processi di produzione contemporanei per la produzione di macchine hanno requisiti rigorosi per tolleranze e specifiche L'EDM a taglio filo e metodi simili sono apparentemente in grado di fornire il tipo di precisione che può raggiungere i micrometri Le macchine EDM a taglio filo hanno tipicamente precisioni dell'ordine di ±0,0001 pollici, consentendo la produzione di parti altamente intricate per l'industria aerospaziale, medica ed elettronica.
Integrazione avanzata della produzione:
- L'integrazione CNC aumenta la precisione di lavorazione
- Il controllo adattivo monitora e compensa l'usura degli utensili
- Un software all'avanguardia simula i processi di lavorazione
- Ottimizzazione del comportamento dei materiali predittivi
Inoltre, l'integrazione CNC aumenta la precisione di lavorazione La macchina CNC contrasta gli errori per ripetibilità durante l'esecuzione di processi di fresatura, tornitura e taglio Il controllo adattivo monitora l'usura degli utensili e la compensa, attualmente utilizzata Le aziende simulano i processi di lavorazione utilizzando software all'avanguardia per prevedere come si comporta il materiale e ottimizzare la progettazione delle parti prima della produzione, eliminando così quasi del tutto il tempo di prova ed errore Questa integrazione di nuova generazione basata su armadio CNC di hardware e software avanzati consente la creazione di prodotti finali con precisione e finitura altamente precise, soddisfacendo i requisiti di qualità estremamente rigorosi delle applicazioni di ingegneria contemporanea.
Qualità della finitura superficiale raggiunta
La finitura superficiale determina la funzionalità fondamentale e le prestazioni di qualsiasi parte della macchina Le finiture di alta qualità comportano una riduzione dell'attrito, una maggiore resistenza all'usura e un maggiore appeal visivo per i componenti Il raggiungimento di una finitura fine richiede l'impostazione accurata dei parametri del processo di lavorazione, tra cui velocità, alimentazioni e angoli dell'utensile Con i recenti sviluppi nella lavorazione CNC, i valori di rugosità superficiale fino a 0,2μm Ra sono ora generalmente ottenibili, soddisfacendo anche i criteri industriali più rigorosi.
Impatto del materiale sulla finitura superficiale:
- Materiali più morbidi (alluminio): Ottenere una migliore finitura più facilmente
- Materiali più duri (acciaio inossidabile): Richiedere un controllo più preciso dei parametri
- Finitura migliorata: Lucidatura, macinazione, rivestimento sottile per ~0.05μm Ra
Il materiale svolge anche un ruolo cruciale in questa finitura superficiale, Ad esempio, materiali più morbidi come l'alluminio possono ottenere una finitura migliore più facilmente rispetto ai materiali più duri come l'acciaio inossidabile Attraverso un ulteriore miglioramento della superficie mediante lucidatura, rettifica o rivestimento sottile, sono ottenibili valori più fini di circa 0,05μm Ra in applicazioni specializzate, come strumenti aerospaziali e medici La convergenza di questi miglioramenti garantisce che i componenti soddisfino e superino i requisiti del settore per precisione e longevità.
Efficacia in termini di costi delle soluzioni EDM a filo
L'utilizzo dell'EDM a filo si rivela un metodo di produzione estremamente conveniente e preciso per applicazioni importanti in vari settori Questa tecnologia non richiede attrezzature costose e garantisce uno spreco minimo di materiale; quindi, rimane conveniente per progetti di piccola scala commerciale e di elevata complessità Gli osservatori del settore affermano che la lavorazione dell'EDM a filo richiede circa il 50% in meno di tempo rispetto al processo di fresatura convenzionale durante la lavorazione di geometrie complesse Un sistema automatizzato in grado di perpetuare le operazioni di lavorazione e facilitare l'uso aumentato di un concetto di lavorazione multiasse migliorerebbe ulteriormente la produttività della macchina e ridurrebbe significativamente i costi di manodopera.
I metodi di lavorazione standard sono particolarmente energivori quando si lavorano materiali come titanio, leghe di acciaio e superleghe L'EDM a filo, d'altra parte, può effettuare tagli in tali materiali con assoluta precisione senza fare riferimento agli utensili, risparmiando così molto sui costi generali Negli scenari che prevedono la produzione in lotti, i sistemi EDM a filo con software integrato e alimentatori automatici di filo possono funzionare in modo continuo, riducendo significativamente i tempi di inattività e i costi operativi Le aziende con sistemi EDM ad alta efficienza hanno riportato circa 30% costi operativi inferiori in cinque anni, principalmente a causa delle ridotte esigenze di manutenzione e delle funzionalità efficienti dal punto di vista energetico Quando si considera il costo totale di proprietà, l'EDM a filo tende a offrire un buon ROI alle industrie che si occupano di produzione di precisione aerospaziale, dispositivi medici e utensili e matrici Semplificando la produzione e riducendo lo spreco di materiale, Wire EDM garantisce non solo un output di alta qualità ma anche un notevole risparmio sui costi.
Applicazioni dell'EDM a taglio di filo
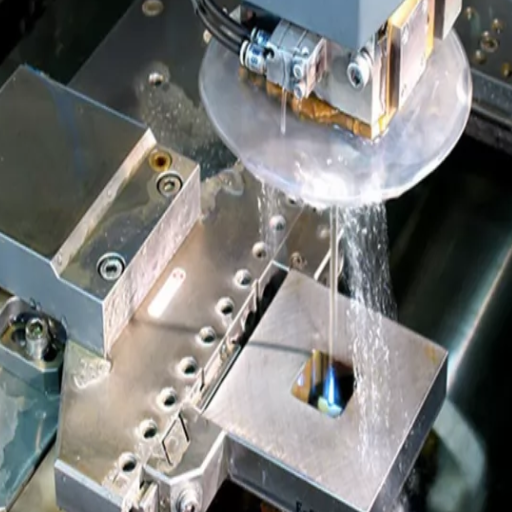
Le industrie che richiedono accuratezza e design interno utilizzano in genere Wire Cut EDM. Le applicazioni principali includono
Aerospaziale
Produzione di componenti complessi con tolleranze strette, come pale di turbine e parti del sistema di alimentazione.
Dispositivi medici
Creazione di parti precise per strumenti chirurgici, impianti e apparecchiature diagnostiche.
Produzione di utensili e matrici
Produzione di stampi, matrici e punzoni con eccezionale precisione e finiture lisce.
Automotive
Realizzazione di componenti come ingranaggi, infissi e prototipi per sistemi di veicoli avanzati.
Elettronica
Fabbricazione di parti dettagliate per semiconduttori e altri dispositivi elettronici.
Riepilogo dell'applicazione: Le istanze sopra menzionate riflettono le applicazioni e la precisione dell'EDM Wire Cutting in diversi settori ad alta domanda.
Utilizzo nella realizzazione di stampi
L'importanza dell'EDM Wire Cut nella moderna produzione di stampi risiede nella sua impareggiabile precisione e accuratezza, consentendo così la produzione di componenti di stampi complessi e intricati È nella realizzazione di stampi che questo processo è particolarmente necessario per settori come quello automobilistico, aerospaziale, elettronico e dei beni di consumo Per coloro che richiedono precisione nel taglio di acciaio temprato e leghe esotiche, questo metodo garantisce la durata e le prestazioni degli stampi destinati a cicli di produzione ad alto volume.
Progressi tecnologici:
- Velocità di taglio migliorate e tolleranze più strette
- Funzionalità avanzate di programmazione CNC
- Tolleranze fino a ±0,0001 pollici
- Le operazioni secondarie spesso non sono necessarie
I progressi significativi nella tecnologia Wire Cut EDM hanno ulteriormente migliorato l'efficienza nella produzione di stampi Le macchine contemporanee offrono velocità di taglio migliorate, tolleranze più strette e capacità avanzate di programmazione CNC, consentendo la creazione di progetti che richiedono un lavoro dettagliato con tolleranze fino a ±0,0001 pollici Inoltre, la qualità di finitura raggiunta con queste macchine può talvolta rendere superflue le operazioni secondarie, come la lucidatura, Gli studi hanno dimostrato che Wire Cut EDM può ottenere una riduzione di 50% nei tempi di produzione, riducendo anche lo spreco di materiale, rispetto ai metodi di lavorazione convenzionali È adatto per stampi che necessitano di cavità intricate, canali di raffreddamento o contorni, grazie alla sua capacità di assumere geometrie complesse senza distorsioni Lo sviluppo continuo di questa tecnologia sta tenendo il passo con la domanda di parti stampate più leggere, più resistenti e più efficienti nel mercato odierno.
Applicazioni nella lavorazione CNC
La lavorazione CNC è utilizzata anche in vari settori grazie alla sua precisione, velocità e versatilità nel lavorare con un'ampia gamma di materiali Altre importanti applicazioni della lavorazione CNC sono aerospaziale, automobilistica, dispositivi medici ed elettronica di consumo Nel settore aerospaziale, la lavorazione CNC è fondamentale nella realizzazione di parti leggere ma resistenti, come pale di turbine e componenti strutturali di aerei, con livelli di tolleranza stretti fino a ±0,0001 pollici. Nel campo automobilistico, la lavorazione CNC è fortemente utilizzata per realizzare parti di motori ad alte prestazioni, ingranaggi personalizzati e prototipi.
Vantaggi per la sostenibilità:
- Le macchine multiasse gestiscono forme complesse con un minore intervento manuale
- Fino a 30% riduzione dello spreco di materiale
- Capacità di prototipazione rapida
- Tempo di sviluppo del prodotto ridotto
Inoltre, i progressi nella lavorazione CNC hanno aumentato la sostenibilità operativa Le macchine CNC multiasse sono in grado di gestire forme più complesse, il che implica un minore intervento manuale e un maggiore utilizzo del materiale Secondo altri rapporti, è stato osservato che la lavorazione CNC riduce lo spreco di materiale fino al 30% rispetto alle opzioni di produzione alternative Tale efficienza si traduce rapidamente in risparmi sui costi, supportando l'agenda della sostenibilità globale La lavorazione CNC incoraggia l'innovazione del design facilitando la prototipazione rapida, riducendo così i tempi di sviluppo del prodotto, soprattutto nell'ingegneria dei dispositivi medici, dove la precisione e la rapida iterazione sono di grande importanza Data la loro ampia applicabilità e le basi tecniche in evoluzione, la lavorazione CNC ha sicuramente aiutato le industrie a soddisfare e talvolta anche superare gli standard di qualità, migliorare i tassi di produttività e ottimizzare le risorse.
Industrie che beneficiano dell'EDM a filo
L'EDM a filo è diventato indispensabile in una miriade di settori grazie alla sua precisione senza pari nell'esecuzione di lavorazioni su geometrie complesse. Con la presente è riportato un elenco di settori chiave che traggono grandi benefici da questa tecnologia:
️ Industria aerospaziale
Il campo aerospaziale si basa fortemente sull'EDM Wire per la produzione di componenti altamente critici, come pale di turbine, sistemi di ingranaggi e parti strutturali Questa tecnologia garantisce il massimo livello di precisione e garantisce tolleranze strette, senza le quali la sicurezza e le prestazioni di volo potrebbero essere catastroficamente influenzate La costante richiesta di materiali leggeri, come titanio e compositi, ha ulteriormente portato Wire EDM a stabilire una nicchia critica, poiché può lavorare questi materiali difficili da tagliare senza comprometterne l'integrità.
Produzione di dispositivi medici
L'EDM a filo viene utilizzato nella produzione di componenti intricati ed estremamente piccoli richiesti nei dispositivi medici, come strumenti chirurgici, impianti e strumenti diagnostici L'accuratezza dell'EDM a filo garantisce che ogni singolo taglio dell'utensile venga effettuato termicamente senza danneggiarne la proprietà, garantendo così biocompatibilità e affidabilità. Ad esempio, viene spesso utilizzato nella creazione di micro-specifiche, come quelle per stent e viti ossee, che richiedono tolleranze submillimetriche molto strette.
Industria automobilistica
L'industria automobilistica utilizza Wire EDM sia nella prototipazione che nella produzione di componenti speciali, come iniettori di carburante, sistemi di trasmissione e intricati stampi di progettazione. Wire EDM consente una grande precisione e una superba finitura superficiale, aiutando ulteriormente la produzione di progetti di veicoli più efficienti e innovativi, il che è estremamente importante durante la transizione verso veicoli elettrici e ibridi.
Fabbricazione di stampi e stampi
L'EDM a filo costituisce la spina dorsale di questo settore a causa della sua capacità di produrre matrici complesse per applicazioni di stampaggio a iniezione, estrusione e stampaggio. Esistono diversi prodotti nel settore dell'elettronica e dei beni di consumo che fanno molto affidamento sull'EDM a filo per gli stampi. La capacità dell'EDM a filo di tagliare materiali duri come il carburo ha trasformato questo settore.
Industria elettronica e dei semiconduttori
La progressione verso gadget elettronici più piccoli richiede componenti che devono essere fabbricati con estrema precisione e complessità, rendendo Wire EDM una tecnologia molto critica in questo settore È ampiamente utilizzato nella fabbricazione di telai di piombo, connettori e microelettronica, garantendo precisione su scala micron, che è cruciale per i dispositivi moderni.
Settore energetico
L'EDM a filo è promettente nel campo delle energie rinnovabili, in particolare nella fabbricazione di componenti per turbine eoliche e sistemi precisi di accumulo di energia In questo modo, progetta parti che sono accurate e durevoli, fungendo da base per l'efficienza energetica e la sostenibilità.
Prospettive future: La tecnologia Wire EDM continua a migliorare e innovazioni come l'automazione avanzata e la lavorazione multiasse ne colmano ulteriormente la diversificazione La capacità di questa macchina utensile di funzionare in modo soddisfacente in settori con standard rigorosi la mantiene rilevante nella risoluzione efficiente dei dilemmi di produzione moderni.
Manutenzione della macchina EDM e migliori pratiche
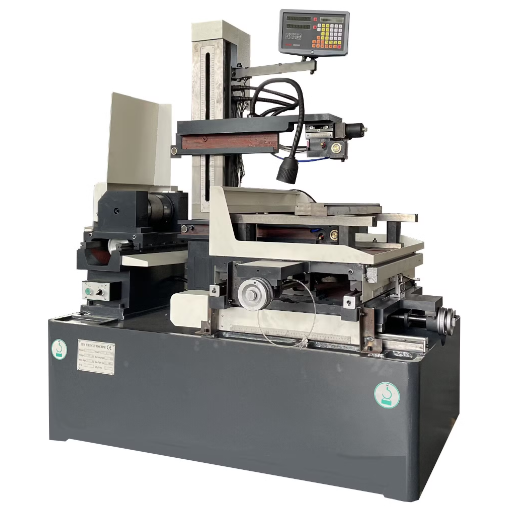
Il funzionamento efficiente e persino la longevità delle macchine EDM dipendono da una corretta manutenzione I passaggi fondamentali per la manutenzione delle macchine sono elencati come segue:
the Pulire regolarmente la macchina
Rimuovere eventuali detriti, particelle usurate o depositare materiali che potrebbero causare ostruzioni e ostacolare le prestazioni Alcuni punti di preoccupazione sarebbero il serbatoio di lavoro e il sistema di filtraggio.
Ispezionare e sostituire le parti usurate
Controllare e sostituire regolarmente parti come fili, elettrodi, filtri e guarnizioni per evitare interruzioni.
s️ Monitorare i livelli di olio e refrigerante
Assicurarsi che il corretto rapporto tra fluido dielettrico e liquido refrigerante sia mantenuto, e che questi fluidi siano puliti Svolgono un ruolo significativo nel funzionamento della macchina, quindi avere loro la giusta importanza.
the️ Calibrare la macchina
A volte è essenziale controllare l'allineamento e la calibrazione della macchina e tenerla pronta per lavori di precisione.
Seguire le Linee guida del produttore
Seguire sempre i programmi di manutenzione e tutte le altre raccomandazioni fornite nel manuale della macchina Si consiglia inoltre di utilizzare parti e fluidi specifici del produttore.
Benefici per la manutenzione: In tal modo, gli operatori possono ridurre al minimo i tempi di inattività, evitare costose fatture di riparazione e, soprattutto, mantenere standard elevati nella qualità della lavorazione.
Manutenzione ordinaria per prestazioni ottimali
La manutenzione ordinaria è fondamentale per garantire una migliore vita lavorativa e l'efficienza della tua macchina Di seguito è riportata una guida ridotta sulla questione raccolta da fonti credibili:
️ Ispezione giornaliera
Controllare l'usura visibile, le parti sciolte o i rumori insoliti durante il funzionamento; dovrebbe seguire una pulizia approfondita per rimuovere i detriti che potrebbero ostacolare le prestazioni.
️ Lubrificazione
Assicurarsi che tutte le parti mobili della macchina siano lubrificate secondo le istruzioni del produttore Una lubrificazione regolare riduce l'attrito, impedisce il surriscaldamento delle parti e prolunga la durata dei componenti.
Filtro e cambio fluido
Cambiare filtri e fluidi secondo le istruzioni fornite nel manuale Inoltre, pulire i filtri per mantenere un buon flusso d'aria e l'efficienza delle apparecchiature.
Allineamento e calibrazione
Gli allineamenti e le tarature della macchina devono essere controllati regolarmente; un disallineamento delle apparecchiature causerà imprecisioni e comporterà danni alla macchina e al materiale.
Controllo dell'impianto elettrico
Ispezionare i fili, i collegamenti e i componenti elettrici per eventuali segni di usura, corrosione o surriscaldamento Il rilevamento precoce e il fissaggio dei guasti elettrici possono evitare guasti gravi.
Aggiornamento e aggiornamenti software
Aggiorna il software per mantenere la macchina performante a livelli ottimali e per abilitare nuove funzionalità Tieni traccia delle versioni di aggiornamento dei produttori per eventuali miglioramenti o correzioni di bug.
Risultati della manutenzione: Seguire le procedure di manutenzione di cui sopra aiuterà a mantenere la coerenza della qualità del prodotto, a liberare i macchinari da guasti causati dalla sorpresa e ad aumentare la durata operativa Fare sempre riferimento al manuale della macchina per istruzioni dettagliate e linee guida fornite dal produttore.
Problemi e soluzioni comuni per le macchine per elettroerosione a filo
Dalla mia esperienza, le macchine Wire EDM senza problemi sono quelle che non rompono mai un filo, erogano costantemente una buona finitura superficiale ed eseguono tagli precisi, per prevenire la rottura del filo, controllo e regolo regolarmente la tensione o sostituisco il filo se è usurato Per quanto riguarda la finitura superficiale, controllo se il sistema di lavaggio funziona correttamente e poi regolo la potenza se necessario In termini di precisione, calibro periodicamente la macchina e verifico l'allineamento dei suoi componenti Prendermi cura della macchina e controllare regolarmente parametri specifici di solito tiene lontani questi fastidi.
Suggerimenti per migliorare l'efficienza dell'EDM del filo
Ottimizzare i parametri di taglio
Sperimenta con potenza, tensione e velocità di avanzamento per ottenere la migliore velocità, precisione e finitura superficiale Imposta i tuoi parametri di conseguenza, a seconda del materiale e del suo spessore.
Utilizzare i cavi validi
Scegliere fili appropriati per la vostra applicazione, come ottone o fili rivestiti, per migliorare l'efficienza di taglio e ridurre la rottura del filo Mantenere la tensione adeguata sul filo e cambiarlo quando è usurato.
Mantenere condizioni di lavaggio adeguate
Assicurarsi che il sistema di lavaggio funzioni correttamente, con filtri puliti e un controllo del flusso del fluido, poiché è il processo di lavaggio che rimuove i detriti e raffredda il pezzo, favorendo così la finitura e la precisione.
Pianificare la manutenzione preventiva
Calibrare la macchina regolarmente, allineare le parti, pulire, ispezionare l'usura, ecc. Questa manutenzione preventiva contribuirà a ridurre i tempi di inattività non pianificati e a mantenere la coerenza nelle prestazioni del sistema.
Tieni il passo con le tecnologie moderne
Adottare nuovo software, controlli adattivi e automazione ove possibile. Le macchine EDM che utilizzano tecniche di ottimizzazione basate sull’intelligenza artificiale o sull’apprendimento automatico migliorerebbero significativamente la qualità del taglio.
Ridurre i sovratagli e gli errori di riduzione
Utilizza impostazioni a basso consumo e regola la compensazione dell'offset per ridurre il sovrataglio Traccia la rastremazione, in particolare per materiali spessi, e sintonizza i percorsi di taglio per la precisione.
Risultati di efficienza: Questi suggerimenti, se applicati in modo coerente, possono aiutare a sbloccare il pieno potenziale del tuo elettroerosione a filo, ridurre gli errori e, in definitiva, raggiungere il massimo livello di produttività.



