














Quando si tratta di precisione e versatilità nella produzione avanzata, Wire EDM rappresenta un vero punto di svolta Una tecnologia di taglio avanzata, Wire EDM ha rivoluzionato la fabbricazione di componenti intricati e ad alta tolleranza, offrendo una tripletta di precisione, velocità ed efficienza dei costi. Tuttavia, Wire EDM è adatto alla tua particolare applicazione? Questo articolo mira a fornire un'esplorazione approfondita dei vantaggi, degli svantaggi e delle applicazioni più comuni di Wire Taglio EDM. Che tu sia nel settore alla ricerca del miglior schema di produzione o semplicemente interessato ai metodi di produzione più recenti, questa guida one-stop shop ti aiuterà senza dubbio a prendere decisioni informate.
Comprensione dell'EDM Wire
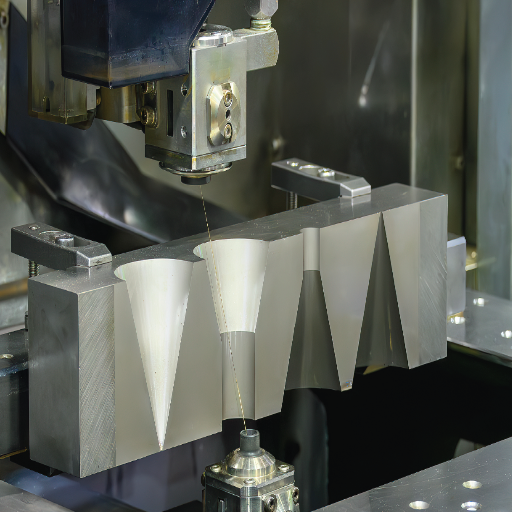
L'elettroerosione a filo, o lavorazione a scarica elettrica a filo, è un filo sottile che può essere controllato elettricamente e impiegato nei lavori di lavorazione. Il processo utilizza impulsi di scarica elettrica per usurare il materiale, consentendo il taglio di forme complesse e dettagli meravigliosi senza effettuare un taglio vero e proprio. Funziona meglio per i metalli duri e i componenti difficili da lavorare. Materiali di fascia alta richiesti nella produzione aerospaziale, medica e automobilistica.
Che cosa è Wire EDM?
L'EDM a filo, o lavorazione a scarica elettrica a filo, è un processo di produzione all'avanguardia che taglia materiali con un filo eccellente, mantenuto a un movimento esatto. Questo è un metodo senza contatto di meccanismo di vibrazione, in cui le scariche elettriche sono controllate per erodere materiali conduttivi, rendendolo adatto alla lavorazione di metalli più duri e parti complesse e dettagliate. La capacità dell'EDM a filo di produrre geometrie complesse con tolleranze strette e una finitura superficiale liscia lo ha reso dominante nei settori aerospaziale, automobilistico e medico.
Come funziona Wire EDM
L'elettroerosione a filo utilizza come elettrodo un sottile filo di ottone o rame caricato elettricamente, si stabilisce innanzitutto che il filo è posizionato vicino al pezzo conduttivo, apparendo come la vista frontale di uno spinterometro Le scariche elettriche controllate fluiscono nello spazio, generando calore intenso che fonde e vaporizza il materiale in lavorazione Questa erosione viene eseguita senza contatto fisico, garantendo che il pezzo rimanga privo di stress Il filo viene alimentato all'infinito da una bobina, assicurando che non venga mai indossato durante l'uso, il che consente operazioni di taglio di alta qualità.
Il sistema utilizza un dielettrico che fornisce un effetto di raffreddamento sulla scintilla, porta via le particelle erose e stabilizza lo spinterometro I controlli computerizzati guidano il movimento del filo con grande precisione, consentendo così forme complesse, tolleranze strette e buone finiture L'EDM a filo è una delle tecniche più efficaci per tagliare metalli duri, come acciaio per utensili, titanio e carburo, e trova così applicazioni in campi di produzione avanzati.
Componenti di una macchina per elettroerosione a filo
La macchina Wire EDM è composta da diversi componenti di base che lavorano in tandem per consentire il taglio con la massima precisione ed efficienza:
Meccanismo Filo
Generalmente, il filo utilizzato in una macchina per elettroerosione a filo è un filo di ottone o rame molto sottile con diametri che vanno da 0,001 pollici a 0,013 pollici Durante il funzionamento del elettroerosione a filo, il filo si muove continuamente attraverso la macchina, consentendo di utilizzare una parte nuova del filo per il taglio in ogni momento. Ciò aiuta con la precisione del taglio e lontano dal surriscaldamento del filo. Alcuni tipi avanzati consentono fili rivestiti per velocità di taglio più elevate o finiture delicate.
Sistema fluido dielettrico
Un sistema di fluido dielettrico viene utilizzato per fornire raffreddamento e pulizia per il filo e il pezzo durante l'EDM. Utilizza acqua deionizzata allo scopo di eliminare i detriti, prevenire archi elettrici e bilanciare lo spinterometro tra il filo e il pezzo. La conduttività operativa del fluido dielettrico garantisce un processo di lavorazione accurato e prestazioni di taglio costanti.
Alimentatore e Generatore
Un alimentatore è un requisito cruciale per generare impulsi elettrici in un processo EDM Una moderna macchina Wire EDM è dotata di sofisticati generatori di impulsi che controllano accuratamente l'energia e la frequenza della scintilla Questo è fondamentale per soddisfare tolleranze dimensionali strette che vanno da 0,0001 a 0,0005 pollici, rispettivamente, e ottenere superbe finiture superficiali con una media di rugosità (Ra) di 0,1 µm o inferiore.
Sistema di tavoli da lavoro e impianti
I tavoli da lavoro sono generalmente progettati come tavoli XY per trattenere saldamente il pezzo. Gli apparecchi o i morsetti vengono utilizzati per stabilizzare il pezzo per un movimento preciso durante il taglio. Tuttavia, nei sistemi avanzati, le tavole rotanti possono essere utilizzate per operazioni complesse multiasse, migliorando così la capacità della macchina.
Controller CNC
Un sofisticato sistema CNC controlla i cavi di clock, le posizioni e i movimenti I moderni controller CNC sono dotati di interfacce facili da usare, che consentono agli operatori di inserire progetti complessi con un livello eccezionale di precisione. Possono controllare multiasse e fornire opzioni di programmazione avanzate per la lavorazione profilata.
Sistema di filtrazione
Sistemi di filtrazione molto efficienti garantiscono la rimozione completa di particelle microscopiche e detriti dal fluido dielettrico Il fluido pulito è vitale per garantire buone prestazioni di taglio e quindi prolungare la vita dell'impianto I sistemi di filtrazione multistadio sono più efficienti e richiedono poca manutenzione nelle macchine moderne.
Componente aggiuntivo: La generazione di calore durante la fase di lavorazione può influire sulla precisione e sulla longevità della macchina Le macchine per elettroerosione a filo dispongono di sistemi di raffreddamento per la regolazione della temperatura dei componenti, che è considerata vitale per un funzionamento regolare durante lunghi cicli di taglio.
Poiché questi componenti forniscono una specifica di precisione a livello di settore, l'EDM a filo è considerato un must in campi quali l'aerospaziale, i dispositivi medici e la produzione di stampi.
Pro e contro del taglio EDM a filo
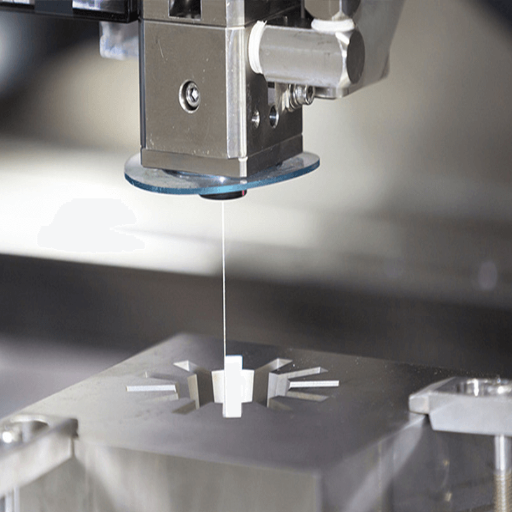
Vantaggi
- Alta precisione: Ottiene un'eccezionale precisione, che lo rende adatto a componenti complessi e dettagliati
- Tagli Materiali duri: Può tagliare facilmente titanio, acciaio temprato, carburo e altri materiali duri
- Nessuna sollecitazione meccanica: Essendo un processo senza contatto, non esercita sollecitazioni meccaniche né provoca alcuna deformazione o danneggiamento del pezzo
- Versatilità: Utilizzato per forme intricate, orientate ai dettagli e con un'elevata tolleranza
Svantaggi
- Velocità di taglio lenta: Questo processo è in genere più lento rispetto ad altri metodi di taglio; pertanto, può ridurre il tasso di lavoro per lavori di grandi dimensioni
- Costi operativi elevati: Le spese aumentano a causa della manutenzione della macchina, dell'utilizzo dei cavi e del consumo di fluido dielettrico
- Limitazioni sui materiali: Solo i materiali conduttivi possono subire tagli utilizzando Wire EDM
- Considerazioni sulla finitura superficiale: Potrebbero essere necessarie ulteriori finiture a seconda dell'applicazione e della finitura superficiale richiesta
Vantaggi del taglio EDM del filo
Alta precisione e precisione: L'EDM a filo è rinomato per la sua eccezionale precisione nel taglio di forme complesse e complesse A seconda del settore, il componente richiede specifiche dettagliate per ottenere tolleranze strette di ±0,0001 pollici, con applicazioni nel settore aerospaziale, medico ed elettronico.
Distorsione minima dei materiali: Essendo un processo senza contatto, Wire EDM crea pochissima energia termica Questa mancanza di generazione di calore impedisce la distorsione del materiale o un cambiamento nelle proprietà fisiche del pezzo, rendendo così il processo molto adatto per il taglio di materiali delicati o sensibili al calore.
Taglio di materiali duri: L'EDM a filo è in grado di tagliare fino ai materiali più duri, tra cui titanio, acciai per utensili, carburo e superleghe, e sarebbe probabilmente considerato difficile da altri metodi di lavorazione.
Geometrie complesse e piccole caratteristiche: Il processo facilita la fabbricazione di microparti, angoli acuti e contorni intricati essenziali per le industrie, come la produzione di stampi e matrici intricati.
Teoricamente privo di bave o processi secondari: L'EDM a filo offre una finitura pulita senza sbavature, a differenza del taglio meccanico, il che significa eliminare o ridurre i processi secondari di sbavatura.
Applicazione flessibile in tutti i settori: La tecnologia viene utilizzata in vari settori grazie alla sua eccezionale precisione e versatilità, che vanno dall'industria automobilistica, dove viene utilizzata per produrre ingranaggi e parti di motori, all'assistenza sanitaria, dove viene impiegata nella produzione di strumenti chirurgici.
Efficiente in termini di costi per prototipi e piccoli lotti: Sebbene non sia il metodo di produzione di massa più veloce disponibile, Wire EDM eccelle nella creazione raffinata di componenti per prototipi o piccole serie di produzione in cui la precisione è fondamentale.
Pertanto, Wire EDM, che offre la massima precisione disponibile, la capacità di tagliare materiali duri e complessi e il tempo di funzionamento secondario più basso, è un metodo di taglio che apporta un valore significativo alle moderne esigenze di produzione.
Svantaggi del taglio EDM a filo
Presenta inoltre alcune limitazioni da considerare nel decidere sulla sua idoneità per applicazioni specifiche:
- Velocità di taglio più lenta: Tra i vari mezzi di taglio dei materiali, l'EDM a filo è più lento, rendendo impegnative dal punto di vista dell'efficienza produzioni su larga scala o produzioni batch ad alto volume. Ad esempio, a seconda di diversi fattori, come i parametri della macchina per elettroerosione a materiale e a filo, le velocità di taglio sono tipicamente nell'intervallo 5-50 mm²/min, il che limita le velocità di lavorazione.
- Requisito di conducibilità del materiale: L'EDM a filo è limitato ai materiali che possono condurre elettricità, come alluminio, acciaio o titanio. I non conduttori, come la plastica e la maggior parte della ceramica, non hanno la capacità di lavorare, richiedendo quindi altri metodi di taglio per la lavorazione.
- Limitazione del filo sottile: La dimensione più comune per il filo è sottile, con un diametro che va da 0,05 mm a 0,35 mm Questo parametro può limitare lo spessore del materiale stesso Diventa una sfida tagliare pezzi molto spessi o sezioni dure-uno deve girare in modo efficiente intorno a passaggi multipli, che poi aumenta il tempo di lavorazione.
- Considerazioni ambientali: Le macchine per elettroerosione a filo funzionano con acqua deionizzata o un fluido dielettrico Lo smaltimento di questi fluidi in modo sicuro per l'ambiente è costoso e soggetto a rigorose normative ambientali.
- Problemi di finitura superficiale in alcune situazioni: L'EDM a filo ha generalmente fornito superfici lisce e precise; tuttavia, su componenti molto grandi o di forma insolita, una finitura superficiale specifica può talvolta richiedere la post-elaborazione, sminuendo così lentamente il suo principale punto di forza: il risparmio di tempo.
Sono questi svantaggi che consentono al produttore di decidere e garantire il costo complessivo dell'elettroerosione a filo per i propri progetti, rispetto ad altri metodi di taglio.
Confronto tra elettroerosione a filo e elettroerosione convenzionale
Pur condividendo principi comuni, Wire EDM e Conventional EDM hanno scopi diversi, con notevoli differenze in particolare nel loro utilizzo, precisione e capacità.
Differenze chiave tra elettroerosione a filo ed elettroerosione convenzionale
Elettroerosione a filo (elettroerosione a filo): Funziona su materiali conduttivi facendo passare un elettrodo a filo sottile attraverso di essi È di alta precisione per creare forme eccezionalmente complesse con dettagli fini e geometrie intricate, e può raggiungere tolleranze strette fino a ±0,002 mm Questi dettagli fini lo rendono adatto per componenti di precisione, come stampi, matrici e parti utilizzate in applicazioni aerospaziali e mediche, dove sono richiesti dettagli fini È un processo senza contatto; pertanto, la superficie non può mai essere danneggiata e consente la lavorazione di parti sottili o fragili.
EDM convenzionale: Un elettrodo sagomato viene immerso o affondato nel pezzo in lavorazione per tagliare o formare cavità, quindi, è opportuno costruire forme tridimensionali, contorni interni e caratteristiche come cavità profonde in materiali conduttivi È solido e può trattare pezzi spessi e ingombranti Tuttavia, le tolleranze, sebbene precise, sono generalmente meno stringenti di quelle del Wire EDM, essendo tipicamente di circa ±0,01 mm.
Avere alcuni fattori che differiscono nel regno dell'efficienza operativa e della finitura superficiale Diverse considerazioni sui parametri e considerazioni sui materiali possono consentire all'EDM a filo di ottenere una finitura superficiale liscia fino a 0,1 µm Ra. Questo vantaggio viene esercitato quando l'applicazione richiede finiture fini Anche l'EDM convenzionale può raggiungere questo obiettivo, ma generalmente solo senza operazioni extra: la sua finitura superficiale è nell'intervallo di 0,3-0,5 µm Ra. Date le complessità dei suoi processi, Wire EDM è tipicamente più lento in termini di velocità di taglio; tuttavia, la sua capacità di tagliare il design di un ingegnere senza segni di usura dell'utensile presenta un vantaggio decisivo rispetto alla sua controparte, l'EDM convenzionale, in applicazioni specifiche.
Entrambi i metodi presentano i loro vantaggi, ma i requisiti applicativi e le condizioni del materiale di lavoro, nonché la tolleranza desiderata e la geometria della parte, determineranno l'opzione più adatta per ogni dato lavoro.
Applicazioni dell'EDM a filo
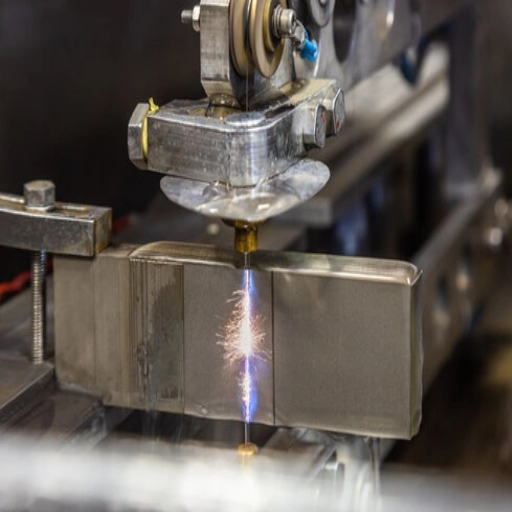
L'EDM a filo è più spesso utilizzato in settori che richiedono dettagli precisi e intricati Le sue applicazioni principali includono:
Produzione di utensili e stampi
Perfetto per la produzione di stampi, matrici e punzoni con requisiti di tolleranza rigorosi
Industria aerospaziale
Utilizzato per fabbricare componenti complessi da materiali difficili da lavorare
Campo Medico
Per strumenti chirurgici e impianti di precisione
Settore Automotive
Per la realizzazione di ingranaggi specializzati e parti complesse per motori e trasmissioni
Tali applicazioni dimostrano l'idoneità di Wire EDM in condizioni impegnative, fornendo la massima precisione e affidabilità.
Industrie che utilizzano l'EDM a filo
L'EDM a filo è una tecnologia altamente versatile che si rivolge a vari settori, ognuno dei quali richiede un processo di lavorazione EDM preciso ed efficiente per produrre componenti complessi.
Industria aerospaziale
Il settore aerospaziale si basa fortemente sulla lavorazione Wire EDM per produrre componenti leggeri e ad alta resistenza per materiali ad alta tecnologia, come titanio e leghe a base di nichel, in grado di resistere a temperature e pressioni estreme nei motori a reazione e nei veicoli spaziali Le recenti proiezioni per la crescita nel settore della lavorazione aerospaziale affermano che la lavorazione Wire EDM contribuirà in modo indispensabile, soprattutto per lavorare con geometrie altamente complesse.
Campo Medico
Considerando che la massima precisione è ricercata nella fabbricazione di strumenti chirurgici, impianti ortopedici o protesi dentali a causa del loro valore imperativo intrinseco, Wire EDM consente la fabbricazione di parti che spesso richiedono tolleranze microscopiche per la loro finitura Ad esempio, le moderne tecniche di progettazione mirano a fabbricare strumenti chirurgici con precisione sub-millimetrica, consentendo il loro utilizzo sicuro in operazioni pericolose per la vita Wire EDM sta trovando applicazioni sempre più ampie in campo medico a causa della crescente domanda di tecnologia medica minimamente invasiva.
L'industria automobilistica
L'EDM a filo rivoluziona la produzione di componenti automobilistici cruciali, tra cui parti del motore, ingranaggi di trasmissione e sistemi di iniettori di carburante Con l'industria automobilistica che si sposta verso veicoli elettrici (EV) e motori a combustione interna altamente efficienti, l'EDM a filo è diventato essenziale per la progettazione di parti leggere e di alta precisione che mirano a migliori prestazioni complessive Si può affermare che i processi di produzione, come l'EDM a filo, stanno supportando l'industria nel soddisfare l'esigenza del mercato di parti automobilistiche durevoli e leggere in questi spazi di mercato altamente competitivi.
Industria Elettronica
L'industria elettronica richiede la fabbricazione di componenti con grande precisione e complessità, come connettori, microstampi e circuiti stampati, a causa della miniaturizzazione dei dispositivi elettronici L'EDM a filo ha reso realizzabile la precisione necessaria per l'elettronica odierna senza danneggiare i delicati materiali utilizzati in essi L'uso dell'EDM a filo dovrebbe aumentare con l'aumento della domanda di dispositivi piccoli ed efficienti.
Produzione di utensili e matrici
Essendo stato a lungo uno dei maggiori utilizzatori di elettroerosione a filo, l'industria degli utensili e delle matrici utilizza questa tecnologia per produrre stampi, matrici e punzoni accurati per la produzione di massa Poiché l'elettroerosione a filo può creare forme molto complesse ed esercitare una stretta tolleranza, favorisce l'efficienza nella realizzazione di utensili per diversi processi di produzione, che vanno dallo stampaggio della plastica allo stampaggio dei metalli.
Queste industrie hanno enfatizzato l'EDM Wire come componente chiave per l'innovazione in vari settori, con il livello di precisione e affidabilità richiesto dalle tecnologie new age.
Applicazioni specifiche dell'EDM a filo
L'EDM a filo è diventato la chiave per operazioni di precisione e di dettaglio intricate in vari settori Alcune delle sue applicazioni ampiamente conosciute sono
Industria aerospaziale
Il settore aerospaziale considera Wire EDM indispensabile per la fabbricazione di pale di turbine, ugelli iniettori di carburante e altre parti complesse del motore Una tolleranza di ±0,0001 pollici consente il rivestimento interno delle massime prestazioni e sicurezza nelle applicazioni aerospaziali Essendo più incline verso materiali più leggeri come titanio e superleghe, Wire EDM assume importanza per il taglio di materiali che sfidano i metodi di lavorazione tradizionali.
Produzione di dispositivi medici
L'EDM a filo è fondamentale nella produzione di dispositivi medici complessi, inclusi strumenti chirurgici, impianti e stent. L'EDM a filo può lavorare con precisione materiali in acciaio inossidabile e nitinol, il che è fondamentale nell'ingegneria biomedica. Ad esempio, la capacità di microlavorazione di Wire EDM rende possibile la fabbricazione di collimatori multifoglia altamente complessi, vitali nei sistemi di radioterapia all'avanguardia.
Industria automobilistica
Utilizzato nella produzione di qualsiasi cosa, dai componenti del motore ai componenti della trasmissione, Wire EDM è ampiamente applicato nella produzione automobilistica Aiuta nella produzione di parti con elevata resistenza e danni termici minimi, rendendole durevoli Con la rapida adozione di veicoli elettrici (EV), l'alloggiamento della batteria e i componenti del gruppo propulsore richiedono design complessi e tolleranze precise, rendendo Wire EDM uno strumento prezioso nella tecnologia automobilistica.
Produzione di utensili e produzione di stampi
Una delle più antiche e significative applicazioni dell'EDM a filo nella realizzazione di utensili e matrici prevede la creazione di stampi di alta generazione, utensili da taglio di precisione e matrici per stampaggio Queste matrici e stampi devono essere riproducibili in modo molto accurato perché le industrie che dipendono da essi saranno impegnate nella produzione di volumi elevati. Quelle industrie spazierebbero dall’elettronica ai beni di consumo.
Taglio Wafer Silicio ed Elettronica
Gli elettroerosione a filo sono sempre più utilizzati nell'industria elettronica per tagliare wafer di silicio in forme precise per componenti a semiconduttore Con la necessità di dispositivi più piccoli e compatti, la capacità di Wire EDM di tagliare accuratamente materiali fragili è diventata indispensabile nella produzione di massa di elettronica Secondo i dati del settore, il mercato globale dei semiconduttori, che dovrebbe raggiungere oltre $1 trilioni entro il 2030, fa molto affidamento su tali progressi produttivi.
L'EDM a filo è uno strumento altamente versatile e indispensabile, che offre soluzioni all'avanguardia alle industrie che richiedono prestazioni precise e affidabili Questa flessibilità gli ha permesso di rimanere all'avanguardia nella manutenzione sia della produzione tradizionale che delle tecnologie emergenti, con continui miglioramenti nell'automazione e nella produttività.
Elemento elettrodi a filo nella produzione di parti metalliche
L'EDM a filo è un processo rivoluzionario nella produzione di parti metalliche complesse, che offre i massimi livelli di precisione, velocità e versatilità Questo processo è il migliore per generare geometrie complesse e tolleranze estreme che sono altrimenti impossibili con le procedure tradizionali In particolare quando si lavora con materiali duri come titanio, tungsteno e acciai temprati, il filo EDM offre ai produttori la flessibilità di tagliare forme precise senza sollecitare meccanicamente il materiale.
L'EDM a filo è una tecnologia relativamente nuova e, come tale, continua a crescere nei settori aerospaziale, automobilistico e dei dispositivi medici. La sua rilevanza è evidente nella produzione di componenti piccoli e intricati, come pale di turbine, cavità di stampi a iniezione e strumenti chirurgici. Le tecnologie per l'automazione, il controllo intelligente e i processi di produzione adattiva continuano ad avanzare, migliorando la produttività e l'efficienza dei costi nell'EDM a filo, rendendolo una scelta preferita per la produzione ad alto valore.
Con Wire EDM, la capacità di finitura viene mantenuta, consentendo finiture superficiali lisce fino a 0,3 micron, ad esempio, che richiedono dettagli estremi. L'uso di fili conduttivi fini consente un elevato grado di controllo, consentendo una precisione di taglio di ±0,001 mm, che è cruciale in settori quali l'elettronica e l'ingegneria di precisione. Questa capacità mantiene Wire EDM come una delle principali tecniche di produzione contemporanee, in grado di gestire le sfide presenti e future.
Panoramica del processo EDM a filo
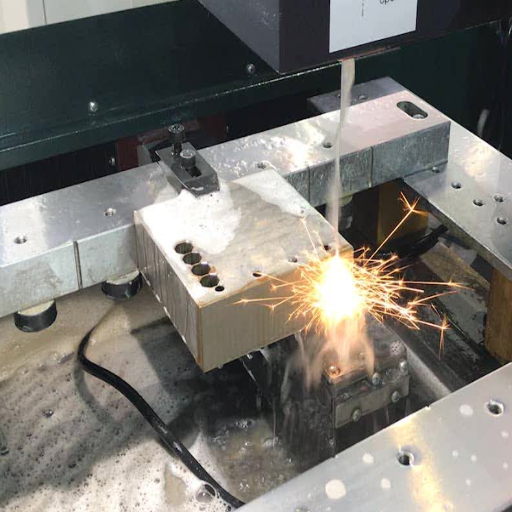
L'EDM a filo è un processo di taglio senza contatto, in cui un sottile filo caricato elettricamente effettua tagli sui materiali con estrema precisione In questo processo, il filo è posizionato vicino al pezzo in lavorazione, consentendo lo scarico di scintille elettriche che generano calore e fondono o vaporizzano il materiale Un flusso continuo di fluido dielettrico viene utilizzato per eliminare i detriti e mantenere la stabilità del processo Questa tecnica viene utilizzata principalmente quando si progettano forme complesse con elevata precisione su materiali complessi o delicati.
Passaggi nel processo Wire EDM
Processo completo di produzione di elettroerosione a filo
- Preparazione del pezzo: Il pezzo viene prima fissato sul piano di lavoro della macchina Gli allineamenti devono essere adeguati e devono essere fissati bene per garantire che il taglio venga eseguito con completa precisione e stabilità. Sebbene sia possibile utilizzare qualsiasi materiale di scelta, deve essere conduttivo per il processo di scarica elettrica.
- Impostazione del filo: Attraverso la macchina viene fornito un filo sottile, elettricamente conduttivo, tipicamente in ottone o rivestito di zinco o rame, a seconda dell'applicazione. I diametri dei fili sono quasi sempre compresi tra 0,001 e 0,012 pollici, variando a seconda della precisione richiesta e della geometria della parte.
- Programmazione del percorso: Il sistema CNC è programmato con il percorso esatto del taglio come definito dal disegno geometrico e dalle specifiche della parte Insieme al filo e ai movimenti del pezzo lungo il percorso programmato sono automatizzati e molto accurati, consentendo la creazione delle forme più complesse.
- Inizia il taglio: Il sistema di scarico filo-elettrico funziona a distanza ravvicinata dal pezzo Il calore intenso si forma a causa della scarica elettrica che fonde o vaporizza il materiale a livello microscopico Non esiste alcun contatto fisico tra il filo e il pezzo durante l'intero processo, riducendo al minimo lo stress meccanico o il danno.
- Applicazione del fluido dielettrico: La zona di taglio viene lavata con acqua ad alta pressione, spesso acqua deionizzata, raffredda il pezzo e stabilizza le scariche elettriche rimuovendo i detriti nella zona di taglio, inoltre previene gli archi elettrici indesiderati.
- Monitoraggio e controllo di precisione: Una gamma di sensori, insieme a un moderno sistema di controllo, tiene traccia dei parametri di processo come tensione, corrente e tensione del filo durante l'intera procedura Le operazioni altamente controllate consentono tolleranze strette fino a ±0,0001 pollici, un livello di tolleranza adatto per la produzione aerospaziale e medicale, nonché per altri settori che richiedono estrema precisione.
- Ispezione e finitura finale: Dopo che il taglio è completo, la parte viene rimossa delicatamente e controllata per garantire che le sue dimensioni siano conformi alle specifiche richieste, Modern Wire EDM può produrre una finitura superficiale da circa 8 a 16 micropollici, eliminando la necessità di operazioni di finitura secondarie Alcune pochissime applicazioni, tuttavia, potrebbero richiedere una lucidatura aggiuntiva o un trattamento termico.
L'elaborazione precisa di questa sequenza consente a Wire EDM di offrire alta precisione, grande versatilità ed efficienza massimizzata per progetti complessi in materiali impegnativi come acciai temprati, titanio o carburi I progressi nella tecnologia Wire EDM continuano a migliorare ulteriormente la sua capacità, mantenendola al passo con le esigenze sempre crescenti delle industrie manifatturiere di precisione.
Scegliere il Filo EDM Giusto
Scegliere un filo EDM adatto è essenziale se si vuole ottenere precisione, efficienza ed economicità nel processo Wire EDM Tali elementi di base sono il materiale, il diametro del filo e il rivestimento I fili di ottone sono utilizzati nella maggior parte delle applicazioni grazie alla loro versatilità; tuttavia, i fili rivestiti, come i fili zincati o diffusi, tendono a fornire prestazioni migliori in determinate aree Il diametro del filo varia approssimativamente tra 0,001 pollici e 0,013 pollici I fili più sottili consentono una migliore precisione di taglio per progetti complessi, mentre i fili più grandi o più spessi producono velocità di taglio più elevate I fili rivestiti sono migliori per il lavaggio e la conduttività; quindi, sono abbastanza adatti per esigenze ad alta velocità e alta precisione Considerando questo, la selezione del filo dipende dal materiale da tagliare, dalla finitura superficiale richiesta o dalla complessità del design Verifica le specifiche e la verificabilità per garantire la compatibilità con i requisiti della macchina e del progetto.
Fattori che influenzano l'efficienza dell'EDM del filo
L'efficienza del processo WEDM (Wire Electrical Discharge Machining) dipende dall'effetto sinergico di variabili quali parametri della macchina, tipo di filo e condizioni di lavoro Alcune di queste variabili sono
Materiale e rivestimento del filo
I materiali del filo di qualità superiore, come ottone, fili rivestiti o compositi, possono migliorare la velocità e la precisione di taglio I cavi rivestiti di zinco, ad esempio, offrono una migliore conduttività e lavaggio, che a sua volta si traduce in un taglio più rapido e una finitura più fine.
Condizioni di taglio
Spessore, durezza e tipo di materiale offrono le variazioni più significative all'efficienza Il taglio più rapido è concesso a materiali più morbidi, mentre i materiali più duri o spessi richiedono un equilibrio tra maggiore potenza e precisione per prevenire errori o eccessiva usura del filo.
Impostazione Macchina
Le impostazioni della scintilla, la pressione di lavaggio e il controllo della tensione dovrebbero idealmente essere ottimizzati in ogni momento per la massima precisione e velocità nel processo di lavorazione Un'applicazione errata causerebbe rotture del filo o ridurrebbe la precisione.
Sciacquo e rimozione dei detriti
L'efficiente lavaggio dei detriti dalla zona di taglio consente la massima generazione e accumulo di scintille, il che migliora il processo di taglio. Il lavaggio ad alta pressione può consentire un lavoro continuo ad alte prestazioni, mentre la filtrazione di scelta dovrebbe essere accettabile.
Temperatura e Stabilità
Considerando argomenti ambientali come i cambiamenti di temperatura possono influenzare la stabilità e la precisione delle macchine Se l'ambiente rimane controllato, si dovrebbe ridurre la dilatazione termica e limitare il numero di ripetizioni di qualità.
Se questi sono ben gestiti, prevarranno una maggiore precisione, tempi di ciclo ridotti e l'efficienza complessiva nel lavoro Wire EDM. In base al materiale, alla complessità del progetto e alla qualità di output desiderata, ogni lavoro dovrebbe avere impostazioni e parametri personalizzati.
Sviluppi della tecnologia EDM
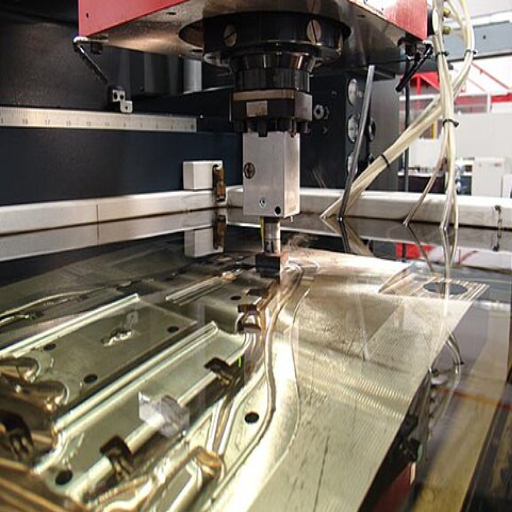
I recenti progressi sono principalmente incentrati sull'automazione per aumentare l'efficienza e la precisione Oggi i sistemi automatizzati sono dotati di sensori intelligenti, monitoraggio in tempo reale, controlli adattivi e processi di lavorazione ottimizzati per ridurre al minimo l'intervento umano Questi miglioramenti si traducono nella minimizzazione di tolleranze, errori e, in definitiva, operazioni infruttuose, evolvendosi così in un EDM più affidabile ed economico.
Progressi nella tecnologia Wire EDM
Il processo Wire EDM è in continua evoluzione per migliorare la precisione, l'efficienza e la compatibilità dei materiali Lo sviluppo di macchine più recenti con diametri dei fili più fini consente la lavorazione di componenti complessi e precisi I sistemi dinamici di controllo della tensione dei fili e l'automazione della filettatura stanno stabilendo nuovi standard di stabilità operativa riducendo anche i tempi di fermo macchina Le macchine Wire EDM sono ora dotate di software di lavorazione multiasse in grado di gestire geometrie complesse e ottenere finiture superficiali superiori Le innovazioni comprendono anche l'ottimizzazione del fluido dielettrico e alimentatori attenti all'ambiente, due metodi che riducono sia l'impatto ambientale che il costo di funzionamento, rendendo così Wire EDM uno strumento accettato ma in crescita in settori come quello aerospaziale, medico e della produzione automobilistica.
Tendenze future nella lavorazione a scarica elettrica
Il futuro della tecnologia EDM
Guardando al futuro, considero le tendenze future nella lavorazione a scarica elettrica più verso una maggiore automazione, precisione e sostenibilità L'IA e l'apprendimento automatico garantirebbero sistemi EDM più innovativi con autocorrezione, riducendo così al minimo gli errori e massimizzando l'efficienza Inoltre, le innovazioni della scienza dei materiali e della tecnologia degli elettrodi renderanno l'intero processo più veloce e meno costoso, D'altra parte, la sostenibilità sarà sempre più considerata, con sistemi efficienti dal punto di vista energetico e fluidi dielettrici ecologici che si faranno strada Insieme, tutti questi aspetti orientati allo sviluppo allungheranno l'EDM ben oltre i suoi confini attuali, adattandolo alle industrie moderne in continua evoluzione.
Confronto dell'EDM a filo con altri metodi di taglio
Una delle caratteristiche uniche che distingue Wire EDM è la sua capacità di tagliare forme complesse e piccole con precisione in materiali duri, senza contatto tra l'utensile e il pezzo. La fresatura rappresenta metodi di taglio tradizionali, in cui il contatto con la superficie può sviluppare sollecitazioni meccaniche.
| Metodo di taglio | Vantaggi | Migliori Applicazioni | Limitazioni |
|---|---|---|---|
| Elemento elettroerosione a filo | Estremamente preciso, taglia materiali duri, nessuna sollecitazione meccanica, geometrie complesse | Materiali duri, forme intricate, tolleranze strette, materiali conduttivi | Velocità di taglio più lenta, limitata ai materiali conduttivi, costi più elevati |
| Taglio Laser | Taglio più veloce, buono per materiali sottili, produzione di volumi elevati | Lamiera, materiali sottili, produzione di massa | Meno preciso di Wire EDM, zone colpite dal calore |
| Taglio Waterjet | Materiali versatili, nessun effetto termico, buona precisione | Materiali sensibili al calore, sezioni spesse, materiali vari | Più lento del laser, meno preciso del Wire EDM per i dettagli fini |
| Fresatura Tradizionale | Rimozione veloce del materiale, versatile, conveniente | Lavorazione generale, parti più grandi, produzione di volumi elevati | Stress meccanico, usura degli utensili, complessità limitata |
Rispetto al taglio laser, Wire EDM è più preciso e può creare una geometria complessa con tolleranze più strette Tuttavia, il taglio laser è leggermente più veloce ed è più adatto per materiali più sottili e richieste di produzione ad alto volume.
Il taglio a getto d'acqua funziona meglio per gli elettroerosione a filo grazie alla precisione e alla finitura superficiale, soprattutto se si considera il lavoro dettagliato, al contrario, il getto d'acqua è più versatile, poiché può tagliare una più ampia varietà di materiali senza comprometterne l'integrità strutturale, compresi alcuni materiali termici sensibili.
Ci sono alcuni aspetti negativi in tutti i metodi, quindi l'EDM a filo rimane il metodo preferito nei casi in cui è necessario considerare precisione, forme complesse, materiali duri o materiali conduttivi.
Conclusione
Il taglio EDM a filo rappresenta un apice della tecnologia di produzione di precisione, offrendo precisione e versatilità senza pari per componenti complessi e ad alta tolleranza, anche se potrebbe non essere il metodo di taglio più veloce disponibile, la sua capacità di lavorare materiali duri con eccezionale precisione, creare geometrie intricate senza stress meccanico e ottenere finiture superficiali superiori lo rende indispensabile nei settori in cui qualità e precisione sono fondamentali.
La tecnologia continua ad evolversi con i progressi nell'automazione, nell'integrazione dell'IA e nelle pratiche sostenibili, garantendo la sua rilevanza nei futuri paesaggi produttivi, dalle pale delle turbine aerospaziali agli impianti medici, dalle parti di precisione automobilistiche ai componenti elettronici, Wire EDM ha dimostrato il suo valore in diverse applicazioni.
Per i produttori che considerano Wire EDM, la chiave sta nel capire quando le sue capacità uniche si allineano ai requisiti del progetto, mentre i costi operativi e di investimento iniziali possono essere superiori ai metodi convenzionali, la precisione, la qualità e la ridotta necessità di operazioni secondarie spesso giustificano l'investimento per applicazioni critiche.
Poiché le richieste di produzione continuano a spingersi verso una maggiore precisione, complessità e sfide relative ai materiali, Wire EDM è pronta a soddisfare queste esigenze in evoluzione, consolidando la sua posizione di strumento essenziale nel toolkit di produzione avanzato.
Fonti di riferimento
3. Progettazione e produzione di ottimizzazione della topologia digitale basata sul metodo Level Set
Domande frequenti (FAQ)
Quali sono i vantaggi e gli svantaggi del taglio EDM a filo?
Quando si tratta di taglio EDM a filo, offre precisione e versatilità per disegni intricati Il taglio EDM a filo presenta i suoi vantaggi, tra cui l'alta precisione, la capacità di tagliare forme complesse e il minimo spreco di materiale D'altra parte, i suoi svantaggi possono includere costi più elevati rispetto ai metodi di taglio tradizionali e un tempo più lungo per completare un lavoro, in particolare all'aumentare dello spessore del materiale.
Come funziona il processo wire-EDM?
Nel processo filo-EDM, un filo metallico sottile viene utilizzato come elettrodo per tagliare il pezzo Le minuscole scariche elettriche tra il filo e il metallo conduttivo da tagliare generano alte temperature che fondono e vaporizzano il metallo, facilitando la formazione di tagli precisi lungo il percorso del filo.
Quali sono le applicazioni tipiche dell'EDM a filo?
Il Wire-EDM è utilizzato principalmente in settori in cui è necessaria un'elevata precisione, tra cui quello aerospaziale, automobilistico e della produzione di stampi. È adatto per la produzione di geometrie complesse, caratteristiche sofisticate e dettagli fini, che possono rappresentare sfide per le macchine convenzionali.
Come si confronterebbe l'EDM a filo con il solito stile di EDM?
L'EDM a filo differisce dall'EDM principalmente in termini di metodi di taglio Mentre l'EDM a filo utilizza un filo continuo di filo metallico, l'altro stile di EDM utilizza un elettrodo solido L'EDM a filo è quindi più adatto per tagliare sezioni sottili e ottenere tolleranze strette, mentre l'EDM convenzionale è più adatto per la rimozione di massa.
Perché lo spessore del filo è importante nell'EDM del filo?
Nell'EDM a filo, lo spessore dell'elettrodo a filo è vitale in quanto influisce sulla velocità di taglio, sulla precisione di funzionamento e sulla qualità del taglio. Quindi, un filo più sottile, ad esempio un filo metallico 0,004", consente un taglio più intricato con fili spessi utilizzati per una rimozione più rapida del materiale in applicazioni meno impegnative.
Quali sono gli svantaggi di filo EDM?
L'EDM a filo presenta diversi svantaggi, tra cui una velocità di taglio più lenta rispetto ad altri metodi, come il taglio laser, e la necessità di macchine specializzate. Il taglio a filo può anche essere più costoso del costo dell'elettrodo a filo e della manutenzione delle macchine EDM.
Le macchine per elettroerosione a filo possono eseguire l'elettroerosione per perforazione di fori
Sì, alcune macchine per elettroerosione a filo sono in grado di eseguire l'elettroerosione a perforazione di fori I fori prodotti sono incredibilmente accurati, soprattutto nei materiali duri Questo lo rende più versatile dell'elettroerosione a filo nelle operazioni di taglio, poiché ora può anche eseguire operazioni di perforazione come parte della produzione di elettroerosione.
In che modo la filettatura automatica del filo aiuta a semplificare l'EDM del filo?
La filettatura automatica del filo aiuta a semplificare l'EDM del filo riducendo i tempi di inattività causati dal caricamento manuale del filo. Ciò garantisce un funzionamento continuo, poiché il taglio non mancherà mai del filo, un vantaggio per gli ambienti di produzione con volumi relativamente elevati.



