














Lavorazione a scarica elettrica (EDM) e Wire Cut EDM costituiscono tecniche rivoluzionarie che hanno modificato termodinamicamente i moderni processi di produzione, consentendo la massima precisione e disegni intricati Questi due possono per certi aspetti essere spesso utilizzati come sinonimi, ma hanno obiettivi diversi e lavorano su principi diversi Quindi, comprendere la distinzione tra EDM e Wire Cut EDM è essenziale per i produttori e gli ingegneri che cercano di massimizzare l'efficienza e selezionare il metodo di lavorazione corretto per le rispettive esigenze Questo articolo cerca di delimitare i due dando informazioni sulla loro applicazione e usi ottimali e quindi la loro rappresentazione verso la lavorazione di precisione.
Introduzione all'EDM e all'EDM a filo
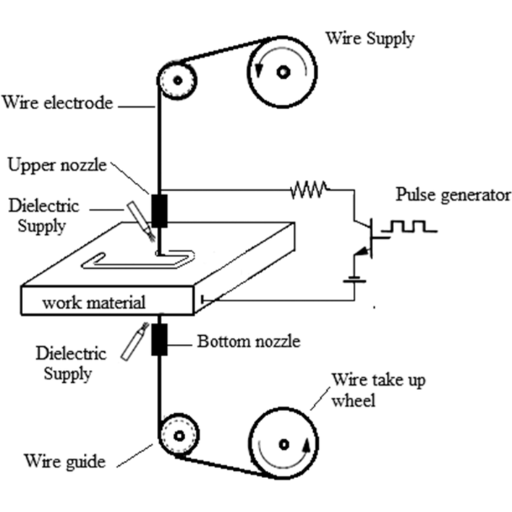
Che cosa è EDM?
La Lavorazione a Scarico Elettrico, chiamata semplicemente EDM, è un metodo di lavorazione non convenzionale che forma o taglia i metalli per mezzo di scariche elettriche Questo metodo è più adatto per la lavorazione di materiali duri e per progetti molto fini e dettagliati che l'approccio tradizionale della lavorazione difficilmente può realizzare Le scintille elettriche vengono generate in modo intermittente tra un gruppo elettrodico che funge da utensile e il gruppo di pezzi come oggetto su cui lavorare, entrambi immersi in un fluido dielettrico, che può essere olio o acqua deionizzata Queste scariche erodono il materiale dalla superficie del pezzo, dando così forma al pezzo come da specifiche desiderate.
Il funzionamento di EDM di qualsiasi materiale conduttivo con estrema precisione, con accuratezze accettate fino ai limiti di ±0,0005 pollici, rimane una delle caratteristiche distintive dell'EDM. Per questo motivo, la produzione esistente di aerospaziali, automobili e dispositivi medici potrebbe ecc., per soddisfare i loro requisiti applicativi Un altro grande vantaggio di EDM è che può formare geometrie complesse, angoli acuti e cavità fini evitando sollecitazioni meccaniche, rendendolo fondamentale per garantire adeguati standard di qualità.
Statistiche recenti, anche se in qualche modo non verificate, stimano le dimensioni del mercato globale ECM a 3,6 miliardi di dollari circa nel 2022, che, guidate dai progressi nell’automazione e dalla domanda di componenti di precisione, registreranno una crescita costante. Convenzionalmente, gli attuali sistemi EDM sono dotati della capacità di controllo CNC e software migliorato che consente tempi di elaborazione ridotti e maggiore efficienza. Tutti questi progressi sostengono la rilevanza dell'EDM nel mondo della produzione e dell'ingegneria di precisione, che continua ad evolversi.
Che cosa è Wire EDM?
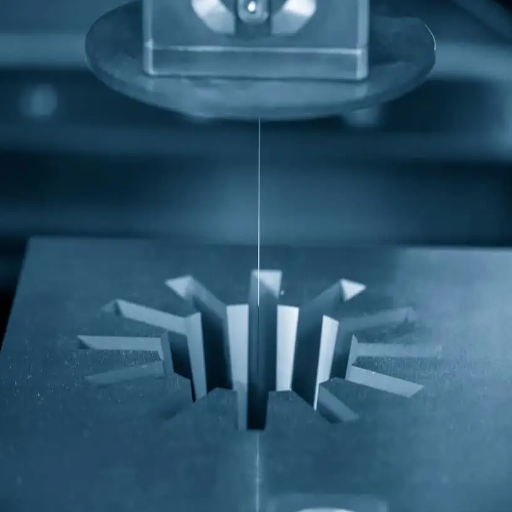
La lavorazione a scarica elettrica a filo (Wire EDM) è un metodo di produzione preciso che fa uso di scariche elettriche (scintille) per tagliare meticolosamente i materiali conduttivi in una varietà di forme e design Il processo utilizza un sottile utensile da taglio a filo caricato elettricamente, solitamente in ottone o molibdeno Non c'è contatto fisico tra il filo da taglio e il pezzo in lavorazione e la rimozione del materiale avviene quando si sviluppano scintille ad alta frequenza tra l'utensile a filo e il substrato, il tutto immerso in un fluido dielettrico che mantiene il processo stabile e lava via i detriti.
L'EDM a filo è così molto ricercato nei settori in cui la precisione deve essere mantenuta al massimo livello, come quello aerospaziale, medico, automobilistico, della produzione di utensili e delle matrici. Principalmente, viene impiegato nella realizzazione di geometrie e componenti complessi che richiedono tolleranze estremamente strette e sono troppo delicati per la lavorazione con metodi convenzionali.
CAGR previsto: 6.5% dal 2023 al 2030.
Si stima che il mercato dell'EDM Wire stia crescendo con un notevole potenziale di crescita derivante dagli sviluppi tecnologici che comprendono controlli automatizzati, capacità multiasse e materiali per cavi. Gli esperti prevedono che il mercato dell'EDM Wire progredirà con un CAGR di 6,5% durante il periodo 2023-2030, a causa della domanda sempre crescente di componenti di precisione e metodi di produzione economicamente vantaggiosi in vari settori. Ulteriori innovazioni e mutevoli tendenze del mercato contribuirebbero a stabilire l’EDM Wire come strumento indispensabile per l’ingegneria di precisione.
Lavorazione di EDM e Wire EDM
La lavorazione a scarica elettrica e l'EDM a filo sono tecniche di fascia alta impiegate per tagliare e modellare materiali conduttivi con tolleranza precisa L'EDM, come inteso, incide una scarica a scintilla controllata sull'elettrodo caricato elettricamente e sul pezzo che rivaleggia con la natura di una scarica elettrica Questa scintilla si scheggerà ed eroderà i materiali, formando tracce o forme intricate senza esercitare effettivamente alcuna forza meccanica su di essi L'incidenza è quella di un fluido dielettrico che svolge il suo compito di isolante e refrigerante e rimuove i detriti contemporaneamente Tutto ciò garantisce un grado più elevato di precisione ed efficienza.
Nel metodo Wire EDM si utilizza un filo molto sottile attraverso il quale viene applicata una tensione, solitamente ottone o altra lega conduttrice, per un'elevata precisione nella ritagliatura di una forma Poiché l'azione di taglio avviene tramite scariche, il filo non tocca mai effettivamente il pezzo. Wire EDM si rivolge a progetti molto intricati, tolleranze strette e geometria complessa con diametri del filo da circa 0,008 a 0,015 pollici. Il processo, quindi, è una diagnostica molto orientata alla precisione e alla produzione per la produzione aerospaziale, automobilistica e di dispositivi medici.
Secondo dati recenti, la tecnologia di lavorazione si è evoluta con una maggiore velocità di taglio, materiali a filo sottile e programmazione automatica. Ad esempio, la moderna macchina Wire EDM presenta una tolleranza molto fine inferiore a ±0,001 mm e il filo potrebbe tagliare uno spessore del materiale superiore a 300 mm. Inoltre, l'integrazione del software associato ai sistemi CAD/CAM ha reso il processo più semplice e quindi ridotto i tempi di consegna e una maggiore flessibilità di progettazione nella produzione. Le osservazioni indicano come Wire-EDM sia sempre più favorito per la produzione commerciale di microcomponenti per elettronica e strumenti chirurgici che richiedono un grado di precisione più elevato e quindi, poiché tali applicazioni sono attive in vero senso, il mercato cresce, e quindi ci sono vantaggi dalla classe commerciale nel rendere Wire-EDM parte integrante nel futuro della produzione.
Differenze principali tra EDM e Wire EDM
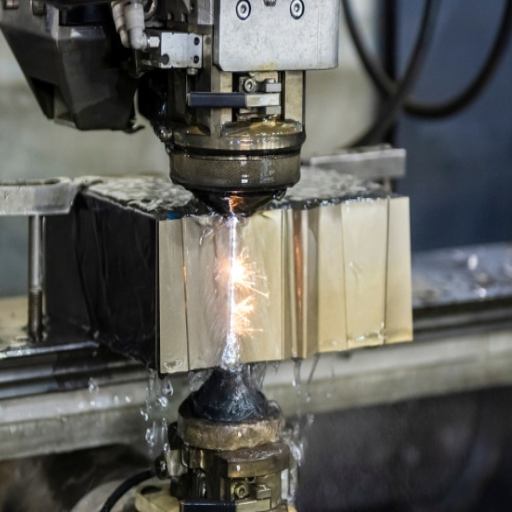
Confronto Funzionalità
| Aspetto | Edm tradizionale | Elemento elettroerosione a filo |
|---|---|---|
| Tipo Elettrodo | Elettrodo sagomato (rame, grafite) | Filo sottile (ottone, molibdeno) |
| Metodo di taglio | Erosione mediante elettrodo sagomato | Taglio continuo del filo |
| Livello di precisione | ±0,0005 pollici | ±1 micron |
| Finitura Superficie | Bene | Eccellente (0,1 micron RA) |
| Migliori Applicazioni | Stampi, cavità, modelli | Muore, parti aerospaziali, microcomponenti |
Sia i materiali tagliati EDM che Wire EDM per mezzo di scarica elettrica Mentre comune ad entrambi è un intensificatore, il funzionamento e l'applicazione effettivi delle macchine sono totalmente diversi L'EDM funzionante è un tipo convenzionale costituito da un elettrodo sagomato per corrodere il materiale, con lavori di fabbricazione di stampi o cavità o intricati modelli che si adattano meglio ai materiali conduttivi di grado pesante L'EDM a filo, al contrario, funziona con un filo sottile molto sottile, normalmente ottone o rame, come un elettrodo che taglia lungo un percorso programmato, un po' simile a una sega a nastro ma molto più preciso.
È generalmente accettato che le macchine Wire EDM eccellono nella produzione di parti complesse che richiedono tolleranze strette e geometrie intricate: matrici, parti aerospaziali e micro-componenti per l'elettronica L'EDM Wire ha raggiunto il massimo livello di precisione, consentendo una tolleranza di ±1 micron con una finitura superficiale che raggiunge il livello RA di 0,1 micron, servendo così le industrie che richiedono estrema precisione.
In alcuni casi, un elettroerosione tradizionale potrebbe non funzionare a causa dei suoi limiti per quanto riguarda determinati angoli su geometrie complesse poste dall'elettrodo, mentre l'elettroerosione a filo non solo li gestisce con facilità ma è molto capace per tagli diritti e conici. Secondo ulteriori sviluppi, l'elettroerosione a filo viene sempre più utilizzata per il contornatura 3D, che consente cicli di produzione più rapidi e rapidi con meno sprechi di materiale rispetto ai metodi di lavorazione convenzionali.
Secondo le attuali tendenze del mercato, l'industria globale dell'EDM dovrebbe crescere a un CAGR di 4,9% tra il 2023 e il 2030, con l'EDM Wire ampiamente adottato per una maggiore versatilità da parte delle industrie Sebbene questa metodologia debba il miglior grado di interesse e spinta da parte del settore della produzione automobilistica, con l'intenzione di utilizzare l'EDM Wire per migliorare la precisione e ridurre i costi di lavorazione sugli standard tecnologici.
Principi di lavoro
Secondo il principio dell'EDM, i materiali vengono rimossi per mezzo di scariche elettriche, sia l'elettrodo che il pezzo sono immersi in un fluido dielettrico che possiede proprietà adatte a prevenire la scintilla, come acqua deionizzata o olio Quando si stabilisce una differenza di potenziale tra l'elettrodo e il pezzo, il dielettrico si rompe e agisce come una scintilla elettrica Fornisce un riscaldamento molto intenso che scioglie e vaporizza minuscole particelle di materiale del pezzo Il fluido dielettrico lava quindi via particelle e detriti, consentendo la formazione di schemi intricati o ritagli.
Ultimo progresso: integrazione dell'intelligenza artificiale e dell'apprendimento automatico nei sistemi EDM per una migliore automazione e accuratezza dei processi Gli EDM a filo avanzati possono tollerare ±0,001 mm e vengono quindi utilizzati ovunque sia richiesta ultra-precisione, in particolare la produzione di dispositivi aerospaziali e medici.
Inoltre, si stanno sviluppando sviluppi alla pari con l'infusione di sistemi AI e ML nel sistema EDM per una migliore automazione del processo e della precisione Secondo gli ultimi dati di settore disponibili da Search, gli EDM a filo avanzati possono tollerare ±0,001 mm, dando loro indispensabilità in settori ultra precisi come la produzione aerospaziale e di dispositivi medici Il mondo EDM ha visto negli ultimi anni una certa preoccupazione per i fluidi dielettrici verdi e le macchine ad alta efficienza energetica Questi miglioramenti nei processi EDM sotto la cappa consentono loro di fabbricare sistemi di produzione giganteschi ad alte velocità, senza compromessi su precisione e qualità.
Industrie con applicazioni particolari
1Industria aerospaziale
Nel settore aerospaziale, l'EDM trova ulteriori applicazioni nella produzione di pale di turbine, iniettori di carburante e parti complicate del motore Poiché gli acciai legati duri come il titanio o le superleghe a base di nichel richiedono lavorazioni meccaniche, questi processi necessitano di tolleranze molto sottili e fissano l'EDM negli standard. Ad esempio, i canali delle pale delle turbine devono essere mantenuti molto strettamente nelle tolleranze e sono progettati in modo complesso per migliorare il flusso d'aria, che è abbastanza ben ottenuto dall'EDM. È stato inoltre rivelato in un rapporto di settore del 2023 che, a causa dell'aumento delle produzioni di velivoli a basso consumo di carburante e di progetti di motori complicati, si prevede che il mercato dell'EDM aerospaziale registrerà un tasso di crescita di CAGR 5.2%.
L'EDM è un processo che mantiene sostenibile la produzione aerospaziale ottimizzando l'utilizzo dei materiali e consentendo una certa generazione di rifiuti. Pertanto, ha lo scopo generale delle industrie nel ridurre al minimo le proprie impronte sull'ambiente e ottimizzare l'uso delle risorse. Pertanto, l'EDM è lo strumento delle innovazioni aerospaziali presenti e future.
2Produzione di dispositivi medici
Questo processo trova le sue profonde applicazioni nella produzione di strumenti medici e impianti altamente complessi, come strumenti chirurgici, stent e impianti ortopedici. Assicura che gli strumenti forgiati principalmente in acciaio inossidabile, cobalto-cromo e titanio siano in grado di soddisfare i rigorosi standard di qualità stabiliti dalle autorità di regolamentazione. Recentemente sono state molto richieste diverse applicazioni micro-EDM, in cui parti complesse arrivano fino all'utilizzo per microcateteri e componenti di valvole cardiache. Il progresso nelle innovazioni tecnologiche sanitarie ha portato il mercato dell’EDM medico a $2,1 miliardi nel 2022.
3Industria automobilistica
All'interno delle industrie automobilistiche, l'EDM trova il suo utilizzo nella fabbricazione di parti come ugelli per iniettori di carburante, parti di trasmissione o stampi per un materiale leggero ma resistente Con l'ascesa dei veicoli elettrici (EV), l'EDM è sempre più utilizzato per produrre molte delle parti di precisione che entrano nei motori EV e nei sistemi di batterie. Ciò è abbinato a una previsione di MarketsandMarkets nel 2023, che prevedeva una crescita costante del mercato dell’EDM automobilistico insieme all’espansione del settore dei veicoli elettrici, andando oltre il valore di $1,8 miliardi entro il 2027.
Inoltre, l'EDM è garantito per essere più sotto le pratiche di produzione automobilistica sostenibile Considerando l'utilizzo dei materiali e le norme di spreco, l'EDM aderisce alle rigorose normative ambientali e agli impegni delle aziende verso la neutralità del carbonio e il business sostenibile, ingegnerizzando componenti ad alta efficienza energetica, riduce ulteriormente la domanda di energia dei veicoli ed è quindi considerata come una delle tecnologie fondamentali in trasformazione per l'industria automobilistica.
4Industria Elettronica
La miniaturizzazione dei gadget elettronici richiede metodi di lavorazione di precisione, incluso l'EDM, per fabbricare componenti come connettori, microchip e stampi a passo fine L'EDM a filo è più adatto ai requisiti di precisione dei settori dei semiconduttori e dell'elettronica di consumo Si prevede che la crescente domanda di dispositivi 5G e dispositivi indossabili aumenterà l'utilizzo dell'EDM sul campo, che si prevede assisterà a una crescita sostanziale dal 2020 al 2025.
La continua evoluzione dell'EDM mostra l'unicità dei problemi incontrati da ciascun settore, sottolineando così quanto l'EDM sia versatile e utile nel panorama manifatturiero odierno.
5Produzione di utensili e stampi
La produzione di utensili e matrici è diventata ampiamente impegnativa a causa delle sue applicazioni nella produzione di componenti precisi e di buona qualità per diversi settori come quello automobilistico, aerospaziale, medico e dei beni di consumo. La progettazione e la produzione sono dirette alla costruzione di strumenti specializzati, matrici, stampi e dispositivi necessari per la modellatura e la formatura dei materiali nei prodotti finiti.
L'integrazione delle tecnologie CAD/CAM con l'ingegneria della realizzazione di utensili e matrici ha fornito grandi opportunità per consentire la produzione di progetti complessi con precisione di saldatura La produzione di veicoli elettrici deve aumentare la domanda di componenti di alta precisione nella produzione avanzata; nel corso del 2023-2030, il mercato globale degli utensili e delle matrici è infatti previsto con un CAGR di 7%-9%.
Crescita del mercato degli utensili & Die: 7%-9% CAGR (2023-2030)
Se la lavorazione e le matrici sono realizzate in carburo di tungsteno e ceramica avanzata, che sono considerati materiali ad alte prestazioni, il processo diventa più durevole ed efficiente, riducendo così i tempi di inattività, oltre a fornire una produzione più rapida Oltre ai metodi convenzionali, l'integrazione della produzione di utensili e matrici ora coinvolge quelli della produzione additiva o della stampa 3D per una prototipazione più rapida e tempi di consegna ridotti.
Con l'intento di uno sviluppo sostenibile, i processi di realizzazione di utensili e matrici vengono rinnovati per ottimizzare l'uso del materiale e quindi ridurre gli sprechi, come richiesto dagli standard ambientali contemporanei. I mezzi di automazione delle macchine e il monitoraggio in tempo reale vengono utilizzati per aumentare il livello di efficienza e garantire una qualità coerente con standard molto severi degli ambienti di produzione attuali.
Vantaggi e svantaggi delle tecniche EDM
Precisione e Precisione
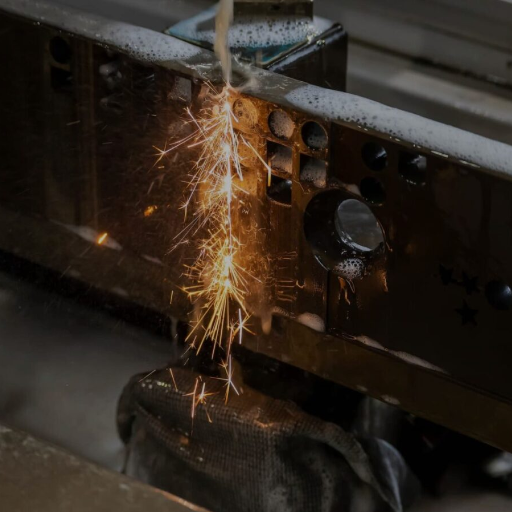
L'EDM è famoso per effettuare tagli molto precisi e accurati; quindi, grandi processi di produzione che richiedono tolleranze rigorose lo utilizzano Secondo le osservazioni attuali, una macchina EDM può mantenere una tolleranza di più o meno 0,0001 pollici, che è il fattore che diventa cruciale, ad esempio, nel settore aerospaziale, nelle apparecchiature mediche e nell'elettronica, dove anche la minima deviazione può significare un'enorme differenza nelle implicazioni.
Il taglio dei materiali di EDM è un processo di taglio senza contatto che utilizza l'energia termica per erodere il materiale, consentendo di formare ripetutamente forme complesse e complesse mantenendo la precisione. Questa precisione è particolarmente necessaria quando materiali duri, come titanio, tungsteno e ceramica, devono essere lavorati, poiché questi materiali sono molto difficili da lavorare con i tradizionali mezzi di lavorazione.
Velocità ed efficienza
L'EDM è diventato il mezzo più veloce ed efficiente per ottenere la produzione Gli sviluppi nelle tecnologie di automazione e controllo consentono ai sistemi EDM di lavorare a velocità di taglio ancora più elevate e di mantenere una precisione maggiore rispetto a quelle ottenibili con i metodi convenzionali, ad esempio, l'EDM a filo nel contesto moderno è in grado di tagliare a una velocità di 500 mm²/min, aumentando di molto il tempo di ciclo per componenti complicati.
Inoltre, è stato dimostrato che tale progresso dei CNC ottimizza le operazioni EDM, con recenti statistiche che suggeriscono come tali Per cominciare, i CNC avanzati nelle operazioni EDM automatizzano la generazione di percorsi utensile, riducendo così i tempi di configurazione brevi Successivamente, con l'istituzione della produzione lights-out, le operazioni possono proseguire con un'interfaccia umana pari a zero Secondo un rapporto Global Market Insights pubblicato nel 2023, l'automazione nell'EDM ha portato a un aumento del rendimento di 15% nelle operazioni nei settori aerospaziale e automobilistico.
Compatibilità con i costi con i materiali
Uno dei vantaggi più vitali della Lavorazione a Scarico Elettrico (EDM) deriva dalla produzione di componenti molto precisi a costi molto minori, a differenza di quanto avviene nella lavorazione con metodi convenzionali, l'EDM non richiede le spese di attrezzaggio o i lunghi tempi di messa a punto. Apparecchiature EDM oggi è dotato di tecnologia a risparmio energetico, che riduce notevolmente il consumo energetico e i costi operativi col passare del tempo Gli studi hanno dimostrato, infatti, che l'utilizzo di fluidi dielettrici avanzati combinato con un migliore tempo di taglio della macchina può ridurre i costi di produzione fino a 20%, rendendo così l'EDM attraente nei costi per settori come la produzione aerospaziale, automobilistica e di apparecchiature mediche.
I metodi di scarica elettrica funzionano bene in termini di compatibilità dei materiali in quanto sono in grado di lavorare una vasta gamma di materiali che vanno da quelli così resistenti o difficili da tagliare con pareti convenzionalmente sottili a tungsteno, titanio e superleghe che possono essere lavorati con facilità per massima durata e funzionalità in applicazioni impegnative Inoltre, questi processi possono facilmente estendersi a materiali non comuni nelle discipline ingegneristiche tradizionali, inclusi compositi e ceramiche conduttive. Questa compatibilità definitiva consente ambiti di progettazione più ampi e una migliore applicazione dei materiali, aumentando così il rapporto costo-efficacia della tecnologia EDM.
Oltre a ciò, i sistemi di controllo adattivo, così come ulteriori miglioramenti della tecnologia degli elettrodi, hanno notevolmente aumentato la precisione delle operazioni EDM. L’integrazione CNC, ad esempio, consente di esercitare un maggiore controllo sul processo di lavorazione, producendo una migliore finitura superficiale riducendo allo stesso tempo lo spreco di materiale. Ricerche recenti prevedono che questi miglioramenti tecnici supporteranno la crescita del mercato, con la previsione che le dimensioni del mercato globale supereranno $6 miliardi entro il 2028.
Tale precisione garantisce che tutti i processi di misurazione siano conformi agli standard del settore, accelerando al contempo i tempi di produzione e diventando efficienti in termini di costi e affidabili per la produzione, insieme, questi rendono il processo EDM una tecnologia accurata adattabile essenziale nella fabbricazione di prodotti ad alta tecnologia.
Le tecnologie intelligenti, tra cui IoT e machine learning, hanno ottimizzato i processi EDM Il monitoraggio in tempo reale dell'usura degli elettrodi, dei parametri delle scintille o della qualità del fluido dielettrico consente una manutenzione predittiva, riducendo al minimo i tempi di inattività Tali innovazioni hanno fatto sì che EDM mantenesse la sua posizione non solo come uno dei metodi più veloci per produrre progetti intricati, ma anche efficiente nell'uso delle risorse e conveniente.
Scegliere il giusto metodo EDM
Valutazione dei requisiti del progetto
La selezione di una giusta tecnica di lavorazione a scarica elettrica (EDM) significa essenzialmente una valutazione dei requisiti specifici del progetto che richiedono le massime prestazioni, efficienza in termini di costi e, infine, la fornitura della precisione prevista. Le seguenti considerazioni meritano attenzione:
Tipo e proprietà del materiale
I materiali reagiscono in modo diverso ai processi EDM Ad esempio, materiali più duri come il carburo di tungsteno o il titanio sono ideali per l'EDM a causa della sua capacità di tagliare senza applicare forza meccanica, Al contrario, i materiali morbidi possono richiedere regolazioni nei parametri di lavorazione per prevenire il taglio eccessivo o la combustione del materiale.
Tolleranze e finitura superficiale
L'EDM a filo o alcuni processi specializzati sono essenzialmente necessari quando si affrontano i progetti che richiedono estrema precisione e tolleranza stretta con finitura superficiale critica. Ricerche recenti hanno indicato che tolleranze di ±0,0001 pollici possono essere ottenute mediante l'EDM a filo e viene quindi utilizzato principalmente nella produzione aerospaziale o medica.
Complessità della geometria
Quando un progetto prevede disegni o forme intricati con angoli acuti e cavità profonde, potrebbe essere necessario ricorrere all'EDM Sinker Questo metodo speciale consente agli ingegneri di affrontare geometrie impegnative che gli strumenti convenzionali non sono in grado di gestire adeguatamente.
Volume Produzione
Il volume di produzione determinerà quale EDM scegliere Quindi, nel caso di produzione ad alto volume, sarà meglio automatizzare il sistema EDM con monitoraggio in tempo reale per evitare tempi di inattività e mantenere la coerenza; rapporti recenti mostrano, i sistemi EDM automatizzati possono migliorare l'efficienza di produzione entro 30%.
Vincoli di bilancio
Bilanciare anche le limitazioni di budget operativo rispetto a un'esigenza di progetto è un compito Al contrario, mentre è vero che le macchine EDM sono spesso un esborso di capitale iniziale molto più elevato rispetto ad altri tipi alternativi di lavorazione, il compromesso tra utensili a lungo termine e qualità del prodotto risiede nel fatto che queste macchine sono estremamente precise e lavorano i materiali più duri necessari per la maggior parte dei progetti.
Fattori Ambientali
Con la sostenibilità che diventa un problema di preoccupazione, tenere a mente le apparecchiature che ottimizzano il consumo elettrico o riutilizzano i fluidi dielettrici Le moderne macchine EDM ora vantano caratteristiche di efficienza energetica e possono ridurre il consumo di energia fino a 20%, a seconda del caso studiato.
Dopo aver analizzato completamente i criteri e averli abbinati alla nuova evoluzione delle tecnologie EDM, le organizzazioni selezionano il metodo di lavorazione che meglio si adatterà alle loro esigenze specifiche nel garantire risultati desiderabili con efficienza economica e sostenibilità.
Considerazioni Materiali
La natura del materiale determina in gran parte quanto possa essere efficace ed efficiente la lavorazione a scarica elettrica (EDM) Gli elettrodi nell'EDM sono solitamente materiali aventi elevate conduttività termiche ed elettriche come rame, ottone, grafite e tungsteno Questi materiali, quindi, consentono una lavorazione accurata sotto l'influenza di energia termica ed elettrica estrema coinvolta nel processo.
I materiali dei pezzi adatti per l'EDM sono metalli che sono inerti rispetto al fluido dielettrico o possiedono punti di fusione, durezza o fragilità molto elevati in modo che non possano essere sottoposti a operazioni di lavorazione convenzionali. Ad esempio, titanio, acciaio inossidabile, carburo e superleghe a base di nichel sono lavorate dall'industria aerospaziale, medica e automobilistica mediante EDM.
Ricerche recenti sottolineano che la selezione di materiali fluidi dielettrici ed elettrodi potrebbe raggiungere finiture superficiali ad alta precisione e bassa usura degli utensili Il rapporto tecnico di TechSolve ha dichiarato nel 2023 che illustra l'uso di elettrodi di grafite con oli dielettrici avanzati potrebbe ridurre la rugosità superficiale di quasi 15%, fornendo superfici più precise ai prodotti finiti.
Inoltre, sono in fase di ricerca nuovi metodi nell'EDM di tipo ibrido con l'obiettivo di migliorare l'efficienza di lavorazione per materiali difficili da lavorare. La ricerca ha dimostrato che l'introduzione di polvere di alluminio o carburo di silicio nel dielettrico migliora il tasso di rimozione delle leghe dure di circa 30% e contemporaneamente abbassa l'usura degli elettrodi.
Conoscere le compatibilità materiali riguardanti un certo tipo di elettroerosione è fondamentale per ottimizzare i risultati oltre ad essere sostenuti ed efficienti in termini di costi. Le organizzazioni che praticano la selezione moderna dei materiali saranno probabilmente leader nei mercati competitivi.
Finitura e complessità desiderate
La natura della finitura in EDM dipende fortemente dalla complessità del design della parte e dei materiali selezionati Una buona finitura superficiale è spesso ottenuta quando i parametri come l'energia di scarica, la durata dell'impulso e il trattamento del fluido dielettrico sono ben selezionati I processi avanzati di Osaka hanno rivelato un miglioramento 40% della rugosità superficiale (Ra) quando la polvere di grafite è stata aggiunta al dielettrico, in particolare con geometrie intricate.
Poiché la microlavorazione è estremamente varia con molte variazioni dei nomi dei processi, ad esempio il micro-EDM, è sempre più utilizzato per lavorare parti altamente complesse con microcaratteristiche. Al contrario, il micro-EDM può produrre parti con tolleranze strette fino a ±2 micron per l'industria aerospaziale, della produzione di dispositivi medici e dell'elettronica. Recenti rapporti delle industrie hanno menzionato che con i miglioramenti nei controlli adattivi e nei processi EDM ibridi, c'è stato un ulteriore miglioramento nella precisione della lavorazione e nella risultante finitura superficiale in un'unica configurazione.
Con l'accoppiamento di software di simulazione avanzati, è stata ottenuta la gestione dei tassi di rimozione del materiale rispetto alla complessità desiderata Mostrano che i tempi di lavorazione sono ridotti in media di 20-25%, riducendo l'usura degli utensili preservando l'integrità della superficie Così, queste innovazioni continuano a collocare i metodi EDM come una scelta privilegiata, soprattutto nelle industrie che richiedono la produzione di componenti con alti livelli di affidabilità e ripetibilità.
Domande Frequenti
Queste sono le due divisioni principali della lavorazione a scarica elettrica, con ogni divisione che porta le proprie applicazioni e vantaggi Il filo utilizza un filo metallico sottile come strumento di taglio per tagliare il pezzo con alta precisione, seguendo il contorno della forma su cui lavorare Il metodo è ottimo per la lavorazione CNC per la sua capacità di creare forme più piccole e intricate e dettagli più fini Forme EDM di tipo sinker e crea cavità per le caratteristiche nei materiali Mentre può tagliare più in profondità, un elettroerosione a filo sarà generalmente scelto per una tolleranza più stretta e finiture più lisce Entrambi i metodi trovano la loro strada nel mondo EDM, soddisfacendo le diverse esigenze di lavorazione.
Ci sono macchine EDM impiegate in vari settori con lo scopo specifico di tagliare e rifinire con precisione materiali duri Di solito, queste macchine sono utili per costruire geometrie complicate o per tolleranze molto piccole da parte dell'industria aerospaziale, automobilistica e della fabbricazione di stampi Durante il funzionamento del filo EDM, un filo continuo molto fine passa attraverso materiali conduttivi per creare disegni e forme intricati che difficilmente sarebbero stati considerati con altri percorsi di lavorazione più convenzionali. Ciò rende il filo EDM altamente versatile nella produzione per tagliare acciaio, titanio, bronzo e rame. Con la sua capacità di rampa per la progettazione dettagliata e la levigatura dei bordi, aggiunge molto al livello di finitura di un prodotto.
Quando si confronta l'EDM con l'EDM a filo, molte considerazioni favoriscono l'una o l'altra in termini di applicazione e risultato Per forme tridimensionali e cavità profonde in un pezzo che richiedono un elevato grado di precisione, l'EDM, in particolare l'EDM a platina, è adatto Viceversa, l'EDM a filo viene utilizzato per realizzare contorni intricati e caratteristiche dettagliate, utili per la realizzazione di stampi e pezzi con tolleranze strette. Inoltre, l'EDM a filo può ottenere finiture e dettagli più fini grazie al filo sottile e alla sua azione di taglio controllata. Entrambi i metodi sono desiderabili ma il fattore decisivo tra la scelta dell'uno o dell'altro è il requisito del lavoro di lavorazione.
In generale, l'EDM non può gestire angoli stretti così come l'EDM a filo può Il processo EDM a filo utilizza un elettrodo a filo sottile che si muove con estrema precisione attorno a geometrie complesse e angoli stretti Pertanto, l'EDM a filo è il processo migliore in cui sono richiesti angoli netti e dettagli intricati D'altra parte, l'EDM tradizionale o l'EDM a platina non è in grado di eseguire lavori fini in angoli stretti, principalmente a causa delle restrizioni imposte sulla forma e sul design dell'elettrodo Ogni volta che un progetto richiede angoli fini, stretti e acuti, l'EDM a filo sarebbe preferibile a causa della sua maggiore capacità con caratteristiche così sottili.
Prima della lavorazione con mezzi convenzionali, veniva utilizzato il vero processo EDM Il metodo EDM tradizionale utilizza scariche elettriche tra un elettrodo e un pezzo per rimuovere il materiale Questo processo è ben adatto per metalli duri, lavorando su materiali difficili o per produrre qualcosa con forme complesse che sono altrimenti difficili con mezzi meccanici L'EDM a filo utilizza un utensile da taglio, come un filo o un elettrodo a pistone, per realizzare progetti elaborati producendo scintille tra l'elettrodo e il pezzo Questo è un processo molto preciso e può creare forme e caratteristiche come cavità e fori che altrimenti sarebbero difficili da fare con le macchine utensili Il processo EDM è adatto per realizzare componenti di precisione in molti settori.
Fonti di riferimento
- Università dell'Iowa settentrionale (An Analysis of the Electrical Discharge Machining)
https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4857&context=grp
Questo documento fornisce un'analisi approfondita dei processi EDM, comprese le loro applicazioni e differenze. - California Polytechnic State University (Caratterizzazione della lavorazione a scarica elettrica in acciaio inossidabile 15-5)
https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1174&context=matesp
Uno studio dettagliato sull'EDM, incentrato sulla caratterizzazione dei materiali e sulle tecniche di lavorazione. - Revisione della lavorazione elettrochimica ed elettroscarica dell'Università del Nebraska-Lincoln
https://digitalcommons.unl.edu/cgi/viewcontent.cgi?article=1275&context=mechengfacpub
Questa recensione copre vari metodi EDM, tra cui Wire Cut EDM e le loro applicazioni industriali.



