














Comprendre l'usinage par décharge électrique avec coupe de fil pour une fabrication moderne
Une des méthodes vraiment révolutionnaires que les industries de précision ont dans leur arsenal est l'Electric Discharge Machining avec coupe de fil Pour le dire simplement, câble EDM iS un procédé d'érosion par étincelle électrique utilisé pour produire des coupes excellentes, complexes et précises dans les métaux qui sont difficiles à usiner en utilisant toute autre méthode C'est quelque chose que toute personne dont les industries appartiennent à l'aérospatiale, à l'automobile ou à la fabrication médicale doit comprendre pour rester compétitive Ce blog vise à expliquer les bases du processus, à mettre en évidence les principaux avantages de l'EDM de coupe de fil et à souligner son rôle important dans les applications d'ingénierie modernes, en particulier pour repousser les limites Adoptez la nouvelle vague d'applications d'ingénierie qui sont des ramifications de cette méthode d'usinage, en établissant de manière inquiétante de nouvelles normes dans la fabrication !
Comprendre l'EDM coupé en fil
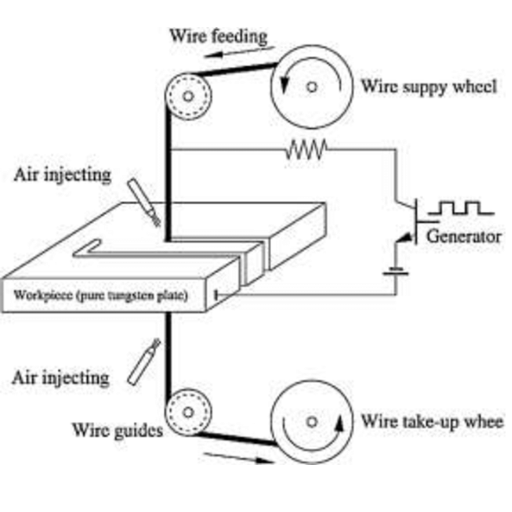
L'usinage par décharge électrique (EDM) par coupe-fil est un procédé de coupe et sans contact exact utilisé pour couper des matériaux conducteurs avec une grande précision Un fil fin, généralement en laiton ou revêtu d'un autre matériau, est utilisé comme électrode pour décharger l'électricité Ces décharges produisent une étincelle contrôlée pour éroder le matériau, permettant la création de formes très complexes et de détails fins L'EDM coupé par fil est adapté à l'usinage de matériaux complexes ou fragiles et est utilisé dans la fabrication de composants pour les industries aérospatiale, automobile et médicale De plus, ce procédé ne met aucune contrainte ni déformation sur le matériau donc il sert à un usage fin pour fabriquer un composant exact.
Définition de Wire Cut EDM
L'EDM Wire Cut, également connu sous le nom d'usinage par décharge électrique par fil, est un procédé de fabrication sans contact principalement utilisé pour la découpe et la mise en forme de précision de matériaux électriquement conducteurs L'opération implique un fil mince sous tension, généralement du laiton, du molybdène ou du cuivre, qui agit comme une électrode pour émettre des décharges électriques à haute fréquence Ces décharges passent entre le fil et la pièce, enlevant la matière et permettant simultanément une coupe excellente et détaillée sans application d'aucune force mécanique.
Spécifications clés de performance :
- Tolérance: ±0,001 mm d'excellence
- Finition de surface : Aussi lisse que 0,1 µm Ra
- Compatibilité matérielle : Acier trempé, carbure, titane
- Applications: Aérospatiale, automobile, médical, électronique
Wire Cut EDM peut produire d'excellentes tolérances de ±0,001 mm et rendre les finitions de surface aussi lisses que 0,1 µm Ra. Les dernières machines sont dotées de servocommandes pour la vitesse, permettant des taux de coupe rapides et un filetage automatique, ce qui permet la coupe précise de formes complexes Ces caractéristiques trouvent des applications dans la fabrication de composants pour les industries aérospatiale, automobile, médicale et électronique, partout où des détails extrêmement précis sont requis De plus, puisque Wire Cut EDM coupe efficacement les matériaux avec une dureté très élevée, tels que l'acier trempé, le carbure, et le titane, il devient le processus de base dans la production de matrices, moules, engrenages, et prototypes complexes.
Comment fonctionne la décharge électrique du fil
Le principe de fonctionnement de l'usinage par décharge électrique par fil est l'application d'énergie thermique à l'aide de décharges électriques Un fil-électrode mince, chargé d'électricité, a été réglé le long d'une direction particulière Le matériau en cours de coupe devient la deuxième électrode Une étincelle est générée en raison de la proximité étroite dans l'espace microscopique entre le fil-électrode et la pièce à usiner, commandée pour produire une chaleur de l'ordre de 10 000 °C, qui vaporise ou fait fondre le matériau à l'endroit où se produit la décharge.
Fonctions du milieu diélectrique :
- Refroidit la pièce à usiner pour éviter les chocs thermiques
- Purge les débris de la zone de coupe
- Maintient un écart dimensionnel précis pour les décharges
Cela se produit dans le milieu diélectrique, généralement composé d'eau désionisée, qui sert plusieurs objectifs cruciaux Il refroidit la pièce, l'empêchant ainsi de subir un choc thermique ; il purge les débris ; et il maintient l'écart dimensionnel précis pour les décharges La technologie moderne d'EDM à fil peut maintenir des tolérances aussi serrées que ±0,0001 pouces (±0,0025 mm) et atteindre des finitions de surface aussi lisses que 0,2 µm Ra, produisant ainsi des pièces qui exigent une très grande précision.
Capacités avancées : L'EDM filaire peut couper efficacement n'importe quel matériau électriquement conducteur quelle que soit la dureté, comme l'acier à outils, le carbure de tungstène et les alliages de titane. Suite à cela, des développements récents dans l'automatisation et les systèmes de guidage de fil multi-axes ont rendu le processus évolutif et efficace, permettant aux fabricants de produire des géométries complexes, telles que des cavités complexes, des fentes fines et des micro-caractéristiques. Avec une vitesse de coupe nominale de 500 mm²/min dans certaines machines, Wire EDM trouve désormais des applications dans les industries où la plus grande précision dans le processus d'usinage est requise, ainsi qu'un gaspillage de matériau minimal.
Composants d'une machine EDM
Une machine EDM possède plusieurs composants pivots, qui sont tous essentiels pour garantir qu'elle est très précise et productive dans son travail Ce sont quelques-uns des composants clés d'une machine EDM, ainsi que leurs fonctions :
Unité d'alimentation
L'alimentation est instrumentale pour générer la décharge d'électricité, ce qui finit par éliminer le matériau Elle doit être capable de fournir des impulsions d'électricité qui sont bien définies pour que l'énergie de décharge soit toujours constante De nos jours, les machines EDM sont équipées des types avancés d'agencements d'alimentation, pour réduire l'usure de l'électrode et augmenter la vitesse d'usinage, par exemple, la fréquence des impulsions peut être de 50 kHz à 100 kHz lorsque la finition est grossière et de 200 kHz à 500 kHz pour la finition la plus fine, selon le matériau en cours de travail.
Pièce à usiner et table de travail
Le matériau à usiner est désigné comme la pièce à usiner, qui est fixée sur la table de travail La table de travail est généralement constituée d'un matériau lourd, tel que l'acier ou l'alliage d'aluminium, et est conçue pour être rigide, empêchant la flexion ou les vibrations qui pourraient interférer avec la précision du processus De nombreuses machines EDM haut de gamme ont des dispositions de serrage automatiques pour un positionnement et un alignement rapides de la pièce à usiner.
Outil d'électrode
L'électrode transfère l'énergie électrique nécessaire à l'érosion de la pièce. Une large gamme de matériaux d'électrode peut être utilisée, notamment le graphite, le cuivre et le tungstène, selon l'application. Généralement, les électrodes en graphite sont utilisées pour un usinage rapide, tandis que les électrodes en cuivre sont utilisées pour la création de détails fins et de finitions de surface.
Système de fluide diélectrique
Les fluides diélectriques, tels que l'eau désionisée ou les huiles spécialisées, assurent le refroidissement, la chasse des débris et isolent les flux de courant Le traitement au détergent et à la filtration permet de s'assurer que les fluides maintiennent leur état pendant le fonctionnement Sur la base de l'application, les débits peuvent varier considérablement, de 10 litres par minute à environ 100 litres par minute.
Système de contrôle de servo
Le système d'asservissement contrôle l'espace électrode-pièce pour optimiser le fonctionnement de l'étincelle La surveillance active des conditions d'espacement en temps réel, en la maintenant typiquement en dessous de 0,02 mm, fournit un contrôle d'usinage avec un niveau de précision inégalé dans l'industrie.
Entraînement de fil et mécanisme de guidage (pour Wire EDM)
Wire EDM utilise un système d'entraînement par fil pour dérouler et guider un fil mince et électriquement conducteur, généralement en laiton ou en acier revêtu, d'un diamètre allant de 0,05 mm à 0,33 mm. Le système de guidage de fil multi-axes permet de couper des surfaces angulaires et profilées avec une précision au niveau du micron.
Unité de contrôle CNC
Les machines EDM dépendent aujourd'hui fortement des systèmes CNC pour leurs opérations de découpe, garantissant une précision incroyable L'unité de contrôle CNC prend des géométries de pièces compliquées du logiciel CAO/FAO et met en œuvre des chemins de découpe tout aussi difficiles avec des tolérances très serrées (aussi serrées qu'environ 0,001 mm).Elles affichent également un retour d'information en temps réel sur les paramètres d'usinage et les diagnostics.
Système de refroidissement
La surchauffe est préjudiciable aux performances de la machine et, par conséquent, à sa durée de vie Un Système de Refroidissement est prévu en EDM pour éviter la formation de chaleur dans l'alimentation, les servomoteurs, etc., assurant un contrôle de température hautement efficace pour un fonctionnement continu pendant les longs cycles d'usinage.
Les composants bien intégrés rendent les machines EDM essentielles dans des applications spécifiques dans les secteurs de l'aérospatiale, de l'automobile et des dispositifs médicaux, qui nécessitent une précision extrêmement élevée et des détails fins Avec les progrès de la technologie, les convoyeurs EDM offrent désormais une automatisation complète, une efficacité énergétique élevée et une flexibilité améliorée pour fabriquer des matériaux et des conceptions avancés avec des détails complexes.
Processus de coupe du fil
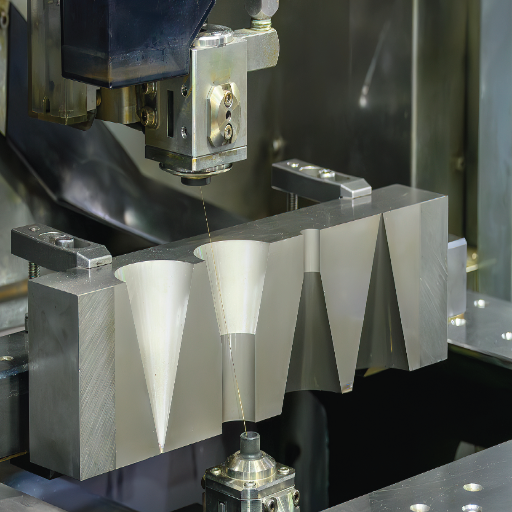
La machine de coupe de fil est une catégorie EDM qui utilise un fil mince chargé électriquement par opposition au processus de contact direct Les étincelles de plasma sont chargées électriquement entre le fil et la pièce à usiner ; ces étincelles érodent le matériau pour former la forme requise Ce type de traitement est principalement utilisé pour couper des figures complexes avec des tolérances très serrées Par conséquent, ces matériaux sont généralement conducteurs, notamment l'acier, l'aluminium et le titane Normalement, cette méthode est employée dans les industries qui nécessitent de la précision, comme la fabrication de l'aérospatiale, de l'automobile et des dispositifs médicaux.
Étapes impliquées dans la coupe de fil
Avantages du processus : Ces processus, associés aux machines et à l'automatisation modernes, permettent la fabrication de composants complexes et de haute qualité en vrac pour des applications spécialisées dans les secteurs aérospatial, médical et automobile.
Types de fils utilisés dans l'EDM
Fil de laiton
Dans l'usinage par électrodécharge, le fil d'ingénierie est le plus courant Il est principalement composé de cuivre et de zinc, offrant ainsi un équilibre de résistance et de flexibilité qui aide à réduire la rupture du fil pendant la procédure artistique variationnelle Le fil de laiton est le fil le plus à usage général dans le travail EDM.
Fils enduits
Le fil enduit, tel que le fil zingué ou diffusé, est constitué d'un matériau d'âme, généralement du laiton ou du cuivre, avec un revêtement extérieur supplémentaire Ce revêtement améliore la vitesse et la précision de coupe tout en améliorant la résistance à l'usure. Ces œuvres sont souvent choisies pour les travaux de haute précision où la finition de surface et les tolérances serrées sont primordiales.
Fil de cuivre
Le fil de cuivre pur n'est pas largement utilisé et est généralement réservé à des applications spécifiques où une conductivité élevée est essentielle Il est le mieux adapté pour couper des matériaux avec une dureté élevée ou si une très grande précision est nécessaire Il s'use cependant un peu plus rapidement que le laiton et le fil enduit, et n'est donc pas bien adapté pour un fonctionnement à long terme.
Sélection du fil : Chaque type de fil répond à un ensemble différent d'exigences dans le fonctionnement EDM, offrant ainsi flexibilité et efficacité pour diverses applications industrielles.
Rôle du fil de laiton dans l'EDM coupé en fil
Un fil de laiton est utilisé dans l'EDM Wire Cut parce qu'il établit un équilibre idéal entre la résistance à la traction, la conductivité électrique et le coût Le fil de laiton est essentiellement un alliage cuivre-zinc, offrant une conductivité électrique supérieure pour fournir une étincelle exacte requise pour la coupe de matériaux Sa résistance à la traction est une raison importante contribuant à sa durabilité et à sa rupture non reconnaissable dans les applications à haute résistance et l'utilisation répétée Une autre raison qui se distingue par la polyvalence du fil de laiton est qu'il peut bien effectuer la coupe d'une large gamme de matériaux, des métaux mous aux alliages résistants Puisqu'il peut tenir la cohérence dimensionnelle et les performances constantes dans toutes les conditions, il est ainsi préféré dans les industries qui exigent une précision maximale En bref, il se prête à l'EDM très fiable, précis et efficace.
Avantages de l'EDM Wire Cut

Haute Précision
L'EDM coupé en fil métallique offre une coupe très précise de formes complexes et de détails fins, ce qui le rend adapté aux conceptions complexes.
Capable de travailler avec n'importe quel matériau
L'EDM Wire Cut peut fonctionner à travers des matériaux métalliques de tout type, qu'il s'agisse de métaux durs ou d'alliages, avec un rendement constant.
Finition Surface Supérieure
Cette méthode donne également une finition propre et lisse qui nécessite peu ou pas d'usinage supplémentaire.
Pas de stress mécanique
Du fait même qu’il s’agit d’un processus sans contact, aucune contrainte n’est exercée sur le matériau ; par conséquent, son intégrité structurelle est maintenue.
Haute efficacité
L'EDM Wire Cut est un processus efficace, caractérisé par un gaspillage de matériaux minimal et une utilisation maximale du temps de production.
Précision et précision dans l'usinage
Les procédés de fabrication contemporains pour produire des machines ont des exigences strictes en matière de tolérances et de spécifications Les EDM coupés au fil et les méthodes similaires sont apparemment capables de fournir le type de précision qui peut descendre jusqu'à micromètres Les machines EDM coupées au fil ont généralement des précisions de l'ordre de ±0,0001 pouces, permettant la production de pièces très complexes pour les industries aérospatiale, médicale et électronique.
Intégration avancée de la fabrication :
- L'intégration CNC augmente la précision d'usinage
- Le contrôle adaptatif surveille et compense l'usure de l'outil
- Un logiciel de pointe simule les processus d'usinage
- Optimisation prédictive du comportement des matériaux
En outre, l'intégration CNC augmente la précision d'usinage La machine CNC permet de contrer les erreurs par répétabilité lors de l'exécution des processus de fraisage, de tournage et de coupe Le contrôle adaptatif surveille l'usure de l'outil et compense celle-ci, actuellement utilisée Les entreprises simulent les processus d'usinage à l'aide d'un logiciel de pointe pour prédire le comportement du matériau et optimiser la conception des pièces avant la production, éliminant ainsi presque entièrement le temps d'essai et d'erreur Cette intégration de nouvelle génération basée sur une armoire CNC de matériel et de logiciels avancés permet la création de produits finaux avec une précision et une finition très précises, répondant aux exigences de qualité extrêmement strictes des applications d'ingénierie contemporaines.
Qualité de finition de surface atteinte
La finition de surface détermine la fonctionnalité et les performances fondamentales de toute pièce de machine Des finitions de haute qualité entraînent une réduction du frottement, une résistance à l'usure accrue et un attrait visuel amélioré pour les composants Pour obtenir une finition fine, il faut définir les paramètres du processus d'usinage avec précision, y compris les vitesses, les alimentations et les angles des outils Avec les développements récents de l'usinage CNC, des valeurs de rugosité de surface aussi basses que 0,2 µm Ra sont désormais généralement réalisables, répondant même aux critères industriels les plus stricts.
Impact du matériau sur la finition de surface :
- Matériaux plus mous (aluminium) : Obtenez une meilleure finition plus facilement
- Matériaux plus durs (acier inoxydable) : Exiger un contrôle des paramètres plus précis
- Finition améliorée : Polissage, broyage, revêtement mince pour ~0,05 µm Ra
Le matériau joue également un rôle crucial dans cette finition de surface Par exemple, des matériaux plus mous comme l'aluminium peuvent obtenir une meilleure finition plus facilement par rapport aux matériaux plus durs comme l'acier inoxydable Grâce à une amélioration supplémentaire de la surface par polissage, meulage ou revêtement mince, des valeurs plus fines d'environ 0,05 µm Ra sont réalisables dans des applications spécialisées, telles que l'aérospatiale et les instruments médicaux La convergence de ces améliorations garantit que les composants répondent et dépassent les exigences de l'industrie en matière de précision et de longévité.
Rentabilité des solutions d'EDM filaires
L'utilisation de l'EDM filaire s'avère être une méthode de fabrication extrêmement rentable et précise pour des applications importantes dans diverses industries Cette technologie ne nécessite aucun outillage coûteux et assure un gaspillage minimal de matériaux ; ainsi, elle demeure rentable pour les projets de petite échelle commerciale et de grande complexité Les observateurs de l'industrie affirment que l'usinage par EDM fil prend environ 50 pour cent de moins que le processus de fraisage conventionnel lors de l'usinage de géométries complexes Un système automatisé qui peut perpétuer les opérations d'usinage et faciliter l'utilisation accrue d'un concept d'usinage multi-axes améliorerait encore la productivité de la machine et réduirait considérablement les coûts de main-d'œuvre.
Les méthodes d'usinage standard sont particulièrement énergivores lors de l'usinage de matériaux tels que le titane, les alliages d'acier et les superalliages. L'EDM filaire, en revanche, peut effectuer des coupes dans de tels matériaux avec une précision absolue sans référencer l'outillage, économisant ainsi beaucoup sur les frais généraux. Dans les scénarios impliquant une production par lots, les systèmes d'EDM filaires avec logiciel intégré et les alimentateurs automatiques peuvent fonctionner en continu, réduisant considérablement les temps d'arrêt et les coûts opérationnels. Les entreprises dotées de systèmes EDM à haut rendement ont déclaré environ 301TP10 T des coûts opérationnels inférieurs sur cinq ans, principalement en raison de la réduction des besoins de maintenance et des fonctionnalités économes en énergie. Lors de la rationalisation des outils.
Applications de l'EDM coupé en fil
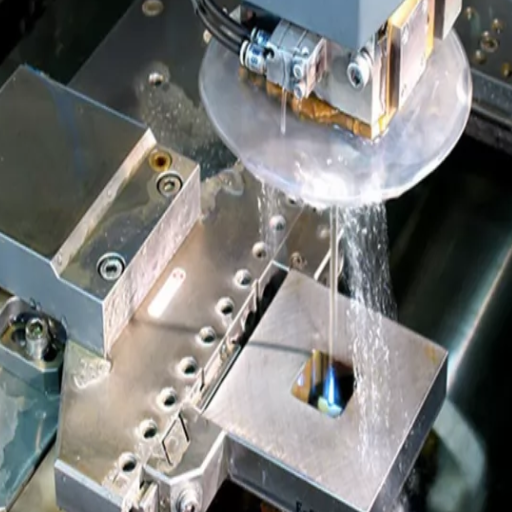
Les industries qui exigent de la précision et une conception interne utilisent généralement l'EDM Wire Cut. Les applications principales comprennent notamment
🚀 Aérospatiale
Fabrication de composants complexes avec des tolérances serrées, tels que les aubes de turbine et les pièces du système de carburant.
🏥 Dispositifs médicaux
Création de pièces précises pour instruments chirurgicaux, implants et équipements de diagnostic.
🔧 Tool and Die Making
Production de moules, matrices et poinçons avec une précision exceptionnelle et des finitions lisses.
🚗 Automobile
Confection de composants tels que des engrenages, des luminaires et des prototypes pour des systèmes de véhicules avancés.
💻 Électronique
Fabrication de pièces détaillées pour semi-conducteurs et autres dispositifs électroniques.
Résumé de la candidature : Les instances mentionnées ci-dessus reflètent les applications et la précision de l'EDM de coupe de fil dans diverses industries à forte demande.
Utilisation dans la fabrication de moules
L'importance de l'EDM Wire Cut dans la fabrication moderne de moules réside dans sa précision et sa précision inégalées, permettant ainsi la production de composants de moules complexes et complexes C'est dans la fabrication de moules que ce processus est particulièrement nécessaire par des industries telles que l'automobile, l'aérospatiale, l'électronique et les biens de consommation Pour ceux qui ont besoin de précision dans la coupe de l'acier trempé et des alliages exotiques, cette méthode garantit la durabilité et les performances des moules destinés aux cycles de production à grand volume.
Progrès technologiques :
- Amélioration des vitesses de coupe et des tolérances plus serrées
- Capacités avancées de programmation CNC
- Tolérances aussi basses que ±0,0001 pouces
- Les opérations secondaires souvent inutiles
Les progrès significatifs de la technologie Wire Cut EDM ont encore amélioré l'efficacité de fabrication des moules Les machines contemporaines offrent des vitesses de coupe améliorées, des tolérances plus serrées et des capacités avancées de programmation CNC, permettant la création de conceptions qui nécessitent un travail détaillé avec des tolérances aussi basses que ±0,0001 pouces De plus, la qualité de finition obtenue avec ces machines peut parfois rendre inutiles des opérations secondaires, telles que le polissage, Des études ont montré que Wire Cut EDM peut atteindre une réduction de 501TP10 T des délais de production, tout en réduisant également le gaspillage de matériaux, par rapport aux méthodes d'usinage conventionnelles. Il convient bien aux moules qui ont besoin de cavités complexes, de canaux de refroidissement ou de contours, grâce à sa capacité à prendre une distorsion complexe.
Applications dans l'usinage CNC
L'usinage CNC est également utilisé dans diverses industries en raison de sa précision, de sa vitesse et de sa polyvalence dans le travail avec une large gamme de matériaux. D'autres applications importantes de l'usinage CNC sont l'aérospatiale, l'automobile, les dispositifs médicaux et l'électronique grand public. Dans l'aérospatiale, l'usinage CNC est crucial dans la fabrication de pièces légères mais solides, telles que des aubes de turbine et des composants structurels d'avion, avec des niveaux de tolérance aussi serrés que ±0,0001 pouces. Dans le domaine automobile, l'usinage CNC est fortement utilisé pour fabriquer des pièces de moteur hautes performances, des engrenages personnalisés et des prototypes.
Avantages en matière de durabilité :
- Les machines multi-axes gèrent des formes complexes avec moins d'intervention manuelle
- Réduction jusqu'à 30% du gaspillage de matériaux
- Capacités de prototypage rapide
- Temps de développement du produit raccourci
De plus, les progrès de l'usinage CNC ont accru la durabilité opérationnelle Les machines CNC multi-axes sont capables de gérer des formes plus complexes, ce qui implique moins d'intervention manuelle et une plus grande utilisation des matériaux Selon d'autres rapports, l'usinage CNC a été observé pour réduire le gaspillage de matériaux jusqu'à 30 pour cent par rapport aux options de fabrication alternatives Une telle efficacité se traduit rapidement par des économies de coûts, soutenant le programme de durabilité mondiale L'usinage CNC encourage l'innovation de conception en facilitant le prototypage rapide, raccourcissant ainsi le temps de développement des produits, en particulier dans l'ingénierie des dispositifs médicaux, où la précision et l'itération rapide sont d'une grande importance Compte tenu de leur large applicabilité et de l'évolution des bases techniques, l'usinage CNC a certainement aidé les industries à respecter et parfois même dépasser les normes de qualité, améliorer les taux de productivité et d'optimisation des ressources.
Industries bénéficiant de l’EDM filaire
L'EDM filaire est devenu indispensable dans une myriade d'industries en raison de sa précision inégalée dans la réalisation d'usinage sur des géométries complexes Voici une liste de secteurs clés qui bénéficient grandement de cette technologie :
✈️ Industrie aérospatiale
Le domaine aérospatial repose fortement sur Wire EDM pour la production de composants hautement critiques, tels que les aubes de turbine, les systèmes d'engrenages et les pièces structurelles Cette technologie garantit le plus haut niveau de précision et garantit des tolérances serrées, sans lesquelles la sécurité et les performances de vol pourraient être affectées de manière catastrophique La demande constante de matériaux légers, tels que le titane et les composites, a en outre conduit Wire EDM à établir une niche critique, car elle peut usiner ces matériaux difficiles à couper sans compromettre leur intégrité.
🏥 Fabrication de dispositifs médicaux
L'EDM filaire est utilisé dans la production de composants complexes et extrêmement petits requis dans les dispositifs médicaux, tels que les instruments chirurgicaux, les implants et les instruments de diagnostic. La précision de l'EDM filaire garantit que chaque coupe de l'outil est effectuée thermiquement sans endommager ses propriétés, garantissant ainsi la biocompatibilité et la fiabilité. Par exemple, il est souvent utilisé dans la création de micro-spécifications, telles que celles des stents et des vis à os, qui nécessitent des tolérances submillimétriques très serrées.
🚗 Industrie automobile
L'industrie automobile utilise Wire EDM à la fois dans le prototypage et la fabrication de composants spéciaux, tels que des injecteurs de carburant, des systèmes de transmission et des moules de conception complexes. L'EDM filaire permet une grande précision et une superbe finition de surface, contribuant ainsi à la production de conceptions de véhicules plus efficaces et innovantes, ce qui est extrêmement important à mesure que nous passons aux véhicules électriques et hybrides.
🔧 Fabrication de moules et de matrices
L'EDM filaire constitue l'épine dorsale de ce secteur en raison de sa capacité à fabriquer des filières complexes pour des applications de moulage par injection, d'extrusion et d'emboutissage Il existe plusieurs produits dans l'électronique et les biens de consommation qui dépendent fortement de l'EDM filaire pour les moules La capacité de l'EDM filaire à couper des matériaux durs tels que le carbure a transformé cette industrie.
💻 Industrie de l'électronique et des semi-conducteurs
La progression vers des gadgets électroniques plus petits nécessite des composants qui doivent être fabriqués avec une précision et une complexité extrêmes, ce qui fait de Wire EDM une technologie très critique dans ce domaine Elle est largement utilisée dans la fabrication de cadres de connexion, de connecteurs et de microélectronique, garantissant une précision à l'échelle du micron, ce qui est crucial pour les appareils modernes.
Secteur Énergie
Wire EDM est prometteur dans le domaine des énergies renouvelables, notamment dans la fabrication de composants pour éoliennes et de systèmes de stockage d'énergie précis De cette manière, il conçoit des pièces qui sont précises et durables, servant de base à l'efficacité énergétique et à la durabilité.
Perspectives d'avenir : La technologie de l'EDM filaire continue de s'améliorer, et des innovations telles que l'automatisation avancée et l'usinage multi-axes comblent encore sa diversification. La capacité de cette machine-outil à fonctionner de manière satisfaisante dans des industries aux normes strictes la maintient pertinente pour résoudre efficacement les dilemmes de fabrication modernes.
Maintenance des machines EDM et meilleures pratiques
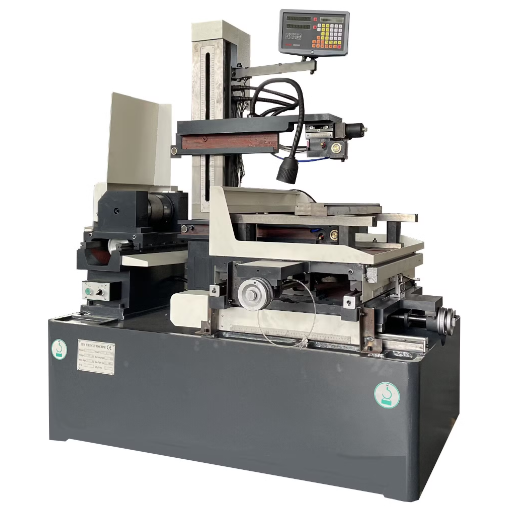
Le fonctionnement efficace et même la longévité des machines EDM dépendent d'un bon entretien Les étapes de base pour l'entretien des machines sont énumérées comme suit :
🧹 Nettoyez régulièrement la machine
Retirez tous les débris, particules usées ou matériaux de dépôt susceptibles de provoquer un blocage et d'entraver les performances. Certains points préoccupants seraient le réservoir de travail et le système de filtration.
🔧 Inspectez et remplacez les pièces usées
Vérifiez et remplacez régulièrement des pièces telles que des fils, des électrodes, des filtres et des joints pour éviter les interruptions.
🛢️ Surveiller les niveaux d'huile et de liquide de refroidissement
Assurez-vous que le rapport correct du fluide diélectrique et du liquide de refroidissement est maintenu, et que ces fluides sont propres Ils jouent un rôle important dans le fonctionnement de la machine, donc les avoir à droite compte.
⚖️ Calibrez la machine
Parfois, il est essentiel de vérifier l'alignement et l'étalonnage de la machine et de la garder prête pour un travail de précision.
📋 Suivez les directives du fabricant
Respectez toujours les calendriers d'entretien et toutes les autres recommandations fournies dans le manuel de la machine Il est également recommandé d'utiliser des pièces et des fluides spécifiques au fabricant.
Avantages de l'entretien : Ce faisant, les opérateurs peuvent minimiser les temps d'arrêt, éviter les factures de réparation coûteuses et, surtout, maintenir des normes élevées en matière de qualité d'usinage.
Maintenance de routine pour des performances optimales
L'entretien de routine est crucial pour assurer une durée de vie et une efficacité améliorées de votre machine Vous trouverez ci-dessous un guide abrégé sur la question recueilli auprès de sources crédibles :
️️ Inspection quotidienne
Vérifiez l'usure visible, les pièces détachées ou les bruits inhabituels pendant le fonctionnement ; un nettoyage approfondi doit suivre pour éliminer les débris qui pourraient entraver les performances.
🛢️ Lubrification
Assurez-vous que toutes les pièces mobiles de la machine sont lubrifiées conformément aux instructions du fabricant Une lubrification régulière réduit la friction, empêche la surchauffe des pièces et prolonge la durée de vie des composants.
🔧 Filtrer et changer de fluide
Changez les filtres et les fluides selon les instructions données dans le manuel Nettoyez également les filtres pour maintenir un bon débit d'air et une bonne efficacité de l'équipement.
📐 Alignement et calibrage
Les alignements et les étalonnages de la machine doivent être vérifiés régulièrement ; un désalignement des équipements entraînera des imprécisions et entraînera des dommages à la machine et au matériau.
Vérification du système électrique
Inspectez les fils, les connexions et les composants électriques pour déceler tout signe d'usure, de corrosion ou de surchauffe. La détection et la fixation précoces des défauts électriques peuvent éviter des pannes majeures.
🔄 Mise à niveau et mises à jour logicielles
Mettre à jour le logiciel pour que la machine continue à fonctionner à des niveaux optimaux et pour activer de nouvelles fonctionnalités Gardez une bonne trace des versions de mise à jour des fabricants pour toute amélioration ou correction de bugs.
Résultats de maintenance : Suivre les procédures de maintenance ci-dessus aidera à maintenir la cohérence de la qualité du produit, à libérer la machine des pannes causées par la surprise et à augmenter la durée de vie opérationnelle. Reportez-vous toujours au manuel de la machine pour les instructions détaillées et les directives données par le fabricant.
Problèmes communs et solutions pour les machines EDM à fil
D'après mon expérience, les machines Wire EDM sans problème sont celles qui ne cassent jamais un fil, offrent constamment une bonne finition de surface et effectuent des coupes précises Pour éviter la rupture du fil, je vérifie et ajuste régulièrement la tension ou remplace le fil s'il est usé. Quant à la finition de surface, je vérifie si le système de rinçage fonctionne correctement, puis j'ajuste la puissance si nécessaire. En termes de précision, je calibre périodiquement la machine et vérifie l'alignement de ses composants. Prendre soin de la machine et vérifier régulièrement des paramètres spécifiques évite généralement ces désagréments.
Conseils pour améliorer l’efficacité de l’électroérosion à fil
⚡ Optimisez les paramètres de coupe
Expérimentez avec la puissance, la tension et les débits d'alimentation pour obtenir la meilleure vitesse, précision et finition de surface Réglez vos paramètres en conséquence, en fonction du matériau et de son épaisseur.
🔧 Utilisez de bons fils
Choisissez des fils appropriés à votre application, tels que le laiton ou les fils enduits, pour améliorer l'efficacité de la coupe et réduire la rupture du fil Maintenez une tension appropriée sur le fil et changez-le lorsqu'il est usé.
💧 Maintenir des conditions de rinçage appropriées
Assurez-vous que le système de rinçage fonctionne correctement, avec des filtres propres et un contrôle de l'écoulement du fluide, car c'est le processus de rinçage qui élimine les débris et refroidit la pièce, facilitant ainsi la finition et la précision.
🔄 Planifiez l'entretien préventif
Étalonnez régulièrement la machine, alignez les pièces, nettoyez, inspectez pour l'usure, etc. Cette maintenance préventive aidera à réduire les temps d'arrêt imprévus et à maintenir la cohérence des performances du système.
🚀 Suivez les technologies modernes
Adopter de nouveaux logiciels, des contrôles adaptatifs et une automatisation lorsque cela est possible Les machines EDM utilisant l'IA ou des techniques d'optimisation basées sur l'apprentissage automatique amélioreraient considérablement la qualité de coupe.
📐 Réduisez les surcoupures et les erreurs de conicité
Utilisez des réglages à faible consommation et ajustez la compensation de décalage pour une réduction de la surcotation. Tracer la conicité, en particulier pour les matériaux épais, et affiner les chemins de coupe pour plus de précision.
Résultats d'efficacité : Ces conseils, lorsqu'ils sont appliqués de manière cohérente, peuvent aider à libérer tout le potentiel de votre EDM filaire, à réduire les erreurs et, finalement, à atteindre le plus haut niveau de productivité.



