














製造業者や製造業者は、最も効果的で正確な板金加工方法を選択する際に、バランスを見つけるのに苦労することがよくあります。 の利点 タレットパンチングとレーザー切断 板金の加工方法に革命をもたらしました しかし、個々のニーズに合った方法は? このガイドでは、それぞれの決定的な特徴、利点、欠点を調査し、十分な情報に基づいた決定を下せるようにします。 このガイドでは、必要な速度、精度、適応性のいずれであっても、すべての重要な要素を確実に評価できるため、製造ビジネスに最適なツールを選択します。この機械を分析すると、現代の製造における勝者がわかります。.
Understanding Turret Punching
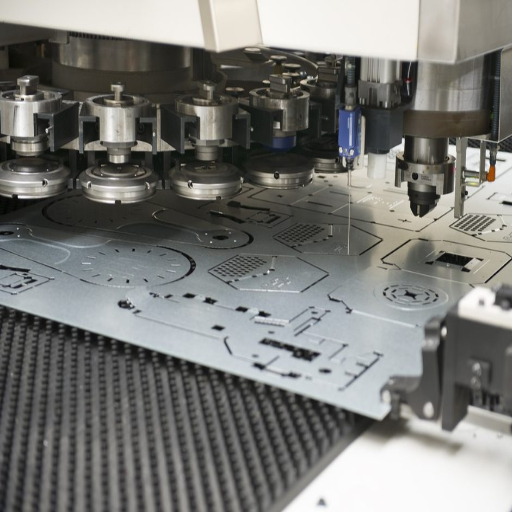
タレットパンチプレスは、板金、通常はステンレス鋼とアルミニウムの切断と成形に広く使用されている金属製造プロセスです。その名前は、さまざまなパンチングツールを搭載したタレットという重要な特徴に由来しています。成形プロセスは適応性が高く、工具コストが低く、シートに穴や切り欠きが必要な短時間運転に適しています。大量の反復作業に最適な最もコスト効率の高い技術です。その一貫した品質と速度により、自動車、航空宇宙、建設部門の金属製造ニーズにとって魅力的な選択肢となります。.
タレットパンチとは何ですか?
タレットパンチは、板金の成形用に設計された洗練された機器です。板金の複雑な設計、開口部、切り欠きの作成を可能にします。このパンチは、さまざまな形状やサイズのパンチングツールがいくつか入った回転ホルダーであるタレットで動作します。タレットは回転して必要なツールを板金の上に配置し、それをツールに押し付けて板金をスタンプします。最新のタレットパンチにはコンピュータ数値制御 (CNC) テクノロジーが組み込まれており、自動化と精度の向上を可能にします。これらの板金作品は、使用されるモデルや板金に応じて、毎分最大 600 ストロークで動作できます。また、動作可能な厚さの範囲は最大 0.25 インチ (6 mm) 程度で、一部の工業用モデルはそれを超えています。.
高度なタレット パンチの場合、材料の積み下ろしを自動化することで生産ワークフローがさらに最適化されます。また、パンチ シーケンスを作成およびプログラムするためのソフトウェアも統合されています。これにより、精度が保証されるだけでなく、無駄が最小限に抑えられるため、タレット パンチは大量生産にとって経済的なオプションになります。.
高度なパンチングマシンを使用して銅、鋼、アルミニウムを処理し、高度な多機能形状を製造できるため、多くの業界でそれらを利用しています。銅、鋼、アルミニウムを高度な工作機械で処理することで、これらの機械は現代の産業に不可欠なものとなっています。.
タレットパンチプレスの仕組み
タレット パンチ プレスには、さまざまな切断または成形作業用のさまざまな形状のパンチング ツールを保持するタレット (円形ツール マガジン) が装備されています。プレスには、タレットの下に金属シートを正確に配置する自動供給システムも含まれています。その後、適切なツールを選択して下げて、シートをパンチ、成形、または切断し、穴、スロット、または詳細な形状を生成します。.
CNC技術の組み込みのおかげで、最新のタレットパンチプレスは、ミリメートルの画分の精度で金属を扱うことができます パンチング力は大幅に変化する可能性があります; いくつかのプレスは、薄いシートから重いプレートまでの材料を処理するために歯車の使用を可能にし、20 トン以上の力を発揮することができます より洗練されたモデルの場合、CADソフトウェアを使用してCNCプログラムを生成することができ、最小限の機械セットアップで複雑な設計の処理を可能にします。.
製造プロセスを最適化するために、タレット内のツールの位置は通常、回転ツールホルダーに配置され、迅速なツール交換を可能にします。 40 種類以上の異なるツールを保管できるものもあり、メーカーは 1 回のセットアップで複数の形状に取り組むことができます。このようなツールの柔軟性は、生産変更が頻繁に行われる業界に役立ちます。.
さらに、多くのタレットパンチプレスは、エネルギー効率の高いサーボ電気駆動装置を組み込んでおり、それによって、高性能を維持しながら、運転中の消費電力を低減しています センサーとリアルタイム監視の使用により、安全性が向上し、品質管理が維持されます これらすべての機能により、タレットパンチプレスの技術進歩により、高い生産性が保証されるだけでなく、運用コストも低く抑えられ、製造業のより広い範囲で機器が不可欠になります。.
金属加工にタレットパンチを使用する利点
多機能機能
鋼製製造の多用途性は、さまざまな材料と厚さを必要とする多様な作業に適したタレットパンチプレスによって増幅されます。これらのツールは最高のツールの 1 つであり、板金の切断から複雑なパターン設計に至るまで、さまざまな作業に比類のない多用途性を提供します。.
高速効率
高度な自動化とソフトウェア統合により、タレットパンチプレスは精度を損なうことなく高速で動作できます。これにより、設定された時間で製造タスクが完了するだけでなく、全体的な生産性も向上します。.
コスト効率の高い運用
最適化されたツール設定とエネルギー効率の高いサーボ電気ドライブの使用は、エネルギー使用とツールの摩耗を削減するのに効果的であり、それによって時間の経過とともに運用コストを削減します。.
精度と一貫性
タレットパンチプレスには、動作をリアルタイムで監視するためのセンサーとシステムが装備されており、厳格で再現可能な結果が保証されます。これにより、材料の無駄が削減されるだけでなく、最終製品の品質も向上します。.
肉体労働の削減
タレットパンチプレスの自動化により手動プロセスが制限されるため、職場の安全性が向上し、従業員が他の作業に集中できるようになります。.
カスタマイズ可能性
最新のタレットパンチプレスでは、機械にプログラム可能なツールとソフトウェアが装備されているため、メーカーは顧客の多様なニーズに簡単に応えることができ、カスタム設計や少量生産への調整が容易になります。.
このような最新技術の導入により、タレットパンチプレスは製造ワークフローを簡素化するだけでなく、結果の品質も向上します。これにより、タレットパンチプレスは金属製造を扱う業界にとって非常に貴重なものになります。.
レーザー切断技術の探求
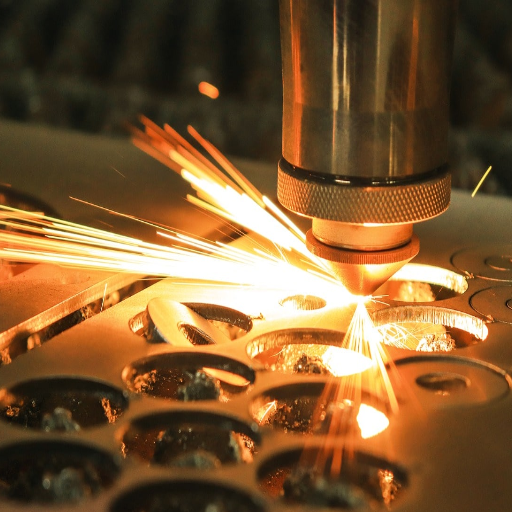
レーザーカッターは、切断や彫刻を行うための正確で効率的なツールです 熱と圧力の組み合わせが材料の表面を焼き尽くします 金属、プラスチック、木材などのさまざまな材料に効果があり、複雑な設計を処理できます レーザー切断は、高速性、材料の無駄の少なさ、複雑な形状の切断能力に有益です。これにより、品質と精度が不可欠な自動車、航空宇宙、エレクトロニクス業界にとって価値があります。.
Laser Cuttingとは?
A レーザー切断機 集束された強力なレーザービームを使用して、必要に応じて材料を切断、彫刻、または成形します レンズまたはミラーシステムにより、材料表面にレーザーを集中させて方向付けることができます レーザーのエネルギーは材料を溶かしたり、燃やしたり、蒸発させたりするのに十分な強度があり、最小限の労力で切断することができ、最小限の仕上げで済みます。.
レーザー切断は、レーザーシステムの進歩により高効率になりました 今日では、鋼やアルミニウムなどの金属だけでなく、木材のような非金属、さらには炭素複合材料やセラミックなどの特殊材料も切断することができます ファイバーレーザーは、その速度と精度により金属の切断にますます使用されていますが、CO2 レーザーは非金属材料でより一般的に使用されています。.
従来の方法に対するレーザー切断の利点は豊富です。 1つ目は、物理的な接触なしに切断が行われるため、機械に物理的な磨耗がなく、材料に変形するリスクもありません。例外的な精度もレーザー切断の特徴です。機械の公差は±0.1 mmと低くてもよく、これは非常に印象的です。また、機械は、従来の工具よりもはるかに簡単に複雑な形状を実現できるため、複雑な設計も可能にします。.
このような技術は、自動車、航空宇宙、家電分野などの分野で使用するために構築された機械によって提供されます また、最近では、自動化された精密製造のニーズが高まっている結果、レーザー切断機を中心とした世界のサーバー市場が2023 年から2030 年にかけて7%を超える年平均成長率 (CAGR) で上昇すると予想されていることも特徴であり、レーザー切断などの切断方法も、従来の切断方法と比較して廃棄物の発生が少ないため、より環境に優しいと考えられています。.
レーザー切断は、精度、速度、多目的機能を統合することにより、大量生産と工業用途の両方、および複雑なカスタム作業のための比類のないソリューションで製造業を再構築しています。.
レーザーカッターの種類: 繊維と CO2
レーザー切断技術では、最も一般的な 2 種類の機械はファイバー レーザー カッターと CO2 レーザー カッターです。これらの機械はどちらも、必要な材料、精度、適用可能な業界に応じて、さまざまなインスタンスに理想的な独自の利点を提供します。.
ファイバーレーザーカッター
カッターに関して言えば、ファイバーレーザーはステンレス鋼、アルミニウム、真鍮、銅などの金属を切断する非常に効率的で正確です。光ファイバーと組み合わせて、集束性の高い光線を利用して大量のエネルギーを供給します。同社のカッターはエネルギー効率が高く、運用コストが低く、メンテナンスの必要性が最小限であると認識されています。一般にレーザーは非常に高速であることが知られており、ファイバーレーザーは薄い金属を最大 3 倍の速度で切断することで CO2 レーザーを容易に上回ります。これに加えて、ダイオードモジュールの寿命も通常 100,000 時間以上と長くなります。.
CO2 レーザーカッター
CO2 カッターは汎用カッターとして特に有効であり、木材、アクリル、皮革、さらにはガラスなどの非金属材料にはその使用が不可欠です。二酸化炭素、窒素、ヘリウムを充填したガスレーザーで構成される CO2 レーザーは、滑らかでクリーンな一貫したビームを生成できます。 CO2 レーザーは、ファイバーレーザーの理解を超えた材料に詳細なパターンを彫刻したり切断したりするのに有益です。より多くのエネルギーを消費し、メンテナンスを必要としますが、その多用途性は非金属表面産業にとって非常に重要です。.
パフォーマンスとアプリケーションの比較
自動車、航空宇宙、金属製造などの業界では、ファイバーレーザーは、その驚異的な精度、速度、効率で他の機械と並んで先頭に立っています。光学系に損傷を与えずにアルミニウムほど反射性の高い材料を切断できる機械は他にないため、ファイバーレーザーは唯一のソリューションとなっています。一方、CO2 レーザーは、幅広い非金属材料を切断できるため、看板、家具、芸術的なプロジェクトを正確に作成するのに役立ちます。ファイバーレーザーは、その運用効率で現代技術をリードしますが、CO2 レーザーは、その多用途性と手頃な価格により、より幅広い材料を提供することに優れています。.
材料、切断厚さ、および運用コストは、これらのレーザーの適合性を決定する重要な要素です。 すべてのレーザーマシンは、明確な強みで設計されています; したがって、それぞれの強みを理解することにより、レーザーカッターメーカーとユーザーは、特定のニーズに合わせて適切なカッターを選択するために協力することができます。.
板金製造におけるレーザー切断の利点
レーザー切断の利点は、従来の切断方法によってもたらされる利点をはるかに上回っています。たとえば、従来の切断方法の例である±0.005インチの公差を超える精度を提供します。このような精度により、時間のかかるだけでなく追加コストも発生する二次加工の必要性が軽減されます。.
現代の製造では、高速レーザーカッターの出現も起こっています。たとえば、現代のファイバーレーザー機械は、毎分1000インチを超える薄い金属シートを切断できるため、大量製造の生産性が大幅に向上します。また、そのような機械は薄いシートを切断するだけでなく、ステンレス鋼、アルミニウム、炭素鋼などの他の材料も切断するため、さまざまな業界で切断を行うことができます。.
特にファイバーレーザーの使用は、従来使用されていたCO2 レーザーと比較して、より高いエネルギー効率で動作することができるため、金属切断における新たなフロンティアを示しています。ファイバーレーザーが最大50%の低エネルギー消費で動作し、同時により高い切断速度を達成できるという事実を明らかにする報告さえあります。.
レーザーは、エネルギー効率とは別に、さまざまな材料を使用した高度な設計の柔軟性、複雑な形状、複雑な詳細、狭い縁石幅、設計が不可能な詳細な部品を製造できるなど、切断の点で独自の機能を備えています。この形式の高度な切断は、高精度で高度なレベルの切断が必要なため、航空宇宙、自動車、医療機器の製造の分野で重要になります。.
材料の無駄を最小限に抑えることは、レーザー切断のさらにもう 1 つの重要な利点です。狭い熱影響ゾーンの使用により、熱歪みが事実上ゼロになるため、材料の損失が大幅に削減されます。これは、生産のコスト削減だけでなく、生産を環境に優しいものにすることにもつながります。.
これらの機能を利用することで、メーカーは優れた性能、効率的な生産、低コストを実現できます。レーザー切断は、現代の板金製造において無視できないソリューションを提供します。.
タレットパンチ vs レーザー切断: 主な違い

レーザー切断やタレットパンチングなどの板金製造方法はかなりよく知られています。 ただし、この 2 つは次のような顕著な違いを共有しています:
| アスペクト | タレットパンチング | レーザー切断 |
|---|---|---|
| 操作 | 異なる形状の工具を備えたタレットプレスを使用して、金属の一部を物理的に切り取ります | 正確で集束されたビームを使用して材料を切開します |
| 物質的な多用途性 | 薄い素材とパンチ済み形状に限ります | さまざまな材料と厚さで動作し、砲塔のパンチングを大幅に上回ります |
| 詳細と精度 | 細かい作業には挑戦的で、利用可能なツールのサイズと形状に依存します | 複雑に細かく正確なデザインを簡単にカットできます |
| 効率とスピード | 単純で反復的なパターンの方が効率的です | より洗練された多面的なプロセス |
| コスト検討 | 機械コストの点では経済的ですが、材料の無駄が多くなる傾向があります | 設置コストは高くなりますが、材料の無駄が少なくなる傾向があり、長期的には効率が高くなります |
キーインサイト: 各方法には利点があります。決定方法はプロジェクトのニーズ、トリムの複雑さ、材料の種類、生産量によって異なります。.
精度と精度の比較
タレットパンチングとレーザーカッティングを比較する場合、精度と精度は極めて重要な指標です。この点において、レーザーカッティングの使用は、集束光線で複雑な設計とより厳しい公差を達成でき、タレットパンチングを上回る利点があると言えます。これは、複雑で詳細な形状が必要な場合に最適な選択です。レーザーカッティングと比較してまだパフォーマンスが低いにもかかわらず、タレットパンチングは、特に複雑な作業の場合、機械ベースの操作によりそれほど正確ではない可能性があります。それにもかかわらず、タレットパンチングは、特に標準的な形状や単純なパターンが関係する場合、多くのニーズに対して十分に正確です。このような設計では、コストと時間が大きくなるため、レーザーカッティングは必要ありません。.
材料の厚さとタイプの考慮事項
レーザー切断とタレットパンチングの間の方法を選択することは、材料の厚さと種類に大きく依存します.0.4 インチ (10 mm) もの薄い材料を通して、レーザー切断は効果的です.レーザー切断が提供する精度により、歪みを最小限に抑え、きれいなエッジを提供するため、アルミニウム、ステンレス鋼、さらには真鍮などの特定の繊細な金属を切断するための好ましい方法になります.木材やアクリルなどの非金属材料も非常によく切断し、複雑な仕上げを実現します。.
中型から薄板、たとえば 0.02 ~ 0.12 インチ (0.5 ~ 3 mm) は、タレット パンチングによって処理するのが最適です。亜鉛メッキ鋼や軟鋼で穴、スロット、押出成形などのパターンを繰り返すことに応用されています。レーザー切断ほど厚い材料では性能が良くないかもしれませんが、価格と効率が優先され、精度の重要度が低い大量製造では、コストの点でタレット パンチングが依然として最良の選択です。.
材料の種類は方法の選択にも影響します。たとえば、銅や金などの反射率の高い材料では、反射によって切断の問題が発生し、特殊なレーザーや調整が必要になるため、レーザー切断が問題になる可能性があります。設計で許可されている場合、反射率の影響を受けないため、このような材料にはタレットパンチングが使用される場合があります。コスト効率、耐久性、製品品質はすべて、材料の特性に基づいて適切なカットまたはパンチ方法を選択することでメリットが得られます。.
パンチプレスとレーザー切断の費用対効果
各方法には、パンチプレスとレーザー切断のコスト効率を比較する際に評価すべき独自の要件があります。各方法には、それに関連する独自の運用コストがあり、生産量にも同じことが当てはまります。大量生産のより単純な設計の場合、パンチプレスはよりコスト効率の高いオプションです。設計の反復パターンでは、事前に設計されたツーリングを利用できます。単位あたりの運用コストが低く、パンチプレスの効率がさらに向上します。パンチプレスの平均運用コストは、設備コストと人件費に応じて、$20 から $50 の範囲にあります。これにより、バルクで単純な生産に適したオプションになります。.
対照的に、複雑な設計に関しては、個別の工具を必要としないため、レーザー切断の方が優れています。初期投資と運用コストは通常、より高くなります。これらのコストは、1 時間あたり $50 から $120 の範囲になる傾向があります。それにもかかわらず、このアプローチは、スケールされた複雑な設計仕上げおよび特殊材料において効率的です。同様に、レーザー切断ははるかに高い精度を達成し、その結果、廃棄される材料の量が削減されます。これは、材料を保存する必要があるレーザー切断では特に有益です。.
レーザー切断とパンチプレスはどちらも特定のシナリオで非常に効果的です。前述したように、複雑な設計や特殊な材料に関する事項、および材料と切断の保存を必要とする過剰な切断に関しては、レーザー切断の方が効果的です。パンチプレスとレーザー切断は、運用コストを一括削減するのに非常に効果的です。レーザー切断とパンチプレスのどちらが優れているかを決定することは、運用コストと投資の決定に大きく依存します。.
タレットパンチングとレーザー切断の応用
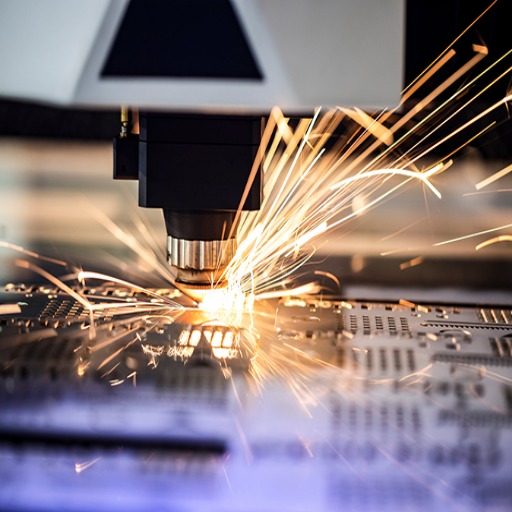
タレットパンチングマシンは、エンクロージャ、ブラケット、パネルなどの部品の迅速かつコスト効率の高い製造が不可欠な場合に最も有益です。このようなプロセスは、大規模製造における単純で反復的なパターンに特に適しています。逆に、レーザー切断は、細部のディテール、滑らかな仕上げ、より幅広い材料が必要な場合に有利です。レーザー切断プロセスは、その精度と適応性により、自動車、航空宇宙、カスタム製造業界で普及しています。これらのプロセスはそれぞれ、生産の性質に応じて重要かつ価値があります。.
タレットパンチングの恩恵を受ける業界
板金および製造産業
大量製造のための高効率で費用効果が高い ブラケット、パネル、エンクロージャを高精度で製造するために利用されています。.
電気産業
この方法を利用して、開閉装置や電気ボックスなどの洗練されたコンポーネントを一貫した品質で製造します。.
HVAC 産業
タレットパンチングを利用してエアダクト、通気口、その他のシステムコンポーネントを高精度で製造し、迅速かつ信頼性の高い製造を実現します。.
このような業界では、迅速かつ信頼性の高い製造が必要であり、タレット パンチは、シンプルなデザインや反復的なパターンを迅速にパンチできるため、理想的なソリューションです。.
金属加工におけるレーザー切断の一般的な用途
レーザー切断の技術は、金属製造における基本的なアプローチとして深く根付いており、その精度、適応性、速度が高く評価されています。その他の方法は、小型で詳細な部品を製造するレーザーの能力の代替品としては不十分です。航空宇宙産業は、比類のない切断精度に依存する軽量で強力な部品の迅速な製造の必要性から、最もレーザー切断集約的な分野の 1 つとして際立っています。このような産業には、チタンやアルミニウムの製造も含まれ、スクラップを最小限に抑えるためのレーザー切断部品とともに、繊細な精度に対する高い価値精度があります。.
自動車業界は、特にパネル、排気システム、エンジンコンポーネントを含むボディ部品の大量生産において、大幅な利益を得る立場にあります。部品の生産に求められる厳しい品質とペースは、レーザー切断に十分に対応しています。レーザー切断の使用による二次仕上げプロセスの排除により、滑らかなエッジと一貫した品質が得られ、その結果、全体的な仕上げ時間とコストが削減されます。.
レーザー切断は、ビーム、パネル、ブラケットなどの構造要素の製造を含む建設業界にとって計り知れない価値があります。このような大規模なプロジェクトでは均一性と強度が必要であり、レーザー切断によってそれが保証されます。工業用途に加えて、レーザー切断は、装飾的な金属加工、カスタム設計、さらには看板の詳細なデザインを作成するために工芸品にも使用されます。.
改良に関連して、より新しいファイバーレーザー技術は、さらに高速な切断速度を提供するだけでなく、真鍮や銅などの反射材料も処理するため、期待を上回っています。さらに、CO2 レーザーは、深切断用途での効率性により、より厚い材料の切断に依然として好まれています。このような改良と革新により、さまざまな用途分野で比類のない多用途性が提供され、金属製造における重要なツールとしてのレーザー切断の地位が強化され続けています。.
プロジェクトに適した方法を選択します
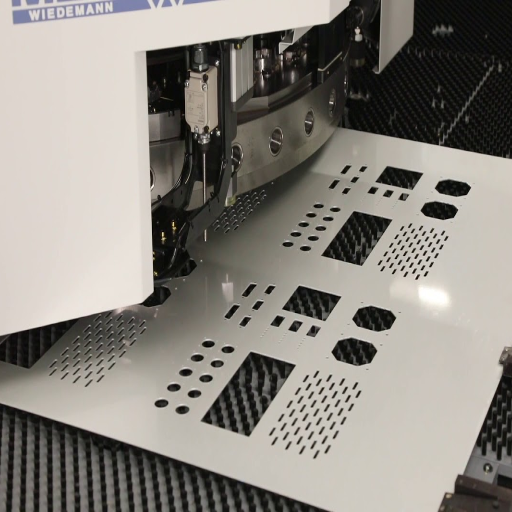
材料、厚さ、プロジェクトの成果によって、使用するレーザー切断方法の種類が決まります。銅や真鍮の切断中は、高速かつ正確に切断できるため、ファイバーレーザーが好まれます。厚い材料を切断するプロジェクトの場合、CO2 レーザーを使用する必要があります。これは、高効率で深く切断するためです。生産目標を達成するために、材料を分析した後、適切な方法を正確に特定することが容易です。.
タレットパンチとレーザー切断を決定する際に考慮すべき要素
タレットパンチとレーザー切断のどちらを選択するかは、以下の考慮事項によって異なります:
意思決定の枠組み
材質の種類と厚さ
厚さ6mmまでの材料の場合、穴やパターン化された形状を作るにはタレットパンチが好ましい レーザー切断は、プラスチック、金属、さらには木材の切断においてより多くの利点を提供します また、より厚い材料をより高い精度で切断します。.
パートの複雑さ
滑らかで精密な切断を伴う細かいディテールが必要な場合は、レーザー切断が好ましい。複雑な形状の仕上げを最小限に抑えることができる。より単純な部品やミシン目などの繰り返しパターンの場合は、タレットパンチが好ましい。.
生産量
生産量が少ないから中程度、特に非常に詳細な部品や多様な部品の場合、レーザーはより高速です。速度が重要な大量生産では、1 回のストロークで複数の穴や形状をパンチできるため、タレット パンチングの方が速い場合があります。.
カスタマイズとツーリングのコスト
タレットパンチングでは、パターンに特定のツールが必要になることが多く、特に 1 回限りの設計ではツーリングコストが増加する可能性があります。レーザーは接触せずに切断されるため、ツーリングコストがゼロになり、設計変更の柔軟性が高まります。.
エッジ品質と二次処理
見てわかるように、レーザーカットされた部品はエッジがきれいになる傾向があり、仕上げ作業が必要になったとしても、その必要が少なくなります。使用するパンチの材質や種類によっては、タレットパンチ部品に追加のバリ取りや平滑化が必要になる場合があります。.
決定の概要: これらの決定要因をプロジェクト固有の決定要因と精査することで、成果物の効率、コスト、品質を最もよく調和させる方法を決定的に特定できるようになります。.
ケーススタディ: 両方の方法の応用の成功
私の経験では、非常に詳細な作業と厳密な公差が必要な場合、レーザー切断はその有効性が際立っています。 - たとえば、エレクトロニクス分野向けのカスタムサインや繊細な金属部品の場合。同時に、パターンを繰り返す大量生産を必要とする穴あきパネルや産業用エンクロージャの場合、タレットパンチングは確かに最良の選択です。さまざまな方法を採用しています。そこから、特定の仕事に最適なものを決定しました。効率的に仕事を成し遂げたいです。私の経験に基づいて、これがこの問題に対する最良のアプローチです。.
金属加工技術の今後の動向
金属加工部門は、新しいテクノロジーが出現し、効率性と持続可能性がますます重視されるようになり、変化しつつあります。自動化とロボット工学の併用は、精度が向上し、人件費が削減されるため、重要な傾向です。機械への AI と機械学習の統合は、金属加工の大幅な進歩を表し、予知保全を可能にし、ワークフローの最適化を強化します。.
3Dメタルプリントとも呼ばれる積層造形は、設計の柔軟性を高めると同時に材料の無駄も削減できるため、もう1つの大きなトレンドです。この製造方法は、プロトタイプの設計と製造、および従来の方法では作成できない複雑な形状の製造に特に役立ちます。.
環境に優しい慣行の持続可能性は、業界のもう 1 つの主要な関心事です。環境への悪影響を軽減するために、エネルギー効率の高い機械を利用したり、スクラップ材料をリサイクルしたりする企業が増えています。これらの傾向が収束することは、近い将来、金属製造分野におけるイノベーション、性能の向上、環境に優しい慣行の可能性を示唆しています。.
最終決定の枠組み: タレットパンチングとレーザー切断の選択は、最終的には、精度、材料の種類、生産量、コストの考慮事項、およびプロジェクトの複雑さに関する特定の要件のバランスをとることに依存します。両方のテクノロジーは、現代の製造において明確なニッチ市場を切り開いており、その強みを理解することで、製造ニーズに対して最も情報に基づいた決定を下すのに役立ちます。.
参照ソース
機械および機械製造におけるレーザー技術と応用に関する概要研究
よくある質問 (FAQ)
タレットパンチマシンはどのように機能し、それは何ですか?
タレット パンチ マシンは、自動板金加工装置です。複数のパンチとダイを使用して金属シートに穴やその他の必要な形状を生成します。タレットにより工具を迅速に変更できるため、多数の穴のある部品を製造できます。この機械は、サーボ電気モーターを使用してパンチを駆動することで機能し、効果的かつ迅速な金属加工に役立ちます。.
タレットパンチはレーザー切断と比較して精度に関してどのように機能しますか?
タレットパンチングプレスはレーザーカッティングプレスの精度に匹敵することはできません タレットパンチとダイは金属シートと接触しますが、レーザービームカッターはワークピースに接触しないため、レーザーははるかに複雑な形状を作ることができますが、タレットパンチは、多数の穴を持つ大量の部品のより迅速な処理に十分な精度を実現できます。.
パンチプレスはレーザー切断と比較してどのような利点がありますか?
レーザー切断機の長いセットアップ時間のために、パンチプレスは、より大きなバッチサイズを提供するためにより適しています 彼らはレーザー機械ができるよりも速く穴を作ります; さらに、パンチマシンは、メンテナンスの必要性が低い特定の金属製造プロジェクトのために、これらの機械はまた、より厚い材料を扱うことができ、それはそれらをより使用に適している。.
タレットパンチはレーザーカッターなどのさまざまな材料を処理できますか?
はい、前述したように、レーザーカッターはステンレス鋼や冷間圧延鋼を切断できます。一方、パンチはさまざまな種類の板金にも対応し、1 サイクルで複数の穴や特徴を製造する必要がある部品に対して効率的に動作します。.
タレットパンチマシンの操作コストはレーザー切断のコストとどのように比較されますか?
タレットパンチマシンとレーザー切断機の運用コストを比較すると、後者の手数料は高くなります セットアップコストが高いことに加えて、レーザー切断機は、タレットパンチングマシンと比較してエネルギー消費量が高く、さらに、レーザー切断機は、維持するのがより複雑です。.
パンチマシンに対する最新テクノロジーの影響は何ですか?
最新の技術を駆使したパンチマシンにはサーボ電気を搭載できるため、効率が向上し、動作騒音が軽減されます。さらに、これらの技術により砲塔のパンチの速度と精度が向上し、金属製造分野のレーザー切断技術との競争力が向上しました。.
タレットパンチは製造後に追加の操作が必要ですか?
タレットパンチングによって穴や形状が正確に生成される場合でも、特に複雑な場合や滑らかな仕上げが必要な場合には、部品を完成させるためにタッピングやバリ取りなどの二次的な作業が必要になる場合があります。レーザー切断では、形成されるエッジが比較的きれいになるため、追加の処理の必要性は低くなります。.
タレットパンチ上のレーザー切断機の使用例は何ですか?
穴の多い部品の生産速度が不可欠な、より大きなバッチサイズの場合、タレットパンチよりもレーザー切断機は好まれません。パンチは工具を迅速に変更する能力と、1サイクルで複数の穴を開ける能力があるため、費用対効果が必要な板金製造に適しています。.



