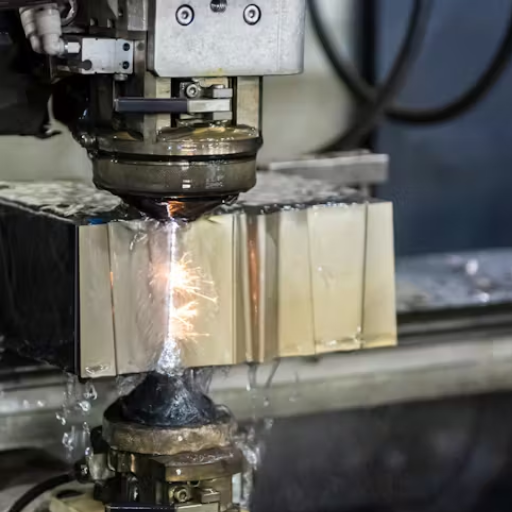
当社の最先端の EDM 掘削機は、それを際立たせるレベルの精度と効率を提供します。この機械は、精度と信頼性の高い性能を必要とする業界にとって、基本的にすべて、つまり非常に硬く、最も複雑な材料の掘削に関して、お客様の最優先の選択肢です。.
従来の穴あけ方法は、硬化鋼、炭化タングステン、超合金に一致します。ドリルビットは数穴あけ後に摩耗し、多くのダウンタイム、工具コンポーネントの高価な変更、およびコストが発生します。.
従来の機械加工方法では、航空宇宙部品や医療部品に必要な許容誤差 ±0.0025 mm が保証されていないようです。応力を機械的に適用すると、たわみや不正確さが伴います。.
0.1mmより小さい穴がほしいですか?まあ、慣習的な訓練はトリックをしません。 小さいドリルビットは質標準に失敗する穴を曲げ、壊れ、または単にサイズを大きくします。.
硬質材料での深穴掘削(L/D比150~250)はほぼ不可能。熱の蓄積、チップの排出の問題、工具の破損により生産が停止します。.
複雑な幾何学的形状と硬質材料を使用した従来の方法では、スクラップ率が 30 ~ 50% になることが多く、部品が故障すると航空宇宙や医療用途に非常にコストがかかります。.
形状の冷却穴が必要ですか? 角度付きのエントリーが必要な場合や、湾曲した経路が必要な場合があります。従来の穴あけとは、真っ直ぐな丸い穴を意味します。そして事実上、設計上の制約はパフォーマンスに固定されたままになります。.
航空宇宙、自動車、エレクトロニクス業界で複雑な作業を行う際に、当社の EDM 掘削機によって提供される精度と精度をお楽しみください。.
チタン、タングステン、炭化物などの硬質材料を精密に加工します。.
0.1mmという小さな小さな穴は、高度なパルス技術により急速に開けられます。.
オペレーターに優しい設計の CNC システムは、メンテナンスをほとんど必要とせずに、無人での動作を保証します。.
使用範囲は航空宇宙および医療インプラントから他の産業まで多岐にわたります。.
精度と効率に最適の EDM 穴あけ機。耐久性とパフォーマンスを考慮して設計された、あらゆる加工ニーズに対応する機械です。.
ワークテーブルサイズ: 440×320 mm.
スピンドルの最大移動量: 380 mm.
位置決め精度: ΜM0.01 mm/300 mm.
最大加工速度: 30-60 mm/分.
電極の直径:0.1-3.0mm.
スピンドル速度範囲: 0 ~ 200 rpm、調整可能.
Z軸移動量: 380 mm.
ワークテーブルサイズ: 440×320 mm.
機械重量: 750 kg.
ワークテーブルの最大荷重: 300 kg.
電極径: 〘0.2~〘3.0mm.
スピンドル速度: 0 ~ 200 rpm で調整可能。.
スピンドルトラベル: 380 mm.
電極直径: 〘0.3-〘3.0.
機械の重量: 750 kg.
ワークテーブルの寸法: 440×320 mm.
スピンドルの最大速度: 1500 mm/分.
位置決め精度: ΜM0.04 mm/300 mm.
Z軸移動量: 380 mm.
電源: 380V/50Hz.
電極径: 〘0.1~〘3.0mm.
最大動作電流: 30 A.
ワークテーブルの寸法: 440×320 mm.
最大スピンドル速度: 1500 mm/分.
電極直径: 〘0.2-〘3.0.
ワークテーブルサイズ: 440×320mm.
力: 380V/50HZ.
スピンドル移動旅行:380 ミリメートル.
スピンドルの最大速度: 1500mm/min.
スピンドル回転速度:0~200rpmまで調整可能.
電極直径: 〘0.3-〘3.0.
スピンドルの走行:380mm.
最大入力電力: 4.0 KW.
最高スピンドル速度:1500mm/min.
ワークテーブルのサイズ: 440×320mm.
スピンドルの回転速度: 0-200 rpm 調整可能.
オーミックタイプのEDMボール盤を選択する際には、材料の適合性、必要な仕様、許容許容範囲の程度を考慮してください。学ぶべき主な項目は、電極の摩耗を軽減できる高度なデジタル発電機、ストレートホールの高圧システム、およびユーザーフレンドリーなインターフェースの設計上の考慮事項です。機械は、小さな/深い穴を備えた非常に効率的なもので、高い表面仕上げと最小サイズの変動で出力を提供する必要があります。.
EDMボール盤の機能と仕様を理解することは不可欠です。精度、作品のサイズに対する容量、電極の互換性、誘電体流体の取り扱い、CNCシステムへの適切な対応が含まれます。柔軟性を確保するには、ワイヤーEDMまたはCNCフライス加工プロセスとの統合を考慮する必要があります。製造目的での機械の適合性を確認するための厳格なチェックが必要です。.
| 指定 | 詳細 |
|---|---|
| 電極直径の範囲 | 0.2mm ± 3.0mm |
| 最大掘削深さ | 300 ミリメートルまで |
| テーブルのサイズ | 変化します (例:410 x 590 mm、27.5 "x 35.4") |
| テーブルの耐荷重 | 最大300kg(660ポンド) |
| 旅行 (X、Y、Z) | X:400-600 ミリメートル、Y:400-500 ミリメートル、Z:300-360 ミリメートル |
| 機械の重量 | 950kg ± 1500kg |
| 電力消費 | 4-6 KVA |
| 最大 EDM 電流 | 25-30 アンペア |
| 決議 | 0.005 ミリメートル |
| Control System | CNC タッチスクリーン、Gコード互換性、高度なプログラミング機能で制御されます |
| ワーク材質 | 鋼、銅、アルミニウム、炭化タングステン、硬化合金などの導電性材料 |
| 特殊機能 | 自動電極摩耗補償、高圧フラッシング、自動エッジファインディング、センタリング |
| アプリケーション | 航空宇宙、医療、自動車、エレクトロニクス、工具産業 |
| オプションのアクセサリ | 自動電極チェンジャー、第4 軸回転テーブル、および高度な濾過システム |
当社のスモールホール EDM 掘削機についてお客様が言っていることは次のとおりです
EDMボール盤は、$1,799 から$144,000 まで、多くの価格スラブに豊富にあります。価格は、あなたが要求する特定のモデル、機能、および機能に依存します。したがって、小規模な仕事用のローエンドのEDMマシンや、重工業用途での地位を固めるための最高級マシンを探していた場合、選択肢は予算の制約と技術的要件の両方を満たすのに十分な幅を保ちます。.
DIY EDMボール盤を作るのはかなり簡単で、パルス発生器、電源、およびいくつかの安価な材料だけで行うことができます。 InstructablesやHackadayなどのサイトで利用可能な説明書やガイドを使用すると、独自の放電加工 (EDM) ツールを構築するのは子供のように簡単になりました! 今すぐ金属の掘削を確認し、DIYプロジェクトでこの安価なソリューションを最大限に活用してください!
EDMと従来の穴あけ加工の主な違いは、材料を除去する方法にあります EDMは、正確なスポットを侵食するために放電によって動作するため、硬質または繊細な材料に正確な深い穴を開けるのに最適です 従来の穴あけ加工は、逆に、材料を機械的に切断する回転ドリルビットを使用します 正確な加工方法を比較したり、プロジェクトでEDMと穴あけの演習を行ったりする場合、これらの重要な違いにより、適切なプロセスを選択できます。.
EDM穴あけ加工とは、Electrical Discharge Machiningの略です。この方法では、帯電した管状電極を利用して、材料を正確に侵食する火花を生成します。このタイプのプロセスは、深く正確な穴を備えた非常に硬い材料に最適です。このプロセスは非常に正確で効率的であるため、EDMを使用した穴あけ加工は、優れた精度と複雑な設計が要求される航空宇宙、自動車、製造業に応用されています。.
EDM穴あけ加工では、非常に小さな穴の直径を作成でき、最小の穴は40 ミクロン (0.0016 インチ) の範囲になります。この精度は、特定のEDM穴あけセットアップとアプリケーションに依存します。 EDM穴あけ加工は、マイクロ穴あけ加工や高精度加工が必要な業界にとって信頼できるオプションと考えられています。.
EDM穴あけ加工は、直径とEDM-機械の大きさに応じて、9インチから46インチ以上の深さで穴を開けることができます。これは、非常に少数の材料に深く正確な穴を必要とする場合に不可欠な機械加工方法であるため、高度な機械加工ソリューションが存在する業界で非常に人気があります。.
放電加工 (EDM) 穴あけ加工は、±0.050 mm の許容誤差を持つ、計り知れない精度が生成される微細な加工プロセスを表します。作成されたこれらの穴は、ワークピース上で非常に小さく、浅く、非常に複雑な機能を備えています。プロセス産業は航空宇宙、自動車、および一般的な製造であり、EDM 穴あけ加工によって正確で満足のいく結果が保証されます。.
穴あけ加工 EDM は、非常に深く、非常に狭く、非常に正確な穴を非常に優れたアスペクト比で製造するのに推奨され、適しています。従来の穴あけ加工はより高速かもしれませんが、工具やチップの取り外しによる剛性に対処することはできません。したがって、この穴あけ加工方法は、非常に複雑で要求の厳しい用途向けに究極の精度と性能を備えています。複雑な設計に精密な穴あけ加工が必要な場合、穴あけ加工 EDM は群を抜いて最も優れたプロセスです。.
小穴 EDM 穴あけ加工は、研磨ウォータージェット切断とは逆の、硬質材料または延性のある材料に小穴あけ加工を行うための最高精度のプロセスの 1 つです。この高度な穴あけ加工では、制御された電気火花を利用して精度と迅速な加工を行うため、航空宇宙、自動車、製造の業界で広く使用されています。 EDM 穴あけ加工には、プロセスを調整して安定させるために、灯油から変圧器油までの誘電体流体が必要です。 EDM 穴あけ加工は、高精度のマイクロ穴や硬質材料の高速加工の製造に役立ちます。.
製造および精密機械加工で最も一般的に採用されている 3 つの主要なタイプの EDM 機械は、ワイヤー EDM、シンカー EDM (ダイシンキング EDM とも呼ばれます)、および穴あけ EDM です。 EDM (放電加工) 機械の各タイプは、特に用途向けに設計されており、金属やその他の導電性材料の切断、成形、穴あけに関して高い精度と効率を提供します。.
ドリル EDM は、航空宇宙、自動車、医療などの業界向けに、硬質で導電性の材料に浸透深度を高めるために通常ドリルで穴を開けるプロセスです。高度な EDM 加工は、高い精度と効率を意味します。硬い金属に微細な穴を開けたい場合でも、迅速かつ正確な結果が必要な場合でも、ドリル EDM は精密加工の答えの 1 つです。.
マイクロドリル EDM は、軟金属と硬金属の導電性材料に超小さな穴を生成する高精度加工プロセスです。これは、航空宇宙、医療、エレクトロニクスなど、非常に正確、正確、小さな穴が不可欠な業界に最適な微細な放電加工技術です。マイクロドリル EDM は、信頼されるソリューションに関して、マイクロホールドリリングに比類のない精度と効率を提供します。.
正確かつ効率的に作業できる EDM ボール盤に最高の寿命を押し出すための、業界のトレンドとメンテナンス戦略に関する専門家のヒントをご覧ください。.
放電加工掘削機は、精密機械加工に対応するために業界を大規模に変えています。 EDM 掘削機は、非常に細かい穴を開けたり、非常に彫刻したりすることで有名です...
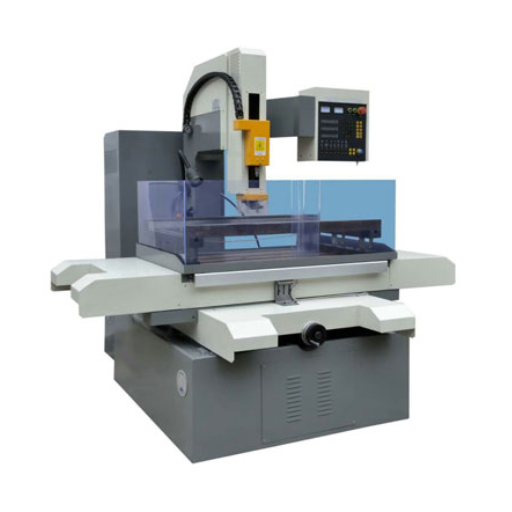
複雑で微細な掘削作業を必要とする精密製造および改造業界で最も重要な放電掘削機は、高度な技術を使用して最も困難な掘削を突破します...
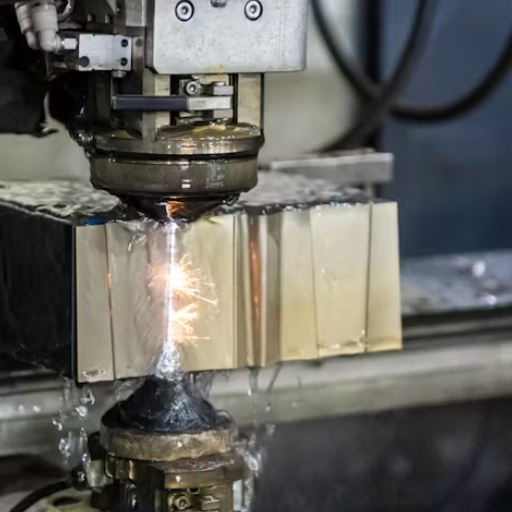
EDM ドリル機械加工で飾られた最新の製造は、複雑なコンポーネントに精度を提供することに取り組んでいます。 EDM は、電気エネルギー作用によって材料を成形するという興味深い原理で動作します...
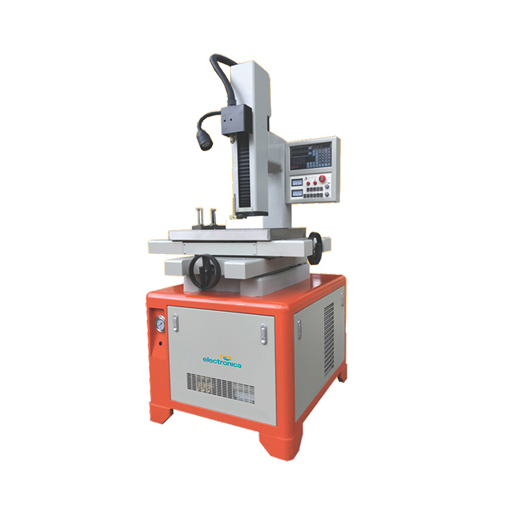
精密製造において、放電加工掘削機は一種の革新的なツールです。 EDM 掘削とも呼ばれ、非常に小さな穴を開ける機能を備えています。.
EDMボール盤で精度と生産性を新たな高みに引き上げます。既存の機能を補完したり、厳しい操作を補完したりするためにこれらの機械が必要な場合は、高品質の操作を保証できます。.
A: EDMの鋭い機械は、電気排出機械で造る鋭い機械のような、制御された電気放電によって伝導性材料の穴を作る用具のために使用される特定の言葉です。 EDMの穴の訓練は大きい精密の深く、小さい穴をあけることのために非常に適しており、非常に高い表面仕上げを要求する適用を提供します。.
A: EDM 穴あけ加工では、電源を介して電極とワークピースの間に放電が発生し、材料が侵食されるため、電極が正確な寸法の材料に切断される可能性があり、また、加工が難しい少数の材料にとって唯一の主要な加工方法となります。硬化した鋼や一部の金属など、激しく加工します。.
A: CNC EDMドリルで作業すると、大量生産のための自動化、より高精度、通常の機械加工が苦労する可能性のある形状を扱う能力など、多くの利点が得られます。また、多軸作業も可能になるため、掘削機の多用途性が顕著になります。.
A: EDM の鋭い機械はチタンおよび堅くされた鋼鉄のようなそれらの機械に堅い金属を含む伝導性の材料の大きい変化を処理することを、働くことができます従って、それは精密が重要な航空宇宙および自動車工学のような企業で使用を見つけます。.
A: EDM 穴あけ機で可能な一般的な穴あけ深さは多少異なりますが、これらの機械はかなり深い穴を開けることができます。機械の出力と加工する材料に応じて、深さ 200 mm を超える穴が一般的です。.
A: はい、確かに. EDMの鋭い機械は曲面で使用することができます. 実際、EDMプロセスの非常に正確さは複雑な形状に掘削操作を可能にします.それ故にそれは型作りで、そして複雑な設計を必要とする他の多くの産業で使用されています。.
A: 誘電体流体は、EDM の穴あけプロセス中に放電を可能にします。電極とワークピースの両方の冷却、破片の洗い流し、穴あけ穴の表面仕上げの改善に適しています。.
A: EDMの鋭い機械のための典型的な適用はダイおよび型の穴の作成、航空宇宙産業のための複雑な部品の製作、油圧および空気の弁の部品の生産です。 、さらにEDMの鋭い機械は非常に高精度で、非常によい表面仕上げが要求される場合好まれます。.
A: EDMの鋭い機械は確かに従来の穴あけ機と比較される多くの利点があります。.精度および非常に堅い材料で作業することに関して大きい利点はあります。.EDM機械が機械で造る非常に堅い材料に非常に精密な穴を作り出すことができる間、従来の機械は効果的に切ることができる材料のタイプで限られます。.
WhatsApp 私達