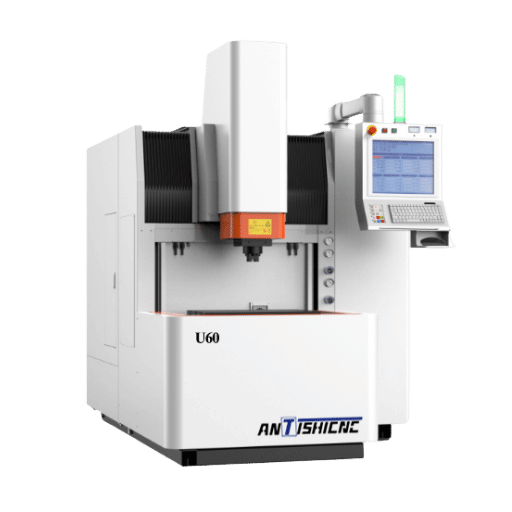
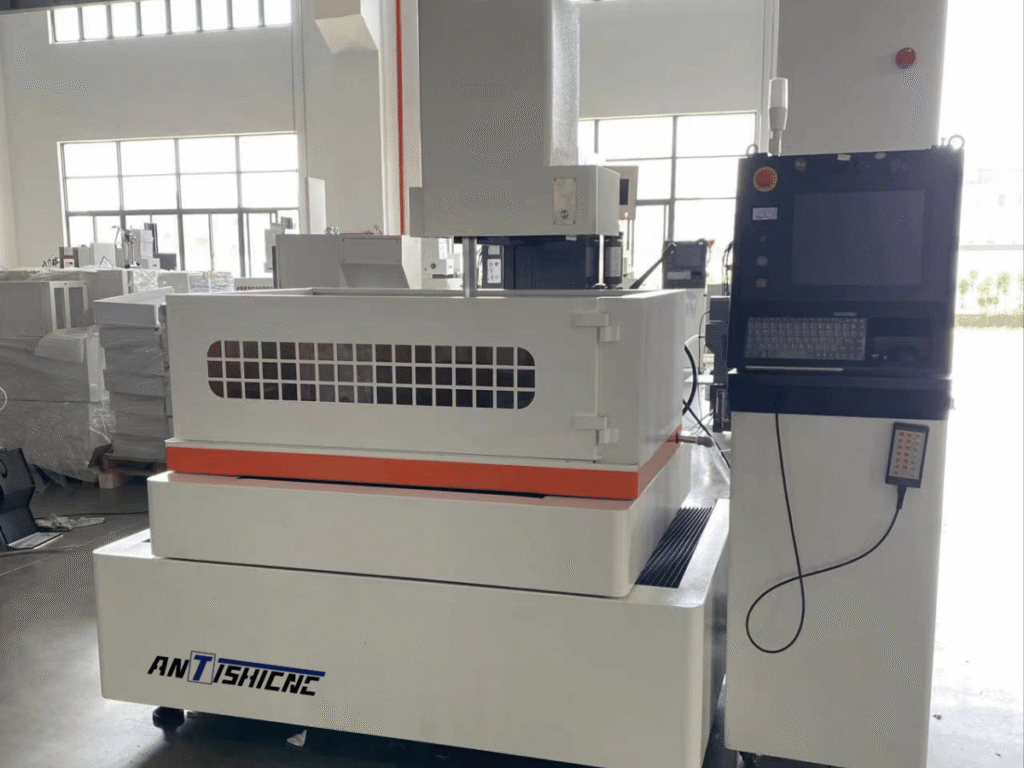
高度な精密製造のための放電加工技術 当社の EDM システムを使用すると、最も硬い材料を加工しながらサブミクロンの公差を達成できます。.
最も硬い材料の中でも、チタン、タングステン、炭化物、硬化鋼を機械的ストレスや工具の摩耗なく切断します。.
当社の精密ワイヤーEDMおよびマイクロマシニング技術により、最大±0.012mmの公差を実現します。.
EDM の非接触手順により、信じられないほど複雑な形状を絶対的な精度で実現できます。.
当社の穴あけ EDM は、関連するワークピースが損傷していないことを確認しながら、壊れた工具を除去します。.
EDM のゼロ機械力により、ワークピースの変形や応力による亀裂が回避されます。.
Micro-EDMにより、人毛よりも小さな特徴を再現性の高いものにすることができます。.
当社は最先端の EDM 装置を活用しており、最も複雑な加工問題にも比類のない精度と柔軟性を提供します。.
最新の CNC 制御とインダストリー 4.0 の統合、IoT 監視、自動電極交換を組み合わせることで、無人運転と最適な生産性が実現します。.
柔軟なプラットフォーム上でワイヤーEDM、シンカーEDM、穴あけEDMを提供します。 0.065mmのマイクロホールから複雑な3Dキャビティまで。.
光学部品や精密機器の場合、二次操作を必要とせずに、0.18 ミクロン Ra までの鏡面のような仕上げを実現します。.
製造されたすべての機械は、iso 9001 要件に従って厳格なテストと品質管理手順を受け、業界で認められた品質基準を保証します。.
すべての放電加工要件に対応する、販売中の最高の EDM ツール、EDM ツール、機械をご覧ください。.
電圧:3相380V
消費電力: 1.5 kW
最大切断厚さ: 400 mm
ワイヤー直径: 0.1 ~ 0.2 mm
表面粗さ: ΜRa2.5 μm
最大切断速度: 120 mm²/分以上
寸法公差: ±0.004 mm
最大ワークピースの長さ: 最大 47 インチ
電極材料: グラファイトまたは銅
表面仕上げ: 非常に滑らかで均一な結果
軸線の移動 (X、Y、Z): 30、38、24"
最大ワーク重量: 最大 4000 ポンド
位置決め精度: ±0.0005 インチ
表面仕上げ: 高精度、滑らかな結果
自動化: 自動電極/ツールチェンジャー
放電加工 (EDM) は、電極と導電性ワークピースの間に制御された電気火花を使用して材料を正確に浸食します。誘電体流体は電圧下でイオン化し、極度の熱 (最大 12,000° C) を生成する高強度の火花を生成し、材料を蒸発させて溶融させ、その後洗い流すことで複雑な形状を作成できます。.
| ワイヤー EDM の仕様 | ||
|---|---|---|
| パラメータ | 指定 | 能力 |
| ワイヤー直径 | 0.004 " - 0.012" (0.1mm - 0.3mm) | 超微細から頑丈な切断 |
| 位置の精度 | ±0.0001 インチ (±0.003mm) | 卓越した精度 |
| 許容能力 | ±0.00004" - ±0.0002" | サブミクロンの精度 |
| 最大テーパ角度 | 30° @8 インチ素材の厚さ | 複雑な角カット |
| カーフの幅 | 0.006" - 0.014" | 最小限の材料損失 |
| 最大ワークピース | 27 "x 40" x 15" の厚さ | 大規模なコンポーネント機能 |
| 表面仕上げ | 0.18 - 3.2μm Ra | テクスチャ仕上げにミラー |
| 切断速度 | 300mm2/minまで | 高い生産性 |
| シンカー EDM 仕様 | ||
| パラメータ | 指定 | アプリケーション |
| 正確さ | ±0.004mm (±0.00015") | 高精度金型 |
| 電極材料 | グラファイト、銅、タングステン | 各種アプリケーション |
| 最大電流 | 80 アンペア | 速い材料の取り外し |
| 軌道能力 | 3D オービタルマシニング | 複雑なキャビティの作成 |
| テーブルの耐荷重 | 2,000 キロまで | 重いワークピースのサポート |
| Z-アクシス トラベル | 500mmまで | ディープキャビティマシニング |
| Dielectric System | 油性または水性 | 材料のために最適化される |
| 穴あけ加工 EDM仕様 | ||
| パラメータ | 指定 | 精密 |
| 最小穴径 | 0.065 ミリメートル (0.0025") | マイクロホール機能 |
| 最大アスペクト比 | 150:1 (深さから直径まで) | 深穴掘削 |
| 直径の許容 | ±0.0025 ミリメートル | 卓越した精度 |
| 直線性 許容 | 150mmの深さ上の±0.025mm | 精密な穴の幾何学 |
| 最大深さ | 1000 ミリメートル (39.4") | 深穴能力 |
| 掘削速度 | 1 インチ 深い in ~1 minute | 高い生産性 |
EDMが精密アプリケーションにとって優れている理由をご覧ください
| アスペクト | EDMテクノロジー | 伝統的な機械加工 | 利点 |
|---|---|---|---|
| 材料 硬度の限界 | 制限なし (任意の導電性材料) | 工具材料によって制限されます (plunt45 HRC) | EDM し |
| 許容能力 | ±0.5μmを達成可能 | 典型的な±5-10 µm | EDM し |
| 複雑な幾何学模様 | 任意の導電形状 | ツールアクセスによって制限されます | EDM し |
| ツールウェア | 機械接触無し | 連続的な工具劣化 | EDM し |
| 表面仕上げ | ミラー仕上げ可能 | 追加の仕上げが必要です | EDM し |
| 切断速度 | シンプルな形状の場合は遅くなります | 基本的な操作ではより高速です | 伝統的 |
| セットアップの複雑さ | プログラミングの知識が必要です | 基本的な操作がより簡単になります | 伝統的 |
| 運用コスト | より高いエネルギー消費 | エネルギーが低く、ツールが高くなります | 依存 |
当社の EDM マシンについてお客様が言っていることは次のとおりです
EDM または電子距離測定は、電磁波を使用して指定された 2 点間の距離を正確に測定する測量方法です。.
電子距離測定 (EDM) デバイスは、距離測定にレーザーやマイクロ波などの電磁放射を利用し、タイムリーかつ正確な測定のための測量に特に役立ちます。.
デスクトップ ワイヤー EDM マシンは、小規模な複雑な設計やプロトタイピングに必要な正確な金属切断のために製造された、コスト効率の高い小型機器です。.
区別として、従来の EDM では材料を侵食するカスタム形状の電極が使用されていますが、Wire Cut EDM では連続的に移動するワイヤを使用して複雑な形状を切断します。.
ワイヤー EDM は、継続的に供給される張力をかけたワイヤー電極を使用して、導電性材料を侵食して正確に切断する放電を生成します。.
ワイヤー電極、ワイヤーガイド、給電接点、フィルター、誘電体流体などのワイヤー EDM 部品は、EDM 操作が正確かつ効率的に行われることを保証するために重要な消耗品です。.
EDM と同様に、放電研削 (EDG) は、制御された放電を使用してワークピースの表面を微細化する電極として回転導電性ホイールを使用します。.
ワイヤー EDM は、最大 0.0001 インチまたは 2.5 ミクロンの公差を実現します。これらの公差は、精度を重視したタスクに非常に役立ちます。.
CNC EDM機械はコンピューター操作、伝導性材料の精密な切断か形作ることを可能にする放電が装備されている放電加工ツールです。詳細なパターンと難しい金属に最も適しています。.
ワイヤー EDM 装置は、細いワイヤー電極を通して導電性材料を正確に切断するように適合された高度な機械で構成されており、優れた精度、加工効率、複雑な形状を形成する機能を提供します。.
EDM マシンはコストが高く、速度が遅く、材料の導電性に限界があり、高価ですが、硬質材料の精密切断、ワークピースの応力の軽減、優れた表面仕上げなどの利点があります。.
EDM用の機械プログラミングには特定のCAMソフトウェアが必要です。 CAMWorksやMastercamなどが挙げられます。これらのプログラムは、効率的で自動化された機械加工のために詳細なツールパスと機械コードを抽出します。.
グラファイト、銅、タングステンなどの EDM 用電極は、ワイヤ スプール、誘電体流体、ダイヤモンド ガイド、ツール ホルダー、正確な間隔で電気を放出するパルス発生器とともに、EDM ツールとしても使用されます。.
標準ワイヤ EDM 切断技術は、300 ~ 500 ミリメートルの深さ範囲を実現します。ただし、オーダーメイドの構成では、これらの技術は 36 インチを超える深さ範囲を実現できます。.
いいえ、EDM ワイヤは加工段階で侵食や劣化を受け、精度と効率の両方が低下するため、再利用できません。.
EDM ワイヤは、低破壊靱性、機械的位置ずれ、不適切な張力、または摩耗した電源接点の結果としてスナップし、加工プロセス中に応力が加わり、欠陥が生じます。.
最新の EDM 機器については、最新のブログ投稿をお読みください。.
EDM は、かつての高精度製造に対する認識方法を変えました。シンカー EDM は、より高い精度、より優れた多用途性、複雑な製造効率を提供できる、はるかに新しい方法です...
複雑な部品の製造における EDM プロセスの高い改善性と高い展性は、それを容赦なく革新的なものとしています。 2 つの主要な EDM タイプ、シンカー EDM とワイヤー EDM、...
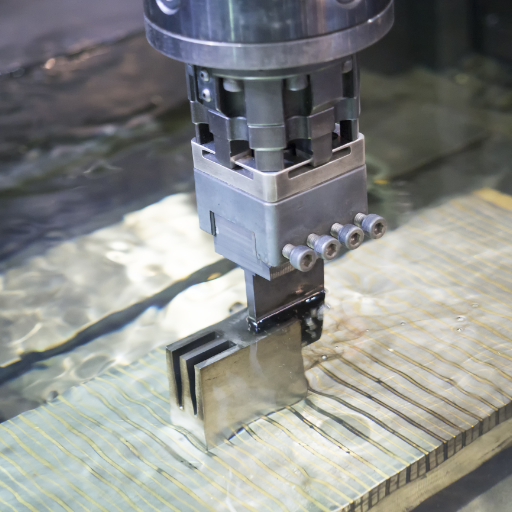
電極材料の選択は、EDM の精度と効率に関して最も重要な側面です。材料の正しい選択は、表現を決定する上で大いに役立ちます...
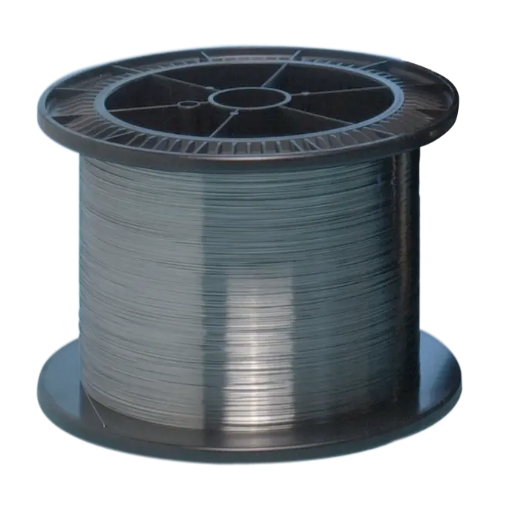
精密加工という点では、EDM (放電加工) プロセスの効率には匹敵しません。 EDM機械用のワイヤー、どちらかのモリブデンワイヤーを選択します...
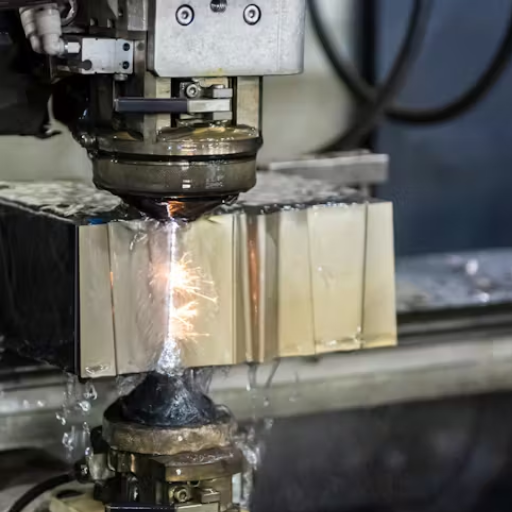
放電加工掘削機は、精密機械加工に対応するために業界を大規模に変えています。 EDM 掘削機は、非常に細かい穴を開けたり、非常に彫刻したりすることで有名です...
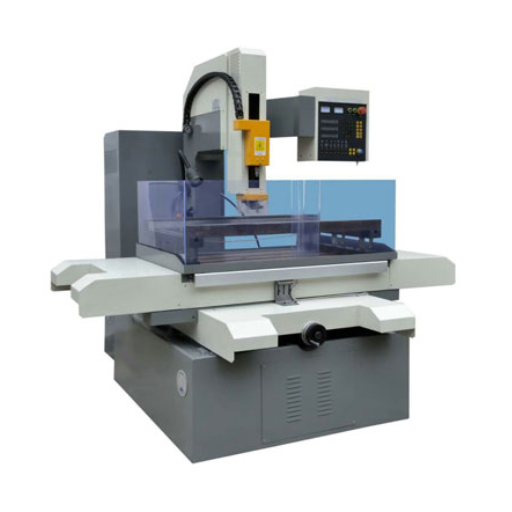
複雑で微細な掘削作業を必要とする精密製造および改造業界で最も重要な放電掘削機は、高度な技術を使用して最も困難な掘削を突破します...
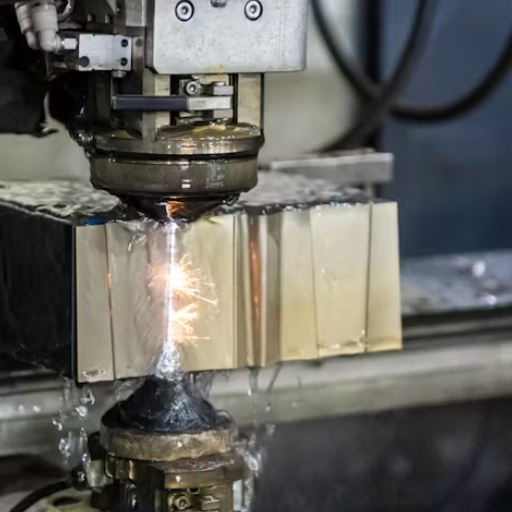
EDM ドリル機械加工で飾られた最新の製造は、複雑なコンポーネントに精度を提供することに取り組んでいます。 EDM は、電気エネルギー作用によって材料を成形するという興味深い原理で動作します...
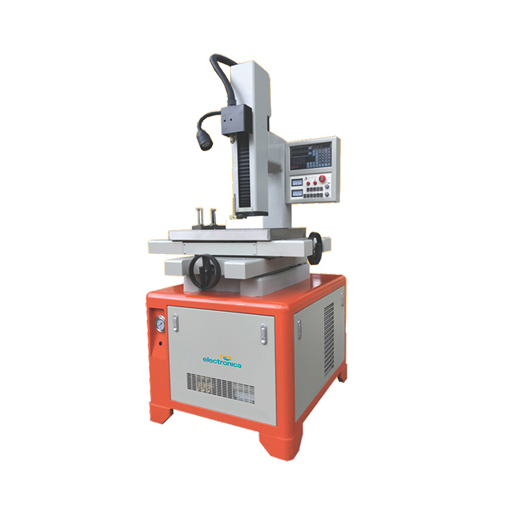
精密製造において、放電加工掘削機は一種の革新的なツールです。 EDM 掘削とも呼ばれ、非常に小さな穴を開ける機能を備えています。.
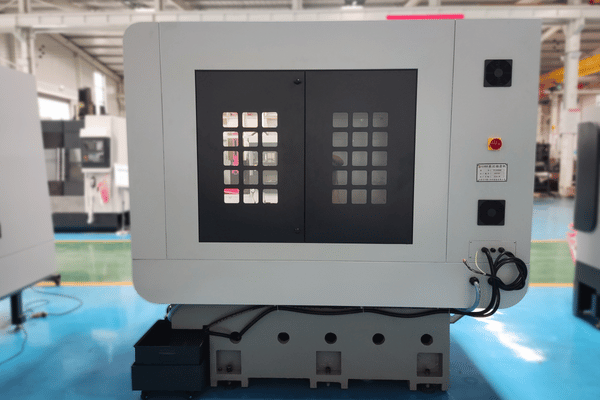
個々の製造ニーズに基づいて構成された EDM 切断機の即時かつ正確な見積もりを受け取ります。プロセスの精度に影響を与え、効率を合理化し、生産性を最大化するように設計された、信頼性が高く高性能な選択を発見してください。.
従来の機械加工では通常、硬金属や複雑な設計などの材料の物理的かつ直接的な接触加工が必要となり、工具の摩耗が大きくなり、これとは対照的に、EDM または放電加工では非接触加工が可能になり、工具の摩耗が大幅に軽減されます。.
放電加工プロセスでは、誘電性流体は冷却され、破片を洗い流し、火花を維持するため重要です。ただし、誘電性流体の選択は、部品の表面仕上げや品質に影響を与えるため、脱イオン水と特定の炭化水素ベースの流体は、加工におけるさまざまな用途にこれらの機能を果たし、良好な結果をもたらすことに注意してください。.
EDMプロセスの生産性は、機械のダウンタイムのために低いです しかし、CNC制御を備えた自動EDM機械は、素晴らしいが最小限のオペレータ入力で複雑な機械加工プロセスを実行することができ、これは継続的な生産と品質が利益を上げる大量生産において特に重要です。.
EDMにおける電極材料の選択は、電極の種類、EDMプロセス、ワークピース材料、および必要な作業面仕上げの影響を受けます。お客様はEDM電極として銅とグラファイトを必要とすることが多いですが、グラファイトは複雑な細部を生成する能力と優れた耐摩耗性により好まれます。満足のいく加工速度と部品の忠実度を確保するには、正しい電極材料を選択することが不可欠です。.
EDM技術の強化により、精度、速度、および運用効率が向上し、基本的な製造プロセスに影響を与えます 火花生成、フラッシュ、およびCAD / CAMシステムの高度なシステムは、ワークピースの品質を向上させ、サイクル時間を短縮するため、これらの強化により、修復メーカーは、現代のビジネスや業界の要件を満たしながら、より複雑な問題に対処できるようになります。.
WhatsApp 私達