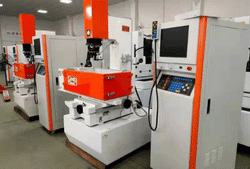
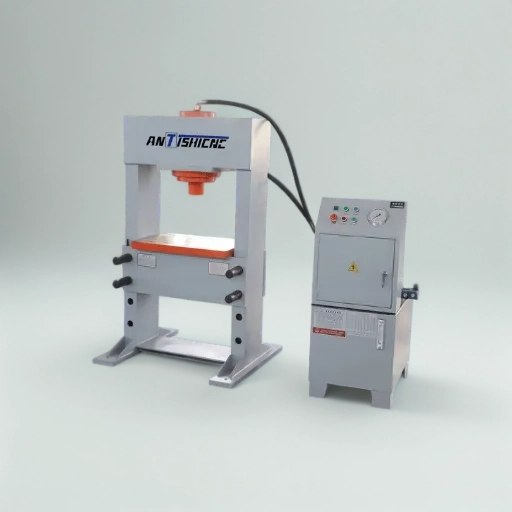
EDM ダイシンカーは、市場で入手可能な硬質材料の加工が容易な、最高レベルの精度、比類のない性能、洗練されたディテールを提供します。金型、金型、高精度公差部品など、このテクノロジーにより、規則性と効果で結果が満たされることを期待できます。.
高度な銅タングステン電極と最適化されたパルスパラメータにより、工具の摩耗が60%減少し、運用コストが大幅に削減されます。.
AI セルフコントローラーにより、セットアップ値が自動的に最適化され、推測を排除し、毎回一貫した結果を保証します。.
インテリジェントなパラメーター最適化と高周波パルス技術により、精度を維持しながらMRRを75%増加させます。.
精密パルス制御と高度な誘電体システムは、あらゆる用途にわたって一貫したサブミクロン表面仕上げを実現します。.
当社の高品質 EDM シンカー マシンで製造能力を強化します。長持ちするように構築されており、最も複雑な操作でも精度と一貫性を保証します。.
許容ミクロンレベルと仕上げは 10 マイクロインチまで滑らかにすることができ、追加の研磨の必要性が軽減されます。.
硬質材料や工具鋼、炭化物、アルミニウム、チタンなどの導電性材料も加工できます。.
ツールの摩耗を減らし、部品を保存し、使用する材料を可能な限り節約します。これは、コストと環境を節約することも意味し、非常に魅力的です。.
銅、グラファイト、さらにはタングステン電極を使用することで、フィッティングだけでなく性能も達成できます。.
極端な表面仕上げと公差を達成しながら、最も小さな部品を特別に微細加工します。.
NSGA II は、システムの目的間の効果的なバランスを達成することによって紛争解決を実行するために使用されている方法です。.
精密によって設計されるEDMは販売のためのシンカーを死にます。 、耐久、有効な-die-sinking適用の正確な機械化の理想。 今すぐ買物をして下さい!
粗さ表面 Ra: 0.07
現在の最大動作: 50A
ワークの最大重量: 400 kg
全体的な機械寸法: 2000x2430x2300
位置決めの精度: Prim317:.008 mm/200
EDMはシンカー軸線打撃死にます: X450mm、Y350mm、Z300mm
消費電力: 9 kW
テーブル耐荷重:1800kg
機械加工装置質量:5.5トン
精密位置決め: ΜM0.006 mm
ワークの表面粗さ:Ra ulswitzerland0.07µm
X/Y/Z 軸の動き: 600/400/400 mm
アクチュエーターの負荷: 1300 のkg
粗さ:Ra ΜL 0.2 μm
電気消費量: 10 kVA
スピンドル回転数: 200 mm
テーブルの寸法: 800 x 500 mm
各軸での移動: X 軸: 500 mm、Y 軸: 400 mm
シンカー EDM は、導電性材料に高精度のブラインド キャビティと複雑な形状を作成するための最良のツールの 1 つです。スパーク エロージョンの原理、つまり材料を除去するためにツールとワークピースの間で実行される意図的な放電に基づいて機能します。この技術は、従来の機械加工では実現が困難または不可能な詳細を備えた複雑な設計の金型面、金型、コンポーネントの作成に適しています。.
EDMプロセスははるかに正確で、厚くて硬い材料を切断できるため、すべての極端な精度のアプリケーションが可能になり、複雑なディテールが必要なアプリケーションが可能になります。一方、レーザー切断はより高いレートを誇り、一般的に言えば、薄い材料に最適であり、フラッシュでかなりきれいで滑らかなエッジを与えるため、時間が重要な大量生産で好まれます。.
インダストリーウィーク2024
EDM 技術 協会
品質管理
品質基準
| 機能 | 指定 |
|---|---|
| 最大ワーク寸法の寸法 | 800 x 500 x 265 mm |
| トラベル XYZ (mm) | 350 x 250 x 250 (オプションの拡張モデルも利用可能) |
| 表面仕上げの精度 | RA 0.1μm |
| 最大ワーク重量 | 200 キログラム |
| 電極の互換性 | 銅、グラファイト、真鍮 |
| Power Generation System | インテリジェント スピード パワー ジェネレーター (ISPG) |
| 誘電体 | スマートな炭化水素の石油ベースの調節 |
| オートメーション ツール | 統合リニア ツール チェンジャー (LTC) とロボット サポート |
| プログラミング 統合 | form eCAM、Tecform アルゴリズム インテリジェンス |
| エネルギー効率 | エネルギー消費量を43%削減 |
| マシンフットプリント | 工場スペースに最適化されたコンパクトなデザイン |
EDM ダイシンカーについてお客様が言っていることは次のとおりです
実際、EDM (放電加工) システムは硬化鋼を正確に切断するため、このプロセスは複雑な輪郭や加工が難しい材料に適しています。.
確かに! シンカーEDMを使用できます アルミニウムでの加工、それは任意の導電性材料に動作するように。.
ワイヤーEDMで切断できる材料の厚さは、操作を実行する機械によって異なります。最大厚さ15.75インチの材料の場合、ワイヤーEDMは完全に通過しながら操作を達成できます。.
穴ポッパー EDM は、小さくて深く正確な穴を短時間で作成するのに適していますが、シンカー EDM は複雑な形状の電極を使用して、複雑なキャビティや金型を硬い材料に彫刻します。.
侵食機械として、シンカー EDM はキャビティをワークピースに直接複製した銅電極を使用します。一方、ワイヤー EDM は電極として細いワイヤーを使用し、正確な 2 次元プロファイルを切断し、金型製作や複雑な部品の切断などに使用されます。.
EDM はより高い精度を提供し、より厚い材料を切断できますが、レーザー切断はより高速で、厚さ 0.25 インチまでの材料に適しています。.
EDM ダイシンカーは、電気火花を散布して、成形電極を使用して強化キャビティ内に浸漬されたワークピースの部品を除去することによって動作します。.
EDMステーションは、プラスチック、セラミック、木材などの非導電性材料を扱うことができず、技術用語では、プラスチックは金属のように電気を通さないため、たとえば従来のEDMプロセスを使用してプラスチックを機械加工できないという欠点がEDMダイシンカーに適合します。.
アコーディオン コンテンツ
EDM ダイシンカーマシンに関する新しい記事をご覧ください: イオン放電加工の深みを掘り下げ、パフォーマンスで評価できるアーケード構文のすべてのトリックと最新の開発に資金を提供します!
EDM は、かつての高精度製造に対する認識方法を変えました。シンカー EDM は、より高い精度、より優れた多用途性、複雑な製造効率を提供できる、はるかに新しい方法です...
複雑な部品の製造における EDM プロセスの高い改善性と高い展性は、それを容赦なく革新的なものとしています。 2 つの主要な EDM タイプ、シンカー EDM とワイヤー EDM、...
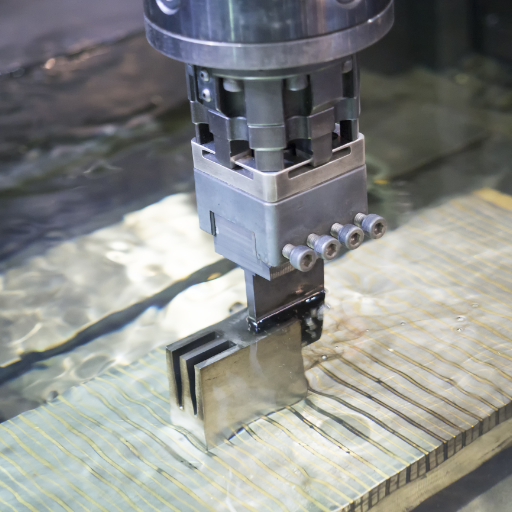
電極材料の選択は、EDM の精度と効率に関して最も重要な側面です。材料の正しい選択は、表現を決定する上で大いに役立ちます...
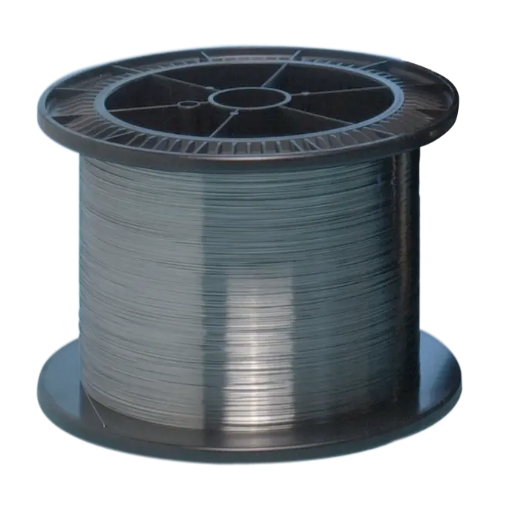
精密加工という点では、EDM (放電加工) プロセスの効率には匹敵しません。 EDM機械用のワイヤー、どちらかのモリブデンワイヤーを選択します...
実証済みの結果のおかげで、あなたの会社が最適なサービスを提供することを保証するために、テスト済みの専門知識に頼ってください。今すぐ手を差し伸べて、EDM Die Sinker革命を発見してください!
A: EDMダイシンカー、またはダイシンキングEDMは、放電加工の変形であり、さまざまな種類の硬質材料上にキャビティなどの多様で複雑な形状の特徴を作ることを含みます このプロセスの内部では、作られるキャビティの形状を担持する導電性ダイに電流を流します (ツールは黒鉛、金属、または合成にすることができます)。ワークピースに電流を電化するさまざまな方法により、材料を除去して、所望の寸法まで製造することができます。.
A: 複雑な細部を容易に製作できる能力のために、ダイシンク EDM は、プラスチック金型、航空宇宙要素、または車両部品などの多くの分野で高いレベルの使用法を持っています。実際、利用可能な古典的な技術ではそのような形状や特徴が達成できない場合に、形状や特徴を生成することが特に便利です。場合によっては、高度な精度を必要とする金型や工具の製造に使用される場合があります。.
A: シンカー EDM は、ワイヤー EDM と同様に、放電加工の 2 つの形式ですが、その機能は似ていません。シンカー EDM はボリュームやその他の複雑な表面を形成するために適用されますが、ワイヤー EDM 技術の非常に細いワイヤーは、電極として使用される材料を切断します。シンカー EDM は 3 次元特長でより効率的ですが、ワイヤー EDM は直線的な切断と輪郭形成により適しています。.
A: 製造に関しては、EDMサービスは生産面で非常に効果的です EDM機械加工サービスを専門とする企業は、ダイシンキング、穴のEDM穴あけ、ワイヤーEDM機械加工などの分野に参加して、各部分に費やす時間をカットすることで出力の向上を支援し、最終的には作成者が望ましい許容誤差と設計の複雑さを達成できるようにします。.
A: EDMダイシンキングで使用できる材料の範囲は、導電性のみである必要があるため、広いです。硬質工具またはダイスチール、硬度用の炭化物、グラファイトが使用されます。ただし、作業面のメンテナンス、美観の向上、製造する正確な部品がある場合など、必要な用途に応じて異なります。.
A: ワイヤー切断やダイシンキングにおいても、プロセスには極めて高い精度が求められます ダイに極端な公差を維持することは、部品がアセンブリにうまく適合し、設計どおりに機能することを保証する 1 つの方法です EDM の領域に関しては、機械加工性は完成したコンポーネントが高品質であることで、追加のポスト操作の必要性を減らすため、時間が節約され、コスト効率が高くなります。.
A: 加工プロセスを改善するために、EDM 機械は従来の加工方法では不可能な複雑な形状を作成するために使用されるため、利点が追加されます。これらの機械には、生産基準の均一性と信頼性を保証する優れた技術があります。また、プロセスの精度を犠牲にすることなく加工時間を短縮するのにも非常に役立ちます。.
A: EDMの穴あけ加工プロセスは放電加工の原理の適用でさまざまな材料に穴を形成することであり、これは特に小さい穴EDMで適用され、ドリルされる小さい穴の範囲内のドリルを使用するためのオプションがないので、EDMの穴あけ加工内で形状が複雑な小さい直径の穴を作る可能性があります。.
A: このツールの大きな利点の 1 つは、シンカー EDM 工作機械が従来の機械では操作が難しいこのような材料で機械加工作業を実行できること、また繊細な設計を正確に考案できることです。このような機械は自動車、航空宇宙、防衛産業によく適合します。シンカー EDM 機械は、材料を容易に取り出し、加工中の作業の生産性を高めることができます。これは、従来の材料の切断方法とは異なり、時間のかかるプロセスを最小限に抑えることができるためです。.
WhatsApp 私達