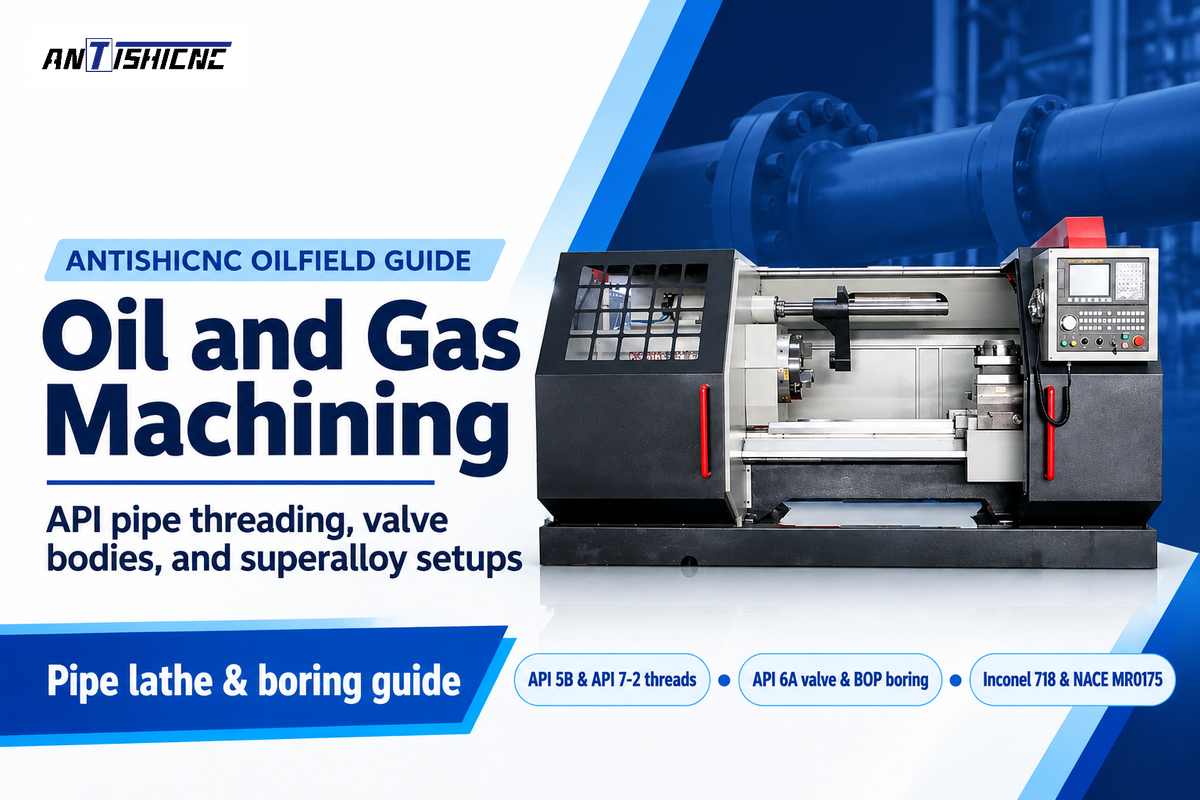
Oil and gas machining covers the heavy-duty CNC turning, deep-hole boring, and multi-axis profiling of high-pressure
ANTISHICNC AP 시리즈는 정교한 금속 제작 작업에서 최고 수준의 정밀도, 신뢰성 및 효율성을 제공하도록 설계된 독특한 기계 시리즈입니다. 작업에 미세한 디테일이 필요하든 대용량 출력이 필요하든 이 기계는 최고의 성능을 제공할 준비가 되어 있습니다.
강력한 수치 컨트롤러와 네스팅 소프트웨어는 수많은 기술적 문제를 해결합니다. 이는 차례로 절삭 정확도를 향상시키고 천공 속도를 향상시키며 작업을 단순화하여 더욱 편리하게 만듭니다.
그것의 기계적인 구조는 간단하, 다만 광학적인 경로 같이, 정비는 자유롭습니다; 그러므로, 절단 성과는 상대적으로 안정되어 있습니다.
파이버 레이저는 희귀 원소인 이테르븀 자체를 발광 물질로 활용하여 고순도 헬륨, 질소 또는 이산화탄소가 필요하지 않으며 소비도 줄어듭니다.
| 모델 | AP-6016 |
|---|---|
| 척 크기 | 160*160mm |
| 회전 길이 | 6000mm |
| 레이저 유형 | 섬유 레이저 발전기 |
| 레이저 힘 | 3kw/6kw 레이커스 |
| 레이저 헤드 | 레이툴 3D |
| 그래픽 형식 지원 | CAD. DXF(등) |
| 전압 | 380V 50HZ 3PH |
| 작업 환경 | 임시 직원: 0-40°C, 습도: ≤80% 결로 없음 |
| 위치 정확도 | ±0.03mm/1000mm |
| 재배치 정확도 | ±0.02mm/1000mm |
| 윤활 시스템 | 완전 자동 |
| 최대 속도 | 80 회전 / 분 |
| 최대 가속 속도 | 1.0G |
| 최대. 절단 직경 | 160mm |
| 최소 절단 직경 | 20mm |
| 최대. 절단 길이 | 6000mm |
| 사소 절단 길이 | 150mm |
| 기계 몸 | 갠트리 밀링, 응력 제거, 소성 제거 |
좋은 절단 품질: 절단 가장자리의 열에 의해 영향을 받는 작은 영역과 접촉 절단 없음; 공작물의 사실상 존재하지 않는 열 변형; 펀칭 및 전단으로 인한 가장자리 붕괴가 방지되며 일반적으로 2차 가공이 필요하지 않습니다.
형 투자에 저축: 레이저 가공을 위한 컴퓨터에 다만 그림을 가진 복잡한 구조의 각종 종류를 가공할 수 있습니다; 형, 형 소비, 및 형 수선 없음, 형 보충 시간을 절약하고 그로 인하여 생산비를 낮추기 위하여 기계로 가공 비용을 삭감하는 형이 없습니다.
물자 저축: 컴퓨터 프로그래밍으로, 다른 제품 모양은 잘릴 수 있고, 그로 인하여 물자 이용을 확대합니다.
| 모델 | AP-6035 |
|---|---|
| 척 크기 | 직경 350mm |
| 회전 길이 | 6000mm |
| 레이저 유형 | 섬유 레이저 발전기 |
| 레이저 힘 | 3kw 레이커스 |
| 그래픽 형식 지원 | CAD. DXF(등) |
| 전압 | 380V 50HZ 3PH |
| 작업 환경 | 임시 직원: 0-40°C, 습도: ≤80% 결로 없음 |
| 위치 정확도 | ±0.03mm/1000mm |
| 재배치 정확도 | ±0.02mm/1000mm |
| 최소 절단 직경 | 20mm |
| 사소 절단 길이 | 150mm |
| 윤활 시스템 | 완전 자동 |
| 최대 속도 | 60 회전 / 분 |
| 최대 가속 속도 | 0.6G |
| 기계 몸 | 갠트리 밀링, 응력 제거, 소성 제거 |
| 기계 크기 | 11280*2034*2676mm 에 관하여 |
| 무게 | 3500 KG 에 관하여 |
| 기계 몸 | 갠트리 밀링, 응력 제거, 소성 제거 |
커팅 헤드의 용량 성 유도 제어로 노즐은 공작물 표면까지 일정한 거리를 유지합니다. 따라서 절단은 평면 표면뿐만 아니라 모든 종류의 고르지 않은 표면에서도 작동합니다;
절단 질은 좋습니다; 비접촉 절단, 절단 가장자리에 열 효력은 물자의 가위 구멍을 뚫기에 의해 형성된 가장자리의 붕괴를 피하는 공작물의 최소한, 기본적으로 열 개악이고, 슬릿을 위한 이차 가공을 거의 또는 전혀 요구하지 않습니다;
연삭은 안전성 고려 사항이 향상되어 위험도가 훨씬 낮습니다. 컴퓨터 프로그래밍을 통해 다양한 형태의 절단용 제품을 만들어 재료 사용을 극대화할 수 있습니다.
| 사양 | AP-6045 |
|---|---|
| 최대. 절단 길이 | 6000mm |
| 레이저?파장 | 1080nm |
| 레이저?힘 | 6kw/12kw?레이커스?글로벌?판 |
| 일하는?인생?의?섬유?출처 | 더?보다?100000?시간 |
| 위치?유형 | 빨간색?점?포인터 |
| 절단?두께 | 0.5-15mm?for?Large?Quantity?Process |
| 최대.?아이들?달리기?속도 | 60M/분 |
| 기하학적 위치 정확도 | ±0.05mm/M 안에 |
| 방향 전환 정확도 | ±0.03mm/M 안에 |
| 윤활?시스템 | 전기?모터 |
| 전송?시스템 | 듀얼?랙?&?피니언?유형 |
| 보조?가스?용?절단/보조?sys | 산소,?질소,?공기/독일?SMC |
| 호환되는?소프트웨어 | AutoCAD,?CorelDraw,?etc. |
| 핸들?제어 | WIFI?무선?제어?핸들 |
| 근무 환경 | 임시 직원: 0-40°C, 습도: ≤80% 응축 없음 |
| 그래픽?형식 | DXF/PLT/AI |
| 힘?공급?전압 | 380V/3Ph/50Hz |
| 보증 | 2년 |
커팅 헤드의 용량 성 유도 제어로 노즐은 공작물 표면까지 일정한 거리를 유지합니다. 따라서 절단은 평면 표면뿐만 아니라 모든 종류의 고르지 않은 표면에서도 작동합니다;
절단 질은 좋습니다; 비접촉 절단, 절단 가장자리에 열 효력은 물자의 가위 구멍을 뚫기에 의해 형성된 가장자리의 붕괴를 피하는 공작물의 최소한, 기본적으로 열 개악이고, 슬릿을 위한 이차 가공을 거의 또는 전혀 요구하지 않습니다;
연삭은 안전성 고려 사항이 향상되어 위험도가 훨씬 낮습니다. 컴퓨터 프로그래밍을 통해 다양한 형태의 절단용 제품을 만들어 재료 사용을 극대화할 수 있습니다.
| 모델 | AP-8016 |
|---|---|
| 작업 영역 | 8000mm*160mm |
| 레이저 힘 | 1500W/3000W 레이커스 |
| 전송 시스템 | 갠트리 이중 구동 구조 |
| 최대 속도 | 120m/분 |
| 레이저 유형 | 섬유 레이저 발전기 |
| 그래픽 형식 지원 | CAD. DXF(등) |
| 작업 환경 | 임시 직원: 0-40°C, 습도: ≤80% 결로 없음 |
| 재배치 정확도 | ±0.02mm/1000mm |
| 윤활 시스템 | 완전 자동 |
| 최대 가속 속도 | 1.0G |
| 기계 크기 | 12470*2650*2100mm |
| 기계 무게 | 3500KG |
| 기계 몸 | 플레이트 용접, 갠트리 밀링, 응력 제거, 소성 제거 |
커팅 헤드의 용량 성 유도 제어로 노즐은 공작물 표면까지 일정한 거리를 유지합니다. 따라서 절단은 평면 표면뿐만 아니라 모든 종류의 고르지 않은 표면에서도 작동합니다;
절단 질은 좋습니다; 비접촉 절단, 절단 가장자리에 열 효력은 물자의 가위 구멍을 뚫기에 의해 형성된 가장자리의 붕괴를 피하는 공작물의 최소한, 기본적으로 열 개악이고, 슬릿을 위한 이차 가공을 거의 또는 전혀 요구하지 않습니다;
연삭은 안전성 고려 사항이 향상되어 위험도가 훨씬 낮습니다. 컴퓨터 프로그래밍을 통해 다양한 형태의 절단용 제품을 만들어 재료 사용을 극대화할 수 있습니다.
| 모델 | AT-8022 |
|---|---|
| 작업 영역 | 8000mm*220mm |
| 레이저 힘 | 1500W/3000W 레이커스 |
| 위치 정확도 | ±0.03mm/1000mm |
| 전송 시스템 | 갠트리 이중 구동 구조 |
| 최대 속도 | 120m/분 |
| 레이저 유형 | 섬유 레이저 발전기 |
| 그래픽 형식 지원 | CAD. DXF(등) |
| 작업 환경 | 임시 직원: 0-40°C, 습도: ≤80% 결로 없음 |
| 재배치 정확도 | ±0.02mm/1000mm |
| 윤활 시스템 | 완전 자동 |
| 최대 가속 속도 | 1.0G |
| 기계 몸 | 플레이트 용접, 갠트리 밀링, 응력 제거, 소성 제거 |

레이저 헤드의 빠른 이동 속도를 유지하기 위해 저소음, 내마모성, 매끄러움.
선형 전송 시스템은 정확성과 효율성을 향상시키는 헬리컬 랙과 선형 가이드로 구성됩니다.

높은 정밀도, 장수는, 나선형 장치를 냉각하고는 그리고 짐 드라이브 구조가 조밀하다 그래야, 나선형 장치를 갈기를 준엄한 지원을 효과적으로 모는 토크를 감소시킬 수 있습니다 제공할 수 있습니다.

산소 흐름 조절을 위해

단락 또는 과부하 전류에 대한 회로 보호

X축, Y축 및 Z축을 위해 기계 작동 중에 가이드 레일과 랙 윤활을 유지하십시오.

길이: 6000mm
최대 직경: 160mm
품질 보증 및 애프터 서비스
Shanghai ANTISHI는 공장에서 배송된 제품이 새 제품이고 사용되지 않았음을 보장하여 높은 품질과 안정적인 성능을 보장합니다.
Shanghai ANTISHI 에서 판매하는 제품의 경우,판매 전에 사용자에게 무료 기술 상담을 제공하고,사용자 사전 판매 교육을 제공 할 책임이 있습니다. 기술자는 무조건적인 기술 지원을 제공하고,설치에서 고객을 안내하고 지원합니다; 1 년 무료 보증,평생 서비스 및 과잉 보증 된 공작 기계에 대한 인건비. 보증 기간 동안 회사는 부적절한 작동으로 인해 손상되지 않은 무료 부품 (착용 부품 제외) 을 제공합니다.
보증 조건:
Shanghai ANTISHI는 공장에서 배송된 제품이 새 제품이고 사용되지 않았음을 보장하여 높은 품질과 안정적인 성능을 보장합니다.
Shanghai ANTISHI 에서 판매하는 제품의 경우,판매 전에 사용자에게 무료 기술 상담을 제공하고,사용자 사전 판매 교육을 제공 할 책임이 있습니다. 기술자는 무조건적인 기술 지원을 제공하고,설치에서 고객을 안내하고 지원합니다; 1 년 무료 보증,평생 서비스 및 과잉 보증 된 공작 기계에 대한 인건비. 보증 기간 동안 회사는 부적절한 작동으로 인해 손상되지 않은 무료 부품 (착용 부품 제외) 을 제공합니다.
보증:
(1)24 시간 온라인 서비스
(2)사용자 친화적인 영어 설명서와 기계 사용 및 유지 관리를 위한 비디오 CD.
(3)해외 지원
지난 몇 년 동안 금속 제조는 엄청난 발전을 거쳤으며 최첨단 기술로 인해 설계 및 생산에 대한 업계의 접근 방식이 바뀌었습니다. 레이저 튜브 가공은 이러한 방법 중에서 두각을 나타내며,전통적인 방법에서는 볼 수 없었던 수준의 정밀도,효율성 및 다양성을 제공함으로써 진정한 판도를 바꾸는 기사가 되었습니다. 이 기사는 독자를 레이저 튜브 절단 서비스의 세계로 안내하여 이 첨단 기술 프로세스가 금속 제조 산업을 전반적으로 변화시키는 방식을 보여줍니다.

Oil and gas machining covers the heavy-duty CNC turning, deep-hole boring, and multi-axis profiling of high-pressure
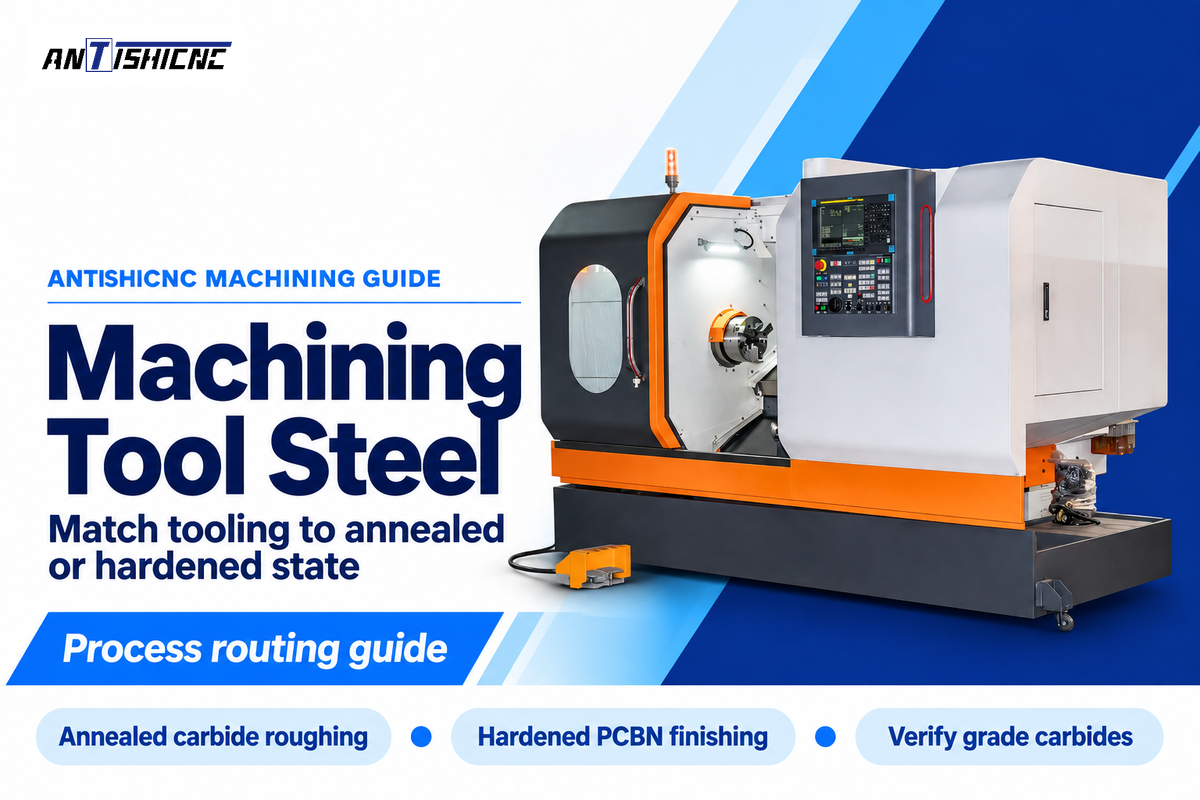
By XCX | Reviewed by the ANTISHICNC (SHANGHAI ANTS Machine Equipment) engineering team | (Updated November
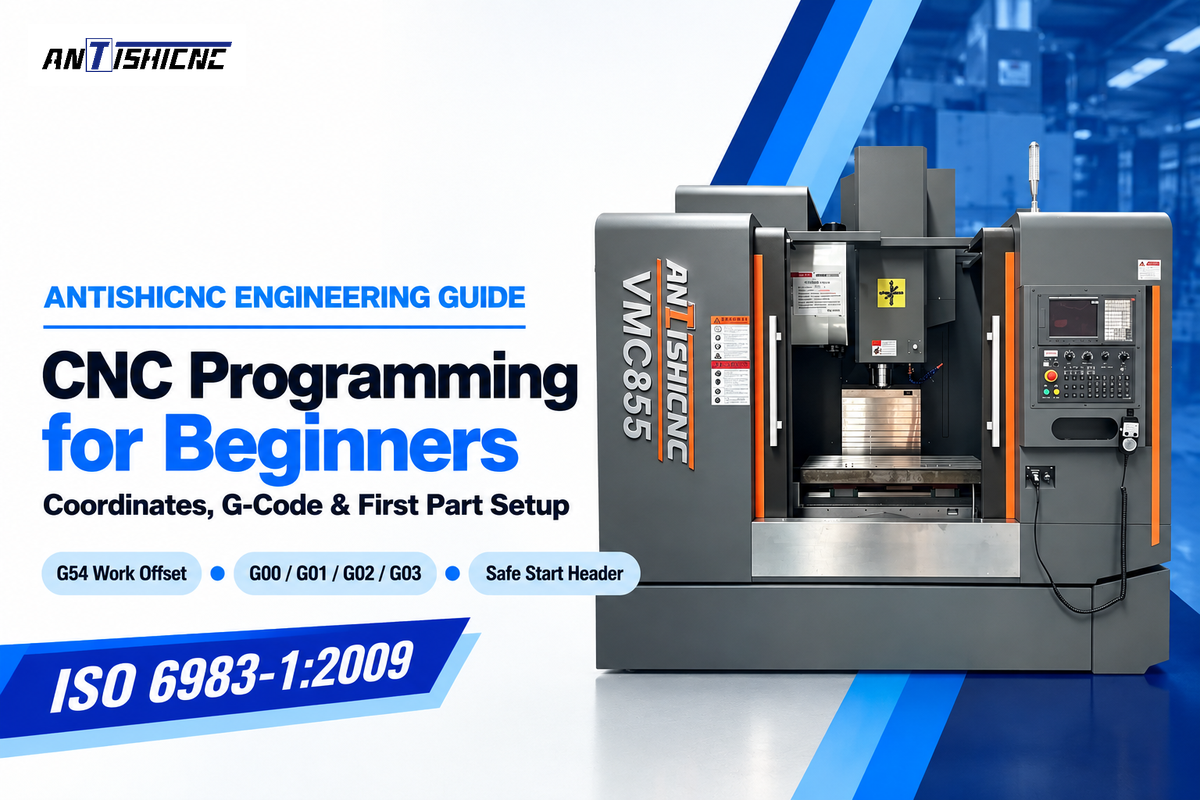
CNC programming for beginners is the process of writing a structured series of commands, standardized under
WhatsApp 우리를