














Een snoerhoekslijper krijgt rechtstreeks stroom van een elektrische bron en biedt dus meer stroom dan een snoerloze haakse slijper Ze moeten worden ingezet bij zware en duurzame gebruikactiviteiten zoals de bouw of metaalbewerking Andersom is dat snoerloze slijpers flexibiliteit en gemak bieden; men kan handig werken op plaatsen waar sowieso geen toegang tot elektriciteit is Ondertussen kunnen snoerloze apparaten beperkt zijn in de looptijd, afhankelijk van de batterijcapaciteit, terwijl de meeste batterijen moderne batterijtechnologieën hebben toegepast om de prestaties te verbeteren. Op de lange termijn zal de meest betekenisvolle overweging echter de keuze tussen het een of het ander zijn, voornamelijk bepaald door de onmiddellijke vereisten en de werkomgeving.
Inzicht in machines voor het slijpen van oppervlakken
Wat is een Surface Grinding Machine?
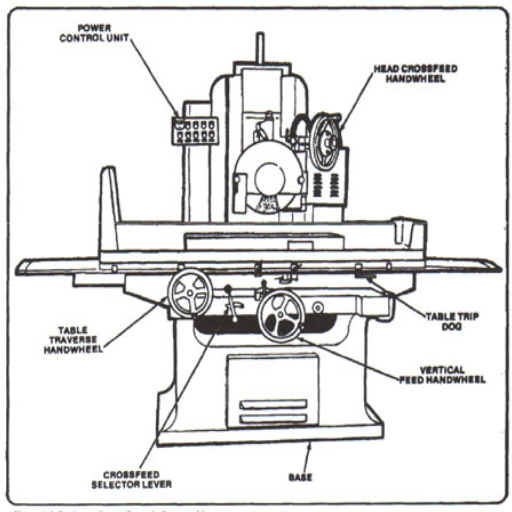
De oppervlak slijpmachine wordt beschouwd als een precisie gereedschap dat een gladde afwerking op een vlakke ondergrond produceert Het komt veel voor in de metaalbewerking, automobiel productie, en vele andere industriële toepassingen waar uiterste precisie en maatnauwkeurigheid vereist zijn Oppervlaktemolens werken voornamelijk door materiaal te verwijderen van het oppervlak van het werkstuk door de vormende werking van schurende slijpschijven die met hoge snelheid draaien.
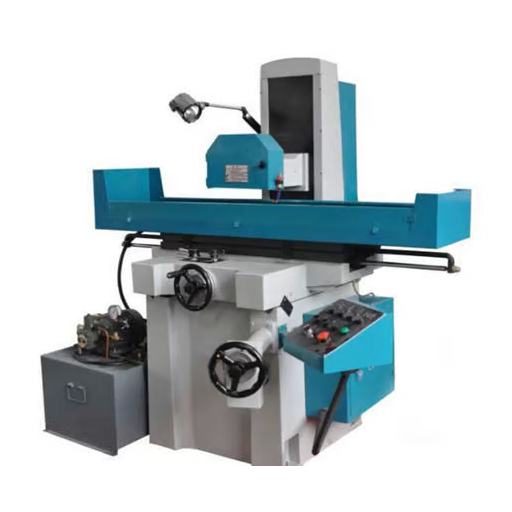
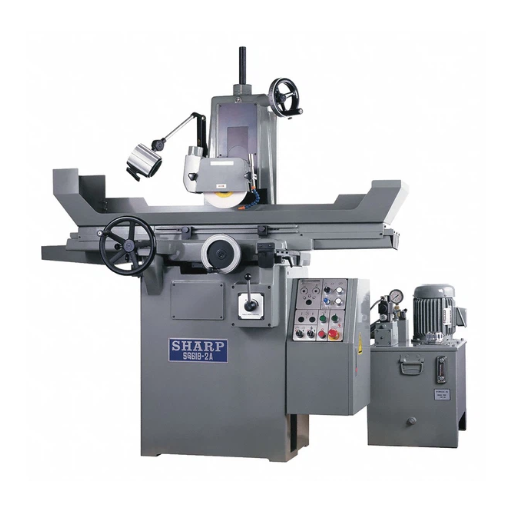
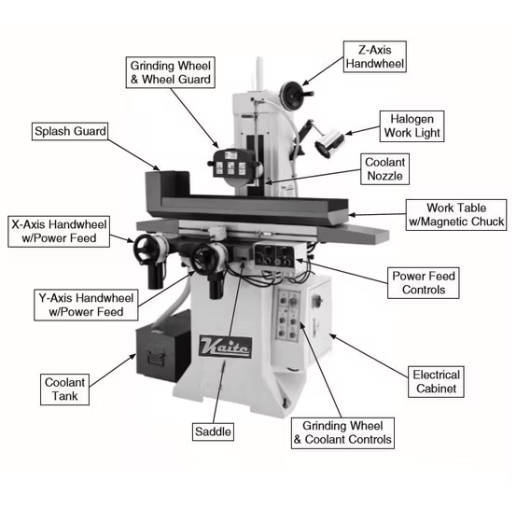
Hoofdcomponenten van de oppervlaktemolen bestaan uit de slijpschijf, werktafel, hydraulische systemen voor het regelen van beweging, en spindel Het werkstuk wordt geklemd of vastgezet op de magnetische spankop gemonteerd bovenop de werktafel, die horizontaal of verticaal mobiliseert, afhankelijk van het type machine In het werkproces schuren schurende deeltjes aanwezig op de hoge snelheid roterende slijpschijf microscopisch dunne lagen weg op lagen materiaal van de werkstukken met een nauwkeurigheidsniveau zo hoog als ±0,0001 inch.
Er zijn over het algemeen drie basistypen vlakslijpmachines verkrijgbaar:
Horizontale Spindel Oppervlakte Slijpers
Bij dit type is de slijpschijf horizontaal gemonteerd, meestal voor zware werkzaamheden. Het produceert gladde oppervlakken op grote, platte componenten.
Verticale Spindel Oppervlakteslijpers
Dit verticale spindeltype heeft een slijpwiel dat loodrecht op de grond is georiënteerd. Het wordt meestal gebruikt voor kleinere, ingewikkelde onderdelen die een hoge mate van precisie vereisen.
CNC Surface Grinders
Computer Numeric Control biedt automatisering aan CNC-oppervlaktemolens, waarbij de voordelen van herhaalbaarheid worden gecombineerd met die van een hogere doorvoer om CNC-oppervlaktemolens ideaal te maken voor batchproductie en complexe maalbewerkingen.
De oppervlakteslijptechnologie heeft de afgelopen jaren innovaties gekend die zijn ontworpen om de efficiëntie te verbeteren en de precisie te vergroten. In moderne machines is de nieuwste generatie sensoren gefuseerd met adaptieve besturingssystemen en snelle lineaire motoren om nauwkeurig slijpen te vergemakkelijken en tegelijkertijd materiaalverspilling te elimineren.
Het kennen van de belangrijkste kenmerken en het doel van een vlakslijpmachine maakt een gemeenschappelijke basis mogelijk waarop operators en fabrikanten kunnen werken aan strengere normen voor kwaliteit en productieverbetering in verschillende industrieën.
Onderdelen van oppervlaktemolens
Een vlakslijpmachine is een zeer gespecialiseerd apparaat waarvan de voornaamste onderdelen samenwerken om een nauwkeurige materiaalverwijdering en uniformiteit te bereiken, een gedetailleerde beschrijving van de primaire componenten, samen met hun functionaliteiten, wordt hieronder gegeven
Base
De basis dient als basis voor de oppervlaktemolen en geeft sterkte en stabiliteit aan de hele eenheid. Het herbergt ook het koelsysteem. Om tijdens bedrijf een hogere precisie te bereiken, maken moderne oppervlaktemolens gebruik van bases die zijn gemaakt van trillingsdempende materialen.
Table
De tafel is het vlakke oppervlak waarop de werkstukken worden geplaatst Het kan zowel een draaitafel zijn die het werkstuk draait voor rondslijpen als een heen en weer gaande tafel die het werkstuk in een rechte lijn naar voren en naar achteren beweegt Automatisering van tafelbedieningen is nu gemeengoed geworden, waardoor de operationele efficiëntie en consistentie toenemen.
Grinding Wheel
De slijpschijf is het schuurgereedschap dat wordt gebruikt voor het verwijderen van materiaal Het bestaat meestal uit schuurkorrels die aan elkaar worden gehecht door materialen die variëren van het ene type wiel tot het andere, om te voldoen aan de eisen voor hardheid, oppervlakteafwerking en andere fysieke parameters die relevant zijn voor de taak die wordt uitgevoerd. Volgens recente rapporten worden diamantslijpmiddelen steeds prominenter bij de productie van slijpstenen, waardoor een ongeëvenaarde duurzaamheid wordt geboden bij het graveren van harde materialen.
Spindel
De spil draagt en drijft de slijpschijf aan die werkt met een snelheid waarmee snijden wordt bereikt Spindels zijn ontworpen voor een hoge mate van precisie, waarbij meestal gebruik wordt gemaakt van hydrostatische of luchtlagers om thermische uitzetting te minimaliseren en zo een consistente slijpnauwkeurigheid te behouden. Momenteel wordt aanvaard dat ontwikkelingen spindelsnelheden van meer dan 10.000 omwentelingen per minuut hebben opgeleverd in krachtige slijpmachines.
Kolom
De kolom ondersteunt het spilhuis en maakt de verticale beweging van de slijpschijf met betrekking tot het werkstuk mogelijk Met de komst van geautomatiseerde bedieningselementen worden nu kolomsamenstellen aangeboden met CNC-middelen voor micro-aanpassingen.
Control System
Moderne vlakslijpmachines worden tegenwoordig volledig voorzien van superieure besturingssystemen, waar operators online slijpprocessen kunnen manipuleren en bekijken met behulp van touchscreenbedieningen of CNC-programma's, of om integratie via IoT mogelijk te maken Deze mogelijkheden maken aanpassingen en bewaking van de slijppaden en instructies mogelijk, om materiaalverspilling te optimaliseren Zoals vermeld in een rapport uit 2023, wordt geschat dat een IoT-compatibel vlakslijpsysteem de operationele efficiëntie met maar liefst 20% zal verbeteren vanwege minder tussenkomst van mankracht.
Koelvloeistof Systeem
Een cruciaal koelsysteem is om de temperatuurstabiliteit tijdens bedrijf te behouden en wrijvingskrachten te verminderen. Ook verwijdert het al het slijpafval. De huidige hightech koelmiddelsystemen maken gebruik van onder hoge druk gefilterde toedieningsmethoden met milieuproblemen in gedachten. Groene koelmiddelen zijn op de rand geworden en streven ernaar de ecologische voetafdruk van bewerkingsprocessen te verkleinen.
Deze geïntegreerde componenten maken oppervlakteslijpmachines tot een onmisbare machine in veel industrieën, waardoor precisiebewerking wordt gegarandeerd, ook in hoogwaardige snijmarkten zoals de lucht- en ruimtevaart, elektronica en de automobielproductie.
Hoe Surface Grinding werkt
Oppervlakteslijpen is een bewerkingsproces waarbij gebruik wordt gemaakt van een schurend roterend wiel om materialen op het oppervlak van het werkstuk te verwijderen. Het proces heeft tot doel een gladde, vlakke en nauwkeurige oppervlakteafwerking te verkrijgen. Het werkstuk wordt aan de tafel of magnetische spankop bevestigd en onder slijpstenen verplaatst met een specifieke voedingssnelheid.
Oppervlaktemolens werken onder twee belangrijke modi: traverse slijpen en dompel slijpen Traverse slijpen duidt de werking aan van de tafel die heen en weer beweegt onder de slijpschijf om een gemiddelde snede op het oppervlak aan te brengen Plunge slijpen verwijst echter naar het wiel dat direct in het materiaal wordt gevoerd terwijl het stilstaat, wat het meest geschikt is voor het genereren van groeven of profielen.
Tegenwoordig stellen CNC-oppervlaktemolens de operator in staat om alle aspecten die de slijpwerking bepalen, dat wil zeggen hoekuitlijning, snelheid en snedediepte, uitgebreid te manipuleren. De laatste tijd heeft de maakindustrie steeds meer geprofiteerd van het gebruik van fijn slijpen op het oppervlak om de toleranties betrouwbaar vast te houden tot op ±0,001 inch (±0,025 mm). Innovaties op het gebied van slijpwieltechnologie, zoals de verglaasde wielen en harsverbindingswielen, hebben gezorgd voor beter, efficiënter en precisieslijpen.
Koelmiddel of smeermiddel, terwijl het de wrijving minimaliseert, voorkomt dat het slijpen van het oppervlak oververhit raakt Recente studies die in de literatuur zijn geanalyseerd, geven aan dat het gebruik van synthetische of milieuvriendelijke koelmiddelen heeft geleid tot een 25% verbetering in de thermische afbuigingsregeling en de maatnauwkeurigheid van machinaal bewerkte onderdelen.
Impact van de industrie: De mondiale marktwaarde voor oppervlakteslijpmachines heeft zichzelf beperkt tot een duizelingwekkende $1,8 miljard in het jaar 2022, wat een CAGR van 4,2 voorspelt tussen 2023 en 2030.
Het proces ondergaat een kritische oppervlaktegerichte afwerking voor onderdelen zoals turbinebladen in de lucht- en ruimtevaart, halfgeleideronderdelen en medische implantaten. De huidige marktgegevens herhalen de toenemende populariteit van oppervlaktemolens bij het voldoen aan de toenemende vraag naar hightech precisieproductie.
Routinematige machineonderhoudspraktijken
Dagelijkse inspectie checklist
Dagelijkse inspectie wordt strikt gedaan om de prestaties en levensduur van oppervlakteslijpmachines verder te verbeteren Deze checklist bevat de kritieke problemen met betrekking tot operationele efficiëntie en veiligheidsconformiteit:
Visuele inspectie van machinecomponenten
Inspecteer de slijpstenen op slijtage of beschadiging, met name als ongelijkmatige slijtage verlies van precisie heeft veroorzaakt Vervang slijpstenen als er barsten of afbrokkelen worden gevonden, volgens de aanbevelingen van OSHA; een slijpschijf mag nooit worden gebruikt als er zichtbare schade is Controleer schroeven en bouten voor stevig vastdraaien en zorg ervoor dat geen enkel onderdeel los zit van de plaats waar het de machine tijdens bedrijf zou kunnen destabiliseren.
Controleer het smeersysteem
Controleer of het oliën of invetten op alle smeerpunten wordt ontvangen, zoals vereist in de instructies van de fabrikant. Gebrek aan geschikte smering zou de mechanische slijtage daadwerkelijk kunnen bevorderen en de nauwkeurigheid van het slijpen kunnen veranderen. Uit onderzoek blijkt bijvoorbeeld dat onjuiste smering verantwoordelijk is voor ongeveer 40% aan machinestoringen in slijpsystemen over de hele wereld.
Beoordeel het koelvloeistofsysteem
Controleer of de koelvloeistofniveaus bevredigend zijn en bevestig dat het filtratiesysteem perfect werkt Slechte of onvoldoende hoeveelheid koelvloeistof kan thermische schade aan het werkstuk veroorzaken en de slijpefficiëntie verminderen Uit onderzoeken blijkt dat 67% aan inefficiënties bij het bewerken in 2023 te wijten was aan slechte koelvloeistofpraktijken.
Operationele Test
Start de machine en test op trillingsstabiliteit en motorprestaties De oorzaak van abnormale trillingen is over het algemeen een uitlijningsprobleem bij aandrijfcomponenten of onbalans in de slijpschijf Let op hoe de toevoer - en verplaatsingssystemen bewegen: ze moeten soepel en consistent zijn; onregelmatige bewegingen kunnen erop wijzen dat onderhoud nodig is.
Controleer veiligheidsvoorzieningen
Controleer of alle beveiligings- en veiligheidsvoorzieningen zijn geïnstalleerd en in goede staat zijn. Er zijn meldingen van OSHA over een vermindering van het aantal verwondingen met 15 procent wanneer strenge veiligheidsmaatregelen nodig waren voor het gebruik van oppervlaktemolens.
Resultaten: Faciliteiten die deze gedetailleerde dagelijkse inspectiechecklist gebruiken, kunnen stilstandtijd verminderen, de operationele kosten verlagen en de bewerkingsoutput garanderen, die allemaal van het grootste belang zijn in zeer nauwkeurige industrieën.
Wekelijkse smeerprocedures
Voor de juiste efficiëntie en levensduur van oppervlaktemolens moet een intens wekelijks smeerschema worden overwogen Een goede smering voorkomt mechanische slijtage; het verbetert de nauwkeurigheid en verhindert ongeplande defecten aan machines Tot 50% aan lagerstoringen wordt toegeschreven aan onjuiste smering door toonaangevende fabrikanten van SKF in smeeroplossingen De volgende procedure beschrijft smeerprocessen voor lijnproductie:
Reiniging van smeeroppervlakken: Vrij stof, vuil of vet van de blootgestelde mechanische oppervlakken vóór het aanbrengen van smeermiddel om een goede smering te garanderen. Dit wordt zelfs nog belangrijker in omstandigheden die worden verergerd door deeltjesverontreiniging.
Stap 4
Onderhoud van handmatige en automatische smeersystemen: Controleer de toereikendheid van de reservoirniveaus in de apparatuur met automatische smeersystemen en controleer de goede prestaties van het systeem Zo nodig reservoirs bijvullen of verwisselen Zorg ervoor dat u reservoirs niet te vol raakt, omdat dit lekken veroorzaakt Reinig of vervang filters in circulatiesystemen indien nodig om de constante stroom smeermiddelen te garanderen.
Door wekelijks aan deze smeerprocedures te werken, kunnen de faciliteiten worden verzekerd voor een soepele werking en een hogere bewerkingsprecisie bereiken, wat op zijn beurt dure reparatiegevallen verzacht. Bovendien is door de industrie onderzocht dat de efficiëntie van apparatuur met maximaal 10% kan worden verhoogd door goede smeerpraktijken, waardoor de productie-output en operationele winstgevendheid rechtstreeks worden beïnvloed.
Maandelijkse slijpwielbeoordeling
Maandelijkse inspecties van slijpstenen zijn belangrijk om het precisieniveau te behouden, de veiligheid te garanderen en storingen te voorkomen die voortijdig kunnen optreden. Een dergelijke operatie moet alle stadia van inspecties en onderhoud in detail doorlopen om de slijtageomstandigheden te lokaliseren, operationele toleranties te verifiëren en mogelijke storingen te voorkomen. Tijdens het slijpwielbedrijf werken zware mechanische en thermische spanningen op de slijpwielen, waardoor deze langzaam worden afgebroken. Er wordt aangenomen dat onderhoud dat in strijd is met de regelgeving of het uitstellen van evaluaties de efficiëntie van de wielen met meer dan 15% zou kunnen verminderen, wat een weerspiegeling is van de aard van de bewerking en de stilstand van de productie.
Afhankelijk van de belangrijkste stappen is de maandelijkse beoordelingsprocedure
- Visuele inspectie op schade: Zoek zorgvuldig naar eventuele scheuren en spanen, evenals verschillen met de standaardvorm. OSHA noemde weinig verwondingen op de werkplek door gebroken slijpstenen tijdens het gebruik, vandaar deze stap.
- Dimensionale nauwkeurigheidscheck: Meet de diameter en breedte van de slijpschijf met behulp van zeer nauwkeurige instrumenten om er zeker van te zijn dat de waarden binnen de door de fabrikant van de apparatuur ingestelde tolerantie liggen. Slijpwielen boven of onder de standaardafmetingen kunnen de bewerkingsnauwkeurigheid verstoren tot een niveau waarop ze overmatige trillingen kunnen genereren, waardoor de prestaties van het gereedschap worden ondermijnd.
- Balancerende verificatie: Controleer de balancering van het wiel hetzij op een balanceerstandaard, hetzij door middel van elektronische balanceergereedschappen Ongebalanceerde slijpschijven kunnen ongelijke slijtagepatronen bevorderen en bijdragen aan machinestoringen Er zijn zelfs onderzoeken geweest die bevestigen dat balanceerproblemen hebben bijgedragen aan het verkorten van de levensduur van een machine met maximaal 20%.
- Kleden en oppervlakte-integriteit: Herstel het slijpschijfoppervlak door het aanbrengen van verbandgereedschappen om het oppervlak scherp te maken en ingebed vuil te verwijderen Een goed slijpoppervlak moet zo glad mogelijk zijn om de warmteontwikkeling te minimaliseren en een optimale afwerking te garanderen.
- RPM-compatibiliteitscontrole: Controleer of de aanbevolen bedrijfssnelheid van het wiel overeenkomt met de specificaties van de machine Uit gegevens over industriële ongevallen blijkt dat het werken met een slijpschijf die onder de maximale toerentalwaarde ligt, de belangrijkste oorzaak is van het scheuren tijdens bedrijf.
Voordelen: Het uitvoeren van deze maandelijkse controles verzekert niet alleen de betrouwbare prestaties van de slijpstenen, maar ook de conformiteit met veiligheidsvoorschriften zoals ANSI B7.1. Bovendien heeft een faciliteit die consistente beoordelingsprocedures omvat een toename van de levensduur van gereedschap met wel 12% geregistreerd, plus praktisch meetbare verlagingen van de operationele kosten als gevolg van onvoorziene stilstand.
Koel- en smeersystemen
Belang van koelvloeistof bij maalwerkzaamheden
Koelmiddelen zetten in wezen hun voet in de deur voor slijpbewerkingen die op bevredigende en efficiënte wijze moeten worden uitgevoerd Hun primaire rol is het tussen de wrijvingswarmte komen die wordt gegenereerd als gevolg van intense wrijfwerking tussen de slijpschijf en het werkstuk Ongelijkmatige ś-koeling kan het werkstuk buitensporig heet maken en thermische uitzetting ondergaan, wat resulteert in oppervlaktevervormingen en ongerechtvaardigde precisie. Het kan er ook voor zorgen dat het werkstuk onherstelbaar verbrandt. Koelmiddelen kunnen de oppervlaktetemperatuur met maar liefst 60% verlagen, waardoor een betere maatnauwkeurigheid en een soepele oppervlakteafwerking mogelijk zijn.
Koelmiddelen gedragen zich ook als smeermiddelen die de slijpwerking op het materiaal gladmaken, waardoor de slijtagesnelheid van de slijpschijf afneemt, waardoor de levensduur wordt verlengd. Er is gemeld dat laboratoria, die optimalisatie hebben gezocht in koelmiddeltoepassingen, tussen 20% en 30% een toename van de levensduur van de slijpschijf en nog een 15% verbetering van de proceseffectiviteit hebben gerealiseerd.
Efficiëntieverbetering: Hogedruk koelvloeistofsproeier geeft moderne systemen een voordeel van tot 75% vermindering van koelvloeistofverspilling ten opzichte van de conventionele methoden.
Om een betere veiligheid tijdens bedrijf te garanderen en een grotere verontreiniging door schuurmiddelen voor fijn slijpen en oppervlakteafwerking te garanderen door een goede toepassing van koelvloeistof bij succesvolle chip- en fijnverwijdering. De nieuw ontwikkelde hogedrukkoelmiddelsystemen zijn in staat het koelmiddel rechtstreeks op de contactzone van een gereedschap af te geven met verbeterde efficiëntie bij het koelen samen met een minimaal koelmiddelverbruik.
Ten slotte moet ook worden gekeken naar de kwestie van de compatibiliteit tussen de selectie van koelvloeistof (dat wil zeggen, in water oplosbaar, olie, synthetisch) en het specifieke materiaal waaraan wordt gewerkt, evenals naar de operationele parameters voor de bewerkingsomstandigheden Onderhoud en filtratie zouden de prestaties op de lange termijn bevorderen en verbeteren en consistente resultaten opleveren zonder vervuiling als gevolg van verontreinigingen.
Het koelvloeistofsysteem in orde houden
Een goed onderhouden koelvloeistofsysteem levert efficiënte prestaties, met verminderde stilstand en levensduur van de apparatuur Hieronder vindt u enkele onderhoudsstappen en best practices:
Regelmatige monitoring van koelvloeistofniveaus
Er zijn risico's van oververhitting en verlies van koelefficiëntie wanneer koelvloeistof onder voldoende niveaus daalt De industriepraktijk is om ten minste wekelijks te controleren of te voldoen aan de aanbevelingen van de fabrikant Een peilstok of, minder vaak, een zichtmeter moet worden gebruikt om het niveau te controleren, zodat het juiste koelmiddelmengsel tijdig kan worden aangevuld.
Controle van de concentraties koelvloeistofmake-up
Een schoon koelmiddel met de juiste mengselverhouding geeft de beste prestaties Een refractometer werkt het beste, meet de concentratie van het koelmiddel door een brekingsindex af te lezen die zich vertaalt in een percentage mengsel met waarden die gewoonlijk variëren tussen 5 en 10 procent voor veel in water oplosbare koelmiddelen De afwezigheid van koelmiddelen of hun te hoge concentratie beïnvloedt de smering en corrosievorming, evenals het bevorderen van bacteriegroei.
Controleren op besmetting
Een verontreiniging kan bestaan uit zaken als metaaldeeltjes, wilde olie of biologische groei in het koelvloeistofreservoir. De verontreiniging moet regelmatig worden gecontroleerd door middel van visuele inspectie en laboratoriumtests voor het geval er externe tekenen kunnen worden waargenomen van gewijzigde eigenschappen, of kort voordat de beoordeling op besmetting wijst. Wanneer verontreiniging wordt vastgesteld, is het belangrijk om alle filtratie-elementen te reinigen en zelfs de koelvloeistof zelf te vervangen als de verontreiniging ernstig is.
Uitgevoerd Vervanging en Spoelen bij Ingestelde Intervallen
Na verloop van tijd verliezen koelmiddelen hun eigenschappen en overwerkeffectiviteit De conventionele wijsheid suggereert dat industrieën koelmiddelen elke 6 tot 12 maanden moeten vervangen, afhankelijk van de bedrijfsomstandigheden. Deze procedure moet gepaard gaan met het doorspoelen van het systeem om residuen, kalkaanslag en verontreinigingen te verwijderen waarvan daadwerkelijk wordt vermoed dat ze aanwezig zijn.
Onderhoud van filtratie- en scheidingsapparatuur
Filtratieapparatuur is een integraal onderdeel van de werking van het schoonhouden van koelmiddelen Wanneer vervanging nodig is, doe dit dan en houd de olieskimmers schoon. Het monitoren van gecombineerde filtersystemen uitgerust met sensoren dringt door op de markten.
pH-niveau monitoring
Alle koelmiddelen houden hun pH in het alkalische gebied (pH 8,5-9,5) Elk gebrek aan de pH kan microbiële verontreiniging of grove uitputting van additieven vertonen De pH moet frequent worden getest, hetzij met pH-strips, hetzij met een elektronische pH-meter. Behandel het dienovereenkomstig, door de pH te verhogen met een goedgekeurde chemische stof of door het koelmiddel te vervangen.
Routine System Audits
Routinematige inspecties van het hele koelsysteem, inclusief de pompstations, de pijpleiding en het mondstuksysteem, zullen in de beginperiode eventuele schade of tekortkomingen detecteren. Sommige moderne systemen zijn nu beschikbaar met ingebouwde sensoren en IoT-integratie voor realtime monitoring en onderhoudswaarschuwingen.
Houd gegevens bij over onderhoud
Houd alles bij wat u doet op het gebied van onderhoud: koelvloeistoffen vervangen, filteren, systeeminspecties, enzovoort. Hoewel verschillende industrieën software adopteren voor gemakkelijke toegang en analyse, vertrouwen velen nog steeds op een handmatig spreadsheet.
Belangrijk: Het volgen van de hierboven beschreven gedetailleerde onderhoudsprogramma's zal de prestaties van koelmiddelsystemen aanzienlijk verbeteren, waardoor de risico's op dure stilstand worden verminderd en deze in overeenstemming blijven met de operationele normen. Nieuwe trends in monitoringtechnologieën zoals IoT-compatibele systemen en automatische filtratie blijven het koelvloeistofbeheer transformeren in iets dat net zo technisch als voorspellend is.
Smeerbenaderingen voor superieure prestaties
Een goede smering is de ruggengraat om mechanische apparatuur te onderhouden voor een maximale operationele efficiëntie. Smeermiddelen verminderen in de eerste plaats het oppervlaktecontact en de wrijving tussen twee bewegende delen, waardoor slijtage wordt verminderd, warmte wordt afgevoerd en mogelijke storingen worden vermeden. Voor optimale prestaties is het essentieel om verschillende technieken toe te passen, elk geschikt voor de specifieke machine en bedieningsprocedure.
Selectie van het smeermiddeltype
De keuze van het smeermiddel heeft een aanzienlijke invloed op de prestaties van een systeem Moderne smeermiddelen omvatten minerale oliën, synthetische oliën, biologisch afbreekbare opties, die allemaal verschillende kenmerken vertonen Synthetisch tandvlees en vloeistoffen worden meestal gebruikt bij hoge temperaturen of zware belastingen vanwege hun goede thermische stabiliteit en weerstand tegen oxidatie. Volgens het Allied Market Research is waargenomen dat de markt voor synthetische smeermiddelen van 2021 tot 2030 zou groeien met een CAGR van 4,8%, waarbij de recente golf een verschuiving naar oplossingen van de volgende generatie laat zien.
Monitoring van viscositeit
Viscositeit op basis van de invloed van smeermiddel onder variërende omstandigheden is een zeer belangrijke factor waarmee rekening moet worden gehouden. Smeermiddelen met een lagere viscositeit hebben de voorkeur voor bewerkingen met hoge snelheid, terwijl die met een hogere viscositeit worden gebruikt voor toepassingen met zware belastingen. Conditiebewakingssystemen houden tegenwoordig, meestal gecombineerd met IoT, een continue monitoring van de viscositeitsniveaus in stand met gegevens uit de huidige tijd die kunnen worden gebruikt om elke ongewenste situatie te voorkomen.
Technologieën voor smeermiddeltoepassingen
Een smeermethode is belangrijk bij het geuren van een succesvolle systeemwerking Van handmatig invetten tot een volledig geautomatiseerd centraal smeersysteem en het hele spectrum daartussen wordt hiervoor gebruikt De geautomatiseerde systemen maken gebruik van PLC's met als doel menselijke fouten te verminderen en een exacte verdeling van smeermiddel te garanderen Onderzoek heeft aangetoond dat het toepassen van daadwerkelijke apparatuurinformatie de smeerintervallen zou kunnen verbeteren, waardoor kapitaalbesparing en uitvoering zou worden bespaard.
Contamination Control
De verontreiniging van smeermiddelen als gevolg van grond, stof of water is een van de belangrijkste factoren voor de afbraak van smeermiddelen Het gebruik van geavanceerde filtratietechnologieën zoals microfiltratie of magnetische filters kan de kwaliteit van smeermiddelen aanzienlijk verbeteren Uit onderzoek blijkt dat systemen met verbeterde filtratietechnologieën een 25% tot 35% langere levensduur van de apparatuur ondersteunen dan systemen zonder.
Predictive Maintenance
Slimme systemen en voorspellend onderhoud zorgden voor een revolutie in de opname van smering Slimme sensoren meten parameters zoals temperatuur, druk en smeermiddelconditie en bieden voorspellende informatie om onderhoud te regelen voordat er storingen optreden; Volgens Deloitte-studies naar slimme productie vermindert dit de uitvaltijd tot 30%.
Voor verbeterde betrouwbaarheid, kosten en operationele effectiviteit is de juiste combinatie van smeermiddel, realtime monitoring van de smeermiddelprestaties en geavanceerde smeermiddeltoepassingsprocessen wat organisaties in hun bestaande operationele opstellingen moeten inbrengen.
Het identificeren van gemeenschappelijke problemen
Tekenen van slijtage op het slijpwiel
Slijpschijvenslijtage is een belangrijk probleem bij productieprocessen, omdat het de nauwkeurigheid, efficiëntie en oppervlaktekwaliteit van machinaal bewerkte componenten vermindert Slijtborden kunnen het afronden van randen, beglazing, scheuren of een ongelijkmatig slijtagepatroon op het wieloppervlak zijn Afronding van randen vindt plaats wanneer het schuurmateriaal en de hechtmiddelen afbreken, waardoor de schijf minder nauwkeurig wordt in zijn snijwerking. Beglazing is wanneer het oppervlak van de wiel glanzend en glad wordt, wat aangeeft dat de slijpschijf is afgestompt omdat deze er niet in is geslaagd materiaal efficiënt te verwijderen, hetzij als gevolg van onvoldoende slijpdruk, hetzij als gevolg van de verkeerde keuze van de slijpschijf zelf. Scheuren die op een slijpschijf verschijnen, vormen ook een ernstig veiligheidsrisico, omdat dergelijke scheuren kunnen leiden tot een volledig falen van de rotatieschijven.
Onderzoeksinzicht: Uit een onderzoek uitgevoerd door Norton Abrasives blijkt dat correct onderhoud van een slijpschijf de levensduur van een wiel met maar liefst 20% kan verlengen en in ruil daarvoor een enorme vermindering van de stilstand.
Traditioneel presenteerde slijtagebewijs zich als overmatige trillingen van de slijpschijf of verminderd energieverbruik tijdens het slijpproces, ongeacht het verschijnen van deze borden, het gaf aan dat het slijpgereedschap ineffectief was geworden Fabrikanten kunnen profiteren van deze indicatoren van gereedschapsslijtage door geavanceerde monitoringtechnieken zoals thermische beeldvorming of akoestische emissiedetectiesystemen in realtime toe te passen. Op deze manier kunnen ze gereedschapsvervangingen op een systematische manier plannen, waardoor hoge normen voor de productkwaliteit worden gegarandeerd.
Veel voorkomende slijpmachineproblemen
Oververhitting kan de slijpprestaties drastisch veranderen en zo de effectieve levensduur van een wiel verkorten. Overmatige hitte kan thermische schade aan het werkstuk veroorzaken, waardoor brandvlekken, oppervlaktescheuren of veranderingen in de materiaaleigenschappen achterblijven. Volgens de laatste statistieken in de industrie ontstaat bijna 60 procent van de problemen die verband houden met oververhitting bij slijpwerkzaamheden als gevolg van een gebrekkige toepassing van het koelmiddel. Daarom moet de stroom van het koelmiddel goed worden gericht en op de juiste druk worden gehouden met een geschikt filtratiesysteem, zodat het koelmiddel tijdens het proces niet vervuild raakt.
Wielbeglazing vindt plaats wanneer het slijpschijfoppervlak glad wordt als gevolg van verstopping door materiaal van het werkstuk, waardoor de snijefficiëntie wordt verminderd. Uit onderzoek blijkt dat dit probleem in de meeste gevallen te wijten is aan de onjuiste keuze van de schuurkwaliteit van het wiel of de schaarse verbandintervallen. Een geautomatiseerd verbandsysteem zou in grote mate bijdragen aan het bestrijden van het probleem van de beglazing door de slijpschijf scherp te houden en tegelijkertijd de opbouw van vuil te voorkomen.
Trillingen treden op in een slijpmachine wanneer de slijpschijf uit balans is; wanneer mechanische onderdelen los zijn geraakt; of wanneer de machine onjuist is ingesteld Literatuuronderzoek suggereert dat zelfs minieme trillingen van het gereedschap de bewerkingsnauwkeurigheid kunnen aantasten, met maar liefst 30%, en onregelmatigheden in het oppervlak en maatfouten kunnen veroorzaken. Tegenwoordig gebruiken trillingsdetectiesystemen versnellingsmeters samen met machine learning-algoritmen om operators de mogelijkheid te bieden om eventuele onevenwichtigheden onmiddellijk te detecteren en te verhelpen.
Normaal gesproken wordt overmatige slijtage van het gereedschap veroorzaakt door ongepaste wielsnelheden of toevoersnelheid of schurend materiaal dat niet compatibel is met dat van het werkstuk Volgens recente studies is slecht gereedschapsonderhoud verantwoordelijk voor de toegenomen stilstand in 40% van de fabrieken Voorspellend onderhoud zoals sensoren voor het bewaken van de gereedschapstoestand zal dit soort slijtage helpen verminderen en zo de totale levensduur van de machine vergroten.
Spaansporen beschrijven herhaalde onvolkomenheden in het oppervlak als gevolg van onstabiele slijpomstandigheden die meestal worden veroorzaakt door ondergedempte trillingen of onregelmatige wielsnelheden Met behulp van adaptieve besturingstoepassingen kunnen agressieve slijpmachines deze onvolkomenheden in het oppervlak met meer dan 50% verminderen door dynamische aanpassingen van snelheden en voedingssnelheden als reactie op gedetecteerd gebabbel.
Slechte koelvloeistof kan worden gecategoriseerd in het onvermogen om warmte af te voeren, swarf te verwijderen of te smeren Studies geven aan dat 25% aan slijpprestaties kan worden verklaard door de netheid van koelvloeistof door filterverpakking en geavanceerde koelmiddelafgiftesystemen. IoT-compatibele sensoren om de stroomsnelheid, temperatuur en verontreinigingsniveau te monitoren winnen snel aan populariteit in industrieën om optimale prestaties te orkestreren.
De verwerkende industrie zal uiteindelijk de weg inslaan om een hogere efficiëntie en beschikbaarheid te bereiken en tegelijkertijd de kwaliteit van de output te behouden. Voor dit doel maken ze gebruik van goede operationele regelingen en geavanceerde technologische oplossingen die generieke problemen in slijpmachines aanpakken. Real-time diagnostiek, adaptieve automatisering en voorspellend onderhoud worden voortdurend verbeterd, waardoor de efficiëntie en betrouwbaarheid van de industrie toenemen.
Hoe problemen met oppervlakteslijpproblemen op te lossen
Controleer op installatieproblemen
Zorg ervoor dat de oppervlaktemolen op een betonnen basis is geïnstalleerd, vrij van trillingen. Controleer ten slotte op een goede nivellering en uitlijning van de basis van de machine. Een verkeerde uitlijning zal resulteren in ongelijkmatig slijpen en verminderde nauwkeurigheid van de afwerking van de onderdelen. Controleer of de slijpschijf goed en veilig is gemonteerd, en ook gebalanceerd is, om eventuele trillingen of geklets tijdens bedrijf te verminderen.
Inspecteer het Wiel
Eén scholingsoefening zou zijn om de slijpschijf te inspecteren op slijtage, beschadiging of vervuiling. Vervang deze als deze overmatig versleten of gebarsten is. Het aankleden van het wiel moet met strikte tussenpozen gebeuren om het wiel scherp te houden en vrij te houden van eventuele vuilophopingen die goed contact met het werkstuk kunnen belemmeren.
Materialen van de werkstukken en parameters worden geanalyseerd
Materiaalspecificaties van het werkstuk worden gecontroleerd op compatibiliteit met het slijpwieltype Een incompatibele match kan leiden tot overmatige slijtage of slechte slijpkwaliteit. Er wordt ook rekening gehouden met de snelheid en toevoersnelheden van de machine om ervoor te zorgen dat deze voldoen aan de eigenschappen van het werkstuk en het vermogen van het wiel om oververhitting of onregelmatige slijpsporen te voorkomen.
Controleer Koelvloeistofstroom
Controleer de prestaties van het koelmiddelsysteem voor de machine Warmteafvoer door koelvloeistof is essentieel om thermische vervorming op het werkstukoppervlak te verminderen Zoek naar verstoppingen of tekenen van lekkages of onvoldoende koelvloeistofniveau, omdat deze de warmteafvoer kunnen belemmeren en thermische schade kunnen veroorzaken.
Controleer Machinecomponenten
Zoek naar tekenen van slijtage en verkeerde uitlijning die waarschijnlijk op mechanische componenten kunnen optreden, zoals lagers, spindels en geleidingen. Beschadigde en versleten componenten zullen de nauwkeurigheid van de machine verminderen en de afwerking van het oppervlak beïnvloeden. Ook zullen regelmatige smering en een onderhoudsschema toekomstige problemen voorkomen.
Maak gebruik van diagnostische technologie
Implementeer real-time diagnostische hulpmiddelen om dynamische trillingsniveaus, temperatuurveranderingen en wielslijtage te analyseren. Deze geavanceerde diagnostische systemen zijn in staat de omstandigheden van de machine terug te voeren, zodat aanpassing mogelijk is voordat er een kritieke storing optreedt.
Wanneer operators deze stappen systematisch doorzetten en diagnostische technologieën bij de hand hebben, kunnen problemen met de oppervlaktemolen op een efficiënte manier worden aangepakt, wat de bedrijfszekerheid zeker zal verbeteren, de levensduur van de machine zal verlengen en consistentie in de kwaliteitsproductie zal bewerkstelligen.
Geavanceerde technieken om de levensduur van de machine te verlengen
Slijpwielen upgraden voor efficiëntie
De keuze van slijpstenen is absoluut noodzakelijk om de efficiëntie en precisie in vlakslijpmachines te vergroten, wanneer ze worden geüpgraded naar de nieuwste slijpschijftechnologieën van verglaasde hechting CBN of diamantslijpmiddelen, zullen operators de hoogst haalbare snijprestaties hebben met een lagere verwachte slijtagesnelheid. Ze zorgen ervoor dat wielen hitte kunnen weerstaan en zorgen voor een snellere verwijdering van materiaal en een betere afwerking, waardoor meer output van operators wordt verkregen en stilstand wordt geminimaliseerd. Aan de andere kant zijn balanceer- en verbandtechnieken geëvolueerd om ervoor te zorgen dat wielen uniform presteren en heel weinig trillen, wat uiteindelijk de levensduur van de wielen en de machine verlengt.
Bij een poging tot een upgrade komen overwegingen in je op het materiaal dat wordt verwerkt, het bedieningsvermogen van de machines en de kwaliteit van de afwerking waarnaar wordt gezocht. Volgens recente inzichten uit rapporten van zoekmachines is een veelgestelde professionele vraag hoe slijpbewerkingen kunnen worden geoptimaliseerd op hardere materialen en om de cyclustijd te minimaliseren.“ Om zich hier strikt aan te houden, moeten hoogwaardige wielen worden geselecteerd op basis van de specifieke behoefte, gekoppeld aan een goede onderhoudsroutine. Bovendien zal het gebruik van diagnostische instrumenten het proces helpen verbeteren door het degradatiepatroon te bepalen en daardoor optimalisatie van de timing voor vervanging mogelijk maken.
Regelmatige kalibratie uitvoeren
Implementatie van regelmatige kalibraties is de sleutel tot gewenste consistente prestaties, vooral bij het werken met hardere materialen. Gegevens van zoekmachines geven aan dat professionals vaak advies inwinnen over het verlengen van de levensduur van het gereedschap en het verkrijgen van maximale efficiëntie. Het aanpakken van kalibratie zou helpen de machinenauwkeurigheid van de belangrijkste componenten ervan te behouden, namelijk spindels en slijpschijven, waarbij tijdsafwijkingen binnensluipen als gevolg van operationele spanning of slijtage. Geavanceerde diagnostische hulpmiddelen zoals laseruitlijningssystemen of online monitoringsensoren verminderen bij gebruik in combinatie met machineaanpassingen afwijkingen tot een minimumniveau, optimaliseren de oppervlakteafwerking en maken het hele proces stabiel; Vervolgens zorgt het integreren van deze beoordelings- en correctieschema's in routinematige onderhoudsbezoeken ervoor dat apparatuur kan functioneren op een bepaalde hoogte die is vastgesteld door moderne productie, waardoor de machine stilstand voortaan wordt verminderd en de beste productiviteit wordt bevorderd.
Best Practices in Werkstukbehandeling
Het hanteren van werkstukken is van cruciaal belang voor een soepele productieomgeving. Enkele van de beste praktijken die moeten worden gebruikt om defecten te minimaliseren en de productiviteit te maximaliseren met behulp van technologische vooruitgang zijn als volgt
Ergonomisch ontwerp en automatisering
Werkstukhanteringssystemen moeten ergonomische kenmerken hebben om hun comfort te verbeteren en zo vermoeidheid te verminderen Autonome overdrachtssystemen, meestal robotarmen of transportsystemen met sensoren, zorgen voor nauwkeurigheid terwijl slijtage aan de werkstukken tot een minimum beperkt blijft Zoals de evolutie van Robotics.org-gegevens in 2023 suggereert, verkort automatisering bij het hanteren van werkstukken de cyclustijd met maximaal 30% en vermindert het de menselijke fouten aanzienlijk.
Materiaalspecifieke handlingoplossingen
Er zijn speciale behandelingsmethoden nodig met verschillende materialen om verbrijzeling of ontsiering te voorkomen. Breekbare werkstukken, zoals keramiek of dunne metalen, zouden bijvoorbeeld baat hebben bij vacuümgrijpers of elektrostatische methoden. Opvulling of coatings op de klemmen en armaturen zouden eventuele nadelige effecten op de oppervlakteafwerking helpen verzachten, waardoor de schrootsnelheid uiteindelijk met ongeveer 15% zou afnemen, zoals onlangs in productiestudies is gerapporteerd.
Real-Time monitoring en analyse
Industrie 4.0-technologieën die sensornetwerken op basis van IoT omvatten, leveren realtime gegevens over de status van stukken die worden verwerkt De systemen zouden de storingsscenario's van bijvoorbeeld hoge trillingen, verkeerde uitlijning of overbelasting kunnen identificeren, zodat onmiddellijke corrigerende maatregelen mogelijk worden Tijdens een case study heeft Siemens vastgesteld dat het starten van real-time analyses heeft bijgedragen aan het terugdringen van defectpercentages met 22% in een precisiebewerkingsomgeving.
Gestandaardiseerde operationele procedures
Om de behandeling te standaardiseren, moet naar zoveel mogelijk uniformiteit worden gestreefd SOP's moeten de exacte manier van heffen, overbrengen en opslaan voor elk werkstuk specificeren Het Manufacturing Institute heeft ontdekt dat STRIKTE naleving van ingestelde SOP's kan leiden tot een 25% toename van de efficiëntie langs de productielijn.
Preventief onderhoud van handlingapparatuur
Dergelijke apparatuur moet preventief onderhoud hebben om te voorkomen dat het onverwacht defect raakt Mechanismen voor preventief onderhoud kunnen bestaan uit het smeren van bewegende delen, het kalibreren van robotsystemen of het inspecteren van de toestand van pneumatische componenten. Uit onderzoek is gebleken dat dergelijk onderhoud de stilstand met gemiddeld 40% vermindert.
Training en ontwikkeling van vaardigheden
Een goede training zal ervoor zorgen dat de operators over de juiste kennis en het juiste bewustzijn beschikken met betrekking tot het omgaan met werkstukken. Dergelijke training moet geavanceerde modules omvatten met op simulatie gebaseerd leren, zodat het personeel zich kan aanpassen aan moderne handlingsystemen met minder incidenten en materiaalverlies.
Impact op beste praktijken: Deze gedetailleerde en door gegevens ondersteunde praktijken stellen fabrikanten in staat superieure werkstukverwerkingsprocessen te ontwikkelen in de richting van de eisen van precisiegedreven industrieën en consistent hoogwaardige resultaten te produceren.
FAQ
Hoe inspecteert u uw oppervlaktemaalmachine regelmatig?
Wat zijn de belangrijkste stappen bij het smeren van een oppervlaktemolen?
Wat zijn de belangrijke stappen voor het smeren van een oppervlaktemolen?
Waar moeten we op letten in het koelsysteem van een maalmachine?
Waarom is routineonderhoud belangrijk voor oppervlakteslijpmachines?
Referentiebronnen
SLIJPMACHINES VEILIGHEID VOORZORGSMAATREGELEN
Bron: Carnegie Mellon Universiteit
Dit document geeft gedetailleerde veiligheidsmaatregelen en operationele richtlijnen voor slijpmachines.
Veiligheidsregels voor mechanisch onderhoud
Bron: Western Illinois University
Omvat algemene veiligheidsregels voor mechanisch onderhoud, inclusief het gebruik van elektrisch gereedschap.
Mechanisch Slijpen en Polijsten
Bron: Purdue University
Bespreekt slijp - en polijsttechnieken, waarbij de nadruk ligt op reinheid en voorbereiding.
Checklist voor slijpmachines voor schuurwielapparatuur
Bron: Stad Cottonwood, AZ
Biedt een checklist voor het onderhouden van slijpmachines voor schuurwielapparatuur.
Betonbestratingsrehabilitatie, gids voor het slijpen van diamanten
Bron: Federal Highway Administration
Biedt technische richtlijnen voor diamantslijpen bij het onderhoud van betonverhardingen.



