














コード付きアングルグラインダーは、電源から直接電力を受け取り、したがって、コードレスアングルグラインダーよりも多くの電力を提供します彼らは、建設や金属加工などのヘビーデューティと持続使用活動で使用する必要がありますその逆は、コードレスグラインダーは、柔軟性と利便性を提供することです; 1 つは、とにかく電気へのアクセスがない場所で便利に作業することができます 一方、コードレスデバイスは、バッテリー容量に応じて、実行時間が制限される可能性がありますが、ほとんどのバッテリーは、パフォーマンスを向上させるために最新のバッテリー技術を採用していますが、長期的には、最も有意義な考慮事項は、主に当面の要件とジョブ環境によって決定される、どちらかの選択になります。.
表面研削盤の理解
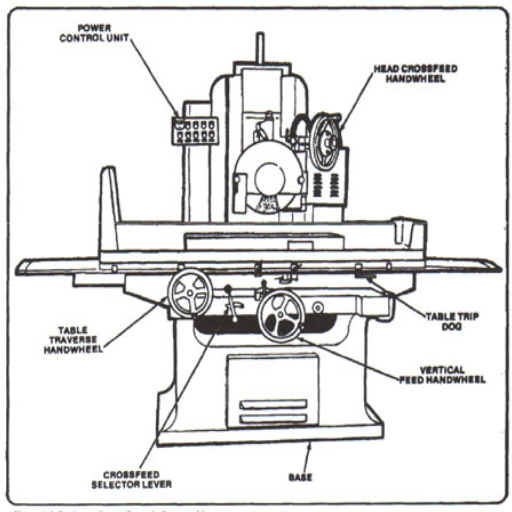
Surface Grinding Machineとは?
表面研削盤は、平らな表面で滑らかな仕上げを生み出す精密工具と考えられています。金属加工、自動車製造、および最高の精度と寸法精度が要求される他の多くの産業用途で非常に普及しています。表面研削盤は主に、高速で回転する研磨砥石の成形作用を通じてワークピースの表面から材料を除去することによって機能します。.
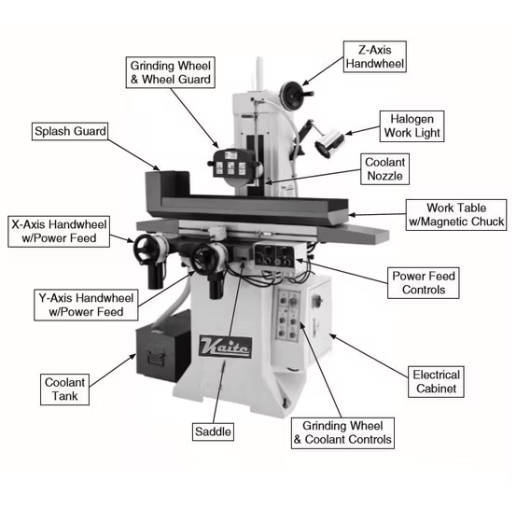
の主な構成要素 表面 グラインダー 砥石車、ワークテーブル、動きを制御する油圧システム、スピンドルで構成されています。ワークピースは、機械の種類に応じて水平または垂直に可動するワークテーブルの上に取り付けられた磁気チャックにクランプまたは固定されます。作業プロセスでは、高速回転砥石車に存在する研磨粒子が、±0.0001 インチもの精度レベルで、ワークピースから微視的に薄い層を剪断します。.
表面研削盤は、一般的に以下の3 つの基本的なタイプが入手可能です:
水平スピンドル表面グラインダー
このタイプでは、砥石は通常は重作業用に水平に取り付けられます。大きくて平らなコンポーネントに滑らかな表面を生成します。.
垂直スピンドル表面グラインダー
この垂直スピンドルタイプは、地面に対して垂直に配向されたグラインダーホイールを備えています。これは主に、高度な精度を必要とする、より小さく複雑な部品に使用されます。.
CNC サーフェスグラインダー
コンピューター数値制御は、CNC 表面研削盤に自動化を提供し、再現性の利点とより高いスループットの利点を組み合わせて、CNC 表面研削盤をバッチ生産や複雑な研削作業に理想的にします。.
表面研削技術では、近年、効率を向上させ、精度を向上させるために設計された革新が見られます。最新の機械では、最新世代のセンサーが適応制御システムおよび高速リニアモーターと融合され、材料の無駄を排除しながら正確な研削が容易になります。.
表面研削盤の主な特徴と目的を知ることで、オペレーターとメーカーが複数の業界間で品質と製造の強化のためのより厳格な基準に基づいて取り組むことができる共通の基盤が可能になります。.
表面研削盤のコンポーネント
表面研削盤は、精密な材料除去と均一性の実現に向けて主要部品が協調している高度に特殊化された装置です。 一次コンポーネントの詳細な説明は、その機能とともに以下に示されています:
拠点
ベースは表面研削盤の基礎として機能し、ユニット全体に強度と安定性を与えます。また、冷却システムも収容されています。動作中のより高い精度を達成するために、最新の表面研削盤は振動減衰材料で作られたベースを採用しています。.
表
テーブルはワークが置かれる平らな面です。円形粉砕のためにワークを回転させる回転テーブルか、ワークを直線的に前後に動かす往復テーブルのいずれかです。テーブル制御の自動化が一般的になり、運用効率と一貫性が向上しました。.
グラインディング ホイール
砥石は材料の除去に使用される研磨工具です。通常、砥石の種類ごとに異なる材料で接着された砥粒で構成されており、硬度、表面仕上げ、および当面の作業に関連するその他の物理的パラメータの要件を満たすことができます。最近の報告によると、ダイヤモンド研磨剤は砥石車の製造においてより顕著になり、硬質材料を彫刻するのに比類のない耐久性を提供します。.
スピンドル
スピンドルは、切断を達成する速度で動作する砥石車を担持および駆動します スピンドルは、通常、熱膨張を最小限に抑えるために静水圧ベアリングまたは空気ベアリングを使用して、高精度になるように設計されているため、一貫した研削精度を維持しています 現在、開発により、高性能グラインダーで毎分 10,000 回転を超えるスピンドル速度が得られたことが認められています。.
コラム
カラムはスピンドルハウジングをサポートし、ワークピースに関する砥石の垂直方向の動きを可能にします。コンピューター制御の出現により、コラムアセンブリには微調整用の CNC 手段が提供されるようになりました。.
Control System
現代の表面研削盤には、今日、優れた制御システムが完全に装備されており、オペレータはタッチスクリーン制御またはcncプログラムを使用してオンライン研削プロセスを操作および監視したり、iotを介した統合を可能にしたりできます これらの機能により、材料の無駄を最適化するために、研削経路と指示の調整と監視が可能になります 2023 年のレポートに記載されているように、IoT対応の表面研削盤システムは、人的資源からの介入が少ないため、運用効率が最大20%向上すると推定されています。.
クーラントシステム
重要な冷却材システムは、運転中の温度安定性を維持し、摩擦力を低減することです また、すべての研削片を除去します 現在のハイテク冷却材システムは、環境問題を念頭に置いて高圧フィルター処理された送出方法を使用しており、グリーン冷却材は限界に達しており、機械加工プロセスの環境フットプリントを削減することを目指しています。.
これらの統合コンポーネントにより、表面研削盤は多くの業界で必須の機械として確立され、航空宇宙、エレクトロニクス、自動車製造などの高性能切断市場を含む精密機械加工が保証されます。.
表面研削の仕組み
表面研削は、研磨回転ホイールを使用してワークピースの表面の材料を除去する機械加工プロセスです。このプロセスは、滑らかで平らで正確な表面仕上げを実現することを目的としています。ワークピースはテーブルまたは磁気チャックに固定され、特定の送り速度で研削ホイールの下に移動されます。.
表面研削盤は、トラバース研削とプランジ研削の 2 つの主要なモードで動作します。トラバース研削は、テーブルが研削砥石の下を前後に移動して表面に平均的な切り込みを加える動作を示します。ただし、プランジ研削とは、溝やプロファイルを生成するのに最も適した、静止した状態で材料に直接供給するホイールを指します。.
現在、CNC表面研削盤により、オペレータは研削動作を決定するあらゆる側面、つまり角度アライメント、速度、切断深さを広範囲に操作できるようになりました。最近、製造業は、±0.001 インチ (±0.025 mm) 以内の公差を確実に保持するための微細表面研削の使用からますます恩恵を受けています。ガラス化ホイールや樹脂ボンドホイールなどの研削ホイール技術革新により、より優れた、より効率的な、より正確な研削が可能になりました。.
冷却剤または潤滑剤は、摩擦を最小限に抑えながら、表面研削の過熱を防ぎます。文献で分析された最近の研究では、合成または環境に優しい冷却剤の使用により、熱たわみ制御と機械加工部品の寸法精度が 25% 向上したことが示されています。.
業界への影響: 世界の表面研削盤の市場価値は、2022 年に $18 億という驚異的な水準に上限があり、2023 年から 2030 年までの CAGR は 4.2 と予測されています。.
このプロセスでは、航空宇宙用タービンブレード、半導体部品、医療用インプラントなどの部品について、重要な表面指向仕上げが行われます。現在の市場データは、ハイテク精密製造に対する需要の高まりに応える上で、表面研削盤の人気が高まっていることを改めて示しています。.
定期的な機械メンテナンスの実践
日次検査チェックリスト
毎日の検査は、表面研削盤の性能と寿命をさらに高めるために厳密に行われます このチェックリストには、運用効率と安全コンプライアンスに関連する重要な問題が含まれています:
機械部品の目視検査
研削砥石に摩耗や損傷がないか検査し、特に不均一な摩耗により精度が低下した場合は、研削砥石を交換してください。OSHA の推奨事項に従って、亀裂や欠けが見つかった場合は交換してください。目に見える損傷がある場合は、研削砥石を決して使用しないでください。しっかり締め付けるためのネジとボルトを確認し、動作中に機械を不安定にする可能性のある部分から部品が緩んでいないことを確認してください。.
潤滑システムを確認してください
メーカーの指示で要求されているように、すべての潤滑ポイントで給油またはグリースが受け取られていることを確認してください。適切な潤滑が行われていないと、実際に機械的摩耗が促進され、研削の精度が変化する可能性があります。たとえば、研究により、世界中の研削システムにおける機械の故障の約 40% の原因が不適切な潤滑であることが明らかになりました。.
クーラントシステムを評価します
冷却剤レベルが満足できるものであることを確認し、ろ過システムが完璧に動作していることを確認します 冷却剤の量が少ない、または不十分な場合、ワークピースに熱損傷が生じ、研削効率が低下する可能性があります 調査によると、2023 年の機械加工の非効率性の 67% は冷却剤の実践が不十分であったことが原因でした。.
運用テスト
機械を始動し、振動安定性とモーター性能をテストします。異常な振動の原因は、一般に駆動コンポーネントの位置合わせの問題、または砥石車の不均衡です。送りシステムとトラバースシステムがどのように動くかを見てください。それらは滑らかで一貫している必要があります。;不規則な動きは、メンテナンスが必要であることを示している可能性があります。.
安全機能を確認してください
すべてのガードおよび安全装置が設置され、適切な状態にあることを確認します。 OSHAからは、表面研削盤の使用に厳格な安全対策が必要になった場合に、傷害が15パーセント減少したという報告があります。.
結果: この詳細な日常検査チェックリストを採用する施設は、ダウンタイムを削減し、運用コストを削減し、機械加工出力を保証することができます。これらはすべて、高精度な業界で最も重要です。.
毎週の潤滑手順
表面研削盤の適切な効率と寿命のためには、激しい毎週の潤滑スケジュールを考慮する必要があります 適切な潤滑は機械的摩耗を回避します; それは精度を向上させ、計画外の機械の故障を抑制します ベアリング故障の最大50%は、潤滑ソリューションのSKFから大手メーカーによる不適切な潤滑のせいにされています 次の手順では、ラインメーキング潤滑プロセスについて説明します:
潤滑面の洗浄: 適切な潤滑を確保するために潤滑剤を塗布する前に、露出した機械表面からほこり、汚れ、またはグリースを除去します。これは、粒子汚染によって悪化する状況ではさらに重要になります。.
ステップ4
手動および自動潤滑システムのメンテナンス: 自動潤滑システムを備えた装置内のリザーバーレベルの適切性を確認し、システムの適切な性能を確認します 必要に応じてリザーバーを補充または交換します リザーバーが漏れを引き起こすため、リザーバーを過剰に充填しないように注意する必要があります 潤滑剤の安定した流れを確保するために、必要に応じて循環システムのフィルターを清掃または交換します。.
これらの潤滑手順を週単位で操作することで、スムーズな操作を実現する設備を確保し、より高い加工精度を達成することができ、その結果、高価な修理ケースが軽減されます。さらに、適切な潤滑慣行により機器の効率を最大 10% 向上させることができ、それによって生産量と運用収益性に直接影響を与えることが業界で研究されています。.
毎月の砥石車の評価
研削砥石の月次検査は、精度レベルを維持し、安全性を確保し、早期に発生する可能性のある故障を回避するために重要です。このような操作は、摩耗状態を特定し、動作公差を検証し、起こり得る故障を回避するために、検査とサービスのすべての段階を詳細に通過する必要があります。研削砥石の動作の過程で、重い機械的および熱的応力が研削砥石に作用し、徐々に劣化します。規制に反するメンテナンスや評価の遅れにより、車輪の効率が 15% を超えて低下する可能性があると考えられています。機械加工や生産のダウンタイムの性質を反映して。.
主要なステップに応じて、月次評価手順は次のとおりです:
- 損傷の目視検査: 亀裂や欠け、標準形状との違いがないか注意深く調べてください。 OSHAは、使用中に砥石車が破損したことによる職場での怪我はほとんどないことを挙げ、この手順を説明した。.
- 寸法精度チェック: 非常に精密な計器を使用して砥石の直径と幅を測定し、値が装置メーカーが設定した許容範囲内にあることを確認します。標準寸法の上または下の砥石は、過度の振動を引き起こす可能性のあるレベルまで加工精度を乱し、それによって工具の性能を損なう可能性があります。.
- バランスの検証: バランシングスタンド上または電子バランシングツールのいずれかの手段によってホイールのバランスをチェックします 不均衡な研削砥石は、不均一な摩耗パターンを促進し、機械の故障に寄与する可能性があります 実際、バランスの問題が機械の耐用年数を最大20%短縮することに寄与したことを確認する研究があります。.
- ドレッシングと表面の完全性: ドレッシングツールを適用して表面を鋭くし、埋め込まれた汚れを除去することで砥石車の表面を修復します。発熱を最小限に抑え、最適な仕上げを保証するには、良好な研削表面をできるだけ滑らかにする必要があります。.
- RPM 互換性チェック: ホイールの推奨動作速度が機械の仕様に対応しているかどうかを確認します。労働災害の記録によると、最大回転数値未満の砥石車での動作が動作中の破断の第一の原因であることが示されています。.
メリット: これらの毎月のチェックを実施することで、砥石の信頼性の高い性能が保証されるだけでなく、ANSI B7.1 などの安全規制への準拠も保証されます。さらに、一貫した評価手順を採用している施設は、工具寿命の 12% もの増加に加え、予期せぬダウンタイムによる運用コストの実際に測定可能な削減を記録しています。.
冷却および潤滑システム
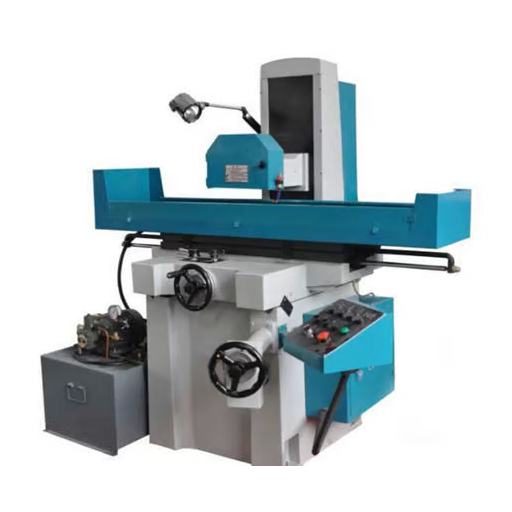
粉砕作業における冷却剤の重要性
冷却剤は基本的にドアに足を入れて、研削作業が満足のいく効率で行われます。主な役割は、研削砥石とワークピースの間の激しい摩擦作用によって発生する摩擦熱の間に入ることです。不均一な冷却により、ワークピースが過度に熱くなり、熱膨張して表面の歪みや不当な精度が生じる可能性があります。また、ワークピースが償還を超えて焼けてしまう可能性もあります。冷却手段により、表面温度が 60% も低下し、寸法精度が向上し、表面仕上げが滑らかになります。.
また、クーラントは潤滑剤として動作し、材料に対する研削作用を平滑化し、砥石の磨耗速度を低下させ、それによって耐用年数を延ばします。クーラント用途での最適化を追求してきた研究所は、砥石寿命が20%から30%延長され、プロセス効率が15%改善されたことを報告しています。.
効率改善: 高圧冷却剤ノズルにより、最新のシステムには従来の方法に比べて冷却剤の無駄が最大 75% 削減されるという利点があります。.
良好なチップと微細な除去に適切な冷却剤を適用することにより、作業中の安全性が向上し、微細な研削と表面仕上げの研磨剤による汚染が大きくなるようにするため。新しく開発された高圧冷却システムは、冷却効率が向上し、冷却剤の消費量が最小限に抑えられ、ツールの接触ゾーンに冷却剤を直接分配することができます。.
最後に、冷却剤の選択 (すなわち、水溶性、油、合成) と加工される特定の材料との間の適合性の問題、ならびに機械加工条件の動作パラメータも考慮されるべきである。メンテナンスと濾過は長期的にパフォーマンスを向上させ、汚染物質による汚れのない一貫した結果をもたらすでしょう。.
冷却剤システムを正常に保つ
適切にメンテナンスされた冷却材システムは、ダウンタイムと機器の寿命を短縮し、効率的なパフォーマンスを実現します。以下に、メンテナンス手順とベストプラクティスの一部を示します:
冷却剤レベルの定期的なモニタリング
冷却剤が適切なレベルを下回ると、過熱や冷却効率の低下のリスクがあります。業界の慣例では、少なくとも毎週チェックするか、メーカーの推奨事項に準拠する必要があります。適切な冷却剤混合物をタイムリーに補充できるように、ディップスティックまたはそれほど一般的ではありませんが、サイトゲージを使用してレベルをチェックする必要があります。.
クーラントメイクアップ濃度の確認
正しい混合比のきれいな冷却剤が最高のパフォーマンスを提供します。屈折計が最も効果的に機能し、多くの水溶性冷却剤について一般に 5 ~ 10 パーセントの範囲の値を表示する混合パーセントに変換される屈折率を読み取ることによって冷却剤の濃度を測定します。冷却剤が存在しないか、濃度が高すぎるため、潤滑や腐食の形成に影響が出るだけでなく、細菌の増殖も促進されます。.
汚染がないか確認します
汚染物質は、金属粒子、浮遊油、冷却剤貯留層内の生物学的増殖などから構成されます。汚染は、特性の変化に関する外部兆候が見られる場合、または評価によって汚染が示される直前に、目視検査と臨床検査を通じて定期的にチェックする必要があります。汚染が特定された場合は、すべての濾過要素を洗浄し、汚染が深刻な場合は冷却剤自体を交換することも重要です。.
設定間隔で交換とフラッシングを実行しました
時間の経過とともに、冷却剤はそれらの特性と時間外有効性を失います 従来の通念では、業界は、動作条件に応じて6 から12 ヶ月ごとに冷却剤を交換することを提案しています この手順は、残留物、スケール、および汚染物質を実際に存在すると疑われるようにシステムを流すことと組み合わせる必要があります。.
濾過および分離装置の維持
濾過装置は、冷却剤を清潔に保つ操作に不可欠です。交換が必要な場合は、交換し、オイルスキマーを清潔に保ちます。センサーを備えた複合フィルターシステムの監視が市場に浸透しています。.
phレベルのモニタリング
すべての冷却剤は pH をアルカリ性領域 (pH 8.5-9.5) に保ちます。 pH が不足すると、微生物汚染や添加剤の全体的な枯渇が示される可能性があります。 pH は、pH ストリップまたは電子 pH メーターを使用して頻繁にテストする必要があります。 pH を承認された化学物質で上昇させるか、冷却剤を交換することで、それに応じて処理します。.
定期システム監査
ポンプ場、パイプライン、ノズル システムを含む冷却システム全体の定期検査により、初期の損傷や欠陥が検出されます。一部の最新システムには、リアルタイムの監視とメンテナンス アラートのためのオンボード センサーと IoT 統合が搭載されています。.
メンテナンスの記録を保管してください
クーラントの交換、フィルタリング、システム検査など、メンテナンスに関して行うすべてのことを追跡してください。いくつかの業界ではアクセスと分析を容易にするためにソフトウェアを採用していますが、多くの業界では依然として手動のスプレッドシートに依存しています。.
重要: 上記の詳細なメンテナンス プログラムに従うことで、冷却剤システムのパフォーマンスが大幅に向上し、高価なダウンタイムのリスクが軽減され、運用標準と整合性が保たれます。 IoT 対応システムや自動濾過などの監視テクノロジーの新しいトレンドにより、冷却剤管理は予測的であると同時に技術的なものに変わり続けます。.
裏面性能のための潤滑アプローチ
適切な潤滑は、最高の動作効率を実現するために機械装置を維持するためのバックボーンです。潤滑剤は主に 2 つの可動部品間の表面接触と摩擦を軽減し、それによって摩耗を軽減し、熱を放散し、起こり得る故障を回避します。最適なパフォーマンスを得るには、それぞれが特定の機械や操作手順に適したさまざまな技術を採用することが不可欠です。.
潤滑剤のタイプの選択
潤滑剤の選択はシステムの性能に大きく影響します 現代の潤滑剤には、鉱物油、合成油、生分解性オプションが含まれており、すべて異なる特性を示しています 合成ガムおよび液体は、良好な熱安定性と酸化に対する耐性により、ほとんどの場合、高温または重い負荷で使用されます 連合市場調査によると、合成潤滑剤市場は2021 年から2030 年にかけて4.8%のCAGRで成長することが観察されており、最近の急増は次世代ソリューションへの移行を示しています。.
粘度のモニタリング
さまざまな条件下での潤滑剤の影響に基づく粘度は、考慮すべき非常に重要な要素です。高速を伴う作業には粘度の低い潤滑剤が好まれますが、負荷の大きい用途には粘度の高い潤滑剤が使用されます。今日の状態監視システムは、主に IoT と組み合わせており、あらゆる不都合な状況を回避するために使用できる現在の時間データを使用して粘度レベルを継続的に監視しています。.
潤滑剤アプリケーションテクノロジー
潤滑方法は、システム動作を成功させる上で重要です。手動グリースから完全自動の中央潤滑システムまで、その間の全スペクトルがこの目的に使用されます。自動システムは、人的ミスを削減し、潤滑剤の正確な分配を確保することを目的として PLC を使用します。研究により、実際の機器情報を適用することで潤滑間隔が改善され、資本と実行が節約できることが実証されました。.
汚染管理
土壌、粉塵、または水による潤滑剤の汚染は、潤滑剤の劣化の重要な要因の 1 つです。精密濾過や磁気フィルターなどの高度な濾過技術を使用すると、潤滑剤の品質を大幅に向上させることができます。研究により、濾過技術が強化されたシステムは、そうでないシステムよりも機器の寿命が 25% ~ 35% 長くなることが明らかになりました。.
予測メンテナンス
スマートシステムと予知保全は、潤滑の包含に革命をもたらしました スマートセンサーは、温度、圧力、潤滑剤の状態などのパラメータを測定し、故障が発生する前にメンテナンスを手配するための予測情報を提供します; スマート製造のデロイトの研究によると、これによりダウンタイムが最大30%削減されます。.
信頼性、コスト、運用効率を向上させるために、潤滑剤、リアルタイムの潤滑剤性能監視、高度な潤滑剤塗布プロセスの適切な組み合わせを組織が既存の運用体制に組み込む必要があります。.
共通の問題の特定
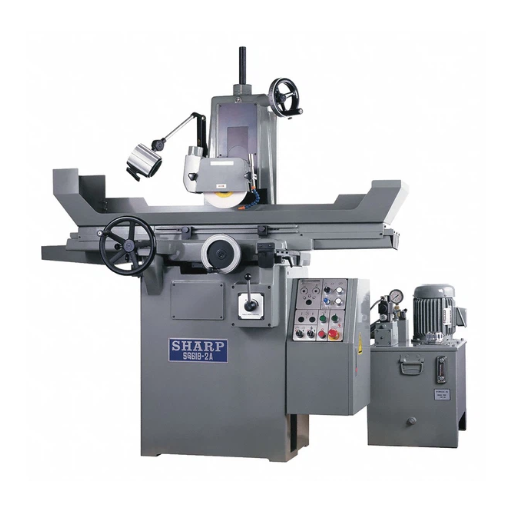
砥石車には摩耗の兆候
砥石の摩耗は、機械加工されたコンポーネントの精度、効率、表面品質が低下するため、製造プロセスにおける大きな問題です。摩耗の兆候は、エッジの丸め、グレージング、亀裂、またはホイール表面の不均一な摩耗パターンである可能性があります。エッジの丸めは、研磨材と接着剤が劣化し、ホイールの切断動作の精度が低下したときに発生します。グレージングとは、砥石の表面が光沢があり滑らかになることであり、研削圧力が不十分であるか、砥石自体の選択が間違っていたために材料を効率的に除去できなかったために砥石が鈍くなったことを示しています。砥石車に現れる亀裂も重大な安全上の危険を構成します。このような亀裂は、回転応力を受けたときに車輪が完全に破損する可能性があるためです。.
リサーチ インサイト: Norton Abrasives が実施した調査では、砥石車を正しくメンテナンスすることで砥石の寿命が 20% も延長され、その代わりにダウンタイムが大幅に短縮されることが明らかになりました。.
従来、摩耗証拠は、砥石の過度の振動または研削プロセス中の消費電力の減少としてそれ自体を提示しました これらの兆候が現れるにもかかわらず、それは研削工具が無効になったことを示しました メーカーは、熱画像や音響放射検出システムなどの高度な監視技術をリアルタイムで適用することにより、工具摩耗のこれらの指標から恩恵を受けることができます このようにして、体系的に工具の交換を計画できるため、製品品質の高い基準を確保できます。.
一般的な研削盤の問題
過熱は研削性能を劇的に変化させる可能性があり、したがってホイールの有効耐用年数を低下させる可能性があります 過度の熱はワークピースに熱損傷を引き起こし、燃焼汚れ、表面の亀裂、または材料特性の変化を残す可能性があります 業界の最新の統計によると、研削作業における過熱に関連する問題のほぼ60 パーセントは、冷却剤の誤った適用のために発生するため、冷却剤の流れは適切に向けられ、適切な濾過システムを使用して適切な圧力に維持され、冷却剤がプロセス中に汚染されないようにする必要があります。.
ホイールグレージングは、ワークピースからの材料による目詰まりにより砥石車の表面が滑らかになり、それによって切断効率が低下するときに行われます。調査研究によると、この問題はほとんどの場合、砥石車の研磨グレードの不適切な選択やドレッシング間隔の不足が原因であることが示されています。自動ドレッシングシステムは、破片の蓄積を防ぎながら砥石車を鋭く保つことで、グレージングの問題に対処するのに大きく貢献します。.
研削盤で振動が発生するのは、砥石のバランスが崩れているとき; 機械部品が緩んでいるとき; または機械が不適切に設定されているときです 文献レビューによると、工具の微細な振動でも加工精度が損なわれ、最大 30% になり、表面の凹凸や寸法欠陥が生じる可能性があります。 現在、振動検出システムは加速度計と機械学習アルゴリズムを使用して、オペレーターに不均衡を即座に検出し、改善する機能を提供しています。.
通常、過度の工具摩耗は、不適切なホイール速度や送り速度、またはワークピースのそれと互換性のない研磨材によって引き起こされます 最近の研究によると、製造工場の40%でダウンタイムが増加しているのは、不適切な工具状態監視センサーなどの予測メンテナンスが、この種の摩耗を軽減し、機械の全体的な寿命を延ばすのに役立ちます。.
チャッターマークは、通常、減衰された振動や不規則なホイール速度によって引き起こされる不安定な研削条件による表面の欠陥の繰り返しを表します。適応制御アプリケーションの助けを借りて、攻撃的な研削盤は、検出されたチャタリングに応じて速度と送り速度を動的に調整することで、これらの表面の欠陥を 50% 以上削減できます。.
冷却剤が貧弱な場合は、熱を放散できない、切り粉を除去できない、または潤滑できないに分類できます。研究によると、25% の研削性能は、フィルター パッキングと高度な冷却剤供給システムによる冷却剤の清浄度によって説明できることがわかっています。流量、温度、汚染レベルを監視する IoT 対応センサーは、最適なパフォーマンスを調整するために業界で急速に人気を集めています。.
製造業は、最終的には、出力の品質を維持しながら、より高い効率と可用性を達成する道を歩むことになります。この目的のために、研削盤の一般的な問題に対処する健全な運用体制と高度な技術ソリューションを活用します。リアルタイム診断、適応型自動化、予測保守は継続的に改善され、業界の効率と信頼性のレベルが向上します。.
表面研削盤の問題をトラブルシューティングする方法
セットアップの問題を確認してください
表面研削盤が振動のないコンクリートベースに取り付けられていることを確認してください 最後に、機械のベースの適切な水平調整と位置合わせを確認してください 位置ずれにより、研削が不均一になり、部品の仕上げ精度が低下します 砥石車が適切かつしっかりと取り付けられていることを確認してください 動作中の振動やおしゃべりを軽減するために、バランスも保たれています。.
Inspect the Wheel
スクーリング演習の 1 つは、砥石の摩耗、損傷、または汚染を検査することです。過度に摩耗したりひび割れたりした場合は交換してください。砥石のドレッシングは、砥石を鋭く保ち、ワークピースとの良好な接触を妨げる可能性のある破片の蓄積を防ぐために、厳密な間隔で行う必要があります。.
ワークの材料とパラメータが分析されます
ワークの材料仕様は砥石車タイプとの適合性をチェックします。適合しないマッチングにより、過度の摩耗や研削の品質が低下する可能性があります。また、機械の速度と送り速度も考慮され、これらがワークの特性と砥石の過熱や不規則な研削跡を回避する能力に適合していることが確認されます。.
Coolant Flowを確認する
機械の冷却剤システムの性能を確認する ワーク表面の熱歪みを低減するには、冷却剤による放熱が不可欠です。 詰まりや漏れの兆候、冷却剤レベルが不十分だと、放熱が妨げられ、熱損傷が生じる可能性があるため、探してください。.
機械コンポーネントを確認します
ベアリング、スピンドル、ガイドウェイなどの機械部品におそらく摩耗や位置ずれの兆候がないか探してください。部品が損傷して摩耗すると、機械の精度が低下し、表面仕上げに影響します。また、定期的な潤滑とメンテナンス スケジュールにより、将来の問題を回避できます。.
診断技術を活用しましょう
リアルタイムの診断ツールを導入して、動的な振動レベル、温度変化、ホイールの摩耗を分析します。これらの高度な診断システムは、重大な故障が発生する前に調整できるように、機械の状態をフィードバックすることができます。.
オペレーターがこれらの手順を体系的に実行し、診断技術を手元に用意すると、表面研削盤の問題に効率的に取り組むことができ、これにより操作の信頼性が向上し、機械の寿命が延び、高品質の生産に一貫性がもたらされることが確実になります。.
機械の寿命を延ばすための高度な技術
効率を高めるために砥石をアップグレードします
研削砥石の選択は、表面研削盤の効率と精度を高めるために不可欠です。ガラス固化ボンドCBNまたはダイヤモンド研磨剤の最新の研削砥石技術にアップグレードすると、オペレーターは、予想される摩耗率を下げて達成可能な最高の切断性能を発揮します。ホイールが熱に耐えることができ、材料の除去が速くなり、仕上げが向上するため、オペレーターからの出力が増加し、ダウンタイムが最小限に抑えられます。一方、バランシングとドレッシング技術は、ホイールが均一に動作し、振動がほとんどなく、最終的にホイールと機械の寿命を延ばすために進化しました。.
アップグレードを試みる際に思い浮かぶ考慮事項は、加工される材料、機械の操作能力、求められる仕上げ品質です。検索エンジンのレポートからの最近の洞察によると、広く尋ねられている専門的な質問は、「より硬い材料で研削作業をどのように最適化し、サイクルタイムを最小限に抑えることができるか」です。これを厳密に遵守するには、適切なメンテナンスルーチンと組み合わせて、特定のニーズに合わせて高性能ホイールを選択する必要があります。さらに、診断機器を採用すると、劣化パターンを決定することでプロセスの改善に役立ち、それによって交換のタイミングの最適化が可能になります。.
定期的なキャリブレーションの実施
定期的なキャリブレーションの実装は、特に硬い材料を扱う際に、望ましい一貫したパフォーマンスの鍵となります 検索エンジンのデータによると、専門家は工具の寿命を延ばし、最大の効率を得るためのアドバイスを求めることがよくあります キャリブレーションに取り組むことで、その主要コンポーネント、つまりスピンドルや研削砥石の機械精度を維持することができ、操作上の負担や摩耗により時間偏差が忍び寄るようになります 機械の調整と組み合わせて使用すると、レーザーアライメントシステムやオンライン監視センサーなどの高度な診断ツールが偏差を最小限に抑え、表面仕上げを最適化し、プロセス全体を安定させます; その後、これらの評価と修正スケジュールを定期的なメンテナンス訪問に統合することで、現代の製造によって設定されたある程度の高さで機器が機能できるようになり、今後機械のダウンタイムが短縮され、最高の生産性が促進されます。.
ワークハンドリングのベストプラクティス
ワークピースの取り扱いは、スムーズな生産環境にとって非常に重要です。技術の進歩の助けを借りて欠陥を最小限に抑え、生産性を最大化するために使用されるベストプラクティスのいくつかは次のとおりです:
人間工学に基づいた設計とオートメーション
ワークピースハンドリングシステムは、快適性を向上させ、疲労を軽減するために人間工学に基づいた機能を備えている必要があります。自律搬送システム、通常はセンサーを備えたロボットアームまたはコンベアシステムは、ワークピースの磨耗を最小限に抑えながら精度を保証します。 2023 Robotics.org データの進化が示唆するように、ワークピースハンドリングの自動化によりサイクルタイムが最大 30% 短縮され、人的ミスが大幅に削減されます。.
材料固有の取り扱いソリューション
粉砕や損傷を避けるために、さまざまな材料を使用した特別な取り扱い方法が必要です。たとえば、セラミックや薄い金属などの壊れやすいワークピースは、真空グリッパーや静電方法の恩恵を受けるでしょう。クランプや固定具のパディングやコーティングは、表面仕上げへの悪影響を滑らかにするのに役立ち、最終的にスクラップ率を約 15% 削減します。製造研究が最近報告したように。.
リアルタイムの監視と分析
IoTに基づくセンサーネットワークを含むインダストリー4.0 テクノロジーは、取り扱う部品の状態に関するリアルタイムデータを提供します。システムは、たとえば、高振動、位置ずれ、過負荷などの誤動作シナリオを特定して、即時の是正措置が可能になる可能性がある。シーメンスはケーススタディの中で、リアルタイム分析の開始が精密機械加工環境における欠陥率を22%下げることに貢献したことを確立しました。.
標準化された操作手順
取り扱いを標準化するには、可能な限り均一性を追求する必要があります。 SOP は、各ワークピースの吊り上げ、移送、保管の正確な方法を指定する必要があります。製造研究所は、設定された SOP を厳守すると、生産ラインに沿った効率が 25% 向上する可能性があることを発見しました。.
取り扱い機器の予防保守
このような機器には、予期せぬ故障を防ぐために予防保守が必要です。予防保守のメカニズムには、可動部品の潤滑、ロボット システムの校正、空気圧コンポーネントの状態の検査などが含まれる場合があります。調査によると、このような保守によりダウンタイムが平均 40% 減少することがわかっています。.
トレーニングとスキル開発
適切なトレーニングにより、オペレーターはワークピースの取り扱いに関する正しい知識と認識を確実に得ることができます。このようなトレーニングには、スタッフが事故や材料の損失が少なく最新の取り扱いシステムに適応できるように、シミュレーションベースの学習を備えた高度なモジュールが含まれる必要があります。.
ベストプラクティスへの影響: これらの詳細でデータに裏付けられた実践により、メーカーは精密主導の業界の要求に向けて優れたワークピース搬送プロセスを開発し、高品質の出力を一貫して生産することができます。.



