














Ein Schnurwinkelschleifer erhält Strom direkt von einer elektrischen Quelle und bietet daher mehr Strom als ein Schnurloswinkelschleifer. Sie müssen für schwere und langlebige Tätigkeiten wie Bau- oder Metallbearbeitung eingesetzt werden. Andersherum bieten Schnurlostrommeln Flexibilität und Komfort; Man kann bequem an Orten arbeiten, an denen ohnehin kein Zugang zu Elektrizität besteht. Mittlerweile kann die Laufzeit von Schnurlosen je nach Batteriekapazität begrenzt sein, während die meisten Batterien moderne Batterietechnologien zur Leistungssteigerung übernommen haben. Langfristig wird die Wahl zwischen dem einen oder dem anderen jedoch am sinnvollsten sein, vor allem bestimmt durch die unmittelbaren Anforderungen und die Arbeitsumgebung.
Oberflächenschleifmaschinen verstehen
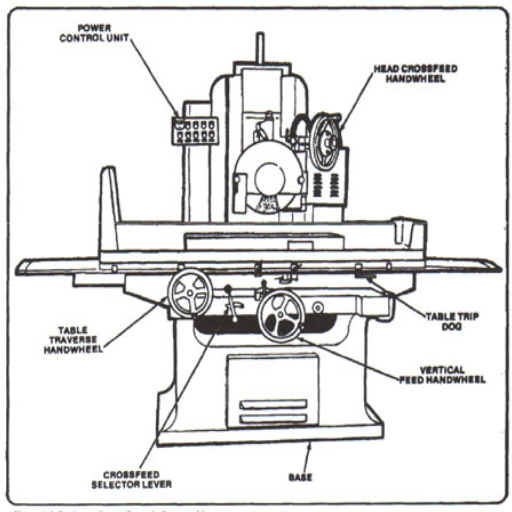
Was ist eine Oberflächenschleifmaschine?
Die Oberflächenschleifmaschine gilt als Präzisionswerkzeug, das eine glatte Oberfläche auf einer ebenen Oberfläche erzeugt Sie ist weit verbreitet in der Metallbearbeitung, Automobilherstellung, und vielen anderen industriellen Anwendungen, wo höchste Präzision und Maßgenauigkeit erforderlich sind Oberflächenschleifer wirken hauptsächlich durch das Entfernen von Material von der Oberfläche des Werkstücks durch die Formwirkung von Schleifschleifscheiben, die mit hoher Geschwindigkeit rotieren.
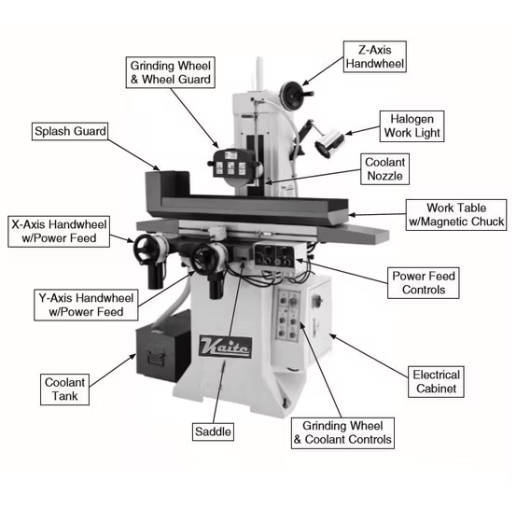
Hauptbestandteile der Oberflächenschleifer Schleifscheibe, Arbeitstisch, hydraulische Systeme zur Bewegungssteuerung, Spindel bestehen, das Werkstück wird auf das auf dem Arbeitstisch montierte Magnetfutter eingespannt oder befestigt, das je nach Maschinentyp horizontal oder vertikal mobilisiert, im Arbeitsprozess scheren auf der Hochgeschwindigkeits-Drehschleifscheibe vorhandene Schleifpartikel mikroskopisch dünne Schichten auf Materialschichten von den Werkstücken mit einer Genauigkeit von bis zu ±0,0001 Zoll ab.
Im Allgemeinen stehen drei Grundtypen von Oberflächenschleifmaschinen zur Verfügung:
Horizontale Spindel-Oberflächenschleifer
Bei diesem Typ ist die Schleifscheibe typischerweise für Schwerlastarbeiten horizontal gelagert, sie erzeugt glatte Oberflächen auf großen, flachen Bauteilen.
Vertikale Spindeloberflächenschleifer
Dieser vertikale Spindeltyp verfügt über ein senkrecht zum Boden ausgerichtetes Schleifrad. Es wird hauptsächlich für kleinere, komplizierte Teile verwendet, die ein hohes Maß an Präzision erfordern.
CNC-Oberflächenschleifer
Computer Numeric Control bietet Automatisierung für CNC-Oberflächenschleifer und kombiniert die Vorteile der Wiederholbarkeit mit denen eines höheren Durchsatzes, um CNC-Oberflächenschleifer ideal für die Chargenproduktion und komplexe Schleifvorgänge zu machen.
Die Oberflächenschleiftechnik hat in den letzten Jahren Innovationen erlebt, die darauf abzielen, die Effizienz zu verbessern und die Präzision zu erhöhen. Bei modernen Maschinen ist die neueste Generation von Sensoren mit adaptiven Steuerungssystemen und Hochgeschwindigkeits-Linearmotoren verschmolzen, um ein genaues Schleifen zu ermöglichen und gleichzeitig Materialverschwendung zu vermeiden.
Die Kenntnis der Hauptmerkmale und des Zwecks einer Oberflächenschleifmaschine ermöglicht eine gemeinsame Basis, auf der Bediener und Hersteller in mehreren Branchen auf strengere Standards für die Qualitäts- und Fertigungsverbesserung hinarbeiten können.
Oberflächenschleifmaschinenkomponenten
Ein Oberflächenschleifer ist ein hochspezialisiertes Gerät, dessen Hauptteile zusammenwirken, um eine präzise Materialentfernung und Gleichmäßigkeit zu erreichen. Eine detaillierte Beschreibung der Primärkomponenten zusammen mit ihren Funktionalitäten finden Sie weiter unten:
Basis
Der Sockel dient als Fundament des Oberflächenschleifers und verleiht der gesamten Einheit Festigkeit und Stabilität. Außerdem beherbergt er das Kühlmittelsystem. Um im Betrieb eine höhere Präzision zu erreichen, verwenden moderne Oberflächenschleifer Basen aus vibrationsdämpfenden Materialien.
Tabelle
Der Tisch ist die ebene Fläche, auf der die Werkstücke platziert werden, dabei kann es sich entweder um einen Drehtisch handeln, der das Werkstück zum Kreisschleifen dreht, oder um einen Hubkreistisch, der das Werkstück geradlinig vor - und zurückbewegt, inzwischen hat sich die Automatisierung von Tischsteuerungen eingebürgert, wodurch die betriebliche Effizienz und Konsistenz erhöht wird.
Schleifscheibe
Die Schleifscheibe ist das Schleifwerkzeug, das zum Entfernen von Material verwendet wird. Sie besteht normalerweise aus Schleifkörnern, die durch Materialien miteinander verbunden werden, die von einem Radtyp zum anderen variieren, um Anforderungen an Härte, Oberflächenbeschaffenheit und andere physikalische Parameter zu erfüllen, die für die jeweilige Aufgabe relevant sind Jüngsten Berichten zufolge gewinnen Diamantschleifmittel bei der Herstellung von Schleifscheiben an Bedeutung und bieten eine unübertroffene Haltbarkeit beim Gravieren harter Materialien.
Spindel
Die Spindel trägt und treibt die Schleifscheibe an, die mit einer Geschwindigkeit arbeitet, die das Schneiden erreicht. Spindeln werden für ein hohes Maß an Präzision konstruiert und verwenden normalerweise hydrostatische oder Luftlager, um die Wärmeausdehnung zu minimieren und so eine gleichbleibende Schleifgenauigkeit aufrechtzuerhalten. Derzeit wird davon ausgegangen, dass die Entwicklung bei Hochleistungsschleifern zu Spindelgeschwindigkeiten von mehr als 10.000 Umdrehungen pro Minute geführt hat.
Spalte
Die Säule trägt das Spindelgehäuse und ermöglicht die vertikale Bewegung der Schleifscheibe bezüglich des Werkstücks, mit dem Aufkommen computergestützter Steuerungen werden nun Säulenbaugruppen mit CNC-Mitteln für Mikroverstellungen angeboten.
Kontrollsystem
Moderne Oberflächenschleifer sind heute vollständig mit überlegenen Steuerungssystemen ausgestattet, mit denen Bediener Online-Schleifprozesse mithilfe von Touchscreen-Steuerungen oder CNC-Programmen manipulieren und beobachten oder die Integration durch IoT ermöglichen können. Diese Funktionen ermöglichen Anpassungen und Überwachung der Schleifwege und -anweisungen, um Materialverschwendung zu optimieren Wie in einem Bericht aus dem Jahr 2023 festgestellt, wird geschätzt, dass ein IoT-fähiges Oberflächenschleifsystem die betriebliche Effizienz aufgrund geringerer Eingriffe von Arbeitskräften um bis zu 201 TP10T verbessern wird.
Kühlmittelsystem
Ein kritisches Kühlmittelsystem besteht darin, die Temperaturstabilität während des Betriebs aufrechtzuerhalten und die Reibungskräfte zu reduzieren. Außerdem werden alle Schleifreste entfernt. Die aktuellen High-Tech-Kühlmittelsysteme verwenden hochdruckgefilterte Fördermethoden unter Berücksichtigung von Umweltproblemen. Da grüne Kühlmittel am Rand sind, zielen sie darauf ab, den ökologischen Fußabdruck von Bearbeitungsprozessen zu verringern.
Diese integrierten Komponenten machen Oberflächenschleifer in vielen Branchen zu unverzichtbaren Maschinen und gewährleisten die Präzisionsbearbeitung, auch in Hochleistungsschneidemärkten wie der Luft- und Raumfahrt, der Elektronik und der Automobilherstellung.
Wie Oberflächenschleifen funktioniert
Das Oberflächenschleifen ist ein Bearbeitungsverfahren, bei dem eine abrasive rotierende Scheibe verwendet wird, um Materialien auf der Oberfläche des Werkstücks zu entfernen. Das Verfahren zielt darauf ab, eine glatte, flache und präzise Oberflächenbeschaffenheit zu erzeugen. Das Werkstück wird am Tisch oder Magnetfutter befestigt und mit einer bestimmten Vorschubgeschwindigkeit unter Schleifscheiben bewegt.
Oberflächenschleifer arbeiten unter zwei großen Modi: Querschleifen und Tauchschleifen Unter Querschleifen versteht man die Wirkung des sich unter der Schleifscheibe hin - und herbewegenden Tisches, um einen durchschnittlichen Schnitt auf die Oberfläche aufzutragen Unter Tauchschleifen versteht man hingegen die direkte Einspeisung der Scheibe in das Material im Stand, die sich am besten zur Erzeugung von Nuten oder Profilen eignet.
Heutzutage erlauben CNC-Oberflächenschleifer dem Bediener, alle Aspekte, die die Schleifwirkung bestimmen, umfassend zu manipulieren, also Winkelausrichtung, Geschwindigkeit und Schnitttiefe. In letzter Zeit profitiert die Fertigungsindustrie immer mehr vom Einsatz des Feinoberflächenschleifens, um Toleranzen zuverlässig auf ±0,001 Zoll (±0,025 mm) genau zu halten. Innovationen in der Schleifscheibentechnologie wie die verglasten Räder und Harzbinderäder haben für ein besseres, effizienteres und präzises Schleifen gesorgt.
Kühl - oder Schmiermittel verhindert bei gleichzeitiger Minimierung der Reibung eine Überhitzung des Oberflächenschleifens Jüngste in der Literatur analysierte Studien weisen darauf hin, dass die Verwendung synthetischer oder umweltfreundlicher Kühlmittel zu einer 251TP10 T-Verbesserung der thermischen Durchbiegungskontrolle und der Maßgenauigkeit bearbeiteter Teile geführt hat.
Auswirkungen auf die Industrie: Der weltweite Marktwert für Oberflächenschleifmaschinen hat sich im Jahr 2022 auf unglaubliche 111T1,8 Milliarden TP begrenzt und prognostiziert für 2023 bis 2030 eine CAGR von 4,2.
Der Prozess wird einer kritischen oberflächenorientierten Endbearbeitung für Teile wie Luft- und Raumfahrtturbinenschaufeln, Halbleiterteile und medizinische Implantate unterzogen. Aktuelle Marktdaten bekräftigen die zunehmende Beliebtheit von Oberflächenschleifern bei der Deckung der steigenden Nachfrage nach High-Tech-Präzisionsfertigung.
Routine-Maschinenwartungspraktiken
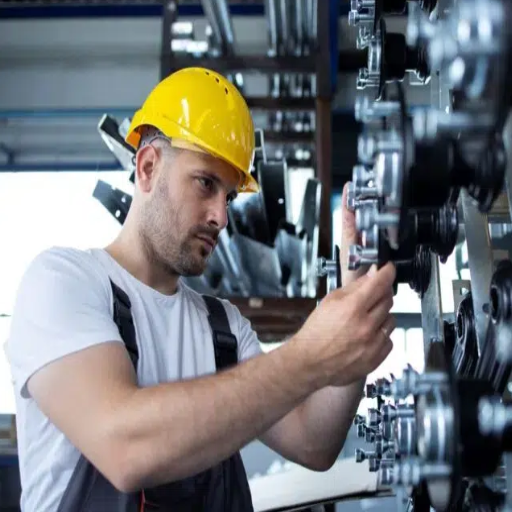
Checkliste für tägliche Inspektionen
Die tägliche Inspektion erfolgt ausschließlich, um die Leistung und Langlebigkeit von Oberflächenschleifmaschinen weiter zu verbessern. Diese Checkliste enthält die kritischen Fragen im Zusammenhang mit der Betriebseffizienz und der Einhaltung der Sicherheitsvorschriften:
Visuelle Inspektion von Maschinenkomponenten
Überprüfen Sie die Schleifscheiben auf Verschleiß oder Beschädigungen, insbesondere wenn ungleichmäßiger Verschleiß zu Präzisionsverlusten geführt hat Ersetzen Sie Schleifscheiben, wenn Risse oder Absplitterungen festgestellt werden, gemäß den OSHA-Empfehlungen; eine Schleifscheibe sollte niemals verwendet werden, wenn sichtbare Schäden vorliegen Schrauben und Bolzen auf festes Anziehen prüfen und sicherstellen, dass sich kein Teil von dort löst, wo es die Maschine während des Betriebs destabilisieren könnte.
Überprüfen Sie das Schmiersystem
Überprüfen Sie, ob das Ölen oder Fetten an allen Schmierpunkten empfangen wird, wie in den Anweisungen des Herstellers gefordert. Das Fehlen einer geeigneten Schmierung könnte tatsächlich den mechanischen Verschleiß fördern und die Präzision des Schleifens verändern. Studien zeigen beispielsweise, dass eine unsachgemäße Schmierung für etwa 401 TP10 T Maschinenausfälle in Schleifsystemen auf der ganzen Welt verantwortlich ist.
Bewerten Sie das Kühlmittelsystem
Überprüfen Sie, ob die Kühlmittelwerte zufriedenstellend sind, und bestätigen Sie, dass das Filtersystem einwandfrei läuft. Eine schlechte oder unzureichende Menge an Kühlmittel kann zu thermischen Schäden am Werkstück führen und die Schleifeffizienz verringern. Umfragen ergaben, dass 671 TP10 T der Bearbeitungsineffizienzen im Jahr 2023 auf schlechte Kühlmittelpraktiken zurückzuführen waren.
Betriebstest
Starten Sie die Maschine und testen Sie auf Schwingungsstabilität und Motorleistung Die Ursache für abnormale Schwingungen ist im Allgemeinen ein Ausrichtungsproblem in Antriebskomponenten oder Ungleichgewicht in der Schleifscheibe Beobachten Sie, wie sich die Vorschub - und Traversysteme bewegen: Sie sollten glatt und gleichmäßig sein; unregelmäßige Bewegung kann darauf hinweisen, dass Wartung erforderlich ist.
Überprüfen Sie die Sicherheitsfunktionen
Überprüfen Sie, ob alle Schutz- und Sicherheitsvorrichtungen installiert und in ordnungsgemäßem Zustand sind. Es liegen Berichte der OSHA über eine Reduzierung der Verletzungen um 15 Prozent vor, wenn strenge Sicherheitsmaßnahmen für den Einsatz von Oberflächenschleifern erforderlich waren.
Ergebnisse: Einrichtungen, die diese detaillierte Checkliste für die tägliche Inspektion übernehmen, können Ausfallzeiten reduzieren, die Betriebskosten senken und die Bearbeitungsleistung garantieren, die in hochpräzisen Branchen von größter Bedeutung sind.
Wöchentliche Schmierverfahren
Für die richtige Effizienz und Lebensdauer von Oberflächenschleifern muss ein intensiver wöchentlicher Schmierplan in Betracht gezogen werden Richtige Schmierung verhindert mechanischen Verschleiß; es verbessert die Genauigkeit und verhindert ungeplanten Maschinenausfall Bis zu 501TP10 T Lagerausfälle wurden von führenden Herstellern von SKF in Schmierlösungen auf unsachgemäße Schmierung zurückgeführt Das folgende Verfahren beschreibt Linemaking-Schmierprozesse:
Reinigung von Schmieroberflächen: Vor dem Auftragen von Schmiermittel Staub, Schmutz oder Fett von den freiliegenden mechanischen Oberflächen freisetzen, um eine ordnungsgemäße Schmierung sicherzustellen. Dies wird noch wichtiger bei Bedingungen, die durch Partikelverschmutzung verschärft werden.
Schritt 4
Wartung manueller und automatischer Schmiersysteme: Überprüfen Sie die Angemessenheit der Lagerstättenpegel in der Ausrüstung mit automatischen Schmiersystemen und überprüfen Sie die ordnungsgemäße Leistung der Anlage Füllen Sie die Lagerstätten nach oder wechseln Sie sie, falls erforderlich, Es sollte darauf geachtet werden, die Lagerstätten nicht zu überfüllen, da dies zu Undichtigkeiten führen wird Reinigen oder ersetzen Sie gegebenenfalls Filter in Umlaufsystemen, um den stetigen Schmierstofffluss sicherzustellen.
Durch den wöchentlichen Betrieb nach diesen Schmierverfahren können die Anlagen für einen reibungslosen Betrieb und eine höhere Zerspanungsgenauigkeit gewährleistet werden, was wiederum teure Reparaturfälle abmildert. Darüber hinaus wurde von der Industrie untersucht, dass die Geräteeffizienz durch gute Schmierpraktiken um bis zu 10% gesteigert werden kann, wodurch sich Produktionsleistung und Betriebsrentabilität direkt auswirken.
Monatliche Bewertung des Schleifrads
Monatliche Inspektionen von Schleifscheiben sind wichtig, um das Präzisionsniveau beizubehalten, die Sicherheit zu gewährleisten und Fehler zu vermeiden, die vorzeitig auftreten können. Ein solcher Vorgang muss alle Phasen der Inspektionen und Wartung im Detail durchlaufen, um Verschleißbedingungen zu lokalisieren, Betriebstoleranzen zu überprüfen und mögliche Ausfälle zu vermeiden. Beim Schleifscheibenbetrieb wirken schwere mechanische und thermische Belastungen auf die Schleifscheiben ein, die diese langsam abbauen. Es wird davon ausgegangen, dass Wartungsarbeiten, die gegen die Vorschriften verstoßen, oder verzögernde Bewertungen die Effizienz der Räder um mehr als 151 TP10 T beeinträchtigen könnten, was auf die Art der Bearbeitung und Produktionsausfälle zurückzuführen ist.
Das monatliche Bewertungsverfahren ist je nach Schlüsselschritten:
- Visuelle Inspektion auf Schäden: Achten Sie sorgfältig auf Risse und Späne sowie auf Unterschiede zur Standardform. OSHA nannte nur wenige Verletzungen am Arbeitsplatz durch gebrochene Schleifscheiben während des Gebrauchs, daher dieser Schritt.
- Maßgenauigkeitsprüfung: Messen Sie den Durchmesser und die Breite der Schleifscheibe mit sehr präzisen Instrumenten, um sicherzustellen, dass die Werte innerhalb der vom Gerätehersteller festgelegten Toleranz liegen. Schleifscheiben über oder unter Standardabmessungen können die Bearbeitungsgenauigkeit so weit beeinträchtigen, dass sie übermäßige Vibrationen erzeugen und dadurch die Werkzeugleistung beeinträchtigen.
- Abgleichüberprüfung: Überprüfen Sie die Auswucht des Rades entweder auf einem Auswuchtständer oder mittels elektronischer Auswuchtwerkzeuge Unwuchtschleifscheiben können ungleichmäßige Verschleißmuster begünstigen und zum Maschinenversagen beitragen Tatsächlich gibt es Studien, die bestätigen, dass Auswuchtprobleme dazu beigetragen haben, die Nutzungsdauer einer Maschine um bis zu 201 TP10 T zu reduzieren.
- Kleidung und Oberflächenintegrität: Stellen Sie die Schleifscheibenoberfläche durch das Aufbringen von Abrichtwerkzeugen wieder her, um die Oberfläche scharf zu machen und eingebetteten Schmutz zu entfernen Eine gute Schleifoberfläche muss so glatt wie möglich sein, um die Wärmeentwicklung zu minimieren und eine optimale Oberfläche zu gewährleisten.
- RPM-Kompatibilitätsprüfung: Prüfen Sie, ob die empfohlene Betriebsgeschwindigkeit des Rades den Maschinenspezifikationen entspricht Aus den Aufzeichnungen über Arbeitsunfälle geht hervor, dass der Betrieb mit einer Schleifscheibe, die unter dem maximalen Drehzahlwert liegt, die Ursache Nummer eins für ihren Bruch im Betrieb ist.
Vorteile: Die Durchführung dieser monatlichen Kontrollen gewährleistet nicht nur die zuverlässige Leistung der Schleifscheiben, sondern auch die Einhaltung von Sicherheitsvorschriften wie ANSI B7.1. Darüber hinaus hat eine Einrichtung, die konsistente Bewertungsverfahren umfasst, bis zu 121 TP10T-Anstiege der Werkzeuglebensdauer sowie praktisch messbare Senkungen der Betriebskosten aufgrund unvorhergesehener Ausfallzeiten verzeichnet.
Kühl- und Schmiersysteme
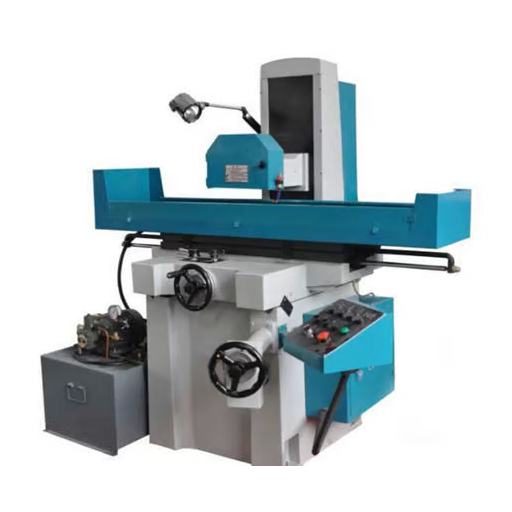
Bedeutung von Kühlmittel im Mahlbetrieb
Kühlmittel setzen im Wesentlichen ihren Fuß in die Tür, damit Schleifvorgänge zufriedenstellend und effizient durchgeführt werden können Ihre Hauptaufgabe besteht darin, zwischen die Reibungswärme zu gelangen, die aufgrund intensiver Reibwirkung zwischen Schleifscheibe und Werkstück entsteht. Eine ungleichmäßige Kühlung kann das Werkstück übermäßig heiß machen und eine Wärmeausdehnung erfahren, was zu Oberflächenverzerrungen und ungerechtfertigter Präzision führt. Es kann auch dazu führen, dass das Werkstück über die Erlösung hinaus verbrannt wird. Kühlmittel können die Oberflächentemperatur um bis zu 60% senken, was eine bessere Maßgenauigkeit und eine glatte Oberflächenbeschaffenheit ermöglicht.
Kühlmittel verhalten sich auch als Schmiermittel, die die Schleifwirkung auf das Material glätten, was die Verschleißrate der Schleifscheibe senkt und dadurch die Lebensdauer verlängert Es wurde berichtet, dass Labore, die eine Optimierung bei Kühlmittelanwendungen angestrebt haben, zwischen 201TP10 T und 301TP10 T eine Erhöhung der Schleifscheibenlebensdauer und eine weitere Verbesserung der Prozesswirksamkeit um 151TP10 T realisiert haben.
Effizienzsteigerung: Hochdruck-Kühlmitteldüse bietet modernen Systemen den Vorteil einer Reduzierung des Kühlmittelabfalls um bis zu 751 TP10 T gegenüber herkömmlichen Methoden.
Gewährleistung einer erhöhten Sicherheit während des Betriebs und einer stärkeren Kontamination durch Feinschleifmittel und Oberflächenbeschaffenheit durch ordnungsgemäße Kühlmittelanwendung bei erfolgreicher Span- und Feinentfernung. Die neu entwickelten Hochdruckkühlmittelsysteme sind in der Lage, das Kühlmittel direkt auf die Kontaktzone eines Werkzeugs abzugeben, mit erhöhter Kühleffizienz und minimalem Kühlmittelverbrauch.
Schließlich sollte auch die Frage der Kompatibilität zwischen der Auswahl des Kühlmittels (also wasserlöslich, Öl, synthetisch) und dem spezifischen Material, an dem gearbeitet wird, sowie die Betriebsparameter der Bearbeitungsbedingungen berücksichtigt werden. Wartung und Filtration würden die Leistung langfristig begünstigen und verbessern und konsistente Ergebnisse liefern, die frei von Verschmutzung durch Verunreinigungen sind.
Halten Sie das Kühlmittelsystem in Ordnung
Ein ordnungsgemäß gewartetes Kühlmittelsystem liefert effiziente Leistung, mit reduzierter Ausfallzeit und Langlebigkeit der Ausrüstung Nachfolgend finden Sie einige der Wartungsschritte und Best Practices:
Regelmäßige Überwachung des Kühlmittelgehalts
Es besteht die Gefahr einer Überhitzung und eines Verlusts der Kühleffizienz, wenn das Kühlmittel unter ein angemessenes Niveau fällt.Industriepraxis ist es, mindestens wöchentlich zu überprüfen oder den Empfehlungen des Herstellers zu entsprechen. Zur Überprüfung des Füllstands sollte ein Messstab oder seltener ein Sichtmesser verwendet werden, damit rechtzeitig mit der richtigen Kühlmittelmischung nachgefüllt werden kann.
Überprüfung der Kühlmittel-Make-up-Konzentrationen
Ein sauberes Kühlmittel mit dem richtigen Mischungsverhältnis liefert die beste Leistung. Ein Refraktometer funktioniert am besten und misst die Konzentration des Kühlmittels, indem es einen Brechungsindex abliest, der sich in einer prozentualen Mischung niederschlägt, die für viele wasserlösliche Kühlmittel Werte aufweist, die üblicherweise zwischen 5 und 10 Prozent liegen. Das Fehlen von Kühlmitteln oder deren zu hohe Konzentration wirkt sich auf die Schmierung und Korrosionsbildung aus und fördert das Bakterienwachstum.
Überprüfung auf Kontamination
Eine Verunreinigung kann aus solchen Dingen bestehen wie Metallpartikeln, Trampöl, oder biologischem Wachstum innerhalb des Kühlmittelreservoirs Die Verunreinigung sollte regelmäßig durch Sichtprüfung und Labortests überprüft werden, falls äußerliche Anzeichen veränderter Eigenschaften erkennbar sind, oder kurz bevor die Beurteilung auf eine Verunreinigung hinweist, wenn eine Verunreinigung festgestellt wird, ist es wichtig, alle Filtrationselemente zu reinigen und bei starker Verunreinigung sogar das Kühlmittel selbst zu ersetzen.
Durchgeführtes Ersetzen und Spülen bei festgelegten Intervallen
Mit der Zeit verlieren Kühlmittel ihre Eigenschaften und ihre Wirksamkeit im Laufe der Zeit. Die gängige Meinung schlägt den Industrien vor, Kühlmittel je nach Betriebsbedingungen alle 6 bis 12 Monate auszutauschen. Dieses Verfahren sollte mit einer Durchblutung des Systems gekoppelt werden, um Rückstände, Ablagerungen und tatsächlich vermutete Verunreinigungen loszuwerden.
Wartung von Filtrations- und Trenngeräten
Filtrationsgeräte sind ein wesentlicher Bestandteil des Reinhaltungsbetriebs von Kühlmitteln. Wenn ein Austausch erforderlich ist, tun Sie dies und halten Sie die Ölabschäumer sauber. Die Überwachung kombinierter Filtersysteme, die mit Sensoren ausgestattet sind, dringt in die Märkte ein.
pH-Level-Überwachung
Alle Kühlmittel halten ihren pH-Wert im alkalischen Bereich (pH 8,5-9,5).Jedes Fehlen des pH-Werts kann eine mikrobielle Kontamination oder einen groben Abbau von Zusatzstoffen zeigen.Der pH-Wert sollte häufig entweder mit pH-Streifen oder mit einem elektronischen pH-Meter getestet werden. Behandeln Sie es entsprechend, indem Sie den pH-Wert mit einer zugelassenen Chemikalie erhöhen oder das Kühlmittel ersetzen.
Routine-Systemprüfungen
Routineinspektionen des gesamten Kühlsystems, einschließlich der Pumpstationen, der Pipeline und des Düsensystems, werden in den Anfängen etwaige Schäden oder Mängel erkennen. Einige moderne Systeme sind jetzt mit integrierten Sensoren und IoT-Integration für Echtzeitüberwachungs- und Wartungswarnungen verfügbar.
Führen Sie Aufzeichnungen über die Wartung
Behalten Sie den Überblick über alles, was Sie in Bezug auf Wartung tun: Kühlmittelwechsel, Filterung, Systeminspektionen usw. Während mehrere Branchen Software für einfachen Zugriff und Analyse einführen, verlassen sich viele immer noch auf eine manuelle Tabellenkalkulation.
Wichtig: Die Einhaltung der oben beschriebenen detaillierten Wartungsprogramme wird die Leistung von Kühlmittelsystemen erheblich steigern und so das Risiko teurer Ausfallzeiten verringern und sie an Betriebsstandards anpassen. Neue Trends bei Überwachungstechnologien wie IoT-fähigen Systemen und automatischer Filtration verwandeln das Kühlmittelmanagement immer wieder in etwas, das ebenso technisch wie prädiktiv ist.
Schmieransätze für die äußere Leistung
Die richtige Schmierung ist das Rückgrat, um mechanische Ausrüstung für höchste Betriebseffizienz aufrechtzuerhalten. Schmierstoffe reduzieren in erster Linie den Oberflächenkontakt und die Reibung zwischen zwei beweglichen Teilen, wodurch der Verschleiß verringert, Wärme abgeführt und mögliche Ausfälle vermieden werden. Für eine optimale Leistung ist es wichtig, verschiedene Techniken anzuwenden, die jeweils für die jeweilige Maschine und den jeweiligen Betriebsablauf geeignet sind.
Auswahl des Schmierstofftyps
Die Wahl des Schmiermittels hat einen erheblichen Einfluss auf die Leistung eines Systems Zu den modernen Schmiermitteln gehören Mineralöle, synthetische Öle, biologisch abbaubare Optionen, die alle unterschiedliche Eigenschaften aufweisen Synthetische Gummis und Flüssigkeiten werden aufgrund ihrer guten thermischen Stabilität und Oxidationsbeständigkeit meist bei hohen Temperaturen oder schweren Belastungen eingesetzt, gemäß der Allied Market Research wurde beobachtet, dass der Markt für synthetische Schmierstoffe von 2021 bis 2030 bei einer CAGR von 4,81TP10 T wachsen würde, wobei der jüngste Anstieg eine Verschiebung hin zu Lösungen der nächsten Generation zeigt.
Überwachung der Viskosität
Die Viskosität basierend auf dem Einfluss von Schmiermittel unter unterschiedlichen Bedingungen ist ein sehr wichtiger zu berücksichtigender Faktor. Schmierstoffe mit niedrigerer Viskosität werden für Vorgänge mit hoher Geschwindigkeit bevorzugt, während solche mit höherer Viskosität für Anwendungen mit schwerer Belastung verwendet werden. Konditionsüberwachungssysteme, die heutzutage meist mit IoT kombiniert werden, sorgen für eine kontinuierliche Überwachung der Viskositätsniveaus mit aktuellen Zeitdaten, die verwendet werden können, um ungünstige Situationen abzuwenden.
Anwendungstechnologien für Schmierstoffe
Eine Schmiermethode ist wichtig für die Beduftung eines erfolgreichen Anlagenbetriebs Von der manuellen Fettung bis hin zu einem vollautomatischen Zentralschmiersystem wird zu diesem Zweck das gesamte Spektrum dazwischen eingesetzt Die automatisierten Systeme verwenden SPS mit dem Ziel, menschliche Fehler zu reduzieren und eine exakte Verteilung des Schmiermittels sicherzustellen Untersuchungen haben gezeigt, dass die Anwendung tatsächlicher Ausrüstungsinformationen die Schmierintervalle verbessern und so Kapital und Ausführung sparen könnte.
Kontaminationskontrolle
Die Kontamination von Schmierstoffen aufgrund von Boden, Staub oder Wasser ist einer der Schlüsselfaktoren für den Abbau von Schmierstoffen. Der Einsatz fortschrittlicher Filtrationstechnologien wie Mikrofiltration oder Magnetfilter kann die Qualität von Schmierstoffen erheblich verbessern. Untersuchungen zeigen, dass Systeme mit verbesserten Filtrationstechnologien eine um 251 TP10 T bis 351 TP10 T längere Lebensdauer der Ausrüstung unterstützen als Systeme ohne.
Vorausschauende Wartung
Intelligente Systeme und vorausschauende Wartung revolutionierten die Einbeziehung der Schmierung Intelligente Sensoren messen Parameter wie Temperatur, Druck und Schmierstoffzustand und liefern prädiktive Informationen, um Wartungsarbeiten zu veranlassen, bevor Ausfälle auftreten; Laut Deloitte-Studien zur intelligenten Fertigung reduziert dies die Ausfallzeiten um bis zu 30%.
Für mehr Zuverlässigkeit, Kosten und Betriebseffektivität sollten Unternehmen die richtige Kombination aus Schmierstoff, Echtzeit-Schmierstoffleistungsüberwachung und fortschrittlichen Schmierstoffauftragsprozessen in ihre bestehenden Betriebsaufbauten integrieren.
Identifizierung gemeinsamer Probleme
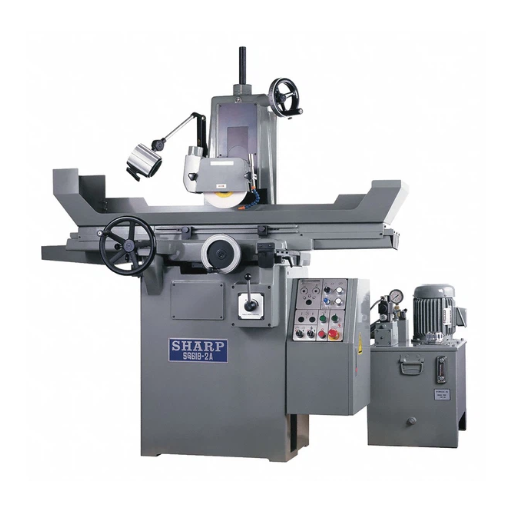
Gebrauchsspuren am Schleifrad
Schleifscheibenverschleiß ist ein großes Problem bei Herstellungsprozessen, da er die Genauigkeit, Effizienz und Oberflächenqualität von bearbeiteten Bauteilen verringert. Verschleißzeichen können das Abrunden von Kanten, Verglasungen, Rissen oder ein ungleichmäßiges Verschleißmuster auf der Radoberfläche sein. Eine Abrundung der Kanten findet statt, wenn sich das Schleifmaterial und die Haftmittel verschlechtern, wodurch die Scheibe in ihrer Schneidwirkung weniger präzise ist. Verglasung liegt vor, wenn die Oberfläche der Scheibe glänzend und glatt wird, was darauf hindeutet, dass die Schleifscheibe abgestumpft ist, weil sie das Material nicht effizient entfernt hat, entweder aufgrund unzureichenden Schleifdrucks oder aufgrund der falschen Wahl der Schleifscheibe selbst. Auch Risse an einer Schleifscheibe stellen eine ernsthafte Sicherheitsgefahr dar, da solche Risse zu einem vollständigen Versagen der Rotationsspannung der Schleifscheibe führen können.
Forschungseinblick: Eine von Norton Abrasives durchgeführte Studie zeigt, dass die korrekte Wartung einer Schleifscheibe die Lebensdauer einer Schleifscheibe um bis zu 201 TP10 T und im Gegenzug eine enorme Reduzierung der Ausfallzeiten erhöhen kann.
Traditionell stellten sich Verschleißnachweise als übermäßige Vibration der Schleifscheibe oder verminderter Stromverbrauch während des Schleifprozesses dar, ungeachtet des Auftretens dieser Anzeichen deutete sie darauf hin, dass das Schleifwerkzeug unwirksam wurde Hersteller können von diesen Indikatoren für den Werkzeugverschleiß profitieren, indem sie fortschrittliche Überwachungstechniken wie Wärmebild - oder Schallemissionserkennungssysteme in Echtzeit anwenden, auf diese Weise können sie den Werkzeugaustausch systematisch planen und so hohe Standards der Produktqualität gewährleisten.
Häufige Probleme mit Schleifmaschinen
Überhitzung kann die Schleifleistung drastisch verändern und somit die effektive Lebensdauer einer Scheibe verringern Übermäßige Hitze kann zu thermischen Schäden am Werkstück führen, so dass Brandflecken, Oberflächenrisse oder Veränderungen der Materialeigenschaften zurückbleiben Nach neuesten Statistiken in der Industrie entstehen fast 60 Prozent der Probleme im Zusammenhang mit Überhitzung im Schleifvorgang durch fehlerhafte Anwendung des Kühlmittels Daher sollte der Kühlmittelfluss richtig geleitet und mit einem geeigneten Filtersystem auf dem richtigen Druck gehalten werden, damit das Kühlmittel während des Prozesses nicht verunreinigt wird.
Radverglasungen finden statt, wenn die Schleifscheibenoberfläche wegen Verstopfung durch Material aus dem Werkstück glatt wird, wodurch die Schneideffizienz verringert wird Forschungsstudien zeigen, dass dieses Problem in den meisten Fällen auf die unsachgemäße Auswahl der Radschleifsorte oder spärliche Abrichtintervalle zurückzuführen ist Ein automatisiertes Abrichtsystem würde einen großen Beitrag zur Bekämpfung des Verglasungsproblems leisten, indem es die Schleifscheibe scharf hält und gleichzeitig die Ansammlung von Schmutz verhindert.
Vibrationen treten in einer Schleifmaschine auf, wenn die Schleifscheibe aus dem Gleichgewicht geraten ist; wenn sich mechanische Teile gelöst haben; oder wenn die Maschine unsachgemäß eingestellt wurde Literaturrecherche legt nahe, dass selbst kleinste Vibrationen des Werkzeugs die Bearbeitungsgenauigkeit um bis zu 301TP10 T beeinträchtigen und Oberflächenunregelmäßigkeiten und Dimensionsfehler verursachen können Heutzutage verwenden Vibrationserkennungssysteme Beschleunigungsmesser zusammen mit Algorithmen für maschinelles Lernen, um Bedienern die Möglichkeit zu geben, etwaige Ungleichgewichte sofort zu erkennen und zu beheben.
Normalerweise wird ein übermäßiger Werkzeugverschleiß durch unangemessene Radgeschwindigkeiten oder Vorschubgeschwindigkeit oder nicht mit dem Werkstück kompatibles Schleifmaterial verursacht, neueren Studien zufolge ist eine schlechte Werkzeugwartung für die erhöhte Ausfallzeit in 401TP10 T der Fertigungswerke verantwortlich Vorhersehbare Wartung wie Sensoren zur Überwachung des Werkzeugzustands werden dazu beitragen, diese Art von Verschleiß zu reduzieren und somit die Gesamtlebensdauer der Maschine zu erhöhen.
Splitterspuren beschreiben wiederholte Oberflächenunvollkommenheiten aufgrund instabiler Schleifbedingungen, die meist durch untergedämpfte Vibrationen oder unregelmäßige Radgeschwindigkeiten verursacht werden, Mit Hilfe adaptiver Steuerungsanwendungen können aggressive Schleifmaschinen diese Oberflächenunvollkommenheiten durch dynamische Anpassungen von Geschwindigkeiten und Vorschubgeschwindigkeiten als Reaktion auf erkanntes Geschwätz um über 50% reduzieren.
Schlechtes Kühlmittel kann in die Unfähigkeit eingeteilt werden, Wärme abzuleiten, Späne zu entfernen oder zu schmieren. Studien zeigen, dass 251 TP10 T Schleifleistung durch die Sauberkeit des Kühlmittels durch Filterverpackung und fortschrittliche Kühlmittelabgabesysteme erklärt werden können. IoT-fähige Sensoren zur Überwachung von Durchflussrate, Temperatur und Kontaminationsgrad erfreuen sich in Branchen immer größerer Beliebtheit, um eine optimale Leistung zu orchestrieren.
Die verarbeitende Industrie wird schließlich den Weg einschlagen, um eine höhere Effizienz und Verfügbarkeit zu erreichen und gleichzeitig die Qualität der Produktion aufrechtzuerhalten. Zu diesem Zweck nutzen sie solide Betriebsanordnungen und fortschrittliche technologische Lösungen, die generische Probleme in Schleifmaschinen angehen. Echtzeitdiagnose, adaptive Automatisierung und vorausschauende Wartung werden kontinuierlich verbessert, wodurch das Effizienz- und Zuverlässigkeitsniveau der Branche erhöht wird.
So beheben Sie Probleme mit Oberflächenschleifern
Überprüfen Sie, ob Einrichtungsprobleme auftreten
Stellen Sie sicher, dass der Oberflächenschleifer auf einem Betonsockel ohne Vibrationen installiert ist. Überprüfen Sie abschließend, ob die Basis der Maschine richtig nivelliert und ausgerichtet ist. Eine Fehlausrichtung führt zu ungleichmäßigem Schleifen und einer verringerten Genauigkeit der Oberfläche der Teile. Überprüfen Sie, ob die Schleifscheibe ordnungsgemäß und sicher montiert ist, wobei sie auch ausbalanciert ist, um Vibrationen oder Rattern während des Betriebs zu reduzieren.
Überprüfen Sie das Rad
Eine Schulübung wäre die Schleifscheibe auf Verschleiß, Beschädigung oder Verunreinigung zu untersuchen, sie bei übermäßigem Verschleiß oder Rissen zu ersetzen, das Anziehen des Rades muss in strengen Abständen erfolgen, damit das Rad scharf und frei von jeglichen Schmutzansammlungen bleibt, die den guten Kontakt mit dem Werkstück behindern können.
Materialien der Werkstücke und Parameter werden analysiert
Materialspezifikationen des Werkstücks werden auf ihre Verträglichkeit mit dem Schleifscheibentyp überprüft, eine unvereinbare Übereinstimmung kann zu übermäßigem Verschleiß oder schlechter Schleifqualität führen. Es wird auch die Geschwindigkeit und die Vorschubgeschwindigkeiten der Maschine berücksichtigt, um sicherzustellen, dass diese der Eigenschaft des Werkstücks und der Fähigkeit der Scheibe entsprechen, Überhitzung oder unregelmäßige Schleifspuren zu vermeiden.
Überprüfen Sie den Kühlmittelfluss
Überprüfen Sie die Leistung des Kühlmittelsystems für die Maschine Wärmeableitung durch Kühlmittel ist unerlässlich, um thermische Verformung auf der Werkstückoberfläche zu reduzieren Achten Sie auf Verstopfungen oder Anzeichen von Leckagen oder unzureichenden Kühlmittelstand, da diese die Wärmeableitung behindern und zu thermischen Schäden führen können.
Überprüfen Sie die Maschinenkomponenten
Achten Sie auf Anzeichen von Verschleiß und Fehlausrichtung, die wahrscheinlich an allen mechanischen Komponenten wie Lagern, Spindeln und Führungsbahnen auftreten könnten. Beschädigte und abgenutzte Komponenten verringern die Maschinengenauigkeit und beeinträchtigen die Oberflächenbeschaffenheit. Außerdem sollen regelmäßige Schmierung und ein Wartungsplan zukünftige Probleme abwenden.
Nutzen Sie Diagnosetechnologie
Einsatz von Echtzeit-Diagnosetools zur Analyse dynamischer Vibrationsniveaus, Temperaturänderungen und Radverschleiß Diese fortschrittlichen Diagnosesysteme sind in der Lage, die Bedingungen der Maschine zu erfassen, um die Möglichkeit einer Anpassung vor dem Auftreten eines kritischen Fehlers zu ermöglichen.
Wenn Bediener diese Schritte systematisch umsetzen und über Diagnosetechnologien verfügen, können Probleme mit Oberflächenschleifern auf effiziente Weise angegangen werden, was definitiv die Betriebssicherheit verbessert, die Maschinenlebensdauer erhöht und zu Konsistenzen in der Qualitätsproduktion führt.
Fortschrittliche Techniken zur Verlängerung der Maschinenlebensdauer
Schleifscheiben-Upgrade für Effizienz
Die Wahl der Schleifscheiben ist zwingend erforderlich, um die Effizienz und Präzision bei Oberflächenschleifmaschinen zu steigern. Bei der Modernisierung auf neueste Schleifscheibentechnologien von CBN- oder Diamantschleifmitteln mit verglaster Bindung verfügen die Bediener über die höchste erreichbare Schneidleistung bei geringerer erwarteter Verschleißrate. Sie ermöglichen es den Rädern, Hitze standzuhalten und eine schnellere Materialabfuhr und bessere Verarbeitung zu ermöglichen, wodurch mehr Leistung von den Bedienern erzielt und Ausfallzeiten minimiert werden. Andererseits haben sich Auswucht- und Verbandtechniken weiterentwickelt, um sicherzustellen, dass die Räder eine gleichmäßige Leistung erbringen und nur sehr wenig vibrieren, was letztendlich die Lebensdauer der Räder und der Maschine verlängert.
Beim Versuch einer Aufrüstung fallen mir Überlegungen ein, welches Material verarbeitet wird, welche Bedienfähigkeit die Maschinen haben und welche Endqualität angestrebt wird. Jüngsten Erkenntnissen aus Suchmaschinenberichten zufolge lautet eine vielgestellte professionelle Frage “wie Schleifvorgänge auf härteren Materialien optimiert werden können und um die Zykluszeit zu minimieren” Um dies strikt einzuhalten, müssen Hochleistungsräder für den jeweiligen Bedarf in Verbindung mit einer richtigen Wartungsroutine ausgewählt werden. Darüber hinaus wird der Einsatz diagnostischer Instrumente dazu beitragen, den Prozess zu verbessern, indem das Abbaumuster bestimmt wird, und dadurch eine Optimierung des Zeitpunkts für den Austausch ermöglichen.
Durchführung einer regelmäßigen Kalibrierung
Die Implementierung regelmäßiger Kalibrierungen ist der Schlüssel zur gewünschten konsistenten Leistung, insbesondere bei der Arbeit mit härteren Materialien. Suchmaschinendaten deuten darauf hin, dass Fachleute häufig Rat zur Verlängerung der Werkzeuglebensdauer und zur Erzielung maximaler Effizienz einholen. Die Adressierung der Kalibrierung würde dazu beitragen, die Maschinengenauigkeit ihrer Schlüsselkomponenten, nämlich Spindeln und Schleifscheiben, aufrechtzuerhalten, wobei sich aufgrund von Betriebsbelastung oder Verschleiß Zeitabweichungen einschalten. Fortschrittliche Diagnosetools wie Laserausrichtungssysteme oder Online-Überwachungssensoren verringern in Verbindung mit Maschinenanpassungen Abweichungen auf ein Minimum, optimieren die Oberflächenbeschaffenheit und machen den gesamten Prozess stabil; Anschließend ermöglicht die Integration dieser Bewertungs- und Korrekturpläne in routinemäßige Wartungsbesuche den Geräten, in einer von der modernen Fertigung festgelegten Höhe zu funktionieren, wodurch Maschinenstillstandzeiten reduziert und die beste Produktivität gefördert werden.
Best Practices im Umgang mit Werkstücken
Die Handhabung von Werkstücken ist für eine reibungslose Produktionsumgebung von entscheidender Bedeutung. Einige der Best Practices, die zur Minimierung von Mängeln und zur Maximierung der Produktivität mithilfe von Technologiefortschritten eingesetzt werden können, sind wie folgt:
Ergonomisches Design und Automatisierung
Werkstückhandhabungssysteme müssen ergonomische Merkmale aufweisen, um ihren Komfort zu verbessern und so Ermüdungserscheinungen zu reduzieren Autonome Transfersysteme, typischerweise Roboterarme oder Fördersysteme mit Sensoren, gewährleisten Genauigkeit und halten gleichzeitig den Verschleiß der Werkstücke auf einem Minimum Wie die Datenentwicklung von Robotics.org 2023 nahelegt, reduziert die Automatisierung bei der Werkstückhandhabung die Zykluszeit um bis zu 301TP10 T und verringert menschliche Fehler erheblich.
Materialspezifische Handhabungslösungen
Um Brüche oder Beschädigungen zu vermeiden, sind spezielle Handhabungsmethoden bei unterschiedlichen Materialien erforderlich. Beispielsweise würden zerbrechliche Werkstücke wie Keramik oder dünne Metalle von Vakuumgreifern oder elektrostatischen Methoden profitieren. Polsterungen oder Beschichtungen auf den Klemmen und Vorrichtungen würden dazu beitragen, etwaige negative Auswirkungen auf die Oberflächenveredelung zu glätten und letztendlich die Ausschussrate um etwa 151 TP10 T zu senken, wie kürzlich in Fertigungsstudien berichtet wurde.
Echtzeitüberwachung und -analyse
Industrie 4.0-Technologien, die Sensornetzwerke auf Basis von IoT umfassen, liefern Echtzeitdaten über den Status der gehandhabten Teile Die Systeme könnten die Fehlfunktionsszenarien beispielsweise hoher Vibrationen, Fehlausrichtungen oder Überlastung identifizieren, so dass sofortige Korrekturmaßnahmen möglich werden In einer Fallstudie hat Siemens festgestellt, dass die Einführung von Echtzeitanalysen dazu beigetragen hat, die Fehlerraten in einer Präzisionsbearbeitungsumgebung um 221 TP10 T zu senken.
Standardisierte Betriebsabläufe
Zur Standardisierung der Handhabung sollte eine möglichst große Gleichmäßigkeit angestrebt werden SOPs müssen für jedes Werkstück die genaue Art des Hebens, Übertragens und Lagerns angeben Das Manufacturing Institute hat herausgefunden, dass die STRIKTE Einhaltung von eingestellten SOPs zu einer Effizienzsteigerung von 251TP10 T entlang der Produktionslinie führen kann.
Vorbeugende Wartung von Handhabungsgeräten
Solche Geräte müssen vorbeugend gewartet werden, um unerwartete Ausfälle zu verhindern. Zu den Mechanismen für vorbeugende Wartung können das Schmieren beweglicher Teile, die Kalibrierung von Robotersystemen oder die Überprüfung des Zustands pneumatischer Komponenten gehören. Forschungsstudien haben ergeben, dass eine solche Wartung die Ausfallzeiten um durchschnittlich 401 TP10T verkürzt.
Ausbildung und Kompetenzentwicklung
Durch eine ordnungsgemäße Schulung wird sichergestellt, dass die Bediener über die richtigen Kenntnisse und das richtige Bewusstsein für den Umgang mit Werkstücken verfügen. Diese Schulung sollte fortgeschrittene Module mit simulationsbasiertem Lernen umfassen, damit sich das Personal an moderne Handhabungssysteme mit weniger Vorfällen und Materialverlusten anpassen kann.
Best Practices-Auswirkung: Diese detaillierten und datengestützten Praktiken ermöglichen es Herstellern, überlegene Werkstückhandhabungsprozesse für die Anforderungen präzisionsgetriebener Industrien zu entwickeln und kontinuierlich qualitativ hochwertige Ergebnisse zu erzielen.
FAQ
Wie inspiziere ich Ihre Oberflächenschleifmaschine regelmäßig?
Was sind die Hauptschritte beim Schmieren einer Oberflächenschleifer?
Was sind die wichtigen Schritte zum Schmieren einer Oberflächenschleifer?
Worauf sollten wir im Kühlmittelsystem einer Mahlmaschine achten?
Warum ist die routinemäßige Wartung für Oberflächenschleifer wichtig?
Referenzquellen
SCHLEIFMASCHINEN SICHERHEITSVORKEHRUNGEN
Quelle: Carnegie Mellon University
Dieses Dokument enthält detaillierte Sicherheitsvorkehrungen und Betriebsrichtlinien für Schleifmaschinen.
Sicherheitsregeln für mechanische Wartung
Quelle: Western Illinois University
Deckt allgemeine Sicherheitsregeln für die mechanische Wartung ab, einschließlich der Verwendung von Elektrowerkzeugen.
Mechanisches Schleifen und Polieren
Quelle: Purdue University
Bespricht Schleif- und Poliertechniken und legt dabei Wert auf Sauberkeit und Vorbereitung.
Checkliste für Schleifscheiben-Ausrüstungsschleifer
Quelle: Stadt Cottonwood, AZ
Bietet eine Checkliste für die Wartung von Schleifscheiben.
Betonpflaster-Rehabilitation – Leitfaden für das Diamantschleifen
Quelle: Bundesstraßenverwaltung
Bietet technische Richtlinien für das Diamantschleifen bei der Instandhaltung von Betonbelägen.



