














Una amoladora angular con cable recibe energía directamente de una fuente eléctrica y, por lo tanto, ofrece más energía que una amoladora angular inalámbrica. Deben emplearse en actividades de uso pesado y sostenido, como la construcción o la metalurgia. La otra forma es que las amoladoras inalámbricas ofrecen flexibilidad y comodidad; se puede trabajar cómodamente en lugares donde de todos modos no hay acceso a la electricidad. Mientras tanto, los dispositivos inalámbricos pueden tener un tiempo de funcionamiento limitado, dependiendo de la capacidad de la batería, mientras que la mayoría de las baterías han adoptado tecnologías modernas de baterías para mejorar el rendimiento. Sin embargo, a largo plazo, la consideración más significativa será la elección entre uno u otro, determinada principalmente por los requisitos inmediatos y el entorno laboral.
Comprensión de las máquinas rectificadoras de superficies
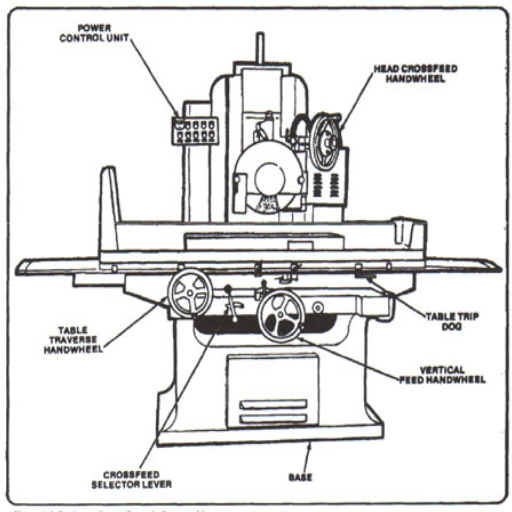
¿qué es una rectificadora de superficies?
La rectificadora de superficies se considera una herramienta de precisión que produce un acabado suave sobre una superficie plana. Es muy frecuente en el trabajo de metales, la fabricación de automóviles y muchas otras aplicaciones industriales donde se requiere la máxima precisión y exactitud dimensional. Las rectificadoras de superficies actúan principalmente eliminando material de la superficie de la pieza de trabajo mediante la acción moldeadora de muelas abrasivas que giran a alta velocidad.
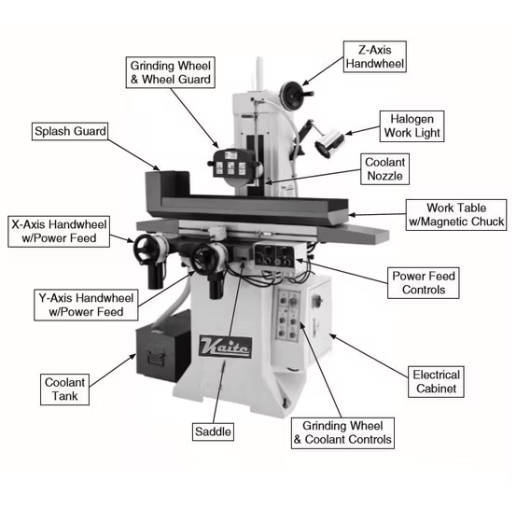
Componentes principales del amoladora de superficies constan de muela abrasiva, mesa de trabajo, sistemas hidráulicos para controlar el movimiento y husillo. La pieza de trabajo se sujeta o asegura en el mandril magnético montado encima de la mesa de trabajo, que se moviliza horizontal o verticalmente, según el tipo de máquina. En el proceso de trabajo, las partículas abrasivas presentes en la muela abrasiva giratoria de alta velocidad cortan capas microscópicamente delgadas sobre capas de material de las piezas de trabajo con un nivel de precisión de hasta ±0,0001 pulgadas.
Generalmente se encuentran disponibles tres tipos básicos de rectificadoras de superficies:
Amoladoras de superficie de husillo horizontal
Con este tipo, la muela abrasiva se monta horizontalmente normalmente para trabajos de alta resistencia. Produce superficies lisas en componentes grandes y planos.
Amoladoras de superficies de husillo vertical
Este tipo de husillo vertical tiene una rueda rectificadora orientada perpendicular al suelo. Se emplea principalmente para piezas más pequeñas e intrincadas que exigen un alto grado de precisión.
amoladoras de superficies CNC
Computer Numeric Control ofrece automatización a las amoladoras de superficies CNC, combinando las ventajas de la repetibilidad con las de mayor rendimiento para hacer que las amoladoras de superficies CNC sean ideales para la producción por lotes y operaciones de molienda complejas.
La tecnología de rectificado de superficies, en los últimos años, ha visto innovaciones diseñadas para mejorar la eficiencia y aumentar la precisión. En las máquinas modernas, la última generación de sensores se fusiona con sistemas de control adaptativo y motores lineales de alta velocidad para facilitar un rectificado preciso y al mismo tiempo eliminar el desperdicio de material.
Conocer las principales características y el propósito de una rectificadora de superficies permite una base común sobre la cual los operadores y fabricantes pueden trabajar para lograr estándares más estrictos de calidad y mejora de la fabricación entre varias industrias.
Componentes de amoladora de superficies
Una amoladora de superficies es un equipo altamente especializado cuyas partes principales cooperan para lograr una eliminación precisa y uniformidad del material. A continuación se proporciona una descripción detallada de los componentes primarios, junto con sus funcionalidades:
Base
La base sirve como base del amolador de superficies, impartiendo resistencia y estabilidad a toda la unidad. También alberga el sistema de refrigeración. Para lograr una mayor precisión durante las operaciones, los amoladores de superficies modernos emplean bases construidas con materiales amortiguadores de vibraciones.
Tabla
La mesa es la superficie plana sobre la que se colocan las piezas de trabajo. Puede ser una mesa giratoria que hace girar la pieza de trabajo para rectificar circularmente o una mesa alternativa que mueve la pieza de trabajo hacia adelante y hacia atrás en línea recta. La automatización de los controles de la mesa se ha vuelto ahora un lugar común, aumentando así la eficiencia y consistencia operativa.
Rueda abrasiva
La muela abrasiva es la herramienta abrasiva utilizada para la eliminación de material. Suele consistir en granos abrasivos que se unen entre sí mediante materiales que varían de un tipo de muela a otro, para cumplir con los requisitos de dureza, acabado superficial y otros parámetros físicos relevantes para la tarea en cuestión. Según informes recientes, los abrasivos de diamante se están volviendo más prominentes en la fabricación de muelas abrasivas, proporcionando una durabilidad inigualable para grabar materiales duros.
Husillo
El husillo transporta y acciona la muela abrasiva funcionando a una velocidad que logra el corte. Los husillos están diseñados para un alto grado de precisión, generalmente empleando cojinetes hidrostáticos o de aire para minimizar la expansión térmica, manteniendo así una precisión de rectificado constante. Actualmente, se acepta que los desarrollos han producido velocidades del husillo superiores a 10.000 revoluciones por minuto en rectificadoras de alto rendimiento.
Columna
La columna soporta la carcasa del husillo y permite el movimiento vertical de la muela abrasiva con respecto a la pieza de trabajo. Con la llegada de los controles computarizados, ahora se ofrecen conjuntos de columnas con medios CNC para microajustes.
Sistema de control
Hoy en día, las amoladoras de superficies modernas vienen completamente equipadas con sistemas de control superiores, donde los operadores pueden manipular y observar procesos de molienda en línea utilizando controles de pantalla táctil o programas CNC, o para permitir la integración a través de IoT. Estas capacidades permiten realizar ajustes y monitorear las rutas e instrucciones de molienda para optimizar el desperdicio de material. Como se indica en un informe de 2023, se estima que un sistema de molienda de superficies habilitado para IoT mejorará la eficiencia operativa hasta en 20% debido a una menor intervención de la mano de obra.
Sistema de refrigeración
Un sistema de refrigeración fundamental es mantener la estabilidad de la temperatura durante el funcionamiento y reducir las fuerzas de fricción. Además, elimina todos los residuos de molienda. Los sistemas de refrigeración de alta tecnología actuales utilizan métodos de suministro filtrados a alta presión teniendo en cuenta las cuestiones medioambientales. Al llegar al límite, los refrigerantes verdes tienen como objetivo reducir la huella medioambiental de los procesos de mecanizado.
Estos componentes integrados establecen que las amoladoras de superficies son máquinas imprescindibles en muchas industrias, lo que garantiza un mecanizado de precisión, incluso en mercados de corte de alto rendimiento como el aeroespacial, la electrónica y la fabricación de automóviles.
Cómo funciona el rectificado de superficies
El rectificado de superficies es un proceso de mecanizado que utiliza una rueda giratoria abrasiva para eliminar materiales en la superficie de la pieza de trabajo. El proceso tiene como objetivo producir un acabado superficial suave, plano y preciso. La pieza de trabajo se fija a la mesa o mandril magnético y se mueve debajo de las muelas abrasivas a una velocidad de avance específica.
Las amoladoras de superficies funcionan bajo dos modos principales: rectificado transversal y rectificado por inmersión. El rectificado transversal denota la acción de la mesa que se mueve hacia adelante y hacia atrás debajo de la muela para aplicar un corte promedio sobre la superficie. Sin embargo, el rectificado por inmersión se refiere a que la rueda se alimenta directamente al material mientras está estacionaria, lo cual es más adecuado para generar ranuras o perfiles.
Hoy en día, las amoladoras de superficies CNC permiten al operador manipular exhaustivamente todos los aspectos que determinan la acción de rectificado, es decir, la alineación angular, la velocidad y la profundidad de corte. Últimamente, la industria manufacturera se ha beneficiado cada vez más del uso de rectificado de superficies finas para mantener de manera confiable las tolerancias dentro de ±0,001 pulgadas (±0,025 mm). Las innovaciones tecnológicas de las muelas abrasivas, como las muelas vitrificadas y las muelas de resina, han permitido un rectificado mejor, más eficiente y de precisión.
El refrigerante o lubricante, si bien minimiza la fricción, evita que la molienda superficial se sobrecaliente. Estudios recientes analizados en la literatura indican que el uso de refrigerantes sintéticos o respetuosos con el medio ambiente ha llevado a una mejora de 25% en el control de la deflexión térmica y la precisión dimensional de las piezas mecanizadas.
Impacto en la industria: El valor de mercado mundial de las rectificadoras de superficies se ha limitado a la asombrosa cifra de $1,8 mil millones en el año 2022, pronosticando una tasa compuesta anual de 4,2 entre 2023 y 2030.
El proceso se somete a un acabado crítico orientado a superficies para piezas como álabes de turbinas aeroespaciales, piezas semiconductoras e implantes médicos. Los datos actuales del mercado reiteran la creciente popularidad de las amoladoras de superficies para satisfacer la creciente demanda de fabricación de precisión de alta tecnología.
Prácticas rutinarias de mantenimiento de máquinas
Lista de verificación de inspección diaria
La inspección diaria se realiza estrictamente para mejorar aún más el rendimiento y la longevidad de las rectificadoras de superficies. Esta lista de verificación contiene las cuestiones críticas relacionadas con la eficiencia operativa y el cumplimiento de la seguridad:
Inspección visual de componentes de máquinas
Inspeccione las muelas abrasivas en busca de desgaste o daños, especialmente si el desgaste desigual ha causado pérdida de precisión. Reemplace las muelas abrasivas si se encuentran grietas o astillas, según las recomendaciones de OSHA; Nunca se debe utilizar una muela abrasiva si hay daños visibles. Compruebe que los tornillos y pernos estén apretados firmemente y asegúrese de que no haya ninguna pieza suelta de donde pueda desestabilizar la máquina durante el funcionamiento.
Verifique el sistema de lubricación
Comprobar que el engrase o engrase se recibe en todos los puntos de lubricación según lo exigen las instrucciones del fabricante. La falta de una lubricación adecuada podría en realidad promover el desgaste mecánico y alterar la precisión del rectificado. Por ejemplo, los estudios revelan que una lubricación inadecuada es responsable de algunas fallas de maquinaria en los sistemas de rectificado en todo el mundo.
Evaluar el sistema de refrigeración
Compruebe que los niveles de refrigerante sean satisfactorios y confirme que el sistema de filtración esté funcionando perfectamente. Una cantidad deficiente o insuficiente de refrigerante puede causar daños térmicos a la pieza de trabajo y reducir la eficiencia de molienda. Las encuestas informaron que 67% de ineficiencias en el mecanizado en 2023 se debieron a malas prácticas de refrigeración.
Prueba operativa
Inicie la máquina y pruebe la estabilidad vibratoria y el rendimiento del motor. La causa de las vibraciones anormales es generalmente un problema de alineación en los componentes de accionamiento o un desequilibrio en la muela abrasiva. Observe cómo se mueven los sistemas de alimentación y desplazamiento: deben ser suaves y consistentes; El movimiento irregular puede indicar que se necesita mantenimiento.
Verifique las características de seguridad
Verifique que todos los dispositivos de protección y seguridad estén instalados y en buenas condiciones. Ha habido informes de OSHA de una reducción del 15 por ciento en las lesiones cuando se requerían estrictas medidas de seguridad para el uso de amoladoras de superficies.
Resultados: Las instalaciones que adoptan esta lista de verificación de inspección diaria detallada pueden reducir el tiempo de inactividad, reducir los costos operativos y garantizar la producción de mecanizado, todo lo cual es primordial en industrias de alta precisión.
Procedimientos semanales de lubricación
Para la adecuada eficiencia y vida útil de las amoladoras de superficies, se debe considerar un intenso programa de lubricación semanal. La lubricación adecuada evita el desgaste mecánico; mejora la precisión e inhibe averías no planificadas de la maquinaria. Los principales fabricantes de SKF han atribuido hasta 50% de fallos de rodamientos a una lubricación inadecuada. El siguiente procedimiento describe los procesos de lubricación de la fabricación de linieros:
Limpieza de superficies de lubricación: Libere el polvo, la suciedad o la grasa de las superficies mecánicas expuestas antes de la aplicación del lubricante para garantizar una lubricación adecuada. Esto se vuelve aún más crucial en condiciones agravadas por la contaminación por partículas.
Paso 4
Mantenimiento de Sistemas de Lubricación Manual y Automática: Verificar la adecuación de los niveles de yacimientos en los equipos con sistemas de lubricación automática y verificar el correcto desempeño del sistema. Rellene o cambie los depósitos si es necesario. Se debe tener cuidado de no llenar demasiado los depósitos, ya que provocará fugas. Limpiar o reemplazar filtros en los sistemas de circulación si es necesario para asegurar el flujo constante de lubricantes.
Al operar semanalmente con estos procedimientos de lubricación, se pueden garantizar las instalaciones para un funcionamiento fluido y lograr una mayor precisión de mecanizado, lo que a su vez mitiga costosos casos de reparación. Además, la industria ha estudiado que la eficiencia de los equipos se puede aumentar hasta en 10% mediante buenas prácticas de lubricación, lo que afecta directamente la producción y la rentabilidad operativa.
Evaluación mensual de muelas abrasivas
Las inspecciones mensuales de las muelas abrasivas son importantes para mantener el nivel de precisión, garantizar la seguridad y evitar fallas que puedan ocurrir prematuramente. Dicha operación debe pasar por todas las etapas de inspecciones y mantenimiento en detalle para localizar las condiciones de desgaste, verificar las tolerancias operativas y evitar posibles fallas. En el proceso de operación de la muela abrasiva, actúan fuertes tensiones mecánicas y térmicas sobre las muelas abrasivas, degradándolas lentamente. Se considera que un mantenimiento contrario a la regulación o retrasar las evaluaciones podría reducir la eficiencia de las muelas más allá de 15%, reflejándose en la naturaleza del mecanizado y el tiempo de inactividad de la producción.
Dependiendo de los pasos clave, el procedimiento de evaluación mensual es:
- Inspección visual de daños: Busque cuidadosamente grietas y astillas, así como diferencias con la forma estándar. OSHA citó pocas lesiones en el lugar de trabajo por roturas de muelas abrasivas mientras se usaba, de ahí este paso.
- Verificarea preciziei dimensionale: Mida el diámetro y el ancho de la muela abrasiva utilizando instrumentos muy precisos para comprobar que los valores se encuentran dentro de la tolerancia establecida por el fabricante del equipo. Las muelas abrasivas por encima o por debajo de las dimensiones estándar pueden alterar la precisión del mecanizado hasta un nivel en el que podrían generar vibraciones excesivas, socavando así el rendimiento de la herramienta.
- Verificare de echilibrare: Compruebe el equilibrio de la rueda ya sea sobre un soporte de equilibrio o mediante herramientas de equilibrio electrónicas. Las muelas abrasivas desequilibradas pueden promover patrones de desgaste desiguales y contribuir a fallas de la máquina. De hecho, se han realizado estudios que confirman que los problemas de equilibrio han contribuido a reducir la vida útil de una máquina hasta en 20%.
- Aderezo e integridad superficial: Restaure la superficie de la muela rectificadora aplicando herramientas de rectificado para afilar la superficie y eliminar la suciedad incrustada. Una buena superficie de molienda debe ser lo más lisa posible para minimizar la generación de calor y garantizar un acabado óptimo.
- Verificarea compatibilității RPM: Compruebe si la velocidad operativa recomendada de la rueda corresponde a las especificaciones de la máquina. Los registros de accidentes industriales muestran que operar con una muela abrasiva con un valor nominal inferior al valor máximo de rpm es la causa número uno de su rotura en funcionamiento.
Beneficios: La realización de estos controles mensuales garantiza no sólo el rendimiento fiable de las muelas abrasivas sino también el cumplimiento de normas de seguridad como ANSI B7.1. Además, una instalación que adopta procedimientos de evaluación consistentes ha registrado aumentos de hasta 12% en la vida útil de la herramienta, además de reducciones prácticamente mensurables en los costos operativos debido a tiempos de inactividad imprevistos.
Sistemas de refrigeración y lubricación
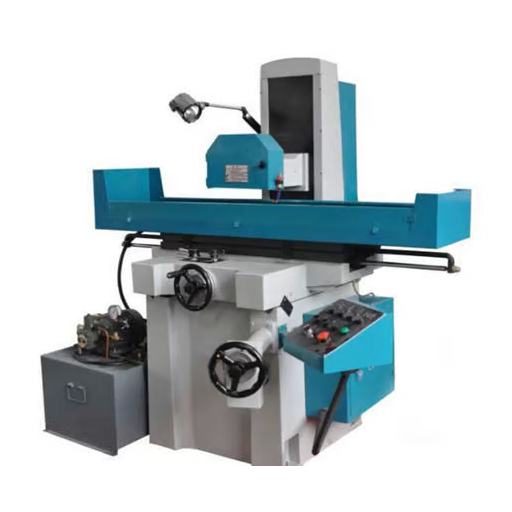
Importancia del refrigerante en las operaciones de molienda
Básicamente, los refrigerantes ponen su pie en la puerta para que las operaciones de rectificado se realicen de manera satisfactoria y eficiente. Su función principal es interponerse entre el calor por fricción generado debido a la intensa acción de roce entre la muela abrasiva y la pieza de trabajo. El enfriamiento desigual puede hacer que la pieza de trabajo se caliente excesivamente y experimente una expansión térmica que resulta en distorsiones de la superficie y precisión injustificada. También puede provocar que la pieza de trabajo se queme sin posibilidad de canje. Los medios de enfriamiento pueden reducir la temperatura de la superficie hasta en 60%, lo que permite una mejor precisión dimensional y un acabado superficial suave.
Los refrigerantes también se comportan como lubricantes que suavizan la acción de molienda sobre el material, lo que reduce la tasa de desgaste de la muela, extendiendo así la vida útil. Se ha informado que los laboratorios, que han buscado optimización en aplicaciones de refrigerante, han logrado entre 20% y 30% un aumento en la vida útil de la muela y otra mejora de 15% en la eficacia del proceso.
Mejora de la eficiencia: La boquilla de refrigerante de alta presión brinda a los sistemas modernos la ventaja de reducir hasta 75% el desperdicio de refrigerante con respecto a los métodos convencionales.
Garantizar una mayor seguridad durante las operaciones y una mayor contaminación por abrasivos de molienda fina y acabado superficial al tener una aplicación adecuada del refrigerante en una viruta exitosa y una eliminación fina. Los sistemas de refrigeración de alta presión recientemente desarrollados son capaces de dispensar el refrigerante directamente sobre la zona de contacto de una herramienta con una mayor eficiencia en refrigeración junto con un consumo mínimo de refrigerante.
Por último, también se debe considerar la cuestión de la compatibilidad entre la selección del refrigerante (es decir, soluble en agua, aceite, sintético) y el material específico en el que se trabaja, así como los parámetros operativos de las condiciones de mecanizado. El mantenimiento y la filtración favorecerían y mejorarían el rendimiento a largo plazo y ofrecerían resultados consistentes y libres de incrustaciones debido a contaminantes.
Mantener el sistema de refrigeración en orden
Un sistema de refrigeración mantenido adecuadamente ofrece un rendimiento eficiente, con un tiempo de inactividad y una longevidad del equipo reducidos. A continuación se detallan algunos de los pasos de mantenimiento y mejores prácticas:
Monitoreo regular de los niveles de refrigerante
Existen riesgos de sobrecalentamiento y pérdida de eficiencia de enfriamiento cuando el refrigerante cae por debajo de los niveles adecuados. La práctica de la industria es comprobar al menos semanalmente o cumplir con las recomendaciones del fabricante. Se debe utilizar una varilla medidora o, con menos frecuencia, un indicador de visión para comprobar el nivel y poder rellenar oportunamente con la mezcla de refrigerante adecuada.
Comprobación de concentraciones de maquillaje de refrigerante
Un refrigerante limpio con la proporción de mezcla correcta proporciona el mejor rendimiento. Un refractómetro funciona mejor, midiendo la concentración del refrigerante leyendo un índice de refracción que se traduce en una mezcla porcentual que muestra valores que comúnmente oscilan entre el 5 y el 10 por ciento para muchos refrigerantes solubles en agua. La ausencia de refrigerantes o su concentración demasiado alta afecta la lubricación y la formación de corrosión, además de promover el crecimiento bacteriano.
Comprobación de contaminación
Un contaminante puede consistir en partículas metálicas, aceite de vagabundo o crecimiento biológico dentro del depósito de refrigerante. La contaminación debe comprobarse periódicamente mediante inspección visual y pruebas de laboratorio en caso de que se puedan ver signos externos de propiedades alteradas, o poco antes de que la evaluación indique contaminación. Cuando se identifica contaminación, es importante limpiar todos los elementos de filtración e incluso reemplazar el propio refrigerante si la contaminación es grave.
Realizó reemplazo y lavado a intervalos establecidos
Con el tiempo, los refrigerantes pierden sus propiedades y su eficacia con el tiempo. La opinión generalizada sugiere que las industrias reemplacen los refrigerantes cada 6 a 12 meses dependiendo de las condiciones de operación. Este procedimiento debe combinarse con la descarga del sistema para eliminar los residuos, incrustaciones y contaminantes que realmente se sospecha que están presentes.
Mantenimiento de Equipos de Filtración y Separación
El equipo de filtración es parte integral de la operación de mantener limpios los refrigerantes. Cuando sea necesario reemplazarlos, hágalo y mantenga limpios los skimmers de aceite. La monitorización de los sistemas de filtrado combinados equipados con sensores está penetrando en los mercados.
Monitoreo del nivel de pH
Todos los refrigerantes mantienen su pH en la región alcalina (pH 8,5-9,5). Cualquier falta de pH puede mostrar contaminación microbiana o agotamiento grave de los aditivos. El pH debe probarse frecuentemente con tiras de pH o con un medidor de pH electrónico. Tratarlo en consecuencia, elevando el pH con un producto químico aprobado o reemplazando el refrigerante.
Auditorías rutinarias del sistema
Las inspecciones de rutina de todo el sistema de refrigeración, incluidas las estaciones de bombeo, las tuberías y el sistema de boquillas, detectarán cualquier daño o deficiencia en los primeros días. Algunos sistemas modernos ahora están disponibles con sensores integrados e integración de IoT para alertas de mantenimiento y monitoreo en tiempo real.
Mantener registros de mantenimiento
Realice un seguimiento de todo lo que hace en relación con el mantenimiento: cambio de refrigerantes, filtrado, inspecciones de sistemas, etc. Si bien varias industrias están adoptando software para facilitar el acceso y el análisis, muchas todavía dependen de una hoja de cálculo manual.
Importante: Seguir los programas de mantenimiento detallados descritos anteriormente aumentará significativamente el rendimiento de los sistemas de refrigeración, reduciendo así los riesgos de costosos tiempos de inactividad y manteniéndolos alineados con los estándares operativos. Las nuevas tendencias en tecnologías de monitoreo, como los sistemas habilitados para IoT y la filtración automática, siguen transformando la gestión del refrigerante en algo tan técnico como predictivo.
Enfoques de lubricación para el rendimiento exterior
La lubricación adecuada es la columna vertebral para mantener el equipo mecánico para lograr la máxima eficiencia operativa. Los lubricantes reducen principalmente el contacto superficial y la fricción entre dos partes móviles, reduciendo así el desgaste, disipando el calor y evitando posibles fallas. Para un rendimiento óptimo, es esencial emplear varias técnicas, cada una adecuada para la máquina y el procedimiento operativo en particular.
Selección de tipo lubricante
La elección del lubricante influye significativamente en el rendimiento de un sistema. Los lubricantes modernos incluyen aceites minerales, aceites sintéticos, opciones biodegradables, todos presentando características diferentes. Las gomas y fluidos sintéticos se utilizan principalmente a altas temperaturas o cargas pesadas debido a su buena estabilidad térmica y resistencia a la oxidación. Según Allied Market Research, se ha observado que el mercado de lubricantes sintéticos crecería a una tasa compuesta anual de 4,8% de 2021 a 2030, y el reciente aumento muestra un cambio hacia soluciones de próxima generación.
Monitoreo de Viscosidad
La viscosidad basada en la influencia del lubricante en condiciones variables es un factor muy importante a considerar. Se prefieren lubricantes con menor viscosidad para operaciones que involucran alta velocidad, mientras que aquellos con mayor viscosidad se usan para aplicaciones con cargas pesadas. Los sistemas de monitoreo de condición hoy en día, en su mayoría combinados con IoT, mantienen un monitoreo continuo de los niveles de viscosidad con datos actuales que pueden usarse para evitar cualquier situación adversa.
Tecnologías de aplicación de lubricantes
Un método de lubricación es importante para perfumar el funcionamiento exitoso del sistema. Para ello se emplea desde el engrase manual hasta un sistema de lubricación central totalmente automatizado y todo el espectro intermedio. Los sistemas automatizados utilizan PLC con el objetivo de reducir los errores humanos y garantizar la distribución exacta del lubricante. Las investigaciones han demostrado que la aplicación de información real del equipo podría mejorar los intervalos de lubricación, ahorrando así capital y ejecución.
Control de contaminación
La contaminación de los lubricantes por suciedad, polvo o agua es uno de los factores clave para la degradación de los lubricantes. El uso de tecnologías de filtración avanzadas como microfiltración o filtros magnéticos puede mejorar significativamente la calidad de los lubricantes. Las investigaciones revelan que los sistemas con tecnologías de filtración mejoradas soportan una vida útil del equipo de 25% a 35% más larga que los sistemas sin ellas.
Mantenimiento predictivo
Los sistemas inteligentes y el mantenimiento predictivo revolucionaron la inclusión de la lubricación. Los sensores inteligentes miden parámetros como la temperatura, la presión y el estado del lubricante y proporcionan información predictiva para organizar el mantenimiento antes de que surjan fallas; Según los estudios de Deloitte sobre fabricación inteligente, esto reduce el tiempo de inactividad hasta en 30%.
Para mejorar la confiabilidad, los costos y la efectividad operativa, la combinación adecuada de lubricante, monitoreo del rendimiento del lubricante en tiempo real y procesos avanzados de aplicación de lubricante es lo que las organizaciones deben inculcar en sus configuraciones operativas existentes.
Identificación de problemas comunes
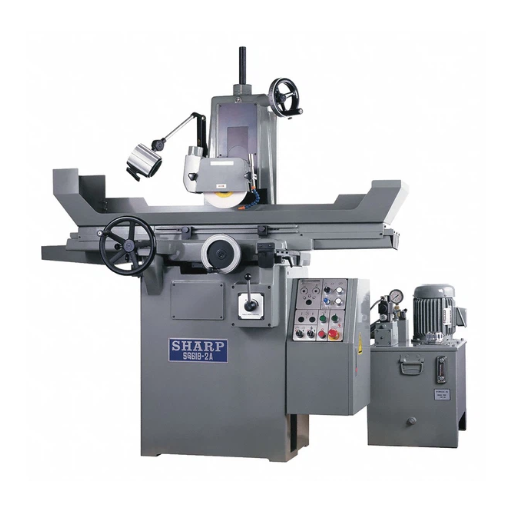
Signos de desgaste en la muela abrasiva
El desgaste de la muela abrasiva es un problema importante en los procesos de fabricación, ya que disminuye la precisión, eficiencia y calidad de la superficie de los componentes mecanizados. Los signos de desgaste pueden ser el redondeo de los bordes, el acristalamiento, las grietas o un patrón de desgaste desigual en la superficie de la rueda. El redondeo de los bordes se produce cuando el material abrasivo y los agentes adhesivos se degradan, lo que hace que la muela sea menos precisa en su acción de corte. El acristalamiento se produce cuando la superficie de la muela se vuelve brillante y lisa, lo que indica que la muela se ha opacado porque no logró eliminar el material de manera eficiente, ya sea debido a una presión de rectificado insuficiente o a la elección incorrecta de la muela. Las grietas que aparecen en una muela también constituyen un grave peligro para la seguridad, ya que dichas grietas pueden provocar un fallo total de la muela cuando se somete a tensiones de rotación.
Perspectiva de la investigación: Un estudio realizado por Norton Abrasives revela que el mantenimiento correcto de una muela abrasiva puede aumentar la vida útil de una muela hasta en 20% y, en casos de retorno, una enorme reducción en el tiempo de inactividad.
Tradicionalmente, la evidencia de desgaste se presentaba como una vibración excesiva de la muela abrasiva o una disminución del consumo de energía durante el proceso de molienda. Independientemente de que aparezcan estos signos, indicaba que la herramienta de molienda se volvió ineficaz. Los fabricantes pueden beneficiarse de estos indicadores de desgaste de herramientas mediante la aplicación de técnicas avanzadas de monitoreo, como imágenes térmicas o sistemas de detección de emisiones acústicas, en tiempo real. De esta manera, pueden planificar los reemplazos de herramientas de manera sistemática, garantizando así altos estándares de calidad del producto.
Problemas comunes con las rectificadoras
El sobrecalentamiento puede cambiar drásticamente el rendimiento de la molienda y, por tanto, reducir la vida útil efectiva de una rueda. El calor excesivo puede causar daños térmicos a la pieza de trabajo, dejando manchas por quemaduras, grietas en la superficie o alteraciones en las propiedades del material. Según las últimas estadísticas de la industria, casi el 60 por ciento de los problemas relacionados con el sobrecalentamiento en las operaciones de molienda surgen debido a una aplicación defectuosa del refrigerante. Por lo tanto, el flujo del refrigerante debe dirigirse adecuadamente y mantenerse a la presión adecuada con un sistema de filtración adecuado para que el refrigerante no se contamine durante el proceso.
El acristalamiento de la rueda se produce cuando la superficie de la muela abrasiva se vuelve lisa debido a la obstrucción del material de la pieza de trabajo, lo que reduce la eficiencia del corte. Los estudios de investigación muestran que en la mayoría de los casos, este problema se debe a la selección inadecuada del grado abrasivo de la muela o a los escasos intervalos de rectificado. Un sistema de rectificado automatizado contribuiría en gran medida a combatir el problema del acristalamiento manteniendo la muela afilada y evitando al mismo tiempo la acumulación de residuos.
Las vibraciones ocurren en una rectificadora cuando la muela está desequilibrada; cuando las piezas mecánicas se han aflojado; o cuando la máquina se ha configurado incorrectamente. La revisión de la literatura sugiere que incluso vibraciones diminutas de la herramienta pueden comprometer la precisión del mecanizado, hasta en 30%, y producir irregularidades superficiales y defectos dimensionales. Hoy en día, los sistemas de detección de vibraciones utilizan acelerómetros junto con algoritmos de aprendizaje automático para brindar a los operadores la capacidad de detectar y remediar inmediatamente cualquier desequilibrio.
Normalmente, el desgaste excesivo de la herramienta es causado por velocidades inadecuadas de las ruedas o velocidad de avance o por material abrasivo no compatible con el de la pieza de trabajo. Según estudios recientes, el mal mantenimiento de las herramientas explica el mayor tiempo de inactividad en 40% de las plantas de fabricación. El mantenimiento predictivo, como los sensores de monitoreo del estado de las herramientas, ayudará a reducir este tipo de desgaste y, por lo tanto, aumentará la vida útil general de la máquina.
Las marcas de vibración describen imperfecciones repetidas de la superficie debido a condiciones de rectificado inestables que generalmente son causadas por vibraciones poco amortiguadas o velocidades irregulares de las ruedas. Con la ayuda de aplicaciones de control adaptativo, las rectificadoras agresivas pueden reducir estas imperfecciones de la superficie en más de 50% mediante ajustes dinámicos de velocidades y velocidades de alimentación en respuesta a la vibración detectada.
Un refrigerante deficiente se puede clasificar en la incapacidad de disipar el calor, eliminar virutas o lubricar. Los estudios indican que 25% del rendimiento de molienda puede explicarse por la limpieza del refrigerante a través del empaquetado de filtros y sistemas avanzados de suministro de refrigerante. Los sensores que permiten IoT para monitorear el caudal, la temperatura y el nivel de contaminación están ganando popularidad rápidamente en las industrias para orquestar un rendimiento óptimo.
Las industrias manufactureras eventualmente tomarán el camino de lograr una mayor eficiencia y disponibilidad y al mismo tiempo mantener la calidad de la producción. Para ello, aprovechan acuerdos operativos sólidos y soluciones tecnológicas avanzadas que abordan problemas genéricos en las rectificadoras. El diagnóstico en tiempo real, la automatización adaptativa y el mantenimiento predictivo mejoran continuamente, aumentando así los niveles de eficiencia y confiabilidad de la industria.
Cómo solucionar problemas con las amoladoras de superficies
Verifique si hay problemas de configuración
Asegúrese de que la amoladora de superficie esté instalada sobre una base de concreto libre de vibraciones. Por último, verifique que la base de la máquina esté nivelada y alineada correctamente. La desalineación dará como resultado un rectificado desigual y una precisión reducida del acabado de las piezas. Compruebe que la muela esté montada de forma adecuada y segura, con ella también equilibrada, para reducir cualquier vibración o vibración durante el funcionamiento.
Inspeccionar la rueda
Un ejercicio escolar sería inspeccionar la muela abrasiva en busca de desgaste, daño o contaminación. Reemplácela si está excesivamente desgastada o agrietada. El apósito de la rueda debe realizarse a intervalos estrictos para mantener la rueda afilada y libre de cualquier acumulación de residuos que pueda obstaculizar el buen contacto con la pieza de trabajo.
Se analizan los materiales de las piezas y parámetros
Se comprueba la compatibilidad de las especificaciones del material de la pieza de trabajo con el tipo de muela abrasiva. Una coincidencia incompatible puede provocar un desgaste excesivo o una mala calidad del rectificado. También se tiene en cuenta la velocidad y las velocidades de avance de la máquina para garantizar que se ajusten a las propiedades de la pieza de trabajo y a la capacidad de la rueda para evitar el sobrecalentamiento o marcas de rectificado irregulares.
Verifique el flujo de refrigerante
Verifique el rendimiento del sistema de refrigeración de la máquina. La disipación de calor a través del refrigerante es esencial para reducir la distorsión térmica en la superficie de la pieza de trabajo. Busque obstrucciones o cualquier signo de fuga o nivel de refrigerante insuficiente, ya que pueden dificultar la disipación de calor y provocar daños térmicos.
Verifique los componentes de la máquina
Busque cualquier signo de desgaste y desalineación que probablemente pueda haber en cualquier componente mecánico, como cojinetes, husillos y guías. Los componentes dañados y desgastados reducirán la precisión de la máquina y afectarán el acabado de la superficie. Además, la lubricación regular y un programa de mantenimiento evitarán problemas futuros.
Hacer uso de la tecnología de diagnóstico
Implementar herramientas de diagnóstico en tiempo real para analizar niveles de vibración dinámica, cambios de temperatura y desgaste de las ruedas. Estos sistemas de diagnóstico avanzados son capaces de retroalimentar las condiciones de la máquina para permitir la posibilidad de ajuste antes de que ocurra una falla crítica.
Cuando los operadores siguen sistemáticamente estos pasos y tienen tecnologías de diagnóstico a mano, los problemas de las amoladoras de superficies se pueden abordar de manera eficiente, lo que definitivamente mejorará la confiabilidad operativa, aumentará la vida útil de la máquina y generará consistencias en la producción de calidad.
Técnicas avanzadas para ampliar la vida útil de la máquina
Actualización de muelas abrasivas para mayor eficiencia
La elección de muelas abrasivas es imperativa para aumentar la eficiencia y la precisión en las rectificadoras de superficies. Cuando se actualicen a las últimas tecnologías de muelas abrasivas de unión vitrificada CBN o abrasivos de diamante, los operadores tendrán el mayor rendimiento de corte posible con una tasa de desgaste esperada reducida. Permiten que las ruedas resistan el calor y brindan una eliminación más rápida del material y un mejor acabado, lo que otorga más producción a los operadores y minimiza el tiempo de inactividad. Por otro lado, las técnicas de equilibrio y rectificado han evolucionado para garantizar que las ruedas funcionen uniformemente y vibren muy poco, lo que en última instancia extiende la vida útil de las ruedas y de la máquina.
Al intentar una actualización, las consideraciones que me vienen a la mente son el material procesado, la capacidad operativa de las máquinas y la calidad del acabado que se busca. Según conocimientos recientes de los informes de los motores de búsqueda, una pregunta profesional ampliamente formulada es “cómo se pueden optimizar las operaciones de molienda en materiales más duros y minimizar el tiempo del ciclo”. Para cumplir estrictamente con esto, se deben seleccionar ruedas de alto rendimiento para la necesidad particular junto con una rutina de mantenimiento adecuada. Además, el empleo de instrumentos de diagnóstico ayudará a mejorar el proceso al determinar el patrón de degradación y, por lo tanto, permitirá optimizar el tiempo de reemplazo.
Realización de calibración regular
La implementación de calibraciones periódicas es clave para lograr un rendimiento constante deseado, especialmente cuando se trabaja con materiales más duros. Los datos de los motores de búsqueda indican que los profesionales suelen buscar asesoramiento para prolongar la vida útil de la herramienta y obtener la máxima eficiencia. Abordar la calibración ayudaría a mantener la precisión de la máquina de sus componentes clave, a saber, husillos y muelas abrasivas, con desviaciones de tiempo que se introducen debido a tensión o desgaste operativo. Las herramientas de diagnóstico avanzadas, como los sistemas de alineación láser o los sensores de monitoreo en línea, cuando se usan junto con ajustes de la máquina, disminuyen las desviaciones a un nivel mínimo, optimizan el acabado de la superficie y estabilizan todo el proceso; Posteriormente, la integración de estos programas de evaluación y corrección en visitas de mantenimiento de rutina permite que el equipo funcione a cierta altura establecida por la fabricación moderna, reduciendo en adelante el tiempo de inactividad de la máquina y promoviendo la mejor productividad.
Mejores prácticas en el manejo de piezas de trabajo
El manejo de las piezas de trabajo es muy crucial para un entorno de producción fluido. Algunas de las mejores prácticas que se utilizarán para minimizar los defectos y maximizar la productividad con la ayuda de avances tecnológicos son las siguientes:
Diseño Ergonómico y Automatización
Los sistemas de manipulación de piezas de trabajo deben tener características ergonómicas para mejorar su comodidad y así reducir la fatiga. Los sistemas de transferencia autónomos, generalmente brazos robóticos o sistemas transportadores con sensores, garantizan la precisión y al mismo tiempo mantienen el desgaste de las piezas de trabajo al mínimo. Como sugiere la evolución de los datos de Robotics.org de 2023, la automatización en el manejo de piezas de trabajo reduce el tiempo del ciclo hasta en 30% y reduce en gran medida los errores humanos.
Soluciones de manipulación específicas de materiales
Se necesitan métodos de manipulación especiales con diferentes materiales para evitar que se rompan o estropeen. Por ejemplo, las piezas de trabajo frágiles, como cerámicas o metales delgados, se beneficiarían de pinzas al vacío o métodos electrostáticos. El acolchado o los revestimientos de las abrazaderas y accesorios ayudarían a suavizar cualquier efecto adverso en el acabado de la superficie, reduciendo en última instancia las tasas de desechos en aproximadamente 15%, como informaron recientemente estudios de fabricación.
Monitoreo y análisis en tiempo real
Las tecnologías de la Industria 4.0 que incluyen redes de sensores basadas en IoT proporcionan datos en tiempo real sobre el estado de las piezas que se manipulan. Los sistemas podrían identificar escenarios de mal funcionamiento de, por ejemplo, altas vibraciones, desalineación o sobrecarga para que sean posibles acciones correctivas inmediatas. Durante un estudio de caso, Siemens ha establecido que el inicio del análisis en tiempo real ha contribuido a reducir las tasas de defectos en 22% en un entorno de mecanizado de precisión.
Procedimientos operativos estandarizados
Para estandarizar la manipulación, se debe buscar la mayor uniformidad posible. Los SOP deben especificar la forma exacta de levantar, transferir y almacenar cada pieza de trabajo. El Instituto de Fabricación ha descubierto que el cumplimiento ESTRICTO de los SOP establecidos puede conducir a un aumento de 25% en la eficiencia a lo largo de la línea de producción.
Mantenimiento Preventivo de Equipos de Manipulación
Dichos equipos necesitan contar con mantenimiento preventivo para evitar averías inesperadas. Los mecanismos de mantenimiento preventivo pueden incluir lubricar piezas móviles, calibrar sistemas robóticos o inspeccionar el estado de los componentes neumáticos. Los estudios de investigación han encontrado que dicho mantenimiento reduce el tiempo de inactividad en un promedio de 40%.
Formación y desarrollo de habilidades
Una formación adecuada garantizará que los operadores tengan el conocimiento y la conciencia correctos sobre el manejo de piezas de trabajo. Dicha formación deberá incluir módulos avanzados con aprendizaje basado en simulación para que el personal se adapte a los sistemas de manipulación modernos con menos incidencias y pérdidas de materiales.
Impacto de las mejores prácticas: Estas prácticas detalladas y respaldadas por datos permiten a los fabricantes desarrollar procesos superiores de entrega de piezas de trabajo hacia las demandas de las industrias impulsadas por la precisión y producir resultados de alta calidad de manera consistente.
Preguntas frecuentes
¿cómo inspeccionar su máquina rectificadora de superficies con regularidad?
¿cuáles son los pasos principales al lubricar una amoladora de superficies?
¿cuáles son los pasos importantes para lubricar una amoladora de superficies?
¿qué debemos tener en cuenta en el sistema de refrigeración de una rectificadora?
¿por qué es importante el mantenimiento de rutina para las amoladoras de superficies?
Fuentes de referencia
PRECAUCIONES DE SEGURIDAD PARA RECTIFICADORAS
Fuente: Universidad Carnegie Mellon
Este documento proporciona precauciones de seguridad detalladas y pautas operativas para rectificadoras.
Normas de seguridad de mantenimiento mecánico
Fuente: Universidad del Oeste de Illinois
Cubre reglas generales de seguridad de mantenimiento mecánico, incluido el uso de herramientas eléctricas.
Esmerilado y Pulido Mecánico
Fuente: Universidad Purdue
Analiza las técnicas de esmerilado y pulido, enfatizando la limpieza y la preparación.
Lista de verificación para amoladoras de equipos de ruedas abrasivas
Fuente: Ciudad de Cottonwood, AZ
Proporciona una lista de verificación para el mantenimiento de amoladoras de equipos de muelas abrasivas.
Guía de rehabilitación de pavimentos de hormigón para molienda de diamantes
Fuente: Administración Federal de Carreteras
Ofrece pautas técnicas para el rectificado con diamante en el mantenimiento de pavimentos de concreto.



