














Seit Sloting CNC Maschinen haben die Fertigungsindustrie überschwemmt, sie sind dazu gekommen, Genauigkeit zu bieten, so OK und Effizienz so groß, während sie Schlüsselwege, Rillen und wunderbare Details in einer breiten Palette von Materialien bieten Von der Luft - und Raumfahrt über die Automobilindustrie bis hin zu Industriemaschinen ist das Wissen um diesen Maschinentyp entscheidend für die Verbesserung der eigenen Fertigungsprozesse und im Gegenzug für die Verbesserung der Produktqualität Dieser Artikel bietet einen Überblick darüber, was Slotting CNC-Maschinen sind, wie sie funktionieren und welche verschiedenen Anwendungen sie in verschiedenen Branchen bedienen. Letztendlich werden Sie ein umfassendes Verständnis dafür erlangen, warum diese Maschinen in der heutigen Fertigung entscheidend sind und wie sie Ihre Projekte auf ein neues Niveau heben können Bleiben Sie dran, während wir die Merkmale und Vorteile der Slotting CNC-Technologie erkunden.
Einführung in Slotting CNC
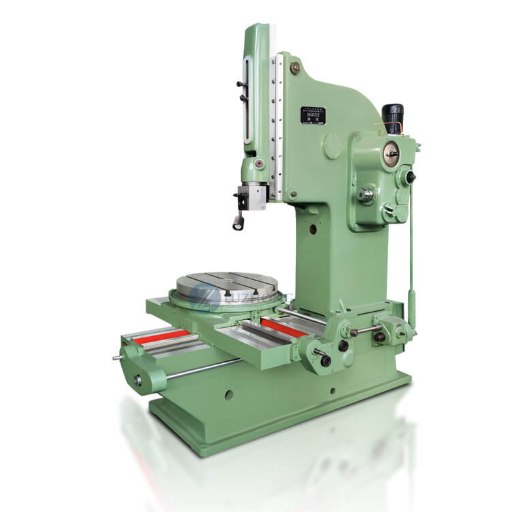
A Schlitzmaschine Verwendet spezielle Schneidwerkzeuge, um Schlitze, Rillen und Keilnuten in Metall, Holz oder Kunststoff zu schneiden Diese Maschinen nutzen CNC-Technologie, um den Schneidprozess zu automatisieren und zu lenken, und erreichen so ein hohes Maß an Genauigkeit und Konsistenz. Ihr Hauptzweck besteht darin, Designs oder Formen zu schneiden, die zu kompliziert sind, um manuell fertiggestellt zu werden. Die CNC-Schlitzmaschine findet ihre Anwendung in der Automobil-, Luft- und Raumfahrt- und Fertigungsindustrie aufgrund ihrer Effizienz bei der präzisen Handhabung komplexer Aufgaben.
Definition von CNC-Slotting
Der Begriff CNC-Schlitz bezeichnet den Prozess der Formung von Schlitzen, Nuten oder anderen komplexen Geometrien in Arbeitsmaterialien mittels computergestützter numerischer Steuerung mit äußerster Präzision Normalerweise handelt es sich bei dem Schlitzprozess um ein vertikal hin - und hergehendes Werkzeug, das Material aus einem definierten Bereich eines Werkstücks entfernt Diese Maschinen sind ideal, wenn höchste Genauigkeit und Wiederholbarkeit erforderlich sind, was sie zu einer der Säulen der modernen Fertigungsindustrie macht.
Hochnest CNC-Spielautomaten verfügen über automatisierte Programmierung, Echtzeitüberwachung und Mehrachsensteuerung. Mit einer Positionsgenauigkeit von nur 0,0004 Zoll stellen diese Maschinen beispielsweise sicher, dass detaillierte Designs nach genauen Spezifikationen erstellt werden. Solche Maschinen finden Anwendung beim Falten von Getriebekomponenten im Automobilsektor, bei der Herstellung hochspezialisierter Teile im Luft- und Raumfahrtbereich und bei der Herstellung von Industrieanlagen.
Nach Branchendaten ist zu beobachten, dass CNC-Schlitzmaschinen die Produktivität steigern und die Produktionszeit unter bestimmten Umständen um bis zu 401TP10 T reduzieren können, verglichen mit manueller Arbeit Diese Maschinen sind mit verschiedenen Materialien kompatibel, darunter Stahl, Titan, Aluminium und einige Kunststoffe, was Vielseitigkeit für vielfältige Produktionsanforderungen bietet Die Einbeziehung von Automatisierungs- und Präzisionstechniken stellt sicher, dass die Ergebnisse immer den gewünschten entsprechen, wodurch CNC-Schlitzing in der Bearbeitungsindustrie zum Synonym für Qualität und Effizienz wird.
Vergleich von CNC- und herkömmlichen Schlitzmaschinen

| Aspekt | CNC-Slotting-Maschinen | Traditionelle Schlitzmaschinen |
|---|---|---|
| Präzision | Unglaubliche Präzision mit Toleranzen von Hundertstel bis Tausendstel Zoll | Hängt von den Fähigkeiten des Bedieners bei manuellen Manipulationen ab |
| Konsistenz | Hochkonsistente Ergebnisse mit minimalen Fehlern | Inkonsistent bei der Handhabung komplexer Designs |
| Produktionsgeschwindigkeit | 30-50% schneller für komplizierte Schnitte | Langsamerer Produktionsprozess |
| Vielseitigkeit | Programmierbar für komplexe Geometrien und verschiedene Materialien | Begrenzte Funktionen, erfordert manuelle Anpassungen |
| Anfangskosten | Höhere Vorabinvestitionen | Niedrigere Anfangskosten |
| Langfristige Kosten | Geringer durch reduzierte Arbeits - und Materialverschwendung | Höher aufgrund von Wartungs- und qualifizierten Bedienungsanforderungen |
CNC-Spielautomaten und herkömmliche Spielautomaten weisen erhebliche Unterschiede in Bezug auf Qualität, Effizienz und Vielseitigkeit auf CNC-Spielautomaten beispielsweise verwenden computergesteuerte Systeme, um mit unglaublicher Präzision und Detailgenauigkeit von einigen Hundertstel bis hin zu einem Tausendstel Zoll Toleranz zu schneiden Solche akzeptablen Toleranzen stellen sicher, dass das typische Bauteil strenge Spezifikationen erfüllt, wodurch Schnittfehler minimiert und Materialverschwendung vermieden werden.
Typische Spielautomaten hingegen basieren in erster Linie auf der Fähigkeit des Bedieners, mit manuellen Manipulationen zu arbeiten. Solche Maschinen eignen sich am besten für Low-Budget- oder unkomplizierte Operationen, werden jedoch bei der Handhabung komplexer Designs oder bei sehr engen Produktionszeiträumen inkonsistent. Der CNC beispielsweise benötigt nur einen Bruchteil der Zeit, um komplizierte Schnitte durchzuführen, die, wenn sie durch manuelles Schlitzen durchgeführt wurden, den Produktionsprozess um etwa 30-501 TP10T hätten steigern sollen.
Hier ist ein weiterer wesentlicher Unterschied in der Vielseitigkeit CNC-Schlitzmaschinen sind programmierbar und können für komplexe Geometrien, sich wiederholende Operationen und Arbeiten mit verschiedenen Materialien wie gehärteten Stählen oder Legierungen verwendet werden Im Gegensatz dazu haben herkömmliche Schlitzmaschinen begrenzte Fähigkeiten und erfordern oft manuelle Anpassungen oder Änderungen, um neue Vorgänge zu ermöglichen Darüber hinaus haben CNC-Maschinen den zusätzlichen Vorteil, dass sie in CAD/CAM integriert werden, wodurch der Prozessablauf von der Konstruktion zur Produktion viel reibungsloser wird.
Für Branchen, die Präzision, Leistung und Effizienz anstreben, sind CNC-Slotter die ultimative Lösung. Traditionell werden diese Maschinen für individuelle Anwendungen eingesetzt; Sie werden jedoch zunehmend veraltet, da sich die automatisierten CNC-Maschinen in ihrer Vielseitigkeit entwickeln.
Anwendungen des Slottings in der Fertigung
Aufgrund ihrer Vielseitigkeit und Präzision werden Slotting-Maschinen, insbesondere CNC-Slotter, in einer Vielzahl von Fertigungsanwendungen eingesetzt. Eine weitere häufige Anwendung findet in der Automobilindustrie statt, wo Slotting-Maschinen zur Herstellung interner Keilnuten, Keilnuten oder Schlitze in Zahnrädern verwendet werden. Diese Komponenten sind entscheidend für den reibungslosen und zuverlässigen Betrieb von Fahrzeugübertragungssystemen. Daher erfüllen CNC-Slotter ihre Arbeit genau und konsistent, wodurch Materialverschwendung minimiert und Produktionszeit gespart wird.
Die technische Fertigung stellt ein weiteres riesiges Anwendungsgebiet dar Flugzeugkomponenten erfordern typischerweise sehr komplexe Nuten und Profile, die Spielautomaten problemlos für Turbinenscheiben und Motorteile herstellen können Bei solch strengen Anforderungen an die Leistungsqualität gibt es in der Branche keinen Raum für Fehler; Daher stellt ein fortschrittliches CNC-System sicher, dass seine Teile strenge Qualitätsstandards erfüllen.
Der Energiesektor ist ebenfalls auf das Slotting ausgerichtet, was besonders für Elektromotoren und Generatoren relevant ist Rotor - und Statorkomponenten werden in komplizierten Konstruktionen hergestellt, die den effizienten Betrieb der Energieerzeugung und - übertragung erleichtern CNC-getriebene moderne Systeme haben die Produktionsgeschwindigkeit erhöht und die Lebensdauer dieser Komponenten verkürzt.
Schlüsselindustrien, die CNC-Slotting verwenden:
- Automobil: Getriebekomponenten, Zahnräder, Keilnuten
- Luft - und Raumfahrt: Turbinenscheiben, Motorteile, komplexe Profile
- Energie: Motorrotoren, Generatorstatoren
- Industriemaschinen: Verschiedene Präzisionskomponenten
Andererseits steht der weltweite Markt für Spielautomaten nach jüngsten Branchenberichten für ein deutliches Wachstum in naher Zukunft bereit, angetrieben durch die zunehmende Einführung automatisierter Bearbeitungstechnologien CNC-Slotter stoßen zusammen mit 3 D-Modellierungssoftware und anderen fortschrittlichen Werkzeugen weiter an die Grenzen der Diamant-Präzisionsbearbeitung in allen Branchen, ein solches Wachstum spricht von der zunehmenden Abhängigkeit moderner Fertigungsprozesse von dieser Technologie.
Komponenten einer CNC-Slotting-Maschine
Ein großer, schwerer Stahlrahmen, der die gesamte Maschine zusammenhält und für Stabilität im Betrieb sorgt.
Hält das Schneidwerkzeug und bewegt es auf und ab, um Schlitze präzise zu schneiden.
Ein Tisch, auf dem das Werkstück sicher zur Bearbeitung eingespannt wird.
Die computergestützte Einheit, die den Maschinenbetrieb gemäß programmierten Anweisungen steuert und automatisiert.
Glatte Spuren, die die Bewegungen des Werkzeugkopfes präzise und konsistent führen.
Treibt die Bewegung des Werkzeugs an und sorgt für den reibungslosen Betrieb der Maschine.
Es reduziert Reibung und Verschleiß an den beweglichen Teilen der Maschine, was zu einer besseren Leistung und Lebensdauer führt.
Schlüsselteile der Maschine
CNC-Controller
Der CNC-Controller dient als Gehirn der CNC-Maschine, der komplexe Anweisungen in mechanische Bewegung umwandelt Moderne Controller sind mit hochentwickelten Algorithmen ausgestattet, um die Präzision zu erhöhen, Bearbeitungsfehler zu minimieren und den mehrachsigen Betrieb zu ermöglichen Viele Systeme sind jetzt IoT-fähig, was eine Fernüberwachung und Diagnose ermöglicht Die besten CNC-Controller können bis zu 2.000 Programmblöcke pro Sekunde verarbeiten, was zu einer erheblichen Beschleunigung der Hochgeschwindigkeitsbearbeitungsvorgänge führt.
Fahrbahnen
Um eine präzise und stabile lineare Bewegung des Werkzeugkopfes während des Betriebs zu erhalten, müssen Führungsbahnen in Betracht gezogen werden Führungen werden im Allgemeinen aus Materialien wie gehärtetem Stahl hergestellt, die Vibrationen und Ungenauigkeiten im Bearbeitungsprozess wesentlich reduzieren Lineare Bewegungsführungen werden bei fast allen modernen Maschinen verwendet Sie haben einen niedrigeren Reibungskoeffizienten und können bis zu 301TP10 T mehr Last tragen als herkömmliche Gleitführungen, gut versorgt halten die Maschinen unter Verschleiß-und-Reiß-Umständen eine längere Zeit durch.
Motor
Der Motor sorgt für die Bewegungen der CNC-Maschine, während die Verbesserungen auf einen reduzierten Energieverbrauch und eine erhöhte Drehmomentabgabe der Motoren ausgelegt sind Servomotoren werden häufig in CNC-Maschinen eingesetzt und ermöglichen eine präzise Steuerung von Drehzahl und Positionierung. Es gibt fortschrittliche Motoren, die sich mit Drehzahlen über 20.000 Drehzahlen drehen und so eine schnelle und sehr detaillierte Bearbeitung ermöglichen. Darüber hinaus können diese Motoren gleichermaßen in regenerativen Bremssystemen eingesetzt werden, wo der Energieverbrauch durch Nutzung der beim Bremsen erzeugten Wärme reduziert wird.
Schmiersystem
Ein einfaches Schmiersystem leistet gute Arbeit, um Verschleiß zu minimieren, Reibung zu verringern und die Überhitzung seiner beweglichen Komponenten zu verhindern Das automatische Schmiersystem hat die Oberhand gewonnen, kritische Zonen mit präziser Kontrolle der aufgebrachten Schmierstoffmenge zu erreichen Erfolgreiche Schmierung kann die Wartungskosten um 301TP10 T senken und die Lebensdauer der angegebenen Maschinen um mehrere Jahre verlängern Umweltfreundliche Schmierstoffformulierungen tendieren nun, wann immer möglich, in Richtung der Förderung der ökologischen Nachhaltigkeit.
Rolle der Tools beim CNC-Slotting
Die Werkzeuge sind von entscheidender Bedeutung, wenn es um die Effizienz und Präzision des CNC-Schlitzens geht Die Auswahl der Werkzeuge wird die Qualität der bearbeiteten Schlitze, die Produktionsrate und die Fähigkeit, Verschleiß standzuhalten bestimmen CNC-Schlitzwerkzeuge werden in der Regel aus HSS und Wolframcarbid hergestellt, Materialien, die die beste Haltbarkeit und Verschleißfestigkeit bieten Die Chancen, dass Wolframcarbidwerkzeuge in arbeitsintensiven Anwendungen eingesetzt werden, sind aufgrund ihrer drei - bis fünfmal längeren Werkzeuglebensdauer im Vergleich zu HSS-Werkzeugen höher, was zu einem hohen Grad an Kosteneffizienz beim Einsatz in Hochvolumenbetrieben führt.
Die Werkzeuggeometrie spielt eine entscheidende Rolle bei der Minimierung der Schneidkräfte und der Erzielung einer glatten Oberflächenbeschaffenheit Verbesserungen bei modernen Beschichtungstechniken, wie Titannitrid (TiN) - Beschichtung und diamantähnlicher Kohlenstoff (DLC) - Beschichtung, sorgen für eine höhere Härte und thermische Beständigkeit der Werkzeuge, was zu einer Erhöhung der Werkzeuglebensdauer um ca. 501TP10 T führt Diese Beschichtungen ermöglichen die effiziente Dispersion der bei der Hochgeschwindigkeitsbearbeitung erzeugten Wärme und verringern die Reibung zwischen Werkzeug und Werkstück.
Eine Verkürzung der Fertigungszeiten um 201TP10 T kann durch den Einsatz der besten Werkzeugstrategien erreicht werden, wie z. B. die dynamische Lagerentfernung mit Chip-Evakuierungssystemen, die den Verschleiß von Werkzeugen und der Maschine minimieren. Für eine optimale Produktivität nutzen Hersteller häufig fortschrittliche Werkzeuge mit CNC-Software-Upgrades, die adaptive Bearbeitungsmethoden integrieren und unter verschiedenen Materialbedingungen extreme Genauigkeit ermöglichen.
In Verbindung mit Überlegungen zu Werkzeugmaterial, Geometrie und Beschichtung haben moderne Bearbeitungsstrategien das CNC-Schlitzverfahren verändert. Diese Fortschritte tragen dazu bei, industrielle Anwendungen im Vergleich weitaus genauer, schneller in Ausfallzeiten und kosteneffizienter zu machen.
Verständnis der Geometrie von Schlitzwerkzeugen
Die Geometrie eines Schlitzwerkzeugs ist im Wesentlichen der Parameter, der die Schneidleistung auf die effektivste Weise bestimmt Als notwendig erachtete Konstruktionsmerkmale gelten der Spanwinkel des Werkzeugs, der Entlastungswinkel des Werkzeugs und die Form der Schneidkante Diese Merkmale tragen zur effizienten Materialentfernung des Werkzeugs bei und minimieren gleichzeitig dessen Verschleiß und Wärmeentwicklung während der Bearbeitungsvorgänge.
Positive Spanwinkel für Schlitzwerkzeuge reduzieren beispielsweise die Schnittkräfte. Diese wären bei der Arbeit mit weichen Materialien wie Aluminium oder Kunststoffen von Vorteil. Werkzeuge mit neutralen oder negativen Spanwinkeln eignen sich hingegen am besten für härtere Materialien, bei denen Festigkeit und Haltbarkeit an der Schneidkante im Vordergrund stehen.
Die Anzahl der Rillen ist ein weiterer kritischer Parameter Weniger Rillen ermöglichen eine sanftere Chip-Evakuierung und sind die bevorzugte Wahl für tiefes Schlitzen Umgekehrt verbessern mehr Rillen die Oberflächenbeschaffenheit und Stabilität, erfordern jedoch eine Kühlmittelanwendung, um zu verhindern, dass Späne verstopfen.
Die Daten deuten darauf hin, dass die auf Hartmetallwerkzeuge aufgetragene Beschichtung ihnen eine Schneideffizienz und Haltbarkeit bietet, die bis zu 501 TP10 T höher ist als die, die unbeschichtete bei der Hochgeschwindigkeitsbearbeitung aufweist. Die Beschichtungen aus Titannitrid (TiN) oder Aluminiumtitannitrid (AlTiN) bieten eine erhöhte Beständigkeit gegen Hitze- und Verschleißprozesse; Daher wird die Beschichtung dieser Materialien für Anwendungen mit hohen Temperaturen oder komplexen Substanzen bevorzugt.
Durch die Kombination modernster Designgeometrien mit Hochleistungsbeschichtungen bieten moderne Schlitzwerkzeuge hervorragende Präzision, längere Werkzeuglebensdauer und geringere Bearbeitungskosten in allen wichtigen Industriesektoren. Ein grundlegendes Verständnis ihrer Typen würde es den Herstellern ermöglichen, Werkzeuge auszuwählen, die für eine bestimmte Anwendung und Art des Materials geeignet sind.
Betriebsparameter im CNC-Slotting
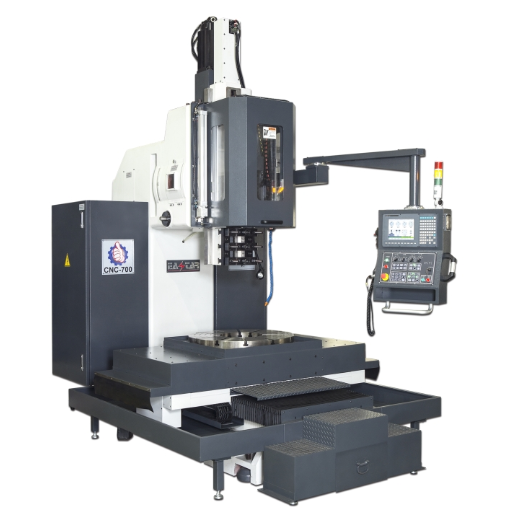
- Schnittgeschwindigkeit: Dies bezieht sich auf die Geschwindigkeit, mit der sich das Werkzeug bewegt und durch verschiedene Materialien schneidet, was sowohl die Oberflächenbeschaffenheit als auch den Werkzeugverschleiß beeinflusst. Die Wahl einer geeigneten Schnittgeschwindigkeit, basierend auf der Härte und Art der am Bearbeitungsprozess beteiligten Materialien, ist von wesentlicher Bedeutung.
- Futterrate: Dies ist die Strecke, um die das Werkzeug für eine Umdrehung der Maschine vorgeschoben wird Eine richtige Vorschubgeschwindigkeit würde Material effizient entfernen, ohne dass die Genauigkeit in Form oder Größe beeinträchtigt würde.
- Schnitttiefe: Die Schnitttiefe bezieht sich auf die Eingriffstiefe zwischen Werkzeug und Arbeitsmaterial, die Genauigkeit und Stabilität der Bearbeitung werden durch diesen Parameter beeinflusst. Für feinere Oberflächen werden kleinere Tiefenschnitte vorgenommen.
- Werkzeugauswahl: Die Auswahl der richtigen Werkzeuggeometrie und Beschichtung für ein Material/eine Anwendung sollte die besten Ergebnisse liefern.
- Kühlmittelverwendung: Durch den richtigen Einsatz von Kühlmitteln wird die beim Schneidvorgang entstehende Wärme reduziert, wodurch die Lebensdauer des Werkzeugs verlängert und Materialverformungen verhindert werden.
Bei richtiger Anpassung gewährleisten diese Parameter langlebige, genaue und kostengünstige CNC-Schlitzvorgänge.
Tiefe der Schnittüberlegungen
Die Schnitttiefe während der CNC-Bearbeitung gilt als wesentlicher Parameter, der die Bearbeitungseffizienz, die Oberflächenbeschaffenheit und die Werkzeuglebensdauer bestimmt. Bei der Auswahl einer geeigneten Schnitttiefe müssen mehrere Faktoren berücksichtigt werden, darunter der Materialtyp des Werkstücks, die Festigkeit des Fräsers, die Steifigkeit der Werkzeugmaschine und die Schnittgeschwindigkeit. Typischerweise wird bei der Endbearbeitung eine geringere Schnitttiefe verwendet, um eine gute Oberflächenbeschaffenheit zu erreichen, während beim Vorziehen eine größere Schnitttiefe verwendet wird, um schnellere Materialabtragsraten zu erreichen.
Es wurde festgestellt, dass bei härteren Materialien wie Titanlegierungen Schnitttiefen zwischen 0,5 und 1 mm wirksam sind, um den Werkzeugverschleiß gering zu halten und die Präzision aufrechtzuerhalten Umgekehrt ermöglichen weichere Materialien wie Aluminium tiefere Schnitte und können sogar bis zu 5 mm betragen, ohne die Lebensdauer des Werkzeugs oder die Oberflächenbeschaffenheit zu beeinträchtigen. Darüber hinaus kann aggressives Schneiden mit modernen Schneidwerkzeugen mit fortschrittlichen Beschichtungen und optimierten Schneidgeometrien wirksam bekämpft werden, wodurch die Bearbeitungszeit verkürzt wird.
Bei der Optimierung der Leistung kann man in Erwägung ziehen, die Schnitttiefe mit anderen Parametern, z.B. Vorschubgeschwindigkeit und Spindelgeschwindigkeit, in Einklang zu bringen, je größer die Schnitttiefe, desto größer werden die Schnittkräfte, Vibrationen und die Wärmeerzeugung, die schließlich zum Versagen der Werkzeuge oder zu einer schlechten Oberflächenbeschaffenheit des bearbeiteten Teils führen werden, andererseits verlängert sich die Schnitttiefe bei zu geringer Schnitttiefe die Bearbeitungszykluszeit, wodurch die Produktivität verringert wird Den Bedienern wird empfohlen, die Schnittbedingungen regelmäßig zu überprüfen und verfügbare Simulationswerkzeuge zu ihrer Optimierung zu nutzen, wodurch bessere Ergebnisse erzielt werden.
Futterrate und ihre Auswirkungen auf die Leistung
Der Parameter namens Vorschubgeschwindigkeit ist die Geschwindigkeit, mit der das Schneidwerkzeug in das Material vordringt, und er ist sehr wichtig im Hinblick auf die Bearbeitungseffizienz und die Qualität des Betriebs, bei ausreichender Optimierung sorgt die Vorschubgeschwindigkeit für eine reibungslose Materialentfernung bei gleichzeitiger Verlängerung der Werkzeuglebensdauer Eine hohe Vorschubgeschwindigkeit kann jedoch die Oberflächenbeschaffenheit beeinträchtigen; übermäßige Abnutzung der Schneidwerkzeuge kann auftreten; und selbst der Materialfluss kann durch Überlastung beschädigt werden Umgekehrt wird bei zu niedriger Vorschubgeschwindigkeit die Feuchtigkeitsentfernung spärlich sein, was zu einer Verringerung der Produktivität aufgrund des verlängerten Bearbeitungszyklus führt.
Jüngsten Daten zufolge hat die Vorschubgeschwindigkeit, wenn sie gegen andere Variablen wie Kaffee, Materialtyp und Bearbeitungsbedingungen abgewogen wird, einen erheblichen Einfluss auf die Produktion. Für die Aluminiumbearbeitung ist es üblich, im Hochgeschwindigkeitsbetrieb Vorschubraten von 0,002 bis 0,005 Zoll pro Zahn zu verwenden, um die Präzision zu erhalten und gleichzeitig den Werkzeugverschleiß zu minimieren. Langsamere Vorschubraten im Bereich von 0,001 bis 0,003 Zoll pro Zahn werden häufig für härtere Materialien wie Edelstahl bevorzugt, um die Lebensdauer und Konsistenz des Werkzeugs aufrechtzuerhalten.
Des Weiteren sind moderne CNC-Maschinen heute mit dynamischen Steuerungssystemen ausgestattet, die die Vorschubgeschwindigkeit automatisch in Echtzeit anpassen, abhängig vom Werkzeugverschleißzustand, den vorherrschenden Schnittbedingungen und der Werkstückgeometrie. Eine solche Entwicklung verhindert Fehler und erhöht die Energieeffizienz, wodurch die Betriebskosten gesenkt werden Diese Werkzeuge sollten umfassend eingesetzt werden, während die Bearbeitungsparameter ständig überwacht werden, um bessere Ergebnisse zu erzielen.
Klemmen-Setup für optimales Slot
Um ein optimales Schlitzen zu erreichen, ist ein präziser Klemmaufbau erforderlich, um Vibrationen zu minimieren und Werkstückverformungen zu verhindern. Das Klemmsystem sollte unter gebührender Berücksichtigung der Art der Materialien und der Geometrie des Werkstücks ausgewählt werden. Beispielsweise eignen sich hydraulische und pneumatische Klemmen am besten für Materialien, die eine gleiche Druckverteilung erfordern, wohingegen mechanische Klemmen möglicherweise besser für Anwendungen geeignet sind, bei denen eine starre Unterstützung erforderlich ist, insbesondere für kleinere Werkstücke.
Die beste Konfiguration ist die Anordnung der Klemmung unter Berücksichtigung der Stabilität. Man kann die Klemmen so nah wie möglich an der Schneidzone halten, um die Durchbiegung zu minimieren und die Konsistenz der Schneidtiefe während des gesamten Schlitzvorgangs aufrechtzuerhalten. Eine Studie berichtet, dass eine unzureichende Klemmung die Bearbeitungsfehler um bis zu 30% erhöht. Daher muss das Werkstück sicher befestigt werden.
Überprüfen Sie außerdem, ob die Klemmen frei von Schmutz oder Beschädigungen sind, da Verunreinigungen unter hohen Schneidkräften zu unerwünschten Bewegungen des Stücks führen können Weiche Backen oder spezielle Klemmeinsätze sollten verwendet werden, um weiche Werkstücke zu schützen und gleichzeitig einen festen Halt zu bieten Regelmäßige Wartung führt zu einer erhöhten Lebensdauer der Klemmwerkzeuge und einer besseren Bearbeitungsqualität Der Aufwand für die richtige Einrichtung der Klemmen spart Zeit und Geld, insbesondere im Hinblick auf die Schlitzgenauigkeit und die Produktionsrate.
Vorteile von CNC-Slotting gegenüber traditionellen Methoden

Hauptvorteile
- Präzision und Konsistenz: CNC-Schlitzungen sind hochpräzise und wiederholbar und daher weniger fehleranfällig als manuelle Methoden.
- Effizienz und Geschwindigkeit: CNC-Maschinen bieten höhere Geschwindigkeiten und kürzere Rüstzeiten und steigern so die Gesamtproduktivität.
- Komplexe Geometrien: Mit CNC-Maschinen können komplizierte Designs und komplexe Schlitzaufgaben ausgeführt werden, die sonst nur schwer, wenn nicht gar unmöglich von Hand zu erledigen wären.
- Reduzierter Materialabfall: Eine höhere Präzision beim CNC-Schnitzen führt zu weniger Materialverschwendung, was sich in Kosteneinsparungen niederschlägt.
- Automatisierungspotenzial: Die Automatisierung wird durch das CNC-System erreicht, wodurch es kontinuierlich betrieben werden kann und dadurch der Handaufwand reduziert wird.
Aufgrund dieser Vorteile ist das CNC-Schlitzing zu einem entscheidenden Bestandteil der modernen Fertigung geworden.
Präzision und Genauigkeit bei der Bearbeitung
Präzision und Genauigkeit sind Schlüsselkomponenten moderner Bearbeitungsvorgänge, die sicherstellen, dass alle Teile so eng wie möglich innerhalb enger Maßtoleranzen bleiben und alle Leistungsspezifikationen erfüllen Je nach Anwendung erreichen CNC-Maschinen und andere fortschrittliche Bearbeitungssysteme Toleranzen von ±0,001 Zoll oder besser. Dieses Maß an Präzision ermöglicht die Herstellung komplizierter geometrischer Formen für verschiedene hochwertige Branchen, einschließlich der Herstellung von Luft- und Raumfahrt, Automobilen und medizinischen Geräten.
Eine Bearbeitung mit hoher Genauigkeit sorgt dafür, dass Bearbeitungsfehler minimiert werden, wodurch Materialverschwendung reduziert wird und sichergestellt wird, dass Teile in Baugruppen, vor allem in kritischen Branchen, richtig zusammenpassen In der Luft - und Raumfahrttechnik kann bereits ein leichter Fehler die Leistung erheblich beeinträchtigen oder potenzielle Sicherheitsrisiken mit sich bringen Zeitgenössische CNC-Maschinen verfügen über Sensoren und Rückkopplungssysteme, die die Bearbeitungsgenauigkeit während des gesamten Prozesses überwachen und aufrechterhalten.
Darüber hinaus reduziert die Automatisierung in der CNC-Bearbeitung menschliches Versagen und erleichtert die Wiederholung eines identischen Prozesses über mehrere Produktionsläufe hinweg. Branchenzahlen deuten auf eine Effizienzsteigerung von 301 TP10 T und eine Reduzierung der Produktionskosten aufgrund der maximierten Ressourcennutzung und geringeren Nacharbeitsraten bei der Präzisionsbearbeitung hin, im Gegensatz zur herkömmlichen Methode Diese Fortschritte zeigen einen stärkeren Fokus auf Präzision und Genauigkeit bei der Herstellung zuverlässiger Hochleistungskomponenten.
Effizienz und Produktionsgeschwindigkeit
Die Frage nach Produktivität und Effizienz wird von Branchen, die sich bemühen, den steigenden Anforderungen der Verbraucher gerecht zu werden und wettbewerbsfähig zu bleiben, stark gestellt CNC-Bearbeitung und Robotik haben neben anderen Technologien die Produktionsraten erheblich gesteigert und gleichzeitig hohe Qualitätsstandards beibehalten Diese Aufbauten in der fortgeschrittenen Robotik können 24 Stunden lang kontinuierlich arbeiten, wodurch Ausfallzeiten reduziert und der Produktionsdurchsatz insgesamt verbessert werden, so konnten beispielsweise automatisierte Systeme im Vergleich zu manuellen Operationen in Werksumgebungen einen Produktionsanstieg von bis zu 401TP10 T verzeichnen.
Darüber hinaus hat der Lean-Manufacturing-Setup die Arbeitsabläufe effizienter gemacht, was zu schnelleren Durchlaufzeiten führt. Produktionszyklen werden durch verschiedene Effizienzstrategien noch weiter beschleunigt, wie z. B. Just-in-Time-Bestandsverwaltung, die den Abfall reduziert. Daher behaupten Top-Hersteller, dass bis zu 251 TP10 T Kosteneinsparungen und eine Verkürzung der Vorlaufzeit um bis zu 501 TP10 T möglich seien. Daher zeigen solche Fortschritte das Potenzial für Technologie- und Prozessoptimierung, Produktionslandschaften auf globaler Ebene zu revolutionieren.
Entgratungsprozesse im CNC-Slotting
Innerhalb des CNC-Schlitzens sind Entgratungsprozesse entscheidend, um eine präzise Produktion aufrechtzuerhalten und sicherzustellen, dass das Bauteil seine beabsichtigte Funktion erfüllt Während der CNC-Bearbeitung können sich entlang der Kanten von Schlitzen und Schnitten Grate oder winzige Unregelmäßigkeiten bilden, die möglicherweise die Funktion und in einigen Fällen sogar die Sicherheit beeinträchtigen, wenn sie an den Teilen belassen werden Um dieses Problem anzugehen, wenden die Hersteller verschiedene Entgratungstechniken im CNC-Schlitz an.
Roboter und Spezialwerkzeuge erleichtern das gleichmäßige und effiziente Entfernen von Graten während des automatisierten Entgratungsprozesses, dadurch wird manuelle Arbeit minimiert Thermisches Entgraten, auch thermisches Energieverfahren genannt, ist eine Technik, die Verbrennung nutzt, um Grate aus unzugänglichen Bereichen komplizierter Schlitzkonstruktionen zu entfernen Forscher haben nachgewiesen, dass die Bearbeitungszeiten durch den Einsatz von thermischen Energieverfahren im Vergleich zu herkömmlichen Methoden um über 401TP10 T verbessert werden können, ebenso sorgt elektromechanisches Entgraten für Superpräzision und kann für empfindliche oder komplexe Stücke verwendet werden, für die die Einhaltung enger Toleranzen von entscheidender Bedeutung ist.
Die kryogene Entgratungsmethode erregt Aufmerksamkeit aufgrund ihrer hervorragenden Ergebnisse auf weicheren Materialien, wie Kunststoffen oder flexiblen Metallen Beim kryogenen Entgraten wird ein Werkstück extrem niedrigen Temperaturen ausgesetzt, wodurch die Grate spröde werden, so dass sie sich durch mechanisches Rühren leicht lösen lassen Jüngste Berichte deuten darauf hin, dass das Entgraten durch Einfrieren die Fehlerraten um bis zu 601TP10 T reduzieren kann, wodurch die Produktqualität verbessert und Materialverschwendung minimiert wird.
Das Verfahren für jede Entgratungstechnik hängt direkt vom verwendeten Material, der Komplexität des Schlitzes und der erforderlichen Genauigkeit ab. Verbesserungen bei CNC-Prozessen in Kombination mit neuen Entgratungstechniken ebnen den Weg für verbesserte Oberflächenveredelungen, höhere Produktivität und längere Lebensdauer von Maschinenkomponenten als Reaktion auf die wachsenden Bedürfnisse der Luft- und Raumfahrt-, Automobil- und medizinischen Fertigungsindustrie.
Trends in der CNC-Slotting-Technologie
Derzeit betonen Trends bei CNC-Schlitztechniken Automatisierung, Präzision und nachhaltige Maßnahmen Das Konzept der Automatisierung wurde von KI und maschinell lernenden Einheiten umfassend gefördert und ermöglicht es Maschinen, sich selbst zu korrigieren, Arbeitsabläufe zu optimieren und die Produktivität zu steigern Eine sehr moderne Sensor- und IoT-Integration kann Echtzeitüberwachung und vorausschauende Wartung ermöglichen und so Ausfallzeiten deutlich reduzieren. Präzision und Genauigkeit können die von Software und Maschine angebotenen Hochgeschwindigkeitsschneidfähigkeiten nutzen und komplizierte Designs ergänzen. Noch wichtiger wird es, Nachhaltigkeit durch den Einsatz umweltfreundlicher Maschinen und die Optimierung der Materialnutzung zu priorisieren, um Verschwendung zu minimieren. Alle diese Fortschritte zusammen ermöglichen es CNC-Schlitzern, eine der führenden innovativen Fertigungstechnologien zu bleiben.
Fazit und Zukunft des CNC-Slottings

CNC-Slotting entwickelt sich aufgrund des Bedarfs an höherer Präzision und Effizienz in verschiedenen Branchen weiter Seine Zukunft ist hauptsächlich auf Technologien wie KI-gestützte Programmierung, automatisierte Werkzeuganpassungen und Echtzeitüberwachungssysteme ausgerichtet, um den Werkzeugweg und seine Abweichungen vom eigentlichen Schneiden besser verfolgen zu können Diese würden zu bemerkenswert hoher Genauigkeit, schnelleren Produktionszyklen und geringeren Betriebskosten führen Außerdem wird die Integration nachhaltiger Methoden und materialeffizienter Techniken priorisiert, um den Anforderungen der Umwelt gerecht zu werden CNC-Slotting wird, wenn es mit diesen Fähigkeiten ausgestattet ist, ein wichtiger Fertigungsprozess bleiben, der die komplexen Herausforderungen der modernen Industrie bewältigen kann.
Letzte Gedanken zur Maschinenentwicklung
Nun, aus meiner Sicht waren die Transformationen in Maschinen geradezu bemerkenswert Die Konvergenz von fortschrittlichen Technologien, Hochgeschwindigkeitswerkzeugen, vorausschauender Wartung und Nachhaltigkeit hat die Fertigung revolutioniert Jede neue Erfindung baut auf der anderen auf, um effizientere, präzisere und umweltbewusstere Wege hervorzuhebenWir werden sicherlich sehen, wie diese Veränderungen den Rest der Zukunft prägen werden.
Referenzquellen
“Ein modulares Designkonzept zur Gestaltung zukünftiger drahtloser TSN-Lösungen” (2021)
“Ein flexibles Fertigungssystem auf der Grundlage virtueller Simulationstechnologie”
“Schätzung von Qualitätsindikatoren ökologischer thermoplastischer Fasermaterialien”
Häufig gestellte Fragen (FAQs)
Was ist eine CNC-Slotting-Maschine?
Mit dem Namen “computer numerical control slotting machine” impliziert seine Natur, wird es für die Bearbeitung von Schlitzen, Schlüsselbahnen, und andere Geometrien in einer Vielzahl von Materialien verwendet Es ist eine Werkzeugmaschine, die von einem Computer gesteuert wird, um genaue und sich wiederholende Operationen durchzuführen, die nur minimales menschliches Eingreifen erfordern.
Wo wird der CNC-Spielautomat angewendet?
Diese Maschinen werden in verschiedenen Bearbeitungsvorgängen eingesetzt, um Schlitze und Keilnuten in Eisen - und Nichteisenmaterialien unterschiedlicher Art zu erzeugen, sie erfordern die effiziente Herstellung mehrerer identischer Teile und werden im Allgemeinen in der Automobil, Luft - und Raumfahrtindustrie sowie in der Maschinenindustrie eingesetzt.
Wie erreicht der CNC-Schlitz die Hin- und Herbewegung?
Die Hin - und Herbewegung in CNC-Schlitzmaschinen beinhaltet ein Werkzeug, das sich entlang einer linearen Bahn hin und her bewegt und so eine einfache Spanabnahme und genaue Bearbeitung von Schlitzen erleichtert Programmierparameter für die gewünschte Schnitttiefe und Vorschubgeschwindigkeit steuern diese Bewegung.
Was sind die Werkzeugoptionen für CNC-Slotting?
Für CNC-Schlitzungen stehen zahlreiche Werkzeugoptionen zur Verfügung, darunter verschiedene Arten von Werkzeugen, die für bestimmte Anwendungen geeignet sind. Durch die Auswahl des geeigneten Werkzeugs basierend auf dem zu bearbeitenden Material und den angegebenen Spezifikationen wird eine hervorragende Oberflächenbeschaffenheit gewährleistet und Verschleiß während des Betriebs vermieden.
Wie führt CNC-Slotting zu mehr Produktivität?
Mit schnellerem Betrieb und seiner Fähigkeit, komplexe Formen und Größen schnell und genau herzustellen, ist die CNC-Schlitzmaschine hochproduktiv High-Tech-CNC-Schlitzmaschinen sind mit fortschrittlichen Funktionen ausgestattet, die es ihnen ermöglichen, Schneidparameter und Spanabtrag zu optimieren, zwei Aspekte, die bei der Chargenherstellung entscheidend sind.
Die Notwendigkeit der Programmierung zum Betrieb einer CNC-Slotting-Maschine:
Die Programmierung zum Betrieb einer CNC-Spielmaschine ist von Bedeutung, da sie die Bewegung jeder Komponente der Maschine steuert, einschließlich der Geschwindigkeit des Stößels und der Schnitttiefe. Eine benutzerfreundliche Schnittstelle ermöglicht es Maschinisten, die erforderlichen Spezifikationen einzugeben und das Programm schnell auszuführen.
Der letzte Endbearbeitungsvorgang des Entgratens im CNC-Schlitz entfernt die Grate oder scharfen Kanten, die auf bearbeiteten Schlitzen gebildet werden. Dadurch wird die Oberfläche wiederum mit der bestmöglichen Endbearbeitungsqualität versehen, was die Produktqualität verbessert und sie vor allem für eine sichere Montage oder Verwendung bereit macht.
Können CNC-Spielautomaten an spezifische Fertigungsanforderungen angepasst werden?
Ja, CNC-Spielautomaten sind hochgradig anpassungsfähig Sie können so konfiguriert werden, dass sie bestimmte Fertigungsanforderungen erfüllen, abhängig von Werkzeugoptionen, Programmierparametern und Betriebseinstellungen, unter Berücksichtigung des Materialbereichs und der Produktionsanforderungen für optimale Leistung.



