














Aktualisiert im Oktober 2026
Die Bearbeitung von Inconel ist schwierig, da konzentrierte Wärme, hohe Schneidkräfte, Materialzustand und Werkzeug-Werkstück-Chemie an der Schneide interagieren Diese Legierungen, insbesondere Superlegierungen auf Nickelbasis, werden für die Korrosionsbeständigkeit bei hohen Temperaturen verwendet Sie erschweren jedoch den CNC-Bearbeitungsprozess Stabile Inconel-Schnitte beginnen mit der richtigen Inconel-Qualität, Werkzeugbau und einem gemessenen Versuch.
Warum Inconel die Schneidkante bestraft
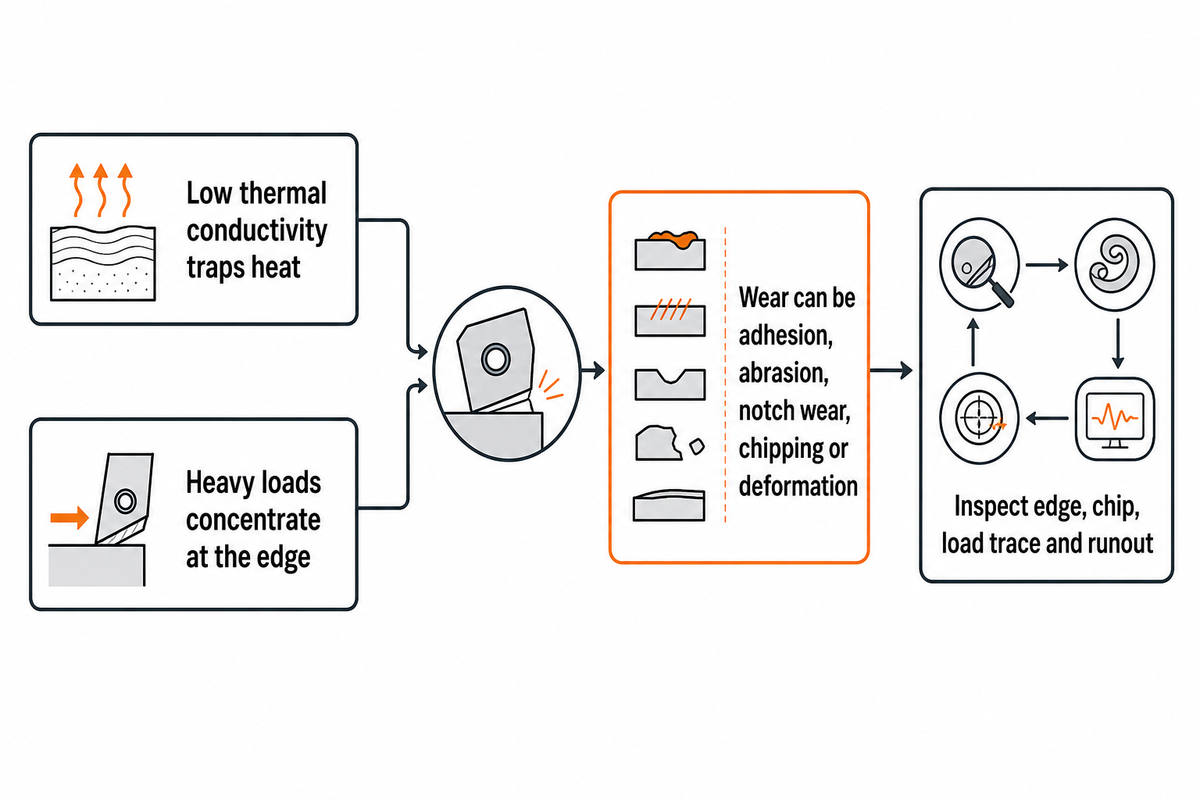
Eine geringe Wärmeleitfähigkeit stellt einzigartige Herausforderungen dar, da sie Wärme einschließt, während sich schwere Lasten am Rand konzentrieren. Inconel-Superlegierungen behalten ihre Festigkeit bei erhöhter Temperatur. Arbeitshärtung kann sich neben Haftung, Abrieb, Diffusion, Oxidation, Kerbverschleiß, Absplitterung und plastischer Verformung entwickeln. Diese gekoppelten Mechanismen verengen das Prozessfenster, sodass Wärme, Last und Kantenzustand durch Werkzeug, Halter, Kühlmittel und Maschine gesteuert werden können.
A Open-Access-Review vom September 2025 Stellt Bearbeitungsschwierigkeiten in das breitere thermische, mikrostrukturelle und Verarbeitungsverhalten der Legierung ein. Es wird keine universelle Tiefe oder Grenzflächentemperatur der gehärteten Schicht zugewiesen, daher muss die Diagnose mit der beobachteten Kante, dem Späne, der Oberfläche und der beobachteten Last beginnen.
Häufiger Fehler: Während der Inconel-Arbeit kann die Senkung der Vorschubgeschwindigkeit zu Reibung führen, während das Absplittern durch Auslaufen, Aufprall oder einen schwachen Halter fortgesetzt wird. Beginnen Sie mit der Inspektion mit der Kante, dem Chip, der Lastspur und dem Auslauf.
Beweisgrenze: Trennen Sie Wärme und Last vom sichtbaren Fehler und testen Sie dann eine Korrektur anhand derselben Inspektionskriterien; Für jede Nickellegierung, jeden Betrieb und jede Kühlmethode gilt kein einzelner Verschleißmechanismus oder jede unterirdische Tiefe.
Inconel 718 vs. 625: Grad und Zustand ändern den Schnitt
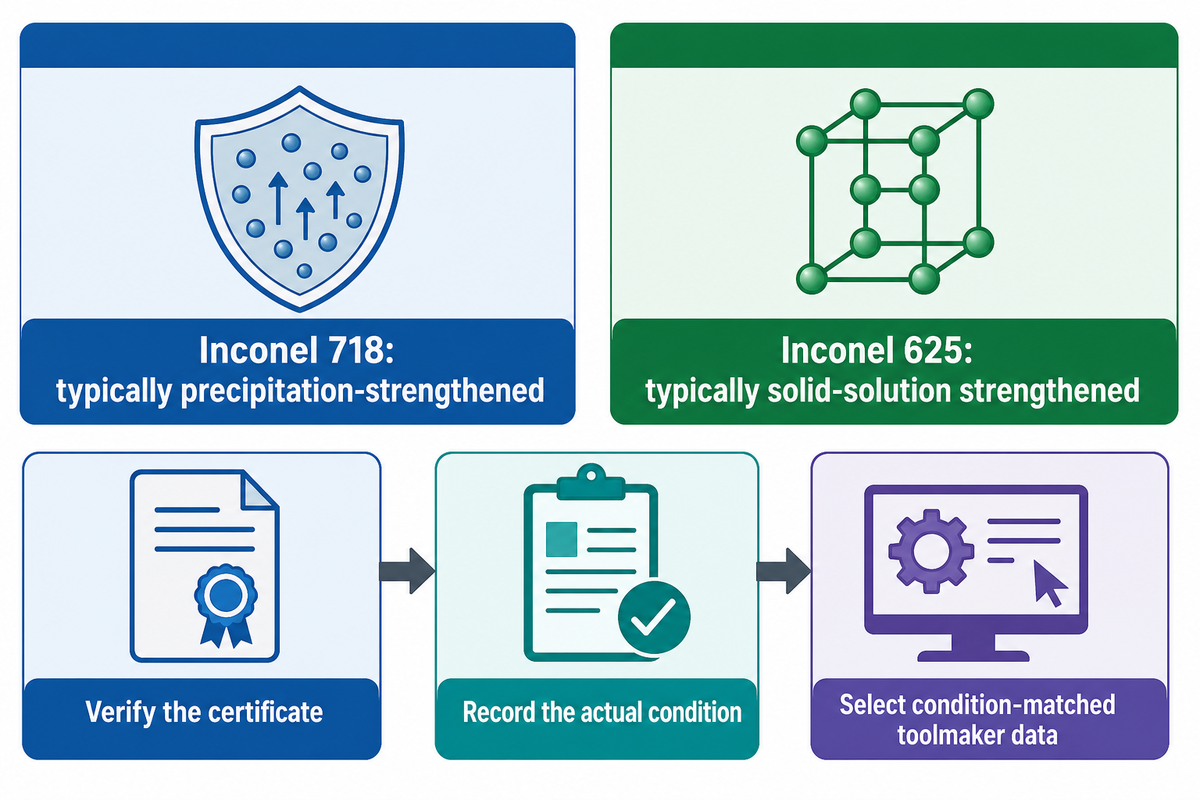
Vergleichen Sie Inconel-Legierungen nach Güteklasse und Zustand, da ein AISI-Bearbeitbarkeitsindex oder eine allgemeine Bearbeitbarkeitsbewertung nicht jeden zugeführten Zustand beschreiben kann Inconel 718 ist typischerweise ausscheidungsverstärkt; Festlösungsverstärkung ist typischerweise der Fall für Inconel 625. Chemie, Wärmebehandlung, Zugeigenschaften, Produktform und vorherige Verarbeitung können den Werkzeugverschleiß verändern.
| Vor der Programmierung prüfen | Inconel 718 | Inconel 625 | Programmierungsaktion |
|---|---|---|---|
| Stärkung Staat | Die lösungsbehandelten oder gealterten Bedingungen unterscheiden sich | Oft dominieren Festlösungseffekte, aber die Alterungsgeschichte spielt immer noch eine Rolle | Erfassen Sie den tatsächlichen Zustand |
| Materielle Identität | Spezifikation und Wärme/Los | Spezifikation und Wärme/Los | Überprüfen Sie das Zertifikat |
| Übertragungsregel | Übertragen Sie keine gealterte Datenleitung auf lösungsbehandelten Vorrat | Gehen Sie nicht davon aus, dass sich jeder gelieferte Zustand gleich verhält | Wählen Sie aktuelle, zustandsangepasste Werkzeugmacherdaten aus |
Wie die stärkende Bedingung den Schnitt verändert
A 2025 Inconel 718 Studie stellte fest, dass sich diese Parameter im Fall von Verschleiß und Rauheit unter bearbeiteten, additiven und wärmebehandelten Bedingungen nicht zusammenbewegten Die Studie am Legierung 625 Alterung Gemeldeter zustandsabhängiger Niederschlag Bewahren Sie das Zertifikat und den Zustand neben der Programmrevision für Inconel-Grade auf.
Wählen Sie das Werkzeugsystem, nicht nur das Einfügen
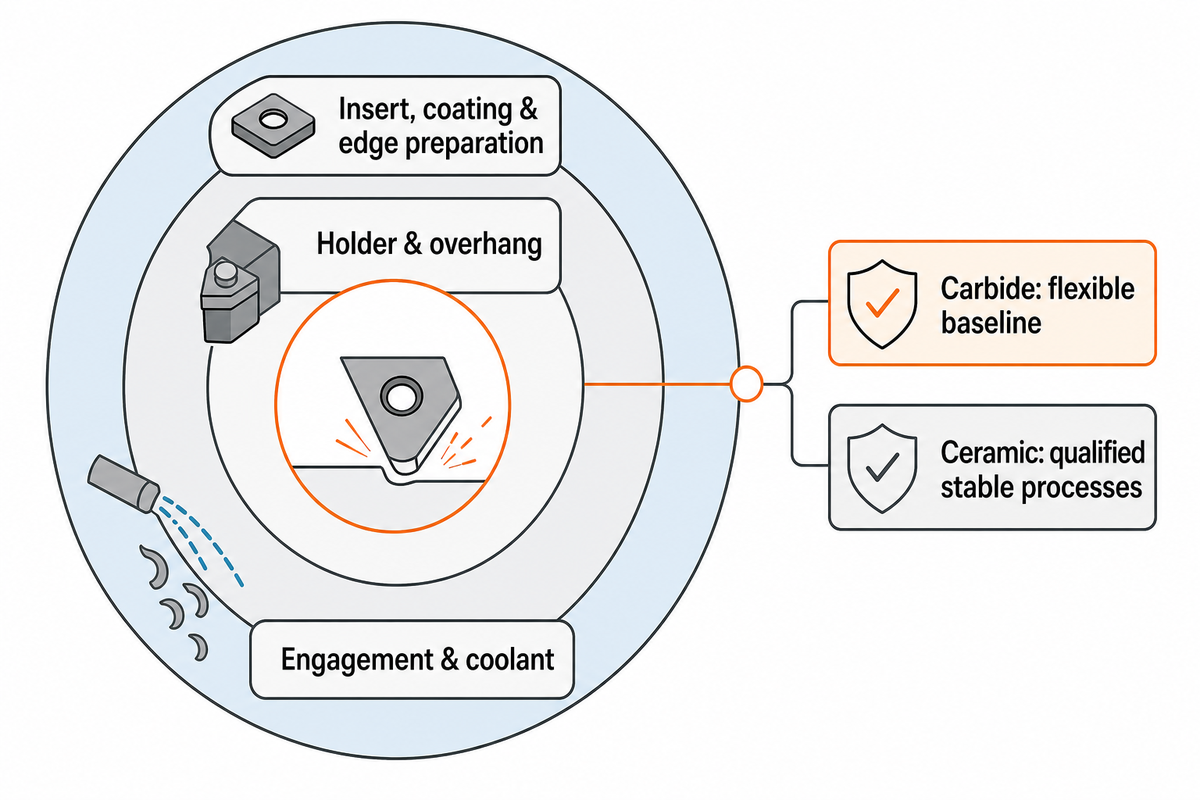
Die Wahl von Hartmetall oder Keramik für Inconel umfasst die Berücksichtigung von Hartmetalleinsätzen, beschichteten Werkzeugen, Kantenvorbereitung, Bleiwinkel, Halter, Überhang, Eingriff und Kühlmittel Hartmetallwerkzeuge bieten eine flexible Basislinie; Keramikwerkzeuge passen zu qualifizierten stabilen Prozessen. Stöße, unterbrochener Kontakt, schwache Befestigungen oder Thermoschock können den Keramikvorteil zunichte machen.
Es gibt keine universellen Lösungen für Inconel. Verwenden Sie daher aktuelle Daten, um die richtigen Werkzeuge und Werkzeuggeometrie auszuwählen und dann die Umgebung zu bestätigen Schneidwerkzeugtypen. Dies ist eine Entscheidungskarte, kein Feed-and-Speeds-Diagramm.
Auswahl an Hartmetall und Keramik nach Stabilität
| Schnittsituation | Praktische Grundlinie | Systemprüfung vor der Testversion |
|---|---|---|
| Kontinuierliches Drehen | Beschichtetes Hartmetall; qualifizierte Keramik | Bleiwinkel, Stütze, Kühlmittel |
| Unterbrochenes Drehen | Hartmetall | Auswirkung und Eintritt |
| Stabiles Strebfräsen | Hartmetall oder qualifizierte Keramik | Runout, Verlobung |
| Variable Tasche | Hartmetall-Endmühle | Werkzeugweg, Chip-Neuschnitt |
| Bohrarbeiten | Hartmetallbohrer | Kühlmittel, Evakuierung |
| Dünne Wand | Scharfe Hartmetall | Stütze, Auslenkung |
| Langer Überhang | Hartmetall | Schnittstelle, Vibration |
| Schweres Schruppen | Stützkante | Drehmoment, Spanraum |
| Veredelung | Scharfer Radius | Verschleiß, Oberflächenplan |
Stellen Sie sich eine unterbrochene Schulter vor: Der Ersatz von Hartmetall durch Keramik kann die Geschwindigkeit erhöhen, verliert jedoch beim Wiedereintritt Kanten. Ein Sandvik Coromant-Anwendungsartikel aus dem Jahr 2025, veröffentlicht von Aerospace Manufacturing and Design Trennen Sie die raue oder intermediäre Entfernung von Keramik von der Halbbearbeitung mit schärferem Hartmetall und warnen Sie davor, dass dünne Wände einer anderen Behandlung bedürfen. Die Beweise stützen eine Systementscheidung und keinen universellen Geschwindigkeitsmultiplikator für Keramik.
Legen Sie Geschwindigkeiten und Feeds ohne magische Zahl fest
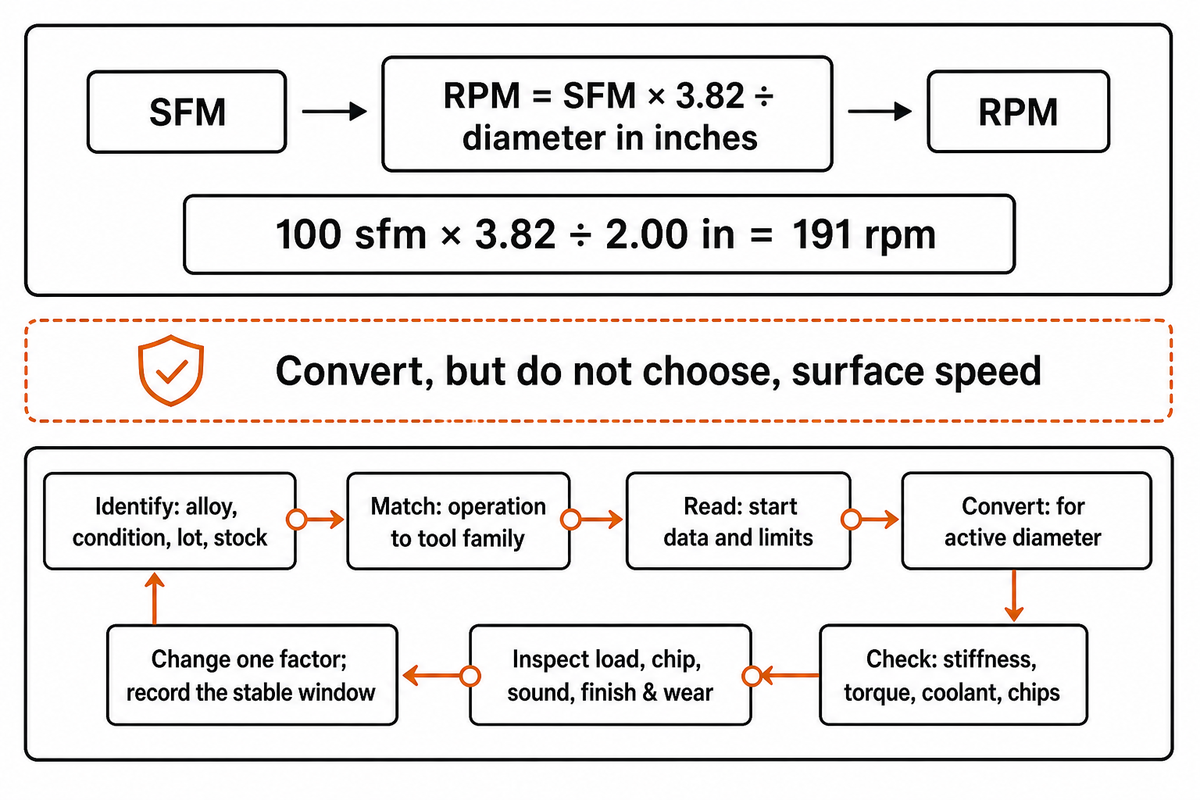
Beginnen Sie mit aktuellen Daten für Qualität, Werkzeug, Betrieb, Durchmesser, Eingriff und Kühlmittel. Ob Sie Inconel durch herkömmliche Bearbeitung oder einen anderen qualifizierten Weg schneiden, die tatsächliche Einstellung umwandeln, Maschinengrenzen überprüfen, einen kurzen Versuch durchführen und die Bearbeitungseffizienz anhand von Kanten, Spänen, Lasten, Geräuschen und Oberflächenbeschaffenheit beurteilen.
RPM = SFM × 3,82 in Zoll Durchmesser. Diese Bearbeitungsspitzen beginnen mit einer Grenze: Die Formel wandelt die Oberflächengeschwindigkeit um, wählt sie aber nicht aus. Bitte beachten Sie Wie berechnet man SFM Für die Formel und Umrechnung in metrische.
Angenommen Werkzeugmacherdaten geben 100 sfm bei 2,00 aktivem Durchmesser an Die Arithmetik beträgt 100 × 3,82 in 2,00 = 191 rpm Diese Berechnung wandelt nur nutzbares Drehmoment prüfen und alle Quellgrenzen beibehalten.
Die 7-Schritte-First-Cut-Sequenz: Tipps zur Bearbeitung von Inconel
- Identifizieren „ALLE, Zustand, Los, Lagerbestand.
- Match „Zum Werkzeugfamilie.
- Lesen „Daten und Grenzen.
- Konvertieren – aktiver Durchmesser.
- Überprüfen „SPÄNE, Drehmoment, Kühlmittel.
- Inspizieren „BELASTUNG, Chip, Ton, Finish.
- Einen Faktor ändern „DAS Stallfenster.
Beweisgrenze: Eine Studie 0,08 auf 0,24 mm/Rev bewegt, während die Rauheit von 0,75 auf 1,2 µm Ra anstieg. Das Ergebnis bleibt bei seiner getesteten Konfiguration.
Drehen, Fräsen und Bohren erfordern unterschiedliche Kontrollen
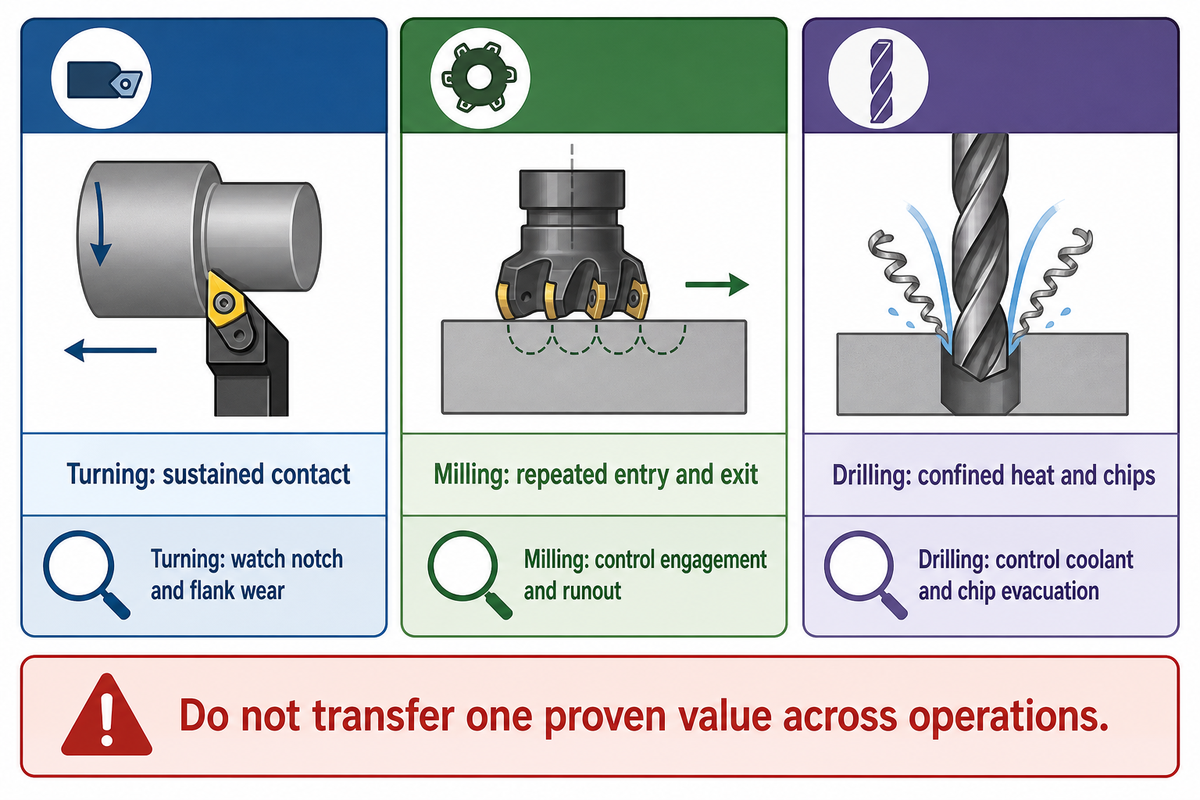
Dreh, Fräs - und Bohrvorgänge setzen die Kante unterschiedlichen Kontaktzyklen und Spanwegen aus Drehen kann den Kontakt aufrechterhalten; Fräsen fügt wiederholten Ein - und Ausstieg hinzu; Bohren begrenzt Wärme und Späne Halten Sie die positive Spanbildung aufrecht, während Sie Eingriff, Hochdruckkühlmittelabgabe, Inspektion und Austrittsstrategie anpassen Verwenden Sie das Hackbohren nur, wenn die Bohrführung dies zulässt.
| Operation | Primärkontrolle | Zuerst ansehen | Vermeiden |
|---|---|---|---|
| Drehen | Stabiler Einstieg, unterstützter Einsatz, Chiprichtung | Tiefenlinienkerbe und Flankenverschleiß | Wohnen auf dem Durchmesser |
| Fräsen | Verlobung und Runout | Einfahrchipping und Nachschnittchips | Abrupte Eingriffsschwünge |
| Bohren | Kühlmittel-am-Rand- und Späne-Evakuierung | Schubtrend, Spanpackung, Eckverschleiß | Blindes Anwenden eines Hackzyklus |
Eine Werkstatt, die einen bewährten Wendewert in einen Vier-Flöten-Frässchnitt umwandelt, verändert den thermischen Zyklus, die Spandicke und das Schlagmuster auf einmal. Eine sicherere Übergabe nutzt die betriebsspezifische Führung in CNC-Drehen und Fräsen, kehrt dann für die tatsächliche Sorte und den tatsächlichen Eingriff zum ausgewählten Schneider zurück.
Kann Ihre Maschine das 3-Zonen-Wärmelastfenster mit Inkonel halten?
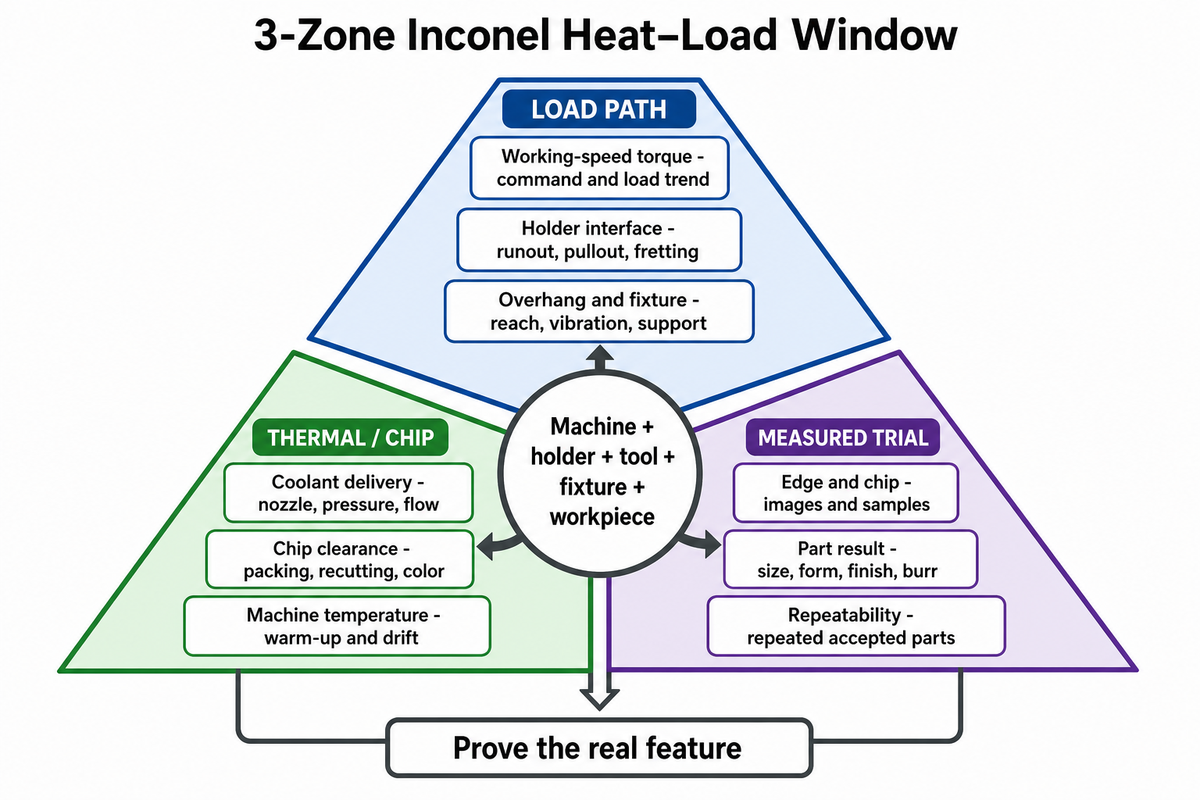
Eine Maschine ist nur dann für Inconel-Teile bereit, wenn der Aufbau die Last-Pfad-Stabilität, die Wärme- und Chipsteuerung sowie das gemessene Testverhalten auf einmal halten kann. Broschüre PS, Masse, Konusgröße oder maximaler Kühlmitteldruck können dies nicht beweisen. Die Fähigkeit gehört zum vorgesehenen Schnitt zum Maschinenhalter-Werkzeug-Vorrichtungs-Werkstück-System.
Die 3-Zonen-Wärmelastfenster mit Inconel Ist eine praktische Checkliste, kein zertifiziertes Modell Verwenden Sie es, um eine Testversion für eine Metallfräse oder vorhandene Zelle; Dies ist der Maschinen-, Werkzeug- und Teilebeweis, den die Inconel-Bearbeitung benötigt.
| Zone | Beweismittel | Was auf der realen Funktion aufzunehmen ist |
|---|---|---|
| Lastweg | Drehmoment | Befehls- und Lasttrend |
| Lastweg | Halterschnittstelle | Auslaufen, Ausziehen, Reißen |
| Lastweg | Überhang und Fixierung | Reichweite, Vibration, Unterstützung |
| Thermisch/chip | Kühlmittelabgabe | Düse, Druck, Durchfluss |
| Thermisch/chip | Chip-freigabe | Verpackung, Nachschneiden, Farbe |
| Thermisch/chip | Maschinentemperatur | Aufwärmen und Driften |
| Messversuch | Kante und Chip | Bilder und Muster |
| Messversuch | Teilergebnis | Größe, Form, Ausführung, Grat |
| Messversuch | Wiederholbarkeit | Wiederholte akzeptierte Teile |
A NIST-Studie Stabilität mit Geschwindigkeit und Überhang verbindet Verwenden Sie ein Kaufberatung für vertikale Bearbeitungszentren, Beweisen Sie dann die Funktion mit dem tatsächlichen Halter, der Vorrichtung und dem Kühlmittelpfad.
Beweisgrenze: ISO 230-3:2020 befasst sich mit thermischen Effekten von Werkzeugmaschinen, liefert jedoch keine Inconel-PS, Kühlmitteldruck, Auslauf- oder Überhangschwelle. Erfassen Sie Temperatur, Drehmoment, Vibration, Verschleiß und Teileergebnisse unter dem genauen Prozessaufbau.
Der signalbasierte Tool-Wear-Entscheidungsbaum: Ändern Sie die Ursache, nicht das Symptom
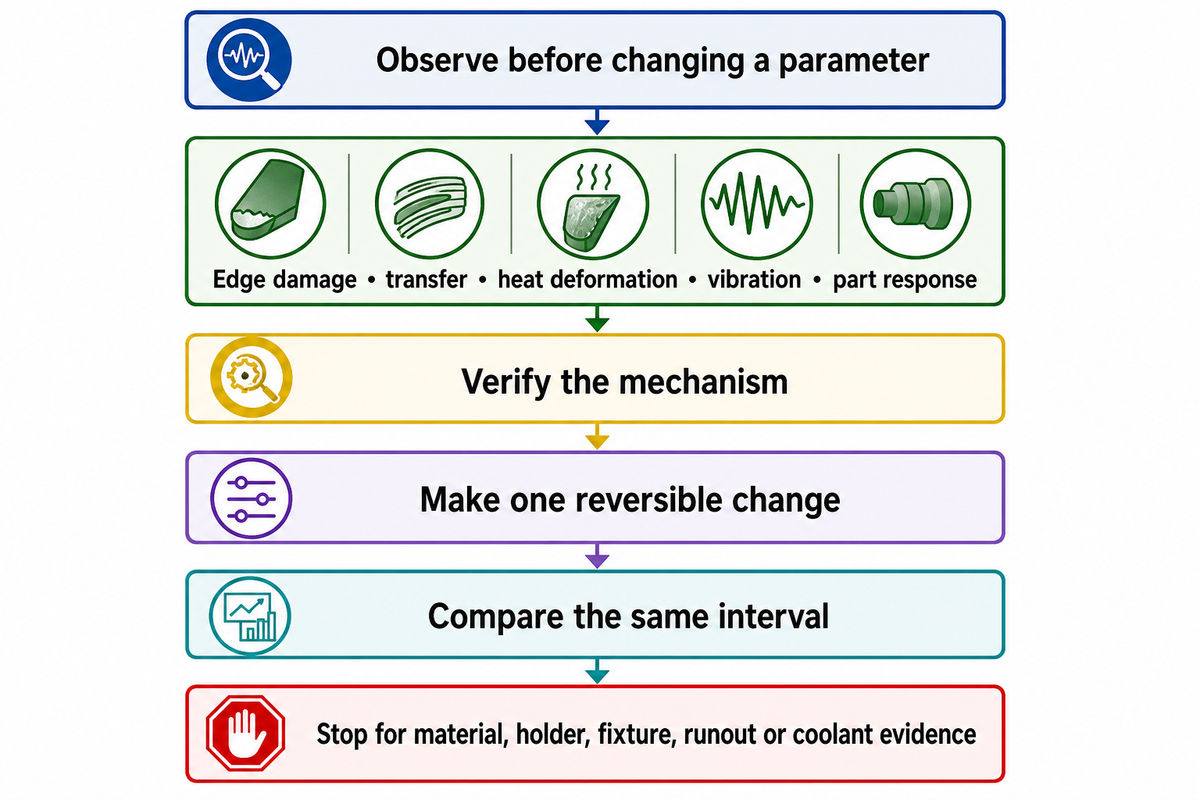
Der signalbasierte Tool-Wear-Entscheidungsbaum beginnt mit Beobachtung, nicht mit einer Parameteränderung Gruppenbeweise in Kantenschäden, Übertragung, Wärmeverformung, Vibration und Teilereaktion Überprüfen Sie den Mechanismus, nehmen Sie eine reversible Änderung vor und vergleichen Sie dasselbe Intervall; für Geschwätz, NISTs Werkzeuglängenstabilitätsstudie Zeigt, dass die chatterfreie Spanbreite sowohl von der Spindelgeschwindigkeit als auch vom Werkzeugüberhang abhängt Werkzeug nur bei einer definierten Verschleißgrenze wechseln; die Abstimmung beenden, wenn Beweise auf Material, Halter, Halterung, Auslauf oder Kühlmittel hinweisen.
| Beobachteter Typ | Wahrscheinlicher Mechanismus | Erstmal verifizieren | Reversible Veränderung | Vermeiden |
|---|---|---|---|---|
| Tiefenkerbe | Harte Grenze/Oxidation | Position, Eintrag | Schichteingriff | Gleiche Kerblinie |
| Zufälliges Absplittern | Auswirkung/instabilität | Auslauf, Spielplan | Schleife kürzen | Speed erste |
| Aufgebaute Kante | Haftung | Chip, Übertragung | Chipbildung wiederherstellen | Reibfutter |
| Flankenverschleiß | Abrieb/diffusion | Verschleißrate | Eine genehmigte Änderung | Laufen Sie zum Bruch |
| Plastische Verformung | Wärme/belastung | Rand, Kühlmittel | Korrekte Lieferung | Blindfutterwechsel |
| Splittermarken | Instabilität | Häufigkeit, Überhang | Teststallband | Nur-finish-fix |
| Burrwachstum | Verschleiß/schwacher Ausgang | Trend, Kante | Definierter Werkzeugwechsel | Verstecken durch Entgraten |
| Chipverpackung | Schlechte Evakuierung | Flöte, Kühlmittel | Klare Bahn | Längerer Blindschnitt |
| Dimensionsdrift | Hitze/verschleiß | Aufwärmen, Rand | Getrennte Korrekturen | Ein Maskierungsversatz |
- Fotografieren Sie in festen Abständen
- Behalten Sie ein Merkmal und eine Inspektionsmethode bei
- Notieren Sie Chip, Ladung, Verarbeitung und Größe
- Auslauf oder Halterschaden erscheint
- Kühlmittel verfehlt den Rand
- Die Material- oder Vorrichtungssteuerung ist ungewiss
Beweisgrenze: Ein Shop Case Geänderte Geometrie, 38 bis 60 sfm, und Schnitttiefe von 0,075 bis 0,15 in Mehrfachänderungen machen es zu einem Systembeweis, nicht zu einer universellen Einstellung.
Die Beweisleiter für die Fähigkeit echter Inconel
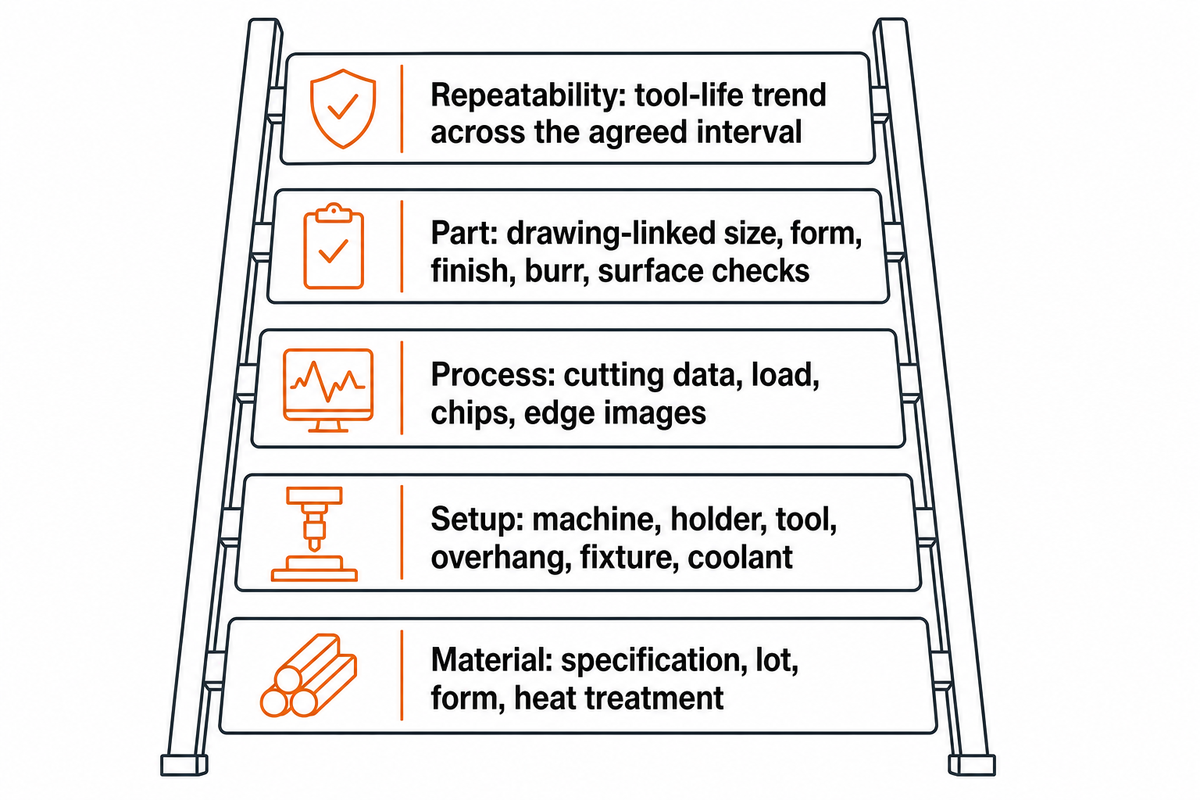
Präzisionstechnik für Inconel erfordert verknüpfte Aufzeichnungen, keine Behauptung, dass eine Werkstatt Hartmetalle schneidet Für Luft- und Raumfahrtanwendungen sollten Inconel-Käufer Materialidentität, Prozessdaten, Werkzeuglebensdauerverlauf, überwachte Signale, zeichnerische Inspektion und Wiederholbarkeit anfordern Ein Zertifikat und eine Demonstration eines frischen Werkzeugs beantworten unterschiedliche Fragen.
- Material: Spezifikation, Los, Form, Wärmebehandlung.
- Einrichtung: Maschine, Halter, Werkzeug, Überhang, Vorrichtungsgegenstand, Kühlmittel.
- Ablauf: Schnittdaten, Last, Chips, Kantenbilder.
- Teil: Zeichnungsgebundene Größe, Form, Finish, Grat, Oberflächenkontrollen.
- Wiederholbarkeit: Tool-Life-Trend über das vereinbarte Intervall.
Umschreibung: Das Bearbeitungsprogramm von NIST verknüpft integrierte Messungen, physikbasierte Modelle und künstliche Intelligenz mit der Echtzeitüberwachung von Maschinen und Fertigungsprozessen.
Diese NIST-Beschreibung erklärt die Prozessüberwachung, nicht einen Inconel-Schwellenwert Für Arbeiten in der Luft - und Raumfahrt, die, SAE AS9102C Frames Erstartikeldatensätze Die Genehmigung beweist immer noch kein unbestimmtes Werkzeuglebensfenster; Fügen Sie nachhaltige Datensätze und Requalifikationstrigger hinzu.
Für diesen Leitfaden wurde keine private Inconel-Produktionsmetrik geliefert Inconel ist in der Luft - und Raumfahrt weit verbreitet, Vergleichen Sie für einen bestimmten Auftrag die verfügbaren Aufzeichnungen mit dem realen Feature - und Akzeptanzplan.
Beweisgrenze: Eine zukunftsweisende Studie Angeschlossene Oberflächenintegritätsmessungen mit Ermüdungstests bei 450 °C. Die Dimensionsprüfung allein reicht für kritische Teile möglicherweise nicht aus; Diese Studie kann jedoch keine andere Werkstatt-, Maschinen- oder Turbinenkomponente zertifizieren.
Häufig gestellte Fragen
Ist Inconel schwer zu bearbeiten?
Ja, es kann bearbeitet werden, wenn der Prozess kontrolliert wird Niedrige Wärmeleitfähigkeit, Warmhaltefestigkeit, Kaltverfestigung, chemische Affinität und harte Phasen können die Last an der Schneidkante konzentrieren Starres Halten, geeignetes scharfes Werkzeug, positive Spanbildung, kontrollierter Eingriff, Kühlmittelabgabe und frühe Verschleißprüfung sind wichtiger als die Verlangsamung aller Parameter.
Was ist die beste Endmühle für die Bearbeitung von Inconel?
Für jeden Inconel-Schnitt gibt es keine ‘best’-Endmühle Eine zähe Feinkornkarbid-Endmühle mit auftragsgerechter Beschichtung und Freischneidegeometrie ist eine praktische Basislinie Wählen Sie Flötenzahl, Helix, Durchmesser, Eckvorbereitung, Kühlmittelabgabe, Überhang für die Tasche, Radialeingriff, Materialzustand, Maschinensteifigkeit Keramik kann für einen stabilen Prozess in Betracht gezogen werden, der qualifiziert wurde.
Warum ist Inconel 718 schwer zu bearbeiten?
Das Inconel 718 behält die Festigkeit bei Schnitttemperatur, leitet Wärme schlecht, härtet aus und kann verstärkende Niederschläge und harte Phasen enthalten, die die Kantenbelastung erhöhen. Der gelieferte Zustand ist wichtig: Gealtertes Material kann anders schneiden als lösungsbehandeltes Material. Die Spezifikation, Wärmebehandlung und Produktform müssen bestätigt werden, bevor Werkzeugmacherdaten ausgewählt oder die Werkzeuglebensdauer verglichen werden.
Kann Inconel gefräst werden?
Ja. Wenn Geschäfte Inconel fräsen, kann eine starre Haltevorrichtung mit kontrolliertem Eingriff und angemessener Werkzeugausstattung, zuverlässige Spanabfuhr und kein Reiben oder Behausung von Vorteil sein Der Ansatz hängt von einer Reihe von Faktoren ab, wie Qualität, Wärmebehandlung, Schneidgerät, Merkmal, Kühlmittelabgabe, Überhang und Maschinendynamik. Validieren Sie den Prozess für die tatsächlichen Bedingungen vor Produktionsbeginn.
Welche Schnittgeschwindigkeiten und Vorschübe werden für Inconel empfohlen?
Keine universelle Geschwindigkeit und Zufuhr ist sicher Arbeiten Sie mit den Daten für die Legierungsgruppe und -qualität, wie sie durch aktuelle Werkzeugmacherdaten bereitgestellt werden Beachten Sie für jeden Vorgang die Art des Eingriffs, den Zustand und das Kühlmittel Umwandeln in den tatsächlichen Durchmesser und überprüfen Sie die Last, den Chip, den Ton, das Finish und den Verschleiß während eines kontrollierten Schnitts, wobei jeweils nur eine Variable geändert wird.
Erstellen Sie ein Prozessfenster, das Sie verteidigen können
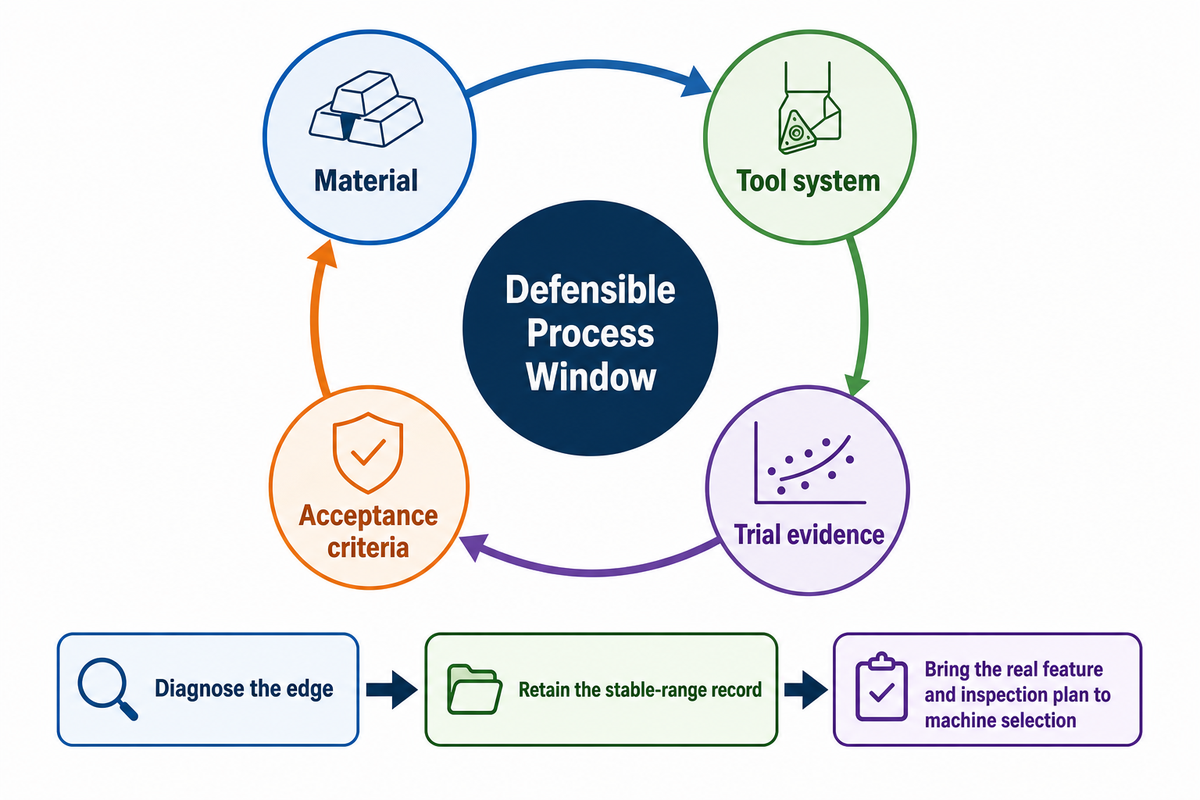
Die Bearbeitung von Inconel ist kontrollierte Arbeit Ein vertretbares Prozessfenster passt zu Material, Werkzeugsystem, Probebeweisen und Akzeptanzkriterien für Inconel-Komponenten. Halten Sie diese Bearbeitungsherausforderungen und -lösungen innerhalb einer festen Prozessgrenze: Diagnostizieren Sie die Kante, behalten Sie die Aufzeichnung des stabilen Bereichs bei und bringen Sie die Funktion, den Zustand, die Werkzeuge, das Kühlmittel und den Inspektionsplan zur Maschinenauswahl.
Über diesen Leitfaden
Autor: Karry. Dieser Leitfaden ersetzt keine Werkzeugmacherdaten, kein Materialzertifikat, keine Risikoüberprüfung oder kontrollierte Testversion.
Referenzen und Quellen
- Überprüfung der Inconel-Legierung Internationale Zeitschrift für Thermofluide
- Inconel 718 Materialzustandsstudie PubMed Central
- Legierung 625 Alterung ISIJ International
- Sandvik Coromant Anwendungsartikel zur Bearbeitung von Nickellegierungen Fertigung und Design in der Luft- und Raumfahrt
- Inconel-Drehstudie Mechanik & Industrie
- Werkzeuglängenstabilitätsflächen NIST
- ISO 230-3:2020 ISO
- Bearbeitungsprogramm NIST
- AS9102C SAE International
- Oberflächenintegrität und Ermüdung Mondragon-Universität



