














放電加工 (EDM) そしてワイヤーカットedmは、現代の製造プロセスを熱力学的に変えた革新的な技術を構成し、最大限の精度と複雑な設計を可能にします この2 つは、ある面ではしばしば同義的に使用されるかもしれませんが、異なる目的を持ち、異なる原理で動作するため、効率を最大化し、それぞれのニーズに合わせて正しい加工方法を選択しようとしているメーカーやエンジニアにとって、edmとワイヤーカットedmの区別を理解することは不可欠です この論文は、それらのアプリケーションと最適な用途、したがって精密機械加工への表現についての洞察を与えることによって、2 つの境界線を画定しようとします。.
EDMとワイヤーEDMの紹介
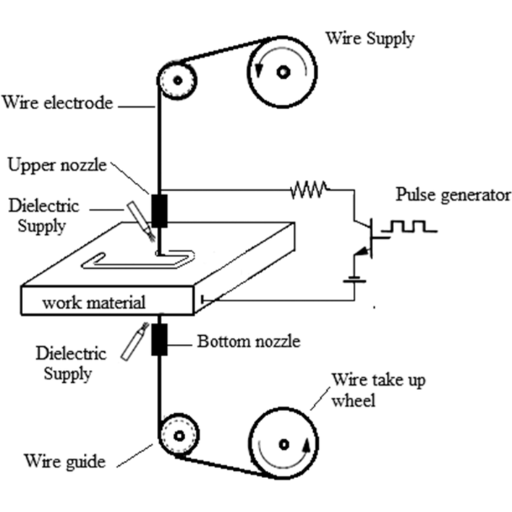
EDMとは?
単に EDM と呼ばれる放電加工は、放電によって金属を形成または切断する非従来型の加工方法です。この方法は、硬い材料の加工と、従来の加工アプローチではほとんど達成できない非常に細かく詳細な設計に最適です。電気火花は、工具として機能する電極セットと加工対象物としてのワークピースセットの間で断続的に発生し、両方とも誘電体流体(油または脱イオン水)に浸漬されます。これらはワークピースの表面から材料を排出するため、所望の仕様に従ってワークピースに形状を与えます。.
EDMの任意の導電性材料の作業 極端な精度, ±0.0005 インチの限界まで受け入れ精度, EDMの特徴的な特徴の1 つのまま.この理由のために, 既存の航空宇宙, 自動車, 医療機器の製造は、など, それらのアプリケーション要件を満たすために. 、のもう一つの大きなプラス EDM し 機械的応力を回避しながら、複雑な形状、鋭い角、細かい空洞を形成できるため、適切な品質基準を確保する上で重要になります。.
最近のやや未検証の統計では、世界の ECM 市場の規模は 2022 年に約 36 億米ドルと推定されており、自動化の進歩と精密コンポーネントの需要によって推進され、着実な成長を遂げることになります。従来、現在の EDM システムには CNC の機能が搭載されており、処理時間の短縮と効率の向上を可能にする強化されたソフトウェア制御が搭載されています。このような進歩はすべて、進化し続ける製造および精密エンジニアリングの世界における EDM の関連性を維持します。.
Wire EDMとは?
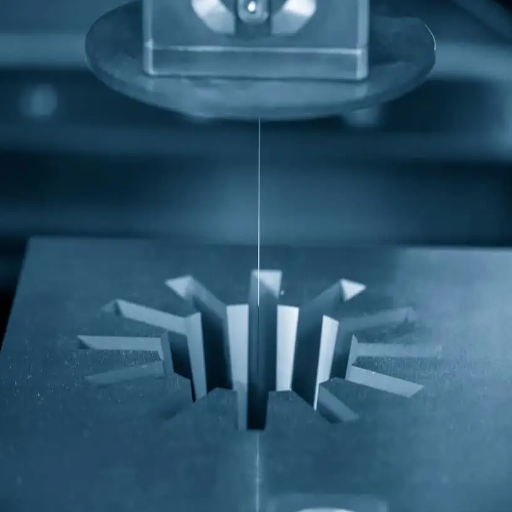
ワイヤ放電加工 (ワイヤEDM) は、放電 (火花) を利用して導電性材料をさまざまな形状や設計に細心の注意を払って切断する精密な製造方法です。このプロセスでは、通常は真鍮またはモリブデンで作られた薄い帯電したワイヤ切断ツールを使用します。切断ワイヤとワークピースの間に物理的な接触はなく、ワイヤツールと基板の間に高周波火花が発生すると材料の除去が発生し、すべてが誘電体流体に浸され、プロセスが安定して残り、破片が洗い流されます。.
ワイヤー EDM は、航空宇宙、医療、自動車、工具製造、金型産業など、最高レベルで精度を維持する必要がある産業で非常に人気があり、そのほとんどが、非常に厳しい公差を必要とし、従来の方法での機械加工には繊細すぎる複雑な形状やコンポーネントの製造に採用されています。.
予想されるCAGR: 2023 年から2030 年までの6.5%.
ワイヤーEDM市場は、自動制御、多軸機能、およびワイヤー材料からなる技術開発から、かなりの成長の可能性を秘めて成長していると推定されています ワイヤーEDM市場は、さまざまな業界で微細精密部品とコスト効率の高い製造方法に対する需要が増え続けているため、専門家によって2023-2030 年の期間中にCAGR 6.5%で進歩すると予測されています さらなる革新と市場動向の変化により、ワイヤーEDMは精密エンジニアリングの必須ツールとして確立されるでしょう。.
EDMとワイヤーEDMの加工
放電加工とワイヤー EDM は、導電性材料を正確な公差で切断して成形するために使用されるハイエンド技術です。 EDM は、理解されているように、帯電した電極と放電の性質に匹敵するワークピースに制御されたスパーク放電を衝突させます。このスパークは材料で破片して侵食され、実際に機械的な力を及ぼすことなく複雑な痕跡や形状を形成します。入射率は、絶縁体および冷却剤としての役割を果たし、破片を同時に除去する誘電体流体の入射率です。これにより、より高い精度と効率が保証されます。.
ワイヤーEDMの方法1 つは形を彫る高精度のために電圧が、通常真鍮か他の伝導性の合金を加えられる非常に薄いワイヤーを使用します。 、切断行為は放電によってあるのでワイヤーは決して実際に工作物に触れません。ワイヤーEDMはワイヤー直径が約0.008 から0.015 インチである非常に複雑な設計、きつい許容、および複雑な幾何学形に応えます。 、従ってプロセスは、航空宇宙、自動車および医療機器の製造のための非常に精密そして生産指向の診断です。.
最近のデータによると、機械加工技術は、切断率の増加、ワイヤの材料の微細化、および自動プログラミングとともに進化しました。たとえば、最新のワイヤ EDM マシンは、±0.001 mm 未満の非常に微細な公差を特徴とし、ワイヤは材料の厚さを 300 mm 以上切断することができました。さらに、CAD/CAM システムに関連するソフトウェアの統合により、プロセスが簡素化され、リードタイムが短縮され、製造における設計の柔軟性が向上しました。観察によると、より高い精度を必要とする電子機器や外科用器具用のマイクロコンポーネントの商業生産においてワイヤ EDM がますます好まれていることが示されており、したがって、そのようなアプリケーションが本当の意味でアクティブになっているため、市場は成長しており、したがって、ワイヤ EDM を将来の製造に不可欠な部分にするための商業クラスからの利益が得られます。.
EDM とワイヤ EDM のコアの違い
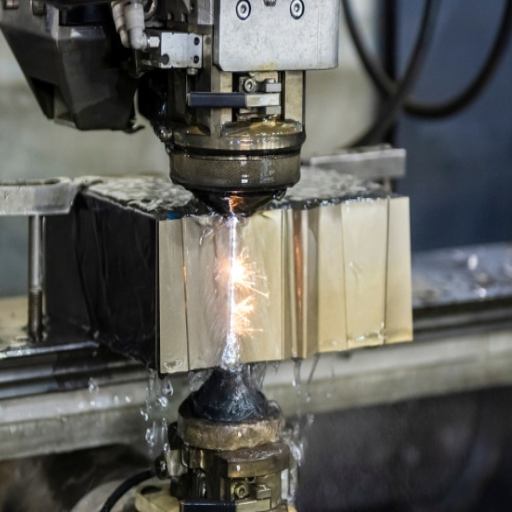
機能比較
| アスペクト | 従来のedm | ワイヤー EDM |
|---|---|---|
| 電極タイプ | 形電極(銅、グラファイト) | 細いワイヤー(黄銅、モリブデン) |
| 切断方法 | 形電極による侵食 | 連続ワイヤー切断 |
| 精度レベル | ±0.0005インチ | ±1 ミクロン |
| 表面仕上げ | 良い | 優れた (0.1-ミクロンRA) |
| 最高のアプリケーション | カビ、キャビティ、パターン | ダイ、航空宇宙部品、マイクロコンポーネント |
EDMとワイヤーEDMは両方とも放電によって材料を切断します。両方に共通するのは増圧剤ですが、実際の機械の使用と用途はまったく異なります。作動EDMは、材料を腐食するための成形電極で構成される従来のタイプで、重量級の導電性材料に最適な金型製造またはキャビティまたは複雑なパターン製造作業が行われます。ワイヤーEDMは、対照的に、プログラムされた経路に沿った電極切断として、通常は真鍮または銅の非常に細い細線で動作します。これはバンドソーに似ていますが、はるかに正確です。.
ワイヤー EDM マシンは、厳しい公差と複雑な形状を必要とする複雑な部品、つまりダイ、航空宇宙部品、エレクトロニクス用のマイクロコンポーネントの製造に優れていることが一般に受け入れられています。ワイヤー EDM は最高レベルの精度に達しており、0.1 ミクロン レベルの RA に達する表面仕上げで ±1 ミクロンの公差を可能にし、それによって極度の精度を必要とする業界にサービスを提供しています。.
場合によっては、従来の EDM は、電極によってもたらされる複雑な形状の特定の角度に関して制限があるため機能しない可能性がありますが、Wire EDM はこれらを簡単に管理するだけでなく、ストレート カットやテーパー カットに非常に適しています。さらなる進歩により、Wire EDM は 3D 輪郭形成にますます使用されています。これにより、従来の機械加工方法よりも材料の無駄が少なく、より迅速かつ迅速な生産サイクルが可能になります。.
現在の市場動向から、世界のEDM業界は2023 年から2030 年の間に4.9%のCAGRで成長すると予想されており、Wire EDMは業界によってより高い汎用性のために広く採用されていますが、この方法論は自動車製造部門からの最も高い関心と推進力に負っていますが、Wire EDMを使用して技術標準の精度を高め、機械加工コストを削減するという意図があります。.
作業原則
EDMの原理によれば、材料は放電によって除去されます。電極とワークピースの両方が、脱イオン水や油など、火花を防ぐのに適した特性を備えた誘電体流体に浸されます。電極とワークピースの間に電位差が確立されると、誘電体は分解して電気火花として機能します。非常に激しい加熱を提供し、ワークピース材料の微細な粒子を溶かして蒸発させます。誘電体流体は粒子や破片を洗い流し、複雑なパターンや切り欠きを形成することができます。.
最新の進歩: AIと機械学習をEDMシステムに統合し、プロセスの自動化と精度を向上 高度なワイヤーEDMは±0.001mmに耐えることができるため、超精密が必要な場所、特に航空宇宙および医療機器の製造で使用されます。.
さらに、プロセスと精度のより良い自動化のために、EDMシステムにAIおよびMLシステムを注入するのと同等の開発が開発されています。 Searchから入手可能な最新の業界データによると、高度なワイヤEDMは±0.001 mmに耐えることができ、航空宇宙や医療機器の製造などの超精密分野で不可欠となっています。 EDMの世界では、近年、グリーン誘電体流体やエネルギー効率の高い機械に対する懸念が見られます。ボンネットの下にある EDM プロセスのこれらの強化により、精度と品質に妥協することなく、巨大な生産システムを高速で製造できるようになります。.
特定の用途を持つ産業
1航空宇宙産業
航空宇宙分野では、EDM はタービンブレード、燃料インジェクター、複雑なエンジン部品の製造にさらなる用途を見出しています。チタンやニッケルベースの超合金などの硬合金鋼は機械加工を必要とするため、これらのプロセスには非常に細かい公差が必要であり、規格で EDM を設定しています。たとえば、タービンブレードのチャネルは公差を非常に厳密に維持する必要があり、空気の流れを強化するために複雑に設計されており、これは EDM によって非常によく達成されています。さらに、2023 年の業界レポートで、燃料効率の高い航空機の生産と複雑なエンジン設計の急増により、航空宇宙 EDM 市場は CAGR 5.2% の成長率を記録すると予想されることが明らかになりました。.
EDM は、材料の使用を最適化し、廃棄物の発生をある程度許容することで、航空宇宙製造を持続可能な状態に保つプロセスです。したがって、環境への影響を最小限に抑え、資源の使用を最適化するという業界の一般的な目的に役立ちます。したがって、EDM は現在および将来の航空宇宙イノベーションのツールです。.
2医療機器の製造
このプロセスは、外科用器具、ステント、整形外科用インプラントなどの非常に複雑な医療器具やインプラントの製造に深く応用されています。これにより、主にステンレス鋼、コバルトクロム、チタンから鍛造された器具が、規制当局が定めた厳格な品質基準を満たすことが保証されます。最近では、さまざまなマイクロEDMアプリケーションが非常に要求されており、複雑な部品はマイクロカテーテルや心臓弁コンポーネントに使用されるほどです。ヘルスケア技術革新の進歩により、医療用EDM市場は2022年に$21億まで上昇しました。.
3自動車産業
自動車産業内では、EDM は燃料インジェクター ノズル、トランスミッション部品、軽量でありながら強力な材料用の金型などの部品の製造に使用されています。電気自動車 (EV) の台頭により、EDM は EV モーターやバッテリー システムに組み込まれる多くの精密部品の製造にますます使用されています。これは、2027 年までに $18 億の価値を超え、EV 部門の拡大と並行して自動車 EDM 市場の着実な成長を予測した MarketsandMarkets の 2023 年の予測と結びついています。.
さらに、EDM は持続可能な自動車製造慣行の下でより確実に確保されています。EDM は、材料の利用と廃棄基準を考慮することにより、厳しい環境規制と、カーボンニュートラルと持続可能なビジネスに向けた企業の取り組みを遵守しています。エネルギー効率の高いコンポーネントを設計することにより、車両のエネルギー需要をさらに削減し、自動車産業の変革における中核技術の 1 つと考えられています。.
4エレクトロニクス産業
電子ガジェットの小型化には、コネクタ、マイクロチップ、微細ピッチ金型などのコンポーネントを製造するために EDM を含む精密機械加工方法が必要です。ワイヤ EDM は、半導体および家庭用電化製品業界の精度要件に最も適しています。 5G デバイスとウェアラブルの需要の増加により、この分野での EDM の使用が増加すると予想されており、2020 年から 2025 年にかけて大幅な成長が見込まれています。.
EDM の継続的な進化は、各業界が直面する問題の独自性を示しており、今日の製造環境において EDM がいかに多用途で有用であるかを強調しています。.
5工具と金型製作
工具とダイメイキングは、自動車、航空宇宙、医療、消費財などのいくつかの業界向けの正確で高品質の部品製造への応用により、広く要求が厳しくなっています。設計と製造は、材料を完成品に成形および形成するために必要な特殊な工具、金型、金型、治具の構築に向けられています。.
CAD/CAM技術と工具およびダイ製造のエンジニアリングとの統合は、複雑な設計を溶接で正確に製造できるようにする大きな機会を提供しました。電気自動車の生産は、高度な製造における高精度コンポーネントの需要を高めているに違いありません; 2023-2030年の間、世界の工具およびダイ市場は実際にCAGR 7%-9%で予想されています。.
ツール&ダイ市場の成長:7%-9% CAGR (2023-2030)
高性能材料とされるタングステンカーバイドと先端セラミックスを機械加工と金型に採用すると、プロセスの耐久性と効率が向上し、ダウンタイムが短縮されるだけでなく、より迅速な生産出力が得られるため、従来の方法とは別に、工具と金型製造の統合には、より迅速なプロトタイピングとリードタイムの短縮のための積層造形または 3D プリンティングの手法が含まれるようになりました。.
持続可能な開発の意図で、現代の環境基準で要求されているように、材料の使用を最適化し、それによって廃棄物を削減するために、ツールとダイの製造プロセスが刷新されています 機械自動化手段とリアルタイム監視を使用して、効率のレベルを高め、現在の生産環境の非常に厳格な基準で一貫した品質を保証します。.
EDM技術の長所と短所
精度と精度
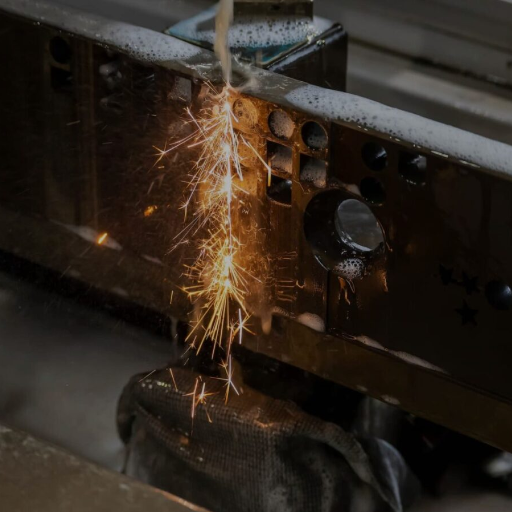
EDMは非常に正確で正確な切断を行うことで有名です; したがって、厳しい公差を必要とする優れた製造プロセスでは、EDMが採用されています。現在の観察によると、EDM マシンはプラスまたはマイナスの0.0001インチの公差を維持することができ、これは、たとえば航空宇宙、医療機器、エレクトロニクスにおいて重要になる要因であり、わずかな逸脱でも大きな影響の違いを意味する可能性があります。.
EDMの材料切断は、熱エネルギーを使用して材料を侵食する非接触切断プロセスであり、精度を維持しながら複雑かつ複雑な形状を繰り返し形成することができます。この精度は、チタン、タングステン、セラミックなどの硬質材料を機械加工する場合に特に必要です。これらの材料は従来の機械加工では機械加工が非常に難しいためです。.
スピードと効率
EDMは、製造を実現するための最も速く、最も効率的な手段となっています 自動化および制御技術の発展により、EDMシステムは、従来の方法で達成可能なものよりもさらに高速な切断速度で動作し、より高い精度を維持することができます たとえば、現代の状況におけるワイヤーEDMは、500 mm² / minの速度で切断することができ、複雑なコンポーネントのサイクルタイムを大幅に延長します。.
さらに、CNCのこのような進歩はEDMオペレーションを最適化することが示されており、最近の統計ではそのように示唆されています。 そもそも、EDMオペレーションの高度なCNCはツールパスの生成を自動化し、それによってセットアップ時間を短縮します。その後、消灯製造の確立により、ヒューマンインターフェイスゼロでオペレーションを続行できます。 2023年に発行されたグローバルマーケットインサイトレポートによると、EDMの自動化により、航空宇宙産業と自動車産業全体でオペレーションの歩留まりが15%増加しました。.
材料とのコスト互換性
放電加工 (EDM) の最も重要な利点の 1 つは、非常に正確なコンポーネントをはるかに少ないコストで製造できることから生じます。従来の方法による機械加工とは異なり、EDM では工具の費用やセットアップに長い時間がかかりません。. EDM装置 現在、省エネ技術が搭載されており、時間の経過とともに消費電力と運用コストが大幅に削減されています。実際、高度な誘電体流体の利用と機械切断時間の向上により、生産コストが 20% も削減できることが研究で証明されています。これにより、EDM は航空宇宙、自動車、医療機器製造などの業界にとってコスト面で魅力的なものになります。.
放電方法は、従来の薄肉ダイを切断するのに非常に丈夫または硬いものから、要求の厳しい用途で最大限の耐久性と機能性を実現するために簡単に機械加工できるタングステン、チタン、超合金に至るまで、幅広い材料を加工できるため、材料の適合性の点で優れた性能を発揮します。さらに、これらのプロセスは、複合材料や導電性セラミックなど、従来の工学分野では珍しい材料にも容易に拡張できます。この究極の互換性により、設計範囲が広くなり、材料の適用も向上するため、EDM テクノロジーの費用対効果が向上します。.
それに加えて、適応制御システムや電極技術のさらなる改良により、EDM 操作の精度が大幅に向上しました。たとえば、CNC 統合により、機械加工プロセスをより詳細に制御できるようになり、材料の無駄を削減しながら表面仕上げが向上します。最近の研究では、これらの技術的改善が市場の成長をサポートし、世界の市場規模は 2028 年までに 1,000 億トンを超えると予測されています。.
このような精度により、すべての測定プロセスが業界標準に準拠することが保証されると同時に、生産時間が短縮され、コスト効率が高く、生産が信頼できるようになります。これらを組み合わせることで、EDM プロセスはハイテク製品の製造において不可欠な適応可能な正確なテクノロジーになります。.
IoTや機械学習を含むスマートテクノロジーは、EDMプロセスを最適化しました 電極の摩耗、スパークパラメータ、または誘電体流体の品質をリアルタイムで監視することで、予測メンテナンスを可能にし、ダウンタイムを最小限に抑える このような革新により、EDMは、複雑な設計を作成するための最速の方法の1 つだけでなく、効率的なリソース使用とコスト効率の高い方法としての地位を維持しています。.
適切な EDM メソッドの選択
プロジェクト要件の評価
適切な放電加工 (EDM) 技術の選択は、本質的に、最大限の性能、コスト効率、そして最後に期待される精度の提供を要求するプロジェクト固有の要件の評価を意味するため、次の考慮事項に注意を払う必要があります:
材料の種類と特性
材料がEDMプロセスに対して異なる反応をする 例えば、炭化タングステンやチタンなどのより硬い材料は、機械的な力を加えることなく切断できるため、EDMに理想的に適しています。 対照的に、柔らかい材料は、材料のオーバーカットや燃焼を防ぐために、加工パラメータの調整が必要になる場合があります。.
公差と表面仕上げ
臨界表面仕上げで極めて高い精度と厳しい公差を要求するプロジェクトに対処する場合、基本的にワイヤー EDM またはいくつかの特殊なプロセスが必要です。最近の研究では、±0.0001 インチの公差がワイヤー EDM によって達成できることが示されており、そのため主に航空宇宙または医療製造で使用されています。.
幾何学の複雑さ
プロジェクトに、鋭い角と深い空洞を備えた複雑な設計や形状が含まれる場合、シンカー EDM に頼る必要があるかもしれません。この特別な方法により、エンジニアは従来のツールでは適切に処理できない困難な形状に取り組むことができます。.
生産量
生産量は、どのEDMを選択するかを決定します。 したがって、大量生産の場合、ダウンタイムを回避し、一貫性を維持するために、リアルタイム監視でEDMシステムを自動化することが最善になります; 最近のレポートによると、自動EDMシステムは30%によって製造効率を高めることができます。.
予算の制約
運用予算の制限とプロジェクトのニーズのバランスを取ることは困難です。逆に、EDM 機械が他の代替タイプの機械加工よりもはるかに高い初期資本支出となることが多いのは事実ですが、長期的な工具と製品の品質におけるトレードオフは、これらの機械が非常に正確であることと、ほとんどのプロジェクトに必要な硬い材料を加工することにあります。.
環境要因
持続可能性が懸念事項になっているため、消費電力を最適化したり、誘電体流体を再利用したりする機器を念頭に置いてください。最新の EDM マシンは現在、エネルギー効率の高い機能を誇り、研究対象ケースに応じて電力消費を最大 20% 削減できます。.
基準を完全に分析し、EDM テクノロジーの新たな進化と一致させた後、組織は、経済効率と持続可能性を備えた望ましい結果を確保するために、特定のニーズに最も適した機械加工方法を選択します。.
物質的な考察
材料の性質は、放電加工 (EDM) がどの程度効果的かつ効率的であるかを大きく決定します。 EDM の電極は通常、銅、真鍮、グラファイト、タングステンなどの高い熱伝導率と導電率を持つ材料です。したがって、これらの材料は、プロセスに関与する極端な熱エネルギーと電気エネルギーの影響下で正確な機械加工を可能にします。.
EDMに適したワークピース材料は、誘電体流体に対して不活性であるか、非常に高い融点、硬度、または脆性を備えているため、従来の機械加工作業には適用できない金属です。たとえば、チタン、ステンレス鋼、炭化物、ニッケルベースの超合金は、航空宇宙、医療、自動車産業によってEDMによって機械加工されています。.
最近の研究では、誘電体流体と電極材料の選択が高精度の表面仕上げと低い工具摩耗に達する可能性があることが強調されています。 TechSolve の技術レポートでは、2023 年に高度な誘電体オイルを使用したグラファイト電極の使用により、表面粗さがほぼ 15% 減少し、完成品により正確な表面が得られる可能性があると述べています。.
また、ハイブリッド型EDMでは、加工しにくい材料の加工効率向上を目指して新しい手法が研究されており、この手法により、高分子電池や超硬合金などの高分子電池や超硬合金などの誘電体にアルミニウムや炭化ケイ素の粉末を導入すると、硬合金の除去率が約30%向上し、同時に電極の摩耗も低減することが研究でわかっています。.
特定の種類の EDM に関する材料の互換性について知ることは、持続的でコスト効率の高い結果が得られるとともに、結果を最適化するために不可欠です。最新の材料選択を実践している組織は、競争市場のリーダーになる可能性があります。.
望ましい仕上げと複雑さ
EDMにおける仕上げの性質は、部品設計の複雑さと選択された材料に大きく依存します 良好な表面仕上げは、放電エネルギー、パルス持続時間、誘電体流体処理などのパラメータが適切に選択されている場合にしばしば明らかにされました 40% グラファイト粉末を誘電体に添加した場合の表面粗さ (Ra) の改善、特に複雑な形状。.
マイクロマシニングは、たとえばマイクロEDMのように、多くのプロセス名のバリエーションで非常に多様であるため、マイクロ機能を備えた非常に複雑な部品を機械加工するために使用されることが増えています。逆に、マイクロEDMは、航空宇宙、医療機器製造、エレクトロニクス産業向けに±2ミクロンもの厳しい公差を持つ部品を製造できます。業界からの最近の報告では、アダプティブ コントロールとハイブリッド EDM プロセスの改善により、加工精度と結果として得られる表面仕上げが 1 回のセットアップでさらに向上したと述べられています。.
高度なシミュレーションソフトウェアの結合により、所望の複雑さに対する材料除去率の管理が達成されました 彼らは、加工時間が平均20-25%によって削減され、表面の完全性を維持しながら工具の摩耗を低減することを示しているので、これらの革新は、特に高レベルの信頼性と再現性を持つコンポーネントの生産を要求する業界において、EDM法を主要な選択肢として位置づけ続けています。.
よくある質問frequently Asked Questions
これらは放電加工の2 つの主要な部門であり、各部門は独自の用途と利点を担っています ワイヤは、加工する形状の輪郭に従って、ワークピースを高精度に切断するための切削工具として薄い金属線を使用します より小さく複雑な形状とより細かいディテールを作成する能力があるため、CNC加工に最適な方法です シンカータイプのEDM形状と材料の特徴のためのキャビティを作成します より深く切断することができますが、ワイヤEDMは一般に、より厳しい公差とより滑らかな仕上げのために選択されます どちらの方法もEDMの世界で独自の方法を見つけ、さまざまな加工ニーズに応えます。.
硬質材料の精密切断と仕上げという特定の目的を持つさまざまな業界で採用されている EDM 機械があります。通常、これらの機械は、航空宇宙、自動車、金型製造業界による複雑な形状の構築や非常に小さな公差に役立ちます。ワイヤー EDM の動作中、非常に細い連続ワイヤーが導電性材料を通過して、他の従来の機械加工ルートではほとんど考慮されなかった複雑な設計と形状を作成します。これにより、ワイヤー EDM は、鋼、チタン、青銅、銅を切断するための製造において非常に汎用性が高く、詳細な設計とエッジの平滑化のための傾斜能力により、製品の仕上げレベルに大きく貢献します。.
EDMとワイヤーEDMを比較する場合、多くの考慮事項は、アプリケーションと結果の点でどちらかを優先します 高精度を要求するワークピースの三次元形状と深いキャビティの場合、EDM、特にシンカーEDMが適しています 逆に、ワイヤーEDMは、複雑な輪郭と詳細な機能を作るのに使用され、厳しい公差への金型と部品製造に適しています さらに、ワイヤーEDMは、その細いワイヤーとその制御された切断動作により、より細かい仕上げと詳細を達成することができます どちらの方法も望ましいですが、どちらかを選択するかどうかの決定的な要素は、加工作業の要件です。.
一般に、EDM はワイヤ EDM ほど狭い角度を処理できません。ワイヤ EDM プロセスでは、複雑な形状や狭い角度を中心に非常に正確に動く薄線電極が使用されます。そのため、ワイヤ EDM は、鋭い角と複雑な細部が必要な最適なプロセスです。一方、従来の EDM またはシンカー EDM は、主に電極の形状と設計に課せられた制限により、狭い角度への微細な加工を行うことができません。プロジェクトが微細、狭、鋭角を必要とする場合は常に、ワイヤ EDM は、そのような微細な機能を備えたより大きな能力により好ましいと考えられます。.
従来の手段による機械加工以前は、真のEDMプロセスが使用されていました。 従来のEDM方法では、電極とワークピースの間で放電を使用して材料を除去します。このプロセスは、硬金属、困難な材料の加工、または機械的手段で他の方法では困難な複雑な形状のものを作成するのに適しています。ワイヤーEDMは、ワイヤーまたはラム電極などの切削工具を使用して、電極とワークピースの間に火花を生成することによって精巧な設計を行います。これは非常に正確なプロセスであり、工作機械では難しいキャビティや穴などの形状や特徴を作成できます。 EDMプロセスは、多くの業界で精密部品を製造するのに適しています。.
参照ソース
- 北アイオワ大学 = 放電加工 (EDM) の分析
https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4857&context=grp
この文書では、EDM プロセスの応用と違いを含む詳細な分析を提供します。. - カリフォルニア工科大学州立大学 (California Polytechnic State University) = 15-5 ステンレス鋼放電加工の特性評価
https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1174&context=matesp
材料の特性評価と機械加工技術に焦点を当てた、EDM に関する詳細な研究。. - ネブラスカ大学リンカーン校 = 電気化学および放電加工のレビュー
https://digitalcommons.unl.edu/cgi/viewcontent.cgi?article=1275&context=mechengfacpub
このレビューでは、ワイヤーカット EDM を含むさまざまな EDM 手法とその産業用途について説明します。.



