














Usinagem de Descarga Elétrica (EDM) e Wire Cut EDM constituem técnicas revolucionárias que mudaram termodinamicamente os processos de fabricação modernos, permitindo a máxima precisão e projetos intrincados Estes dois podem em alguns aspectos muitas vezes ser usados como sinônimos, mas eles têm objetivos diferentes e trabalham em princípios diferentes Daí, entender a distinção entre EDM e Wire Cut EDM é essencial para fabricantes e engenheiros que buscam maximizar a eficiência e selecionar o método de usinagem correto para suas respectivas necessidades Este artigo tenta demarcar os dois, dando uma visão sobre sua aplicação e usos ótimos e, portanto, sua representação em direção à usinagem de precisão.
Introdução ao EDM e Wire EDM
O que é EDM?
Usinagem por Descarga Elétrica, simplesmente chamada de EDM, é um método de usinagem não convencional que forma ou corta metais por meio de descargas elétricas Este método é mais adequado para usinagem de materiais duros e para projetos muito finos e detalhados que a abordagem de usinagem tradicional dificilmente pode realizar As faíscas elétricas são geradas intermitentemente entre um conjunto de eletrodos atuando como ferramenta e o conjunto de peças como objeto a ser trabalhado, ambos imersos em um fluido dielétrico, que pode ser óleo ou água deionizada Essas descargas corroem o material da superfície da peça de trabalho, dando assim forma à peça de trabalho de acordo com as especificações desejadas.
O trabalho da EDM de qualquer material condutor com extrema precisão, com precisões aceitas até os limites de ±0,0005 polegadas, continua sendo uma das características marcantes da EDM. Por esse motivo, a fabricação existente de dispositivos aeroespaciais, automotivos e médicos pode, etc., atender aos requisitos de aplicação. Outra grande vantagem de EDM é que pode formar geometrias complexas, cantos afiados e cavidades finas, evitando tensões mecânicas, tornando-o fundamental para garantir padrões de qualidade adequados.
Estatísticas recentes, embora um tanto não verificadas, colocam o tamanho do mercado global de ECM em aproximadamente 3,6 bilhões de dólares em 2022, o que, impulsionado pelos avanços na automação e pela demanda por componentes de precisão, deverá experimentar um crescimento constante. Convencionalmente, os atuais sistemas EDM vêm equipados com a capacidade de CNC e controle aprimorado de software que permite redução do tempo de processamento e maior eficiência. Todos esses avanços sustentam a relevância da EDM no mundo da fabricação e da engenharia de precisão, que continua evoluindo.
O que é Wire EDM?
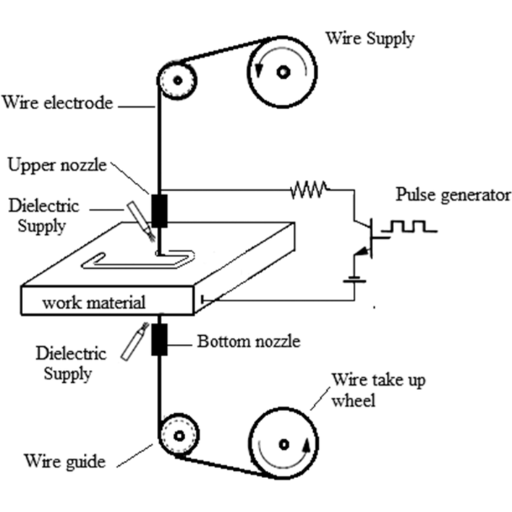
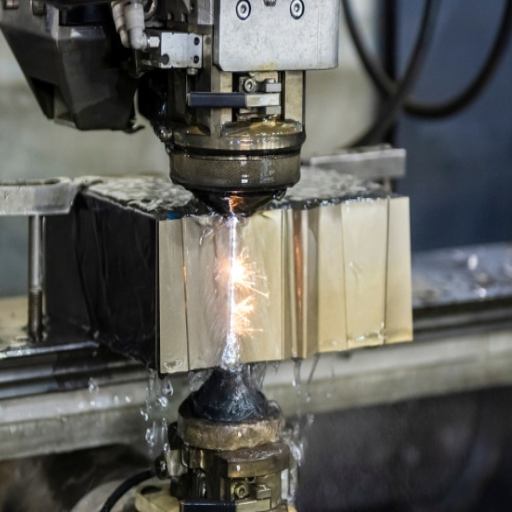
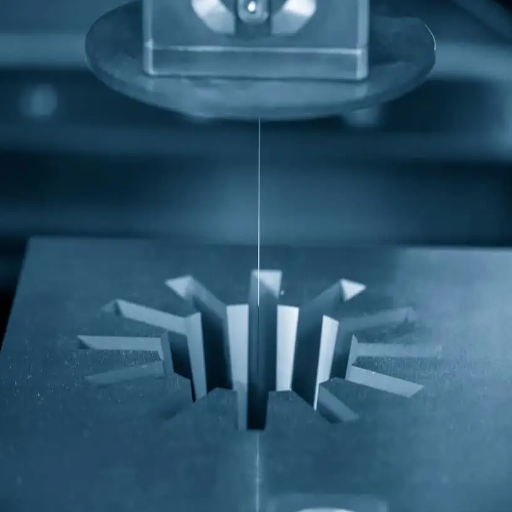
A Usinagem de Descarga Elétrica de Fio (Wire EDM) é um método de fabricação preciso que faz uso de descargas elétricas (faíscas) para cortar meticulosamente materiais condutores em uma variedade de formas e projetos O processo usa uma ferramenta fina de corte de fio eletricamente carregada, geralmente feita de latão ou molibdênio Não há contato físico entre o fio de corte e a peça de trabalho, e a remoção de material ocorre à medida que faíscas de alta frequência se desenvolvem entre a ferramenta de arame e o substrato, todas sendo submersas em um fluido dielétrico que mantém o processo estável e lava detritos.
O EDM de fio é tão procurado em indústrias onde a precisão tem que ser mantida no mais alto nível, como a indústria aeroespacial, médica, automotiva, fabricação de ferramentas e matrizes. Principalmente, ele é empregado na fabricação de geometrias e componentes complexos que exigem tolerâncias extremamente rígidas e são muito delicados para usinagem com métodos convencionais.
CAGR esperado: 6,5% de 2023 a 2030.
Estima-se que o mercado de EDM de fio esteja crescendo com considerável potencial de crescimento a partir dos desenvolvimentos tecnológicos que compreendem controles automatizados, capacidade de múltiplos eixos e materiais de fio O Wire EDM Market foi previsto por especialistas para progredir com um CAGR de 6,51TP10 T durante o período 2023-2030, devido à demanda cada vez maior por componentes de precisão fina e métodos de fabricação econômicos em várias indústrias Mais inovações e mudanças nas tendências do mercado aumentariam o estabelecimento do Wire EDM como uma ferramenta obrigatória para engenharia de precisão.
Trabalho de EDM e Wire EDM
Usinagem de Descarga Elétrica e Wire EDM são técnicas de ponta empregadas para cortar e moldar materiais condutores com tolerância precisa EDM, como entendido, colide uma descarga de faísca controlada sobre o eletrodo eletricamente carregado e a peça de trabalho rivalizando com a natureza de uma descarga elétrica Esta faísca vai lascar e erodir para longe nos materiais, formando traços ou formas intrincadas sem realmente exercer qualquer força mecânica sobre eles A incidência é a de um fluido dielétrico realizando seu dever como isolante e refrigerante e removendo detritos de distância simultaneamente Tudo isso garante um maior grau de precisão e eficiência.
No método Wire EDM usa-se um fio muito fino através do qual uma tensão é aplicada, geralmente latão ou outra liga condutora, para alta precisão na escultura de uma forma Uma vez que a ação de corte é por descargas, o fio nunca realmente toca a peça de fio EDM atende a projetos muito intrincados, tolerâncias apertadas e geometria complexa com diâmetros de fio de cerca de 0,008 a 0,015 polegadas O processo, portanto, é muito precisão e diagnósticos orientados para a produção para a fabricação de dispositivos aeroespaciais, automotivos e médicos.
De acordo com dados recentes, a tecnologia de usinagem evoluiu com aumento da taxa de corte, materiais de fio fino e programação automática Por exemplo, a moderna máquina Wire EDM apresenta tolerância muito fina inferior a ±0,001 mm, e o fio poderia cortar espessura de material superior a 300 mm. Além disso, a integração de software associado a sistemas CAD/CAM tornou o processo mais simples e, assim, reduziu o prazo de entrega e aumentou a flexibilidade de projeto na fabricação Observações indicam como o Wire-EDM está sendo cada vez mais favorecido para a produção comercial de microcomponentes para eletrônicos e instrumentos cirúrgicos que exigem um maior grau de precisão e, portanto, com tais aplicações sendo ativas no verdadeiro sentido, o mercado cresce e, portanto, há ganhos da classe comercial para tornar o Wire-EDM uma parte integrante no futuro da fabricação.
Diferenças principais entre EDM e Wire EDM
Comparação Funcionalidade
| Aspecto | EDM tradicional | Fio EDM |
|---|---|---|
| Tipo de eletrodo | Eletrodo moldado (cobre, grafite) | Fio fino (latão, molibdênio) |
| Método Corte | Erosão usando eletrodo moldado | Corte contínuo do fio |
| Nível Precisão | ±0,0005 polegadas | ±1 mícron |
| Acabamento Superfície | Bom | Excelente (0,1 mícron RA) |
| Melhores Aplicações | Moldes, cavidades, padrões | Matrizes, peças aeroespaciais, microcomponentes |
Ambos EDM e Wire EDM cortam materiais por meio de descarga elétrica Enquanto comum a ambos é um intensificador, o trabalho real e aplicação das máquinas são totalmente diferentes O EDM de trabalho é um tipo convencional que consiste em um eletrodo moldado para corroer o material, com fabricação de moldes ou cavidade ou intrincados trabalhos de fabricação de padrões que são mais adequados para materiais condutores de grau pesado O EDM de fio, por outro lado, opera com um fio fino muito fino, normalmente latão ou cobre, como um eletrodo cortando ao longo de um caminho programado, um pouco semelhante a uma serra de fita, mas muito mais preciso.
É geralmente aceito que as máquinas Wire EDM se destacam na fabricação de peças complexas que exigem tolerâncias rígidas e geometrias complexas: matrizes, peças aeroespaciais e microcomponentes para eletrônicos. O Wire EDM atingiu o mais alto nível de precisão, permitindo uma tolerância de ±1 mícron com acabamento superficial atingindo o nível RA de 0,1 mícron, atendendo assim indústrias que exigem extrema precisão.
Em alguns casos, um EDM tradicional pode não funcionar devido às suas limitações em relação a certos ângulos em geometrias complexas colocadas pelo eletrodo, enquanto o Wire EDM não apenas os gerencia com facilidade, mas é muito capaz de cortes retos e cônicos. De acordo com novos avanços, o Wire EDM é cada vez mais utilizado para contorno 3D, que permitem ciclos de produção mais rápidos e rápidos, com menos desperdício de material do que os métodos convencionais de usinagem.
Pelas tendências atuais do mercado, espera-se que a indústria global de EDM cresça a um CAGR de 4,91TP10 T entre 2023 e 2030, com o Wire EDM sendo amplamente adotado para maior versatilidade pelas indústrias Embora essa metodologia deva o melhor grau de interesse e impulso do setor de fabricação automotiva, com intenções de usar o Wire EDM para aumentar a precisão e reduzir os custos de usinagem nos padrões de tecnologias.
Princípios Trabalhantes
De acordo com o princípio do EDM, os materiais são removidos por meio de descargas elétricas, Tanto o eletrodo quanto a peça de trabalho são imersos em um fluido dielétrico possuindo propriedades adequadas para evitar a faísca, como água deionizada ou óleo Quando uma diferença de potencial é estabelecida entre o eletrodo e a peça de trabalho, o dielétrico se decompõe e atua como uma faísca elétrica Ele fornece um aquecimento muito intenso que derrete e vaporiza partículas minúsculas de material da peça de trabalho O fluido dielétrico então lava partículas e detritos, permitindo a formação de padrões intrincados ou recortes.
Último Avanço: Integração de IA e aprendizado de máquina em sistemas EDM para melhor automação e precisão de processos EDMs de fio avançados podem tolerar ±0,001 mm e, portanto, são usados onde quer que a ultraprecisão seja necessária, especialmente a fabricação de dispositivos aeroespaciais e médicos.
Ainda mais, desenvolvimentos estão sendo desenvolvidos a par com a infusão de sistemas de IA e ML no sistema EDM para melhor automação do processo e precisão De acordo com os últimos dados da indústria disponíveis na Search, EDMs de fio avançados podem tolerar ±0,001 mm, dando-lhes indispensabilidade em setores ultraprecisos, como a indústria aeroespacial e fabricação de dispositivos médicos O mundo EDM tem visto alguma preocupação com fluidos dielétricos verdes e máquinas energeticamente eficientes nos últimos anos Essas melhorias nos processos de EDM sob o capô permitem que eles fabricem sistemas de produção gigantescos em altas velocidades, sem compromissos de precisão e qualidade.
Indústrias com aplicações específicas
1Indústria Aeroespacial
No setor aeroespacial, a EDM encontra outras aplicações na produção de pás de turbinas, injetores de combustível e peças complicadas de motores Como aços de liga dura, como titânio ou superligas à base de níquel, exigem usinagem, esses processos precisam de tolerâncias muito finas e definem o EDM nos padrões Por exemplo, os canais das pás da turbina têm que ser mantidos com muita força nas tolerâncias e são intrinsecamente projetados para aumentar o fluxo de ar, o que é bastante bem alcançado pela EDM Foi ainda revelado em um relatório da indústria de 2023 que, devido ao aumento nas produções de aeronaves com baixo consumo de combustível e projetos complicados de motores, espera-se que o mercado aeroespacial de EDM registre uma taxa de crescimento de CAGR 5,2%.
O EDM é um processo que mantém a fabricação aeroespacial sustentável otimizando o uso de materiais e permitindo alguma geração de resíduos, assim, serve ao propósito geral das indústrias em minimizar suas pegadas no meio ambiente e otimizar seu uso de recursos, Daí, o EDM é a ferramenta de inovações Aeroespaciais presentes, bem como futuras.
2Fabricação de Dispositivos Médicos
Este processo encontra suas profundas aplicações na produção de instrumentos médicos e implantes de alta complexidade, como instrumentos cirúrgicos, stents e implantes ortopédicos, Ele garante que os instrumentos que são forjados principalmente de aço inoxidável, cobalto-cromo e titânio são capazes de atender aos rigorosos padrões de qualidade estabelecidos pelas autoridades reguladoras Diferentes aplicações de micro-EDM têm sido muito exigidas recentemente, em que peças intrincadas vão tão longe quanto serem usadas para microcateteres e componentes de válvulas cardíacas O avanço nas inovações de tecnologia de saúde elevou o mercado de EDM médico até $2,1 bilhões em 2022.
3Indústria Automóvel
Dentro das indústrias automotivas, a EDM encontra seu uso na fabricação de peças como bicos injetores de combustível, peças de transmissão ou moldes para um material leve, mas forte Com a ascensão dos veículos elétricos (EVs), a EDM é cada vez mais usada para fabricar muitas das peças de precisão que entram em motores EV e sistemas de baterias Isso é acoplado a uma previsão da MarketsandMarkets em 2023, que projetou um crescimento constante do mercado de EDM automotivo ao lado da expansão do setor de EV, indo além de valer $1,8 bilhões até 2027.
Além disso, a EDM está garantida para estar mais sob práticas sustentáveis de fabricação automotiva Ao considerar as normas de utilização de materiais e desperdício, a EDM adere a regulamentações ambientais rigorosas e aos compromissos das empresas em relação à neutralidade de carbono e aos negócios sustentáveis Ao projetar componentes eficientes em termos energéticos, reduz ainda mais a demanda de energia dos veículos e, portanto, é considerada como uma das principais tecnologias em transformação para a indústria automotiva.
4Indústria Eletrônica
A miniaturização de gadgets eletrônicos requer métodos de usinagem de precisão, incluindo EDM, para fabricar componentes como conectores, microchips e moldes de passo fino. O Wire EDM é mais adequado aos requisitos de precisão das indústrias de semicondutores e eletrônicos de consumo. Espera-se que a crescente demanda por dispositivos 5G e wearables aumente o uso de EDM na área, que deverá testemunhar um crescimento substancial de 2020 a 2025.
A evolução contínua do EDM mostra a singularidade dos problemas encontrados por cada indústria, sublinhando assim o quão versátil e útil o EDM é no panorama de fabricação atual.
5Ferramenta e Die Making
Ferramenta e morrer-fazer tornou-se amplamente exigente devido às suas aplicações na fabricação de componentes precisos e de boa qualidade para várias indústrias, tais como automotivo, aeroespacial, médico, e bens de consumo O projeto e fabricação são direcionados para a construção de ferramentas especializadas, matrizes, moldes, e acessórios necessários para a modelagem e formação de materiais em produtos acabados.
A integração das tecnologias CAD/CAM com a engenharia de fabricação de ferramentas e matrizes proporcionou grandes oportunidades para permitir que projetos complexos sejam fabricados com precisão soldada. A produção de veículos elétricos deve aumentar a demanda por componentes de alta precisão na fabricação avançada; durante 2023-2030, o mercado global de ferramentas e matrizes é de fato esperado com um CAGR de 7%-9%.
Crescimento do mercado de ferramentas e matrizes: 7%-9% CAGR (2023-2030)
Se a usinagem e as matrizes são feitas de carboneto de tungstênio e cerâmica avançada, que são considerados materiais de alto desempenho, o processo se torna mais durável e eficiente, reduzindo assim o tempo de inatividade, além de fornecer uma produção mais rápida Além dos métodos convencionais, a integração da fabricação de ferramentas e matrizes agora envolve as de fabricação aditiva ou impressão 3 D para prototipagem mais rápida e prazos de entrega reduzidos.
Com a intenção de desenvolvimento sustentável, os processos de fabricação de ferramentas e matrizes estão sendo reformulados para otimizar o uso do material e, assim, reduzir o desperdício, conforme exigido pelos padrões ambientais contemporâneos Meios de automação de máquinas e monitoramento em tempo real são usados para aumentar o nível de eficiência e garantir uma qualidade consistente com padrões muito rigorosos dos ambientes de produção atuais.
Vantagens e desvantagens das técnicas de EDM
Precisão e Precisão
EDM é famoso por fazer cortes muito precisos e precisos; assim, grandes processos de fabricação que exigem tolerâncias rigorosas empregá-lo Como por observações atuais, uma máquina EDM pode manter uma tolerância de mais ou menos 0,0001 polegada, que é o fator que se torna crucial em, digamos, aeroespacial, equipamentos médicos e eletrônica, onde mesmo o menor desvio pode significar uma enorme diferença nas implicações.
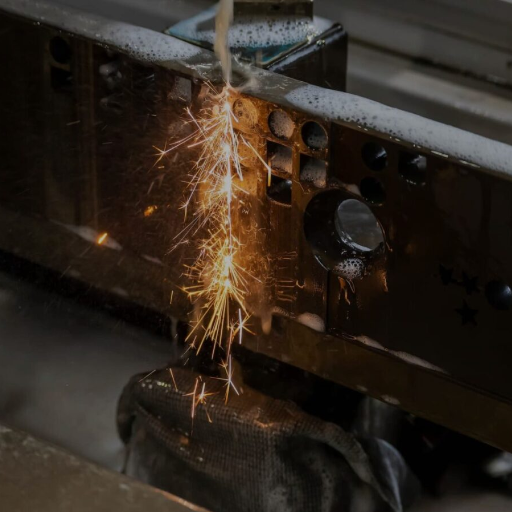
O corte de material da EDM é um processo de corte sem contato que utiliza energia térmica para erodir o material, permitindo que formas intrincadas e complexas sejam formadas repetidamente, mantendo a precisão Essa precisão é especialmente necessária quando materiais duros, como titânio, tungstênio e cerâmica, devem ser usinados, pois esses materiais são muito difíceis de usinar por meios tradicionais de usinagem.
Velocidade e Eficiência
O EDM tornou-se o meio mais rápido e eficiente de alcançar a fabricação Os desenvolvimentos em tecnologias de automação e controle permitem que os sistemas EDM funcionem em velocidades de corte ainda mais rápidas e mantenham uma precisão maior do que as alcançáveis pelos métodos convencionais Por exemplo, o EDM de fio no contexto moderno é capaz de cortar a uma taxa de 500 mm²/min, aumentando muito o tempo de ciclo para componentes complicados.
Além disso, tal progresso dos CNCs mostrou otimizar as operações de EDM, com estatísticas recentes sugerindo como tal Para começar, CNCs avançados em operações de EDM automatizam a geração de caminhos de ferramentas, cortando assim tempos de configuração curtos Posteriormente, com o estabelecimento da fabricação de luzes apagadas, as operações podem continuar com interface humana zero De acordo com um relatório do Global Market Insights emitido em 2023, a automação em EDM levou a um aumento de rendimento de 151TP10 T nas operações nas indústrias aeroespacial e automotiva.
Compatibilidade de custos com materiais
Uma das vantagens mais vitais da Usinagem de Descarga Elétrica (EDM) surge da produção de componentes muito precisos a custos muito menores Ao contrário do que acontece na usinagem por métodos convencionais, o EDM não exige as despesas de ferramental ou longos tempos de configuração. Equipamento EDM hoje é equipado com tecnologia de economia de energia, o que reduz muito o consumo de energia e os custos operacionais com o passar do tempo Estudos provaram, de fato, que a utilização de fluidos dielétricos avançados combinados com melhor tempo de corte da máquina pode reduzir os custos de produção em até 201TP10 T, tornando assim o EDM atraente em custo para indústrias como aeroespacial, automotiva e fabricação de equipamentos médicos.
Os métodos de descarga elétrica têm um bom desempenho em termos de compatibilidade de materiais, pois são capazes de usinar uma grande variedade de materiais, desde aqueles tão resistentes ou difíceis de cortar, matrizes de paredes finas convencionais, até tungstênio, titânio e superligas que podem ser usinadas com facilidade para máxima durabilidade e funcionalidade em aplicações exigentes. Além disso, esses processos podem se estender facilmente a materiais incomuns nas disciplinas tradicionais de engenharia, incluindo compósitos e cerâmicas condutoras. Esta compatibilidade final permite escopos de design mais amplos, bem como melhor aplicação de materiais, aumentando assim a relação custo-benefício da tecnologia EDM.
Além disso, os sistemas de controle adaptativo, bem como outras melhorias na tecnologia de eletrodos, aumentaram muito a precisão das operações de EDM. A integração CNC, por exemplo, permite exercer mais controle sobre o processo de usinagem, produzindo um melhor acabamento superficial e reduzindo o desperdício de material. Pesquisas recentes prevêem que essas melhorias técnicas apoiarão o crescimento do mercado, prevendo-se que o tamanho do mercado global exceda $6 bilhões até 2028.
Tal precisão garante que todos os processos de medição estejam em conformidade com os padrões da indústria, enquanto acelera o tempo de produção e se torna eficiente em termos de custos e confiável para a produção Juntos, estes tornam o processo EDM uma tecnologia precisa adaptável essencial na fabricação de produtos de alta tecnologia.
As tecnologias inteligentes, incluindo IoT e aprendizado de máquina, otimizaram os processos de EDM O monitoramento em tempo real do desgaste dos eletrodos, dos parâmetros de faísca ou da qualidade do fluido dielétrico permite manutenção preditiva, minimizando o tempo de inatividade. Tais inovações fizeram com que o EDM mantivesse sua posição como sendo não apenas um dos métodos mais rápidos para produzir projetos complexos, mas também um método eficiente de uso de recursos e econômico.
Escolhendo o método EDM correto
Avaliação dos Requisitos do Projeto
A seleção de uma técnica correta de Usinagem de Descarga Elétrica (EDM) significa essencialmente uma avaliação dos requisitos específicos do projeto que exigem o máximo desempenho, eficiência de custos e, finalmente, entrega da precisão esperada. As seguintes considerações merecem atenção:
Tipo de Material e Propriedades
Os materiais reagem de forma diferente aos processos de EDM Por exemplo, materiais mais duros, como carboneto de tungstênio ou titânio, são ideais para EDM devido à sua capacidade de cortar sem aplicar força mecânica. Em contraste, os materiais macios podem exigir ajustes nos parâmetros de usinagem para evitar corte excessivo ou queima do material.
Tolerâncias e Acabamento Superficial
O EDM do fio ou alguns processos especializados são exigidos essencialmente ao tratar os projetos que exigem a precisão extrema e a tolerância apertada com o revestimento de superfície crítico A pesquisa recente indicou que as tolerâncias de ±0.0001 polegadas podem ser conseguidas pelo EDM do fio, e é usado assim na maior parte na fabricação aeroespacial ou médica.
Complexidade da Geometria
Quando um projeto envolve projetos ou formas intrincadas com cantos afiados e cavidades profundas, pode haver necessidade de recorrer ao Sinker EDM Este método especial permite que os engenheiros enfrentem geometrias desafiadoras que as ferramentas convencionais simplesmente não conseguem lidar adequadamente.
Volume Produção
O volume de produção ditará qual EDM escolher. Portanto, no caso de fabricação de alto volume, será melhor automatizar o sistema EDM com monitoramento em tempo real para evitar tempo de inatividade e manter a consistência; relatórios recentes mostram que sistemas EDM automatizados podem aumentar a eficiência de fabricação em 30%.
Restrições Orçamentais
Equilibrar até mesmo as limitações do orçamento operacional em relação a uma necessidade do projeto é uma tarefa Por outro lado, embora seja verdade que as máquinas EDM são muitas vezes um desembolso de capital inicial muito maior do que outros tipos alternativos de usinagem, o trade-off em ferramentas de longo prazo e qualidade do produto reside em essas máquinas serem extremamente precisas e usinarem os materiais mais duros necessários para a maioria dos projetos.
Fatores Ambientais
Com a sustentabilidade se tornando uma questão preocupante, tenha em mente equipamentos que otimizam o consumo elétrico ou reutilizam fluidos dielétricos As modernas máquinas EDM agora possuem recursos de eficiência energética e podem reduzir seu consumo de energia em até 201TP10 T, dependendo do caso estudado.
Após analisar completamente os critérios e combiná-los com a nova evolução nas tecnologias EDM, as organizações selecionam o método de usinagem que melhor atenderá às suas necessidades específicas para garantir resultados desejáveis com eficiência econômica e sustentabilidade.
Considerações Materiais
A natureza do material determina em grande parte o quão eficaz e eficiente pode ser a Usinagem de Descarga Elétrica (EDM) Eletrodos em EDM são geralmente materiais com altas condutividades térmicas e elétricas, como cobre, latão, grafite e tungstênio Esses materiais, portanto, permitem uma usinagem precisa sob a influência de extrema energia térmica e elétrica envolvida no processo.
Os materiais da peça de trabalho adequados para EDM são metais que são inertes em relação ao fluido dielétrico ou possuem pontos de fusão, dureza ou fragilidade muito altos, de modo que não podem ser submetidos a operações de usinagem convencionais. Por exemplo, titânio, aço inoxidável, carboneto e superligas à base de níquel são usinadas pelas indústrias aeroespacial, médica e automotiva pela EDM.
Pesquisas recentes enfatizam que a seleção de fluido dielétrico e materiais de eletrodo poderia atingir acabamentos superficiais de alta precisão e baixo desgaste da ferramenta O relatório técnico da TechSolve afirmou em 2023 que ilustra o uso de eletrodos de grafite com óleos dielétricos avançados poderia reduzir a rugosidade da superfície em quase 15%, fornecendo superfícies mais precisas aos produtos acabados.
Além disso, novos métodos em EDM do tipo híbrido estão sendo pesquisados com o objetivo de melhorar a eficiência de usinagem para materiais difíceis de usinar A pesquisa mostrou que a introdução de pó de alumínio ou carboneto de silício no dielétrico melhora a taxa de remoção de ligas duras em cerca de 301TP10 T e, simultaneamente, diminui o desgaste dos eletrodos.
Conhecer as compatibilidades materiais relativas a um determinado tipo de EDM é imperativo para otimizar os resultados, além de ser sustentado e econômico. As organizações que praticam a seleção moderna de materiais provavelmente serão líderes nos mercados competitivos.
Acabamento e complexidade desejados
A natureza do acabamento em EDM é altamente dependente da complexidade do projeto da peça e dos materiais selecionados Um bom acabamento superficial é frequentemente alcançado quando os parâmetros como energia de descarga, duração do pulso e tratamento de fluido dielétrico são bem selecionados Processos avançados de Osaka revelaram melhoria de 401TP10 T na rugosidade superficial (Ra) quando pó de grafite foi adicionado ao dielétrico, particularmente com geometrias intrincadas.
Como a microusinagem é extremamente variada com muitas variações de nomes de processos, por exemplo, micro-EDM, ela é cada vez mais usada para usinar peças altamente complexas com microrecursos. Pelo contrário, o micro-EDM pode fabricar peças com tolerâncias tão estreitas quanto ±2 mícrons para indústrias aeroespacial, de fabricação de dispositivos médicos e eletrônica. Relatórios recentes das indústrias mencionaram que, com as melhorias nos controles adaptativos e nos processos híbridos de EDM, houve um aumento adicional na precisão da usinagem e no acabamento superficial resultante em uma única configuração.
Com o acoplamento de softwares avançados de simulação, o gerenciamento das taxas de remoção de materiais contra a complexidade desejada, eles mostram que os tempos de usinagem são reduzidos em média em 20-251TP10 T, reduzindo o desgaste da ferramenta, preservando a integridade da superfície Assim, essas inovações continuam a colocar os métodos EDM como uma escolha primordial, especialmente em indústrias que exigem produção de componentes com altos níveis de confiabilidade e repetibilidade.
Perguntas frequentes
Estas são as duas principais divisões da usinagem por descarga elétrica, com cada divisão carregando suas próprias aplicações e vantagens O fio usa um fio de metal fino como ferramenta de corte para cortar a peça de trabalho com alta precisão, seguindo o contorno da forma a ser trabalhada O método é ótimo para usinagem CNC por causa de sua capacidade de criar formas menores e intrincadas e detalhes mais finos Formas EDM do tipo Sinker e cria cavidades para características em materiais Enquanto ele pode cortar mais fundo, um EDM de fio geralmente será escolhido para maior tolerância e acabamentos mais suaves Ambos os métodos encontram seu caminho no mundo EDM, atendendo a necessidades variadas de usinagem.
Existem máquinas EDM empregadas em várias indústrias com o propósito específico de corte de precisão e acabamento de materiais duros Normalmente, essas máquinas são úteis para a construção de geometrias complicadas ou para tolerâncias muito pequenas pelas indústrias aeroespacial, automotiva e de fabricação de moldes Durante a operação de EDM de fio, um fio contínuo muito fino passa através de materiais condutores para criar projetos e formas intrincados que dificilmente teriam sido considerados com outras rotas de usinagem mais convencionais Isso torna o EDM de fio altamente versátil na fabricação para cortar aço, titânio, bronze e cobre Com sua capacidade de rampa para design detalhado e suavização de bordas, ele adiciona muito ao nível de acabamento de um produto.
Ao comparar EDM a EDM de fio, muitas considerações favorecem um ou outro em termos de aplicação e resultado Para formas tridimensionais e cavidades profundas em uma peça de trabalho que exigem um alto grau de precisão, EDM, especialmente EDM de chumbada, é adequado Por outro lado, EDM de fio é usado na fabricação de contornos intrincados e recursos detalhados, bons para fabricação de moldes e peças para tolerâncias apertadas Além disso, o EDM de fio pode alcançar acabamentos e detalhes mais finos por causa de seu fio fino e sua ação de corte controlada Ambos os métodos são desejáveis, mas o fator decisivo entre a escolha de um ou outro é a exigência do trabalho de usinagem.
Em geral, o EDM não pode lidar com ângulos estreitos, bem como o EDM de fio pode O processo EDM de fio usa um eletrodo de fio fino que se move com extrema precisão em torno de geometrias complexas e ângulos apertados Portanto, o EDM de fio é o melhor processo onde cantos afiados e detalhes intrincados são necessários Por outro lado, o EDM tradicional ou o EDM de chumbada é incapaz de fazer um trabalho fino em ângulos estreitos, principalmente devido às restrições impostas à forma e design do eletrodo Sempre que um projeto exige ângulos finos, estreitos e agudos, o EDM de fio seria preferível devido à sua maior capacidade com características tão finas.
Antes da usinagem por meios convencionais, o verdadeiro processo EDM foi usado O método EDM tradicional usa descargas elétricas entre um eletrodo e uma peça de trabalho para remover material Este processo é bem adequado para metais duros, trabalhando em materiais difíceis, ou para produzir algo com formas complexas que de outra forma são difíceis por meios mecânicos O fio EDM usa uma ferramenta de corte, como um fio ou um eletrodo de carneiro, para fazer projetos elaborados produzindo faíscas entre o eletrodo e a peça de trabalho Este é um processo muito preciso e pode criar formas e recursos, como cavidades e furos que de outra forma seriam difíceis de fazer com máquinas-ferramentas O processo EDM é bem adequado para fazer componentes de precisão em muitas indústrias.
Fontes de referência
- Universidade do Norte de Iowa (An Analysis of the Electrical Discharge Machining) (EDM)
https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4857&context=grp
Este artigo fornece uma análise aprofundada dos processos de EDM, incluindo suas aplicações e diferenças. - California Polytechnic State University (Universidade Politécnica do Estado da Califórnia) Caracterização da Usinagem de Descarga Elétrica de Aço Inoxidável 15-5
https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1174&context=matesp
Um estudo detalhado sobre EDM, com foco na caracterização de materiais e técnicas de usinagem. - Universidade de Nebraska-Lincoln (University of Nebraska-Lincoln) Revisão de Usinagem Eletroquímica e de Eletrodescarga
https://digitalcommons.unl.edu/cgi/viewcontent.cgi?article=1275&context=mechengfacpub
Esta revisão abrange vários métodos EDM, incluindo Wire Cut EDM, e suas aplicações industriais.



