














Usinage à décharge électrique (EDM) et l'EDM Wire Cut constituent des techniques révolutionnaires qui ont modifié thermodynamiquement les processus de fabrication modernes, permettant la plus grande précision et des conceptions complexes Ces deux peuvent à certains égards souvent être utilisés de manière synonyme, mais ils ont des objectifs différents et travaillent sur des principes différents. Par conséquent, comprendre la distinction entre EDM et Wire Cut EDM est essentiel pour les fabricants et les ingénieurs cherchant à maximiser l'efficacité et à sélectionner la méthode d'usinage correcte pour leurs besoins respectifs. Cet article tente de délimiter les deux en donnant un aperçu de leur application et de leurs utilisations optimales et donc de leur représentation vers l'usinage de précision.
Introduction à l'EDM et à l'EDM filaire
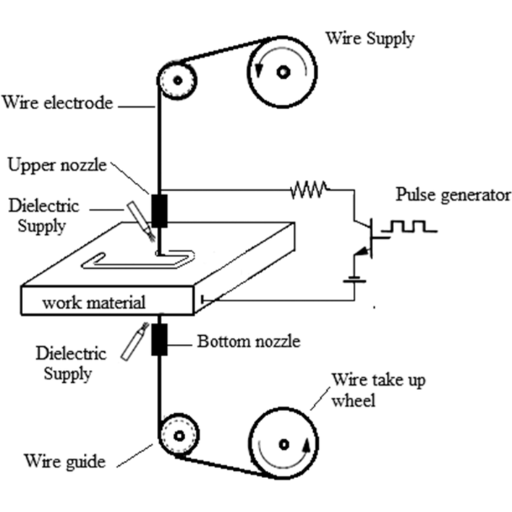
Qu'est-ce que l'EDM ?
L'usinage par décharge électrique, simplement appelé EDM, est une méthode d'usinage non conventionnelle qui forme ou coupe des métaux au moyen de décharges électriques Cette méthode est la mieux adaptée pour l'usinage de matériaux durs et pour des conceptions très fines et détaillées que l'approche d'usinage traditionnelle peut difficilement réaliser Les étincelles électriques sont générées par intermittence entre un jeu d'électrodes faisant office d'outil et le jeu de pièces comme objet à travailler, tous deux immergés dans un fluide diélectrique, qui peut être de l'huile ou de l'eau désionisée Ces décharges érodent la matière de la surface de la pièce, donnant ainsi forme à la pièce selon les spécifications souhaitées.
Le travail par EDM de tout matériau conducteur avec une extrême précision, avec des précisions acceptées jusqu'aux limites de ±0,0005 pouces, reste l'une des caractéristiques caractéristiques de l'EDM. Pour cette raison, la fabrication existante d'aérospatiale, d'automobile et de dispositifs médicaux pourrait etc., pour répondre à leurs exigences d'application Un autre grand plus de EDM est-ce qu'il peut former des géométries complexes, des coins pointus et de fines cavités tout en évitant les contraintes mécaniques, ce qui le rend essentiel pour garantir des normes de qualité appropriées.
Des statistiques récentes, quoique quelque peu non vérifiées, évaluent la taille du marché mondial de la GCE à 3,6 milliards USD environ en 2022, ce qui, sous l'effet des progrès de l'automatisation et des demandes de composants de précision, connaîtra une croissance régulière. Classiquement, les systèmes EDM actuels sont dotés de la capacité du CNC et d'un contrôle logiciel amélioré qui permet de réduire le temps de traitement et d'améliorer l'efficacité. Toutes ces avancées soutiennent la pertinence d'EDM dans le monde de la fabrication et de l'ingénierie de précision, qui ne cesse d'évoluer.
Qu'est-ce que Wire EDM ?
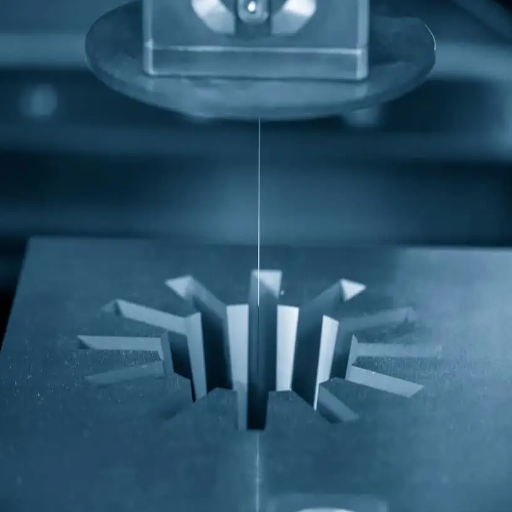
L'usinage par décharge électrique par fil (Wire EDM) est une méthode de fabrication précise qui utilise des décharges électriques (étincelles) pour couper méticuleusement des matériaux conducteurs en une variété de formes et de conceptions Le processus utilise un mince outil de coupe de fil chargé électriquement, généralement en laiton ou en molybdène. Il n'y a pas de contact physique entre le fil de coupe et la pièce à usiner, et l'enlèvement de matière se produit lorsque des étincelles à haute fréquence se développent entre l'outil métallique et le substrat, le tout étant immergé dans un fluide diélectrique qui maintient le processus stable et élimine les débris.
L'EDM filaire est si très recherché dans les industries où la précision doit être maintenue au plus haut niveau, comme les industries aérospatiale, médicale, automobile, de fabrication d'outils et de matrices. La plupart du temps, il est utilisé pour fabriquer des géométries et des composants complexes qui nécessitent des tolérances extrêmement serrées et sont trop délicats pour l'usinage avec des méthodes conventionnelles.
TCAC attendu : 6,5% de 2023 à 2030.
On estime que le marché de l'EDM filaire connaît une croissance considérable grâce aux développements technologiques comprenant les commandes automatisées, la capacité multi-axes et les matériaux filaires. Le marché de l'EDM filaire a été prévu par les experts pour progresser avec un TCAC de 6,51TP10 T au cours de la période 2023-2030, en raison de la demande toujours croissante de composants de précision fine et de méthodes de fabrication rentables dans divers secteurs. D’autres innovations et tendances changeantes du marché contribueraient à faire de l’EDM filaire un outil incontournable pour l’ingénierie de précision.
Fonctionnement de l'EDM et de l'EDM filaire
L'usinage par décharge électrique et l'EDM par fil sont des techniques haut de gamme employées pour couper et façonner des matériaux conducteurs avec une tolérance précise L'EDM, tel qu'il est compris, frappe une décharge d'étincelle contrôlée sur l'électrode chargée électriquement et la pièce rivalisant avec la nature d'une décharge électrique Cette étincelle va se disloquer et s'éroder au niveau des matériaux, formant des traces ou des formes complexes sans exercer réellement de force mécanique sur eux L'incidence est celle d'un fluide diélectrique remplissant son devoir d'isolant et de liquide de refroidissement et éliminant les débris simultanément Tout cela assure un degré plus élevé de précision et d'efficacité.
Dans la méthode Wire EDM, on utilise un fil très fin à travers lequel une tension est appliquée, généralement du laiton ou un autre alliage conducteur, pour une grande précision dans la découpe d'une forme. Étant donné que l'action de coupe se fait par décharges, le fil ne touche jamais réellement la pièce. L'EDM filaire répond à des conceptions très complexes, des tolérances serrées et une géométrie complexe avec des diamètres de fil d'environ 0,008 à 0,015 pouces. Le processus est donc très précis et orienté vers la production pour la fabrication de dispositifs aérospatiaux, automobiles et médicaux.
Selon des données récentes, la technologie d'usinage a évolué avec un taux de coupe accru, des matériaux en fil fin et une programmation automatique Par exemple, la machine moderne Wire EDM présente une tolérance très fine inférieure à ±0,001 mm, et le fil pourrait couper une épaisseur de matériau de plus de 300 mm. De plus, l'intégration de logiciels associés aux systèmes CAO/FAO a rendu le processus plus simple et donc réduit le délai d'exécution et une flexibilité de conception accrue dans la fabrication Les observations indiquent comment Wire-EDM est de plus en plus favorisé pour la production commerciale de micro-composants pour l'électronique et les instruments chirurgicaux qui nécessitent un degré de précision plus élevé et ainsi, avec de telles applications étant actives dans le vrai sens, le marché croît, et donc il y a des gains de la classe commerciale pour la fabrication intégrale de fil dans le futur.
Différences fondamentales entre l'EDM et l'EDM filaire
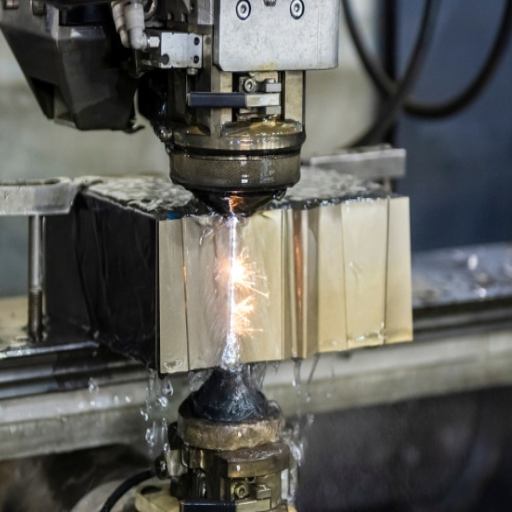
Comparaison des fonctionnalités
| Aspect | EDM traditionnel | ÉDM filaire |
|---|---|---|
| Type d'électrode | Electrode façonnée (cuivre, graphite) | Fil fin (laiton, molybdène) |
| Méthode de découpe | Érosion à l'aide d'une électrode façonnée | Coupe continue de fil |
| Niveau de précision | ±0,0005 pouces | ±1 micron |
| Finition de surface | Bien | Excellent (0,1 micron RA) |
| Meilleures Applications | Moules, cavités, motifs | Matrices, pièces aérospatiales, micro-composants |
Les matériaux découpés EDM et Wire EDM au moyen d'une décharge électrique Bien que commun aux deux soit un intensificateur, le fonctionnement et l'application réels des machines sont totalement différents. L'EDM de travail est un type conventionnel constitué d'une électrode façonnée pour corroder le matériau, avec des travaux de fabrication de moules ou de cavités ou de création de motifs complexes qui conviennent le mieux aux matériaux conducteurs de haute qualité. L'EDM filaire, en revanche, fonctionne avec un fil fin très fin, normalement du laiton ou du cuivre, comme électrode coupant le long d'un chemin programmé, un peu semblable à une scie à ruban mais beaucoup plus précis.
Il est généralement admis que les machines Wire EDM excellent dans la fabrication de pièces complexes qui nécessitent des tolérances serrées et des géométries complexes : matrices, pièces aérospatiales et micro-composants pour l'électronique. L'EDM filaire a atteint le plus haut niveau de précision, permettant une tolérance de ±1 micron avec une finition de surface atteignant le niveau RA de 0,1 micron, servant ainsi les industries qui nécessitent une précision extrême.
Dans certains cas, un EDM traditionnel peut ne pas fonctionner en raison de ses limitations en ce qui concerne certains angles sur des géométries complexes posées par l'électrode, alors que Wire EDM non seulement les gère facilement mais est très capable de couper droit et conique Selon les progrès ultérieurs, Wire EDM est de plus en plus utilisé pour le contourage 3 D, qui permet des cycles de production plus rapides et plus rapides avec moins de gaspillage de matière que les méthodes d'usinage conventionnelles.
Selon les tendances actuelles du marché, l'industrie mondiale de l'EDM devrait croître à un TCAC de 4,91TP10 T entre 2023 et 2030, l'EDM filaire étant largement adopté pour une plus grande polyvalence par les industries Bien que cette méthodologie doive le meilleur degré d'intérêt et de poussée du secteur de la fabrication automobile, avec l'intention d'utiliser l'EDM filaire pour améliorer la précision et réduire les coûts d'usinage sur les normes technologiques.
Principes de travail
Selon le principe de l'EDM, les matériaux sont éliminés au moyen de décharges électriques L'électrode et la pièce sont toutes deux immergées dans un fluide diélectrique possédant des propriétés adaptées pour empêcher l'étincelle, comme l'eau désionisée ou l'huile Lorsqu'une différence de potentiel s'établit entre l'électrode et la pièce, le diélectrique se décompose et agit comme une étincelle électrique Il fournit un chauffage très intense qui fond et vaporise les minuscules particules de matériau de la pièce Le fluide diélectrique lave ensuite les particules et les débris, permettant la formation de motifs complexes ou de découpes.
Dernier avancement : Intégration de l'IA et de l'apprentissage automatique dans les systèmes EDM pour une meilleure automatisation et précision des processus Les EDM filaires avancés peuvent tolérer ±0,001 mm et sont ainsi utilisés partout où l'ultra-précision est requise, en particulier la fabrication de dispositifs aérospatiaux et médicaux.
De plus, des développements sont développés au même niveau que l'infusion de systèmes d'IA et de ML dans le système EDM pour une meilleure automatisation du processus et de la précision Selon les dernières données industrielles disponibles auprès de Search, les EDM à fil avancé peuvent tolérer ±0,001 mm, ce qui leur confère un caractère indispensable dans des secteurs ultra-précis tels que l'aérospatiale et la fabrication de dispositifs médicaux Le monde EDM a connu une certaine inquiétude pour les fluides diélectriques verts et les machines économes en énergie ces dernières années Ces améliorations des processus EDM sous le capot leur permettent de fabriquer des systèmes de production gargantuesques à des vitesses élevées, sans compromis sur la précision et la qualité.
Industries ayant des applications particulières
1Industrie aérospatiale
Dans le secteur aérospatial, l'EDM trouve d'autres applications dans la production d'aubes de turbine, d'injecteurs de carburant et de pièces de moteur compliquées. Étant donné que les aciers alliés durs tels que le titane ou les superalliages à base de nickel nécessitent un usinage, ces processus nécessitent des tolérances très fines et fixent l'EDM dans les normes. Par exemple, les canaux des aubes de turbine doivent être maintenus très étroitement dans les tolérances et sont conçus de manière complexe pour améliorer le flux d'air, ce qui est assez bien réalisé par l'EDM. Il a en outre été révélé dans un rapport industriel de 2023 qu'en raison de la recrudescence des productions d'avions économes en carburant et de conceptions de moteurs compliquées, le marché de l'EDM aérospatiale devrait enregistrer un taux de croissance de CAGR 5.21010.
L'EDM est un processus qui maintient la fabrication aérospatiale durable en optimisant l'utilisation des matériaux et en permettant une certaine génération de déchets. Ainsi, il sert l’objectif général des industries en minimisant leur empreinte sur l’environnement et en optimisant leur utilisation des ressources. Par conséquent, l’EDM est l’outil des innovations aérospatiales présentes et futures.
2Fabrication de dispositifs médicaux
Ce procédé trouve ses applications profondes dans la production d'instruments médicaux et d'implants très complexes, tels que des instruments chirurgicaux, des stents et des implants orthopédiques. Il garantit que les instruments forgés principalement à partir d'acier inoxydable, de cobalt-chrome et de titane sont capables de répondre aux normes de qualité strictes établies par les autorités de régulation. Différentes applications de micro-EDM ont été très demandées récemment, dans lesquelles des pièces complexes vont jusqu'à être utilisées pour des microcathéters et des composants de valvules cardiaques. Les progrès des innovations technologiques de santé ont porté le marché de l'EDM médical à $2,1 milliards en 2022.
3Industrie Automobile
Au sein des industries automobiles, l'EDM trouve son utilisation dans la fabrication de pièces telles que des buses d'injecteur de carburant, des pièces de transmission ou des moules pour un matériau léger mais solide. Avec l'essor des véhicules électriques (VE), l'EDM est de plus en plus utilisé pour fabriquer de nombreuses pièces de précision qui entrent dans les moteurs et systèmes de batteries des véhicules électriques. Ceci est couplé à une prévision de MarketsandMarkets en 2023, qui prévoyait une croissance constante du marché de l'EDM automobile parallèlement à l'expansion du secteur des véhicules électriques, allant au-delà d'une valeur de $1,8 milliards d'ici 2027.
En outre, l'EDM est assuré d'être davantage sous des pratiques de fabrication automobile durable En considérant les normes d'utilisation et de gaspillage des matériaux, l'EDM adhère à des réglementations environnementales strictes et aux engagements des entreprises en faveur de la neutralité carbone et d'une activité durable. En concevant des composants économes en énergie, elle réduit encore davantage la demande énergétique des véhicules et est ainsi considérée comme l'une des technologies de base en transformation pour l'industrie automobile.
4Industrie électronique
La miniaturisation des gadgets électroniques nécessite des méthodes d'usinage de précision, y compris l'EDM, pour fabriquer des composants tels que des connecteurs, des micropuces et des moules à pas fin. L'EDM filaire est le mieux adapté aux exigences de précision des industries des semi-conducteurs et de l'électronique grand public. La demande croissante de dispositifs 5G et de wearables devrait augmenter l’utilisation de l’EDM dans ce domaine, qui devrait connaître une croissance substantielle de 2020 à 2025.
L'évolution continue de l'EDM montre le caractère unique des problèmes rencontrés par chaque industrie, soulignant ainsi à quel point l'EDM est polyvalent et utile dans le paysage manufacturier actuel.
5Fabrication d'outils et de matrices
La fabrication d'outils et de matrices est devenue largement exigeante en raison de ses applications dans la fabrication de composants précis et de bonne qualité pour plusieurs industries telles que l'automobile, l'aérospatiale, les biens médicaux et de consommation. La conception et la fabrication sont orientées vers la construction d'outils spécialisés, de matrices, de moules et de luminaires nécessaires à la mise en forme et au formage de matériaux en produits finis.
L'intégration des technologies CAO/FAO avec l'ingénierie de la fabrication d'outils et de matrices a fourni de grandes opportunités pour permettre la fabrication de conceptions complexes avec une précision de soudage. La production de véhicules électriques doit augmenter la demande de composants de haute précision dans la fabrication avancée ; au cours de la période 2023-2030, le marché mondial des outils et matrices est en fait attendu avec un TCAC de 7%-9%.
Croissance du marché des outils et des matrices : 7%-9% CAGR (2023-2030)
Si l'usinage et les matrices sont fabriqués à partir de carbure de tungstène et de céramiques avancées, qui sont considérées comme des matériaux à haute performance, le processus devient plus durable et efficace, réduisant ainsi les temps d'arrêt, ainsi que fournissant un rendement de production plus rapide En dehors des méthodes conventionnelles, l'intégration de la fabrication d'outils et de matrices implique maintenant celles de la fabrication additive ou de l'impression 3 D pour un prototypage plus rapide et des délais raccourcis.
Dans l'intention du développement durable, les processus de fabrication d'outils et de matrices sont remaniés pour optimiser l'utilisation des matériaux et ainsi réduire les déchets, comme l'exigent les normes environnementales contemporaines. Des moyens d'automatisation des machines et de surveillance en temps réel sont utilisés pour augmenter le niveau d'efficacité et garantir une qualité cohérente avec les normes très strictes des environnements de production actuels.
Avantages et inconvénients des techniques EDM
Précision et Précision
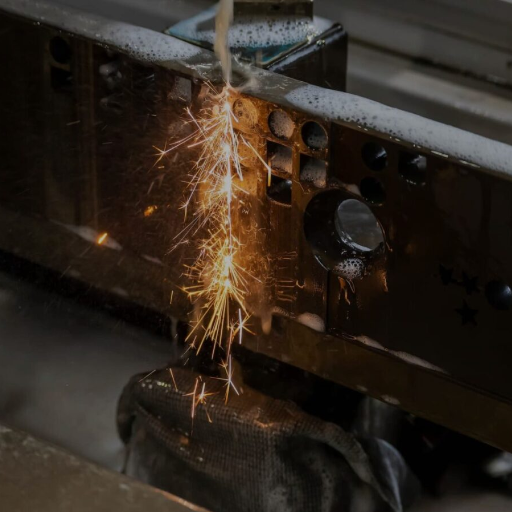
EDM est célèbre pour faire des coupes très précises et précises ; ainsi, les grands processus de fabrication qui exigent des tolérances strictes l'emploient Selon les observations actuelles, une machine EDM peut maintenir une tolérance de plus ou moins 0,0001 pouce, qui est le facteur qui devient crucial dans, disons, l'aérospatiale, l'équipement médical, et l'électronique, où même le moindre écart peut signifier une énorme différence dans les implications.
La découpe de matériaux d'EDM est un processus de découpe sans contact qui utilise l'énergie thermique pour éroder le matériau, permettant de former des formes complexes et complexes à plusieurs reprises tout en conservant la précision. Cette précision est particulièrement nécessaire lorsque des matériaux durs, tels que le titane, le tungstène et la céramique, doivent être usinés, car ces matériaux sont très difficiles à usiner par des moyens d'usinage traditionnels.
Vitesse et Efficacité
L'EDM est devenu le moyen le plus rapide et le plus efficace pour réaliser la fabrication Les développements des technologies d'automatisation et de contrôle permettent aux systèmes EDM de travailler à des vitesses de coupe encore plus rapides et de conserver une précision supérieure à celles que permettent les méthodes conventionnelles Par exemple, l'EDM filaire dans le contexte moderne est capable de couper à une vitesse de 500 mm²/min, augmentant beaucoup le temps de cycle pour les composants compliqués.
En outre, il a été démontré que de tels progrès des CNC optimisent les opérations EDM, des statistiques récentes suggérant comme telles Pour commencer, les CNC avancés dans les opérations EDM automatisent la génération de parcours d'outils, réduisant ainsi les temps de configuration courts Par la suite, avec la mise en place de la fabrication éteinte, les opérations peuvent continuer avec une interface humaine nulle Selon un rapport Global Market Insights publié en 2023, l'automatisation dans EDM a conduit à une augmentation de rendement de 151 TP10 T dans les opérations dans les industries aérospatiale et automobile.
Compatibilité des coûts avec les matériaux
L'un des avantages les plus vitaux de l'usinage par décharge électrique (EDM) provient de la production de composants très précis à des coûts bien moindres Contrairement à ce qui se passe dans l'usinage par les méthodes conventionnelles, l'EDM n'exige pas les dépenses d'outillage ou les longs temps de configuration. Équipement EDM aujourd'hui est équipé d'une technologie économe en énergie, qui réduit considérablement la consommation d'énergie et les coûts opérationnels au fil du temps. Des études ont prouvé, en fait, que l'utilisation de fluides diélectriques avancés combinée à un meilleur temps de coupe de la machine peut réduire les coûts de production jusqu'en 20%, rendant ainsi l'EDM attractif en termes de coût pour des industries comme l'aérospatiale, l'automobile et la fabrication d'équipements médicaux.
Les méthodes de décharge électrique fonctionnent bien en termes de compatibilité des matériaux car elles sont capables d'usiner un large éventail de matériaux allant de ceux si résistants ou difficiles à couper classiquement à parois minces au tungstène, au titane et aux superalliages qui peuvent être usinés facilement pour une durabilité et une fonctionnalité maximales dans des applications exigeantes. De plus, ces processus peuvent facilement s'étendre à des matériaux rares dans les disciplines d'ingénierie traditionnelles, notamment les composites et les céramiques conductrices. Cette compatibilité ultime permet des portées de conception plus larges ainsi qu'une meilleure application des matériaux, augmentant ainsi la rentabilité de la technologie EDM.
En outre, les systèmes de contrôle adaptatif, ainsi que d’autres améliorations technologiques des électrodes, ont considérablement amélioré la précision des opérations EDM. L’intégration CNC, par exemple, permet d’exercer davantage de contrôle sur le processus d’usinage, produisant une meilleure finition de surface tout en réduisant le gaspillage de matériaux. Des recherches récentes prédisent que ces améliorations techniques soutiendront la croissance du marché, la taille du marché mondial devant dépasser $6 milliards d’ici 2028.
Une telle précision garantit que tous les processus de mesure sont conformes aux normes de l'industrie, tout en accélérant le temps de production et en devenant rentables et fiables pour la production Ensemble, ceux-ci font du processus EDM une technologie précise adaptable essentielle dans la fabrication de produits de haute technologie.
Les technologies intelligentes, y compris l'IoT et l'apprentissage automatique, ont optimisé les processus EDM. La surveillance en temps réel de l'usure des électrodes, des paramètres d'étincelles ou de la qualité du fluide diélectrique permet une maintenance prédictive, minimisant ainsi les temps d'arrêt. De telles innovations ont permis à EDM de maintenir sa position comme étant non seulement l'une des méthodes les plus rapides pour produire des conceptions complexes, mais également une utilisation efficace des ressources et rentable.
Choisir la bonne méthode EDM
Évaluation des exigences du projet
La sélection d'une technique d'usinage par décharge électrique (EDM) appropriée signifie essentiellement une évaluation des exigences spécifiques au projet exigeant des performances, une rentabilité et enfin une précision attendue maximales. Les considérations suivantes méritent attention :
Type de matériau et propriétés
Les matériaux réagissent différemment aux processus EDM Par exemple, les matériaux plus durs tels que le carbure de tungstène ou le titane sont parfaitement adaptés à l'EDM en raison de sa capacité à couper sans appliquer de force mécanique. En revanche, les matériaux mous peuvent nécessiter des ajustements des paramètres d’usinage pour éviter la surcotation ou la combustion du matériau.
Tolérances et finition de surface
L'EDM filaire ou certains procédés spécialisés sont essentiellement requis lorsqu'il s'agit de projets exigeant une précision extrême et une tolérance serrée avec une finition de surface critique Des recherches récentes ont indiqué que des tolérances de ± 0,0001 pouces peuvent être atteintes par l'EDM filaire, et il est donc principalement utilisé dans la fabrication aérospatiale ou médicale.
Complexité de la géométrie
Lorsqu'un projet implique des conceptions ou des formes complexes avec des coins pointus et des cavités profondes, il peut s'avérer nécessaire de recourir à Sinker EDM. Cette méthode spéciale permet aux ingénieurs de s'attaquer à des géométries difficiles que les outils conventionnels ne peuvent tout simplement pas gérer de manière adéquate.
Volume de production
Le volume de production dictera quel EDM choisir. Par conséquent, dans le cas d’une fabrication à grand volume, il sera préférable d’automatiser le système EDM avec une surveillance en temps réel pour éviter les temps d’arrêt et maintenir la cohérence ; des rapports récents montrent que les systèmes EDM automatisés peuvent améliorer l’efficacité de la fabrication d’ici 30%.
Contraintes budgétaires
Équilibrer même les limitations du budget opérationnel par rapport à un besoin d'un projet est une tâche À l'inverse, s'il est vrai que les machines EDM constituent souvent une dépense initiale en capital beaucoup plus élevée que les autres types alternatifs d'usinage, le compromis entre l'outillage à long terme et la qualité des produits réside dans le fait que ces machines sont extrêmement précises et usinent les matériaux les plus durs nécessaires à la plupart des projets.
Facteurs Environnementaux
La durabilité devenant un sujet de préoccupation, gardez à l'esprit les équipements qui optimisent la consommation électrique ou réutilisent les fluides diélectriques Les machines EDM modernes disposent désormais de fonctionnalités économes en énergie et peuvent réduire leur consommation d'énergie jusqu'à 20%, selon le cas étudié.
Après avoir analysé complètement les critères et les avoir mis en correspondance avec la nouvelle évolution des technologies EDM, les organisations sélectionnent la méthode d'usinage qui conviendra le mieux à leurs besoins spécifiques pour garantir des résultats souhaitables avec efficacité économique et durabilité.
Considérations Matérielles
La nature du matériau détermine en grande partie l'efficacité et l'efficience de l'usinage par décharge électrique (EDM) Les électrodes dans l'EDM sont généralement des matériaux ayant des conductivités thermiques et électriques élevées tels que le cuivre, le laiton, le graphite et le tungstène. Ces matériaux permettent donc un usinage précis sous l’influence d’une énergie thermique et électrique extrême impliquée dans le processus.
Les matériaux de pièces adaptés à l'EDM sont des métaux inertes par rapport au fluide diélectrique ou possédant des points de fusion, une dureté ou une fragilité très élevés, ils ne peuvent donc pas être soumis aux opérations d'usinage conventionnelles. Par exemple, le titane, l'acier inoxydable, le carbure et les superalliages à base de nickel sont usinés par les industries aérospatiale, médicale et automobile par EDM.
Des recherches récentes soulignent que la sélection de matériaux de fluide diélectrique et d'électrodes pourrait atteindre des finitions de surface de haute précision et une faible usure des outils Le rapport technique de TechSolve énoncé en 2023 illustrant l'utilisation d'électrodes en graphite avec des huiles diélectriques avancées pourrait réduire la rugosité de surface de près de 151TP10 T, offrant des surfaces plus précises aux produits finis.
En outre, de nouvelles méthodes en EDM de type hybride font l'objet de recherches dans le but d'améliorer l'efficacité d'usinage pour les matériaux difficiles à usiner Des recherches ont montré que l'introduction de poudre d'aluminium ou de carbure de silicium dans le diélectrique améliore le taux d'élimination des alliages durs d'environ 301TP10 T et diminue simultanément l'usure des électrodes.
Connaître les compatibilités matérielles concernant un certain type d'EDM est impératif pour optimiser les résultats tout en étant durable et rentable. Les organisations pratiquant la sélection moderne des matériaux sont susceptibles d’être leaders sur les marchés concurrentiels.
Finition et complexité souhaitées
La nature de la finition en EDM est fortement dépendante de la complexité de la conception de la pièce et des matériaux sélectionnés Une bonne finition de surface est souvent obtenue lorsque les paramètres comme l'énergie de décharge, la durée d'impulsion et le traitement par fluide diélectrique sont bien sélectionnés Les procédés avancés d'Osaka ont révélé une amélioration de 401TP10 T de la rugosité de surface (Ra) lorsque de la poudre de graphite était ajoutée au diélectrique, en particulier avec des géométries complexes.
Étant donné que le micro-usinage est extrêmement varié avec de nombreuses variantes de nom de processus, par exemple, le micro-EDM, il est de plus en plus utilisé pour usiner des pièces très complexes avec des micro-caractéristiques Au contraire, le micro-EDM peut fabriquer des pièces avec des tolérances aussi serrées que ±2 microns pour les industries aérospatiale, de fabrication de dispositifs médicaux et d'électronique. Des rapports récents des industries ont mentionné qu'avec les améliorations des commandes adaptatives et des processus hybrides EDM, il y a eu une amélioration supplémentaire de la précision d'usinage et de la finition de surface qui en résulte dans une seule configuration.
Avec le couplage de logiciels de simulation avancés, la gestion des taux d'enlèvement de matière contre la complexité souhaitée a été réalisée Ils montrent que les temps d'usinage sont réduits en moyenne de 20-251TP10 T, réduisant l'usure des outils tout en préservant l'intégrité de la surface Ainsi, ces innovations continuent de placer les méthodes EDM comme un choix de choix de choix, surtout dans les industries qui exigent une production de composants avec des niveaux élevés de fiabilité et de répétabilité.
Foire aux questions
Ce sont les deux principales divisions de l'usinage par décharge électrique, chaque division portant ses propres applications et avantages Le fil utilise un fil métallique mince comme outil de coupe pour couper la pièce avec une grande précision, en suivant le contour de la forme à travailler La méthode est excellente pour l'usinage CNC en raison de sa capacité à créer des formes plus petites et complexes et des détails plus fins. Formes EDM de type sinker et crée des cavités pour les caractéristiques des matériaux Bien qu'il puisse couper plus profondément, un EDM en fil sera généralement choisi pour une tolérance plus serrée et des finitions plus lisses Les deux méthodes trouvent leur chemin dans le monde EDM, répondant à des besoins d'usinage variables.
Il existe des machines EDM employées dans diverses industries avec le but spécifique de couper et de finir avec précision les matériaux durs Habituellement, ces machines sont utiles pour construire des géométries compliquées ou pour de très petites tolérances par les industries aérospatiale, automobile et de fabrication de moules Pendant l'opération EDM de fil, un fil continu très fin passe à travers des matériaux conducteurs pour créer des conceptions et des formes complexes qui n'auraient guère été envisagées avec d'autres voies d'usinage plus conventionnelles Cela rend l'EDM de fil hautement polyvalent dans la fabrication pour couper l'acier, le titane, le bronze et le cuivre Avec sa capacité de rampe pour la conception détaillée et le lissage des bords, il ajoute grandement dans le niveau de finition d'un produit.
Lorsque l'on compare l'EDM à l'EDM filaire, de nombreuses considérations favorisent l'une ou l'autre en termes d'application et de résultat Pour les formes tridimensionnelles et les cavités profondes dans une pièce qui exigent un degré élevé de précision, l'EDM, en particulier l'EDM plombé, est adapté. À l'inverse, l'EDM filaire est utilisé pour réaliser des contours complexes et des caractéristiques détaillées, bonnes pour la fabrication de moules et de pièces à des tolérances serrées. De plus, l'EDM filaire peut obtenir des finitions et des détails plus fins en raison de son fil fin et de son action de coupe contrôlée. Les deux méthodes sont souhaitables mais le facteur décisif entre le choix de l'un ou l'autre est l'exigence du travail d'usinage.
En général, l'EDM ne peut pas gérer les angles étroits aussi bien que le fil EDM peut. Le processus d'EDM de fil utilise une électrode de fil mince qui se déplace avec une précision extrême autour de géométries complexes et d'angles serrés Par conséquent, l'EDM de fil est le meilleur processus où les coins nets et les détails complexes sont requis D'autre part, l'EDM traditionnel ou l'EDM de plomb est incapable de faire un travail fin dans des angles étroits, principalement en raison des restrictions imposées sur la forme et la conception de l'électrode Chaque fois qu'un projet exige des angles fins, étroits et aigus, l'EDM de fil serait préférable en raison de sa plus grande capacité avec des caractéristiques aussi fines.
Avant l'usinage par des moyens conventionnels, on utilisait le véritable procédé EDM La méthode EDM traditionnelle utilise des décharges électriques entre une électrode et une pièce à usiner pour enlever de la matière Ce procédé est bien adapté pour les métaux durs, le travail sur des matériaux difficiles, ou pour produire quelque chose avec des formes complexes qui sont autrement difficiles par des moyens mécaniques Le Wire EDM utilise un outil de coupe, tel qu'un fil ou une électrode à bélier, pour réaliser des conceptions élaborées en produisant des étincelles entre l'électrode et la pièce à usiner Il s'agit d'un procédé très précis et peut créer des formes et des caractéristiques telles que des cavités et des trous qui seraient autrement difficiles à faire avec des machines-outils Le procédé EDM est bien adapté pour fabriquer des composants de précision dans de nombreuses industries.
Sources de référence
- Université du Nord de l'Iowa Analyse de l'usinage par décharge électrique (EDM)
https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4857&context=grp
Cet article fournit une analyse approfondie des processus EDM, y compris leurs applications et leurs différences. - California Polytechnic State University Caractérisation de l'usinage à décharge électrique en acier inoxydable 15-5
https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1174&context=matesp
Une étude détaillée sur l'EDM, axée sur la caractérisation des matériaux et les techniques d'usinage. - Université du Nebraska-Lincoln Examen de l'usinage électrochimique et par électrodécharge
https://digitalcommons.unl.edu/cgi/viewcontent.cgi?article=1275&context=mechengfacpub
Cette revue couvre diverses méthodes EDM, notamment l'EDM Wire Cut, et leurs applications industrielles.



