














Mecanizado de Descarga Eléctrica (EDM) y la electroerosión por corte de alambre constituye técnicas revolucionarias que han cambiado termodinámicamente los procesos de fabricación modernos, permitiendo la máxima precisión y diseños intrincados. En algunos aspectos, estos dos pueden usarse a menudo como sinónimos, pero tienen objetivos diferentes y funcionan según principios diferentes. Por lo tanto, comprender la distinción entre electroerosión y electroerosión por corte de alambre es esencial para los fabricantes e ingenieros que buscan maximizar la eficiencia y seleccionar el método de mecanizado correcto para sus respectivas necesidades. Este artículo intenta demarcar los dos dando una idea de su aplicación y usos óptimos y, por tanto, de su representación hacia el mecanizado de precisión.
Introducción a la electroerosión y la electroerosión por cable
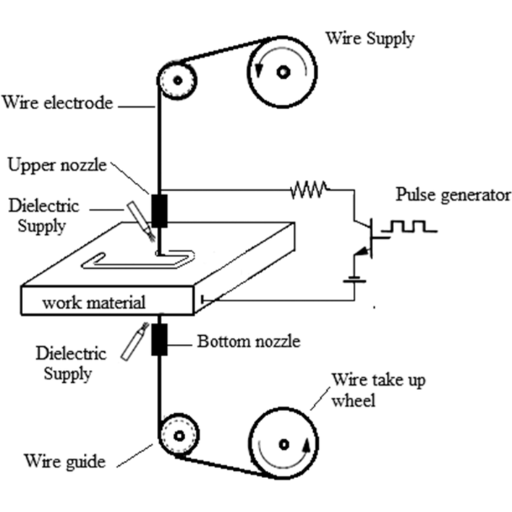
¿qué es la electroerosión?
El mecanizado por descarga eléctrica, llamado simplemente EDM, es un método de mecanizado no convencional que forma o corta metales mediante descargas eléctricas. Este método es más adecuado para mecanizar materiales duros y para diseños muy finos y detallados que el enfoque de mecanizado tradicional difícilmente puede lograr. Las chispas eléctricas se generan de forma intermitente entre un conjunto de electrodos que actúa como herramienta y el conjunto de piezas como objeto a trabajar, ambos sumergidos en un fluido dieléctrico, que puede ser aceite o agua desionizada. Estas descargas erosionan el material de la superficie de la pieza de trabajo, dando forma a la pieza según las especificaciones deseadas.
El funcionamiento de EDM de cualquier material conductor con extrema precisión, con precisiones aceptadas hasta los límites de ±0,0005 pulgadas, sigue siendo una de las características distintivas de EDM. Por esta razón, los fabricantes existentes de dispositivos aeroespaciales, de automóviles y médicos podrían, etc., cumplir con los requisitos de sus aplicaciones. Otra gran ventaja de EDM es que puede formar geometrías complejas, esquinas afiladas y cavidades finas evitando al mismo tiempo tensiones mecánicas, lo que lo hace fundamental para garantizar estándares de calidad adecuados.
Estadísticas recientes, aunque algo no verificadas, sitúan el tamaño del mercado mundial de ECM en 3.600 millones de dólares aproximadamente en 2022, lo que, impulsado por los avances en la automatización y la demanda de componentes de precisión, experimentará un crecimiento constante. Convencionalmente, los sistemas EDM actuales vienen equipados con la capacidad de CNC y control de software mejorado que permite reducir el tiempo de procesamiento y mejorar la eficiencia. Todos estos avances mantienen la relevancia de EDM en el mundo de la fabricación y la ingeniería de precisión, que sigue evolucionando.
¿qué es la electroerosión por cable?
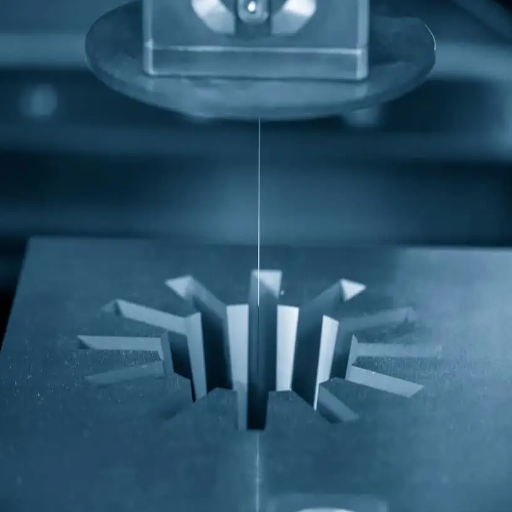
El mecanizado por descarga eléctrica de alambre (Wire EDM) es un método de fabricación preciso que utiliza descargas eléctricas (chispas) para cortar meticulosamente materiales conductores en una variedad de formas y diseños. El proceso utiliza una herramienta delgada de corte de alambre cargada eléctricamente, generalmente hecha de latón o molibdeno. No hay contacto físico entre el cable de corte y la pieza de trabajo, y la eliminación del material se produce a medida que se desarrollan chispas de alta frecuencia entre la herramienta de alambre y el sustrato, todas sumergidas en un fluido dieléctrico que mantiene el proceso estable y elimina los residuos.
La electroerosión por cable es muy buscada en industrias donde la precisión debe mantenerse al más alto nivel, como la aeroespacial, médica, automotriz, de fabricación de herramientas y de troqueles. Principalmente, se emplea en la fabricación de geometrías y componentes complejos que requieren tolerancias extremadamente estrictas y son demasiado delicados para mecanizar con métodos convencionales.
Cagr esperada: 6,5% de 2023 a 2030.
Se estima que el mercado de electroerosión por cable está creciendo con un potencial de crecimiento considerable gracias a los avances tecnológicos que comprenden controles automatizados, capacidad multieje y materiales de alambre. Los expertos pronostican que el mercado de electroerosión por cable progresará con una tasa compuesta anual de 6,5% durante el período 2023-2030, debido a la demanda cada vez mayor de componentes de precisión fina y métodos de fabricación rentables en diversas industrias. Otras innovaciones y tendencias cambiantes del mercado contribuirían a establecer Wire EDM como una herramienta imprescindible para la ingeniería de precisión.
Funcionamiento de EDM y EDM por cable
El mecanizado por descarga eléctrica y la electroerosión por cable son técnicas de alta gama empleadas para cortar y dar forma a materiales conductores con una tolerancia precisa. La electroerosión, tal como se entiende, incide una descarga de chispa controlada sobre el electrodo cargado eléctricamente y la pieza de trabajo que rivaliza con la naturaleza de una descarga eléctrica. Esta chispa astillará y erosionará los materiales, formando trazas o formas intrincadas sin ejercer realmente ninguna fuerza mecánica sobre ellos. La incidencia es la de un fluido dieléctrico que cumple su función como aislante y refrigerante y elimina los residuos simultáneamente. Todo esto garantiza un mayor grado de precisión y eficiencia.
En el método Wire EDM se utiliza un cable muy delgado a través del cual se aplica un voltaje, generalmente latón u otra aleación conductora, para lograr una alta precisión al crear una forma. Dado que la acción de corte se realiza mediante descargas, el cable nunca toca la pieza de trabajo. La electroerosión por cable satisface diseños muy complejos, tolerancias estrictas y geometría compleja con diámetros de cable de aproximadamente 0,008 a 0,015 pulgadas. Por lo tanto, el proceso está orientado en gran medida a la precisión y al diagnóstico orientado a la producción para la fabricación de dispositivos médicos, automotrices y aeroespaciales.
Según datos recientes, la tecnología de mecanizado evolucionó con una mayor velocidad de corte, materiales de alambre fino y programación automática. Por ejemplo, la moderna máquina de electroerosión por cable presenta una tolerancia muy fina de menos de ±0,001 mm y el alambre podría cortar un espesor de material de más de 300 mm. Además, la integración de software asociado con los sistemas CAD/CAM ha simplificado el proceso y, por lo tanto, ha reducido el tiempo de entrega y ha aumentado la flexibilidad del diseño en la fabricación. Las observaciones indican cómo Wire-EDM se ve cada vez más favorecido para la producción comercial de microcomponentes para electrónica e instrumentos quirúrgicos que requieren un mayor grado de precisión y, por lo tanto, con tales aplicaciones activas en el verdadero sentido, el mercado crece y, por lo tanto, hay ganancias de la clase comercial por hacer de Wire-EDM una parte integral en el futuro de la fabricación.
Diferencias principales entre electroerosión y electroerosión por cable
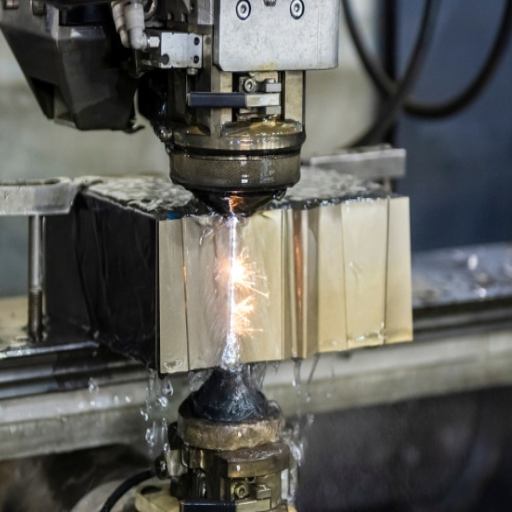
Comparación de funcionalidades
| Aspecto | Edm tradicional | Edm de alambre |
|---|---|---|
| Tipo de electrodo | Electrodo perfilado (cobre, grafito) | Alambre fino (latón, molibdeno) |
| Método de corte | Erosión mediante electrodo conformado | Corte continuo de alambre |
| Nivel de precisión | ±0,0005 pulgadas | ±1 micra |
| Acabado superficial | Bien | Excelente (RA de 0,1 micrones) |
| Mejores aplicaciones | Moldes, cavidades, patrones | Troqueles, piezas aeroespaciales, microcomponentes |
Tanto la electroerosión como la electroerosión por alambre cortan materiales mediante descarga eléctrica. Si bien ambos son comunes un intensificador, el funcionamiento y la aplicación reales de las máquinas son totalmente diferentes. La electroerosión de trabajo es un tipo convencional que consiste en un electrodo conformado para corroer el material, con moldes o cavidades o intrincados trabajos de creación de patrones que se adaptan mejor a materiales conductores de alta calidad. La electroerosión por alambre, por el contrario, funciona con un alambre fino muy fino, normalmente de latón o cobre, como electrodo que corta a lo largo de una trayectoria programada, algo parecido a una sierra de cinta pero mucho más precisa.
Generalmente se acepta que las máquinas de electroerosión por cable destacan en la fabricación de piezas complejas que requieren tolerancias estrictas y geometrías intrincadas: matrices, piezas aeroespaciales y microcomponentes para electrónica. La electroerosión por cable ha alcanzado el nivel más alto de precisión, permitiendo una tolerancia de ±1 micrón con un acabado superficial que alcanza el nivel RA de 0,1 micrones, sirviendo así a industrias que requieren una precisión extrema.
En algunos casos, es posible que una electroerosión tradicional no funcione debido a sus limitaciones con respecto a ciertos ángulos en geometrías complejas planteadas por el electrodo, mientras que la electroerosión por alambre no solo los gestiona con facilidad sino que es muy capaz de realizar cortes rectos y cónicos. Según nuevos avances, la electroerosión por alambre se utiliza cada vez más para el contorno 3D, lo que permite ciclos de producción más rápidos y rápidos con menos desperdicio de material que los métodos de mecanizado convencionales.
Según las tendencias actuales del mercado, se espera que la industria mundial de electroerosión crezca a una tasa compuesta anual de 4,91 TP10T entre 2023 y 2030, y las industrias adoptarán ampliamente la electroerosión por cable para lograr una mayor versatilidad. Aunque esta metodología debe el mejor grado de interés y empuje del sector de fabricación de automóviles, con intenciones de utilizar electroerosión por cable para mejorar la precisión y reducir los costos de mecanizado según los estándares tecnológicos.
Principios de trabajo
Según el principio de EDM, los materiales se eliminan mediante descargas eléctricas. Tanto el electrodo como la pieza de trabajo se sumergen en un fluido dieléctrico que posee propiedades adecuadas para evitar la chispa, como agua desionizada o aceite. Cuando se establece una diferencia de potencial entre el electrodo y la pieza de trabajo, el dieléctrico se descompone y actúa como una chispa eléctrica. Proporciona un calentamiento muy intenso que funde y vaporiza partículas diminutas de material de la pieza de trabajo. Luego, el fluido dieléctrico lava las partículas y los desechos, permitiendo la formación de patrones o recortes intrincados.
Último avance: integración de IA y aprendizaje automático en sistemas EDM para una mejor automatización y precisión de los procesos. Los EDM de cables avanzados pueden tolerar ±0,001 mm y, por lo tanto, se utilizan dondequiera que se requiera ultraprecisión, especialmente en la fabricación de dispositivos médicos y aeroespaciales.
Además, se están desarrollando desarrollos a la par con la infusión de sistemas de IA y ML en el sistema EDM para una mejor automatización del proceso y la precisión. Según los últimos datos de la industria disponibles en Search, los electroerosiones de cables avanzados pueden tolerar ±0,001 mm, lo que les da indispensabilidad en sectores ultraprecisos como la fabricación de dispositivos médicos y aeroespaciales. El mundo de la electroerosión ha visto cierta preocupación por los fluidos dieléctricos ecológicos y las máquinas energéticamente eficientes en los últimos años. Estas mejoras en los procesos de electroerosión bajo el capó les permiten fabricar gigantescos sistemas de producción a altas velocidades, sin comprometer la precisión y la calidad.
Industrias que tienen aplicaciones particulares
1Industria aeroespacial
En el sector aeroespacial, la electroerosión encuentra otras aplicaciones en la producción de palas de turbinas, inyectores de combustible y piezas complicadas de motores. Debido a que los aceros de aleación dura, como las superaleaciones a base de titanio o níquel, requieren mecanizado, estos procesos necesitan tolerancias muy finas y establecen la electroerosión en los estándares. Por ejemplo, los canales de las palas de las turbinas deben mantenerse muy ajustados en tolerancias y están diseñados de manera intrincada para mejorar el flujo de aire, lo que EDM logra bastante bien. En un informe de la industria de 2023 se reveló además que, debido al aumento en la producción de aviones de bajo consumo de combustible y a los complicados diseños de motores, se espera que el mercado aeroespacial de electroerosión registre una tasa de crecimiento de CAGR 5,2%.
La electroerosión es un proceso que mantiene sostenible la fabricación aeroespacial optimizando el uso de materiales y permitiendo cierta generación de residuos. Por lo tanto, sirve al propósito general de las industrias de minimizar su huella en el medio ambiente y optimizar el uso de los recursos. Por lo tanto, la electroerosión es la herramienta de las innovaciones aeroespaciales presentes y futuras.
2Fabricación de dispositivos médicos
Este proceso encuentra sus profundas aplicaciones en la producción de instrumentos e implantes médicos altamente complejos, como instrumentos quirúrgicos, stents e implantes ortopédicos. Asegura que los instrumentos forjados principalmente de acero inoxidable, cobalto-cromo y titanio puedan cumplir con los estrictos estándares de calidad establecidos por las autoridades reguladoras. Recientemente se han demandado mucho diferentes aplicaciones de micro-EDM, en las que piezas complejas llegan incluso a utilizarse para microcatéteres y componentes de válvulas cardíacas. El avance en las innovaciones en tecnología sanitaria elevó el mercado de electroerosiones médicas hasta $2.100 millones en 2022.
3Industria automotriz
Dentro de las industrias automotrices, EDM encuentra su uso en la fabricación de piezas como boquillas de inyectores de combustible, piezas de transmisión o moldes para un material liviano pero resistente. Con el auge de los vehículos eléctricos (EV), EDM se utiliza cada vez más para fabricar muchas de las piezas de precisión que se utilizan en los motores y sistemas de baterías de vehículos eléctricos. Esto se combina con un pronóstico de MarketsandMarkets en 2023, que proyectó un crecimiento constante del mercado de electroerosión automotriz junto con la expansión del sector de vehículos eléctricos, yendo más allá de su valor de $1.8 mil millones para 2027.
Además, se garantiza que la electroerosión se realizará más bajo prácticas de fabricación de automóviles sostenibles. Al considerar las normas de utilización y desperdicio de materiales, EDM se adhiere a estrictas regulaciones ambientales y a los compromisos de las empresas hacia la neutralidad de carbono y los negocios sostenibles. Al diseñar componentes energéticamente eficientes, se reduce aún más la demanda de energía de los vehículos y, por lo tanto, se considera una de las tecnologías centrales en transformación para la industria automotriz.
4Industria Electrónica
La miniaturización de dispositivos electrónicos requiere métodos de mecanizado de precisión, incluido el EDM, para fabricar componentes como conectores, microchips y moldes de paso fino. La electroerosión por cable se adapta mejor a los requisitos de precisión de las industrias de semiconductores y electrónica de consumo. Se espera que la creciente demanda de dispositivos y dispositivos portátiles 5G aumente el uso de EDM en el campo, que se prevé experimente un crecimiento sustancial entre 2020 y 2025.
La continua evolución de la electroerosión muestra la singularidad de los problemas que enfrenta cada industria, subrayando así cuán versátil y útil es la electroerosión en el panorama manufacturero actual.
5Fabricación de herramientas y troqueles
La fabricación de herramientas y matrices se ha vuelto ampliamente exigente debido a sus aplicaciones en la fabricación de componentes precisos y de buena calidad para varias industrias, como la automotriz, aeroespacial, médica y de consumo. El diseño y la fabricación están dirigidos a la construcción de herramientas, matrices, moldes y accesorios especializados necesarios para dar forma a materiales y convertirlos en productos terminados.
La integración de las tecnologías CAD/CAM con la ingeniería de fabricación de herramientas y troqueles ha brindado grandes oportunidades para permitir que se fabriquen diseños complejos con precisión soldada. La producción de vehículos eléctricos debe estar aumentando la demanda de componentes de alta precisión en la fabricación avanzada; De hecho, durante 2023-2030, se espera que el mercado mundial de herramientas y troqueles tenga una CAGR de 7%-9%.
Crecimiento del mercado de herramientas y troqueles: 7%-9% CAGR (2023-2030)
Si el mecanizado y los troqueles se fabrican con carburo de tungsteno y cerámicas avanzadas, que se consideran materiales de alto rendimiento, el proceso se vuelve más duradero y eficiente, lo que reduce el tiempo de inactividad y proporciona una producción más rápida. Aparte de los métodos convencionales, la integración de la fabricación de herramientas y troqueles ahora implica la fabricación aditiva o la impresión 3D para una creación de prototipos más rápida y plazos de entrega más cortos.
Con la intención de lograr un desarrollo sostenible, se están renovando los procesos de fabricación de herramientas y troqueles para optimizar el uso del material y así reducir el desperdicio, como lo exigen los estándares ambientales contemporáneos. Se utilizan medios de automatización de máquinas y monitoreo en tiempo real para aumentar el nivel de eficiencia y garantizar una calidad constante con estándares muy estrictos de los entornos de producción actuales.
Ventajas y desventajas de las técnicas de electroerosión
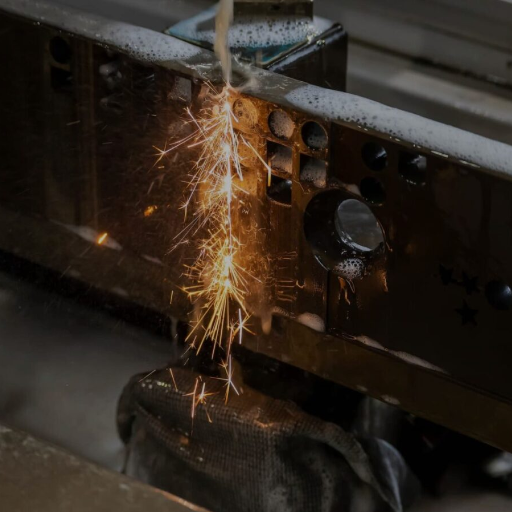
Precisión y precisión
La electroerosión es famosa por realizar cortes muy precisos y exactos; por lo tanto, lo emplean grandes procesos de fabricación que requieren tolerancias estrictas. Según las observaciones actuales, una máquina de electroerosión puede mantener una tolerancia de más o menos 0,0001 pulgadas, que es el factor que se vuelve crucial, por ejemplo, en el sector aeroespacial, los equipos médicos y la electrónica, donde incluso la más mínima desviación puede significar una gran diferencia en implicaciones.
El corte de materiales de EDM es un proceso de corte sin contacto que utiliza energía térmica para erosionar el material, lo que permite formar formas intrincadas y complejas repetidamente manteniendo la precisión. Esta precisión es especialmente necesaria cuando se van a mecanizar materiales duros, como titanio, tungsteno y cerámica, ya que estos materiales son muy difíciles de mecanizar mediante medios tradicionales de mecanizado.
Velocidad y eficiencia
La electroerosión se ha convertido en el medio más rápido y eficiente para lograr la fabricación. Los avances en las tecnologías de automatización y control permiten que los sistemas de electroerosión funcionen a velocidades de corte aún más rápidas y mantengan una precisión mayor que las que se pueden lograr con los métodos convencionales. Por ejemplo, la electroerosión por cable en el contexto moderno es capaz de cortar a una velocidad de 500 mm²/min, lo que aumenta considerablemente el tiempo de ciclo de componentes complicados.
Además, se ha demostrado que dicho progreso de los CNC optimiza las operaciones de electroerosión, y estadísticas recientes así lo sugieren. Para empezar, los CNC avanzados en operaciones de electroerosión automatizan la generación de trayectorias de herramientas, reduciendo así los tiempos de instalación. Posteriormente, con el establecimiento de la fabricación sin luces, las operaciones pueden continuar sin interfaz humana. Según un informe de Global Market Insights publicado en 2023, la automatización en EDM ha llevado a un aumento del rendimiento de 15% en las operaciones en las industrias aeroespacial y automotriz.
Compatibilidad de costos con materiales
Una de las ventajas más vitales del mecanizado por descarga eléctrica (EDM) surge de la producción de componentes muy precisos a costos mucho menores. A diferencia de lo que ocurre en el mecanizado por métodos convencionales, la electroerosión no exige gastos de herramientas ni largos tiempos de instalación. Echipamente EDM hoy en día está equipado con tecnología de ahorro de energía, que reduce en gran medida el consumo de energía y los costos operativos con el paso del tiempo. De hecho, los estudios han demostrado que la utilización de fluidos dieléctricos avanzados combinados con un mejor tiempo de corte de la máquina puede reducir los costos de producción hasta en 20%, lo que hace que la electroerosión sea atractiva en costos para industrias como la aeroespacial, automotriz y de fabricación de equipos médicos.
Los métodos de descarga eléctrica funcionan bien en términos de compatibilidad de materiales, ya que son capaces de mecanizar una gran variedad de materiales que van desde matrices de paredes convencionalmente delgadas, tan resistentes o difíciles de cortar, hasta tungsteno, titanio y superaleaciones que pueden mecanizarse con facilidad para máxima durabilidad y funcionalidad en aplicaciones exigentes. Además, estos procesos pueden extenderse fácilmente a materiales poco comunes en las disciplinas de ingeniería tradicionales, incluidos los compuestos y las cerámicas conductoras. Esta compatibilidad definitiva permite alcances de diseño más amplios, así como una mejor aplicación de materiales, aumentando así la rentabilidad de la tecnología EDM.
Además de eso, los sistemas de control adaptativo, así como otras mejoras en la tecnología de electrodos, han aumentado enormemente la precisión de las operaciones de electroerosión. La integración CNC, por ejemplo, permite ejercer un mayor control sobre el proceso de mecanizado, produciendo un mejor acabado superficial y reduciendo al mismo tiempo el desperdicio de material. Investigaciones recientes predicen que estas mejoras técnicas ayudarán a que el mercado crezca, y se prevé que el tamaño del mercado global supere los $6 mil millones para 2028.
Esta precisión garantiza que todos los procesos de medición cumplan con los estándares de la industria, al tiempo que acelera el tiempo de producción y se vuelve rentable y confiable para la producción. En conjunto, esto hace que el proceso EDM sea una tecnología precisa, adaptable y esencial en la fabricación de productos de alta tecnología.
Las tecnologías inteligentes, incluidas la IoT y el aprendizaje automático, han optimizado los procesos de electroerosión. El monitoreo en tiempo real del desgaste de los electrodos, los parámetros de chispa o la calidad del fluido dieléctrico permite un mantenimiento predictivo, minimizando el tiempo de inactividad. Estas innovaciones han hecho que EDM mantenga su posición no sólo como uno de los métodos más rápidos para producir diseños complejos, sino también como uno eficiente en el uso de recursos y rentable.
Elegir el método EDM adecuado
Evaluación de los requisitos del proyecto
La selección de una técnica adecuada de mecanizado por descarga eléctrica (EDM) significa esencialmente una evaluación de los requisitos específicos del proyecto que exigen el máximo rendimiento, rentabilidad y, finalmente, la entrega de la precisión esperada. Las siguientes consideraciones merecen atención:
Tipo de material y propiedades
Los materiales reaccionan de manera diferente a los procesos de electroerosión. Por ejemplo, los materiales más duros como el carburo de tungsteno o el titanio son ideales para la electroerosión debido a su capacidad de cortar sin aplicar fuerza mecánica. Por el contrario, los materiales blandos pueden requerir ajustes en los parámetros de mecanizado para evitar el corte excesivo o la quema del material.
Tolerancias y Acabado Superficial
La electroerosión por alambre o algunos procesos especializados son esencialmente necesarios cuando se trata de proyectos que exigen una precisión extrema y una tolerancia estricta con un acabado superficial crítico. Investigaciones recientes han indicado que se pueden lograr tolerancias de ±0,0001 pulgadas mediante electroerosión por alambre y, por lo tanto, se utiliza principalmente en la fabricación aeroespacial o médica.
Complejidad de la geometría
Cuando un proyecto involucra diseños o formas intrincados con esquinas afiladas y cavidades profundas, puede ser necesario recurrir a Sinker EDM. Este método especial permite a los ingenieros abordar geometrías desafiantes que las herramientas convencionales simplemente no pueden manejar adecuadamente.
Volumen de producción
El volumen de producción dictará qué EDM elegir. Por lo tanto, en el caso de una fabricación de gran volumen, será mejor automatizar el sistema EDM con monitoreo en tiempo real para evitar tiempos de inactividad y mantener la coherencia; Informes recientes muestran que los sistemas de electroerosión automatizados pueden mejorar la eficiencia de fabricación en 30%.
Restricciones presupuestarias
Equilibrar incluso las limitaciones del presupuesto operativo con la necesidad de un proyecto es una tarea. Por el contrario, si bien es cierto que las máquinas de electroerosión suelen tener un desembolso de capital inicial mucho mayor que otros tipos alternativos de mecanizado, la compensación entre herramientas a largo plazo y calidad del producto radica en que estas máquinas son extremadamente precisas y mecanizan los materiales más duros necesarios para la mayoría de los proyectos.
Factores ambientales
Dado que la sostenibilidad se está convirtiendo en un tema de preocupación, tenga en cuenta los equipos que optimizan el consumo eléctrico o reutilizan fluidos dieléctricos. Las máquinas de electroerosión modernas ahora cuentan con características de eficiencia energética y pueden reducir su consumo de energía hasta en 20%, según el caso estudiado.
Después de analizar completamente los criterios y hacerlos coincidir con la nueva evolución de las tecnologías EDM, las organizaciones seleccionan el método de mecanizado que mejor se adapte a sus necesidades específicas para garantizar resultados deseables con eficiencia económica y sostenibilidad.
Consideraciones materiales
La naturaleza del material determina en gran medida cuán efectivo y eficiente puede ser el mecanizado por descarga eléctrica (EDM). Los electrodos en EDM suelen ser materiales que tienen altas conductividades térmicas y eléctricas, como cobre, latón, grafito y tungsteno. Estos materiales, por lo tanto, permiten un mecanizado preciso bajo la influencia de la energía térmica y eléctrica extrema involucrada en el proceso.
Los materiales de pieza adecuados para electroerosión son metales que son inertes con respecto al fluido dieléctrico o que poseen puntos de fusión, dureza o fragilidad muy altos, por lo que no pueden someterse a operaciones de mecanizado convencionales. Por ejemplo, las industrias aeroespacial, médica y automotriz mecanizan superaleaciones a base de titanio, acero inoxidable, carburo y níquel mediante electroerosión.
Investigaciones recientes enfatizan que la selección de fluidos dieléctricos y materiales de electrodos podría alcanzar acabados superficiales de alta precisión y bajo desgaste de herramientas. El informe técnico de TechSolve indicó en 2023 que ilustra el uso de electrodos de grafito con aceites dieléctricos avanzados podría reducir la rugosidad de la superficie en casi 15%, proporcionando superficies más precisas a los productos terminados.
Además, se están investigando nuevos métodos en electroerosión de tipo híbrido con el objetivo de mejorar la eficiencia del mecanizado de materiales difíciles de mecanizar. Las investigaciones han demostrado que la introducción de polvo de carburo de aluminio o silicio en el dieléctrico mejora la tasa de eliminación de aleaciones duras en aproximadamente 30% y simultáneamente reduce el desgaste de los electrodos.
Conocer las compatibilidades materiales relativas a un determinado tipo de EDM es imperativo para optimizar los resultados además de ser sostenido y rentable. Es probable que las organizaciones que practican la selección de materiales modernos sean líderes en los mercados competitivos.
Acabado y complejidad deseados
La naturaleza del acabado en EDM depende en gran medida de la complejidad del diseño de la pieza y de los materiales seleccionados. A menudo se logra un buen acabado superficial cuando se seleccionan bien parámetros como la energía de descarga, la duración del pulso y el tratamiento del fluido dieléctrico. Los procesos avanzados de Osaka revelaron una mejora de 40% en la rugosidad de la superficie (Ra) cuando se agregaba polvo de grafito al dieléctrico, particularmente con geometrías intrincadas.
Dado que el micromecanizado es extremadamente variado con muchas variaciones en los nombres de los procesos, por ejemplo, micro-EDM, se utiliza cada vez más para mecanizar piezas altamente complejas con microcaracterísticas. Por el contrario, micro-EDM puede fabricar piezas con tolerancias tan estrictas como ±2 micrones para las industrias aeroespacial, de fabricación de dispositivos médicos y electrónica. Informes recientes de las industrias han mencionado que con las mejoras en los controles adaptativos y los procesos de electroerosión híbridos, se ha mejorado aún más la precisión del mecanizado y el acabado superficial resultante en una sola configuración.
Con el acoplamiento del software de simulación avanzado, se logró la gestión de las tasas de eliminación de material frente a la complejidad deseada. Muestran que los tiempos de mecanizado se reducen en promedio entre 20 y 25%, lo que reduce el desgaste de la herramienta y al mismo tiempo preserva la integridad de la superficie. Por lo tanto, estas innovaciones continúan colocando los métodos de electroerosión como una opción privilegiada, especialmente en industrias que exigen la producción de componentes con altos niveles de confiabilidad y repetibilidad.
Preguntas frecuentes
Estas son las dos divisiones principales del mecanizado por descarga eléctrica, y cada división tiene sus propias aplicaciones y ventajas. El alambre utiliza un alambre metálico delgado como herramienta de corte para cortar la pieza de trabajo con alta precisión, siguiendo el contorno de la forma en la que se va a trabajar. El método es excelente para el mecanizado CNC debido a su capacidad para crear formas más pequeñas e intrincadas y detalles más finos. Formas de electroerosión tipo fregadero y crea cavidades para características de los materiales. Si bien puede cortar más profundamente, generalmente se elegirá una electroerosión de alambre para lograr una tolerancia más estricta y acabados más suaves. Ambos métodos encuentran su camino en el mundo de la electroerosión, atendiendo a diferentes necesidades de mecanizado.
Hay máquinas de electroerosión empleadas en diversas industrias con el propósito específico de cortar y terminar con precisión materiales duros. Por lo general, estas máquinas resultan útiles para construir geometrías complicadas o para tolerancias muy pequeñas en las industrias aeroespacial, automotriz y de fabricación de moldes. Durante la operación de electroerosión por alambre, un alambre continuo muy fino pasa a través de materiales conductores para crear diseños y formas intrincados que difícilmente se habrían considerado con otras rutas de mecanizado más convencionales. Esto hace que la electroerosión por alambre sea muy versátil en la fabricación para cortar acero, titanio, bronce y cobre. Con su capacidad de rampa para diseño detallado y alisado de bordes, contribuye en gran medida al nivel de acabado de un producto.
Al comparar la electroerosión con la electroerosión por alambre, muchas consideraciones favorecen a una u otra en términos de aplicación y resultado. Para formas tridimensionales y cavidades profundas en una pieza de trabajo que exigen un alto grado de precisión, la electroerosión, especialmente la electroerosión por plomada, es adecuada. Por el contrario, la electroerosión por alambre se utiliza para crear contornos intrincados y características detalladas, buena para la fabricación de moldes y piezas con tolerancias estrictas. Además, la electroerosión por alambre puede lograr acabados y detalles más finos debido a su alambre delgado y su acción de corte controlada. Ambos métodos son deseables pero el factor decisivo entre elegir uno u otro es el requisito del trabajo de mecanizado.
En general, la electroerosión no puede manejar ángulos estrechos tan bien como la electroerosión por cable. El proceso de electroerosión por cable utiliza un electrodo de alambre delgado que se mueve con extrema precisión alrededor de geometrías complejas y ángulos estrechos. Por lo tanto, la electroerosión por cable es el mejor proceso donde se requieren esquinas afiladas y detalles intrincados. Por otro lado, la electroerosión tradicional o la electroerosión por plomo no pueden realizar trabajos finos en ángulos estrechos, principalmente debido a las restricciones impuestas a la forma y el diseño del electrodo. Siempre que un proyecto exige ángulos finos, estrechos y agudos, la electroerosión por cable sería preferible debido a su mayor capacidad con características tan finas.
Antes del mecanizado por medios convencionales, se utilizaba el verdadero proceso EDM. El método EDM tradicional utiliza descargas eléctricas entre un electrodo y una pieza de trabajo para eliminar el material. Este proceso es muy adecuado para metales duros, trabajar con materiales difíciles o para producir algo con formas complejas que de otro modo serían difíciles por medios mecánicos. La electroerosión por hilo utiliza una herramienta de corte, como un alambre o un electrodo de ariete, para realizar diseños elaborados produciendo chispas entre el electrodo y la pieza de trabajo. Este es un proceso muy preciso y puede crear formas y características como cavidades y orificios que de otro modo serían difíciles de hacer con máquinas herramienta. El proceso EDM es muy adecuado para fabricar componentes de precisión en muchas industrias.
Fuentes de referencia
- Universidad del Norte de Iowa -An Análisis del Mecanizado de Descarga Eléctrica (EDM)
https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4857&context=grp
Este artículo proporciona un análisis en profundidad de los procesos de EDM, incluidas sus aplicaciones y diferencias. - Universidad Estatal Politécnica de California -ñacaracterización del mecanizado por descarga eléctrica de acero inoxidable 15-5
https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1174&context=matesp
Un estudio detallado sobre EDM, centrándose en la caracterización de materiales y técnicas de mecanizado. - Revisión de mecanizado electroquímico y de electrodescarga de la Universidad de Nebraska-Lincoln
https://digitalcommons.unl.edu/cgi/viewcontent.cgi?article=1275&context=mechengfacpub
Esta revisión cubre varios métodos de electroerosión, incluido el electroerosión por corte de alambre, y sus aplicaciones industriales.



