














Scopri gli straordinari vantaggi e le applicazioni della tecnologia Wire Cut EDM
L'industria considera da tempo la lavorazione a scarica elettrica per la sua produzione di precisione e le complesse capacità di taglio Con la crescente evoluzione della tecnologia, Elemtroerosione a taglio filo è emerso come una soluzione raffinata ed efficiente, che offre vantaggi inimmaginabili nei metodi EDM convenzionali Questo blog tratterà gli sbalorditivi vantaggi di Wire Cut EDM, consentendo ai lettori di capire perché sta gradualmente diventando la scelta preferita per la lavorazione di parti complesse e il raggiungimento di una precisione estremamente elevata Dall'accuratezza alla minimizzazione degli sprechi di materiale, discuteremo le basi dell'essere diversi e di come Wire Cut EDM consente ai produttori di realizzare i loro progetti più impegnativi Tieniti in contatto per scoprire come questo potrebbe essere il tuo punto di svolta.
Introduzione alle tecnologie EDM
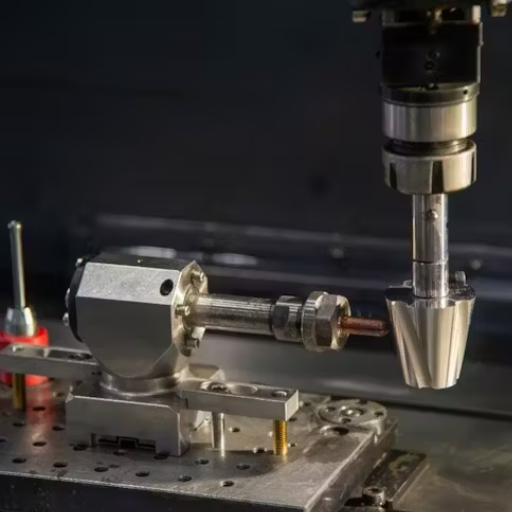
L'EDM è una tecnica utilizzata nei processi di lavorazione per la sagomatura di metalli duri e la creazione di componenti fini difficili da lavorare con metodi convenzionali, si tratta di un processo produttivo formato da scariche elettriche, in cui si generano scintille e si portano via porzioni di materiale dal pezzo I principali sono Wire Cut EDM, Sinker EDM e Hole Drilling EDM, tutti progettati per specifiche operazioni di lavorazione Trova impiego, tra gli altri, nell'industria aerospaziale, automobilistica e nella produzione di utensili, per gestire geometrie complesse con tolleranze strette e ridurre al minimo gli sprechi di materiale.
Comprendere la lavorazione a scarica elettrica
Principio di funzionamento della lavorazione a scarica elettrica
La lavorazione a scarica elettrica è un metodo di lavorazione in cui vengono create scintille e utilizzate in modo controllato per erodere il materiale da un pezzo conduttivo Sia l'elettrodo dell'utensile che il pezzo sono isolati mentre sono a contatto con un fluido dielettrico, che funge sia da isolante che da refrigerante Dopo aver applicato una tensione adeguata attraverso i due elettrodi, si crea un campo elettrico che provoca un'improvvisa ionizzazione localizzata del dielettrico. Vengono generate scintille ad alta intensità, vaporizzando o sciogliendo piccole quantità di materiale, consentendo la rimozione di materiale molto fine.
Vantaggi e applicazioni chiave
Queste macchine sono precise e possono presentare tolleranze adatte alla producibilità Le capacità disponibili includono Wire Cut EDM, che offre tolleranze fino a ±0,001 pollici, e Sinker EDM, utilizzato per fabbricare cavità complesse e sottosquadri Grazie a queste capacità, EDM trova significato nella fabbricazione di pale di turbine per aerei, nella produzione di matrici auto e nel campo medico per strumenti chirurgici.
Progressi nella tecnologia EDM
Negli ultimi anni, vari aggiornamenti tecnologici hanno migliorato l'efficienza e le prestazioni degli EDM Le nuove macchine EDM con controlli CNC sono ora prodotte per migliorare la precisione e la produttività Dal punto di vista della sicurezza e dell'ambiente, i recenti aggiornamenti nei fluidi dielettrici favoriscono l'uso di fluidi ecologici e meno volatili. Secondo quanto riferito, il tempo di lavorazione dell'EDM è diminuito di 20-30% nell'ultimo decennio, migliorando così la sua importanza nel settore.
Materiale e Limitazioni
Funziona con materiali conduttivi come titanio, acciaio e leghe esotiche; quindi, è applicabile per vari scopi Al contrario, non è in grado di trattare materiali non conduttivi come plastica o ceramica In secondo luogo, considerando il suo processo di conversione dell'energia elettrica in lavoro e il suo lungo tempo di lavorazione per componenti più grandi, ciò porterà effettivamente a costi operativi più elevati rispetto alle macchine tradizionali. Nonostante tutti questi fattori vincolanti, l’EDM occupa un ruolo cruciale nella lavorazione industriale che richiede una precisione estremamente fine.
Tipi di macchine EDM
In primo luogo, esistono tre tipi di macchine EDM, ciascuna sviluppata per applicazioni particolari:
Elettroerosione a filo (elettroerosione a filo)
L'EDM a filo utilizza un sottile filo metallico caricato elettricamente come utensile da taglio per creare forme fini e intricate su materiali conduttivi Questo metodo viene spesso utilizzato per fabbricare parti con tolleranza accettabile, come matrici, stampi e componenti di precisione Questo tipo è ideale per lavori che richiedono alta precisione e una finitura liscia.
Elettroerosione a sinker (elettroerosione a tuffo)
Nel metodo di lavorazione Sinker EDM, un elettrodo appositamente sagomato viene immerso in un fluido dielettrico e viene utilizzato per erodere il materiale dal pezzo Questo metodo viene utilizzato per creare cavità o geometrie intricate in stampi e matrici Il Sinker EDM funziona bene con materiali induriti ed è ideale per forme tridimensionali complesse.
EDM perforante (EDM a foro piccolo)
L'EDM per perforazione di fori crea fori precisi nei materiali conduttivi Questo metodo è intensamente utile per applicazioni come canali di raffreddamento nelle pale delle turbine o per piccoli fori di avviamento per operazioni di elettroerosione a filo Il suo utilizzo dell'elettroerosione per perforazione di fori attraverso materiali duri ha grandi applicazioni in campo aerospaziale e medico.
Ogni macchina per elettroerosione presenta vantaggi specifici che soddisfano determinate specifiche industriali; dando così all'EDM la versatilità che detiene e rendendolo una tecnologia indispensabile per l'industria di oggi.
Panoramica di Wire EDM e convenzionale EDM
L'EDM a filo e l'EDM convenzionale sono processi di lavorazione di precisione utilizzati in vari settori L'EDM a filo utilizza un filo sottile, tipicamente realizzato in ottone o rame, per creare incisioni estremamente fini È particolarmente popolare nei casi che coinvolgono geometrie complicate su materiali duri, come acciai per utensili, titanio e superleghe, soprattutto per lavori legati all'industria aerospaziale, automobilistica e medica Questo metodo è abbastanza privo di stress sul pezzo, con conseguenti tagli puliti e precisi.
L'EDM convenzionale impiega un elettrodo, tipicamente in rame o grafite, che rimuove il materiale dal pezzo attraverso scariche elettriche È appropriato per creare cavità profonde, stampi intricati e matrici Ciò consente operazioni di produzione indispensabili ad alta precisione per l'industria della produzione di stampi e pressofusione.
Secondo alcuni dati, tolleranze strette fino a ±0,001 mm e finiture superficiali fino a Ra 0,1 µm possono essere ottenute tramite Wire EDM; pertanto, le applicazioni che richiedono microlavorazione spesso preferiscono questo processo Allo stesso tempo, a seconda del materiale dell'elettrodo e dei parametri della scintilla, l'EDM convenzionale ha tassi di rimozione del materiale molto variabili È adatto per la rimozione di materiale su larga scala in applicazioni 3D. Sebbene entrambi siano altamente versatili e l'adattabilità del display, offrono vantaggi distinti se considerati per requisiti di lavorazione specifici, guidando così l'innovazione e l'efficienza nel dominio di produzione di oggi.
Vantaggi dell'EDM a taglio di filo

- Taglio di precisione: Wire-Cut EDM produce tagli estremamente accurati e dettagliati, rendendolo ideale per parti con forme complesse e tolleranze strette.
- Distorsione minima del materiale: Genera calore minimo, rendendo il pezzo meno propenso a deformarsi o a modificare le sue proprietà durante la lavorazione.
- Versatilità: Taglia materiali duri come titanio e carburo di tungsteno, nonché materiali facili da tagliare, ampliandone così l'applicazione.
- Finiture lisce: Produce ottime finiture superficiali che solitamente non richiedono lucidatura post lavorazione.
- Capacità di geometria complessa: L'EDM a taglio a filo è più adatto per la lavorazione di geometrie complesse, delicate o intricate che sono dure o impossibili da ottenere con metodi di lavorazione convenzionali.
Precisione e precisione nell'elettroerosione a filo
Si tratta di un processo di ingegneria preciso, altamente adatto per le industrie che richiedono tolleranze strette e configurazioni complesse Le tolleranze possono essere basse fino a ±0,0001 pollici, a seconda del materiale e dello spessore Ciò che conferisce a questo processo la massima precisione è il fatto che una scarica elettrica è attentamente controllata per rimuovere il materiale piuttosto che applicare forza sul pezzo, il che può causare distorsioni Le moderne macchine Wire EDM sono incorporate con sistemi CNC e sensori per raggiungere l'uniformità durante la lavorazione Le configurazioni corrette, insieme a un filo di alta qualità e parametri di processo ottimali, garantiranno un risultato preciso e ripetibile Questa massima precisione rende Wire EDM la tecnologia più adatta per la produzione di componenti di prima scelta nei campi aerospaziale, medico e automobilistico.
Velocità ed efficienza delle macchine per elettroerosione a filo
Le macchine per elettroerosione a filo funzionano semplicemente con velocità ed efficienza per tagliare progetti delicati e precisi Utilizzano fili fragili e cariche elettriche per erodere i materiali con la massima precisione, con conseguente ricaduta minima e tempo di lavorazione ridotto Un sistema elettroerosione a filo aggiornato è generalmente dotato di servomotori ad alta velocità, controllo energetico migliorato e impostazioni di potenza adattive, il tutto progettato per aumentare la velocità di taglio senza compromettere la precisione La capacità multiasse e le capacità di impostazione in-put-in-operation migliorano anche la produttività per la gestione di geometrie complesse e progetti di grandi dimensioni Queste configurazioni aiutano ulteriormente a ridurre i tempi di consegna e i costi operativi, affermando Wire EDM come uno strumento indispensabile nelle industrie ad alta velocità come aerospaziale, medicale e automobilistica.
Versatilità dei materiali con elettroerosione a taglio a filo
Tale versatilità dei materiali contrassegna l'EDM Wire Cut come il metodo preferito dai produttori che lavorano con una vasta gamma di materiali conduttivi Gli sviluppatori utilizzano il termine “robust metals” per descrivere materiali come acciaio, titanio o tungsteno Al contrario, considererebbero l'alluminio, il rame o l'ottone come metalli più delicati La tecnologia sta risolvendo il problema del taglio di precisione, il tutto senza compromettere l'integrità del materiale I recenti progressi hanno persino aperto la porta alla lavorazione di leghe speciali e materiali compositi, che stanno acquisendo sempre maggiore importanza nelle industrie più recenti.
Esempi di recenti sviluppi nella lavorazione di superleghe resistenti al calore includono Inconel e leghe di cromo-cobalto nei motori a reazione per l'industria aerospaziale, nonché superleghe resistenti al calore nelle protesi per l'industria medica L'EDM a filo può facilmente accogliere queste tolleranze estreme, richiedendo ±0,0001 pollici, con facilità Lavora anche materiali resistenti, la maggior parte dei quali oltre 70 HRC, dandogli un altro motivo per essere preferito per la realizzazione di utensili e matrici.
Tale versatilità è completata dalla capacità di fornire una sagomatura complessa e una geometria delicata in un materiale in cui la lavorazione convenzionale potrebbe fallire In questo modo, Wire EDM sta rapidamente diventando la soluzione di riferimento in tutti i settori che richiedono sia flessibilità di utilizzo del materiale che precisione.
Analisi comparativa: elettroerosione a filo rispetto all'elettroerosione convenzionale
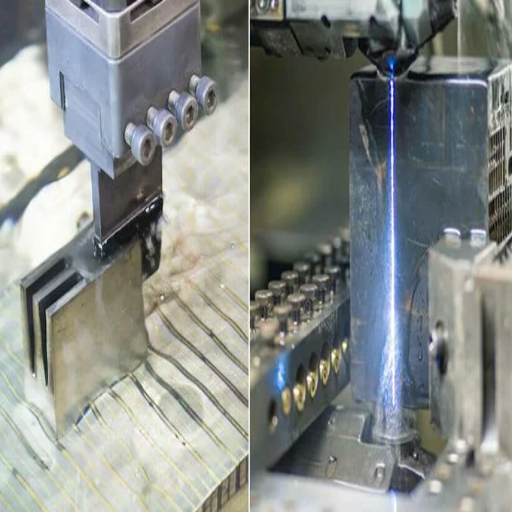
L'EDM a filo e l'EDM convenzionale differiscono principalmente nelle modalità di funzionamento e nelle applicazioni L'EDM a filo prevede il passaggio di un elettrodo a filo sottile attraverso il pezzo per tagliare profili precisi e intricati L'EDM a filo è più adatto alla lavorazione di geometrie complesse e al taglio di materiali difficili da lavorare.
L'EDM convenzionale utilizza un elettrodo a forma di pezzo per formare cavità nel pezzo attraverso l'erosione del materiale. Generalmente, la fustellatura viene utilizzata nella realizzazione di stampi quando sono necessarie depressioni complesse.
Mentre, in sostanza, entrambi i processi utilizzano la scarica elettrica per la rimozione del materiale, Wire EDM è quello adatto per il taglio molto preciso di sezioni sottili, e d'altra parte, Conventional EDM è migliore per produrre cavità 3D più grandi, cioè quando vengono utilizzati in modo indipendente Entrambi i metodi possiedono qualità che rendono l'uno o l'altro utile a seconda del tipo di lavorazione che deve essere eseguita.
Considerazioni sui costi
La valutazione dei costi ciberfisici per Wire EDM rispetto a Conventional EDM include l'acquisto di apparecchiature, la manutenzione, il consumo di energia e il tempo operativo Le macchine Wire EDM hanno in genere costi di acquisizione più elevati a causa dell'uso di componenti di precisione avanzati e sistemi CNC Un nuovo Wire EDM ha un prezzo compreso tra $50.000 e $200.000, a seconda della marca e delle capacità, mentre una macchina EDM convenzionale è solitamente l'opzione meno costosa, con prezzi iniziali più vicini a $30.000.
I costi operativi opposti differiscono notevolmente, anzi. Nell'EDM a filo, i costi dei materiali possono essere elevati, soprattutto per il filo consumabile, che può ammontare a una spesa significativa nel tempo. Il filo di ottone o rivestito costa tipicamente tra $8 e $15 per libbra. Per l'EDM convenzionale, il materiale dell'elettrodo è molto spesso grafite o rame, che probabilmente è un po' economico ma contribuisce comunque a spese ricorrenti.
E i costi energetici non possono essere ignorati In primo luogo, le macchine Wire EDM sono tipicamente assetate di energia, utilizzando motori di precisione e processi continui, con conseguente aumento delle bollette elettriche rispetto all’EDM convenzionale. Ciò, tuttavia, può solitamente essere confermato dall’aumento della produttività e dalla riduzione del lavoro manuale richiesto grazie alla precisione offerta da Wire EDM, che, come accennato, può anche essere eseguito senza sorveglianza.
Riassumendolo, sebbene la spesa per l'EDM a filo inizialmente sia più elevata, consideralo l'alternativa più economica per un lavoro che richiede una precisione elevata, insieme a uno spreco minimo di materiale. L'EDM convenzionale costituirebbe un'ottima scelta, nel frattempo, per operazioni meno costose che comportano lavorazioni in cavità complesse o tolleranze di precisione meno rigorose.
Idoneità all'applicazione
I processi e i tipi di elettroerosione hanno sfere industriali diverse e l'adattabilità dipende da vari fattori, tra cui il tipo di materiale, il livello di precisione, il volume di produzione e la natura della complessità.
L'EDM a filo è più adatto per dettagli fini con requisiti di precisione eccezionali È comune in settori come quello aerospaziale, della produzione di dispositivi medici e automobilistico, che spesso richiedono tolleranze entro ±0,001 pollici Ad esempio, l'EDM a filo è particolarmente utile per parti complesse, come pale di turbine, strumenti chirurgici e stampi altamente specializzati Poiché il filo non è mai a diretto contatto con il pezzo, materiali con eccellente durezza, come carburo di tungsteno o leghe di titanio, possono essere tagliati senza causare alcuna distorsione I rapporti del settore suggeriscono che l'EDM a filo può ottenere finiture con rugosità superficiale fino a 0,2 µm Ra, rendendolo un candidato ideale quando la qualità è di fondamentale importanza.
Al contrario, i sistemi EDM convenzionali sono scelte eccellenti per la lavorazione di cavità profonde o fori con forme non accessibili agli utensili da taglio Questi sono comuni nella fabbricazione di stampi e nella pressofusione, nonché per materiali duri come l'acciaio temprato L'EDM convenzionale può eseguire economicamente processi di lavorazione complessi e le forme degli elettrodi possono essere flesse per soddisfare diversi tipi di requisiti Ad esempio, l'EDM convenzionale produce stampi a iniezione o stampi di punzonatura con precisione e finiture superficiali inferiori, tipicamente accettabili a 0,8 µm Ra.
Nel contesto dell'efficienza produttiva, Wire EDM è segnalato per essere più lento in termini di velocità di taglio rispetto alla sua controparte tradizionale, ma compensa questa perdita essendo più preciso, producendo meno scarti di materiale e richiedendo pochissimo lavoro di finitura L'EDM convenzionale, con i suoi tassi di rimozione del materiale più rapidi, è più adatto per la produzione di volumi elevati a costi complessivi inferiori.
Entrambi questi processi rimangono fortemente investiti nella produzione ad alta tecnologia, con i progressi nell'automazione e nel controllo delle macchine che ne ampliano la portata applicativa e l'efficienza La decisione principale è guidata da un'esigenza specifica, ponderata rispetto ai costi, e mirata al raggiungimento di un particolare risultato.
Differenze di manutenzione e operative
Occorre prestare costante attenzione a diversi fattori legati al mantenimento dell' Apparecchiature EDM, (EN), indipendentemente dal fatto che si tratti di elettroerosione a filo o elettroerosione convenzionale Tra questi fattori c'è la gestione del fluido dielettrico Questo fluido deve essere filtrato e rabboccato regolarmente per garantire processi di lavorazione ottimali e prevenire qualsiasi contaminazione che possa influire sulla precisione La manutenzione, compreso l'uso di filo di alta qualità e il raggiungimento di una corretta tensione del filo, è un'altra considerazione critica per i sistemi elettroerosione a filo, poiché aiuta a ridurre al minimo le interruzioni operative e garantire la precisione del taglio.
Dal punto di vista operativo, il monitoraggio dell'usura degli elettrodi è essenziale, poiché gli elettrodi nelle macchine EDM convenzionali vengono gradualmente erosi con l'uso. Il budget diventa un processo più complicato poiché dovrebbe essere preso in considerazione il costo della sostituzione degli elettrodi. Per l'EDM a filo, tuttavia, poiché la fabbricazione degli elettrodi è resa superflua a causa dell'uso di filo alimentato in continuo, richiede un consumo costante di filo.
Contrassegnati da una maggiore efficienza, i moderni sistemi EDM sono integrati con sistemi di controllo automatizzati e diagnostici, I sensori che misurano i livelli di fluido, le vibrazioni della macchina e l'efficienza della scarica elettrica riducono il numero di ingressi manuali necessari e contribuiscono a migliorare l'affidabilità dell'operazione Gli studi rivelano che la manutenzione predittiva, basata su strumenti di monitoraggio avanzati, può ridurre i tempi di inattività delle apparecchiature di circa 20%, beneficiando in tal modo della riduzione dei costi e migliorando la produttività complessiva.
Mantenere aggiornati i sistemi EDM controllati da CNC con il software più recente è un passo fondamentale verso il raggiungimento di migliori prestazioni della macchina Più il software è avanzato, migliore è il controllo che fornisce sull'intero processo, i tempi di lavorazione verrebbero ridotti e la successiva integrazione con i sistemi CAD/CAM sarebbe molto migliore, il che è particolarmente importante quando si ha a che fare con geometrie di pezzi complessi con precisione L'impostazione di un regime di manutenzione pianificato e l'investimento nella commercializzazione di moderni sistemi EDM con monitoraggio e automazione in tempo reale possono ridurre i costi operativi massimizzando sia la durata che l'efficienza.
Svantaggi dell'EDM convenzionale
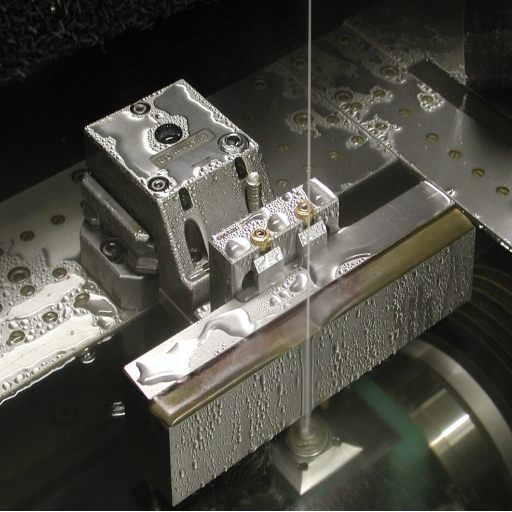
- Basse velocità di elaborazione: L'EDM convenzionale può richiedere molto tempo, rendendolo inefficiente per ambienti di produzione ad alto volume.
- Elettrodo Indossare: Essere sottoposti ad usura significa che gli elettrodi si irritano e devono essere sostituiti, con conseguenti costi aggiuntivi e ritardi nella produzione.
- Limitazioni materiali: Questa procedura è adatta principalmente per materiali conduttivi, ma per alcuni materiali non conduttivi diventa meno efficace.
- Alto consumo energetico: Un elevato consumo energetico è tipico dei processi EDM convenzionali, con conseguenti costi operativi più elevati per i produttori.
- Danni superficiali del pezzo: Esiste il rischio di danni termici al pezzo a causa della natura del processo, che richiede un'ulteriore finitura del lavoro.
Limitazioni in Precisione e Dettaglio
Sebbene l'EDM sia generalmente in grado di produrre progetti intricati, non è privo di carenze riguardanti la precisione e i dettagli fini La precisione dimensionale è un problema significativo, influenzato dall'usura degli elettrodi e dai cambiamenti dimensionali derivanti dall'espansione termica La letteratura cita livelli di tolleranza durante le operazioni EDM che apparentemente vanno da ±0,005 mm a ±0,020 mm, ritenuti inadatti per applicazioni piuttosto ultra-precise La finitura della superficie, tuttavia, dipende da fattori variabili come l'energia della scintilla e le modifiche dei parametri di lavorazione, che vanno principalmente tra 0,8 e 3,2 µm Ra. Queste carenze devono essere affrontate attraverso un attento studio parametrico e, a volte, a causa di requisiti eccessivi, è necessaria una fase secondaria di lavorazione o lucidatura per ottenere il dettaglio e la finitura richiesti per queste parti altamente sensibili e intricate.
Tempi di elaborazione più lenti
Una delle preoccupazioni significative associate a tassi di produzione più lenti è che compromettono la produttività Intrinsecamente, il processo EDM offre ritmi di produzione più lenti rispetto ai processi di lavorazione convenzionali, poiché si basa su scariche elettriche che erodono i materiali su scala microscopica Per uno, la ricerca e gli standard industriali forniscono tassi di rimozione del materiale per l'EDM che generalmente variano tra la bassa velocità di coltello e forcella di 2 mm³/min e 400 mm³/min, a seconda dei materiali su cui si lavora, della progettazione degli elettrodi e dell'energia di scintilla. Ciò evidenzia anche la sua utilità per parti esatte e intricate; tuttavia, tende ad avere tempi di lavorazione molto lunghi per parti grandi o complesse.
La produzione e la manutenzione degli elettrodi sono problemi di fermo che aggravano ulteriormente il problema A causa dell'usura, gli elettrodi devono essere progettati con cura, periodicamente sostituiti, e questo aggiunge una quantità significativa al tempo di lavorazione Pertanto, i produttori devono valutare attentamente l'eccellente precisione dell'EDM rispetto ai tempi di ciclo più lenti durante la pianificazione della produzione I generatori ad alta velocità e i sistemi di controllo adattivo per aumentare le velocità di processo senza compromettere la precisione sono gli ultimi progressi che risolvono parzialmente questi problemi; tuttavia, permangono problemi a livello industriale, che bilanciano precisione e velocità.
Vincoli materiali e rifiuti
I vincoli materiali e la gestione dei rifiuti sono considerazioni cruciali nei processi produttivi, con implicazioni di vasta portata sia per i costi che per l’impatto ambientale. Nella produzione, alcuni materiali potrebbero essere troppo costosi o troppo rari per essere consumati liberamente, per non parlare di sprecati; pertanto, richiedono un’attenta pianificazione. Ad esempio, il titanio gode di un elevato valore industriale, avendo un eccezionale rapporto resistenza/peso nelle applicazioni aerospaziali e dell’industria medica; tuttavia è costoso e scarseggia.
Le statistiche sulle vernici di scarto suggeriscono che circa 2,1 miliardi di tonnellate di rifiuti sono stati generati a livello globale nel settore manifatturiero in un anno, con una parte trascurabile riciclata. Pratiche adeguate di gestione dei rifiuti, come il riciclaggio dei materiali di scarto, la riduzione al minimo dei cut-off attraverso la progettazione digitale o addirittura l’utilizzo della produzione additiva, ridurranno significativamente la produzione di materiali aggiuntivi e fabbricano componenti strato per strato; quindi, il materiale in eccesso è notevolmente limitato rispetto ai tradizionali metodi sottrattivi.
Dal punto di vista del settore, viene posta maggiore enfasi sulle pratiche di economia circolare, consentendo di progettare materiali per il riutilizzo o il riutilizzo, riducendo così lo stress ambientale causato dai rifiuti industriali. Pertanto, i produttori adottano tecnologie e pratiche sostenibili per combattere le limitazioni dei materiali.
Applicazioni del mondo reale dell'EDM a filo
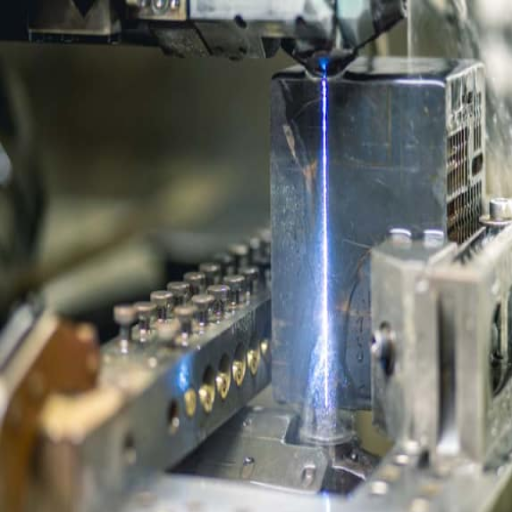
L'EDM a filo trova un uso diffuso in aree che necessitano della massima precisione e accuratezza È comunemente utilizzato nell'industria aerospaziale e automobilistica per fabbricare parti intricate, come quelle per motori e pale di turbine, essendo impiegato in modo interessante in campo medico per strumenti chirurgici e impianti, l'EDM a filo può affrontare con grande precisione progetti estremamente complessi Nelle industrie di stampi e fustellatura, quando è necessario incorporare caratteristiche fini e delicate, viene messo in uso La sua capacità di tagliare materiali duri con una distorsione minima ha reso l'EDM a filo un processo di produzione indispensabile per queste industrie.
Industrie che utilizzano l'EDM a filo
La tecnologia Wire EDM viene utilizzata per la lavorazione di un'ampia varietà di componenti intricati e di alta precisione, dal punto di vista applicativo, dall'aerospaziale all'industria manifatturiera:
️Industria aerospaziale
L'EDM a filo è considerato estremamente importante nella produzione aerospaziale perché i componenti richiedono resistenza e precisione molto elevate Le leghe a base di titanio e nichel sono lavorate con Wire EDM per pale di turbine, parti di motori e parti strutturali che non solo devono essere precise ma anche essere in grado di sopportare condizioni di lavoro severe Si prevede che il mercato globale della lavorazione aerospaziale, che comprende macchine EDM, registrerà una crescita costante a causa della crescente domanda di materiali leggeri ma durevoli nella costruzione di aeromobili moderni.
🏥Settore Medico
L'EDM a filo è utilizzato in campo medico perché compatibile con metalli biocompatibili, consentendo la fabbricazione di strumenti chirurgici e impianti così delicati che anche il minimo errore nella lavorazione li renderebbe inutilizzabili Gli impianti ortopedici, come le protesi del ginocchio e dell'anca, nonché le protesi dentali, sono esempi di queste applicazioni Il mercato della lavorazione di precisione di livello medico dovrebbe registrare una crescita poiché le nuove tecnologie sanitarie richiedono dispositivi medici più personalizzati e complessi.
🚗Industria automobilistica
Questo settore utilizza ampiamente Wire EDM nella produzione di parti di precisione per trasmissioni, iniettori di carburante e stampi con modelli intricati. Le parti di precisione sono oggi molto richieste nelle tendenze di produzione di veicoli elettrici e ibridi, migliorando ulteriormente la necessità di Wire EDM.
🔧Produzione di utensili e matrici
La produzione di stampi e matrici è un altro settore primario che utilizza l'EDM a filo. È un processo ideale per la produzione di stampi complessi, matrici di estrusione e utensili di pressatura con dettagli senza precedenti, pur incorrendo in una distorsione superficiale minima. L'accresciuta necessità di precisione è di grande importanza sia per l'imballaggio che per l'industria elettronica, dove la precisione è fondamentale.
📱Industria Elettronica
Con la crescente domanda di componenti elettronici e semiconduttori miniaturizzati, Wire EDM è ancora una volta sotto i riflettori per la produzione di parti precise e ad alte prestazioni Wire EDM offre precisione microscopica a connettori, microcomponenti e prototipi complessi con standard che nessun altro può soddisfare.
⚡Settore Energia
Nel settore energetico, anche nelle energie rinnovabili, Wire EDM è utilizzato per la produzione di componenti complessi per turbine e generatori Tali parti richiedono tolleranze strette e sono durevoli in ambienti ad alto stress e condizioni operative dinamiche, rendendo Wire EDM un'importante soluzione di lavorazione.
Ciò sostiene la rilevanza di Wire EDM nello sviluppo di queste industrie, consentendo la creazione di prodotti innovativi e di precisione con la sua lavorazione senza contatto e la capacità di lavorare materiali difficili, la tecnologia continuerà a mantenere il suo significato nella progettazione industriale e nella produzione in tutto il mondo.
Casi di studio dell'EDM a filo in azione
Ho assistito a numerosi casi in cui Wire EDM si è rivelato indispensabile Includono il taglio di pale di turbina con forme altamente intricate da superleghe resistenti al calore, ottenuto con la massima precisione e durata Allo stesso modo, la tecnologia è stata utilizzata per fabbricare strumenti chirurgici e impianti in possesso delle geometrie più fini con i più alti standard di qualità sul lato medico Questi casi di studio dimostrano che Wire EDM migliora costantemente le capacità di produzione e favorisce l'innovazione in vari settori.
Tendenze future nelle tecnologie EDM
È nella precisione, nell'automazione e nella capacità dei materiali che si forgerà il futuro delle tecnologie EDM Le tendenze emergenti sembrano essere l'integrazione dell'IA e dell'apprendimento automatico per ottimizzare i parametri di taglio sia per il tempo che per l'accuratezza L'automazione attraverso la robotica ha anche guadagnato la precedenza per un throughput più elevato e una minore dipendenza manuale C'è innovazione nei fluidi dielettrici e nei materiali degli elettrodi, offrendo opzioni più sostenibili ed ecologiche La tecnologia ibrida viene sempre più applicata nelle moderne macchine EDM, che combinano la tecnologia convenzionale con la produzione additiva per capacità superiori Con tali progressi tecnologici, l'EDM rimarrà sicuramente un processo critico nelle industrie impegnate nella produzione di ultra-precisione.
Chiave da asporto
Wire Cut EDM rappresenta l'apice della tecnologia di produzione di precisione, offrendo precisione senza pari, versatilità dei materiali e capacità di lavorare geometrie complesse che i metodi convenzionali semplicemente non possono ottenere, Poiché le industrie continuano a richiedere una maggiore precisione e tolleranze più strette, Wire EDM si pone come la soluzione rivoluzionaria per i produttori pronti ad abbracciare il futuro della lavorazione.
Pronto a trasformare il tuo processo di produzione?
Scopri come Wire Cut EDM può rivoluzionare le tue capacità di produzione di precisione e aiutarti a raggiungere l'impossibile con precisione ed efficienza senza pari.
Fonti di riferimento
Lavorazione a scarica elettrica
“A Revisione completa sulla valutazione delle prestazioni dell'EDM via cavo” (2022)
Domande frequenti (FAQ)
Quali vantaggi ha l'EDM a filo rispetto all'EDM tradizionale?
Ci sono diversi vantaggi che l'EDM a filo offre rispetto all'EDM convenzionale, inclusa la capacità di tagliare forme complesse con estrema precisione Utilizza un filo metallico sottile come elettrodo, consentendo di eseguire un lavoro più dettagliato Le macchine per elettroerosione a filo trattano termicamente molti materiali conduttivi senza causare danni al materiale, a differenza dei metodi convenzionali.
In che modo l'EDM a filo è diverso dalla lavorazione convenzionale?
Il processo EDM a filo utilizza un filo caricato elettricamente per tagliare i materiali, mentre la lavorazione convenzionale impiega strumenti meccanici Di conseguenza, l'EDM a filo può fornire una migliore precisione e finitura, soprattutto in applicazioni che coinvolgono forme complesse e piccoli fori Inoltre, l'EDM a filo può tagliare materiali più duri che altrimenti sarebbero difficili per i metodi di taglio tradizionali.
Quali tipi di macchine EDM vengono utilizzate per il taglio dei fili?
I tipi di macchine EDM per il taglio del filo includono macchine EDM a filo CNC e macchine EDM a pistone L'EDM a filo CNC è più ampiamente conosciuto grazie alla sua automazione, che garantisce precisione e ripetibilità L'EDM a pistone viene utilizzato per pezzi più grandi, ma non raggiunge il livello di dettaglio che l'EDM a filo.
Quali sono le applicazioni EDM a filo nella produzione?
Nella produzione, l'EDM a filo viene implementato ovunque sia necessaria un'elevata precisione, ad esempio per componenti aerospaziali, stampi e matrici. L'EDM a filo taglia forme complesse e fori minuscoli, rendendolo attraente per la produzione di geometrie complesse presenti in molti settori. Il processo è applicabile anche alla prototipazione e a cicli di produzione più piccoli in cui la precisione è fondamentale.
Qual è lo svantaggio dell'EDM a filo rispetto all'EDM convenzionale?
Sebbene l'EDM a filo presenti molti vantaggi, presenta alcuni svantaggi rispetto all'EDM convenzionale. Lo svantaggio significativo sono le velocità di taglio più lente, che possono influenzare la produttività su lavori più grandi. Esiste, tuttavia, il consumo continuo di filo, che genera costi aggiuntivi, nonché i costi associati alla manutenzione delle macchine per elettroerosione a filo.
Come fa il filo EDM tagliare forme intricate?
Il filo EDM taglia forme intricate in modo efficiente perché utilizza un filo, che è essenzialmente un filo metallico sottile, come utensile da taglio Il filo è caricato elettricamente e quindi può viaggiare attraverso configurazioni complicate senza esercitare alcuna forza meccanica sul pezzo Pertanto, il taglio senza contatto si traduce in una distorsione ridotta al minimo e nella massima integrità del materiale in lavorazione.
Come funziona il metodo di taglio a scarica elettrica nelle macchine EDM?
Le macchine per la lavorazione a scarica elettrica (EDM) erodono il materiale dal loro pezzo creando scintille continue di scariche elettriche Nell'EDM a filo, l'elettrodo a filo produce scariche elettriche molto veloci mentre si muove all'interno del materiale conduttivo, tagliando così lentamente il materiale. Questo metodo offre una precisione quasi illimitata e la capacità di creare caratteristiche estremamente fini che sarebbero difficili da ottenere con i metodi di taglio convenzionali.
Il CNC svolge un ruolo nelle operazioni di elettroerosione a filo?
Il CNC svolge un ruolo fondamentale nelle operazioni di elettroerosione a filo poiché i suoi metodi consentono di automatizzare il processo di taglio Il percorso lungo il quale le macchine elettroerosione a filo CNC tagliano è programmato per un'elevata precisione e ripetibilità Ciò significa che l'automazione migliora la precisione a un altro livello, riducendo l'errore umano e aumentando l'efficienza; quindi, l'elettroerosione a filo CNC diventa una scelta privilegiata per la produzione di parti e componenti complessi.



