














Descubra os benefícios e aplicações surpreendentes da tecnologia Wire Cut EDM
A indústria há muito considera a Usinagem de Descarga Elétrica por sua fabricação de precisão e capacidades complexas de corte Com a crescente evolução da tecnologia, Fio Corte EDM emergiu como uma solução refinada e eficiente, oferecendo vantagens que são inimagináveis nos métodos convencionais de EDM Este blog cobrirá os benefícios surpreendentes do Wire Cut EDM, permitindo aos leitores entender por que ele está gradualmente se tornando a escolha preferida para usinar peças complexas e alcançar uma precisão extremamente alta Da precisão à minimização do desperdício de material, discutiremos os fundamentos de ser diferente e como o Wire Cut EDM permite que os fabricantes realizem seus projetos mais desafiadores Mantenha contato para descobrir como isso pode ser o seu divisor de águas.
Introdução às Tecnologias EDM
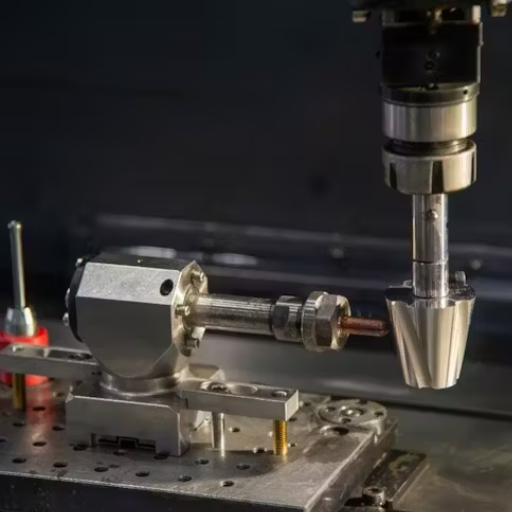
EDM é uma técnica utilizada em processos de fabricação para moldagem de metais duros e criação de componentes finos difíceis de usinar por métodos convencionais, é um processo de produção formado por descargas elétricas, onde faíscas são geradas e levam porções de material da peça de trabalho, sendo que as principais são Wire Cut EDM, Sinker EDM, e Hole Drilling EDM, todas projetadas para operações específicas de usinagem, encontra uso nas indústrias aeroespacial, automotiva, e de fabricação de ferramentas, entre outras, para lidar com geometrias complexas com tolerâncias apertadas e minimizar o desperdício de material.
Compreendendo a usinagem de descarga elétrica
Princípio de funcionamento da usinagem de descarga elétrica
Usinagem por Descarga Elétrica é um método de usinagem no qual faíscas são criadas e utilizadas de forma controlada para erodir o material de uma peça condutora Tanto o eletrodo da ferramenta quanto a peça de trabalho são isolados enquanto estão em contato com um fluido dielétrico, que serve tanto como isolante quanto como refrigerante Ao aplicar uma tensão adequada nos dois eletrodos, é criado um campo elétrico que causa uma ionização súbita e localizada do dielétrico Faíscas de alta intensidade são geradas, vaporizando ou derretendo pequenas quantidades de material, possibilitando a remoção de material muito fino.
Principais benefícios e aplicações
Estas máquinas são precisas e podem exibir tolerâncias que são adequadas para a capacidade de fabricação As capacidades disponíveis incluem Wire Cut EDM, que oferece tolerâncias de até ±0,001 polegadas, e Sinker EDM, usado para fabricar cavidades complexas e cortes inferiores Devido a essas capacidades, EDM encontra significado na fabricação de pás de turbina para aeronaves, a produção de auto matrizes, e o campo médico para instrumentos cirúrgicos.
Avanços na tecnologia EDM
Nos últimos anos, várias atualizações tecnológicas melhoraram a eficiência e o desempenho dos EDMs Novas máquinas EDM com controles CNC agora são fabricadas para aumentar a precisão e a produtividade Do ponto de vista de segurança e ambiental, atualizações recentes em fluidos dielétricos favorecem o uso de fluidos ecológicos e menos voláteis O tempo de usinagem EDM supostamente caiu em 20-301TP10 T na última década, aumentando assim sua importância na indústria.
Material e Limitações
Funciona com materiais condutores como titânio, aço e ligas exóticas; portanto, é aplicável para diversos fins. Pelo contrário, é incapaz de tratar materiais não condutores, como plásticos ou cerâmicas. Em segundo lugar, considerando o seu processo de conversão de energia eléctrica em trabalho e o seu longo tempo de maquinagem para componentes maiores, isto conduzirá na verdade a custos operacionais mais elevados do que as máquinas tradicionais. Apesar de todos estes factores restritivos, o EDM ocupa um papel crucial na maquinagem industrial que requer uma precisão extremamente precisa.
Tipos de máquinas EDM
Principalmente, existem três tipos de máquinas EDM, cada uma desenvolvida para aplicações específicas:
EDM de fio (EDM com corte de fio)
O fio EDM usa um fio de metal fino eletricamente carregado como ferramenta de corte para criar formas finas e intrincadas em materiais condutores Este método é frequentemente usado para fabricar peças com tolerância aceitável, como matrizes, moldes e componentes de precisão Este tipo é ideal para trabalhos que exigem alta precisão e um acabamento suave.
Sinker EDM (Die-Sinking EDM)
No método de usinagem Sinker EDM, um eletrodo especialmente moldado é imerso em um fluido dielétrico e é usado para erodir o material da peça de trabalho Este método é usado para criar cavidades ou geometrias intrincadas em moldes e matrizes O Sinker EDM funciona bem com materiais endurecidos e é ideal para formas tridimensionais complexas.
EDM perfurador de furos (EDM de furos pequenos)
O EDM de perfuração de furos cria furos precisos em materiais condutores Este método é intensamente útil para aplicações como canais de resfriamento em pás de turbinas ou para pequenos furos iniciais para operações de EDM de fios Seu uso de EDM de perfuração de furos através de materiais duros tem grandes aplicações nos campos aeroespacial e médico.
Cada máquina EDM possui benefícios específicos que atendem a determinadas especificações industriais; dando assim à EDM a versatilidade que possui e tornando-a uma tecnologia obrigatória para a indústria de hoje.
Visão geral do Wire EDM e do EDM convencional
O EDM de fio e o EDM convencional são processos de usinagem de precisão utilizados em várias indústrias O EDM de fio usa um fio fino, normalmente feito de latão ou cobre, para criar incisões extremamente finas É particularmente popular em casos que envolvem geometrias complicadas em materiais duros, como aços para ferramentas, titânio e superligas, especialmente para trabalhos relacionados às indústrias aeroespacial, automotiva e médica Este método é bastante livre de estresse na peça de trabalho, resultando em cortes limpos e precisos.
O EDM convencional emprega um eletrodo, normalmente feito de cobre ou grafite, que remove material da peça de trabalho através de descargas elétricas É apropriado para criar cavidades profundas, moldes intrincados e matrizes Isso permite operações de fabricação de alta precisão indispensáveis para as indústrias de fabricação de moldes e fundição sob pressão.
De acordo com alguns dados, tolerâncias tão apertadas quanto ±0,001 mm e acabamentos superficiais tão baixos quanto Ra 0,1 µm podem ser alcançadas através do Wire EDM; portanto, aplicações que exigem microusinagem geralmente preferem esse processo Ao mesmo tempo, dependendo do material do eletrodo e dos parâmetros de faísca, o EDM convencional tem taxas de remoção de material altamente variadas É adequado para remoção de material em larga escala em aplicações 3 D. Embora ambos sejam altamente versáteis e exibam adaptabilidade, eles oferecem vantagens distintas quando considerados para requisitos específicos de usinagem, impulsionando assim a inovação e a eficiência no domínio de fabricação atual.
Vantagens do EDM com corte de fio

- Corte de precisão: O Wire-Cut EDM produz cortes altamente precisos e detalhados, tornando-o ideal para peças com formas complexas e tolerâncias apertadas.
- Distorção mínima de material: Ele gera calor mínimo, tornando a peça menos propensa a deformar ou alterar suas propriedades durante a usinagem.
- Versatilidade: Corta materiais duros como titânio e carboneto de tungstênio, além de materiais fáceis de cortar, ampliando assim sua aplicação.
- Acabamentos Suaves: Produz excelentes acabamentos superficiais que normalmente não requerem polimento pós-usinagem.
- Capacidade de geometria complexa: Wire Cut EDM é mais adequado para usinagem de geometrias complexas, delicadas ou intrincadas que são difíceis ou impossíveis de obter por métodos de usinagem convencionais.
Precisão e Precisão em Wire EDM
Este é um processo de engenharia preciso, altamente adequado para indústrias que exigem tolerâncias apertadas e configurações complexas As tolerâncias podem ser tão baixas quanto ±0,0001 polegadas, dependendo do material e da espessura O que dá a este processo sua máxima precisão é o fato de que uma descarga elétrica é cuidadosamente controlada para remover o material em vez de aplicar força na peça de trabalho, o que pode causar distorção As máquinas modernas de EDM de Fio são incorporadas com sistemas e sensores CNC para atingir uniformidade durante a usinagem As configurações corretas, em conjunto com um fio de alta qualidade e parâmetros de processo ideais, garantirão um resultado preciso e repetível Essa precisão mais alta torna o Wire EDM a tecnologia mais adequada para a fabricação de componentes de alto nível nos campos aeroespacial, médico e automotivo.
Velocidade e Eficiência de Máquinas Wire EDM
As máquinas de EDM de fio funcionam apenas com velocidade e eficiência para cortar projetos delicados e precisos Eles utilizam fios frágeis e cargas elétricas para corroer materiais com a máxima precisão, resultando em precipitação mínima e tempo de usinagem reduzido Um sistema EDM de fio atualizado é normalmente equipado com servo motores de alta velocidade, controle de energia aprimorado e configurações de energia adaptativas, todos projetados para aumentar a velocidade de corte sem comprometer a precisão A capacidade de vários eixos e as capacidades de configuração em operação também melhoram a produtividade para lidar com geometrias complexas e grandes projetos Essas configurações ajudam ainda mais a reduzir os prazos de entrega e os custos operacionais, afirmando o Wire EDM como uma ferramenta indispensável em indústrias de alta velocidade, como aeroespacial, médica e automotiva.
Versatilidade de Material com EDM Corte a Fio
Tal versatilidade material marca Wire Cut EDM como o método de escolha para fabricantes que trabalham com uma vasta gama de materiais condutores Os desenvolvedores usam o termo “robust metals” para descrever materiais como aço, titânio ou tungstênio Pelo contrário, eles considerariam alumínio, cobre ou latão como metais mais delicados A tecnologia está resolvendo o problema do corte de precisão, tudo sem comprometer a integridade do material Avanços recentes até abriram as portas para o processamento de ligas especiais e materiais compósitos, que estão ganhando cada vez mais importância nas indústrias mais recentes.
Exemplos de desenvolvimentos recentes na usinagem de superligas resistentes ao calor incluem Inconel e ligas de cromo-cobalto em motores a jato para a indústria aeroespacial, bem como superligas resistentes ao calor em próteses para a indústria médica O fio EDM pode facilmente acomodar essas tolerâncias extremas, exigindo ±0,0001 polegadas, com facilidade Também processa materiais resistentes, a maioria deles acima de 70 HRC, dando-lhe outra razão para ser favorecido para a fabricação de ferramentas e matrizes.
Tal versatilidade é complementada pela capacidade de fornecer modelagem complexa e geometria delicada em um material onde a usinagem convencional pode falhar Desta forma, o Wire EDM está rapidamente se tornando a solução preferida em todos os setores que exigem flexibilidade e precisão no uso de materiais.
Análise Comparativa: Wire EDM vs Conventional EDM
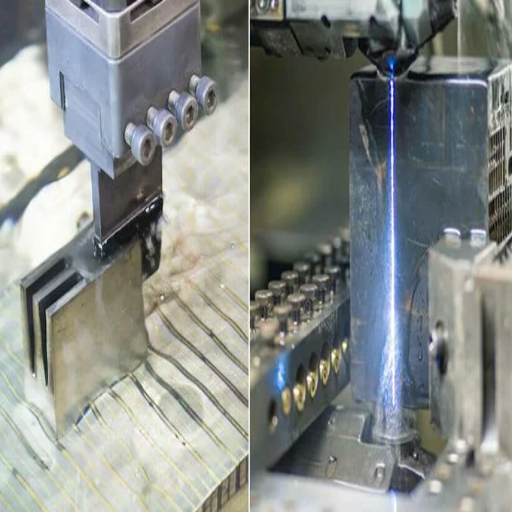
O EDM de fio e o EDM convencional diferem principalmente em seus modos de operação e aplicações O EDM de fio envolve a passagem de um eletrodo de fio fino através da peça de trabalho para cortar perfis precisos e intrincados O EDM de fio é mais adequado para usinar geometrias complexas e cortar materiais difíceis de usinar.
O EDM convencional utiliza um eletrodo em forma de peça de trabalho para formar cavidades na peça de trabalho através da erosão do material Geralmente, o die-sinking é usado na fabricação de moldes quando depressões intrincadas são necessárias.
Enquanto, em essência, ambos os processos utilizam descarga elétrica para remoção de material, o Wire EDM é o adequado para corte muito preciso de seções finas e, por outro lado, o EDM convencional é melhor para produzir cavidades 3 D maiores, ou seja, quando são utilizados de forma independente. Ambos os métodos possuem qualidades que tornam um ou outro útil dependendo do tipo de usinagem que precisa ser realizada.
Considerações de custo
A avaliação de custos ciberfísicos para Wire EDM versus Conventional EDM inclui compra de equipamentos, manutenção, consumo de energia e tempo operacional As máquinas Wire EDM normalmente têm custos de aquisição mais altos devido ao uso de componentes de precisão avançados e sistemas CNC. Um novo Wire EDM tem um preço entre $50.000 e $200.000, dependendo da marca e da capacidade, enquanto uma máquina Convencional EDM é geralmente a opção menos cara, com preços iniciais mais próximos de $30.000.
Os custos operacionais opostos diferem muito, de fato No Wire EDM, os custos de material podem ser altos, especialmente para o fio consumível, o que pode equivaler a uma despesa significativa ao longo do tempo O latão ou fio revestido normalmente custa entre $8 e $15 por libra Para o EDM convencional, o material do eletrodo é na maioria das vezes grafite ou cobre, o que é provavelmente um pouco econômico, mas ainda contribui para despesas recorrentes.
E os custos de energia não podem ser desconsiderados Em primeiro lugar, as máquinas Wire EDM são tipicamente sedentas de energia, utilizando motores de precisão e processos contínuos, resultando em contas de eletricidade mais altas em comparação com o EDM Convencional Isso, no entanto, geralmente pode ser confirmado pelo aumento da produtividade e redução do trabalho manual necessário devido à precisão oferecida pelo Wire EDM, que, como mencionado, também pode ser realizado sem vigilância.
Resumindo, embora os gastos com Wire EDM inicialmente sejam maiores, considere-o a alternativa mais barata para um trabalho que exija precisão pesada, juntamente com desperdício mínimo de material O EDM convencional formaria uma ótima escolha, enquanto isso, para operações menos dispendiosas envolvendo usinagem de cavidades intrincada ou tolerâncias de precisão menos rigorosas.
Adequação de Aplicação
Os Processos e Tipos de EDM têm diferentes esferas industriais, e a adaptabilidade depende de vários fatores, incluindo tipo de material, nível de precisão, volume de produção e a natureza da complexidade.
O EDM de fio é mais adequado para detalhamento fino com requisitos excepcionais de precisão É comum em indústrias como aeroespacial, fabricação de dispositivos médicos e automotiva, que geralmente exigem tolerâncias dentro de ± 0,001 polegadas Por exemplo, o EDM de fio é particularmente útil para peças intrincadas, como pás de turbinas, instrumentos cirúrgicos e moldes altamente especializados Como o fio nunca está em contato direto com a peça de trabalho, materiais com excelente dureza, como carboneto de tungstênio ou ligas de titânio, podem ser cortados sem causar qualquer distorção Relatórios da indústria sugerem que o EDM de fio pode obter acabamentos com rugosidade superficial tão baixa quanto 0,2 µm Ra, tornando-o um candidato ideal quando a qualidade é de suma importância.
Pelo contrário, os sistemas EDM convencionais são excelentes escolhas para a usinagem de cavidades profundas ou furos com formas que não são acessíveis às ferramentas de corte, Estes são comuns na fabricação de moldes e fundição sob pressão, bem como para materiais duros, como o aço endurecido EDM convencional pode realizar economicamente processos de usinagem complexos, e as formas dos eletrodos podem ser flexionadas para acomodar diferentes tipos de requisitos Por exemplo, a EDM convencional produz moldes de injeção ou matrizes de punção com menor precisão e acabamentos superficiais, normalmente aceitáveis para 0,8 µm Ra.
No contexto da eficiência da produção, o Wire EDM é relatado como sendo mais lento em termos de velocidades de corte em comparação com o seu homólogo tradicional, mas compensa esta perda por ser mais preciso, produzindo menos desperdício de material, e exigindo muito pouco trabalho de acabamento convencional, com suas taxas de remoção de material mais rápidas, é mais adequado para produção de alto volume a custos globais mais baixos.
Ambos os processos permanecem fortemente investidos na fabricação de alta tecnologia, com avanços na automação e controle de máquinas ampliando seu escopo de aplicação e eficiência A decisão principal é impulsionada por uma necessidade específica, ponderada em relação aos custos e voltada para alcançar um resultado particular.
Manutenção e Diferenças Operacionais
Deve ser dada atenção consistente a vários fatores relacionados à manutenção de Equipamento EDM, (independentemente de ser EDM de fio ou EDM convencional Entre esses fatores está o gerenciamento do fluido dielétrico Este fluido deve ser filtrado e complementado regularmente para garantir processos de usinagem ideais e evitar qualquer contaminação que possa afetar a precisão A manutenção, incluindo o uso de fio de alta qualidade e a obtenção de tensão adequada do fio, é outra consideração crítica para sistemas EDM de fio, pois ajuda a minimizar interrupções operacionais e garantir a precisão do corte.
Do ponto de vista operacional, o monitoramento do desgaste dos eletrodos é essencial, pois os eletrodos nas máquinas convencionais de EDM são gradualmente erodidos com o uso O orçamento torna-se um processo mais complicado, uma vez que o custo da substituição do eletrodo deve ser levado em consideração Para o EDM de fio, no entanto, uma vez que a fabricação do eletrodo é tornada desnecessária devido ao uso de fio alimentado continuamente, exige um consumo constante de fio.
Marcados por uma maior eficiência, os modernos sistemas EDM são integrados com sistemas de controle automatizados e de diagnóstico Sensores que medem os níveis de fluido, as vibrações da máquina e a eficiência da descarga elétrica reduzem o número de entradas manuais necessárias e ajudam a melhorar a confiabilidade da operação Estudos revelam que a manutenção preditiva, baseada em ferramentas avançadas de monitoramento, pode reduzir o tempo de inatividade do equipamento em aproximadamente 201TP10 T, beneficiando assim a redução de custos e melhorando a produtividade geral.
Manter os sistemas EDM controlados por CNC atualizados com o software mais recente é um passo crítico para alcançar um melhor desempenho da máquina Quanto mais avançado o software estiver, melhor controle ele fornece sobre todo o processo, os tempos de usinagem seriam reduzidos e a integração subsequente com sistemas CAD/CAM seria muito melhor, o que é especialmente importante quando se lida com geometrias de peças complexas com precisão Configurar um regime de manutenção planejado e investir na comercialização de sistemas EDM modernos com monitoramento e automação em tempo real pode reduzir os custos operacionais, maximizando a vida e a eficiência.
Desvantagens do EDM convencional
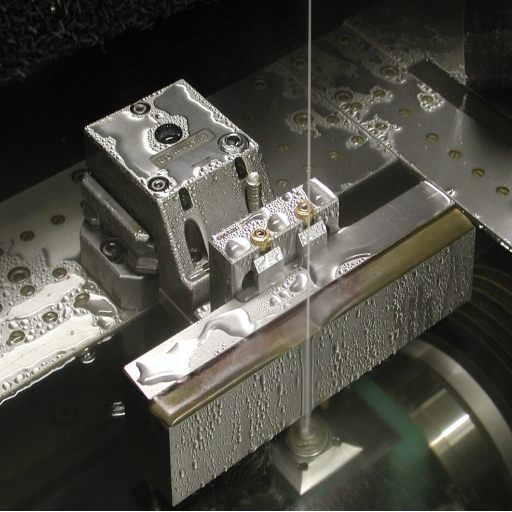
- Baixas velocidades de processamento: O EDM convencional pode ser muito demorado, tornando-o ineficiente para ambientes de produção de alto volume.
- Desgaste de eletrodo: Ser submetido ao desgaste significa que os eletrodos ficam irritados e devem ser substituídos, resultando em custos adicionais e atrasos na produção.
- Limitações materiais: Este procedimento é principalmente adequado para materiais condutores, mas para alguns materiais não condutores, torna-se menos eficaz.
- Consumo de alta energia: O alto consumo de energia é típico dos processos convencionais de EDM, resultando em custos operacionais mais elevados para os fabricantes.
- Dano de superfície da peça de trabalho: Existe o risco de danos térmicos à peça devido à natureza do processo, o que requer maior acabamento do trabalho.
Limitações em Precisão e Detalhe
Embora o EDM seja geralmente capaz de produzir projetos intrincados, não é sem sua parcela de deficiências relativas à precisão e detalhes finos A precisão dimensional é uma questão significativa, influenciada pelo desgaste do eletrodo e mudanças dimensionais resultantes da expansão térmica A literatura cita níveis de tolerância durante operações de EDM que ostensivamente variam de ±0,005 mm a ±0,020 mm, que são considerados inadequados para aplicações bastante ultraprecisas O acabamento da superfície, no entanto, é dependente de fatores variáveis, como energia de faísca e mudanças de parâmetros de usinagem, variando principalmente entre 0,8 e 3,2 µm Ra. Essas deficiências devem ser abordadas através de um estudo paramétrico cuidadoso e, às vezes, devido a requisitos excessivos, uma etapa secundária de usinagem ou polimento é necessária para alcançar o detalhe e acabamento necessários para essas peças altamente sensíveis e intrincadas.
Tempos de processamento mais lentos
Uma das preocupações significativas associadas a taxas de produção mais lentas é que elas prejudicam a produtividade, Inerentemente, o processo de EDM oferece taxas de produção mais lentas em comparação com os processos de usinagem convencionais, pois depende de descargas elétricas que corroem materiais em escala microscópica Por um lado, as pesquisas e os padrões industriais fornecem taxas de remoção de material para EDM que geralmente variam entre a baixa taxa de faca e garfo de 2 mm³/min e 400 mm³/min, dependendo dos materiais que estão sendo trabalhados, do projeto do eletrodo e da energia de faísca Isso também destaca sua utilidade para peças exatas e intrincadas; no entanto, tende a ter tempos de usinagem muito longos para peças grandes ou complexas.
A fabricação e manutenção de eletrodos são problemas de tempo de inatividade que agravam ainda mais o problema Devido ao desgaste, os eletrodos devem ser projetados com cuidado, substituídos periodicamente, e isso adiciona uma quantidade significativa ao tempo de processamento Portanto, os fabricantes precisam pesar cuidadosamente a excelente precisão do EDM contra seus tempos de ciclo mais lentos durante o planejamento de geradores de alta velocidade e sistemas de controle adaptativos para aumentar as velocidades do processo sem comprometer a precisão são os avanços mais recentes que resolvem parcialmente esses problemas; no entanto, os problemas de nível industrial permanecem, equilibrando precisão e velocidade.
Restrições de materiais e resíduos
As restrições materiais e a gestão de resíduos são considerações cruciais nos processos de fabrico, com implicações de longo alcance tanto para o custo como para o impacto ambiental. Na fabricação, certos materiais podem ser muito caros ou raros para serem consumidos livremente, e muito menos desperdiçados; portanto, requerem um planejamento cuidadoso. Por exemplo, o titânio goza de um elevado valor industrial, tendo uma excelente relação resistência-peso em aplicações aeroespaciais e da indústria médica; no entanto, é caro e escasso.
Estatísticas de tintas residuais sugerem que aproximadamente 2,1 bilhões de toneladas de resíduos foram gerados globalmente no setor manufatureiro em um ano, com uma parcela insignificante sendo reciclada Práticas adequadas de gerenciamento de resíduos, como reciclagem de materiais de sucata, minimização de cortes por meio de design digital, ou mesmo utilização de manufatura aditiva, reduzirão significativamente a geração de lojas de manufatura aditiva e fabrica componentes camada por camada; portanto, o excesso de material é limitado consideravelmente em comparação com os métodos subtrativos tradicionais.
Na perspectiva da indústria, mais ênfase está sendo colocada nas práticas de economia circular, possibilitando que os materiais sejam projetados para reutilização ou reaproveitamento, reduzindo assim o estresse ambiental causado pelos resíduos industriais, Assim, os fabricantes adotam tecnologias e práticas sustentáveis para combater as limitações materiais.
Aplicações do mundo real de Wire EDM
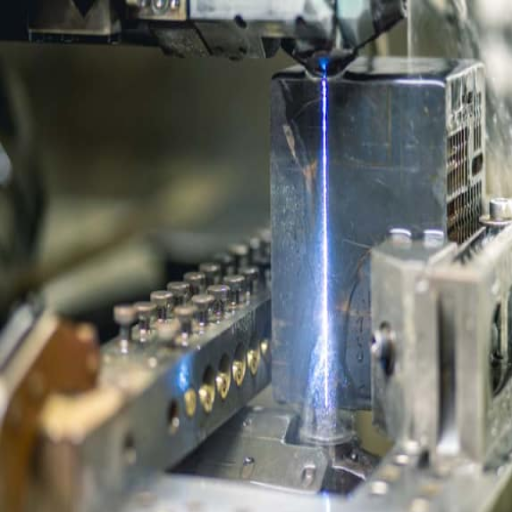
O EDM do fio encontra o uso difundido nas áreas que precisam a precisão e a precisão máximas É utilizado geralmente nas indústrias aeroespacial e automotiva para fabricar peças intrincadas, tais como aquelas para motores e pás da turbina Sendo empregado interessante no campo médico para instrumentos cirúrgicos e implantes, o EDM do fio pode enfrentar projetos extremamente complexos com grande precisão Nas indústrias do molde e da matriz, quando as características finas e delicadas precisam de ser incorporadas, é posto para usar-se Sua capacidade cortar materiais duros com distorção mínima transformou o EDM do fio um processo de fabricação indispensável para estas indústrias.
Indústrias Utilizando Fio EDM
A tecnologia Wire EDM é usada para usinar uma ampla variedade de componentes complexos e de alta precisão, em termos de aplicação, do setor aeroespacial à indústria de manufatura:
️Indústria Aeroespacial
O EDM de fio é considerado extremamente importante na fabricação aeroespacial porque os componentes exigem resistência e precisão muito altas As ligas à base de titânio e níquel são usinadas com EDM de fio para pás de turbinas, peças de motores e peças estruturais que não devem apenas ser precisas, mas também ser capazes de suportar condições de trabalho severas. Espera-se que o mercado global de usinagem aeroespacial, que abrange máquinas EDM, experimente um crescimento constante devido à crescente demanda por materiais leves, mas duráveis, na construção moderna de aeronaves.
🏥Setor Médico
O Wire EDM é utilizado na área médica por ser compatível com metais biocompatíveis, permitindo a fabricação de ferramentas cirúrgicas e implantes tão delicados que mesmo o menor erro na usinagem os inutilizaria implantes ortopédicos, como substituições de joelho e quadril, bem como próteses dentárias, são exemplos dessas aplicações. Espera-se que o mercado de usinagem de precisão de nível médico experimente crescimento, pois as novas tecnologias de saúde necessitam de dispositivos médicos mais personalizados e complexos.
🚗Indústria Automobilística
Esta indústria utiliza Wire EDM extensivamente na produção de peças de precisão para transmissões, injetores de combustível e moldes com padrões intrincados As peças de precisão estão em alta demanda hoje nas tendências de produção de veículos elétricos e híbridos, aumentando ainda mais a necessidade de Wire EDM.
🔧Fabricação de ferramentas e matrizes
A fabricação de moldes e matrizes é outro setor primário que utiliza Wire EDM. É um processo ideal para a fabricação de moldes complexos, matrizes de extrusão e ferramentas de prensa com detalhes incomparáveis, enquanto incorre em distorção superficial mínima A maior necessidade de precisão é de grande importância tanto para a embalagem quanto para a indústria eletrônica, onde a precisão é crítica.
📱Indústria Eletrônica
Com a crescente demanda por componentes eletrônicos e semicondutores miniaturizados, o Wire EDM está mais uma vez em destaque para a produção de peças precisas e de alto desempenho O Wire EDM oferece precisão microscópica para conectores, microcomponentes e protótipos complexos com padrões que ninguém mais pode atender.
⚡Setor Energia
No setor de energia, inclusive em energia renovável, o Wire EDM é usado para a fabricação de componentes complexos para turbinas e geradores Tais peças exigem tolerâncias apertadas e são duráveis em ambientes de alta tensão e condições de operação dinâmicas, tornando o Wire EDM uma importante solução de usinagem.
Isso sustenta a relevância da Wire EDM no desenvolvimento dessas indústrias, possibilitando a criação de produtos inovadores e de engenharia de precisão Com sua usinagem sem contato e capacidade de usinar materiais difíceis, a tecnologia continuará a manter seu significado no design industrial e na fabricação em todo o mundo.
Estudos de caso de Wire EDM em ação
Eu testemunhei numerosos casos onde o Wire EDM provou ser indispensável Eles incluem o corte de pás de turbina com formas altamente intrincadas fora de superligas resistentes ao calor, alcançado com a máxima precisão e durabilidade Da mesma forma, a tecnologia foi usada para fabricar instrumentos cirúrgicos e implantes possuindo as melhores geometrias com os mais altos padrões de qualidade no lado médico Estes estudos de caso demonstram que o Wire EDM aumenta consistentemente as capacidades de fabricação e promove a inovação em várias indústrias.
Tendências Futuras em Tecnologias EDM
É na precisão, automação e capacidade de material que o futuro das tecnologias EDM deve ser forjado As tendências emergentes parecem ser a integração de IA e aprendizado de máquina para otimizar os parâmetros de corte tanto para o tempo quanto para a precisão A automação através da robótica também ganhou precedência para maior rendimento e menor dependência manual Há inovação em fluidos dielétricos e materiais de eletrodos, oferecendo opções mais sustentáveis e mais verdes A tecnologia híbrida está sendo cada vez mais aplicada em máquinas EDM modernas, que combinam tecnologia convencional com fabricação aditiva para capacidades superiores Com tais avanços tecnológicos, a EDM certamente permanecerá um processo crítico em indústrias envolvidas na fabricação de ultraprecisão.
Key Takeaway
Wire Cut EDM representa o auge da tecnologia de fabricação de precisão, oferecendo precisão incomparável, versatilidade de material e a capacidade de usinar geometrias complexas que os métodos convencionais simplesmente não conseguem alcançar À medida que as indústrias continuam a exigir maior precisão e tolerâncias mais rígidas, o Wire EDM permanece como a solução revolucionária para fabricantes prontos para abraçar o futuro da usinagem.
Pronto para transformar seu processo de fabricação?
Descubra como o Wire Cut EDM pode revolucionar suas capacidades de fabricação de precisão e ajudá-lo a alcançar o impossível com precisão e eficiência incomparáveis.
Fontes de referência
“A Comprehensive Review on Wire EDM Performance Evaluation” (2022)
Perguntas frequentes (FAQs)
Que vantagens o EDM do fio tem sobre o EDM tradicional?
Existem várias vantagens que o EDM de fio oferece em relação ao EDM convencional, incluindo a capacidade de cortar formas intrincadas com extrema precisão Ele utiliza um fio de metal fino como eletrodo, permitindo que um trabalho mais detalhado seja realizado As máquinas de EDM de fio tratam termicamente muitos materiais condutores sem causar danos ao material, ao contrário dos métodos convencionais.
De que forma o EDM de fio é diferente da usinagem convencional?
O processo EDM de fio utiliza um fio eletricamente carregado para cortar materiais, enquanto a usinagem convencional emprega ferramentas mecânicas Como resultado, o EDM de fio pode fornecer melhor precisão e acabamento, especialmente em aplicações que envolvem formas complexas e pequenos furos Além disso, o EDM de fio pode cortar materiais mais duros que, de outra forma, seriam difíceis para os métodos tradicionais de corte.
Que tipos de máquinas EDM são usadas para corte de fios?
Tipos de máquinas EDM para corte de fio incluem máquinas CNC EDM de fio e máquinas de EDM ram. EDM de fio CNC é mais amplamente conhecido devido à sua automação, o que garante precisão e repetibilidade Ram EDM é usado para peças de trabalho maiores, mas não atinge o nível de detalhe que o fio EDM faz.
Quais são as aplicações de EDM de fio na fabricação?
Na fabricação, o EDM de fio é implementado onde quer que seja necessária alta precisão, como para componentes aeroespaciais, moldes e matrizes O EDM de fio corta formas intrincadas e furos minúsculos, tornando-o atraente para a fabricação de geometrias complexas encontradas em muitas indústrias O processo também é aplicável à prototipagem e execuções de produção menores, onde a precisão é primordial.
Qual é a desvantagem do EDM de fio quando comparado ao EDM convencional?
Embora o EDM de fio tenha muitas vantagens, ele tem algumas desvantagens quando comparado ao EDM convencional A desvantagem significativa são as velocidades de corte mais lentas, que podem afetar a produtividade em trabalhos maiores, Há, no entanto, o consumo contínuo de fio, o que gera custos adicionais, bem como os custos associados à manutenção das máquinas de EDM de fio.
Como o EDM do fio corta formas intrincadas?
O EDM de fio corta formas intrincadas de forma eficiente porque usa um fio, que é essencialmente um fio de metal fino, como a ferramenta de corte O fio é carregado eletricamente e, assim, pode viajar através de configurações complicadas sem exercer qualquer força mecânica sobre a peça de trabalho Portanto, o corte sem contato resulta em distorção minimizada e máxima integridade do material que está sendo processado.
Como funciona o método de corte por descarga elétrica em máquinas EDM?
Máquinas de Usinagem de Descarga Elétrica (EDM) corroem o material de sua peça de trabalho criando faíscas ininterruptas de descargas elétricas No EDM de fio, o eletrodo de fio produz descargas elétricas muito rápidas à medida que se move dentro do material condutor, cortando lentamente o material Este método oferece precisão quase ilimitada e a capacidade de criar recursos extremamente finos que seriam difíceis de alcançar com métodos de corte convencionais.
O CNC desempenha um papel nas operações de EDM de fio?
O CNC desempenha um papel vital nas operações de EDM de fio, pois seus métodos permitem que o processo de corte seja automatizado O caminho ao longo do qual as máquinas de EDM de fio CNC cortam é programado para alta precisão e repetibilidade Isso significa que a automação aumenta a precisão para outro nível, reduzindo o erro humano e aumentando a eficiência; portanto, o EDM de fio CNC se torna uma escolha privilegiada para a fabricação de peças e componentes intrincados.



