














Entdecken Sie die erstaunlichen Vorteile und Anwendungen der Wire Cut EDM-Technologie
Die Industrie betrachtet die elektrische Entladungsbearbeitung seit langem wegen ihrer Präzisionsfertigung und komplexen Schneidfähigkeiten. Mit der zunehmenden Entwicklung der Technologie, Drahtgeschnittenes EDM Hat sich als verfeinerte und effiziente Lösung herausgestellt, die Vorteile bietet, die bei herkömmlichen EDM-Methoden unvorstellbar sind Dieser Blog wird die erstaunlichen Vorteile von Wire Cut EDM behandeln und es den Lesern ermöglichen zu verstehen, warum es allmählich zur bevorzugten Wahl für die Bearbeitung komplizierter Teile wird und eine extrem hohe Präzision erreicht Von der Genauigkeit bis zur Minimierung des Materialabfalls werden wir die Grundlagen des Anders-Seins diskutieren und wie Wire Cut EDM es Herstellern ermöglicht, ihre anspruchsvollsten Projekte zu realisieren Bleiben Sie in Kontakt, um herauszufinden, wie dies Ihr Game-Changer sein könnte.
Einführung in EDM-Technologien
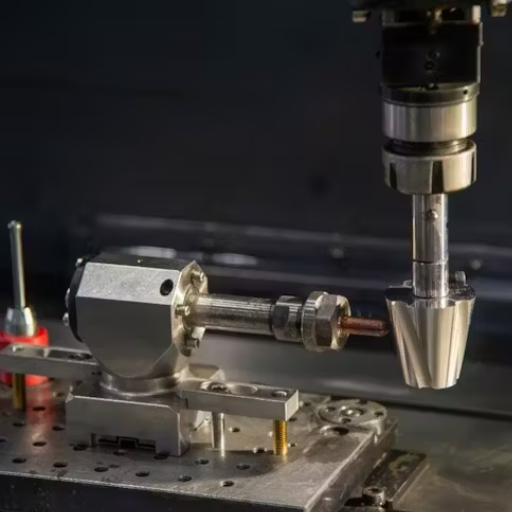
EDM ist eine Technik, die in Herstellungsprozessen zur Formung von Hartmetallen und zur Herstellung von feinen Bauteilen verwendet wird, die mit herkömmlichen Methoden schwer zu bearbeiten sind Es ist ein Produktionsprozess, der durch elektrische Entladungen gebildet wird, wobei Funken erzeugt werden und Materialanteile vom Werkstück wegtragen Die wichtigsten sind Wire Cut EDM, Sinker EDM und Hole Drilling EDM, alle für spezifische Bearbeitungsvorgänge konzipiert Es findet unter anderem Verwendung in der Luft - und Raumfahrt, Automobilindustrie und Werkzeugindustrie, um komplexe Geometrien mit engen Toleranzen zu handhaben und Materialabfälle zu minimieren.
Elektrische Entladungsbearbeitung verstehen
Funktionsprinzip der elektrischen Entladungsbearbeitung
Die elektrische Entladungsbearbeitung ist eine Bearbeitungsmethode, bei der Funken erzeugt und kontrolliert genutzt werden, um Material aus einem leitfähigen Werkstück zu erodieren Sowohl die Werkzeugelektrode als auch das Werkstück werden isoliert, während sie mit einer dielektrischen Flüssigkeit in Kontakt stehen, die sowohl als Isolator als auch als Kühlmittel dient, beim Anlegen einer geeigneten Spannung an die beiden Elektroden entsteht ein elektrisches Feld, das eine plötzliche, lokalisierte Ionisierung des Dielektrikums bewirkt Es werden hochintensive Funken erzeugt, die winzige Materialmengen verdampfen oder schmelzen und so die Entfernung von sehr feinem Material ermöglichen.
Wichtigste Vorteile und Anwendungen
Diese Maschinen sind präzise und können Toleranzen aufweisen, die für die Herstellbarkeit geeignet sind Zu den verfügbaren Kapazitäten gehören Wire Cut EDM, das Toleranzen von bis zu ±0,001 Zoll bietet, und Sinker EDM, das zur Herstellung komplexer Hohlräume und Hinterschnitte verwendet wird Aufgrund dieser Kapazitäten findet EDM Bedeutung bei der Herstellung von Turbinenschaufeln für Flugzeuge, der Herstellung von Autostanzmaschinen und dem medizinischen Bereich für chirurgische Instrumente.
Fortschritte in der EDM-Technologie
In den letzten Jahren haben verschiedene technologische Upgrades die Effizienz und Leistung von EDMs verbessert. Neue EDM-Maschinen mit CNC-Steuerung werden jetzt hergestellt, um Präzision und Produktivität zu steigern. Aus Sicherheits- und Umweltgesichtspunkten begünstigen jüngste Upgrades in dielektrischen Flüssigkeiten die Verwendung umweltfreundlicher und weniger flüchtiger Flüssigkeiten. Berichten zufolge ist die EDM-Bearbeitungszeit im letzten Jahrzehnt um 20-301 TP10T gesunken, was ihre Bedeutung in der Branche erhöht.
Material und Einschränkungen
Es arbeitet mit leitfähigen Materialien wie Titan, Stahl und exotischen Legierungen; daher ist es für verschiedene Zwecke anwendbar Im Gegenteil, es ist nicht in der Lage, nicht leitfähige Materialien wie Kunststoffe oder Keramik zu behandeln Zweitens wird dies angesichts seines Prozesses der Umwandlung elektrischer Energie in Arbeit und seiner langen Bearbeitungszeit für größere Komponenten tatsächlich zu höheren Betriebskosten führen als herkömmliche Maschinen Trotz all dieser einschränkenden Faktoren spielt EDM eine entscheidende Rolle in der industriellen Bearbeitung, die äußerst feine Präzision erfordert.
Arten von EDM-Maschinen
In erster Linie gibt es drei Arten von EDM-Maschinen, die jeweils für bestimmte Anwendungen entwickelt wurden:
Draht-EDM (Wire Cut EDM)
Draht EDM verwendet einen dünnen elektrisch geladenen Metalldraht als Schneidwerkzeug, um feine, komplizierte Formen auf leitfähigen Materialien zu erzeugen. Diese Methode wird häufig zur Herstellung von Teilen mit akzeptabler Toleranz verwendet, wie z. B. Matrizen, Formen und Präzisionskomponenten. Dieser Typ ist ideal für Arbeiten, die hohe Präzision und ein glattes Finish erfordern.
Sinker EDM (Die-Sinking EDM)
Bei der Sinker EDM-Bearbeitungsmethode wird eine speziell geformte Elektrode in eine dielektrische Flüssigkeit eingetaucht und dient zum Erodieren von Material aus dem Werkstück. Diese Methode wird zum Erzeugen von Hohlräumen oder komplizierten Geometrien in Formen und Matrizen verwendet. Der Sinker EDM funktioniert gut mit gehärteten Materialien und eignet sich ideal für komplexe dreidimensionale Formen.
Lochbohrer (Kleinloch-EDM)
Lochbohr-EDM erzeugt präzise Löcher in leitfähigen Materialien Diese Methode ist intensiv nützlich für Anwendungen wie Kühlkanäle in Turbinenschaufeln oder für kleine Startlöcher für Draht-EDM-Operationen. Seine Verwendung von Lochbohr-EDM durch harte Materialien hat große Anwendungen in der Luft- und Raumfahrt sowie im medizinischen Bereich.
Jede EDM-Maschine bietet spezifische Vorteile, die den gegebenen industriellen Spezifikationen entsprechen; Dadurch erhält EDM die Vielseitigkeit, die es bietet, und ist eine unverzichtbare Technologie für die heutige Industrie.
Übersicht über Draht-EDM und konventionelles EDM
Draht-EDM und konventionelles EDM sind Präzisionsbearbeitungsprozesse, die in verschiedenen Branchen eingesetzt werden Draht-EDM verwendet einen feinen Draht, typischerweise aus Messing oder Kupfer, um extrem feine Einschnitte zu erzeugen. Besonders beliebt ist es bei komplizierten Geometrien an harten Materialien wie Werkzeugstählen, Titan und Superlegierungen, insbesondere für Arbeiten im Zusammenhang mit der Luft- und Raumfahrt-, Automobil- und Medizinindustrie. Diese Methode ist recht stressfrei am Werkstück und führt zu sauberen und präzisen Schnitten.
Herkömmliches EDM verwendet eine Elektrode, typischerweise aus Kupfer oder Graphit, die Material durch elektrische Entladungen aus dem Werkstück entfernt. Es eignet sich zum Erstellen tiefer Hohlräume, komplizierter Formen und Matrizen. Dies ermöglicht unverzichtbare hochpräzise Fertigungsvorgänge für die Formenbau- und Druckgussindustrie.
Einigen Daten zufolge können durch Draht-EDM Toleranzen von bis zu ±0,001 mm und Oberflächenveredelungen von nur Ra 0,1 µm erreicht werden; daher bevorzugen Anwendungen, die Mikrobearbeitung erfordern, dieses Verfahren häufig, gleichzeitig weist konventionelles EDM je nach Elektrodenmaterial und Funkenparametern stark variierende Materialentfernungsraten auf Es eignet sich gut für den großtechnischen Materialabtrag in 3 D-Anwendungen Obwohl beide sehr vielseitig sind und eine Anpassungsfähigkeit des Displays aufweisen, bieten sie deutliche Vorteile, wenn sie für spezifische Bearbeitungsanforderungen in Betracht gezogen werden, wodurch Innovation und Effizienz im heutigen Fertigungsbereich vorangetrieben werden.
Vorteile von Wire Cut EDM

- Präzisionsschneiden: Wire-Cut EDM erzeugt hochpräzise und detaillierte Schnitte und eignet sich daher ideal für Teile mit komplizierten Formen und engen Toleranzen.
- Minimale Materialverzerrung: Es erzeugt nur minimale Wärme, wodurch die Wahrscheinlichkeit geringer ist, dass sich das Stück während der Bearbeitung verzieht oder seine Eigenschaften ändert.
- Vielseitigkeit: Es schneidet harte Materialien wie Titan und Wolframkarbid sowie leicht zu schneidende Materialien und erweitert so seine Anwendung.
- Glatte Oberflächen: Es erzeugt hervorragende Oberflächenveredelungen, die normalerweise kein Polieren nach der Bearbeitung erfordern.
- Fähigkeit zur komplexen Geometrie: Wire Cut EDM eignet sich am besten für die Bearbeitung komplexer, empfindlicher oder komplizierter Geometrien, die mit herkömmlichen Bearbeitungsmethoden schwer oder gar nicht zu erreichen sind.
Präzision und Genauigkeit in der Draht-EDM
Dies ist ein präzises technisches Verfahren, das sich hervorragend für Branchen eignet, die enge Toleranzen und komplexe Konfigurationen erfordern Die Toleranzen können je nach Material und Dicke bis zu ±0,0001 Zoll betragen. Was diesem Verfahren seine höchste Genauigkeit verleiht, ist die Tatsache, dass eine elektrische Entladung sorgfältig gesteuert wird, um Material zu entfernen, anstatt Kraft auf das Werkstück auszuüben, was zu Verzerrungen führen kann Moderne Draht-EDM-Maschinen sind mit CNC-Systemen und Sensoren ausgestattet, um während der Bearbeitung Gleichmäßigkeit zu erreichen. Die richtigen Aufbauten in Verbindung mit einem hochwertigen Draht und optimalen Prozessparametern sorgen für ein präzises und wiederholbares Ergebnis. Diese höchste Präzision macht Draht-EDM zur am besten geeigneten Technologie zur Herstellung hochwertiger Komponenten in den Bereichen Luft- und Raumfahrt, Medizin und Automobil.
Geschwindigkeit und Effizienz von Draht-EDM-Maschinen
Draht-EDM-Maschinen funktionieren lediglich mit purer Geschwindigkeit und Effizienz, um empfindliche und präzise Konstruktionen zu schneiden Sie nutzen zerbrechliche Drähte und elektrische Ladungen, um Materialien mit höchster Präzision zu erodieren, was zu minimalem Fallout und reduzierter Bearbeitungszeit führt Ein aktuelles Draht-EDM-System ist typischerweise mit Hochgeschwindigkeits-Servomotoren, verbesserter Energiekontrolle und adaptiven Leistungseinstellungen ausgestattet, die alle darauf ausgelegt sind, die Schnittgeschwindigkeit zu erhöhen, ohne die Genauigkeit zu beeinträchtigen Mehrachsenkapazität und Einstellfähigkeiten im Betrieb verbessern auch die Produktivität für die Handhabung komplexer Geometrien und großer Projekte Diese Konfigurationen tragen weiter dazu bei, Vorlaufzeiten und Betriebskosten zu reduzieren und bestätigen Wire EDM als unverzichtbares Werkzeug in Hochgeschwindigkeitsindustrien wie Luft-Raumfahrt, Medizin und Automobil.
Materialvielfalt mit drahtgeschnittenem EDM
Solche Materialvielseitigkeit kennzeichnet Wire Cut EDM als Methode der Wahl für Hersteller, die mit einer großen Auswahl an leitfähigen Materialien arbeiten Entwickler verwenden den Begriff “robuste Metalle”, um Materialien wie Stahl, Titan oder Wolfram zu beschreiben Im Gegenteil, sie würden Aluminium, Kupfer oder Messing als empfindlichere Metalle betrachten Die Technologie löst das Problem des Präzisionsschneidens, und das alles ohne die Integrität des Materials zu beeinträchtigen Jüngste Fortschritte haben sogar die Tür zur Verarbeitung spezieller Legierungen und Verbundwerkstoffe geöffnet, die in neueren Industrien zunehmend an Bedeutung gewinnen.
Beispiele für neuere Entwicklungen bei der Bearbeitung von hitzebeständigen Superlegierungen sind Inconel - und Kobalt-Chrom-Legierungen in Strahltriebwerken für die Luft - und Raumfahrtindustrie sowie hitzebeständige Superlegierungen in der Prothetik für die medizinische Industrie, Draht-EDM kann diese extremen Toleranzen, die ±0,0001 Zoll erfordern, problemlos mit Leichtigkeit aufnehmen, außerdem verarbeitet es zähe Materialien, die meisten von ihnen über 70 HRC, was einen weiteren Grund für die Bevorzugung bei der Herstellung von Werkzeugen und Matrizen darstellt.
Ergänzt wird diese Vielseitigkeit durch die Fähigkeit, komplizierte Formgebung und empfindliche Geometrie in einem Material bereitzustellen, bei dem die herkömmliche Bearbeitung versagen kann. Auf diese Weise entwickelt sich Draht-EDM schnell zur Lösung für alle Branchen, die sowohl Flexibilität als auch Präzision bei der Materialnutzung erfordern.
Vergleichende Analyse: Draht-EDM vs. konventionelles EDM
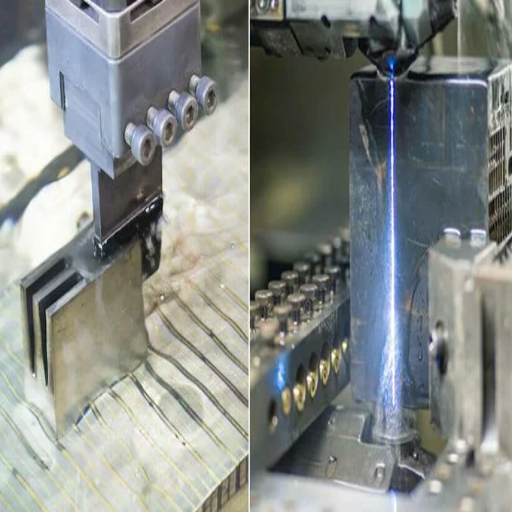
Draht-EDM und konventionelles EDM unterscheiden sich vor allem in ihren Betriebsweisen und Anwendungen Beim Draht-EDM wird eine dünne Drahtelektrode durch das Werkstück geführt, um präzise und komplizierte Profile zu schneiden Draht-EDM eignet sich besser zur Bearbeitung komplexer Geometrien und zum Durchschneiden schwer zu bearbeitender Materialien.
Herkömmliches EDM nutzt eine werkstückförmige Elektrode, um durch Materialerosion Hohlräume im Werkstück zu bilden. Im Allgemeinen wird das Senken von Düsen im Formenbau verwendet, wenn komplizierte Vertiefungen erforderlich sind.
Während im Wesentlichen beide Verfahren elektrische Entladung zum Entfernen von Material verwenden, ist Draht-EDM diejenige, die für sehr präzises Schneiden von Dünnschliff geeignet ist, und andererseits ist herkömmliches EDM besser für die Herstellung größerer 3 D-Hohlräume geeignet, das heißt, wenn sie unabhängig voneinander verwendet werden Beide Methoden besitzen Qualitäten, die je nach Art der durchzuführenden Bearbeitung das eine oder andere nützlich machen.
Kostenüberlegungen
Die Cyber-physische Kostenbewertung für Wire EDM im Vergleich zu herkömmlichem EDM umfasst den Kauf, die Wartung, den Energieverbrauch und die Betriebszeit von Geräten. Draht-EDM-Maschinen haben aufgrund der Verwendung fortschrittlicher Präzisionskomponenten und CNC-Systeme in der Regel höhere Anschaffungskosten. Ein neuer Wire-EDM liegt je nach Marke und Leistungsfähigkeit irgendwo zwischen $50.000 und $200.000, während eine herkömmliche EDM-Maschine normalerweise die kostengünstigere Option ist, mit Startpreisen näher bei $30.000.
Die gegenläufigen Betriebskosten unterscheiden sich sehr stark, in der Tat. bei Wire EDM können die Materialkosten hoch sein, insbesondere für den Verbrauchsdraht, was im Laufe der Zeit einen erheblichen Aufwand ausmachen kann. Das Messing oder der beschichtete Draht kostet typischerweise zwischen $8 und $15 pro Pfund. Bei herkömmlichem EDM ist das Elektrodenmaterial am häufigsten Graphit oder Kupfer, was wahrscheinlich etwas wirtschaftlich ist, aber dennoch zu wiederkehrenden Ausgaben beiträgt.
Und die Energiekosten können nicht außer Acht gelassen werden Erstens sind Draht-EDM-Maschinen typischerweise stromhungrig, nutzen Präzisionsmotoren und kontinuierliche Prozesse, was zu höheren Stromrechnungen im Vergleich zu herkömmlichem EDM führt. Dies kann jedoch in der Regel durch die erhöhte Produktivität und den geringeren Handaufwand aufgrund der Präzision von Draht-EDM bestätigt werden, die, wie erwähnt, auch unbeaufsichtigt durchgeführt werden kann.
Zusammenfassend lässt sich sagen, dass die Ausgaben für Draht-EDM zwar zunächst höher sind, sie jedoch als günstigere Alternative für einen Auftrag gelten, der hohe Präzision und minimale Materialverschwendung erfordert. Herkömmliches EDM wäre unterdessen eine gute Wahl für kostengünstigere Vorgänge mit komplizierter Hohlraumbearbeitung oder weniger strengen Genauigkeitstoleranzen.
Anwendungseignung
EDM-Prozesse und -Typen haben unterschiedliche industrielle Bereiche und die Anpassungsfähigkeit hängt von verschiedenen Faktoren ab, darunter Materialtyp, Präzisionsgrad, Produktionsvolumen und Art der Komplexität.
Draht-EDM eignet sich am besten für feine Details mit außergewöhnlichen Präzisionsanforderungen. Es ist in Branchen wie der Luft- und Raumfahrt, der Herstellung medizinischer Geräte und der Automobilindustrie üblich, die häufig Toleranzen innerhalb von ±0,001 Zoll erfordern. Draht-EDM ist beispielsweise besonders hilfreich für komplizierte Teile wie Turbinenschaufeln, chirurgische Instrumente und hochspezialisierte Formen. Da der Draht nie in direktem Kontakt mit dem Werkstück steht, können Materialien mit ausgezeichneter Härte wie Wolframkarbid oder Titanlegierungen geschnitten werden, ohne dass es zu Verzerrungen kommt Branchenberichte deuten darauf hin, dass Draht-EDM Oberflächenrauheiten von nur 0,2 µm Ra erreichen kann, was es zu einem idealen Kandidaten macht, wenn Qualität von größter Bedeutung ist.
Im Gegenteil, herkömmliche EDM-Systeme sind ausgezeichnete Wahlmöglichkeiten für die Bearbeitung tiefer Hohlräume oder Löcher mit Formen, die für Schneidwerkzeuge nicht zugänglich sind Diese sind üblich im Formenbau und Druckguss, sowie für harte Materialien wie gehärteten Stahl EDM konventionell kann wirtschaftlich komplexe Bearbeitungsverfahren durchführen, und Elektrodenformen können gebogen werden, um unterschiedlichen Arten von Anforderungen gerecht zu werden Herkömmliche EDM produziert beispielsweise Spritzgussformen oder Stanzformen mit geringerer Präzision und Oberflächenbeschaffenheit, typischerweise akzeptabel für 0,8 µm Ra.
Im Zusammenhang mit der Produktionseffizienz soll Draht-EDM im Vergleich zu seinem herkömmlichen Gegenstück hinsichtlich der Schnittgeschwindigkeiten langsamer sein, er gleicht diesen Verlust jedoch aus, indem er präziser ist, weniger Materialabfall erzeugt und nur sehr wenig Endbearbeitungsarbeiten erfordert. Herkömmliches EDM eignet sich mit seinen schnelleren Materialabtragsraten am besten für die Produktion in großen Stückzahlen zu geringeren Gesamtkosten.
Beide Prozesse sind nach wie vor stark in die Hightech-Fertigung investiert, wobei Fortschritte in der Automatisierung und Maschinensteuerung ihren Anwendungsbereich und ihre Effizienz erweitern Die Hauptentscheidung wird von einem spezifischen Bedarf bestimmt, gegen die Kosten abgewogen und auf die Erzielung eines bestimmten Ergebnisses ausgerichtet.
Wartungs- und Betriebsunterschiede
Mehrere Faktoren im Zusammenhang mit der Instandhaltung müssen konsequent berücksichtigt werden EDM-Ausrüstung, Unabhängig davon, ob es sich um Draht-EDM oder konventionelles EDM handelt Zu diesen Faktoren gehört das Management der dielektrischen Flüssigkeit Diese Flüssigkeit sollte gefiltert und regelmäßig aufgefüllt werden, um optimale Bearbeitungsprozesse zu gewährleisten und jegliche Kontamination zu verhindern, die die Präzision beeinträchtigen könnte Die Wartung, einschließlich der Verwendung von hochwertigem Draht und der Erreichung einer ordnungsgemäßen Drahtspannung, ist ein weiterer kritischer Gesichtspunkt für Draht-EDM-Systeme, da sie dazu beiträgt, Betriebsunterbrechungen zu minimieren und die Schnittgenauigkeit sicherzustellen.
Aus betrieblicher Sicht ist eine Überwachung des Elektrodenverschleißes unerlässlich, da Elektroden in herkömmlichen EDM-Maschinen bei der Verwendung allmählich erodiert werden. Die Budgetierung wird zu einem komplizierteren Prozess, da die Kosten für den Elektrodenaustausch berücksichtigt werden sollten. Für Draht-EDM ist jedoch ein konstanter Drahtverbrauch erforderlich, da die Elektrodenherstellung aufgrund der Verwendung von kontinuierlich gespeisten Drähten überflüssig wird.
Gekennzeichnet durch eine höhere Effizienz, sind moderne EDM-Systeme mit automatisierten und diagnostischen Steuerungssystemen integriert Sensoren, die den Flüssigkeitsstand, die Vibrationen der Maschine und die Effizienz der elektrischen Entladung messen, reduzieren die Anzahl der benötigten manuellen Eingaben und tragen zur Verbesserung der Zuverlässigkeit des Betriebs bei Studien zeigen, dass vorausschauende Wartung, basierend auf fortschrittlichen Überwachungstools, die Ausfallzeiten der Geräte um etwa 201TP10 T reduzieren kann, was der Kostensenkung zugute kommt und die Gesamtproduktivität verbessert.
CNC-gesteuerte EDM-Systeme auf dem neuesten Stand der Software zu halten, ist ein entscheidender Schritt, um eine bessere Maschinenleistung zu erzielen, je fortschrittlicher die Software ist, desto bessere Kontrolle bietet sie über den gesamten Prozess, die Bearbeitungszeiten würden verkürzt, und die anschließende Integration mit CAD/CAM-Systemen wäre viel besser, was besonders wichtig ist, wenn komplexe Teilegeometrien präzise behandelt werden, die Einrichtung eines geplanten Wartungsregimes und die Investition in die Vermarktung moderner EDM-Systeme mit Echtzeitüberwachung und - automatisierung können die Betriebskosten senken und gleichzeitig sowohl die Lebensdauer als auch die Effizienz maximieren.
Nachteile des konventionellen EDM
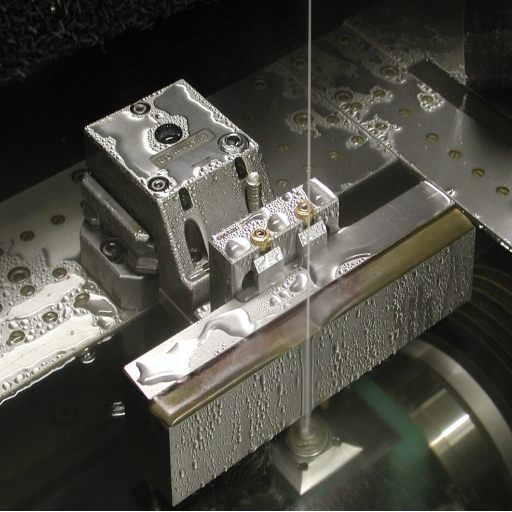
- Niedrige Verarbeitungsgeschwindigkeiten: Herkömmliches EDM kann sehr zeitaufwändig sein und ist daher für Produktionsumgebungen mit hohem Volumen ineffizient.
- Elektrodenverschleiß: Verschleiß bedeutet, dass die Elektroden gereizt werden und ausgetauscht werden müssen, was zu zusätzlichen Kosten und Verzögerungen bei der Produktion führt.
- Materielle Einschränkungen: Dieses Verfahren eignet sich in erster Linie für leitfähige Materialien, wird jedoch bei einigen nicht leitfähigen Materialien weniger effektiv.
- Hoher Energieverbrauch: Ein hoher Energieverbrauch ist typisch für herkömmliche EDM-Prozesse, was letztendlich zu höheren Betriebskosten für die Hersteller führt.
- Beschädigung der Werkstückoberfläche: Es besteht die Gefahr einer thermischen Beschädigung des Werkstücks aufgrund der Prozessbeschaffenheit, die eine weitere Veredelung des Werkstücks erfordert.
Einschränkungen in Präzision und Detail
Während EDM im Allgemeinen in der Lage ist, komplizierte Designs zu erzeugen, ist es nicht ohne seine Unzulänglichkeiten in Bezug auf Präzision und feine Details Die Maßhaltigkeit ist ein erhebliches Problem, beeinflusst durch Elektrodenverschleiß und Maßänderungen infolge der Wärmeausdehnung Die Literatur nennt jedoch Toleranzwerte während EDM-Operationen, die angeblich zwischen ±0,005 mm und ±0,020 mm liegen und als ungeeignet für eher hochpräzise Anwendungen gelten Die Oberfläche ist jedoch von variablen Faktoren wie Funkenenergie und Änderungen der Bearbeitungsparameter abhängig, die hauptsächlich zwischen 0,8 und 3,2 µm Ra liegen. Diese Mängel müssen durch sorgfältige parametrische Untersuchungen behoben werden und sind manchmal aufgrund übermäßiger Bearbeitungs- oder sekundärer Anforderungen erforderlich.
Langsamere Bearbeitungszeiten
Eines der wesentlichen Anliegen, die mit langsameren Produktionsraten verbunden sind, ist, dass sie die Produktivität beeinträchtigen Von Natur aus bietet das EDM-Verfahren im Vergleich zu herkömmlichen Bearbeitungsverfahren langsamere Produktionsraten, da es auf elektrischen Entladungen beruht, die Materialien im mikroskopischen Maßstab erodieren Forschungs - und Industriestandards bieten zum einen Materialabtragsraten für EDM, die im Allgemeinen zwischen der Messer-und-Gabel-geringen geringen Rate von 2 mm³/min und 400 mm³/min variieren, abhängig von den zu bearbeitenden Materialien, dem Elektrodendesign und der Funkenenergie Dies unterstreicht auch seine Nützlichkeit für exakte und komplizierte Teile; es hat jedoch tendenziell sehr lange Bearbeitungszeiten für große oder komplexe Teile.
Elektrodenherstellung und - wartung sind Ausfallzeitprobleme, die das Problem weiter verschärfen Aufgrund von Verschleiß müssen Elektroden sorgfältig konstruiert und regelmäßig ausgetauscht werden, und dies erhöht die Verarbeitungszeit erheblich Daher müssen die Hersteller die ausgezeichnete Genauigkeit von EDM sorgfältig gegen seine langsameren Zykluszeiten während der Produktionsplanung abwägen Hochgeschwindigkeitsgeneratoren und adaptive Steuerungssysteme zur Erhöhung der Prozessgeschwindigkeiten ohne Beeinträchtigung der Genauigkeit sind die neuesten Fortschritte, die diese Probleme teilweise lösen; es bleiben jedoch Probleme auf industrieller Ebene bestehen, die Präzision und Geschwindigkeit ausgleichen.
Materialbeschränkungen und Abfall
Materialbeschränkungen und Abfallmanagement sind entscheidende Überlegungen bei Herstellungsprozessen, mit weitreichenden Auswirkungen sowohl auf die Kosten als auch auf die Umweltauswirkungen. Bei der Herstellung können bestimmte Materialien zu teuer oder zu selten sein, um frei verbraucht zu werden, geschweige denn verschwendet zu werden; daher erfordern sie eine sorgfältige Planung. Titan genießt beispielsweise einen hohen industriellen Wert und weist ein herausragendes Verhältnis von Festigkeit zu Gewicht in Anwendungen in der Luft- und Raumfahrt- und Medizinindustrie auf; Dennoch ist es kostspielig und knapp.
Die Abfallfarbenstatistik legt nahe, dass im verarbeitenden Gewerbe in einem Jahr weltweit ca. 2,1 Milliarden Tonnen Abfall erzeugt wurden, wobei ein vernachlässigbarer Teil recycelt wurde Richtige Abfallbewirtschaftungspraktiken, wie das Recycling von Altmaterialien, die Minimierung von Cut-offs durch digitales Design oder sogar die Nutzung additiver Fertigung, werden die Abfallerzeugung erheblich reduzieren Additive Fertigungslager und fertigen Komponenten Schicht für Schicht; daher ist überschüssiges Material im Vergleich zu herkömmlichen subtraktiven Methoden erheblich begrenzt.
Aus Sicht der Industrie wird mehr Gewicht auf Kreislaufwirtschaftspraktiken gelegt, die es ermöglichen, Materialien für die Wiederverwendung oder Umnutzung zu konzipieren und so Umweltbelastungen durch Industrieabfälle zu reduzieren Daher übernehmen Hersteller Technologien und nachhaltige Praktiken, um Materialbeschränkungen zu bekämpfen.
Reale Anwendungen der Draht-EDM
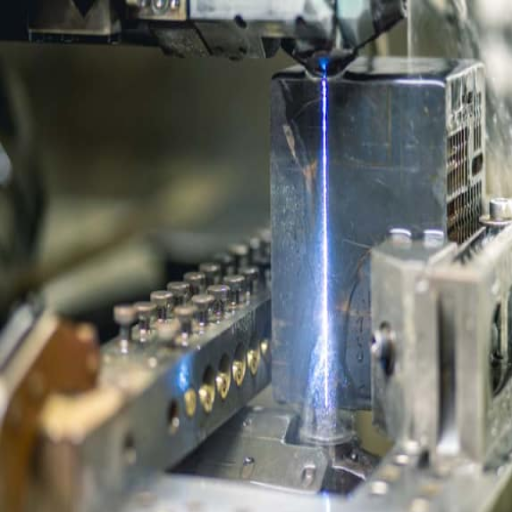
Draht-EDM findet weit verbreitete Anwendung in Bereichen, die höchste Präzision und Genauigkeit benötigen Es wird häufig in der Luft - und Raumfahrt - und Automobilindustrie verwendet, um komplizierte Teile herzustellen, wie die für Motoren und Turbinenschaufeln Durch den interessanten Einsatz im medizinischen Bereich für chirurgische Instrumente und Implantate kann Draht-EDM äußerst komplexe Konstruktionen mit großer Präzision angehen In der Formen - und Formenbauindustrie wird es, wenn feine und empfindliche Merkmale eingearbeitet werden müssen, eingesetzt Seine Fähigkeit, harte Materialien mit minimalem Verzug zu schneiden, hat Draht-EDM zu einem unverzichtbaren Herstellungsprozess für diese Branchen gemacht.
Branchen, die Draht-EDM nutzen
Die Draht-EDM-Technologie wird zur Bearbeitung einer Vielzahl komplizierter und hochpräziser Komponenten in der Anwendung eingesetzt, von der Luft- und Raumfahrt bis zur Fertigungsindustrie:
️Luft - und Raumfahrtindustrie
Draht-EDM gilt in der Luft - und Raumfahrtfertigung als äußerst wichtig, da Komponenten eine sehr hohe Festigkeit und Präzision erfordern Titan - und Nickel-basierte Legierungen werden mit Draht-EDM für Turbinenschaufeln, Triebwerksteile und Strukturteile bearbeitet, die nicht nur präzise sein müssen, sondern auch schwere Arbeitsbedingungen aushalten können Der globale Markt für Luft - und Raumfahrtbearbeitung, der EDM-Maschinen umfasst, dürfte aufgrund der steigenden Nachfrage nach leichten und dennoch langlebigen Materialien im modernen Flugzeugbau ein stetiges Wachstum erfahren.
🏥Medizinischer Sektor
Draht-EDM wird im medizinischen Bereich verwendet, weil es mit biokompatiblen Metallen kompatibel ist, was die Herstellung von chirurgischen Werkzeugen und Implantaten ermöglicht, die so empfindlich sind, dass selbst der kleinste Fehler bei der Bearbeitung sie unbrauchbar machen würde Orthopädische Implantate, wie Knie - und Hüftersatz, sowie Zahnprothesen sind Beispiele für diese Anwendungen Der Markt für Präzisionsbearbeitung in medizinischer Qualität dürfte ein Wachstum erfahren, da neuere Gesundheitstechnologien individuellere und komplexere medizinische Geräte erfordern.
🚗Automobilindustrie
Diese Industrie nutzt Draht-EDM in großem Umfang bei der Herstellung von Präzisionsteilen für Getriebe, Kraftstoffeinspritzdüsen und Formen mit komplizierten Mustern. Präzisionsteile sind heute in den Produktionstrends von Elektro- und Hybridfahrzeugen sehr gefragt, was den Bedarf an Draht-EDM weiter erhöht.
🔧Werkzeug- und Gesenkherstellung
Die Herstellung von Formen und Düsen ist ein weiterer Hauptsektor, der Draht-EDM verwendet. Es ist ein ideales Verfahren zur Herstellung komplexer Formen, Extrusionsdüsen und Presswerkzeuge mit beispiellosen Details und gleichzeitig minimaler Oberflächenverzerrung. Der erhöhte Bedarf an Genauigkeit ist sowohl für die Verpackung als auch für die Elektronikindustrie von großer Bedeutung, wo Präzision von entscheidender Bedeutung ist.
📱Elektronikindustrie
Mit der steigenden Nachfrage nach miniaturisierten Elektronik - und Halbleiterbauelementen steht Wire EDM wieder im Rampenlicht für die Herstellung präziser Hochleistungsteile Wire EDM liefert mikroskopische Genauigkeit an Steckverbinder, Mikrokomponenten und komplexe Prototypen mit Standards, die sonst niemand erfüllen kann.
⚡Energiesektor
Im Energiesektor, auch in der erneuerbaren Energie, wird Wire EDM zur Herstellung komplexer Komponenten für Turbinen und Generatoren eingesetzt. Solche Teile erfordern enge Toleranzen und sind in Umgebungen mit hoher Belastung und dynamischen Betriebsbedingungen langlebig, was Wire EDM zu einer wichtigen Bearbeitungslösung macht.
Dies erhält die Relevanz von Wire EDM bei der Entwicklung dieser Industrien aufrecht und ermöglicht die Entwicklung innovativer und präzisionsgefertigter Produkte. Mit ihrer berührungslosen Bearbeitung und der Fähigkeit, schwierige Materialien zu bearbeiten, wird die Technologie weiterhin ihre Bedeutung im industriellen Design und in der Fertigung weltweit behalten.
Fallstudien zum Wire EDM in Aktion
Ich habe zahlreiche Fälle erlebt, in denen sich Draht-EDM als unverzichtbar erwiesen hat. Dazu gehört das Schneiden von Turbinenschaufeln mit äußerst komplizierten Formen aus hitzebeständigen Superlegierungen, die mit höchster Präzision und Haltbarkeit erreicht werden. Ebenso wurde die Technologie zur Herstellung chirurgischer Instrumente und Implantate mit den besten Geometrien und den höchsten Qualitätsstandards auf medizinischer Seite eingesetzt. Diese Fallstudien zeigen, dass Wire EDM die Fertigungskapazitäten kontinuierlich verbessert und Innovationen in verschiedenen Branchen fördert.
Zukünftige Trends in EDM-Technologien
In Präzision, Automatisierung und Materialkapazität soll die Zukunft der EDM-Technologien geschmiedet werden Trends, die sich abzeichnen, scheinen die Integration von KI und maschinellem Lernen zu sein, um Schnittparameter sowohl zeitlich als auch genau zu optimieren Automatisierung durch Robotik hat auch für einen höheren Durchsatz und eine geringere manuelle Abhängigkeit Vorrang erhalten Es gibt Innovationen bei dielektrischen Flüssigkeiten und Elektrodenmaterialien, die nachhaltigere und umweltfreundlichere Optionen bieten Hybridtechnologie wird zunehmend in modernen EDM-Maschinen eingesetzt, die konventionelle Technologie mit additiver Fertigung für überlegene Fähigkeiten kombinieren Mit solchen technologischen Fortschritten wird EDM mit Sicherheit ein kritischer Prozess in Branchen bleiben, die sich mit der Ultrapräzisionsfertigung befassen.
Schlüssel zum Mitnehmen
Wire Cut EDM stellt den Höhepunkt der Präzisionsfertigungstechnologie dar und bietet unübertroffene Genauigkeit, Materialvielseitigkeit und die Fähigkeit, komplexe Geometrien zu bearbeiten, die mit herkömmlichen Methoden einfach nicht erreicht werden können. Da die Industrie weiterhin höhere Präzision und engere Toleranzen fordert, ist Wire EDM die bahnbrechende Lösung für Hersteller, die bereit sind, die Zukunft der Bearbeitung anzunehmen.
Sind Sie bereit, Ihren Herstellungsprozess zu transformieren?
Entdecken Sie, wie Wire Cut EDM Ihre Präzisionsfertigungsfähigkeiten revolutionieren und Ihnen helfen kann, das Unmögliche mit beispielloser Genauigkeit und Effizienz zu erreichen.
Referenzquellen
Elektrische Entladungsbearbeitung
“A Comprehensive Review on Wire EDM Performance Evaluation” (2022)
Häufig gestellte Fragen (FAQs)
Welche Vorteile hat Draht-EDM gegenüber herkömmlichem EDM?
Es gibt mehrere Vorteile, die Draht-EDM gegenüber herkömmlichem EDM bietet, einschließlich der Möglichkeit, komplizierte Formen mit äußerster Präzision zu schneiden Es verwendet einen dünnen Metalldraht als Elektrode, was eine detailliertere Arbeit ermöglicht Draht-EDM-Maschinen behandeln viele leitfähige Materialien wärme, ohne das Material zu beschädigen, im Gegensatz zu herkömmlichen Methoden.
Inwiefern unterscheidet sich Draht-EDM von der konventionellen Bearbeitung?
Das Draht-EDM-Verfahren verwendet einen elektrisch geladenen Draht zum Schneiden von Materialien, während bei der herkömmlichen Bearbeitung mechanische Werkzeuge zum Einsatz kommen. Dadurch kann Draht-EDM eine bessere Genauigkeit und Verarbeitung liefern, insbesondere bei Anwendungen mit komplexen Formen und kleinen Löchern. Darüber hinaus kann Draht-EDM härtere Materialien durchschneiden, die sonst für herkömmliche Schneidmethoden schwierig wären.
Welche Arten von EDM-Maschinen werden zum Drahtschneiden verwendet?
Zu den Arten von EDM-Maschinen zum Drahtschneiden gehören CNC-Draht-EDM-Maschinen und Ramm-EDM-Maschinen. CNC-Draht-EDM ist aufgrund seiner Automatisierung, die Präzision und Wiederholbarkeit gewährleistet, bekannter. Ram-EDM wird für größere Werkstücke verwendet, erreicht jedoch nicht den Detaillierungsgrad, den Draht-EDM erreicht.
Was sind die Draht-EDM-Anwendungen in der Fertigung?
In der Fertigung wird Draht-EDM überall dort implementiert, wo hohe Präzision benötigt wird, wie zum Beispiel für Luft - und Raumfahrtkomponenten, Formen und Matrizen Draht-EDM schneidet komplizierte Formen und winzige Löcher, was es attraktiv für die Herstellung komplexer Geometrien macht, die in vielen Branchen zu finden sind Das Verfahren ist auch auf Prototyping und kleinere Produktionsläufe anwendbar, bei denen Genauigkeit im Vordergrund steht.
Welchen Nachteil hat Draht-EDM im Vergleich zu herkömmlichem EDM?
Draht-EDM hat zwar viele Vorteile, hat aber im Vergleich zum herkömmlichen EDM einige Nachteile, der wesentliche Nachteil sind die langsameren Schnittgeschwindigkeiten, die die Produktivität bei größeren Arbeiten beeinträchtigen können, es gibt jedoch den kontinuierlichen Verbrauch von Draht, der zusätzliche Kosten verursacht, sowie die Kosten, die mit der Wartung der Draht-EDM-Maschinen verbunden sind.
Wie schneidet Draht-EDM komplizierte Formen?
Draht-EDM schneidet komplizierte Formen effizient, da es einen Draht, der im Wesentlichen ein dünner Metalldraht ist, als Schneidwerkzeug verwendet Der Draht ist elektrisch geladen und kann sich somit durch komplizierte Konfigurationen bewegen, ohne mechanische Kraft auf das Werkstück auszuüben Daher führt berührungsloses Schneiden zu minimierten Verzerrungen und maximaler Integrität des zu verarbeitenden Materials.
Wie funktioniert die Methode des elektrischen Entladungsschneidens in EDM-Maschinen?
Elektrische Entladungsbearbeitungsmaschinen (EDM) erodieren Material aus ihrem Werkstück, indem sie ununterbrochen Funken elektrischer Entladungen erzeugen. Beim Draht-EDM erzeugt die Drahtelektrode sehr schnelle elektrische Entladungen, wenn sie sich im Inneren des leitfähigen Materials bewegt, wodurch das Material langsam weggeschnitten wird. Diese Methode bietet nahezu unbegrenzte Präzision und die Möglichkeit, extrem feine Merkmale zu schaffen, die mit herkömmlichen Schneidmethoden nur schwer zu erreichen wären.
Spielt CNC eine Rolle im Draht-EDM-Betrieb?
CNC spielt eine entscheidende Rolle bei Draht-EDM-Vorgängen, da seine Methoden eine Automatisierung des Schneidprozesses ermöglichen. Der Weg, auf dem CNC-Draht-EDM-Maschinen schneiden, ist auf hohe Präzision und Wiederholbarkeit programmiert. Dies bedeutet, dass die Automatisierung die Genauigkeit auf ein anderes Niveau erhöht, menschliches Versagen reduziert und die Effizienz steigert; Daher wird CNC-Draht-EDM zu einer erstklassigen Wahl für die Herstellung komplizierter Teile und Komponenten.



