














Découvrez les avantages et les applications étonnants de la technologie Wire Cut EDM
L'industrie considère depuis longtemps l'usinage par décharge électrique pour sa fabrication de précision et ses capacités de coupe complexes. Avec l’évolution croissante de la technologie, EDM coupé en fil s'est imposé comme une solution raffinée et efficace, offrant des avantages inimaginables dans les méthodes EDM conventionnelles Ce blog couvrira les avantages étonnants de l'EDM Wire Cut, permettant aux lecteurs de comprendre pourquoi il devient progressivement le choix privilégié pour usiner des pièces complexes et atteindre une précision extrêmement élevée De la précision à la minimisation du gaspillage de matériaux, nous discuterons des bases d'être différent et comment l'EDM Wire Cut permet aux fabricants d'accomplir leurs projets les plus difficiles Gardez le contact pour découvrir comment cela pourrait être votre changement de jeu.
Introduction aux technologies EDM
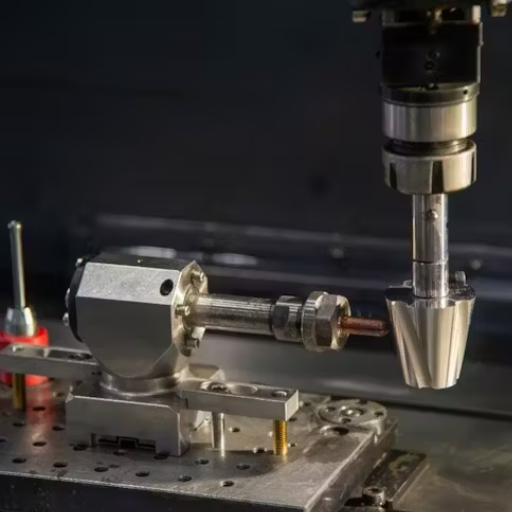
L'EDM est une technique utilisée dans les procédés de fabrication pour façonner des métaux durs et créer des composants fins difficiles à usiner à l'aide de méthodes conventionnelles Il s'agit d'un procédé de production formé par des décharges électriques, dans lequel des étincelles sont générées et emportent des portions de matériau de la pièce. Les principales sont l'EDM coupé en fil, l'EDM de sinker et l'EDM de perçage de trous, tous conçus pour des opérations d'usinage spécifiques. Il est utilisé dans les industries aérospatiale, automobile et de fabrication d'outils, entre autres, pour gérer des géométries complexes avec des tolérances serrées et minimiser les déchets de matériaux.
Comprendre l'usinage par décharge électrique
Principe de fonctionnement de l'usinage par décharge électrique
L'usinage par décharge électrique est une méthode d'usinage dans laquelle des étincelles sont créées et utilisées de manière contrôlée pour éroder le matériau d'une pièce conductrice. L'électrode-outil et la pièce sont isolées lorsqu'elles sont en contact avec un fluide diélectrique, qui sert à la fois d'isolant et de liquide de refroidissement. Lors de l'application d'une tension appropriée aux bornes des deux électrodes, un champ électrique est créé qui provoque une ionisation soudaine et localisée du diélectrique. Des étincelles de haute intensité sont générées, vaporisant ou faisant fondre de minuscules quantités de matériau, permettant l'élimination de matériaux très fins.
Principaux avantages et applications
Ces machines sont précises et peuvent présenter des tolérances qui conviennent à la fabricabilité Les capacités disponibles incluent l'EDM Wire Cut, qui offre des tolérances allant jusqu'à ±0,001 pouces, et l'EDM Sinker, utilisé pour fabriquer des cavités et des contre-dépouilles complexes En raison de ces capacités, l'EDM trouve une signification dans la fabrication d'aubes de turbine pour avions, la production de matrices automobiles, et le domaine médical pour instruments chirurgicaux.
Avancées dans la technologie EDM
Ces dernières années, diverses mises à niveau technologiques ont amélioré l'efficacité et les performances des EDM. De nouvelles machines EDM avec commandes CNC sont maintenant fabriquées pour améliorer la précision et la productivité Du point de vue de la sécurité et de l'environnement, les récentes mises à niveau des fluides diélectriques favorisent l'utilisation de fluides respectueux de l'environnement et moins volatils. Le temps d'usinage EDM aurait chuté de 20-30% au cours de la dernière décennie, renforçant ainsi son importance dans l'industrie.
Matériel et limites
Il fonctionne avec des matériaux conducteurs comme le titane, l'acier, et les alliages exotiques ; par conséquent, il est applicable à diverses fins Au contraire, il est incapable de traiter des matériaux non conducteurs tels que les plastiques ou les céramiques Deuxièmement, considérant son processus de conversion de l'énergie électrique en travail et son long temps d'usinage pour les composants plus grands, cela entraînera en fait des coûts opérationnels plus élevés que les machines traditionnelles Malgré tous ces facteurs contraignants, l'EDM occupe un rôle crucial dans l'usinage industriel qui nécessite une précision extrêmement fine.
Types de machines EDM
Il existe principalement trois types de machines EDM, chacune développée pour des applications particulières :
EDM filaire (EDM fil coupé)
Wire EDM utilise un fil métallique mince chargé électriquement comme outil de coupe pour créer des formes fines et complexes sur des matériaux conducteurs Cette méthode est souvent utilisée pour fabriquer des pièces avec une tolérance acceptable, telles que des matrices, des moules et des composants de précision Ce type est idéal pour les travaux nécessitant une grande précision et une finition lisse.
ÉDM sinker (EDM à couler)
Dans la méthode d'usinage Sinker EDM, une électrode de forme spéciale est immergée dans un fluide diélectrique et est utilisée pour éroder le matériau de la pièce à usiner Cette méthode est utilisée pour créer des cavités ou des géométries complexes dans les moules et les matrices Le Sinker EDM fonctionne bien avec les matériaux durcis et est idéal pour les formes tridimensionnelles complexes.
EDM de forage de trous (EDM à petits trous)
L'EDM de perçage de trous crée des trous précis dans les matériaux conducteurs Cette méthode est intensément utile pour des applications telles que les canaux de refroidissement dans les aubes de turbine ou pour les petits trous de départ pour les opérations d'EDM de fil Son utilisation de l'EDM de perçage de trous à travers des matériaux durs a de grandes applications dans les domaines aérospatial et médical.
Chaque machine EDM présente des avantages spécifiques qui répondent à des spécifications industrielles données ; donnant ainsi à EDM la polyvalence qu'il possède et en faisant une technologie incontournable pour l'industrie d'aujourd'hui.
Aperçu de l'EDM filaire et de l'EDM conventionnel
L'EDM filaire et l'EDM conventionnel sont des procédés d'usinage de précision utilisés dans diverses industries L'EDM filaire utilise un fil fin, généralement en laiton ou en cuivre, pour créer des incisions extrêmement fines Il est particulièrement populaire dans les cas impliquant des géométries compliquées sur des matériaux durs, tels que les aciers à outils, le titane et les superalliages, en particulier pour les travaux liés aux industries aérospatiale, automobile et médicale. Cette méthode est assez sans contrainte sur la pièce à usiner, ce qui donne des coupes propres et précises.
L'EDM conventionnel utilise une électrode, généralement en cuivre ou en graphite, qui élimine la matière de la pièce par des décharges électriques. Il convient à la création de cavités profondes, de moules complexes et de matrices. Cela permet des opérations de fabrication de haute précision indispensables pour les industries de fabrication de moules et de moulage sous pression.
Selon certaines données, des tolérances aussi serrées que ±0,001 mm et des finitions de surface aussi basses que Ra 0,1 µm peuvent être obtenues grâce à l'EDM filaire ; par conséquent, les applications nécessitant un micro-usinage préfèrent souvent ce procédé En même temps, en fonction du matériau de l'électrode et des paramètres de l'étincelle, l'EDM conventionnel a des taux d'enlèvement de matière très variables Il est bien adapté pour l'enlèvement de matière à grande échelle dans les applications 3 D. Bien que les deux soient très polyvalents et affichent une adaptabilité, ils offrent des avantages distincts lorsqu'ils sont pris en compte pour des exigences d'usinage spécifiques, favorisant ainsi l'innovation et d'efficacité dans le domaine de fabrication actuel.
Avantages de l'EDM Wire Cut

- Découpe de précision : L'EDM coupé en fil produit des coupes très précises et détaillées, ce qui le rend idéal pour les pièces aux formes complexes et aux tolérances serrées.
- Distorsion matérielle minimale : Il génère un minimum de chaleur, ce qui rend la pièce moins susceptible de se déformer ou de modifier ses propriétés pendant l'usinage.
- Polyvalence: Il coupe des matériaux durs comme le titane et le carbure de tungstène, ainsi que des matériaux faciles à couper, élargissant ainsi son application.
- Finitions lisses : Il produit d'excellentes finitions de surface qui ne nécessitent généralement pas de polissage post-usinage.
- Capacité de géométrie complexe : L'EDM coupé en fil est mieux adapté à l'usinage de géométries complexes, délicates ou complexes qui sont dures, voire impossibles, à obtenir par les méthodes d'usinage conventionnelles.
Précision et précision dans l'EDM filaire
Il s'agit d'un processus d'ingénierie précis, très adapté aux industries qui exigent des tolérances serrées et des configurations complexes Les tolérances peuvent être aussi basses que ±0.0001 pouces, selon le matériau et l'épaisseur Ce qui donne à ce processus sa plus grande précision est le fait qu'une décharge électrique est soigneusement contrôlée pour enlever le matériau plutôt que d'appliquer une force sur la pièce, ce qui peut causer de la distorsion Les machines modernes Wire EDM sont incorporées avec des systèmes CNC et des capteurs pour atteindre l'uniformité pendant l'usinage Les configurations correctes, en conjonction avec un fil de haute qualité et des paramètres de processus optimaux, assureront un résultat précis et reproductible Cette plus haute précision fait de Wire EDM la technologie la meilleure adaptée pour fabriquer des composants de qualité supérieure dans les domaines aérospatiale, médical, et automobile.
Vitesse et efficacité des machines EDM à fil
Les machines EDM à fil fonctionnent simplement sur la vitesse et l'efficacité de la coupe pour couper des conceptions délicates et précises Elles utilisent des fils fragiles et des charges électriques pour éroder les matériaux avec la plus grande précision, ce qui entraîne des retombées minimales et un temps d'usinage réduit Un système EDM à fil à jour est généralement équipé de servomoteurs à grande vitesse, d'un contrôle énergétique amélioré et de réglages de puissance adaptatifs, tous conçus pour augmenter la vitesse de coupe sans compromettre la précision La capacité multi-axes et les capacités de réglage en fonctionnement améliorent également la productivité pour la gestion de géométries complexes et de grands projets Ces configurations contribuent en outre à réduire les délais et les coûts d'exploitation, affirmant Wire EDM comme un outil indispensable dans les industries à grande vitesse telles que l'aérospatiale, médicale et automobile.
Polyvalence des matériaux avec EDM coupé en fil
Une telle polyvalence des matériaux marque l'EDM Wire Cut comme la méthode de choix pour les fabricants travaillant avec une vaste gamme de matériaux conducteurs Les développeurs utilisent le terme “robust metals” pour décrire des matériaux tels que l'acier, le titane ou le tungstène Au contraire, ils considéreraient l'aluminium, le cuivre ou le laiton comme des métaux plus délicats La technologie résout le problème de la découpe de précision, le tout sans compromettre l'intégrité du matériau Les progrès récents ont même ouvert la porte au traitement des alliages spéciaux et des matériaux composites, qui gagnent en importance dans les industries plus récentes.
Parmi les exemples de développements récents dans l'usinage de superalliages résistants à la chaleur, citons l'Inconel et les alliages cobalt-chrome dans les moteurs à réaction pour l'industrie aérospatiale, ainsi que les superalliages résistants à la chaleur dans les prothèses pour l'industrie médicale. L'EDM filaire peut facilement s'adapter à ces tolérances extrêmes, nécessitant ±0,0001 pouces, avec facilité. Il traite également des matériaux résistants, la plupart supérieurs à 70 HRC, ce qui lui donne une autre raison d'être privilégiée pour la fabrication d'outils et de matrices.
Une telle polyvalence est complétée par la capacité de fournir une mise en forme complexe et une géométrie délicate dans un matériau où l'usinage conventionnel peut échouer. De cette manière, Wire EDM devient rapidement la solution incontournable dans toutes les industries qui nécessitent à la fois une flexibilité et une précision d’utilisation des matériaux.
Analyse comparative : EDM filaire vs EDM conventionnel
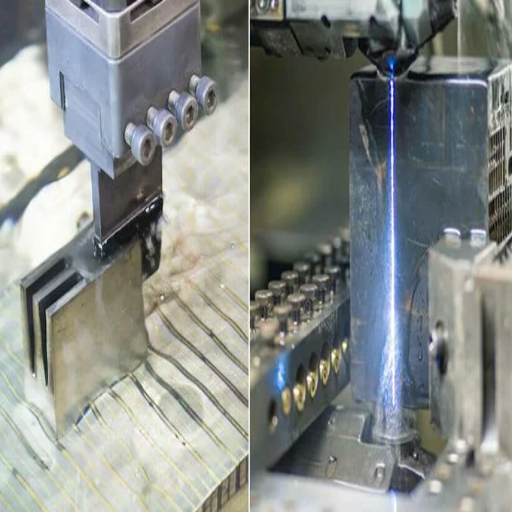
L'EDM filaire et l'EDM conventionnel diffèrent principalement par leurs modes de fonctionnement et leurs applications L'EDM filaire consiste à faire passer un fil-électrode mince à travers la pièce à usiner pour couper des profils précis et complexes L'EDM filaire est plus adapté à l'usinage de géométries complexes et à la coupe traversante de matériaux difficiles à usiner.
L'EDM conventionnel utilise une électrode en forme de pièce pour former des cavités dans la pièce à usiner par érosion du matériau. Généralement, le désenfoncement est utilisé dans la fabrication de moules lorsque des dépressions complexes sont nécessaires.
Alors que, en substance, les deux procédés utilisent la décharge électrique pour enlever le matériau, Wire EDM est celui qui convient pour la coupe très précise de sections minces, et d'autre part, l'EDM conventionnel est meilleur pour produire des cavités 3 D plus grandes, c'est-à-dire lorsqu'elles sont utilisées indépendamment Les deux méthodes possèdent des qualités qui rendent l'une ou l'autre utile selon le genre d'usinage qui doit être effectué.
Considérations relatives aux coûts
L'évaluation des coûts cyber-physiques pour l'EDM filaire par rapport à l'EDM conventionnel comprend l'achat d'équipement, la maintenance, la consommation d'énergie et le temps de fonctionnement. Les machines EDM filaires ont généralement des coûts d'acquisition plus élevés en raison de l'utilisation de composants de précision avancés et de systèmes CNC. Un nouveau EDM filaire est proposé entre $50 000 et $200 000, selon la marque et la capacité, alors qu'une machine EDM conventionnelle est généralement l'option la moins coûteuse, avec des prix de départ plus proches de $30 000.
Les coûts opérationnels opposés diffèrent grandement, en effet, Dans l'EDM à fil, les coûts de matériaux peuvent être élevés, surtout pour le fil consommable, ce qui peut représenter une dépense importante au fil du temps Le laiton ou le fil revêtu coûte généralement entre $8 et $15 par livre Pour l'EDM conventionnel, le matériau de l'électrode est le plus souvent du graphite ou du cuivre, ce qui est probablement un peu économique mais contribue tout de même à des dépenses récurrentes.
Et les coûts énergétiques ne peuvent pas être ignorés. Premièrement, les machines Wire EDM sont généralement gourmandes en énergie, utilisant des moteurs de précision et des processus continus, ce qui entraîne des factures d'électricité plus élevées que l'EDM conventionnel. Cependant, cela peut généralement être confirmé par l'augmentation de la productivité et la réduction du travail manuel requis en raison de la précision offerte par Wire EDM, qui, comme mentionné, peut également être effectué sans surveillance.
En résumé, bien que les dépenses en EDM filaires soient initialement plus élevées, considérez-le comme l'alternative la moins chère pour un travail exigeant une grande précision, ainsi qu'un gaspillage de matériaux minimal. L'EDM conventionnel constituerait un excellent choix, quant à lui, pour des opérations moins coûteuses impliquant un usinage complexe de la cavité ou des tolérances de précision moins strictes.
Aptitude à l'application
Les processus et types EDM ont des sphères industrielles différentes et l'adaptabilité dépend de divers facteurs, notamment le type de matériau, le niveau de précision, le volume de production et la nature de la complexité.
L'EDM filaire est le mieux adapté pour les détails fins avec des exigences de précision exceptionnelles Il est courant dans des industries telles que l'aérospatiale, la fabrication de dispositifs médicaux, et l'automobile, qui nécessitent souvent des tolérances à ±0.001 pouces Par exemple, l'EDM filaire est particulièrement utile pour les pièces complexes, telles que les aubes de turbine, les instruments chirurgicaux, et les moules hautement spécialisés Étant donné que le fil n'est jamais en contact direct avec la pièce à usiner, les matériaux avec une excellente dureté, tels que le carbure de tungstène ou les alliages de titane, peuvent être coupés sans causer aucune distorsion Les rapports de l'industrie suggèrent que l'EDM fil peut atteindre des finitions avec une rugosité de surface aussi faible que 0,2 µm Ra, ce qui en fait un candidat idéal lorsque la qualité est d'importance primordiale.
Au contraire, les systèmes EDM conventionnels sont d'excellents choix pour usiner des cavités ou des trous profonds avec des formes qui ne sont pas accessibles aux outils de coupe, ceux-ci sont courants dans la fabrication de moules et le moulage sous pression, ainsi que pour les matériaux durs tels que l'EDM conventionnel peut réaliser de manière économique des processus d'usinage complexes, et les formes d'électrodes peuvent être fléchies pour s'adapter à différents types d'exigences. Par exemple, l'EDM conventionnel produit des moules d'injection ou des matrices de poinçon avec une précision et des finitions de surface inférieures, généralement acceptables à 0,8 µm Ra.
Dans le contexte de l'efficacité de la production, Wire EDM serait plus lent en termes de vitesses de coupe par rapport à son homologue traditionnel, mais il compense cette perte en étant plus précis, produisant moins de déchets de matériaux, et nécessitant très peu de travail de finition. L'EDM conventionnel, avec ses taux d'enlèvement de matière plus rapides, est le mieux adapté à une production en grand volume à des coûts globaux inférieurs.
Ces deux processus restent fortement investis dans la fabrication de haute technologie, les progrès de l'automatisation et du contrôle des machines élargissant leur champ d'application et leur efficacité La décision principale est motivée par un besoin spécifique, mis en balance avec les coûts, et visant à atteindre un résultat particulier.
Différences de maintenance et d'exploitation
Une attention constante doit être accordée à plusieurs facteurs liés à l'entretien de Équipement EDM, [TRADUCTION], peu importe s'il s'agit d'EDM à fil ou d'EDM conventionnel Parmi ces facteurs, il y a la gestion du fluide diélectrique Ce fluide doit être filtré et complété régulièrement pour assurer des processus d'usinage optimaux et prévenir toute contamination qui pourrait affecter la maintenance, y compris l'utilisation de fil de haute qualité et l'obtention d'une tension appropriée du fil, est une autre considération critique pour les systèmes d'EDM à fil, car il permet de minimiser les interruptions opérationnelles et d'assurer la précision de la coupe.
D'un point de vue opérationnel, la surveillance de l'usure des électrodes est essentielle, car les électrodes des machines EDM conventionnelles sont progressivement érodées avec l'utilisation. La budgétisation devient un processus plus compliqué car le coût de remplacement des électrodes doit être pris en compte. Cependant, comme la fabrication d'électrodes est rendue inutile en raison de l'utilisation de fils alimentés en continu, elle nécessite une consommation constante de fil.
Marqués par une plus grande efficacité, les systèmes EDM modernes sont intégrés à des systèmes de contrôle automatisés et de diagnostic Les capteurs qui mesurent les niveaux de fluide, les vibrations de la machine et l'efficacité de la décharge électrique réduisent le nombre d'entrées manuelles nécessaires et contribuent à améliorer la fiabilité de l'opération Les études révèlent que la maintenance prédictive, basée sur des outils de surveillance avancés, peut réduire les temps d'arrêt de l'équipement d'environ 201TP10 T, bénéficiant ainsi à la réduction des coûts et à l'amélioration de la productivité globale.
Maintenir les systèmes EDM contrôlés par CNC à jour avec les derniers logiciels est une étape critique vers l'obtention de meilleures performances de la machine Plus le logiciel est avancé, plus il offre un meilleur contrôle sur l'ensemble du processus, les temps d'usinage seraient raccourcis, et l'intégration ultérieure avec les systèmes CAO/FAO serait bien meilleure, ce qui est particulièrement important lorsqu'il s'agit de gérer avec précision des géométries de pièces complexes Mettre en place un régime de maintenance planifiée et investir dans la commercialisation de systèmes EDM modernes avec une surveillance et une automatisation en temps réel peut réduire les coûts d'exploitation tout en maximisant à la fois la vie et l'efficacité.
Inconvénients de l'EDM conventionnel
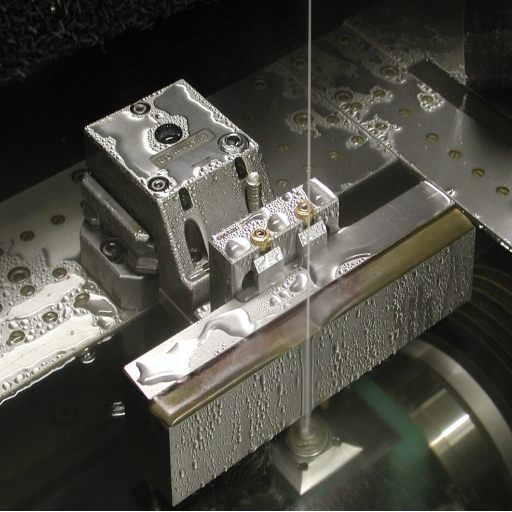
- Faibles vitesses de traitement : L'EDM conventionnel peut prendre beaucoup de temps, ce qui le rend inefficace pour les environnements de production à grand volume.
- Usure d'électrodes : Être soumis à l'usure signifie que les électrodes s'irritent et doivent être remplacées, ce qui entraîne des coûts supplémentaires et des retards dans la production.
- Limites matérielles : Cette procédure convient principalement aux matériaux conducteurs, mais pour certains matériaux non conducteurs, elle devient moins efficace.
- Consommation d'énergie élevée : Une consommation d'énergie élevée est typique des processus EDM conventionnels, ce qui entraîne finalement des coûts opérationnels plus élevés pour les fabricants.
- Dommages à la surface de la pièce : Il existe un risque d'endommagement thermique de la pièce en raison de la nature du processus, ce qui nécessite une finition plus poussée de l'ouvrage.
Limitations de précision et de détail
Si l'EDM est généralement capable de produire des conceptions complexes, il n'est pas sans son lot de lacunes concernant la précision et les détails fins La précision dimensionnelle est un problème important, influencé par l'usure des électrodes et les changements dimensionnels résultant de la dilatation thermique La littérature cite des niveaux de tolérance lors des opérations EDM qui vont ostensiblement de ±0,005 mm à ±0,020 mm, qui sont jugés inadaptés pour des applications plutôt ultra-précises La finition de la surface, cependant, est dépendante de facteurs variables tels que l'énergie d'étincelle et les changements de paramètres d'usinage, allant principalement entre 0,8 et 3,2 µm Ra. Ces lacunes doivent être corrigées grâce à une étude paramétrique minutieuse et, et nécessaire.
Temps de traitement plus lents
L'une des préoccupations importantes associées aux cadences de production plus lentes est qu'elles altèrent la productivité Inhéremment, le procédé EDM offre des cadences de production plus lentes par rapport aux procédés d'usinage conventionnels, car il repose sur des décharges électriques qui érodent les matériaux à l'échelle microscopique D'une part, les normes de recherche et industrielles prévoient des taux d'enlèvement de matière pour l'EDM qui varient généralement entre le faible taux de couteau et fourche de 2 mm³/min et 400 mm³/min, selon les matériaux travaillés, la conception des électrodes et l'énergie d'étincelle Cela souligne également son utilité pour les pièces exactes et complexes ; cependant, il a tendance à avoir des durées d'usinage très longues pour les pièces grandes ou complexes.
La fabrication et la maintenance des électrodes sont des problèmes de temps d'arrêt qui aggravent encore le problème En raison de l'usure, les électrodes doivent être conçues avec soin, périodiquement remplacées, ce qui ajoute une quantité importante au temps de traitement Par conséquent, les fabricants doivent soigneusement peser l'excellente précision de l'EDM par rapport à ses temps de cycle plus lents pendant la planification de la production Les générateurs à grande vitesse et les systèmes de contrôle adaptatif pour augmenter les vitesses de processus sans compromettre la précision sont les dernières avancées qui résolvent partiellement ces problèmes ; cependant, des problèmes au niveau industriel demeurent, équilibrant la précision et la vitesse.
Contraintes matérielles et déchets
Les contraintes matérielles et la gestion des déchets sont des considérations cruciales dans les processus de fabrication, avec des implications considérables à la fois sur le coût et sur l'impact environnemental. Dans la fabrication, certains matériaux peuvent être trop chers ou trop rares pour être consommés librement, et encore moins gaspillés ; par conséquent, ils nécessitent une planification minutieuse. Par exemple, le titane jouit d’une valeur industrielle élevée, ayant un rapport résistance/poids exceptionnel dans les applications de l’industrie aérospatiale et médicale ; pourtant, il est coûteux et rare.
Les statistiques sur les déchets de peinture suggèrent qu'environ 2,1 milliards de tonnes de déchets ont été générées à l'échelle mondiale dans le secteur manufacturier en un an, une partie négligeable étant recyclée Les pratiques appropriées de gestion des déchets, telles que le recyclage des déchets, la minimisation des coupures grâce à la conception numérique, ou même l'utilisation de la fabrication additive, réduiront considérablement la production de déchets La fabrication additive stocke et fabrique des composants couche par couche ; par conséquent, l'excès de matière est considérablement limité par rapport aux méthodes soustractives traditionnelles.
Du point de vue de l'industrie, on met davantage l'accent sur les pratiques d'économie circulaire, permettant de concevoir des matériaux en vue de leur réutilisation ou de leur réutilisation, réduisant ainsi le stress environnemental causé par les déchets industriels Ainsi, les fabricants adoptent des technologies et des pratiques durables pour lutter contre les limitations des matériaux.
Applications réelles de l'EDM filaire
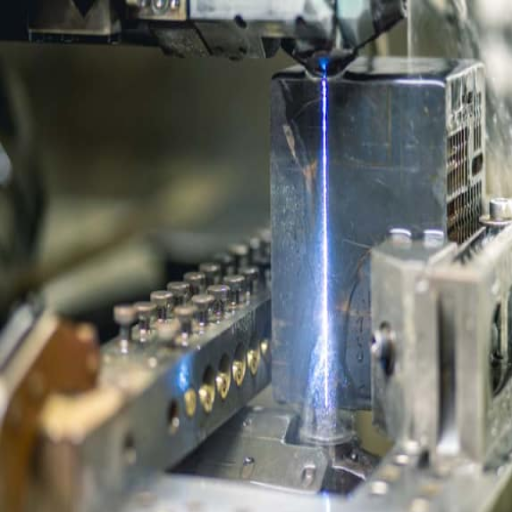
L'EDM filaire trouve une utilisation répandue dans les domaines nécessitant la plus grande précision et exactitude Il est couramment utilisé dans les industries aérospatiale et automobile pour fabriquer des pièces complexes, telles que celles pour les moteurs et les aubes de turbine Étant employé de manière intéressante dans le domaine médical pour les instruments chirurgicaux et les implants, l'EDM filaire peut s'attaquer avec une grande précision à des conceptions extrêmement complexes Dans les industries de la fabrication de moules et de matrices, lorsque des caractéristiques fines et délicates doivent être incorporées, il est mis à profit Sa capacité à couper des matériaux durs avec un minimum de distorsion a fait de l'EDM filaire un processus de fabrication indispensable pour ces industries.
Industries utilisant l'EDM filaire
La technologie Wire EDM est utilisée pour usiner une grande variété de composants complexes et de haute précision, du point de vue des applications, de l'aérospatiale à l'industrie manufacturière :
✈️Industrie aérospatiale
L'EDM filaire est considéré comme extrêmement important dans la fabrication aérospatiale car les composants nécessitent une très grande résistance et précision Les alliages à base de titane et de nickel sont usinés avec de l'EDM filaire pour les aubes de turbine, les pièces de moteur et les pièces structurelles qui doivent non seulement être précises mais aussi être capables de supporter des conditions de travail sévères Le marché mondial de l'usinage aérospatial, qui englobe les machines EDM, devrait connaître une croissance régulière en raison de la demande croissante de matériaux légers mais durables dans la construction aéronautique moderne.
🏥Secteur Médical
L'EDM filaire est utilisé dans le domaine médical car il est compatible avec les métaux biocompatibles, permettant la fabrication d'outils chirurgicaux et d'implants si délicats que même la moindre erreur d'usinage les rendrait inutilisables Les implants orthopédiques, tels que les arthroplasties du genou et de la hanche, ainsi que les prothèses dentaires, sont des exemples de ces applications Le marché de l'usinage de précision de qualité médicale devrait connaître une croissance à mesure que les technologies de soins de santé plus récentes nécessitent des dispositifs médicaux plus personnalisés et plus complexes.
🚗Industrie Automobile
Cette industrie utilise largement Wire EDM dans la production de pièces de précision pour transmissions, injecteurs de carburant et moules aux motifs complexes Les pièces de précision sont aujourd'hui très demandées dans les tendances de production des véhicules électriques et hybrides, renforçant encore le besoin d'EDM filaire.
🔧Fabrication d'outils et de matrices
La fabrication de moules et de matrices est un autre secteur principal utilisant l'EDM filaire C'est un processus idéal pour fabriquer des moules complexes, des matrices d'extrusion et des outils de presse avec des détails inégalés, tout en encourant une distorsion de surface minimale Le besoin accru de précision est d'une grande importance à la fois pour l'emballage et l'industrie électronique, où la précision est critique.
📱Industrie électronique
Avec la demande croissante de composants électroniques et semi-conducteurs miniaturisés, Wire EDM est à nouveau à l'honneur pour produire des pièces précises et performantes Wire EDM offre une précision microscopique aux connecteurs, aux microcomposants et aux prototypes complexes avec des normes auxquelles personne d'autre ne peut répondre.
⚡Secteur Énergie
Dans le secteur de l'énergie, y compris dans les énergies renouvelables, Wire EDM est utilisé pour la fabrication de composants complexes pour turbines et générateurs De telles pièces nécessitent des tolérances serrées et sont durables dans des environnements à haute contrainte et des conditions de fonctionnement dynamiques, faisant de Wire EDM une solution d'usinage importante.
Cela soutient la pertinence de Wire EDM dans le développement de ces industries, permettant la création de produits innovants et conçus avec précision Avec son usinage sans contact et sa capacité à usiner des matériaux difficiles, la technologie continuera à conserver son importance dans le design industriel et la fabrication dans le monde entier.
Études de cas sur l'EDM filaire en action
J'ai été témoin de nombreux cas où Wire EDM s'est avéré indispensable Ils incluent la coupe de pales de turbine aux formes très complexes à partir de superalliages résistants à la chaleur, réalisés avec la plus grande précision et durabilité De même, la technologie a été utilisée pour fabriquer des instruments chirurgicaux et des implants possédant les plus belles géométries avec les plus hauts standards de qualité du côté médical Ces études de cas démontrent que Wire EDM améliore constamment les capacités de fabrication et favorise l'innovation dans divers secteurs.
Tendances futures des technologies EDM
C'est dans la précision, l'automatisation et la capacité matérielle que l'avenir des technologies EDM doit être forgé Les tendances qui se dessinent semblent être l'intégration de l'IA et de l'apprentissage automatique pour optimiser les paramètres de coupe à la fois pour le temps et la précision L'automatisation par la robotique a également gagné la priorité pour un débit plus élevé et une dépendance manuelle diminuée Il y a une innovation dans les fluides diélectriques et les matériaux d'électrode, offrant des options plus durables et plus vertes La technologie hybride est de plus en plus appliquée dans les machines EDM modernes, qui combinent la technologie conventionnelle avec la fabrication additive pour des capacités supérieures Avec de telles avancées technologiques, EDM est sûr de rester un processus critique dans les industries engagées dans la fabrication ultra-précision.
🎯 Plats à emporter clés
Wire Cut EDM représente le summum de la technologie de fabrication de précision, offrant une précision inégalée, une polyvalence des matériaux et la capacité d'usiner des géométries complexes que les méthodes conventionnelles ne peuvent tout simplement pas atteindre. Alors que les industries continuent d’exiger une précision plus élevée et des tolérances plus strictes, Wire EDM constitue la solution révolutionnaire pour les fabricants prêts à embrasser l’avenir de l’usinage.
Prêt à transformer votre processus de fabrication ?
Découvrez comment Wire Cut EDM peut révolutionner vos capacités de fabrication de précision et vous aider à réaliser l'impossible avec une précision et une efficacité inégalées.
Sources de référence
Usinage par décharge électrique
“Un aperçu des principaux domaines de recherche en EDM coupé en fil sur différents matériaux” (2020)
“Un examen complet sur l'évaluation des performances du Wire EDM” (2022)
Foire aux questions (FAQ)
Quels avantages l'EDM filaire a-t-il par rapport à l'ED
Il y a plusieurs avantages que l'EDM filaire offre par rapport à l'EDM conventionnel, y compris la possibilité de couper des formes complexes avec une précision extrême Il utilise un fil métallique mince comme électrode, permettant d'effectuer un travail plus détaillé Les machines d'EDM filaires traitent thermiquement de nombreux matériaux conducteurs sans causer de dommages au matériau, contrairement aux méthodes conventionnelles.
En quoi l'EDM filaire est-il différent de l'usinage conventionnel ?
Le procédé EDM filaire utilise un fil chargé électriquement pour couper les matériaux, alors que l'usinage conventionnel utilise des outils mécaniques En conséquence, l'EDM filaire peut offrir une meilleure précision et finition, en particulier dans les applications impliquant des formes complexes et de petits trous. De plus, l'EDM filaire peut couper à travers des matériaux plus durs qui seraient autrement difficiles pour les méthodes de coupe traditionnelles.
Quels types de machines EDM sont utilisés pour la coupe de fil ?
Les types de machines EDM pour la coupe de fil comprennent les machines EDM à fil CNC et les machines EDM à vérin. L'EDM à fil CNC est plus largement connu en raison de son automatisation, qui garantit la précision et la répétabilité. L'EDM Ram est utilisé pour les pièces plus grandes, mais il n'atteint pas le niveau de détail de l'EDM à fil.
Quelles sont les applications EDM filaires dans la fabrication ?
Dans la fabrication, l'EDM filaire est mis en œuvre partout où une haute précision est nécessaire, comme pour les composants aérospatiaux, les moules et les matrices. L'EDM filaire coupe des formes complexes et de minuscules trous, ce qui le rend attrayant pour la fabrication de géométries complexes trouvées dans de nombreuses industries. Le processus est également applicable au prototypage et aux petites séries de production où la précision est primordiale.
Quel est l’inconvénient de l’EDM filaire par rapport à l’EDM conventionnel ?
Bien que l'EDM filaire présente de nombreux avantages, il présente certains inconvénients par rapport à l'EDM conventionnel. L'inconvénient important réside dans les vitesses de coupe plus lentes, qui peuvent affecter la productivité sur des travaux plus importants. Il existe cependant la consommation continue de fil, qui génère des coûts supplémentaires, ainsi que les coûts associés à l'entretien des machines EDM filaires.
Comment l'EDM filaire coupe-t-il les formes complexes ?
L'EDM fil coupe efficacement des formes complexes car il utilise un fil, qui est essentiellement un fil métallique mince, comme outil de coupe Le fil est chargé électriquement et peut ainsi voyager à travers des configurations compliquées sans exercer aucune force mécanique sur la pièce. Par conséquent, la coupe sans contact entraîne une distorsion minimisée et une intégrité maximale du matériau traité.
Comment fonctionne la méthode de découpe par décharge électrique dans les machines EDM ?
Les machines d'usinage par décharge électrique (EDM) érodent le matériau de leur pièce en créant des étincelles non-stop de décharges électriques Dans l'EDM filaire, le fil-électrode produit des décharges électriques très rapides lorsqu'il se déplace à l'intérieur du matériau conducteur, coupant ainsi lentement le matériau Cette méthode offre une précision presque illimitée et la capacité de créer des caractéristiques extrêmement fines qui seraient difficiles à réaliser avec les méthodes de coupe conventionnelles.
Le CNC joue-t-il un rôle dans les opérations de GED filaires
Le CNC joue un rôle essentiel dans les opérations d'électroérosion par fil car ses méthodes permettent d'automatiser le processus de coupe. Le chemin sur lequel les machines d'électroérosion à fil CNC coupent est programmé pour une précision et une répétabilité élevées. Cela signifie que l'automatisation améliore la précision à un autre niveau, réduisant ainsi l'erreur humaine et augmentant l'efficacité ; par conséquent, l'électroérosion à fil CNC devient un choix privilégié pour la fabrication de pièces et de composants complexes.



