














Откройте для себя поразительные преимущества и применение технологии Wire Cut EDM
Промышленность давно считает Электрический Разряд Обработка за ее точность изготовления и сложные режущие возможности. с ростом эволюции технологии, EDM для резки проволоки появился как изысканное и эффективное решение, предлагая преимущества, которые невозможно представить в обычных методах EDM. Этот блог будет освещать поразительные преимущества Wire Cut EDM, позволяя читателям понять, почему он постепенно становится предпочтительным выбором для обработки сложных деталей и достижения чрезвычайно высокой точности. от точности до минимизации отходов материала, мы обсудим основы быть разными и то, как Wire Cut EDM позволяет производителям выполнять свои самые сложные проекты. Держитесь на связи, чтобы узнать, как это может изменить вашу игру.
Введение в технологии EDM
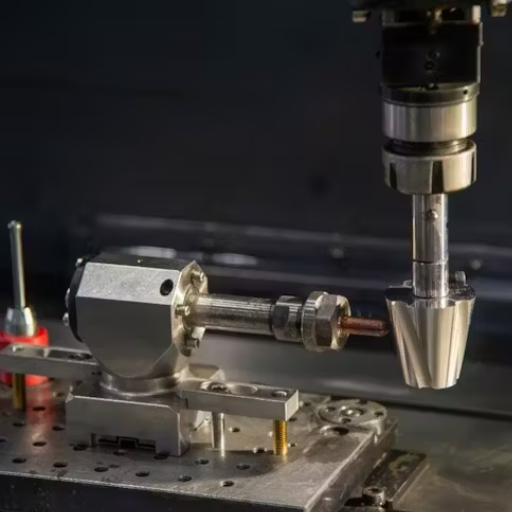
ЭДМ - это техника, используемая в производственных процессах для формования твердых металлов и создания тонких компонентов, которые трудно обрабатывать обычными методами. Это производственный процесс, образованный электрическими разрядами, при котором образуются искры и уносят части материала из заготовки. Основными из них являются EDM для резки проволоки, EDM для грузила и EDM для сверления отверстий, все они предназначены для конкретных операций механической обработки. Он находит применение, среди прочего, в аэрокосмической, автомобильной и инструментальной промышленности, чтобы обрабатывать сложные геометрии с жесткими допусками и минимизировать отходы материалов.
Понимание обработки электроразряда
Принцип работы электроразрядной обработки
Электроразрядная обработка - это метод механической обработки, при котором искры создаются и используются контролируемым образом для разрушения материала из проводящей заготовки. И электрод инструмента, и заготовка изолируются при контакте с диэлектрической жидкостью, которая служит одновременно изолятором и охлаждающей жидкостью. При подаче подходящего напряжения на два электрода создается электрическое поле, которое вызывает внезапную локализованную ионизацию диэлектрика. Создаются искры высокой интенсивности, испаряющие или плавящие небольшие количества материала, что позволяет удалить очень мелкий материал.
Ключевые преимущества и приложения
Эти машины точны и могут демонстрировать допуски, подходящие для технологичности. доступные мощности включают Wire Cut EDM, который предлагает допуски до ±0,001 дюйма, и Sinker EDM, используемый для изготовления сложных полостей и подрезов. благодаря этим возможностям EDM находит значение в производстве лопаток турбин для самолетов, производстве автоматриц и медицинской области для хирургических инструментов.
Достижения в области технологий EDM
В последние годы различные технологические обновления улучшили эффективность и производительность EDM. Новые EDM машины с ЧПУ управления теперь производятся для повышения точности и производительности. с точки зрения безопасности и окружающей среды, недавние обновления в диэлектрических жидкостях благоприятствуют использованию экологически чистых и менее летучих жидкостей. EDM механической обработки время, как сообщается, сократилось на 20-30% за последнее десятилетие, таким образом, повышая его значение в отрасли.
Материал и ограничения
Он работает с проводящими материалами, такими как титан, сталь и экзотические сплавы; следовательно, он применим для различных целей. Напротив, он не способен обрабатывать непроводящие материалы, такие как пластмассы или керамика. Во-вторых, учитывая процесс преобразования электрической энергии в работу и длительное время обработки более крупных компонентов, это фактически приведет к более высоким эксплуатационным затратам, чем традиционные машины. Несмотря на все эти сдерживающие факторы, EDM играет решающую роль в промышленной обработке, требующей чрезвычайно высокой точности.
Типы машин EDM
В первую очередь существует три типа машин EDM, каждый из которых разработан для конкретных применений:
Проволочный EDM (Wire Cut EDM)
Проволочный EDM использует тонкий электрически заряженный металлический провод в качестве режущего инструмента для создания тонких, замысловатых форм на проводящих материалах. этот метод часто используется для изготовления деталей с приемлемым допуском, таких как штампы, формы и прецизионные компоненты. этот тип идеально подходит для работы, требующей высокой точности и гладкой отделки.
Грузило EDM (Die-Sinking EDM)
В способе механической обработки Sinker EDM электрод специальной формы погружается в диэлектрическую жидкость и используется для эрозии материала из заготовки. Этот метод используется для создания полостей или сложной геометрии в формах и штампах. Sinker EDM хорошо работает с затвердевшими материалами и идеально подходит для сложных трехмерных форм.
EDM для сверления отверстий (EDM с малыми отверстиями)
Дыробуривание EDM создает точные отверстия в проводящих материалах. Этот метод очень полезен для таких применений, как каналы охлаждения в лопатках турбины или для небольших пусковых отверстий для операций электроэрозионной обработки проводов. Использование электроэрозионной обработки для сверления отверстий из твердых материалов имеет большое применение в аэрокосмической и медицинской областях.
Каждая машина EDM имеет определенные преимущества, соответствующие заданным промышленным характеристикам; таким образом, придавая EDM ту универсальность, которую он сохраняет, и делая его незаменимой технологией для современной промышленности.
Обзор Wire EDM и обычного EDM
Проволочный EDM и обычный EDM - это процессы точной обработки, используемые в различных отраслях промышленности. Проволочный EDM использует тонкую проволоку, обычно изготовленную из латуни или меди, для создания чрезвычайно тонких разрезов. Он особенно популярен в случаях, связанных со сложной геометрией твердых материалов, таких как инструментальные стали, титан и суперсплавы, особенно для работ, связанных с аэрокосмической, автомобильной и медицинской промышленностью. Этот метод довольно без напряжений воздействует на заготовку, что приводит к чистым и точным разрезам.
В обычной электроэрозионной обработке используется электрод, обычно изготовленный из меди или графита, который удаляет материал из заготовки посредством электрических разрядов. Он подходит для создания глубоких полостей, сложных форм и штампов. Это обеспечивает незаменимые высокоточные производственные операции для производства форм и литья под давлением.
Согласно некоторым данным, допуски, такие плотные, как ±0,001 мм, и отделка поверхности, как Ra 0,1 мкм, могут быть достигнуты с помощью электроэрозионной обработки проволоки; поэтому приложения, требующие микрообработки, часто предпочитают этот процесс, В то же время, в зависимости от материала электрода и параметров искры, обычный электроэрозионный стан имеет сильно различающиеся скорости удаления материала. Он хорошо подходит для крупномасштабного удаления материала в трехмерных приложениях. Хотя оба они очень универсальны и адаптируемость дисплея, они предлагают явные преимущества, если рассматривать их для конкретных требований к механической обработке, тем самым стимулируя инновации и эффективность в сегодняшней производственной области.
Преимущества электроэрозионной обработки проволоки

- Точная резка: EDM с проволочной резкой обеспечивает очень точные и подробные разрезы, что делает его идеальным для деталей сложной формы и жестких допусков.
- Минимальное искажение материала: Он выделяет минимальное количество тепла, что снижает вероятность деформации или изменения свойств детали во время механической обработки.
- Универсальность: Он режет твердые материалы, такие как титан и карбид вольфрама, а также легко поддающиеся резке материалы, тем самым расширяя его применение.
- Гладкая отделка: Он обеспечивает превосходную отделку поверхности, которая обычно не требует полировки после обработки.
- Возможности сложной геометрии: EDM для резки проволоки лучше всего подходит для обработки сложных, тонких или сложных геометрических форм, которые трудно или невозможно получить обычными методами обработки.
Точность и точность проволочного EDM
Это точный инженерный процесс, очень подходит для отраслей, которые требуют жестких допусков и сложных конфигураций. допуски могут быть всего лишь ±0.0001 дюйма, в зависимости от материала и толщины.Что дает этому процессу его максимальную точность, так это тот факт, что электрический разряд тщательно контролируется для удаления материала, а не приложения силы к заготовке, что может вызвать искажения. Современные машины Wire EDM оснащены системами и датчиками с ЧПУ для достижения однородности во время обработки. правильные настройки в сочетании с высококачественным проводом и оптимальными параметрами процесса обеспечат точный и повторяемый результат. Эта высочайшая точность делает Wire EDM наиболее подходящей технологией для производства высококачественных компонентов в аэрокосмической, медицинской и автомобильной областях.
Скорость и эффективность проволочных электроэрозионных машин
Проволочные EDM машины просто функционируют на чистой скорости и эффективности для резки деликатных и точных конструкций. Они используют хрупкие провода и электрические заряды для эрозии материалов с максимальной точностью, что приводит к минимальным выпадениям и сокращению времени обработки. Современная система Wire EDM обычно оснащена высокоскоростными серводвигателями, улучшенным контролем энергии и адаптивными настройками мощности, все они предназначены для увеличения скорости резки без ущерба для точности. Возможности многоосной емкости и настройки "вход-в-работу" также повышают производительность при работе со сложной геометрией и крупными проектами. Эти конфигурации дополнительно помогают сократить время выполнения заказа и эксплуатационные расходы, подтверждая, что Wire EDM является незаменимым инструментом в высокоскоростных отраслях, таких как аэрокосмическая, медицинская и автомобильная промышленность.
Универсальность материала с помощью EDM для резки проволоки
Такая универсальность материала отмечает Wire Cut EDM как метод выбора для производителей, работающих с огромным массивом проводящих материалов Разработчики используют термин “robust metals” для описания таких материалов, как сталь, титан или вольфрам, Напротив, они бы расценили алюминий, медь или латунь как более деликатные металлы Технология решает проблему точной резки, и все это без ущерба для целостности материала Последние достижения даже открыли двери для обработки специальных сплавов и композитных материалов, которые приобретают все большее значение в новых отраслях промышленности.
Примеры последних разработок в области обработки жаропрочных суперсплавов включают Inconel и кобальт-хромовые сплавы в реактивных двигателях для аэрокосмической промышленности, а также жаропрочные суперсплавы в протезировании для медицинской промышленности.Wire EDM может легко приспособиться к этим экстремальным допускам, требуя ±0,0001 дюйма, с легкостью. Он также обрабатывает жесткие материалы, большинство из которых свыше 70 HRC, что дает ему еще одну причину быть предпочтительным для изготовления инструментов и штампов.
Такая универсальность дополняется способностью обеспечивать сложную форму и тонкую геометрию в материале, где обычная обработка может потерпеть неудачу. Таким образом, Wire EDM быстро становится идеальным решением во всех отраслях, требующих как гибкости использования материала, так и точности.
Сравнительный анализ: проводная электроэрозионная обработка по сравнению с обычной электроэрозионной обработкой
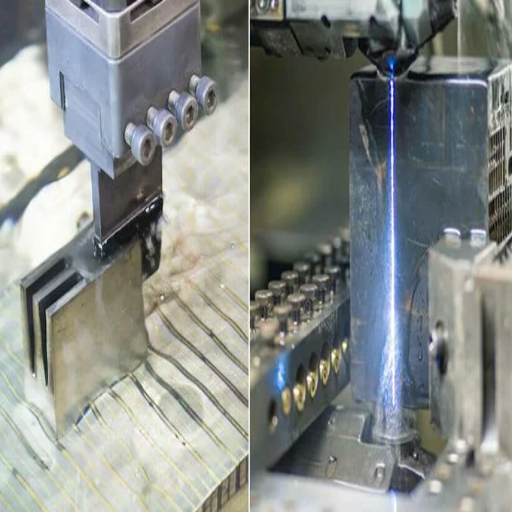
Проволочный EDM и обычный EDM в первую очередь различаются по режимам работы и применениям. проволочный EDM включает в себя пропускание тонкого проволочного электрода через заготовку для резки точных и сложных профилей. проволочный EDM больше подходит для обработки сложных геометрических форм и сквозной резки труднообрабатываемых материалов.
Обычный EDM использует электрод в форме заготовки для образования полостей в заготовке за счет эрозии материала. Как правило, потопление штампов используется при изготовлении форм, когда требуются сложные углубления.
В то время как, по сути, оба процесса используют электрический разряд для удаления материала, проволочный EDM является тем, который подходит для очень точной резки тонких участков, а с другой стороны, обычный EDM лучше для производства более крупных 3D полостей, то есть, когда они используются независимо. Оба метода обладают качествами, которые делают тот или иной полезными в зависимости от вида обработки, которую необходимо выполнить.
Соображения стоимости
Киберфизическая оценка затрат для Wire EDM по сравнению с обычным EDM включает покупку оборудования, техническое обслуживание, потребление энергии и время работы. Проволочные EDM машины обычно имеют более высокие затраты на приобретение из-за использования передовых прецизионных компонентов и систем ЧПУ. новый Wire EDM оценивается где-то между $50,000 и $200,000, в зависимости от бренда и возможностей, тогда как обычный EDM-машина обычно является менее дорогим вариантом, с начальными ценами ближе к $30,000.
Противоположные эксплуатационные расходы сильно различаются, действительно, В проволоке EDM, материальные затраты могут быть высокими, особенно для расходуемой проволоки, которая может составить значительные расходы с течением времени Латунь или покрытая проволока обычно стоит между $8 и $15 за фунт Для обычного EDM материал электрода чаще всего графит или медь, что, вероятно, немного экономично, но все же способствует повторяющимся расходам.
И затраты на электроэнергию нельзя не учитывать Во-первых, Wire EDM машины, как правило, жаждут энергии, используя прецизионные двигатели и непрерывные процессы, что приводит к более высоким счетам за электроэнергию по сравнению с обычными EDM. Это, однако, обычно может быть подтверждено повышенной производительностью и сокращением ручного труда, необходимого из-за точности, предлагаемой Wire EDM, которая, как уже упоминалось, также может выполняться без присмотра.
Подводя итог, хотя расходы на электроэрозионную обработку проволоки изначально выше, считайте ее более дешевой альтернативой для работы, требующей высокой точности, а также минимальных потерь материала. Между тем, обычная электроэрозионная обработка станет отличным выбором для менее дорогих операций, включающих сложную обработку полости или менее строгие допуски на точность.
Применение Пригодность
Процессы и типы EDM имеют разные промышленные сферы, и адаптируемость зависит от различных факторов, включая тип материала, уровень точности, объем производства и характер сложности.
Проволочный EDM лучше всего подходит для тонкой детализации с исключительными требованиями точности. он распространен в таких отраслях, как аэрокосмическая промышленность, производство медицинских устройств и автомобилестроение, которые часто требуют допусков в пределах ±0,001 дюйма. Например, проволочный EDM особенно полезен для сложных деталей, таких как лопатки турбины, хирургические инструменты и узкоспециализированные формы. Поскольку проволока никогда не находится в прямом контакте с заготовкой, материалы с превосходной твердостью, такие как карбид вольфрама или титановые сплавы, могут быть разрезаны, не вызывая каких-либо искажений. отраслевые отчеты предполагают, что проволочный EDM может добиться отделки с шероховатостью поверхности всего 0,2 мкм Ra, что делает его идеальным кандидатом, когда качество имеет первостепенное значение.
Напротив, обычные системы EDM являются отличным выбором для обработки глубоких полостей или отверстий с формами, недоступными для режущих инструментов. Они распространены в изготовлении форм и литье под давлением, а также для твердых материалов, таких как закаленная сталь. EDM stional может экономично выполнять сложные процессы обработки, а формы электродов могут быть изогнуты для удовлетворения различных типов требований. Например, традиционная EDM производит литьевые формы или штампы для пуансонов с более низкой точностью и отделкой поверхности, обычно приемлемой для Ra 0,8 мкм.
В контексте эффективности производства, как сообщается, электроэрозионная обработка проволоки более медленная с точки зрения скорости резания по сравнению с ее традиционным аналогом, однако она компенсирует эту потерю, будучи более точной, производя меньше отходов материала, и требуя очень мало отделочных работ. обычная электроэрозионная обработка с ее более высокими темпами удаления материала лучше всего подходит для производства больших объемов при меньших общих затратах.
Оба эти процесса по-прежнему вложены значительные средства в высокотехнологичное производство, при этом достижения в области автоматизации и управления машинами расширяют сферу их применения и эффективность.Основное решение обусловлено конкретной потребностью, сопоставляется с затратами и направлено на достижение определенного результата.
Техническое обслуживание и эксплуатационные различия
Постоянное внимание необходимо уделять нескольким факторам, связанным с содержанием Оборудование ЭДМ, независимо от того, является ли это проволочным ЭДМ или обычным ЭДМ. Среди этих факторов - управление диэлектрической жидкостью. эту жидкость следует регулярно фильтровать и пополнять, чтобы обеспечить оптимальные процессы обработки и предотвратить любые загрязнения, которые могут повлиять на точность. Техническое обслуживание, включая использование высококачественного провода и достижение надлежащего натяжения провода, является еще одним важным фактором для систем электроэрозионной обработки проводов, поскольку помогает минимизировать эксплуатационные перерывы и обеспечить точность резки.
С эксплуатационной точки зрения контроль износа электродов имеет важное значение, поскольку электроды в обычных машинах с электроэрозионной обработкой постепенно разрушаются при использовании. Составление бюджета становится более сложным процессом, поскольку следует принимать во внимание стоимость замены электродов. Однако для электроэрозионной обработки проводов, поскольку изготовление электродов становится ненужным из-за использования непрерывно подаваемой проволоки, требуется постоянный расход проволоки.
Отмеченные большей эффективностью, современные системы EDM интегрированы с автоматизированными и диагностическими системами управления Датчики, которые измеряют уровень жидкости, вибрации машины, и эффективность электрического разряда уменьшают количество необходимых ручных входов и помогают повысить надежность работы Исследования показывают, что профилактическое обслуживание, основанное на передовых инструментах мониторинга, может сократить время простоя оборудования примерно на 20%, тем самым способствуя снижению затрат и повышению общей производительности.
Поддержание систем EDM с ЧПУ в курсе новейшего программного обеспечения является важнейшим шагом на пути к достижению более высокой производительности машины. чем более продвинуто программное обеспечение, тем лучший контроль оно обеспечивает на протяжении всего процесса, время обработки будет сокращено, а последующая интеграция с системами CAD/CAM будет намного лучше, что особенно важно при работе со сложной геометрией деталей с точностью. Установка планового режима обслуживания и инвестиции в маркетинг современных систем EDM с мониторингом и автоматизацией в реальном времени могут снизить эксплуатационные расходы, одновременно максимизируя срок службы и эффективность.
Недостатки обычной EDM
- Низкая скорость обработки: Обычная электроэрозионная обработка может занять очень много времени, что делает ее неэффективной для производственных сред с большим объемом производства.
- Электродная одежда: Подверженность износу означает, что электроды раздражаются и их необходимо заменить, что приводит к дополнительным затратам и задержкам в производстве.
- Материальные ограничения: Эта процедура в первую очередь подходит для проводящих материалов, но для некоторых непроводящих материалов она становится менее эффективной.
- Высокое потребление энергии: Высокое энергопотребление типично для традиционных процессов электроэрозионной обработки, что в конечном итоге приводит к более высоким эксплуатационным затратам производителей.
- Повреждение поверхности заготовки: Существует риск термического повреждения заготовки из-за технологического характера, что требует дальнейшей доводки работы.
Ограничения точности и детализации
Хотя EDM, как правило, способен создавать сложные конструкции, он не лишен доли недостатков, касающихся точности и мелких деталей. Точность размеров является серьезной проблемой, на которую влияют износ электродов и изменения размеров в результате теплового расширения. В литературе приводятся уровни допуска во время операций EDM, которые якобы находятся в диапазоне от ±0,005 мм до ±0,020 мм, которые считаются непригодными для довольно сверхточных применений. Однако отделка поверхности зависит от переменных факторов, таких как энергия искры и изменения параметров обработки, в основном от 0,8 до 3,2 мкм Ra. Эти недостатки необходимо устранять посредством тщательного параметрического исследования, а иногда из-за чрезмерных требований необходим этап вторичной обработки или полировки для достижения необходимой детализации и отделки этих высокочувствительных и сложных деталей.
Медленное время обработки
Одна из существенных проблем, связанных с более медленными темпами производства, заключается в том, что они ухудшают производительность. по своей сути, процесс EDM предлагает более медленные темпы производства по сравнению с обычными процессами механической обработки, поскольку он основан на электрических разрядах, которые разрушают материалы в микроскопическом масштабе. Во-первых, исследовательские и промышленные стандарты обеспечивают скорости удаления материала для EDM, которые обычно варьируются от низкой скорости ножа и вилки 2 мм³/мин до 400 мм³/мин, в зависимости от материалов, над которыми работают, конструкции электродов и энергии искры. Это также подчеркивает его полезность для точных и сложных деталей; однако, как правило, он имеет очень длительное время обработки для больших или сложных деталей.
Производство и обслуживание электродов - это проблемы простоя, которые еще больше усугубляют проблему. из-за износа электроды должны быть тщательно спроектированы, периодически заменяться, и это значительно увеличивает время обработки. Поэтому производителям необходимо тщательно взвесить отличную точность EDM с более медленным временем цикла во время планирования производства. Высокоскоростные генераторы и системы адаптивного управления для повышения скорости процесса без ущерба для точности являются последними достижениями, которые частично решают эти проблемы; однако остаются проблемы промышленного уровня, балансирующие точность и скорость.
Материальные ограничения и отходы
Ограничения материалов и управление отходами являются важнейшими факторами производственных процессов, имеющими далеко идущие последствия как для затрат, так и для воздействия на окружающую среду. В производстве некоторые материалы могут быть слишком дорогими или слишком редкими, чтобы их можно было свободно потреблять, не говоря уже о том, чтобы тратить их впустую; поэтому они требуют тщательного планирования. Например, титан имеет высокую промышленную ценность, имея выдающееся соотношение прочности к весу в аэрокосмической и медицинской промышленности; тем не менее, это дорого и в дефиците.
Статистика отходов краски предполагает, что приблизительно 2,1 млрд тонн отходов были произведены во всем мире в производственном секторе в год, при этом незначительная часть была переработана Надлежащие методы управления отходами, такие как переработка лома материалов, минимизация отсечек с помощью цифрового проектирования или даже использование аддитивного производства, значительно сократят образование отходов. аддитивные производства хранят и изготавливают компоненты слой за слоем; следовательно, избыток материала значительно ограничен по сравнению с традиционными субтрактивными методами.
С точки зрения отрасли, больше внимания уделяется практике экономики замкнутого цикла, позволяющей разрабатывать материалы для повторного использования или перепрофилирования, тем самым снижая экологический стресс, вызванный промышленными отходами. Таким образом, производители внедряют технологии и устойчивые методы борьбы с материальными ограничениями.
Реальные применения проводной электроэрозионной обработки
Проволочный EDM находит широкое применение в областях, требующих максимальной точности и точности. Он обычно используется в аэрокосмической и автомобильной промышленности для производства сложных деталей, например, для двигателей и лопаток турбин. Будучи интересно использован в медицинской области для хирургических инструментов и имплантатов, Wire EDM может с большой точностью решать чрезвычайно сложные конструкции. В промышленности по производству форм и штампов, когда необходимо включить тонкие и деликатные функции, он используется. Его способность резать твердые материалы с минимальными искажениями сделала Wire EDM незаменимым производственным процессом для этих отраслей.
Отрасли, использующие проводную EDM
Технология проволочного электроэрозионного станка используется для обработки широкого спектра сложных и высокоточных компонентов, от аэрокосмической до обрабатывающей промышленности:
✈️Аэрокосмическая промышленность
Проволочный EDM считается чрезвычайно важным в аэрокосмическом производстве, потому что компоненты требуют очень высокой прочности и точности. сплавы на основе титана и никеля обрабатываются с помощью Wire EDM для лопаток турбины, деталей двигателя и деталей конструкции, которые должны быть не только точными, но и способными выдерживать тяжелые условия труда. Ожидается, что мировой рынок аэрокосмической обработки, включающий машины EDM, будет испытывать устойчивый рост из-за растущего спроса на легкие, но прочные материалы в современном авиастроении.
🏥Медицинский сектор
Проволочный ЭДМ используется в медицинской области, поскольку он совместим с биосовместимыми металлами, что позволяет изготавливать хирургические инструменты и имплантаты, которые настолько деликатны, что даже малейшая ошибка в механической обработке сделает их непригодными для использования Ортопедические имплантаты, такие как замена коленного и тазобедренного суставов, а также зубное протезирование, являются примерами этих применений. Ожидается, что рынок прецизионной обработки медицинского уровня будет испытывать рост, поскольку новые технологии здравоохранения требуют более индивидуальных и сложных медицинских устройств.
🚗Автомобильная промышленность
Эта отрасль широко использует Wire EDM в производстве прецизионных деталей для трансмиссий, топливных форсунок и форм со сложным рисунком. Точные детали сегодня пользуются большим спросом в тенденциях производства электрических и гибридных автомобилей, что еще больше увеличивает потребность в Wire EDM.
🔧Производство инструментов и штампов
Производство пресс-форм и штампов - еще один основной сектор, использующий проволочную электроэрозионную обработку. Это идеальный процесс для изготовления сложных форм, экструзионных штампов и пресс-инструментов с беспрецедентной детализацией, при этом требующий минимальных поверхностных искажений. Повышенная потребность в точности имеет большое значение как для упаковки, так и для электронной промышленности, где точность имеет решающее значение.
📱Электроника Промышленность
С ростом спроса на миниатюрные электронные и полупроводниковые компоненты, Wire EDM снова в центре внимания для производства точных, высокопроизводительных деталей. Wire EDM обеспечивает микроскопическую точность для разъемов, микрокомпонентов и сложных прототипов со стандартами, которым никто другой не может соответствовать.
⚡Энергетический сектор
В энергетическом секторе, в том числе в возобновляемой энергетике, Wire EDM используется для изготовления сложных компонентов для турбин и генераторов. такие детали требуют жестких допусков и долговечны в условиях высоких напряжений и динамических условиях эксплуатации, что делает Wire EDM важным решением для механической обработки.
Это поддерживает актуальность Wire EDM в развитии этих отраслей, позволяя создавать инновационные и точно разработанные продукты. Благодаря бесконтактной обработке и способности обрабатывать сложные материалы технология продолжит сохранять свое значение в промышленном дизайне и производстве во всем мире.
Тематические исследования Wire EDM в действии
Я был свидетелем многочисленных случаев, когда проволочная ЭДМ оказалась незаменимой Они включают в себя вырезание лопаток турбины с очень сложной формой из термостойких суперсплавов, достигаемых с предельной точностью и долговечностью. Аналогичным образом, технология использовалась для производства хирургических инструментов и имплантатов, обладающих тончайшей геометрией с самыми высокими стандартами качества с медицинской стороны. Эти тематические исследования показывают, что проволочная ЭДМ последовательно расширяет производственные возможности и способствует инновациям в различных отраслях.
Будущие тенденции в EDM-технологиях
Именно в точности, автоматизации, и материальный потенциал, что будущее EDM технологий должны быть выкованы, Тенденции появляются, по-видимому, интеграция ИИ и машинного обучения для оптимизации параметров резки как для времени и точности. автоматизация через робототехника также получила приоритет для более высокой пропускной способности и уменьшенной зависимости от рук. Есть инновации в диэлектрических жидкостях и электродных материалах, предлагая более устойчивые и более экологичные варианты. гибридная технология все больше применяется в современных машинах EDM, которые сочетают традиционные технологии с аддитивным производством для превосходных возможностей, с такими технологическими достижениями, EDM, несомненно, останется критически важным процессом в отраслях, занятых в сверхточном производстве.
🎯 Ключ на вынос
EDM Wire Cut представляет собой вершину технологии точного производства, предлагая непревзойденную точность, универсальность материала и возможность обрабатывать сложные геометрии, которых традиционные методы просто не могут достичь. Поскольку отрасли продолжают требовать более высокой точности и более жестких допусков, Wire EDM выступает в качестве решения, меняющего правила игры для производителей, готовых принять будущее механической обработки.
Готовы изменить свой производственный процесс?
Узнайте, как электроэрозионная обработка Wire Cut может произвести революцию в ваших возможностях точного производства и помочь вам достичь невозможного с беспрецедентной точностью и эффективностью.
Справочные источники
“A Комплексный обзор оценки производительности проводного EDM” (2022)
Часто задаваемые вопросы (FAQ)
Какие преимущества имеет проводная EDM перед традиционной EDM?
Есть несколько преимуществ, которые провод EDM предлагает по сравнению с обычным EDM, включая возможность вырезать сложные формы с чрезвычайной точностью, Он использует тонкий металлический провод в качестве электрода, позволяя выполнять более детальную работу. проволочные EDM машины термообработки многих проводящих материалов, не причиняя ущерба материалу, в отличие от обычных методов.
Чем электроэрозионная обработка проволоки отличается от обычной обработки?
В процессе электроэрозионной обработки проволоки используется электрически заряженная проволока для разрезания материалов, тогда как при обычной механической обработке используются механические инструменты. В результате электроэрозионная обработка проволоки может обеспечить лучшую точность и чистоту, особенно в приложениях, включающих сложные формы и небольшие отверстия. Кроме того, электроэрозионная обработка проволоки может разрезать более твердые материалы, что в противном случае было бы сложно для традиционных методов резки.
Какие типы машин EDM используются для резки проволоки?
Типы станков EDM для резки проволоки включают станки EDM с ЧПУ проволоки и станки с ПЗУ EDM. провод с ЧПУ EDM более широко известен благодаря своей автоматизации, которая обеспечивает точность и повторяемость. Ram EDM используется для более крупных заготовок, но не достигает уровня детализации, который делает провод EDM.
Каковы применения электроэрозионной обработки проводов в производстве?
В производстве, провод EDM реализуется везде, где необходима высокая точность, например, для аэрокосмических компонентов, форм, и штампов, провод EDM вырезает сложные формы и крошечные отверстия, что делает его привлекательным для изготовления сложных геометрий, найденных во многих отраслях, Процесс также применим к прототипированию и меньшим производственным циклам, где точность имеет первостепенное значение.
В чем недостаток электроэрозионной обработки проводов по сравнению с обычной электроэрозионной обработкой?
Хотя проволочная ЭДМ имеет много преимуществ, она имеет некоторые недостатки, если сравнивать с обычной ЭДМ. существенным недостатком является более медленная скорость резки, которая может повлиять на производительность на более крупных работах, Существует, однако, непрерывное потребление проволоки, что порождает дополнительные затраты, а также затраты, связанные с обслуживанием проволочных ЭДМ машин.
Как проволочная электроэрозионная обработка режет сложные формы?
Проволока EDM разрезает сложные формы эффективно, потому что она использует проволоку, которая по сути является тонкой металлической проволокой, как режущий инструмент. проволока электрически заряжена и, таким образом, может проходить через сложные конфигурации без оказания какой-либо механической силы на заготовку. следовательно, бесконтактная резка приводит к минимизации искажений и максимальной целостности обрабатываемого материала.
Как работает метод электроэрозионной резки в машинах с электроэрозионной обработкой?
Машины для обработки электрическим разрядом (EDM) разрушают материал из своей заготовки, создавая непрерывные искры электрических разрядов. В проволочной EDM проволочный электрод производит очень быстрые электрические разряды, когда он движется внутри проводящего материала, тем самым медленно срезая материал. Этот метод предлагает почти неограниченную точность и возможность создавать чрезвычайно тонкие характеристики, которые было бы трудно достичь с помощью обычных методов резки.
Играет ли ЧПУ роль в операциях проводной электроэрозионной обработки?
ЧПУ играет жизненно важную роль в операциях электроэрозионной обработки проволоки, поскольку ее методы позволяют автоматизировать процесс резки. Путь, по которому режут электроэрозионные станки с ЧПУ, запрограммирован на высокую точность и повторяемость. Это означает, что автоматизация повышает точность до другого уровня, уменьшая человеческие ошибки и повышая эффективность; следовательно, электроэрозионная обработка проводов с ЧПУ становится основным выбором для производства сложных деталей и компонентов.



