














Ontdek de verbazingwekkende voordelen en toepassingen van Wire Cut EDM-technologie
De industrie heeft Elektrische Ontladingsbewerking lang beschouwd voor zijn precisie productie en complexe snijmogelijkheden Met de toenemende evolutie van de technologie, Wire Cut EDM Is naar voren gekomen als een verfijnde en efficiënte oplossing, die voordelen biedt die onvoorstelbaar zijn in conventionele EDM-methoden Deze blog zal de verbazingwekkende voordelen van Wire Cut EDM behandelen, waardoor lezers kunnen begrijpen waarom het geleidelijk de voorkeurskeuze wordt voor het bewerken van ingewikkelde onderdelen en het bereiken van extreem hoge precisie, van nauwkeurigheid tot het minimaliseren van materiaalverspilling, we zullen de basisprincipes bespreken van anders zijn en hoe Wire Cut EDM fabrikanten in staat stelt hun meest uitdagende projecten te volbrengen Houd contact om te ontdekken hoe dit uw game-changer kan zijn.
Inleiding tot EDM-technologieën
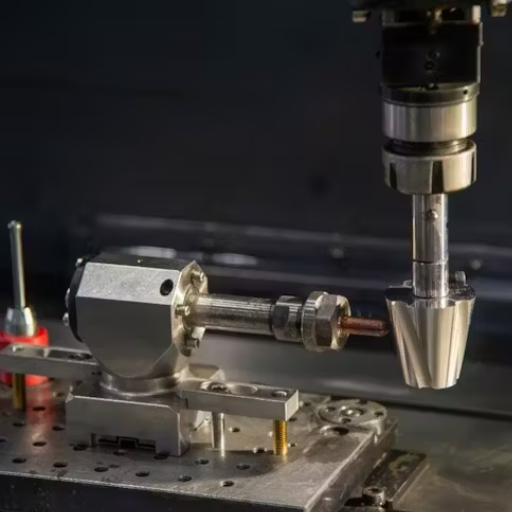
EDM is een techniek die wordt gebruikt bij productieprocessen voor het vormen van harde metalen en het maken van fijne componenten die moeilijk te bewerken zijn met behulp van conventionele methoden Het is een productieproces dat wordt gevormd door elektrische ontladingen, waarbij vonken worden gegenereerd en delen van materiaal van het werkstuk worden weggevoerd De belangrijkste zijn Wire Cut EDM, Sinker EDM en Hole Drilling EDM, allemaal ontworpen voor specifieke bewerkingsbewerkingen. Het wordt onder meer gebruikt in de lucht- en ruimtevaart-, automobiel- en gereedschapsindustrie om complexe geometrieën met nauwe toleranties te hanteren en materiaalverspilling te minimaliseren.
Inzicht in elektrische ontladingsbewerking
Werkingsprincipe van elektrische ontladingsbewerking
Elektrische Ontladingsbewerking is een bewerkingsmethode waarbij vonken op een gecontroleerde manier worden aangemaakt en gebruikt om materiaal van een geleidend werkstuk te eroderen Zowel de gereedschapselektrode als het werkstuk worden geïsoleerd terwijl ze in contact komen met een diëlektrische vloeistof, die zowel als isolator als koelmiddel dient, bij het aanleggen van een geschikte spanning over de twee elektroden ontstaat een elektrisch veld dat een plotselinge, gelokaliseerde ionisatie van het diëlektricum veroorzaakt Er ontstaan vonken met hoge intensiteit, waardoor kleine hoeveelheden materiaal verdampt of smelt, waardoor zeer fijn materiaal kan worden verwijderd.
Belangrijkste voordelen en toepassingen
Deze machines zijn nauwkeurig en kunnen toleranties vertonen die geschikt zijn voor maakbaarheid De beschikbare capaciteiten omvatten Wire Cut EDM, dat toleranties biedt tot ±0,001 inch, en Sinker EDM, gebruikt voor het vervaardigen van complexe holtes en ondersnijdingen. Vanwege deze capaciteiten vindt EDM betekenis bij de vervaardiging van turbinebladen voor vliegtuigen, de productie van autodiezen en het medische veld voor chirurgische instrumenten.
Vooruitgang in EDM-technologie
In de afgelopen jaren hebben verschillende technologische upgrades de efficiëntie en prestaties van EDM's verbeterd Nieuwe EDM-machines met CNC-bedieningen worden nu vervaardigd om de precisie en productiviteit te verbeteren Vanuit veiligheids - en milieustandpunt bevorderen recente upgrades in diëlektrische vloeistoffen het gebruik van milieuvriendelijke en minder vluchtige vloeistoffen De EDM-bewerkingstijd is naar verluidt de afgelopen tien jaar met 20-30% gedaald, waardoor het belang ervan in de industrie is toegenomen.
Materiaal en beperkingen
Het werkt met geleidende materialen zoals titanium, staal, en exotische legeringen; vandaar, het is toepasbaar voor verschillende doeleinden Integendeel, het is niet in staat om niet-geleidende materialen zoals kunststoffen of keramiek te behandelen Ten tweede, gezien het proces van het omzetten van elektrische energie in werk en de lange bewerkingstijd voor grotere componenten, zal dit juist leiden tot hogere operationele kosten dan traditionele machines Ondanks al deze beperkende factoren, neemt EDM een cruciale rol in industriële bewerking die uiterst fijne precisie vereist.
Soorten EDM Machines
In de eerste plaats zijn er drie soorten EDM-machines, elk ontwikkeld voor specifieke toepassingen:
Draad EDM (Wire Cut EDM)
Wire EDM gebruikt een dunne elektrisch geladen metaaldraad als snijgereedschap om fijne, ingewikkelde vormen op geleidende materialen te creëren Deze methode wordt vaak gebruikt om onderdelen met een aanvaardbare tolerantie te vervaardigen, zoals matrijzen, mallen en precisiecomponenten. Dit type is ideaal voor werk dat hoge precisie en een gladde afwerking vereist.
Sinker EDM (Die-Sinking EDM)
Bij de Sinker EDM methode van verspanen wordt een speciaal gevormde elektrode ondergedompeld in een diëlektrische vloeistof en wordt gebruikt om materiaal van het werkstuk te eroderen Deze methode wordt gebruikt voor het creëren van holtes of ingewikkelde geometrieën in mallen en matrijzen De Sinker EDM werkt goed met geharde materialen en is ideaal voor complexe driedimensionale vormen.
Gatenborend EDM (kleingat EDM)
Gatenboren EDM creëert nauwkeurige gaten in geleidende materialen Deze methode is intens bruikbaar voor toepassingen zoals koelkanalen in turbinebladen of voor kleine startgaten voor draad EDM-bewerkingen Het gebruik van Gatenboren EDM door harde materialen heeft grote toepassingen in de lucht - en ruimtevaart en de medische sector.
Elke EDM-machine heeft specifieke voordelen die tegemoetkomen aan bepaalde industriële specificaties; waardoor EDM de veelzijdigheid krijgt die het biedt en het een onmisbare technologie wordt voor de hedendaagse industrie.
Overzicht van Wire EDM en Conventionele EDM
Draad EDM en conventionele EDM zijn precisiebewerkingsprocessen die in verschillende industrieën worden gebruikt Draad EDM maakt gebruik van een fijne draad, meestal gemaakt van messing of koper, om extreem fijne incisies te creëren. Het is vooral populair in gevallen waarbij ingewikkelde geometrieën op harde materialen betrokken zijn, zoals gereedschapsstaal, titanium en superlegeringen, vooral voor werk dat verband houdt met de lucht- en ruimtevaart-, automobiel- en medische industrie. Deze methode is vrij spanningsvrij op het werkstuk, wat resulteert in schone en nauwkeurige sneden.
Conventionele EDM maakt gebruik van een elektrode, meestal gemaakt van koper of grafiet, die materiaal van het werkstuk verwijdert door middel van elektrische ontladingen. Het is geschikt voor het creëren van diepe holtes, ingewikkelde mallen en matrijzen. Dit maakt onmisbare, uiterst nauwkeurige productiebewerkingen mogelijk voor de matrijzen- en spuitgietindustrie.
Volgens sommige gegevens kunnen toleranties zo strak als ±0,001 mm en oppervlakteafwerkingen zo laag als Ra 0,1 µm worden bereikt door middel van Wire EDM; daarom geven toepassingen die microbewerking vereisen vaak de voorkeur aan dit proces. Tegelijkertijd heeft conventionele EDM, afhankelijk van het elektrodemateriaal en de vonkparameters, zeer variërende materiaalverwijderingssnelheden. Het is zeer geschikt voor grootschalige materiaalverwijdering in 3D-toepassingen. Hoewel beide zeer veelzijdig zijn en aanpassingsvermogen vertonen, bieden ze verschillende voordelen als ze in aanmerking worden genomen voor specifieke bewerkingsvereisten, waardoor innovatie en efficiëntie in het huidige productiedomein worden gestimuleerd.
Voordelen van Wire Cut EDM

- Precisie snijden: Wire-Cut EDM produceert zeer nauwkeurige en gedetailleerde sneden, waardoor het ideaal is voor onderdelen met ingewikkelde vormen en strakke toleranties.
- Minimale materiaalvervorming: Het genereert minimale warmte, waardoor het minder waarschijnlijk is dat het stuk tijdens de bewerking kromtrekt of zijn eigenschappen verandert.
- Veelzijdigheid: Het snijdt harde materialen zoals titanium en wolfraamcarbide, evenals gemakkelijk te snijden materialen, waardoor de toepassing ervan wordt vergroot.
- Gladde afwerkingen: Het produceert uitstekende oppervlakteafwerkingen die meestal geen nabewerking vereisen.
- Complexe meetkundige capaciteit: Wire Cut EDM is het meest geschikt voor het bewerken van complexe, delicate of ingewikkelde geometrieën die moeilijk of onmogelijk te verkrijgen zijn met conventionele bewerkingsmethoden.
Precisie en nauwkeurigheid in draad EDM
Dit is een nauwkeurig engineeringproces, zeer geschikt voor industrieën die strakke toleranties en complexe configuraties vereisen De toleranties kunnen zo laag zijn als ±0.0001 inch, afhankelijk van het materiaal en de dikte Wat dit proces zijn uiterste nauwkeurigheid geeft, is het feit dat een elektrische ontlading zorgvuldig wordt gecontroleerd om materiaal te verwijderen in plaats van kracht uit te oefenen op het werkstuk, wat vervorming kan veroorzaken Moderne Wire EDM-machines zijn opgenomen met CNC-systemen en sensoren om uniformiteit te bereiken tijdens het bewerken De juiste opstellingen, in combinatie met een hoogwaardige draad en optimale procesparameters, zullen zorgen voor een nauwkeurig en herhaalbaar resultaat Deze hoogste precisie maakt Wire EDM de meest geschikte technologie voor het vervaardigen van hoogwaardige componenten op het gebied van de lucht- en ruimtevaart, medische en automobielsector.
Snelheid en efficiëntie van draad EDM-machines
Draad EDM machines functioneren alleen op pure snelheid en efficiëntie om delicate en nauwkeurige ontwerpen te snijden Ze gebruiken kwetsbare draden en elektrische ladingen om materialen met uiterste precisie te eroderen, wat resulteert in minimale neerslag en verminderde bewerkingstijd Een up-to-date Wire EDM systeem is doorgaans uitgerust met hoge snelheid servomotoren, verbeterde energiecontrole, en adaptieve energie instellingen, allemaal ontworpen om de snijsnelheid te verhogen zonder afbreuk te doen aan de nauwkeurigheid Multi-as capaciteit en in-put-in-operation instelling mogelijkheden verbeteren ook de productiviteit voor het omgaan met complexe geometrieën en grote projecten Deze configuraties helpen verder om doorlooptijden en bedrijfskosten te verminderen, wat Wire EDM bevestigt als een onmisbaar hulpmiddel in hogesnelheidsindustrieën zoals de lucht - en ruimtevaart, medische, en automobielindustrieën.
Materiaal Veelzijdigheid met Wire Cut EDM
Dergelijke materiaalveelzijdigheid markeert Wire Cut EDM als de voorkeursmethode voor fabrikanten die met een breed scala aan geleidende materialen werken Ontwikkelaars gebruiken de term “robust metalen” om materialen zoals staal, titanium of wolfraam te beschrijven Integendeel, ze zouden aluminium, koper of messing als delicatere metalen beschouwen. De technologie lost het probleem van precisiesnijden op, allemaal zonder de integriteit van het materiaal in gevaar te brengen. Recente ontwikkelingen hebben zelfs de deur geopend voor de verwerking van speciale legeringen en composietmaterialen, die in nieuwere industrieën steeds belangrijker worden.
Voorbeelden van recente ontwikkelingen in het bewerken van hittebestendige superlegeringen zijn Inconel en kobalt-chroomlegeringen in straalmotoren voor de lucht - en ruimtevaartindustrie, evenals hittebestendige superlegeringen in protheses voor de medische industrie Draad EDM kan deze extreme toleranties, waarvoor ±0,0001 inch nodig is, gemakkelijk met gemak verwerken Het verwerkt ook taaie materialen, de meeste van hen meer dan 70 HRC, waardoor het nog een reden is om de voorkeur te genieten voor het maken van gereedschappen en matrijzen.
Een dergelijke veelzijdigheid wordt aangevuld door de mogelijkheid om ingewikkelde vormgeving en delicate geometrie te bieden in een materiaal waarbij conventionele bewerking kan mislukken. Op deze manier wordt Wire EDM snel de favoriete oplossing in alle industrieën die zowel flexibiliteit als precisie op het gebied van materiaalgebruik vereisen.
Vergelijkende analyse: draad EDM versus conventionele EDM
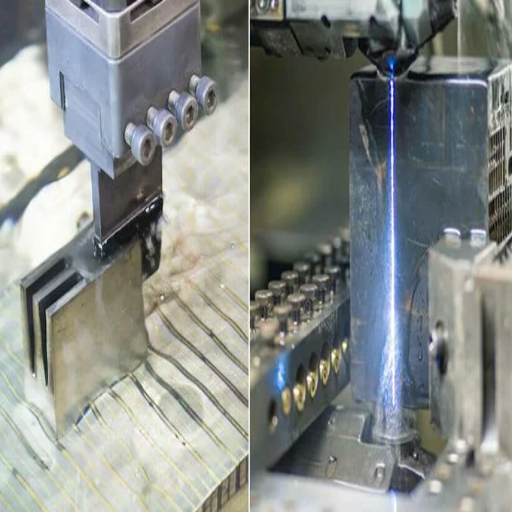
Draad EDM en Conventionele EDM verschillen voornamelijk in hun werkingsmodi en toepassingen Draad EDM houdt in dat een dunne draadelektrode door het werkstuk wordt geleid om nauwkeurige en ingewikkelde profielen te snijden Draad EDM is geschikter voor het bewerken van complexe geometrieën en het doorsnijden van moeilijk te bewerken materialen.
Conventionele EDM maakt gebruik van een werkstukvormige elektrode om holtes in het werkstuk te vormen door erosie van materiaal. Over het algemeen wordt bij het maken van mallen gebruik gemaakt van matrijzen wanneer ingewikkelde verdiepingen nodig zijn.
Terwijl, in wezen, beide processen gebruik maken van elektrische ontlading voor het verwijderen van materiaal, is Wire EDM degene die geschikt is voor zeer nauwkeurig snijden van dunne secties, en aan de andere kant, Conventionele EDM is beter voor het produceren van grotere 3D holtes, dat wil zeggen, wanneer ze onafhankelijk worden gebruikt Beide methoden bezitten kwaliteiten die de een of de ander nuttig maken, afhankelijk van het soort bewerking dat moet worden uitgevoerd.
Kostenoverwegingen
Cyber-fysieke kostenevaluatie voor Wire EDM versus Conventionele EDM omvat de aanschaf, het onderhoud, het energieverbruik en de operationele tijd van apparatuur. Draad-EDM-machines hebben doorgaans hogere aanschafkosten vanwege het gebruik van geavanceerde precisiecomponenten en CNC-systemen. Een nieuwe Wire EDM kost ergens tussen $50.000 en $200.000, afhankelijk van het merk en de mogelijkheden, terwijl een conventionele EDM-machine meestal de goedkopere optie is, met startprijzen dichter bij $30.000.
De tegengestelde operationele kosten verschillen sterk, inderdaad, In Wire EDM kunnen de materiaalkosten hoog zijn, vooral voor de verbruiksdraad, wat in de loop van de tijd een aanzienlijke uitgave kan betekenen De messing of gecoate draad kost doorgaans tussen $8 en $15 per pond Voor Conventionele EDM is het elektrodemateriaal meestal grafiet of koper, wat waarschijnlijk een beetje economisch is maar toch bijdraagt aan terugkerende uitgaven.
En de energiekosten kunnen niet buiten beschouwing worden gelaten Ten eerste zijn draad-EDM-machines doorgaans energiebelust en maken ze gebruik van precisiemotoren en continue processen, wat resulteert in hogere elektriciteitsrekeningen vergeleken met conventionele EDM. Dit kan echter meestal worden bevestigd door de verhoogde productiviteit en verminderde handarbeid die nodig is vanwege de precisie die wordt geboden door Wire EDM, dat, zoals gezegd, ook onbeheerd kan worden uitgevoerd.
Samenvattend: hoewel de uitgaven aan Wire EDM aanvankelijk hoger zijn, beschouw het als het goedkopere alternatief voor een klus die zware precisie vereist, samen met minimale materiaalverspilling. Conventionele EDM zou ondertussen een geweldige keuze vormen voor goedkopere bewerkingen waarbij ingewikkelde holtebewerking of minder strenge nauwkeurigheidstoleranties betrokken zijn.
Toepassing Geschiktheid
EDM-processen en -typen hebben verschillende industriële sferen, en het aanpassingsvermogen hangt af van verschillende factoren, waaronder het materiaaltype, het nauwkeurigheidsniveau, het productievolume en de aard van de complexiteit.
Draad EDM is het meest geschikt voor fijne detaillering met uitzonderlijke precisie-eisen Het is gebruikelijk in industrieën zoals de lucht- en ruimtevaart, de productie van medische apparaten en de automobielsector, die vaak toleranties binnen ±0,001 inch vereisen. Draad EDM is bijvoorbeeld bijzonder nuttig voor ingewikkelde onderdelen, zoals turbinebladen, chirurgische instrumenten en zeer gespecialiseerde mallen. Omdat de draad nooit in direct contact staat met het werkstuk, kunnen materialen met een uitstekende hardheid, zoals wolfraamcarbide of titaniumlegeringen, worden gesneden zonder enige vervorming te veroorzaken. Uit rapporten uit de industrie blijkt dat Wire EDM afwerkingen kan bereiken met een oppervlakteruwheid van slechts 0,2 µm Ra, waardoor het een ideale kandidaat is wanneer kwaliteit van het allergrootste belang is.
Integendeel, conventionele EDM-systemen zijn uitstekende keuzes voor het bewerken van diepe holtes of gaten met vormen die niet toegankelijk zijn voor snijgereedschappen. Deze zijn gebruikelijk bij het maken en gieten van mallen, maar ook voor harde materialen zoals gehard staal. EDM conventioneel kan economisch complexe bewerkingsprocessen uitvoeren, en elektrodevormen kunnen worden gebogen om aan verschillende soorten eisen te voldoen. Conventionele EDM produceert bijvoorbeeld spuitgietmatrijzen of ponsmatten met lagere precisie en oppervlakteafwerkingen, doorgaans acceptabel tot 0,8 µm Ra.
In het kader van de productie-efficiëntie wordt gemeld dat Wire EDM langzamer is in termen van snijsnelheden in vergelijking met zijn traditionele tegenhanger, maar het compenseert dit verlies door nauwkeuriger te zijn, minder materiaalafval te produceren en zeer weinig afwerkingswerk te vereisen Conventionele EDM is, met zijn snellere materiaalverwijderingspercentages, het meest geschikt voor productie in grote volumes tegen lagere totale kosten.
Beide processen blijven zwaar geïnvesteerd in hightech productie, waarbij de vooruitgang op het gebied van automatisering en machinebesturing hun toepassingsbereik en efficiëntie uitbreidt. De belangrijkste beslissing wordt gedreven door een specifieke behoefte, afgewogen tegen de kosten en gericht op het bereiken van een bepaald resultaat.
Onderhoud en operationele verschillen
Er moet consistente aandacht worden besteed aan verschillende factoren die verband houden met het onderhoud van EDM-apparatuur, ongeacht of het draad EDM of conventionele EDM. Een van deze factoren is het beheer van diëlektrische vloeistof Deze vloeistof moet worden gefilterd en regelmatig worden bijgevuld om optimale bewerkingsprocessen te garanderen en elke verontreiniging te voorkomen die de precisie kan beïnvloeden Onderhoud, inclusief het gebruik van hoogwaardige draad en het bereiken van de juiste draadspanning, is een andere cruciale overweging voor draad EDM-systemen, omdat het helpt operationele onderbrekingen te minimaliseren en snijnauwkeurigheid te garanderen.
Vanuit operationeel oogpunt is het monitoren van de slijtage van elektroden essentieel, omdat elektroden in conventionele EDM-machines geleidelijk worden geërodeerd door gebruik. Budgetteren wordt een ingewikkelder proces omdat rekening moet worden gehouden met de kosten van elektrodevervanging. Voor draad-EDM vereist het fabricage van elektroden echter, omdat de fabricage van elektroden overbodig wordt vanwege het gebruik van continu gevoede draad, een constant draadverbruik.
Gekenmerkt door een grotere efficiëntie, worden moderne EDM-systemen geïntegreerd met geautomatiseerde en diagnostische besturingssystemen Sensoren die vloeistofniveaus, trillingen van de machine en de efficiëntie van de elektrische ontlading meten, verminderen het aantal benodigde handmatige ingangen en helpen de betrouwbaarheid van de werking te verbeteren Uit onderzoeken blijkt dat voorspellend onderhoud, gebaseerd op geavanceerde monitoringtools, de uitvaltijd van apparatuur met ongeveer 20% kan verminderen, waardoor de kosten worden verlaagd en de algehele productiviteit wordt verbeterd.
Het up-to-date houden van CNC-gestuurde EDM-systemen met de nieuwste software is een cruciale stap op weg naar betere machineprestaties. Hoe geavanceerder de software is, hoe betere controle deze over het hele proces biedt, de bewerkingstijden zouden worden verkort en de daaropvolgende integratie met CAD/CAM-systemen zou veel beter zijn, wat vooral belangrijk is bij het nauwkeurig omgaan met complexe onderdeelgeometrieën. Het opzetten van een gepland onderhoudsregime en het investeren in de marketing van moderne EDM-systemen met realtime monitoring en automatisering kan de bedrijfskosten verlagen en tegelijkertijd zowel de levensduur als de efficiëntie maximaliseren.
Nadelen van Conventionele EDM
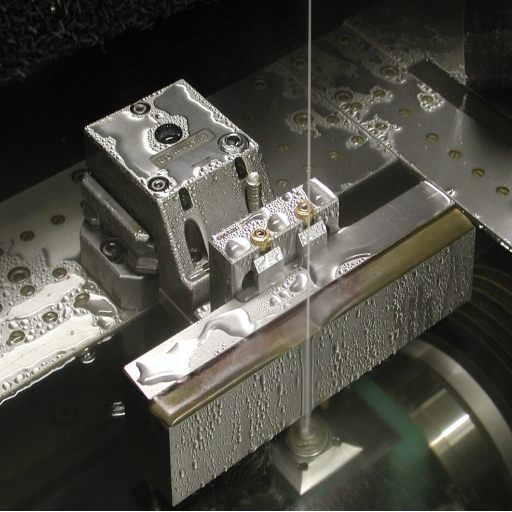
- Lage verwerkingssnelheden: Conventionele EDM kan zeer tijdrovend zijn, waardoor het inefficiënt is voor productieomgevingen met een hoog volume.
- Elektrodekleding: Onderworpen worden aan slijtage betekent dat de elektroden geïrriteerd raken en vervangen moeten worden, wat resulteert in extra kosten en vertragingen in de productie.
- Materiaalbeperkingen: Deze procedure is in de eerste plaats geschikt voor geleidende materialen, maar wordt voor sommige niet-geleidende materialen minder effectief.
- Hoog energieverbruik: Een hoog energieverbruik is typerend voor conventionele EDM-processen, wat uiteindelijk resulteert in hogere operationele kosten voor fabrikanten.
- Oppervlakteschade aan werkstukken: Er bestaat een risico op thermische schade aan het werkstuk vanwege het proceskarakter, waardoor het werk verder moet worden afgewerkt.
Beperkingen in precisie en detail
Hoewel EDM over het algemeen in staat is ingewikkelde ontwerpen te produceren, is het niet zonder zijn aantal tekortkomingen op het gebied van precisie en fijne details. Dimensionale nauwkeurigheid is een belangrijk probleem, beïnvloed door elektrodeslijtage en maatveranderingen als gevolg van thermische uitzetting. De literatuur noemt tolerantieniveaus tijdens EDM-bewerkingen die ogenschijnlijk variëren van ±0,005 mm tot ±0,020 mm, die ongeschikt worden geacht voor tamelijk ultraprecieze toepassingen. De afwerking van het oppervlak is echter afhankelijk van variabele factoren zoals vonkenergie en veranderingen in bewerkingsparameters, die voornamelijk variëren tussen 0,8 en 3,2 µm Ra. Deze tekortkomingen moeten worden aangepakt door zorgvuldig parametrisch onderzoek en, soms door middel van machinaal bewerken of gevoelige, noodzakelijke onderdelen voor overmatige polijst- en secundaire afwerking.
Langzamere verwerkingstijden
Een van de belangrijkste zorgen die verband houden met langzamere productiesnelheden is dat ze de productiviteit aantasten. Inherent biedt het EDM-proces lagere productiesnelheden vergeleken met conventionele bewerkingsprocessen, omdat het afhankelijk is van elektrische ontladingen die materialen op microscopische schaal eroderen. Ten eerste bieden onderzoeks- en industriële normen materiaalverwijderingssnelheden voor EDM die over het algemeen variëren tussen de lage mes-en-vork-snelheid van 2 mm³/min en 400 mm³/min, afhankelijk van de materialen waaraan wordt gewerkt, het elektrodeontwerp en de vonkenergie. Dit benadrukt ook het nut ervan voor exacte en ingewikkelde onderdelen; het heeft echter de neiging zeer lange bewerkingstijden te hebben voor grote of complexe onderdelen.
Productie en onderhoud van elektroden zijn problemen met uitvaltijd die het probleem nog verergeren Vanwege slijtage moeten elektroden met zorg worden ontworpen, periodiek worden vervangen, en dit voegt een aanzienlijke hoeveelheid toe aan de verwerkingstijd Daarom moeten fabrikanten de uitstekende nauwkeurigheid van EDM zorgvuldig afwegen tegen de langzamere cyclustijden tijdens de productieplanning. Hogesnelheidsgeneratoren en adaptieve besturingssystemen om de processnelheden te verhogen zonder de nauwkeurigheid in gevaar te brengen, zijn de nieuwste ontwikkelingen die deze problemen gedeeltelijk oplossen; Er blijven echter problemen op industrieel niveau bestaan, waarbij precisie en snelheid in evenwicht worden gebracht.
Materiaalbeperkingen en afval
Materiaalbeperkingen en afvalbeheer zijn cruciale overwegingen bij productieprocessen, met verstrekkende gevolgen voor zowel de kosten als de impact op het milieu. Bij de productie kunnen bepaalde materialen te duur of te zeldzaam zijn om vrijelijk te worden geconsumeerd, laat staan verspild; daarom vereisen ze een zorgvuldige planning. Titanium geniet bijvoorbeeld een hoge industriële waarde en heeft een uitstekende sterkte-gewichtsverhouding in toepassingen in de lucht- en ruimtevaart- en medische industrie; toch is het duur en schaars.
Uit afvalverfstatistieken blijkt dat er in een jaar tijd wereldwijd ongeveer 2,1 miljard ton afval is gegenereerd in de productiesector, waarbij een verwaarloosbaar deel wordt gerecycled. Goede afvalbeheerpraktijken, zoals het recyclen van schrootmaterialen, het minimaliseren van grenswaarden door digitaal ontwerp of zelfs het gebruik van additieve productie, zullen de afvalproductie aanzienlijk verminderen. Additieve productiewinkels en fabriceert componenten laag voor laag; daarom is overtollig materiaal aanzienlijk beperkt in vergelijking met traditionele subtractieve methoden.
Vanuit het perspectief van de industrie wordt meer nadruk gelegd op praktijken in de circulaire economie, waardoor materialen kunnen worden ontworpen voor hergebruik of herbestemming, waardoor de milieustress veroorzaakt door industrieel afval wordt verminderd. Fabrikanten adopteren dus technologieën en duurzame praktijken om materiële beperkingen te bestrijden.
Real-world toepassingen van draad EDM
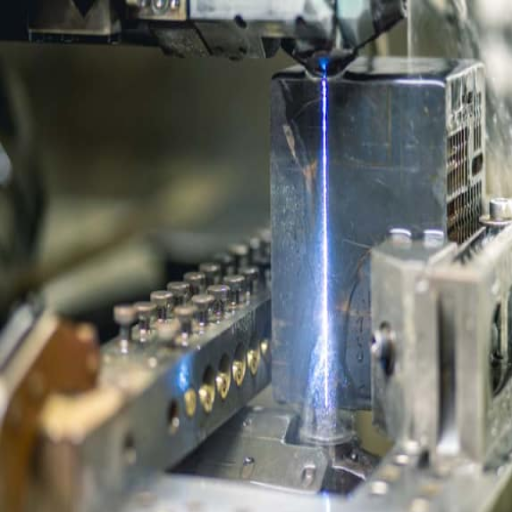
Draad EDM vindt wijdverspreid gebruik in gebieden die uiterste precisie en nauwkeurigheid vereisen Het wordt algemeen gebruikt in de lucht - en ruimtevaart en automobielindustrie om ingewikkelde onderdelen te vervaardigen, zoals die voor motoren en turbinebladen Omdat het interessant wordt gebruikt op medisch gebied voor chirurgische instrumenten en implantaten, kan Wire EDM uiterst complexe ontwerpen met grote precisie aanpakken In de matrijs - en matrijzenindustrie wordt het, wanneer fijne en delicate kenmerken moeten worden verwerkt, in gebruik genomen. Het vermogen om harde materialen te snijden met minimale vervorming heeft Wire EDM tot een onmisbaar productieproces voor deze industrieën gemaakt.
Industrieën die draad-EDM gebruiken
Draad EDM-technologie wordt gebruikt voor het bewerken van een grote verscheidenheid aan ingewikkelde en uiterst nauwkeurige componenten, qua toepassing, van de lucht- en ruimtevaart tot de productie-industrie:
✈️Lucht- en ruimtevaartindustrie
Draad EDM wordt als uiterst belangrijk beschouwd in de lucht - en ruimtevaartproductie omdat componenten een zeer hoge sterkte en precisie vereisen Titanium - en nikkelgebaseerde legeringen worden bewerkt met Draad EDM voor turbinebladen, motoronderdelen en structurele onderdelen die niet alleen nauwkeurig moeten zijn maar ook zware werkomstandigheden moeten kunnen doorstaan De wereldwijde markt voor lucht - en ruimtevaartbewerking, die EDM-machines omvat, zal naar verwachting een gestage groei doormaken als gevolg van de toenemende vraag naar lichtgewicht maar duurzame materialen in de moderne vliegtuigbouw.
🏥Medische sector
Draad EDM wordt gebruikt op medisch gebied omdat het compatibel is met biocompatibele metalen, waardoor de vervaardiging van chirurgische gereedschappen en implantaten mogelijk is die zo delicaat zijn dat zelfs de kleinste fout in de bewerking ze onbruikbaar zou maken Orthopedische implantaten, zoals knie - en heupvervangingen, evenals tandheelkundige protheses, zijn voorbeelden van deze toepassingen De markt voor precisiebewerking van medische kwaliteit zal naar verwachting groei doormaken, aangezien nieuwere gezondheidszorgtechnologieën meer op maat gemaakte en complexe medische hulpmiddelen noodzakelijk maken.
🚗Automobielindustrie
Deze industrie maakt op grote schaal gebruik van Wire EDM bij de productie van precisieonderdelen voor transmissies, brandstofinjectoren en mallen met ingewikkelde patronen. Er is tegenwoordig veel vraag naar precisieonderdelen in de productietrends van elektrische en hybride voertuigen, waardoor de behoefte aan Wire EDM verder wordt vergroot.
🔧Gereedschap en matrijzenproductie
De productie van matrijzen en matrijzen is een andere primaire sector die gebruik maakt van draad-EDM. Het is een ideaal proces voor het vervaardigen van complexe matrijzen, extrusiematrijzen en persgereedschappen met ongeëvenaarde details, terwijl er sprake is van minimale oppervlaktevervorming. De verhoogde behoefte aan nauwkeurigheid is van groot belang voor zowel de verpakking als de elektronica-industrie, waar precisie van cruciaal belang is.
📱Elektronica-industrie
Met de toenemende vraag naar geminiaturiseerde elektronische en halfgeleidercomponenten staat Wire EDM opnieuw in de schijnwerpers voor het produceren van nauwkeurige, hoogwaardige onderdelen Wire EDM levert microscopische nauwkeurigheid aan connectoren, microcomponenten en complexe prototypes met standaarden waaraan geen ander kan voldoen.
⚡Energiesector
In de energiesector, ook in hernieuwbare energie, wordt Wire EDM gebruikt voor het vervaardigen van complexe componenten voor turbines en generatoren Dergelijke onderdelen vereisen strakke toleranties en zijn duurzaam in omgevingen met hoge spanning en dynamische bedrijfsomstandigheden, waardoor Wire EDM een belangrijke bewerkingsoplossing is.
Dit ondersteunt de relevantie van Wire EDM in de ontwikkeling van deze industrieën, waardoor de creatie van innovatieve en nauwkeurig ontworpen producten mogelijk wordt. Met zijn contactloze bewerking en vermogen om moeilijke materialen te bewerken, zal de technologie zijn betekenis blijven behouden in industrieel ontwerp en productie wereldwijd.
Casestudies van draad-EDM in actie
Ik ben getuige geweest van talloze gevallen waarin Wire EDM onmisbaar bleek te zijn Ze omvatten het snijden van turbinebladen met zeer ingewikkelde vormen uit hittebestendige superlegeringen, bereikt met uiterste precisie en duurzaamheid Evenzo werd de technologie gebruikt voor de vervaardiging van chirurgische instrumenten en implantaten met de fijnste geometrieën met de hoogste kwaliteitsnormen op medisch gebied Deze casestudies tonen aan dat Wire EDM consequent de productiemogelijkheden verbetert en innovatie in verschillende industrieën bevordert.
Toekomstige trends in EDM-technologieën
Het is in precisie, automatisering, en materiële capaciteit dat de toekomst van EDM-technologieën zal worden gesmeed Trends die opkomen lijken de integratie van AI en machine learning om snijparameters te optimaliseren voor zowel tijd als nauwkeurigheid Automatisering door robotica heeft ook voorrang gekregen voor hogere doorvoer en verminderde handmatige afhankelijkheid Er is innovatie in diëlektrische vloeistoffen en elektrodematerialen, die duurzamere en groenere opties bieden Hybride technologie wordt steeds meer toegepast in moderne EDM-machines, die conventionele technologie combineren met additieve productie voor superieure mogelijkheden Met dergelijke technologische vooruitgang is EDM zeker een kritisch proces te blijven in industrieën die zich bezighouden met ultraprecisie productie.
🎯 Belangrijke afhaalmaaltijden
Wire Cut EDM vertegenwoordigt het toppunt van precisieproductietechnologie en biedt ongeëvenaarde nauwkeurigheid, veelzijdigheid van materialen en de mogelijkheid om complexe geometrieën te bewerken die conventionele methoden eenvoudigweg niet kunnen bereiken. Terwijl industrieën hogere precisie en strengere toleranties blijven eisen, is Wire EDM de baanbrekende oplossing voor fabrikanten die klaar zijn om de toekomst van de bewerking te omarmen.
Klaar om uw productieproces te transformeren?
Ontdek hoe Wire Cut EDM een revolutie teweeg kan brengen in uw precisieproductiemogelijkheden en u kan helpen het onmogelijke te bereiken met ongeëvenaarde nauwkeurigheid en efficiëntie.
Referentiebronnen
Elektrische ontladingsbewerking
“A Uitgebreid overzicht van evaluatie van de prestaties van draad EDM (2022)
Veelgestelde vragen (FAQ's)
Welke voordelen heeft draad EDM ten opzichte van traditionele EDM?
Er zijn verschillende voordelen die draad EDM biedt ten opzichte van conventionele EDM, waaronder de mogelijkheid om ingewikkelde vormen met extreme precisie te snijden. Het maakt gebruik van een dunne metaaldraad als elektrode, waardoor gedetailleerder werk kan worden uitgevoerd. Draad EDM-machines behandelen veel geleidende materialen met warmte zonder schade aan het materiaal te veroorzaken, in tegenstelling tot conventionele methoden.
Op welke manier verschilt draad EDM van conventionele bewerking?
Het draad EDM-proces maakt gebruik van een elektrisch geladen draad om materialen door te snijden, terwijl bij conventionele bewerking gebruik wordt gemaakt van mechanisch gereedschap. Als gevolg hiervan kan draad EDM een betere nauwkeurigheid en afwerking leveren, vooral in toepassingen waarbij complexe vormen en kleine gaten betrokken zijn. Bovendien kan draad EDM door hardere materialen snijden die anders moeilijk zouden zijn voor traditionele snijmethoden.
Welke soorten EDM-machines worden gebruikt voor draadsnijden?
Soorten EDM-machines voor draadsnijden zijn onder meer CNC-draad EDM-machines en ram EDM-machines CNC-draad EDM is breder bekend vanwege de automatisering, die precisie en herhaalbaarheid garandeert Ram EDM wordt gebruikt voor grotere werkstukken, maar het bereikt niet het detailniveau dat draad EDM wel bereikt.
Wat zijn de draad EDM toepassingen in de productie?
In de productie wordt draad-EDM overal geïmplementeerd waar hoge precisie nodig is, zoals voor componenten, mallen en matrijzen in de lucht- en ruimtevaart. Draad-EDM snijdt ingewikkelde vormen en kleine gaatjes, waardoor het aantrekkelijk wordt voor het vervaardigen van complexe geometrieën die in veel industrieën voorkomen. Het proces is ook toepasbaar op prototyping en kleinere productieruns waarbij nauwkeurigheid van het grootste belang is.
Wat is het nadeel van draad-EDM in vergelijking met conventionele EDM?
Hoewel draad EDM veel voordelen heeft, heeft het wel enkele nadelen in vergelijking met conventionele EDM. Het aanzienlijke nadeel zijn de lagere snijsnelheden, die de productiviteit bij grotere banen kunnen beïnvloeden. Er is echter het continue verbruik van draad, wat extra kosten met zich meebrengt, evenals de kosten die gepaard gaan met het onderhoud van de draad-EDM-machines.
Hoe snijdt draad EDM ingewikkelde vormen?
Draad EDM snijdt ingewikkelde vormen efficiënt omdat het een draad, die in wezen een dunne metaaldraad is, als snijgereedschap gebruikt De draad is elektrisch geladen en kan dus door ingewikkelde configuraties reizen zonder enige mechanische kracht op het werkstuk uit te oefenen. Daarom resulteert contactloos snijden in een minimale vervorming en maximale integriteit van het materiaal dat wordt verwerkt.
Hoe werkt de elektrische ontladingssnijmethode in EDM-machines?
Elektrische Ontladingsbewerkingsmachines (EDM) eroderen materiaal van hun werkstuk door nonstop vonken van elektrische ontladingen te creëren In draad-EDM produceert de draadelektrode zeer snelle elektrische ontladingen terwijl deze in het geleidende materiaal beweegt, waardoor het materiaal langzaam wordt weggesneden. Deze methode biedt vrijwel onbeperkte precisie en de mogelijkheid om extreem fijne kenmerken te creëren die moeilijk te bereiken zijn met conventionele snijmethoden.
Speelt CNC een rol bij draad-EDM-bewerkingen?
CNC speelt een cruciale rol bij draad-EDM-bewerkingen, omdat de methoden het mogelijk maken het snijproces te automatiseren. Het pad waarlangs CNC-draad-EDM-machines snijden is geprogrammeerd voor hoge precisie en herhaalbaarheid. Dit betekent dat automatisering de nauwkeurigheid naar een ander niveau verbetert, waardoor menselijke fouten worden verminderd en de efficiëntie wordt verhoogd; daarom wordt CNC-draad-EDM een uitstekende keuze voor het vervaardigen van ingewikkelde onderdelen en componenten.



