














Электроразрядная обработка (EDM) послужил в качестве топлива для современного производства, обеспечивая решение для создания сложных и прочных деталей, которые когда-то считались недостижимыми. эта нетрадиционная техника обработки использует электрические разряды для разрушения металлов и материалов, которые трудно обрабатывать, что делает его важным методом обработки в аэрокосмической, автомобильной и медицинской промышленности. Как и любой процесс, однако, EDM имеет свои плюсы и минусы. Мы обсудим преимущества и недостатки процесса EDM, предоставляя вам столь необходимое понимание того, как он работает и когда он применим к вашим проектам. Любой инженер, энтузиаст производства или технолог сочтет это обсуждение очень ценным, когда он стремится понять возможности и ограничения EDM.
Введение в электроразрядную обработку

ЭДМ, или Электроразрядная обработка, - это производственный процесс, в котором для придания формы материалам используются электрические разряды. Это достигается путем отправки искр от электрода (инструмента) к заготовке, точного удаления материала с поверхности. ЭДМ находит более широкое применение в создании сложных форм, сложных конструкций и мелко детализированных деталей из твердых материалов, таких как металлические сплавы. Поскольку это бесконтактный метод, существуют проекты, требующие высокой точности, которую не могут реализовать традиционные методы обработки.
Что такое EDM-машина?
EDM, или машина для обработки электрическим разрядом, представляет собой узкоспециализированную часть оборудования, используемую для манипулирования и придания формы твердым материалам, обычно металлам, посредством разряда электричества или искр. Эти машины обычно используют диэлектрическую жидкость и процесс искровой эрозии для удаления материала с поверхности заготовки, что дает точные и очень подробные результаты. Машины EDM в целом делятся на два типа: грузило EDM и проволочное EDM.
Грузило EDM машина использует электрод, который специально разработан, часто из графита или меди, чтобы эрозии материала заготовки путем формирования отрицательного профиля электрода в детали. провод EDM, однако, использует тонкую проволоку (обычно латунь) в качестве электрода для резки профилей или контуров с чрезвычайной точностью. лучше всего используется в изготовлении сложных, маленьких, и хрупких деталей.
Приведите пример того, что с последними тенденциями автоматизация и интеграция программного обеспечения CAD/CAM добавили новое измерение в EDM-обработку, что позволило ей получить высокую повторяемость и сократить время производства. И рассмотрим, как EDM проволоки может резать с допусками, такими же жесткими, как +/- 0,0001 дюйма, в зависимости от требуемого конечного применения, и с максимальной толщиной 300 мм, тем самым расширяя возможности его применения.
Таким образом, бесконтактная обработка и механическая обработка любых проводящих материалов, независимо от твердости, являются одними из отличительных особенностей электроэрозионных станков, гарантируя, что они остаются важнейшими инструментами для высокоточного производства.
Как работает процесс EDM
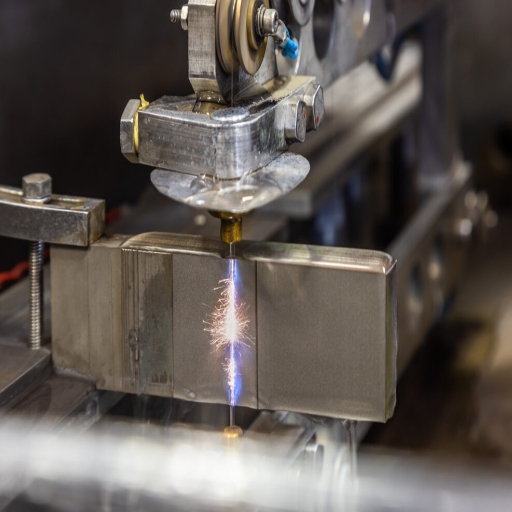
Электроразрядная обработка (ЭДМ) использует последовательность контролируемых электрических разрядов для удаления материала из заготовки. Заготовка и электрод инструмента погружаются в диэлектрическую жидкость, и между ними подаются импульсы высокого напряжения. Диэлектрическая жидкость действует как изолятор до тех пор, пока напряжение не вырастет настолько, чтобы ионизировать жидкость и создать электрическую искру между инструментом и заготовкой. Эта искра генерирует интенсивное тепло до 12 000 °C, которое плавится и испаряется мельчайшие части обрабатываемого материала, в то время как диэлектрическая жидкость одновременно смывает мусор.
Проволочный EDM, тип EDM, использует тонкопроводный электрод, которому придается высокое напряжение и который имеет форму провода. Проволочный EDM находит применение в сложной резке и процессах, требующих жестких допусков и сложной геометрии. Согласно исследованиям, текущий EDM может разрезать примерно 500 мм²/мин, сохраняя при этом допуски примерно до ±0,0025 мм. Такие передовые EDM-машины также оснащены автоматизированными функциями, включая элементы управления ЧПУ и системы мониторинга в реальном времени, которые повышают точность и производительность.
Для процесса погружения в штампа EDM электроды обычно изготавливаются из графита, меди или вольфрама. Эти материалы выбираются из-за хорошей проводимости и устойчивости к износу, обеспечивая равномерную искроустойчивость и эрозионную стойкость. Улучшения EDM для достижения лучшего отверждения привели к снижению износа электродов до менее чем 0,01 процента материала, удаленного для некоторых систем, тем самым повышая эффективность и снижая производственные затраты в прецизионном производстве для аэрокосмической, автомобильной и медицинской промышленности.
Типы EDM: Wire EDM против Sinker EDM
Два основных типа EDM ♪ Wire и Sinker EDM ♪ специфичны для приложений, для которых они используются.
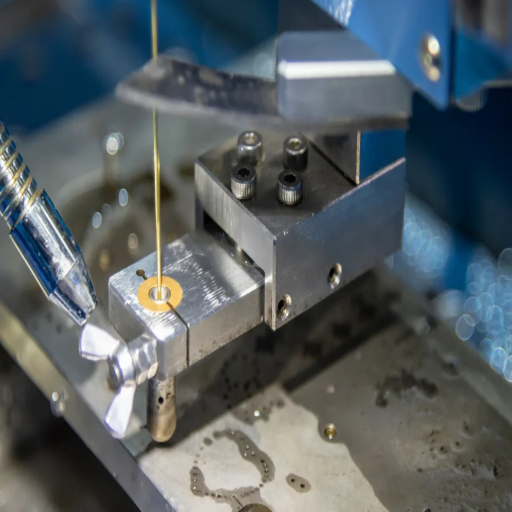
Провод EDM
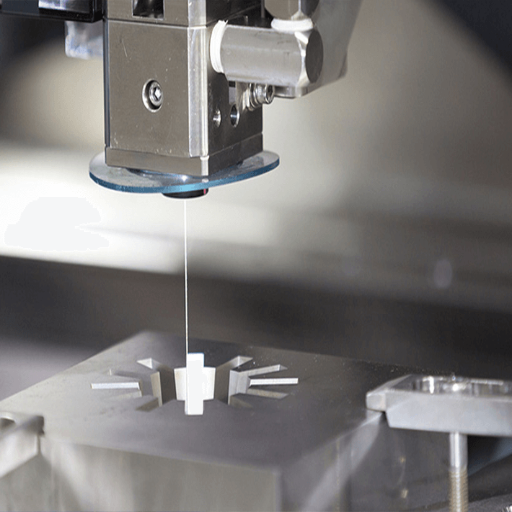
Проволочный EDM использует превосходный провод в качестве электрода, через который пропускается электрический ток, чтобы разрезать проводящий материал с большой точностью. проектирование сложных форм, тонких деталей и достижение близости к допуску - все это обычно связано с отраслями промышленности, которые выкладывают сложные детали, такими как аэрокосмическая промышленность и электроника. проволочный EDM особенно эффективен для твердых материалов и хорошо подходит для задач-ориентированных приложений, таких как изготовление штампов и обработка форм.
Грузило EDM
Грузило EDM, также известное как обычный EDM, использует эрозионные процессы для формирования материалов, тем самым формируя полости различной сложности с помощью электрода. Это основное отличие от Wire EDM, где фасонный электрод вместе с заготовкой погружен в диэлектрическую жидкость. Он очень хорошо подходит для изготовления точных трехмерных форм на твердых материалах, таких как литьевые формы и лопатки турбин, которые требуют высокой точности и отделки поверхности.
Они действительно точны и выбираются на основе используемых материалов, сложности контура и конечного использования.
Преимущества обработки EDM
Точность
Он обладает высокой точностью, что делает его пригодным для создания предметов со сложной геометрией, требующих жестких допусков.
Работает с очень твердыми материалами
Он способен обрабатывать материалы, которые трудно разрезать другими способами, например твердые стали, титан и карбид.
Нет механического стресса
Поскольку EDM использует электрические разряды для удаления материала, на заготовках не может быть создано никакого физического контакта или механического напряжения.
Качество отделки поверхности
EDM разглаживает поверхность, создавая тонкую отделку, которая устраняет необходимость дальнейшей полировки или отделки.
Универсальность
EDM очень универсален и находит применение практически во всех отраслях, от аэрокосмической до медицинского производства.
Точность и точность обработки
Современные процессы механической обработки требуют точности и точности для производства высококачественных деталей и компонентов, которые соответствуют строгим спецификациям. по нескольким причинам процедура EDM подходит в этих областях: это бесконтактный метод резки, а также работает с труднообрабатываемыми материалами. EDM может достигать допусков до ±0,0001 дюйма и хорошо подходит для таких областей, как аэрокосмическая промышленность и медицинские устройства, где стандарты строгие.
Повторяемость позволяет процессу EDM неоднократно создавать сложные геометрии и сложные детали, в то время как его компьютеризированные системы отображают траектории машин и повышают точность с минимальным вмешательством оператора. Точность EDM выросла в последние годы благодаря адаптивному управлению, улучшенному мониторингу разрядника и другим улучшениям, что позволяет производителям значительно сократить количество дефектов. Несколько исследовательских работ показали, что с точки зрения точности размеров EDM превосходит традиционные процессы, особенно в приложениях, требующих сложных функций или приемлемых допусков. Эти возможности делают EDM чрезвычайно важным в нынешней производственной установке для удовлетворения требований как точности, так и точности.
Возможность обрабатывать сложные геометрии
Электрическая разрядная обработка (EDM) удовлетворяет потребность в производстве деталей с геометрией и особенностями, которые слишком сложны и сложны для обработки обычных методов обработки. используя контролируемые электрические разряды для разрушения материала, EDM может с большой точностью создавать формы, включающие острые внутренние углы, тонкие полости и сложные контуры. Такая возможность находит применение в аэрокосмической, автомобильной промышленности и производстве медицинских устройств, где детали требуют чрезвычайно детального и нетрадиционного дизайна. Еще одной большой силой EDM является его способность обрабатывать твердые материалы, такие как закаленная сталь и карбид вольфрама, тем самым увеличивая его универсальность. Поскольку напряжения, вызванные в материале обычными методами обработки, отсутствуют в EDM, процесс остается довольно неинтрузивным. внешние факторы, такие как напряжение, редко вызывают деформацию; следовательно, он подходит для обработки деликатных или тонкостенных конструкций. Эта способность обрабатывать сложные геометрии делает EDM жизненно важным игроком в современной точной инженерии.
Минимальное механическое напряжение на заготовках
Заметной особенностью электроразрядной обработки (EDM), которая вызывает симпатию у пользователей, является ее способность минимизировать механические напряжения на заготовках во время обработки. Основные режимы резки предполагают прямой контакт с разрезаемым материалом, тогда как EDM использует электрические разряды для удаления материала; таким образом, между электродами и заготовкой не происходит физического контакта. Таким образом, производственный процесс становится бесконтактным, а это означает, что вероятность деформации или повреждения заготовки очень мала; следовательно, EDM используется для деликатных, тонких или высокоточных компонентов.
Последние технологические достижения улучшили характеристики обработки без напряжений EDM. Передовые системы импульсного управления поддерживают точный контроль над современными машинами EDM, гарантируя, что выделяемая энергия остается в строго допустимых пределах. Результаты показали, что минимизация остаточных напряжений за счет оптимизации энергии разряда и скорости охлаждения способствует стабильности размеров, даже в деликатных конструкциях. более того, этот процесс по существу исключает развитие напряжений, возникающих в результате механической обработки, поскольку он подходит для материалов, которые имеют тенденцию к охлаждению, например, используемых в керамической технологии или хрупких сплавах, склонных к растрескиванию под механическими нагрузками. Это может помочь производителям в получении точных результатов без ущерба для структурной целостности.
Эта весьма выгодная форма обработки с низким напряжением пользуется большим спросом в аэрокосмической промышленности, а также в производстве медицинского оборудования и микроэлектронике, где деликатные детали требуют чрезвычайной точности и точности. практически без какого-либо механического воздействия не только улучшится качество продукции, но и срок службы сложных деталей будет увеличен просто потому, что этот процесс предотвращает развитие микротрещин или других повреждений, вызванных напряжением.
Недостатки процесса EDM
Медленная скорость удаления материала
Медленная скорость удаления материала в ЭДМ сравнительно медленна по сравнению с обычными методами механической обработки и поэтому не подходит для крупномасштабного производства.
Высокое энергопотребление
Этот процесс требует значительного количества электрической энергии, что увеличивает эксплуатационные расходы.
Ограниченная совместимость материалов
ЭДМ жизнеспособна только на электропроводящих материалах и имеет определенные типы заготовок при ее применении.
Инструмент Износ
Два электрода, используемые в ЭДМ, начинают изнашиваться с использованием, и для поддержания точности необходимы замены.
Забота о отделке поверхности
Несмотря на свою точность, EDM иногда может оставлять более шероховатую поверхность или участки, подверженные воздействию тепла, что может потребовать дополнительной последующей обработки.
Высокие эксплуатационные расходы систем EDM
Несколько факторов способствуют высоким эксплуатационным расходам систем EDM. во-первых, покупка EDM-машины является значительным вложением, как правило, от $50,000 до более $200,000, в зависимости от возможностей и точности машины. приходя к электродам, которые должны быть изготовлены из таких материалов, как графит или медь, они также очень дороги и конечны по сроку службы, потому что они изнашиваются во время механической обработки.
Высокое энергопотребление добавляет расходов. системы ЭДМ требуют значительного количества электроэнергии во время механической обработки, тем самым увеличивая накладные расходы, особенно когда работа связана с высокой точностью. к непрерывным затратам добавляются техническое обслуживание и периодическая замена систем охлаждения, а также диэлектрическая жидкость для ЭДМ. Сами диэлектрические жидкости могут стоить тысячи долларов ежегодно, в зависимости от объема потребления.
Другие связанные с этим затраты включают рабочую силу, поскольку установка, эксплуатация и обслуживание обработки EDM требуют высококвалифицированных операторов и технических специалистов. Исследования показывают, что затраты на рабочую силу и техническое обслуживание могут составлять значительную часть общих затрат на владение системой EDM. Следовательно, хотя EDM предлагает превосходные допуски и обработку сложных деталей, эти эксплуатационные затраты удерживают его в большей степени в сфере приложений, требующих узкоспециализированного характера, таких как производство аэрокосмических и медицинских устройств.
Ограничения на обрабатываемые материалы
Хотя электроразрядная обработка действительно способна обеспечить почти беспрецедентную степень точности, единственным ограничением электроэрозионной обработки является, как ни странно, огромный объем обрабатываемых материалов. электроэрозионная обработка лучше всего подходит для использования на электропроводящих материалах; непроводящие материалы, такие как пластмассы, керамика и некоторые композиты, не могут быть обработаны этим методом. Кроме того, материалы с низкими температурами плавления обычно считаются непригодными, поскольку они могут деформироваться или повреждаться под воздействием тепла, выделяемого во время обработки. Хотя электроэрозионная обработка хорошо работает с титаном, вольфрамом и инструментальными сталями, соответствующим отраслям промышленности придется тщательно учитывать совместимость материалов с возможностями, чтобы тщательно эксплуатировать устройство.
Медленные скорости удаления материалов
Являясь одним из наиболее точных процессов, электроэрозионная обработка требует более длительных сроков удаления материала. такое ограничение возникает, потому что электрический разряд производится контролируемым образом, что приводит к медленной эрозии материала из заготовки. по сравнению с методами обработки с использованием режущих инструментов, EDM относительно медленный для очень больших заготовок. такая природа EDM замедляет время производства и ограничивает его применение в крупномасштабном производстве. соответственно, отрасли время от времени используют EDM для относительно высокой точности или деликатных операций, где скорость вторична по отношению к точности.
Применение ЭДМ в различных отраслях промышленности
Аэрокосмический
ЭДМ используется для изготовления лопаток турбин и компонентов топливной системы, требующих сложных форм и допусков.
Медицинский
Производство хирургических инструментов и имплантатов оставлено на усмотрение EDM из-за необходимости размышлений о времени и достижения плавного завершения.
Автомобильный
Процесс изготовления форм и штампов для таких деталей, как компоненты двигателя и системы трансмиссии, облегчается EDM.
Изготовление инструментов и штампов
ЭДМ используется везде, где необходимы высокоточные формы, штампы и инструменты, в том числе в электронной и пластмассовой промышленности.
Электроника
Он помогает в производстве сложных, детализированных деталей, таких как разъемы и микрокомпоненты, требующих точных спецификаций.
Благодаря универсальности EDM он необходим в любой отрасли, требующей сложной детализации и точности.
Использование EDM в производстве медицинского оборудования
EDM имеет решающее значение при производстве медицинских устройств, где точность, точность и повторяемость имеют первостепенное значение. Эта передовая техника обработки используется при производстве важнейших медицинских компонентов, включая хирургические инструменты, ортопедические имплантаты и сердечно-сосудистые стенты. Например, EDM позволяет изготавливать детали сложной геометрии с допусками ±0,0001 дюйма, что имеет решающее значение для сложных функций, необходимых на медицинском оборудовании.
Другим важным применением является производство микроразмерных компонентов для минимально инвазивных хирургических инструментов. EDM может обрабатывать небольшие точные отверстия и хрупкие конструкции, наделяя эти медицинские инструменты функциональностью и надежностью. Кроме того, поскольку он сводит к минимуму термическое повреждение заготовки, этот метод сохраняет целостность материалов, что особенно важно при работе с чувствительными сплавами медицинского назначения, такими как титан и нержавеющая сталь.
Появление проволочного ЭДМ и высекающего ЭДМ в последние годы привело к дальнейшим усовершенствованиям в медицинских приложениях ЭДМ. Например, проволочный ЭДМ используется для производства тонких профилей и острых кромок, необходимых для имплантируемых устройств.Прогноз глобального спроса на медицинские устройства, включающие компоненты производства ЭДМ, указывает на сильные тенденции роста, подпитываемые возросшим спросом на здравоохранение и технологическими достижениями. Следовательно, это делает ЭДМ основополагающей технологией для продвижения современных решений в области здравоохранения.
EDM в аэрокосмической и автомобильной промышленности
EDM находит свое применение в аэрокосмической и автомобильной промышленности из-за необходимости чрезвычайной точности, долговечности и сложных конструкций. Изготовлению сложных деталей, таких как лопатки турбины, форсунки топливных форсунок и компоненты трансмиссии, которые требуют высокой степени точности и надежности, способствует EDM. Этим строгим требованиям противодействовало использование технологии EDM для достижения лучшей отделки поверхности и механическая обработка твердых материалов, таких как титан и суперсплавы, которые постоянно используются в аэрокосмической и автомобильной промышленности.
В то же время дальнейшие усовершенствования в 5-осевой обработке EDM позволили вырезать сложные геометрии, тем самым уменьшая отходы материалов и сокращая производственные циклы Например, лопасти авиационной турбины, изготовленные с помощью EDM, повышают производительность двигателя за счет жестких допусков и аэродинамического совершенства. Аналогичным образом, в автомобильном секторе EDM активно занимается созданием сложных форм для легких компонентов, поддерживая инициативы в отношении электрических и гибридных транспортных средств. Благодаря уровню точности и гибкости EDM по-прежнему сохраняет свои позиции доминирующего игрока в продвижении инноваций в этих передовых областях технологий.
Другие отрасли, получающие выгоду от технологий EDM
Помимо аэрокосмической и автомобильной промышленности, EDM широко используется в здравоохранении, электронике и энергетике.
| Промышленность | Приложения | Ключевые преимущества | Влияние рынка |
|---|---|---|---|
| Отрасль здравоохранения | Хирургические инструменты, имплантаты, ортопедические устройства | Точность на микроновом уровне, биосовместимые материалы | Прогноз рынка медицинского оборудования достигнет $715B к 2030 году |
| Электроника и полупроводники | МЭМС, разъемы, высокочастотные компоненты | Микрокомпонентное производство с высокой точностью | Полупроводниковая промышленность превысила $600B в 2022 году |
| Энергетический сектор | Компоненты турбины, охлаждающие отверстия и возобновляемые технологии | Повышенная эффективность, улучшение рассеивания тепла | По прогнозам, к 2030 году мощность возобновляемых источников энергии достигнет 4800 ГВт |
Отрасль здравоохранения
Размер имеет значение чаще в индустрии здравоохранения, когда дело доходит до создания сложных и крошечных компонентов для медицинских устройств. Он может производить сложные хирургические инструменты для работы на имплантатах, например, те, которые используются в ортопедических и сердечно-сосудистых процедурах. Например, технология очень искусна в производстве титановых имплантатов с точностью до микрона с точки зрения приемки и долговечности. По прогнозам, к 2030 году мировой рынок медицинских устройств достигнет более $715 миллиардов, где EDM облегчит необходимые разработки для передовых и терпеливых версий.
Электроника и полупроводниковая промышленность
Возможность производить микрокомпоненты с высокой точностью сделала EDM незаменимым для электронной и полупроводниковой промышленности. В основном он используется для производства форм для МЭМС, разъемов и высокочастотных компонентов в бытовой электронике. Только полупроводниковая промышленность преодолела порог в $600 миллиардов в 2022 году, что подчеркивает растущий спрос на мелко обработанные компоненты для внедрения инноваций в сетях 5G, искусственного интеллекта и Интернета вещей.
Энергетический сектор
Энергетическая промышленность получила выгоду от EDM, особенно в обработке компонентов турбин и двигателей. Эти компоненты часто изготавливаются точно, чтобы повысить эффективность производства электроэнергии, ветряных турбин и даже возобновляемых технологий. Гидро- и газотурбинные компании используют EDM для формирования и сверления охлаждающих отверстий в лопатках турбин, тем самым улучшая рассеивание тепла и производительность. С учетом того, что глобальные мощности по возобновляемым источникам энергии, по прогнозам, достигнут 4800 ГВт к 2030 году, спрос на компоненты, разработанные EDM, в этом секторе продолжает неуклонно расти.
Последовательная эволюция технологии EDM в сочетании с ее универсальностью в различных отраслях лежит в основе современного производства. большая точность и эффективность являются свидетельством ключевых причин, почему EDM остается знаменитым технологическим достижением сегодня.
Взвешивание плюсов и минусов обработки EDM
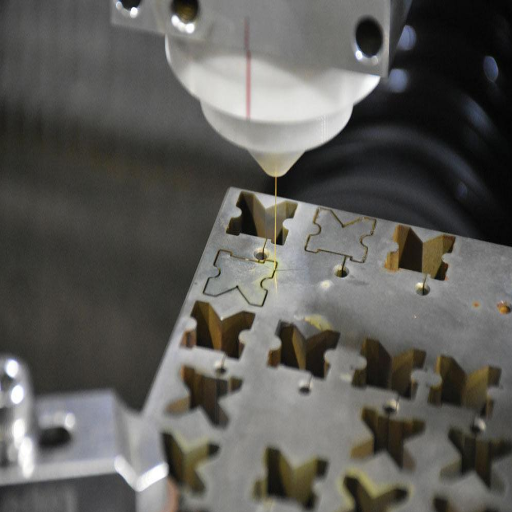
При оценке плюсов и минусов EDM его важнейшими преимуществами считаются точность и гибкость обработки сложных геометрий Требование проектировать сложные детали с жесткими допусками делает этот метод тем более ценным в высокоточных отраслях промышленности Еще одна существенная возможность EDM заключается в том, что она может обрабатывать твердые материалы, которые не поддаются механической обработке более обычными методами С другой стороны, медленные скорости механической обработки по сравнению с обычными методами механической обработки и высокие затраты являются некоторыми недостатками обработки EDM Однако эти недостатки иногда компенсируются преимуществами в приложениях, которые требуют чрезвычайной точности.
Последние мысли о преимуществах и недостатках
Электроразрядная обработка (EDM) остается важнейшим методом для отраслей, требующих наиболее точной обработки твердых материалов. Точность является одним из таких преимуществ продажи, помимо обработки сложных геометрических форм и твердых материалов, которые обычные средства могут не обрабатывать. Однако рассмотрим также невыгодные аспекты. EDM обычно занимает больше времени в производстве, поскольку это по своей сути. В других случаях эксплуатационные затраты слишком высоки, поэтому они считаются непригодными для конкретных проектов. Несмотря на эти редкие недостатки, он находит предпочтение приложениям, которые не ставят под угрозу точность и качество работы, в том числе в аэрокосмической, медицинской и автомобильной областях. Поэтому, как только требования к процессу требуют тяжелой обработки, значительные преимущества EDM выходят за рамки его меньшей стороны.
Будущее электроразрядной обработки
Я считаю, что мы можем с нетерпением ждать светлого будущего для электроразрядной обработки (EDM), поскольку метрология продвигается к более точным и эффективным режимам работы и универсальности. интеграция новых технологий, включая искусственный интеллект и автоматизацию, наряду с устойчивыми процессами, делает EDM намного более эффективным. Эти новые процессы сохраняют возможность использования EDM там, где необходимы сложные и высокоточные компоненты, тем самым сохраняя его жизнеспособность в постоянно развивающемся производственном ландшафте.
Выбор правильного процесса обработки для ваших нужд
В зависимости от таких факторов, как материал, геометрия детали, требования к точности, объем производства, и стоимость, будет выбран подходящий процесс механической обработки. в случае наиболее сложных и сложных компонентов, EDM является наиболее подходящим, так как он обрабатывает материалы, которые трудно поддаются механической обработке, такие как закаленная сталь и суперсплавы. конечное применение производства компонентов - скорость и экономическая эффективность; фрезерование и токарная обработка с ЧПУ может производить более простые детали в больших количествах, с широким разнообразием применений. аддитивное производство, такое как 3D-печать, популярно для быстрого прототипирования и пользовательских конструкций; однако, он не находит большого применения при работе с требованиями высокой прочности или высокой производительности. Чтобы принять наилучшее решение, оцените спецификации ваших проектов на соответствие возможностям механической обработки и, если есть сомнения, проконсультируйтесь с экспертом или производителем. Это целенаправленное принятие решений обеспечит эффективность и гарантирует желаемые результаты.
Заключение
Обработка EDM стоит как краеугольный камень технологии в современном прецизионном производстве, предлагая непревзойденные возможности для создания сложных компонентов, которые раздвигают границы традиционной обработки. хотя процесс имеет присущие ограничения, такие как более медленные скорости удаления материала и более высокие эксплуатационные затраты, его преимущества в точности, универсальности материала и беснапряженной обработки делают его незаменимым для высокотехнологичных отраслей.
Поскольку технологии продолжают развиваться с интеграцией ИИ, автоматизацией и устойчивыми практиками, EDM, несомненно, сохранит свою решающую роль в аэрокосмическом, медицинском, автомобильном и электронном производстве. Ключ к успеху заключается в понимании того, когда использовать уникальные возможности EDM и когда альтернативные процессы обработки могут быть более подходящими для ваших конкретных производственных потребностей.
Для производителей и инженеров, стремящихся к высочайшему уровню точности и качества своих компонентов, EDM остается бесценным инструментом в современном производственном арсенале, дающим результаты, которых невозможно достичь обычными способами.
Справочные источники
Обзор интеллектуального анализа образовательных данных в системе высшего образования
Линеаризация как решение для несовершенства усилителя мощности: обзор методов
Часто задаваемые вопросы (FAQ)
Каковы некоторые преимущества обработки EDM?
процессы обработки EDM предлагают несколько преимуществ при использовании. Он обрабатывает твердые материалы с очень высокой точностью. процесс эрозии материала с использованием контролируемых электрических искр, что позволяет обрабатывать сложные конструкции и сложную геометрию, которые в противном случае могут быть затруднены с помощью традиционных методов обработки. Он может достичь уровней жестких допусков, которые весьма желательны в таких областях, как аэрокосмическая промышленность или производство медицинских изделий.
Каковы некоторые недостатки обработки EDM?
Несмотря на эту огромную применимость EDM, некоторые недостатки можно перечислить в его пользу. одним из основных недостатков является то, что процессы резки, как правило, медленнее по сравнению с обычными методами ЧПУ. Процесс отнимает много времени при работе с более крупными деталями. более высокие эксплуатационные расходы могут быть понесены из-за требования использования диэлектрической жидкости, в первую очередь деионизированной воды. Кроме того, при использовании автоматизированных EDM-машин могут потребоваться более высокие первоначальные инвестиции, что может стать проблемой для некоторых производителей.
Как электрические разряды устанавливаются в процессе электроэрозионной обработки?
Процесс ЭДМ по существу является созданием электрических разрядов, происходящих между двумя электродами, разделенными диэлектрической жидкостью Эти разряды запускаются в момент приложения напряжения в электрическом поле, тем самым создавая управляемые электрические искры, которые разрушают части материала заготовки с ее поверхности. Этот уникальный механизм позволяет ЭДМ эффективно обрабатывать детали, которые практически невозможно обработать обычными путями механической обработки.
В чем разница между проводной электроэрозионной обработкой и традиционной электроэрозионной обработкой
Проволочный EDM, также известный как эрозия проволоки или резка проволоки, включает в себя надрез тонкой, электрически заряженной проволоки в качестве режущего средства. Ram-стиль или традиционные методы EDM используют дополнительные электроды для формирования лучшей части. проволочный EDM лучше всего подходит для сложных приложений и тех, которые требуют высокой точности, тогда как EDM в стиле Ram больше подходит для изготовления полостей и форм.
Какие материалы можно обрабатывать с помощью EDM?
EDM лучше всего работает с твердыми материалами, такими как инструментальные стали, карбиды и некоторые сплавы, которые трудно обрабатывать обычными методами обработки. Этот процесс становится все более привлекательным для производства точных деталей и поддерживает очень высокий уровень точности в процессе нанесения.
Можно ли просверлить отверстия с помощью EDM-машины?
Да, EDM способен сверлить отверстия, и есть конкретные применения, где этот процесс называется EDM бурения отверстий. бурение отверстий позволяет точно создавать отверстия малого диаметра в твердых материалах. Эта способность сверлить глубокие отверстия с минимальным образованием заусенцев делает EDM предпочтительным выбором в отраслях, требующих сложных рисунков отверстий и точных компонентов.
Что делает диэлектрическая жидкость в процессе ЭДМ?
Диэлектрик, в основном деионизированная вода, играет одну из наиболее важных ролей в процессе EDM. В первую очередь, он изолирует два электрода друг от друга при подаче напряжения и тока. Он также продувает разрядник, который помогает охлаждать стол станка, электрод и заготовку, сохраняя стабильность температуры. Он удаляет мусор, образующийся в процессе механической обработки.
Каковы применения EDM в производственном секторе?
В производственном секторе EDM широко используется в различных областях применения. Он находит подходящее применение для фирм, которым требуются высокоточные компоненты, например, в аэрокосмической, автомобильной промышленности и производстве медицинского оборудования. Он особенно эффективен при обработке сложных компонентов, изготовлении форм и производстве деталей, которые трудно обрабатывать обычными методами обработки. Универсальность и точность EDM делают его идеальным для передовых производственных применений.



