














Elektrische ontladingsbewerking (EDM) Heeft gediend als drijfgas voor de moderne productie, en biedt een oplossing voor het creëren van ingewikkelde en stevige onderdelen waarvan men ooit dacht dat ze onbereikbaar waren Deze niet-traditionele bewerkingstechniek maakt gebruik van elektrische ontladingen om moeilijk te bewerken metalen en materialen te eroderen, waardoor het een essentiële verwerkingsmethode is in de lucht- en ruimtevaart-, automobiel- en medische industrie. Zoals elk proces heeft EDM echter zijn voor- en nadelen. We zullen de voor- en nadelen van het EDM-proces bespreken, waardoor u een broodnodig inzicht krijgt in hoe het werkt en wanneer het van toepassing is op uw projecten. Elke ingenieur, productieliefhebber of technoloog zal deze discussie van grote waarde vinden bij het proberen de mogelijkheden en beperkingen van EDM te begrijpen.
Inleiding tot elektrische ontladingsbewerking

EDM, of Electrical Discharge Machining, is een fabricageproces waarbij gebruik wordt gemaakt van elektrische ontladingen om materialen vorm te geven Dit wordt bereikt door vonken van de elektrode (gereedschap) naar het werkstuk te sturen, waarbij materiaal nauwkeurig van het oppervlak wordt verwijderd EDM vindt bredere toepassingen in het creëren van complexe vormen, ingewikkelde ontwerpen en fijn gedetailleerde onderdelen in harde materialen, zoals metaallegeringen, Omdat het een contactloze methode is, zijn er projecten die een hoge nauwkeurigheid vereisen die conventionele bewerkingstechnieken niet kunnen realiseren.
Wat is een EDM Machine?
Een EDM, of Electrical Discharge Machining machine, is een zeer gespecialiseerd apparaat dat wordt gebruikt om harde materialen, meestal metalen, te manipuleren en vorm te geven door de afvoer van elektriciteit of vonken. Deze machines maken doorgaans gebruik van een diëlektrische vloeistof en een vonkerosieproces om materiaal van het oppervlak van een werkstuk te verwijderen, wat nauwkeurige en zeer gedetailleerde resultaten oplevert. EDM-machines zijn grofweg onderverdeeld in twee typen: zinklood EDM en draad EDM.
Een zinklood EDM-machine maakt gebruik van een elektrode die op maat is ontworpen, vaak gemaakt van grafiet of koper, om het werkstukmateriaal te eroderen door het negatieve profiel van de elektrode in het onderdeel te vormen. Draad EDM gebruikt echter een dunne draad (meestal messing) als elektrode om profielen of contouren met extreme precisie door te snijden. Het kan het beste worden gebruikt bij de vervaardiging van complexe, kleine en kwetsbare onderdelen.
Een voorbeeld te geven van het feit dat met recente trends, automatisering en integratie van CAD/CAM software een nieuwe dimensie aan EDM bewerking hebben toegevoegd, waardoor het een hoge herhaalbaarheid en kortere productietijden kan verkrijgen En overweeg hoe draad EDM kan snijden met toleranties zo strak als +/- 0.0001 inch, afhankelijk van de vereiste uiteindelijke toepassing, en met een maximale dikte van 300 mm, waardoor de toepassingsmogelijkheden worden vergroot.
Daarom zijn contactloze verwerking en bewerking van geleidende materialen, ongeacht de hardheid, enkele van de opvallende kenmerken van EDM-machines, waardoor ze cruciale gereedschappen blijven voor uiterst nauwkeurige productie.
Hoe het EDM-proces werkt
Electrical Discharge Machining (EDM) maakt gebruik van een opeenvolging van gecontroleerde elektrische ontladingen om materiaal van een werkstuk te verwijderen Het werkstuk en de gereedschapselektrode zijn ondergedompeld in een diëlektrische vloeistof, en er worden hoogspanningspulsen tussen aangebracht De diëlektrische vloeistof werkt als isolator totdat de spanning voldoende is opgebouwd om de vloeistof te ioniseren en een elektrische vonk te creëren tussen het gereedschap en het werk. Deze vonk genereert intense hitte tot 12,00°C, waardoor minieme delen van het materiaal waarop wordt gewerkt smelten en verdampen, terwijl de matrijs tegelijkertijd het vuil wegspoelt.
Draad EDM, een type EDM, maakt gebruik van een dunne draadelektrode die een hoge spanning krijgt en de vorm heeft van een draad Draad EDM vindt toepassing bij ingewikkeld snijden en processen die nauwe toleranties en complexe geometrieën vereisen. Volgens onderzoeken kan de huidige EDM ongeveer 500 mm²/min snijden met behoud van toleranties tot ongeveer ±0,0025 mm. Dergelijke geavanceerde EDM-machines zijn ook uitgerust met geautomatiseerde functies, waaronder CNC-bedieningen en realtime monitoringsystemen, die de precisie en productiviteit verbeteren.
Voor een matrijs-zinkend EDM-proces worden elektroden doorgaans gemaakt van grafiet, koper of wolfraam. Deze materialen zijn geselecteerd op goede geleidbaarheid en slijtvastheid, waardoor een uniforme vonk- en erosieweerstand wordt geboden. EDM-verbeteringen in de richting van een betere uitharding hebben de slijtage van de elektroden verminderd tot minder dan 0,01 procent van het materiaal dat voor sommige systemen is verwijderd, waardoor de efficiëntie wordt verhoogd en de productiekosten bij precisieproductie voor de lucht- en ruimtevaart-, automobiel- en medische apparaatindustrie worden verlaagd.
Soorten EDM: Wire EDM versus Sinker EDM
De twee belangrijkste typen EDM & Wire en Sinker EDM zijn specifiek voor de toepassingen waarvoor ze worden gebruikt.
Draad EDM
Draad EDM gebruikt een uitstekende draad als de elektrode waar elektrische stroom doorheen wordt geleid om het geleidende materiaal met grote precisie te snijden Het ontwerpen van ingewikkelde vormen, fijne details en het bereiken van tolerantie zijn allemaal typisch geassocieerd met industrieën die complexe onderdelen, zoals lucht- en ruimtevaart en elektronica, uitzetten Draad EDM is bijzonder effectief op harde materialen en is zeer geschikt voor taakgerichte toepassingen zoals matrijzen maken en matrijzen bewerken.
Sinker EDM
Sinker EDM, ook bekend als conventionele EDM, maakt gebruik van erosieve processen om materialen vorm te geven, waardoor holtes van verschillende complexiteit worden gevormd met behulp van een elektrode. Dit is het belangrijkste verschil met Wire EDM, waarbij de gevormde elektrode, samen met het werkstuk, is ondergedompeld in een diëlektrische vloeistof. Het is zeer geschikt voor het maken van nauwkeurige driedimensionale vormen op harde materialen, zoals spuitgietmatrijzen en turbinebladen, die een hoge nauwkeurigheid en oppervlakteafwerking vereisen.
Ze zijn inderdaad beide exact en worden gekozen op basis van de gebruikte materialen, de complexiteit van de contouren en het uiteindelijke gebruik.
Voordelen van EDM Machining
Precision
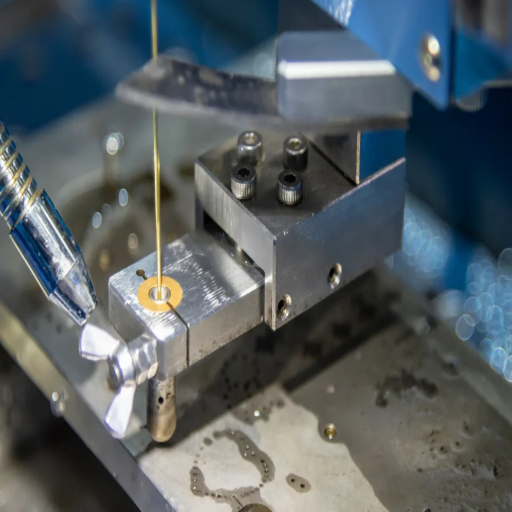
Het heeft een hoge precisie, waardoor het geschikt is voor het maken van items met een complexe geometrie die strakke toleranties vereisen.
Werkt met Zeer Harde Materialen
Het heeft de mogelijkheid om materialen te bewerken die moeilijk op andere manieren te snijden zijn, zoals hard staal, titanium en carbide.
Geen mechanische spanning
Omdat EDM elektrische ontladingen gebruikt om materiaal te verwijderen, kan er geen fysiek contact of mechanische spanning op de werkstukken ontstaan.
Oppervlakte Eindig Kwaliteit
EDM maakt het oppervlak glad, waardoor een fijne afwerking ontstaat die het verder polijsten of afwerken overbodig maakt.
Veelzijdigheid
EDM is zeer veelzijdig en vindt toepassing in bijna elke industrie, variërend van lucht- en ruimtevaart tot medische productie.
Precisie en nauwkeurigheid bij het bewerken
Moderne bewerkingsprocessen vereisen precisie en nauwkeurigheid om hoogwaardige onderdelen en componenten te produceren die voldoen aan strenge specificaties Om verschillende redenen is de EDM-procedure geschikt op deze gebieden: het is een contactloze snijmethode en werkt ook met moeilijk te bewerken materialen EDM kan toleranties bereiken die zo strak zijn als ±0,0001 inch en past goed in gebieden zoals lucht- en ruimtevaart en medische apparaten, waar de normen streng zijn.
Herhaalbaarheid maakt het mogelijk dat het EDM-proces herhaaldelijk complexe geometrieën en ingewikkelde details produceert, terwijl de geautomatiseerde systemen machinepaden in kaart brengen en de nauwkeurigheid verbeteren met minimale tussenkomst van de operator. De EDM-precisie is de afgelopen jaren gestegen door adaptieve controle, verbeterde monitoring van vonkbruggen en andere verbeteringen, waardoor fabrikanten het aantal defecten aanzienlijk kunnen verminderen. Verschillende onderzoekswerkzaamheden hebben aangetoond dat EDM, in termen van maatnauwkeurigheid, beter presteert dan conventionele processen, vooral in toepassingen die ingewikkelde kenmerken of aanvaardbare toleranties vereisen. Deze mogelijkheden maken EDM uiterst belangrijk in de huidige productieopstelling om aan zowel precisie- als nauwkeurigheidseisen te voldoen.
Mogelijkheid om complexe geometrieën te bewerken
Electrical Discharge Machining (EDM) voldoet aan de behoefte om onderdelen te produceren met geometrieën en kenmerken die te ingewikkeld en complex zijn voor conventionele bewerkingstechnieken om te hanteren Met behulp van gecontroleerde elektrische ontladingen om materiaal te eroderen, kan EDM vormen met grote precisie maken, waaronder scherpe interne hoeken, fijne holtes en ingewikkelde contouren. Een dergelijke mogelijkheid vindt toepassing in de lucht- en ruimtevaart, de automobielsector en de productie van medische apparaten, waar onderdelen een uiterst gedetailleerd en onconventioneel ontwerp vereisen. Een andere grote kracht van EDM is het vermogen om harde materialen te verwerken, zoals gehard staal en wolfraamcarbide, waardoor de veelzijdigheid ervan wordt vergroot. Omdat spanningen die door de conventionele bewerkingsmethoden in het materiaal worden veroorzaakt, ontbreken bij EDM, blijft het proces tamelijk ingewikkeld.
Minimale mechanische spanning op werkstukken
Een opvallend kenmerk van Electrical Discharge Machining (EDM) dat het geliefd maakt bij gebruikers is het vermogen om mechanische spanningen op werkstukken tijdens het bewerken te minimaliseren. Basissnijmodi omvatten direct contact met het materiaal dat wordt gesneden, terwijl EDM elektrische ontladingen gebruikt voor materiaalverwijdering; er vindt dus geen fysiek contact plaats tussen de elektroden en het werkstuk. Als zodanig wordt het productieproces contactloos, wat betekent dat er zeer weinig kans is op vervorming of beschadiging van het werkstuk; daarom wordt EDM gebruikt voor delicate, dunne of zeer nauwkeurige componenten.
Recente technologische vooruitgang heeft de spanningsvrije bewerkingseigenschappen van EDM verbeterd Geavanceerde pulscontrolesystemen behouden een nauwkeurige controle over moderne EDM-machines, waardoor wordt gegarandeerd dat de vrijkomende energie binnen strikt toelaatbare grenzen blijft Resultaten hebben aangetoond dat het minimaliseren van restspanning door de optimalisatie van ontladingsenergie en koelsnelheden de maatvastheid bevordert, zelfs in delicate constructies Bovendien elimineert dit proces in wezen de spanningsontwikkeling die voortkomt uit machinale bewerking, omdat het geschikt is voor materialen die de neiging hebben te koelen, zoals die gebruikt in keramische technologie of brosse legeringen die gevoelig zijn voor scheuren onder mechanische belastingen Dit kan fabrikanten helpen nauwkeurige resultaten te produceren zonder de structurele integriteit in gevaar te brengen.
Deze zeer voordelige vorm van lage spanning verspanen is zeer gewild in de lucht - en ruimtevaartindustrie, evenals in de productie van medische apparaten en micro-elektronica, waar delicate onderdelen extreme precisie en nauwkeurigheid vereisen Met nauwelijks mechanische impact zal niet alleen de productkwaliteit worden verbeterd, maar ook de levensduur van complexe onderdelen zal worden verbeterd, simpelweg omdat dit proces de ontwikkeling van microscheuren of andere door spanning veroorzaakte schade voorkomt.
Nadelen van het EDM-proces
Langzaam materiaalverwijderingspercentage
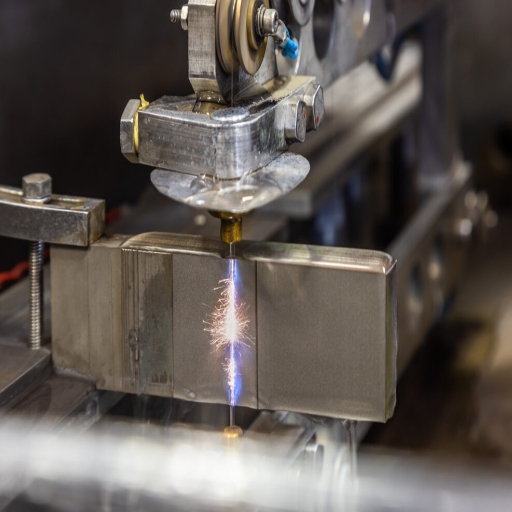
Een langzame materiaalverwijderingssnelheid bij EDM is relatief langzaam vergeleken met conventionele bewerkingsmethoden en is daarom niet geschikt voor grootschalige productie.
Hoog stroomverbruik
Het proces vereist een aanzienlijke hoeveelheid elektrische energie, waardoor de operationele kosten stijgen.
Beperkte materiële compatibiliteit
EDM is alleen levensvatbaar op elektrisch geleidende materialen en heeft bepaalde soorten werkstukken in zijn toepassing.
Gereedschapslijtage
Twee elektroden die bij EDM worden gebruikt, beginnen bij gebruik te verslijten en er zijn vervangingen nodig om de nauwkeurigheid te behouden.
Surface Finish Concern
Hoewel zeer nauwkeurig, kan EDM soms een ruwere oppervlakteafwerking achterlaten of gebieden die worden beïnvloed door hitte die mogelijk extra nabewerking vereisen.
Hoge operationele kosten van EDM-systemen
Verschillende factoren dragen bij aan de hoge operationele kosten van EDM-systemen Ten eerste is de aanschaf van een EDM-machine een aanzienlijke investering, doorgaans variërend van $50.000 tot meer dan $200.000, afhankelijk van de mogelijkheden en precisie van de machine. Als je naar de elektroden komt, die gemaakt moeten zijn van materialen zoals grafiet of koper, zijn deze ook erg duur en eindig in het leven omdat ze verslijten tijdens de bewerking.
Een hoog energieverbruik draagt bij aan de kosten EDM-systemen vereisen een aanzienlijke hoeveelheid elektriciteit tijdens de bewerking, waardoor de overheadkosten toenemen, vooral wanneer het werk een hoge precisie met zich meebrengt. Om de continue kosten te verhogen zijn het onderhoud en de periodieke vervanging van koelsystemen, evenals de diëlektrische vloeistof voor EDM. Diëlektrische vloeistoffen zelf kunnen jaarlijks duizenden dollars kosten, afhankelijk van het verbruiksvolume.
Andere betrokken kosten zijn onder meer arbeid, aangezien de installatie, bediening en onderhoud van EDM-bewerking hooggekwalificeerde operators en technici vereisen. Uit onderzoek blijkt dat arbeids- en onderhoudskosten een aanzienlijke meerderheid kunnen vormen van de totale kosten van het bezitten van een EDM-systeem. Hoewel EDM uitstekende tolerantie en bewerking biedt voor ingewikkelde onderdelen, houden deze operationele kosten het dus meer binnen het domein van toepassingen die een zeer gespecialiseerd karakter vereisen, zoals de productie van lucht- en ruimtevaart- en medische apparatuur.
Beperkingen in bewerkbare materialen
Hoewel Electrical Discharge Machining inderdaad in staat is om een vrijwel ongeëvenaarde mate van nauwkeurigheid te bieden, is de enige beperking op EDM-bewerking, vreemd genoeg, de enorme reikwijdte van bewerkbare materialen. De EDM is het meest geschikt voor gebruik op elektrisch geleidende materialen; niet-geleidende materialen, zoals kunststoffen, keramiek en sommige composieten, kunnen niet met deze methode worden verwerkt. Bovendien worden materialen met lage smeltpunten over het algemeen als ongeschikt beschouwd omdat ze kunnen kromtrekken of beschadigd raken door de warmte die tijdens de bewerking wordt gegenereerd. Hoewel EDM het goed doet met titanium-, wolfraam- en gereedschapsstaal, zouden de relevante industrieën zorgvuldig moeten nadenken over de compatibiliteit van de materialen om het apparaat grondig te kunnen exploiteren.
Tarieven voor langzame materiaalverwijdering
Als een van de meest precieze processen vereist de elektrische ontladingsbewerking langere materiaalverwijderingstijden Een dergelijke beperking ontstaat doordat een elektrische ontlading gecontroleerd wordt geproduceerd, met als gevolg de langzame erosie van materiaal van het werkstuk, vergeleken met bewerkingsmethoden met behulp van snijgereedschappen is EDM relatief traag voor zeer grote werkstukken Deze aard van EDM vertraagt de productietijd en beperkt de toepassing ervan in grootschalige productie Dienovereenkomstig gebruiken industrieën EDM van tijd tot tijd voor relatief hoge precisie of delicate bewerkingen waarbij snelheid ondergeschikt is aan precisie.
Toepassingen van EDM in verschillende industrieën
Luchtvaart
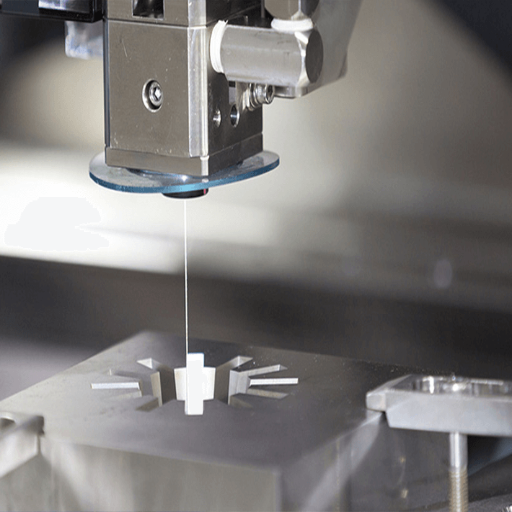
EDM wordt gebruikt voor de vervaardiging van turbinebladen en componenten van het brandstofsysteem die complexe vormen en toleranties vereisen.
Medical
De productie van chirurgische instrumenten en implantaten wordt overgelaten aan EDM vanwege de noodzaak van tijdoverpeinzing en om een soepele afwerking te bereiken.
Automotive
Het matrijs- en matrijsmaakproces voor onderdelen zoals motoronderdelen en transmissiesystemen wordt vergemakkelijkt door EDM.
Gereedschap en matrijzen maken
EDM wordt overal gebruikt waar zeer nauwkeurige mallen, matrijzen en gereedschappen nodig zijn, ook in de elektronica- en kunststofindustrie.
Electronics
Het helpt bij de vervaardiging van ingewikkelde, gedetailleerde onderdelen, zoals connectoren en microcomponenten, die nauwkeurige specificaties vereisen.
Vanwege de veelzijdigheid van EDM is het essentieel in elke branche die complexe detaillering en precisie vereist.
Gebruik van EDM bij de productie van medische hulpmiddelen
EDM is van cruciaal belang bij de productie van medische apparaten, waarbij precisie, nauwkeurigheid en herhaalbaarheid van cruciaal belang zijn. Deze geavanceerde bewerkingstechniek wordt gebruikt bij de productie van kritische medische componenten, waaronder chirurgische gereedschappen, orthopedische implantaten en cardiovasculaire stents. EDM maakt het bijvoorbeeld mogelijk onderdelen te maken met complexe geometrieën binnen toleranties van ±0,0001 inch, wat cruciaal is voor ingewikkelde kenmerken die nodig zijn op medische apparaten.
De andere belangrijke toepassing is de productie van componenten van microformaat voor minimaal invasieve chirurgische instrumenten. EDM kan kleine, nauwkeurige gaten en delicate structuren bewerken, waardoor deze medische hulpmiddelen functionaliteit en betrouwbaarheid krijgen. Omdat het de thermische schade aan het werkstuk minimaliseert, behoudt de techniek bovendien de integriteit van materialen, wat vooral belangrijk is bij het omgaan met gevoelige legeringen van medische kwaliteit, zoals titanium en roestvrij staal.
De komst van draad-EDM en matrijs-zinkende EDM in de afgelopen jaren heeft geleid tot verdere verbeteringen in medische EDM-toepassingen Draad-EDM wordt bijvoorbeeld gebruikt om dunne profielen en scherpe randen te produceren die nodig zijn voor implanteerbare apparaten De projectie van de wereldwijde vraag naar medische apparaten waarbij EDM-productiecomponenten betrokken zijn, duidt op sterke groeitrends, aangewakkerd door de toegenomen vraag naar gezondheidszorg en technologische vooruitgang. Dit maakt EDM dus tot een fundamentele technologie voor het bevorderen van moderne gezondheidszorgoplossingen.
EDM in de lucht- en ruimtevaart- en auto-industrie
EDM vindt zijn toepassing in de lucht - en ruimtevaart - en auto-industrie vanwege de behoefte aan extreme precisie, duurzaamheid, en complexe ontwerpen De fabricage van ingewikkelde onderdelen zoals turbinebladen, brandstofinjectormondstukken, en transmissiecomponenten, die allemaal een hoge mate van precisie en betrouwbaarheid vereisen, wordt vergemakkelijkt door EDM. Deze strenge eisen werden tegengegaan door het gebruik van EDM-technologie om een betere oppervlakteafwerking te bereiken en de bewerking van harde materialen, zoals titanium en superlegeringen, die consequent worden gebruikt in de lucht - en ruimtevaart - en auto-industrie.
Tegelijkertijd hebben verdere verbeteringen in de 5-assige EDM-bewerking het mogelijk gemaakt complexe geometrieën uit te snijden, waardoor afvalmaterialen zijn verminderd en de productiecycli zijn verkort. Luchtvaartturbinebladen vervaardigd via EDM verbeteren bijvoorbeeld de motorprestaties door nauwe toleranties en aerodynamische perfectie. Op dezelfde manier is EDM in de automobielsector actief betrokken bij het creëren van uitgebreide mallen voor lichtgewicht componenten, ter ondersteuning van initiatieven richting elektrische en hybride voertuigen. Met het niveau van precisie en flexibiliteit behoudt EDM nog steeds zijn positie als dominante speler in het stimuleren van innovatie op deze geavanceerde technologiegebieden.
Andere industrieën die profiteren van EDM-technologie
Naast de lucht- en ruimtevaart en de automobielsector wordt EDM op grote schaal gebruikt in de gezondheidszorg, elektronica en energie-industrie.
| Industrie | Applications | Belangrijkste voordelen | Markt Impact |
|---|---|---|---|
| Gezondheidszorg Industrie | Chirurgische instrumenten, implantaten, orthopedische apparaten | Precisie op micronniveau, biocompatibele materialen | Marktvoorspelling voor medische hulpmiddelen zal in 2030 $715B bereiken |
| Elektronica en halfgeleider | MEMS, connectoren, hoogfrequente componenten | Microcomponent productie met hoge nauwkeurigheid | Halfgeleiderindustrie overtrof $600B in 2022 |
| Energiesector | Turbinecomponenten, koelgaten en hernieuwbare technologie | Verbeterde efficiëntie, verbetering van de warmteafvoer | De capaciteit voor hernieuwbare energie zal naar verwachting in 2030 4800 GW bereiken |
Gezondheidszorg Industrie
Grootte is vaker van belang in de gezondheidszorg als het gaat om het creëren van complexe en kleine componenten voor medische hulpmiddelen. Het kan complexe chirurgische instrumenten produceren voor het werken op implantaten, zoals die worden gebruikt bij orthopedische en cardiovasculaire procedures. De technologie is bijvoorbeeld zeer bedreven in het vervaardigen van titaniumimplantaten met precisie op micronniveau in termen van acceptatie en duurzaamheid. De mondiale markt voor medische hulpmiddelen zal naar verwachting in 2030 ruim $715 miljard bereiken, waar EDM de noodzakelijke ontwerpen voor geavanceerde versies en versies voor patiënten zal faciliteren.
Elektronica en halfgeleiderindustrie
Het kunnen vervaardigen van microcomponenten met hoge nauwkeurigheid heeft EDM onmisbaar gemaakt voor de elektronica - en halfgeleiderindustrie Het wordt voornamelijk gebruikt voor het produceren van matrijzen voor MEMS, connectoren, en hoogfrequente componenten in consumentenelektronica Alleen al de halfgeleiderindustrie heeft in 2022 de drempel van $600 miljard overschreden, wat de groeiende vraag naar fijn bewerkte componenten onderstreept om innovaties in 5G-netwerken, AI, en IoT aan te sturen.
Energiesector
De energie-industrie profiteerde van EDM, vooral bij het bewerken van turbine- en motorcomponenten. Deze componenten zijn vaak nauwkeurig vervaardigd om de efficiëntie van de elektriciteitsopwekking, windturbines en zelfs hernieuwbare technologie te verbeteren. Hydro- en gasturbinebedrijven gebruiken EDM om koelgaten in turbinebladen te vormen en te boren, waardoor de warmteafvoer en -prestaties worden verbeterd. Met een mondiale capaciteit voor hernieuwbare energie die naar verwachting in 2030 4800 GW zal bereiken, blijft de vraag naar door EDM ontworpen componenten in deze sector gestaag stijgen.
De consistente evolutie van EDM-technologie, gecombineerd met zijn veelzijdigheid in verschillende industrieën, vormt de kern van de moderne productie. Grotere nauwkeurigheid en efficiëntie zijn belangrijke redenen waarom EDM vandaag de dag nog steeds een gevierde technologische vooruitgang is.
Het wegen van de voor- en nadelen van EDM-bewerking
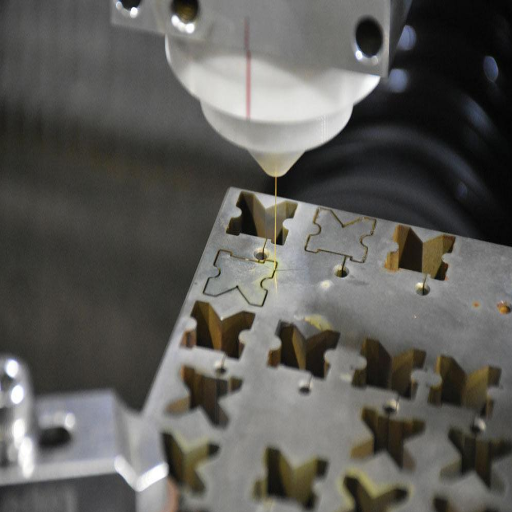
Bij de evaluatie van de voor - en nadelen van EDM worden de belangrijkste voordelen ervan beschouwd als nauwkeurigheid en flexibiliteit bij het verwerken van complexe geometrieën De eis om complexe onderdelen met nauwe toleranties te ontwerpen maakt deze methode des te waardevoller in uiterst nauwkeurige industrieën Een ander belangrijk vermogen van EDM is dat het harde materialen kan verwerken die niet vatbaar zijn voor bewerking met meer gebruikelijke technieken Anderzijds zijn trage bewerkingssnelheden in vergelijking met conventionele bewerkingsmethoden en hoge kosten enkele nadelen van EDM-bewerking Deze nadelen worden echter soms tenietgedaan door de voordelen in toepassingen die extreme precisie vereisen.
Laatste gedachten over voordelen en nadelen
Elektrische ontladingsbewerking (EDM) blijft een cruciale techniek voor industrieën die de meest nauwkeurige bewerking van harde materialen vereisen Nauwkeurigheid is zo'n verkoopvoordeel, naast het bewerken van ingewikkelde geometrieën en harde materialen die conventionele middelen mogelijk niet kunnen verwerken. Houd echter ook rekening met de nadelige aspecten. EDM kost over het algemeen meer tijd bij de productie, omdat dit inherent het geval is. In andere gevallen zijn de operationele kosten te hoog om te dragen, en daarom wordt het ongeschikt geacht voor specifieke projecten. Ondanks deze zeldzame nadelen vindt het de voorkeur voor toepassingen die geen afbreuk doen aan de precisie en kwaliteit van het werk, onder meer uit de lucht- en ruimtevaart-, medische en automobielsector. Daarom, zodra de procesvereisten zware bewerkingen van de EDM vereisen.
Toekomst van elektrische ontladingsbewerking
Ik geloof dat we kunnen uitkijken naar een mooie toekomst voor Electrical Discharge Machining (EDM) naarmate de metrologie zich ontwikkelt naar preciezere en efficiëntere werkingsmodi en veelzijdigheid De integratie van nieuwe technologieën, waaronder AI en automatisering, naast duurzame processen, maakt EDM veel efficiënter. Deze nieuwe processen behouden het vermogen om EDM te gebruiken waar ingewikkelde en uiterst nauwkeurige componenten nodig zijn, waardoor de levensvatbaarheid ervan binnen het steeds evoluerende productielandschap behouden blijft.
Het juiste bewerkingsproces kiezen voor uw behoeften
Afhankelijk van factoren zoals het materiaal, de geometrie van het onderdeel, precisie-eisen, productievolume en kosten, zal een geschikt bewerkingsproces worden geselecteerd, In het geval van de meest ingewikkelde en complexe componenten is EDM het meest geschikt, omdat het omgaat met moeilijk te bewerken materialen, zoals gehard staal en superlegeringen. De uiteindelijke toepassing van de productie van componenten is snelheid en kostenefficiëntie; CNC frezen en draaien kan eenvoudigere onderdelen in grote hoeveelheden vervaardigen, met een grote verscheidenheid aan toepassingen. Additieve productie, zoals 3D-printen, is populair voor snelle prototyping en aangepaste ontwerpen; het vindt echter niet veel toepassing bij het omgaan met hoogwaardige of hoogwaardige eisen. Om de beste beslissing van de fabrikant te nemen, zal het beoordelen van de gewenste specificaties, de deskundige efficiëntie van de fabrikant te garanderen.
Conclusie
EDM-bewerking vormt een hoeksteentechnologie in de moderne precisieproductie en biedt ongeëvenaarde mogelijkheden voor het creëren van ingewikkelde componenten die de grenzen van conventionele bewerking verleggen. Hoewel het proces inherente beperkingen heeft, zoals langzamere materiaalverwijderingssnelheden en hogere operationele kosten, maken de voordelen op het gebied van precisie, materiaalveelzijdigheid en spanningsvrije bewerking het onmisbaar voor hightechindustrieën.
Terwijl technologie blijft evolueren met AI-integratie, automatisering en duurzame praktijken, zal EDM ongetwijfeld zijn cruciale rol in de lucht- en ruimtevaart-, medische, automobiel- en elektronicaproductie behouden. De sleutel tot succes ligt in het begrijpen wanneer de unieke mogelijkheden van EDM kunnen worden benut en wanneer alternatieve bewerkingsprocessen wellicht geschikter zijn voor uw specifieke productiebehoeften.
Voor fabrikanten en ingenieurs die op zoek zijn naar de hoogste niveaus van precisie en kwaliteit in hun componenten, blijft EDM een instrument van onschatbare waarde in het moderne productiearsenaal, dat resultaten oplevert die onmogelijk met conventionele middelen te bereiken zijn.
Referentiebronnen
Een overzicht van onderwijsdatamining in het hoger onderwijssysteem
Linearisatie als oplossing voor imperfecties van de vermogensversterker: een overzicht van methoden
Veelgestelde vragen (FAQ's)
Wat zijn enkele voordelen van EDM-bewerking?
EDM bewerkingsprocessen bieden verschillende voordelen bij gebruik Het bewerkt harde materialen met zeer hoge precisie Het proces van erosie van materiaal door gebruik te maken van gecontroleerde elektrische vonken, waardoor de bewerking van ingewikkelde ontwerpen en complexe geometrieën mogelijk wordt die anders moeilijk kunnen zijn via traditionele bewerkingsmethoden Het kan strakke tolerantieniveaus bereiken, die zeer wenselijk zijn op gebieden zoals de lucht- en ruimtevaart of de productie van medische apparaten.
Wat zijn enkele van de nadelen van EDM-bewerking?
Ondanks deze immense toepasbaarheid van EDM kunnen enkele nadelen in zijn voordeel worden opgesomd Een van de belangrijkste nadelen is dat de snijprocessen doorgaans langzamer verlopen ten opzichte van de conventionele CNC-methoden Het proces is tijdrovend bij het werken aan grotere onderdelen Hogere operationele kosten kunnen worden gemaakt vanwege de eis om een diëlektrische vloeistof te gebruiken, voornamelijk gedeïoniseerd water. Bovendien kan bij geautomatiseerde EDM-machines een hogere initiële investering nodig zijn, wat voor sommige fabrikanten een uitdaging kan vormen.
Hoe worden elektrische ontladingen opgezet in het EDM-proces?
Het EDM-proces is in wezen het creëren van elektrische ontladingen die optreden tussen twee elektroden die gescheiden zijn door een diëlektrische vloeistof Deze ontladingen worden geactiveerd op het moment dat een spanning wordt aangelegd in een elektrisch veld, waardoor gecontroleerde elektrische vonken ontstaan die delen van het werkstukmateriaal van het oppervlak eroderen. Dankzij dit unieke mechanisme kan EDM onderdelen efficiënt bewerken die vrijwel onmogelijk te verwerken zijn via conventionele bewerkingsroutes.
Wat is het verschil tussen draad EDM en traditionele EDM?
Draad-EDM, ook bekend als draaderosie of draadsnijden, omvat het inkerven van een dunne, elektrisch geladen draad als snijmiddel. Ram-stijl of traditionele EDM-methoden gebruiken complementaire elektroden om een beter onderdeel te vormen. Draad-EDM is het meest geschikt voor ingewikkelde toepassingen en toepassingen die een hoge nauwkeurigheid vereisen, terwijl ram-stijl EDM geschikter is voor het maken van holtes en vormen.
Wat voor soort materialen kunnen door EDM worden bewerkt?
EDM werkt het beste met harde materialen, zoals gereedschapsstaal, carbiden, en bepaalde legeringen die moeilijk te bewerken zijn met behulp van conventionele bewerkingsmethoden Dit proces wordt steeds aantrekkelijker voor het produceren van exacte onderdelen en behoudt een zeer hoge mate van nauwkeurigheid in het applicatieproces.
Kunnen er gaten geboord worden met behulp van de EDM machine?
Ja, EDM is in staat gaten te boren, en er zijn specifieke toepassingen waarbij dit proces wordt aangeduid als gatenboren EDM Gatenboren maakt het nauwkeurig maken van gaten met een kleine diameter in harde materialen mogelijk Deze mogelijkheid om diepe gaten te boren met minimale braamvorming maakt EDM de voorkeurskeuze in industrieën die complexe gatenpatronen en nauwkeurige componenten vereisen.
Wat doet de diëlektrische vloeistof in het EDM-proces?
Het diëlektricum, voornamelijk gedeïoniseerd water, heeft een van de meest kritische rollen in het EDM-proces. Eerst en vooral isoleert het de twee elektroden van elkaar wanneer de spanning en stroom worden aangelegd. Het zuivert ook de vonkbrug, wat helpt bij het koelen van de machinetafel, elektrode en werkstuk, waardoor de temperatuurstabiliteit behouden blijft. Het verwijdert vuil dat ontstaat tijdens het bewerkingsproces.
Wat zijn de toepassingen van EDM in de productiesector?
In de productiesector wordt EDM veelvuldig gebruikt in verschillende toepassingen Het vindt geschikte toepassingen voor bedrijven die uiterst nauwkeurige componenten nodig hebben, zoals die in de lucht - en ruimtevaart, automobielindustrie en de industrie van medische hulpmiddelen Het is bijzonder effectief bij het bewerken van complexe componenten, het construeren van mallen en het produceren van onderdelen die moeilijk te bewerken zijn met behulp van conventionele bewerkingsmethoden De veelzijdigheid en nauwkeurigheid van EDM maken het ideaal voor geavanceerde productietoepassingen.



