














放電加工 (EDM) は、現代の製造の推進剤として機能し、かつては達成不可能と考えられていた複雑で頑丈な部品を作成するためのソリューションを提供しています この非伝統的な機械加工技術は、放電を利用して機械加工が困難な金属や材料を侵食するため、航空宇宙、自動車、医療業界で不可欠な加工方法となっていますが、他のプロセスと同様に、EDM にも長所と短所があります EDM プロセスの長所と短所について説明し、EDM プロセスの仕組みとプロジェクトにいつ適用されるかについて、切望されていた理解を提供します エンジニア、製造愛好家、または技術者は誰でも、EDM の能力と限界を理解しようとする際に、この議論が非常に価値があることに気づくでしょう。.
放電加工入門

EDM (Electrical Discharge Machining) とは、放電を利用して材料を成形する製造工程で、電極 (工具) からワークピースに火花を送り、表面から材料を正確に除去することで実現します。 EDMは、金属合金などの硬質材料に複雑な形状、複雑な設計、細かく細かい部品を作成するという幅広い用途を見出しています。非接触方式であるため、従来の機械加工技術では実現できない高精度が要求されるプロジェクトがあります。.
EDMマシンとは何ですか?
EDM、または放電加工機は、電気または火花の放電を通じて硬質材料、通常は金属を操作および成形するために使用される高度に特殊化された装置です。これらの機械は通常、誘電体流体と火花浸食プロセスを利用してワークピースの表面から材料を除去し、正確で詳細な結果をもたらします。 EDM 機械は、シンカー EDM とワイヤー EDM の 2 つのタイプに大別されます。.
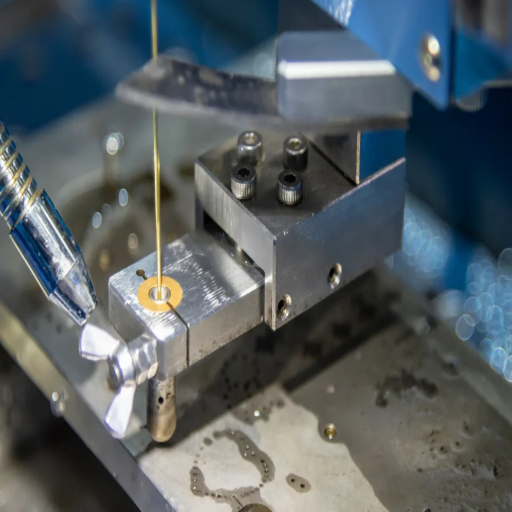
シンカー EDM 機械は、電極の負性プロファイルを部品に形成することによってワークピース材料を浸食するために、多くの場合グラファイトまたは銅で作られたカスタム設計の電極を使用します。ワイヤー EDM は、電極として細いワイヤー (通常は真鍮) を使用して、プロファイルや輪郭を極めて正確に切断します。複雑で小さく壊れやすい部品の製造に最もよく使用されます。.
最近のトレンドで、CAD/CAMソフトウェアの自動化と統合により、EDM加工に新たな次元が加わり、高い再現性とより短い生産時間を得ることができるという事実を例に挙げてみましょう。そして、ワイヤーEDMが、必要な究極の用途に応じて+/- 0.0001インチという厳しい公差で、最大厚さ300mmで切断し、それによってその応用の可能性を広げる方法を検討してください。.
したがって、硬度に関係なく、導電性材料の非接触加工と機械加工は EDM 機械の顕著な特徴の一部であり、EDM 機械が高精度製造にとって重要なツールであり続けることを保証します。.
EDM プロセスの仕組み
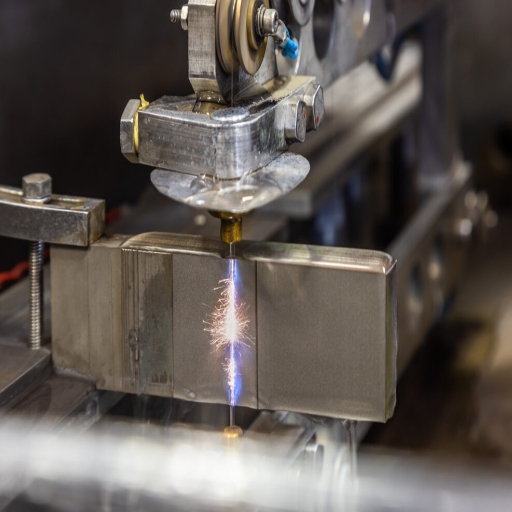
放電加工 (EDM) は、一連の制御された放電を使用してワークピースから材料を除去します。ワークピースと工具電極は誘電体流体に浸され、それらの間に高電圧パルスが印加されます。誘電体流体は、流体をイオン化し、工具とワークピースの間に電気スパークを生成するのに十分な電圧が蓄積するまで絶縁体として機能します。このスパークは、加工中の材料の微細な部分を溶融して蒸発させる最大 12,000° C の強烈な熱を生成し、同時に誘電体流体が破片を洗い流します。.
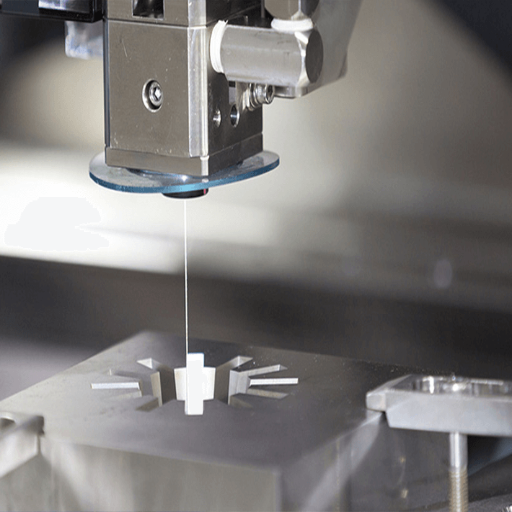
EDMの一種であるワイヤーEDMは、高電圧が与えられ、ワイヤーのような形状をした薄線電極を利用しています ワイヤーEDMは、複雑な切断や、厳しい公差と複雑な形状を必要とするプロセスでの用途を見つける研究によると、現在のEDMは、約±0.0025 mmまでの公差を維持しながら、約500 mm² / 分を切断することができます このような高度なEDMマシンには、CNC制御やリアルタイム監視システムなどの自動機能も装備されており、精度と生産性が向上します。.
ダイシンクEDMプロセスの場合、電極は通常、グラファイト、銅、またはタングステンから作られます これらの材料は、良好な導電性と耐摩耗性を考慮して選択され、均一なスパーキングと侵食耐性を提供します より良い硬化を達成するためのEDMの改善により、電極の摩耗が一部のシステムで除去される材料の0.01パーセント未満に減少し、それによって航空宇宙、自動車、医療機器産業向けの精密製造における効率が向上し、生産コストが削減されます。.
EDMの種類: ワイヤーEDM対シンカーEDM
EDM ――ワイヤー EDM ――とシンカー EDM ――の 2 つの主要なタイプは、それらが使用されるアプリケーションに固有です。.
ワイヤー EDM
ワイヤーEDMは、電流が流れる電極として優れたワイヤーを使用して導電性材料を非常に正確に切断します 複雑な形状の設計、細部、公差への近さの実現はすべて、通常、航空宇宙やエレクトロニクスなどの複雑な部品をレイアウトする業界に関連しており、ワイヤーEDMは特に硬質材料に効果的であり、金型製造や金型加工などのタスク指向のアプリケーションに適しています。.
シンカー EDM
従来のEDMとも呼ばれるシンカーEDMは、浸食プロセスを利用して材料を成形し、それによって電極の助けを借りてさまざまな複雑さのキャビティを形成しますこれは、成形電極がワークピースとともに誘電体流体に浸されるワイヤーEDMとの主な違いであり、高精度と表面仕上げが要求される射出成形金型やタービンブレードなどの硬質材料上で正確な三次元形状を作成するのに非常に適しています。.
これらは確かに正確であり、使用される材料、輪郭の複雑さ、および最終用途に基づいて選択されます。.
EDM加工の利点
精密
高精度なので、厳しい公差を必要とする複雑な形状のアイテムの作成に適しています。.
非常に硬い材料で動作します
硬鋼、チタン、超硬など、他の手段では切断が難しい材料を加工する機能を備えています。.
機械的ストレスなし
EDM は放電を利用して材料を除去するため、ワークピースに物理的接触や機械的応力を発生させることはできません。.
表面仕上げの品質
EDMは表面を滑らかにし、さらなる研磨や仕上げの必要性を排除する微細な仕上げを実現します。.
多用途性
EDM は汎用性が高く、航空宇宙から医療製造に至るまで、ほぼすべての業界で応用されています。.
機械加工における精度と精度
最新の機械加工プロセスでは、厳しい仕様を満たす高品質の部品やコンポーネントを製造するために精度と正確さが求められます いくつかの理由により、EDM手順はこれらの分野に適しています: 非接触切断方法であり、機械加工が難しい材料でも使用でき、EDMは±0.0001インチという厳しい公差を実現し、航空宇宙や医療機器などの規格が厳しい分野でもよく適合します。.
反復性により、EDM プロセスは複雑な形状と複雑な詳細を繰り返し生成できますが、そのコンピュータ化されたシステムはオペレータの介入を最小限に抑えて機械のパスをマッピングし、精度を向上させます。適応制御、スパークギャップ監視の改善、その他の機能強化により、近年 EDM 精度が向上し、メーカーが欠陥の数を大幅に削減できるようになりました。いくつかの研究作業により、寸法精度の点で EDM が従来のプロセスよりも優れていることが実証されており、特に複雑な機能や許容許容誤差を必要とするアプリケーションでは、これらの機能により、EDM は現在の製造セットアップにおいて精度と精度の両方の要求を満たすために非常に重要になっています。.
複雑な形状を機械加工する能力
放電加工 (EDM) は、従来の加工技術では処理できないほど複雑かつ複雑な形状や特徴を持つ部品を製造する必要性に応えます。制御された放電を使用して材料を侵食するため、EDM は鋭い内部コーナー、微細な空洞、複雑な輪郭を含む形状を高い精度で作成できます。このような機能は、部品が非常に詳細で型破りな設計を必要とする航空宇宙、自動車、医療機器の製造に応用できます。 EDM のもう 1 つの大きな強みは、硬化鋼や炭化タングステンなどの硬い材料を処理する能力です。これにより、その汎用性が強化されます。従来の加工方法によって材料に誘発される応力は EDM には存在しないため、プロセスはかなり邪魔になりません。応力などの外部要因は変形を引き起こすことはほとんどありません。したがって、繊細な構造や薄肉構造の加工に適しています。この複雑な形状を機械加工する能力により、EDM は現代の精密工学において不可欠なプレーヤーとなります。.
ワークに対する機械的応力が最小限に抑えられます
ユーザーに愛される放電加工 (EDM) の顕著な特徴は、加工中にワークピースにかかる機械的応力を最小限に抑える能力です。基本的な切断モードでは、切断される材料との直接接触が含まれますが、EDM では材料の除去に放電が使用されます。したがって、電極とワークピースの間に物理的な接触が発生しないため、製造プロセスは非接触になります。つまり、ワークピースに変形や損傷が生じる可能性はほとんどありません。したがって、EDM は繊細、薄型、または高精度のコンポーネントに使用されます。.
最近の技術の進歩により、EDMのストレスのない加工特性が向上しました 高度なパルス制御システムは、最新のEDMマシンに対して正確な制御を維持し、放出されるエネルギーが厳密に許容可能な範囲内に留まるようにする結果が得られました 放電エネルギーと冷却速度の最適化を通じて残留応力を最小限に抑えることで、繊細な構造であっても寸法の安定性が促進されます さらに、このプロセスは、セラミック技術で使用される材料や機械的負荷で亀裂が発生しやすい脆性合金など、冷却されやすい材料に適しているため、機械加工から生じる応力の発生を本質的に排除し、メーカーが構造の完全性を損なうことなく正確な結果を生み出すのに役立ちます。.
この非常に有利な低応力加工の形態は、航空宇宙産業だけでなく、医療機器の製造やマイクロエレクトロニクスにおいても非常に人気があり、繊細な部品には極度の精度と精度が要求されますが、機械的衝撃がほとんどないため、製品の品質が向上するだけでなく、このプロセスにより微小亀裂やその他の応力による損傷の発生が防止されるだけで、複雑な部品の寿命も向上します。.
EDM プロセスの欠点
遅い材料の除去率
EDMにおける材料除去速度の遅さは、従来の機械加工方法に比べて比較的遅いため、大規模生産には適していません。.
高い電力消費
このプロセスにはかなりの量の電気エネルギーが必要となるため、運用コストが増加します。.
限られた材料の互換性
EDM は導電性材料に対してのみ実行可能であり、その用途には特定の種類のワークピースがあります。.
ツールウェア
EDM で使用されている 2 つの電極は使用すると摩耗し始めるため、精度を維持するには交換が必要です。.
表面仕上げの懸念
EDM は非常に正確ですが、場合によっては、表面仕上げが粗くなったり、熱の影響を受ける領域が残り、追加の後処理が必要になる場合があります。.
EDM システムの運用コストが高い
いくつかの要因が、EDMシステムの高い運用コストに寄与しています まず、EDMマシンの購入は、通常は$50,000 から$200,000 以上の範囲に及ぶ重要な投資であり、マシンの能力と精度に応じて、黒鉛や銅などの材料で作られている必要がある電極に来ますが、これらも非常に高価であり、加工中に摩耗するため、寿命が有限です。.
高エネルギー消費は経費に追加されます EDMシステムは、機械加工中にかなりの量の電気を必要とするため、特に高精度の作業が行われる場合、オーバーヘッドが増加します 継続的なコストに追加されるのは、冷却システムのメンテナンスと定期的な交換、およびEDM用の誘電体流体です 誘電体流体自体は、消費量に応じて年間数千ドルの費用がかかる場合があります。.
EDM 加工のセットアップ、操作、メンテナンスには高度なスキルを持つオペレーターと技術者が必要であるため、その他の関連コストには人件費が含まれます。調査によると、EDM システムを所有するための総コストのかなりの部分を占めるのは人件費とメンテナンスコストである可能性があることがわかっています。したがって、EDM は複雑な部品に対して優れた耐性と加工を提供しますが、これらの運用コストにより、航空宇宙や医療機器の製造など、高度に専門化された性質を必要とするアプリケーションの範囲内に収まります。.
機械加工可能な材料の制限
Electrical Discharge Machiningは確かにほぼ比類のない程度の精度を提供することができますが、EDM加工の唯一の制限は、奇妙なことに、機械加工可能な材料の純粋な範囲です。 EDMは、導電性材料での使用に最も適しています; プラスチック、セラミック、および一部の複合材料などの非導電性材料は、この方法では処理できません さらに、融点の低い材料は、加工中に発生する熱によって反ったり損傷したりする可能性があるため、一般に不適切であると考えられています。 EDMはチタン、タングステン、工具鋼ではうまく機能しますが、装置を徹底的に活用するには、関連業界は材料の能力互換性を慎重に検討する必要があります。.
遅い材料の除去率
最も精密なプロセスの1 つである放電加工は、より長い材料除去時間を必要とします このような制限は、放電が制御された方法で生成され、その結果、ワークピースからの材料の浸食が遅くなるために発生します 切削工具を使用した加工方法と比較して、EDMは非常に大きなワークピースでは比較的遅くなります EDMのこの性質は、生産時間を遅くし、大規模な製造での適用を制限するため、業界は、速度が精度に二次的な比較的高精度または繊細な操作にEDMを時々使用します。.
さまざまな産業における EDM の応用
エアロスペース
EDM は、複雑な形状と公差を必要とするタービン ブレードと燃料システム コンポーネントの製造に使用されます。.
医療
外科用器具やインプラントの製造は、時間をかけてスムーズな仕上げを行う必要があるため、EDM に委ねられています。.
自動車
エンジン部品やトランスミッションシステムなどの部品の金型や金型製作プロセスは、EDM によって促進されます。.
工具と金型製作
EDM は、エレクトロニクス産業やプラスチック産業など、高精度の金型、金型、工具が必要な場所で使用されます。.
エレクトロニクス
正確な仕様を必要とするコネクタやマイクロコンポーネントなどの複雑で詳細な部品の製造に役立ちます。.
EDM は多用途であるため、複雑なディテールと精度を必要とするあらゆる業界で不可欠です。.
医療機器製造における EDM の使用
EDM は、精度、精度、再現性が最優先される医療機器の製造において重要です。この高度な機械加工技術は、外科用ツール、整形外科用インプラント、心臓血管用ステントなどの重要な医療コンポーネントの製造に利用されています。たとえば、EDM を使用すると、±0.0001 インチの公差内で複雑な形状の部品を作成できます。これは、医療機器に必要な複雑な機能にとって非常に重要です。.
もう1 つの重要な用途は、低侵襲手術器具用のマイクロサイズのコンポーネントの製造です EDMは、小型で正確な穴と繊細な構造を機械加工することができ、これらの医療ツールに機能と信頼性を与えます さらに、ワークピースへの熱損傷を最小限に抑えるため、この技術は材料の完全性を維持し、チタンやステンレス鋼などの敏感な医療グレードの合金を扱う場合に特に重要です。.
近年のワイヤー EDM とダイシンク EDM の出現により、医療用 EDM アプリケーションはさらに強化されています。たとえば、ワイヤー EDM は、埋め込み型デバイスに必要な薄いプロファイルと鋭いエッジを生成するために使用されます。 EDM 製造コンポーネントを含む医療機器に対する世界的な需要の予測は、医療需要の増加と技術の進歩によって促進された力強い成長傾向を示しています。したがって、これにより、EDM は最新の医療ソリューションを進歩させるための基礎技術となります。.
航空宇宙および自動車産業における EDM
EDMは、極めて高い精度、耐久性、複雑な設計が求められることから、航空宇宙産業や自動車産業での応用が見出されます タービンブレード、燃料インジェクターノズル、トランスミッションコンポーネントなどの複雑な部品の製造は、いずれも高度の精度と信頼性を要求されますが、EDMによって促進されます より良い表面仕上げを実現するためのEDM技術の使用と、航空宇宙産業や自動車産業で一貫して使用されているチタンや超合金などの硬質材料の機械加工によって、これらの厳しい要求に対抗されました。.
同時に、5 軸 EDM 加工のさらなる強化により、複雑な形状の彫刻が可能になり、それによって廃棄物が削減され、生産サイクルが短縮されました。たとえば、EDM を通じて製造された航空タービンブレードは、厳しい公差と空力的完璧さによってエンジンの性能を向上させます。同様に、自動車分野でも、EDM は軽量コンポーネントの精巧な金型の作成に積極的に取り組んでおり、電気自動車やハイブリッド自動車への取り組みをサポートしています。精度と柔軟性のレベルにより、EDM は依然としてこれらの先進技術分野におけるイノベーションを推進する支配的なプレーヤーとしての地位を維持しています。.
EDM テクノロジーの恩恵を受けるその他の業界
航空宇宙や自動車とは別に、EDM はヘルスケア、エレクトロニクス、エネルギー業界で広く利用されています。.
| 産業 | アプリケーション | 主な利点 | Market Impact |
|---|---|---|---|
| ヘルスケア 産業 | 外科器具、インプラント、整形外科用器具 | ミクロンレベルの精度、生体適合性材料 | 医療機器市場予測は2030 年までに$715Bに達する |
| エレクトロニクス & 半導体 | MEMS、コネクタ、高周波部品 | 高精度なマイクロコンポーネント製造 | 半導体業界は2022 年に$600Bを突破した |
| エネルギー部門 | タービン部品、冷却孔、再生可能技術 | 効率、放熱性の向上を強化 | 再生可能エネルギーの容量は、2030 年までに 4,800 GW に達すると予測されています |
ヘルスケア 産業
医療機器用の複雑で小さなコンポーネントを作成する場合、医療業界ではサイズがより頻繁に重要になります。整形外科や心臓血管の処置で使用されるような、インプラントで手術するための複雑な手術器具を製造できます。たとえば、この技術は、受け入れと耐久性の点でミクロンレベルの精度でチタンインプラントを製造することに非常に熟達しています。世界の医療機器市場は 2030 年までに $7,150 億を超えると予測されており、EDM は先進バージョンや患者バージョンに必要な設計を容易にします。.
エレクトロニクスおよび半導体産業
マイクロコンポーネントを高精度に製造できることで、EDMはエレクトロニクス業界や半導体業界にとって不可欠なものになりました。主に家庭用電化製品のMEMS、コネクタ、高周波部品の金型製造に使用されています。半導体業界だけでも、2022 年には $6,000 億の閾値を超え、5G ネットワーク、AI、IoT の革新を推進するための微細加工コンポーネントの需要が高まっていることが強調されています。.
エネルギー部門
エネルギー業界は、特にタービンやエンジン部品の機械加工において、EDMを通じて恩恵を受けました これらの部品は、発電、風力タービン、さらには再生可能技術の効率を高めるために精密に作られていることがよくあります 水力タービンおよびガスタービン企業は、EDMを利用してタービンブレードに冷却穴を形成および掘削し、それによって放熱と性能を向上させています 世界の再生可能エネルギー容量は2030 年までに4800 GWに達すると予測されているため、この分野におけるEDM設計部品の需要は着実に増加し続けています。.
EDM テクノロジーの一貫した進化は、さまざまな業界にわたるその多用途性と相まって、現代の製造の中心にあります。精度と効率の向上は、EDM が今日でも有名な技術の進歩であり続ける主な理由として証明されています。.
EDM 加工の長所と短所を比較検討します
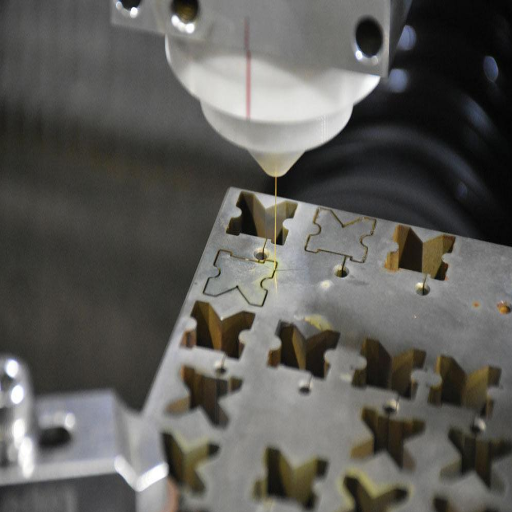
EDMの長所と短所を評価する際、その最も重要な利点は、複雑な形状を処理する際の精度と柔軟性であると考えられています。 厳しい公差で複雑な部品を設計する必要があるため、この方法は高精度産業においてさらに価値が高くなります。 EDMのもう1つの重要な能力は、より一般的な技術で機械加工に適さない硬質材料を処理できることです。一方、従来の機械加工方法と比較した場合の加工速度の遅さとコストの高さは、EDM加工のいくつかの欠点ですが、これらの欠点は、極端な精度を必要とするアプリケーションの利点によって相殺されることがあります。.
長所と短所に関する最後の考え
放電加工 (EDM) は、硬質材料に対して最も正確な機械加工を必要とする業界にとって、依然として重要な技術です。精度は、従来の手段では処理できない可能性のある複雑な形状や硬質材料の機械加工に加えて、そのような販売上の利点の 1 つです。ただし、欠点も考慮してください。 EDM は一般に、本質的にそうであるように、生産に時間がかかります。また、場合によっては、運用コストが負担するには高すぎるため、特定のプロジェクトには適さないと考えられます。これらのまれな欠点にもかかわらず、航空宇宙、医療、自動車などの分野から、作業の精度と品質を損なうことのないアプリケーションが優先されます。したがって、プロセス要件により大量の機械加工が必要になるやいなや、EDM の重要な利点がその小さな側面から引き継がれます。.
放電加工の未来
計測がより正確で効率的な動作モードと汎用性に向けて進歩するにつれて、放電加工 (EDM) の明るい未来を期待できると思います。 AI や自動化を含む新しいテクノロジーと持続可能なプロセスを統合することで、EDM ははるかに効率的になります。これらの新しいプロセスは、複雑で高精度のコンポーネントが必要な場所で EDM を使用する能力を維持し、それによって進化し続ける製造環境の中で EDM の存続可能性を維持します。.
ニーズに合った適切な加工プロセスを選択します
材料、部品の形状、精度の要件、生産量、コストなどの要因に応じて、適切な加工プロセスが選択されます 最も複雑で複雑なコンポーネントの場合、EDMは、硬化鋼や超合金などの機械加工が困難な材料を扱うため、最も適切です コンポーネント生産の究極の用途は、スピードとコスト効率です; CNCフライス加工と旋削加工は、より単純な部品を大量に製造することができ、多種多様な用途があります 3Dプリンティングなどの積層造形は、高速プロトタイピングやカスタム設計に人気があります; しかし、高強度または高性能の要件に対処する場合、あまり応用できません 最善の意思決定を行うために、加工能力に照らしてプロジェクトの仕様を評価し、疑問がある場合は、専門家またはメーカーに相談して、焦点を絞った意思決定を行うことで、効率を確保し、望ましい結果を保証します。.
結論
EDM加工は、現代の精密製造における基礎技術として位置づけられており、従来の機械加工の限界を押し広げる複雑なコンポーネントを作成するための比類のない機能を提供します。このプロセスには、材料の除去速度が遅くなり、運用コストが高くなるなど、固有の制限がありますが、精度、材料の多用途性、ストレスフリー加工における利点により、ハイテク産業には不可欠です。.
AIの統合、自動化、持続可能な実践によりテクノロジーが進化し続ける中、EDMは間違いなく航空宇宙、医療、自動車、電子機器の製造において重要な役割を維持します。成功の鍵は、EDMの独自の機能をいつ活用するか、また代替機械加工プロセスが特定の製造ニーズにより適している時期を理解することにあります。.
コンポーネントの最高レベルの精度と品質を求めるメーカーやエンジニアにとって、EDM は現代の製造技術において依然として貴重なツールであり、従来の手段では達成できなかった結果をもたらします。.
参照ソース
乾式EDM(グリーン加工)プロセスで加工されたAISI D2工具鋼とLM13アルミニウム合金の表面特性とマイクロ硬度の比較
パワーアンプの不完全性に対する解決策としての線形化: 方法のレビュー
よくある質問 (FAQ)
EDM加工の利点は何ですか?
EDM加工プロセスは、使用するといくつかの利点を提供します。硬質材料を非常に高精度で加工します。制御された電気火花を採用することで材料を侵食するプロセスにより、従来の加工方法では困難だった複雑な設計や複雑な形状の加工が可能になります。航空宇宙や医療機器の製造などの分野で非常に望ましい、厳しい許容レベルを実現できます。.
EDM加工の欠点にはどのようなものがありますか?
EDMのこの計り知れない適用性にもかかわらず、いくつかの欠点はそれに有利にリストすることができます 主な欠点の1 つは、切断プロセスが従来のCNC方式と比較して遅い傾向があることです プロセスは、より大きな部品に取り組むときに時間がかかる 誘電体流体、主に脱イオン水を使用する必要があるため、より高い運用コストが発生する可能性があります さらに、自動EDMマシンでは、より高い初期投資が必要になる場合があり、一部のメーカーにとって課題となる可能性があります。.
EDMプロセスでは放電はどのように設定されますか?
EDMプロセスは、本質的に誘電体流体によって分離された2 つの電極間で発生する放電を生成する これらの放電は、電界に電圧が印加された瞬間にトリガーされ、それによって制御された電気火花を生成し、ワークピース材料の部品をその表面から侵食する この独自のメカニズムにより、EDMは従来の機械加工ルートではほとんど処理できない部品を効率的に機械加工することができます。.
ワイヤーEDMと従来のEDMの違いは何ですか?
ワイヤー EDM は、ワイヤー侵食またはワイヤー切断とも呼ばれ、切断手段として細い帯電したワイヤーに切り込みを入れます。ラム式または従来の EDM 方法では、相補的な電極を使用してより良い部分を形成します。ワイヤー EDM は複雑な用途や高精度が要求される用途に最も適していますが、ラム式 EDM はキャビティや形状の作成により適しています。.
EDMで機械加工できる素材は?
EDM は、工具鋼、炭化物、特定の合金など、従来の機械加工方法では加工が難しい硬質材料に最もよく機能します。このプロセスは、正確な部品を製造する上でますます魅力的であり、塗布プロセスで非常に高いレベルの精度を維持します。.
EDMマシンで穴を開けることはできますか?
はい、EDMは穴あけ加工が可能で、このプロセスを穴あけ加工EDMと呼ぶ特定の用途があります 穴あけ加工は、硬質材料に小径の穴を正確に作成することを可能にします 最小限のバリ形成で深い穴を開けるこの能力により、EDMは複雑な穴パターンと正確なコンポーネントを必要とする業界で好ましい選択肢となります。.
EDMプロセスで誘電体流体は何をしますか?
誘電体、主に脱イオン水は、EDMプロセスで最も重要な役割の1 つを持っています 何よりもまず、電圧と電流が印加されると、2 つの電極を互いに絶縁します また、スパークギャップをパージし、機械テーブル、電極、ワークピースを冷却するのに役立ち、温度安定性を維持します 機械加工プロセス中に形成される破片を除去します。.
EDMの製造部門のアプリケーションは何ですか?
製造部門では、EDM はさまざまな用途に広く使用されています。航空宇宙、自動車、医療機器業界など、高精度コンポーネントを必要とする企業に適した用途が見つかります。複雑なコンポーネントの加工、金型の構築、従来の加工方法では加工が難しい部品の製造に特に効果的です。 EDM の多用途性と精度により、高度な製造用途に最適です。.



