














Usinage à décharge électrique (EDM) a servi de propulseur pour la fabrication moderne, fournissant une solution pour la création de pièces complexes et robustes qui étaient autrefois considérées comme inaccessibles Cette technique d'usinage non traditionnelle utilise des décharges électriques pour éroder les métaux et les matériaux difficiles à usiner, ce qui en fait une méthode de traitement essentielle dans les industries aérospatiale, automobile et médicale Comme tout procédé, cependant, EDM a ses avantages et ses inconvénients Nous discuterons des avantages et des inconvénients du procédé EDM, vous offrant une compréhension indispensable de son fonctionnement et quand il s'applique à vos projets Tout ingénieur, passionné de fabrication ou technologue trouvera cette discussion d'une grande valeur lorsqu'il cherchera à comprendre les capacités et les limites de l'EDM.
Introduction à l'usinage par décharge électrique

L'EDM, ou Usinage par décharge électrique, est un processus de fabrication qui utilise des décharges électriques pour façonner les matériaux Ceci est réalisé en envoyant des étincelles de l'électrode (outil) à la pièce à usiner, en retirant le matériau de la surface avec précision L'EDM trouve des applications plus larges dans la création de formes complexes, de conceptions complexes et de pièces finement détaillées dans des matériaux durs, tels que les alliages métalliques, Puisqu'il s'agit d'une méthode sans contact, il existe des projets nécessitant une grande précision que les techniques d'usinage conventionnelles ne peuvent pas réaliser.
Qu'est-ce qu'une machine EDM ?
Un EDM, ou machine d'usinage par décharge électrique, est un équipement hautement spécialisé utilisé pour manipuler et façonner des matériaux durs, généralement des métaux, par la décharge d'électricité ou d'étincelles Ces machines utilisent généralement un fluide diélectrique et un processus d'érosion par étincelle pour éliminer la matière de la surface d'une pièce, donnant des résultats précis et très détaillés Les machines EDM sont largement divisées en deux types : l'EDM à plomb et l'EDM à fil.
Une machine EDM à plomb utilise une électrode conçue sur mesure, souvent en graphite ou en cuivre, pour éroder le matériau de la pièce en formant le profil négatif de l'électrode dans la pièce. L'EDM filaire utilise cependant un fil mince (généralement du laiton) comme électrode pour couper les profils ou les contours avec une extrême précision. Il est mieux utilisé dans la fabrication de pièces complexes, petites et fragiles.
Faites un exemple du fait qu'avec les tendances récentes, l'automatisation et l'intégration des logiciels de CAO/FAO ont ajouté une nouvelle dimension à l'usinage EDM, lui permettant d'obtenir une répétabilité élevée et des temps de production plus courts Et considérez comment l'EDM filaire peut couper avec des tolérances aussi serrées que +/- 0,0001 pouces, selon l'application ultime requise, et avec une épaisseur maximale de 300 mm, élargissant ainsi ses possibilités d'application.
Par conséquent, le traitement et l’usinage sans contact de tous les matériaux conducteurs, quelle que soit leur dureté, font partie des caractéristiques importantes des machines EDM, garantissant qu’elles restent des outils cruciaux pour une fabrication de haute précision.
Comment fonctionne le processus EDM
L'usinage par décharge électrique (EDM) utilise une séquence de décharges électriques contrôlées pour éliminer la matière d'une pièce à usiner La pièce à usiner et l'électrode à outil sont immergées dans un fluide diélectrique, et des impulsions haute tension sont appliquées entre elles Le fluide diélectrique agit comme un isolant jusqu'à ce que la tension s'accumule suffisamment pour ioniser le fluide et créer une étincelle électrique entre l'outil et la pièce à usiner. Cette étincelle génère une chaleur intense jusqu'à 12,00°C qui fond et vaporise les portions infimes du matériau à travailler, tandis que le fluide diélectrique élimine simultanément les débris.
L'EDM filaire, un type d'EDM, utilise une électrode à fil mince qui reçoit une haute tension et a la forme d'un fil. L'EDM filaire trouve des utilisations dans la coupe complexe et les processus qui nécessitent des tolérances serrées et des géométries complexes. Selon des études, l'EDM actuel peut couper environ 500 mm²/min tout en maintenant les tolérances jusqu'à environ ±0,0025 mm. Ces machines EDM avancées sont également équipées de fonctionnalités automatisées, notamment des commandes CNC et des systèmes de surveillance en temps réel, qui améliorent la précision et la productivité.
Pour un procédé EDM par enfoncement sous pression, les électrodes sont généralement fabriquées à partir de graphite, de cuivre ou de tungstène Ces matériaux sont sélectionnés pour leur bonne conductivité et leur résistance à l'usure, offrant ainsi une résistance uniforme aux étincelles et à l'érosion. Les améliorations EDM visant à obtenir un meilleur durcissement ont réduit l'usure des électrodes à moins de 0,01 pour cent du matériau retiré pour certains systèmes, augmentant ainsi l'efficacité et réduisant les coûts de production dans la fabrication de précision pour les industries aérospatiale, automobile et des dispositifs médicaux.
Types d'EDM : Wire EDM vs. Sinker EDM
Les deux grands types d'EDM 1'EDM et d'EDM Sinker sont spécifiques aux applications pour lesquelles ils sont utilisés.
ÉDM filaire
Wire EDM utilise un excellent fil comme électrode à travers laquelle passe le courant électrique pour couper le matériau conducteur avec une grande précision La conception de formes complexes, de détails fins et l'obtention d'une proximité avec la tolérance sont tous généralement associés aux industries qui présentent des pièces complexes, telles que l'aérospatiale et l'électronique. L'EDM filaire est particulièrement efficace sur les matériaux durs et convient bien aux applications orientées tâches telles que la fabrication de matrices et l'usinage de moules.
Édm de sinker
L'EDM de sinker, également connu sous le nom d'EDM conventionnel, utilise des procédés érosifs pour façonner les matériaux, formant ainsi des cavités de complexité variable à l'aide d'une électrode. C'est la principale différence avec l'EDM en fil métallique, où l'électrode façonnée, avec la pièce à usiner, est immergée dans un fluide diélectrique. Il est très bien adapté pour créer des formes tridimensionnelles précises sur des matériaux durs, tels que des moules d'injection et des aubes de turbine, qui nécessitent une grande précision et une finition de surface.
Ils sont en effet à la fois exacts et sont choisis en fonction des matériaux utilisés, de la complexité des contours, et de l'utilisation finale.
Avantages de l'usinage EDM
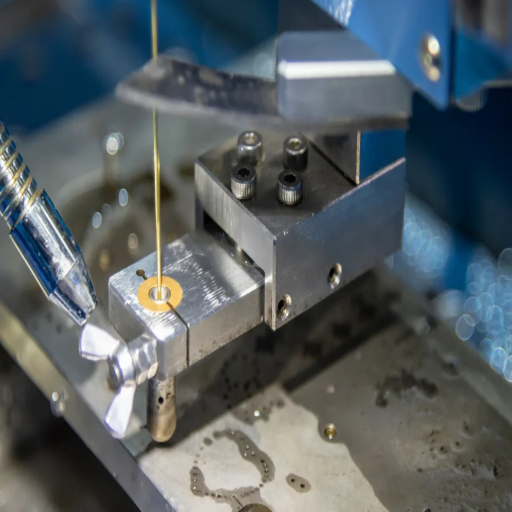
Précision
Il a une grande précision, ce qui le rend adapté à la création d'articles à géométrie complexe qui nécessitent des tolérances serrées.
Fonctionne avec des matériaux très durs
Il a la capacité d'usiner des matériaux difficiles à couper par d'autres moyens, tels que les aciers durs, le titane et le carbure.
Pas de stress mécanique
Étant donné que l'EDM utilise des décharges électriques pour éliminer les matériaux, aucun contact physique ni contrainte mécanique ne peut être créé sur les pièces.
Qualité de finition de surface
L'EDM lisse la surface, créant une finition fine qui élimine le besoin de polissage ou de finition supplémentaire.
Polyvalence
L'EDM est très polyvalent et trouve des applications dans presque tous les secteurs, allant de l'aérospatiale à la fabrication médicale.
Précision et précision dans l'usinage
Les procédés d'usinage modernes exigent précision et exactitude pour produire des pièces et des composants de haute qualité qui répondent à des spécifications strictes En raison de plusieurs raisons, la procédure EDM convient dans ces domaines : il s'agit d'une méthode de coupe sans contact et fonctionne également avec des matériaux difficiles à utiliser. EDM peut atteindre des tolérances aussi serrées que ±0,0001 pouces et s'adapter bien dans des domaines tels que l'aérospatiale et les dispositifs médicaux, où les normes sont rigoureuses.
La répétabilité permet au processus EDM de produire des géométries complexes et des détails complexes à plusieurs reprises, tandis que ses systèmes informatisés cartographient les chemins des machines et améliorent la précision avec une intervention minimale de l'opérateur. La précision EDM a augmenté ces dernières années grâce au contrôle adaptatif, à une surveillance améliorée des éclateurs et à d'autres améliorations, permettant aux fabricants de réduire considérablement le nombre de défauts. Plusieurs travaux de recherche ont démontré qu'en termes de précision dimensionnelle, l'EDM surpasse les processus conventionnels, en particulier dans les applications qui nécessitent des fonctionnalités complexes ou des tolérances acceptables. Ces capacités rendent l'EDM extrêmement important dans la configuration de fabrication actuelle pour répondre aux exigences de précision et de précision.
Capacité à usiner des géométries complexes
L'usinage par décharge électrique (EDM) répond au besoin de produire des pièces avec des géométries et des caractéristiques trop complexes et complexes pour que les techniques d'usinage conventionnelles puissent les manipuler. En utilisant des décharges électriques contrôlées pour éroder le matériau, l'EDM peut créer des formes avec une grande précision qui incluent des coins internes pointus, des cavités fines et des contours complexes. Une telle capacité trouve une application dans la fabrication de dispositifs aérospatiaux, automobiles et médicaux, où les pièces nécessitent une conception extrêmement détaillée et non conventionnelle. Une autre grande résistance de l'EDM est sa capacité à traiter des matériaux durs, tels que l'acier trempé et le carbure de tungstène, augmentant ainsi sa polyvalence. Les facteurs d'usinage sont donc essentiels.
Contrainte mécanique minimale sur les pièces
Une caractéristique importante de l'usinage par décharge électrique (EDM) qui le fait aimer des utilisateurs est sa capacité à minimiser les contraintes mécaniques sur les pièces pendant l'usinage. Les modes de coupe de base impliquent un contact direct avec le matériau à couper, tandis que l'EDM utilise des décharges électriques pour l'enlèvement du matériau ; ainsi, aucun contact physique ne se produit entre les électrodes et la pièce. En tant que tel, le processus de fabrication devient sans contact, ce qui signifie qu'il y a très peu de risques de déformation ou d'endommagement de la pièce ; par conséquent, l'EDM est utilisé pour des composants délicats, minces ou très précis.
Les progrès technologiques récents ont amélioré les caractéristiques d'usinage sans contrainte de l'EDM Les systèmes avancés de contrôle par impulsions maintiennent un contrôle précis sur les machines EDM modernes, garantissant que l'énergie libérée reste dans des limites strictement tolérables Les résultats ont montré que la minimisation des contraintes résiduelles grâce à l'optimisation de l'énergie de décharge et des vitesses de refroidissement favorise la stabilité dimensionnelle, même dans les structures délicates De plus, ce procédé élimine essentiellement le développement de contraintes qui découle de l'usinage, car il convient aux matériaux qui ont tendance à refroidir, tels que ceux utilisés dans la technologie céramique ou les alliages cassants sujets à la fissuration sous des charges mécaniques Cela peut aider les fabricants à produire des résultats précis sans compromettre l'intégrité structurelle.
Cette forme très avantageuse d'usinage à faible contrainte est très recherchée dans l'industrie aérospatiale, ainsi que dans la fabrication de dispositifs médicaux et la microélectronique, où les pièces délicates nécessitent une précision et une précision extrêmes Avec pratiquement aucun impact mécanique, non seulement la qualité du produit sera améliorée, mais aussi la durée de vie des pièces complexes sera améliorée simplement parce que ce processus empêche le développement de microfissures ou d'autres dommages induits par les contraintes.
Inconvénients du processus EDM
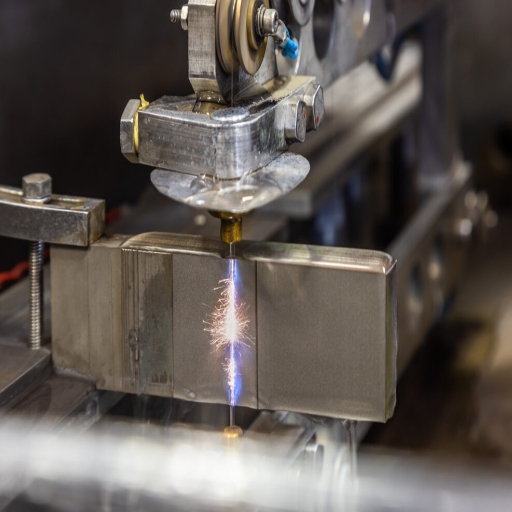
Taux d'élimination des matériaux lent
Un taux d'enlèvement de matière lent dans l'EDM est comparativement lent par rapport aux méthodes d'usinage conventionnelles et ne convient donc pas à une production à grande échelle.
Consommation Haute Puissance
Le procédé nécessite une quantité considérable d'énergie électrique, augmentant ainsi les coûts opérationnels.
Compatibilité matérielle limitée
L'EDM n'est viable que sur les matériaux électriquement conducteurs et possède certains types de pièces dans son application.
Usure d'outils
Deux électrodes utilisées dans l'EDM commencent à s'user avec l'utilisation et des remplacements sont nécessaires pour maintenir la précision.
Préoccupation concernant la finition de surface
Bien que très précis, l'EDM peut parfois laisser une finition de surface plus rugueuse ou des zones affectées par la chaleur qui peuvent nécessiter un post-traitement supplémentaire.
Coûts opérationnels élevés des systèmes EDM
Plusieurs facteurs contribuent aux coûts opérationnels élevés des systèmes EDM, Premièrement, l'achat d'une machine EDM est un investissement important, allant typiquement de $50 000 à plus de $200 000, selon les capacités et la précision de la machine En venant aux électrodes, qui doivent être réalisées en matériaux tels que le graphite ou le cuivre, celles-ci sont également très coûteuses et de durée de vie finie car usureuses lors de l'usinage.
Une consommation d'énergie élevée ajoute aux dépenses Les systèmes EDM nécessitent une quantité importante d'électricité pendant l'usinage, augmentant ainsi les frais généraux, surtout lorsque le travail implique une grande précision À ajouter aux coûts continus, il y a l'entretien et le remplacement périodique des systèmes de refroidissement, ainsi que du fluide diélectrique pour l'EDM Les fluides diélectriques eux-mêmes peuvent coûter des milliers de dollars annuellement, selon le volume de consommation.
Les autres coûts impliqués incluent la main-d'œuvre, car la configuration, l'exploitation et la maintenance de l'usinage EDM nécessitent des opérateurs et des techniciens hautement qualifiés. Des études révèlent que les coûts de main-d'œuvre et de maintenance peuvent constituer une majorité significative du coût total de possession d'un système EDM. Par conséquent, même si l'EDM offre une excellente tolérance et un excellent usinage pour les pièces complexes, ces coûts opérationnels le maintiennent davantage dans le domaine des applications nécessitant une nature hautement spécialisée, telles que la fabrication de dispositifs aérospatiaux et médicaux.
Limitations des matériaux usinables
Alors que l'usinage par décharge électrique est effectivement capable de fournir un degré de précision presque inégalé, la seule limitation à l'usinage EDM est, curieusement, la portée même des matériaux usinables L'EDM est le mieux adapté pour une utilisation sur des matériaux conducteurs électriques ; les matériaux non conducteurs, tels que les plastiques, les céramiques et certains composites, ne peuvent pas être traités par cette méthode De plus, les matériaux à bas point de fusion sont généralement considérés comme inadaptés car ils peuvent se déformer ou être endommagés par la chaleur générée pendant l'usinage Bien que l'EDM se débrouille bien avec le titane, le tungstène et les aciers à outils, les industries concernées devraient examiner attentivement la capacité-compatibilité des matériaux afin d'exploiter à fond.
Tarifs d'enlèvement de matière lents
Étant l'un des procédés les plus précis, l'usinage par décharge électrique nécessite des temps d'enlèvement de matière plus longs Une telle limitation se présente car une décharge électrique est produite de manière contrôlée, ce qui entraîne une lente érosion de matière de la pièce à usiner Par rapport aux méthodes d'usinage utilisant des outils de coupe, l'EDM est relativement lent pour les très grandes pièces Cette nature de l'EDM ralentit le temps de production et limite son application dans la fabrication à grande échelle En conséquence, les industries utilisent l'EDM de temps en temps pour des opérations de précision relativement élevée ou délicates où la vitesse est secondaire à la précision.
Applications de l'EDM dans diverses industries
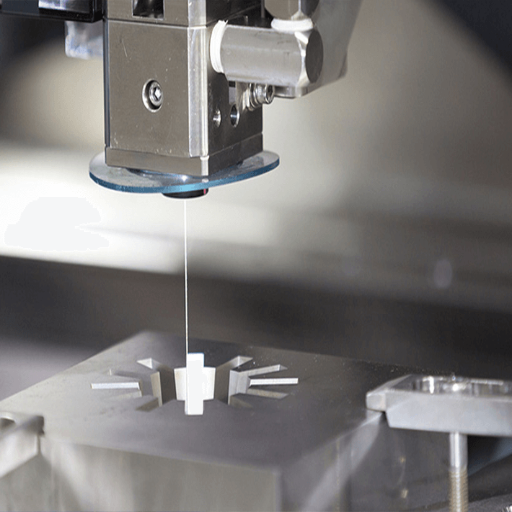
Aérospatiale
L'EDM est utilisé pour fabriquer des aubes de turbine et des composants de systèmes de carburant qui nécessitent des formes et des tolérances complexes.
Médical
La production d'instruments chirurgicaux et d'implants est laissée à l'EDM en raison de la nécessité de réfléchir au temps et d'obtenir une finition lisse.
Automobile
Le processus de fabrication du moule et de la matrice pour des pièces telles que les composants du moteur et les systèmes de transmission est facilité par l'EDM.
Fabrication d'outils et de matrices
L'EDM est utilisé partout où des moules, des matrices et des outils de haute précision sont nécessaires, y compris dans les industries de l'électronique et du plastique.
Électronique
Il aide à la fabrication de pièces complexes et détaillées, telles que des connecteurs et des microcomposants, qui nécessitent des spécifications précises.
En raison de la polyvalence de l'EDM, il est essentiel dans toute industrie qui nécessite des détails complexes et de la précision.
Utilisation de l'EDM dans la fabrication de dispositifs médicaux
L'EDM est essentiel dans la fabrication de dispositifs médicaux, où la précision, la précision et la répétabilité sont primordiales. Cette technique d'usinage avancée est utilisée dans la fabrication de composants médicaux critiques, notamment des outils chirurgicaux, des implants orthopédiques et des stents cardiovasculaires. Par exemple, l'EDM permet de fabriquer des pièces avec des géométries complexes dans des tolérances de ± 0,0001 pouce, ce qui est crucial pour les caractéristiques complexes nécessaires sur les appareils médicaux.
L'autre application significative est la production de composants de taille micro pour les instruments chirurgicaux mini-invasifs L'EDM peut usiner de petits trous précis et des structures délicates, conférant à ces outils médicaux fonctionnalité et fiabilité De plus, puisqu'elle minimise les dommages thermiques à la pièce, la technique préserve l'intégrité des matériaux, ce qui est particulièrement important lorsqu'il s'agit d'alliages sensibles de qualité médicale, tels que le titane et l'acier inoxydable.
L'avènement de l'EDM filaire et de l'EDM à enfoncement de matrice ces dernières années a conduit à de nouvelles améliorations dans les applications d'EDM médical Par exemple, l'EDM filaire est utilisé pour produire des profils minces et des arêtes vives nécessaires aux dispositifs implantables La projection de la demande mondiale de dispositifs médicaux impliquant des composants de fabrication d'EDM indique de fortes tendances de croissance, alimentées par une demande accrue de soins de santé et des progrès technologiques. Par conséquent, cela fait de l’EDM une technologie fondamentale pour faire progresser les solutions de santé modernes.
EDM dans les industries aérospatiales et automobiles
EDM trouve son application dans les industries aérospatiale et automobile en raison de la nécessité d'une précision extrême, de durabilité et de conceptions complexes La fabrication de pièces compliquées telles que les aubes de turbine, les buses d'injecteur de carburant et les composants de transmission, qui nécessitent tous des degrés élevés de précision et de fiabilité, est facilitée par EDM. Ces exigences strictes ont été contrées par l'utilisation de la technologie EDM pour obtenir une meilleure finition de surface et l'usinage de matériaux durs, tels que le titane et les superalliages, qui sont constamment utilisés dans les industries aérospatiale et automobile.
Parallèlement, d'autres améliorations de l'usinage EDM 5 axes ont permis la sculpture de géométries complexes, réduisant ainsi les déchets et raccourcissant les cycles de production Par exemple, les aubes de turbine aéronautique fabriquées par EDM améliorent les performances du moteur grâce à des tolérances serrées et à la perfection aérodynamique De même, dans le secteur automobile, EDM est activement engagé dans la création de moules élaborés pour les composants légers, soutenant les initiatives en faveur des véhicules électriques et hybrides Avec le niveau de précision et de flexibilité, EDM conserve toujours sa position d'acteur dominant dans la conduite de l'innovation dans ces domaines de technologie avancée.
Autres industries bénéficiant de la technologie EDM
Outre l’aérospatiale et l’automobile, l’EDM est largement utilisé dans les secteurs de la santé, de l’électronique et de l’énergie.
| Industrie | Applications | Avantages clés | Impact sur le marché |
|---|---|---|---|
| Industrie de la santé | Instruments chirurgicaux, implants, appareils orthopédiques | Précision au niveau micronique, matériaux biocompatibles | Les prévisions du marché des dispositifs médicaux devraient atteindre $715B d’ici 2030 |
| Électronique et semi-conducteurs | MEMS, connecteurs, composants haute fréquence | Fabrication de micro-composants avec une grande précision | L’industrie des semi-conducteurs a dépassé les $600B en 2022 |
| Secteur Énergie | Composants de turbine, trous de refroidissement et technologies renouvelables | Efficacité améliorée, amélioration de la dissipation thermique | La capacité d’énergie renouvelable devrait atteindre 4 800 GW d’ici 2030 |
Industrie de la santé
La taille compte plus souvent dans le secteur de la santé lorsqu'il s'agit de créer des composants complexes et minuscules pour les dispositifs médicaux Elle peut produire des instruments chirurgicaux complexes pour opérer sur les implants, tels que ceux utilisés dans les procédures orthopédiques et cardiovasculaires Par exemple, la technologie est très habile à fabriquer des implants en titane avec une précision au niveau micronique en termes d'acceptation et de durabilité Le marché mondial des dispositifs médicaux devrait atteindre plus de $715 milliards d'ici 2030, où l'EDM facilitera les conceptions nécessaires pour les versions avancées et patients.
Industrie de l'électronique et des semi-conducteurs
Le fait de pouvoir fabriquer des micro-composants avec une grande précision a rendu l'EDM indispensable aux industries de l'électronique et des semi-conducteurs Il est principalement utilisé pour la production de moules pour les MEMS, les connecteurs et les composants haute fréquence dans l'électronique grand public L'industrie des semi-conducteurs a dépassé à elle seule le seuil de $600 milliards en 2022, soulignant la demande croissante de composants finement usinés pour piloter les innovations dans les réseaux 5 G, l'IA et l'IoT.
Secteur Énergie
L'industrie énergétique a bénéficié de l'EDM, en particulier dans l'usinage des composants de turbines et de moteurs Ces composants sont souvent fabriqués avec précision pour améliorer l'efficacité de la production d'électricité, des éoliennes et même des technologies renouvelables Les entreprises d'hydro et de turbines à gaz utilisent l'EDM pour former et percer des trous de refroidissement dans les aubes de turbines, améliorant ainsi la dissipation thermique et les performances Avec une capacité mondiale d'énergie renouvelable qui devrait atteindre 4800 GW d'ici 2030, la demande de composants conçus par EDM dans ce secteur continue d'augmenter régulièrement.
L'évolution constante de la technologie EDM, combinée à sa polyvalence dans diverses industries, se trouve au cœur de la fabrication moderne Une plus grande précision et efficacité sont un témoignage comme des raisons clés pour lesquelles l'EDM reste aujourd'hui une avancée technologique célèbre.
Peser les avantages et les inconvénients de l'usinage EDM
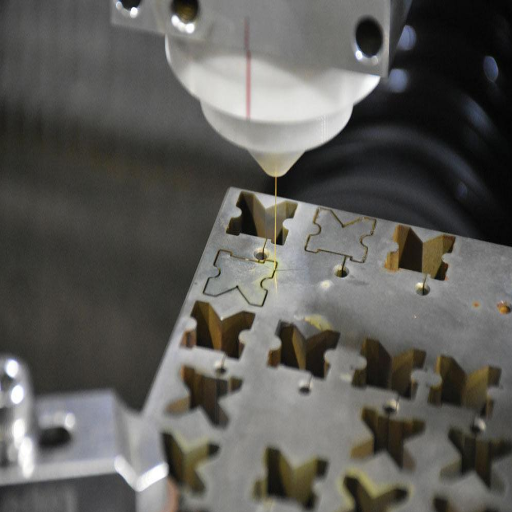
Dans l'évaluation des avantages et des inconvénients de l'EDM, on considère que ses avantages les plus importants sont la précision et la flexibilité dans le traitement des géométries complexes L'exigence de concevoir des pièces complexes avec des tolérances serrées rend cette méthode d'autant plus précieuse dans les industries de haute précision Une autre capacité importante de l'EDM est qu'elle peut traiter des matériaux durs qui ne se prêtent pas à l'usinage par des techniques plus habituelles D'autre part, des vitesses d'usinage lentes par rapport aux méthodes d'usinage conventionnelles et des coûts élevés sont quelques inconvénients de l'usinage EDM. Cependant, ces inconvénients sont parfois compensés par les avantages dans les applications qui exigent une précision extrême.
Réflexions finales sur les avantages et les inconvénients
L'usinage par décharge électrique (EDM) reste une technique cruciale pour les industries qui nécessitent l'usinage le plus précis sur des matériaux durs La précision est l'un de ces avantages de vente, en plus de l'usinage de géométries compliquées et de matériaux durs que les moyens conventionnels peuvent ne pas être en mesure de traiter Cependant, considérez aussi les aspects désavantageux L'EDM prend généralement plus de temps dans la production, comme c'est intrinsèquement le cas Dans d'autres cas, le coût opérationnel est trop élevé à supporter, d'où il est jugé inadapté à des projets spécifiques Ces rares inconvénients nonobstant, il trouve la préférence pour des applications qui ne compromettent pas la précision et la qualité du travail, des domaines aérospatial, médical, médical, et automobile, entre autres. Par conséquent, dès que les exigences de processus nécessitent un usinage lourd, prennent des avantages importants.
Avenir de l'usinage par décharge électrique
Je crois que nous pouvons nous attendre à un bel avenir pour l'usinage par décharge électrique (EDM), car la métrologie progresse vers des modes de fonctionnement et une polyvalence plus précis et plus efficaces L'intégration de nouvelles technologies, y compris l'IA et l'automatisation, parallèlement à des processus durables, rend l'EDM beaucoup plus efficace Ces nouveaux processus maintiennent la capacité d'utilisation de l'EDM là où des composants complexes et de haute précision sont nécessaires, maintenant ainsi sa viabilité dans le paysage manufacturier en constante évolution.
Choisir le bon processus d'usinage pour vos besoins
En fonction de facteurs tels que le matériau, la géométrie de la pièce, les exigences de précision, le volume de production et le coût, un processus d'usinage approprié sera sélectionné Dans le cas des composants les plus complexes et complexes, l'EDM est le plus approprié, car il gère des matériaux difficiles à usiner, tels que l'acier trempé et les superalliages L'application ultime de la production de composants est la rapidité et la rentabilité ; le fraisage et le tournage CNC peuvent fabriquer des pièces plus simples en grandes quantités, avec une grande variété d'applications La fabrication additive, telle que l'impression 3 D, est populaire pour le prototypage rapide et les conceptions personnalisées ; cependant, il ne trouve pas beaucoup d'application lorsqu'aborder les résultats de décision haute résistance ou exigences de haute performance du fabricant. Pour faire la fabrication de la fabrication de la meilleure décision, par rapport à l'évaluer les caractéristiques d'expert, de la garantie, les.
Conclusion
L'usinage EDM constitue une technologie de base dans la fabrication de précision moderne, offrant des capacités inégalées pour créer des composants complexes qui repoussent les limites de l'usinage conventionnel. Bien que le processus présente des limites inhérentes, telles que des taux d'enlèvement de matière plus lents et des coûts opérationnels plus élevés, ses avantages en termes de précision, de polyvalence des matériaux et d'usinage sans contrainte le rendent indispensable pour les industries de haute technologie.
Alors que la technologie continue d'évoluer avec l'intégration de l'IA, l'automatisation et les pratiques durables, EDM conservera sans aucun doute son rôle essentiel dans la fabrication aérospatiale, médicale, automobile et électronique La clé du succès réside dans la compréhension du moment où tirer parti des capacités uniques d'EDM et du moment où les processus d'usinage alternatifs pourraient être plus adaptés à vos besoins de fabrication spécifiques.
Pour les fabricants et les ingénieurs recherchant les plus hauts niveaux de précision et de qualité dans leurs composants, l'EDM reste un outil inestimable dans l'arsenal de fabrication moderne, fournissant des résultats qui seraient impossibles à obtenir par des moyens conventionnels.
Sources de référence
Une revue de l'exploration de données éducatives dans le système d'enseignement supérieur
Foire aux questions (FAQ)
Quels sont certains avantages de l'usinage EDM ?
Les procédés d'usinage par EDM offrent plusieurs avantages lorsqu'ils sont utilisés Il usine des matériaux durs avec une très grande précision Le processus d'érosion de la matière en employant des étincelles électriques contrôlées, permettant ainsi l'usinage de conceptions complexes et de géométries complexes qui peuvent autrement être difficiles via les méthodes d'usinage traditionnelles Il peut atteindre des niveaux de tolérance serrés, qui sont hautement souhaitables dans des domaines tels que l'aérospatiale ou la fabrication de dispositifs médicaux.
Quels sont certains des inconvénients de l'usinage EDM ?
Malgré cette immense applicabilité de l'EDM, certains inconvénients peuvent être énumérés en sa faveur L'un des principaux inconvénients est que les procédés de découpe ont tendance à être plus lents par rapport aux méthodes CNC conventionnelles Le procédé prend beaucoup de temps lorsqu'on travaille sur des pièces plus importantes Des coûts opérationnels plus élevés peuvent être engagés en raison de l'exigence d'utiliser un fluide diélectrique, principalement de l'eau désionisée De plus, avec les machines EDM automatisées, un investissement initial plus élevé peut être requis, ce qui peut poser un défi à certains fabricants.
Comment les décharges électriques sont-elles mises en place dans le processus EDM ?
Le procédé EDM est essentiellement la création de décharges électriques se produisant entre deux électrodes séparées par un fluide diélectrique Ces décharges sont déclenchées au moment où une tension est appliquée dans un champ électrique, créant ainsi des étincelles électriques contrôlées qui érodent des parties du matériau de la pièce à usiner de sa surface Ce mécanisme unique permet à EDM d'usiner efficacement des pièces presque impossibles à traiter par les voies d'usinage conventionnelles.
Quelle est la différence entre l'EDM filaire et l'EDM traditionnel ?
L'EDM filaire, également connu sous le nom d'érosion filaire ou de coupe filaire, consiste à inciser un fil fin chargé électriquement comme moyen de coupe. Les méthodes EDM de style Ram ou traditionnelles utilisent des électrodes complémentaires pour former une meilleure pièce. L'EDM filaire est mieux adapté aux applications complexes et à celles exigeant une grande précision, tandis que l'EDM de type ram est plus adapté à la fabrication de cavités et de formes.
Quel genre de matériaux peut être usiné par EDM ?
L'EDM fonctionne mieux avec les matériaux durs, tels que les aciers à outils, les carbures et certains alliages difficiles à usiner en utilisant des méthodes d'usinage conventionnelles. Ce processus est de plus en plus attractif pour produire des pièces exactes et maintient des niveaux de précision très élevés dans le processus d'application.
Peut-on percer des trous à l'aide de la machine EDM
Oui, l'EDM est capable de percer des trous, et il existe des applications spécifiques où ce processus est appelé EDM de perçage de trous. Le perçage de trous permet la création précise de trous de petit diamètre dans des matériaux durs. Cette capacité à percer des trous profonds avec une formation minimale de bavures fait de l'EDM le choix préféré dans les industries qui nécessitent des motifs de trous complexes et des composants précis.
Que fait le fluide diélectrique dans le processus EDM ?
Le diélectrique, principalement de l'eau désionisée, a un des rôles les plus critiques dans le processus EDM D'abord et avant tout, il isole les deux électrodes l'une de l'autre lorsque la tension et le courant sont appliqués Il purge également l'éclateur, ce qui aide à refroidir la table de la machine, l'électrode, et la pièce à usiner, en maintenant la stabilité de la température Il élimine les débris qui se forment pendant le processus d'usinage.
Quelles sont les applications du secteur manufacturier de la GED ?
Dans le secteur manufacturier, l'EDM est largement utilisé dans diverses applications Il trouve des applications appropriées pour les entreprises qui nécessitent des composants de haute précision, comme celles des industries aérospatiale, automobile et des dispositifs médicaux Il est particulièrement efficace pour usiner des composants complexes, construire des moules et produire des pièces difficiles à usiner en utilisant des méthodes d'usinage conventionnelles La polyvalence et la précision de l'EDM le rendent idéal pour les applications de fabrication avancées.



