














高度な製造における精度と汎用性に関しては、Wire EDMは真のゲームチェンジャーとして立っています 高度な切断技術であるWire EDMは、複雑で高公差のコンポーネントの製造に革命をもたらし、精度、速度、コスト効率の3 倍でありながら、Wire EDMは特定の用途に適していますか この記事は、Wireの利点、欠点、および最も一般的な用途を詳細に調査することを目的としています EDM 切断. 。 最高の生産スキームを求める業界にいる場合でも、単に最新の製造方法に興味がある場合でも、このワンストップ ショップ ガイドは間違いなく、情報に基づいた意思決定に役立ちます。.
ワイヤー EDM の理解
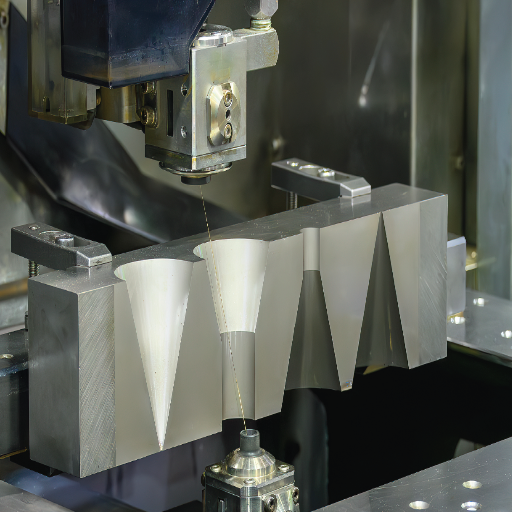
ワイヤー EDM、またはワイヤー放電加工は、電気的に制御され、機械加工作業に使用される細いワイヤーです。このプロセスでは、放電のインパルスを利用して材料を摩耗させ、実際の切断を行わずに複雑な形状や素晴らしい細部の切断を可能にします。硬質金属や機械加工が難しいコンポーネント、航空宇宙、医療、自動車の製造で需要の高いハイエンド材料に最適です。.
Wire EDMとは?
ワイヤー EDM、またはワイヤー放電加工は、正確な動きに保持された優れたワイヤーで材料を切断する最先端の製造プロセスです。これは、導電性材料を侵食するように放電を制御する非接触振動機構の方法であり、より硬い金属や複雑で詳細な部品の加工に適しています。ワイヤー EDM は、厳しい公差と滑らかな表面仕上げを備えた複雑な形状を生成する能力により、航空宇宙、自動車、医療業界で主流となっています。.
ワイヤー EDM の仕組み
ワイヤーEDMは電極として薄い、帯電した真鍮または銅線を使用しますワイヤーがスパーク ギャップの正面図として現れる伝導性工作物の近くに配置されていることを最初に確立しますギャップで制御された放電が流れ、処理される材料を溶かして気化させる激しい熱を発生させますこの侵食は物理的な接触なしで行われ、工作物がストレスフリーのままであることを保証しますワイヤーはスプールから際限なく供給され、使用中に決して摩耗しないようにするため、高品質の切断作業が可能になります。.
このシステムは、スパークに冷却効果を提供し、侵食された粒子を取り除き、スパークギャップを安定させる誘電体を利用しており、コンピューター制御によりワイヤーの動きを非常に正確に誘導するため、複雑な形状、厳しい公差、良好な仕上げが可能となります。ワイヤー EDM は、工具鋼、チタン、超硬などの硬質金属を切断するための最も効果的な技術の 1 つであり、高度な製造分野に応用されています。.
ワイヤー EDM マシンのコンポーネント
ワイヤーEDM機械は、最高の精度と効率で切断を可能にするために、タンデムで動作するいくつかの基本コンポーネントで構成されています:
ワイヤー メカニズム
一般に、Wire EDMマシンで使用されるワイヤは、直径が0.001 インチから0.013 インチの非常に薄い真鍮または銅のワイヤです。Wire EDMの動作中、ワイヤは機械を横切って連続的に移動するため、ワイヤの新しい部分を常に切断に使用できます。これは、切断精度を向上させ、ワイヤの過熱を回避するのに役立ちます。一部の高度なタイプでは、コーティングされたワイヤにより、より高い切断速度や繊細な仕上げが可能になります。.
Dielectric Fluid System
誘電体流体システムは、EDM 中にワイヤとワークピースの冷却と洗浄を提供するために使用されます。破片を洗い流し、電気アーク放電を防止し、ワイヤとワークピースの間のスパークギャップのバランスをとる目的で脱イオン水を使用します。誘電体流体の動作導電性により、正確な機械加工プロセスと一貫した切断性能が保証されます。.
電源と発電機
電源は、EDM プロセスで電気パルスを生成するための重要な要件です。最新のワイヤ EDM マシンは、スパーク エネルギーと周波数を正確に制御する高度なパルス発生器を備えています。これは、それぞれ 0.0001 ~ 0.0005 インチの範囲の厳しい寸法公差を満たし、粗さ平均 (Ra) 0.1 μm 以下の優れた表面仕上げを達成するために重要です。.
ワークテーブルおよび治具システム
ワークテーブルは通常、ワークピースをしっかりと保持するための XY テーブルとして設計されています。切断中に正確に移動できるようにワークピースを安定させるために固定具またはクランプが使用されます。ただし、高度なシステムでは、回転テーブルを複雑な多軸操作に利用できるため、機械の能力が向上します。.
CNC コントローラー
洗練されたCNCシステムは、クロックワイヤ、位置、および動作を制御します 最新のCNCコントローラは、使いやすいインターフェースを備えており、オペレータが並外れたレベルの精度で複雑な設計を入力できるように、多軸を制御し、プロファイル加工のための高度なプログラミングオプションを提供できます。.
ろ過システム
非常に効率的な濾過システムにより、誘電体流体から微細な粒子や破片が完全に除去されます。クリーンな流体は、良好な切断性能を確保し、植物の寿命を延ばすために不可欠です。多段階濾過システムはより効率的で、最新の機械ではメンテナンスの必要がほとんどありません。.
追加コンポーネント: 機械加工段階での発熱は、機械の精度と寿命に影響を与える可能性があります。ワイヤー EDM 機械には、部品の温度を調整するための冷却システムが搭載されており、これは長い切断サイクル中のスムーズな動作に不可欠であると考えられています。.
これらのコンポーネントは業界レベルの精度を提供するため、航空宇宙、医療機器、金型製造などの分野ではワイヤ EDM が必須と考えられています。.
ワイヤーEDM切断の長所と短所
利点
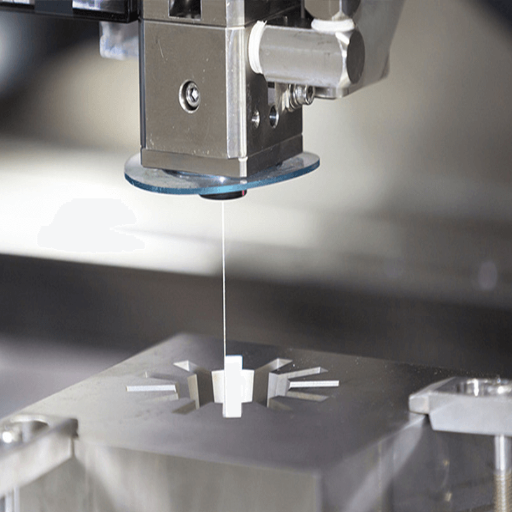
- 高精度: 卓越した精度を実現し、複雑で詳細なコンポーネントに適しています
- 硬い材料をカットします: チタン、硬化鋼、炭化物、その他の硬質材料を簡単にスライスできます
- 機械的ストレスなし: 非接触プロセスであるため、機械的応力を及ぼさず、ワークピースに変形や損傷を引き起こしません
- 多用途性: 複雑かつディテール指向で、許容範囲が高い形状に使用されます
デメリット
- 遅い切断速度: このプロセスは通常、他の切断方法よりも遅いです; したがって、大規模なジョブの作業率が低下する可能性があります
- 高い運用コスト: 機械のメンテナンス、ワイヤの使用、誘電体流体の消費により、費用が増加します
- 材料の制限: 導電性材料のみがワイヤーEDMを使用して切断を受けることができます
- 表面仕上げに関する考慮事項: 用途や必要な表面仕上げによっては、追加の仕上げが必要になる場合があります
ワイヤーEDM切断の利点
高精度と精度: ワイヤー EDM は、複雑で複雑な形状の切断における卓越した精度で知られています。業界によっては、航空宇宙、医療、エレクトロニクスに応用できる±0.0001 インチの厳しい公差を実現するには、このコンポーネントには詳細な仕様が必要です。.
材料の最小歪み: 非接触プロセスであるため、ワイヤー EDM は熱エネルギーをほとんど生成しません。この発熱の欠如により、材料の歪みやワークピースの物理的特性の変化が防止されるため、このプロセスは繊細な材料や熱に敏感な材料の切断に非常に適しています。.
硬質材料の切断: ワイヤー EDM は、チタン、工具鋼、超硬、超合金などの最も硬い材料まで切断できるため、他の加工方法ではおそらく難しいと考えられます。.
複雑なジオメトリと小さな機能: このプロセスにより、複雑な金型や金型製造など、産業に不可欠なマイクロパーツ、鋭い角、複雑な輪郭の製造が容易になります。.
理論的にはバリや二次プロセスがない: ワイヤー EDM は、機械的切断とは異なり、バリのないクリーンな仕上げを提供します。これは、バリ取りの二次プロセスを排除または軽減することを意味します。.
業界をまたいだ柔軟な適用: この技術は、歯車やエンジン部品の製造に使用される自動車産業から、外科用器具の製造に使用されるヘルスケアに至るまで、その卓越した精度と多用途性により、さまざまな産業で活用されています。.
プロトタイプと小型バッチのコスト効率: Wire EDM は、利用可能な最速の大量生産方法ではありませんが、精度が最優先されるプロトタイプや小規模な生産実行用のコンポーネントの微細な作成に優れています。.
したがって、ワイヤー EDM は、利用可能な最高の精度、硬くて複雑な材料の切断能力、および最小の二次動作時間を提供し、現代の製造ニーズに大きな価値をもたらす切断方法です。.
ワイヤーEDM切断の欠点
また、特定のアプリケーションへの適合性を決定する際に考慮すべきいくつかの制限もあります:
- より遅い切断速度: さまざまな材料切断手段の中で、ワイヤ EDM は速度が遅いため、大規模な生産や大量のバッチ生産が効率の観点から要求されます。たとえば、材料やワイヤ EDM 機械のパラメータなどのいくつかの要因に応じて、切断速度は通常 5 ~ 50 mm²/min の範囲となり、処理速度が制限されます。.
- 材料導電率要件: ワイヤー EDM は、アルミニウム、スチール、チタンなどの電気を通すことができる材料に限定されています。プラスチックやほとんどのセラミックなどの非導体は動作能力の範囲外であるため、加工には他の切断方法が必要です。.
- 細いワイヤー限界: ワイヤの最も一般的なサイズは、直径が 0.05 mm ~ 0.35 mm の範囲の薄いサイズです。このパラメータにより、材料自体の厚さが制限される可能性があります。非常に厚いワークピースや丈夫なセクションを切断するのは困難になります。1 つは複数のパスを効率的に回らなければならないため、加工時間が長くなります。.
- 環境への配慮: ワイヤー EDM 機械は、脱イオン水または誘電体流体で動作します。これらの流体を環境的に安全な方法で廃棄するには費用がかかり、厳しい環境規制が適用されます。.
- いくつかの状況における表面仕上げのトラブル: ワイヤー EDM は一般に滑らかで正確な表面を提供します。しかし、非常に大きなコンポーネントや異常な形状のコンポーネントでは、特定の表面仕上げに後処理が必要になる場合があり、それによって主なセールス ポイントである時間の節約が徐々に損なわれます。.
これらの欠点により、メーカーは他の切断方法と比較して、プロジェクトのワイヤ EDM の総コストを決定し、確保することができます。.
ワイヤー EDM と従来の EDM の比較
Wire EDM と従来の EDM は共通の原則を共有していますが、目的は異なり、特に用途、精度、機能において顕著な違いがあります。.
ワイヤー EDM と従来の EDM の主な違い
ワイヤーEDM(Wire-Cut EDM): 導電性材料に細いワイヤ電極を通すことで加工します 細かいディテールと複雑な形状を持つ非常に複雑な形状を作成するための高精度であり、±0.002 mmもの厳しい公差を実現できます これらの細かなディテールは、細かなディテールが要求される航空宇宙や医療用途で使用される金型、金型、部品などの精密部品に適した非接触プロセスです。したがって、表面を損傷することはなく、薄型または脆弱な部品の加工を可能にします。.
従来のedm: 成形電極をワークピースに突っ込んだり沈めたりして、キャビティを切断または形成します。したがって、導電性材料に三次元形状、内部輪郭、深いキャビティなどの特徴を構築することが適切です。固体であり、厚くてかさばるワークピースに対処できます。ただし、公差は正確ではありますが、一般にワイヤ EDM の公差よりも緩く、通常は約 ±0.01 mm です。.
操作効率と表面仕上げの領域で異なるいくつかの要因を持つ 異なるパラメータの考慮事項と材料の考慮事項は、ワイヤEDMが0.1 µm Raと同じくらい滑らかな表面仕上げを達成することを可能にすることができます この利点は、アプリケーションが細かい仕上げを要求する場合に行使されます 従来のEDMもこれを達成することができますが、一般的には余分な操作なしでのみ-その表面仕上げは0.3-0.5 µm Raの範囲にあります プロセスの複雑さを考えると、ワイヤEDMは通常、切断速度の点で遅くなります; しかし、工具摩耗マークなしでエンジニアの設計を切断する能力は、特定のアプリケーションで、そのカウンターパートである従来のEDMよりも決定的な利点をもたらします。.
どちらの方法にも利点がありますが、加工材料の用途要件と条件、および望ましい公差と部品の形状により、特定の作業に最適なオプションが決まります。.
ワイヤーEDMの応用
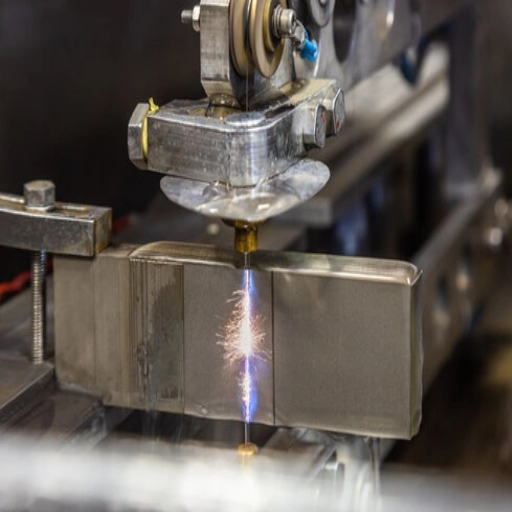
ワイヤーEDMは、正確で複雑なディテールを必要とする業界で最もよく使用されます その主な用途には以下が含まれます:
工具と金型製作
厳しい公差要件を持つ金型、金型、パンチの製造に最適です
航空宇宙産業
機械加工が難しい材料から複雑なコンポーネントを製造するために使用されます
医療分野
精密に作る手術器具やインプラントに
自動車部門
エンジンやトランスミッション用の特殊なギアや複雑な部品を製造するため
このようなアプリケーションは、厳しい条件下での Wire EDM の適合性を実証し、最大限の精度と信頼性を提供します。.
ワイヤー EDM を活用する産業
ワイヤー EDM は、さまざまな業界に対応する汎用性の高いテクノロジーであり、複雑なコンポーネントを製造するには、それぞれの業界で正確かつ効率的な EDM 機械加工プロセスが必要です。.
航空宇宙産業
航空宇宙部門は、ジェットエンジンや宇宙船の極端な温度や圧力に耐えることができる、チタンやニッケルベースの合金などのハイテク材料用の軽量で高強度の部品を製造するために、ワイヤー EDM 機械加工に大きく依存しています。航空宇宙機械加工業界の成長に関する最近の予測では、特に非常に複雑な形状を扱う場合、ワイヤー EDM 機械加工が不可欠な貢献者になると述べています。.
医療分野
手術器具、整形外科用インプラント、または歯科用プロテーゼの製造では、その固有の命令的価値により究極の精度が求められるのに対し、ワイヤー EDM は、仕上げに微細な公差を必要とすることが多い部品の製造を可能にします。たとえば、最新の設計技術は、ミリメートル未満の精度で手術器具を製造することを目指しており、生命を脅かす手術での安全な使用を可能にします。ワイヤー EDM は、低侵襲医療技術への需要の高まりにより、医療分野でますます幅広い用途を見出しています。.
自動車産業
Wire EDMは、エンジン部品、トランスミッションギア、燃料インジェクターシステムなど、自動車の重要なコンポーネントの生産に革命をもたらします。 自動車業界が電気自動車 (EV) や高効率の内燃エンジンへとシフトする中、ワイヤーEDMは、より優れた全体的なパフォーマンスを目指す高精度で軽量な部品の設計に不可欠になっています。 wire EDMなどの製造プロセスは、競争の激しいこれらの市場空間で耐久性のある軽量な自動車部品に対する市場のニーズを満たすために業界を支えていると言えます。.
エレクトロニクス産業
電子機器の小型化により、コネクタ、マイクロモールド、回路基板など、エレクトロニクス業界では高い精度と複雑性を備えた部品の製造が求められており、ワイヤーEDMは、その中に使用される繊細な材料を損傷することなく、今日のエレクトロニクスに必要な精度を実現できるものとなっています。小型で効率的なデバイスの需要が高まるにつれて、ワイヤーEDMの使用が増加すると予想されます。.
工具と金型の製造
長年Wire EDMの主要なユーザーの1 つであった工具およびダイ業界は、この技術を利用して、大量生産のための正確な金型、ダイ、パンチを製造しています。 Wire EDMは非常に複雑な形状を作成し、密接な公差を行使できるため、プラスチック成形から金属スタンピングに至るまで、さまざまな製造プロセス用のツールの製造効率が向上します。.
これらの業界は、新時代のテクノロジーに求められる精度と信頼性のレベルを備えた、さまざまな分野のイノベーションの重要な要素としてワイヤー EDM を強調しました。.
ワイヤー EDM の特定の用途
ワイヤーEDMは、さまざまな業界で精密で複雑なディテール操作を行う鍵となっています その広く知られているアプリケーションのいくつかは次のとおりです:
航空宇宙産業
航空宇宙分野では、タービンブレード、燃料インジェクターノズル、その他の複雑なエンジン部品の製造にワイヤーedmが不可欠であると考えられています。±0.0001インチの公差により、航空宇宙用途における最大のパフォーマンスと安全性の内面化が可能になります。チタンや超合金などの軽量材料への傾向がより強いワイヤーedmは、従来の機械加工方法に挑戦する材料の切断にとって重要であると考えられます。.
医療機器の製造
ワイヤーEDMは、外科用器具、インプラント、ステントなどの複雑な医療機器の製造において極めて重要です ワイヤーEDMは、生体医工学において極めて重要なステンレス鋼およびニチノール材料を精密に機械加工することができます 例えば、ワイヤーEDMのマイクロマシニング機能により、最先端の放射線治療システムに不可欠な非常に複雑なマルチリーフコリメータの製造が可能になります。.
自動車産業
エンジン部品からトランスミッション部品まで、あらゆるものの製造に使用されるワイヤーEDMは、自動車生産に幅広く応用されています 高強度で熱損傷を最小限に抑えた部品の製造を支援し、耐久性を高めます 電気自動車 (EV) の急速な採用により、バッテリーハウジングとパワートレイン部品には複雑な設計と正確な公差が必要となり、ワイヤーEDMは自動車技術において貴重なツールとなります。.
工具製作と金型製作
工具および金型製造におけるワイヤ EDM の最も古く最も重要な用途の 1 つは、高世代金型、精密切削工具、プレス金型の作成です。これらの金型および金型は、それらに依存する産業が大量の製造に従事するため、非常に正確に再現できる必要があります。それらの産業はエレクトロニクスから消費財まで多岐にわたります。.
シリコンウェーハ切断とエレクトロニクス
ワイヤーEDMは、半導体部品用のシリコンウェーハを正確な形状に切断するためにエレクトロニクス業界でますます使用されています 小型でコンパクトなデバイスの必要性により、壊れやすい材料を正確に切断するワイヤーEDMの能力は、エレクトロニクスの大量生産において不可欠となっています 業界データによると、2030 年までに$1 兆を超えると予想される世界の半導体市場は、そのような製造の進歩に大きく依存しています。.
ワイヤー EDM は、正確で信頼性の高いパフォーマンスを求める業界に最先端のソリューションを提供する、汎用性が高く不可欠なツールです。この柔軟性により、自動化と生産性が継続的に向上し、従来の製造技術と新興技術の両方にサービスを提供する最前線に留まることができました。.
金属部品製造におけるワイヤーEDM
ワイヤーEDMは、複雑な金属部品の製造において革新的なプロセスであり、最高レベルの精度、速度、汎用性を提供します このプロセスは、従来の手順では不可能な複雑な形状や極端な公差を生成するのに最適です 特にチタン、タングステン、硬化鋼などの硬質材料を扱う場合、EDMワイヤは、材料に機械的な応力を加えることなく正確な形状を切断する柔軟性をメーカーに提供します。.
ワイヤーEDMは比較的新しい技術であり、そのため航空宇宙、自動車、医療機器業界で成長を続けています その関連性は、タービンブレード、射出成形金型キャビティ、外科用器具などの小型で複雑なコンポーネントの製造において明らかであり、自動化、インテリジェント制御、および適応型製造プロセスの技術が進歩し続けており、ワイヤーEDMの生産性とコスト効率が向上し、高価値の製造に好まれる選択肢となっています。.
Wire EDM を使用すると、仕上げ能力が維持され、たとえば 0.3 ミクロンもの滑らかな表面仕上げが可能になります。微細導電ワイヤの使用により高度な制御が可能になり、±0.001 mm の切断精度が可能になります。これはエレクトロニクスや精密工学などの分野で重要です。この能力により、Wire EDM は現在および将来の課題に対処できる現代の最先端の製造技術の 1 つとして維持されます。.
ワイヤー EDM プロセス 概要
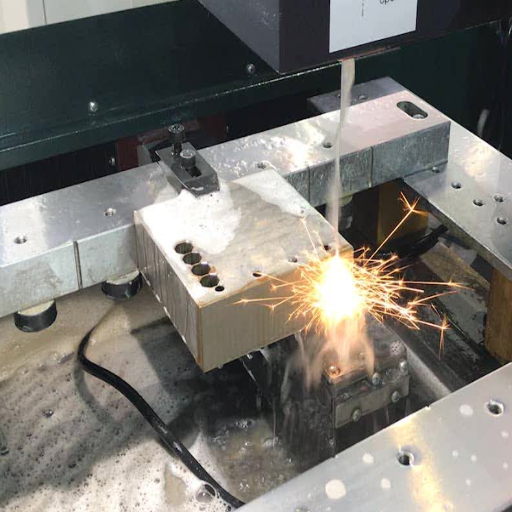
ワイヤー EDM は非接触切断プロセスであり、細い帯電したワイヤーが材料を非常に正確に切断します。このプロセスでは、ワイヤーをワークピースの近くに配置し、熱を発生させて材料を溶かしたり蒸発させたりする電気火花の放電を可能にします。誘電体流体の連続的な流れを使用して破片を洗い流し、プロセスの安定性を維持します。この技術は主に、複雑または繊細な材料で複雑な形状を高精度で設計するときに使用されます。.
ワイヤー EDM プロセスの手順
完全なワイヤーEDMの製造プロセス
- ワークの準備: ワークピースは、まず機械のワークテーブルに固定されます。アライメントは適切でなければならず、切断が完全に正確で安定して行われることを保証するために、よくクランプされる必要があります。選択した材料を使用できますが、放電プロセスには導電性である必要があります。.
- ワイヤーセットアップ: 用途に応じて、通常は真鍮製、または亜鉛または銅でコーティングされた細い導電性ワイヤが機械を通して提供されます。ワイヤの直径はほとんどの場合 0.001 ~ 0.012 インチで、必要な精度と部品の形状によって異なります。.
- パスのプログラミング: CNCシステムは、部品の幾何学的設計と仕様によって定義されたカットの正確な経路でプログラムされています。プログラムされた経路に沿ったワイヤーやワークピースの動きとともに、自動化され、非常に正確であるため、最も複雑な形状の作成が可能になります。.
- 切断は始まります: ワイヤー電気放電システムはワークピースから近い距離で動作します。微視的なレベルで材料を溶かしたり蒸発させたりする放電により強い熱が形成されます。プロセス全体を通じてワイヤーとワークピースの間に物理的な接触は存在せず、機械的ストレスや損傷を最小限に抑えます。.
- 誘電体流体アプリケーション: 切断ゾーンは高圧水、多くの場合脱イオン水で洗い流されます。ワークピースを冷却し、切断ゾーン内の破片を除去しながら放電を安定させます。また、望ましくない電気アーク放電も防ぎます。.
- 精度の監視と制御: 最新の制御システムとともに、さまざまなセンサーが手順全体を通じて電圧、電流、ワイヤー張力などのプロセスパラメーターを追跡します。高度に制御された操作により、±0.0001 インチもの厳しい公差が可能になり、航空宇宙や医療の製造、さらには極めて高い精度を必要とするその他の産業に適した公差レベルとなります。.
- 最終検査と仕上げ: 切断が完了した後、部品は穏やかに取り外され、その寸法が必要な仕様に準拠していることを確認するためにチェックされます 現代のワイヤーEDMは、約8 から16 マイクロインチの表面仕上げを生成することができ、二次仕上げ操作を必要としない、しかし、いくつかの非常に少数のアプリケーションは、追加の研磨または熱処理を必要とする場合があります。.
このシーケンスの精密な精緻化により、ワイヤーEDMは、高精度、優れた汎用性、および硬化した鋼、チタン、または炭化物などの困難な材料における複雑な設計のための最大化された効率を提供することができ、ワイヤーEDM技術の進歩は、精密製造業の増え続ける要件に追いつくために、その能力をさらに強化し続けています。.
適切な EDM ワイヤーの選択
Wire EDMプロセスで精度、効率、費用対効果を達成するには、適切なEDMワイヤを選択することが不可欠です。このような基本的な項目は、材料、ワイヤの直径、およびコーティングです。真鍮ワイヤは、その汎用性により、大多数の用途で使用されています。しかし、亜鉛コーティングまたは拡散ワイヤなどのコーティングされたワイヤは、特定の領域で優れたパフォーマンスを提供する傾向があります。ワイヤの直径は約0.001インチから0.013インチの間の範囲です。ワイヤの直径が薄いほど、複雑な設計の切断精度が向上しますが、ワイヤの大きさまたは厚さはより高速な切断速度を実現します。コーティングされたワイヤはフラッシングと導電性に優れています。したがって、ワイヤの選択は、切断される材料、必要な表面仕上げ、または設計の複雑さによって異なります。これを考慮すると、ワイヤの選択は、機械およびプロジェクトの要件との互換性を確保するために仕様とテスト可能性を検証します。.
ワイヤー EDM の効率に影響を与える要因
ワイヤ放電加工 (WEDM) のプロセス効率は、機械パラメータ、ワイヤの種類、作業条件などの変数の相乗効果に依存します。これらの変数には、次のようなものがあります:
ワイヤー材料とコーティング
真鍮、コーティングされたワイヤ、または複合ワイヤなどの優れたグレードのワイヤ材料は、切断速度と精度を向上させることができます。たとえば、亜鉛コーティングされたケーブルは、導電性とフラッシングが向上し、切断速度が向上し、仕上げが細かくなります。.
切断条件
厚さ、硬度、および材料の種類は、効率に最も大きなばらつきをもたらします。より柔らかい材料にはより速い切断が与えられますが、より硬い材料や厚い材料では、ワイヤのエラーや過度の摩耗を防ぐために、出力と精度の向上とのバランスが必要です。.
マシンセッティング
スパーク設定、フラッシング圧力、張力制御は、加工プロセスで最大の精度と速度を実現するために常に最適化することが理想的です。誤った適用はワイヤーの破損を引き起こしたり、精度を低下させたりします。.
フラッシングと破片の除去
切断ゾーンからの効率的な破片のフラッシングにより、火花の生成と蓄積が最大限に可能になり、切断プロセスが改善されます。高圧フラッシングにより、連続的な高性能作業が可能になる場合がありますが、選択した濾過は許容できるはずです。.
温度と安定性
温度変化などの環境上の議論を考慮すると、機械の安定性や精度に影響を与える可能性があります。環境が制御されたままであれば、熱膨張を減らし、品質の繰り返しの数を制限する必要があります。.
これらが適切に管理されていれば、ワイヤー EDM 作業では、より高い精度、サイクル タイムの短縮、全体的な効率が優先されます。材料、設計の複雑さ、望ましい出力品質に基づいて、各作業にはカスタマイズされた設定とパラメーターが必要です。.
EDM技術の開発
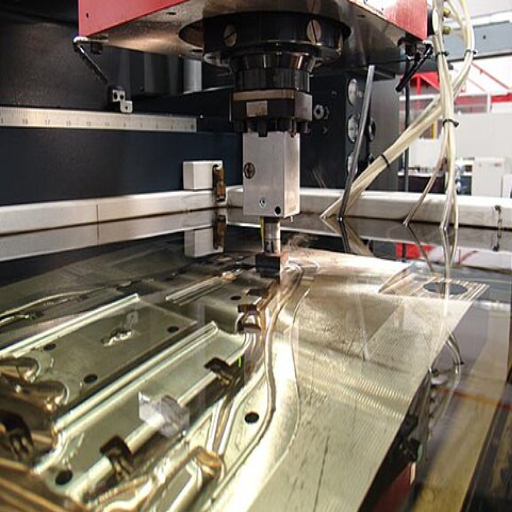
最近の進歩は主に効率と精度を高めるための自動化に集中しています 今日、自動化システムはスマートセンサー、リアルタイム監視、適応制御、最適化された機械加工プロセスを装備し、人間の介入を最小限に抑えることで、公差、エラー、そして最終的には実りのない操作を最小限に抑え、それによってより信頼性が高くコスト効率の高いEDMに進化しています。.
ワイヤー EDM テクノロジーの進歩
ワイヤーEDMプロセスは、精度、効率、材料適合性を向上させるために継続的に進化しています ワイヤー直径が細かい新しい機械を開発することで、複雑かつ正確なコンポーネントの機械加工が可能になります ダイナミックワイヤー張力制御システムとねじ切り自動化により、機械のダウンタイムを削減しながら、動作安定性の新しい基準を設定しています ワイヤーEDM機械は、複雑な形状を処理し、優れた表面仕上げを実現できる多軸機械加工ソフトウェアも備えています 革新的な技術には、誘電体流体の最適化と環境に配慮した電源、環境への影響を軽減し、運用コストの両方を削減する2 つの方法も含まれており、これによりワイヤーEDMは、航空宇宙、医療、自動車製造などの業界で受け入れられながらも成長しているツールとなっています。.
放電加工の今後の動向
EDM テクノロジーの未来
将来に向けて、私は放電加工の将来のトレンドを、より自動化、精度、持続可能性の向上に向けたものであると考えています。 AI と機械学習により、自己修正によりより革新的な EDM システムが保証され、エラーが最小限に抑えられ、効率が最大化されます。さらに、材料科学と電極技術の革新により、プロセス全体がより迅速かつ安価になります。一方、持続可能性についてはますます検討され、エネルギー効率の高いシステムと環境に優しい誘電体流体が導入されます。これらすべての開発指向の側面が合わさって、EDM は現在の境界をはるかに超えて拡張され、進化し続ける現代産業に適応します。.
ワイヤー EDM と他の切断方法を比較します
Wire EDM を際立たせるユニークな特徴の 1 つは、工具とワークピースの間に接触がなく、硬い材料で複雑で小さな形状を正確に切断できることです。フライス加工は従来の切断方法を表しており、表面との接触により機械的応力が発生する可能性があります。.
| 切断方法 | 利点 | 最高のアプリケーション | 制限事項 |
|---|---|---|---|
| ワイヤー EDM | 非常に正確で、硬い材料を切断し、機械的ストレスがなく、複雑な形状をしています | 硬質材料、複雑な形状、厳しい公差、導電性材料 | 切断速度の低下、導電性材料に限定、コストアップ |
| レーザー切断 | より速い切断、薄い材料、大量生産のためによい | 板金、薄物、量産 | ワイヤー EDM よりも精度が低く、熱の影響を受けるゾーン |
| ウォータージェット カッティング | 多彩な材料、熱効果無し、よい正確さ | 感熱材、厚みのあるセクション、各種材質 | 細部のためのレーザーより遅く、ワイヤーEDMよりより少なく精密 |
| トラディショナル ミリング | 材料の迅速な除去、多用途、費用対効果が高い | 一般的な機械加工、大型部品、大量生産 | 機械的ストレス、工具の摩耗、限られた複雑さ |
レーザー切断と比較して、Wire EDM はより正確で、より厳しい公差で複雑な形状を作成できます。ただし、レーザー切断はわずかに高速で、より薄い材料や大量生産の需要に最適です。.
ウォータージェット切断は、特に詳細な作業を検討する場合、精度と表面仕上げによりワイヤー EDM にとってより効果的に機能します。逆に、ウォータージェットは、一部の敏感な熱材料を含む、構造的完全性を損なうことなく、より多様な材料を切断できるため、より多用途です。.
すべての方法にはいくつかのマイナス面があるため、精度、複雑な形状、硬質材料、または導電性材料を考慮する必要がある場合には、ワイヤー EDM が依然として選択される方法です。.
結論
ワイヤー EDM 切断は、精密製造技術の頂点を表しており、複雑で高公差のコンポーネントに比類のない精度と多用途性を提供します。利用可能な最速の切断方法ではないかもしれませんが、硬質材料を並外れた精度で加工し、機械的ストレスなく複雑な形状を作成し、優れた表面仕上げを達成する能力により、品質と精度が最優先される業界では不可欠です。.
この技術は、自動化、AI統合、持続可能な実践の進歩とともに進化し続けており、将来の製造環境における関連性を確保しています。航空宇宙用タービンブレードから医療用インプラント、自動車用精密部品から電子部品に至るまで、Wire EDM はさまざまな用途でその価値を証明してきました。.
ワイヤー EDM を検討しているメーカーにとって、鍵となるのは、その独自の機能がプロジェクトの要件にいつ適合するかを理解することです。初期投資と運用コストは従来の方法よりも高いかもしれませんが、二次運用に対する精度、品質、必要性の軽減により、重要なアプリケーションへの投資が正当化されることがよくあります。.
製造需要が高まり、精度、複雑さ、材料の課題が増大し続ける中、wire EDM はこれらの進化するニーズに応える準備ができており、高度な製造ツールキットにおいて不可欠なツールとしての地位を確立しています。.
参照ソース
2. ヒドロキシアパタイト混合 EDM によって金属ガラス表面上に製造されたナノ多孔性の調査
3.レベルセット方式によるデジタルトポロジー最適化設計と製造
よくある質問 (FAQ)
ワイヤーEDM切断の長所と短所は何ですか?
ワイヤーEDM切断に関しては、複雑な設計に対して精度と汎用性を提供します ワイヤーEDM切断には、高精度、複雑な形状を切断する能力、材料の無駄を最小限に抑えるなどの利点がありますが、一方で、特に材料の厚さが増すにつれて、従来の切断方法と比較してコストが高くなり、作業を完了するまでに長い時間がかかるなどの欠点があります。.
ワイヤーEDMプロセスはどのように機能しますか?
ワイヤー-EDMプロセスでは、ワークピースを切断するための電極として薄い金属ワイヤーが使用されます。ワイヤーと切断される導電性金属の間の小さな放電により高温が発生し、金属が溶融して蒸発し、ワイヤー経路に沿った正確な切断の形成が容易になります。.
ワイヤーEDMの典型的な用途は何ですか?
ワイヤーEDMは、航空宇宙、自動車、金型製造など、主に高精度が必要な分野で使用されています。従来の機械では課題となる可能性がある、複雑な形状、洗練された機能、細部の製造に適しています。.
ワイヤー EDM は通常の EDM スタイルと比べてどうでしょうか?
ワイヤー EDM は主に切断方法に関して EDM とは異なります。ワイヤー EDM は金属ワイヤーの連続ストランドを使用しますが、他のスタイルの EDM は固体電極を使用します。したがって、ワイヤー EDM は薄いセクションの切断と厳しい公差の達成に最も適していますが、従来の EDM はバルク除去により適しています。.
なぜワイヤーの厚さはワイヤーEDMで重要ですか?
ワイヤーEDMでは、ワイヤー電極の厚さは、切断速度、動作の精度、および切断の品質に影響を与えるため、非常に重要です。したがって、より薄いワイヤ、たとえば金属ワイヤ0.004″を使用すると、より要求の少ない用途で材料をより迅速に除去するために使用される太いワイヤでより複雑な切断が可能になります。.
ワイヤーEDMのデメリットは何ですか?
ワイヤー EDM には、レーザー切断などの他の方法に比べて切断速度が遅いこと、特殊な機械が必要であることなど、いくつかの欠点があります。ワイヤー切断は、ワイヤー電極のコストや EDM 機械のメンテナンスよりも高価になる可能性さえあります。.
ワイヤーEDM機械は穴あけEDMを実行できますか?
はい、一部のワイヤー EDM マシンは穴あけ EDM を実行できます。特に硬質材料では、生成される穴が信じられないほど正確です。これにより、EDM 製造の一環として穴あけ作業も実行できるため、切断作業においてワイヤー EDM よりも汎用性が高くなります。.
ワイヤーの自動ねじ切りはワイヤー EDM の合理化にどのように役立ちますか?
自動ワイヤーねじ切りは、手動ワイヤーの装填によるダウンタイムを短縮することでワイヤー EDM の合理化に役立ちます。これにより、切断にワイヤーが不足することがないため、連続動作が保証され、比較的大量の生産環境にとってメリットとなります。.



