














Wenn es um Präzision und Vielseitigkeit in der fortschrittlichen Fertigung geht, ist Wire EDM ein echter Game-Changer. Als fortschrittliche Schneidtechnologie hat Wire EDM die Herstellung komplexer und hochtoleranter Komponenten revolutioniert und bietet ein Dreifaches an Genauigkeit, Geschwindigkeit und Kosteneffizienz. Ist Wire EDM jedoch für Ihre spezielle Anwendung geeignet? Ziel dieses Artikels ist es, die Vorteile, Nachteile und häufigsten Anwendungen von Wire eingehend zu untersuchen EDM-Schneiden. Egal, ob Sie in der Branche sind, die das beste Produktionssystem sucht oder einfach nur an den neuesten Herstellungsmethoden interessiert sind, dieser Leitfaden für eine zentrale Anlaufstelle wird Ihnen zweifellos dabei helfen, fundierte Entscheidungen zu treffen.
Draht-EDM verstehen
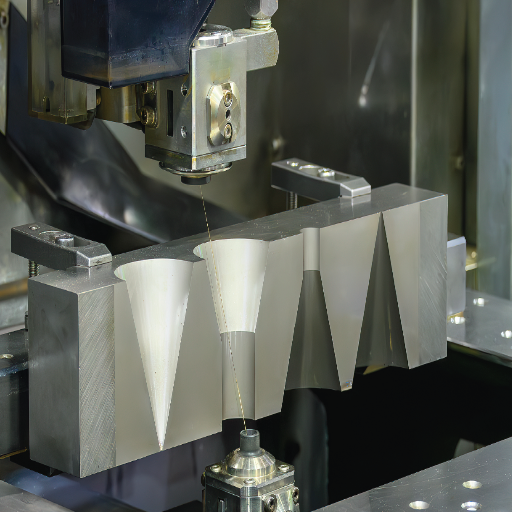
Draht-EDM, oder auch Elektro-Entladungs-Maschine für Drähte, ist ein dünner Draht, der elektrisch gesteuert werden kann und in Bearbeitungsarbeiten eingesetzt wird Das Verfahren nutzt Impulse der elektrischen Entladung, um Material zu verschleißen, was das Schneiden von komplizierten Formen und wunderbaren Details ermöglicht, ohne einen tatsächlichen Schnitt zu machen Es funktioniert am besten für Hartmetalle und schwer zu bearbeitende Materialien und High-End-Materialien, die in der Luft- und Raumfahrt-, Medizin- und Automobilfertigung gefragt sind.
Was ist Wire EDM?
Draht-EDM oder Wire Electrical Discharge Machining ist ein hochmodernes Herstellungsverfahren, das Materialien mit einem hervorragenden Draht schneidet, der auf eine exakte Bewegung gehalten wird. Dies ist eine kontaktlose Methode des Vibrationsmechanismus, bei der elektrische Entladungen gesteuert werden, um leitfähige Materialien zu erodieren, wodurch es sich für die Bearbeitung härterer Metalle und komplizierter, detaillierter Teile eignet. Die Fähigkeit von Wire EDM, komplexe Geometrien mit engen Toleranzen und einer glatten Oberflächenbeschaffenheit zu erzeugen, hat es in der Luft- und Raumfahrt-, Automobil- und Medizinindustrie dominant gemacht.
Wie Wire EDM funktioniert
Draht EDM verwendet einen dünnen, elektrisch geladenen Messing - oder Kupferdraht als Elektrode, zunächst wird festgestellt, dass der Draht in der Nähe des leitfähigen Werkstücks positioniert ist, was als Vorderansicht einer Funkenstrecke erscheint Kontrollierte elektrische Entladungen fließen im Spalt und erzeugen intensive Wärme, die das zu verarbeitende Material schmilzt und verdampft Diese Erosion wird ohne physischen Kontakt durchgeführt, wodurch sichergestellt wird, dass das Werkstück stressfrei bleibt Der Draht wird endlos aus einer Spule zugeführt, wodurch sichergestellt wird, dass er während des Gebrauchs niemals abgenutzt wird, was hochwertige Schneidvorgänge ermöglicht.
Das System nutzt ein Dielektrikum, das einen kühlenden Effekt auf den Funken bietet, die erodierten Partikel wegträgt und die Funkenstrecke stabilisiert Computergestützte Steuerungen führen die Bewegung des Drahtes mit großer Präzision und ermöglichen so komplizierte Formen, enge Toleranzen und gute Oberflächen Draht-EDM ist eine der effektivsten Techniken zum Schneiden von Hartmetallen wie Werkzeugstahl, Titan und Karbid und findet so Anwendung in fortgeschrittenen Fertigungsbereichen.
Komponenten einer Draht-EDM-Maschine
Die Draht-EDM-Maschine besteht aus mehreren Grundkomponenten, die im Tandem arbeiten, um ein Schneiden mit höchster Präzision und Effizienz zu ermöglichen:
Drahtmechanismus
Im Allgemeinen ist der Draht, der in einer Draht-EDM-Maschine verwendet wird, ein sehr dünner Messing - oder Kupferdraht mit Durchmessern von 0,001 Zoll bis 0,013 Zoll. Während des Draht-EDM-Betriebs bewegt sich der Draht kontinuierlich über die Maschine, sodass jederzeit ein frischer Teil des Drahtes zum Schneiden verwendet werden kann. Dies hilft bei der Schneidpräzision und weg von der Überhitzung des Drahtes. Einige fortschrittliche Typen ermöglichen beschichtete Drähte für höhere Schneidgeschwindigkeiten oder empfindliche Oberflächen.
Dielektrisches Flüssigkeitssystem
Ein dielektrisches Fluidsystem dient zur Kühlung und Reinigung des Drahtes und des Werkstücks während der EDM. Es verwendet entionisiertes Wasser zum Zweck der Abspülung von Schmutz, der Verhinderung elektrischer Lichtbögen und des Ausgleichs des Funkenspalts zwischen Draht und Werkstück. Die Betriebsleitfähigkeit der dielektrischen Flüssigkeit gewährleistet einen genauen Bearbeitungsprozess und eine gleichbleibende Schneidleistung.
Stromversorgung und Generator
Eine Stromversorgung ist eine entscheidende Voraussetzung für die Erzeugung elektrischer Impulse in einem EDM-Prozess Eine moderne Wire EDM-Maschine verfügt über hochentwickelte Impulsgeneratoren, die die Funkenenergie und - frequenz genau steuern. Dies ist entscheidend, um enge Maßtoleranzen im Bereich von 0,0001 bis 0,0005 Zoll einzuhalten und hervorragende Oberflächenveredelungen mit einem Rauheitsdurchschnitt (Ra) von 0,1 µm oder weniger zu erreichen.
Arbeitstisch- und Vorrichtungssystem
Arbeitstische werden typischerweise als XY-Tische zum sicheren Halten des Werkstücks ausgeführt. Vorrichtungen oder Klemmen dienen der Stabilisierung des Werkstücks für eine präzise Bewegung beim Schneiden. In fortschrittlichen Systemen können Drehtische jedoch für komplexe mehrachsige Vorgänge verwendet werden, wodurch die Kapazität der Maschine erhöht wird.
CNC-Controller
Ein ausgeklügeltes CNC-System steuert Taktdrähte, Positionen und Bewegungen Moderne CNC-Controller verfügen über benutzerfreundliche Schnittstellen, die es Bedienern ermöglichen, komplexe Designs mit einem außergewöhnlichen Maß an Genauigkeit einzugeben. Sie können mehrachsige Steuerungen steuern und erweiterte Programmieroptionen für die Profilbearbeitung bereitstellen.
Filtrationssystem
Sehr effiziente Filtrationssysteme gewährleisten die vollständige Entfernung mikroskopisch kleiner Partikel und Ablagerungen aus der dielektrischen Flüssigkeit Saubere Flüssigkeit ist für die Gewährleistung einer guten Schnittleistung und damit für die Verlängerung der Pflanzenlebensdauer von entscheidender Bedeutung Mehrstufige Filtrationssysteme sind effizienter und erfordern in modernen Maschinen nur wenig Wartung.
Zusätzliche Komponente: Die Wärmeerzeugung während der Bearbeitungsphase kann die Präzision und Langlebigkeit der Maschine beeinträchtigen Draht-EDM-Maschinen verfügen über Kühlsysteme zur Regulierung der Temperatur von Bauteilen, was für einen reibungslosen Betrieb bei langen Schneidzyklen als lebenswichtig gilt.
Da diese Komponenten eine Präzisionsspezifikation auf Branchenebene liefern, gilt Draht-EDM in Bereichen wie Luft- und Raumfahrt, medizinische Geräte und Formenbau als Muss.
Vor- und Nachteile des Draht-EDM-Schneidens
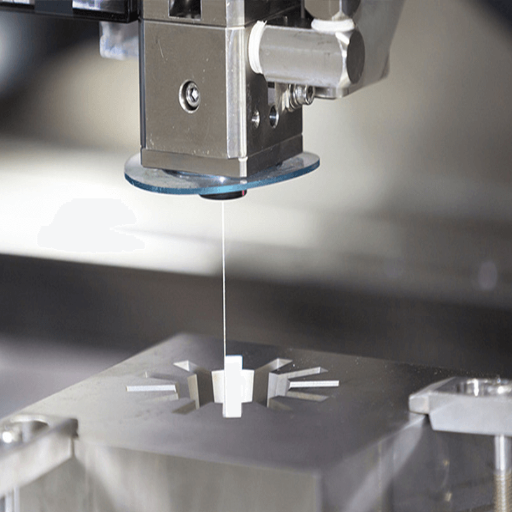
Vorteile
- Hohe Präzision: Erreicht eine außergewöhnliche Genauigkeit, wodurch es für komplexe und detaillierte Komponenten geeignet ist
- Schnitte Hartmaterialien: Kann Titan, gehärteten Stahl, Hartmetall und andere harte Materialien problemlos durchschneiden
- Keine mechanische Belastung: Da es sich um einen berührungslosen Prozess handelt, übt er keine mechanische Belastung aus und verursacht keine Verformungen oder Schäden am Werkstück
- Vielseitigkeit: Wird für komplizierte, detailorientierte Formen mit hoher Toleranz verwendet
Nachteile
- Langsame Schnittgeschwindigkeit: Dieser Prozess ist in der Regel langsamer als andere Schneidmethoden; Daher kann es bei großen Arbeiten zu einer Verringerung der Arbeitsgeschwindigkeit kommen
- Hohe Betriebskosten: Die Ausgaben steigen aufgrund von Maschinenwartung, Drahtverbrauch und dielektrischem Flüssigkeitsverbrauch
- Einschränkungen für Materialien: Nur leitfähige Materialien können mittels Draht-EDM geschnitten werden
- Überlegungen zur Oberflächenveredelung: Abhängig von der Anwendung und der erforderlichen Oberflächenbeschaffenheit kann eine zusätzliche Veredelung erforderlich sein
Vorteile des Draht-EDM-Schneidens
Hohe Präzision und Genauigkeit: Wire EDM ist bekannt für seine außergewöhnliche Präzision beim Schneiden komplizierter und komplexer Formen. Je nach Branche erfordert die Komponente detaillierte Spezifikationen, um enge Toleranzen von ±0,0001 Zoll zu erreichen, mit Anwendungen in der Luft- und Raumfahrt, Medizin und Elektronik.
Minimale Materialverzerrung: Da es sich um einen berührungslosen Prozess handelt, erzeugt Draht-EDM nur sehr wenig Wärmeenergie. Dieser Mangel an Wärmeentwicklung verhindert Materialverzerrungen oder eine Änderung der physikalischen Eigenschaften des Werkstücks und macht das Verfahren somit sehr gut zum Schneiden empfindlicher oder wärmeempfindlicher Materialien geeignet.
Schneiden von harten Materialien: Draht-EDM ist in der Lage, die härtesten Materialien, darunter Titan, Werkzeugstähle, Hartmetall und Superlegierungen, zu zerschneiden, und würde bei anderen Bearbeitungsmethoden wahrscheinlich als schwierig angesehen werden.
Komplexe Geometrien und kleine Merkmale: Das Verfahren erleichtert die Herstellung von Mikroteilen, scharfen Ecken und komplizierten Konturen, die für die Industrie unerlässlich sind, wie z. B. die Herstellung komplizierter Formen und Formen.
Theoretisch frei von Graten oder Sekundärprozessen: Draht-EDM bietet im Gegensatz zum mechanischen Schneiden eine saubere Oberfläche ohne Grate, was bedeutet, dass sekundäre Entgratungsprozesse entfallen oder verringert werden.
Flexible Anwendung branchenübergreifend: Die Technologie wird aufgrund ihrer außergewöhnlichen Präzision und Vielseitigkeit in verschiedenen Branchen eingesetzt, von der Automobilindustrie, wo sie zur Herstellung von Zahnrädern und Motorteilen eingesetzt wird, bis hin zum Gesundheitswesen, wo sie bei der Herstellung chirurgischer Instrumente eingesetzt wird.
Kosteneffizient für Prototypen und kleine Chargen: Obwohl es sich nicht um die schnellste verfügbare Massenproduktionsmethode handelt, zeichnet sich Wire EDM durch die Feinfertigung von Komponenten für Prototypen oder kleine Produktionsläufe aus, bei denen die Genauigkeit im Vordergrund steht.
Daher ist Draht-EDM, das die höchste verfügbare Präzision, die Fähigkeit, harte und komplexe Materialien zu schneiden, und die niedrigste sekundäre Betriebszeit bietet, eine Schneidmethode, die einen erheblichen Mehrwert für moderne Fertigungsanforderungen bietet.
Nachteile des Draht-EDM-Schneidens
Es weist auch einige Einschränkungen auf, die bei der Entscheidung über seine Eignung für bestimmte Anwendungen berücksichtigt werden müssen:
- Langsamere Schnittgeschwindigkeit: Unter den verschiedenen Materialschneidmitteln ist die Draht-EDM langsamer, was aus Effizienzsicht Großserienproduktionen oder Großserienproduktionen anspruchsvoll macht. Abhängig von mehreren Faktoren, wie z. B. den Parametern der Material- und Draht-EDM-Maschine, liegen die Schnittgeschwindigkeiten typischerweise im Bereich von 5-50 mm²/min, was die Verarbeitungsgeschwindigkeit begrenzt.
- Materialleitfähigkeitsanforderung: Draht-EDM ist auf Materialien beschränkt, die Strom leiten können, wie Aluminium, Stahl oder Titan. Nichtleiter wie Kunststoff und die meisten Keramiken sind außerhalb ihrer Arbeitsfähigkeit und erfordern daher andere Schneidmethoden für die Verarbeitung.
- Dünndrahtbegrenzung: Die gebräuchlichste Größe für Draht ist dünn, mit einem Durchmesser im Bereich von 0,05 mm bis 0,35 mm. Dieser Parameter kann die Dicke des Materials selbst begrenzen Es wird zu einer Herausforderung, sehr dicke Werkstücke oder zähe Abschnitte zu schneiden - man muss effizient mehrere Durchgänge durchlaufen, was dann die Bearbeitungszeit verlängert.
- Umweltaspekte: Draht-EDM-Maschinen arbeiten mit entionisiertem Wasser oder einer dielektrischen Flüssigkeit Die umweltgerechte Entsorgung dieser Flüssigkeiten ist teuer und unterliegt strengen Umweltauflagen.
- Probleme mit der Oberflächenbedeckung in einigen Situationen: Draht-EDM hat im Allgemeinen für glatte und genaue Oberflächen gesorgt; Bei sehr großen oder ungewöhnlich geformten Komponenten kann eine bestimmte Oberflächenbeschaffenheit jedoch manchmal eine Nachbearbeitung erfordern, wodurch ihr Hauptverkaufsargument langsam beeinträchtigt wird: Zeitersparnis.
Es sind diese Nachteile, die es einem Hersteller ermöglichen, im Vergleich zu anderen Schneidmethoden über die Gesamtkosten von Draht-EDM für seine Projekte zu entscheiden und diese sicherzustellen.
Vergleich von Draht-EDM mit herkömmlichem EDM
Wire EDM und konventionelles EDM haben zwar gemeinsame Prinzipien, dienen aber unterschiedlichen Zwecken, mit bemerkenswerten Unterschieden insbesondere in ihrer Verwendung, Präzision und ihren Fähigkeiten.
Hauptunterschiede zwischen Draht-EDM und herkömmlichem EDM
Draht-EDM (Draht-EDM): Arbeitet an leitfähigen Materialien, indem eine dünne Drahtelektrode durch sie hindurchgeführt wird Es ist von hoher Präzision für die Herstellung außergewöhnlich komplexer Formen mit feinen Details und komplizierten Geometrien, und kann Toleranzen bis zu ±0,002 mm erreichen Diese feinen Details machen es für Präzisionskomponenten geeignet, wie Formen, Matrizen, und Teile, die in der Luft - und Raumfahrt und in medizinischen Anwendungen verwendet werden, wo feine Details erforderlich sind Es ist ein berührungsloser Prozess; daher kann die Oberfläche niemals beschädigt werden, und es ermöglicht die Verarbeitung dünner oder zerbrechlicher Teile.
Konventionelles EDM: Eine geformte Elektrode wird in das Werkstück eingetaucht oder eingesenkt, um Hohlräume zu schneiden oder zu bilden. Daher ist es angebracht, dreidimensionale Formen, Innenkonturen und Merkmale wie tiefe Hohlräume in leitfähigen Materialien zu bilden. Es ist fest und kann mit dicken und sperrigen Werkstücken umgehen. Allerdings sind die Toleranzen, obwohl sie präzise sind, im Allgemeinen weniger streng als die von Draht-EDM und betragen typischerweise etwa ±0,01 mm.
Mit einigen Faktoren, die sich im Bereich der betrieblichen Effizienz und Oberflächenbeschaffenheit unterscheiden Unterschiedliche Parameterüberlegungen und Materialüberlegungen können es dem Draht-EDM ermöglichen, eine Oberflächenbeschaffenheit von bis zu 0,1 µm Ra zu erreichen Dieser Vorteil wird ausgeübt, wenn die Anwendung feine Oberflächenbeschaffenheit erfordert Herkömmliches EDM kann dies auch bewerkstelligen, aber im Allgemeinen nur ohne zusätzliche Operationen - seine Oberflächenbeschaffenheit liegt im Bereich von 0,3-0,5 µm Ra. Angesichts der Feinheiten seiner Prozesse ist Draht-EDM in Bezug auf die Schnittgeschwindigkeit typischerweise langsamer; seine Fähigkeit, das Design eines Ingenieurs ohne Werkzeugverschleißspuren zu schneiden, stellt jedoch einen entscheidenden Vorteil gegenüber seinem Gegenstück, dem konventionellen EDM, in bestimmten Anwendungen dar.
Beide Methoden haben ihre Vorteile, aber die Anwendungsanforderungen und -bedingungen des Arbeitsmaterials sowie die gewünschte Toleranz und Teilegeometrie bestimmen die Option, die für jede bestimmte Arbeit am besten geeignet ist.
Anwendungen von Wire EDM
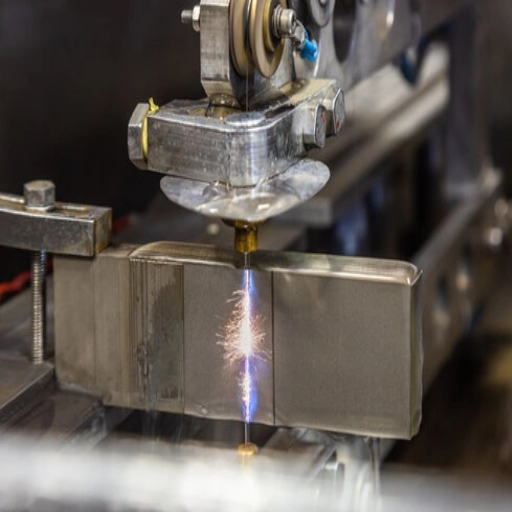
Draht-EDM wird am häufigsten in Branchen eingesetzt, die präzise und komplizierte Details erfordern. Zu seinen Hauptanwendungen gehören:
Werkzeug- und Formenherstellung
Perfekt für die Herstellung von Formen, Matrizen und Stempeln mit strengen Toleranzanforderungen
Luft - und Raumfahrtindustrie
Wird zur Herstellung komplexer Bauteile aus schwer zu bearbeitenden Materialien verwendet
Medizinischer Bereich
Für die Präzisionsherstellung chirurgischer Instrumente und Implantate
Automobilsektor
Zur Herstellung spezieller Zahnräder und komplexer Teile für Motoren und Getriebe
Solche Anwendungen demonstrieren die Eignung von Wire EDM unter anspruchsvollen Bedingungen und bieten höchste Genauigkeit und Zuverlässigkeit.
Branchen, die Draht-EDM nutzen
Draht-EDM ist eine äußerst vielseitige Technologie, die sich an verschiedene Branchen richtet, von denen jede einen präzisen und effizienten EDM-Bearbeitungsprozess zur Herstellung komplizierter Komponenten erfordert.
Luft - und Raumfahrtindustrie
Der Luft- und Raumfahrtsektor ist stark auf die Draht-EDM-Bearbeitung angewiesen, um leichte, hochfeste Komponenten für High-Tech-Materialien wie Titan und Nickelbasislegierungen herzustellen, die extremen Temperaturen und Drücken in Strahltriebwerken und Raumfahrzeugen standhalten. Aktuelle Wachstumsprognosen in der Luft- und Raumfahrtbearbeitungsindustrie besagen, dass die Draht-EDM-Bearbeitung insbesondere für die Arbeit mit hochkomplexen Geometrien ein unverzichtbarer Faktor sein wird.
Medizinischer Bereich
Während bei der Herstellung von chirurgischen Werkzeugen, orthopädischen Implantaten oder Zahnprothesen aufgrund ihres inhärenten Imperativwerts höchste Präzision angestrebt wird, ermöglicht Wire EDM die Herstellung von Teilen, deren Verarbeitung häufig mikroskopische Toleranzen erfordert. Moderne Designtechniken zielen beispielsweise darauf ab, chirurgische Instrumente mit einer Genauigkeit von weniger als einem Millimeter herzustellen, was ihre sichere Verwendung bei lebensbedrohlichen Operationen ermöglicht. Draht-EDM findet aufgrund der wachsenden Nachfrage nach minimalinvasiver Medizintechnik immer breitere Anwendungen im medizinischen Bereich.
Die Automobilindustrie
Wire EDM revolutioniert die Produktion wichtiger Automobilkomponenten, einschließlich Motorteile, Getriebegetriebe und Kraftstoffeinspritzsysteme. Da sich die Automobilindustrie auf Elektrofahrzeuge (EVs) und hocheffiziente Verbrennungsmotoren verlagert, ist Wire EDM für die Entwicklung hochpräziser Leichtbauteile, die eine bessere Gesamtleistung anstreben, unverzichtbar geworden Man kann sagen, dass Herstellungsprozesse wie Wire EDM die Branche dabei unterstützen, den Bedarf des Marktes an langlebigen, leichten Automobilteilen in diesen hart umkämpften Markträumen zu decken.
Elektronikindustrie
Die Elektronikindustrie erfordert die Herstellung von Bauteilen mit großer Präzision und Komplexität, wie Steckverbinder, Mikroformen, und Leiterplatten, aufgrund der Miniaturisierung elektronischer Geräte Draht EDM hat die für die heutige Elektronik notwendige Präzision erreichbar gemacht, ohne die darin verwendeten empfindlichen Materialien zu beschädigenDer Einsatz von Draht EDM wird voraussichtlich zunehmen, da die Nachfrage nach kleinen, effizienten Geräten steigt.
Werkzeug- und Gesenkherstellung
Die Werkzeug- und Formenindustrie ist seit langem einer der Hauptnutzer von Draht-EDM und nutzt diese Technologie zur Herstellung präziser Formen, Matrizen und Stempel für die Massenproduktion. Da Draht-EDM sehr komplizierte Formen erzeugen und enge Toleranz üben kann, fördert es die Effizienz bei der Herstellung von Werkzeugen für verschiedene Herstellungsprozesse, vom Kunststoffformen bis zum Metallstanzen.
Diese Branchen betonten den Draht-EDM als Schlüsselkomponente für Innovationen in verschiedenen Sektoren, wobei das Maß an Präzision und Zuverlässigkeit für Technologien neuen Alters erforderlich ist.
Spezifische Anwendungen der Draht-EDM
Draht-EDM ist zum Schlüssel für Präzisions- und komplexe Detailierungsvorgänge in verschiedenen Branchen geworden. Einige seiner weithin bekannten Anwendungen sind:
Luft - und Raumfahrtindustrie
Der Luft - und Raumfahrtsektor hält Draht-EDM für unverzichtbar für die Herstellung von Turbinenschaufeln, Einspritzdüsen für Kraftstoffe und anderen komplexen Triebwerksteilen Eine Toleranz von ±0,0001 Zoll ermöglicht die Innenverkleidung von maximaler Leistung und Sicherheit in Luft - und Raumfahrtanwendungen Da Draht-EDM stärker zu leichteren Materialien wie Titan und Superlegierungen neigt, gewinnt es an Bedeutung für Schneidmaterialien, die traditionelle Bearbeitungsmethoden in Frage stellen.
Herstellung medizinischer Geräte
Draht-EDM ist von entscheidender Bedeutung bei der Herstellung komplexer medizinischer Geräte, einschließlich chirurgischer Instrumente, Implantate und Stents. Draht-EDM kann Edelstahl- und Nitinolmaterialien präzise bearbeiten, was in der biomedizinischen Technik von entscheidender Bedeutung ist. Beispielsweise ermöglicht die Mikrobearbeitungsfähigkeit von Wire EDM die Herstellung hochkomplexer Mehrblattkollimatoren, die in modernsten Strahlentherapiesystemen von entscheidender Bedeutung sind.
Automobilindustrie
Wire EDM wird bei der Herstellung von Motorenkomponenten bis hin zu Getriebekomponenten eingesetzt und wird in der Automobilproduktion umfassend eingesetzt. Es hilft bei der Herstellung von Teilen mit hoher Festigkeit und minimalem thermischen Schaden und macht sie langlebig. Mit der schnellen Einführung von Elektrofahrzeugen (EVs) erfordern Batteriegehäuse und Antriebsstrangkomponenten komplexe Designs und präzise Toleranzen, was Wire EDM zu einem wertvollen Werkzeug in der Automobiltechnologie macht.
Werkzeugherstellung und Formenbau
Eine der ältesten und bedeutendsten Anwendungen des Draht-EDM in der Werkzeug - und Matrizenherstellung beinhaltet die Herstellung von Hochgenerationsformen, Präzisionsschneidwerkzeugen und Stanzmatrizen Diese Matrizen und Formen müssen sehr genau reproduzierbar sein, da die Industrien, die von ihnen abhängen, in der Herstellung von großen Stückzahlen tätig sein werden Diese Industrien würden von Elektronik bis hin zu Konsumgütern reichen.
Siliziumwaferschneiden und Elektronik
Draht-EDMs werden in der Elektronikindustrie zunehmend eingesetzt, um Siliziumwafer in präzise Formen für Halbleiterkomponenten zu schneiden. Mit dem Bedarf an kleineren und kompakteren Geräten ist die Fähigkeit von Draht-EDM, fragile Materialien genau zu schneiden, bei der Massenproduktion von Elektronik unverzichtbar geworden Branchendaten zufolge ist der globale Halbleitermarkt, der bis 2030 voraussichtlich über 1 TP11T1 Billionen erreichen wird, stark auf solche Fertigungsfortschritte angewiesen.
Draht-EDM ist ein äußerst vielseitiges und unverzichtbares Werkzeug, das Spitzenlösungen für Branchen bietet, die präzise und zuverlässige Leistung verlangen Diese Flexibilität hat es ihm ermöglicht, an der Spitze der Wartung sowohl der traditionellen Fertigung als auch der neuen Technologien zu bleiben, mit kontinuierlichen Verbesserungen bei Automatisierung und Produktivität.
Draht-EDM in der Metallteilherstellung
Draht-EDM ist ein revolutionäres Verfahren bei der Herstellung von komplizierten Metallteilen, das ein Höchstmaß an Genauigkeit, Geschwindigkeit und Vielseitigkeit bietet Dieses Verfahren eignet sich am besten für die Erzeugung komplexer Geometrien und extremer Toleranzen, die sonst mit herkömmlichen Verfahren unmöglich sind Insbesondere bei der Arbeit mit harten Materialien wie Titan, Wolfram und gehärteten Stählen bietet EDM-Draht Herstellern die Flexibilität, präzise Formen zu schneiden, ohne das Material mechanisch zu belasten.
Draht-EDM ist eine relativ neue Technologie, und als solche wächst es in der Luft - und Raumfahrt, Automobilindustrie und Medizingeräteindustrie weiter Seine Relevanz zeigt sich in der Herstellung kleiner, komplizierter Komponenten, wie Turbinenschaufeln, Spritzgusshohlräumen, und chirurgischen Instrumenten Technologien für Automatisierung, intelligente Steuerung und adaptive Fertigungsprozesse schreiten weiter voran, was die Produktivität und Kosteneffizienz in Draht-EDM verbessert und es zu einer bevorzugten Wahl für hochwertige Fertigung macht.
Bei Wire EDM bleibt die Endbearbeitungsfähigkeit erhalten, was beispielsweise Oberflächenveredelungen mit einer Glätte von bis zu 0,3 Mikrometern ermöglicht, was extreme Details erfordert. Die Verwendung feiner leitfähiger Drähte ermöglicht ein hohes Maß an Kontrolle und ermöglicht Schnittgenauigkeiten von ±0,001 mm, was in Bereichen wie Elektronik und Präzisionstechnik von entscheidender Bedeutung ist. Diese Fähigkeit hält Wire EDM für eine der führenden modernen Fertigungstechniken, die in der Lage ist, gegenwärtige und zukünftige Herausforderungen zu bewältigen.
Übersicht über den Wire EDM-Prozess
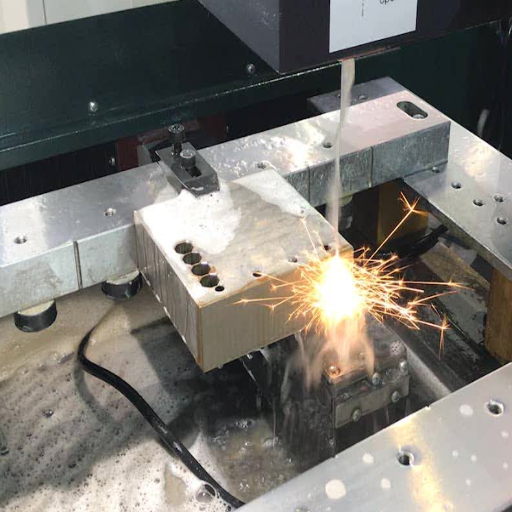
Draht-EDM ist ein berührungsloses Schneidverfahren, bei dem ein dünner elektrisch geladener Draht mit äußerster Präzision Schnitte an den Materialien vornimmt, bei diesem Verfahren wird der Draht in der Nähe des Werkstücks positioniert, wodurch die Entladung elektrischer Funken ermöglicht wird, die Wärme erzeugen und das Material schmelzen oder verdampfen. Ein kontinuierlicher Fluss der dielektrischen Flüssigkeit wird verwendet, um Schmutz wegzuspülen und die Prozessstabilität aufrechtzuerhalten. Diese Technik wird hauptsächlich verwendet, wenn komplizierte Formen mit hoher Genauigkeit auf komplexen oder empfindlichen Materialien entworfen werden.
Schritte im Wire EDM-Prozess
Kompletter Draht-EDM-Herstellungsprozess
- Werkstückvorbereitung: Das Werkstück wird zunächst auf dem Arbeitstisch der Maschine befestigt. Die Ausrichtungen müssen ordnungsgemäß sein und sollten gut festgeklemmt werden, um sicherzustellen, dass das Schneiden mit völliger Präzision und Stabilität erfolgt. Obwohl jedes Material der Wahl verwendet werden kann, muss es für den elektrischen Entladungsprozess leitend sein.
- Drahteinrichtung: Durch die Maschine wird ein dünner, elektrisch leitfähiger Draht, typischerweise aus Messing oder je nach Anwendung mit Zink oder Kupfer beschichtet, bereitgestellt, wobei die Drahtdurchmesser fast immer zwischen 0,001 und 0,012 Zoll liegen und je nach erforderlicher Genauigkeit und Teilegeometrie variieren.
- Programmierung des Pfades: Das CNC-System ist mit dem genauen Weg des Schnitts programmiert, wie durch die geometrische Gestaltung und Spezifikationen des Teils definiert, zusammen mit Draht - und Werkstückbewegungen entlang des programmierten Pfades sind automatisiert und sehr genau, was die Erstellung der komplexesten Formen ermöglicht.
- Schneiden beginnt: Das drahtelektrische Entladesystem arbeitet in engem Abstand vom Werkstück, Die intensive Wärme entsteht durch die elektrische Entladung, die das Material auf mikroskopischer Ebene schmilzt oder verdampft Während des gesamten Prozesses besteht kein physischer Kontakt zwischen Draht und Werkstück, wodurch mechanische Belastungen oder Schäden minimiert werden.
- Dielektrische Flüssigkeit Anwendung: Die Schneidzone wird mit Hochdruckwasser, oft entionisiertem Wasser, gespült, es kühlt das Werkstück und stabilisiert die elektrischen Entladungen, während es Schmutz in der Schneidzone entfernt Es verhindert auch unerwünschte elektrische Lichtbögen.
- Präzisionsüberwachung und -kontrolle: Eine Reihe von Sensoren verfolgt zusammen mit einem modernen Steuerungssystem Prozessparameter wie Spannung, Strom und Drahtspannung während des gesamten Verfahrens. Hochkontrollierte Vorgänge ermöglichen Toleranzen von bis zu ±0,0001 Zoll, einem Toleranzniveau, das für die Luft- und Raumfahrt und die medizinische Fertigung sowie andere Branchen geeignet ist, die extreme Genauigkeit erfordern.
- Endkontrolle und Endbearbeitung: Nach Abschluss des Schneidens wird das Teil vorsichtig entfernt und überprüft, um sicherzustellen, dass seine Abmessungen den erforderlichen Spezifikationen entsprechen Modern Wire EDM kann eine Oberflächenbeschaffenheit von etwa 8 bis 16 Mikrozoll erzeugen, wodurch sekundäre Endbearbeitungsvorgänge überflüssig werden Einige sehr wenige Anwendungen erfordern jedoch möglicherweise eine zusätzliche Politur oder Wärmebehandlung.
Die präzise Ausarbeitung dieser Sequenz ermöglicht es Wire EDM, hohe Präzision, große Vielseitigkeit und maximale Effizienz für komplexe Designs in anspruchsvollen Materialien wie gehärteten Stählen, Titan oder Karbiden zu bieten. Fortschritte in der Wire EDM-Technologie erhöhen weiterhin seine Kapazität und halten es mit den ständig wachsenden Anforderungen der Präzisionsfertigungsindustrie Schritt.
Auswahl des richtigen EDM-Drahts
Die Wahl eines geeigneten EDM-Drahts ist unerlässlich, wenn Sie Präzision, Effizienz und Kosteneffizienz in Ihrem Draht-EDM-Prozess erreichen wollen. Solche Grundelemente sind das Material, der Drahtdurchmesser und die Beschichtung. Messingdrähte werden aufgrund ihrer Vielseitigkeit in den meisten Anwendungen verwendet; Beschichtete Drähte, wie z. B. verzinkte oder diffuse Drähte, bieten jedoch in bestimmten Bereichen tendenziell eine bessere Leistung. Der Drahtdurchmesser liegt etwa zwischen 0,001 Zoll und 0,013 Zoll. Dünnere Drähte ermöglichen eine bessere Schneidgenauigkeit für komplizierte Designs, während größere oder dickere Drähte zu schnelleren Schneid- und Leitfähigkeit führen; Daher sind sie für die erforderliche Projektkompatibilität geeignet.
Faktoren, die die Effizienz des Draht-EDM beeinflussen
Die Prozesseffizienz der Wire Electrical Discharge Machining (WEDM) hängt vom synergistischen Effekt von Variablen wie Maschinenparametern, Drahttyp und Arbeitsbedingungen ab. Einige dieser Variablen sind:
Drahtmaterial und Beschichtung
Die hochwertigen Drahtmaterialien wie Messing-, beschichtete oder Verbunddrähte können die Schnittgeschwindigkeit und -genauigkeit verbessern. Zinkbeschichtete Kabel bieten beispielsweise eine bessere Leitfähigkeit und Spülung, was wiederum zu einem schnelleren Schneiden und einer feineren Endbearbeitung führt.
Schnittbedingungen
Dicke, Härte und Art des Materials bieten die größten Schwankungen der Effizienz. Ein schnelleres Schneiden wird weicheren Materialien ermöglicht, während härtere oder dickere Materialien ein Gleichgewicht zwischen erhöhter Leistung und Präzision erfordern, um Fehler oder übermäßigen Verschleiß am Draht zu verhindern.
Maschineneinstellung
Die Funkeneinstellungen, der Spüldruck und die Spannungsregelung sollten idealerweise jederzeit für maximale Genauigkeit und Geschwindigkeit im Bearbeitungsprozess optimiert werden. Eine falsche Anwendung würde zu Drahtbrüchen führen oder die Genauigkeit verringern.
Spülung und Trümmerbeseitigung
Eine effiziente Schmutzspülung aus der Schneidzone ermöglicht maximale Funkenerzeugung und - ansammlung, was den Schneidprozess verbessert Hochdruckspülung kann kontinuierliche Hochleistungsarbeiten ermöglichen, während eine Filtration der Wahl akzeptabel sein sollte.
Temperatur und Stabilität
Berücksichtigung von Umweltargumenten wie Temperaturänderungen können die Stabilität und Genauigkeit von Maschinen beeinflussen, Wenn die Umgebung kontrolliert bleibt, sollte man die Wärmeausdehnung reduzieren und die Anzahl der Qualitätswiederholungen begrenzen.
Wenn diese gut verwaltet werden, werden höhere Präzision, reduzierte Zykluszeiten und Gesamteffizienz in der Wire-EDM-Arbeit vorherrschen. Basierend auf Material, Designkomplexität und gewünschter Ausgabequalität sollte jedes Werk über individuelle Einstellungen und Parameter verfügen.
EDM-Technologieentwicklungen
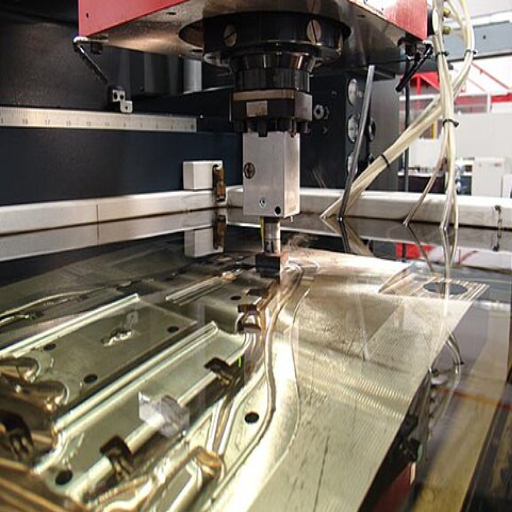
Die jüngsten Fortschritte konzentrieren sich in erster Linie auf die Automatisierung zur Steigerung der Effizienz und Präzision. Heutzutage sind automatisierte Systeme mit intelligenten Sensoren, Echtzeitüberwachung, adaptiven Steuerungen und optimierten Bearbeitungsprozessen ausgestattet, um menschliche Eingriffe zu minimieren. Diese Verbesserungen führen zur Minimierung von Toleranzen, Fehlern und letztendlich zu unfruchtbaren Abläufen und entwickeln sich dadurch zu zuverlässigerem und kostengünstigerem EDM.
Fortschritte in der Draht-EDM-Technologie
Der Draht-EDM-Prozess entwickelt sich kontinuierlich weiter, um Genauigkeit, Effizienz und Materialkompatibilität zu verbessern Die Entwicklung neuerer Maschinen mit feineren Drahtdurchmessern ermöglicht die Bearbeitung komplizierter und präziser Komponenten Dynamische Drahtspannungskontrollsysteme und Gewindeautomatisierung setzen neue Standards für die Betriebsstabilität und reduzieren gleichzeitig die Ausfallzeiten der Maschine Draht-EDM-Maschinen verfügen jetzt über eine mehrachsige Bearbeitungssoftware, die komplexe Geometrien verarbeiten und überlegene Oberflächenveredelungen erreichen kann. Innovationen umfassen auch die Optimierung dielektrischer Flüssigkeiten und umweltbewusste Stromversorgung, zwei Methoden, die sowohl die Umweltbelastung als auch die Betriebskosten reduzieren und so Wire EDM zu einem akzeptierten, aber wachsenden Werkzeug in Branchen wie Luft- und Raumfahrt, Medizin und Automobilherstellung machen.
Zukünftige Trends in der elektrischen Entladungsbearbeitung
Die Zukunft der EDM-Technologie
Mit Blick auf die Zukunft betrachte ich zukünftige Trends in der elektrischen Entladungsbearbeitung eher in Richtung mehr Automatisierung, Präzision und Nachhaltigkeit KI und maschinelles Lernen würden für innovativere EDM-Systeme mit Selbstkorrektur sorgen und so Fehler minimieren und die Effizienz maximieren Darüber hinaus werden Innovationen in den Bereichen Materialwissenschaft und Elektrodentechnologie den gesamten Prozess schneller und kostengünstiger machen. Andererseits wird Nachhaltigkeit zunehmend in Betracht gezogen, wobei energieeffiziente Systeme und umweltfreundliche dielektrische Flüssigkeiten ihren Weg hinein finden. Zusammen werden all diese entwicklungsorientierten Aspekte EDM weit über seine derzeitigen Grenzen hinaus ausdehnen und es an sich ständig weiterentwickelnde moderne Industrien anpassen.
Vergleich von Draht-EDM mit anderen Schneidmethoden
Eines der einzigartigen Merkmale, das Wire EDM auszeichnet, ist seine Fähigkeit, komplizierte, kleine Formen mit Genauigkeit in harten Materialien zu schneiden, ohne Kontakt zwischen Werkzeug und Werkstück Das Ausfräsen stellt traditionelle Schneidmethoden dar, bei denen der Kontakt mit der Oberfläche mechanische Spannungen entwickeln kann.
| Schneidmethode | Vorteile | Beste Anwendungen | Einschränkungen |
|---|---|---|---|
| Draht-edm | Extrem präzise, schneidet harte Materialien, keine mechanische Belastung, komplexe Geometrien | Harte Materialien, komplizierte Formen, enge Toleranzen, leitfähige Materialien | Langsamere Schnittgeschwindigkeit, beschränkt auf leitfähige Materialien, höhere Kosten |
| Laserschneiden | Schnelleres Schneiden, gut für dünne Materialien, Produktion mit hohem Volumen | Blech, dünne Materialien, Massenproduktion | Weniger präzise als Draht-EDM, Wärmeeinflusszonen |
| Wasserstrahlschneiden | Vielseitige Materialien, keine Hitzeeffekte, gute Genauigkeit | Wärmeempfindliche Materialien, dicke Abschnitte, verschiedene Materialien | Langsamer als Laser, weniger präzise als Draht-EDM für feine Details |
| Traditionelles Fräsen | Schnelle Materialentfernung, vielseitig, kostengünstig | Allgemeine Bearbeitung, größere Teile, Produktion in großen Stückzahlen | Mechanische Belastung, Werkzeugverschleiß, begrenzte Komplexität |
Im Vergleich zum Laserschneiden ist Wire EDM präziser und kann komplexe Geometrie mit engeren Toleranzen erzeugen, jedoch ist das Laserschneiden etwas schneller und eignet sich am besten für dünnere Materialien und hohe Produktionsanforderungen.
Das Schneiden von Wasserstrahlgeräten funktioniert bei Draht-EDMs aufgrund der Genauigkeit und Oberflächenbeschaffenheit besser, insbesondere wenn detaillierte Arbeiten berücksichtigt werden. Umgekehrt ist Wasserstrahl vielseitiger, da er eine größere Vielfalt an Materialien schneiden kann, ohne deren strukturelle Integrität zu beeinträchtigen, einschließlich einiger empfindlicher Wärmematerialien.
Alle Methoden haben einige Nachteile, daher bleibt Draht-EDM die Methode der Wahl, wenn Präzision, komplizierte Formen, harte Materialien oder leitfähige Materialien berücksichtigt werden müssen.
Schlussfolgerung
Das Schneiden von Draht-EDM stellt einen Höhepunkt der Präzisionsfertigungstechnologie dar und bietet unübertroffene Genauigkeit und Vielseitigkeit für komplexe Komponenten mit hoher Toleranz. Auch wenn es sich möglicherweise nicht um die schnellste verfügbare Schneidmethode handelt, ist es aufgrund seiner Fähigkeit, harte Materialien mit außergewöhnlicher Präzision zu bearbeiten, komplizierte Geometrien ohne mechanische Belastung zu erstellen und überlegene Oberflächenveredelungen zu erzielen, unverzichtbar in Branchen, in denen Qualität und Präzision im Vordergrund stehen.
Die Technologie entwickelt sich mit Fortschritten in der Automatisierung, KI-Integration und nachhaltigen Praktiken weiter und sichert ihre Relevanz in zukünftigen Fertigungslandschaften Von Turbinenschaufeln für die Luft - und Raumfahrt bis hin zu medizinischen Implantaten, von Automobil-Präzisionsteilen bis hin zu elektronischen Komponenten, hat sich Wire EDM in vielfältigen Anwendungen bewährt.
Für Hersteller, die Wire EDM in Betracht ziehen, liegt der Schlüssel im Verständnis, wann seine einzigartigen Fähigkeiten mit den Projektanforderungen übereinstimmen Während die Anfangsinvestition und die Betriebskosten höher sein können als bei herkömmlichen Methoden, rechtfertigen Präzision, Qualität und geringerer Bedarf an Sekundäroperationen häufig die Investition in kritische Anwendungen.
Da die Anforderungen an die Fertigung weiterhin auf größere Präzision, Komplexität und Materialherausforderungen drängen, ist Wire EDM bereit, diese sich entwickelnden Anforderungen zu erfüllen, und festigt damit seine Position als wesentliches Werkzeug im fortschrittlichen Fertigungs-Toolkit.
Referenzquellen
3. Digitale Topologieoptimierung Design und Fertigung basierend auf der Level-Set-Methode
Häufig gestellte Fragen (FAQs)
Was sind die Vor - und Nachteile des Draht-EDM-Schneidens?
Wenn es um das Schneiden von Draht EDM geht, bietet es Präzision und Vielseitigkeit für komplizierte Designs Das Schneiden von Draht EDM hat seine Vorteile, einschließlich hoher Präzision, der Fähigkeit, komplexe Formen zu schneiden, und minimaler Materialverschwendung Andererseits können seine Nachteile höhere Kosten im Vergleich zu herkömmlichen Schneidmethoden und eine längere Zeit zur Erledigung einer Arbeit umfassen, insbesondere wenn die Materialstärke zunimmt.
Wie funktioniert das Wire-EDM-Verfahren?
Beim Draht-EDM-Verfahren wird ein dünner Metalldraht als Elektrode zum Schneiden des Werkstücks verwendet Winzige elektrische Entladungen zwischen dem Draht und dem zu schneidenden leitfähigen Metall erzeugen hohe Temperaturen, die das Metall schmelzen und verdampfen, was die Bildung präziser Schnitte entlang des Drahtwegs erleichtert.
Was sind typische Anwendungen von Draht-EDM?
Draht-EDM wird hauptsächlich in Sektoren eingesetzt, in denen hohe Präzision erforderlich ist, darunter Luft- und Raumfahrt, Automobil und Formenbau. Es eignet sich für die Herstellung komplexer Geometrien, anspruchsvoller Funktionen und feiner Details, was herkömmliche Maschinen vor Herausforderungen stellen kann.
Wie würde Draht-EDM im Vergleich zum üblichen EDM-Stil aussehen?
Draht-EDM unterscheidet sich vom EDM vor allem in den Schneidmethoden, während der Draht-EDM einen durchgehenden Drahtstrang aus Metall verwendet, verwendet die andere Art des EDM eine feste Elektrode Draht-EDM eignet sich daher am besten zum Schneiden von Dünnschliffen und zum Erreichen enger Toleranzen, wohingegen herkömmliches EDM eher für die Massenentfernung geeignet ist.
Warum spielt die Drahtdicke bei der Draht-EDM eine Rolle?
Beim Draht-EDM ist die Dicke der Drahtelektrode von entscheidender Bedeutung, da sie sich auf die Schnittgeschwindigkeit, die Präzision des Betriebs und die Qualität des Schnitts auswirkt. Daher ermöglicht ein dünnerer Draht, beispielsweise ein Metalldraht 0,004, ein komplizierteres Schneiden mit dicken Drähten, die für eine schnellere Entfernung des Materials in weniger anspruchsvollen Anwendungen verwendet werden.
Was sind die Nachteile von Draht EDM?
Draht-EDM hat mehrere Nachteile, darunter eine langsamere Schnittgeschwindigkeit im Vergleich zu anderen Methoden, wie zum Beispiel Laserschneiden, und die Notwendigkeit von spezialisierten Maschinen Das Drahtschneiden kann sogar teurer sein als die Kosten für die Drahtelektrode und die Wartung der EDM-Maschinen.
Können Draht-EDM-Maschinen Lochbohr-EDM durchführen?
Ja, einige Draht-EDM-Maschinen sind in der Lage, Lochbohr-EDM durchzuführen Die erzeugten Löcher sind unglaublich genau, insbesondere bei harten Materialien. Dadurch ist es vielseitiger als Draht-EDM bei Schneidvorgängen, da es jetzt auch Bohrvorgänge im Rahmen der EDM-Fertigung durchführen kann.
Wie hilft das automatische Drahtgewinde bei der Optimierung des Draht-EDM?
Automatisches Drahtgewinde trägt zur Straffung des Draht-EDM bei, indem es Ausfallzeiten durch manuelle Drahtbelastung reduziert. Dies gewährleistet einen kontinuierlichen Betrieb, da beim Schneiden niemals Draht fehlt, ein Vorteil für Produktionsumgebungen mit relativ hohen Volumina.



