














Quando se trata de precisão e versatilidade na fabricação avançada, Wire EDM se destaca como um verdadeiro divisor de águas Uma tecnologia de corte avançada, Wire EDM revolucionou a fabricação de componentes intrincados e de alta tolerância, oferecendo uma trifeta de precisão, velocidade e eficiência de custos No entanto, o Wire EDM é adequado para sua aplicação específica? este artigo visa fornecer uma exploração aprofundada dos benefícios, desvantagens e aplicações mais comuns do Wire Corte EDM. Esteja você no setor em busca do melhor esquema de produção ou simplesmente interessado nos métodos de fabricação mais recentes, este guia de balcão único sem dúvida o ajudará a tomar decisões informadas.
Compreendendo o Wire EDM
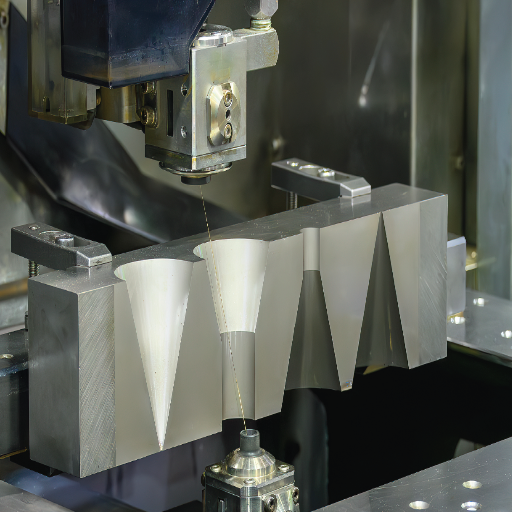
Wire EDM, ou Wire Electrical Discharge Machining, é um fio fino que pode ser controlado eletricamente e empregado no trabalho de usinagem O processo utiliza impulsos de descarga elétrica para desgastar o material, permitindo o corte de formas intrincadas e detalhes maravilhosos sem fazer um corte real Funciona melhor para metais duros e materiais difíceis de máquina e alta demanda na fabricação aeroespacial, médica e automotiva.
O que é Wire EDM?
Wire EDM, ou Wire Electrical Discharge Machining, é um processo de fabricação de última geração que corta materiais com um excelente fio, mantido em um movimento exato Este é um método sem contato de mecanismo de vibração, em que as descargas elétricas são controladas para corroer materiais condutores, tornando-o adequado para usinagem de metais mais duros e peças intrincadas e detalhadas A capacidade do Wire EDM de produzir geometrias complexas com tolerâncias apertadas e um acabamento superficial suave tornou-o dominante nas indústrias aeroespacial, automotiva e médica.
Como funciona o Wire EDM
O fio EDM usa um fio fino de latão ou cobre eletricamente carregado como eletrodo, primeiro é estabelecido que o fio é posicionado perto da peça condutora, aparecendo como a vista frontal de um centelhador As descargas elétricas controladas fluem na lacuna, gerando calor intenso que derrete e vaporiza o material que está sendo processado Essa erosão é realizada sem contato físico, garantindo que a peça permaneça livre de tensão O fio é alimentado infinitamente de um carretel, garantindo que nunca seja usado durante o uso, o que permite operações de corte de alta qualidade.
O sistema utiliza um dielétrico que fornece um efeito de resfriamento na faísca, leva embora as partículas erodidas e estabiliza o centelhador Os controles computadorizados guiam o movimento do fio com grande precisão, permitindo assim formas intrincadas, tolerâncias apertadas e bons acabamentos O fio EDM é uma das técnicas mais eficazes para cortar metais duros, como aço para ferramentas, titânio e metal duro, e assim encontra aplicações em campos de fabricação avançados.
Componentes de uma máquina Wire EDM
A máquina Wire EDM é composta por vários componentes básicos trabalhando em conjunto para permitir o corte com a máxima precisão e eficiência:
Mecanismo de fio
Geralmente, o fio usado em uma máquina de Wire EDM é um fio de latão ou cobre muito fino com diâmetros que variam de 0,001 polegadas a 0,013 polegadas Durante a operação de Wire EDM, o fio se move continuamente pela máquina, permitindo que uma nova parte do fio seja usada para cortar o tempo todo Isso ajuda na precisão do corte e longe do superaquecimento do fio Alguns tipos avançados permitem fios revestidos para velocidades de corte mais altas ou acabamentos delicados.
Sistema de Fluidos Dielétricos
Um sistema de fluido dielétrico é usado para fornecer resfriamento e limpeza para o fio e a peça de trabalho durante o EDM Ele usa água deionizada para fins de lavagem de detritos, evitando arco elétrico e equilibrando o centelhador entre o fio e a peça de trabalho. A condutividade operacional do fluido dielétrico garante um processo de usinagem preciso e um desempenho de corte consistente.
Fonte de Alimentação e Gerador
Uma fonte de alimentação é um requisito crucial para gerar pulsos elétricos em um processo EDM Uma moderna máquina Wire EDM possui geradores de pulsos sofisticados que controlam com precisão a energia e a frequência da faísca Isso é crucial para atender a tolerâncias dimensionais apertadas que variam de 0,0001 a 0,0005 polegadas, respectivamente, e alcançar acabamentos de superfície soberbos com uma média de rugosidade (Ra) de 0,1 µm ou inferior.
Mesa de trabalho e sistema de fixação
As mesas de trabalho são normalmente projetadas como mesas XY para segurar a peça com segurança. Dispositivos elétricos ou braçadeiras são usados para estabilizar a peça para movimento preciso durante o corte. No entanto, em sistemas avançados, mesas rotativas podem ser utilizadas para operações complexas de vários eixos, aumentando assim a capacidade da máquina.
Controlador CNC
Um sofisticado sistema CNC controla os fios de relógio, posições e movimentos Os controladores CNC modernos apresentam interfaces fáceis de usar, permitindo que os operadores insiram projetos complexos com um nível excepcional de precisão Eles podem controlar multi-eixos e fornecer opções avançadas de programação para usinagem perfilada.
Sistema Filtração
Sistemas de filtragem muito eficientes garantem a remoção completa de partículas microscópicas e detritos do fluido dielétrico O fluido limpo é vital para garantir um bom desempenho de corte e, portanto, prolongar a vida útil da planta Os sistemas de filtragem de vários estágios são mais eficientes e exigem pouca manutenção em máquinas modernas.
Componente Adicional: A geração de calor durante a fase de usinagem pode afetar a precisão e longevidade da máquina As máquinas de EDM de arame possuem sistemas de refrigeração para regular a temperatura dos componentes, o que é considerado vital para uma operação suave durante longos ciclos de corte.
Como esses componentes fornecem uma especificação de precisão em nível de indústria, o EDM de fio é considerado obrigatório em áreas como aeroespacial, dispositivos médicos e fabricação de matrizes.
Prós e Contras do Corte EDM de Fio
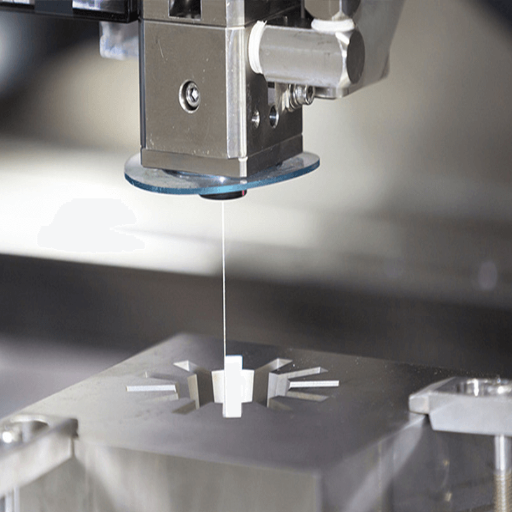
Vantagens
- Alta Precisão: Atinge uma precisão excepcional, tornando-o adequado para componentes complexos e detalhados
- Corta materiais duros: Pode cortar titânio, aço endurecido, metal duro e outros materiais duros com facilidade
- Sem estresse mecânico: Sendo um processo sem contato, não exerce tensão mecânica nem causa qualquer deformação ou dano à peça de trabalho
- Versatilidade: Usado para formas que são intrincadas, orientadas para detalhes e têm uma alta tolerância
Desvantagens
- Velocidade de corte lenta: Este processo é normalmente mais lento do que outros métodos de corte; portanto, pode reduzir a taxa de trabalho para grandes empregos
- Altos custos operacionais: As despesas aumentam devido à manutenção da máquina, uso de fios e consumo de fluido dielétrico
- Limitações em Materiais: Somente materiais condutores podem sofrer corte usando Wire EDM
- Considerações sobre acabamento superficial: Acabamento adicional pode ser necessário dependendo da aplicação e do acabamento superficial necessário
Vantagens do corte EDM de fio
Alta precisão e exatidão: O Wire EDM é conhecido por sua precisão excepcional no corte de formas complexas e complexas. Dependendo da indústria, o componente requer especificações detalhadas para atingir tolerâncias rígidas de ±0,0001 polegadas, com aplicações aeroespaciais, médicas e eletrônicas.
Distorção Mínima de Materiais: Sendo um processo sem contato, o Wire EDM cria muito pouca energia térmica Esta falta de geração de calor evita a distorção do material ou uma mudança nas propriedades físicas da peça de trabalho, tornando assim o processo muito adequado para cortar materiais delicados ou sensíveis ao calor.
Cortando materiais duros: O fio EDM é capaz de cortar até os materiais mais duros, incluindo titânio, aços para ferramentas, metal duro e superligas, e provavelmente seria considerado difícil por outros métodos de usinagem.
Geometrias Complexas e Pequenas Características: O processo facilita a fabricação de micropeças, cantos afiados e contornos intrincados que são essenciais para as indústrias, como moldes intrincados e fabricação de matrizes.
Teoricamente Livre de Burrs ou Processos Secundários: O Wire EDM oferece um acabamento limpo sem rebarbas, ao contrário do corte mecânico, o que significa eliminar ou diminuir processos secundários de rebarbação.
Aplicação flexível em todos os setores: A tecnologia é utilizada em diversos setores devido à sua excepcional precisão e versatilidade, desde a indústria automotiva, onde é utilizada na fabricação de engrenagens e peças de motores, até a saúde, onde é empregada na produção de instrumentos cirúrgicos.
Custo-eficiente para protótipos e pequenos lotes: Embora não seja o método de produção em massa mais rápido disponível, o Wire EDM se destaca na criação precisa de componentes para protótipos ou pequenas execuções de produção onde a precisão é fundamental.
Assim, o Wire EDM, oferecendo a mais alta precisão disponível, a capacidade de cortar materiais duros e complexos e o menor tempo de operação secundária, é um método de corte que traz valor significativo às necessidades modernas de fabricação.
Desvantagens do corte EDM de fio
Também apresenta algumas limitações que devem ser consideradas ao decidir sobre sua adequação para aplicações específicas:
- Velocidade de corte mais lenta: Entre os vários meios de corte de materiais, o EDM de fio é mais lento, tornando as produções em grande escala ou produções em lote de alto volume exigentes do ponto de vista da eficiência. Por exemplo, dependendo de vários fatores, como parâmetros de máquinas EDM de material e fio, as velocidades de corte estão normalmente na faixa de 5-50 mm²/min, o que limita as velocidades de processamento.
- Requisito de condutividade do material: O EDM do fio é restrito aos materiais que podem conduzir a eletricidade, tal como o alumínio, o aço, ou o titânio Os não-condutores, tais como o plástico e a maioria de cerâmicas, estão fora de sua capacidade de trabalhar, daqui exigindo outros métodos de corte para processar.
- Limitação de fio fino: O tamanho mais comum para o fio é fino, com um diâmetro que varia de 0,05 mm a 0,35 mm Este parâmetro pode limitar a espessura do próprio material Torna-se um desafio cortar peças de trabalho muito grossas ou seções resistentes - um eficientemente tem que contornar várias passagens, o que então aumenta o tempo de usinagem.
- Considerações Ambientais: As máquinas de EDM de fio funcionam com água desionizada ou um fluido dielétrico O descarte desses fluidos de maneira ambientalmente segura é caro e sujeito a rigorosas regulamentações ambientais.
- Problemas de acabamento superficial em algumas situações: O Wire EDM geralmente fornece superfícies lisas e precisas; no entanto, em componentes muito grandes ou de formato incomum, um acabamento superficial específico pode às vezes exigir pós-processamento, prejudicando lentamente seu principal ponto de venda: economia de tempo.
São essas desvantagens que permitem ao fabricante decidir e garantir o custo geral do Wire EDM para seus projetos, em comparação com outros métodos de corte.
Comparando Wire EDM com EDM convencional
Embora compartilhem princípios comuns, o Wire EDM e o Convencional EDM servem a propósitos diferentes, com diferenças notáveis particularmente em seu uso, precisão e recursos.
Principais diferenças entre EDM de fio e EDM convencional
EDM de fio (EDM com corte de fio): Trabalha em materiais condutores passando um eletrodo de fio fino através deles É de alta precisão para criar formas excepcionalmente complexas com detalhes finos e geometrias intrincadas, e pode alcançar tolerâncias tão apertadas quanto ±0,002 mm Esses detalhes finos o tornam adequado para componentes de precisão, como moldes, matrizes e peças usadas em aplicações aeroespaciais e médicas, onde detalhes finos são necessários É um processo sem contato; portanto, a superfície nunca pode ser danificada, e permite o processamento de peças finas ou frágeis.
EDM convencional: Um eletrodo moldado é mergulhado ou afundado na peça de trabalho para cortar ou formar cavidades Portanto, é apropriado construir formas tridimensionais, contornos internos e características como cavidades profundas em materiais condutores É sólido e pode lidar com peças de trabalho grossas e volumosas No entanto, as tolerâncias, embora precisas, são geralmente menos rigorosas do que as do Wire EDM, sendo tipicamente cerca de ±0,01 mm.
Tendo alguns fatores que diferem no domínio da eficiência operacional e acabamento superficial Diferentes considerações de parâmetros e considerações de materiais podem permitir que o EDM de fio alcance um acabamento superficial tão suave quanto 0,1 µm Ra. Essa vantagem é exercida quando a aplicação exige acabamentos finos O EDM convencional também pode realizar isso, mas geralmente apenas sem operações extras - seu acabamento superficial está na faixa de 0,3-0,5 µm Ra. Dadas as complexidades de seus processos, o Wire EDM é tipicamente mais lento em termos de velocidade de corte; no entanto, sua capacidade de cortar o projeto de um engenheiro sem marcas de desgaste da ferramenta apresenta uma vantagem decisiva sobre seu homólogo, o EDM convencional, em aplicações específicas.
Ambos os métodos têm suas vantagens, mas os requisitos e condições de aplicação do material de trabalho, bem como a tolerância desejada e a geometria da peça, ditarão a opção mais adequada para qualquer trabalho.
Aplicações de Wire EDM
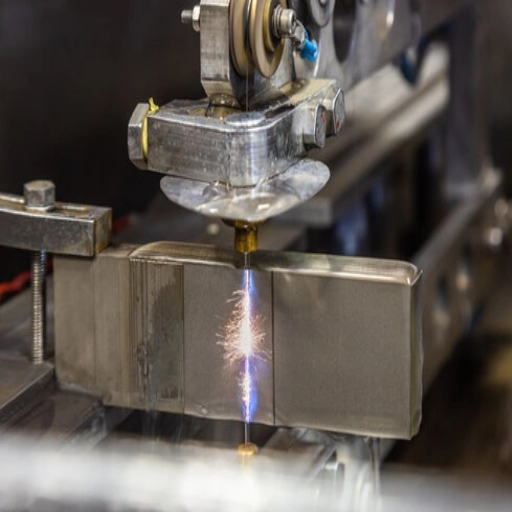
O Wire EDM é mais frequentemente usado em indústrias que exigem detalhes precisos e intrincados Suas principais aplicações incluem
Ferramenta e Die Making
Perfeito para produzir moldes, matrizes e punções com requisitos de tolerância apertados
Indústria Aeroespacial
Usado para fabricar componentes complexos a partir de materiais difíceis de usinar
Campo Médico
Para instrumentos cirúrgicos e implantes de fabricação de precisão
Setor Automotivo
Para fabricação de engrenagens especializadas e peças complexas para motores e transmissões
Tais aplicações demonstram a adequação do Wire EDM em condições exigentes, proporcionando a máxima precisão e confiabilidade.
Indústrias Utilizando Fio EDM
Wire EDM é uma tecnologia altamente versátil que atende a vários setores, cada um dos quais requer um processo de usinagem EDM preciso e eficiente para produzir componentes complexos.
Indústria Aeroespacial
O setor aeroespacial depende fortemente da usinagem Wire EDM para fabricar componentes leves e de alta resistência para materiais de alta tecnologia, como titânio e ligas à base de níquel, que podem suportar temperaturas e pressões extremas em motores a jato e naves espaciais Projeções recentes para o crescimento na indústria de usinagem aeroespacial afirmam que a usinagem Wire EDM será um contribuinte indispensável, especialmente para trabalhar com geometrias altamente complexas.
Campo Médico
Considerando que a precisão final é procurada na fabricação de ferramentas cirúrgicas, implantes ortopédicos ou próteses dentárias devido ao seu valor imperativo inerente, o Wire EDM permite a fabricação de peças que muitas vezes requerem tolerâncias microscópicas para o seu acabamento Por exemplo, as técnicas modernas de design visam fabricar instrumentos cirúrgicos com precisão sub-milimétrica, permitindo seu uso seguro em operações com risco de vida O Wire EDM está encontrando aplicações cada vez mais amplas na área médica devido à crescente demanda por tecnologia médica minimamente invasiva.
A Indústria Automotiva
O Wire EDM revoluciona a produção de componentes automotivos cruciais, incluindo peças de motores, engrenagens de transmissão e sistemas de injetores de combustível Com a indústria automotiva mudando para veículos elétricos (EVs) e motores de combustão interna altamente eficientes, o Wire EDM tornou-se essencial para projetar peças leves e de alta precisão que visam um melhor desempenho geral Pode-se dizer que os processos de fabricação, como o Wire EDM, estão apoiando a indústria na satisfação da necessidade do mercado de peças automotivas duráveis e leves nesses espaços de mercado altamente competitivos.
Indústria Eletrônica
A indústria eletrônica exige a fabricação de componentes com grande precisão e complexidade, como conectores, micro-moldes e placas de circuito, devido à miniaturização dos dispositivos eletrônicos O Wire EDM tornou alcançável a precisão necessária para a eletrônica atual sem danificar os delicados materiais usados neles. Espera-se que o uso de EDM de fio aumente à medida que aumenta a demanda por dispositivos pequenos e eficientes.
Fabricação de ferramentas e matrizes
Tendo sido um dos principais usuários de Wire EDM, a indústria de ferramentas e matrizes utiliza essa tecnologia para produzir moldes, matrizes e punções precisos para produção em massa. Como o Wire EDM pode criar formas muito complexas e exercer estreita tolerância, ele promove a eficiência na fabricação de ferramentas para diferentes processos de fabricação, desde moldagem de plástico até estampagem de metal.
Essas indústrias enfatizaram o Wire EDM como um componente-chave para a inovação em vários setores, com o nível de precisão e confiabilidade exigido pelas tecnologias da nova era.
Aplicações Específicas de Wire EDM
Wire EDM tornou-se a chave para a precisão e intrincadas operações de detalhamento em várias indústrias Alguns de seus aplicativos amplamente conhecidos são
Indústria Aeroespacial
O setor aeroespacial considera o Wire EDM indispensável para a fabricação de pás de turbinas, bicos injetores de combustível e outras peças complexas de motores Uma tolerância de ±0,0001 polegada permite o revestimento interno de máximo desempenho e segurança em aplicações aeroespaciais, sendo mais inclinado a materiais mais leves, como titânio e superligas, o Wire EDM assume importância para o corte de materiais que desafiam os métodos tradicionais de usinagem.
Fabricação de Dispositivos Médicos
O Wire EDM é crucial na fabricação de dispositivos médicos complexos, incluindo instrumentos cirúrgicos, implantes e stents O Wire EDM pode usinar com precisão materiais de aço inoxidável e nitinol, o que é fundamental na engenharia biomédica Por exemplo, a capacidade de microusinagem do Wire EDM torna possível a fabricação de colimadores multifolhas altamente complexos, que são vitais em sistemas de radioterapia de ponta.
Indústria Automóvel
Usado na fabricação de tudo, desde componentes de motores até componentes de transmissão, o Wire EDM é amplamente aplicado na produção automotiva Ele auxilia na fabricação de peças com alta resistência e danos térmicos mínimos, tornando-as duráveis Com a rápida adoção de veículos elétricos (EVs), a carcaça da bateria e os componentes do trem de força exigem projetos complexos e tolerâncias precisas, tornando o Wire EDM uma ferramenta valiosa na tecnologia automotiva.
Fabricação de ferramentas e fabricação de matrizes
Uma das aplicações mais antigas e significativas do Wire EDM na fabricação de Ferramentas e Matrizes envolve a criação de moldes de alta geração, ferramentas de corte de precisão e matrizes de estampagem Essas matrizes e moldes precisam ser reproduzíveis com muita precisão porque as indústrias que dependem deles estarão envolvidas na fabricação de alto volume Essas indústrias variariam de eletrônicos a bens de consumo.
Corte e Eletrônica de Bolacha de Silício
Os EDMs de fio são cada vez mais usados na indústria eletrônica para cortar wafers de silício em formas precisas para componentes semicondutores Com a necessidade de dispositivos menores e mais compactos, a capacidade da Wire EDM de cortar materiais frágeis com precisão tornou-se indispensável na produção em massa de eletrônicos De acordo com dados da indústria, o mercado global de semicondutores, que deve atingir mais de $1 trilhão até 2030, depende fortemente de tais avanços de fabricação.
O Wire EDM é uma ferramenta altamente versátil e indispensável, oferecendo soluções de ponta para indústrias que exigem desempenho preciso e confiável Essa flexibilidade permitiu que ele permanecesse na vanguarda da manutenção tanto da fabricação tradicional quanto das tecnologias emergentes, com melhorias contínuas em automação e produtividade.
EDM de fio na fabricação de peças metálicas
O EDM de fio é um processo revolucionário na produção de peças metálicas intrincadas, oferecendo os mais altos níveis de precisão, velocidade e versatilidade Este processo é o mais adequado para gerar geometrias complexas e tolerâncias extremas que de outra forma seriam impossíveis com procedimentos tradicionais Particularmente ao trabalhar com materiais duros, como titânio, tungstênio e aços endurecidos, o fio EDM fornece aos fabricantes a flexibilidade de cortar formas precisas sem estressar mecanicamente o material.
O Wire EDM é uma tecnologia relativamente nova e, como tal, continua a crescer nas indústrias aeroespacial, automotiva e de dispositivos médicos Sua relevância é evidente na fabricação de componentes pequenos e intrincados, como pás de turbinas, cavidades de moldes de injeção e instrumentos cirúrgicos. Tecnologias para automação, controle inteligente e processos de fabricação adaptativos continuam avançando, melhorando a produtividade e a eficiência de custos no Wire EDM, tornando-o uma escolha preferida para fabricação de alto valor.
Com o Wire EDM, a capacidade de acabamento é mantida, permitindo acabamentos superficiais tão lisos quanto 0,3 mícron, por exemplo, o que requer detalhes extremos. O uso de fios condutores finos permite um alto grau de controle, permitindo precisões de corte de ±0,001 mm, o que é crucial em áreas como eletrônica e engenharia de precisão. Esta capacidade mantém o Wire EDM como uma das principais técnicas de fabricação contemporâneas, capaz de lidar com desafios presentes e futuros.
Visão geral do processo Wire EDM
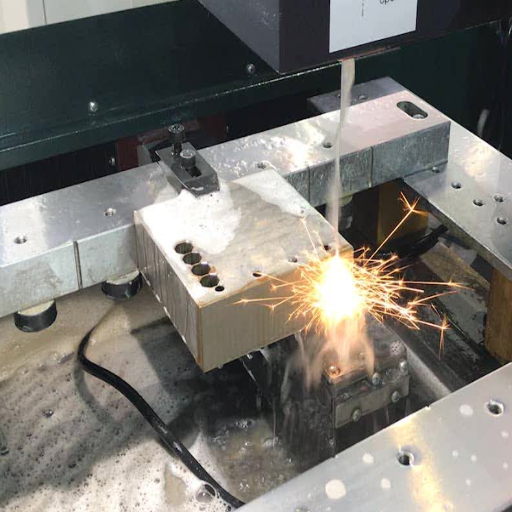
O EDM de fio é um processo de corte sem contato, em que um fio fino eletricamente carregado faz cortes nos materiais com extrema precisão Neste processo, o fio é posicionado próximo à peça de trabalho, possibilitando a descarga de faíscas elétricas que geram calor e derretem ou vaporizam o material Um fluxo contínuo de fluido dielétrico é usado para remover detritos e manter a estabilidade do processo Esta técnica é usada principalmente ao projetar formas intrincadas com alta precisão em materiais complexos ou delicados.
Etapas do processo Wire EDM
Processo completo de fabricação de EDM de fio
- Preparação da peça: A peça de trabalho é fixada primeiramente na mesa de trabalho da máquina Os alinhamentos devem ser apropriados e devem ser fixados bem para assegurar o corte é feito com precisão e estabilidade completas Embora todo o material da escolha possa ser usado, precisa ser condutivo para o processo elétrico da descarga.
- Configuração do fio: Um fio fino, eletricamente condutor, tipicamente feito de latão ou revestido com zinco ou cobre, dependendo da aplicação, é fornecido através da máquina Os diâmetros dos fios estão quase sempre entre 0,001 e 0,012 polegadas, variando de acordo com a precisão necessária e a geometria da peça.
- Programando o Caminho: O sistema CNC é programado com o caminho exato do corte conforme definido pelo desenho geométrico e especificações da peça, juntamente com os movimentos do fio e da peça de trabalho ao longo do caminho programado são automatizados e muito precisos, permitindo a criação das formas mais complexas.
- O corte começa: O sistema de descarga elétrico-fio funciona a uma distância próxima da peça de trabalho O calor intenso é formado devido à descarga elétrica que derrete ou vaporiza o material no nível microscópico Não existe contato físico entre o fio e a peça de trabalho durante todo o processo, minimizando o estresse mecânico ou danos.
- Aplicação de fluido dielétrico: A zona de corte é lavada com água de alta pressão, muitas vezes água deionizada, Ele resfria a peça de trabalho e estabiliza as descargas elétricas enquanto remove detritos na zona de corte Também evita arco elétrico indesejado.
- Monitoramento e Controle de Precisão: Uma gama de sensores, juntamente com um sistema de controle moderno, rastreia parâmetros do processo, como tensão, corrente e tensão do fio durante todo o procedimento Operações altamente controladas permitem tolerâncias tão apertadas quanto ± 0,0001 polegadas, um nível de tolerância adequado para fabricação aeroespacial e médica, bem como outras indústrias que exigem extrema precisão.
- Inspeção Final e Acabamento: Após a conclusão do corte, a peça é suavemente removida e verificada para garantir que suas dimensões estejam em conformidade com as especificações exigidas Modern Wire EDM pode produzir um acabamento superficial de aproximadamente 8 a 16 micropolegadas, eliminando a necessidade de operações de acabamento secundário Algumas aplicações muito poucas, no entanto, podem exigir polimento adicional ou tratamento térmico.
A elaboração precisa desta sequência permite que o Wire EDM ofereça alta precisão, grande versatilidade e eficiência maximizada para projetos complexos em materiais desafiadores, como aços endurecidos, titânio ou carbonetos. Os avanços na tecnologia Wire EDM continuam a aumentar ainda mais sua capacidade, mantendo-a a par dos requisitos cada vez maiores das indústrias de fabricação de precisão.
Escolhendo o fio EDM certo
Escolher um fio EDM adequado é essencial se você quiser obter precisão, eficiência e custo-benefício em seu processo Wire EDM Tais itens básicos são o material, o diâmetro do fio e o revestimento Os fios de latão são usados na maioria das aplicações devido à sua versatilidade; no entanto, os fios revestidos, como fios revestidos de zinco ou difusos, tendem a fornecer melhor desempenho em certas áreas O diâmetro do fio varia aproximadamente entre 0,001 polegadas e 0,013 polegadas Os fios mais finos permitem melhor precisão de corte para projetos intrincados, enquanto fios maiores ou mais grossos produzem velocidades de corte mais rápidas Os fios revestidos são melhores para lavagem e condutividade; portanto, eles são bastante adequados para necessidades de alta velocidade e alta precisão Considerando isso, a seleção do fio depende do material que está sendo cortado, do acabamento superficial necessário ou da complexidade do projeto Verificar especificações e testabilidade para garantir a compatibilidade com a máquina e os requisitos do projeto.
Fatores que influenciam a eficiência do EDM do fio
A eficiência do processo de Usinagem por Descarga Elétrica de Fios (WEDM) é dependente do efeito sinérgico de variáveis como parâmetros da máquina, tipo de fio e condições de trabalho, algumas dessas variáveis são
Material e revestimento do fio
Os materiais de fio de grau superior, como fios de latão, revestidos ou compostos, podem melhorar a velocidade e a precisão do corte Os cabos revestidos de zinco, por exemplo, oferecem melhor condutividade e descarga, o que, por sua vez, se traduz em corte mais rápido e acabamento mais fino.
Condições de Corte
Espessura, dureza e tipo de material oferecem as variações mais significativas para a eficiência O corte mais rápido é concedido a materiais mais macios, enquanto materiais mais duros ou mais grossos exigem um equilíbrio entre maior potência e precisão para evitar erros ou desgaste excessivo no fio.
Configuração Máquina
As configurações de faísca, pressão de lavagem e controle de tensão devem idealmente ser otimizados em todos os momentos para máxima precisão e velocidade no processo de usinagem A aplicação incorreta causaria quebras de fio ou reduziria a precisão.
Lavagem e Remoção de Detritos
A lavagem eficiente de detritos da zona de corte permite a máxima geração e acúmulo de faíscas, o que melhora o processo de corte. A lavagem de alta pressão pode permitir trabalho contínuo de alto desempenho, enquanto a filtração de escolha deve ser aceitável.
Temperatura e Estabilidade
Considerar argumentos ambientais como mudanças de temperatura pode afetar a estabilidade e precisão das máquinas Se o ambiente permanecer controlado, deve-se reduzir a expansão térmica e limitar o número de repetições de qualidade.
Se estes forem bem gerenciados, maior precisão, tempos de ciclo reduzidos e eficiência geral prevalecerão no trabalho de Wire EDM Com base no material, na complexidade do projeto e na qualidade de saída desejada, cada trabalho deve ter configurações e parâmetros personalizados.
Desenvolvimentos de tecnologia EDM
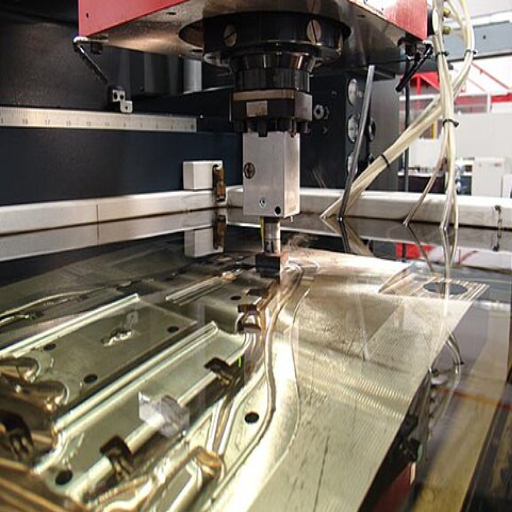
Os avanços recentes estão centrados principalmente na automação para aumentar a eficiência e a precisão Hoje, os sistemas automatizados são equipados com sensores inteligentes, monitoramento em tempo real, controles adaptativos e processos de usinagem otimizados para minimizar a intervenção humana Essas melhorias resultam na minimização de tolerâncias, erros e, finalmente, operações infrutíferas, evoluindo assim para um EDM mais confiável e econômico.
Avanços na tecnologia Wire EDM
O processo Wire EDM está evoluindo continuamente para melhorar a precisão, eficiência e compatibilidade de materiais O desenvolvimento de máquinas mais novas com diâmetros de fio mais finos permite a usinagem de componentes intrincados e precisos Os sistemas dinâmicos de controle de tensão de fio e a automação de rosqueamento estão estabelecendo novos padrões de estabilidade operacional, ao mesmo tempo em que reduzem o tempo de inatividade das máquinas Wire EDM agora apresentam software de usinagem multieixos que pode lidar com geometrias complexas e alcançar acabamentos de superfície superiores As inovações também abrangem otimização de fluidos dielétricos e fontes de alimentação ambientalmente conscientes, dois métodos que reduzem tanto o impacto ambiental quanto o custo de operação, tornando assim o Wire EDM uma ferramenta aceita, mas crescente, em indústrias como aeroespacial, médica e de fabricação de automóveis.
Tendências Futuras em Usinagem de Descarga Elétrica
O Futuro da Tecnologia EDM
Olhando para o futuro, vejo as tendências futuras em Usinagem de Descarga Elétrica como mais em direção a maior automação, precisão e sustentabilidade A IA e o aprendizado de máquina garantiriam sistemas EDM mais inovadores com autocorreção, minimizando assim erros e maximizando a eficiência Além disso, a ciência dos materiais e as inovações em tecnologia de eletrodos tornarão todo o processo mais rápido e menos dispendioso Por outro lado, a sustentabilidade será cada vez mais considerada, com sistemas energeticamente eficientes e fluidos dielétricos ecológicos entrando Juntos, todos esses aspectos orientados para o desenvolvimento estenderão o EDM muito além de seus limites atuais, adaptando-o às indústrias modernas em constante evolução.
Comparando Wire EDM com outros métodos de corte
Uma das características únicas que diferencia o Wire EDM é a sua capacidade de cortar formas pequenas e complexas com precisão em materiais duros, sem contato entre a ferramenta e a peça de trabalho. O fresamento representa métodos de corte tradicionais, em que o contato com a superfície pode desenvolver tensões mecânicas.
| Método Corte | Vantagens | Melhores Aplicações | Limitações |
|---|---|---|---|
| Fio EDM | Extremamente preciso, corta materiais duros, sem estresse mecânico, geometrias complexas | Materiais duros, formas intrincadas, tolerâncias apertadas, materiais condutores | Velocidade de corte mais lenta, limitada a materiais condutores, custos mais elevados |
| Corte Laser | Corte mais rápido, bom para materiais finos, produção de alto volume | Chapa metálica, materiais finos, produção em massa | Menos preciso que o Wire EDM, zonas afetadas pelo calor |
| Corte Waterjet | Materiais versáteis, sem efeitos de calor, boa precisão | Materiais sensíveis ao calor, seções grossas, vários materiais | Mais lento que o laser, menos preciso que o Wire EDM para detalhes finos |
| Fresagem Tradicional | Remoção rápida de material, versátil, econômico | Usinagem geral, peças maiores, produção de alto volume | Tensão mecânica, desgaste da ferramenta, complexidade limitada |
Comparado ao corte a laser, o Wire EDM é mais preciso e pode criar geometria complexa com tolerâncias mais apertadas No entanto, o corte a laser é um pouco mais rápido e é mais adequado para materiais mais finos e demandas de produção de alto volume.
O corte por jato de água funciona melhor para EDMs de fio devido à precisão e ao acabamento superficial, especialmente quando se considera o trabalho detalhado, por outro lado, o jato de água é mais versátil, pois pode cortar uma variedade maior de materiais sem comprometer sua integridade estrutural, incluindo alguns materiais térmicos sensíveis.
Existem alguns negativos em todos os métodos, portanto o Wire EDM continua sendo o método de escolha nos casos em que precisão, formas complexas, materiais duros ou materiais condutores devem ser considerados.
Conclusão
O corte EDM de fio representa um pináculo da tecnologia de fabricação de precisão, oferecendo precisão e versatilidade incomparáveis para componentes complexos e de alta tolerância Embora possa não ser o método de corte mais rápido disponível, sua capacidade de usinar materiais duros com precisão excepcional, criar geometrias intrincadas sem estresse mecânico e obter acabamentos superficiais superiores o torna indispensável em indústrias onde a qualidade e a precisão são fundamentais.
A tecnologia continua a evoluir com avanços na automação, integração de IA e práticas sustentáveis, garantindo sua relevância em futuros cenários de fabricação, desde pás de turbinas aeroespaciais até implantes médicos, de peças de precisão automotivas a componentes eletrônicos, a Wire EDM provou seu valor em diversas aplicações.
Para os fabricantes que consideram o Wire EDM, a chave está em entender quando suas capacidades únicas se alinham com os requisitos do projeto Enquanto o investimento inicial e os custos operacionais podem ser maiores do que os métodos convencionais, a precisão, a qualidade e a necessidade reduzida de operações secundárias geralmente justificam o investimento para aplicações críticas.
À medida que as demandas de fabricação continuam a impulsionar maiores desafios de precisão, complexidade e materiais, a Wire EDM está pronta para atender a essas necessidades em evolução, consolidando sua posição como uma ferramenta essencial no kit de ferramentas de fabricação avançada.
Fontes de referência
Projeto e fabricação de otimização de topologia digital com base no método de conjunto de níveis
Perguntas frequentes (FAQs)
Quais são as vantagens e desvantagens do corte EDM de fio?
Quando se trata de corte EDM de arame, oferece precisão e versatilidade para projetos intrincados O corte EDM de arame tem suas vantagens, incluindo alta precisão, a capacidade de cortar formas complexas e desperdício mínimo de material Por outro lado, suas desvantagens podem incluir custos mais altos em comparação com os métodos tradicionais de corte e um tempo mais longo para concluir um trabalho, particularmente à medida que a espessura do material aumenta.
Como funciona o processo wire-EDM?
No processo fio-EDM, um fio metálico fino é usado como eletrodo para cortar a peça de trabalho, pequenas descargas elétricas entre o fio e o metal condutor que está sendo cortado geram altas temperaturas que derretem e vaporizam o metal, facilitando a formação de cortes precisos ao longo do caminho do fio.
Quais são as aplicações típicas de EDM de fio?
O fio-EDM é usado principalmente em setores onde a elevada precisão é necessária, incluindo aeroespacial, automotivo, e molde-fazendo É apropriado para a fabricação de geometrias complexas, características sofisticadas, e detalhes finos, que podem representar desafios para máquinas convencionais.
Como o EDM do fio se compararia ao estilo usual de EDM?
O EDM do fio difere do EDM primeiramente em termos dos métodos de corte Enquanto o EDM do fio usa uma costa contínua do fio de metal, o outro estilo de EDM usa um elétrodo contínuo O EDM do fio é consequentemente o mais apropriado para cortar seções finas e conseguir tolerâncias apertadas, visto que o EDM convencional é mais apropriado para a remoção maioria.
Por que a espessura do fio é importante no EDM do fio?
No EDM de fio, a espessura do eletrodo de fio é vital, pois afeta a velocidade de corte, a precisão da operação e a qualidade do corte. Portanto, um fio mais fino, digamos um fio metálico 0,004″, permite um corte mais complexo com fios grossos usados para remoção mais rápida do material em aplicações menos exigentes.
Quais são as desvantagens do EDM de fio?
O EDM de fio tem várias desvantagens, incluindo uma velocidade de corte mais lenta em comparação com outros métodos, como o corte a laser, e a necessidade de máquinas especializadas O corte de fio pode até ser mais caro do que o custo do eletrodo de fio e a manutenção das máquinas de EDM.
As máquinas de EDM de fio podem realizar EDM de perfuração de furo?
Sim, algumas máquinas de EDM de fio são capazes de realizar EDM de perfuração de furo Os furos produzidos são incrivelmente precisos, especialmente em materiais duros Isso o torna mais versátil do que o EDM de fio em operações de corte, pois agora também pode realizar operações de perfuração como parte da fabricação de EDM.
Como a rosca automática de fios ajuda a agilizar o EDM de fios?
A rosca automática do fio ajuda a agilizar o EDM do fio, reduzindo o tempo de inatividade causado pelo carregamento manual do fio Isso garante a operação contínua, pois o corte nunca faltará fio, um benefício para ambientes de produção com volumes relativamente altos.



