














更新於 2026 年 10 月
加工鉻鎳鐵合金很困難,因為集中熱量、高切削力、材料狀況和刀工化學在切削刃處相互作用。這些合金,特別是鎳基高溫合金,用於高溫下的耐腐蝕性。然而,它們使 CNC 加工過程變得複雜。穩定的鉻鎳鐵合金切割從正確的鉻鎳鐵合金等級、工具和測量的試驗開始。.
為什麼 Inconel 會懲罰前沿
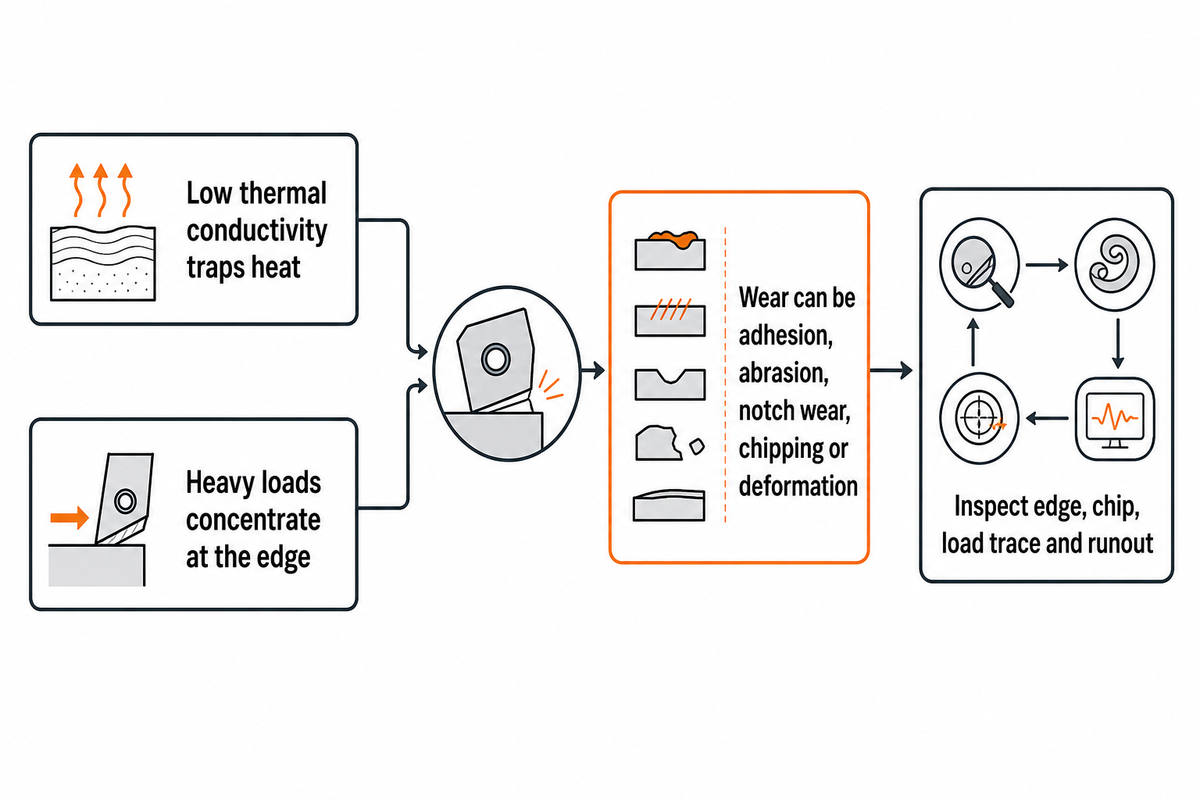
低導熱率帶來了獨特的挑戰,因為它會捕獲熱量,而重負載則集中在邊緣。鉻鎳鐵合金在高溫下保持強度。加工硬化可以與黏附、磨損、擴散、氧化、缺口磨損、碎裂和塑性變形一起發展。這些耦合機制縮小了製程窗口,從而透過工具、支架、冷卻劑和機器控制熱量、負載和邊緣狀況。.
A 2025 年 9 月開放取用審查 將加工困難置於合金更廣泛的熱、微觀結構和加工行為中。它沒有指定一個通用的硬化層深度或界面溫度,因此診斷必須從觀察到的邊緣、切屑、表面和負載開始。.
常見錯誤: 在鉻鎳鐵合金工作期間,降低進給速率可能會在因跳動、衝擊或支架繼續薄弱而碎裂時產生摩擦。開始檢查邊緣、切屑、負載軌跡和跳動。.
證據邊界: 將熱量和負載與可見故障分開,然後根據相同的檢查標準測試一次校正;沒有單一的磨損機製或地下深度適用於每種鎳合金、操作和冷卻方法。.
Inconel 718 vs 625:等級和條件改變切割
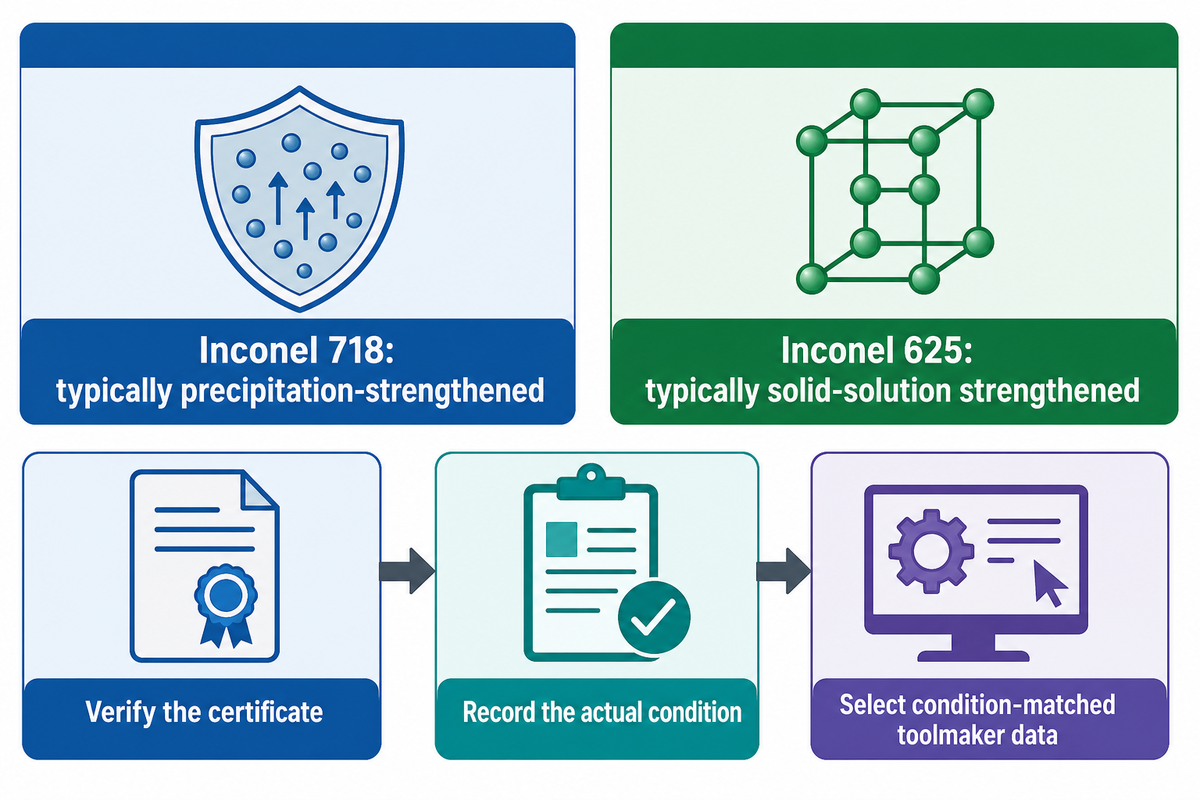
按等級和條件比較鉻鎳鐵合金,因為 AISI 可加工性指數或一般可加工性評級無法描述每種供應狀態。鉻鎳鐵合金 718 通常具有沉澱強化作用;鉻鎳鐵合金 625 通常採用固溶強化。化學、熱處理、拉伸性能、產品形式和事先加工可以改變刀具磨損。.
| 編程前檢查 | 因科內爾 718 | 因科內爾 625 | 編程動作 |
|---|---|---|---|
| 加強狀態 | 溶液處理或老化條件不同 | 固體溶液效應通常占主導地位,但老化歷史仍然很重要 | 記錄實際情況 |
| 物質身份 | 規格和熱/批 | 規格和熱/批 | 驗證證書 |
| 轉移規則 | 請勿將老化資料線傳輸至溶液處理的庫存 | 不要假設每個提供的條件都表現相似 | 選擇目前、條件匹配的工具製造商資料 |
強化條件如何改變切割
2025 年 因科內爾 718 研究指出,在磨損和粗糙度的情況下,這些參數在鍛造、添加和熱處理條件下不會一起移動。的研究 合金625老化 研究報告指出,析出現象會隨材料狀態而變化。對於各種 Inconel 牌號,請將材料證書與狀態資料和加工程式版本一併保存。
選擇工具系統,而不僅僅是插入
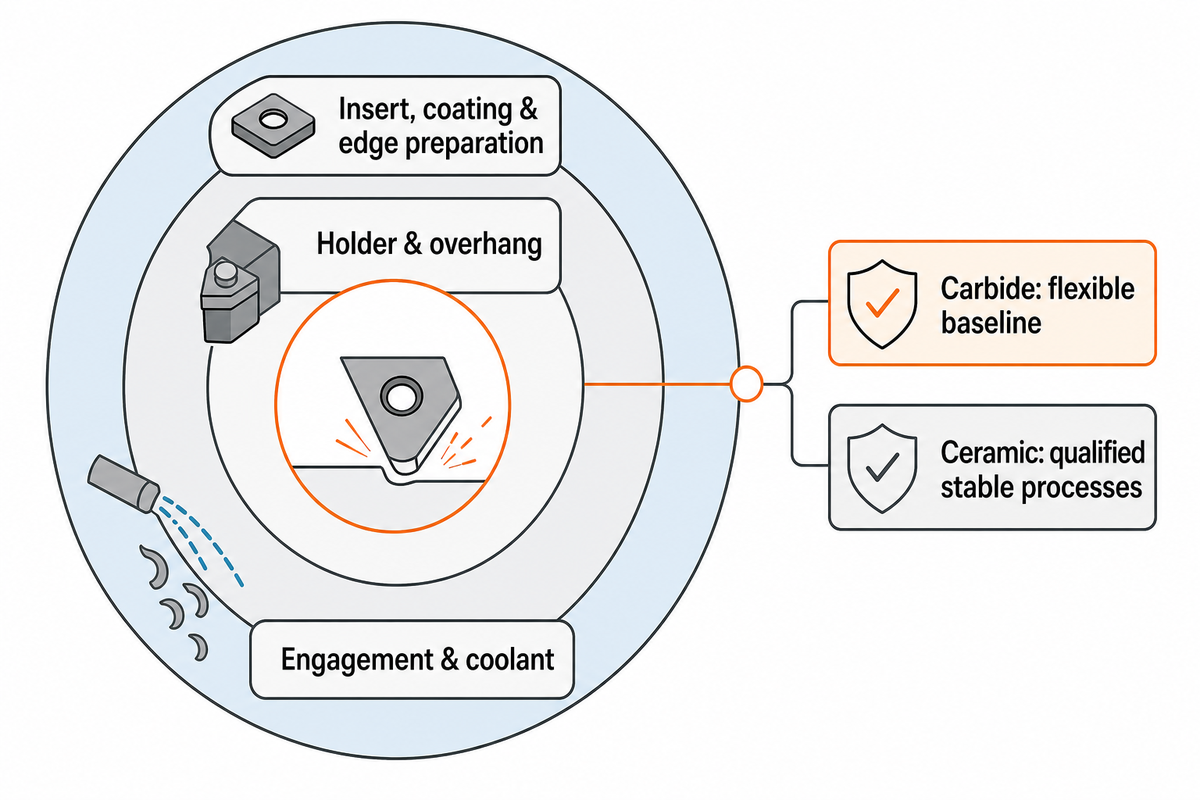
選擇 Inconel 的碳化物或陶瓷包括考慮碳化物插入物、塗層工具、邊緣準備、引線角度、支架、懸垂、接合和冷卻劑。碳化物工具提供靈活的基線;陶瓷工具適合合格的穩定製程。衝擊、接觸中斷、固定較弱或熱衝擊可以消除陶瓷的優勢。.
Inconel 沒有通用的解決方案,因此使用當前數據選擇正確的工具和工具幾何形狀,然後確認周圍環境 切割工具類型. 這是一個決策圖,而不是饋送和速度圖。.
碳化物和陶瓷的穩定性選擇
| 削減情況 | 實際基線 | 試用前系統檢查 |
|---|---|---|
| 連續轉動 | 碳化塗層;合格的陶瓷 | 引線角、支撐、冷卻劑 |
| 轉彎中斷 | 硬質碳化物 | 影響和進入 |
| 穩定的表面銑削 | 碳化物或合格的陶瓷 | 跳動、參與 |
| 可變口袋 | 碳化物立銑刀 | 工具路徑、晶片重切 |
| 鑽井作業 | 匹配的硬質合金鑽頭 | 冷卻液,疏散 |
| 薄壁 | 鋒利的碳化物 | 支持、偏轉 |
| 長懸垂 | 硬質碳化物 | 接口,振動 |
| 重度粗加工 | 支撐邊緣 | 扭矩、晶片空間 |
| 整理 | 銳利的半徑 | 磨損,表面平整 |
考慮斷斷續續的肩部:用陶瓷代替碳化物可以提高速度,但在重返大氣層時會失去邊緣。. Aerospace Manufacturing and Design 發表的 2025 年山特維克科羅曼特應用文章 將陶瓷粗加工或中間去除與較鋒利的碳化物半精加工分開,並警告薄壁需要不同的處理。證據支持系統決策,而不是通用陶瓷速度倍增器。.
設定速度和進給量,無需魔法數字
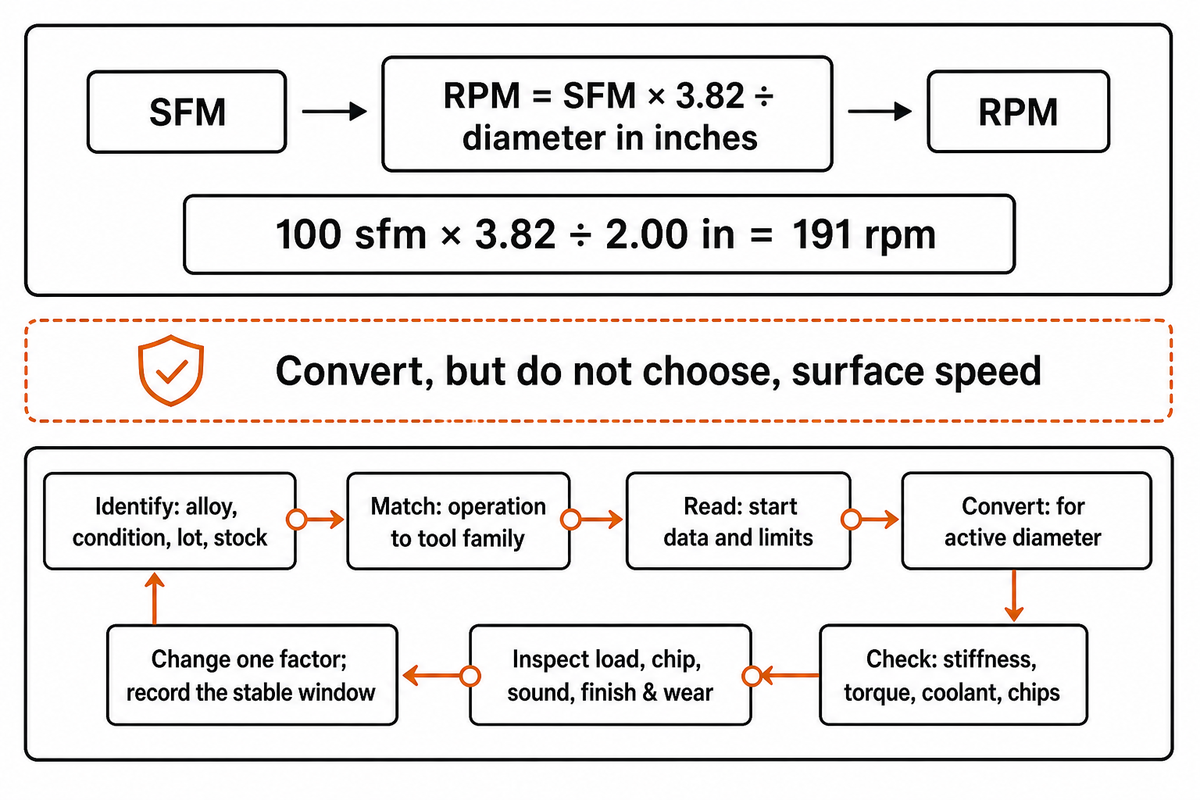
從等級、刀具、操作、直徑、接合和冷卻劑的當前數據開始。無論是透過傳統加工還是其他合格路線切割鉻鎳鐵合金,轉換真實設置,檢查機器限制,進行簡短的試驗,並從邊緣、切屑、負載、聲音和表面光潔度判斷加工效率。.
RPM = SFM × 3.82 ERT 直徑(英吋)。. 這些加工技巧以一個限制開始:公式轉換但不選擇表面速度。看 如何計算SFM 用於公式並轉換為度量。.
假設工具製造商資料在活動直徑為 2.00 時給出 100 sfm。算術為 100 × 3.82 ERT 2.00 = 191 rpm。此計算僅轉換;檢查可用扭矩並保留所有源限制。.
7 步驟首剪序列:加工鉻鎳鐵合金的技巧
- 識別 合金,狀況,批量,庫存。.
- 匹配 2。操作到工具系列。.
- 讀 開始資料和限制。.
- 轉換 活性直徑為 1。.
- 檢查 剛度、扭力、冷卻液、切屑。.
- 檢查 包括負載、晶片、聲音、光潔度、磨損。.
- 改變一個因素 記錄穩定的視窗。.
證據邊界: 一項研究 從 0.08 毫米/轉升至 0.24 毫米/轉,同時粗糙度從 0.75 µm Ra 升至 1.2 µm Ra。結果保持其測試配置。.
車削、銑削和鑽孔需要不同的控制
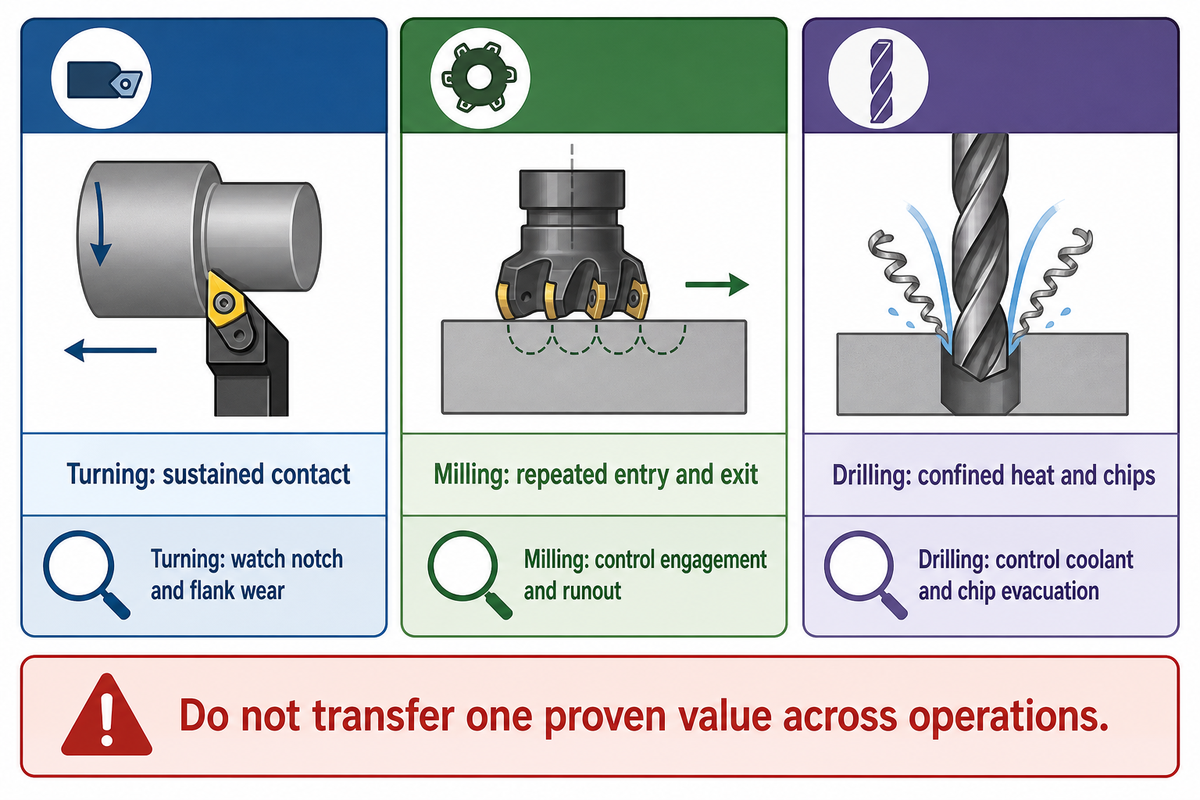
車削、銑削和鑽孔操作使邊緣暴露於不同的接觸循環和切屑路徑。車削可以維持接觸;銑削增加了重複的進出;鑽孔限制熱量和切屑。在調整接合、高壓冷卻劑輸送、檢查和退出策略的同時保持正切屑形成。僅在鑽頭引導允許的情況下使用啄鑽。.
| 操作 | 主要控制 | 先觀看 | 避免 |
|---|---|---|---|
| 轉身 | 入口穩定,插入支撐,晶片方向 | 深度線凹口和側面磨損 | 居住在直徑上 |
| 銑削 | 參與和耗盡 | 入口削片和重新切割切屑 | 突然的交戰搖擺 |
| 鑽孔 | 邊緣冷卻液和晶片抽空 | 推力趨勢、晶片封裝、角磨損 | 盲目地應用一個啄週期 |
將經過驗證的車削值轉變為四槽銑削切削的車間會同時改變熱循環、切屑厚度和衝擊模式。更安全的切換使用特定操作的引導 數控車削和銑削, 然後返回選定的刀具製造商以了解實際等級和接合情況。.
您的機器可以容納 3 區鉻鎳鐵合金熱負荷窗嗎?
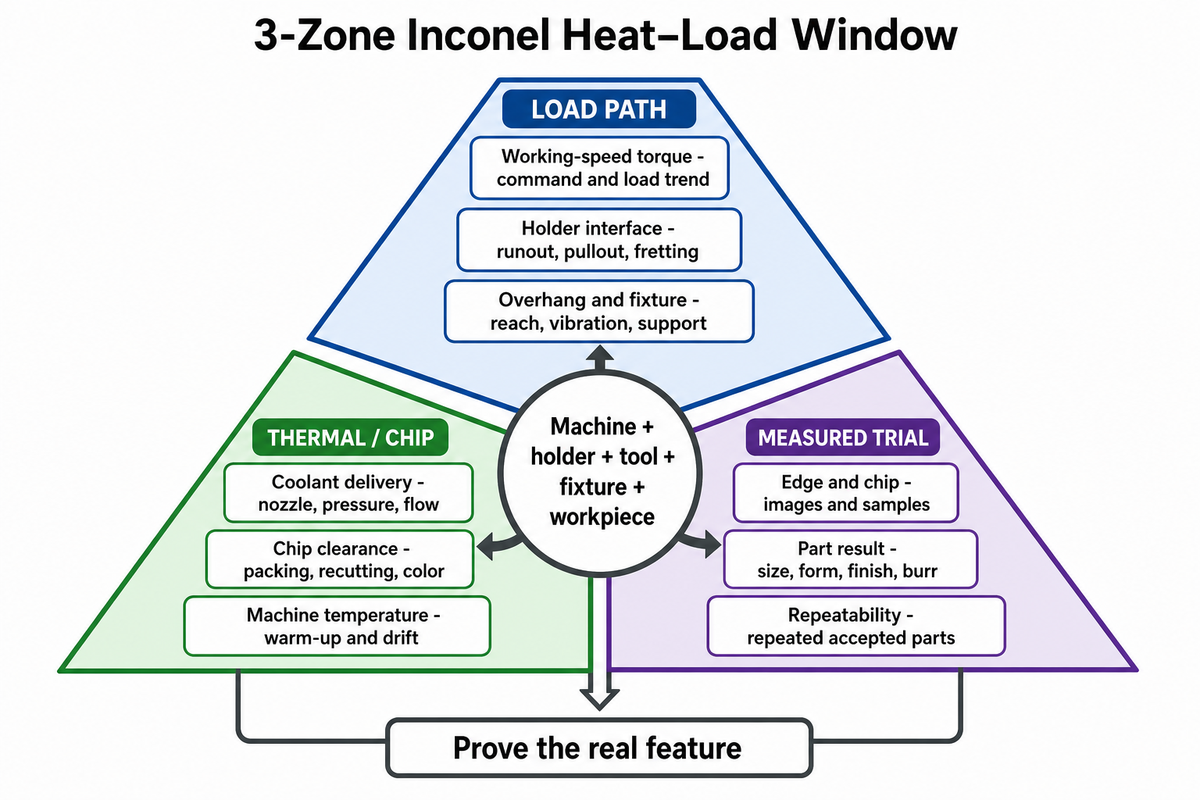
只有當裝置能夠同時保持負載路徑穩定性、熱和晶片控制以及測量的試驗行為時,機器才能準備好安裝 Inconel 零件。手冊中的馬力、質量、錐度或最大冷卻劑壓力無法證明這一點。在預期切割時,能力屬於機器-支架-工具-固定裝置-工件系統。.
的 3 區鉻鎳鐵合金熱負荷窗 是一個實用的清單,而不是經過認證的模型。用它來建構一個試驗 金屬銑床 或現有細胞;這是 Inconel 加工所需的機器、工具和零件證據。.
| 區 | 證據項目 | 在真實功能上記錄什麼 |
|---|---|---|
| 負載路徑 | 工作速度扭力 | 命令和負載趨勢 |
| 負載路徑 | 支架介面 | 跳動、拉出、微動 |
| 負載路徑 | 懸垂和固定裝置 | 觸及、振動、支撐 |
| 熱/晶片 | 冷卻液輸送 | 噴嘴、壓力、流量 |
| 熱/晶片 | 晶片間隙 | 包裝、重新切割、著色 |
| 熱/晶片 | 機器溫度 | 熱身和漂移 |
| 測量試驗 | 邊緣和晶片 | 圖像和樣本 |
| 測量試驗 | 部分結果 | 尺寸、形狀、飾面、毛邊 |
| 測量試驗 | 重複性 | 重複接受的部分 |
A NIST 研究 將穩定性與速度和懸垂性連結起來。使用a 立式加工中心採購指南, 然後用真實的支架、夾具和冷卻劑路徑證明該特徵。.
證據邊界: ISO 230-3:2020 解決了工具機的熱效應,但不提供鉻鎳鐵合金馬力、冷卻液壓力、跳動或懸垂閾值。在精確的製程設定下記錄溫度、扭力、振動、磨損和零件結果。.
基於訊號的工具磨損決策樹:改變原因,而不是症狀
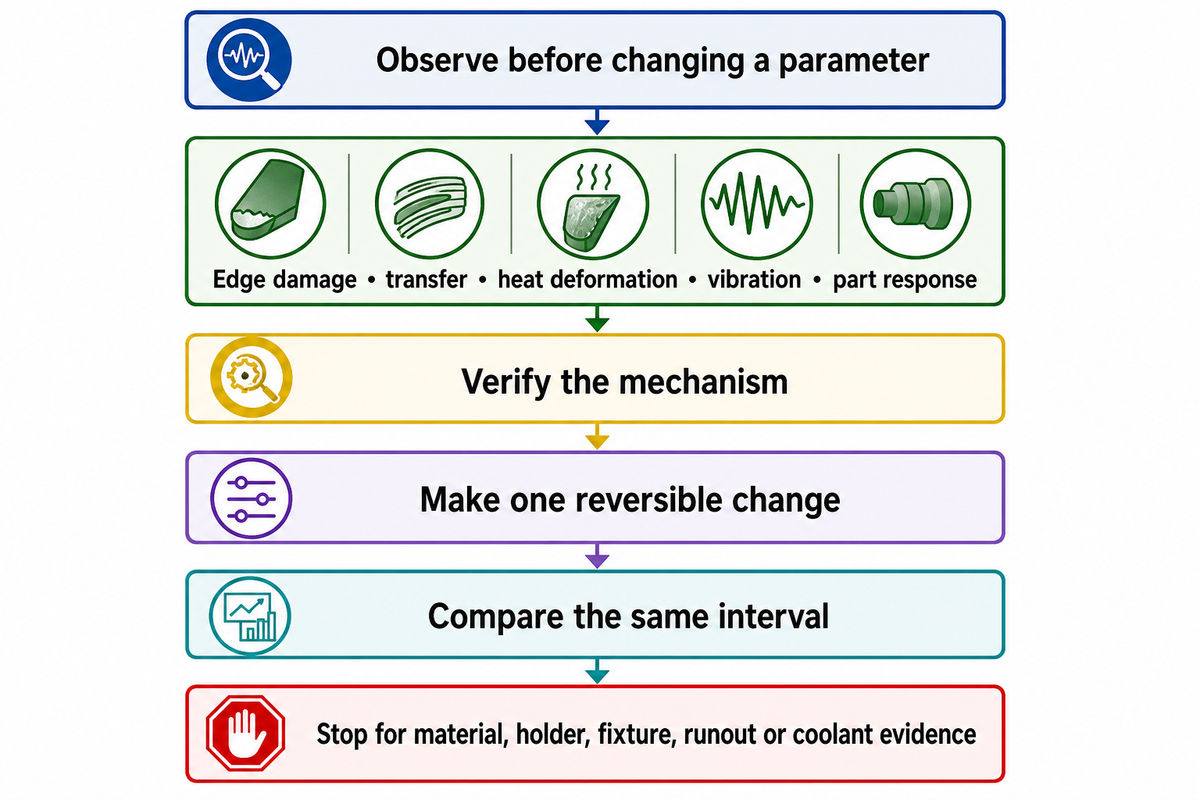
基於訊號的工具磨損決策樹從觀察開始,而不是參數變化。將證據分為邊緣損壞、轉移、熱變形、振動和零件響應。驗證機制,做出可逆變化,並比較相同的間隔;對於喋喋不休,NIST 工具長度穩定性研究 顯示無顫振晶片寬度取決於主軸速度和刀具懸垂度。僅在規定的磨損限制下更換工具;當有證據顯示材料、支架、夾具、跳動或冷卻劑時,停止調整。.
| 觀察型 | 可能的機制 | 首先驗證 | 可逆變化 | 避免 |
|---|---|---|---|---|
| 深度線凹口 | 硬邊界/氧化 | 位置、入口 | 轉變參與度 | 同一缺口線 |
| 隨機削片 | 影響/不穩定 | 跳動,夾具 | 縮短循環 | 速度第一 |
| 內建邊緣 | 附著力 | 晶片,傳輸 | 恢復晶片形成 | 摩擦飼料 |
| 側翼磨損 | 磨損/擴散 | 磨損率 | 一項批准的變更 | 跑到骨折處 |
| 塑性變形 | 熱/負載 | 邊緣,冷卻劑 | 正確交付 | 盲進給變化 |
| 喋喋不休的痕跡 | 不穩定 | 頻率、懸垂 | 測試穩定帶 | 僅完成修復 |
| 毛刺生長 | 磨損/弱退出 | 趨勢,邊緣 | 定義的工具變更 | 透過去毛邊隱藏 |
| 晶片包裝 | 疏散效果不佳 | 長笛,冷卻劑 | 清晰的路徑 | 盲切時間更長 |
| 尺寸漂移 | 熱/磨損 | 熱身,邊緣 | 單獨更正 | 一個掩蔽偏移 |
- 以固定的時間間隔拍照
- 保留一項功能和檢查方法
- 記錄晶片、負載、光潔度和尺寸
- 出現跳動或支架損壞
- 冷卻液沒有擊中邊緣
- 材料或夾具控制不確定
證據邊界: 一個商店案例 改變了幾何形狀,38 至 60 sfm,切割深度從 0.075 至 0.15 英吋。多次更改使其成為系統證據,而不是通用設定。.
真正因科內爾能力的證據階梯
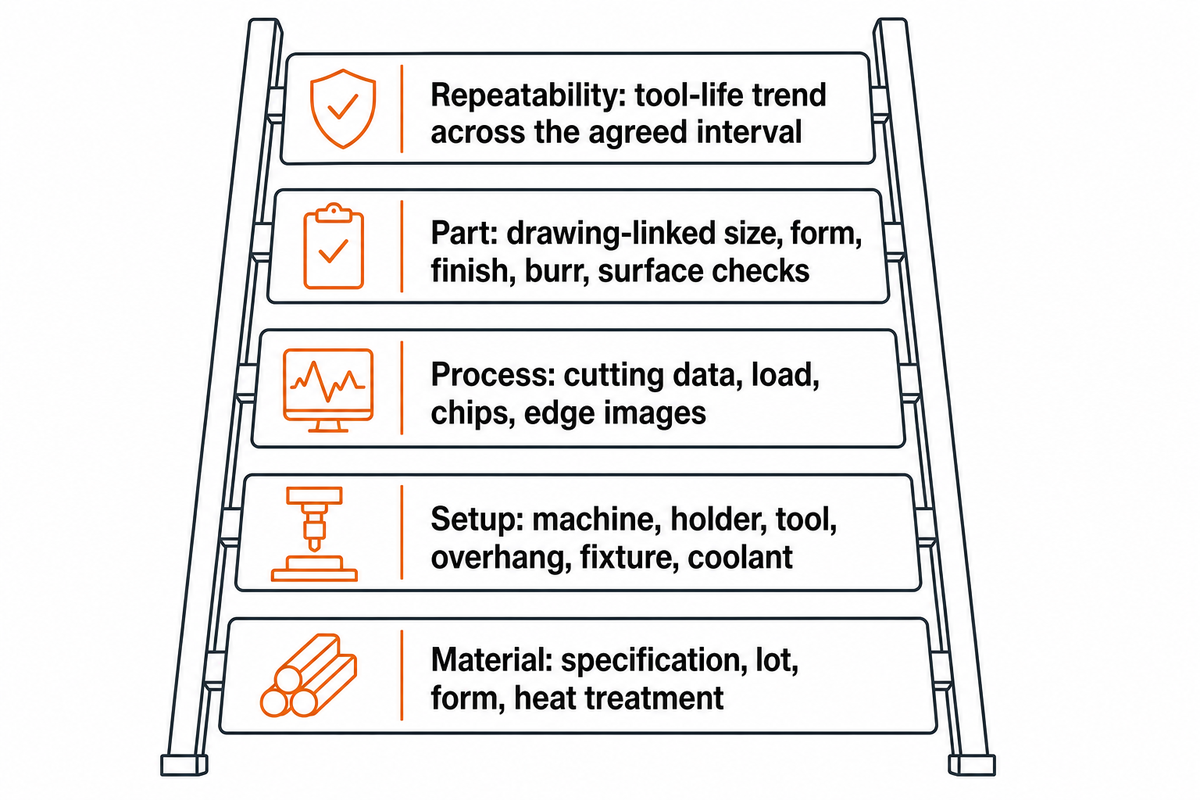
Inconel 的精密工程需要連結記錄,而不是聲稱商店切割硬金屬。對於航空航天應用,航空航天 Inconel 買家應要求材料標識、工藝數據、工具壽命進展、監控信號、繪圖相關檢查和可重複性。證書和新鮮工具演示回答了不同的問題。.
- 材質: 規格、批次、形式、熱處理。.
- 設定: 機器、支架、工具、懸垂、固定裝置、冷卻劑。.
- 過程: 切割資料、負載、晶片、邊緣影像。.
- 部分: 圖紙連結尺寸、形狀、飾面、毛邊、表面檢查。.
- 重複性: 商定區間內的工具壽命趨勢。.
釋義: NIST 的加工計劃將整合測量、基於物理的模型和人工智慧與機器和製造流程的即時監控聯繫起來。.
這個 NIST 描述解釋了過程監控,而不是 Inconel 閾值。對於航空航天工作, SAE AS9102C 框架第一篇文章記錄。批准仍然不能證明工具壽命窗口不定;新增持續記錄和重新資格觸發器。.
本指南未提供私人 Inconel 生產指標。 Inconel 廣泛應用於航空航天領域。對於特定工作,將可用記錄與真實功能和驗收計劃進行比較。.
證據邊界: 一項翻臉研究 連接表面完整性測量與 450 °C 疲勞測試。僅進行尺寸檢查可能不足以檢查關鍵零件;然而,該研究無法證明其他車間、機器或渦輪機零件。.
常見問題
Inconel 很難加工嗎?
是的,如果製程受到控制,就可以對其進行加工。低導熱率、保留熱強度、加工硬化、化學親和力和硬相可以將負載集中在切割刃上。剛性工件固定、合適的鋒利工具、正切屑形成、受控接合、冷卻劑輸送和早期磨損檢查比減慢每個參數更重要。.
用於加工鉻鎳鐵合金的最佳立銑刀是什麼?
對於每次鉻鎳鐵合金切割,都沒有「最佳」立銑刀。具有適合應用的塗層和自由切割幾何形狀的堅韌細粒硬質合金立銑刀是一個實用的基線。選擇凹槽數量、螺旋、直徑、角準備、冷卻劑輸送和口袋懸垂、徑向接合、材料狀況和機器剛度。陶瓷可以被認為是一個合格的穩定工藝。.
為什麼 Inconel 718 難以加工?
Inconel 718 在切割溫度下保持強度,導熱性能差,耐加工性強,並且可能含有增強沉澱物和硬相,從而增加邊緣負載。提供的條件很重要:老化材料可以與溶液處理的原料不同地切割。在選擇工具製造商數據或比較工具壽命之前,必須確認規格、熱處理和產品形式。.
鉻鎳鐵合金可以銑削嗎?
是的。當商店銑削鉻鎳鐵合金時,剛性工件固定、受控接合和足夠的工具、可靠的切屑抽空以及無摩擦或居住可能是有益的。該方法取決於許多因素,例如等級、熱處理、刀具、特徵、冷卻劑輸送、懸垂和機器動力學。在開始生產之前根據實際條件驗證流程。.
Inconel 建議使用什麼切割速度和進給量?
沒有通用的速度和進給是安全的。使用目前工具製造商資料提供的合金組和等級資料。對於每次操作,請注意接合類型、狀況和冷卻劑。轉換為實際直徑並在受控切割過程中檢查負載、切屑、聲音、光潔度和磨損,一次僅更改一個變數。.
建立您可以防禦的進程視窗
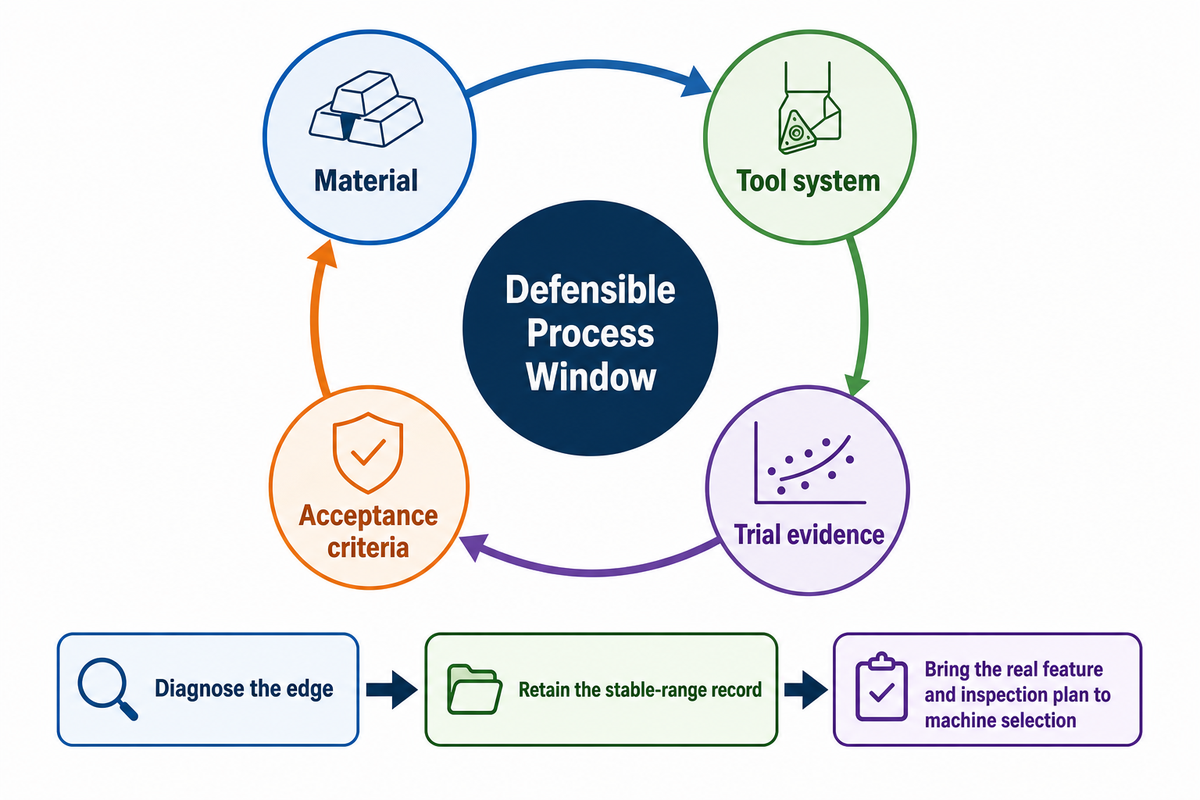
Inconel 的加工是受控工作。可防禦的製程視窗與 Inconel 組件的材料、工具系統、試驗證據和驗收標準相符。將這些加工挑戰和解決方案保持在固定的製程邊界內:診斷邊緣,保留穩定範圍記錄,並將特徵、狀況、工具、冷卻劑和檢查計劃帶到機器選擇中。.
關於本指南
作者:卡里。本指南不會取代工具製造商資料、材料證書、風險審查或對照試驗。.
參考文獻和來源
- 鉻鎳鐵合金評論 國際熱流體雜誌
- Inconel 718 物質狀態研究 PubMed 中心
- 合金625老化 ISIJ 國際
- 山特維克科羅曼特關於加工鎳合金的應用文章 航空航天製造與設計
- 因科內爾車削研究 機械與工業
- 工具長度穩定表面 NIST
- ISO 230-3:2020 ISO
- 加工程式 NIST
- AS9102C SAE國際
- 表面完整性和疲勞 蒙德拉貢大學



